EN
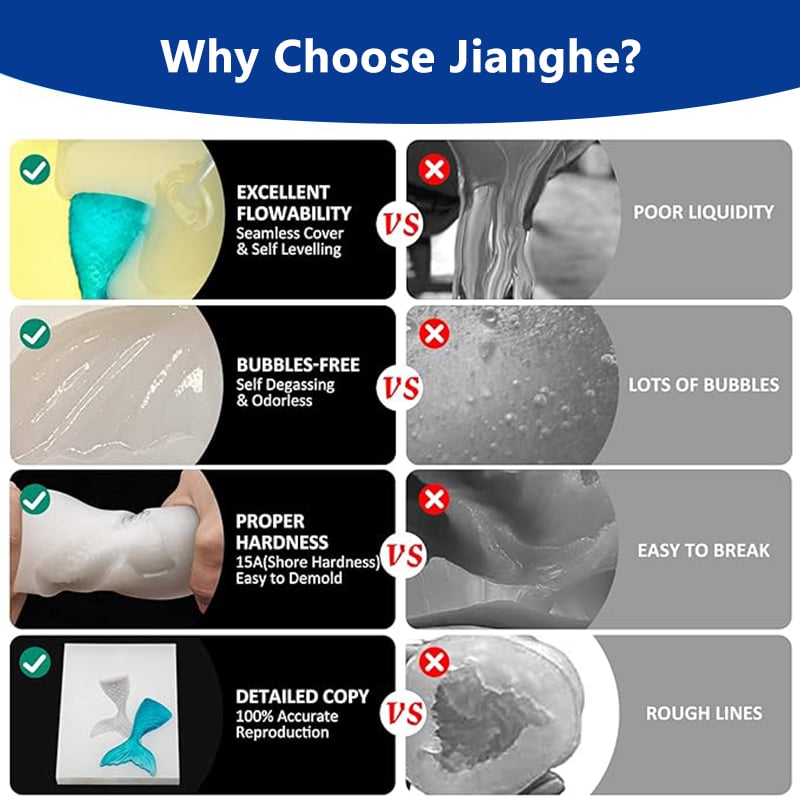
Platinumbaserad flytande silikongummi för gjutformar av harpiks
Modell: Serie 8 Blandningsförhållande: 1:1
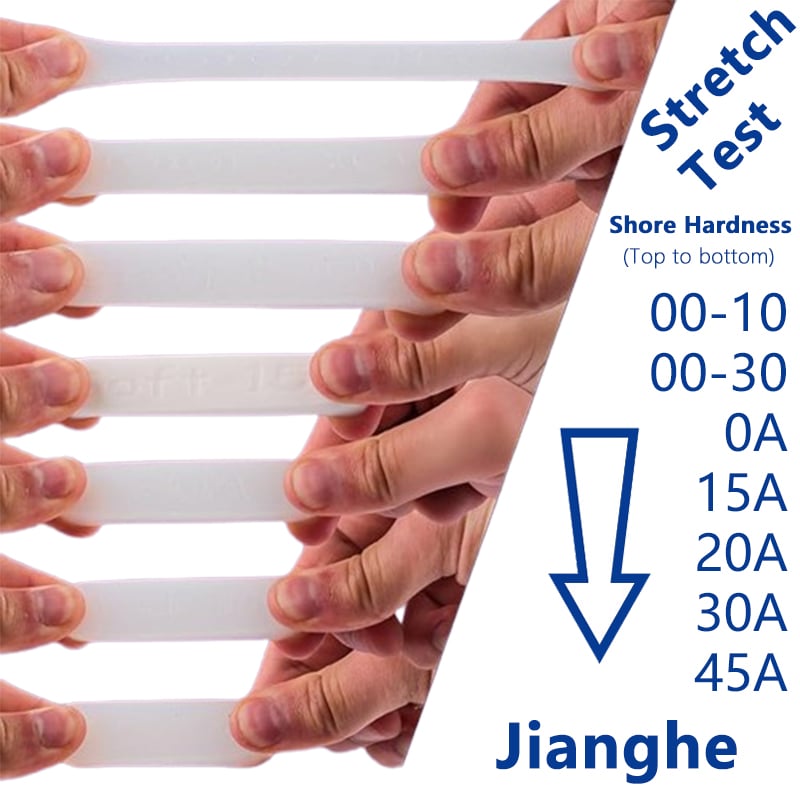
717AB-F är en tvåkomponenters platinumbaserad additionscurerad silikongummiserie för formtillverkning. Med en 1:1 A/B-blandningsförhållande och flera hårdhetsalternativ enligt Shore A hjälper den formtillverkare att balansera formens flexibilitet, hålans stöd och avformningsbeteende för projekt med harpiksgjutning. Val av grad bör utvärderas utifrån gjut-harpiksen, formens geometri, gjutdjupet och produktionsförhållandena.
Nyckelfunktioner:
- 1:1 A/B-blandningsförhållande
- Flera hårdhetsalternativ för formdesign
- Ca 30 minuters arbetsbar tid
- Ca 4 timmars härdning vid rumstemperatur
Perfekt för:
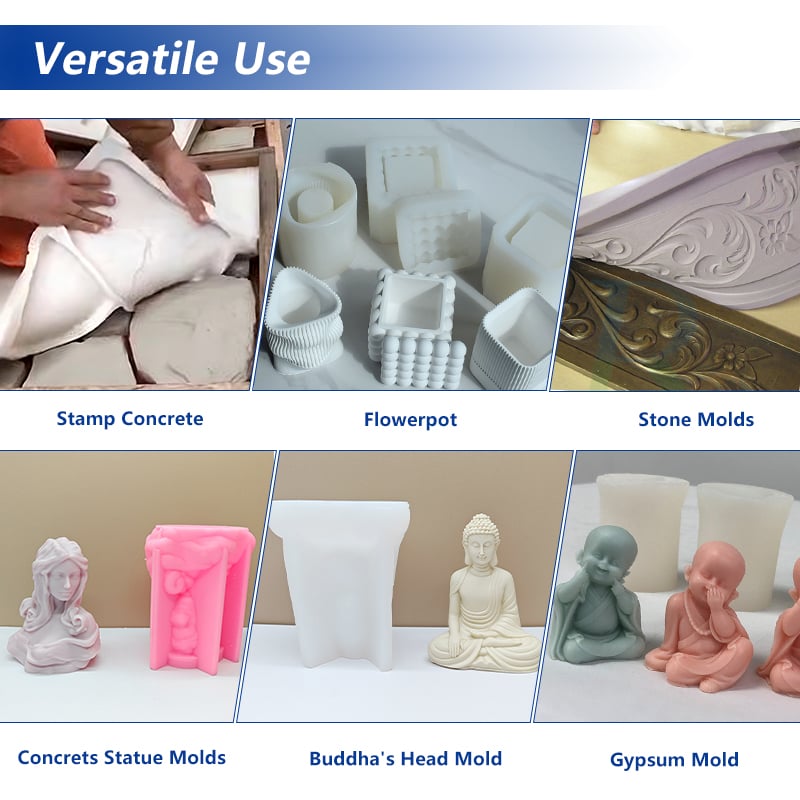
Epoxyhartsformar · Dekorativa hartsdelar · Småseriehartsproduktion · Anpassade hartskomponenter · Flervåningsgjutformar

- Översikt
- Rekommenderade produkter
Material: Tvåkomponentsplatinabaserad flytande silikongummi med additionshärdning
Modell: 717AB-F-serien
Tillgänglig hårdhet: Shore A 0–45
Blandningsförhållande: 1:1
Arbetstid: Cirka 30 minuter vid de tillämpliga referensvillkoren
Härdning vid rumstemperatur: Cirka 4 timmar vid de tillämpliga referensvillkoren
Förpackning: Enligt beställningskraven
Val av flergradiga produkter
Provutvärdering innan storskalig inköp
Förpacknings- och märkningskrav
Stöd för OEM och egna märken
Koordinering av återkommande beställningar och leveranser
Utvecklade för produktion av hartsformar
En hartsform måste göra mer än att återge formen på en modell. Den måste behålla sin formgivning under fyllning, släppa den utstelnade gjutningen utan onödig spänning och förbli praktisk att hantera under upprepad produktion.
Formdesignen och kvaliteten på silikongummit samverkar. En flexibel form kan krävas för komplexa former eller underskärningar, medan en större form eller en form med djupare formhål kan kräva större strukturell stöd. Vikten och volymen av harten som hälls i, formväggens tjocklek samt den planerade urtagsmetoden bör också beaktas.
Serien 717AB-F av platina-härdad silikongummi erbjuder flera hårdhetsgrader för olika formstrukturer. Istället for att välja en grad endast baserat på dess Shore A-värde bör tillverkare överväga mastermodellen, gjutmaterial, formens mått och produktionsförhållanden tillsammans.
För hartsapplikationer bör den valda silikongraden utvärderas med den faktiska hartsformuleringen innan man går över till regelbunden produktion.
Nyckelkrav för hartsformsmodeller
Formytans och formens formåtergivning
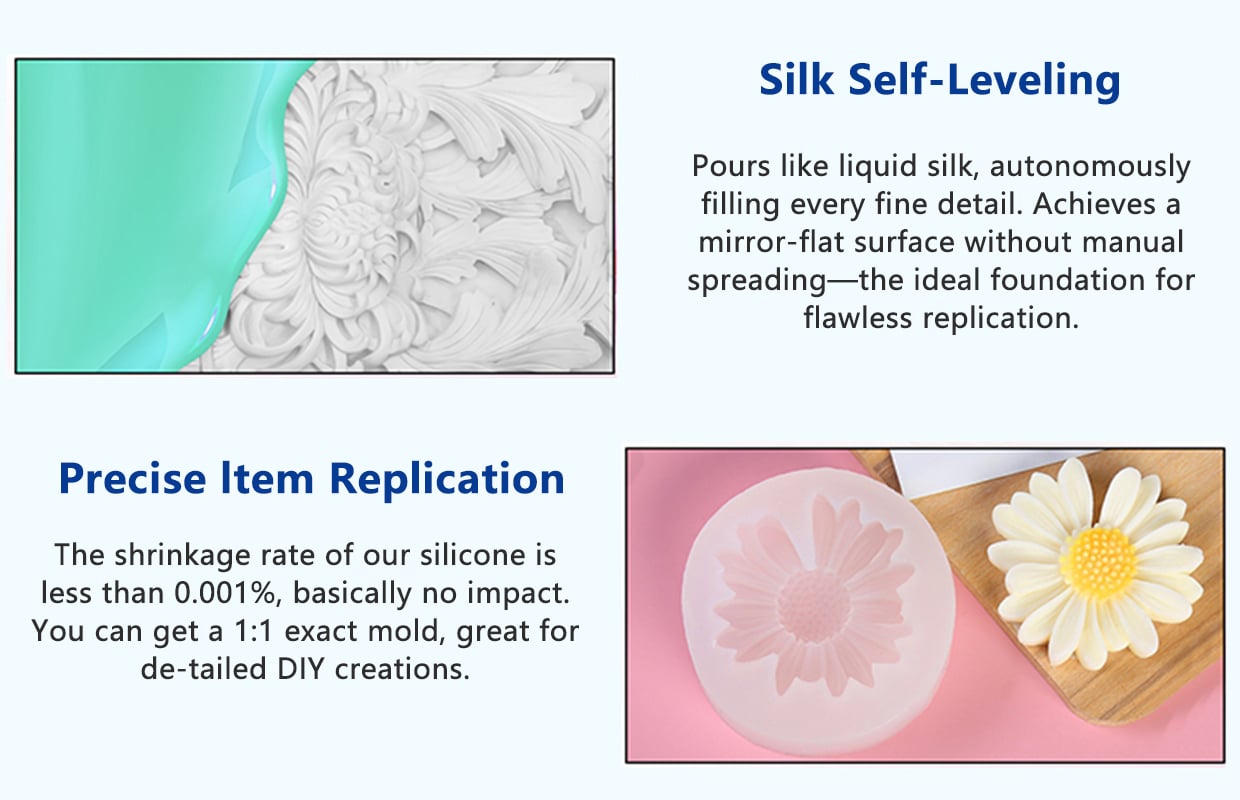
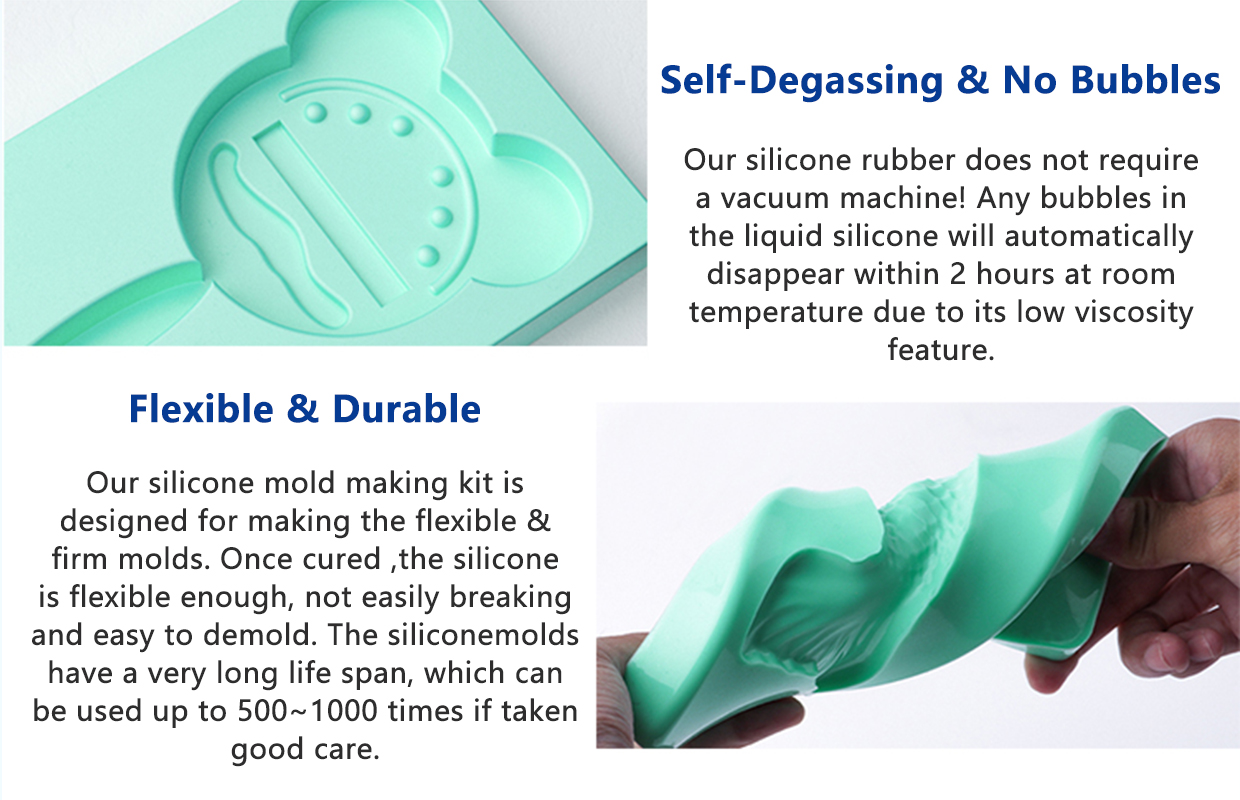
Ytan på den färdiga silikongummi-formen följer villkoren för mastermodellen. Repor, damm, ytskador och luftfickor runt mastermodellen kan påverka den slutliga formhålan. För hartskomponenter där utseende och ytkonsistens är viktiga bör förberedelsen av mastermodellen och silikongjutningsförhållandena kontrolleras innan formen tillverkas.
Flexibel och kontrollerad avformning
Hartsstöpningar kan innehålla insänkta områden, upphöjda detaljer, smala sektioner eller underkutningar. En form som är för hård kan vara svår att öppna runt dessa egenskaper, medan en för mjuk form kan kräva extra stöd för att behålla sin form. Hårdheten bör därför väljas utifrån stöpningens geometri och den förväntade urstöpningsrörelsen.
Hålrummets stabilitet under hartsfyllning
Formen måste behålla sin avsedda form medan harten hälls i och härdas. Stora hålrum, höga formväggar och tyngre stöpningar kan ställa större krav på forms stöd. Silikonhårdhet, väggtjocklek, formens mått och ett externt stödfodral bör betraktas som del av samma formsdesign.
Kompatibilitet med stöpharten
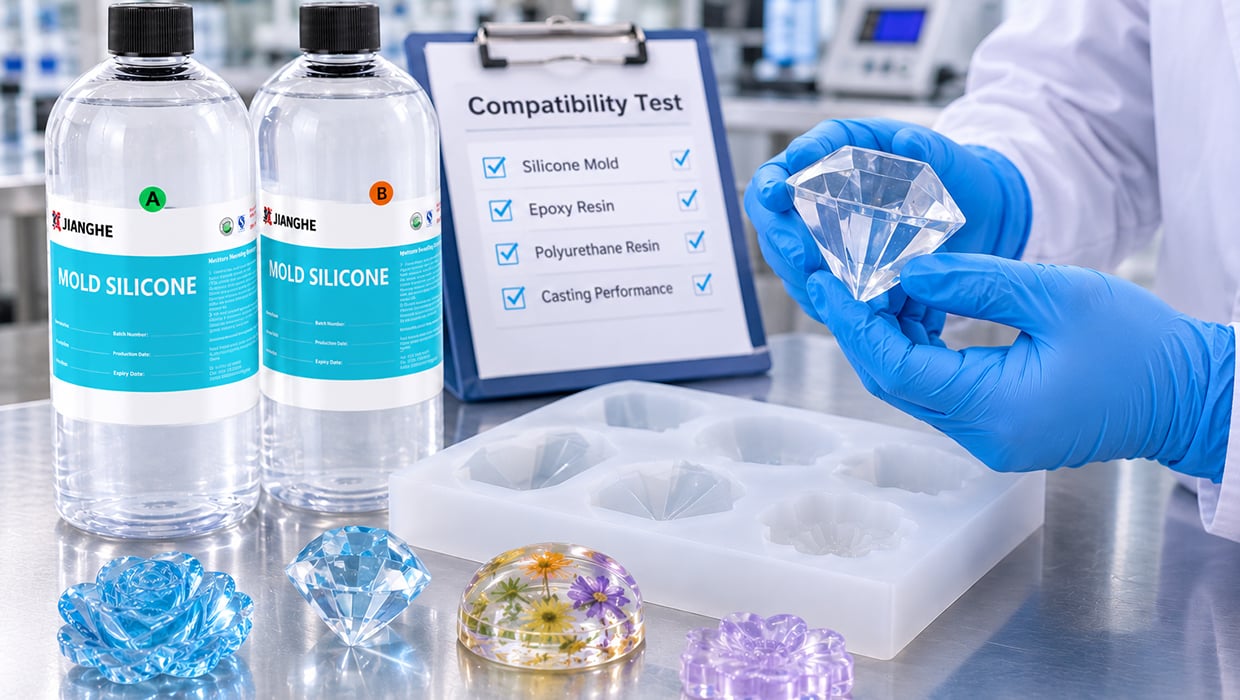
Olika gjutningsharsystem kan ha olika sammansättningar, tillsatser, härdningshastigheter och värmeutvecklingsprofiler. En silikongrad bör inte antas fungera identiskt med varje epoxi-, polyuretan- eller UV-hars. Ett litet prov med det avsedda harsen rekommenderas för att utvärdera yttillståndet, avformningsbeteendet och effekten av härdningsvärmen.
Upprepbarhet för produktion
Vid upprepad gjutning är formens skick lika viktigt som den första lyckade avformningen. Formen bör undersökas efter provcykler för att upptäcka rivskador, deformationer, ytskador och förändringar kring tunna sektioner. Den förväntade produktionsmängden och avformningsfrekvensen bör beaktas vid valet av formkonstruktion och silikonhårdhet.
Vanliga tillämpningar för harsgjutningsformer
Epoxyresan Gjutformer
För tillverkare av dekorativa epoxikomponenter, formgivda harsdelar och gjutna harsprodukter. Formdesignen bör ta hänsyn till harsens härdningsprofil, gjutvolymen, håljdjupet och den önskade ytytan.
Dekorativa hartskomponenter
För formgivna dekorativa delar med formade kanter, upphöjda mönster, intryckta detaljer och anpassade ytdesigner. Silikonformen bör erbjuda en lämplig balans mellan flexibel avformning och hålraumsstöd.
Anpassade hartsreplikor
För att reproducera en mastermodell i en silikonform innan hartskopior gjuts. Ytan på mastermodellen, delningslinjen, underskärningar och kraven på dimensionell konsekvens bör granskas innan silikonklassen väljs.
Prototyp- och småseriehartsdelar
För produktutvecklingsprov, anpassade komponenter och begränsade produktionsomgångar där flexibla verktyg kan vara användbara. Formens struktur bör anpassas till delens geometri och det avsedda antalet gjutcykler. 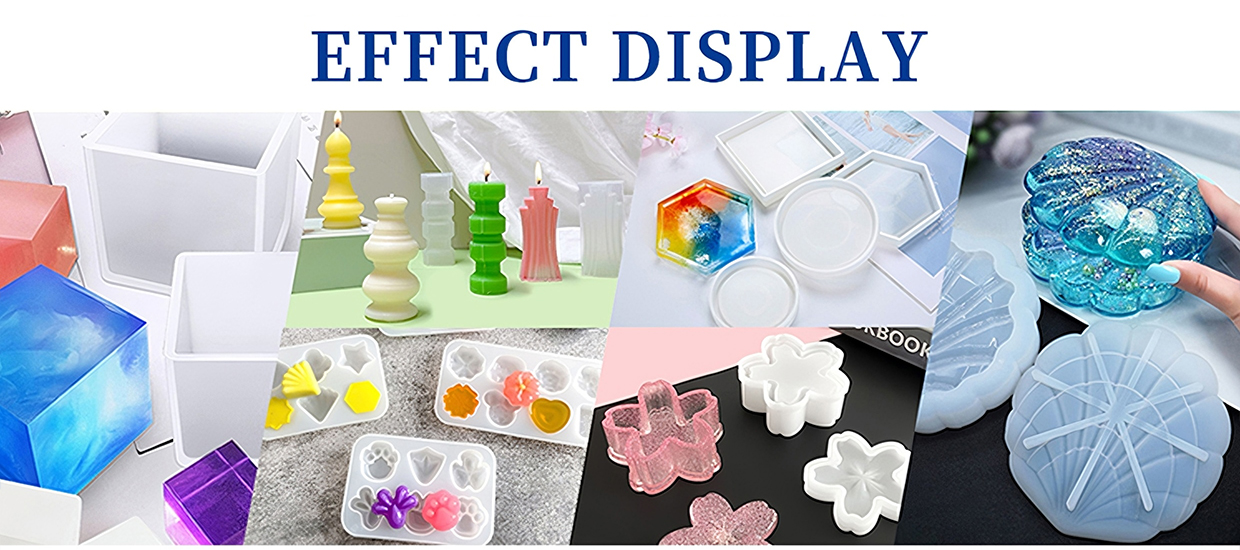
Hur man väljer rätt silikonklass
Det finns ingen enda Shore A-hårdhet som passar alla hartsformar. Den korrekta klassen beror på hur formen fylls, stöds och avformas.
Mjukare klasser för komplex avformning
Silikonklasser med lägre hårdhet erbjuder större flexibilitet. De kan övervägas för gjutformar med utskjutande delar, djupa fördjupningar eller former som kräver att formen deformeras under avformningen. Formen kan kräva extra yttre stöd beroende på dess storlek och väggtjocklek.
Mellanklasser för balanserad hantering av gjutformar
Klasser med mellanhårdhet kan utvärderas där både flexibilitet och formbehållning är viktiga. De kan vara en praktisk utgångspunkt för gjutformdesigner som inte kräver extrem deformation eller mycket fast stöd.
Fastare klasser för större strukturellt stöd
Klasser med högre hårdhet ger en fastare gjutformsstruktur. De kan övervägas för gjutformar som kräver mer stöd under hantering och gjutning. Dock har de fastare klasserna i serien 717AB-F även högre viskositet, så deras förmåga att flöda runt modellformen bör utvärderas noggrant.
Väljguide
| Formkrav | Väljriktning | Vad som ska utvärderas |
|---|---|---|
| Djupa utskjutande delar eller komplex avformning | Överväg lägre Shore A-klasser | Flexibilitet, risk för revben och rörelse vid avformning |
| Allmänna gjutformar för harts | Jämför medelhårda Shore A-grader | Balans mellan flexibilitet och formhållning |
| Större eller mer strukturerade former | Överväg fastare grader med lämplig stödfunktion | Formstabilitet, viskositet och väggtjocklek |
| Smala formhål eller detaljerade modeller | Granska materialets viskositet och gjutmetod | Materialflöde, luftfångning och fyllning av formhål |
| Upprepade gjutcykler | Utred hela formens konstruktion | Tålig mot rivning, hantering och urformningsfrekvens |
Detta är utgångspunkter för bedömning av kvalitet, inte fasta modelltilldelningar. Det slutliga valet bör bekräftas genom en provform och ett gjutprov.
Rekommenderat tekniskt intervall
Serien 717AB-F erbjuder flera hårdhetsalternativ för olika formkonstruktioner. Följande intervall kan användas som en inledande vägledning vid diskussioner om ett resingjutningsprojekt.
| Urvalssortiment | Allmänna karaktäristiker | Utvärderingsfokus |
|---|---|---|
| Shore A 0–15 | Mjukare och mer flexibel | Komplex urformning, underkantningar och formdeformation |
| Shore A 20–30 | Mellanhårdhetsalternativ | Balans mellan urformningsflexibilitet och formstöd |
| Shore A 40–45 | Fastare kvaliteter med högre viskositet | Strukturellt stöd, materialflöde och formdimensioner |
Allmän produktinformation
Arbetstid och härdningstid beror på den valda graden, temperaturen och bearbetningsvillkoren. Se den motsvarande tekniska databladet för den exakta graden. Graden 30A använder en annan referenstesttemperatur i sina källuppgifter, så dess värden ska kontrolleras separat.
För fullständig gradjämförelse, inklusive viskositet och mekaniska egenskaper, se 717AB-F Gradjämförelse .
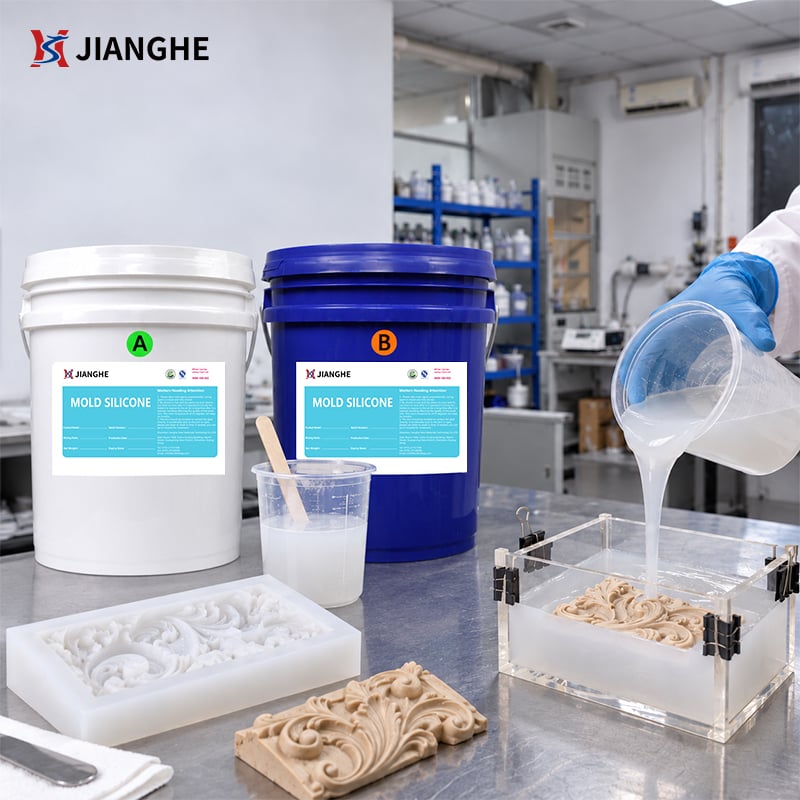
Process för tillverkning av form av harts
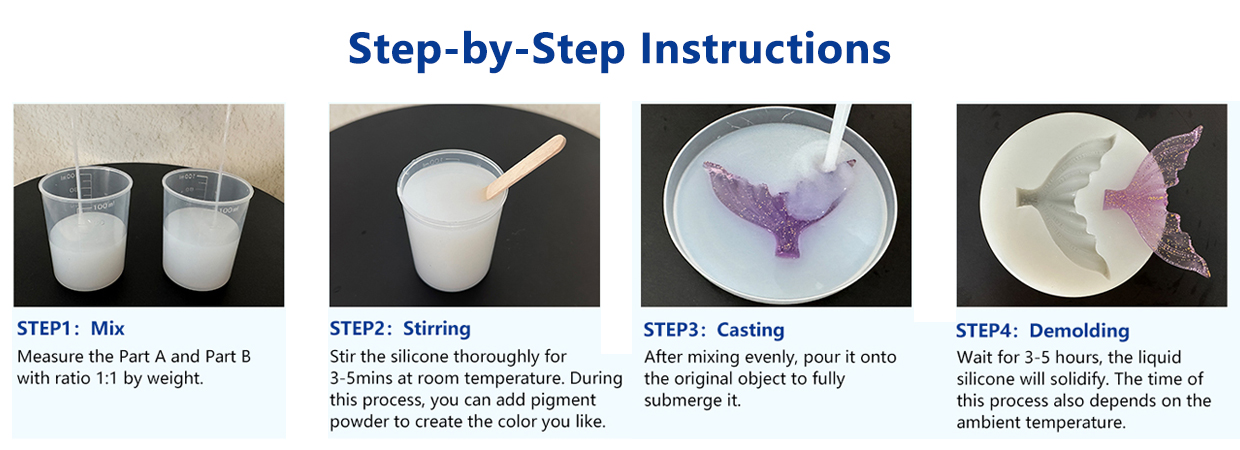
Steg 1: Förbered huvudmönstret
Se till att huvudmönstret är rent, torrt och säkert placerat i formlådan. Kontrollera ytytan, delningslinjen och områden där luft kan fastna. Nytt huvudmaterial, beläggningar, lim eller modelleringsmassor bör kontrolleras för kompatibilitet med platinkatalyserad silikon.
Steg 2: Planera formens konstruktion
Bestäm den erforderliga väggtjockleken för formen, utförandet av gjutningen, stödmetoden och utformningen av avformningsvägen. För komplexa former bör man överväga om en enfärgad flexibel form eller en flerdelsform är mer lämplig.
Steg 3: Blanda silikonkomponenterna
Blanda del A och del B i det angivna förhållandet 1:1. Blanda grundligt samtidigt som man minimerar införandet av luft. Mät- och blandutrustning kan hjälpa till att stödja mer konsekvent bearbetning i produktionsmiljöer.
Steg 4: Avlufta vid behov
Om luft introduceras under blandningen eller om modellen har detaljerade fördjupningar kan vakuumavluftning hjälpa till att minska fångade bubblor. Avluftningsmetoden bör vara lämplig för den utrustning och batchstorlek som används.
Steg 5: Häll i och låt härda
Häll den blandade silikonen försiktigt i formlådan. Ge tillräckligt med tid för härdning under de aktuella bearbetningsförhållandena. Den refererade härdningstiden vid rumstemperatur för serien är ungefär fyra timmar; den faktiska härdningstiden kan variera beroende på temperatur och grad.
Steg 6: Ta bort formen och undersök
Ta försiktigt bort den uthärdat silikonformen från modellen. Undersök formens hålighet, kanter, tunna sektioner och dimensionsmässiga egenskaper innan formen används för hartsstöpning.
Steg 7: Utför en provstöpning med harts
Använd den avsedda hartsformuleringen för en provstöpning. Granska fyllningsbeteende, härdningsvärme, ytyta, avformning och formens skick efter avformning. Bekräfta resultaten innan reguljär produktion påbörjas.
Prestanda och kompatibilitetsöverväganden
Kompatibilitet med modellmaterial
Platinahärdad silikon kan hämmas av vissa material, inklusive aminer, svavel och organotin-föreningar. Om modellmönstret innehåller okända beläggningar, limmedel, ler eller ytbearbetningar bör en liten kompatibilitetsprovning utföras innan hela formen tillverkas.
Gjutningsharz och härdningsvärme
Härdning av harz kan generera värme, och mängden kan variera beroende på harzsammansättning, gjutvolym, formgeometri och härdningsförhållanden. För djupa eller större gjutningar bör den faktiska topptemperaturen utvärderas under en provgjutning. Anta inte att en viss silikongrad är lämplig för alla harzvolymer eller härdningsscheman utan att ha testat detta.
Ytyta och avformning
Den färdiga formytan påverkas av mastermodellen, silikonblandningen, luftborttagningen och härdningsprocessen. Avsläppningsbeteendet för den slutgiltiga gjutningen beror också på har gipsformuleringen och formens skick. Om en avsläppningsmedel övervägs bör man kontrollera att det är kompatibelt med båda materialen och inte påverkar den önskade ytytan.
Formstöd och driftförhållanden
En flexibel silikonform kan behöva ett styvt stödskal eller en extern fästanordning, särskilt om formen är stor, djup eller fylld med en tyngre har gipsvolym. Formens hårdhet ensam avgör inte stabiliteten. Väggtjocklek, stödkonstruktion och gjutningsförhållanden bidrar alla till det slutliga resultatet.
Applikationstestning och kvalitetskontroll
En framgångsrik provform bör utvärderas under förhållanden som liknar de avsedda produktionsförhållandena. För ett nytt har gipsprojekt kan testning inkludera:
Inspektion av master och yta
Kontrollera huvudmallen för ytskador, föroreningar och material som kan påverka silikongeléns härdning.
Utveckling av silikongeléns härdning
Bekräfta att silikongelén härdar fullständigt i hela mallen, inklusive runt djupa utrymmen, smala sektioner och komplex geometri.
Kontroll av mallens dimensioner och struktur
Inspektera hålrummets dimensioner, väggtjocklek, kanter och områden som kan deformeras vid hantering eller fyllning med harpiks.
Kompatibilitetstest för harpiks
Gjut den avsedda harpiksen i provmallen. Observera yttillståndet, avformningsbeteendet, härdningsvärmen och eventuella synliga förändringar i mallen.
Utvärdering av upprepad avformning
Om upprepad produktion är planerad ska flera gjut- och avformningscykler genomföras för att observera slitage, revor och deformation innan mallens design godkänns.
Utvecklingsomfånget bör baseras på den faktiska mallens design och gjutmaterial snarare än endast på en allmän silikonspecifikation.
Förpackning, anpassning och leveransstöd
Jianghe levererar tvåkomponentsvätskesilikongummi till tillverkare och företag som utvecklar egna formsprutnings- och hartsstöpningssystem.
717AB-F-serien erbjuder flera hårdhetsgrader inom en och samma produktsläkte, vilket gör att inköpsavdelningar kan utvärdera olika formkrav utan att behöva byta till ett helt annat materialssystem.
Förpackning kan ordnas enligt beställningskraven. Provutvärdering, val av hårdhetsgrad samt OEM- eller privatmärkningslösningar kan diskuteras för kvalificerade projekt.
För distributörer, hartsproducenters och formsprutningsföretags vidare behandling kan leveransdiskussionen omfatta:
Ange dina formmått, modellmaterial, avsedd hartstyp och förväntad stöpvolym när du begär en rekommendation.
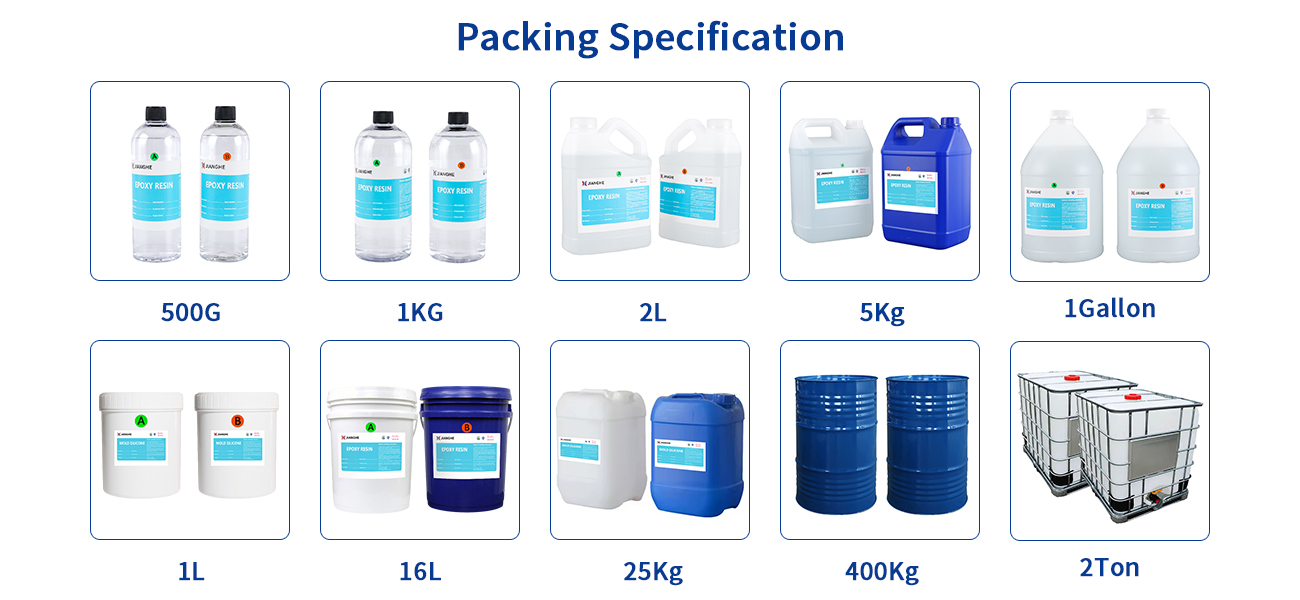
Om du behöver anpassad förpackning eller andra specifikationer, vänligen kontakta oss.
Vanliga frågor
Q1: Kan platinkatalyserat silikon användas för hartsstöpningsformer?
Ja. Platinaförstarkt silikongummi kan utvärderas för tillverkning av gjutformar som används vid harpiksgjutning. Den lämpliga sorten beror på formens design, önskad flexibilitet, gjutmaterialet och avformningsförhållandena. Vi rekommenderar att testa kompatibiliteten med ditt specifika harpikssystem innan du påbörjar fullskalig produktion.
Fråga 2: Vilken Shore A-hårdhet är lämplig för gjutformar av harpiks?
Den rätta hårdheten beror på formens storlek, form, väggtjocklek och detaljnivå. Mjukare silikonsorter ger större flexibilitet för former med underkant, medan fastare sorters ger bättre strukturell stöd. Ett provtest kan hjälpa dig att fastställa den lämpliga hårdheten för din formsdesign.
Fråga 3: Vad är blandningsförhållandet och arbetstiden?
717AB-F-serien använder ett blandningsförhållande på 1:1 mellan del A och del B. Dess typiska arbetstid är cirka 30 minuter vid 25 °C. Den faktiska arbetstiden kan variera beroende på omgivningstemperatur och bearbetningsförhållanden.
Fråga 4: Hur kan jag minska luftbubblor vid tillverkning av silikongjutformar?
Blanda del A och B långsamt och grundligt samtidigt som lufttillskott minimeras. Vakuumavluftning kan hjälpa till att ta bort innesluten luft innan gjutning. För former med smala hålrum eller detaljerade strukturer är även korrekt gjutteknik och provgjutning viktigt.
Q5: Kan harpiks eller modellmönster påverka silikongeleringen?
Ja. Vissa material, inklusive aminer, svavelinnehållande föreningar och organotin-föreningar, kan hämma geleringen av platinkatalyserad silikon. Om du använder ett okänt modellmönster, en beläggning, ett lim eller ett avskiljningsmedel bör du utföra en liten kompatibilitetsprovning innan full produktion.