EN
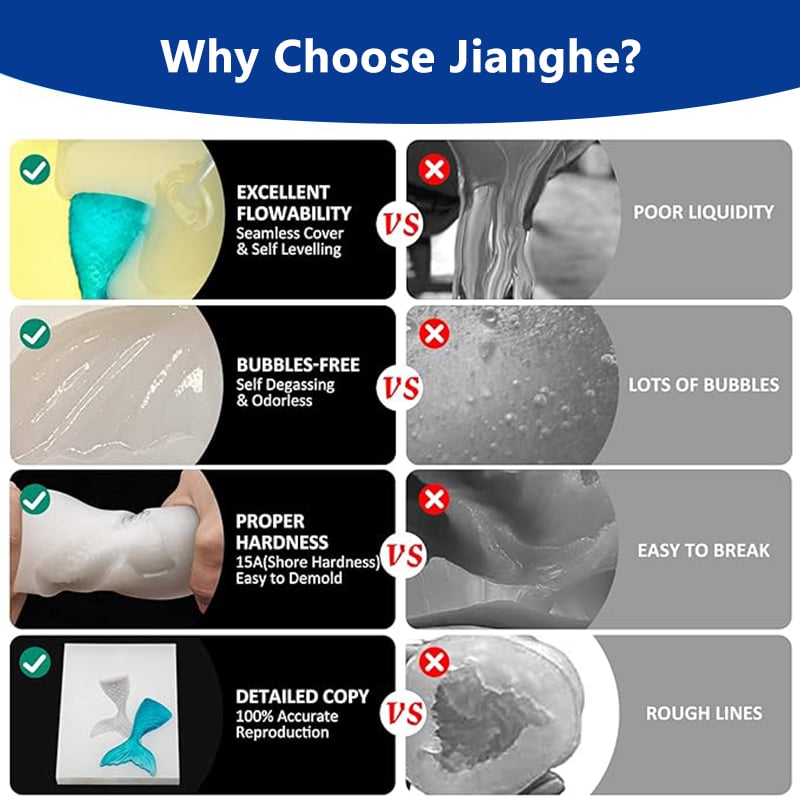
Платинови течни силиконови гуми за отливане на форми за смоли
Модел: Серия 8 Съотношение на смесване: 1:1
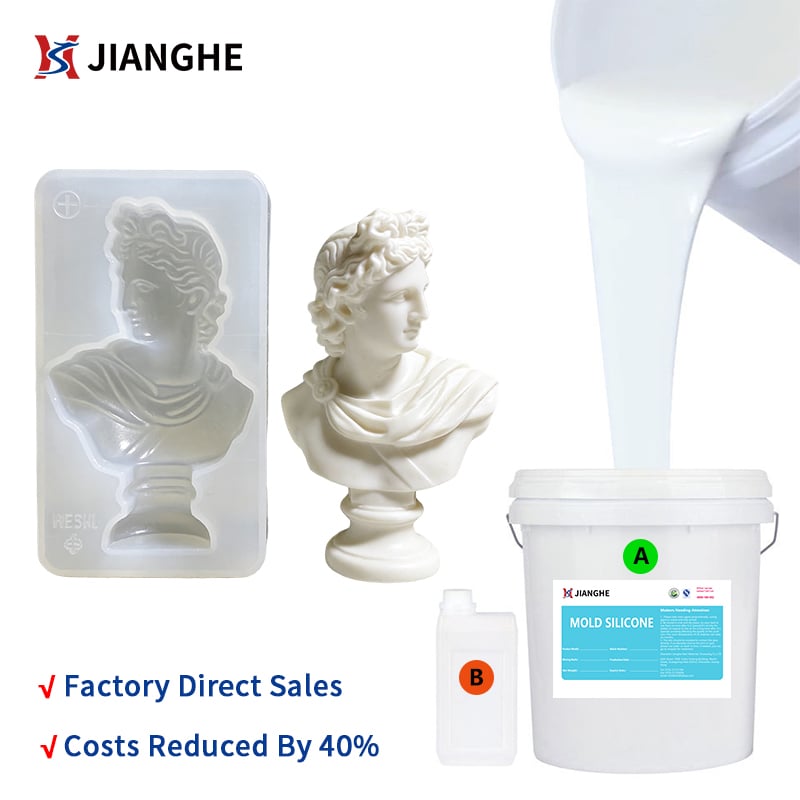
717AB-F е серия от двукомпонентен платинов добавъчен силиконов каучук за производство на форми. Със смесително съотношение A/B 1:1 и множество опции за твърдост по скалата Шор А, той помага на производителите на форми да балансират гъвкавостта на формата, поддръжката на кухината и поведението при изваждане за проекти на леене със смола. Изборът на клас трябва да се оценява според типа на леярската смола, геометрията на формата, дълбочината на заливане и производствените условия.
Основни характеристики:
- смесително съотношение A/B 1:1
- Множество опции за твърдост при проектиране на форми
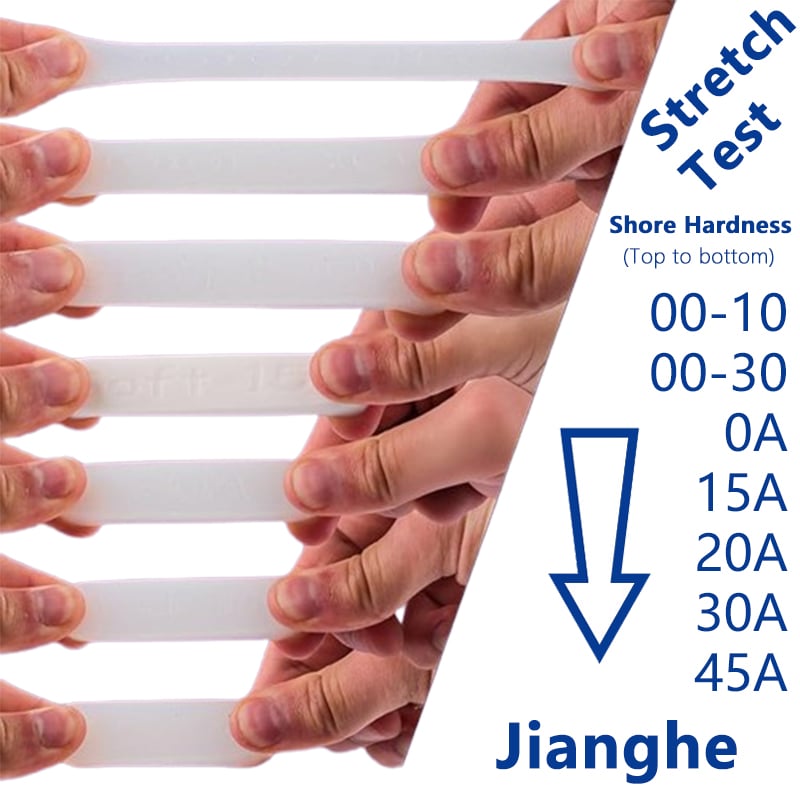
- Приблизително 30-минутно работно време
- Приблизително 4-часово затвърдяване при стайна температура
Перфектно за:
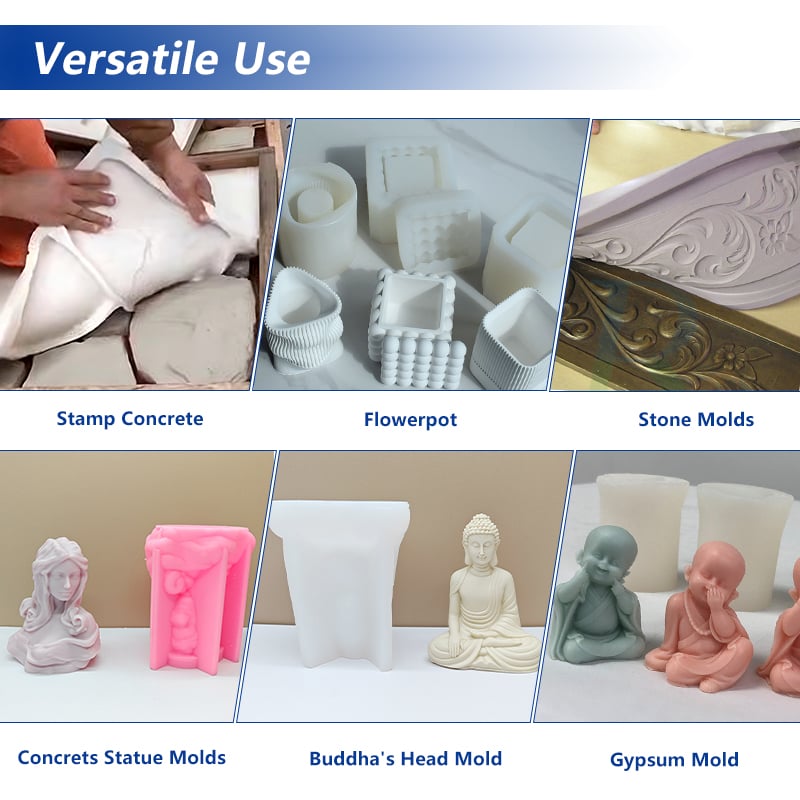
Форми за леене с епоксидна смола · Декоративни части от смола · Малкосерийно производство на смола · Персонализирани компоненти от смола · Форми за многокухинно леене

- Общ преглед
- Препоръчани продукти
Материал: Двукомпонентен течен силиконов каучук с платинов катализатор и адитивно отвердяване
Модел: Серия 717AB-F
Налична твърдост: Шор А 0–45
Съотношение за смесване: 1:1
Работно време: Приблизително 30 минути при съответните референтни условия
Твърдене при стайна температура: Приблизително 4 часа при съответните референтни условия
Опаковка: Според изискванията на поръчката
Подбор на продукти с различни степени на твърдост
Оценка на проби преди закупуване на големи количества
Изисквания към опаковката и етикетирането
Поддръжка за OEM и частни марки
Координация на повторни поръчки и доставки
Проектиран за производство на форми за леене със смола
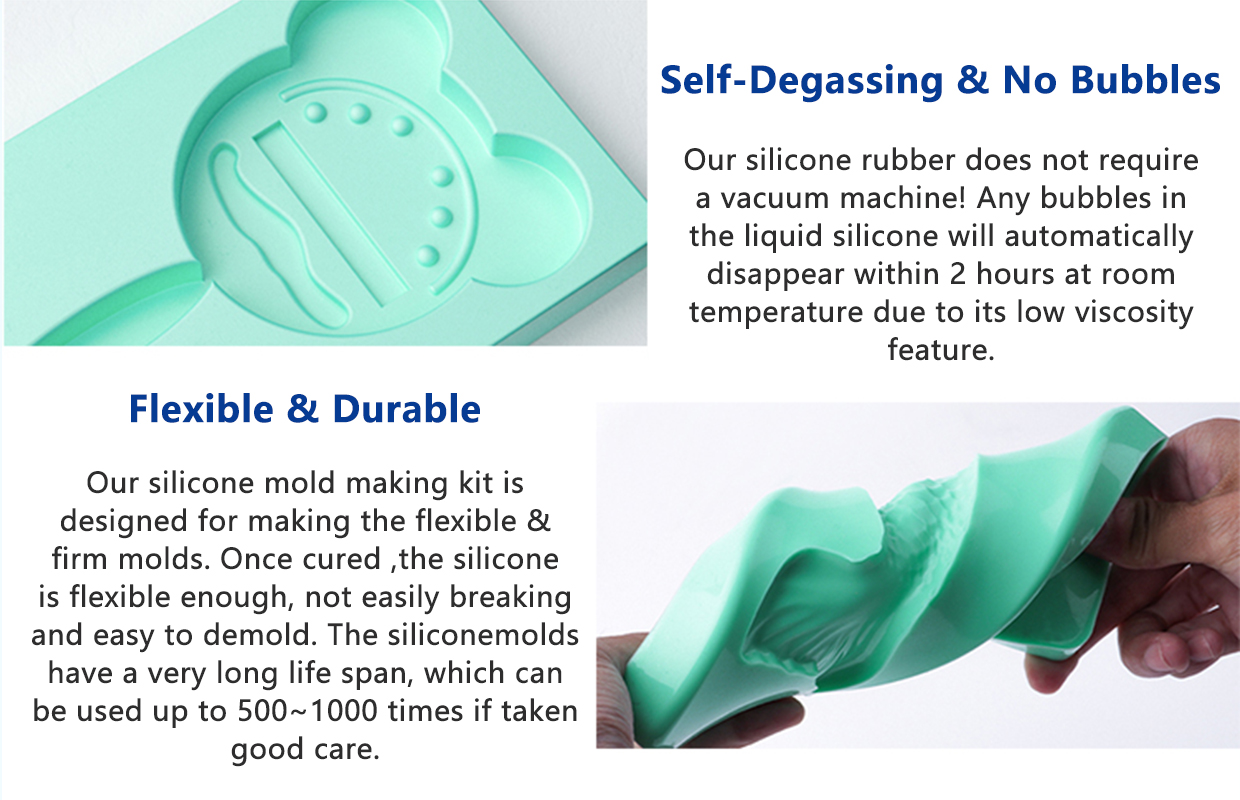
Един формовъчен модел от смола трябва да прави повече от това да възпроизвежда формата на основния модел. Той трябва да запазва структурата на своята кухина по време на пълнене, да освобождава затвърдената отливка без излишно напрежение и да остава удобен за работа по време на многократни производствени цикли.
Проектирането на формата и класът на силиконовия материал работят заедно. За сложни форми или подрязани участъци може да се изисква гъвкава форма, докато по-голяма форма или една с по-дълбоки кухини може да изисква по-голяма структурна подкрепа. Следва също така да се вземат предвид теглото и обемът на заливаната смола, дебелината на стените на формата и планираният метод за изваждане.
Серията платинови силиконови каучуци 717AB-F предлага няколко степени на твърдост за различни конструкции на форми. Вместо да избират степен само според стойността ѝ по скалата Шор А, производителите трябва да вземат предвид заедно основния модел, материала за отливка, размерите на формата и производствените условия.
За приложения със смола избраният силиконов клас трябва да бъде оценен с действителната формула на смолата преди преминаване към редовно производство.
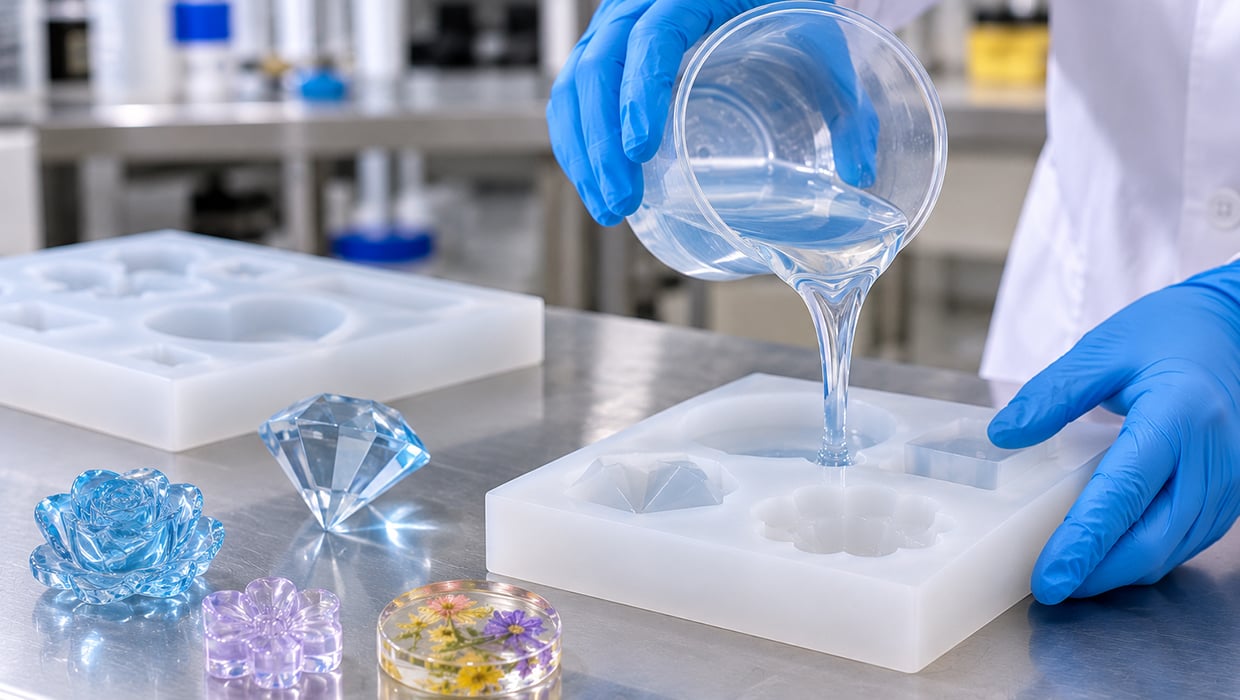
Основни изисквания за формите за леене на смола
Възпроизвеждане на повърхността и формата на формата
Повърхността на готовата силиконова форма следва състоянието на оригиналния модел. Драскотини, прах, повърхностни дефекти и уловен въздух около оригинала могат да повлияят на крайната кухина. За компоненти от смола, при които има значение външният вид и еднородността на повърхността, подготовката на оригинала и условията за заливане на силикона трябва да се контролират преди производството на формата.
Гъвкаво и контролирано изваждане от формата
Отливките от смола могат да съдържат вдлъбнати области, издадени детайли, тесни участъци или подрези. Твърде твърда форма може да е трудно да се отвори около тези елементи, докато прекалено мека форма може да изисква допълнителна подкрепа, за да запази формата си. Затова твърдостта трябва да се избира според геометрията на отливката и очакваното движение при изваждането от формата.
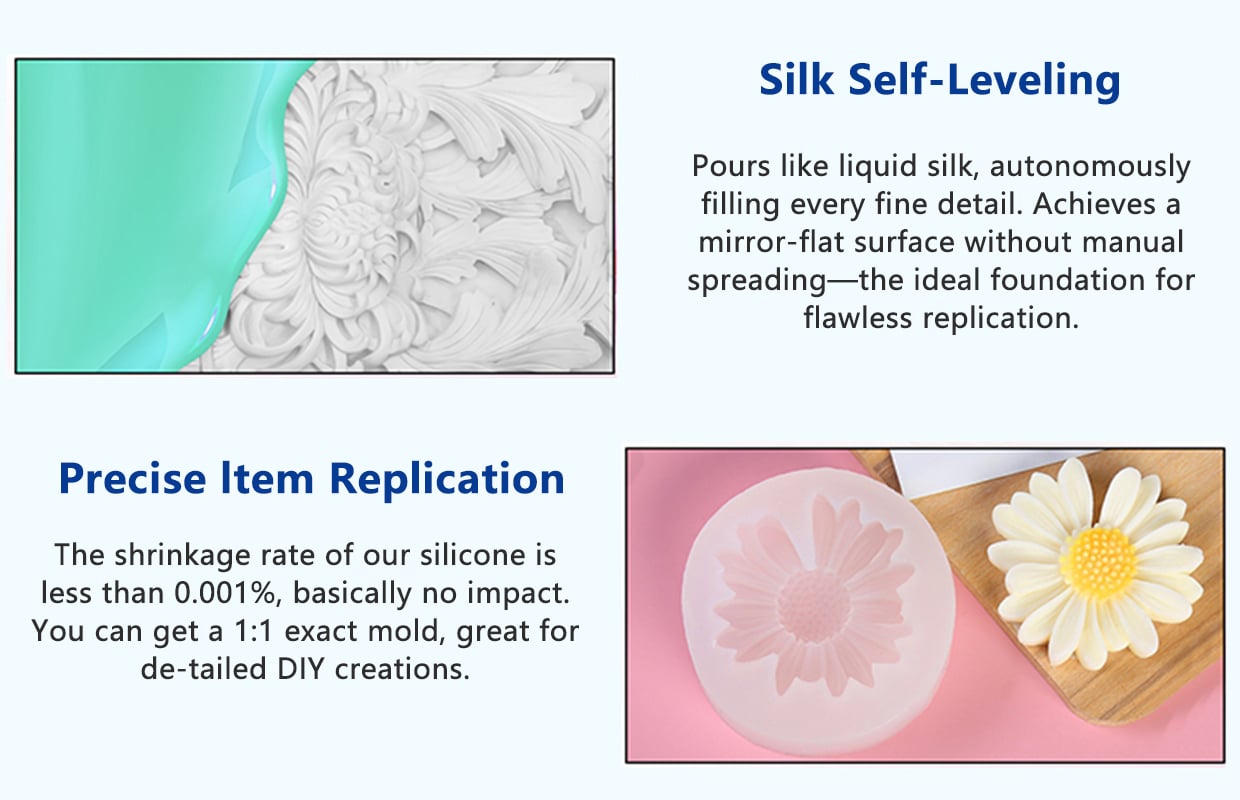
Стабилност на кухината по време на запълване със смола
Формата трябва да запази предвидената си форма, докато смолата се налива и затвърдява. Големите кухини, високите стени на формата и по-тежките отливки могат да наложат по-големи изисквания към подкрепата на формата. Твърдостта на силикона, дебелината на стените, размерите на формата и външната поддържаща обвивка трябва да се вземат предвид като част от едно и също проектно решение за формата.
Съвместимост с отливната смола
Различните системи от отливни смоли могат да имат различни формулировки, добавки, скорости на затвърдяване и профили на топлинно отделяне. Не се приема, че един и същ силиконов клас ще работи по един и същи начин с всяка епоксидна, полиуретанова или UV смола. Препоръчва се малък пробен опит с предвидената смола, за да се оцени състоянието на повърхността, поведението при отделяне и ефектът от топлината при затвърдяване.
Повтаряемост за производствена употреба
За повтарящо се леене състоянието на формата е толкова важно, колкото и първото успешно изваждане. След пробните цикли формата трябва да се инспектира за разкъсвания, деформации, повърхностни повреди и промени около тънките участъци. Очакваното производствено количество и честотата на изваждането трябва да се вземат под внимание при избора на конструкцията на формата и твърдостта на силикона.
Типични приложения на форми за леене със смола
Епоксидна смола Форми за лияне
За производители на декоративни епоксидни компоненти, резинени части с нестандартна форма и продукти, получени чрез леене със смола. Проектирането на формата трябва да отчита профила на отвръзване на смолата, обема на леенето, дълбочината на кухината и желаната повърхностна отделка.
Декоративни компоненти от смола
За формовани декоративни части с оформени ръбове, издигнати орнаменти, вдлъбнати детайли и нестандартни повърхностни дизайни. Силиконовата форма трябва да осигурява подходящ баланс между гъвкавото изваждане и подкрепата на кухината.
Реплики от смола по поръчка
За възпроизвеждане на основен модел в силиконова форма преди леене на копия от смола. Повърхността на основния модел, линията на разделяне, подрязванията и необходимата размерна стабилност трябва да бъдат проверени преди избора на силиконовата марка.
Прототипни и малкосерийни части от смола
За пробни изделия за развитие на продукти, персонализирани компоненти и ограничени производствени серии, при които гъвкавото инструментално оснащение може да се окаже полезно. Конструкцията на формата трябва да съответства на геометрията на детайла и на предвидения брой цикли на леене. 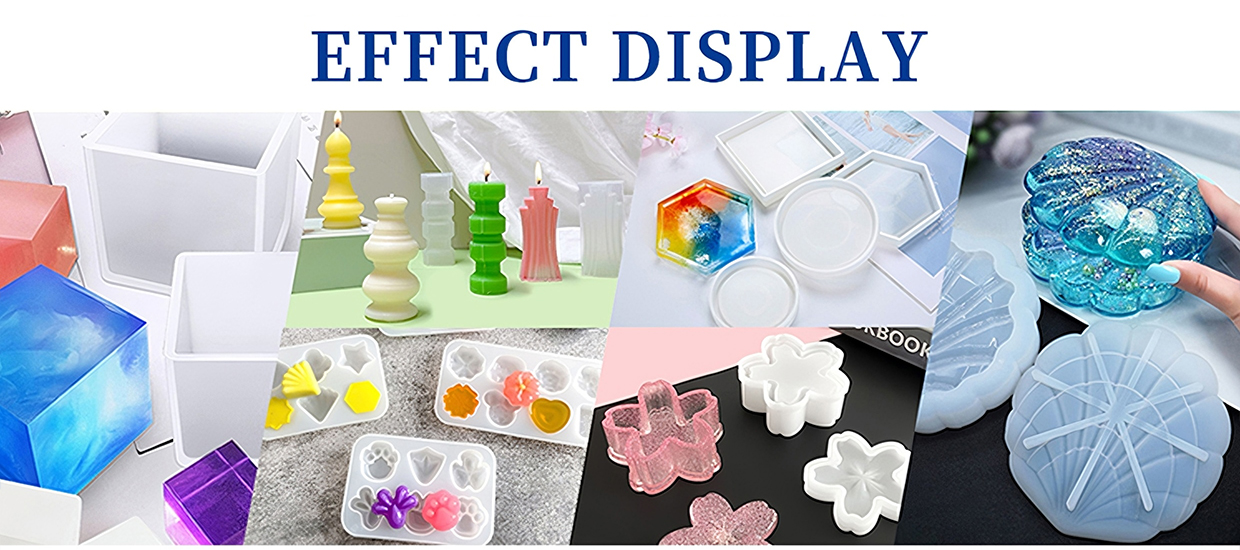
Как да изберете подходящата силиконова марка
Няма една-единствена твърдост по скалата Шор А, която е подходяща за всяка форма за леене на смола. Правилната марка зависи от начина, по който формата ще се пълни, подпира и изважда.
По-меки марки за сложни изваждания
Силиконовите марки с по-ниска твърдост предлагат по-голяма гъвкавост. Те могат да се разглеждат за форми с подрязвания, дълбоки вдлъбнатини или форми, при които формата трябва да се деформира по време на изваждането. В зависимост от размерите и дебелината на стените формата може да изисква допълнителна външна подкрепа.
Средни класове за балансирано обработване на форми
Могат да се оценяват средно твърди класове, когато и гъвкавостта, и запазването на формата са важни. Те могат да представляват практически стартов пункт за проектиране на форми, които не изискват екстремна деформация или много твърда подкрепа.
По-твърди класове за по-голяма структурна подкрепа
Класовете с по-висока твърдост осигуряват по-твърда структура на формата. Те могат да се разглеждат за форми, които изискват допълнителна подкрепа по време на обработване и отливане. Въпреки това, по-твърдите класове от серията 717AB-F имат и по-висока вискозитет, затова способността им да се разливат около основния модел трябва да се оценява внимателно.
Ръководство за избор
| Изисквания към формата | Посока на подбора | Какво да се оцени |
|---|---|---|
| Дълбоки подрязвания или сложни изваждания | Разгледайте класове с по-ниска твърдост по скалата Шор А | Гъвкавост, риск от разкъсване и движение при изваждане |
| Общи форми за леене със смола | Сравнете класове със средна твърдост по скалата Шор А | Баланс между гъвкавост и подкрепа на кухината |
| По-големи или по-структурирани форми | Разгледайте по-твърди класове с подходяща поддръжка | Стабилност на формата, вискозитет и дебелина на стената |
| Тесни кухини или подробни майстори | Прегледайте вискозитета на класа и метода на заливане | Течност на материала, уловен въздух и запълване на кухината |
| Повторни цикли на леене | Оценете цялостната структура на формата | Съпротивление на разкъсване, работа с формата и честота на изваждане |
Това са отправни точки за оценка на класа, а не фиксирани назначения на модели. Окончателният избор трябва да бъде потвърден чрез пробна форма и пробно леене.
Препоръчан технически обхват
Серията 717AB-F предлага няколко възможности за твърдост, подходящи за различни конструкции на форми. По-долу посочените обхвати могат да се използват като първоначално ръководство при обсъждане на проект за леене на смола.
| Асортиментен диапазон | Общи характеристики | Фокус на оценката |
|---|---|---|
| Шор А 0–15 | По-меки и по-еластични | Сложно изваждане, подрязвания и деформация на формата |
| Шор А 20–30 | Междинни възможности за твърдост | Баланс между гъвкавост при изваждане и поддръжка на формата |
| Твърдост по Шор А 40–45 | По-твърди класове с по-висока вискозитет | Структурна поддръжка, течение на материала и размери на формата |
Обща информация за продукта
Работното и твърдителното време зависят от избраната марка, температурата и условията на обработка. За точната марка вижте съответния технически паспорт. Марката 30A използва различна референтна тестова температура в източника на данните си, затова нейните стойности трябва да се проверяват отделно.
За пълното сравнение на марките, включително вискозитет и механични свойства, вижте сравнение на марките 717AB-F .
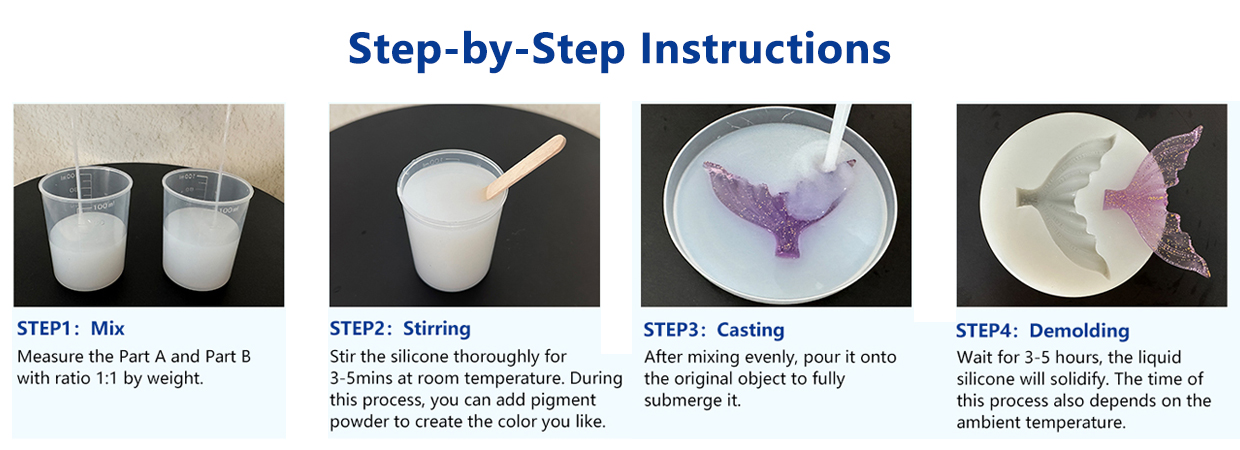
Процес на производство на форми от смола
Стъпка 1: Подготвяне на основния модел
Уверете се, че основният модел е чист, сух и сигурно поставен в формовъчната кутия. Проверете състоянието на повърхността, линията на разделяне и областите, където въздухът може да се задържи. Новите материали за основни модели, покрития, адхезиви или моделиращи съставки трябва да бъдат проверени за съвместимост с платиновото силиконово отвръхване.
Стъпка 2: Планиране на структурата на формата
Определете необходимата дебелина на стената на формата, посоката на заливане, начина на подкрепа и пътя за изваждане. За сложни форми преценете дали е по-подходяща едноделна гъвкава форма или многочастна форма.
Стъпка 3: Смесване на компонентите на силикона
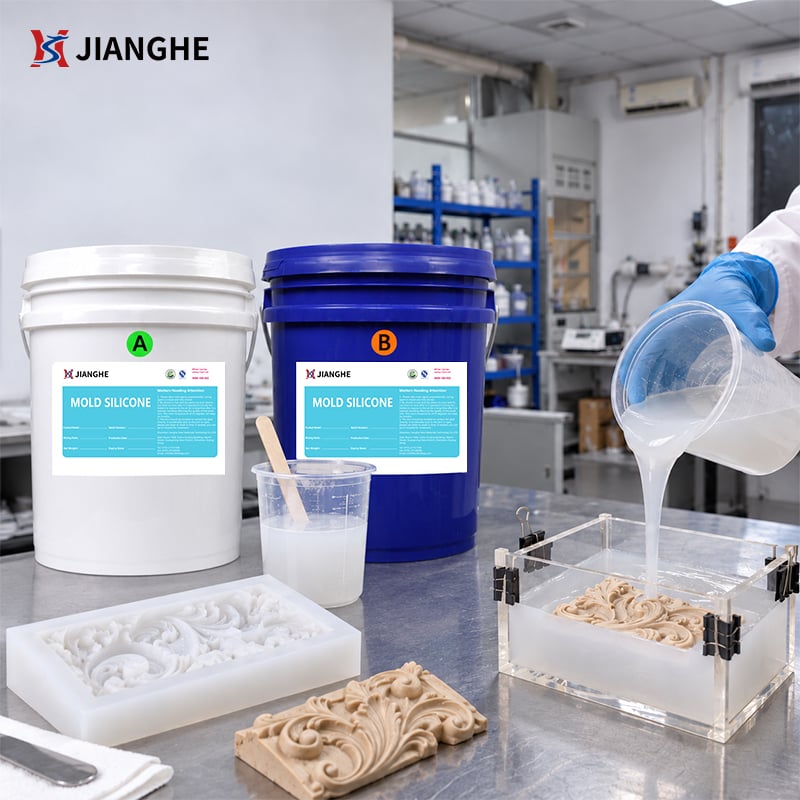
Смесете компоненти А и В в посоченото съотношение 1:1. Тщателно смесете, като минимизирате внасянето на въздух. Дозиращото и смесващото оборудване може да подпомогне по-последователната обработка в производствени среди.
Стъпка 4: Дегазиране при нужда
Ако въздухът проникне по време на смесването или мастърът има детайли с дълбоко вдлъбнати участъци, вакуумното дегазиране може да помогне за намаляване на уловените мехурчета. Методът на дегазиране трябва да е подходящ за използваното оборудване и размера на партидата.
Стъпка 5: Наливане и оставяне за отвръхване
Налийте внимателно смесения силикон в калъпната кутия. Оставете достатъчно време за отвръхване при съответните технологични условия. Препоръчителното време за отвръхване при стайна температура за тази серия е приблизително четири часа; действителното време за отвръхване може да варира в зависимост от температурата и класа.
Стъпка 6: Изваждане от калъпа и инспекция
Извадете внимателно отвърхвалия силиконов калъп от мастъра. Инспектирайте повърхността на кухината, ръбовете, тънките участъци и геометричните характеристики, преди да използвате калъпа за леене със смола.
Стъпка 7: Провеждане на пробно леене със смола
Използвайте предвидената формула на смолата за пробно леене. Анализирайте поведението при пълнене, топлината при отвръхване, крайната повърхност, отделянето и състоянието на калъпа след изваждането. Потвърдете резултатите, преди да започнете редовно производство.
Съображения за производителност и съвместимост
Съвместимост на основния материал
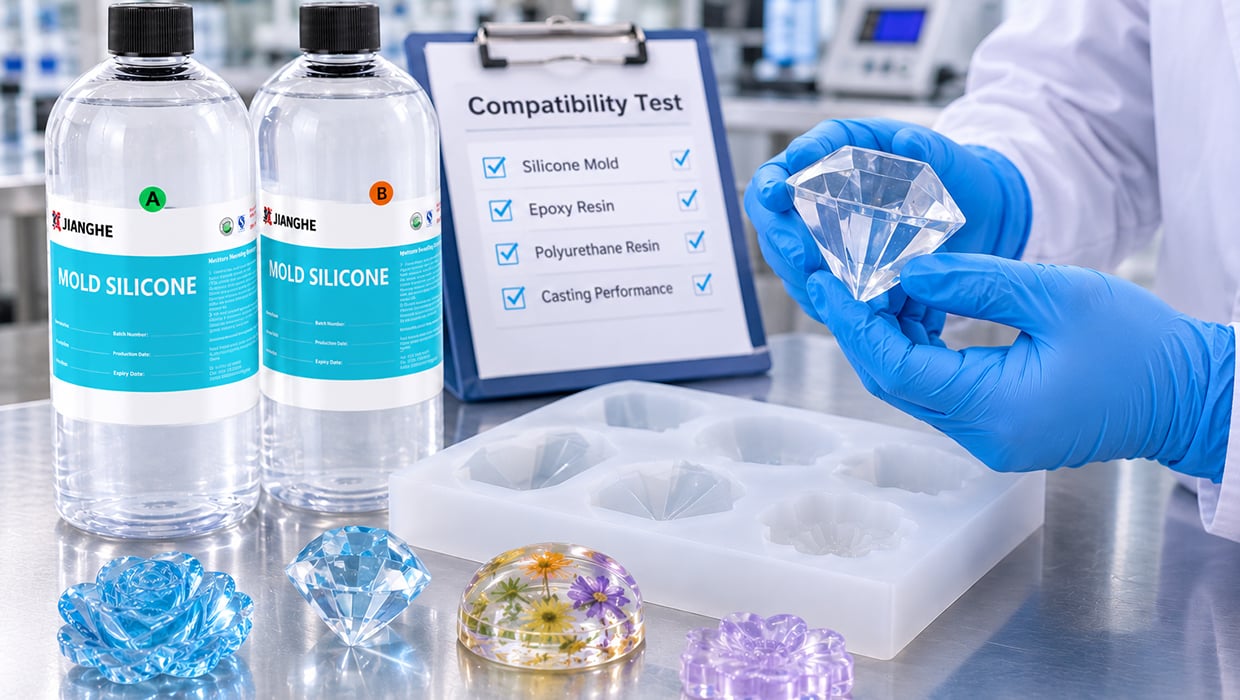
Платиновото силиконово огърлице може да бъде инхибирано от определени материали, включително амини, сера и органо-калиеви съединения. Ако основният модел съдържа непознати покрития, лепила, глинести материали или повърхностни обработки, извършете малък тест за съвместимост преди изготвянето на пълната форма.
Леярски смоли и топлина при отвърдяване
Отвърдяването на смолата може да генерира топлина, като количеството варира в зависимост от формулата на смолата, обема на лея, геометрията на формата и условията на отвърдяване. За дълбоки или по-големи лея, оценете действителната максимална температура по време на пробно изпълнение. Не предполагайте, че един клас силикон е подходящ за всеки обем смола или график на отвърдяване без предварително тестване.
Повърхностна отделка и отделяне
Готовата повърхност на формата се влияе от основния модел, смесването на силикона, отстраняването на въздуха и процеса на отвръзване. Поведението при изваждане на крайното леяно изделие също зависи от състава на смолата и състоянието на формата. Ако се използва средство за отделяне, проверете дали е съвместимо със силикона и смолата и дали не влияе върху изискваната повърхностна отделка.
Поддръжка на формата и работни условия
Гъвкавата силиконова форма може да изисква твърда поддържаща обвивка или външно фиксиращо устройство, особено когато формата е голяма, дълбока или се пълни с по-тежък обем смола. Твърдостта на формата сама по себе си не определя стабилността. Дебелината на стените, конструкцията на поддръжката и условията при леенето всички допринасят за крайния резултат.
Изпитания на приложението и контрол на качеството
Успешната пробна форма трябва да се оценява при условия, близки до предвидения производствен процес. При нов проект за леене със смола изпитанията могат да включват:
Инспекция на основния модел и повърхността
Проверете основния модел за повърхностни дефекти, замърсявания и материали, които могат да попречат на отвърдяването на силикона.
Оценка на отвърдяването на силикона
Потвърдете, че силиконът отвърдява изцяло в матрицата, включително около дълбоки вдлъбнатини, тесни участъци и сложна геометрия.
Проверка на размерите и структурата на матрицата
Инспектирайте размерите на кухината, дебелината на стените, ръбовете и областите, които могат да се деформират по време на обработка или пълнене със смола.
Изпитание за съвместимост със смола
Отлейте предвидената смола в пробната матрица. Наблюдавайте състоянието на повърхността, поведението при отделяне, топлината от отвърдяването и всички видими промени в матрицата.
Оценка на многократното изваждане
Когато е планирано многократно производство, проведете няколко цикъла на отливане и изваждане, за да наблюдавате износването, разкъсванията и деформациите, преди да потвърдите дизайна на матрицата.
Обхватът на оценката трябва да се базира на действителния дизайн на матрицата и материала за отливане, а не само на обща спецификация за силикон.
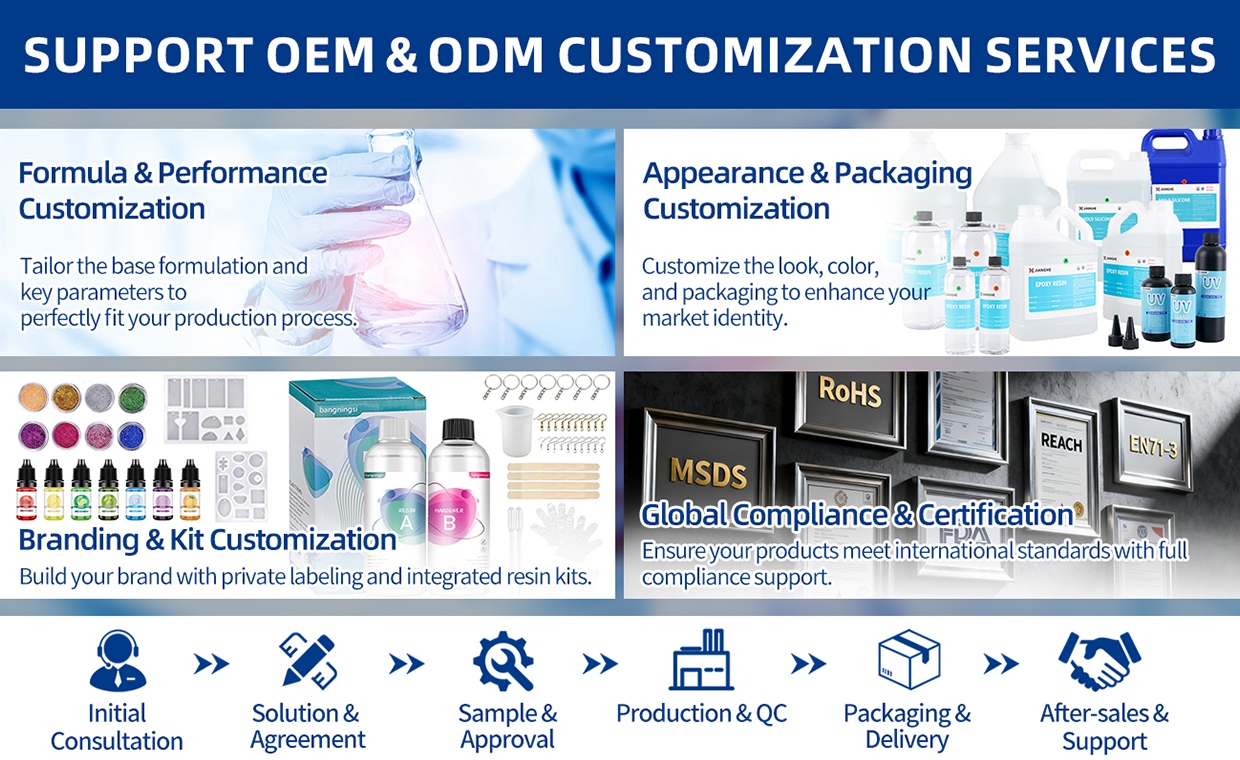
Опаковка, персонализация и поддръжка на доставките
Цзянхе доставя двукомпонентен течен силиконов каучук за производители и предприятия, които разработват собствени процеси за изработка на форми и леене със смола.
Серията 717AB-F предлага няколко степени на твърдост в рамките на едно и също семейство продукти, което позволява на екипите за покупки да оценяват различни изисквания към формите, без да преминават към напълно различна материала система.
Опаковката може да се организира според изискванията за поръчката. Оценката на проби, подборът на степен на твърдост и договореностите за OEM или частни марки могат да се обсъждат за квалифицирани проекти.
За дистрибутори, производители на смоли и предприятия за изработка на форми обсъждането относно доставките може да включва:
Споделете размерите на вашата форма, основния материал, предвидения тип смола и очаквания обем на леенето при заявката за препоръка.
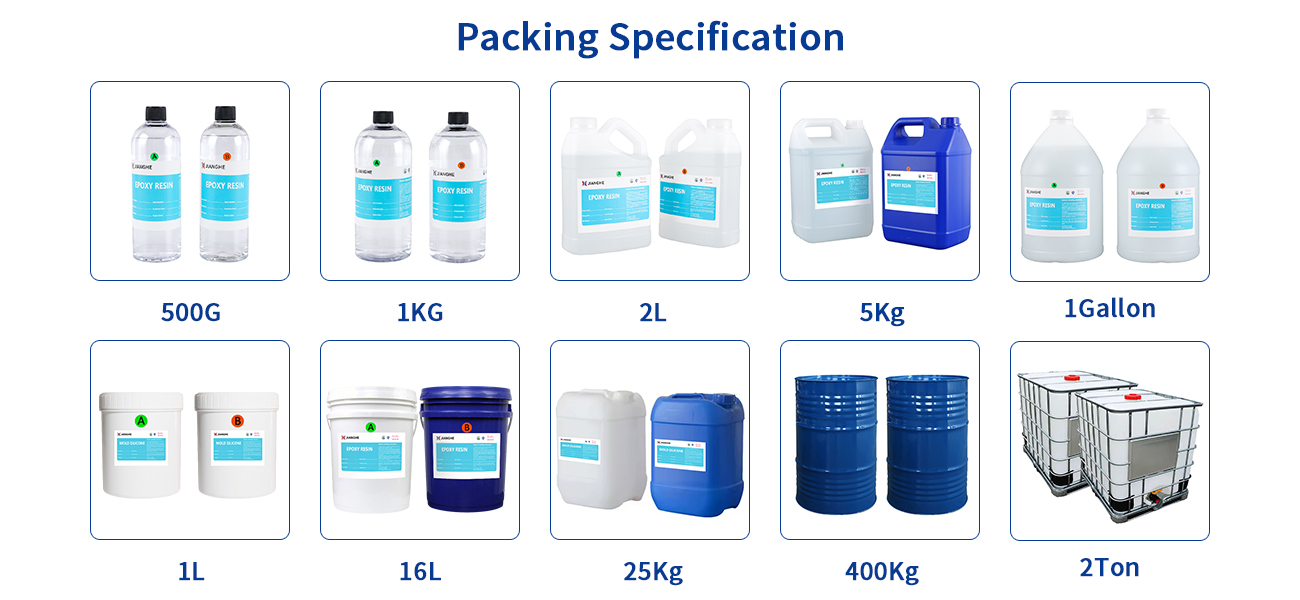
Ако имате нужда от персонализирано опаковане или други спецификации, моля, свържете се с нас.
Често задавани въпроси
В1: Може ли платиновата гума за отвърдяване да се използва за форми за леене със смола?
Да. Платиновият силиконов каучук за отвърдяване може да се използва за производството на форми, предназначени за леене на смоли. Подходящата марка зависи от конструкцията на формата, необходимата гъвкавост, вида на леярската смола и условията за изваждане. Препоръчваме предварително тестване на съвместимостта с конкретната ви смолна система, преди да започнете пълномащабно производство.
Въпрос 2: Коя твърдост по скалата Шор А е подходяща за форми за леене на смоли?
Оптималната твърдост зависи от размера, формата, дебелината на стените и степента на детайлизираност на формата. По-меките силиконови марки осигуряват по-голяма гъвкавост за форми с подрязани участъци, докато по-твърдите марки предлагат по-добра структурна устойчивост. Предварително пробно изпълнение може да помогне при определянето на подходящата твърдост за вашата конструкция на форма.
Въпрос 3: Какво е съотношението за смесване и работното време?
Серията 717AB-F използва съотношение за смесване 1:1 между компонент А и компонент Б. Типичното работно време е приблизително 30 минути при 25 °C. Фактическото работно време може да варира в зависимост от температурата на околната среда и условията на обработка.
Въпрос 4: Как мога да намаля въздушните мехурчета при производството на силиконови форми?
Смесете бавно и внимателно компоненти А и В, като минимизирате внасянето на въздух. Вакуумното дегазиране може да помогне за премахване на уловения въздух преди заливане. За форми с тесни кухини или детайлирана структура също е важно да се прилага правилна техника на заливане и да се извършват пробни тестове.
В5: Могат ли смолата или основните модели да повлияят върху вулканизацията на силикона?
Да. Някои материали, включително амини, съединения, съдържащи сера, и органо-каличеви съединения, могат да инхибират вулканизацията на платиново-катализиран силикон. Ако използвате непознат основен модел, покритие, лепило или средство за отделяне, извършете малък тест за съвместимост преди пълномащабно производство.