EN
Platinum Cure Liquid Silicone Rubber para sa mga Resin Casting Molds
Modelo: Serye 8 Ratio ng Paghalo: 1:1
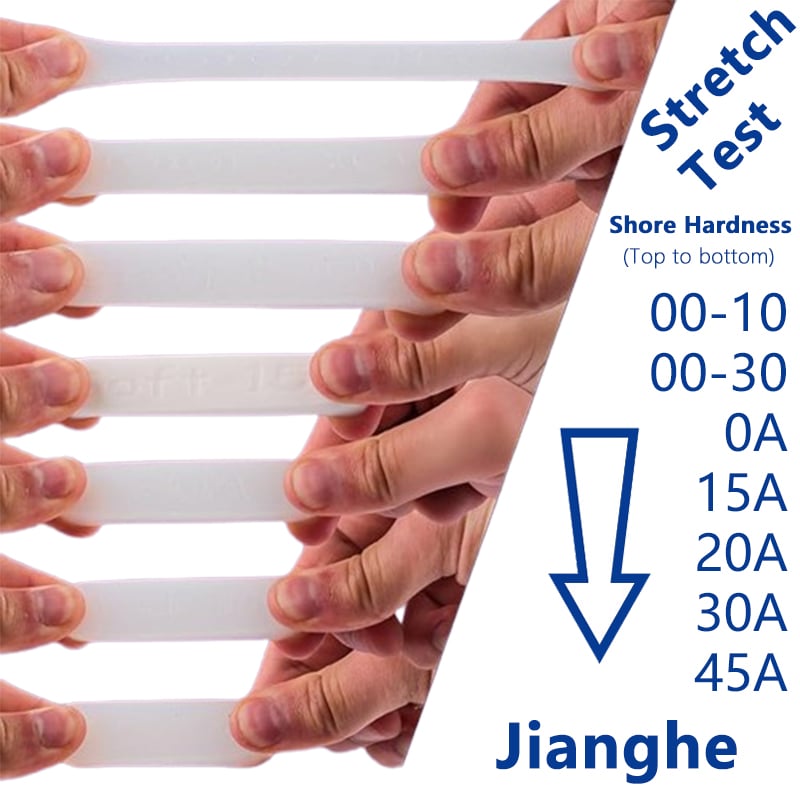
ang 717AB-F ay isang dalawang-komponenteng platinum addition cure silicone rubber series para sa produksyon ng mold. Kasama ang 1:1 A/B mixing ratio at maraming opsyon ng Shore A hardness, tumutulong ito sa mga tagagawa ng mold na balansehin ang flexibility ng mold, suporta sa cavity, at demolding behavior para sa mga resin casting project. Ang pagpili ng grade ay dapat suriin batay sa casting resin, geometry ng mold, lalim ng pagpapahaba (pouring depth), at kondisyon ng produksyon.
Mga pangunahing tampok:
- 1:1 A/B Mixing Ratio
- Maraming Opisyon ng Hardness para sa Disenyo ng Mold
- Humigit-kumulang 30-minutong working time
- Humigit-kumulang 4-oras na room-temperature cure
Perpekto para sa:
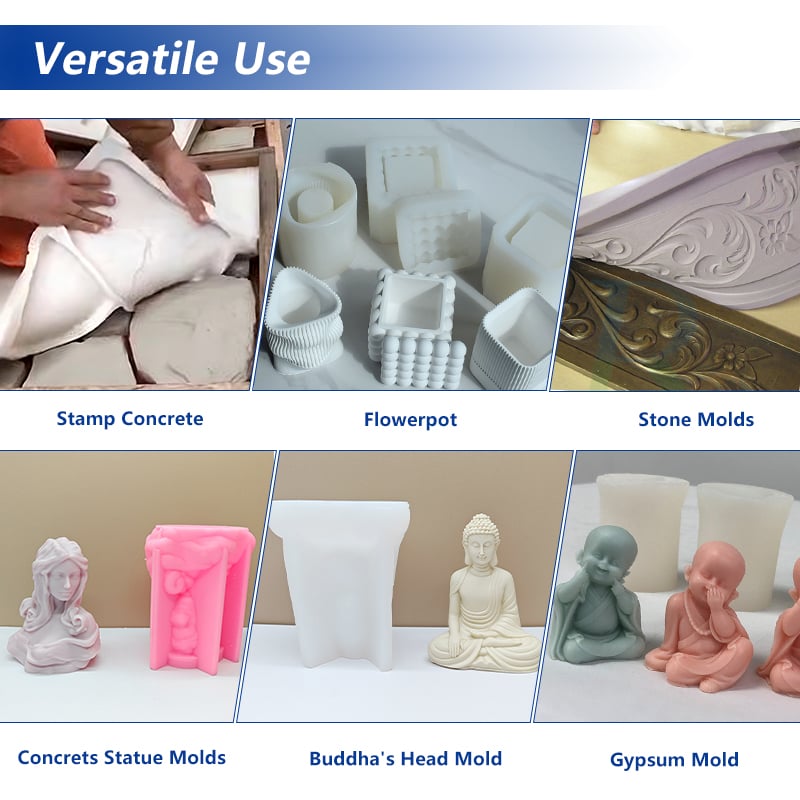
Mga Porma para sa Pagkast ng Epoxy Resin · Mga Dekoratibong Bahagi ng Resin · Produksyon ng Resin sa Maliit na Kantidad · Mga Pasadyang Komponente ng Resin · Mga Porma para sa Pagkast na May Maraming Kuwarto

- Pangkalahatang-ideya
- Mga Inirerekomendang Produkto
Materyales: Dalawang-komponenteng platinum addition cure liquid silicone rubber
Model: 717AB-F Series
Available Hardness: Shore A 0–45
Mixing Ratio: 1:1
Working Time: Humigit-kumulang 30 minuto sa ilalim ng mga naaangkop na kondisyong sanggunian
Room-Temperature Cure: Humigit-kumulang 4 na oras sa ilalim ng mga naaangkop na kondisyong sanggunian
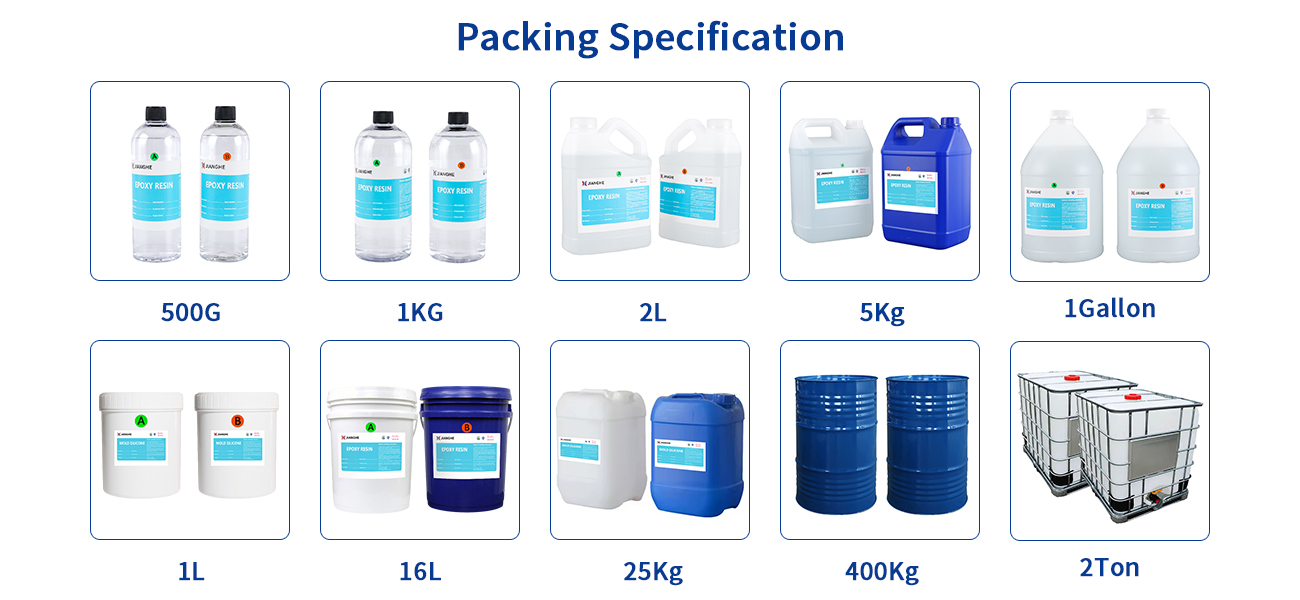
Packaging: Ayon sa mga kinakailangan ng order
Piliin ang produkto mula sa maraming antas
Pagtatasa ng sample bago ang malaking pagbili
Mga kinakailangan sa pag-packaging at pag-label
Suporta para sa OEM at private-label
Koordineysyon ng paulit-ulit na order at suplay
Idinisenyo para sa Produksyon ng mga Porma para sa Pagkast ng Resin
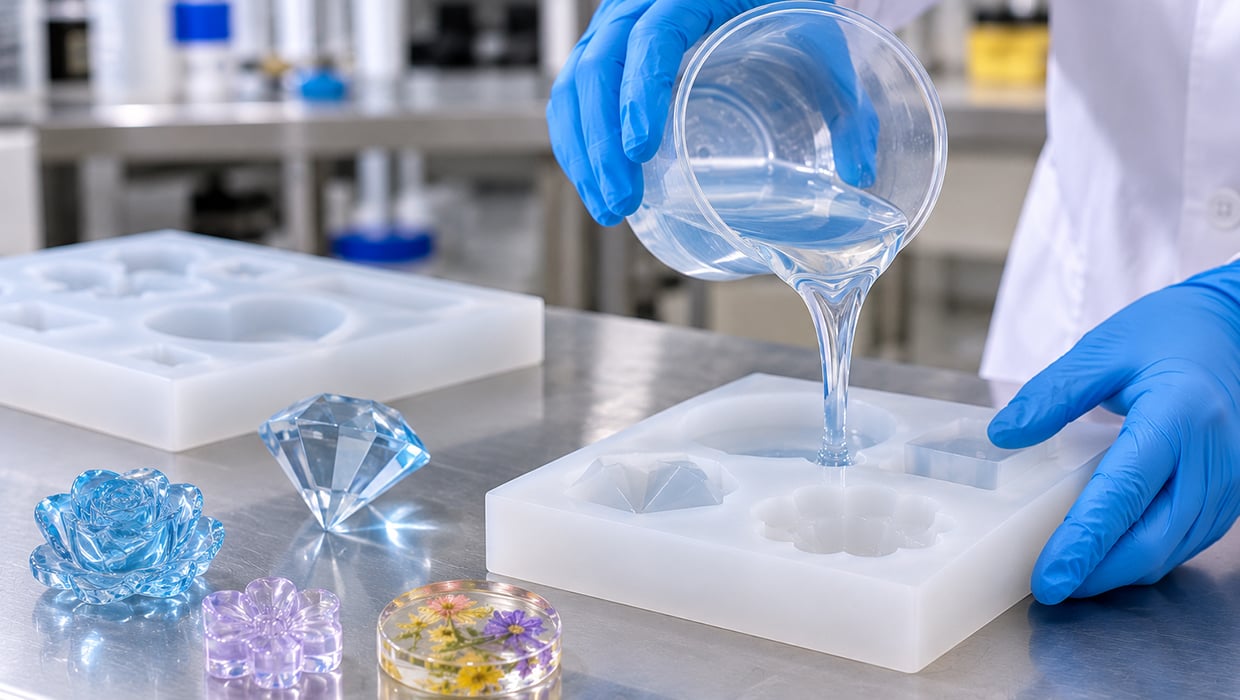
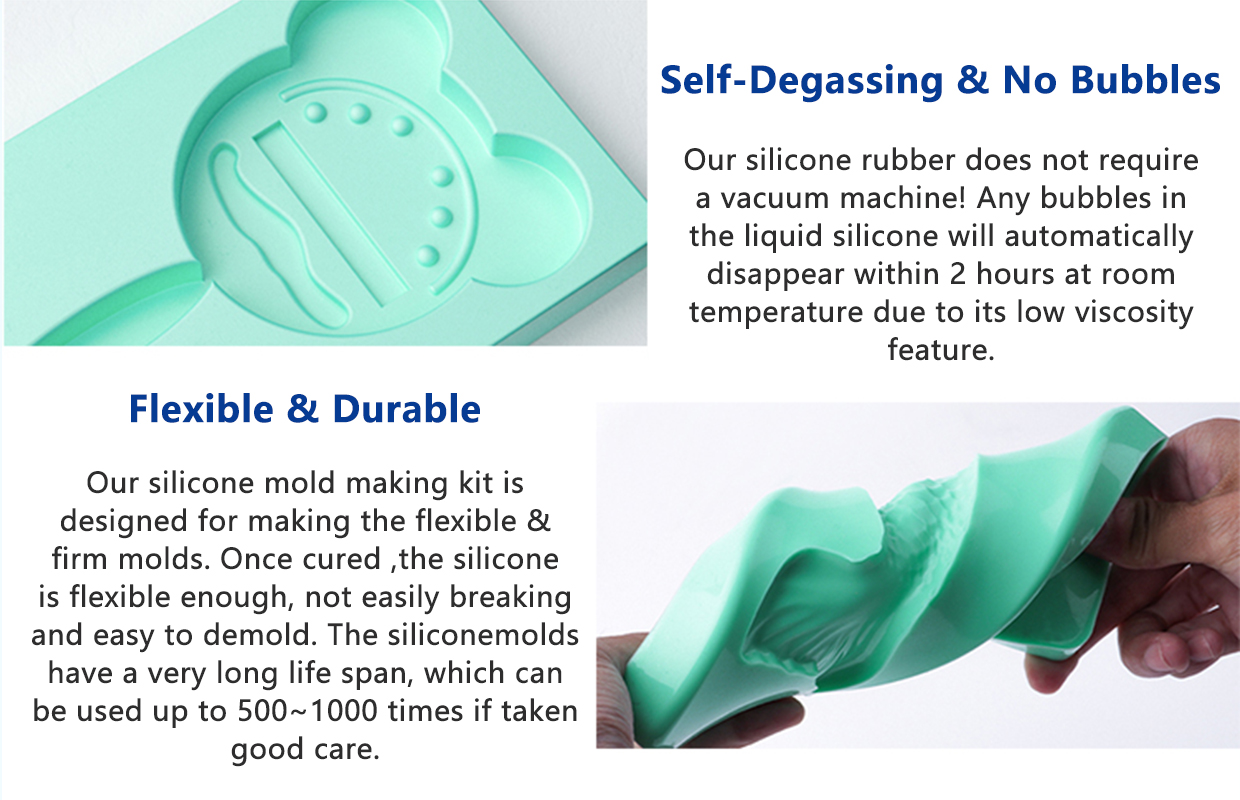
Ang isang porma para sa pagkast ng resin ay kailangang gawin nang higit pa kaysa sa simpleng pagreproduksa ng hugis ng isang pangunahing modelo. Dapat nitong panatilihin ang istruktura ng kanyang kuwarto habang puno, ilabas ang natuyong kast nang walang labis na stress, at manatiling praktikal na gamitin sa paulit-ulit na mga siklo ng produksyon.
Ang disenyo ng porma at ang klase ng silicone ay nagtatrabaho nang sabay-sabay. Maaaring kailanganin ang isang nababaluktot na porma para sa mga kumplikadong hugis o mga bahaging may undercuts, samantalang ang isang mas malaking porma o isa na may mas malalim na kuwarto ay maaaring nangangailangan ng mas matibay na suporta sa istruktura. Dapat ding isaalang-alang ang timbang at dami ng resin na ipinupuno, ang kapal ng pader ng porma, at ang naplanong paraan ng pag-alis ng kast.
Ang serye ng 717AB-F platinum cure silicone rubber ay nag-aalok ng maraming antas ng kahigpit-hardness para sa iba't ibang istruktura ng mold. Sa halip na pumili ng isang antas batay lamang sa kanyang Shore A value, ang mga tagagawa ay dapat isaalang-alang ang master pattern, ang materyal na gagamitin sa pag-cast, ang sukat ng mold, at ang mga kondisyon sa produksyon nang sabay-sabay.
Para sa mga aplikasyon na gumagamit ng resin, ang napiling antas ng silicone ay dapat subukin gamit ang aktwal na resin formulation bago pumasok sa regular na produksyon.
Mga Pangunahing Kinakailangan para sa Resin Casting Molds
Pag-uulit ng Surface at Hugis ng Mold
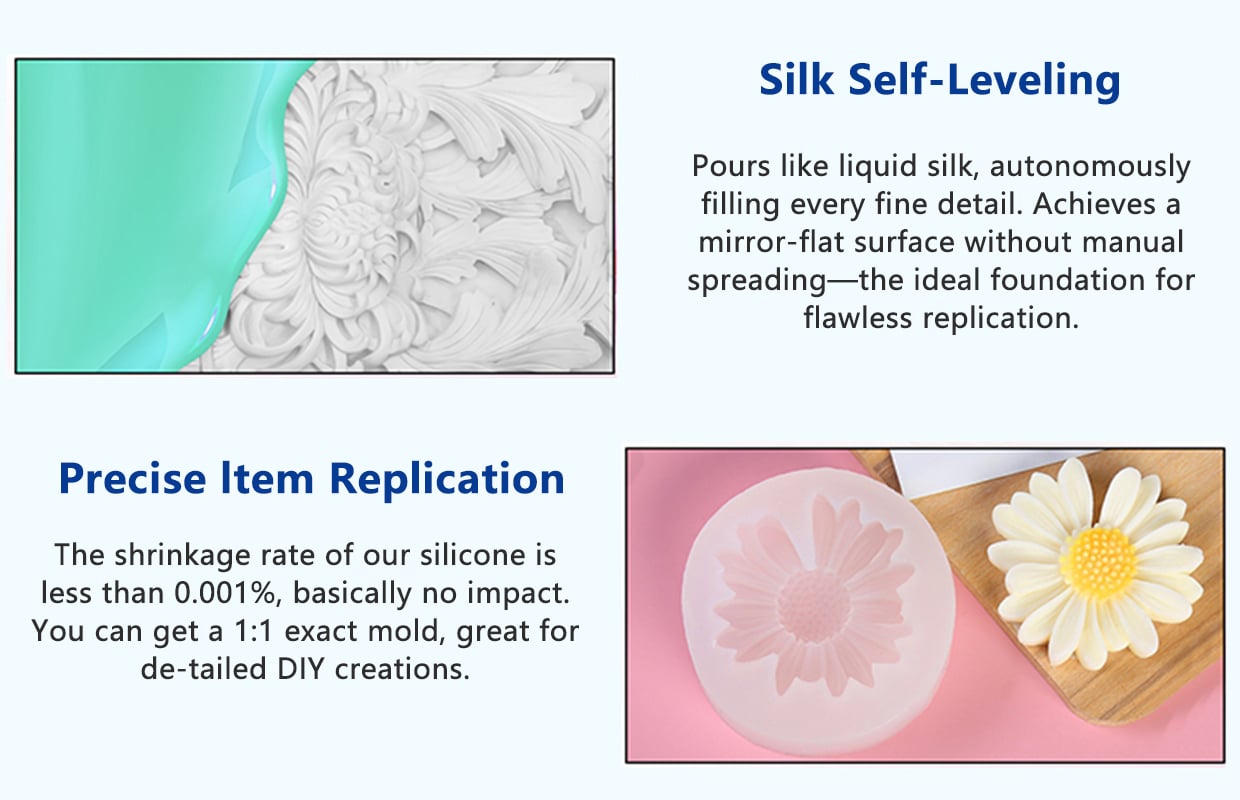
Ang surface ng natapos na silicone mold ay sumusunod sa kalagayan ng master pattern. Ang mga sugat, alikabok, depekto sa surface, at nakakulong na hangin sa paligid ng master ay maaaring makaapekto sa huling cavity. Para sa mga bahagi ng resin kung saan mahalaga ang itsura at pagkakapareho ng surface, ang paghahanda ng master at ang mga kondisyon sa pagpours ng silicone ay dapat kontrolin bago gawin ang mold.
Flexible at Kontroladong Pag-alis ng Bahagi mula sa Mold
Ang mga resin casting ay maaaring maglaman ng mga palalim na bahagi, mga tumataas na detalye, mga makitid na seksyon, o mga undercuts. Ang isang mold na sobrang matigas ay maaaring mahirap buksan sa paligid ng mga katangiang ito, samantalang ang isang sobrang malambot na mold ay maaaring kailanganin ng karagdagang suporta upang panatilihin ang hugis nito. Kaya naman, ang hardness ay dapat piliin batay sa heometriya ng casting at sa inaasahang paggalaw sa pag-alis nito mula sa mold.
Kakayahan ng Cavity na Panatilihin ang Estabilidad Habang Ginu-guhit ang Resin
Kailangan ng mold na panatilihin ang orihinal na hugis nito habang ang resin ay iniihulog at pinapatuyo. Ang malalaking cavity, mataas na pader ng mold, at mas mabibigat na casting ay maaaring magbigay ng mas mataas na pangangailangan sa suporta ng mold. Ang hardness ng silicone, kapal ng pader, sukat ng mold, at isang panlabas na shell na nagbibigay suporta ay dapat isaalang-alang bilang bahagi ng iisang disenyo ng mold.
Kakatian sa Resin na Ginagamit sa Casting
Ang iba't ibang sistema ng paghahagis ng resin ay maaaring magkaroon ng magkakaibang pormulasyon, mga aditibo, bilis ng pagkatuyo, at mga profile ng paglikha ng init. Hindi dapat ipagpalagay na ang isang uri ng silicone ay gagana nang eksaktong pareho sa bawat epoxy, polyurethane, o UV resin. Inirerekomenda ang maliit na pagsusubok gamit ang ninanais na resin upang suriin ang kondisyon ng ibabaw, ang pag-uugali ng pag-alis mula sa mold, at ang epekto ng init sa panahon ng pagkatuyo.
Pag-uulit para sa Paggamit sa Produksyon
Para sa paulit-ulit na paghahagis, ang kondisyon ng mold ay kasing importante ng unang matagumpay na pag-alis mula sa mold. Dapat inspeksyunin ang mold para sa mga butas, depekto sa hugis, pinsala sa ibabaw, at mga pagbabago sa paligid ng mga manipis na bahagi pagkatapos ng mga pagsusubok. Dapat isaalang-alang ang inaasahang dami ng produksyon at ang dalas ng pag-alis mula sa mold kapag pinipili ang istruktura ng mold at ang katigasan ng silicone.
Kadalasang mga Aplikasyon ng Mold para sa Paghahagis ng Resin
Epoxy Resin Molds para sa Casting
Para sa mga tagagawa ng dekoratibong mga bahagi na gawa sa epoxy, mga bahaging gawa sa resin na may pasadyang hugis, at mga produktong nahahagis sa resin. Dapat isaalang-alang sa disenyo ng mold ang profile ng pagkatuyo ng resin, ang dami ng hahagisin, ang lalim ng kuweba, at ang kailangang kalidad ng ibabaw.
Mga Bahagi ng Resin na Pangdekorasyon
Para sa mga nabuong bahaging pangdekorasyon na may hugis na gilid, mga nakataas na disenyo, mga butas na pababa, at mga pasadyang disenyo sa ibabaw. Ang silicone mold ay dapat magbigay ng angkop na balanse sa pagitan ng kahigpitang pagaalis at suporta sa kuwadro.
Mga Pasadyang Kopya ng Resin
Para sa pagreproduksyon ng isang pangunahing modelo sa loob ng silicone mold bago ito ipagawa sa resin. Dapat suriin ang ibabaw ng pangunahing modelo, ang linya ng paghihiwalay, ang mga bahaging nasa ilalim, at ang kinakailangang pagkakapareho ng sukat bago pumili ng uri ng silicone.
Mga Prototype at Mga Bahaging Resin sa Maliit na Kantidad
Para sa mga sample sa pag-unlad ng produkto, mga pasadyang komponente, at limitadong produksyon kung saan maaaring maging kapaki-pakinabang ang flexible tooling. Dapat tugma ang istruktura ng mold sa hugis ng bahagi at sa bilang ng mga inaasahang casting cycle. 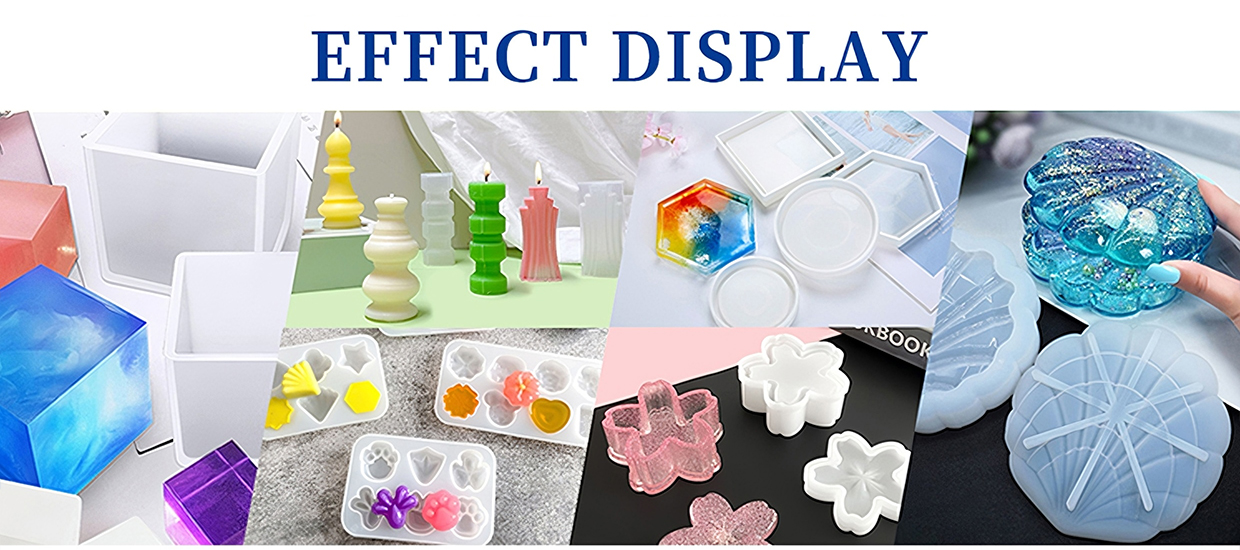
Paano Pumili ng Tamang Uri ng Silicone
Walang iisang Shore A hardness na angkop sa bawat resin casting mold. Ang tamang uri ay nakasalalay sa paraan kung paano ito papunuan, susuportahan, at aalisin.
Mga Mas Malalambot na Uri para sa Komplikadong Pag-aalis
Ang mga grado ng silicone na may mas mababang kahigpit ay nagbibigay ng mas malaking kakayahang umunlad. Maaaring isaalang-alang ang mga ito para sa mga mold na may mga undercuts, malalim na guhitan, o mga hugis na nangangailangan ng pagbabago ng hugis ng mold habang inaalis ang produkto. Maaaring kailanganin ng mold ang karagdagang panlabas na suporta depende sa laki at kapal ng pader nito.
Mga Gitnang Grado para sa Balanseng Pagmamaneho ng Mold
Maaaring suriin ang mga grado ng silicone na may gitnang kahigpit kung parehong kahalagahan ang kahigpit at pagpapanatili ng hugis. Maaari itong maging praktikal na simula para sa disenyo ng mold na hindi nangangailangan ng labis na pagbabago ng hugis o napakatibay na suporta.
Mga Mas Matitibay na Grado para sa Mas Malakas na Suportang Estructural
Ang mga grado ng silicone na may mataas na kahigpit ay nagbibigay ng mas matitibay na istruktura ng mold. Maaaring isaalang-alang ang mga ito para sa mga mold na nangangailangan ng higit na suporta habang hinahawakan at binabato. Gayunpaman, ang mga mas matitibay na grado sa serye ng 717AB-F ay may mas mataas na viscosity din, kaya dapat maingat na suriin ang kanilang kakayahang dumaloy palibot sa orihinal na modelo.
Gabay sa Pagpili
| Kinakailangan ng Mold | Direksyon ng pagpili | Ano ang Dapat Suriin |
|---|---|---|
| Malalim na undercuts o kumplikadong pag-alis | Isaalang-alang ang mga grado na may mas mababang Shore A | Kakayahang umunlad, panganib ng pagputok, at galaw sa pag-alis |
| Mga pangkalahatang mold para sa resin casting | Ihambing ang mga katamtam na grado ng Shore A | Balanseng pagitan ng kahutukan at suporta sa kuwadro |
| Mas malalaki o mas organisadong mga kuwadro | Isipin ang mas matitigas na grado na may angkop na suporta | Katiyakan ng kuwadro, biskosidad, at kapal ng pader |
| Mga makitid na kuwadro o detalyadong mga modelo | Suriin ang biskosidad ng grado at paraan ng pagpapahila | Daloy ng materyal, nakakulong na hangin, at pagpuno ng kuwadro |
| Ulang-ulit na mga siklo ng paggawa ng kuwadro | Suriin ang buong istruktura ng kuwadro | Pagtutol sa pagkakalbo, paghawak, at dalas ng pag-alis ng mold |
Ang mga ito ay mga simula para sa pagtataya ng grado, hindi nakapirmeng takdang modelo. Ang huling pagpili ay dapat kumpirmahin sa pamamagitan ng isang sample na mold at pagsusubok sa paghahagis.
Inirerekomendang Saklaw ng Teknikal
Ang serye ng 717AB-F ay nagbibigay ng maraming opsyon sa katigasan para sa iba't ibang istruktura ng mold. Ang sumusunod na mga saklaw ay maaaring gamitin bilang unang gabay kapag tinatalakay ang isang proyekto sa resin casting.
| Hanay ng pagpipilian | Pangkalahatang Karakteristik | Pokus ng Pagsusuri |
|---|---|---|
| Shore A 0–15 | Mas malambot at mas madaling ipalawig | Kumplikadong pag-alis, mga undercut, at deformasyon ng mold |
| Shore A 20–30 | Mga opsyon sa katigasan sa gitna | Balans ng kahutukang pag-alis at suporta sa hugis |
| Shore A 40–45 | Mga mas matitigas na grado na may mataas na viscosity | Suporta sa istruktura, daloy ng materyal, at sukat ng mold |
Impormasyong pangkalahatan
Ang working time at curing time ay nakasalalay sa napiling grado, temperatura, at mga kondisyong proseso. Tingnan ang kaukulang technical data sheet para sa tiyak na grado. Ang 30A grade ay gumagamit ng ibang reference test temperature sa kanyang pinagmulang datos, kaya ang mga numero nito ay dapat suriin nang hiwalay.
Para sa buong paghahambing ng mga grado, kasama ang viscosity at mechanical properties, tingnan ang 717AB-F Grade Comparison .
Proseso ng Pagbuo ng Resin Mold
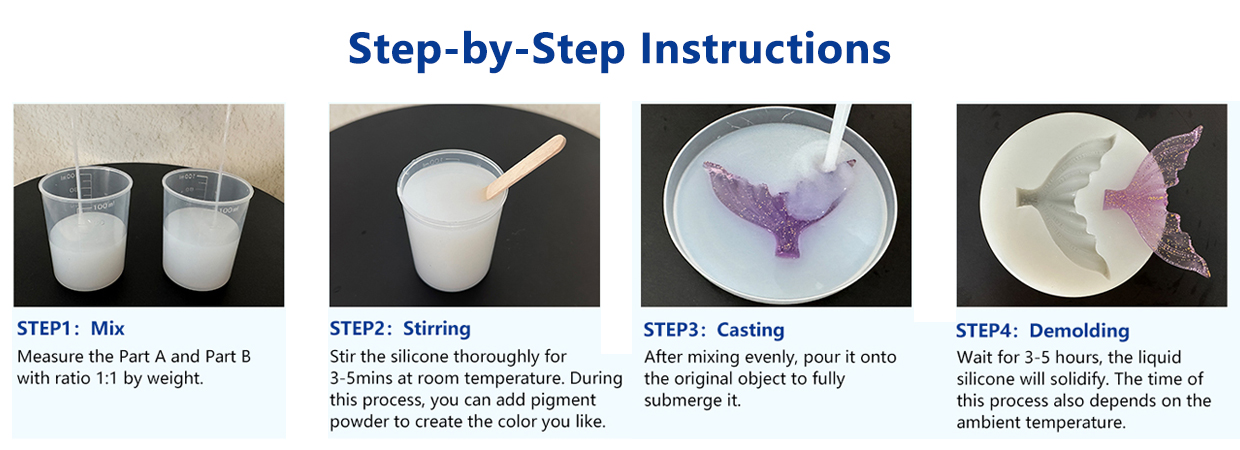
Hakbang 1: Ihanda ang Master Pattern
Siguraduhing malinis, tuyo at ligtas na nakaposisyon ang master pattern sa loob ng mold box. Suriin ang kalagayan ng ibabaw, ang parting line, at ang mga lugar kung saan maaaring mahuli ang hangin. Ang mga bagong materyales para sa master, mga coating, pandikit, o modeling compounds ay dapat suriin ang pagkakatugma sa platinum cure silicone.
Hakbang 2: Balangkasin ang Istukturang ng Mold
Tukuyin ang kinakailangang kapal ng pader ng mold, direksyon ng pagpapahid, paraan ng suporta, at ruta ng pag-alis ng mold. Para sa mga hugis na kumplikado, isaalang-alang kung ang isang piraso lamang na flexible mold o isang multi-part mold ang higit na angkop.
Hakbang 3: Ihalo ang mga Bahagi ng Silicone
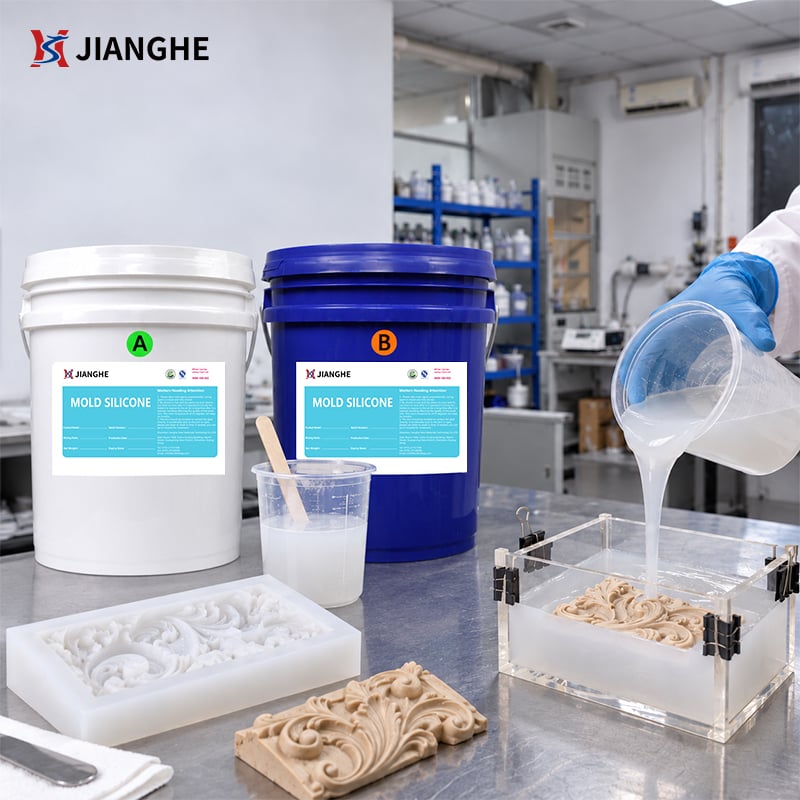
Pagsamahin ang Bahagi A at Bahagi B sa tiyak na ratio na 1:1. Haluin nang mabuti habang pinipigilan ang pagsisipsip ng hangin. Ang mga kagamitan sa pagmemeasure at paghahalo ay maaaring tumulong upang mapanatili ang pare-parehong proseso sa mga kapaligiran ng produksyon.
Hakbang 4: Ipagawa ang Degas Kapag Kinakailangan
Kung ipinapasok ang hangin habang hinahalo o kung ang master ay may mga detalyadong palalim na bahagi, maaaring tumulong ang vacuum degassing upang bawasan ang mga nakakulong na hangin. Ang paraan ng degassing ay dapat na angkop para sa kagamitan at sukat ng batch na ginagamit.
Hakbang 5: Ibuhos at Payagan ang Pagkakatigas
Ibuhos nang maingat ang hinalong silicone sa loob ng kahon ng mold. Bigyan ng sapat na oras para matigas sa ilalim ng mga kondisyong proseso na naaangkop. Ang tinatayang oras ng pagkakatigas sa temperatura ng silid para sa serye ay humigit-kumulang apat na oras; maaaring mag-iba ang aktuwal na pagkakatigas depende sa temperatura at grado.
Hakbang 6: Alisin ang Mold at Suriin
Alisin nang maingat ang natigas na silicone mold mula sa master. Suriin ang ibabaw ng kuweba, mga gilid, mga manipis na bahagi, at mga katangian ng sukat bago gamitin ang mold para sa resin casting.
Hakbang 7: Isagawa ang Pagsusubok sa Resin Casting
Gamitin ang ninanais na resina formulation para sa pagsusubok sa pag-cast. Balikan ang pag-uugali sa pagpuno, init ng pagkakatigas, kalidad ng ibabaw, pag-alis mula sa mold, at kalagayan ng mold pagkatapos alisin ang produkto. Kumpirmahin ang mga resulta bago simulan ang regular na produksyon.
Mga Pagsasaalang-alang sa Pagganap at Kakatayan
Kakatayan ng Pangunahing Materyales
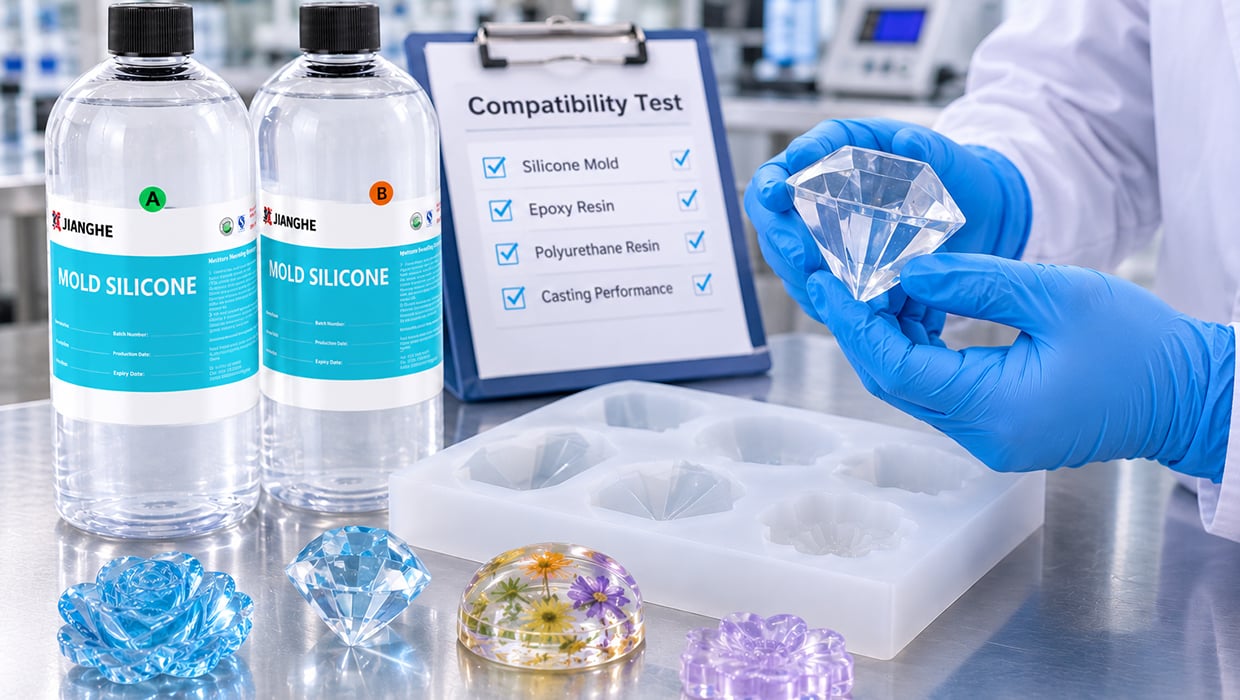
Ang platinum-cure silicone ay maaaring pigilan ng ilang materyales, kabilang ang amines, sulfur, at organotin compounds. Kung ang pangunahing pattern ay may di-kilalang mga coating, pandikit, luwad, o paggamot sa ibabaw, gawin muna ang maliit na pagsusulit sa kakatayan bago gumawa ng buong mold.
Resin para sa Pagkast at Init ng Pagpapatuyo
Ang pagpapatuyo ng resin ay maaaring magpalaya ng init, at ang halaga nito ay maaaring mag-iba depende sa komposisyon ng resin, dami ng kast, hugis ng mold, at kondisyon ng pagpapatuyo. Para sa malalim o mas malalaking kast, suriin ang aktwal na pinakamataas na temperatura habang sinusubukan. Huwag ipagpalagay na ang isang uri ng silicone ay angkop para sa anumang dami ng resin o iskedyul ng pagpapatuyo nang walang pagsusulit.
Hugis ng Ibabaw at Pag-alis
Ang natapos na ibabaw ng mold ay naaapektuhan ng pangunahing pattern, paghalo ng silicone, pag-alis ng hangin, at proseso ng pagpapatuyo. Ang paglabas ng huling casting ay nakasalalay din sa komposisyon ng resin at kalagayan ng mold. Kung isasaalang-alang ang isang release agent, siguraduhing compatible ito sa parehong materyales at hindi nakaaapekto sa kailangang kalidad ng ibabaw.
Suporta at Kondisyon ng Serbisyo ng Mold
Maaaring kailanganin ng flexible na silicone mold ang isang matigas na panlabas na shell o fixture, lalo na kapag malaki, malalim, o puno ng mabigat na dami ng resin ang mold. Ang katigasan lamang ng mold ay hindi nagsasalaysay ng kahusayan nito. Ang kapal ng pader, disenyo ng suporta, at kondisyon ng pag-cast ay lahat nakaaapekto sa panghuling resulta.
Pagsusuri sa Paggamit at Kontrol sa Kalidad
Dapat suriin ang isang matagumpay na sample ng mold sa ilalim ng mga kondisyon na malapit sa inilaan na proseso ng produksyon. Para sa isang bagong proyekto ng resin casting, maaaring kasali sa pagsusuri ang:
Pagsusuri sa Pangunahing Pattern at Ibabaw
Suriin ang pangunahing pattern para sa mga depekto sa ibabaw, kontaminasyon, at mga materyales na maaaring makagambala sa pagkatuyo ng silicone.
Pagtataya ng Pagkatuyo ng Silicone
Kumpirmahin na ang silicone ay natutuyo nang buo sa loob ng mold, kabilang ang mga malalim na bahagi, manipis na seksyon, at kumplikadong hugis.
Pagsusuri sa Sukat at Estratektura ng Mold
Suriin ang mga sukat ng cavity, kapal ng pader, mga gilid, at mga lugar na maaaring mag-deform habang inihahandle o puno ng resin.
Pagsusubok sa Kakatian ng Resin
Ilagay ang nakalaang resin sa trial mold. Obserbahan ang kalidad ng ibabaw, pag-uugnay sa pag-alis (release behavior), init ng pagkatuyo, at anumang nakikitang pagbabago sa mold.
Pagtataya ng Ulang-Ulang na Pag-alis ng Casting
Kung plano ang paulit-ulit na produksyon, isagawa ang maramihang siklo ng paghahasta at pag-alis upang obserbahan ang pagkawear, pagputol, at pag-deform bago kumpirmahin ang disenyo ng mold.
Ang saklaw ng pagtataya ay dapat batay sa aktwal na disenyo ng mold at sa materyal na gagamitin sa paghahasta, hindi lamang sa pangkalahatang espesipikasyon ng silicone.
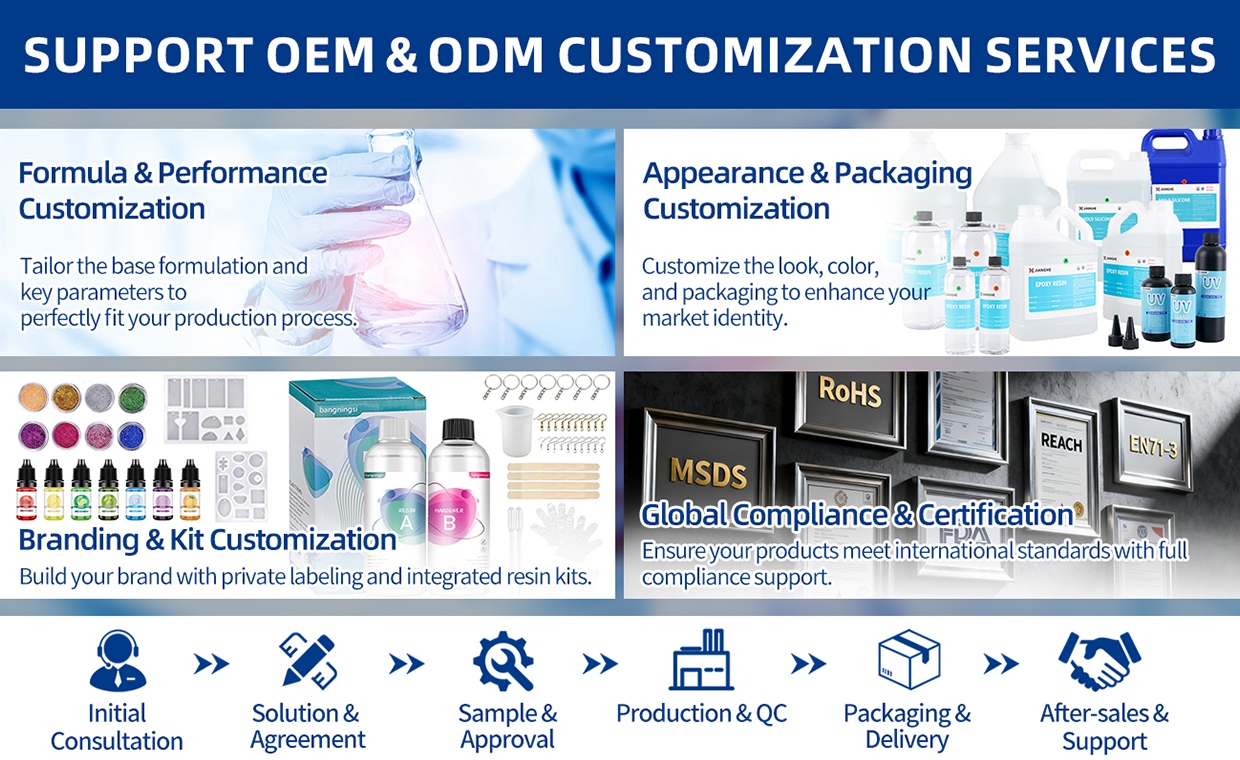
Pakete, Pagpapasadya, at Suporta sa Suplay
Ang Jianghe ay nagbibigay ng dalawang-komponenteng likidong silicone rubber para sa mga tagagawa at negosyo na nagpapaunlad ng kanilang sariling proseso sa paggawa ng mold at resin casting.
Ang serye ng 717AB-F ay nag-aalok ng maraming antas ng kahigpit-hardness sa loob ng iisang pamilya ng produkto, na nagpapahintulot sa mga koponan sa pagbili na suriin ang iba’t ibang pangangailangan sa mold nang hindi kinakailangang lumipat sa isang hindi kaugnay na sistema ng materyales.
Ang pagpapakete ay maaaring ayusin batay sa mga kinakailangan ng order. Ang pagtatasa ng sample, pagpili ng antas, at mga aransemento para sa OEM o private-label ay maaaring talakayin para sa mga kwalipikadong proyekto.
Para sa mga distributor, mga tagagawa ng resin product, at mga negosyo sa paggawa ng mold, ang talakayan sa suplay ay maaaring sakop ang:
Ibahagi ang sukat ng iyong mold, pangunahing materyales, inaasahang uri ng resin, at inaasahang dami ng casting kapag humihingi ng rekomendasyon.
Mga Madalas Itanong
Tanong 1: Maaari bang gamitin ang platinum-cure silicone para sa mga mold sa resin casting?
Oo. Ang platinum cure silicone rubber ay maaaring suriin para sa paggawa ng mga mold na ginagamit sa resin casting. Ang angkop na grado ay nakasalalay sa disenyo ng mold, kailangang flexibility, materyales na isinasapad, at mga kondisyon sa pag-alis ng cast. Inirerekomenda namin na subukan muna ang compatibility sa iyong partikular na resin system bago simulan ang buong produksyon.
Tanong 2: Anong Shore A hardness ang angkop para sa mga mold sa resin casting?
Ang tamang hardness ay nakasalalay sa sukat, hugis, kapal ng pader, at antas ng detalye ng mold. Ang mas malambot na silicone grades ay nagbibigay ng mas mataas na flexibility para sa mga mold na may undercuts, samantalang ang mas matitigas na grades ay nagbibigay ng mas malakas na structural support. Ang isang sample test ay makatutulong upang matukoy ang angkop na hardness para sa iyong disenyo ng mold.
Tanong 3: Ano ang mixing ratio at working time?
Ang 717AB-F series ay gumagamit ng 1:1 mixing ratio para sa Parts A at B. Ang karaniwang working time nito ay humigit-kumulang 30 minuto sa 25°C. Maaaring magbago ang aktwal na working time depende sa ambient temperature at mga kondisyon sa proseso.
Tanong 4: Paano ko mababawasan ang mga hangin na bubble kapag gumagawa ng silicone molds?
Pagsamahin nang dahan-dahan at lubos ang Bahagi A at B habang pinipigilan ang pagsisipsip ng hangin. Ang vacuum degassing ay makatutulong sa pag-alis ng nakakulong na hangin bago ibuhos. Para sa mga mold na may makitid na kuwarto o detalyadong istruktura, mahalaga rin ang tamang paraan ng pagbubuhos at pagsusuri ng sample.
Tanong 5: Nakakaapekto ba ang resin o master pattern sa pagkatunaw ng silicone?
Oo. Ang ilang materyales—tulad ng amines, mga compound na may laman na sulfur, at organotin compounds—ay maaaring pigilan ang pagkatunaw ng silicone na may platinum catalyst. Kung gumagamit ka ng di-kilalang master pattern, coating, pandikit, o release agent, gawin muna ang maliit na pagsusuri sa compatibility bago ang buong produksyon.