EN
Reçine Döküm Kalıpları İçin Platin Kürleme Sıvı Silikon Kauçuğu
Model: Seri 8 Karışım Oranı: 1:1
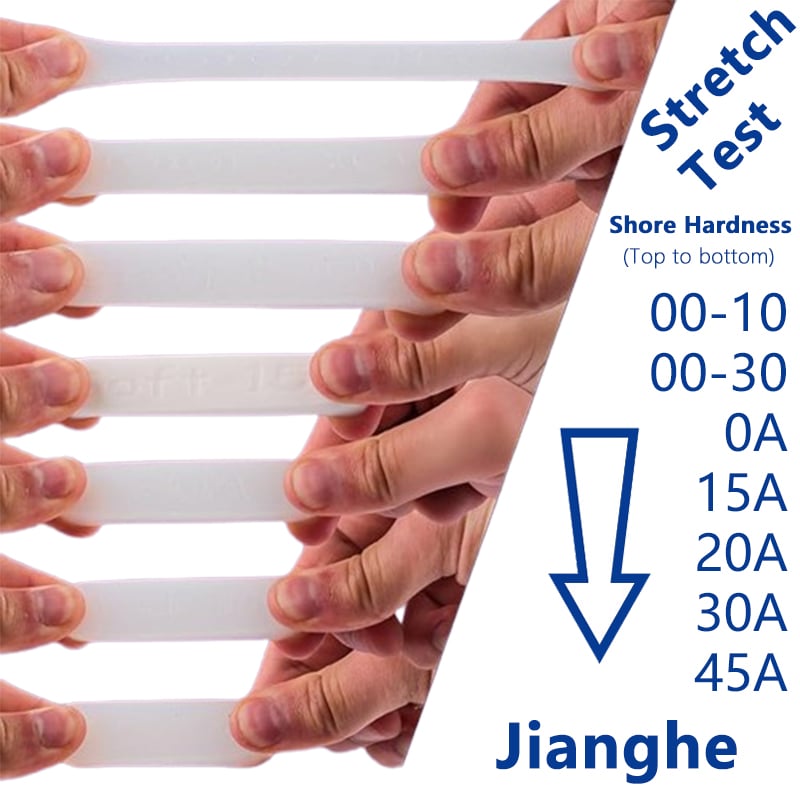
717AB-F, kalıp üretimi için iki bileşenli platin eklemeli kürleme silikon kauçuğu serisidir. 1:1 A/B karışım oranı ve çeşitli Shore A sertlik seçenekleriyle donatılmıştır; bu da kalıp üreticilerinin reçine döküm projeleri için kalıp esnekliğini, boşluk desteklemesini ve sökme davranışını dengelemesine yardımcı olur. Sınıf seçimi, döküm reçinesi, kalıp geometrisi, döküm derinliği ve üretim koşullarına göre değerlendirilmelidir.
Ana özellikler:
- 1:1 A/B Karışım Oranı
- Kalıp Tasarımı İçin Çoklu Sertlik Seçenekleri
- Yaklaşık 30 Dakikalık Çalışma Süresi
- Yaklaşık 4 Saatlik Oda Sıcaklığındaki Kürleme Süresi
Mükemmel için:
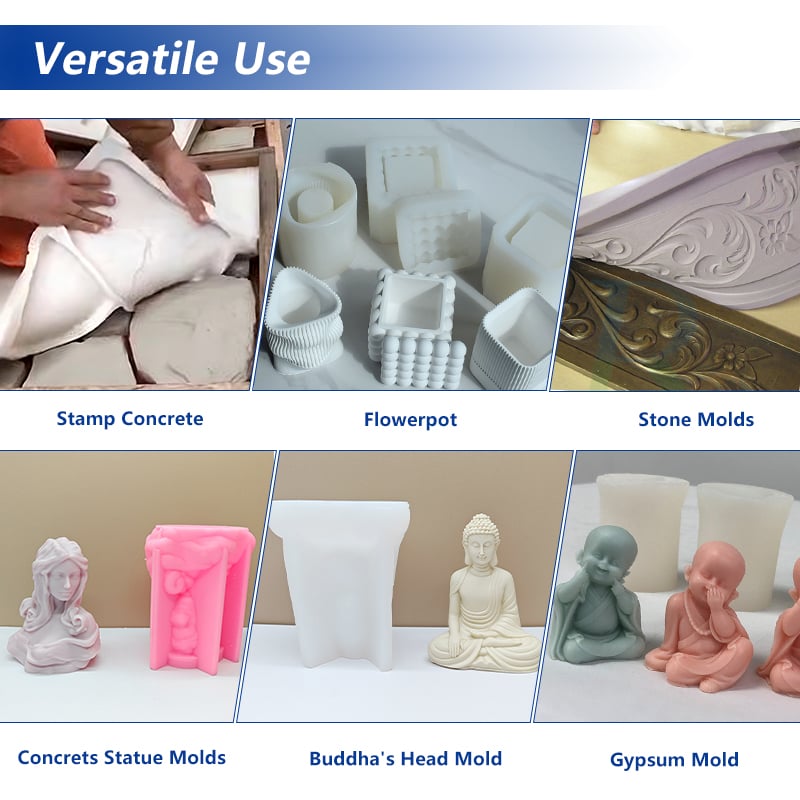
Epoksi Reçine Döküm Kalıpları · Dekoratif Reçine Parçaları · Küçük Parti Reçine Üretimi · Özel Reçine Bileşenleri · Çoklu Boşluklu Döküm Kalıpları

- Genel Bakış
- Önerilen Ürünler
Malzeme: İki bileşenli platin katkılı kürleme sıvı silikon kauçuğu
Model: 717AB-F Serisi
Mevcut Sertlik: Shore A 0–45
Karıştırma Oranı: 1:1
Çalışma Süresi: Uygulanabilir referans koşullarında yaklaşık 30 dakika
Oda Sıcaklığında Kürleme: Uygulanabilir referans koşullarında yaklaşık 4 saat
Paketleme: Sipariş gereksinimlerine göre
Çoklu sınıf ürün seçimi
Toplu satın almadan önce örnek değerlendirme
Ambalaj ve etiketleme gereklilikleri
OEM ve özel etiket desteği
Tekrar siparişleri ve tedarik koordinasyonu
Reçine Döküm Kalıbı Üretimi İçin Tasarlanmıştır
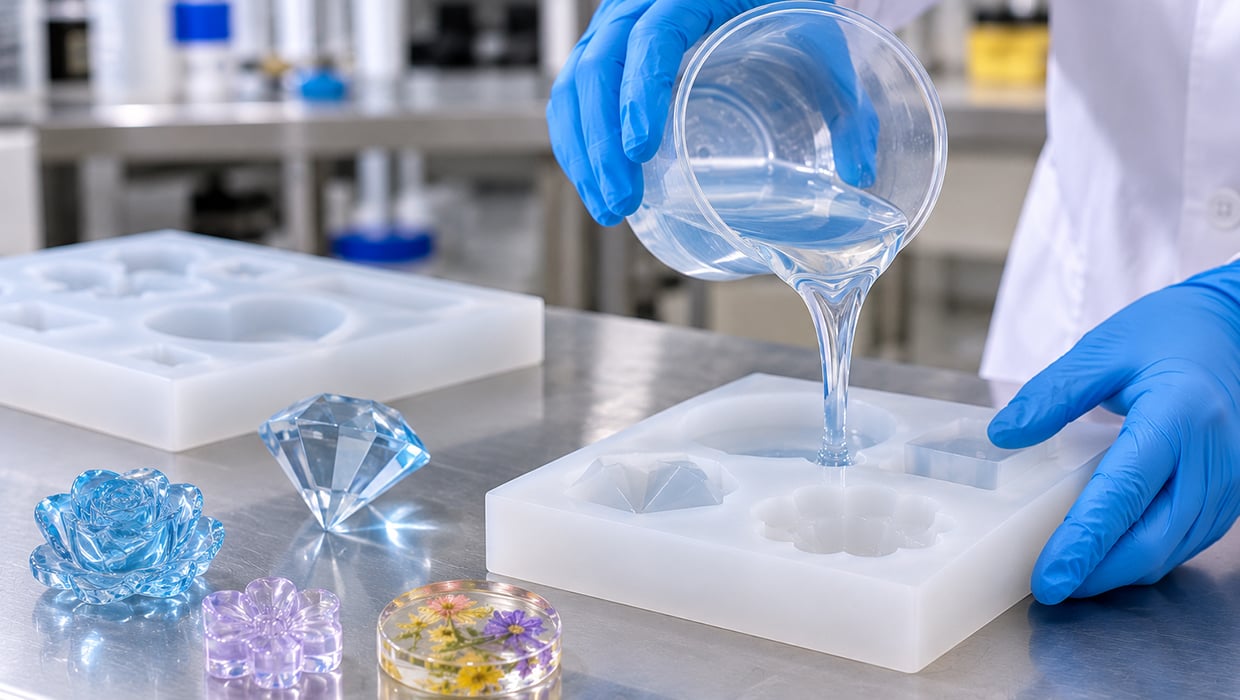
Bir reçine döküm kalıbı, bir ana modelin şeklini çoğaltmanın ötesine geçmelidir. Doldurma sırasında boşluk yapısını korumalı, katılaşmış dökümü gereksiz gerilim olmadan serbest bırakmalı ve tekrarlayan üretim döngüleri boyunca elle tutulabilir olmalıdır.
Kalıp tasarımı ve silikon sınıfı birlikte çalışır. Karmaşık şekiller veya alttan kesimler için esnek bir kalıba ihtiyaç duyulabilir; buna karşılık daha büyük bir kalıp ya da derin boşluklara sahip bir kalıp daha fazla yapısal destek gerektirebilir. Dökülecek reçinenin ağırlığı ve hacmi, kalıp duvar kalınlığı ile planlanan sökme yöntemi de göz önünde bulundurulmalıdır.
717AB-F platin kürleme silikon kauçuk serisi, farklı kalıp yapıları için çoklu sertlik dereceleri sunar. Üreticiler, bir derecenin yalnızca Shore A değerine göre seçimini yapmak yerine, ana modeli, döküm malzemesini, kalıp boyutlarını ve üretim koşullarını birlikte değerlendirmelidir.
Reçine uygulamaları için seçilen silikon derecesi, düzenli üretime geçilmeden önce gerçek reçine formülasyonuyla değerlendirilmelidir.
Reçine Döküm Kalıpları İçin Temel Gereksinimler
Kalıp Yüzeyi ve Şekil Çoğaltımı
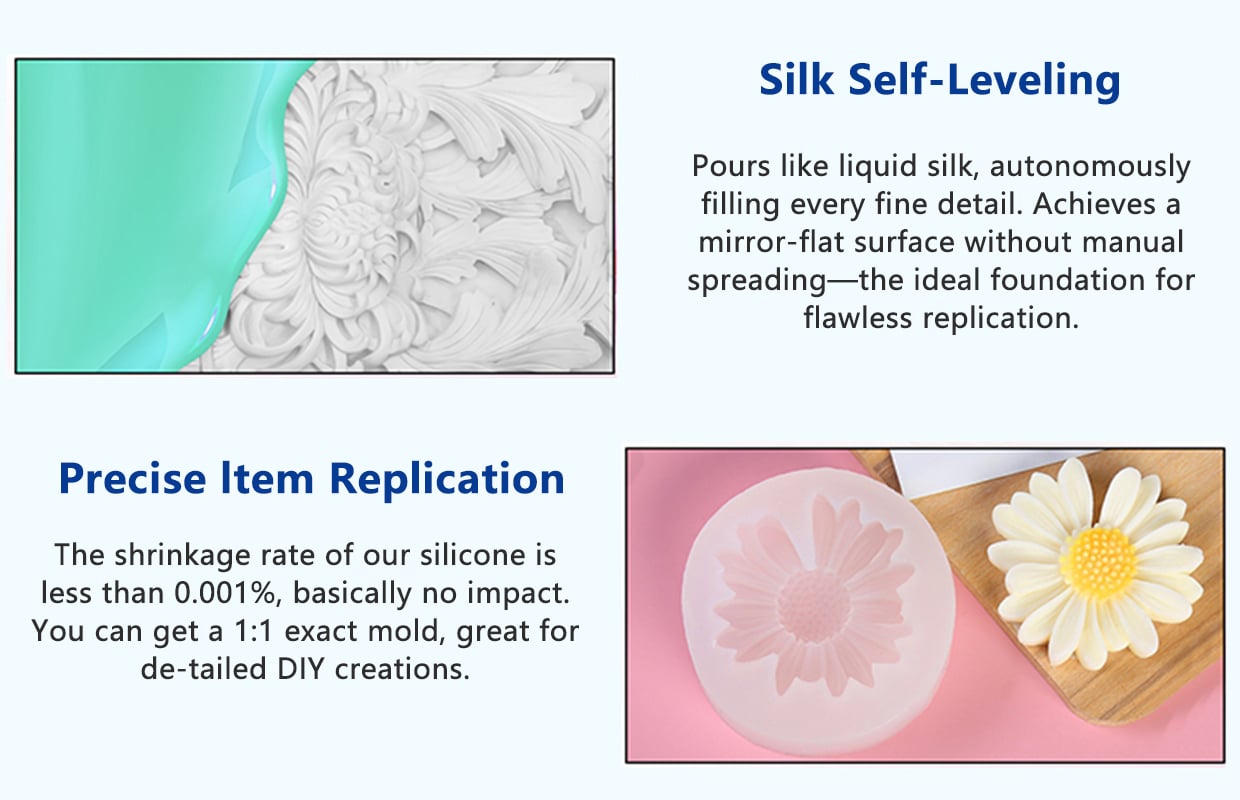
Tamamlanmış silikon kalıbın yüzeyi, ana modelin durumunu takip eder. Ana modeldeki çizikler, tozlar, yüzey kusurları ve hapsedilen hava, nihai boşluğu etkileyebilir. Görünüşü ve yüzey tutarlılığı önemli olan reçine bileşenleri için ana model hazırlığı ve silikon döküm koşulları, kalıp üretimi öncesinde kontrol edilmelidir.
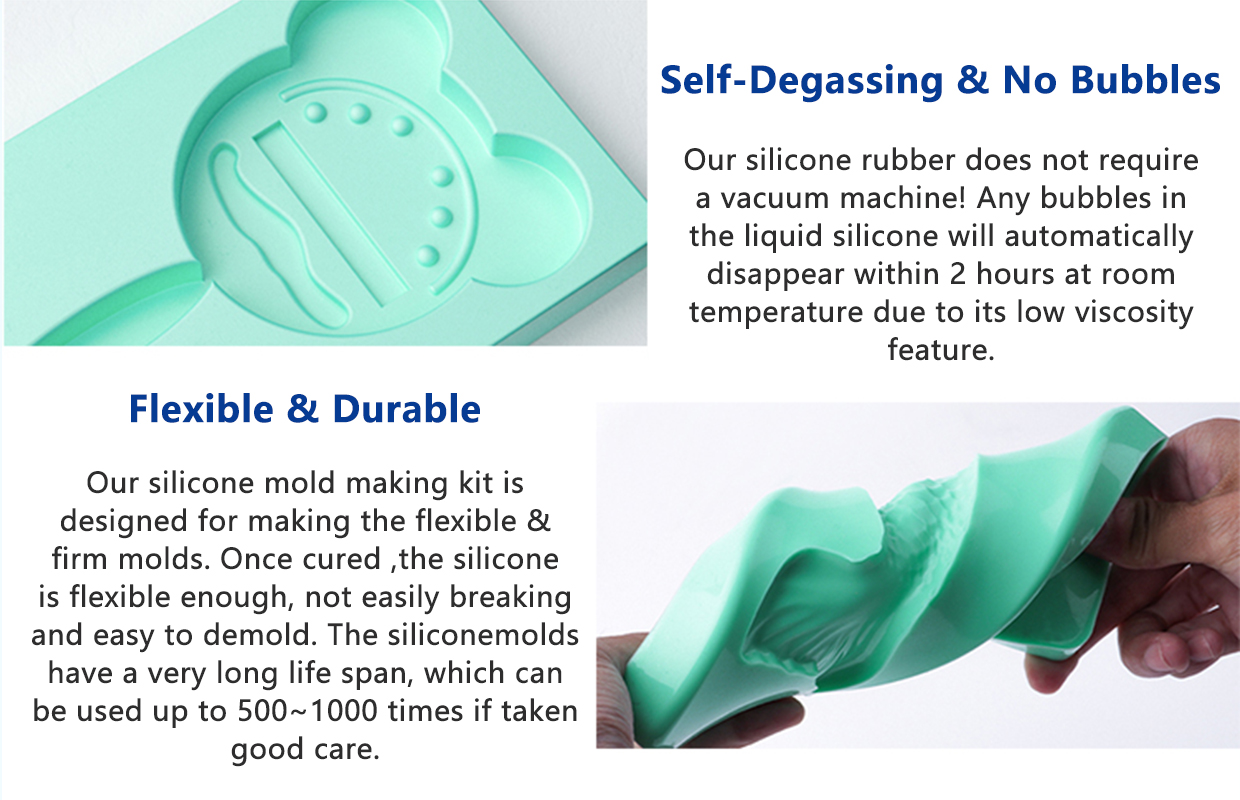
Esnek ve Kontrollü Kalıptan Çıkarma
Reçine dökümleri, çukur alanlar, kabartma detaylar, dar kesitler veya alttan kesimler içerebilir. Çok sert bir kalıp bu özelliklerin etrafında açılması zor olabilirken, fazla yumuşak bir kalıp şeklini korumak için ekstra destek gerektirebilir. Bu nedenle sertlik, dökümün geometrisine ve beklenen çıkarma hareketine göre seçilmelidir.
Reçine Doldurulurken Boşluğun Kararlılığı
Kalıp, reçine dökülürken ve sertleşirken tasarlandığı şekli korumalıdır. Büyük boşluklar, yüksek kalıp duvarları ve daha ağır dökümler, kalıp desteği üzerinde daha büyük yük oluşturabilir. Silikon sertliği, duvar kalınlığı, kalıp boyutları ve dış destek kabuğu, aynı kalıp tasarımı kapsamında değerlendirilmelidir.
Döküm Reçinesiyle Uyumluluk
Farklı döküm reçine sistemleri, farklı formüller, katkı maddeleri, sertleşme hızları ve ısı üretimi profillerine sahip olabilir. Bir silikon sınıfının her epoksi, poliüretan veya UV reçinesiyle aynı şekilde çalışacağı varsayılmamalıdır. Yüzey durumu, ayırma davranışı ve sertleşme ısısının etkisi değerlendirilmek üzere, kullanılacak reçine ile küçük bir deneme yapılması önerilir.
Üretim Amaçlı Kullanım İçin Tekrarlanabilirlik
Tekrarlayan döküm işlemlerinde, kalıbın durumu ilk başarılı ayırma işlemi kadar önemlidir. Deneme döngülerinden sonra kalıp, yırtılma, deformasyon, yüzey hasarı ve ince kesimler çevresindeki değişiklikler açısından kontrol edilmelidir. Kalıp yapısı ve silikon sertliği seçimi yapılırken, beklenen üretim miktarı ile ayırma sıklığı göz önünde bulundurulmalıdır.
Tipik Reçine Döküm Kalıbı Uygulamaları
Epoxy Rezini Döküm kalıpları
Dekoratif epoksi bileşenleri, özel şekilli reçine parçaları ve döküm reçine ürünleri üreten üreticiler içindir. Kalıp tasarımı, reçinenin sertleşme profili, döküm hacmi, boşluk derinliği ve gerekli yüzey parlaklığını dikkate almalıdır.
Dekoratif Reçine Bileşenleri
Şekillendirilmiş kenarları, kabartma desenleri, çukur detayları ve özel yüzey tasarımları olan kalıplı dekoratif parçalar için. Silikon kalıp, esnek çıkarma ile boşluk desteği arasında uygun bir denge sağlamalıdır.
Özel Reçine Kopyaları
Ana modelin reçine kopyalarını döküm yapmadan önce silikon kalıba aktarılması için. Ana yüzey, ayırma çizgisi, alt kesimler ve gerekli boyutsal tutarlılık, silikon sınıfı seçilmeden önce gözden geçirilmelidir.
Prototip ve Küçük Parti Reçine Parçaları
Ürün geliştirme örnekleri, özel bileşenler ve sınırlı üretim serileri gibi esnek kalıp kullanımının faydalı olabileceği durumlar için. Kalıp yapısı, parça geometrisine ve hedeflenen döküm sayısıyla uyumlu olmalıdır. 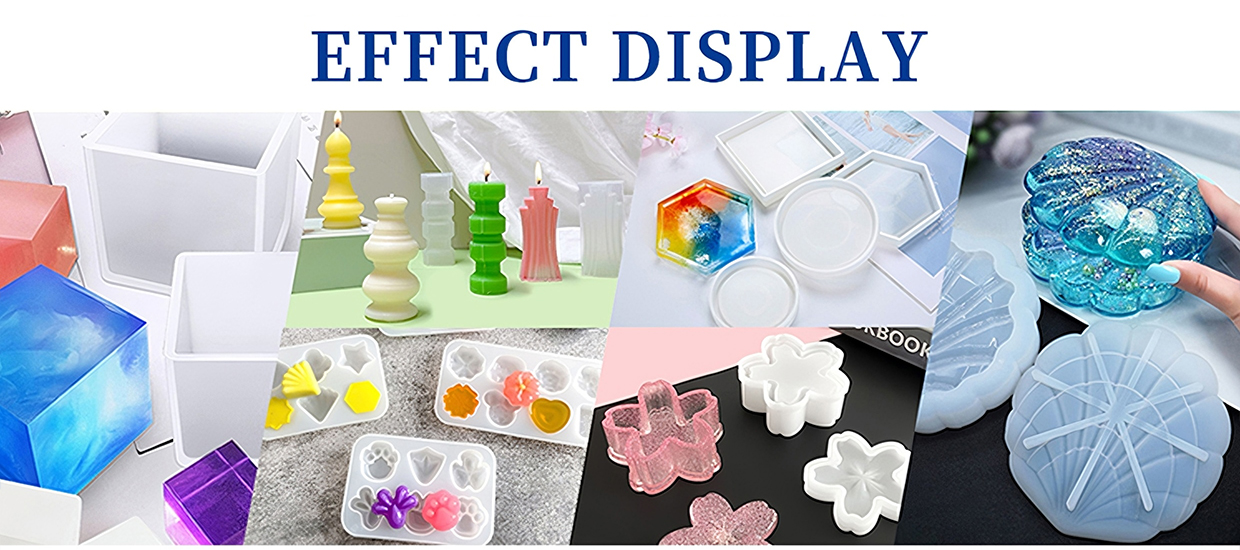
Doğru Silikon Sınıfını Nasıl Seçersiniz
Her reçine döküm kalıbı için tek bir Shore A sertliği yeterli değildir. Doğru sınıf, kalıbın nasıl doldurulacağı, destekleneceği ve çıkartılacağına bağlıdır.
Karmaşık Çıkarma İçin Daha Yumuşak Sınıflar
Daha düşük sertlikteki silikon sınıfları, daha fazla esneklik sağlar. Kalıbın sökümü sırasında kalıbın şekil değiştirmesini gerektiren alt kesimler, derin çukurlar veya şekiller için bu sınıflar değerlendirilebilir. Kalıbın boyutuna ve duvar kalınlığına bağlı olarak ek dış destek gerekebilir.
Dengeli Kalıp İşleme İçin Orta Sınıflar
Hem esneklik hem de şekil koruma önemli olduğunda orta sertlikteki sınıflar değerlendirilebilir. Bu sınıflar, aşırı şekil değiştirme veya çok sağlam destek gerektirmeyen kalıp tasarımları için pratik bir başlangıç noktası olabilir.
Daha Fazla Yapısal Destek İçin Daha Sert Sınıflar
Daha yüksek sertlikteki sınıflar, daha sağlam bir kalıp yapısı sağlar. Bu sınıflar, işleme ve döküm sırasında daha fazla destek gerektiren kalıplar için değerlendirilebilir. Ancak 717AB-F serisindeki daha sert sınıfların viskozitesi de daha yüksektir; bu nedenle ana model etrafında akma yeteneği dikkatlice değerlendirilmelidir.
Seçim Kılavuzu
| Kalıp Gereksinimi | Seçim yönü | Değerlendirilecek Unsurlar |
|---|---|---|
| Derin alt kesimler veya karmaşık söküm | Daha düşük Shore A sınıflarını değerlendirin | Esneklik, yırtılma riski ve söküm hareketi |
| Genel reçine döküm kalıpları | Orta Shore A derecelerini karşılaştırın | Esneklik ile boşluk desteği arasındaki denge |
| Daha büyük veya daha yapılandırılmış kalıplar | Uygun destekle birlikte daha sert dereceleri değerlendirin | Kalıp stabilitesi, viskozite ve duvar kalınlığı |
| Dar boşluklar veya ayrıntılı ana kalıplar | Derecenin viskozitesini ve döküm yöntemini gözden geçirin | Malzeme akışı, hapsolmuş hava ve boşluğun doldurulması |
| Tekrarlayan döküm çevrimleri | Tam kalıp yapısını değerlendirin | Yırtılma direnci, işleme ve kalıptan çıkarma sıklığı |
Bunlar sınıf değerlendirmesi için başlangıç noktalarıdır; sabit model atamaları değildir. Nihai seçim, bir örnek kalıp ve döküm denemesiyle onaylanmalıdır.
Önerilen Teknik Aralık
717AB-F serisi, farklı kalıp yapıları için çoklu sertlik seçenekleri sunar. Aşağıdaki aralıklar, bir reçine döküm projesi görüşülürken ilk kılavuz olarak kullanılabilir.
| Seçim aralığı | Genel Özellikler | Değerlendirme odak noktası |
|---|---|---|
| Shore A 0–15 | Daha yumuşak ve daha esnek | Karmaşık çıkarma, alt kesimler ve kalıp deformasyonu |
| Shore A 20–30 | Orta sertlik seçenekleri | Çıkarma esnekliği ile şekil desteği arasındaki denge |
| Shore A 40–45 | Daha yüksek viskoziteye sahip daha sert sınıflar | Yapısal destek, malzeme akışı ve kalıp boyutları |
Genel ürün bilgisi
Çalışma süresi ve kürleme süresi, seçilen sınıf, sıcaklık ve işlem koşullarına bağlıdır. Tam sınıf bilgileri için ilgili teknik veri sayfasına bakınız. 30A sınıfının kaynak verilerinde farklı bir referans test sıcaklığı kullanıldığından, bu sınıfın değerleri ayrı ayrı kontrol edilmelidir.
Tam sınıf karşılaştırması—including viskozite ve mekanik özellikler—için bkz. 717AB-F Sınıf Karşılaştırması .
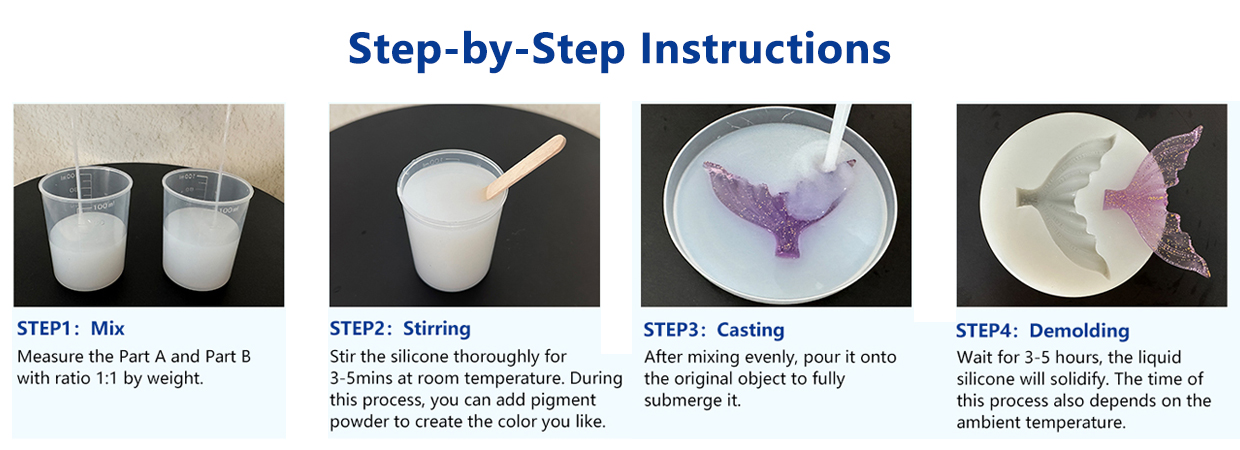
Reçine Kalıp Üretim Süreci
Adım 1: Ana Modeli Hazırlayın
Ana modelin temiz, kuru ve kalıp kutusunda güvenli bir şekilde yerleştirildiğinden emin olun. Yüzey durumunu, ayırma çizgisini ve hava hapise girebilecek bölgeleri kontrol edin. Yeni ana model malzemeleri, kaplamalar, yapıştırıcılar veya modelleme bileşenleri, platin kür silikonuyla uyumluluğu açısından kontrol edilmelidir.
Adım 2: Kalıp Yapısını Planlayın
Gerekli kalıp duvar kalınlığını, döküm yönünü, destek yöntemini ve sökme yolunu belirleyin. Karmaşık şekiller için tek parça esnek bir kalıp mı yoksa çok parçalı bir kalıp mı daha uygun olacağı değerlendirilmelidir.
Adım 3: Silikon Bileşenlerini Karıştırın
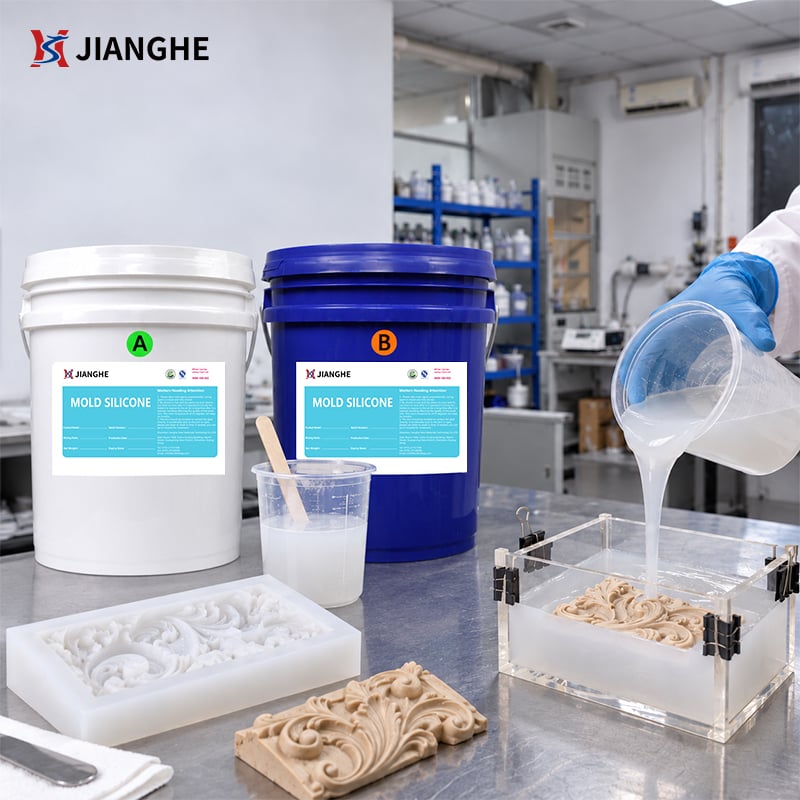
A ve B bileşenlerini belirtilen 1:1 oranında birleştirin. Hava girmesini en aza indirgeyerek tamamen karıştırın. Ölçüm ve karıştırma ekipmanları, üretim ortamlarında daha tutarlı işlemlere destek olabilir.
Adım 4: Gerekirse Boşaltma İşlemi Uygulayın
Karıştırma sırasında hava girişi olursa veya ana kalıp detaylı çukur alanlara sahipse, vakumla gaz giderme işlemi sıkışmış kabarcıkları azaltmaya yardımcı olabilir. Gaz giderme yöntemi, kullanılan ekipmana ve partü büyüklüğüne uygun olmalıdır.
Adım 5: Döküm Yapın ve Sertleşmeye Bırakın
Karıtılmış silikonu dikkatlice kalıp kutusuna dökün. Uygulanabilir işlem koşulları altında sertleşmesi için yeterli süre tanıyın. Bu serinin oda sıcaklığında sertleşme süresine ilişkin referans değeri yaklaşık dört saattir; gerçek sertleşme süresi sıcaklık ve sınıfına göre değişebilir.
Adım 6: Kalıbı Açın ve İnceleyin
Sertleşmiş silikon kalıbı ana kalıptan dikkatlice çıkarın. Reçine dökümüne başlamadan önce boşluk yüzeyini, kenarları, ince kesitleri ve boyutsal özelliklerini kontrol edin.
Adım 7: Bir Reçine Döküm Denemesi Gerçekleştirin
Hedeflenen reçine formülasyonunu kullanarak bir deneme dökümü yapın. Doldurma davranışını, sertleşme ısısını, yüzey kalitesini, kalıptan ayrılma özelliğini ve kalıbın durumunu kalıbı açtıktan sonra değerlendirin. Düzenli üretim başlamadan önce sonuçları onaylayın.
Performans ve Uyumluluk Dikkat Edilmesi Gerekenler
Ana Malzeme Uyumluluğu
Platin kürleme silikonu, aminler, kükürt ve organotin bileşikleri gibi bazı malzemeler tarafından inhibe edilebilir. Ana kalıp, tanımadığınız kaplamalar, yapıştırıcılar, kil veya yüzey işlemlerini içeriyorsa, tam kalıbı üretmeden önce küçük bir uyumluluk testi gerçekleştirin.
Döküm Reçinesi ve Kürleme Isısı
Reçinenin kürleşmesi ısı üretebilir ve bu miktar, reçine formülasyonuna, döküm hacmine, kalıp geometrisine ve kürleme koşullarına bağlı olarak değişebilir. Derin veya daha büyük dökümler için bir deneme sırasında gerçek tepe sıcaklığını değerlendirin. Bir silikon sınıfının her reçine hacmi veya kürleme programı için uygun olduğunu varsaymayın; bunu test etmeden kabul etmeyin.
Yüzey Cilası ve Açılma
Bitmiş kalıp yüzeyi, ana modelden, silikon karışımından, hava gideriminden ve sertleşme sürecinden etkilenir. Nihai dökümün serbest bırakılma davranışı da reçine formülasyonuna ve kalıp durumuna bağlıdır. Bir serbest bırakma ajanı kullanılması düşünülüyorsa, bu ajanın her iki malzemeyle uyumlu olduğundan ve istenen yüzey kalitesini etkilemediğinden emin olun.
Kalıp Destek ve Servis Koşulları
Esnek bir silikon kalıba, özellikle kalıp büyük, derin veya daha ağır reçine hacmiyle doldurulduğunda, sert bir destek kabuğu veya dış sabitleme gerekebilir. Kalıbın sertliği yalnızca kararlılığını belirlemez. Duvar kalınlığı, destek tasarımı ve döküm koşulları hepsi nihai sonuca katkı sağlar.
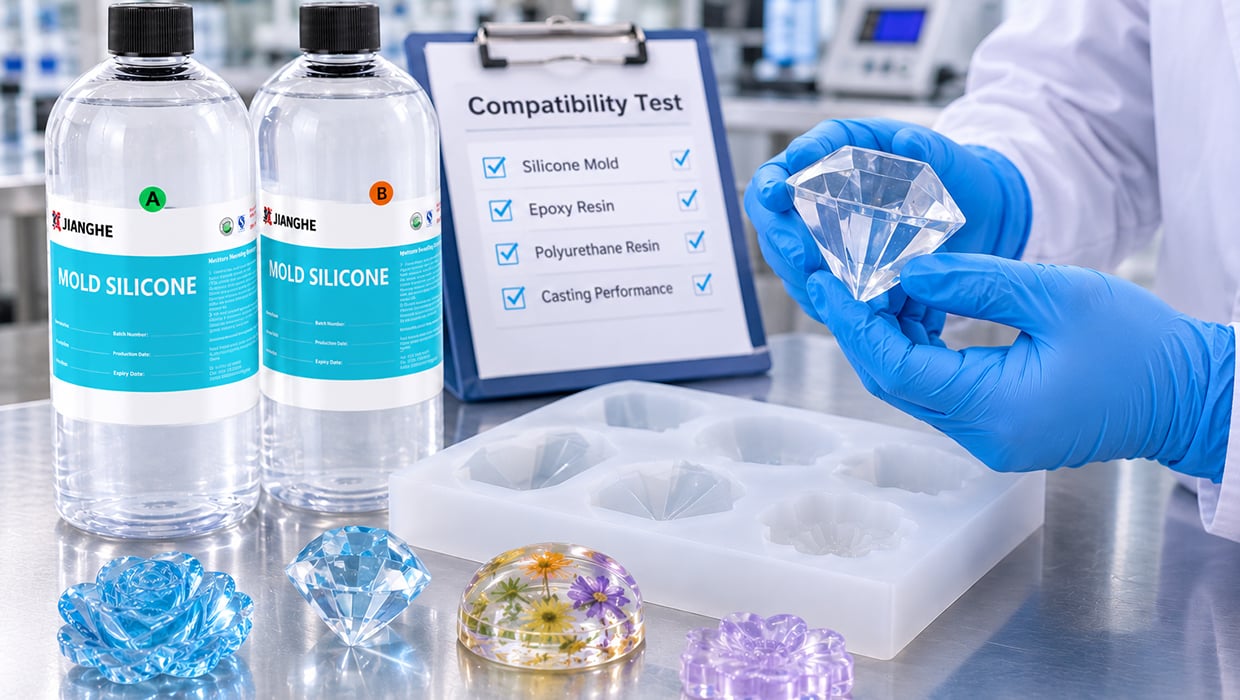
Uygulama Testi ve Kalite Kontrolü
Başarılı bir örnek kalıp, amaçlanan üretim sürecine yakın koşullarda değerlendirilmelidir. Yeni bir reçine döküm projesi için testler şunları içerebilir:
Ana Model ve Yüzey Denetimi
Yüzey kusurlarını, kontaminasyonu ve silikonun sertleşmesini engelleyebilecek malzemeleri kontrol etmek için ana kalıp desenini inceleyin.
Silikon Sertleşme Değerlendirmesi
Silikonun kalıbın tamamında, derin oyuklar, dar kesitler ve karmaşık geometri dahil olmak üzere sertleştiğini doğrulayın.
Kalıp Boyutu ve Yapısı Kontrolü
Kavite boyutlarını, duvar kalınlıklarını, kenarları ve taşıma veya reçine doldurma sırasında deformasyona uğrayabilecek alanları inceleyin.
Reçine Uyumluluk Deneyi
Deneme kalıbına amaçlanan reçineyi dökün. Yüzey durumunu, ayırma davranışını, sertleşme ısısını ve kalıpta herhangi bir görünür değişikliği gözlemleyin.
Tekrarlı Kalıptan Çıkarma Değerlendirmesi
Tekrarlı üretim planlanıyorsa, kalıp tasarımını onaylamadan önce aşınmayı, yırtılmayı ve deformasyonu gözlemlemek amacıyla çoklu döküm ve kalıptan çıkarma döngüleri gerçekleştirin.
Değerlendirme kapsamı, genel bir silikon spesifikasyonuna dayanmak yerine, gerçek kalıp tasarımı ve döküm malzemesine göre belirlenmelidir.
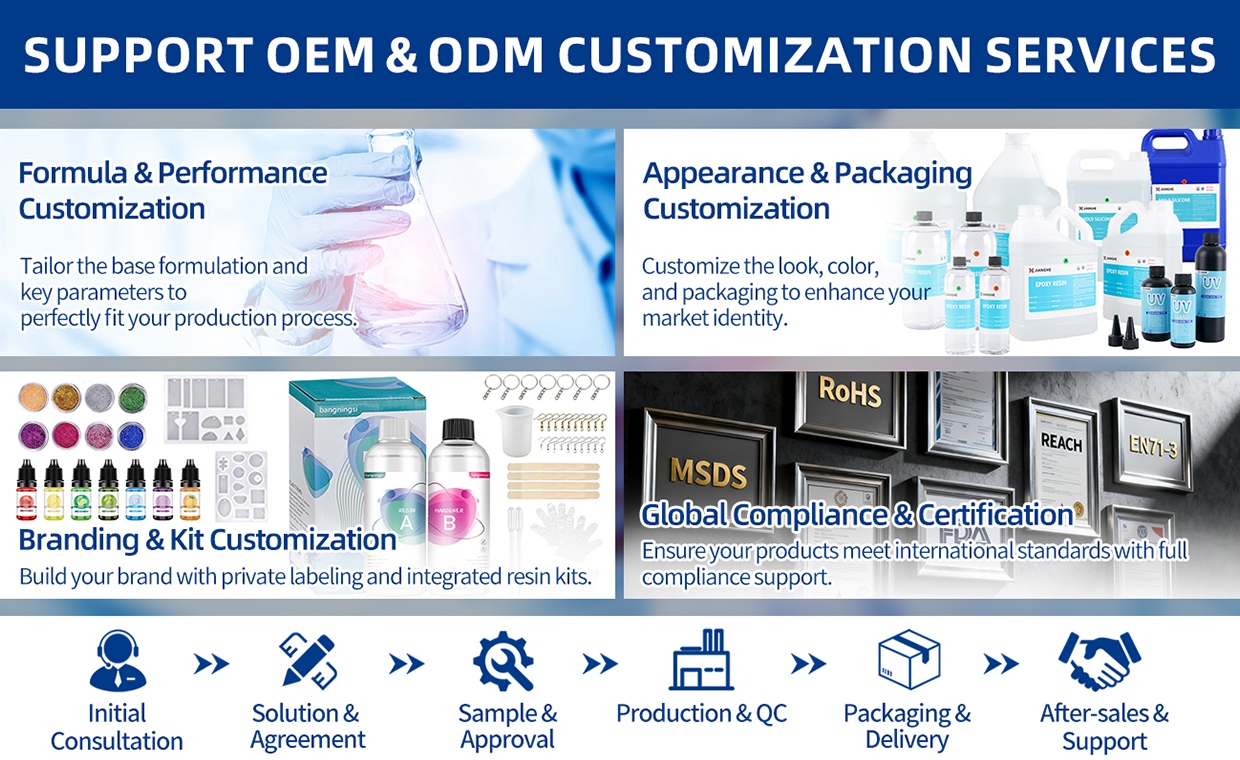
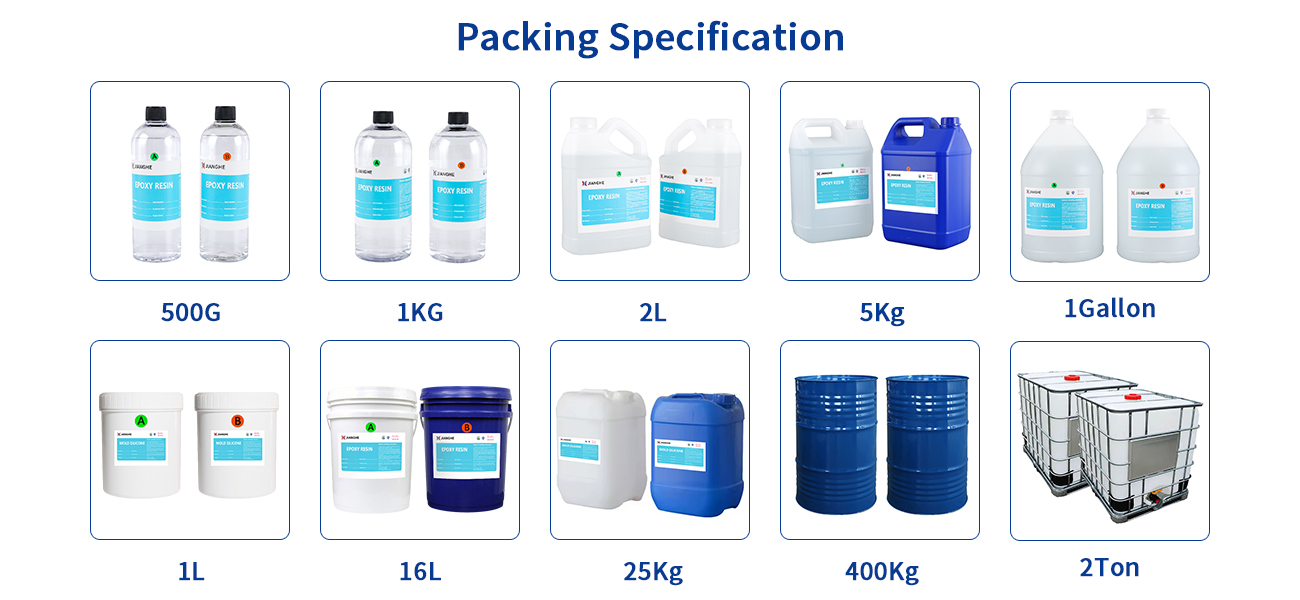
Paketleme, Özelleştirme ve Tedarik Desteği
Jianghe, kalıp yapımı ve reçine döküm süreçlerini kendi başlarına geliştiren üreticilere ve işletmelere iki bileşenli sıvı silikon kauçuk sağlar.
717AB-F serisi, tek bir ürün ailesi içinde birden fazla sertlik sınıfı sunar; bu da satın alma ekiplerinin farklı kalıp gereksinimlerini değerlendirmesine olanak tanır, ancak tamamen farklı bir malzeme sistemine geçmek zorunda kalmazlar.
Paketleme, sipariş gereksinimlerine göre düzenlenebilir. Örnek değerlendirme, sınıf seçimi ve OEM ya da özel etiketli ürünler için düzenleme, uygun projeler kapsamında görüşülebilir.
Dağıtıcılar, reçine ürün üreticileri ve kalıp yapımı yapan işletmeler için tedarik görüşmesi şu konuları kapsayabilir:
Bir öneri talep ederken lütfen kalıp boyutlarınızı, ana malzemenizi, kullanılacak reçine türünü ve beklenen döküm hacmini belirtin.
SSS
S1: Platin kürleme silikonu reçine döküm kalıpları için kullanılabilir mi?
Evet. Platin kürleme silikon kauçuğu, reçine dökümünde kullanılan kalıpların üretiminde değerlendirilebilir. Uygun sınıf, kalıp tasarımı, gerekli esneklik, döküm malzemesi ve kalıptan çıkarma koşullarına bağlıdır. Tam üretim başlamadan önce belirli reçine sisteminizle uyumluluk testi yapmanızı öneririz.
Soru 2: Reçine döküm kalıpları için hangi Shore A sertliği uygundur?
Doğru sertlik, kalıbın boyutuna, şekline, duvar kalınlığına ve detay seviyesine bağlıdır. Daha yumuşak silikon sınıfları, alt kesimli (undercut) kalıplar için daha fazla esneklik sağlarken, daha sert sınıflar daha fazla yapısal destek sunar. Uygun sertliği belirlemek için bir örnek testi yapılabilir.
Soru 3: Karıştırma oranı ve çalışma süresi nedir?
717AB-F serisi, A ve B bileşenleri için 1:1 karıştırma oranını kullanır. Tipik çalışma süresi 25°C’de yaklaşık 30 dakikadır. Gerçek çalışma süresi ortam sıcaklığına ve işlem koşullarına göre değişebilir.
Soru 4: Silikon kalıplar yaparken hava kabarcıklarını nasıl azaltabilirim?
A ve B bileşenlerini, hava girmesini en aza indirgeyerek yavaşça ve tamamen karıştırın. Döküm öncesi hapsetilmiş havayı uzaklaştırmak için vakumla gaz giderme işlemi uygulanabilir. Dar boşluklu veya ayrıntılı yapıya sahip kalıplar için doğru döküm tekniği ve örnek testleri de önemlidir.
S5: Reçine veya ana kalıp silikonun sertleşmesini etkileyebilir mi?
Evet. Belirli maddeler—örneğin aminler, kükürt içeren bileşikler ve organotin bileşikleri—platin katalizörlü silikonun sertleşmesini engelleyebilir. Tanımadığınız bir ana kalıp, kaplama, yapıştırıcı veya ayırıcı kullanıyorsanız, seri üretimden önce küçük çapta bir uyumluluk testi gerçekleştirin.