EN
Silicona líquida de curado con platino para moldes de fundición de resinas
Modelo: Serie 8 Relación de mezcla: 1:1
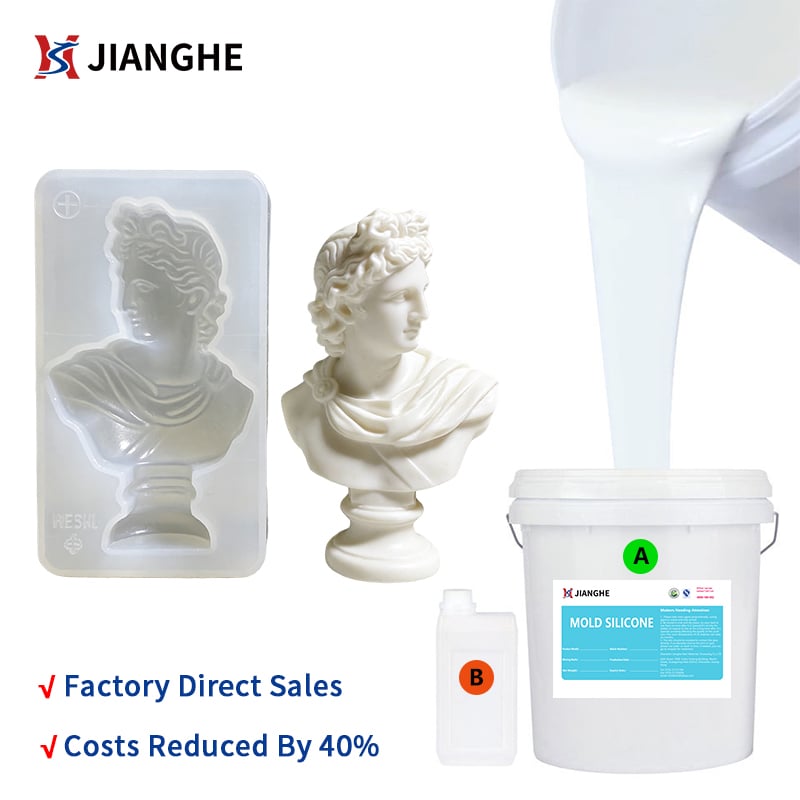
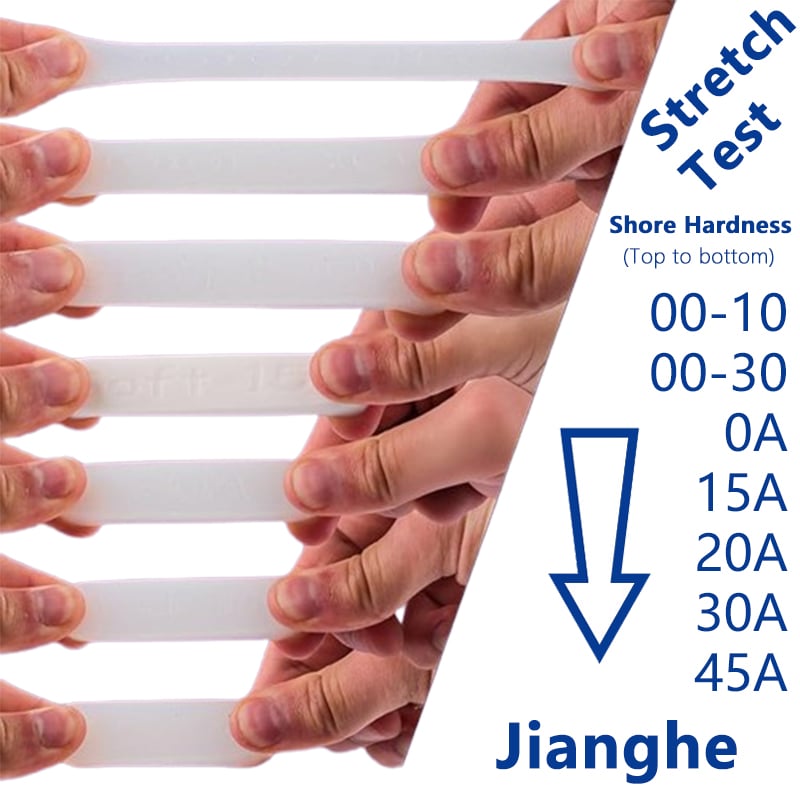
717AB-F es una serie de caucho de silicona de dos componentes con curado por adición de platino, destinada a la fabricación de moldes. Con una relación de mezcla A/B de 1:1 y varias opciones de dureza Shore A, ayuda a los fabricantes de moldes a equilibrar flexibilidad del molde, soporte de la cavidad y comportamiento de desmoldeo en proyectos de fundición en resina. La selección del grado debe evaluarse según la resina de fundición, la geometría del molde, la profundidad de vertido y las condiciones de producción.
Características principales:
- relación de mezcla A/B de 1:1
- Múltiples opciones de dureza para el diseño del molde
- Tiempo de trabajo aproximado de 30 minutos
- Curado a temperatura ambiente aproximado de 4 horas
Perfecto para:
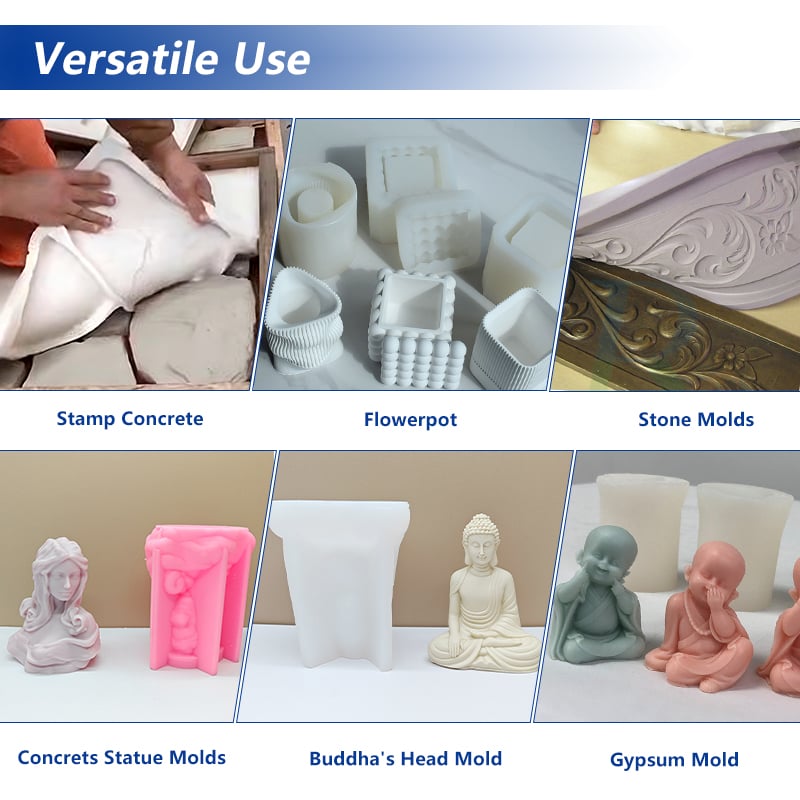
Moldes para fundición en resina epoxi · Piezas decorativas en resina · Producción en pequeños lotes de resina · Componentes personalizados en resina · Moldes de fundición multicavidad

- Resumen
- Productos recomendados
Material: Caucho de silicona líquido de curado por adición de platino de dos componentes
Modelo: Serie 717AB-F
Dureza disponible: Shore A 0–45
Relación de mezcla: 1:1
Tiempo de trabajo: Aproximadamente 30 minutos en las condiciones de referencia aplicables
Curado a temperatura ambiente: Aproximadamente 4 horas en las condiciones de referencia aplicables
Embalaje: Según los requisitos del pedido
Selección de productos con múltiples grados
Evaluación de muestras antes de la compra en volumen
Requisitos de embalaje y etiquetado
Soporte para OEM y marcas privadas
Coordinación de pedidos repetidos y suministro
Diseñado para la producción de moldes para fundición en resina
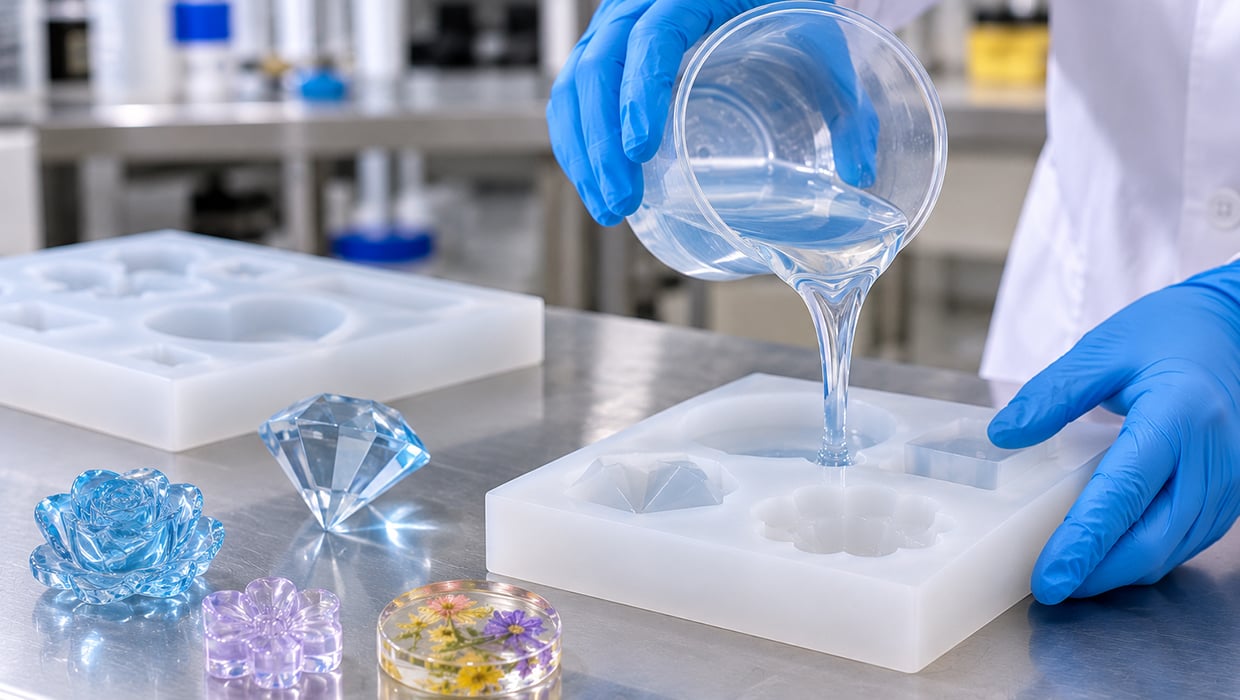
Un molde de fundición en resina debe hacer más que reproducir la forma de un patrón maestro. Debe mantener su estructura de cavidad durante el llenado, liberar la pieza curada sin tensiones innecesarias y seguir siendo práctico de manipular durante ciclos repetidos de producción.
El diseño del molde y la calidad de la silicona actúan conjuntamente. Puede requerirse un molde flexible para formas complejas o desmoldeos con contrasalientes, mientras que un molde más grande o uno con cavidades más profundas puede necesitar mayor soporte estructural. También deben considerarse el peso y el volumen de la resina a verter, el espesor de las paredes del molde y el método previsto de desmoldeo.
La serie de caucho de silicona de curado por platino 717AB-F ofrece múltiples grados de dureza para distintas estructuras de molde. En lugar de seleccionar un grado únicamente según su valor Shore A, los fabricantes deben considerar conjuntamente el patrón maestro, el material de fundición, las dimensiones del molde y las condiciones de producción.
Para aplicaciones con resinas, la calidad de silicona seleccionada debe evaluarse con la formulación real de la resina antes de pasar a la producción regular.
Requisitos clave para moldes de fundición en resina
Reproducción de la superficie y la forma del molde
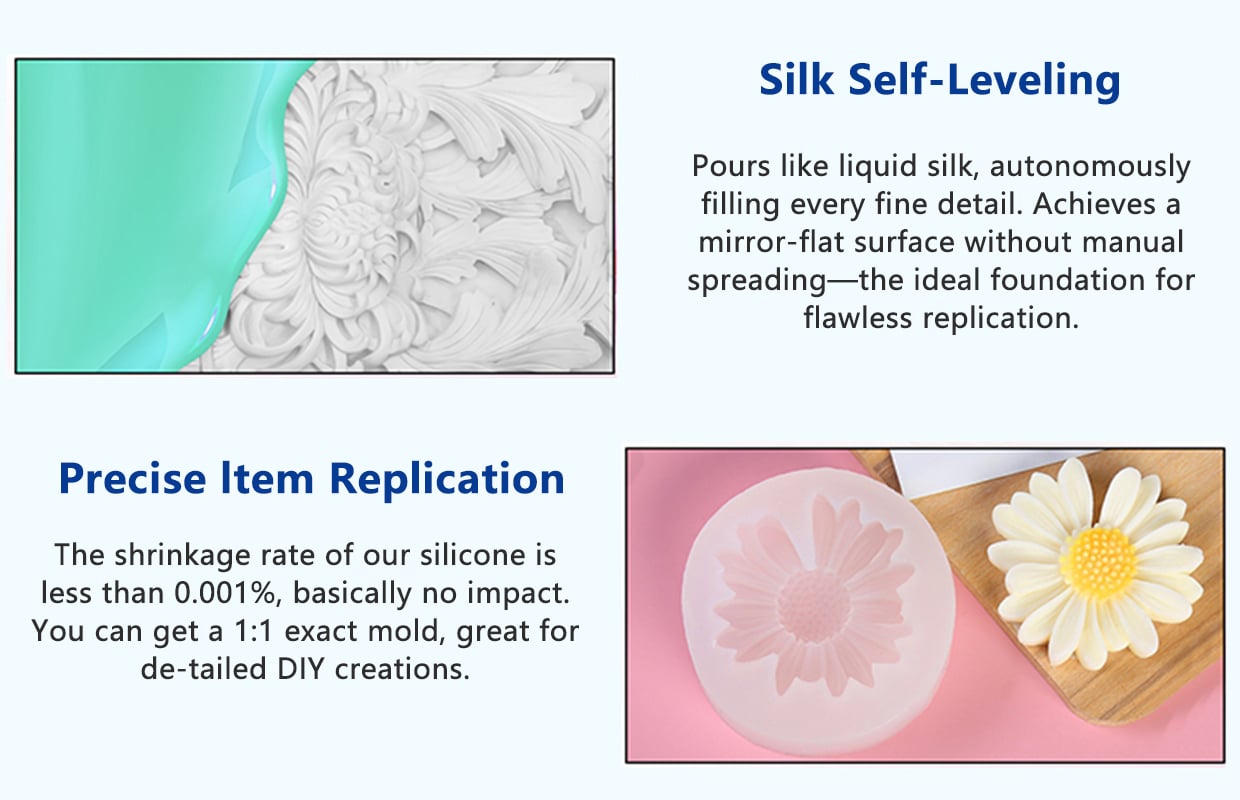
La superficie del molde de silicona terminado sigue las condiciones del patrón maestro. Rayones, polvo, defectos superficiales y aire atrapado alrededor del patrón maestro pueden afectar la cavidad final. Para componentes de resina donde importan la apariencia y la uniformidad superficial, la preparación del patrón maestro y las condiciones de vertido de la silicona deben controlarse antes de fabricar el molde.
Desmoldeo flexible y controlado
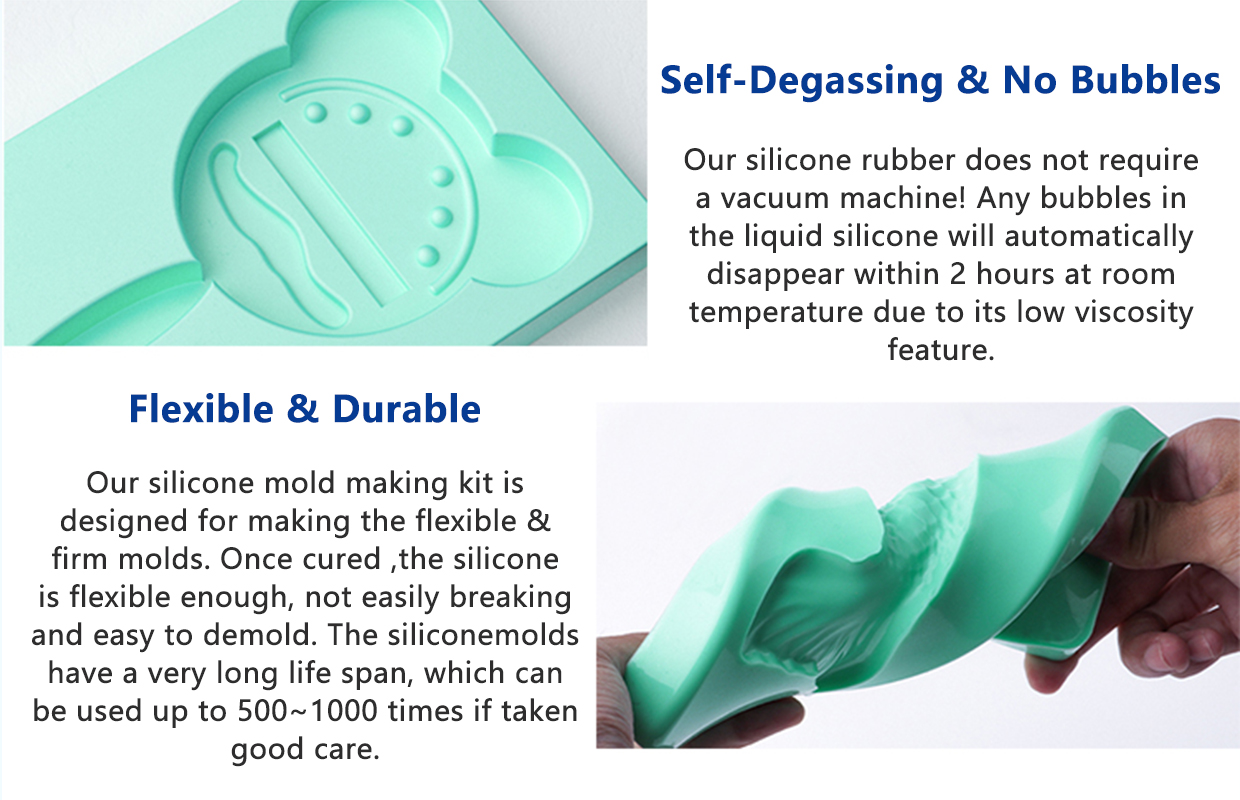
Las piezas fundidas en resina pueden contener zonas rebajadas, detalles sobresalientes, secciones estrechas o salientes invertidos. Un molde demasiado rígido puede resultar difícil de abrir alrededor de estas características, mientras que un molde excesivamente blando podría requerir soporte adicional para mantener su forma. Por lo tanto, la dureza debe seleccionarse según la geometría de la pieza fundida y el movimiento previsto durante el desmoldeo.
Estabilidad de la cavidad durante el llenado con resina
El molde debe conservar su forma prevista mientras se vierte y cura la resina. Las cavidades grandes, las paredes altas del molde y las piezas fundidas más pesadas pueden exigir un mayor soporte para el molde. La dureza del silicona, el espesor de las paredes, las dimensiones del molde y una carcasa de soporte externa deben considerarse como parte del mismo diseño del molde.
Compatibilidad con la resina de fundición
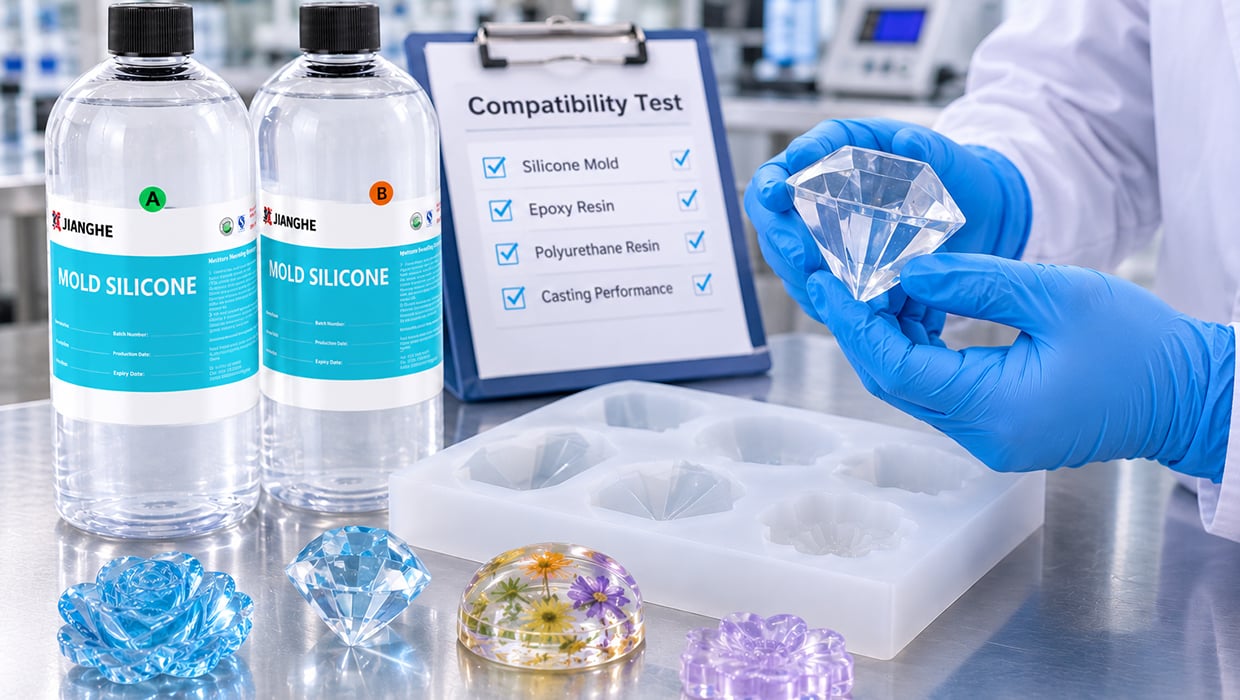
Distintos sistemas de resina de fundición pueden tener formulaciones, aditivos, velocidades de curado y perfiles de generación de calor diferentes. No debe asumirse que un grado de silicona funcione de manera idéntica con todas las resinas epoxi, de poliuretano o UV. Se recomienda realizar una pequeña prueba con la resina prevista para evaluar el estado de la superficie, el comportamiento de desmoldeo y el efecto del calor generado durante la curación.
Repetibilidad para uso en producción
Para fundiciones repetidas, el estado del molde es tan importante como el primer desmoldeo exitoso. Tras los ciclos de prueba, se debe inspeccionar el molde en busca de rasgaduras, deformaciones, daños superficiales y cambios en las zonas de paredes delgadas. Al elegir la estructura del molde y la dureza del silicona, se deben considerar la cantidad prevista de piezas a fabricar y la frecuencia de desmoldeo.
Aplicaciones típicas de moldes para fundición de resina
Resina epoxi Moldes de fundición
Para fabricantes que producen componentes decorativos de epoxi, piezas de resina con formas personalizadas y productos fundidos en resina. El diseño del molde debe tener en cuenta el perfil de curado de la resina, el volumen de fundición, la profundidad de la cavidad y el acabado superficial requerido.
Componentes decorativos de resina
Para piezas decorativas moldeadas con bordes contorneados, patrones en relieve, detalles en hueco y diseños superficiales personalizados. El molde de silicona debe ofrecer un equilibrio adecuado entre liberación flexible y soporte de la cavidad.
Réplicas personalizadas de resina
Para reproducir un modelo maestro en un molde de silicona antes de verter copias de resina. Se debe revisar la superficie del modelo maestro, la línea de separación, los contrasalientes y la consistencia dimensional requerida antes de seleccionar la graduación de silicona.
Piezas de resina para prototipos y pequeñas series
Para muestras de desarrollo de producto, componentes personalizados y series de producción limitadas, donde el uso de herramientas flexibles puede resultar útil. La estructura del molde debe adaptarse a la geometría de la pieza y al número previsto de ciclos de fundición. 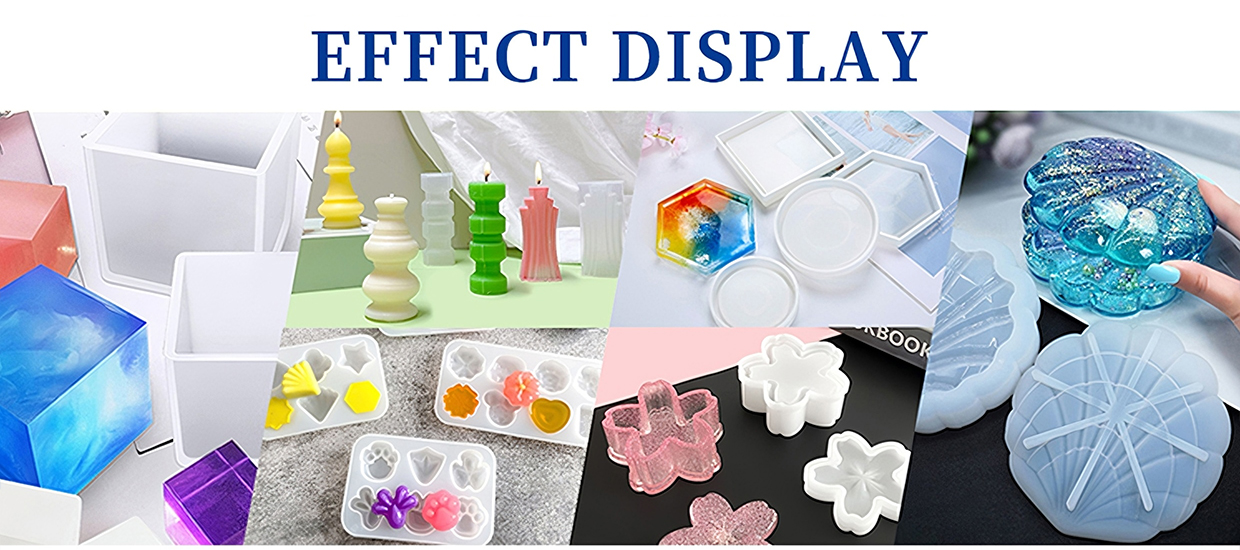
Cómo seleccionar la graduación adecuada de silicona
No existe una única dureza Shore A que sea adecuada para todos los moldes de fundición de resina. La graduación correcta depende de cómo se llenará, soportará y desmoldará el molde.
Graduaciones más blandas para desmoldeo complejo
Las graduaciones de silicona de menor dureza ofrecen mayor flexibilidad. Pueden considerarse para moldes con contrasalientes, rebajes profundos o formas que requieren que el molde se deforme durante el desmoldeo. Es posible que el molde necesite soporte externo adicional, según su tamaño y el espesor de sus paredes.
Grados medios para un manejo equilibrado de los moldes
Se pueden evaluar grados de dureza media cuando son importantes tanto la flexibilidad como la retención de la forma. Pueden ser un punto de partida práctico para diseños de moldes que no requieren deformación extrema ni soporte muy rígido.
Grados más rígidos para mayor soporte estructural
Los grados de mayor dureza proporcionan una estructura de molde más rígida. Se pueden considerar para moldes que necesitan más soporte durante el manejo y la fundición. Sin embargo, los grados más rígidos de la serie 717AB-F también tienen mayor viscosidad, por lo que su capacidad para fluir alrededor del patrón maestro debe evaluarse cuidadosamente.
Guía de selección
| Requisito de molde | Dirección de selección | Qué Evaluar |
|---|---|---|
| Subcortes profundos o desmoldeo complejo | Considere grados de menor dureza Shore A | Flexibilidad, riesgo de desgarro y movimiento durante el desmoldeo |
| Moldes generales para fundición con resina | Compare grados medios de dureza Shore A | Equilibrio entre flexibilidad y soporte de la cavidad |
| Moldes más grandes o más estructurados | Considere grados más firmes con soporte adecuado | Estabilidad del molde, viscosidad y espesor de la pared |
| Cavidades estrechas o matrices detalladas | Revise la viscosidad del grado y el método de vertido | Flujo del material, aire atrapado y llenado de la cavidad |
| Ciclos repetidos de fundición | Evalúe toda la estructura del molde | Resistencia al desgarro, manipulación y frecuencia de desmoldeo |
Estos son puntos de partida para la evaluación del grado, no asignaciones fijas de modelos. La elección final debe confirmarse mediante una prueba con un molde y una fundición de muestra.
Rango técnico recomendado
La serie 717AB-F ofrece varias opciones de dureza para distintas estructuras de moldes. Los siguientes rangos pueden utilizarse como guía inicial al discutir un proyecto de fundición con resina.
| Gama de selección | Características generales | Enfoque de la evaluación |
|---|---|---|
| Shore A 0–15 | Más blando y flexible | Desmoldeo complejo, salientes y deformación del molde |
| Shore A 20–30 | Opciones intermedias de dureza | Equilibrio entre flexibilidad de desmoldeo y soporte de forma |
| Índice Shore A 40–45 | Grados más rígidos con mayor viscosidad | Soporte estructural, flujo del material y dimensiones del molde |
Información general del producto
El tiempo de trabajo y el tiempo de curado dependen de la graduación seleccionada, la temperatura y las condiciones de procesamiento. Consulte la ficha técnica correspondiente para la graduación exacta. La graduación 30A utiliza una temperatura de ensayo de referencia distinta en sus datos de origen, por lo que sus valores deben verificarse por separado.
Para la comparación completa de graduaciones, incluidas la viscosidad y las propiedades mecánicas, consulte la comparación de graduaciones 717AB-F .
Proceso de fabricación de moldes de resina
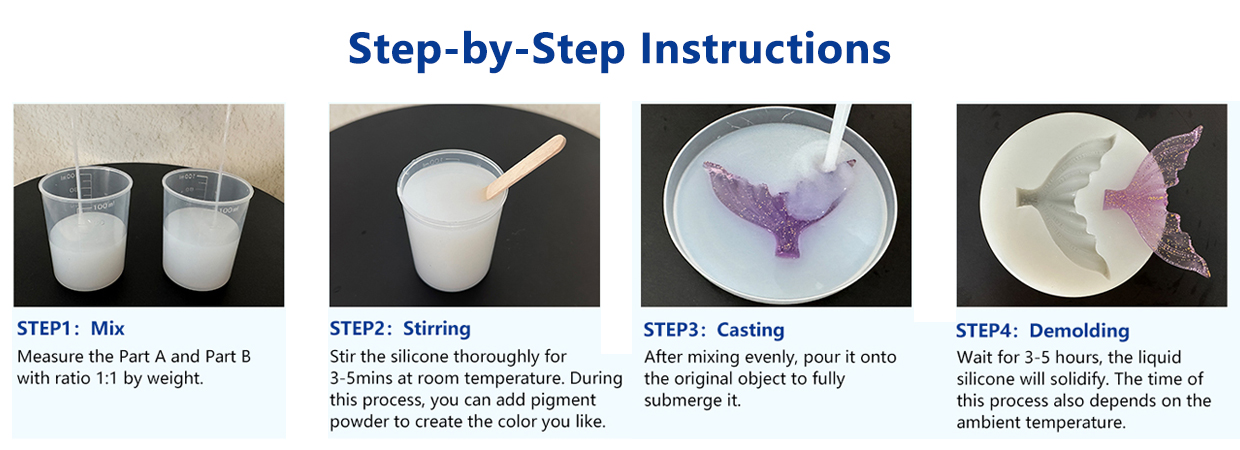
Paso 1: Preparar el patrón maestro
Asegúrese de que el patrón maestro esté limpio, seco y fijado firmemente en la caja para moldes. Verifique el estado de la superficie, la línea de separación y las zonas donde podría quedar atrapado aire. Los nuevos materiales para patrones maestros, recubrimientos, adhesivos o compuestos para modelado deben comprobarse para garantizar su compatibilidad con la silicona de curado al platino.
Paso 2: Planificar la estructura del molde
Determine el espesor requerido de las paredes del molde, la dirección de vertido, el método de soporte y la ruta de desmoldeo. Para formas complejas, considere si resulta más adecuado un molde flexible de una sola pieza o un molde de varias piezas.
Paso 3: Mezclar los componentes de silicona
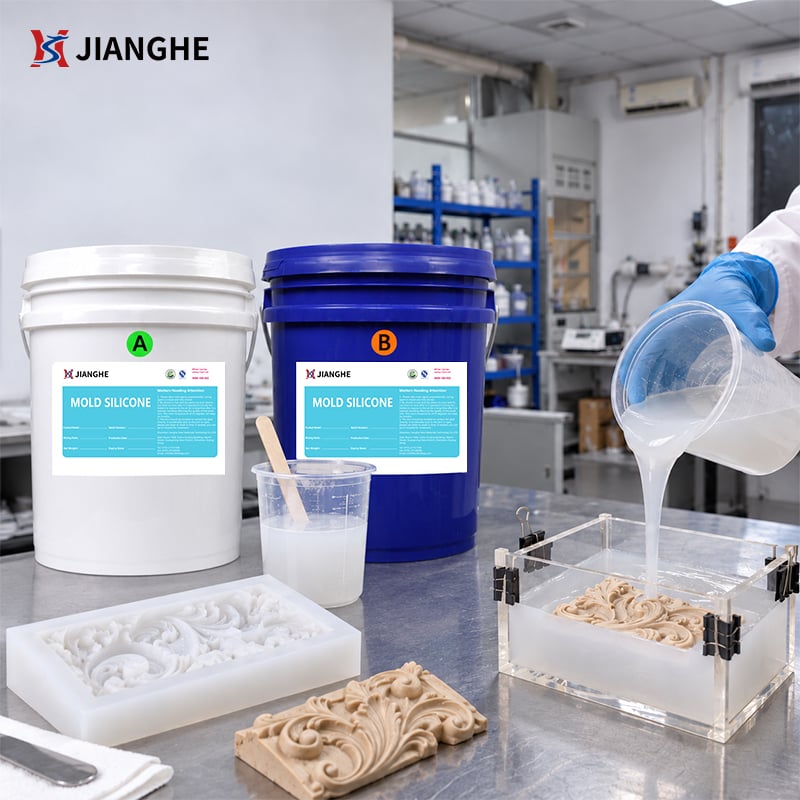
Combine las partes A y B en la proporción especificada de 1:1. Mezcle completamente, minimizando la incorporación de aire. El uso de equipos de dosificación y mezcla puede ayudar a lograr un procesamiento más consistente en entornos productivos.
Paso 4: Desgasificar cuando sea necesario
Si se introduce aire durante la mezcla o el modelo maestro presenta áreas detalladas y rebajadas, la desgasificación al vacío puede ayudar a reducir las burbujas atrapadas. El método de desgasificación debe ser adecuado para el equipo y el tamaño del lote utilizados.
Paso 5: Verter y dejar curar
Verter cuidadosamente la silicona mezclada en la caja del molde. Dejar transcurrir suficiente tiempo para la curación bajo las condiciones de procesamiento aplicables. El tiempo de curación a temperatura ambiente de referencia para esta serie es de aproximadamente cuatro horas; el tiempo real de curación puede variar según la temperatura y la calidad del producto.
Paso 6: Desmoldar e inspeccionar
Retirar con cuidado el molde de silicona curado del modelo maestro. Inspeccionar la superficie de la cavidad, los bordes, las secciones delgadas y las características dimensionales antes de utilizar el molde para la fundición de resina.
Paso 7: Realizar una prueba de fundición de resina
Utilizar la formulación de resina prevista para una prueba de fundición. Evaluar el comportamiento de llenado, el calor generado durante la curación, el acabado superficial, la liberación y el estado del molde tras el desmoldeo. Confirmar los resultados antes de iniciar la producción regular.
Consideraciones sobre rendimiento y compatibilidad
Compatibilidad con el material maestro
La silicona de curado con platino puede inhibirse por ciertos materiales, como aminas, azufre y compuestos organoestáñicos. Si el patrón maestro contiene recubrimientos, adhesivos, arcillas o tratamientos superficiales desconocidos, realice una pequeña prueba de compatibilidad antes de fabricar el molde completo.
Resina de colada y calor de curado
El curado de la resina puede generar calor, y la cantidad varía según la formulación de la resina, el volumen de colada, la geometría del molde y las condiciones de curado. Para coladas profundas o de mayor tamaño, evalúe la temperatura máxima real durante una prueba. No asuma que un grado determinado de silicona es adecuado para cualquier volumen de resina o programa de curado sin realizar pruebas previas.
Acabado superficial y desmoldeo
La superficie final del molde está influenciada por el patrón maestro, la mezcla de silicona, la eliminación de aire y el proceso de curado. El comportamiento de desmoldeo de la pieza fundida también depende de la formulación de la resina y del estado del molde. Si se considera utilizar un desmoldante, verifique su compatibilidad con ambos materiales y que no afecte el acabado superficial requerido.
Soporte del molde y condiciones de servicio
Un molde de silicona flexible puede requerir una cubierta rígida de soporte o un dispositivo externo, especialmente cuando el molde es grande, profundo o se llena con un volumen elevado de resina. La dureza del molde por sí sola no determina su estabilidad. El espesor de las paredes, el diseño del soporte y las condiciones de fundición contribuyen todos al resultado final.
Pruebas de aplicación y control de calidad
Un molde de muestra exitoso debe evaluarse en condiciones lo más cercanas posibles al proceso de producción previsto. Para un nuevo proyecto de fundición con resina, las pruebas pueden incluir:
Inspección del patrón maestro y de la superficie
Compruebe el patrón maestro en busca de defectos superficiales, contaminación y materiales que puedan interferir con la curación del silicona.
Evaluación de la curación de la silicona
Confirme que la silicona se cure por completo en el molde, incluidas las zonas de rebajes profundos, secciones estrechas y geometrías complejas.
Verificación de las dimensiones y la estructura del molde
Inspeccione las dimensiones de la cavidad, el espesor de las paredes, los bordes y las zonas que podrían deformarse durante la manipulación o el llenado con resina.
Prueba de compatibilidad con la resina
Vierta la resina prevista en el molde de prueba. Observe el estado superficial, el comportamiento de desmoldeo, el calor generado durante la curación y cualquier cambio visible en el molde.
Evaluación de desmoldeos repetidos
Cuando se prevea una producción repetida, realice varios ciclos de colada y desmoldeo para observar el desgaste, los desgarros y la deformación antes de validar el diseño del molde.
El alcance de la evaluación debe basarse en el diseño real del molde y en el material de colada, y no únicamente en una especificación general de silicona.
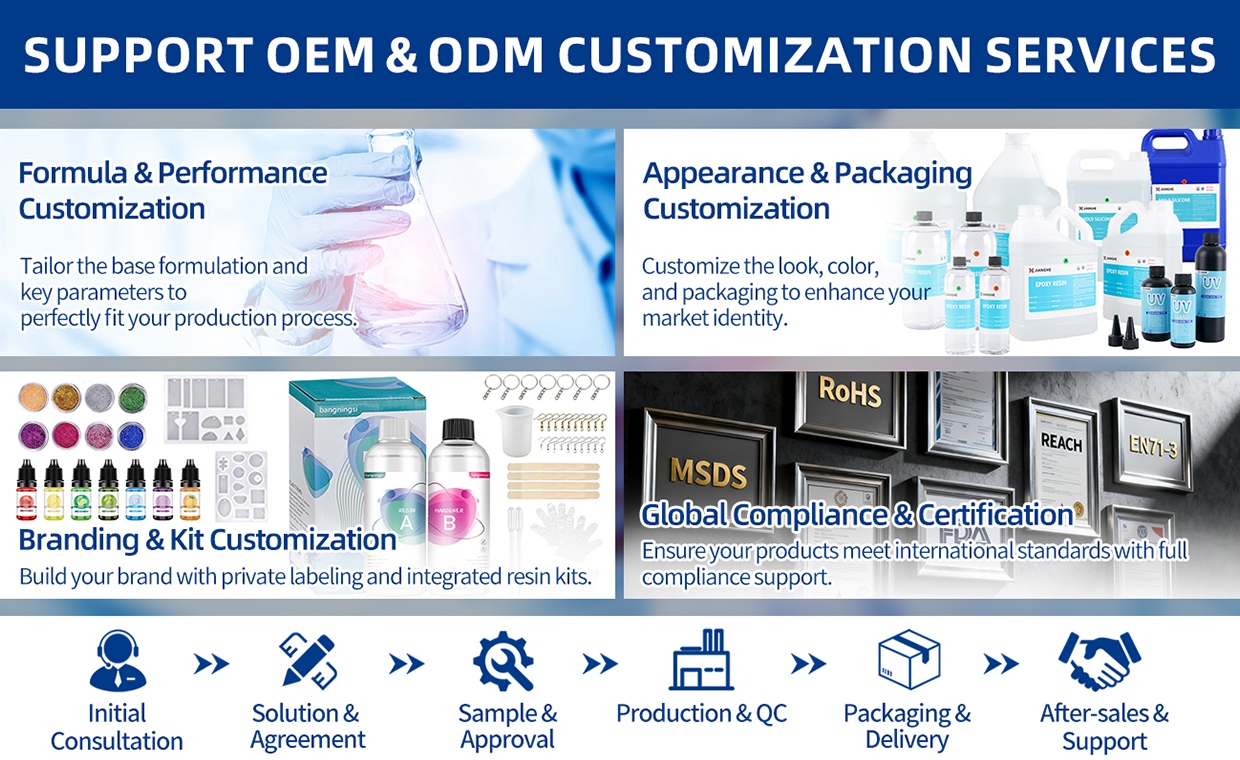
Embalaje, personalización y soporte logístico
Jianghe suministra caucho de silicona líquido de dos componentes a fabricantes y empresas que desarrollan sus propios procesos de fabricación de moldes y colado de resinas.
La serie 717AB-F ofrece múltiples grados de dureza dentro de una misma familia de productos, lo que permite a los equipos de compras evaluar distintos requisitos de moldes sin tener que cambiar a un sistema de materiales no relacionado.
El empaque se puede organizar según los requisitos del pedido. Se pueden analizar la evaluación de muestras, la selección de grados y los acuerdos de fabricación bajo marca propia (OEM) o con marca privada para proyectos calificados.
Para distribuidores, fabricantes de resinas y empresas especializadas en fabricación de moldes, la conversación sobre el suministro puede abarcar:
Comparta las dimensiones de su molde, el material maestro, el tipo de resina previsto y el volumen estimado de colado al solicitar una recomendación.
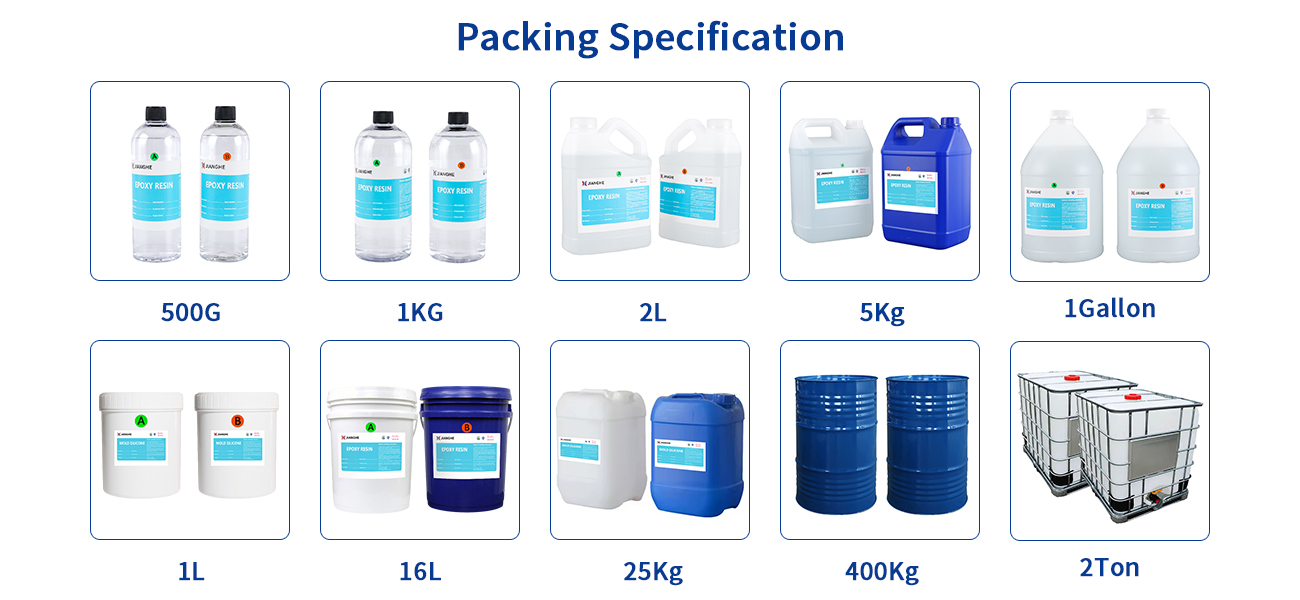
Si necesita embalaje personalizado u otras especificaciones, no dude en contactarnos.
Preguntas frecuentes
P1: ¿Se puede usar silicona de curado con platino para moldes de colado de resinas?
Sí. El caucho de silicona con curado en platino se puede evaluar para la fabricación de moldes utilizados en la fundición de resinas. El grado adecuado depende del diseño del molde, la flexibilidad requerida, el material de fundición y las condiciones de desmoldeo. Recomendamos probar la compatibilidad con su sistema específico de resina antes de iniciar la producción a escala completa.
P2: ¿Qué dureza Shore A es adecuada para moldes de fundición de resinas?
La dureza adecuada depende del tamaño, la forma, el espesor de las paredes y el nivel de detalle del molde. Los grados más blandos de silicona ofrecen mayor flexibilidad para moldes con salientes o rebajes, mientras que los grados más rígidos brindan mayor soporte estructural. Una prueba piloto puede ayudar a determinar la dureza apropiada para su diseño de molde.
P3: ¿Cuál es la proporción de mezcla y el tiempo de trabajo?
La serie 717AB-F utiliza una proporción de mezcla 1:1 entre los componentes A y B. Su tiempo de trabajo típico es de aproximadamente 30 minutos a 25 °C. El tiempo de trabajo real puede variar según la temperatura ambiente y las condiciones de procesamiento.
P4: ¿Cómo puedo reducir las burbujas de aire al fabricar moldes de silicona?
Mezcle lentamente y completamente las partes A y B, minimizando la introducción de aire. El desgasificado al vacío puede ayudar a eliminar el aire atrapado antes del vertido. Para moldes con cavidades estrechas o estructuras detalladas, también son importantes una técnica adecuada de vertido y pruebas previas con muestras.
P5: ¿Pueden la resina o los patrones maestros afectar la curación del silicona?
Sí. Ciertos materiales, incluidas las aminas, los compuestos que contienen azufre y los compuestos organoestáñicos, pueden inhibir la curación de la silicona catalizada con platino. Si está utilizando un patrón maestro, un recubrimiento, un adhesivo o un agente desmoldante desconocidos, realice una pequeña prueba de compatibilidad antes de la producción completa.