EN
Silicone liquido a base di platino per stampi da colata in resina
Modello: Serie 8 Rapporto di miscelazione: 1:1
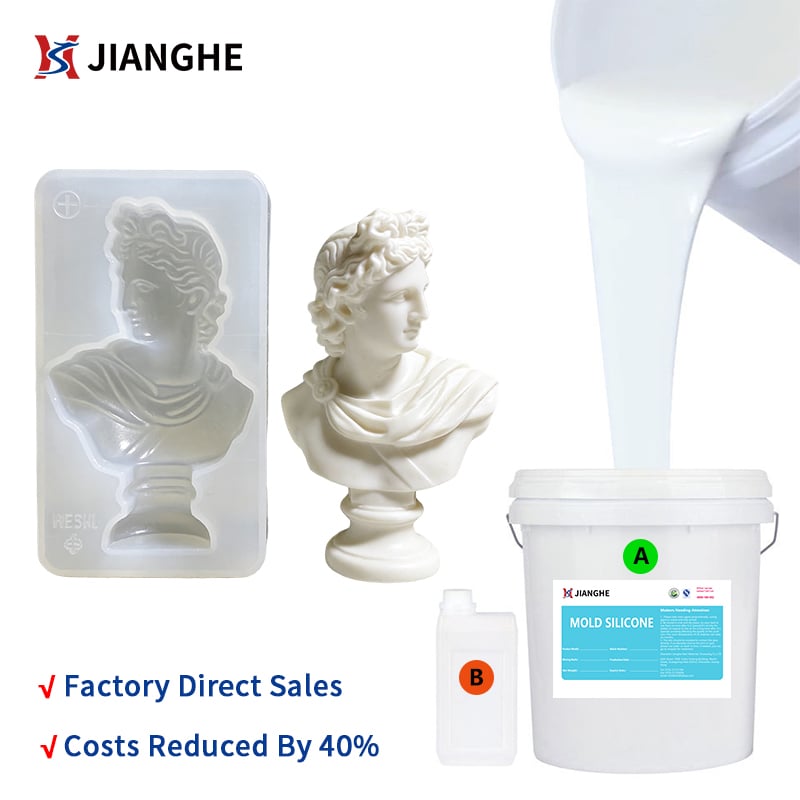
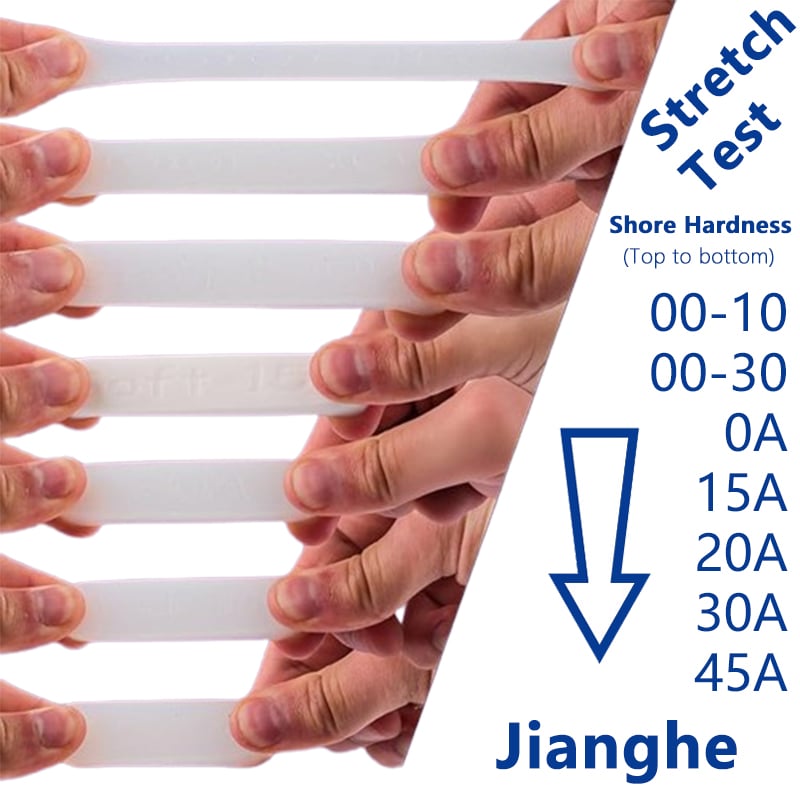
717AB-F è una serie di gomma siliconica bicomponente a cura per addizione al platino, destinata alla produzione di stampi. Con un rapporto di miscelazione A/B 1:1 e diverse opzioni di durezza Shore A, aiuta i produttori di stampi a bilanciare flessibilità dello stampo, sostegno della cavità e comportamento di sformatura nei progetti di colata in resina. La scelta del grado va valutata in base alla resina da colare, alla geometria dello stampo, alla profondità di colata e alle condizioni di produzione.
Caratteristiche principali:
- rapporto di miscelazione A/B 1:1
- Diverse opzioni di durezza per la progettazione dello stampo
- Tempo di lavorazione approssimativo: 30 minuti
- Tempo di polimerizzazione a temperatura ambiente approssimativo: 4 ore
Perfetto per:
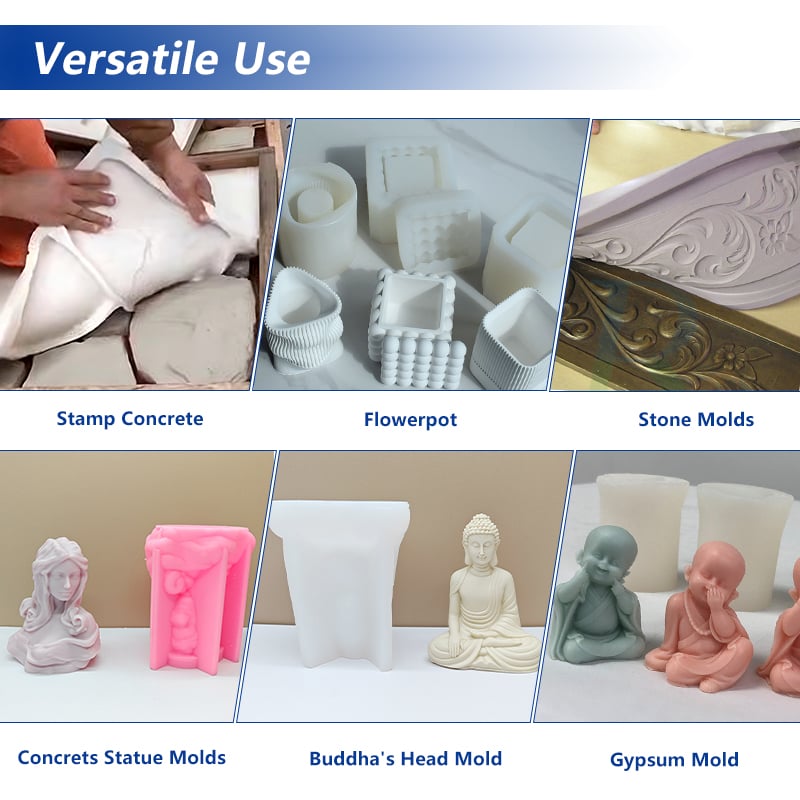
Stampi per colata in resina epossidica · Parti decorative in resina · Produzione su piccola scala di resina · Componenti personalizzati in resina · Stampi per colata multi-cavità

- Panoramica
- Prodotti consigliati
Materiale: Gomma siliconica liquida bicomponente a base di platino con reticolazione per addizione
Modello: Serie 717AB-F
Durezza disponibile: Shore A 0–45
Rapporto di miscelazione: 1:1
Tempo di lavorazione: circa 30 minuti nelle condizioni di riferimento applicabili
Polimerizzazione a temperatura ambiente: circa 4 ore nelle condizioni di riferimento applicabili
Confezionamento: secondo i requisiti dell’ordine
Selezione di prodotti con più gradi di durezza
Valutazione di campioni prima dell’acquisto in grandi quantità
Requisiti di imballaggio ed etichettatura
Supporto per OEM ed etichette private
Coordinamento di ordini ripetuti e approvvigionamento
Progettato per la produzione di stampi per colata in resina
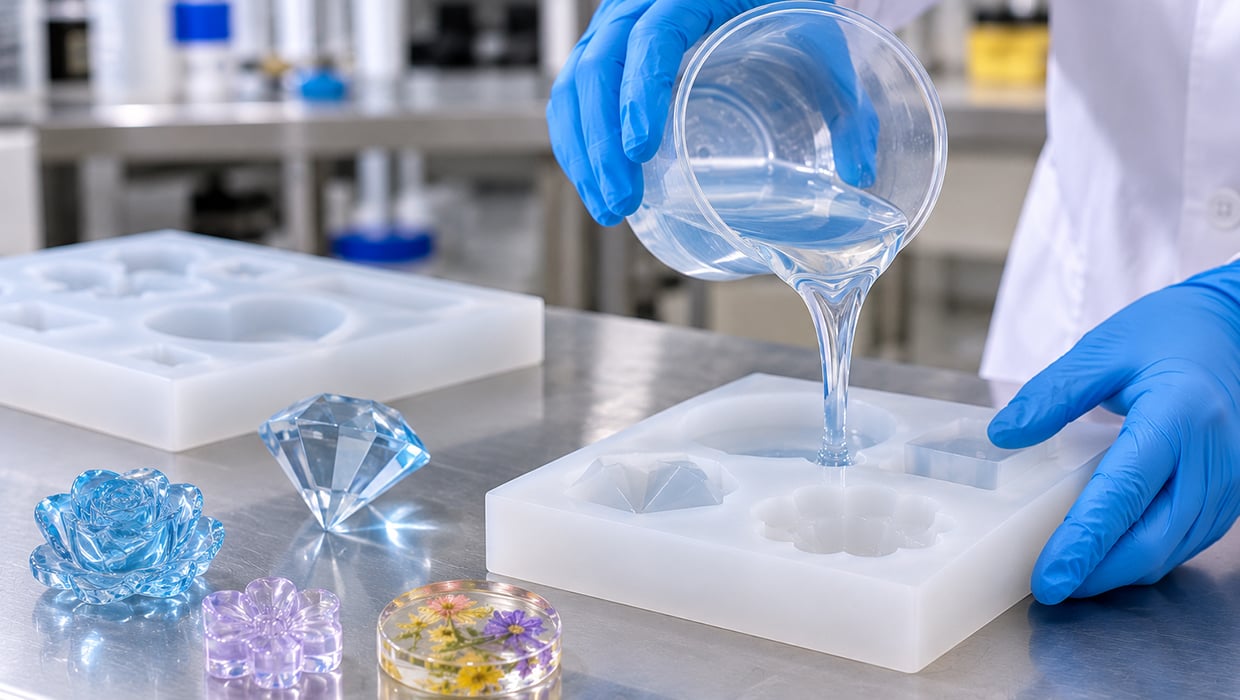
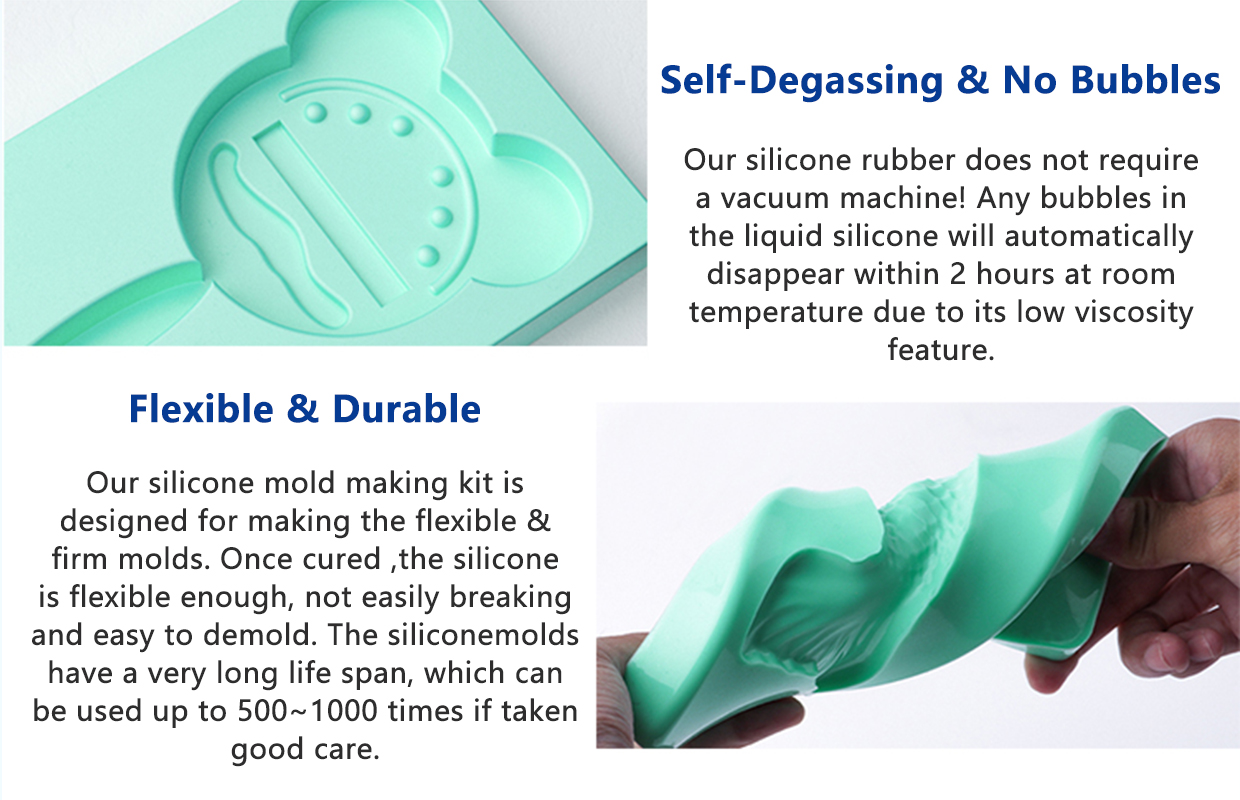
Uno stampo per colata in resina deve fare di più che riprodurre la forma di un modello master. Deve mantenere la propria struttura della cavità durante la fase di riempimento, rilasciare la colata indurita senza sollecitazioni eccessive e rimanere pratico da maneggiare durante cicli ripetuti di produzione.
La progettazione dello stampo e la qualità della siliconica agiscono in sinergia. Potrebbe essere necessario uno stampo flessibile per forme complesse o per sottosquadri, mentre uno stampo più grande o con cavità più profonde potrebbe richiedere un maggiore supporto strutturale. Vanno inoltre considerati il peso e il volume della resina da versare, lo spessore delle pareti dello stampo e il metodo previsto per lo sformato.
La serie di gomma siliconica a cura al platino 717AB-F offre diversi gradi di durezza adatti a diverse strutture di stampo. Invece di scegliere un grado in base esclusivamente al suo valore Shore A, i produttori dovrebbero valutare insieme il modello master, il materiale della colata, le dimensioni dello stampo e le condizioni di produzione.
Per le applicazioni con resina, il grado di silicone selezionato deve essere valutato con la formulazione effettiva della resina prima di passare alla produzione regolare.
Requisiti principali per gli stampi da colata in resina
Riproduzione della superficie e della forma dello stampo
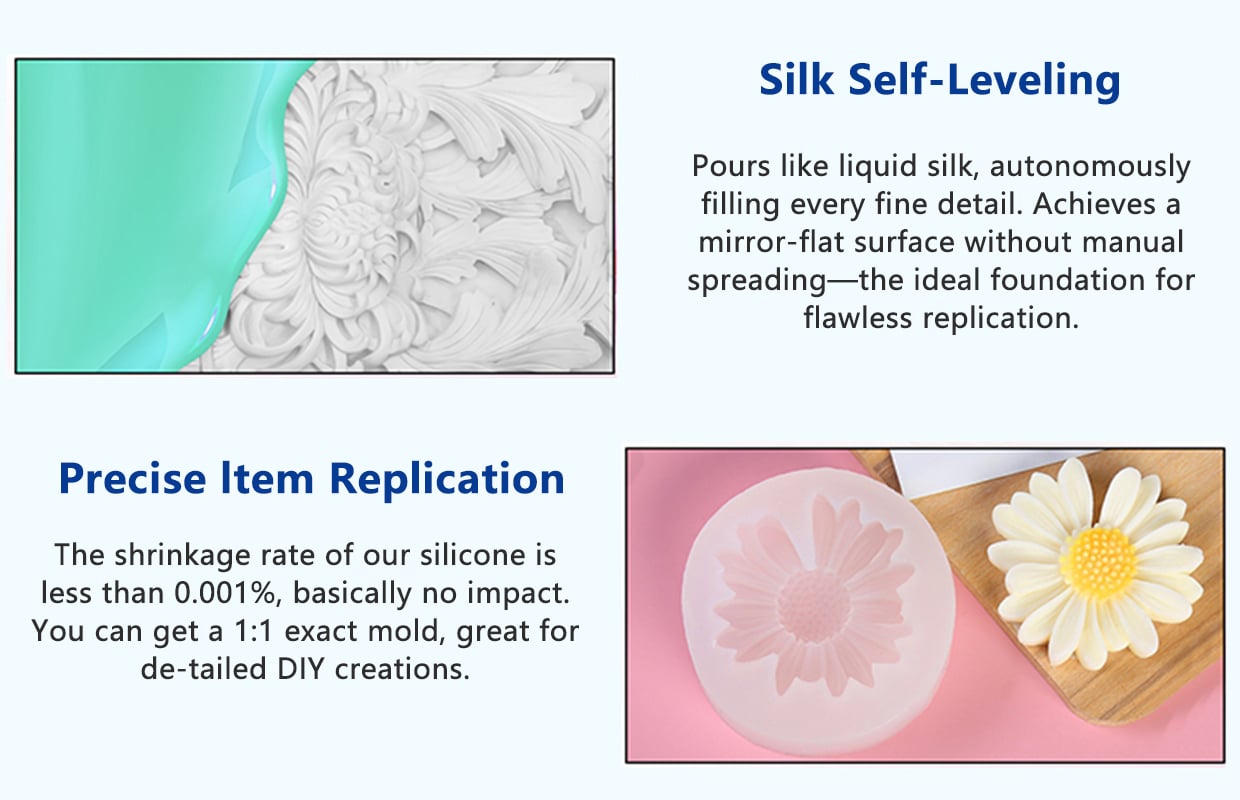
La superficie dello stampo in silicone finito segue lo stato del modello master. Graffi, polvere, difetti superficiali e aria intrappolata intorno al master possono influenzare la cavità finale. Per i componenti in resina in cui contano l’aspetto estetico e la coerenza della superficie, la preparazione del master e le condizioni di colata del silicone devono essere controllate prima della produzione dello stampo.
Sformatura flessibile e controllata
Le gettate in resina possono presentare zone incassate, dettagli rilevati, sezioni strette o sottosquadri. Uno stampo troppo rigido potrebbe risultare difficile da aprire intorno a tali caratteristiche, mentre uno stampo eccessivamente morbido potrebbe richiedere un supporto aggiuntivo per mantenere la propria forma. La durezza va quindi scelta in base alla geometria della gettata e al movimento previsto durante la sformatura.
Stabilità della cavità durante il riempimento con resina
Lo stampo deve mantenere la forma prevista durante la colata e la polimerizzazione della resina. Cavità di grandi dimensioni, pareti alte dello stampo e getti più pesanti possono richiedere un maggiore supporto dello stampo. La durezza del silicone, lo spessore delle pareti, le dimensioni dello stampo e una struttura di supporto esterna devono essere considerati come parte integrante dello stesso progetto dello stampo.
Compatibilità con la resina da colata
Diversi sistemi di resina da colata possono presentare formulazioni, additivi, velocità di polimerizzazione e profili di generazione di calore differenti. Non si deve dare per scontato che un determinato grado di silicone funzioni in modo identico con ogni resina epossidica, poliuretanica o UV. Si raccomanda di eseguire una piccola prova con la resina prevista per valutare lo stato superficiale, il comportamento di distacco e l’effetto del calore generato durante la polimerizzazione.
Ripetibilità per l’uso produttivo
Per le colature ripetute, lo stato dello stampo è altrettanto importante quanto il primo sformo riuscito. Dopo i cicli di prova, lo stampo va ispezionato per verificare strappi, deformazioni, danni superficiali e variazioni nelle zone a spessore ridotto. La quantità prevista di produzione e la frequenza degli sformi devono essere considerate nella scelta della struttura dello stampo e della durezza del silicone.
Applicazioni tipiche degli stampi per colatura in resina
Resina Epoxy Modelli per colate
Per i produttori di componenti decorativi in epossidico, parti in resina con forme personalizzate e prodotti in resina colata. La progettazione dello stampo deve tenere conto del profilo di polimerizzazione della resina, del volume di colatura, della profondità della cavità e della finitura superficiale richiesta.
Componenti decorativi in resina
Per parti decorative stampate con bordi sagomati, motivi rilevati, dettagli incassati e disegni superficiali personalizzati. Lo stampo in silicone deve offrire un adeguato equilibrio tra facilità di sformo e sostegno della cavità.
Repliche in resina personalizzate
Per riprodurre un modello master in uno stampo in silicone prima della colata di copie in resina. La superficie del modello master, la linea di divisione, gli intagli negativi e la necessaria coerenza dimensionale devono essere verificati prima di selezionare il grado di silicone.
Parti in resina per prototipi e piccole serie
Per campioni destinati allo sviluppo prodotto, componenti personalizzati e produzioni limitate, dove uno stampo flessibile può risultare utile. La struttura dello stampo deve essere adeguata alla geometria del pezzo e al numero previsto di cicli di colata. 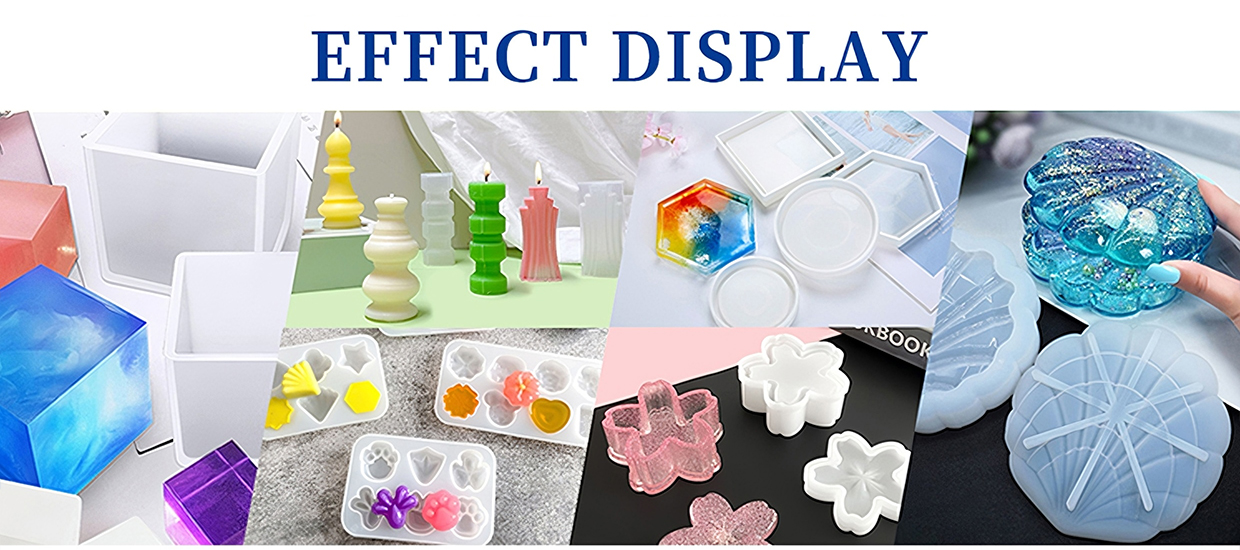
Come selezionare il grado di silicone appropriato
Non esiste un’unica durezza Shore A adatta a tutti gli stampi per colata in resina. Il grado corretto dipende da come lo stampo verrà riempito, supportato ed estratto.
Gradi più morbidi per estrazioni complesse
I gradi di silicone con minore durezza offrono maggiore flessibilità. Possono essere presi in considerazione per stampi con intagli negativi, recessi profondi o forme che richiedono una deformazione dello stampo durante l’estrusione. Lo stampo potrebbe necessitare di un supporto esterno aggiuntivo, a seconda delle sue dimensioni e dello spessore delle pareti.
Gradi medi per una gestione equilibrata degli stampi
I gradi a durezza media possono essere valutati quando sono importanti sia la flessibilità sia il mantenimento della forma. Possono rappresentare un punto di partenza pratico per progetti di stampi che non richiedono deformazioni estreme né un supporto molto rigido.
Gradi più rigidi per un maggiore supporto strutturale
I gradi a maggiore durezza forniscono una struttura dello stampo più rigida. Possono essere presi in considerazione per stampi che necessitano di un supporto aggiuntivo durante la manipolazione e la colata. Tuttavia, i gradi più rigidi della serie 717AB-F presentano anche una viscosità superiore, pertanto la loro capacità di fluire attorno al modello master va valutata con attenzione.
Guida alla scelta
| Requisito dello stampo | Direzione di selezione | Cosa Valutare |
|---|---|---|
| Sotto-squadri profondi o rilascio complesso | Valutare gradi con minore valore Shore A | Flessibilità, rischio di strappo e movimento di sformatura |
| Stampi generici per colata in resina | Confrontare gradi con valore Shore A medio | Equilibrio tra flessibilità e supporto della cavità |
| Stampi più grandi o più strutturati | Valutare gradi più rigidi con un supporto adeguato | Stabilità dello stampo, viscosità e spessore della parete |
| Cavità strette o modelli dettagliati | Verificare la viscosità del grado e il metodo di colata | Flusso del materiale, aria intrappolata e riempimento della cavità |
| Cicli ripetuti di colata | Valutare l’intera struttura dello stampo | Resistenza alla lacerazione, manipolazione e frequenza di sformatura |
Questi sono punti di partenza per la valutazione del grado, non assegnazioni fisse di modelli. La scelta finale deve essere confermata tramite uno stampo campione e una prova di colata.
Intervallo tecnico consigliato
La serie 717AB-F offre diverse opzioni di durezza per diverse strutture di stampo. I seguenti intervalli possono essere utilizzati come guida iniziale durante la discussione di un progetto di colata in resina.
| Ampio range di selezione | Caratteristiche generali | Focus della valutazione |
|---|---|---|
| Shore A 0–15 | Più morbido e flessibile | Sformo complesso, sottofondi e deformazione dello stampo |
| Shore A 20–30 | Opzioni intermedie di durezza | Equilibrio tra flessibilità di sformo e sostegno della forma |
| Shore A 40–45 | Gradi più rigidi con viscosità superiore | Sostegno strutturale, flusso del materiale e dimensioni dello stampo |
Informazioni generali sui prodotti
Il tempo di lavorazione e il tempo di polimerizzazione dipendono dalla tipologia scelta, dalla temperatura e dalle condizioni di lavorazione. Per i valori esatti della tipologia, consultare la relativa scheda tecnica. La tipologia 30A utilizza una temperatura di prova di riferimento diversa nei dati originali, pertanto i suoi valori vanno verificati separatamente.
Per il confronto completo delle tipologie, inclusa la viscosità e le proprietà meccaniche, vedere il confronto tipologie 717AB-F .
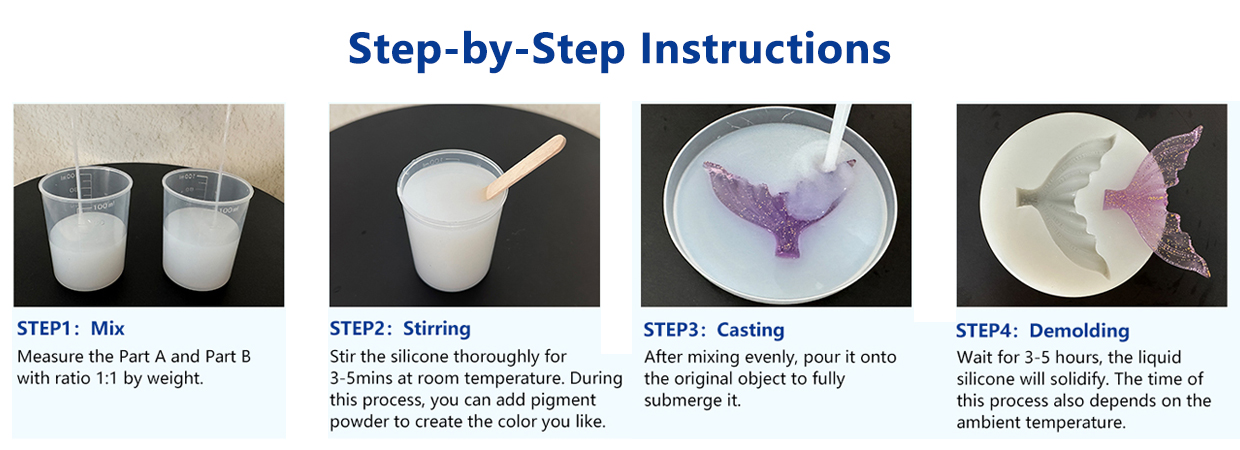
Processo di realizzazione di stampi in resina
Passo 1: Preparare il modello originale
Assicurarsi che il modello master sia pulito, asciutto e fissato saldamente nella cassa per stampi. Controllare lo stato della superficie, la linea di divisione e le zone in cui l’aria potrebbe rimanere intrappolata. I nuovi materiali per il master, i rivestimenti, gli adesivi o i composti da modellazione devono essere verificati per la compatibilità con la silicona a catalisi al platino.
Fase 2: Progettare la struttura dello stampo
Stabilire lo spessore richiesto delle pareti dello stampo, la direzione di colata, il metodo di supporto e il percorso di sformatura. Per forme complesse, valutare se uno stampo flessibile monopezzo o uno stampo multiparte risulti più adatto.
Fase 3: Mescolare i componenti della silicona
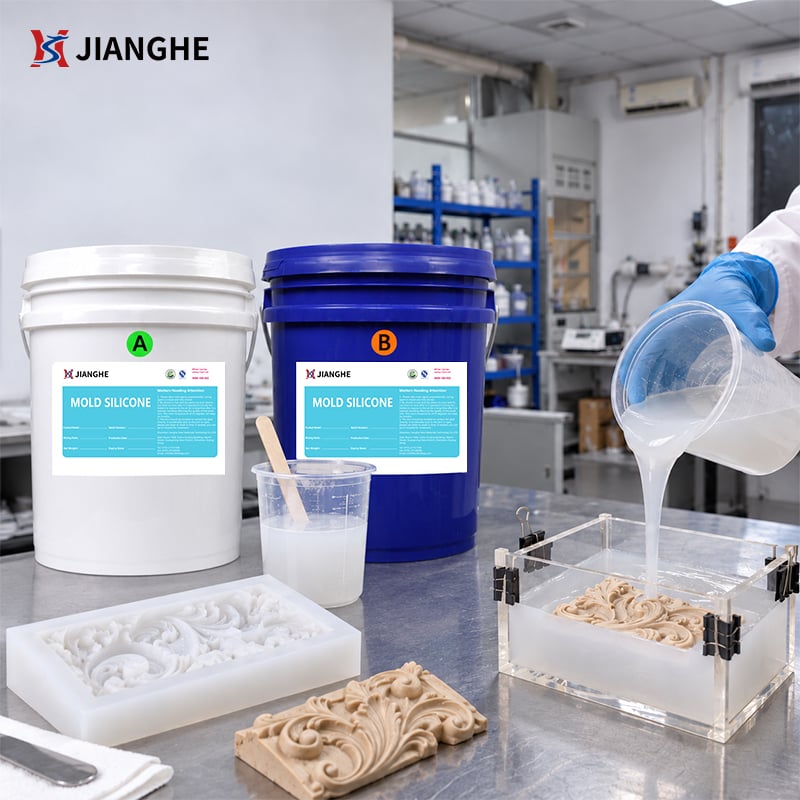
Miscelare le parti A e B nel rapporto specificato 1:1. Mescolare accuratamente, riducendo al minimo l’introduzione di aria. L’uso di apparecchiature per dosaggio e mescolatura può contribuire a garantire una lavorazione più uniforme negli ambienti produttivi.
Fase 4: Effettuare la degasificazione, se necessario
Se durante la miscelazione viene introdotta aria o se il modello presenta aree incavate dettagliate, la degasificazione sotto vuoto può aiutare a ridurre le bolle intrappolate. Il metodo di degasificazione deve essere adatto all’attrezzatura e alle dimensioni del lotto utilizzati.
Passo 5: Versare e lasciare indurire
Versare con cura la siliconica miscelata nella scatola dello stampo. Lasciare un tempo sufficiente per l’indurimento nelle condizioni di processo applicabili. Il tempo di indurimento a temperatura ambiente di riferimento per questa serie è di circa quattro ore; l’indurimento effettivo può variare in funzione della temperatura e della qualità del prodotto.
Passo 6: Sformatare e ispezionare
Rimuovere con cura lo stampo in siliconica indurita dal modello. Ispezionare la superficie della cavità, i bordi, le sezioni sottili e le caratteristiche dimensionali prima di utilizzare lo stampo per la colata in resina.
Passo 7: Eseguire una prova di colata in resina
Utilizzare la formulazione di resina prevista per una prova di colata. Valutare il comportamento di riempimento, il calore sviluppato durante l’indurimento, la finitura superficiale, lo sformato e lo stato dello stampo dopo lo sformato. Confermare i risultati prima di avviare la produzione regolare.
Considerazioni sulle prestazioni e sulla compatibilità
Compatibilità del materiale master
La silicona a base di platino può essere inibita da determinati materiali, tra cui ammine, zolfo e composti organostannici. Se il modello master presenta rivestimenti, adesivi, argille o trattamenti superficiali non noti, eseguire un piccolo test di compatibilità prima di realizzare lo stampo completo.
Resina per colata e calore di polimerizzazione
La polimerizzazione della resina può generare calore, la cui entità varia in base alla formulazione della resina, al volume di colata, alla geometria dello stampo e alle condizioni di polimerizzazione. Per colate profonde o di maggiori dimensioni, valutare effettivamente la temperatura massima raggiunta durante una prova. Non presupporre che un singolo grado di silicone sia adatto a ogni volume di resina o programma di polimerizzazione senza aver effettuato test preliminari.
Finitura superficiale e distacco
La superficie finita dello stampo è influenzata dal modello master, dalla miscelazione della silicona, dall’eliminazione dell’aria e dal processo di polimerizzazione. Il comportamento di distacco del getto finale dipende anche dalla formulazione della resina e dalle condizioni dello stampo. Se si prevede l’uso di un distaccante, verificare che sia compatibile con entrambi i materiali e che non comprometta la finitura superficiale richiesta.
Supporto dello stampo e condizioni operative
Uno stampo in silicone flessibile potrebbe richiedere una calotta rigida di supporto o un fissaggio esterno, specialmente quando lo stampo è di grandi dimensioni, profondo o riempito con un volume elevato di resina. La durezza dello stampo da sola non determina la stabilità: spessore delle pareti, progettazione del supporto e condizioni di colata contribuiscono tutte al risultato finale.
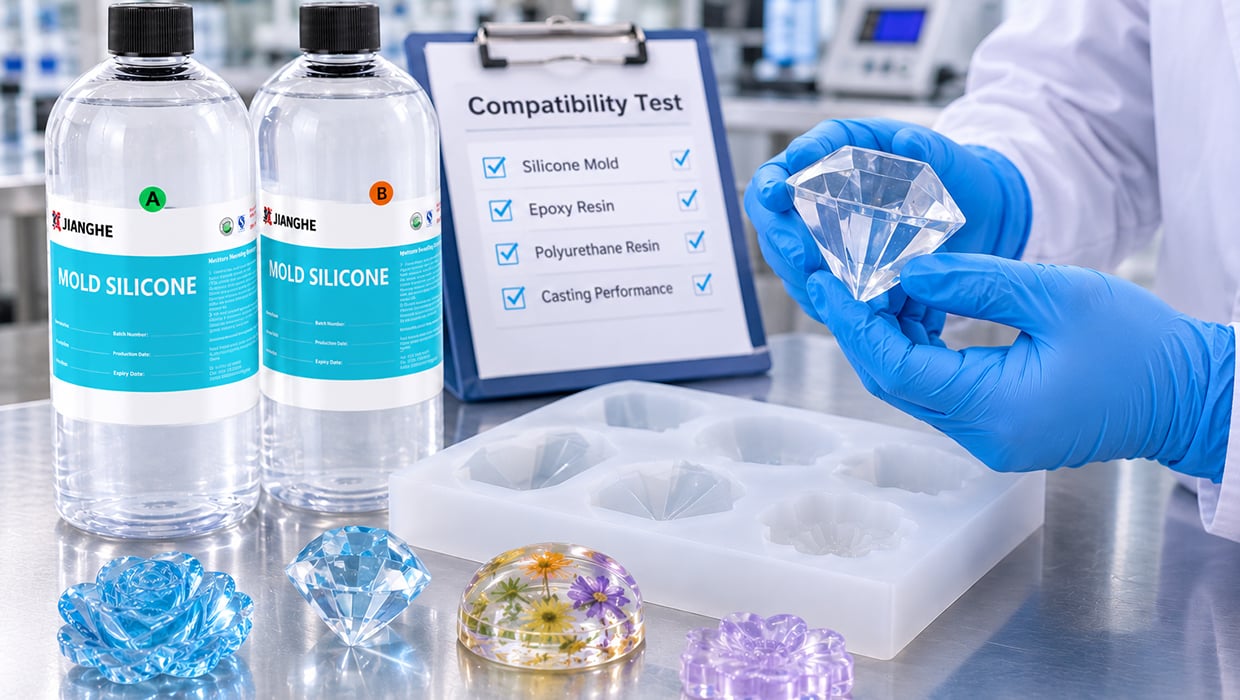
Test applicativi e controllo qualità
Uno stampo campione di successo deve essere valutato in condizioni il più possibile simili a quelle previste per il processo produttivo. Per un nuovo progetto di colata in resina, i test possono includere:
Ispezione del modello master e della superficie
Controllare il modello master per difetti superficiali, contaminazioni e materiali che potrebbero interferire con la polimerizzazione della silicona.
Valutazione della polimerizzazione della silicona
Verificare che la silicona polimerizzi completamente all’interno dello stampo, comprese le zone con incavi profondi, sezioni strette e geometrie complesse.
Controllo delle dimensioni e della struttura dello stampo
Ispezionare le dimensioni della cavità, lo spessore delle pareti, i bordi e le aree che potrebbero deformarsi durante la manipolazione o il riempimento con resina.
Prova di compatibilità con la resina
Versare la resina prevista nello stampo sperimentale. Osservare lo stato della superficie, il comportamento di distacco, il calore sviluppato durante la polimerizzazione e qualsiasi cambiamento visibile nello stampo.
Valutazione del distacco ripetuto
Nei casi in cui è prevista una produzione ripetuta, eseguire più cicli di colata e distacco per osservare l’usura, le lacerazioni e le deformazioni prima di convalidare la progettazione dello stampo.
L’ambito della valutazione deve basarsi sulla reale progettazione dello stampo e sul materiale da colare, anziché fare affidamento esclusivamente su una specifica generica per silicona.
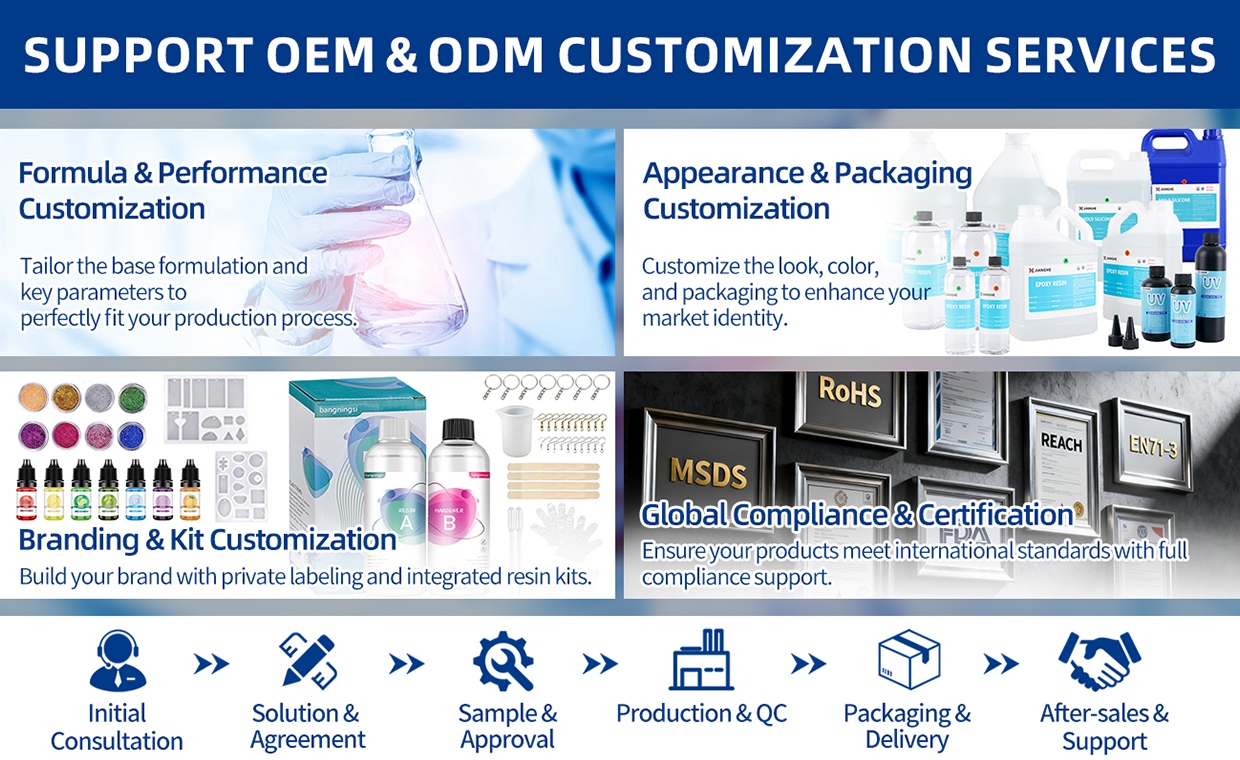
Imballaggio, personalizzazione e supporto logistico
Jianghe fornisce gomma siliconica liquida bicomponente per produttori e aziende che sviluppano autonomamente processi di realizzazione di stampi e colata in resina.
La serie 717AB-F offre diversi gradi di durezza all’interno di una stessa famiglia di prodotti, consentendo ai team acquisti di valutare diverse esigenze per gli stampi senza dover passare a un sistema materiale non correlato.
Il confezionamento può essere organizzato in base alle esigenze dell’ordine. Valutazione di campioni, selezione del grado e accordi OEM o private label possono essere discussi per progetti qualificati.
Per distributori, produttori di resine e aziende specializzate nella realizzazione di stampi, la discussione sull’approvvigionamento può riguardare:
Indicare le dimensioni dello stampo, il materiale master, il tipo di resina previsto e il volume di colata atteso al momento della richiesta di una raccomandazione.
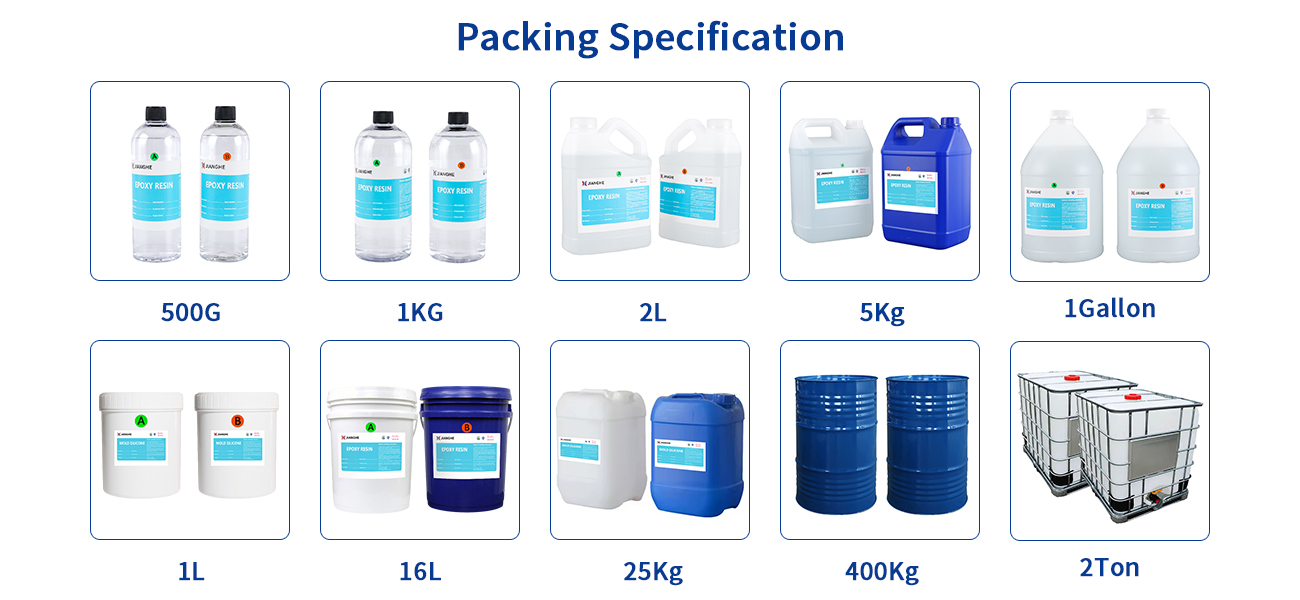
Se necessitate di imballaggi personalizzati o altre specifiche, vi preghiamo di contattarci.
FAQ
Q1: La silicona a catalisi al platino può essere utilizzata per stampi da colata in resina?
Sì. La gomma siliconica a cura al platino può essere valutata per la realizzazione di stampi utilizzati nella colata di resina. Il grado adatto dipende dalla progettazione dello stampo, dalla flessibilità richiesta, dal materiale da colare e dalle condizioni di sformatura. Raccomandiamo di verificare la compatibilità con il vostro specifico sistema di resina prima di avviare la produzione su larga scala.
Domanda 2: Quale durezza Shore A è adatta per gli stampi da colata di resina?
La durezza ottimale dipende dalle dimensioni, dalla forma, dallo spessore delle pareti e dal livello di dettaglio dello stampo. I gradi più morbidi di silicone offrono maggiore flessibilità per stampi con sottosquadri, mentre quelli più rigidi garantiscono un maggiore supporto strutturale. Una prova preliminare può aiutare a determinare la durezza più idonea per la vostra progettazione di stampo.
Domanda 3: Qual è il rapporto di miscelazione e il tempo di lavorabilità?
La serie 717AB-F prevede un rapporto di miscelazione 1:1 tra Parte A e Parte B. Il tempo di lavorabilità tipico è di circa 30 minuti a 25 °C. Il tempo effettivo di lavorabilità può variare in funzione della temperatura ambiente e delle condizioni di processo.
Domanda 4: Come posso ridurre le bolle d’aria durante la realizzazione di stampi in silicone?
Mescolare lentamente e accuratamente le parti A e B, minimizzando l’introduzione di aria. La degasificazione a vuoto può aiutare a rimuovere l’aria intrappolata prima della colata. Per stampi con cavità strette o strutture dettagliate, anche una tecnica di colata adeguata e prove su campioni sono importanti.
Domanda 5: Resina o modelli master possono influenzare la vulcanizzazione del silicone?
Sì. Alcuni materiali, tra cui ammine, composti contenenti zolfo e composti organostannici, possono inibire la vulcanizzazione del silicone catalizzato al platino. Se si utilizza un modello master, un rivestimento, un adesivo o un distaccante non noto, eseguire prima un piccolo test di compatibilità in scala ridotta prima della produzione completa.