EN
Πλατινίους Υγρός Πυριτικός Ελαστομερής Καουτσούκ για Μήτρες Χύτευσης Ρητίνης
Μοντέλο: Σειρά 8 Αναλογία Ανάμειξης: 1:1
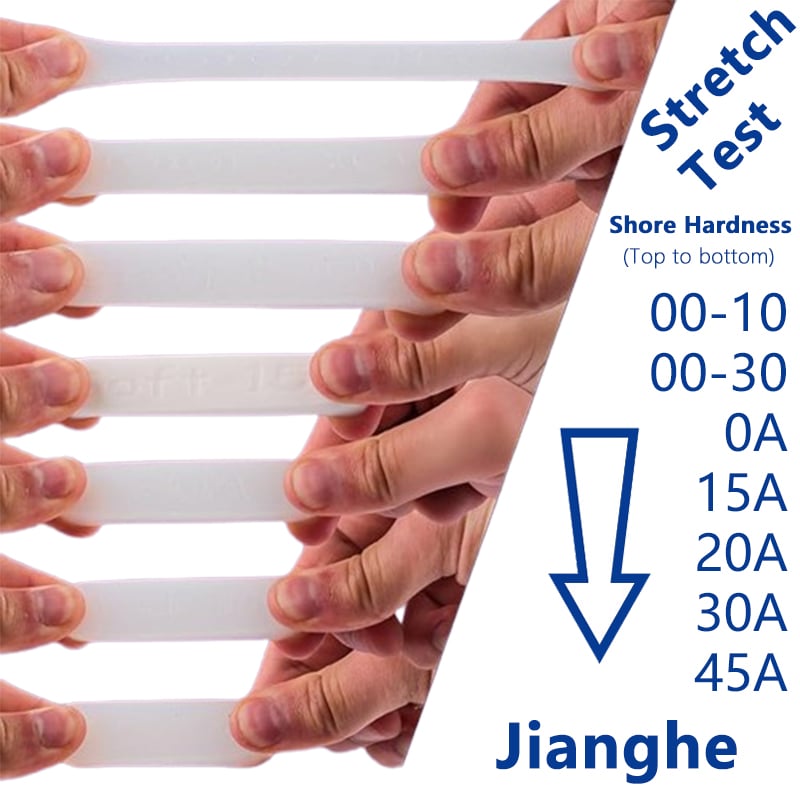
το 717AB-F είναι μια δύο-συστατικών σειρά πλατινούχου πυριτικού καουτσούκ με προσθήκη για την παραγωγή μορφών. Με αναλογία ανάμιξης A/B 1:1 και πολλαπλές επιλογές σκληρότητας Shore A, βοηθά τους κατασκευαστές μορφών να επιτυγχάνουν ισορροπία μεταξύ ευελαστικότητας της μορφής, υποστήριξης της κοιλότητας και συμπεριφοράς απομόρφωσης σε έργα χύτευσης ρητίνης. Η επιλογή της βαθμίδας πρέπει να αξιολογηθεί με βάση τη ρητίνη χύτευσης, τη γεωμετρία της μορφής, το βάθος χύτευσης και τις συνθήκες παραγωγής.
Βασικά χαρακτηριστικά:
- αναλογία ανάμιξης A/B 1:1
- Πολλαπλές επιλογές σκληρότητας για τον σχεδιασμό μορφών
- Προσεγγιστικός χρόνος λειτουργίας 30 λεπτών
- Προσεγγιστικός χρόνος στερέωσης σε θερμοκρασία δωματίου 4 ωρών
Ιδανικό για:
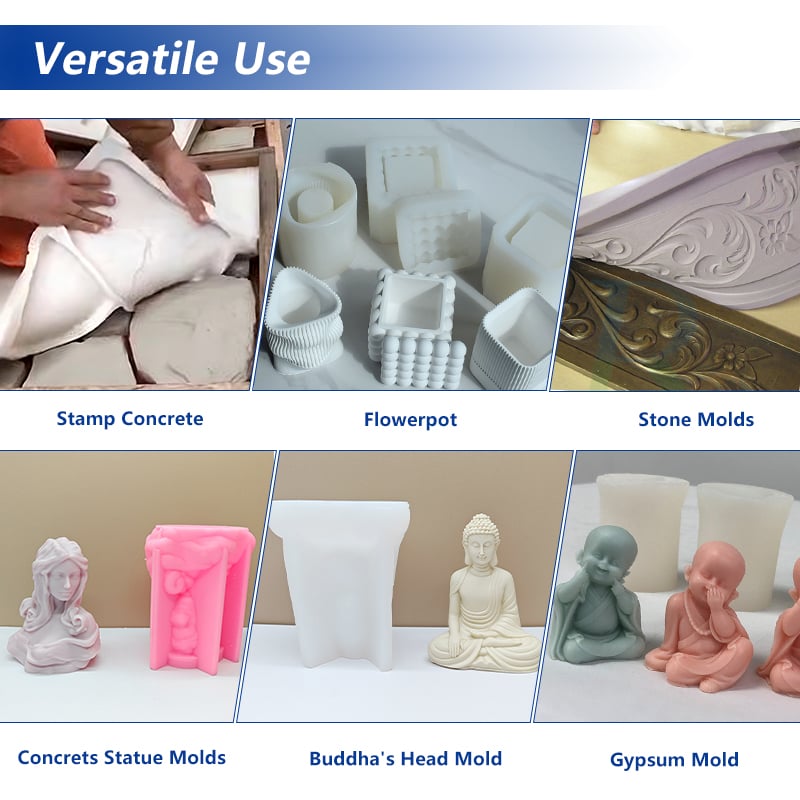
Μορφές για χύτευση εποξικής ρητίνης · Διακοσμητικά εξαρτήματα ρητίνης · Παραγωγή ρητίνης σε μικρές παρτίδες · Εξαρτήματα ρητίνης κατόπιν παραγγελίας · Μορφές πολυκοιλοτήτων για χύτευση

- Επισκόπηση
- Συνιστώμενα προϊόντα
Υλικό: Δισυστατικό υγρό πυριτικό καουτσούκ με προσθήκη πλατίνας και θερμοκαταλυτική στερέωση
Μοντέλο: Σειρά 717AB-F
Διαθέσιμη σκληρότητα: Shore A 0–45
Αναλογία ανάμειξης: 1:1
Χρόνος εργασίμου: Περίπου 30 λεπτά υπό τις εφαρμόσιμες αναφορικές συνθήκες
Στερέωση σε θερμοκρασία δωματίου: Περίπου 4 ώρες υπό τις εφαρμόσιμες αναφορικές συνθήκες
Συσκευασία: Σύμφωνα με τις απαιτήσεις της παραγγελίας
Επιλογή πολυβαθμιδικών προϊόντων
Αξιολόγηση δειγμάτων πριν από την αγορά μεγάλων ποσοτήτων
Απαιτήσεις συσκευασίας και επισήμανσης
Υποστήριξη OEM και ιδιωτικών ετικετών
Συντονισμός επαναλαμβανόμενων παραγγελιών και προμηθειών
Σχεδιασμένο για την παραγωγή μορφών ρητίνης
Ένα μήτρα ρητίνης πρέπει να κάνει περισσότερα από το να αναπαράγει το σχήμα ενός αρχικού προτύπου. Πρέπει να διατηρεί τη δομή της κοιλότητας κατά τη γέμιση, να απελευθερώνει το σκληρυμένο αντίτυπο χωρίς περιττή τάση και να παραμένει εύκολη στη χειρισμό κατά τους επαναλαμβανόμενους κύκλους παραγωγής.
Η σχεδίαση της μήτρας και η ποιότητα του πυριτίου λειτουργούν από κοινού. Μια εύκαμπτη μήτρα μπορεί να είναι απαραίτητη για πολύπλοκα σχήματα ή υποκοπές, ενώ μια μεγαλύτερη μήτρα ή μία με βαθύτερες κοιλότητες μπορεί να απαιτεί μεγαλύτερη δομική στήριξη. Πρέπει επίσης να ληφθούν υπόψη το βάρος και ο όγκος της ρητίνης που χύνεται, το πάχος των τοιχωμάτων της μήτρας και η προβλεπόμενη μέθοδος απομόρφωσης.
Η σειρά πυριτικού ελαστομερούς 717AB-F με πλατινίου κατάλυση προσφέρει πολλαπλά επίπεδα σκληρότητας για διαφορετικές δομές μήτρας. Αντί να επιλέγεται μια ποιότητα μόνο με βάση την τιμή Shore A, οι κατασκευαστές πρέπει να λαμβάνουν υπόψη το αρχικό πρότυπο, το υλικό αντίτυπου, τις διαστάσεις της μήτρας και τις συνθήκες παραγωγής ως σύνολο.
Για εφαρμογές ρητίνης, η επιλεγμένη ποιότητα πυριτικού καουτσούκ πρέπει να αξιολογηθεί με την πραγματική σύνθεση ρητίνης πριν από τη μετάβαση στη συνηθισμένη παραγωγή.
Βασικές Απαιτήσεις για Καλούπια Χύτευσης Ρητίνης
Αναπαραγωγή Επιφάνειας και Σχήματος του Καλουπιού
Η επιφάνεια του τελικού καλουπιού από πυριτικό καουτσούκ ακολουθεί την κατάσταση του αρχικού μοντέλου. Γρατζουνιές, σκόνη, ελαττώματα επιφάνειας και εγκλωβισμένος αέρας γύρω από το αρχικό μοντέλο μπορούν να επηρεάσουν την τελική κοιλότητα. Για εξαρτήματα ρητίνης όπου έχει σημασία η εμφάνιση και η συνέπεια της επιφάνειας, η προετοιμασία του αρχικού μοντέλου και οι συνθήκες χύσιμου του πυριτικού καουτσούκ πρέπει να ελέγχονται πριν από την παραγωγή του καλουπιού.
Εύκαμπτη και Ελεγχόμενη Απομόρφωση
Τα χυτά εξαρτήματα ρητίνης μπορεί να περιλαμβάνουν εντονότερα βαθουλώματα, αναδυόμενες λεπτομέρειες, στενές περιοχές ή υποκοπές. Ένα καλούπι που είναι υπερβολικά σκληρό μπορεί να είναι δύσκολο να ανοίξει γύρω από αυτά τα χαρακτηριστικά, ενώ ένα υπερβολικά μαλακό καλούπι μπορεί να χρειάζεται επιπλέον υποστήριξη για να διατηρήσει το σχήμα του. Η σκληρότητα επομένως πρέπει να επιλέγεται σύμφωνα με τη γεωμετρία του χυτού εξαρτήματος και την αναμενόμενη κίνηση απομόρφωσης.
Σταθερότητα της Κοιλότητας κατά τη Γέμιση με Ρητίνη
Το καλούπι πρέπει να διατηρεί το επιθυμητό σχήμα του κατά την έγχυση και τη σκλήρυνση της ρητίνης. Μεγάλες κοιλότητες, ψηλά τοιχώματα του καλουπιού και βαρύτερα καλούπια μπορούν να επιβάλλουν μεγαλύτερες απαιτήσεις στη στήριξη του καλουπιού. Η σκληρότητα του πυριτίου, το πάχος των τοιχωμάτων, οι διαστάσεις του καλουπιού και ένα εξωτερικό περίβλημα στήριξης πρέπει να λαμβάνονται υπόψη ως μέρος του ίδιου σχεδιασμού καλουπιού.
Συμβατότητα με τη ρητίνη καλουπιού
Διαφορετικά συστήματα ρητίνης καλουπιού μπορούν να έχουν διαφορετικές συνθέσεις, πρόσθετα, ταχύτητες σκλήρυνσης και προφίλ παραγωγής θερμότητας. Δεν πρέπει να υποτίθεται ότι ένας βαθμός πυριτίου λειτουργεί με τον ίδιο ακριβώς τρόπο με κάθε εποξική, πολυουρεθανική ή UV ρητίνη. Συνιστάται μια μικρή δοκιμή με την προτεινόμενη ρητίνη για την αξιολόγηση της κατάστασης της επιφάνειας, της συμπεριφοράς αποκόλλησης και της επίδρασης της θερμότητας σκλήρυνσης.
Επαναληψιμότητα για παραγωγική χρήση
Για επαναλαμβανόμενη χύτευση, η κατάσταση της καλούπας έχει την ίδια σημασία με την πρώτη επιτυχή αποκαλούπωση. Η καλούπα πρέπει να ελέγχεται για σχισμές, παραμορφώσεις, επιφανειακές βλάβες και αλλαγές στις περιοχές με λεπτά τοιχώματα μετά από δοκιμαστικούς κύκλους. Το προβλεπόμενο ποσό παραγωγής και η συχνότητα αποκαλούπωσης πρέπει να λαμβάνονται υπόψη κατά την επιλογή της δομής της καλούπας και της σκληρότητας του πυριτίου.
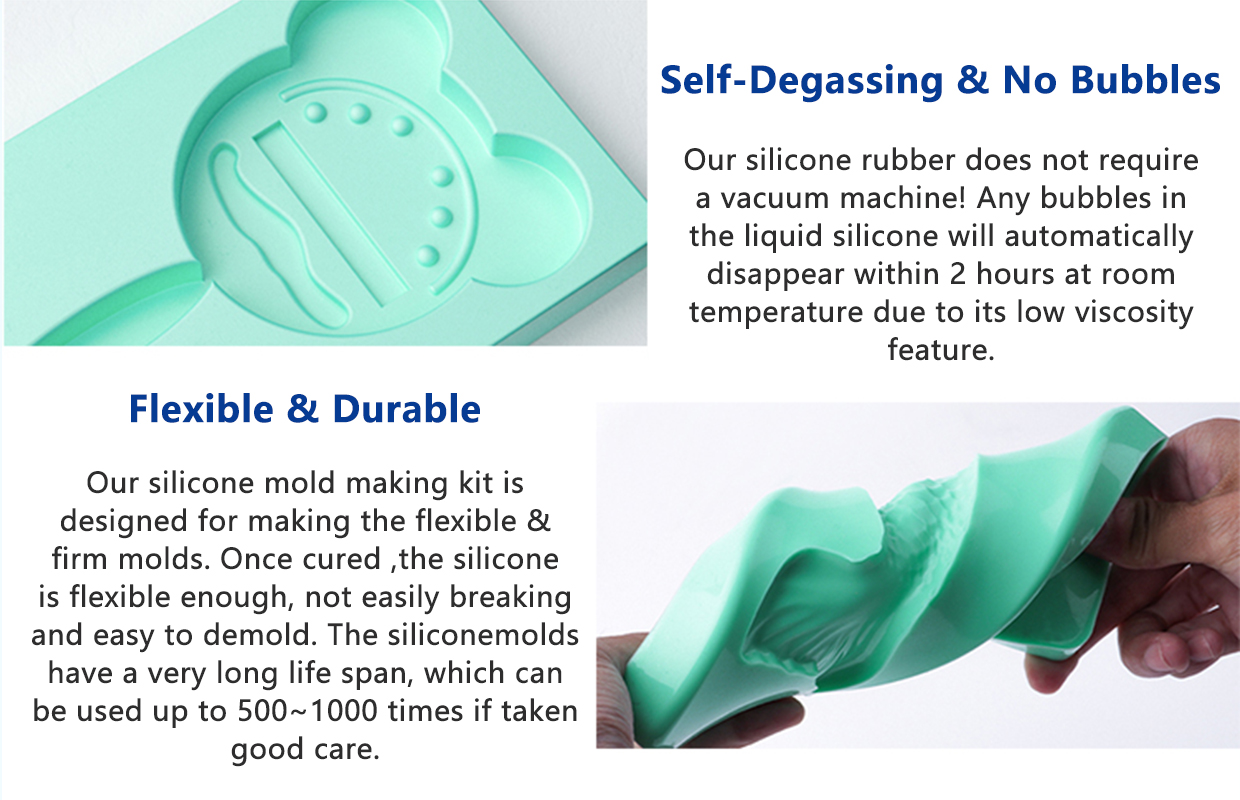
Τυπικές εφαρμογές καλουπιών χύτευσης ρητίνης
Εποξυδερκός Καταχώματα
Για κατασκευαστές που παράγουν διακοσμητικά εποξειδικά εξαρτήματα, εξαρτήματα ρητίνης με προσαρμοστικό σχήμα και προϊόντα χυτευμένης ρητίνης. Στο σχεδιασμό της καλούπας πρέπει να λαμβάνεται υπόψη το προφίλ στερέωσης της ρητίνης, ο όγκος χύτευσης, το βάθος της κοιλότητας και το απαιτούμενο επιφανειακό τελικό αποτέλεσμα.
Διακοσμητικά εξαρτήματα ρητίνης
Για διακοσμητικά εξαρτήματα που μορφοποιούνται με σχηματισμένες άκρες, ανάγλυφα μοτίβα, εντονότερες λεπτομέρειες και προσαρμοστικά σχέδια επιφάνειας. Η καλούπα από πυρίτιο πρέπει να προσφέρει κατάλληλη ισορροπία μεταξύ ευελιξίας για αποκαλούπωση και στήριξης της κοιλότητας.
Προσαρμοστικά αντίγραφα ρητίνης
Για την αναπαραγωγή ενός πρωτότυπου μοντέλου σε καλούπι από πολυμερές πυριτίου πριν από την χύτευση αντιγράφων από ρητίνη. Η επιφάνεια του πρωτότυπου, η γραμμή διαχωρισμού, οι υποκοπές και η απαιτούμενη διαστασιακή συνέπεια πρέπει να ελεγχθούν πριν από την επιλογή της κατάλληλης βαθμίδας πολυμερούς πυριτίου.
Πρωτότυπα και μικρές παρτίδες εξαρτημάτων από ρητίνη
Για δείγματα ανάπτυξης προϊόντων, εξαρτήματα προσαρμοστικής κατασκευής και περιορισμένες παραγωγικές σειρές, όπου η χρήση ευέλικτων καλουπιών μπορεί να είναι χρήσιμη. Η δομή του καλουπιού πρέπει να είναι συμβατή με τη γεωμετρία του εξαρτήματος και με τον προβλεπόμενο αριθμό κύκλων χύτευσης. 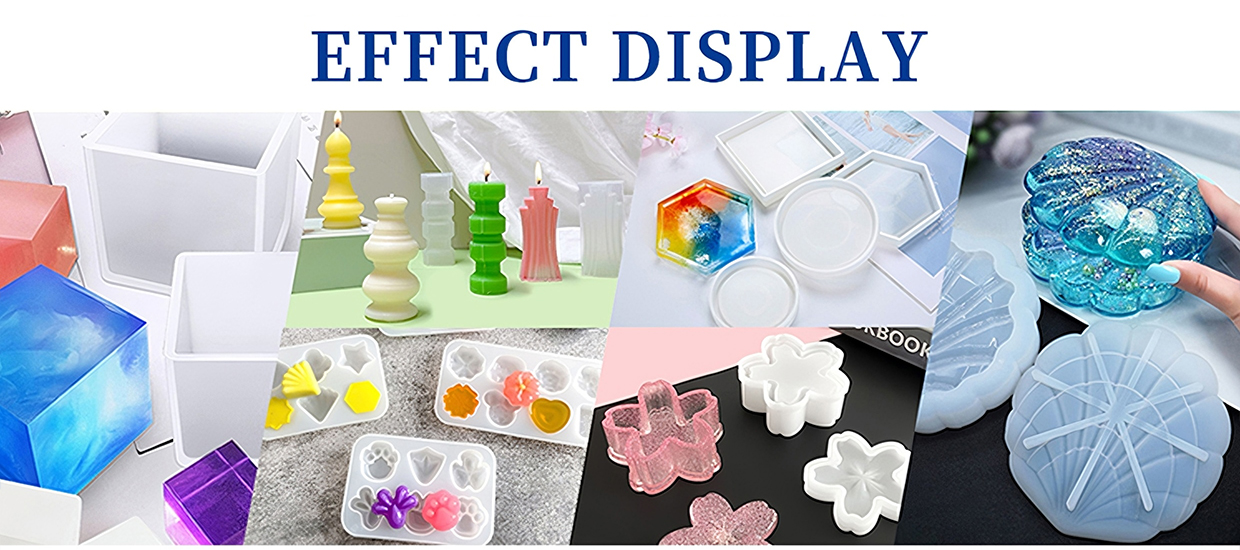
Πώς να επιλέξετε την κατάλληλη βαθμίδα πολυμερούς πυριτίου
Δεν υπάρχει μία μόνο σκληρότητα Shore A που κατάλληται για κάθε καλούπι χύτευσης ρητίνης. Η κατάλληλη βαθμίδα εξαρτάται από τον τρόπο με τον οποίο το καλούπι θα γεμίσει, θα στηριχθεί και θα αποδεθεί.
Πιο μαλακές βαθμίδες για περίπλοκη αποκόλληση
Οι βαθμίδες πολυμερούς πυριτίου με χαμηλότερη σκληρότητα προσφέρουν μεγαλύτερη ευελιξία. Μπορούν να ληφθούν υπόψη για καλούπια με υποκοπές, βαθιές ενσορρήσεις ή σχήματα που απαιτούν την παραμόρφωση του καλουπιού κατά την αποκόλληση. Το καλούπι ενδέχεται να χρειάζεται επιπλέον εξωτερική στήριξη, ανάλογα με το μέγεθός του και το πάχος των τοιχωμάτων του.
Μεσαίας σκληρότητας βαθμίδες για ισορροπημένη χειριστικότητα των καλουπιών
Οι βαθμίδες μεσαίας σκληρότητας μπορούν να αξιολογηθούν όταν είναι σημαντική τόσο η ευελαστικότητα όσο και η διατήρηση του σχήματος. Μπορούν να αποτελέσουν ένα πρακτικό αρχικό σημείο για σχέδια καλουπιών που δεν απαιτούν ακραία παραμόρφωση ή πολύ στιβαρή υποστήριξη.
Πιο στιβαρές βαθμίδες για μεγαλύτερη δομική υποστήριξη
Οι βαθμίδες υψηλότερης σκληρότητας παρέχουν πιο στιβαρή δομή καλουπιού. Μπορούν να ληφθούν υπόψη για καλούπια που χρειάζονται περισσότερη υποστήριξη κατά το χειρισμό και την απόχυση. Ωστόσο, οι πιο στιβαρές βαθμίδες της σειράς 717AB-F έχουν επίσης υψηλότερη ιξώδες, επομένως η ικανότητά τους να ρέουν γύρω από το αρχικό πρότυπο πρέπει να αξιολογηθεί προσεκτικά.
Οδηγός επιλογής
| Απαίτηση μούχλας | Κατεύθυνση επιλογής | Τι να Αξιολογήσετε |
|---|---|---|
| Βαθιές υποτομές ή πολύπλοκη απομάκρυνση | Εξετάστε βαθμίδες με χαμηλότερη σκληρότητα Shore A | Ευελαστικότητα, κίνδυνος σχισμάτων και κίνηση απομόρφωσης |
| Γενικά καλούπια για απόχυση ρητίνης | Συγκρίνετε βαθμίδες μεσαίας σκληρότητας Shore A | Ισορροπία μεταξύ ευελαστικότητας και υποστήριξης της κοιλότητας |
| Μεγαλύτερα ή πιο δομημένα καλούπια | Εξετάστε σκληρότερες βαθμίδες με κατάλληλη στήριξη | Σταθερότητα του καλουπιού, ιξώδες και πάχος τοιχώματος |
| Στενές κοιλότητες ή λεπτομερή μαστέρ | Ελέγξτε το ιξώδες της βαθμίδας και τη μέθοδο χύσιμου | Ροή του υλικού, εγκλωβισμένος αέρας και γέμισμα της κοιλότητας |
| Επαναλαμβανόμενοι κύκλοι χύσιμου | Αξιολογήστε ολόκληρη τη δομή του καλουπιού | Αντοχή στο σχίσιμο, χειρισμός και συχνότητα αποκαλούπωσης |
Αυτά είναι σημεία εκκίνησης για την αξιολόγηση της βαθμίδας, όχι σταθερές αναθέσεις μοντέλων. Η τελική επιλογή πρέπει να επιβεβαιωθεί μέσω δοκιμαστικού καλουπιού και δοκιμαστικού χύσιμου.
Συνιστώμενο Τεχνικό Εύρος
Η σειρά 717AB-F προσφέρει πολλαπλές επιλογές σκληρότητας για διαφορετικές δομές καλουπιών. Τα παρακάτω εύρη μπορούν να χρησιμοποιηθούν ως αρχικός οδηγός κατά τη συζήτηση ενός έργου ρίψης ρητίνης.
| Εύρος επιλογής | Γενικά χαρακτηριστικά | Εστία Αξιολόγησης |
|---|---|---|
| Shore A 0–15 | Πιο μαλακό και ευέλικτο | Περίπλοκη αποκόλληση, υποκοπές και παραμόρφωση καλουπιού |
| Shore A 20–30 | Ενδιάμεσες επιλογές σκληρότητας | Ισορροπία μεταξύ ευελιξίας αποκόλλησης και υποστήριξης σχήματος |
| Shore A 40–45 | Σκληρότερες βαθμίδες με υψηλότερη ιξώδες | Δομική υποστήριξη, ροή υλικού και διαστάσεις καλουπιού |
Γενικές πληροφορίες για το προϊόν
Ο χρόνος εργασίμου και ο χρόνος στερέωσης εξαρτώνται από την επιλεγμένη βαθμίδα, τη θερμοκρασία και τις συνθήκες επεξεργασίας. Ανατρέξτε στο αντίστοιχο φύλλο τεχνικών δεδομένων για την ακριβή βαθμίδα. Η βαθμίδα 30A χρησιμοποιεί διαφορετική αναφορική θερμοκρασία δοκιμής στα πηγαία δεδομένα της, οπότε τα στοιχεία της πρέπει να ελέγχονται ξεχωριστά.
Για την πλήρη σύγκριση βαθμίδων, συμπεριλαμβανομένης της ιξώδους και των μηχανικών ιδιοτήτων, δείτε το σύγκριση βαθμίδων 717AB-F .
Διαδικασία κατασκευής μήτρας από ρητίνη
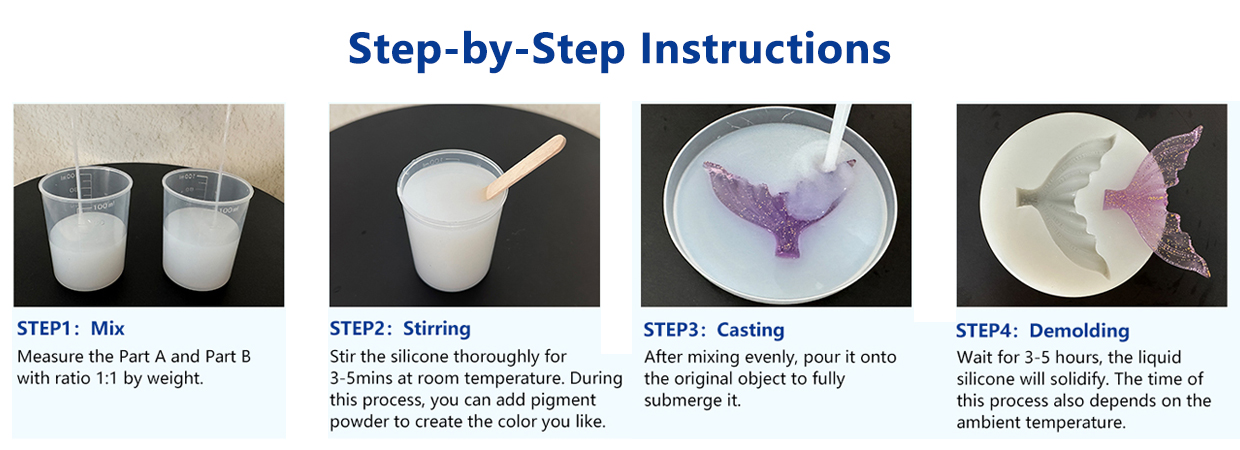
Βήμα 1: Προετοιμάστε το αρχικό πρότυπο
Βεβαιωθείτε ότι το αρχικό μοντέλο είναι καθαρό, στεγνό και ασφαλώς τοποθετημένο στο καλούπι. Ελέγξτε την κατάσταση της επιφάνειας, τη γραμμή διαχωρισμού και τις περιοχές όπου μπορεί να εγκλωβιστεί αέρας. Τα νέα υλικά αρχικών μοντέλων, επικαλύψεις, κόλλες ή μοντελοποιητικά μίγματα πρέπει να ελεγχθούν ως προς τη συμβατότητά τους με πλατινούχο σιλικόνη.
Βήμα 2: Σχεδιασμός της δομής του καλουπιού
Καθορίστε το απαιτούμενο πάχος των τοιχωμάτων του καλουπιού, την κατεύθυνση ρινισματος, τη μέθοδο στήριξης και τη διαδρομή απομόρφωσης. Για πολύπλοκα σχήματα, εξετάστε εάν είναι πιο κατάλληλο ένα ενιαίο εύκαμπτο καλούπι ή ένα πολυμερές καλούπι.
Βήμα 3: Ανάμιξη των συστατικών της σιλικόνης
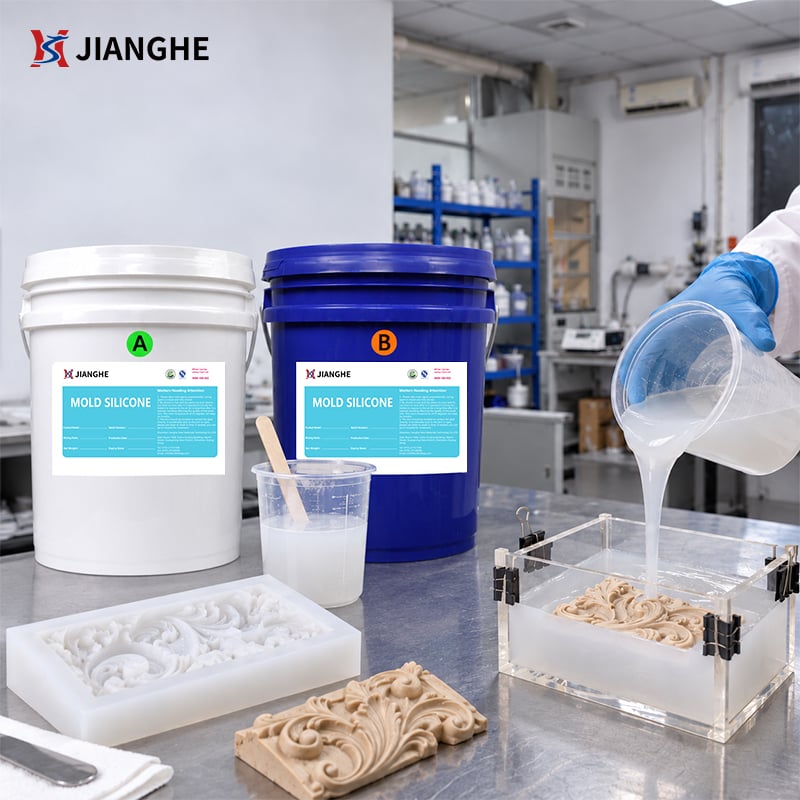
Αναμίξτε τα μέρη Α και Β στην καθορισμένη αναλογία 1:1. Ανακατέψτε πλήρως, ελαχιστοποιώντας την εισαγωγή αέρα. Τα όργανα μέτρησης και ανάμιξης μπορούν να βοηθήσουν στην επίτευξη πιο συνεκτικής επεξεργασίας σε παραγωγικά περιβάλλοντα.
Βήμα 4: Απαερισμός, όταν απαιτείται
Εάν εισαχθεί αέρας κατά την ανάμειξη ή το μαστέρ περιέχει λεπτομερείς εντονωμένες περιοχές, η αφαέρωση υπό κενό μπορεί να βοηθήσει στη μείωση των εγκλωβισμένων φυσαλίδων. Η μέθοδος αφαέρωσης πρέπει να είναι κατάλληλη για τον εξοπλισμό και το μέγεθος της παρτίδας που χρησιμοποιείται.
Βήμα 5: Ρίξιμο και επιτρεπόμενη στερέωση
Ρίξτε προσεκτικά το αναμεμειγμένο πολυμερές σιλικόνης στο κουτί του καλουπιού. Αφήστε επαρκές χρονικό διάστημα για στερέωση υπό τις σχετικές συνθήκες επεξεργασίας. Ο χρόνος αναφοράς στερέωσης σε θερμοκρασία δωματίου για τη σειρά είναι περίπου τέσσερις ώρες· ο πραγματικός χρόνος στερέωσης μπορεί να διαφέρει ανάλογα με τη θερμοκρασία και την ποιότητα.
Βήμα 6: Αποκαλούπωμα και επιθεώρηση
Αφαιρέστε προσεκτικά το στερεωμένο καλούπι σιλικόνης από το μαστέρ. Επιθεωρήστε την επιφάνεια της κοιλότητας, τις άκρες, τις λεπτές τομές και τα διαστασιακά χαρακτηριστικά πριν από τη χρήση του καλουπιού για χύτευση ρητίνης.
Βήμα 7: Διεξαγωγή δοκιμαστικής χύτευσης ρητίνης
Χρησιμοποιήστε την προβλεπόμενη σύνθεση ρητίνης για μια δοκιμαστική χύτευση. Αξιολογήστε τη συμπεριφορά γέμισμα, τη θερμότητα στερέωσης, την επιφανειακή απόδοση, την απόσυρση και την κατάσταση του καλουπιού μετά το αποκαλούπωμα. Επιβεβαιώστε τα αποτελέσματα προτού ξεκινήσετε την τακτική παραγωγή.
Θέματα Απόδοσης και Συμβατότητας
Συμβατότητα Υλικών για την Κατασκευή Μήτρας
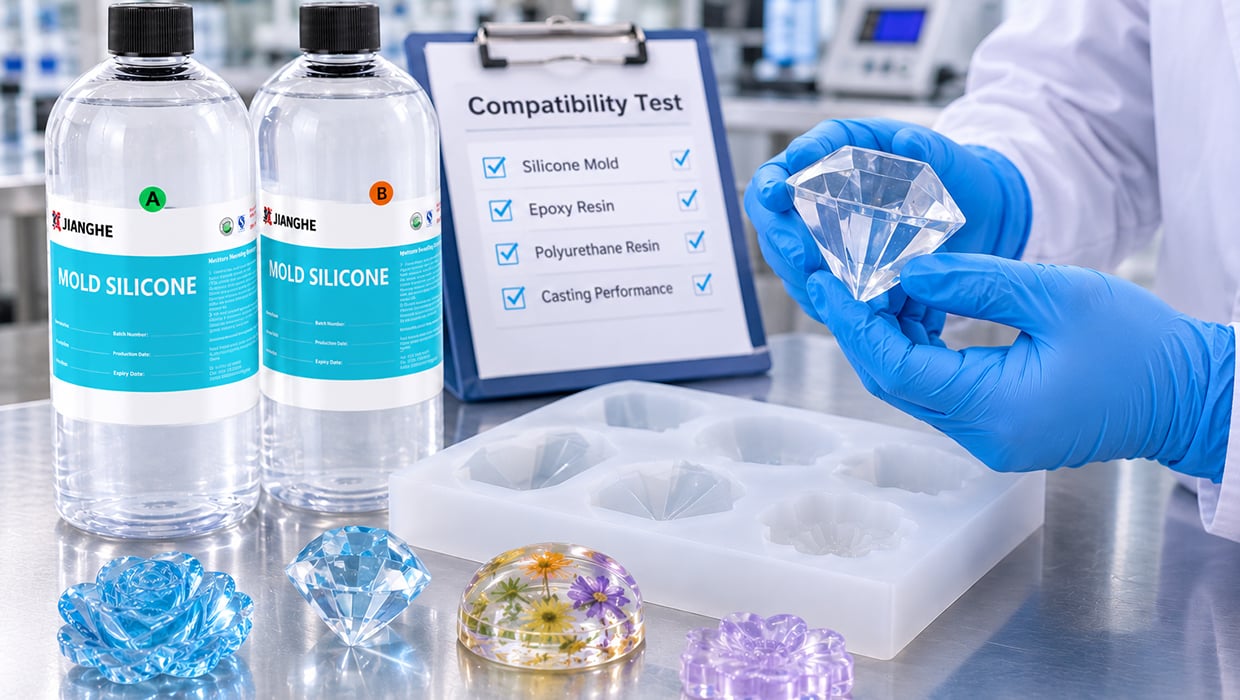
Το πλατινούχο σιλικόνης με εξασθένιση μπορεί να ανασταλεί από ορισμένα υλικά, συμπεριλαμβανομένων των αμινών, του θείου και των οργανοκασσιτερικών ενώσεων. Εάν το αρχικό πρότυπο περιέχει επιστρώσεις, κόλλες, πηλούς ή επιφανειακές επεξεργασίες με τις οποίες δεν είναι γνωστή η συμβατότητα, πραγματοποιήστε ένα μικρό δοκιμαστικό τεστ συμβατότητας προτού κατασκευάσετε την ολοκληρωμένη μήτρα.
Ρητίνη Χύτευσης και Θερμότητα Σκλήρυνσης
Η σκλήρυνση της ρητίνης μπορεί να παράγει θερμότητα, της οποίας η ποσότητα μπορεί να διαφέρει ανάλογα με τη σύνθεση της ρητίνης, τον όγκο χύτευσης, τη γεωμετρία της μήτρας και τις συνθήκες σκλήρυνσης. Για βαθιές ή μεγαλύτερες χυτέυσεις, αξιολογήστε την πραγματική μέγιστη θερμοκρασία κατά τη διάρκεια δοκιμής. Μην υποθέτετε ότι μία συγκεκριμένη βαθμίδα σιλικόνης είναι κατάλληλη για κάθε όγκο ρητίνης ή πρόγραμμα σκλήρυνσης χωρίς προηγούμενη δοκιμή.
Επιφανειακή Επεξεργασία και Αποκόλληση
Η τελική επιφάνεια του καλουπιού επηρεάζεται από το αρχικό πρότυπο, την ανάμειξη του πολυμερούς πυριτίου, την αφαίρεση του αέρα και τη διαδικασία σκλήρυνσης. Η συμπεριφορά απόλυσης της τελικής χύτευσης εξαρτάται επίσης από τη σύνθεση της ρητίνης και την κατάσταση του καλουπιού. Εάν ληφθεί υπόψη η χρήση παράγοντα απόλυσης, ελέγξτε ότι είναι συμβατός με και τα δύο υλικά και δεν επηρεάζει την απαιτούμενη επιφανειακή επεξεργασία.
Υποστήριξη και συνθήκες λειτουργίας του καλουπιού
Ένα εύκαμπτο καλούπι πυριτίου μπορεί να χρειάζεται μια σκληρή υποστηρικτική όψη ή εξωτερικό στερέωμα, ιδιαίτερα όταν το καλούπι είναι μεγάλο, βαθύ ή γεμίζεται με μεγαλύτερο όγκο βαρύτερης ρητίνης. Η σκληρότητα του καλουπιού μόνη της δεν καθορίζει τη σταθερότητά του. Το πάχος των τοιχωμάτων, ο σχεδιασμός της υποστήριξης και οι συνθήκες χύτευσης συνεισφέρουν όλες στο τελικό αποτέλεσμα.
Δοκιμές εφαρμογής και έλεγχος ποιότητας
Ένα επιτυχημένο δειγματικό καλούπι πρέπει να αξιολογηθεί υπό συνθήκες που προσεγγίζουν την προβλεπόμενη διαδικασία παραγωγής. Για ένα νέο έργο χύτευσης με ρητίνη, οι δοκιμές μπορούν να περιλαμβάνουν:
Επιθεώρηση αρχικού προτύπου και επιφάνειας
Ελέγξτε το αρχικό πρότυπο για επιφανειακά ελαττώματα, μόλυνση και υλικά που μπορεί να παρεμποδίσουν την σκλήρυνση του πυριτίου.
Αξιολόγηση Σκλήρυνσης Πυριτίου
Επιβεβαιώστε ότι το πυρίτιο σκληρύνεται ολόκληρο στην καλούπα, συμπεριλαμβανομένων των βαθιών εντοπισμών, των στενών τμημάτων και των πολύπλοκων γεωμετριών.
Έλεγχος Διαστάσεων και Δομής Καλουπιού
Εξετάστε τις διαστάσεις της κοιλότητας, το πάχος των τοιχωμάτων, τις άκρες και τις περιοχές που μπορεί να παραμορφωθούν κατά την χειριστική επεξεργασία ή την γέμιση με ρητίνη.
Δοκιμή Συμβατότητας με Ρητίνη
Χύστε την προβλεπόμενη ρητίνη στη δοκιμαστική καλούπα. Παρατηρήστε την κατάσταση της επιφάνειας, τη συμπεριφορά αποκόλλησης, τη θερμότητα σκλήρυνσης και οποιεσδήποτε ορατές αλλαγές στην καλούπα.
Αξιολόγηση Επαναλαμβανόμενης Αποκαλούπωσης
Σε περιπτώσεις που προβλέπεται επαναλαμβανόμενη παραγωγή, πραγματοποιήστε πολλαπλούς κύκλους χύσιματος και αποκαλούπωσης για να παρατηρήσετε φθορά, σχισμές και παραμόρφωση προτού επιβεβαιώσετε το σχέδιο της καλούπας.
Το πεδίο αξιολόγησης πρέπει να βασίζεται στο πραγματικό σχέδιο της καλούπας και το υλικό χύσιμα, αντί να βασίζεται αποκλειστικά σε γενικές προδιαγραφές πυριτίου.
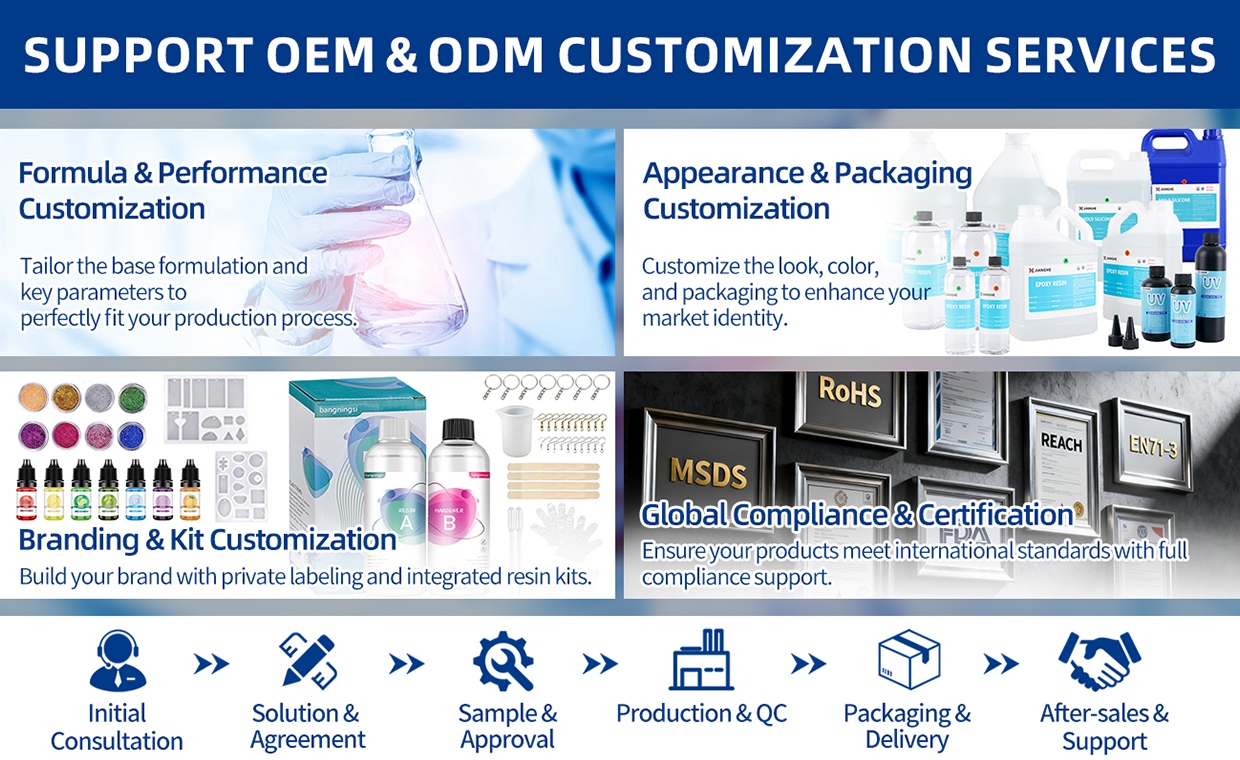
Συσκευασία, Προσαρμογή και Υποστήριξη Προμηθειών
Η Jianghe προμηθεύει δισυστατικό υγρό πυριτικό καουτσούκ για κατασκευαστές και επιχειρήσεις που αναπτύσσουν δικές τους διαδικασίες κατασκευής καλουπιών και ρητίνης.
Η σειρά 717AB-F προσφέρει πολλαπλά επίπεδα σκληρότητας εντός μίας οικογένειας προϊόντων, επιτρέποντας στις ομάδες αγορών να αξιολογούν διαφορετικές απαιτήσεις καλουπιών χωρίς να αλλάζουν σε ένα ασυνάφες σύστημα υλικού.
Η συσκευασία μπορεί να διαμορφωθεί σύμφωνα με τις απαιτήσεις της παραγγελίας. Η αξιολόγηση δειγμάτων, η επιλογή βαθμίδας και οι διατάξεις OEM ή ιδιωτικής ετικέτας μπορούν να συζητηθούν για εγκριθέντα έργα.
Για διανομείς, κατασκευαστές προϊόντων ρητίνης και επιχειρήσεις κατασκευής καλουπιών, η συζήτηση προμηθειών μπορεί να καλύπτει:
Κοινοποιήστε τις διαστάσεις του καλουπιού σας, το αρχικό υλικό, τον προτεινόμενο τύπο ρητίνης και τον αναμενόμενο όγκο χύτευσης όταν ζητάτε σύσταση.
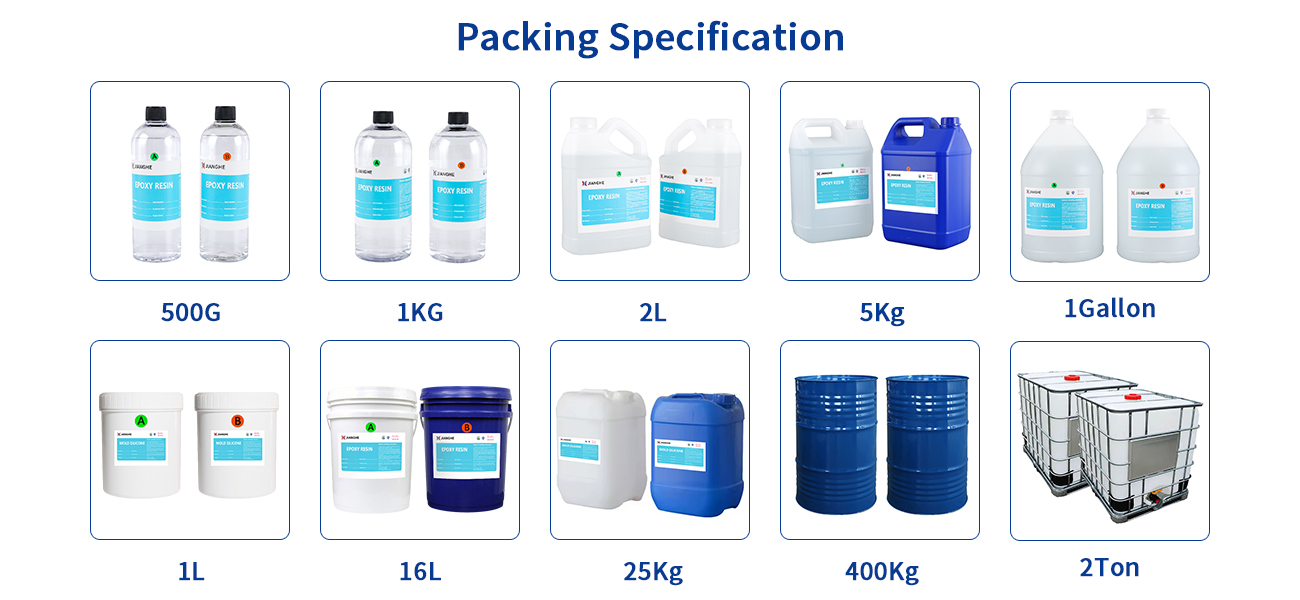
Αν χρειάζεστε προσαρμοσμένη συσκευασία ή άλλες προδιαγραφές, παρακαλούμε επικοινωνήστε μαζί μας.
Συχνές Ερωτήσεις
Ε1: Μπορεί το πυριτικό καουτσούκ με κατάλυση πλατίνας να χρησιμοποιηθεί για καλούπια χύτευσης ρητίνης;
Ναι. Το πλατινίου καταλύσεως πυριτικό ελαστομερές μπορεί να αξιολογηθεί για την κατασκευή καλουπιών που χρησιμοποιούνται στην ρητίνης χύτευση. Η κατάλληλη βαθμίδα εξαρτάται από το σχέδιο του καλουπιού, την απαιτούμενη ευελαστικότητα, το υλικό χύτευσης και τις συνθήκες απομόρφωσης. Συνιστούμε να δοκιμάσετε τη συμβατότητα με το συγκεκριμένο σύστημα ρητίνης πριν από την έναρξη της πλήρους παραγωγής.
Ε2: Ποια σκληρότητα Shore A είναι κατάλληλη για καλούπια ρητίνης χύτευσης;
Η κατάλληλη σκληρότητα εξαρτάται από το μέγεθος, το σχήμα, το πάχος των τοιχωμάτων και το επίπεδο λεπτομέρειας του καλουπιού. Οι μαλακότερες βαθμίδες πυριτικού προσφέρουν μεγαλύτερη ευελαστικότητα για καλούπια με υποκοπές, ενώ οι σκληρότερες βαθμίδες παρέχουν μεγαλύτερη δομική στήριξη. Μια δοκιμαστική κατασκευή μπορεί να βοηθήσει στον προσδιορισμό της κατάλληλης σκληρότητας για το συγκεκριμένο σχέδιο καλουπιού.
Ε3: Ποια είναι η αναλογία ανάμειξης και ο χρόνος εργασίας;
Η σειρά 717AB-F χρησιμοποιεί αναλογία ανάμειξης 1:1 για τα μέρη Α και Β. Ο τυπικός χρόνος εργασίας είναι περίπου 30 λεπτά στους 25°C. Ο πραγματικός χρόνος εργασίας μπορεί να διαφέρει ανάλογα με την περιβάλλουσα θερμοκρασία και τις συνθήκες επεξεργασίας.
Ε4: Πώς μπορώ να μειώσω τις αεροθύλακες κατά την κατασκευή πυριτικών καλουπιών;
Ανακατέψτε αργά και πλήρως τα μέρη Α και Β, ελαχιστοποιώντας την εισαγωγή αέρα. Η αφαίρεση αέρα υπό κενό μπορεί να βοηθήσει στην απομάκρυνση του εγκλωβισμένου αέρα πριν από την ρύσευση. Για καλούπια με στενές κοιλότητες ή λεπτομερείς δομές, η κατάλληλη τεχνική ρύσευσης και οι δοκιμές δειγμάτων είναι επίσης σημαντικές.
Ε5: Μπορεί η ρητίνη ή τα αρχικά πρότυπα να επηρεάσουν την πήξη του πυριτίου;
Ναι. Ορισμένα υλικά, συμπεριλαμβανομένων των αμινών, των ενώσεων που περιέχουν θείο και των οργανοκασσιτερικών ενώσεων, μπορούν να αναστείλουν την πήξη του πυριτίου που καταλύεται από πλατίνα. Εάν χρησιμοποιείτε ένα άγνωστο αρχικό πρότυπο, επίστρωση, κόλλα ή μέσο αποκόλλησης, πραγματοποιήστε μια μικρή δοκιμή συμβατότητας πριν από την πλήρη παραγωγή.