EN
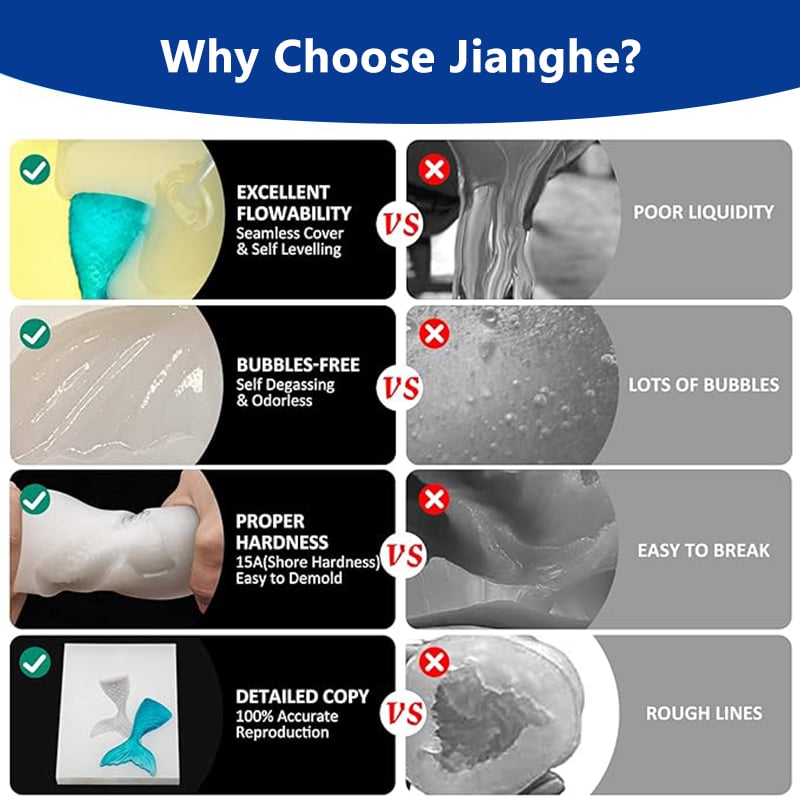
Платиновий рідкий силіконовий каучук для виготовлення форм для лиття смоли
Модель: Серія 8 Співвідношення суміші: 1:1
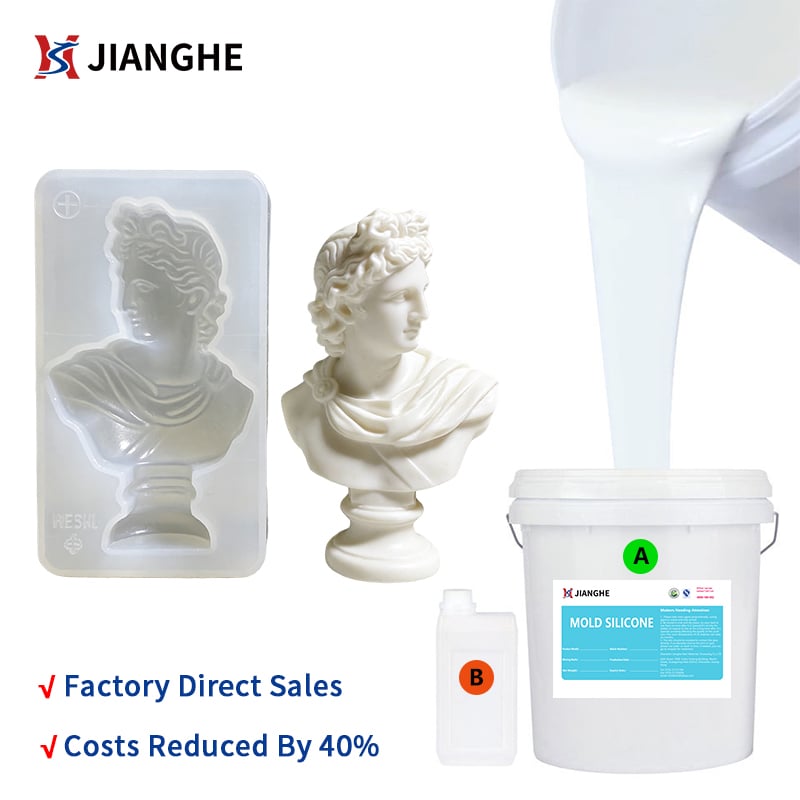
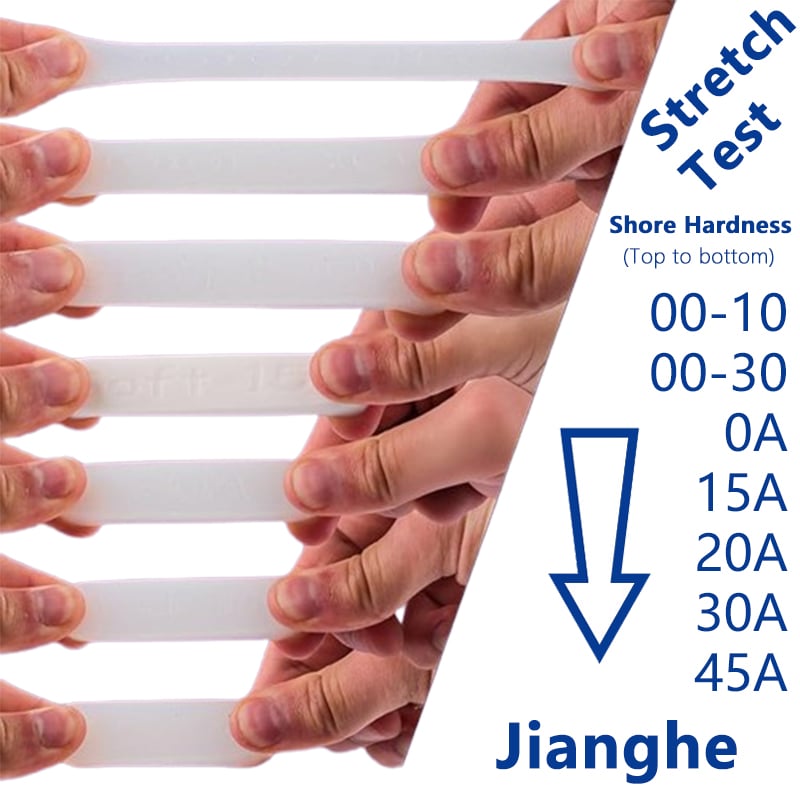
717AB-F — це серія двокомпонентних платинових силиконових гум для виготовлення форм, що полімеризуються за реакцією приєднання. Зі співвідношенням змішування компонентів А/В 1:1 та кількома варіантами твердості за Шором А вона допомагає виробникам форм досягти оптимального балансу між гнучкістю форми, підтримкою порожнини та поведінкою при вийманні відливки у проектах лиття смоли. Вибір конкретної марки слід здійснювати з урахуванням типу смоли для відливки, геометрії форми, глибини заливання та умов виробництва.
Ключові характеристики:
- співвідношення змішування компонентів А/В 1:1
- Кілька варіантів твердості для проектування форм
- Робочий час приблизно 30 хвилин
- Повне затвердіння при кімнатній температурі за приблизно 4 години
Ідеально підходить для:
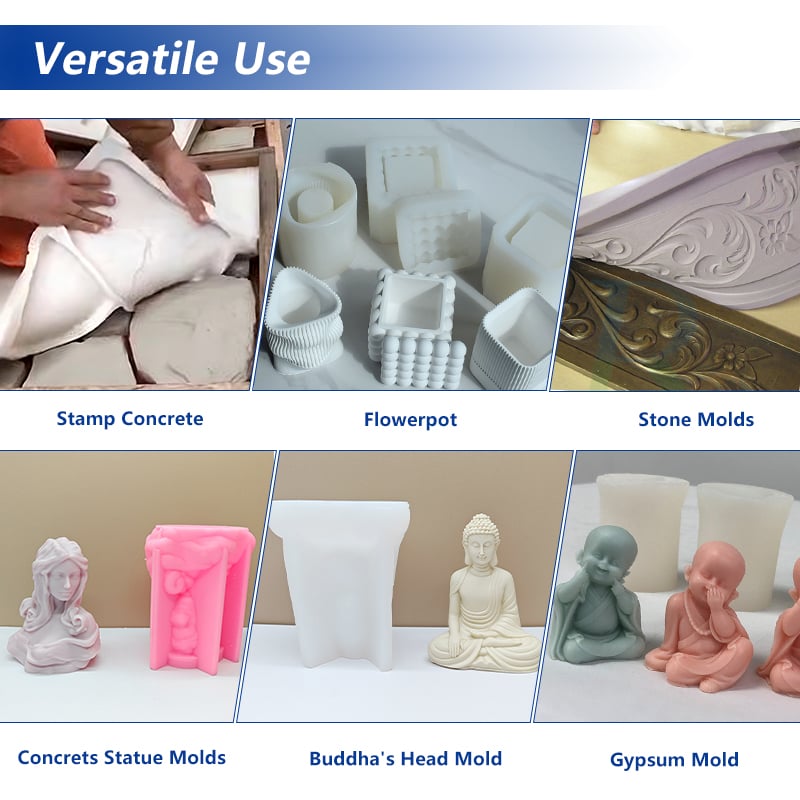
Форми для лиття епоксидних смол · Декоративні деталі із смоли · Малий серійний випуск смоли · Індивідуальні компоненти із смоли · Багатопорожнинні форми для лиття

- Огляд
- Рекомендовані товари
Матеріал: двокомпонентна рідка силіконова гума з платиновим каталізатором
Модель: серія 717AB-F
Доступна твердість: за Шором A 0–45
Співвідношення компонентів для змішування: 1:1
Час роботи: приблизно 30 хвилин за відповідних референсних умов
Твердіння за кімнатної температури: приблизно 4 години за відповідних референсних умов
Упаковка: відповідно до вимог замовлення
Підбір багатоступеневих продуктів
Оцінку зразків перед оптовими закупівлями
Вимоги до упаковки та маркування
Підтримка OEM та приватних міток
Координацію повторних замовлень та поставок
Розроблено для виготовлення форм для лиття смоли
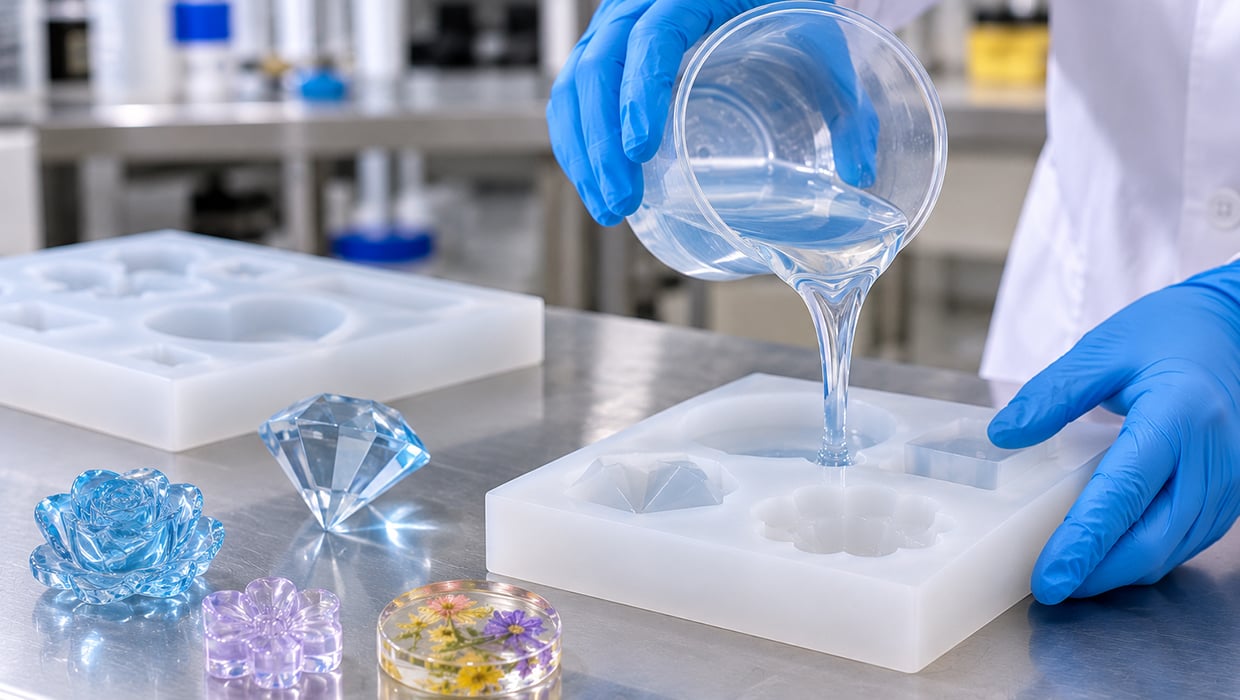
Форма для лиття смоли повинна робити більше, ніж просто відтворювати форму зразка-еталона. Вона має зберігати структуру порожнини під час заповнення, забезпечувати вивільнення затверділого виробу без надлишкових напружень і залишатися зручною у роботі протягом багаторазових циклів виробництва.
Конструкція форми та марка силікону працюють у взаємодії. Для складних форм або елементів з обмеженим доступом може знадобитися гнучка форма, тоді як більша форма або форма з глибшими порожнинами може вимагати більшої структурної міцності. Також слід враховувати вагу й об’єм заливаної смоли, товщину стінок форми та запланований спосіб виймання виробу.
Серія платинових силіконових гум 717AB-F пропонує кілька рівнів твердості для різних конструкцій форм. Замість вибору марки лише за значенням твердості за Шором A виробники повинні одночасно враховувати зразок-еталон, матеріал відливки, розміри форми та умови виробництва.
Для застосування в смолах обрану марку силікону слід оцінити з фактичним складом смоли до переходу до серійного виробництва.
Ключові вимоги до форм для лиття смолою
Відтворення поверхні та форми форми
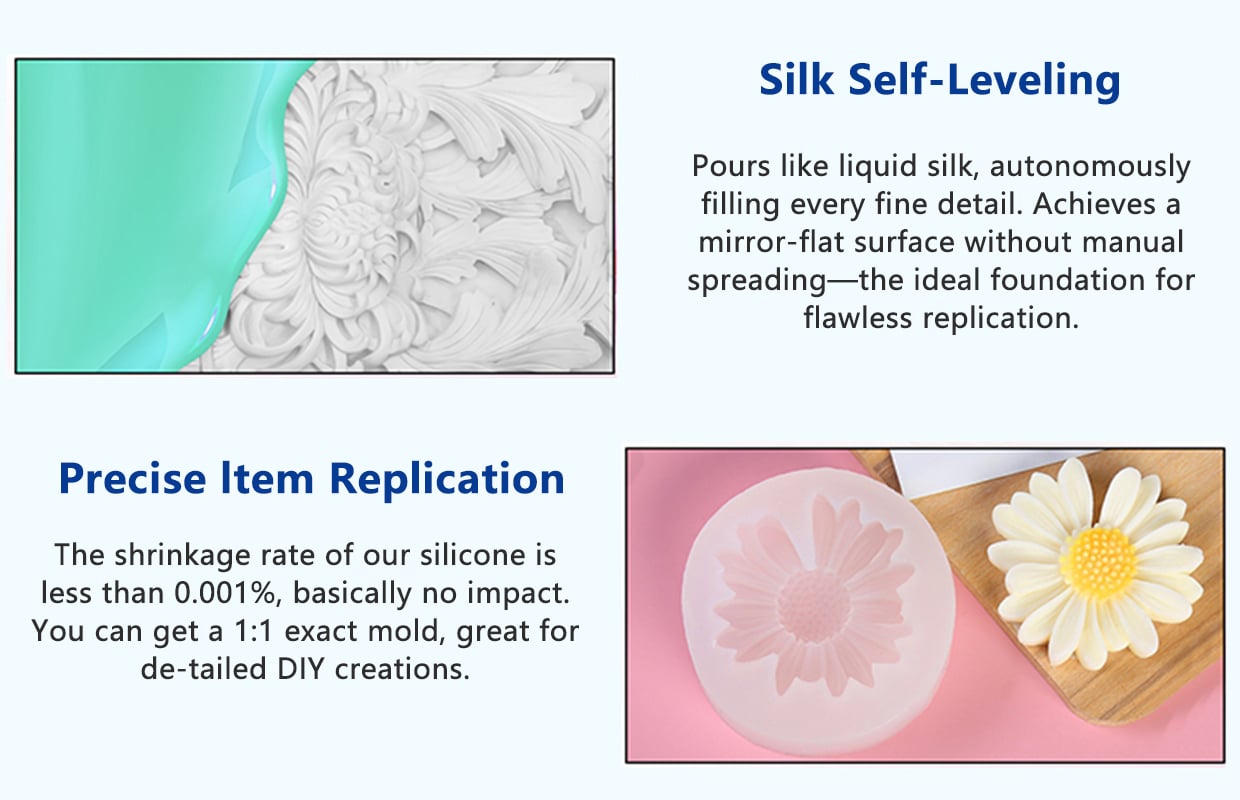
Поверхня готової силіконової форми відповідає стану еталонного зразка. Подряпини, пил, дефекти поверхні та повітряні бульбашки навколо еталонного зразка можуть вплинути на кінцеву порожнину. Для компонентів із смоли, де важливи зовнішній вигляд і однорідність поверхні, підготовку еталонного зразка та умови заливання силікону слід контролювати до виготовлення форми.
Гнучке й контрольоване виймання виробу з форми
Відливки із смоли можуть мати заглиблені ділянки, виступаючі деталі, вузькі перерізи або підрізки. Занадто жорстка форма може ускладнювати виймання навколо таких елементів, тоді як надто м’яка форма може потребувати додаткової підтримки для збереження форми. Тому твердість слід вибирати з урахуванням геометрії відливки та очікуваного руху при вийманні.
Стабільність порожнини під час заповнення смолою
Форма повинна зберігати задану форму під час заливання смоли та її затвердіння. Великі порожнини, високі стінки форми та важчі відливки можуть посилювати вимоги до підтримки форми. Твердість силікону, товщина стінок, розміри форми та зовнішня підтримувальна оболонка мають враховуватися як частина єдиного проекту форми.
Сумісність із литтєвою смолою
Різні системи литтєвих смол можуть мати різні склади, добавки, швидкості затвердіння та профілі тепловиділення. Не слід припускати, що певний сорт силікону однаково добре працюватиме з будь-якою епоксидною, поліуретановою або УФ-смолою. Рекомендується провести невелике випробування з використанням передбаченої смоли, щоб оцінити стан поверхні, поведінку при виведенні виробу з форми та вплив тепла, що виділяється під час затвердіння.
Повторюваність для виробничого використання
Для багаторазового лиття стан форми має таке саме значення, як і перше успішне виймання виробу. Після пробних циклів форму слід оглянути на предмет розривів, деформацій, пошкоджень поверхні та змін у ділянках з малою товщиною. При виборі конструкції форми й твердості силікону слід враховувати очікувану кількість виробів та частоту виймання.
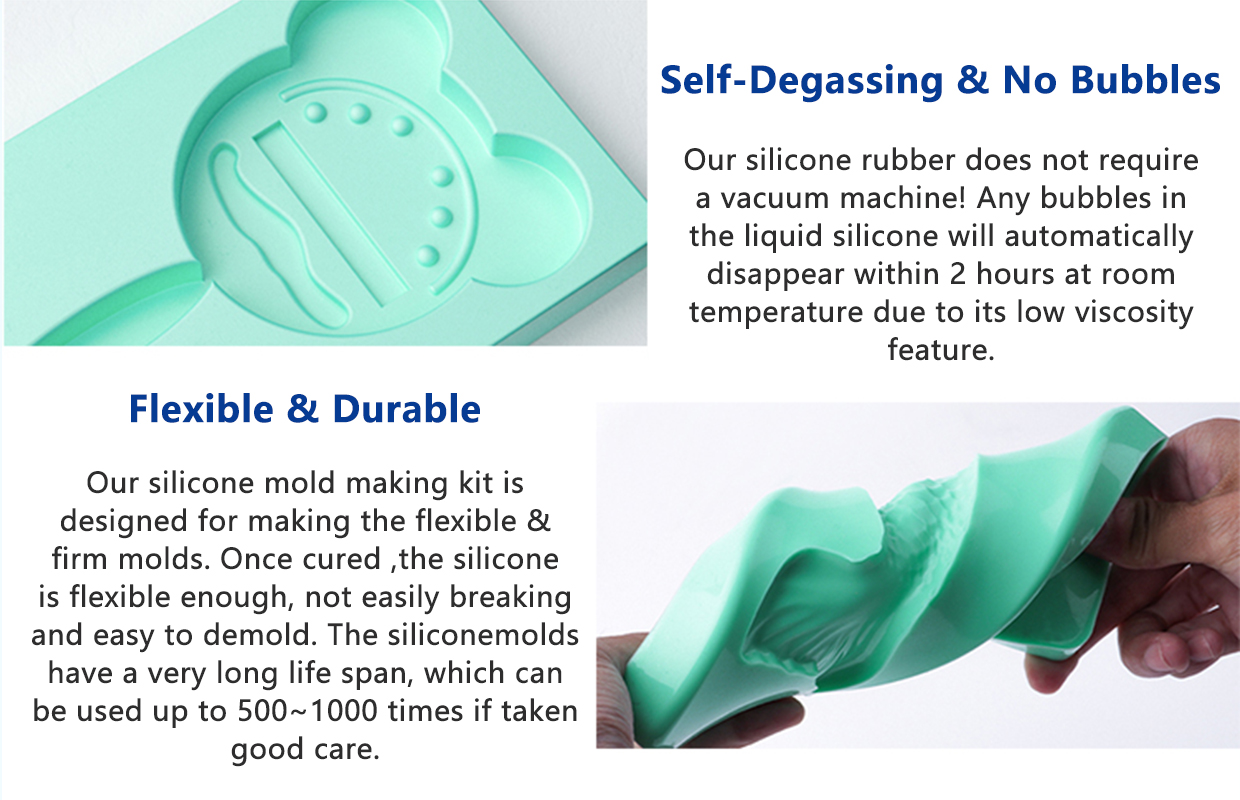
Типові застосування форм для лиття смоли
Епоксидна смола Форми для лієння
Для виробників декоративних епоксидних компонентів, смолистих деталей нестандартної форми та литих смолистих виробів. При проектуванні форми слід враховувати профіль затвердіння смоли, об’єм заливки, глибину порожнини та необхідну якість поверхні.
Декоративні смолисті компоненти
Для формованих декоративних деталей з контурними краями, виступаючими малюнками, заглибленими деталями та індивідуальним дизайном поверхні. Силіконова форма повинна забезпечувати відповідний баланс між гнучкістю при вийманні та підтримкою порожнини.
Індивідуальні смолисті репліки
Для виготовлення силіконової форми з еталонної моделі перед литтям копій із смоли. Перед вибором марки силікону слід перевірити поверхню еталонної моделі, лінію роз’єму, підрізи та необхідну стабільність розмірів.
Прототипні та малих партій деталі із смоли
Для зразків у процесі розробки продукту, спеціальних компонентів та обмежених серій виробництва, де гнучкі форми можуть бути корисними. Конструкція форми має відповідати геометрії деталі та запланованій кількості циклів лиття. 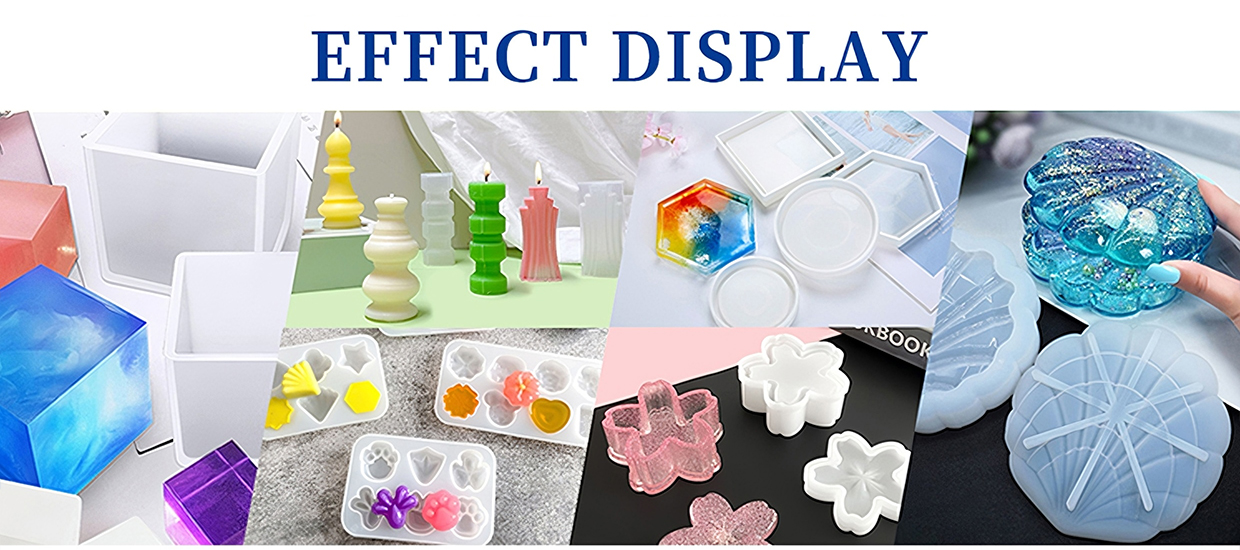
Як обрати правильну марку силікону
Не існує єдиної твердості за Шором A, яка підходить для всіх форм для лиття смоли. Правильна марка залежить від способу заповнення форми, її підтримки та виведення виробу.
М’якші марки для складного виведення
Силіконові марки з нижчою твердістю забезпечують більшу гнучкість. Їх можна розглядати для форм із підрізами, глибокими заглибленнями або такими формами, які потребують деформації форми під час виведення виробу. Залежно від розміру форми та товщини стінок може знадобитися додаткова зовнішня підтримка.
Середні марки для збалансованої роботи з формами
Середньо-тверді марки можна оцінювати там, де важлива як гнучкість, так і збереження форми. Вони можуть бути практичною початковою точкою для конструкцій форм, які не вимагають екстремальної деформації чи надмірно жорсткої підтримки.
Жорсткіші марки для підвищеної структурної підтримки
Марки з вищою твердістю забезпечують жорсткішу структуру форми. Їх можна розглядати для форм, які потребують додаткової підтримки під час обробки та лиття. Однак жорсткіші марки серії 717AB-F також мають вищу в’язкість, тому їх здатність до рівномірного розтікання навколо матриці слід уважно оцінювати.
Посібник з вибору
| Вимоги до форми | Напрямок вибору | Що потрібно оцінювати |
|---|---|---|
| Глибокі підрізи або складне виймання | Розглянути марки з нижчим показником за шкалою Шора A | Гнучкість, ризик розриву та рух при вийманні |
| Загальні форми для лиття смоли | Порівняти марки з середнім показником за шкалою Шора A | Баланс між гнучкістю та підтримкою порожнини |
| Більші або більш структуровані форми | Розглянути щільніші марки з відповідною підтримкою | Стабільність форми, в’язкість і товщина стінок |
| Вузькі порожнини або деталізовані зразки | Перевірити в’язкість марки та метод заливання | Текучість матеріалу, ув’язнене повітря та заповнення порожнин |
| Багаторазові цикли лиття | Оцінити повну конструкцію форми | Міцність на розрив, зручність обробки та частота виймання виробу |
Це — початкові орієнтири для оцінки марки, а не фіксовані призначення моделей. Остаточний вибір слід підтвердити за допомогою пробної форми та пробного лиття.
Рекомендований технічний діапазон
Серія 717AB-F пропонує кілька варіантів твердості для різних конструкцій форм. Наведені нижче діапазони можна використовувати як початковий орієнтир під час обговорення проекту лиття смоли.
| Діапазон вибору | Загальні характеристики | Фокус оцінки |
|---|---|---|
| Твердість за Шором A: 0–15 | М’якша й більш гнучка | Складне виведення, підрізи та деформація форми |
| За шкалою Шора А 20–30 | Проміжні варіанти твердості | Баланс між гнучкістю виведення й підтримкою форми |
| Твердість за Шором А 40–45 | Більш щільні марки з вищою в’язкістю | Конструктивна підтримка, рух матеріалу та розміри форми |
Загальна інформація про продукт
Час роботи й час твердіння залежать від обраного класу, температури та умов обробки. Детальні дані щодо конкретного класу наведено в відповідному технічному паспорті. Для класу 30A у вихідних даних використовується інша референсна температура випробування, тому його показники слід перевіряти окремо.
Для повного порівняння класів, у тому числі в’язкості та механічних властивостей, дивіться порівняння класів 717AB-F .
Процес виготовлення форм із смоли
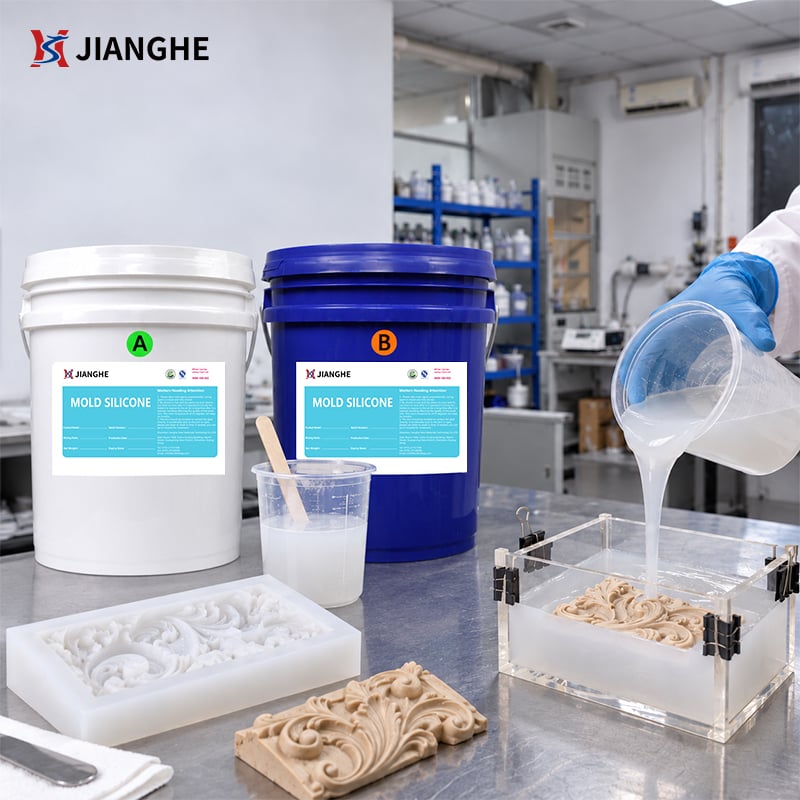
Крок 1: Підготовка основної моделі
Переконайтеся, що основна модель чиста, суха й надійно розміщена в формувальній коробці. Перевірте стан поверхні, лінію роз’єму та ділянки, де може захоплюватися повітря. Нові матеріали для основної моделі, покриття, клеї або формувальні сполуки слід перевірити на сумісність із платиновим силіконом з процесом вулканізації.
Крок 2: Планування конструкції форми
Визначте необхідну товщину стінок форми, напрямок заливання, спосіб підтримки та шлях виймання виробу. Для складних форм вирішіть, яка форма краще підійде — гнучка однопластинна чи багатопластинна.
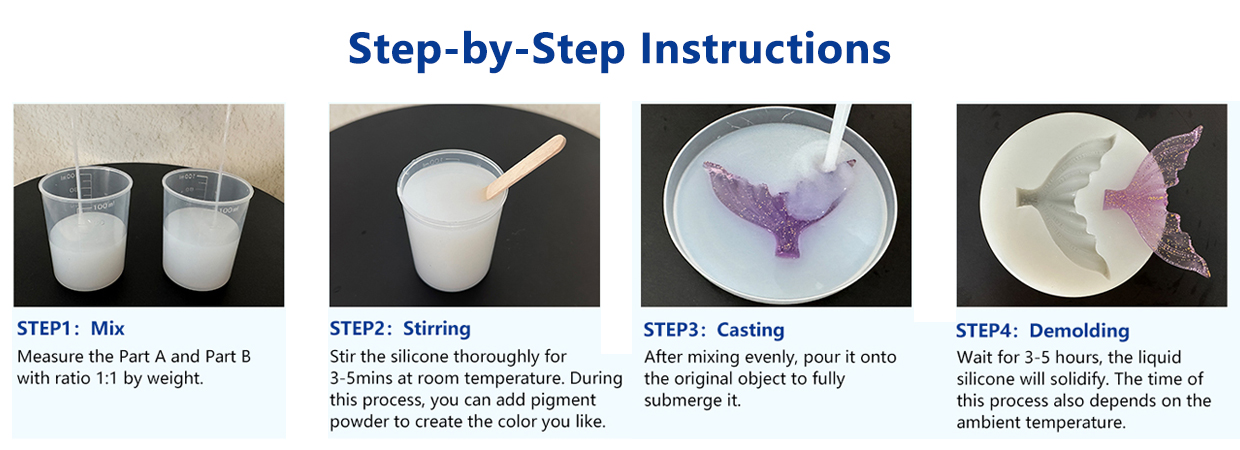
Крок 3: Змішування компонентів силікону
Змішайте компоненти A та B у вказаному співвідношенні 1:1. Ретельно перемішуйте, мінімізуючи потрапляння повітря. Дозувальне й змішувальне обладнання може забезпечити більш стабільний процес у виробничих умовах.
Крок 4: Дегазація за потреби
Якщо під час змішування вводиться повітря або майстер має деталізовані заглиблені ділянки, вакуумне дегазування може допомогти зменшити кількість захоплених бульбашок. Метод дегазування має бути сумісним із використовуваним обладнанням та розміром партії.
Крок 5: Розлити й залишити для затвердіння
Обережно розлийте змішаний силікон у формувальну коробку. Залиште достатньо часу для затвердіння за відповідних технологічних умов. Орієнтовний час затвердіння при кімнатній температурі для цієї серії становить приблизно чотири години; фактичний час затвердіння може варіюватися залежно від температури та марки матеріалу.
Крок 6: Вийняти форму й перевірити її
Обережно вийміть затверділу силіконову форму з майстра. Перед використанням форми для лиття смоли перевірте поверхню порожнини, краї, тонкі ділянки та розмірні характеристики.
Крок 7: Провести пробне лиття смоли
Використайте передбачену формулу смоли для пробного лиття. Проаналізуйте поведінку заповнення, тепловиділення під час затвердіння, якість поверхні, здатність до вивільнення та стан форми після виймання виробу. Підтвердьте отримані результати перед початком регулярного виробництва.
Міркування щодо продуктивності та сумісності
Сумісність з матеріалом моделі
Платиновий катализатор для силікону може бути інгібований певними матеріалами, зокрема амінами, сіркою та органостановими сполуками. Якщо на вихідній моделі є незнайомі покриття, клеї, глини чи обробки поверхні, перед виготовленням повноцінної форми проведіть невелике випробування на сумісність.
Ливарна смола та тепло під час затвердіння
Затвердіння смоли може супроводжуватися виділенням тепла, причому його кількість залежить від складу смоли, об’єму відливки, геометрії форми та умов затвердіння. Для глибоких або великих відливок оцініть фактичну максимальну температуру під час пробного випробування. Не припускати, що один і той самий тип силікону підходить для будь-якого об’єму смоли чи режиму затвердіння без попереднього тестування.
Якість поверхні та звільнення
Готова поверхня форми залежить від майстер-моделі, змішування силікону, видалення повітря та процесу затвердіння. Поведінка вивільнення остаточного відливку також залежить від складу смоли та стану форми. Якщо передбачається використання засобу для звільнення, переконайтеся, що він сумісний з обох матеріалами й не впливає на потрібну якість поверхні.
Підтримка форми та умови експлуатації
Гнучку силіконову форму може знадобитися жорстка підтримуюча оболонка або зовнішній кріпильний пристрій, особливо коли форма велика, глибока або заповнюється важчою кількістю смоли. Твердість форми сама по собі не визначає її стабільності. Товщина стінок, конструкція підтримки та умови відливання всі разом впливають на остаточний результат.
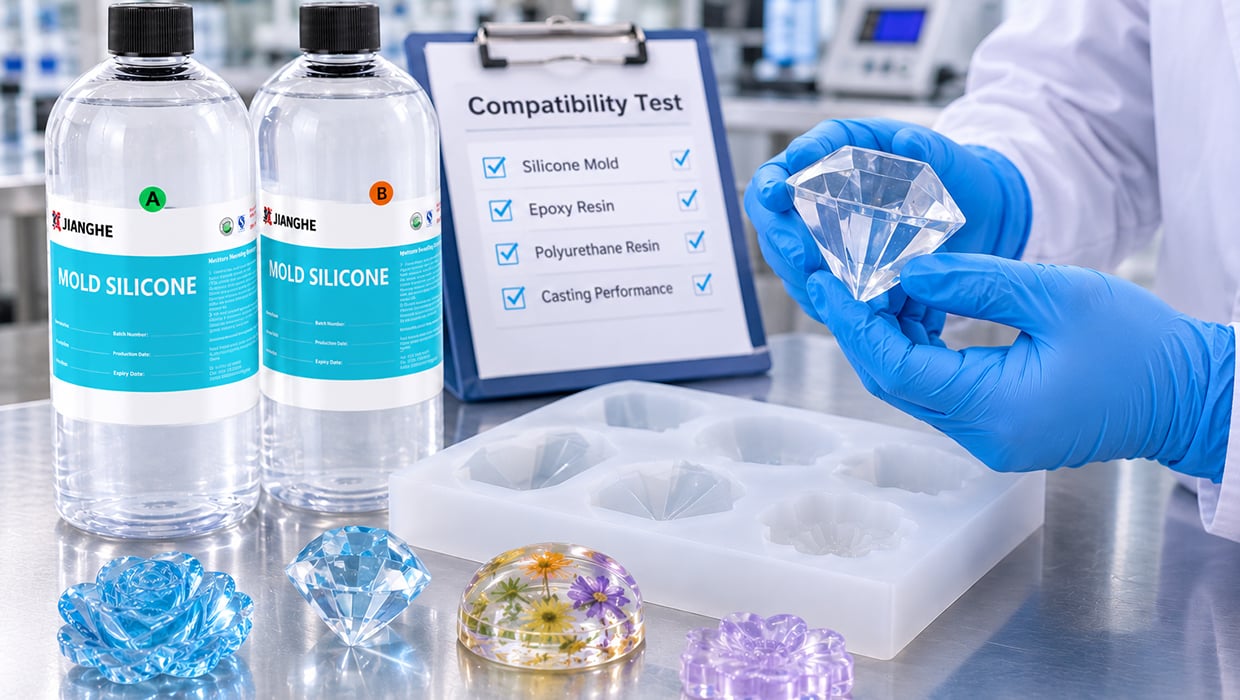
Випробування застосування та контроль якості
Успішну пробну форму слід оцінювати в умовах, наближених до передбачуваного виробничого процесу. Для нового проекту відливання смолою випробування може включати:
Перевірка майстер-моделі та поверхні
Перевірте основний зразок на наявність дефектів поверхні, забруднень та матеріалів, які можуть завадити полімеризації силікону.
Оцінка полімеризації силікону
Переконайтеся, що силікон повністю полімеризується в усьому формувальному інструменті, у тому числі в глибоких заглибленнях, вузьких ділянках та на складних геометричних елементах.
Перевірка розмірів та конструкції формувального інструменту
Перевірте розміри порожнини, товщину стінок, краї та ділянки, які можуть деформуватися під час обробки або заливання смоли.
Випробування сумісності зі смолою
Залейте заплановану смолу в пробну форму. Спостерігайте за станом поверхні, поведінкою при вийманні, тепловиділенням під час полімеризації та будь-якими видимими змінами формувального інструменту.
Оцінка багаторазового виймання
У разі планування багаторазового виробництва проведіть кілька циклів лиття й виймання, щоб спостерігати знос, розриви та деформації до остаточного затвердження конструкції формувального інструменту.
Обсяг оцінки має ґрунтуватися на фактичній конструкції формувального інструменту та матеріалі лиття, а не лише на загальній специфікації силікону.
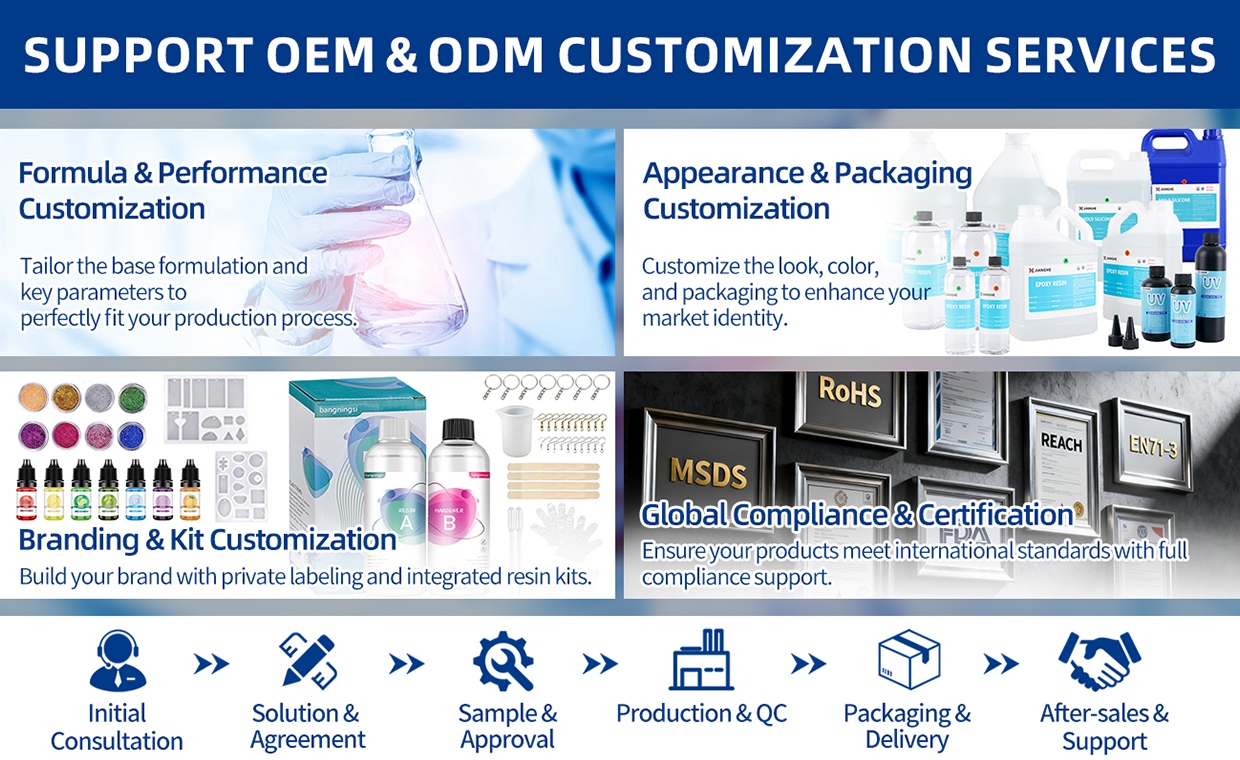
Упаковка, індивідуальне налаштування та підтримка поставок
Компанія Jianghe постачає двокомпонентну рідку силіконову гуму виробникам та підприємствам, які розробляють власні процеси виготовлення форм і лиття смол.
Серія 717AB-F пропонує кілька ступенів твердості в межах однієї сім’ї продуктів, що дозволяє закупівельним командам оцінювати різні вимоги до форм без переходу на принципово іншу матеріальну систему.
Упаковку можна організувати згідно з вимогами замовлення. Оцінку зразків, підбір ступеня твердості та угоди про OEM або приватну марку можна обговорити для кваліфікованих проектів.
Для дистриб’юторів, виробників смол та підприємств, що виготовляють форми, обговорення поставок може охоплювати:
Надішліть розміри своєї форми, основний матеріал, передбачений тип смоли та очікуваний обсяг лиття при запиті рекомендації.
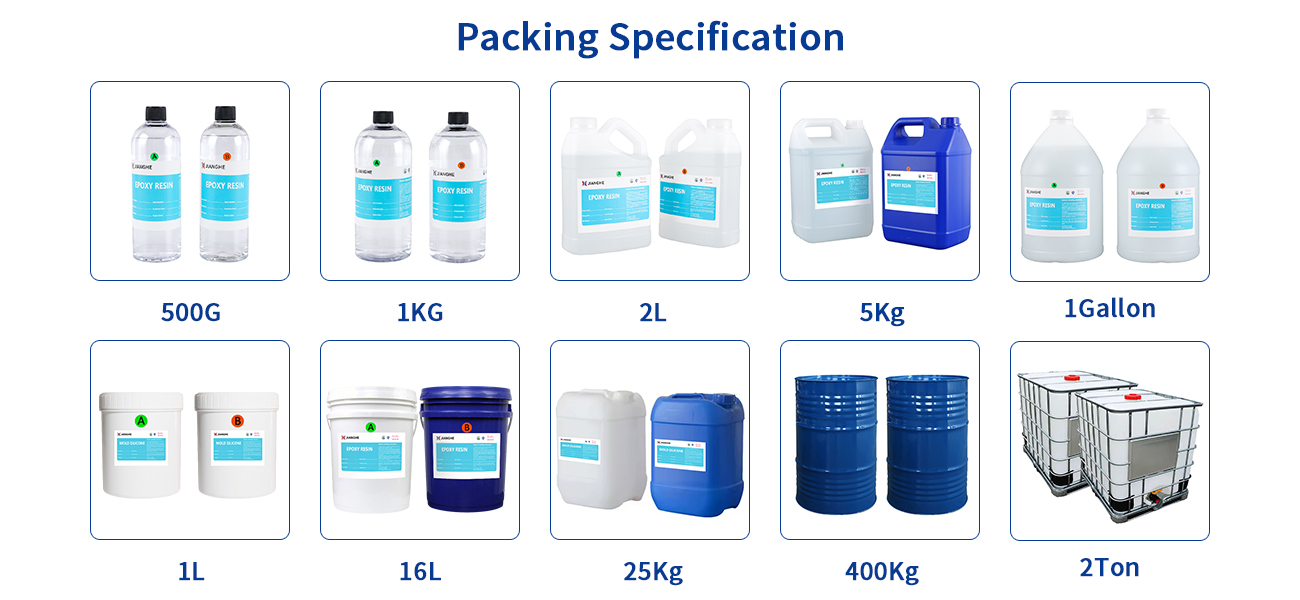
Якщо вам потрібне індивідуальне пакування або інші специфікації, будь ласка, зв'яжіться з нами.
Часті запитання
П1: Чи можна використовувати платиновий отверджувач для форм лиття смол?
Так. Платиновий силиконовий каучук можна використовувати для виготовлення форм, призначених для лиття смоли. Підходящий клас залежить від конструкції форми, необхідної гнучкості, типу литтєвого матеріалу та умов виведення виробу з форми. Рекомендуємо перевірити сумісність із вашою конкретною системою смоли перед початком повномасштабного виробництва.
Питання 2: Яка твердість за шкалою Шора A підходить для форм для лиття смоли?
Оптимальна твердість залежить від розмірів, форми, товщини стінок та ступеня деталізації форми. М’якші марки силикону забезпечують більшу гнучкість для форм із виступами та ускладненими контурами, тоді як більш жорсткі марки надають кращу структурну підтримку. Випробування зразка допоможе визначити відповідну твердість для вашого проекту форми.
Питання 3: Яке співвідношення компонентів і час роботи?
Серія 717AB-F має співвідношення змішування компонентів A і B 1:1. Типовий час роботи становить приблизно 30 хвилин за температури 25°C. Фактичний час роботи може варіюватися залежно від температури навколишнього середовища та умов обробки.
Питання 4: Як зменшити кількість повітряних бульбашок під час виготовлення силиконових форм?
Повільно й ретельно змішайте компоненти A й B, мінімізуючи потрапляння повітря. Вакуумне дегазування може допомогти видалити захоплене повітря перед розливанням. Для форм із вузькими порожнинами або деталізованими структурами також важливе правильне розливання й попереднє тестування зразків.
П5: Чи можуть смола чи материнські моделі впливати на затвердіння силікону?
Так. Певні матеріали, зокрема аміни, сполуки, що містять сірку, та органостанні сполуки, можуть гальмувати затвердіння платинових силіконів. Якщо ви використовуєте незнайому материнську модель, покриття, клей або засіб для зняття, перед масовим виробництвом проведіть невелике тестування сумісності.