EN
Platinumpohjainen nestemäinen silikonikumi muovausmuotteihin
Malli: Sarja 8 Sekoitusuhde: 1:1
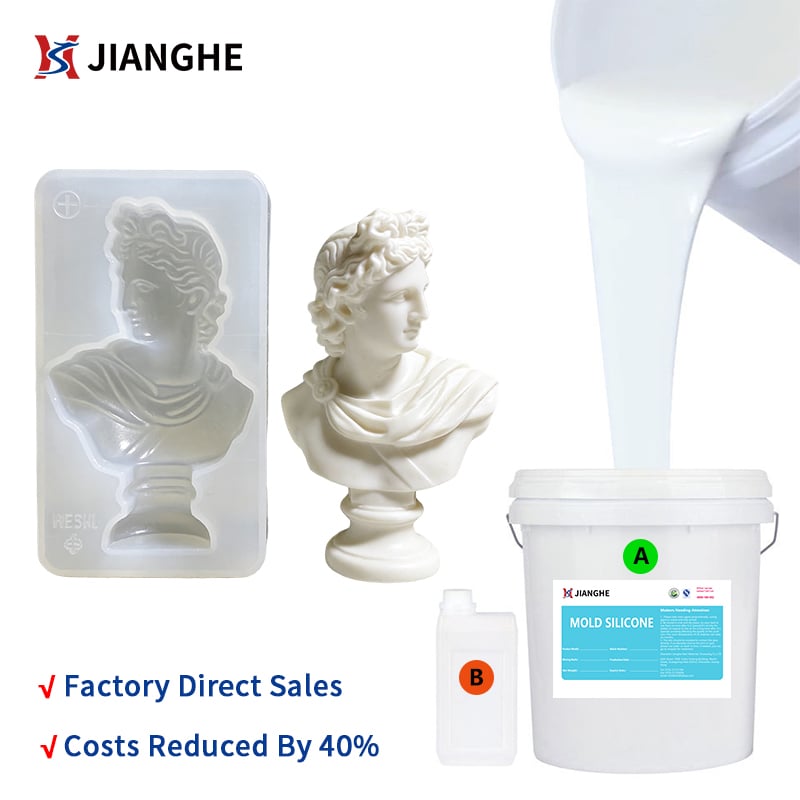
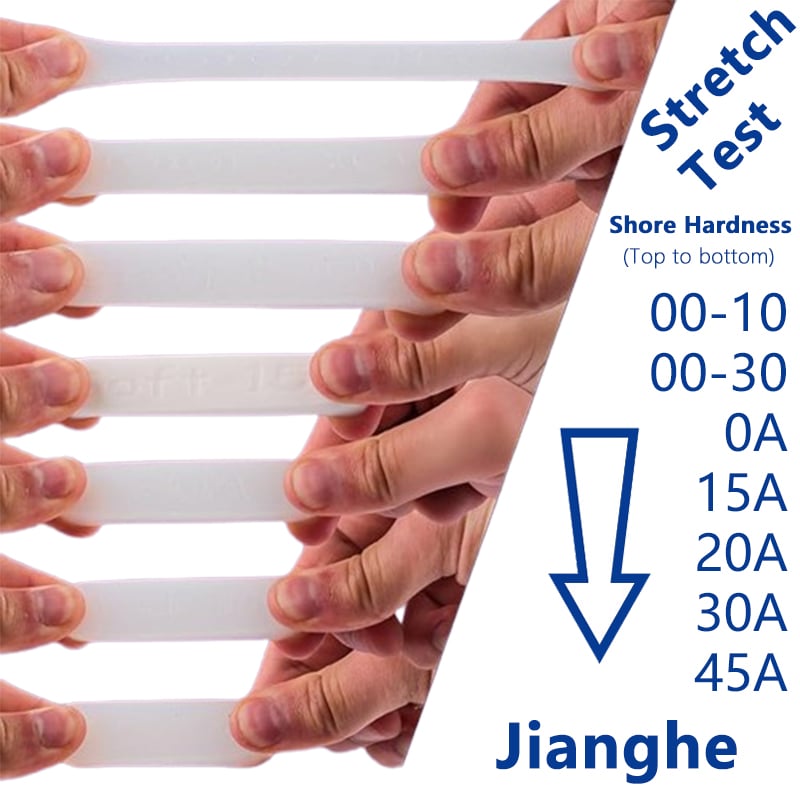
717AB-F on kahden komponentin platinumpohjainen lisäyskumisarja muottien valmistukseen. 1:1 A/B-sekoitussuhde ja useat Shore A -kovuusvaihtoehdot auttavat muottivalmistajia tasapainottamaan muotin joustavuutta, ontelon tukea ja irrotusominaisuuksia muovausprojekteissa. Luokan valinta tulee arvioida valu-kumityyppin, muotin geometrian, kaatosyvyyden ja tuotanto-olosuhteiden perusteella.
Tärkeimmät ominaisuudet:
- 1:1 A/B-sekoitussuhde
- Useita kovuusvaihtoehtoja muottisuunnitteluun
- Noin 30 minuutin työaika
- Noin 4 tunnin kovettuminen huoneenlämmössä
Täydellinen:
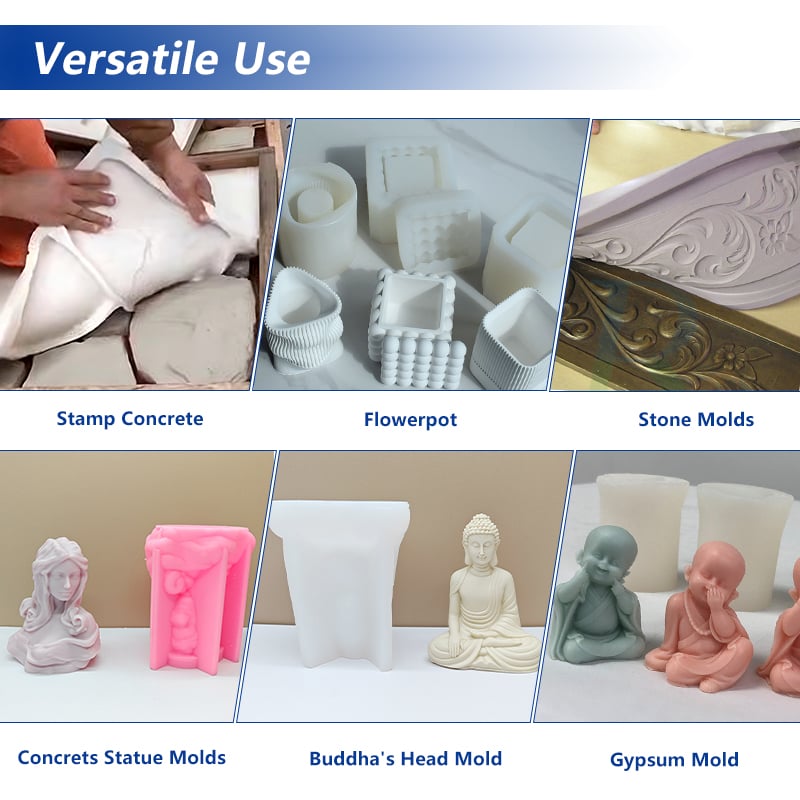
Epoksiresinivalumuotteja · koristeellisia resinosia osia · pieniä sarjoja resinosia tuotantoa · mukautettuja resinosia komponentteja · monikammioisia valumuotteja

- Yleiskatsaus
- Suositellut tuotteet
Materiaali: Kaksikomponenttinen platinapohjainen lisäkumausnestemainen silikonikumi
Malli: 717AB-F -sarja
Saatavilla oleva kovuus: Shore A 0–45
Sekoitussuhde: 1:1
Käyttöaika: Noin 30 minuuttia sovellettavissa viiteolosuhteissa
Huoneenlämpöinen kovettuminen: Noin 4 tuntia sovellettavissa viiteolosuhteissa
Pakkaus: Tilauksen vaatimusten mukaan
Monitasoiset tuotevalinnat
Näytteiden arviointi ennen suurten erien ostamista
Pakkauksen ja merkinnän vaatimukset
OEM- ja private label -tukipalvelut
Toistuvien tilausten ja toimitusten koordinointi
Suunniteltu resinosien valumuottien valmistukseen
Resinosien valumuotti ei saa vain kopioida mallin muotoa. Sen on säilytettävä kammion rakenne täytön aikana, irrotettava kovettunut valukappale ilman tarpeetonta rasitusta ja pysyttävä käytännöllisenä käsittelyssä toistuvissa tuotantokierroksissa.
Muotin suunnittelu ja piilokumin laatu toimivat yhdessä. Joustava muotti saattaa olla tarpeen monimutkaisiin muotoihin tai alapuolisiin osiin, kun taas suurempi muotti tai syvempi kammio voi vaatia lisää rakenteellista tukea. Myös kaadettavan resinosien paino ja tilavuus, muotin seinämän paksuus ja suunniteltu irrotustapa tulisi ottaa huomioon.
717AB-F-platina-korjauspihkan sarja tarjoaa useita kovuusluokkia erilaisiin muottirakenteisiin. Valmistajien ei pitäisi valita luokkaa ainoastaan sen Shore A -arvon perusteella, vaan heidän tulee ottaa huomioon yhdessä myös mallikappale, valumateriaali, muotin mitat ja tuotanto-olosuhteet.
Harjattavien resiinien sovelluksissa valitun piikkauksen luokkaa tulisi arvioida todellisen resiiniseoksen kanssa ennen siirtymistä säännölliseen tuotantoon.
Tärkeimmät vaatimukset resiinimuotteihin
Muotin pinta ja muodon toistuminen
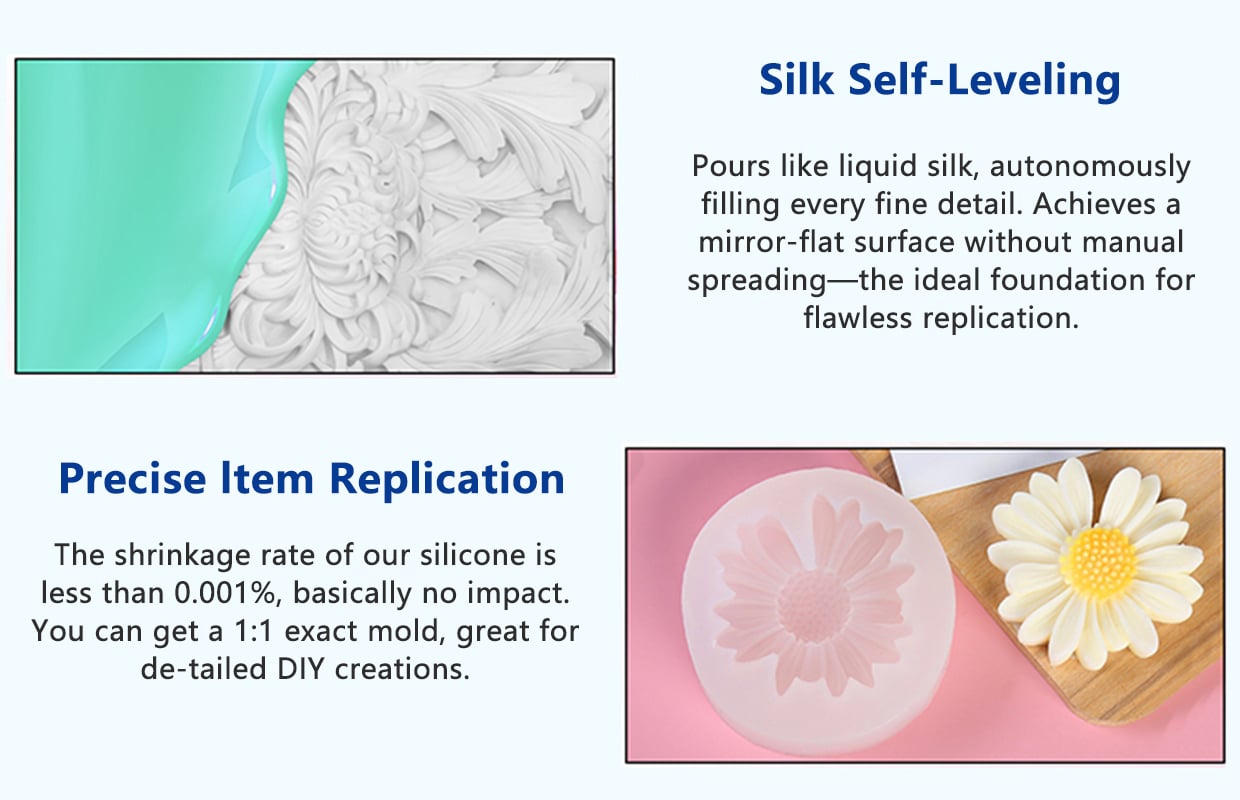
Valmiin piikkamuotin pinta noudattaa mallikappaleen tilaa. Naarmut, pöly, pinnan virheet ja mallikappaleen ympärille jäänyt ilmakuoppa voivat vaikuttaa lopulliseen kammioon. Resiinikomponenteissa, joissa ulkonäkö ja pinnan tasaisuus ovat tärkeitä, mallikappaleen valmistusta ja piikkausnesteiden kaatamisolosuhteita tulisi säädellä ennen muotin valmistusta.
Joustava ja hallittu irrottaminen
Harjoitukset voivat sisältää syvännyksiä, kohonneita yksityiskohtia, kapeita osia tai alapuolisia kallistuksia. Liian kova muotti saattaa olla vaikea avata näiden ominaisuuksien ympäriltä, kun taas liian pehmeä muotti saattaa vaatia lisätukea muotonsa säilyttämiseksi. Kovuus on siksi valittava valun geometrian ja odotetun irrotusliikkeen mukaan.
Kammioston vakaus harjoituksen täyttövaiheessa
Muotin on säilytettävä tarkoitettu muotonsa, kun harjoitus kaadetaan ja kovettuu. Suuret kammiostot, korkeat muottiseinät ja painavammat harjoitukset voivat asettaa suurempia vaatimuksia muotin tukeen. Silikoni-kovuus, seinämän paksuus, muotin mitat ja ulkoinen tuken kuoren tulee ottaa huomioon osana samaa muottisuunnittelua.
Yhteensopivuus harjoitusresiinin kanssa
Eri valumassajärjestelmillä voi olla erilaisia koostumuksia, lisäaineita, kovettumisnopeuksia ja lämmönmuodostusprofiileja. Ei voida olettaa, että tietty silikoniasteikko toimii täysin samalla tavalla kaikkien epoksi-, polyuretaani- tai UV-valumassojen kanssa. Pieni koe, jossa käytetään tarkoitettua valumassaa, suositellaan pinnan tilan, irrotusominaisuuksien ja kovettumislämmön vaikutusten arviointia varten.
Toistettavuus tuotantokäytössä
Toistettavassa valussa muottitilan merkitys on yhtä suuri kuin ensimmäisen onnistuneen irrotuksen merkitys. Muottia tulisi tarkastaa repäisyjen, muodonmuutosten, pinnan vaurioiden ja ohuiden osien ympärillä tapahtuvien muutosten varalta kokeilukierrosten jälkeen. Muottirakenteen ja silikonin kovuuden valinnassa tulisi ottaa huomioon odotettu tuotantomäärä ja irrotusten taajuus.
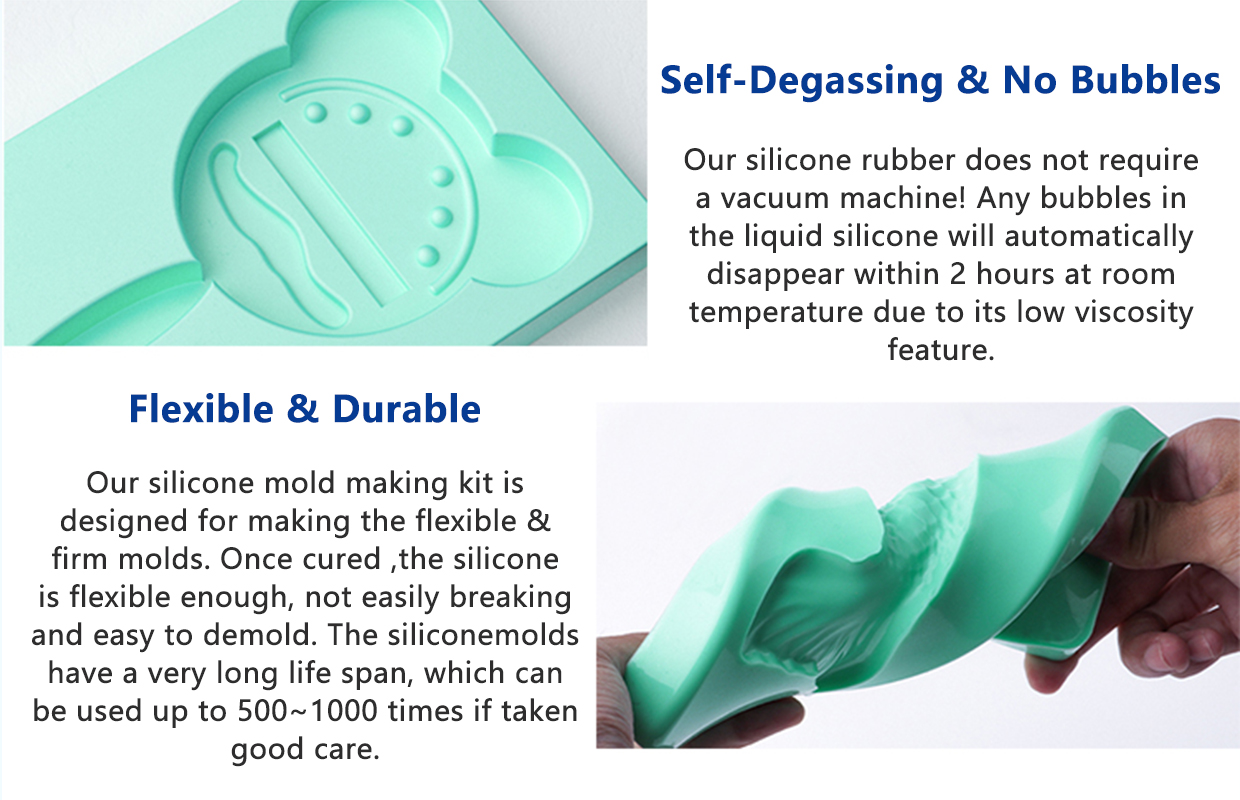
Tyypillisiä valumassavalumuottisovelluksia
Epoksihartsit Muovomuotot
Valumassan koristeellisten epoksikomponenttien, erikoismuotoisten valumassaosien ja valumuottituotteiden valmistajille. Muottisuunnittelun tulisi ottaa huomioon valumassan kovettumisprofiili, valumäärä, kammion syvyys ja vaadittu pinnanlaatu.
Koristellut resiinikomponentit
Muovattuihin koristekappaleisiin, joissa on muotoiltuja reunoja, kohonneita kuvioita, syvännettyjä yksityiskohtia ja mukautettuja pinnansuunnitteluja. Silikonimuotti tulisi tarjota sopivan tasapainon joustavalle irrottamiselle ja kammion tuen välillä.
Mukautetut resiinikopiot
Päämallin kopioimiseen silikonimuottiin ennen resiinikopioiden valussa. Päämallin pinta, jakotaso, alapuoliset osat ja vaadittava mittatarkkuus tulisi tarkistaa ennen silikonilaatun valintaa.
Prototyyppi- ja pieni sarjatuotanto resiinikappaleista
Tuotekehitysnäytteisiin, mukautettuihin komponentteihin ja rajoitettuihin tuotantosarjoihin, joissa joustava työkalu voi olla hyödyllinen. Muottirakenne tulisi sovittaa osan geometriaan ja suunniteltuun valumäärään. 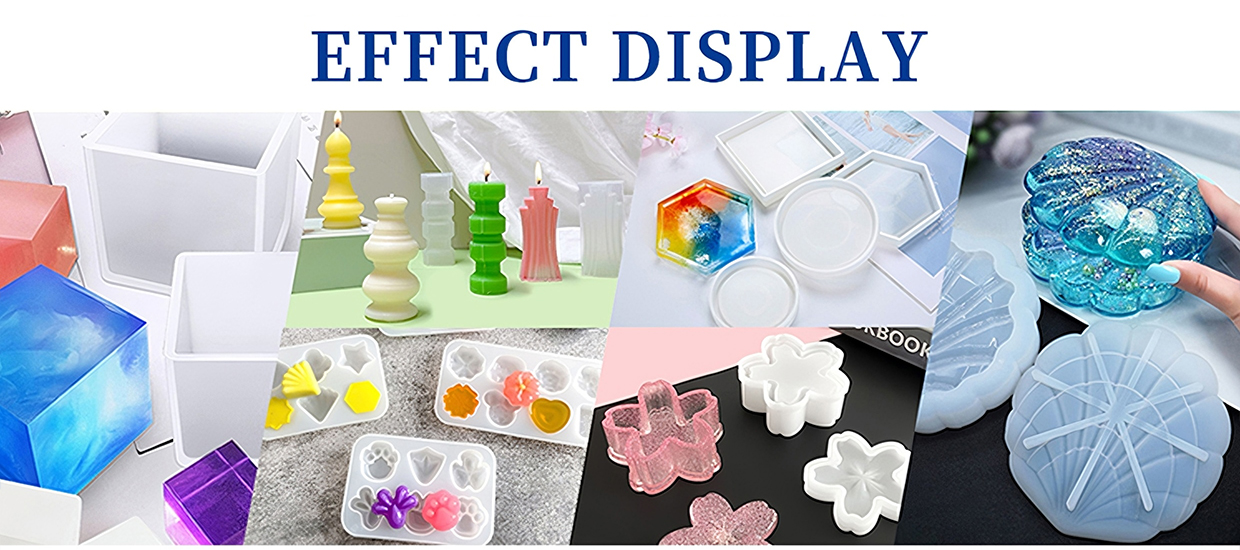
Miten valita oikea silikonilaatu
Ei ole yhtä Shore A -kovuusarvoa, joka sopii kaikkiin resiinivalumuotteihin. Oikea laatu riippuu siitä, miten muotti täytetään, tuetaan ja irrotetaan.
Peheämmät laadut monimutkaisiin irrotuksiin
Alhaiset kovuusluokat tarjoavat suurempaa joustavuutta. Niitä voidaan harkita muotteihin, joissa on alapuolisia kärkiä, syviä onteloita tai muotoja, jotka vaativat muotin muodonmuutosta irrotettaessa. Muotin saattaa vaatia lisäulkopuolista tukea sen koon ja seinämän paksuuden mukaan.
Keskiluokkaiset luokat tasapainoiselle muottikäsittelylle
Keskikovuusluokkaisia materiaaleja voidaan arvioida silloin, kun sekä joustavuus että muodon säilyminen ovat tärkeitä. Ne voivat olla käytännöllinen lähtökohta muottisuunnittelussa, jossa ei vaadita äärimmäistä muodonmuutosta tai erityisen jäykkää tukea.
Jäykempiä luokkia suuremmalle rakenteelliselle tuella
Korkeakovuiset luokat tarjoavat jäykempiä muottirakenteita. Niitä voidaan harkita muotteihin, jotka vaativat enemmän tukea käsittelyn ja valun aikana. Kuitenkin 717AB-F-sarjan jäykemmillä luokilla on myös korkeampi viskositeetti, joten niiden kyky virtaamaan ympärilleen mallin muotoon on arvioitava huolellisesti.
Valintavaliide
| Muottivaatimus | Valintasuunta | Mitä arvioidaan |
|---|---|---|
| Syvät alapuoliset kärjet tai monimutkainen irrotus | Harkitse alhaisempia Shore A -luokkia | Joustavuus, repäisyvaara ja irrotusliike |
| Yleiset resiinivalumuotit | Vertaa keskitasoisia Shore A -luokkia | Tasapaino joustavuuden ja kaviteetin tuen välillä |
| Suuremmat tai rakenteellisemmat muotit | Harkitse kovempia luokkia, joilla on sopiva tuki | Muotin vakaus, viskositeetti ja seinämän paksuus |
| Kapeat kaviteetit tai yksityiskohtaiset mallit | Tarkista luokan viskositeetti ja kaatumismenetelmä | Materiaalin virtaus, jäänyt ilma ja kaviteetin täyttyminen |
| Toistuvat valumiskierrokset | Arvioi kokonaisen muotin rakenne | Täryksen kestävyys, käsittely ja muottien irrottamisen taajuus |
Nämä ovat lähtökohtia laadun arviointiin, ei kiinteitä mallivalintoja. Lopullinen valinta on vahvistettava näyttemuottien ja valumakoekappaleiden avulla.
Suositeltava tekninen alue
717AB-F-sarja tarjoaa useita kovuusvaihtoehtoja erilaisiin muottirakenteisiin. Seuraavia alueita voidaan käyttää alustavana ohjeena, kun keskustellaan resiinivalumiprojektista.
| Valikoiman | Yleiset ominaispiirteet | Arviointikeskittymä |
|---|---|---|
| Shore A 0–15 | Peuhkoampi ja joustavampi | Monimutkainen irrotus, alapuoliset muotokohdat ja muottien muodonmuutos |
| Shore A 20–30 | Keskiverto-kovuusvaihtoehdot | Irrotusjoustavuuden ja muodon tukemisen tasapaino |
| Shore A 40–45 | Kovemmat laadut, joilla on korkeampi viskositeetti | Rakenteellinen tuki, materiaalin virtaus ja muottien mitat |
Yleistä tuotteesta
Käyttöaika ja kovettumisaika riippuvat valitusta laadusta, lämpötilasta ja käsittelyolosuhteista. Tarkat tiedot löydät vastaavasta teknisestä tiedotiedostosta. 30A -luokan lähtöaineiston viitetestilämpötila poikkeaa muista, joten sen arvot on tarkistettava erikseen.
Täydellisen laadunvertailun, mukaan lukien viskositeetti ja mekaaniset ominaisuudet, katso 717AB-F -laatujen vertailu .
Harjanmuotokäsittelyn prosessi
Vaihe 1: Valmista mallikappale
Varmista, että mallikappale on puhtaana, kuivana ja turvallisesti kiinnitetty muottilaatikkoon. Tarkista pinnan kunto, jakolinja ja alueet, joihin ilmavuoksi voi jäädä. Uusia mallikappalemateriaaleja, pinnoitteita, liimoja tai mallinnusmassoja tulee testata platina-kovettuvan silikonin kanssa yhteensopivuuden varmistamiseksi.
Vaihe 2: Suunnittele muotin rakenne
Määritä vaadittu muotin seinämän paksuus, kaatamissuunta, tuentatapa ja irrotustie. Monimutkaisille muodoille tulee harkita, sopiiko paremmin yksiosainen joustava muotti vai moniosainen muotti.
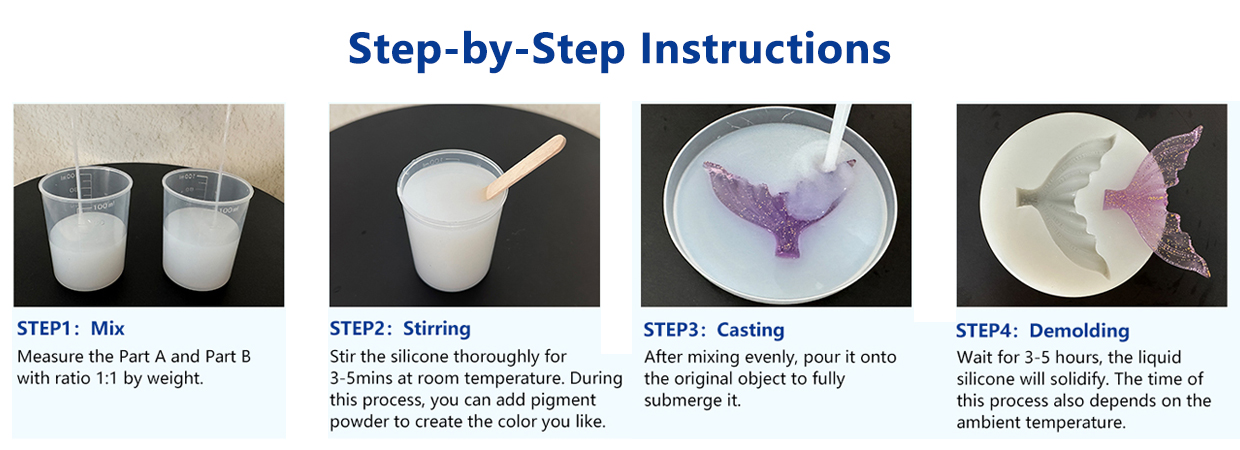
Vaihe 3: Sekoita silikoniainekset
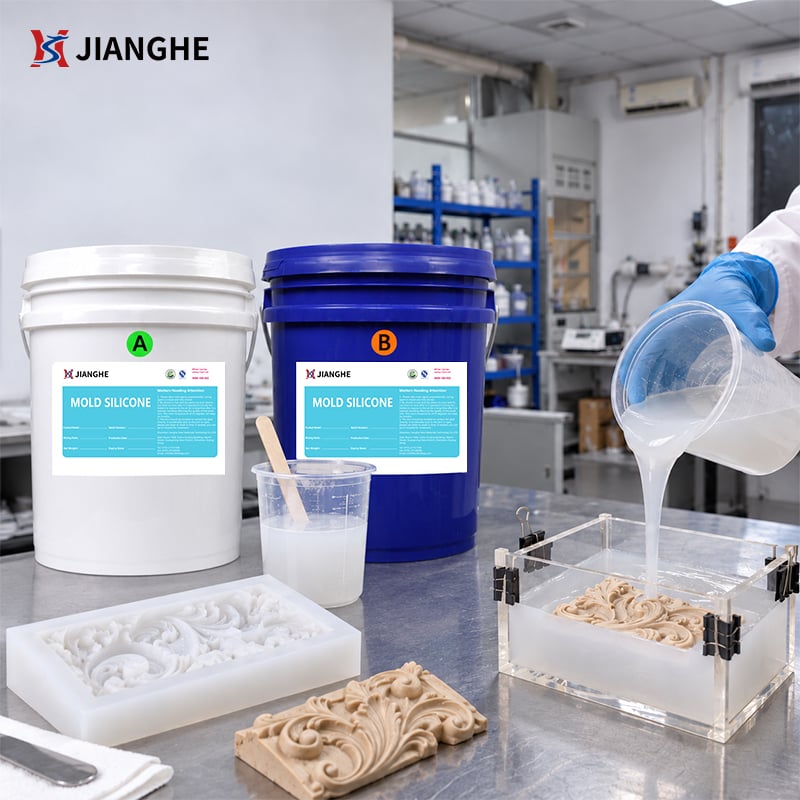
Yhdistä osat A ja B määritellyssä suhteessa 1:1. Sekoita huolellisesti samalla kun ilman sekoittuminen minimoidaan. Mittaus- ja sekoituslaitteet voivat tukea yhtenäisempää käsittelyä tuotantoympäristöissä.
Vaihe 4: Poista ilmakuoppia tarvittaessa
Jos sekoittamisen aikana ilmaa pääsee sisään tai malli sisältää yksityiskoittaisia syväyksiä, tyhjiöpumppausta voidaan käyttää ilmakuplien vähentämiseen. Tyhjiöpumppausmenetelmän tulee olla soveltuva käytettävälle laitteistolle ja erän koolle.
Vaihe 5: Kaada ja anna kovettua
Kaada sekoitettu silikoni huolellisesti muottilaatikkoon. Anna riittävästi aikaa kovettumiselle sovellettavissa prosessointiolosuhteissa. Sarjan viitekovettumisaika huoneenlämmössä on noin neljä tuntia; todellinen kovettumisaika voi vaihdella lämpötilan ja laadun mukaan.
Vaihe 6: Irrota muotti ja tarkista sen kunnon
Irrota kovettunut silikonimuotti mallista huolellisesti. Tarkista kammion pinnan, reunojen, ohuiden osien ja mittojen tila ennen muotin käyttöä harjattavan resiinin valussa.
Vaihe 7: Suorita resiinin valumakoe
Käytä tarkoitettua resiiniseosta kokeelliseen valuun. Arvioi täyttöominaisuudet, kovettumislämpö, pinnanlaatu, irrotus ja muotin kunnon demouldauksen jälkeen. Vahvista tulokset ennen säännöllisen tuotannon aloittamista.
Suorituskyvyn ja yhteensopivuuden huomioon ottaminen
Päämateriaalin yhteensopivuus
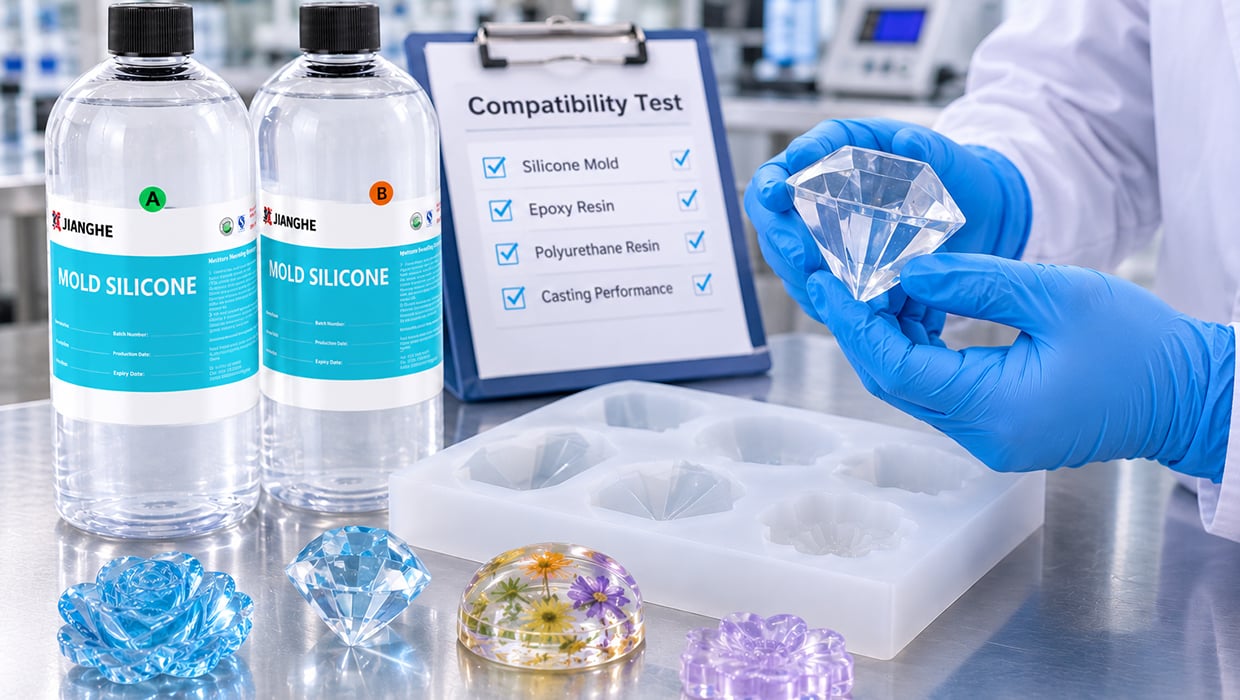
Platinakatalysoitu silikoni voi olla estynyt tietyillä materiaaleilla, kuten amiineilla, rikillä ja organotin-yhdisteillä. Jos päämallissa on tuntemattomia pinnoitteita, liimoja, saveja tai pintakäsittelyjä, suorita pieni yhteensopivuustesti ennen kokonaismuottin valmistamista.
Valumateriaali ja kovettumislämpö
Valumateriaalin kovettuminen voi tuottaa lämpöä, ja sen määrä vaihtelee valumateriaalin koostumuksen, valun tilavuuden, muottigeometrian ja kovettumisolosuhteiden mukaan. Syvempien tai suurempien valujen osalta arvioi todellinen huippulämpötila kokeilussa. Älä oleta, että yksi silikonilaatu soveltuu kaikkiin valumateriaalin tilavuuksiin tai kovettumisaikatauluihin ilman testausta.
Pintasuorituskyky ja irtoaminen
Valmiin muotin pinta vaikutetaan alkuperäisestä mallista, siliikin sekoituksesta, ilman poistamisesta ja kovettumisprosessista. Lopullisen valun irtoamisominaisuudet riippuvat myös hartsiyhdosteen koostumuksesta ja muotin tilasta. Jos käytetään irrotusainetta, varmista, että se on yhteensopiva molempien materiaalien kanssa eikä vaikuta vaadittuun pinnanlaatuun.
Muotin tukirakenteet ja käyttöolosuhteet
Joustava siliikkimuotti voi vaatia jäykän tukikuoren tai ulkoisen kiinnityksen, erityisesti jos muotti on suuri, syvä tai täytetty raskaalla hartsimäisellä tilavuudella. Muotin kovuus yksin ei määritä sen vakautta. Seinämän paksuus, tukirakenteen suunnittelu ja valuprosessin olosuhteet vaikuttavat kaikki lopputulokseen.
Sovellustestaus ja laadunvalvonta
Onnistuneen näyttemuotin arviointi tulisi tehdä olosuhteissa, jotka ovat mahdollisimman lähellä tarkoitettua tuotantoprosessia. Uuden hartsi-valuprosessin yhteydessä testaukseen voidaan sisällyttää:
Alkuperäismallin ja pinnan tarkastus
Tarkista päämallin pinnan virheet, saastuminen ja materiaalit, jotka voivat haitata piilikonin kovettumista.
Piilikonin kovettumisen arviointi
Varmista, että piilikoni kovettuu koko muottia pitkin, myös syvien onteloiden, kapeiden osien ja monimutkaisen geometrian ympärillä.
Muotin mittojen ja rakenteen tarkistus
Tarkasta ontelon mitat, seinämän paksuus, reunat ja alueet, jotka voivat vääntyä käsittelyn tai resiinin täyttöprosessin aikana.
Resiinin yhteensopivuuden koe
Valuta koe-muottiin suunniteltu resiini. Havainnoi pinnan tilaa, irtoamiskäyttäytymistä, kovettumislämpöä ja muotin mahdollisia näkyviä muutoksia.
Toistuvan irrotuksen arviointi
Jos suunnitellaan toistuvaa tuotantoa, suorita useita valutus- ja irrotuskiertoja, jotta voidaan havaita kuluminen, repäisy ja vääntymä ennen muotin suunnittelun vahvistamista.
Arviointialueen tulisi perustua todelliseen muotin suunnitteluun ja valutusmateriaaliin eikä pelkästään yleiseen piilikonin määrittelyyn.
Pakkaus, mukauttaminen ja toimitustuki
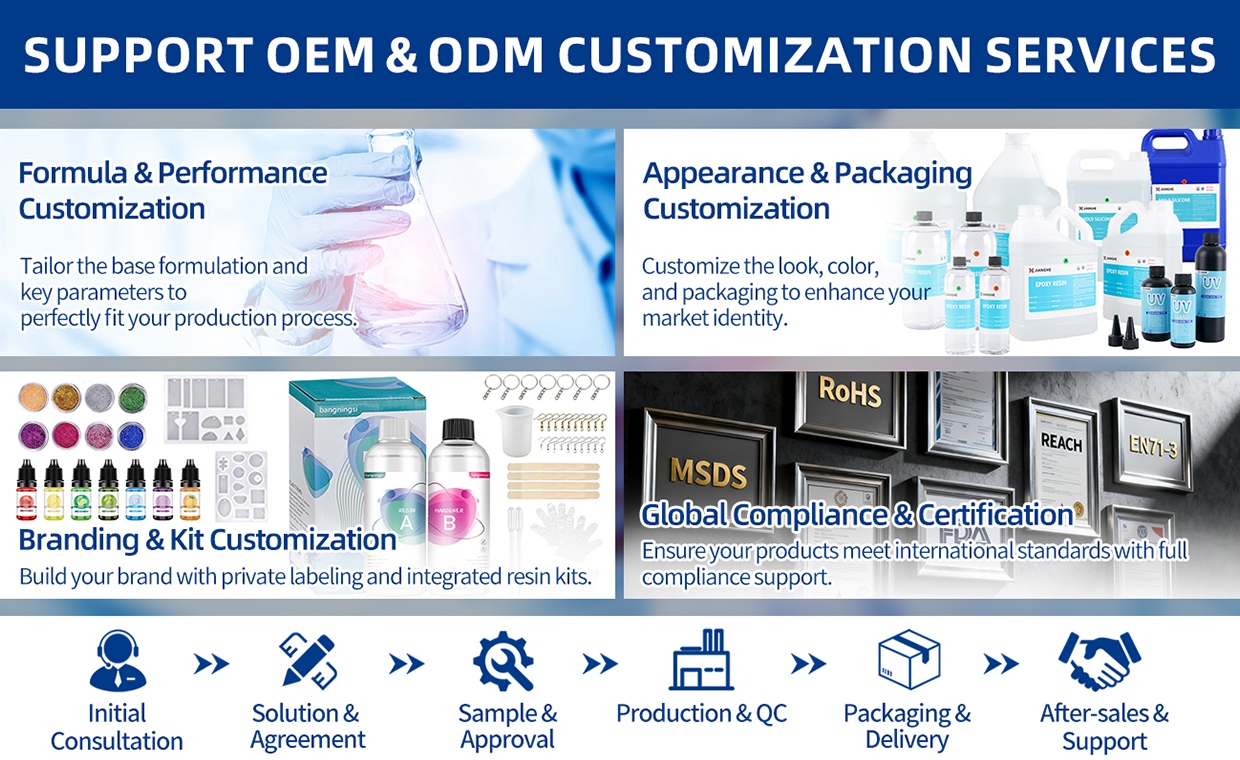
Jianghe toimittaa kaksikomponenttista nestemäistä silikonikumia valmistajille ja yrityksille, jotka kehittävät omia muottienvalmistus- ja resiinivalutusprosessejaan.
717AB-F -sarja tarjoaa useita kovuusasteikkoja yhdessä tuotesarjassa, mikä mahdollistaa erilaisten muottivaatimusten arvioinnin ilman, että on siirryttävä kokonaan eri materiaalijärjestelmään.
Pakkaus voidaan järjestää tilausvaatimusten mukaan. Näytteiden arviointi, kovuusasteikon valinta sekä OEM- tai oma-tuotemerkki -järjestelyt voidaan keskustella kelpaavien hankkeiden osalta.
Jakelijoille, resiinituotteiden valmistajille ja muottienvalmistusyrityksille toimituskeskustelu voi kattaa:
Jaa muottisi mitat, mallimateriaali, tarkoitettu resiinityyppi ja odotettu valutusmäärä, kun pyydät suositusta.
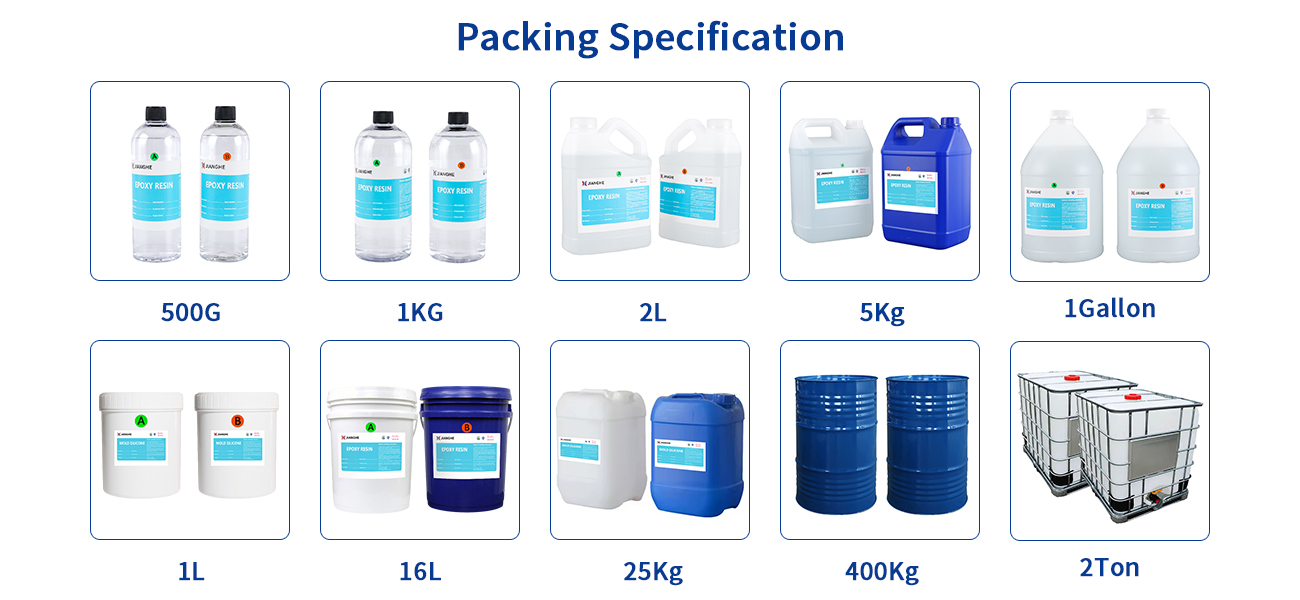
Jos tarvitset räätälöityjä pakkauksia tai muita erikoisvaatimuksia, ota yhteyttä.
UKK
K1: Voiko platinakorjattavaa silikonia käyttää resiinivalumuotteihin?
Kyllä. Platina-kovettuvaa silikonikumia voidaan arvioida muottien valmistukseen, joita käytetään harjattavien resiinien valuun. Soviva laatu riippuu muotin suunnittelusta, vaaditusta joustavuudesta, valuaineesta ja irrotusehdoista. Suosittelemme testaamaan yhteensopivuuden tietyn resiinijärjestelmän kanssa ennen täysimittaisen tuotannon aloittamista.
K2: Mikä Shore A -kovuus on sopiva resiinimuotteihin?
Oikea kovuus riippuu muotin koosta, muodosta, seinämän paksuudesta ja yksityiskohtien määrästä. Pehmeämmät silikonilaadut tarjoavat suurempaa joustavuutta muoteille, joissa on alapuolisia osia, kun taas kovemmat laadut tarjoavat enemmän rakenteellista tukea. Näyte-testi voi auttaa määrittämään sopivan kovuuden muotisuunnittelulleen.
K3: Mikä on sekoitussuhde ja käyttöaika?
717AB-F -sarjan sekoitussuhde on 1:1 osien A ja B välillä. Tyypillinen käyttöaika on noin 30 minuuttia 25 °C:n lämpötilassa. Todellinen käyttöaika voi vaihdella ympäristön lämpötilan ja käsittelyolosuhteiden mukaan.
K4: Kuinka voin vähentää ilmakuplia silikonimuottien valmistuksessa?
Sekoita osat A ja B hitaasti ja huolellisesti, samalla vähentäen ilman sekoittamista mahdollisimman paljon. Tyhjiössä ilman poisto voi auttaa poistamaan puristuneen ilman ennen valussa. Muotteihin, joissa on kapeita kammioita tai yksityiskohtaisia rakenteita, oikea valutustekniikka ja näytetestaaminen ovat myös tärkeitä.
K5: Voivatko hartsi tai päämallit vaikuttaa piilokiven kovettumiseen?
Kyllä. Tiettyjä aineita, kuten amiineja, rikkiä sisältäviä yhdisteitä ja organotin-yhdisteitä, voi estää platinakatalysoitun piilokiven kovettuminen. Jos käytät tuntematonta päämallia, pinnoitetta, liima-ainetta tai irrotusainetta, suorita pieni yhteensopivuustesti ennen täysmittaista tuotantoa.