EN
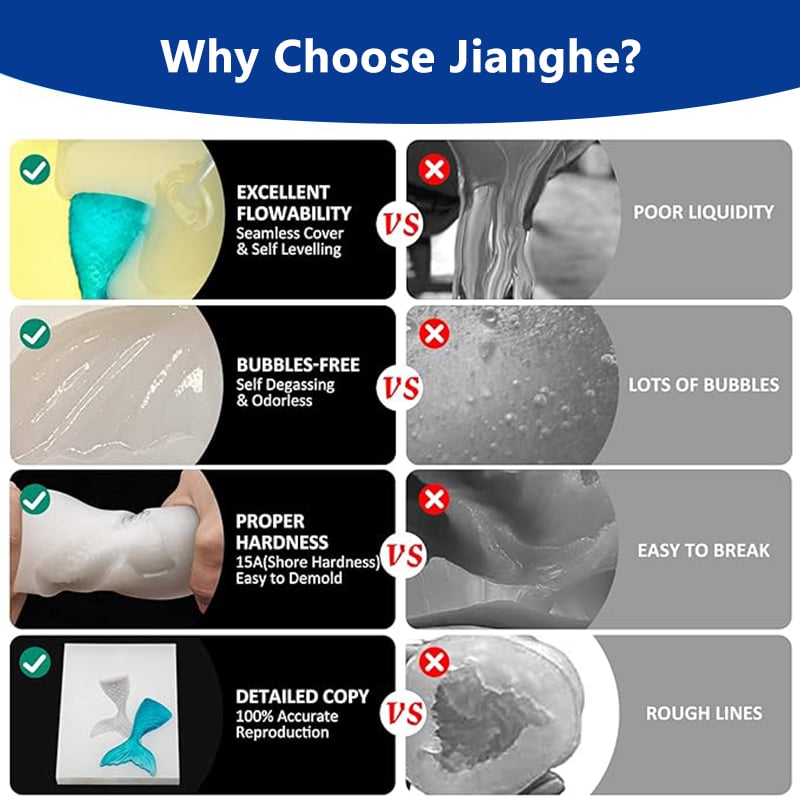
Platin-Katalysator-Flüssigsilikonkautschuk für Harzgussformen
Modell: Serie 8 Mischverhältnis: 1:1
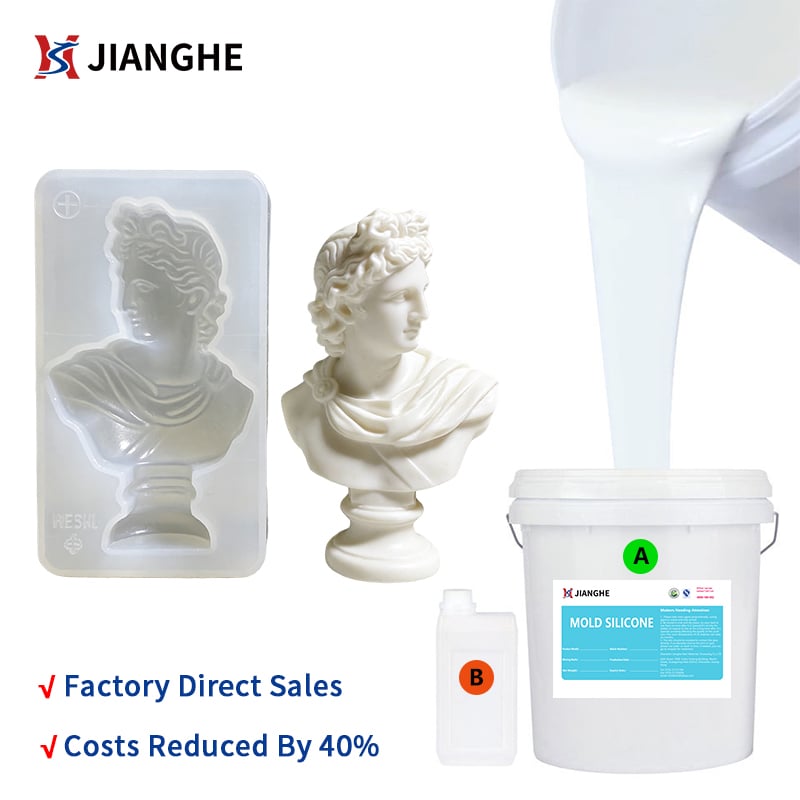
717AB-F ist eine zweikomponentige Platinkatalysator-Silikonkautschuk-Serie zur Formherstellung. Mit einem 1:1-A/B-Mischverhältnis und mehreren Shore-A-Härteoptionen unterstützt sie Formhersteller dabei, Flexibilität, Hohlraumstabilität und Entformverhalten für Harz-Gießanwendungen optimal auszugleichen. Die Wahl der Sorte sollte anhand des zu verarbeitenden Harzes, der Formgeometrie, der Gießtiefe und der Produktionsbedingungen erfolgen.
Wichtige Merkmale:
- 1:1-A/B-Mischverhältnis
- Mehrere Härteoptionen für die Formkonstruktion
- Arbeitszeit ca. 30 Minuten
- Aushärtung bei Raumtemperatur ca. 4 Stunden
Perfekt für:
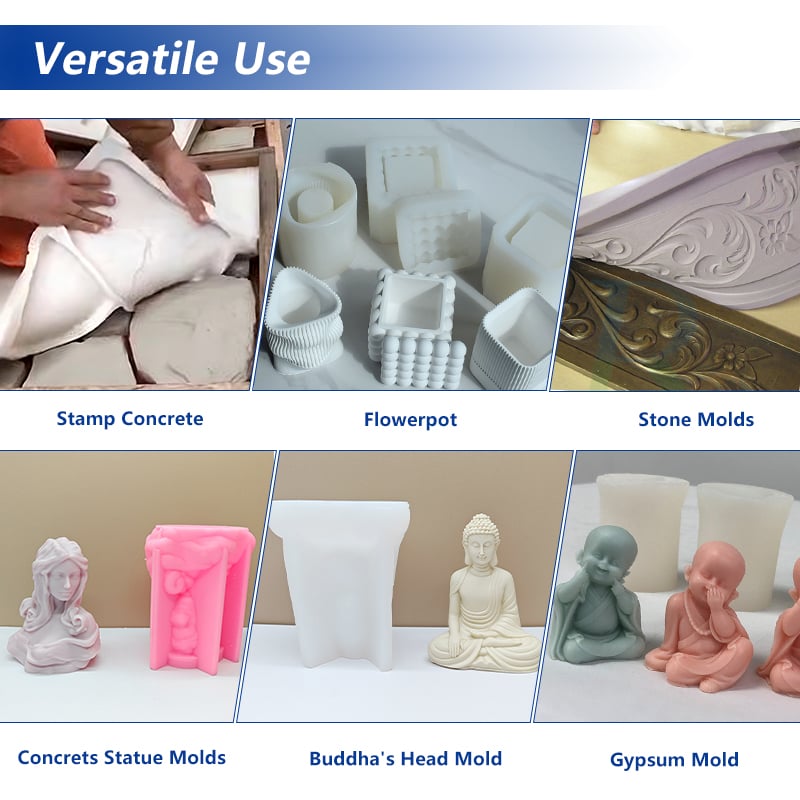
Formen für Epoxidharz-Guss · dekorative Harzteile · Kleinserien-Harzproduktion · kundenspezifische Harzkomponenten · Mehrhohlraum-Gießformen

- Übersicht
- Empfohlene Produkte
Material: Zweikomponentiger Platin-Additions-Hartungssilikonkautschuk in Flüssigform
Modell: 717AB-F-Serie
Verfügbare Härte: Shore A 0–45
Mischverhältnis: 1:1
Verarbeitungszeit: Ca. 30 Minuten unter den jeweiligen Referenzbedingungen
Aushärtung bei Raumtemperatur: Ca. 4 Stunden unter den jeweiligen Referenzbedingungen
Verpackung: Gemäß den Bestellanforderungen
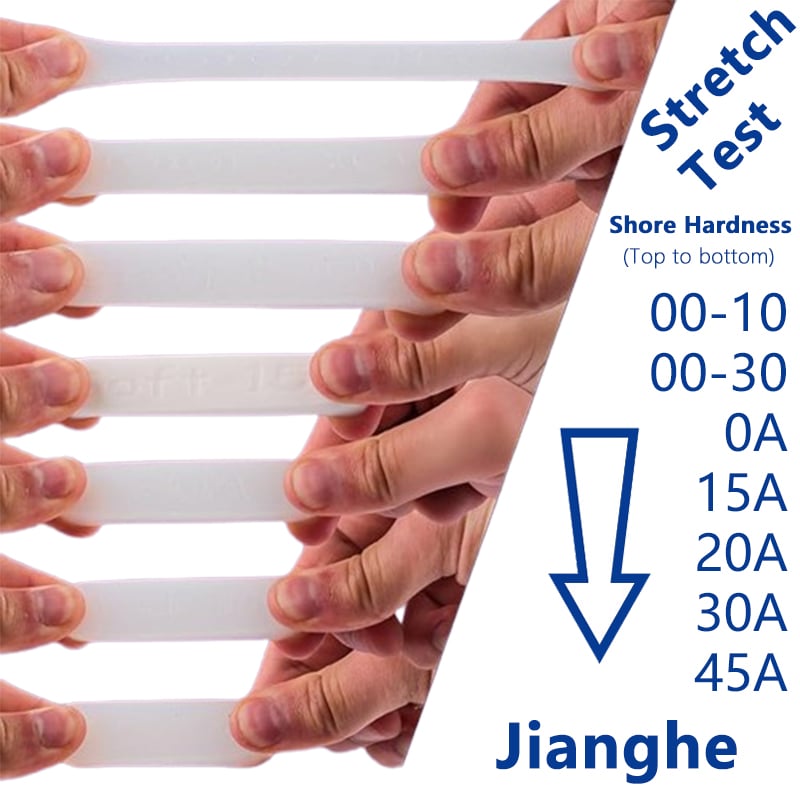
Auswahl mehrerer Härtegrade
Musterbewertung vor Großbestellungen
Anforderungen an Verpackungen und Kennzeichnungen
OEM- und Private-Label-Unterstützung
Koordinierung von Wiederholungsbestellungen und Lieferung
Entwickelt für die Herstellung von Harz-Gießformen
Eine Harz-Gussform muss mehr leisten als nur die Form eines Master-Musters zu reproduzieren. Sie muss ihre Hohlraumstruktur während des Füllens bewahren, die ausgehärtete Gussteil ohne unnötige Spannungen freigeben und bei wiederholten Produktionszyklen handhabbar bleiben.
Das Formdesign und die Silikonqualität wirken zusammen. Für komplexe Formen oder Unterhänge kann eine flexible Form erforderlich sein, während eine größere Form oder eine mit tieferen Hohlräumen mehr strukturelle Stabilität benötigt. Auch das Gewicht und das Volumen des einzufüllenden Harzes, die Wandstärke der Form sowie die geplante Entformungsmethode sollten berücksichtigt werden.
Die 717AB-F-Platin-Katalyse-Silikonkautschuk-Serie bietet mehrere Härtegrade für unterschiedliche Formstrukturen. Anstatt einen Grad allein anhand seines Shore-A-Werts auszuwählen, sollten Hersteller gemeinsam das Master-Muster, das Gussmaterial, die Formabmessungen und die Produktionsbedingungen berücksichtigen.
Für Harzanwendungen sollte die ausgewählte Silikonqualität vor der Aufnahme der Serienfertigung mit der tatsächlichen Harzzusammensetzung getestet werden.
Wichtige Anforderungen an Harzgussformen
Oberflächen- und Formwiedergabe der Form
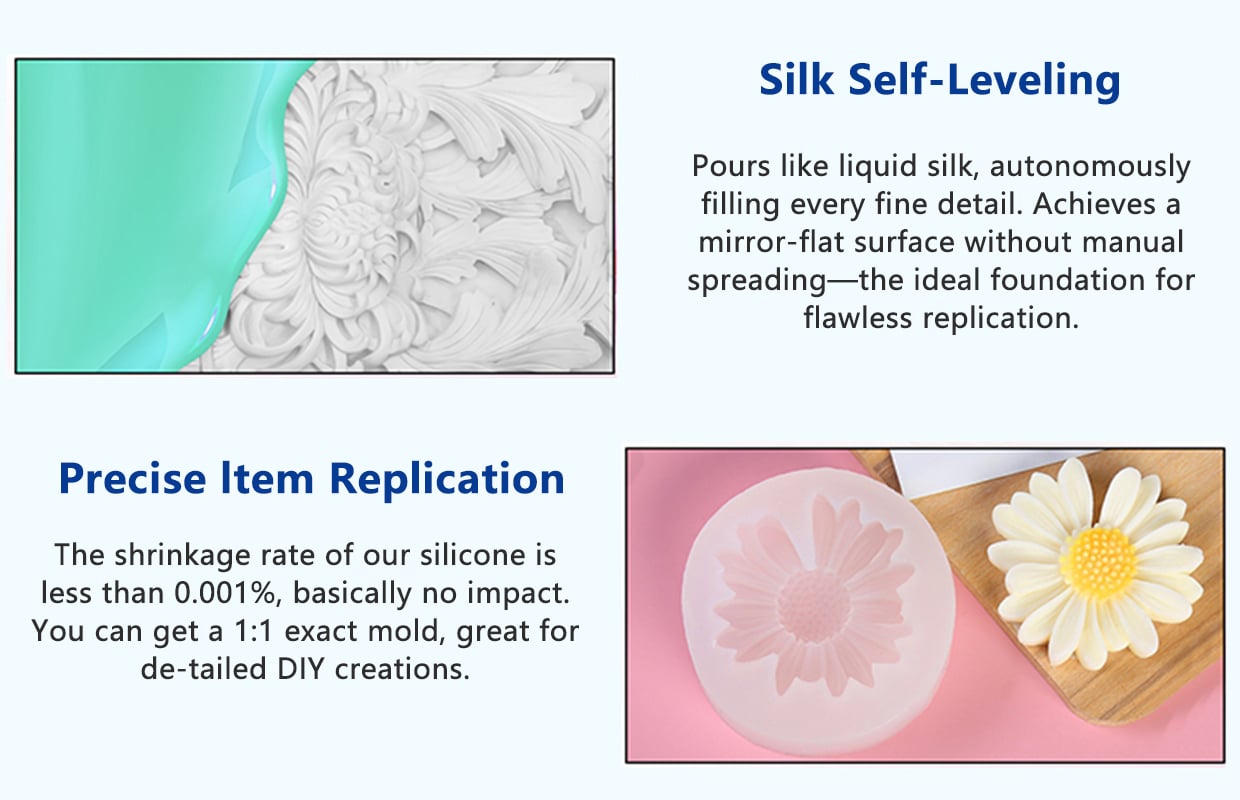
Die Oberfläche der fertigen Silikonform entspricht dem Zustand des Urmodells. Kratzer, Staub, Oberflächenfehler und eingeschlossene Luft um das Urmodell herum können die endgültige Hohlraumform beeinträchtigen. Bei Harzbauteilen, bei denen Optik und Oberflächengüte entscheidend sind, sollten die Vorbereitung des Urmodells sowie die Bedingungen beim Einschütten des Silikons vor der Herstellung der Form kontrolliert werden.
Flexible und kontrollierte Entformung
Harzgussteile können Vertiefungen, erhabene Details, schmale Abschnitte oder Hinterschneidungen enthalten. Eine zu feste Form kann sich bei diesen Merkmalen schwer öffnen lassen, während eine zu weiche Form möglicherweise zusätzliche Stützung benötigt, um ihre Form zu bewahren. Die Shore-Härte sollte daher entsprechend der Geometrie des Gussteils und der erwarteten Entformbewegung gewählt werden.
Hohlraumstabilität während des Harzeinfüllens
Die Form muss ihre vorgesehene Gestalt behalten, während das Harz eingegossen und ausgehärtet wird. Große Hohlräume, hohe Formwände und schwerere Gussteile können höhere Anforderungen an die Formstützung stellen. Die Härte des Silikons, die Wandstärke, die Abmessungen der Form sowie eine externe Stützhülle sollten als Bestandteil desselben Formkonzepts berücksichtigt werden.
Verträglichkeit mit dem Gießharz
Unterschiedliche Gießharzsysteme können unterschiedliche Zusammensetzungen, Zusatzstoffe, Aushärtungsgeschwindigkeiten und Wärmeentwicklungsprofile aufweisen. Es darf nicht davon ausgegangen werden, dass eine bestimmte Silikonqualität mit jedem Epoxid-, Polyurethan- oder UV-Harz identisch funktioniert. Ein kleiner Versuch mit dem vorgesehenen Harz wird empfohlen, um Zustand der Oberfläche, Entformverhalten sowie die Auswirkung der Aushärtungswärme zu bewerten.
Wiederholbarkeit für den Serieneinsatz
Bei wiederholtem Gießen ist der Zustand der Form genauso wichtig wie die erste erfolgreiche Entformung. Nach Testzyklen sollte die Form auf Risse, Verformungen, Oberflächenschäden und Veränderungen im Bereich dünner Querschnitte untersucht werden. Bei der Auswahl der Formkonstruktion und der Shore-Härte des Silikons sind die erwartete Produktionsmenge und die Entformungshäufigkeit zu berücksichtigen.
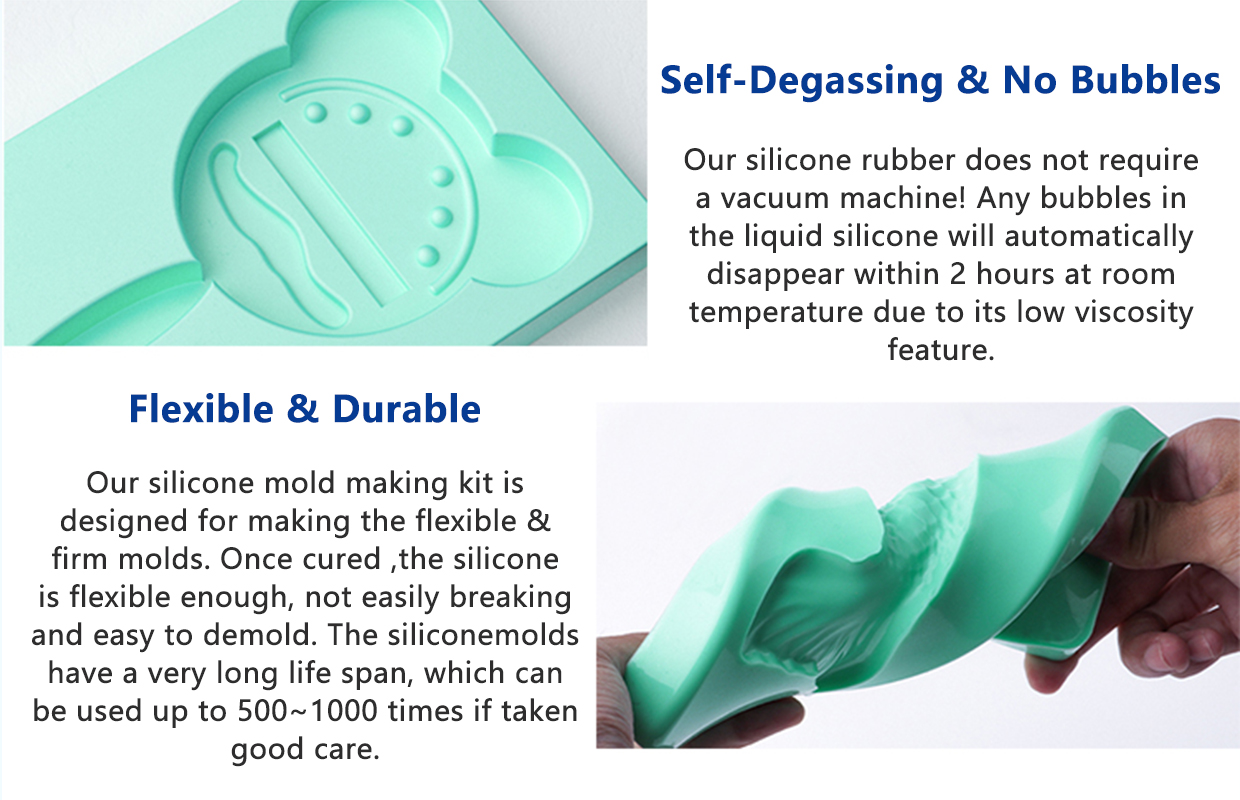
Typische Anwendungen für Harzgießformen
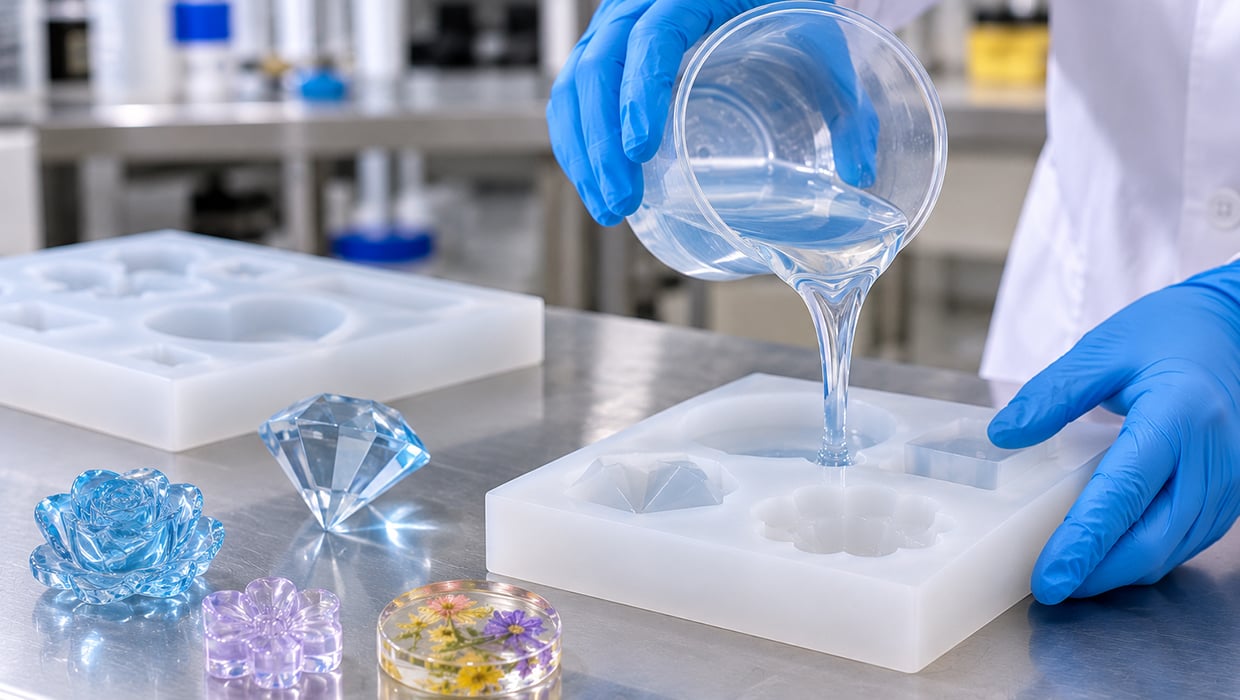
Epoxyharz Gießformen
Für Hersteller, die dekorative Epoxidharz-Komponenten, maßgeschneiderte Harzteile und gegossene Harzprodukte fertigen. Das Formdesign muss das Aushärteverhalten des Harzes, das Gießvolumen, die Kavitätstiefe und die erforderliche Oberflächenbeschaffenheit berücksichtigen.
Dekorative Harzkomponenten
Für geformte dekorative Teile mit konturierten Kanten, erhabenen Mustern, vertieften Details und individuellen Oberflächendesigns. Die Silikonform sollte ein angemessenes Gleichgewicht zwischen flexibler Entformung und Kavitätssupport bieten.
Maßgeschneiderte Harzrepliken
Zum Erstellen einer Silikonform aus einem Mastermodell vor dem Gießen von Harzkopien. Die Oberfläche des Masters, die Trennlinie, Hinterschneidungen und die erforderliche Maßgenauigkeit sollten vor der Auswahl der Silikongüte überprüft werden.
Prototypen- und Kleinserien-Harzbauteile
Für Produktentwicklungs-Muster, kundenspezifische Komponenten und begrenzte Serienfertigungen, bei denen flexible Werkzeuge von Vorteil sein können. Die Formkonstruktion sollte an die Bauteilgeometrie sowie an die geplante Anzahl der Gießzyklen angepasst werden. 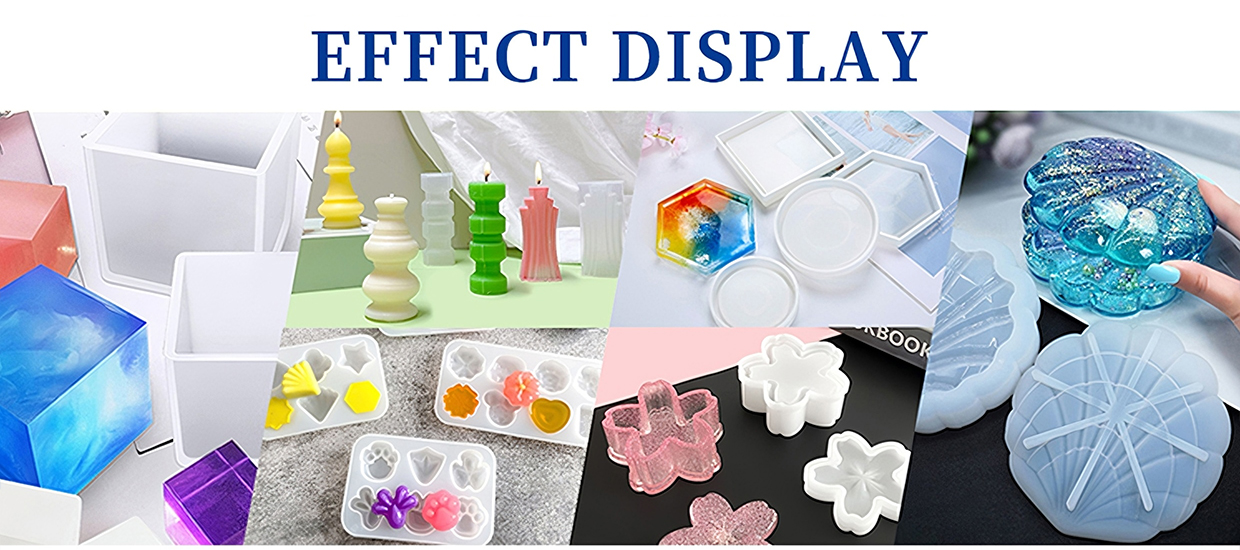
So wählen Sie die richtige Silikongüte aus
Es gibt keine einzige Shore-A-Härte, die für alle Harzgießformen geeignet ist. Die richtige Güte hängt davon ab, wie die Form gefüllt, gestützt und entformt wird.
Weichere Güten für komplexe Entformungen
Silikongüten mit geringerer Härte bieten mehr Flexibilität. Sie kommen für Formen mit Hinterschneidungen, tiefen Aussparungen oder komplexen Formen infrage, bei denen die Form während der Entformung verformt werden muss. Je nach Größe und Wandstärke der Form kann zusätzliche externe Stützung erforderlich sein.
Mittlere Härtegrade für ausgewogenes Formhandling
Mittlere Härtegrade können dort eingesetzt werden, wo sowohl Flexibilität als auch Formstabilität wichtig sind. Sie bieten einen praktischen Ausgangspunkt für Formkonstruktionen, die keine extreme Verformung oder besonders feste Stützung erfordern.
Festere Härtegrade für erhöhte strukturelle Stabilität
Härtere Grade bieten eine stabilere Formstruktur. Sie kommen für Formen infrage, die während des Handlings und beim Gießen mehr Stützung benötigen. Allerdings weisen festere Grade der Serie 717AB-F auch eine höhere Viskosität auf, sodass ihre Fließfähigkeit um das Mastermodell sorgfältig bewertet werden muss.
Auswahlhilfe
| Formen-Anforderung | Auswahlrichtung | Was zu bewerten ist |
|---|---|---|
| Tiefe Hinterschneidungen oder komplizierte Entformung | Berücksichtigen Sie niedrigere Shore-A-Grade | Flexibilität, Risiko von Rissen und Entformbewegung |
| Allgemeine Harzgießformen | Vergleichen Sie mittlere Shore-A-Grade | Ausgewogenes Verhältnis aus Flexibilität und Hohlraumstabilität |
| Größere oder strukturiertere Formen | Berücksichtigen Sie festere Sorten mit geeigneter Stützung | Formstabilität, Viskosität und Wanddicke |
| Schmale Hohlräume oder detaillierte Modelle | Überprüfen Sie die Viskosität der Sorte und die Gießmethode | Materialfluss, eingeschlossene Luft und Hohlraumfüllung |
| Wiederholte Gießzyklen | Bewerten Sie die gesamte Formstruktur | Reißfestigkeit, Handhabung und Entformungshäufigkeit |
Dies sind Ausgangspunkte für die Bewertung der Sorte, keine festen Modellzuweisungen. Die endgültige Auswahl sollte anhand einer Musterform und eines Gießversuchs bestätigt werden.
Empfohlener technischer Härtebereich
Die 717AB-F-Serie bietet mehrere Härteoptionen für unterschiedliche Formstrukturen. Die folgenden Bereiche können als erste Orientierung bei der Besprechung eines Harzgussprojekts dienen.
| Produktpalette | Allgemeine Merkmale | Bewertungsschwerpunkt |
|---|---|---|
| Shore A 0–15 | Weicher und flexibler | Komplexe Entformung, Hinterschneidungen und Formverformung |
| Shore A 20–30 | Zwischenhärteoptionen | Ausgewogenes Verhältnis aus Entformungsflexibilität und Formstabilität |
| Shore-A-40–45 | Festere Sorten mit höherer Viskosität | Strukturelle Stabilität, Materialfluss und Formmaße |
Allgemeine Produktinformationen
Verarbeitungs- und Aushärtezeit hängen von der gewählten Sorte, der Temperatur und den Verarbeitungsbedingungen ab. Für die genauen Angaben zur jeweiligen Sorte siehe das zugehörige technische Datenblatt. Die Sorte 30A verwendet in ihren Quelldaten eine andere Referenztesttemperatur; ihre Werte sind daher gesondert zu prüfen.
Für den vollständigen Sortenvergleich – einschließlich Viskosität und mechanischer Eigenschaften – siehe die sortenvergleichstabelle 717AB-F .
Harz-Formherstellungsverfahren
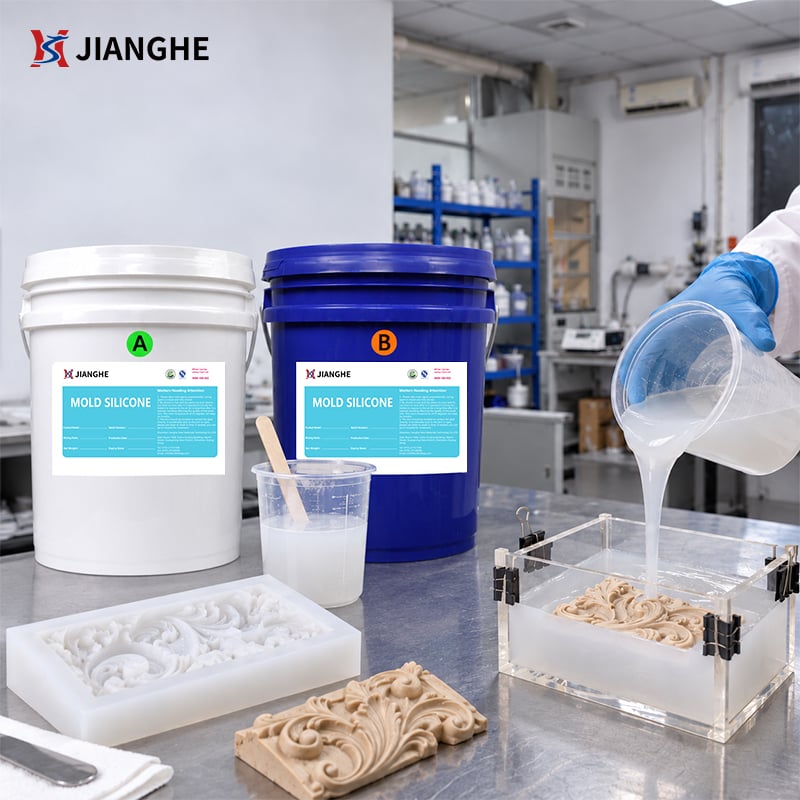
Schritt 1: Meistermodell vorbereiten
Stellen Sie sicher, dass das Mastermodell sauber, trocken und sicher in der Formbox positioniert ist. Prüfen Sie den Oberflächenzustand, die Trennfläche sowie Bereiche, in denen Luft eingeschlossen werden könnte. Neue Mastermaterialien, Beschichtungen, Klebstoffe oder Modelliermassen sollten auf Verträglichkeit mit Platinkatalysator-Silikon geprüft werden.
Schritt 2: Struktur der Form planen
Bestimmen Sie die erforderliche Wandstärke der Form, die Gießrichtung, die Stützmethode und den Entformungsweg. Bei komplexen Formen prüfen Sie, ob eine einstückige flexible Form oder eine mehrteilige Form besser geeignet ist.
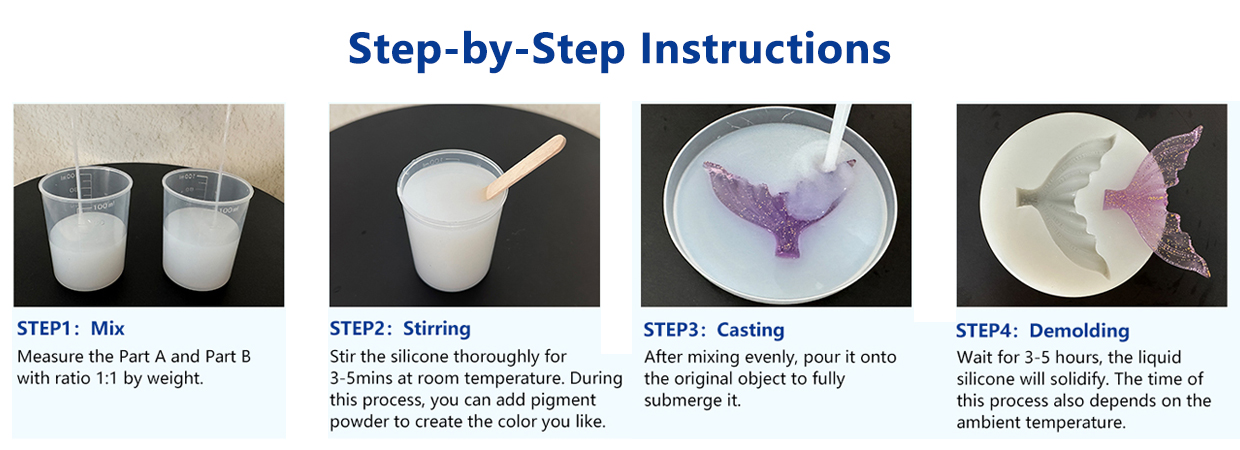
Schritt 3: Silikonkomponenten mischen
Vermischen Sie Komponente A und Komponente B im angegebenen Verhältnis 1:1. Rühren Sie gründlich unter möglichst geringer Luftaufnahme. Dosier- und Mischgeräte können in Produktionsumgebungen für eine konsistentere Verarbeitung sorgen.
Schritt 4: Gegebenenfalls entlüften
Falls bei der Mischung Luft eingebracht wird oder der Modellträger detaillierte, vertiefte Bereiche aufweist, kann die Entlüftung im Vakuum helfen, eingeschlossene Blasen zu reduzieren. Das Entlüftungsverfahren muss für die verwendete Ausrüstung und die jeweilige Batch-Größe geeignet sein.
Schritt 5: Gießen und Aushärten lassen
Gießen Sie die gemischte Silikonmasse vorsichtig in die Formschachtel. Lassen Sie ausreichend Zeit für die Aushärtung unter den jeweils geltenden Verarbeitungsbedingungen verstreichen. Die Referenz-Aushärtezeit bei Raumtemperatur für diese Serie beträgt etwa vier Stunden; die tatsächliche Aushärtezeit kann je nach Temperatur und Sorte variieren.
Schritt 6: Entformen und prüfen
Entfernen Sie die ausgehärtete Silikonform vorsichtig vom Modellträger. Prüfen Sie vor dem Einsatz der Form für das Harzgießen die Hohlraumoberfläche, die Kanten, dünnwandigen Abschnitte sowie die maßlichen Merkmale.
Schritt 7: Durchführung eines Harzgieß-Versuchs
Führen Sie mit der vorgesehenen Harzzusammensetzung einen Versuchsguss durch. Überprüfen Sie das Füllverhalten, die Aushärte-Wärmeentwicklung, die Oberflächenqualität, die Entformbarkeit sowie den Zustand der Form nach dem Entformen. Bestätigen Sie die Ergebnisse, bevor Sie mit der Serienfertigung beginnen.
Leistungs- und Kompatibilitätsaspekte
Kompatibilität des Modellmaterials sicherstellen
Platin-katalysierte Silikone können durch bestimmte Materialien gehemmt werden, darunter Amine, Schwefel und organische Zinnverbindungen. Falls das Modell unbekannte Beschichtungen, Klebstoffe, Tonmassen oder Oberflächenbehandlungen enthält, führen Sie vor der Herstellung der kompletten Form einen kleinen Kompatibilitätstest durch.
Gießharz und Aushärtehitze
Die Aushärtung von Harzen kann Wärme erzeugen; die Menge variiert je nach Harzzusammensetzung, Gießvolumen, Formgeometrie und Aushärtebedingungen. Bei tiefen oder größeren Gussteilen bewerten Sie während eines Versuchs die tatsächliche Spitzentemperatur. Nehmen Sie nicht an, dass eine bestimmte Silikonqualität für jedes Harzvolumen oder jeden Aushärtezeitplan ohne vorherige Prüfung geeignet ist.
Oberflächenbeschaffenheit und Entformung
Die fertige Formoberfläche wird durch das Urmodell, das Mischen der Silikonmasse, die Entfernung von Luft und den Aushärtungsprozess beeinflusst. Das Trennverhalten des endgültigen Gusses hängt zudem von der Harzzusammensetzung und dem Zustand der Form ab. Falls ein Trennmittel in Betracht gezogen wird, ist zu prüfen, ob es mit beiden Materialien verträglich ist und die geforderte Oberflächenqualität nicht beeinträchtigt.
Formstützung und Einsatzbedingungen
Eine flexible Silikonform benötigt möglicherweise eine starre Stützhülle oder eine externe Halterung, insbesondere bei großen, tiefen Formen oder bei Füllung mit einer größeren Harzmenge. Die Härte der Form allein bestimmt nicht deren Stabilität. Wanddicke, Konstruktion der Stützung sowie Gießbedingungen tragen alle zum Endergebnis bei.
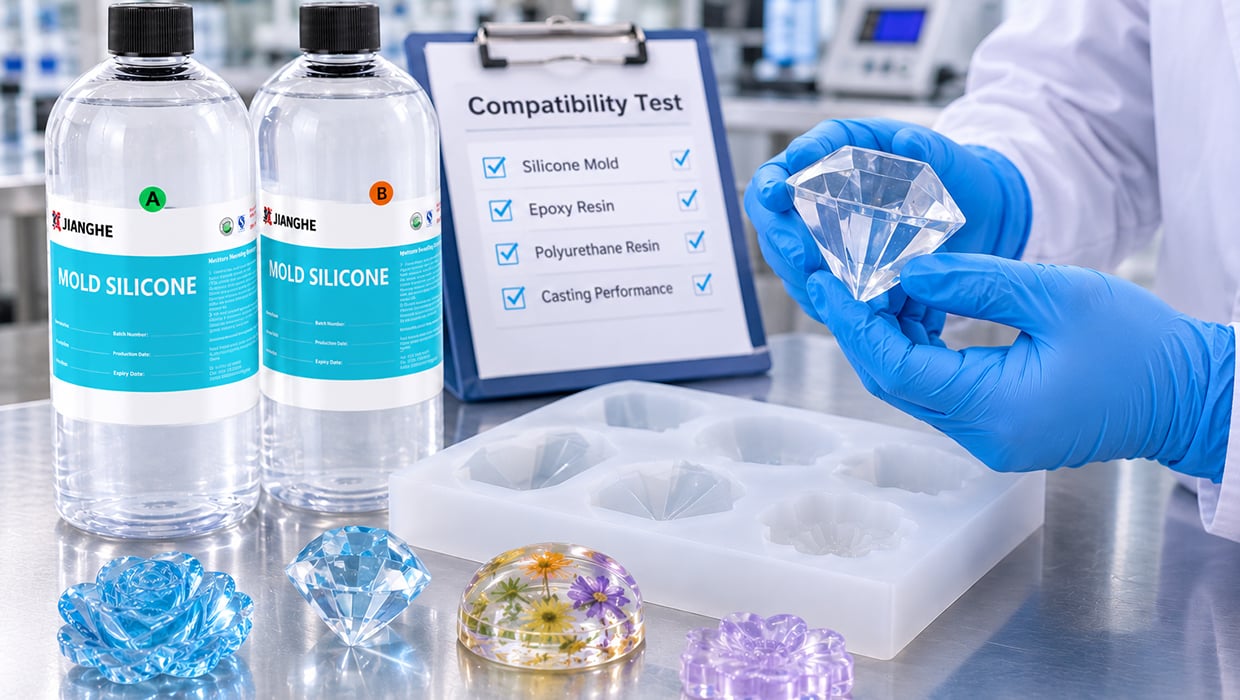
Anwendungstests und Qualitätskontrolle
Eine erfolgreiche Mustergussform sollte unter Bedingungen bewertet werden, die dem geplanten Serienfertigungsprozess nahekommen. Bei einem neuen Harzgussprojekt können Tests umfassen:
Inspektion des Urmodells und der Oberfläche
Überprüfen Sie das Master-Muster auf Oberflächenfehler, Kontamination und Materialien, die die Silikonvernetzung beeinträchtigen könnten.
Silikonvernetzungs-Bewertung
Stellen Sie sicher, dass das Silikon im gesamten Formkörper aushärtet, einschließlich in tiefen Aussparungen, schmalen Abschnitten und komplexer Geometrie.
Formabmessungs- und Strukturprüfung
Prüfen Sie die Hohlraumabmessungen, Wandstärken, Kanten sowie Bereiche, die sich während der Handhabung oder beim Harzfüllen verformen könnten.
Harzverträglichkeits-Test
Gießen Sie das vorgesehene Harz in die Testform. Beobachten Sie den Oberflächenzustand, das Entformungsverhalten, die Aushärtungswärme sowie sichtbare Veränderungen an der Form.
Mehrfach-Entformungs-Bewertung
Wenn eine wiederholte Serienfertigung geplant ist, führen Sie mehrere Gieß- und Entformzyklen durch, um Verschleiß, Risse und Verformungen zu beobachten, bevor Sie das Formdesign freigeben.
Der Bewertungsumfang sollte sich auf das konkrete Formdesign und das Gießmaterial stützen, nicht allein auf eine allgemeine Silikonspezifikation.
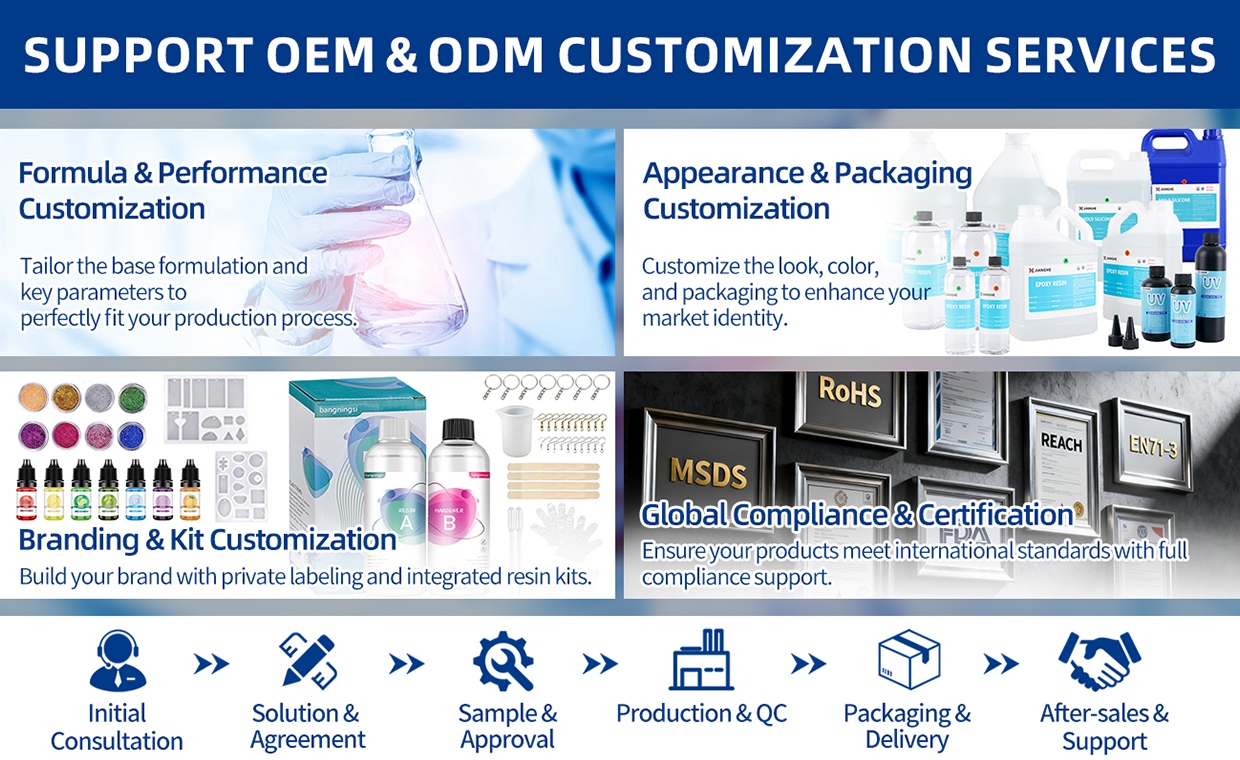
Verpackung, Individualisierung und Lieferunterstützung
Jianghe liefert zweikomponentigen Flüssigsilikonkautschuk an Hersteller und Unternehmen, die eigene Formherstellungs- und Harzgussverfahren entwickeln.
Die 717AB-F-Serie bietet mehrere Härtegrade innerhalb einer Produktfamilie, sodass Einkaufsteams verschiedene Formanforderungen bewerten können, ohne zu einem nicht verwandten Materialsystem wechseln zu müssen.
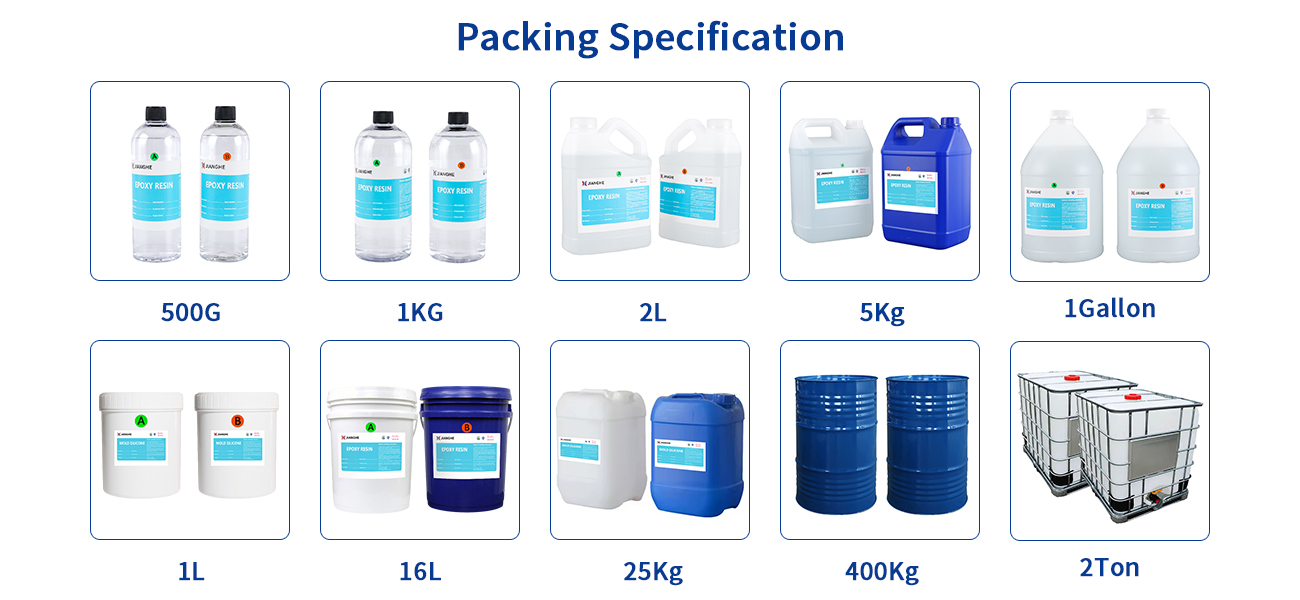
Die Verpackung kann gemäß den Bestellanforderungen vereinbart werden. Die Bewertung von Mustern, die Auswahl der Härtegrade sowie OEM- oder Private-Label-Vereinbarungen können für qualifizierte Projekte besprochen werden.
Für Distributoren, Harzhersteller und Unternehmen im Bereich Formherstellung kann die Liefervereinbarung folgende Punkte umfassen:
Geben Sie bei Ihrer Anfrage zur Empfehlung bitte Ihre Formabmessungen, das Mastermaterial, den vorgesehenen Harztyp und die erwartete Gussmenge an.
FAQ
F1: Kann Platin-härtender Silikonkautschuk für Formen im Harzgussverfahren verwendet werden?
Ja. Platin-katalysierter Silikonkautschuk kann für die Herstellung von Formen zur Harzgussverarbeitung bewertet werden. Die geeignete Sorte hängt vom Formendesign, der erforderlichen Flexibilität, dem Gussmaterial und den Entformungsbedingungen ab. Wir empfehlen, die Verträglichkeit mit Ihrem spezifischen Harzsystem vor Beginn der Serienfertigung zu testen.
Frage 2: Welche Shore-A-Härte eignet sich für Harzgussformen?
Die richtige Härte hängt von Größe, Form, Wandstärke und Detailgrad der Form ab. Weichere Silikonsorten bieten mehr Flexibilität bei Formen mit Hinterschneidungen, während festere Sorten mehr strukturelle Stabilität gewährleisten. Ein Probelauf kann helfen, die passende Härte für Ihr Formendesign zu ermitteln.
Frage 3: Wie lautet das Mischverhältnis und die Verarbeitungszeit?
Die 717AB-F-Serie weist ein Mischverhältnis von 1:1 für Komponente A und Komponente B auf. Die typische Verarbeitungszeit beträgt bei 25 °C etwa 30 Minuten. Die tatsächliche Verarbeitungszeit kann je nach Umgebungstemperatur und Verarbeitungsbedingungen variieren.
Frage 4: Wie kann ich Luftblasen bei der Herstellung von Silikonformen reduzieren?
Mischen Sie Komponente A und Komponente B langsam und gründlich, wobei die Luftaufnahme möglichst gering gehalten wird. Eine Vakuumentlüftung kann helfen, eingeschlossene Luft vor dem Gießen zu entfernen. Bei Formen mit schmalen Hohlräumen oder fein strukturierten Geometrien sind zudem eine geeignete Gießtechnik und Probegussversuche wichtig.
F5: Können Harz oder Mastermodelle die Silikonvernetzung beeinflussen?
Ja. Bestimmte Materialien – darunter Amine, schwefelhaltige Verbindungen und organische Zinnverbindungen – können die Vernetzung von platin-katalysiertem Silikon hemmen. Falls Sie ein unbekanntes Mastermodell, eine Beschichtung, einen Klebstoff oder ein Trennmittel verwenden, führen Sie vor der Serienfertigung einen kleinen Verträglichkeitstest durch.