EN
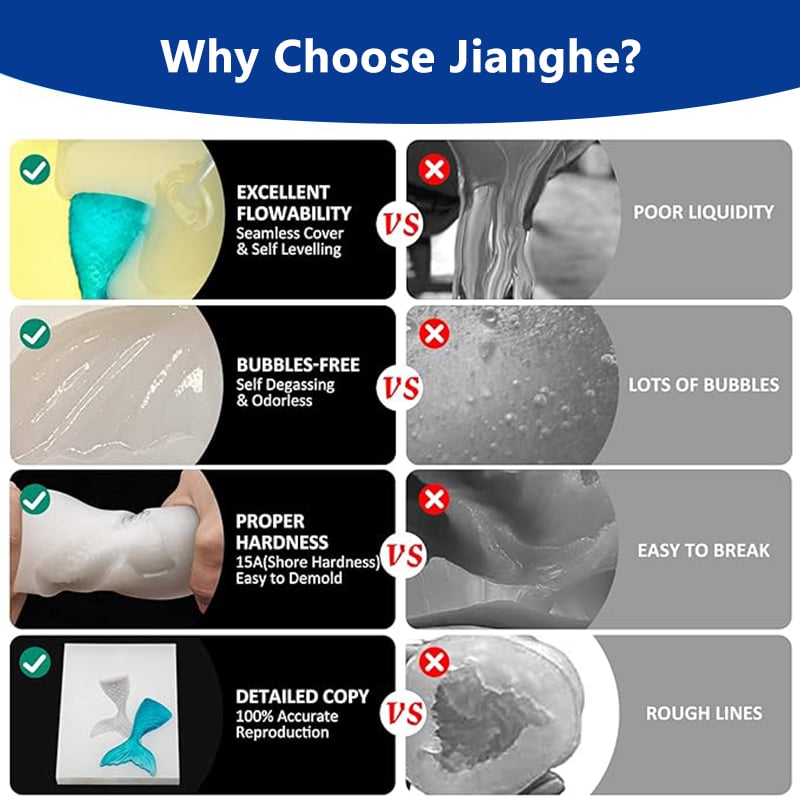
Platinasti tekoči silikonski guma za izdelavo form za litje smol
Model: Serija 8 Razmerje mešanja: 1:1
717AB-F je dvokomponentna serija platinaste silikonske gume za izdelavo form, ki se utrjuje s procesom dodajanja. Z mešalnim razmerjem A/B 1:1 in več možnostmi trdote po lestvici Shore A pomaga proizvajalcem form uravnotežiti gibljivost forme, podporo votline ter obnašanje pri izvlečenju pri projektih litja smol. Izbira ustreznega razreda naj bo ocenjena glede na vrsto litvene smole, geometrijo forme, globino nalivanja in proizvodne pogoje.
Ključne značilnosti:
- mešalno razmerje A/B 1:1
- Več možnosti trdote za oblikovanje forme
- Približno 30-minutno delovno časovno obdobje
- Približno 4-urno utrjevanje pri sobni temperaturi
Idealno za:
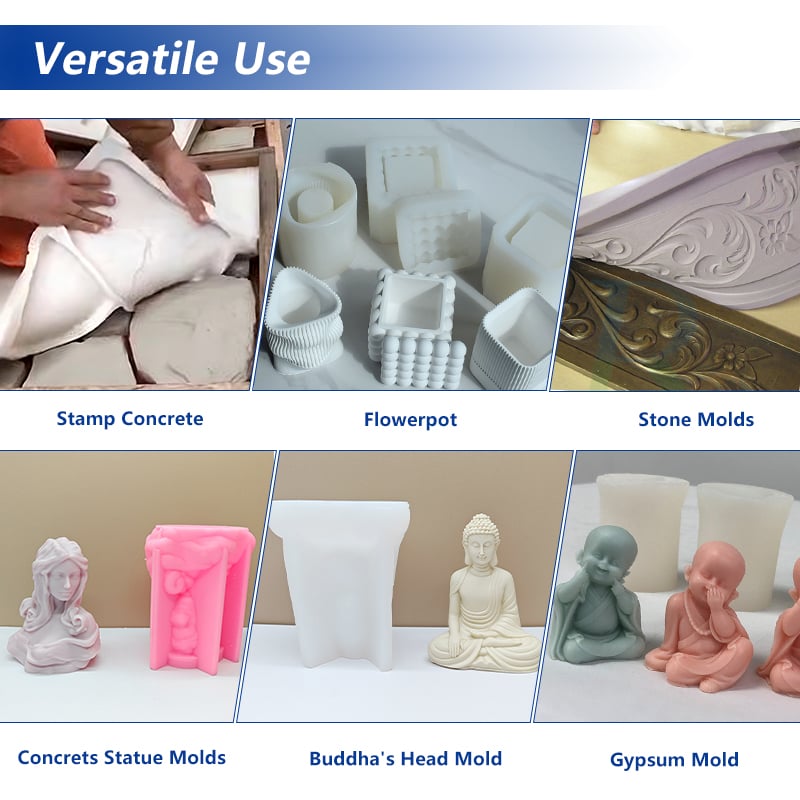
Lijalne forme za epoksidno smolo · Dekorativni deli iz smole · Proizvodnja majhnih serij smole · Po meri izdelani sestavni deli iz smole · Lijalne forme z več luknjami

- Pregled
- Priporočeni izdelki
Material: Tekoča silikonska guma z dvokomponentno platinsko dodatno vulkanizacijo
Model: Serija 717AB-F
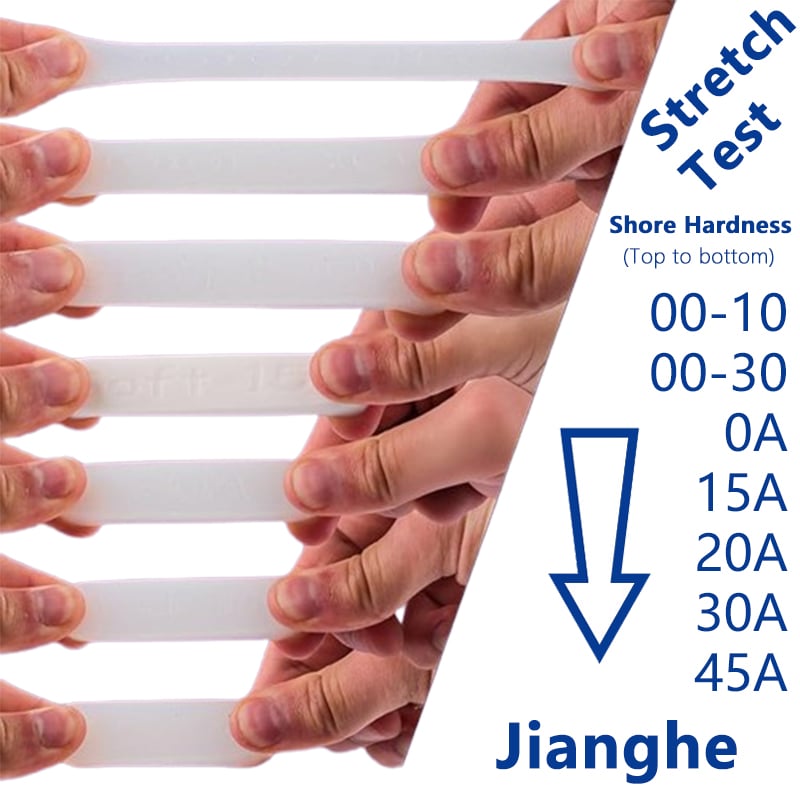
Na voljo je trdota: Shore A 0–45
Razmerje mešanja: 1:1
Delovna doba: Približno 30 minut pri ustreznih referenčnih pogojih
Vulkanizacija pri sobni temperaturi: Približno 4 ure pri ustreznih referenčnih pogojih
Pakiranje: Po zahtevah naročila
Izbira večstopinjskih izdelkov
Preskušanje vzorcev pred nakupom večjih količin
Zahteve glede embalaže in nalepk
Podpora za izdelke pod blagovno znamko OEM in zasebne znamke
Koordination ponovnih naročil in dobave
Zasnovano za proizvodnjo lijanih form za smolo
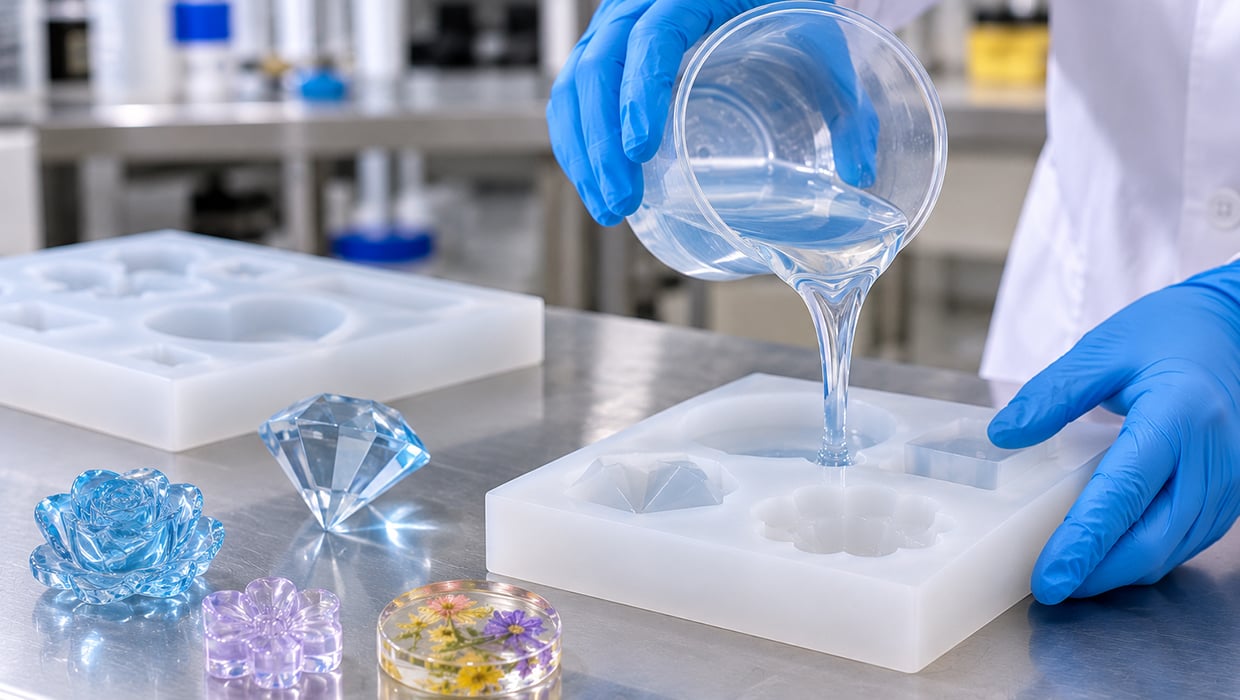
Lijalna forma za smolo mora opraviti več kot le ponovitev oblike matičnega vzorca. Med polnjenjem mora ohraniti strukturo votline, sprostiti utrjeno litino brez nepotrebnega napetostnega obremenitve in ostati praktična za rokovanje med večkratnimi proizvodnimi cikli.
Oblikovanje forme in kakovost silikona delujeta skupaj. Za zapletene oblike ali podrezane dele je morda potrebna fleksibilna forma, medtem ko večja forma ali forma z globljimi votlinami zahteva večjo strukturno podporo. Prav tako je treba upoštevati težo in prostornino nalivne smole, debelino sten forme ter načrtovano metodo izvleka.
Serija platinastih silikonskih gumijev 717AB-F ponuja več različnih trdosti za različne konstrukcije kalupov. Namesto da izbirajo trdost le na podlagi vrednosti Shore A, proizvajalci morajo skupaj upoštevati vzorčni predmet, material za litje, dimenzije kalupa in proizvodne pogoje.
Za aplikacije s smolo je treba izbrano silikonsko trdost preizkusiti z dejansko formulacijo smole, preden se preide na redno proizvodnjo.
Ključne zahteve za kalupe za litje s smolo
Površina in oblika kalupa
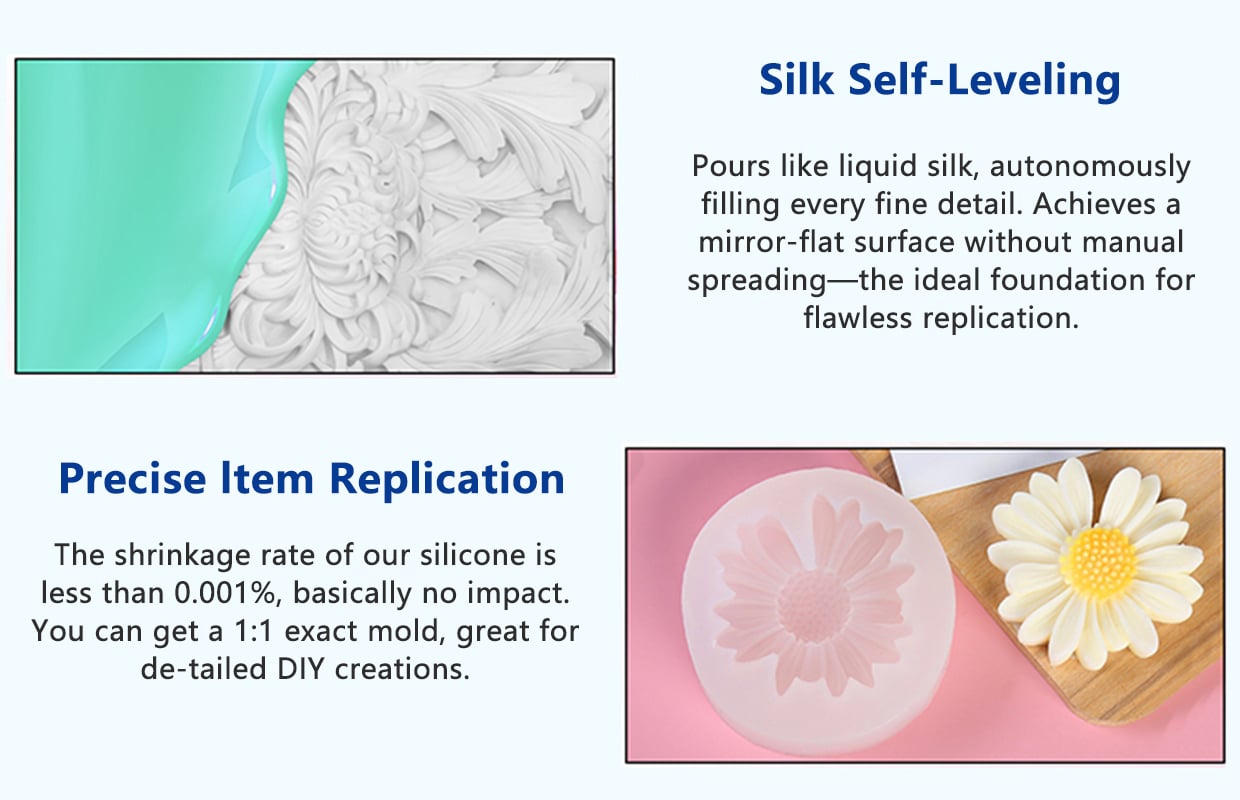
Površina končanega silikonskega kalupa sledi stanju vzorčnega predmeta. Rane, prah, površinske napake in ujet zrak okoli vzorčnega predmeta lahko vplivajo na končno votlino. Pri sestavnih delih iz smole, kjer je pomembna videz in enotnost površine, je treba pred izdelavo kalupa nadzorovati pripravo vzorčnega predmeta in pogoje nalivanja silikona.
Prožno in nadzorovano izvlečenje
Smolna litja lahko vsebujejo vdolbine, izbokline, ozke dele ali podrezane površine. Pretrdna forma se lahko težko odpre okoli teh značilnosti, premehek pa morda za ohranitev oblike potrebuje dodatno podporo. Trdota se zato izbere glede na geometrijo litja in pričakovano gibanje pri izvleku.
Stabilnost votline med polnjenjem z smolo
Forma mora ohraniti predvideno obliko med nalivanjem in utrjevanjem smole. Velike votline, visoke stene forme in težja litja postavljajo večje zahteve na podporo forme. Pri oblikovanju forme je treba skupaj upoštevati trdoto silikona, debelino sten, mere forme in zunanjo podporno lupino.
Skladnost s smolo za litje
Različni sistemi za litje smol imajo lahko različne sestave, dodatke, hitrosti utrjevanja in profile toplotne nastajanja. Silikonska kakovost ne more biti privzeta kot enako učinkovita z vsako epoksidno, poliuretansko ali UV smolo. Priporočljivo je opraviti majhen preskus z namenjeno smolo, da se oceni stanje površine, obnašanje pri izvleku in vpliv toplote med utrjevanjem.
Ponovljivost za proizvodno uporabo
Pri ponavljajočem litju je stanje kalupa pomembno enako kot pri prvem uspešnem izvleku. Po preskusnih ciklih je treba kalup pregledati za raztrganosti, deformacije, poškodbe površine in spremembe okoli tankih delov. Pri izbiri konstrukcije kalupa in trdote silikona je treba upoštevati predvideno količino proizvodnje in pogostost izvlekov.
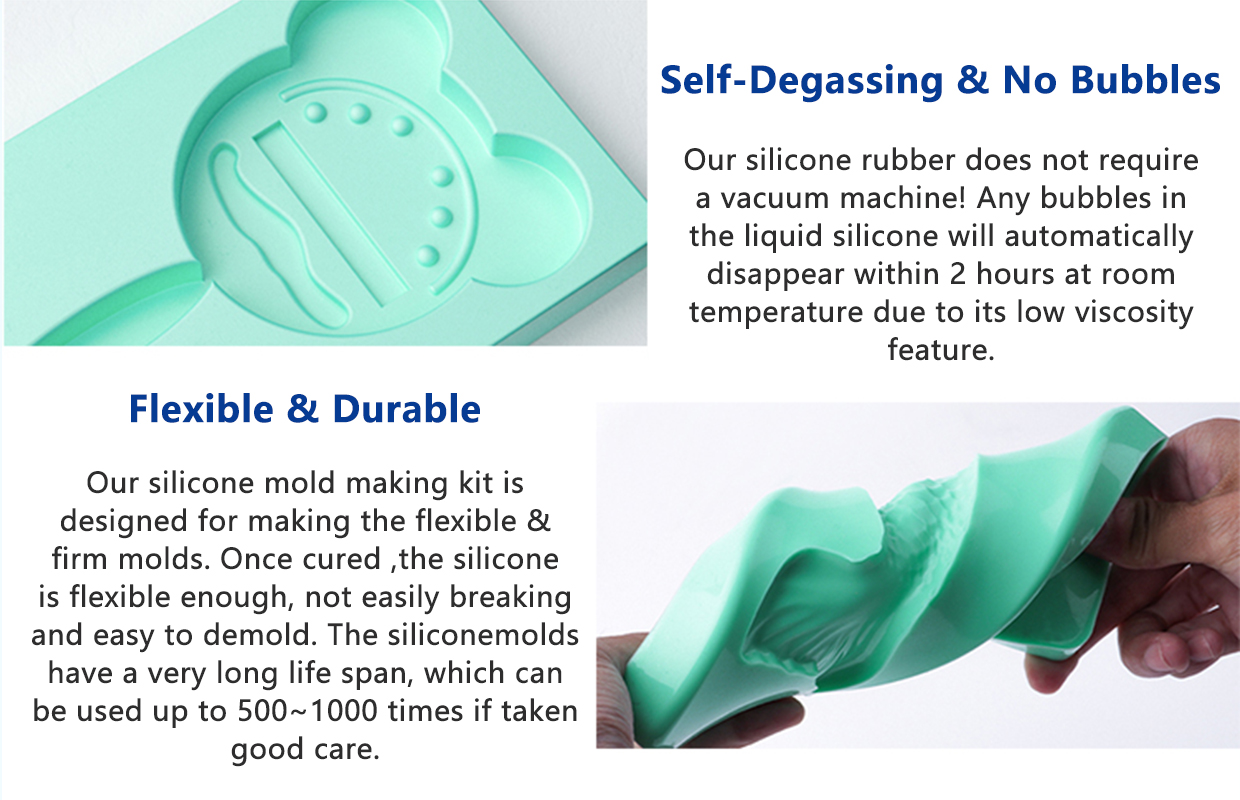
Tipične uporabe kalupov za litje smol
Epoksi rezina Lisčne forme
Za proizvajalce dekorativnih epoksidnih komponent, posebnih smolnih delov po meri in litih smolnih izdelkov. Oblikovanje kalupa naj upošteva profil utrjevanja smole, prostornino litja, globino votline in zahtevano kakovost površine.
Dekorativni smolni deli
Za oblikovane dekorativne dele z oblikovanimi robovi, izstopajočimi vzorci, vdrtinami in po meri izdelanimi površinskimi oblikami. Silikonska odlitnica mora zagotavljati ustrezno ravnovesje med gibljivo izločitvijo in podporo votline.
Po meri izdelane smolne kopije
Za ponovno izdelavo matičnega modela v silikonsko odlitnico pred litjem smolnih kopij. Pred izbiro ustreznega silikonskega razreda je treba pregledati površino matičnega modela, ločilno črto, podrezane dele in zahtevano dimenzionalno natančnost.
Prototipi in majhne serije smolnih delov
Za vzorce za razvoj izdelkov, po meri izdelane komponente in omejene proizvodne serije, kjer se lahko gibljiva orodja izkažejo za uporabna. Zgradba odlitnice naj bo prilagojena geometriji dela in predvidenemu številu ciklov litja. 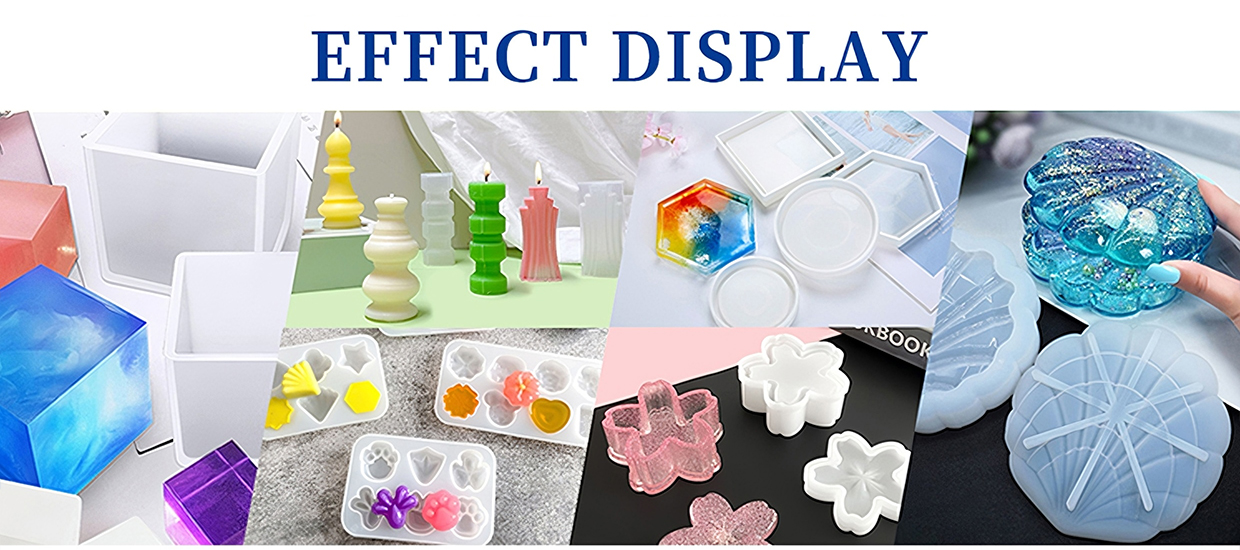
Kako izbrati ustrezno silikonsko vrsto
Ni ena sama trdota po Shoreu A, ki bi ustrezala vsaki odlitnici za litje smole. Ustrezna vrsta je odvisna od načina polnjenja, podpiranja in izločitve odlitnice.
Mehkejše vrste za zapleteno izločitev
Silikonske mešanice z nižjo trdoto ponujajo večjo gibljivost. Za izdelavo kalupov z podrezami, globokimi vdolbini ali oblikami, pri katerih mora kalup med izvlekom deformirati, je mogoče upoštevati tudi te mešanice. Glede na velikost in debelino sten kalupa je morda potrebna dodatna zunanja podpora.
Srednje trdote za uravnoteženo rokovanje z kalupi
Mešanice srednje trdote je mogoče oceniti v primerih, ko sta pomembni tako gibljivost kot ohranitev oblike. Lahko predstavljajo praktično izhodišče za oblikovanje kalupov, ki ne zahtevajo ekstremne deformacije ali zelo trdne podpore.
Trdnejše mešanice za večjo strukturno podporo
Mešanice z višjo trdoto zagotavljajo trdnejšo kalupno strukturo. Za izdelavo kalupov, ki potrebujejo večjo podporo med rokovanjem in litjem, je mogoče upoštevati tudi te mešanice. Vendar imajo trdnejše mešanice iz serije 717AB-F tudi višjo viskoznost, zato je treba njihovo sposobnost pretakanja okoli matičnega vzorca skrbno oceniti.
Vodnik za izbiro
| Zahteva glede plesni | Smer izbire | Kaj oceniti |
|---|---|---|
| Globoki podrezi ali zapleten izvlek | Upoštevajte mešanice z nižjimi vrednostmi po lestvici Shore A | Gibljivost, tveganje raztrganja in gibanje med izvlekom |
| Splošni kalupi za litje smol | Primerjajte srednje trdote po Shore A | Ravnovesje med gibljivostjo in podporo votline |
| Večje ali bolj strukturirane kalupi | Upoštevajte trdnejše trdote z ustrezno podporo | Stabilnost kalupa, viskoznost in debelina stene |
| Ožje votline ali podrobni originali | Preverite viskoznost trdote in način nalivanja | Pretok materiala, ujeti zrak in napolnjevanje votlin |
| Ponavljajoči se cikli litja | Ocenite celotno konstrukcijo kalupa | Odpornost proti trganiu, ročna obravnava in pogostost izvleka iz kalupa |
To so začetne točke za oceno kakovosti materiala, ne pa določene modelne dodelitve. Končno izbiro je treba potrditi z vzorčnim kalupom in preskusom litja.
Priporočeni tehnični razpon
Serija 717AB-F ponuja več možnosti trdote za različne konstrukcije kalupov. Spodnji razponi lahko služijo kot začetni vodnik pri razpravi o projektu litja s smolo.
| Izbor | Splošne značilnosti | Osredotočenost ocene |
|---|---|---|
| Shore A 0–15 | Mehkejša in bolj gibljiva | Zapleten izvlek, podrezani deli in deformacija kalupa |
| Shore A 20–30 | Srednje trdne možnosti | Ravnovesje med fleksibilnostjo izvleka in podporo oblike |
| Shore A 40–45 | Trdnejši razredi z višjo viskoznostjo | Konstrukcijska podpora, pretok materiala in mere kalupa |
Splošne informacije o izdelku
Delovna doba in doba vulkanizacije sta odvisni od izbrane stopnje, temperature in obravnalnih pogojev. Za natančne podatke o posamezni stopnji glejte ustrezni tehnični podatkovni list. Stopnja 30A v izvirnih podatkih uporablja drugačno referenčno temperaturo za preskus, zato je treba njene vrednosti preveriti posebej.
Za celotno primerjavo stopnje, vključno z viskoznostjo in mehanskimi lastnostmi, glejte primerjavo stopnje 717AB-F .
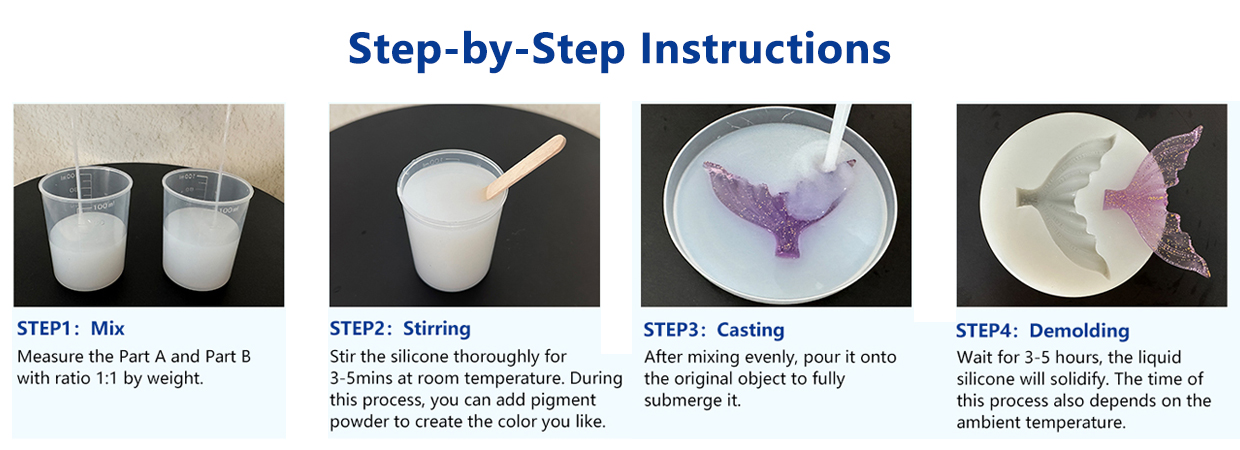
Postopek izdelave plastične forme
Korak 1: Priprava matičnega vzorca
Preverite, ali je matični vzorec čist, suh in varno nameščen v formi. Preverite stanje površine, ločilno črto ter območja, kjer se lahko zatakne zrak. Novi materiale za matične vzorce, premaze, lepila ali modelirne mešanice je treba preveriti glede združljivosti s silikonsko mešanico s platinastim katalizatorjem.
Korak 2: Načrtovanje strukture forme
Določite zahtevano debelino stene forme, smer nalivanja, način podpiranja in pot izvleka. Za zapletene oblike preverite, ali je bolj primerna enodelna fleksibilna forma ali večdelna forma.
Korak 3: Mešanje silikonskih komponent
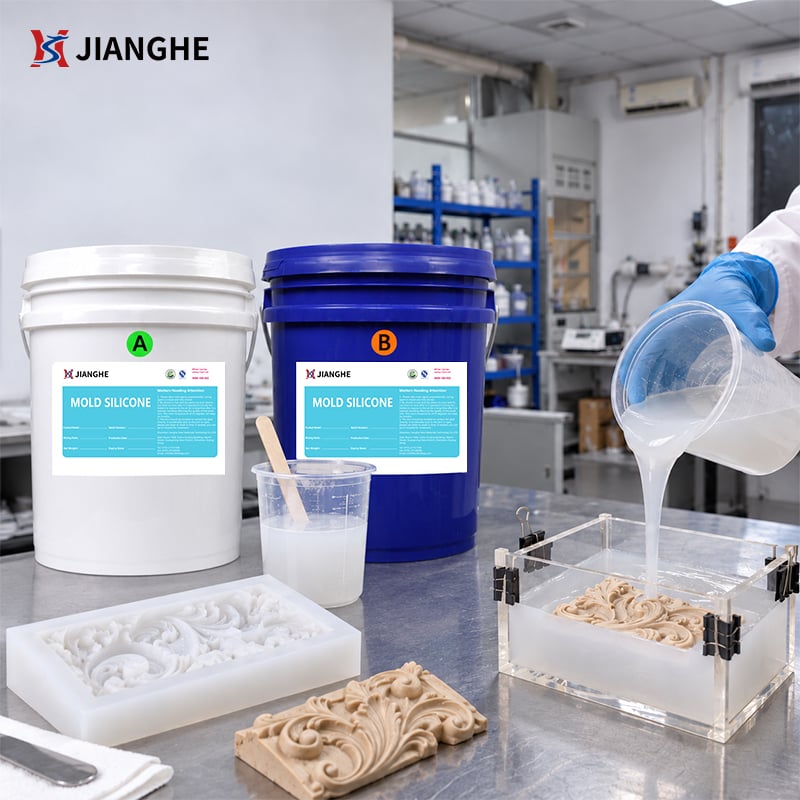
Zmešajte komponenti A in B v določenem razmerju 1:1. Mešajte temeljito, hkrati pa čim manj vnesite zraka. Merilna in mešalna oprema lahko pomaga pri doslednejšem procesu v proizvodnih okoljih.
Korak 4: Odzračevanje po potrebi
Če se med mešanjem vnese zrak ali če ima original podrobne vdolbine, lahko vakuumsko odzračevanje zmanjša ujetih mehurčkov. Metoda odzračevanja mora biti primerna za uporabljeno opremo in velikost serije.
Korak 5: Prelijte in pustite utrditi
Previdno prelijte mešano silikonsko maso v kalupno škatlo. Pustite dovolj časa za utrjevanje pri ustreznih procesnih pogojih. Referenčni čas utrjevanja pri sobni temperaturi za to serijo je približno štiri ure; dejanski čas utrjevanja se lahko razlikuje glede na temperaturo in razred materiala.
Korak 6: Odstranite kalup in pregledajte
Previdno odstranite utrjeni silikonski kalup z originala. Pred uporabo kalupa za litje smole pregledajte površino votline, robove, tanke dele in dimenzionalne značilnosti.
Korak 7: Izvedite preskusno litje smole
Za preskusno litje uporabite predvideno sestavo smole. Preverite obnašanje pri polnjenju, toploto utrjevanja, kakovost površine, izvlečnost iz kalupa ter stanje kalupa po odstranitvi. Rezultate potrdite pred začetkom redne proizvodnje.
Razmiskave o zmogljivosti in združljivosti
Združljivost osnovnega materiala
Silikon z platinsko katalizo lahko zavira določene materiale, med drugim amini, žveplo in organske spojine cinka. Če osnovni vzorec vsebuje neznane premaze, lepila, gline ali površinske obdelave, pred izdelavo celotne kalupne forme izvedite majhen test združljivosti.
Litje smole in toplota strjevanja
Strjevanje smole lahko povzroči toploto, količina pa se lahko razlikuje glede na sestavo smole, prostornino litja, geometrijo kalupa in pogoje strjevanja. Za globoka ali večja litja ocenite dejansko najvišjo temperaturo med preskusom. Ne predvidevajte, da je ena silikonska razreda primerna za vsako prostornino smole ali urnik strjevanja brez preizkusa.
Površinska obdelava in sprostitev
Končna površina kalupa je odvisna od vzorčnega predmeta, mešanja silikona, odstranjevanja zraka in procesa utrjevanja. Obnašanje pri izvleku končnega litja je odvisno tudi od sestave smole in stanja kalupa. Če se upošteva sredstvo za ločevanje, preverite, ali je združljivo z obema materialoma in ne vpliva na zahtevano kakovost površine.
Podpora kalupa in obratovalni pogoji
Gibljiv silikonski kalup morda potrebuje trdno podporno lupino ali zunanjo pritrdilno napravo, še posebej, kadar je kalup velik, globok ali napolnjen z večjo količino težje smole. Trdota kalupa sama po sebi ne določa stabilnosti. Debelina sten, oblika podpore in pogoji litja vse skupaj vplivajo na končni rezultat.
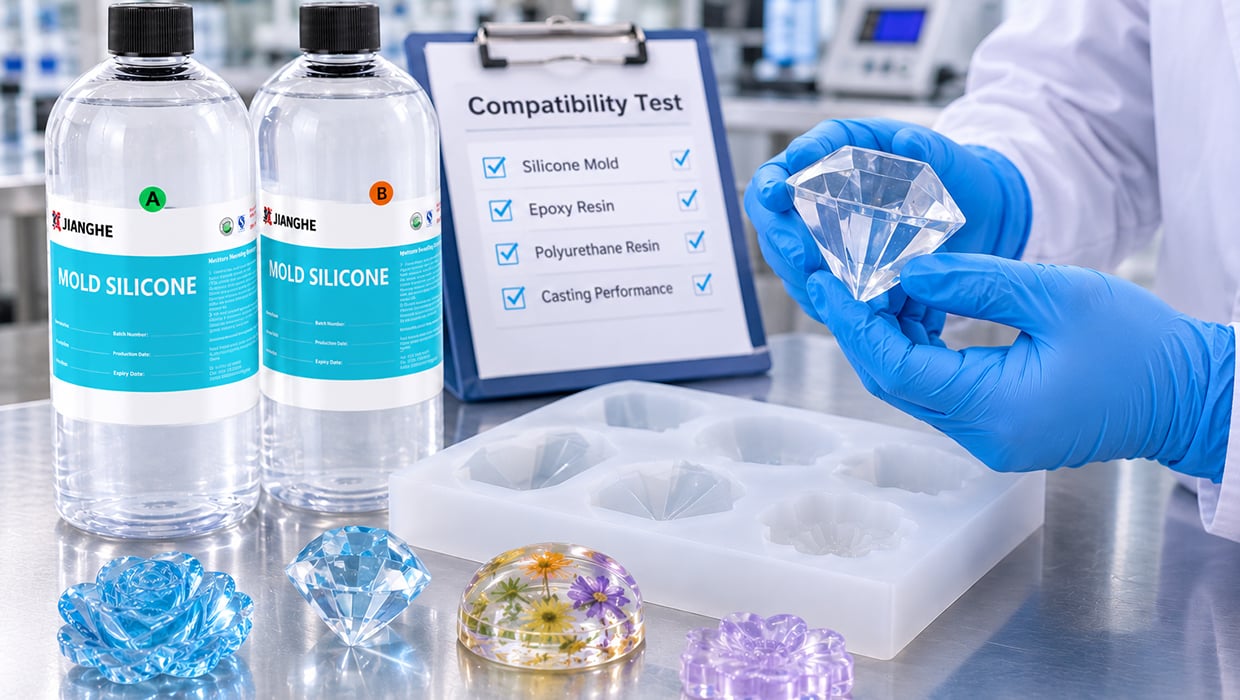
Preskus aplikacije in nadzor kakovosti
Uspešen vzorčni kalup je treba oceniti pri pogoju, ki so čim bližji namenjenemu proizvodnemu procesu. Pri novem projektu litja s smolo lahko preskusi vključujejo:
Preverjanje vzorca in površine
Preverite glavni vzorec za površinske napake, onesnaženje in materiale, ki bi lahko ovirali strjevanje silikona.
Ocenitev strjevanja silikona
Potrdite, da se silikon strdi po celotni kalupu, tudi okoli globokih vdolbin, ozkih delov in zapletene geometrije.
Preverjanje dimenzij in strukture kalupa
Preverite dimenzije votline, debelino sten, robove in območja, ki bi se lahko deformirala med rokovanjem ali polnjenjem z smolo.
Preizkus združljivosti s smolo
V preskusnem kalupu odlite predvideno smolo. Opazujte stanje površine, obnašanje pri izdemontiranju, toploto strjevanja ter kakršne koli vidne spremembe kalupa.
Ocenitev večkratnega izdemontiranja
Kjer je načrtovana večkratna proizvodnja, izvedite več ciklov litja in izdemontiranja, da opazite obrabo, raztrganost in deformacijo pred potrditvijo konstrukcije kalupa.
Obseg ocene naj temelji na dejanski konstrukciji kalupa in materialu za litje, ne pa le na splošni specifikaciji silikona.
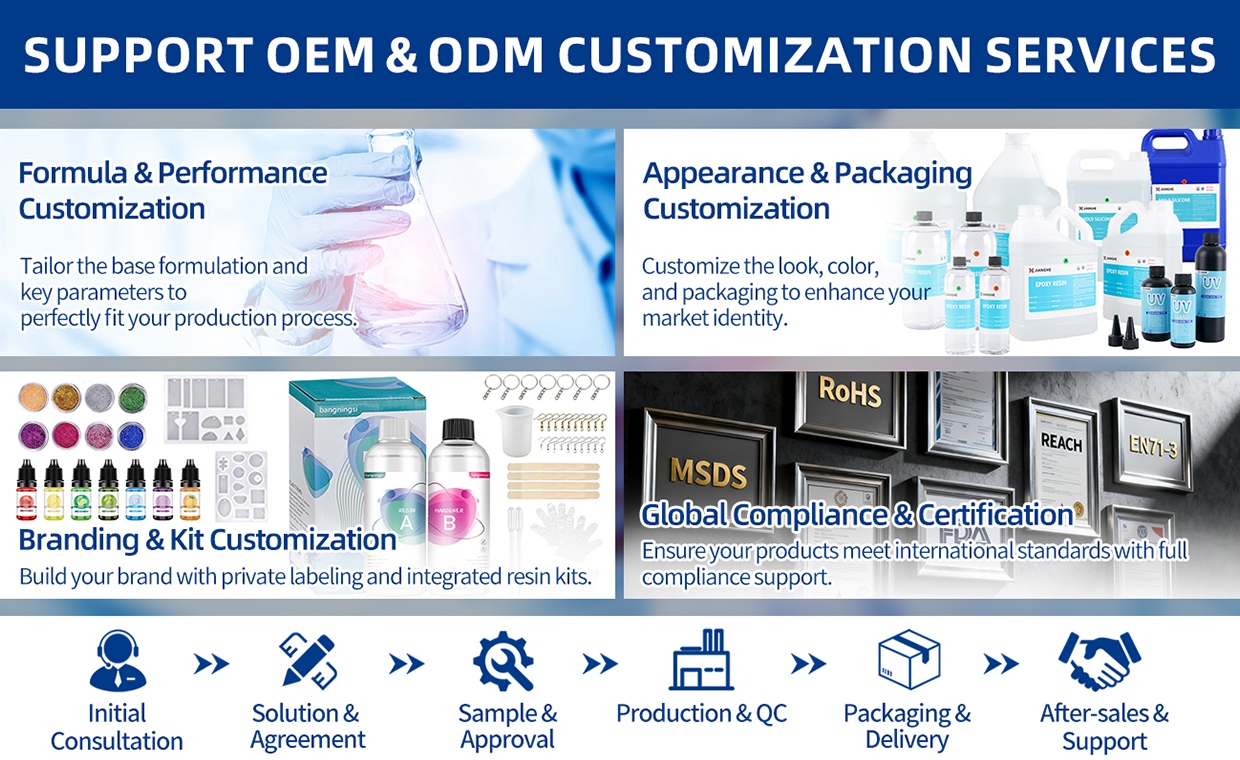
Pakiranje, prilagajanje in podpora pri dobavi
Jianghe dobavlja dvokomponentno tekočo silikonsko gumo za proizvajalce in podjetja, ki razvijajo lastne postopke izdelave kalupov in litja s smolo.
Serija 717AB-F ponuja več stopinj trdote znotraj ene družine izdelkov, kar omogoča kupovalnim ekipam, da ocenijo različne zahteve za kalupe, ne da bi morali preiti na nepovezan sistem materialov.
Pakiranje je mogoče prilagoditi glede na zahteve naročila. Za kvalificirane projekte je mogoče razpravljati o preskušanju vzorcev, izbiri stopnje trdote ter OEM- ali privatnih oznakah.
Za distributerje, proizvajalce smolnih izdelkov in podjetja za izdelavo kalupov lahko razprava o dobavi vključuje:
Pri zahtevi za priporočilo nam posredujte mere vašega kalupa, osnovni material, predvideno vrsto smole in pričakovano količino litja.
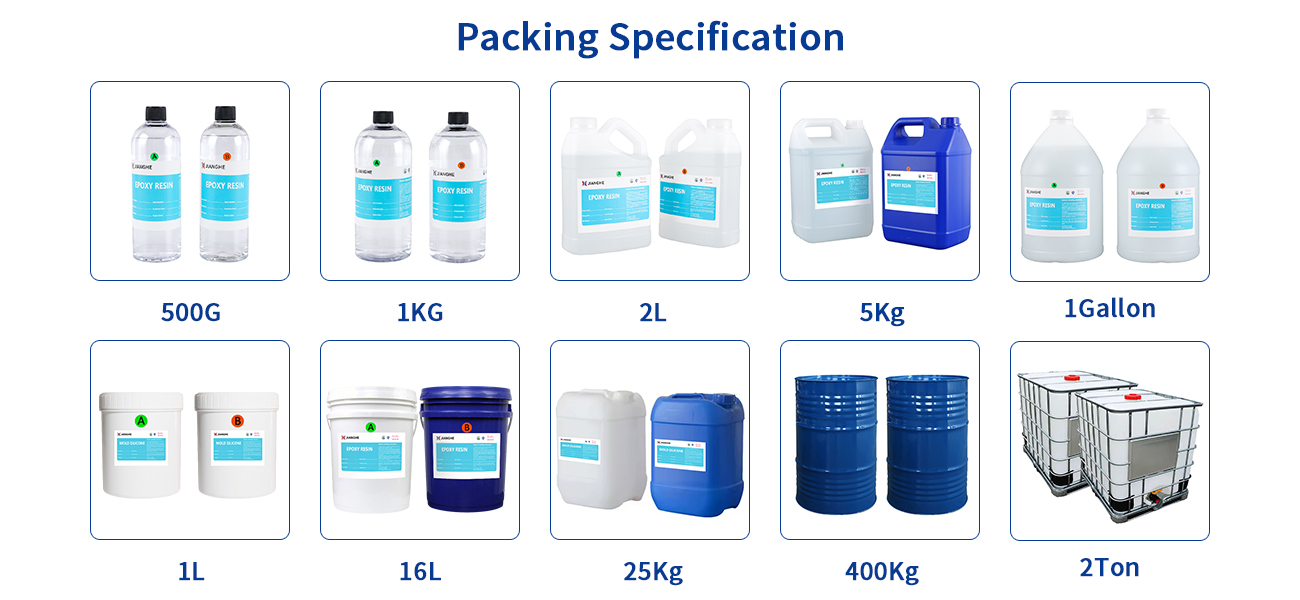
Če potrebujete prilagojeno embalažo ali druge specifikacije, nas kontaktirajte.
Pogosta vprašanja
V1: Ali se platinasto utrjujoča silikonska guma lahko uporabi za kalupe za litje s smolo?
Da. Platinasti silikonski gumi za izdelavo kalupov za litje smol so primereni za oceno. Ustrezna kakovost je odvisna od oblikovanja kalupa, zahtevane gibljivosti, litja materiala in pogojev za izvlečenje iz kalupa. Pred začetkom serijske proizvodnje priporočamo preizkus združljivosti z vašim specifičnim sistemom smole.
Vprašanje 2: Katera trdota po Shoreu A je primerna za kalupe za litje smol?
Ustrezna trdota je odvisna od velikosti, oblike, debeline sten in stopnje podrobnosti kalupa. Mehkejše različice silikona ponujajo večjo gibljivost za kalupe z izvlečnimi deli, trši različici pa zagotavljajo večjo strukturno stabilnost. S preizkusnim vzorcem lahko določite ustrezno trdoto za vaše oblikovanje kalupa.
Vprašanje 3: Kakšno je razmerje mešanja in čas za obdelavo?
Serija 717AB-F uporablja razmerje mešanja 1:1 za komponenti A in B. Tipičen čas za obdelavo znaša približno 30 minut pri 25 °C. Dejanski čas za obdelavo se lahko razlikuje glede na okoljsko temperaturo in pogoje obdelave.
Vprašanje 4: Kako zmanjšam zrakove mehurčke pri izdelavi silikonskih kalupov?
Mešajte komponenti A in B počasi in temeljito, pri čemer zmanjšajte vnašanje zraka. Vakuumsko odzračevanje lahko pomaga odstraniti ujeti zrak pred nalivanjem. Za kalupe z ozkimi votlinami ali podrobnimi strukturami sta pravilna tehnika nalivanja in preskus vzorca prav tako pomembna.
V5: Ali lahko smola ali matični modeli vplivajo na utrjevanje silikona?
Da. Določeni materiali, vključno z amini, žveplo vsečimi spojinami in organskimi cinkovimi spojinami, lahko zavirajo utrjevanje silikona s platinastim katalizatorjem. Če uporabljate neznan matični model, premaz, lepilo ali sredstvo za ločevanje, pred celotno proizvodnjo izvedite majhen preskus združljivosti.