EN
Platin-katalizált folyékony szilikon gumiként gyanták öntőformáinak készítéséhez
Modell: 8. sorozat Keverési arány: 1:1
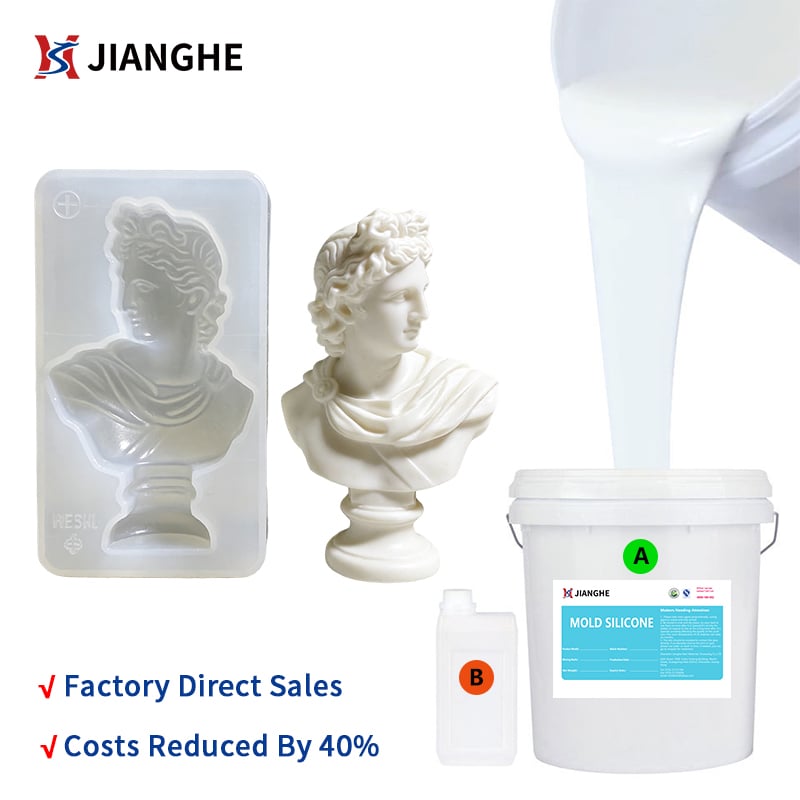
a 717AB-F egy kétalkotós, platin-katalizált hozzáadási kemosztású szilikon gumi sorozat öntőformák gyártásához. Az 1:1 A/B keverési arány és a többféle Shore A keménységválaszték segíti az öntőforma-gyártókat abban, hogy egyensúlyt teremtsenek az öntőformák rugalmassága, üreg-támogatása és kioldási viselkedése között gyantaöntési projektekhez. A megfelelő minőség kiválasztását a használt öntőgyanta, az öntőforma geometriája, az öntés mélysége és a gyártási körülmények alapján kell értékelni.
Fő jellemzők:
- 1:1 A/B keverési arány
- Több keménységválaszték az öntőforma tervezéséhez
- Kb. 30 perces dolgozási idő
- Kb. 4 órás szobahőmérsékleten történő megkeményedés
Tökéletes:
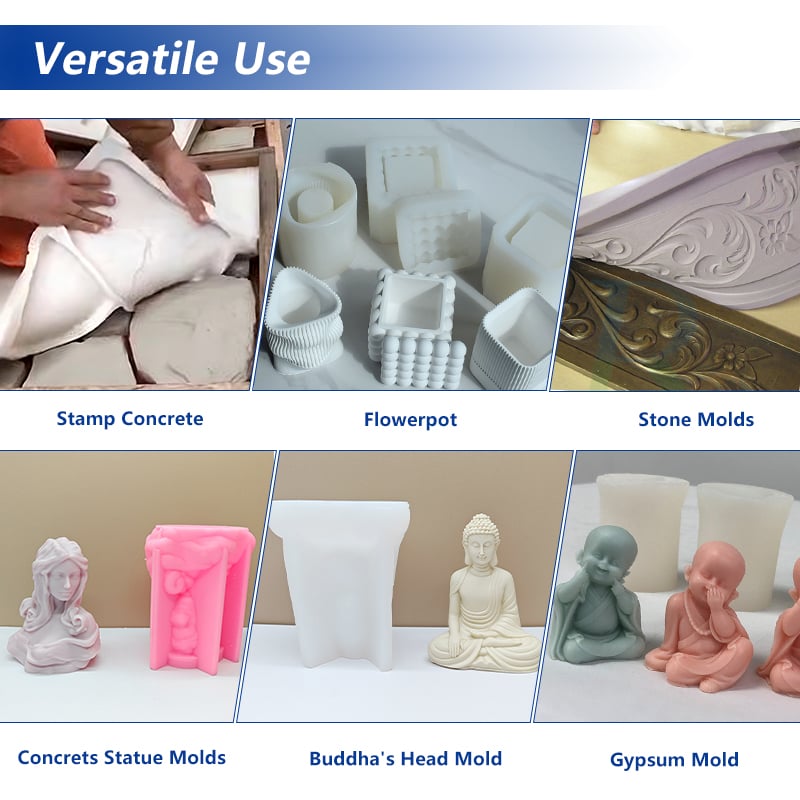
Epoxigyanta öntőformák · Díszítő gyantadarabok · Kisebb tételben készülő gyantaöntvények · Egyedi gyantakomponensek · Többüreges öntőformák

- Áttekintés
- Ajánlott termékek
Anyag: Kétalkotós, platinaadással katalizált folyékony szilikon gumiként működő anyag
Modell: 717AB-F sorozat
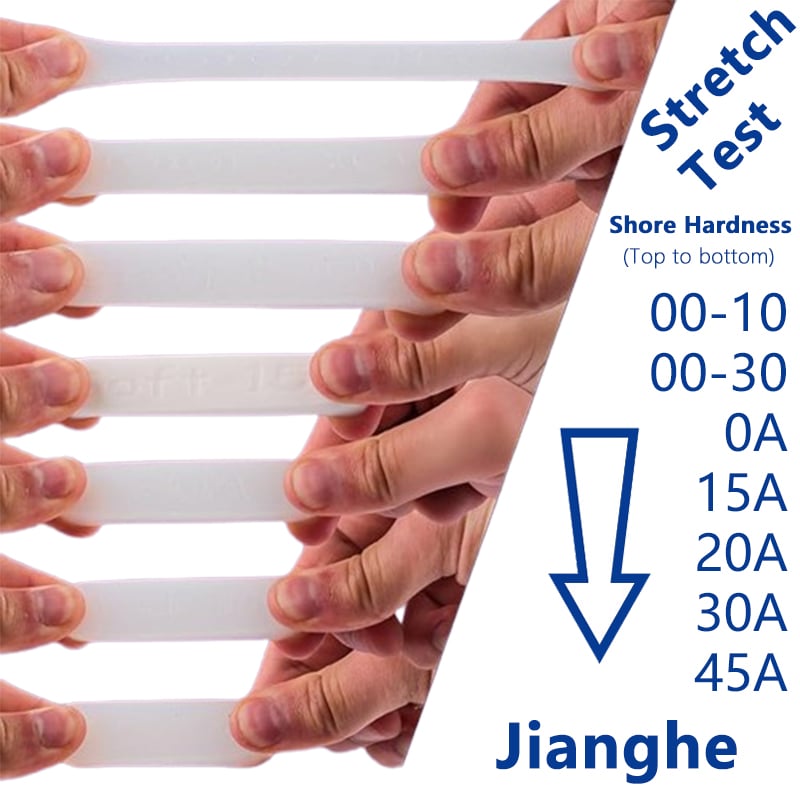
Elérhető keménység: Shore A 0–45
Keverési arány: 1:1
Felhasználhatósági idő: kb. 30 perc a megadott referenciafeltételek mellett
Szobahőmérsékleten történő keményedés: kb. 4 óra a megadott referenciafeltételek mellett
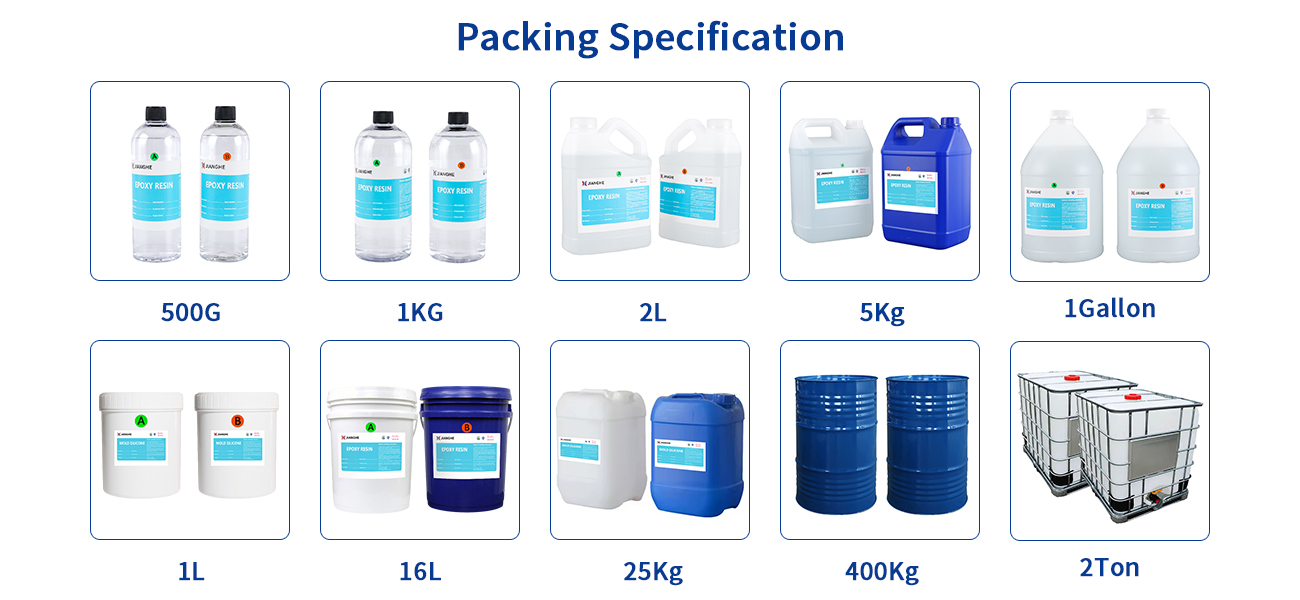
Csomagolás: a megrendelési igények szerint
Többfokozatú termékválasztás
Nagykereskedelmi vásárlás előtti mintaértékelés
Csomagolási és címkézési előírások
OEM- és saját márkás támogatás
Ismételt megrendelések és szállítás koordinálása
Gyantaöntő formák gyártására tervezve
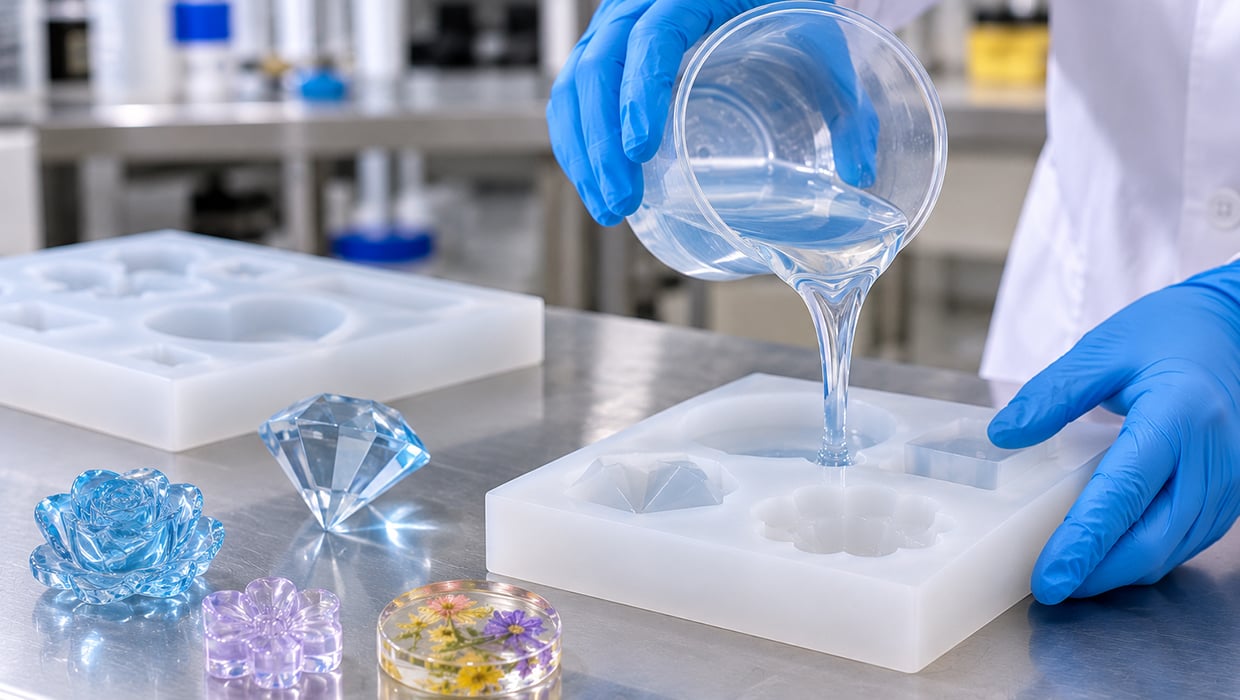
Egy gyantaöntő forma többet is képes megtenni, mint hogy egyszerűen reprodukálja egy minta alakját. A forma üregének szerkezetét meg kell őriznie az öntési folyamat során, a megkeményedett öntvényt zavarmentesen ki kell tudnia engedni, és praktikusan kezelhetőnek kell maradnia a többszörös gyártási ciklusok során.
A forma terve és a szilikon minősége egymással összehangoltan működik. Összetett alakzatok vagy alulmaradó részek esetén rugalmas forma szükséges lehet, míg nagyobb méretű forma vagy mélyebb üregekkel rendelkező forma nagyobb szerkezeti merevséget igényelhet. Figyelembe kell venni a beöntendő gyanta súlyát és térfogatát, a forma falvastagságát, valamint a tervezett kibontási módszert.
A 717AB-F platina-kötésű szilikon gumisorozat több keménységi fokozatot kínál különböző formastruktúrákhoz. A gyártóknak nem csupán a Shore A érték alapján kell kiválasztaniuk a megfelelő fokozatot, hanem együttesen figyelembe kell venniük a mintadarabot, az öntőanyagot, a forma méreteit és a gyártási körülményeket.
Műgyanta-alkalmazások esetén a kiválasztott szilikonfokozatot az aktuális műgyanta-összetétellel együtt kell kiértékelni, mielőtt a sorozatos gyártásba lépnének.
Fő követelmények műgyanta-öntőformákhoz
Formafelület és alak reprodukálása
A kész szilikonforma felülete a mintadarab állapotát tükrözi. A karcolások, por, felületi hibák és a mintadarab körül becsapódott levegő befolyásolhatják a végső üreg alakját. Olyan műgyanta-alkatrészeknél, ahol a megjelenés és a felületi egységesség fontos, a mintadarab előkészítését és a szilikon öntési körülményeit a forma gyártása előtt szigorúan ellenőrizni kell.
Rugalmas és ellenőrzött kikapcsolás
A gyantöltésű öntvények mélyedéseket, kiemelkedő részleteket, keskeny szakaszokat vagy alávágásokat tartalmazhatnak. Ezen jellemzők körül egy túl merev forma nehezen nyitható ki, míg egy túl puha forma további támasztásra szorul alakjának megtartásához. Ezért a keménységet az öntvény geometriája és a várható kihúzási mozgás alapján kell kiválasztani.
Üregstabilitás gyantöltés közben
A forma meg kell őriznie eredeti alakját, amíg a gyanta beletöltésre és megkötésre kerül. Nagyobb üregek, magasabb formafalak és nehezebb öntvények nagyobb igényt támasztanak a forma támasztásával szemben. A szilikon keménysége, a falvastagság, a forma méretei és egy külső támasztó héj ugyanabban a forma tervezési folyamatban kerülnek figyelembevételre.
Összeférhetőség az öntőgyantával
Különböző öntőgyantarendszerek különböző összetételűek lehetnek, eltérő adalékanyagokat tartalmazhatnak, más a keményedési sebességük és a hőfejlődésük jellege. Egy szilikonfajtát nem szabad feltételezni azonos működésűnek minden epoxi-, poliuretán- vagy UV-gyantával. Ajánlott egy kis próbaforgás az adott gyantával a felületi állapot, a kioldási viselkedés és a keményedési hő hatásának értékelésére.
Ismétlődő gyártáshoz való alkalmasság
Az ismételt öntésnél a forma állapota ugyanolyan fontos, mint az első sikeres kioldás. A formát ellenőrizni kell szakadások, deformáció, felületi károsodás és vékony részek környezetében bekövetkezett változások szempontjából a próbaforgások után. A választott forma szerkezete és a szilikon keménysége meghatározásakor figyelembe kell venni a tervezett gyártási mennyiséget és a kioldások gyakoriságát.
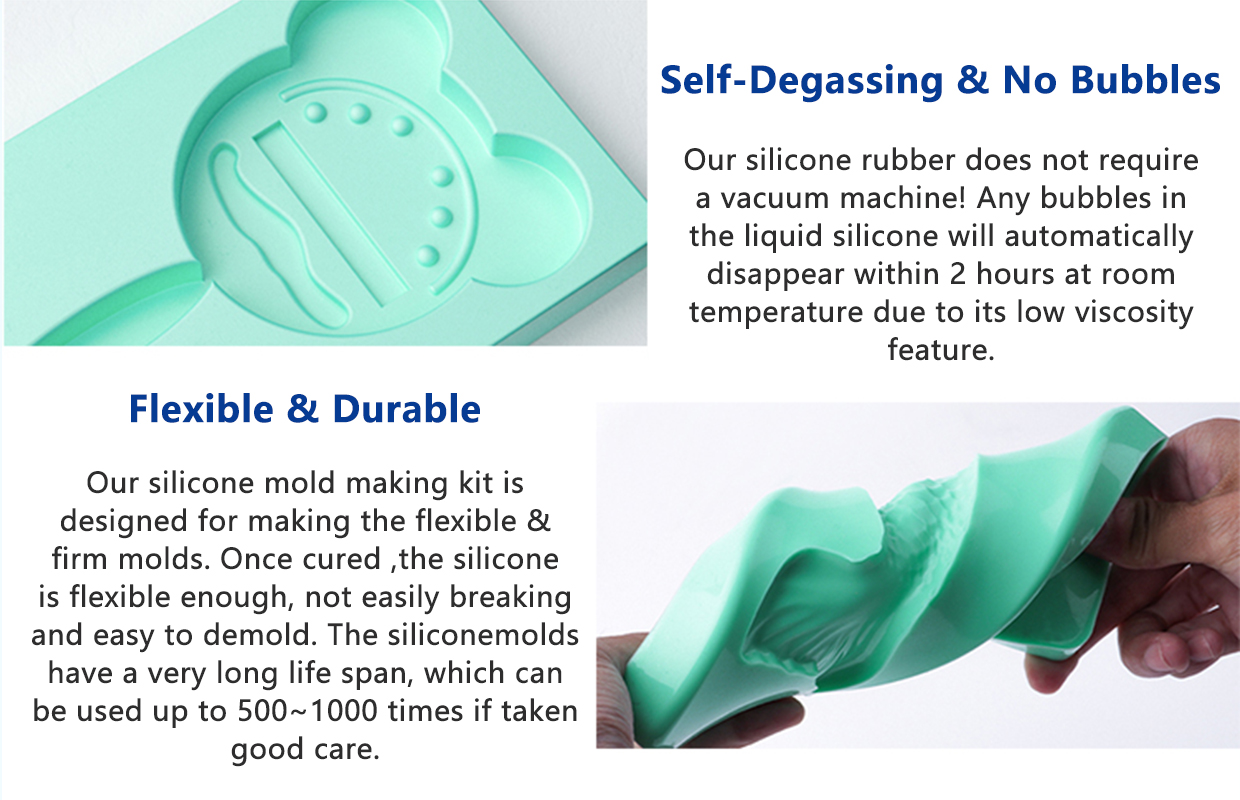
Tipikus gyantaöntési formák alkalmazási területei
Epoxi gyantás Formák
Díszítő epoxi alkatrészeket, egyedi formájú gyantaalkatrészeket és öntött gyanta termékeket gyártó gyártók számára. A forma tervezése során figyelembe kell venni a gyanta keményedési jellegét, az öntési térfogatot, a üreg mélységét és a szükséges felületminőséget.
Díszítő műgyanta-alkotóelemek
Formázott díszítő alkatrészekhez, amelyeknek formált szélei, kiemelkedő mintázatai, bemélyedő részletei és egyedi felületi tervei vannak. A szilikonforma megfelelő egyensúlyt kell, hogy biztosítson a rugalmas kibontás és a üreg támogatása között.
Egyedi műgyanta-másolatok
Egy mestermodell reprodukálásához szilikonformába, majd műgyanta-másolatok öntéséhez. A mestermodell felülete, az elválasztóvonal, a belső kivágások és a szükséges méretbeli pontosság értékelése szükséges a szilikonfajta kiválasztása előtt.
Prototípus- és kis sorozatgyártású műgyanta-alkatrészek
Termékfejlesztési mintákhoz, egyedi alkatrészekhez és korlátozott gyártási sorozatokhoz, ahol a rugalmas szerszámozás hasznos lehet. A forma szerkezetét a alkatrész geometriájához és a tervezett öntésszámhoz kell igazítani. 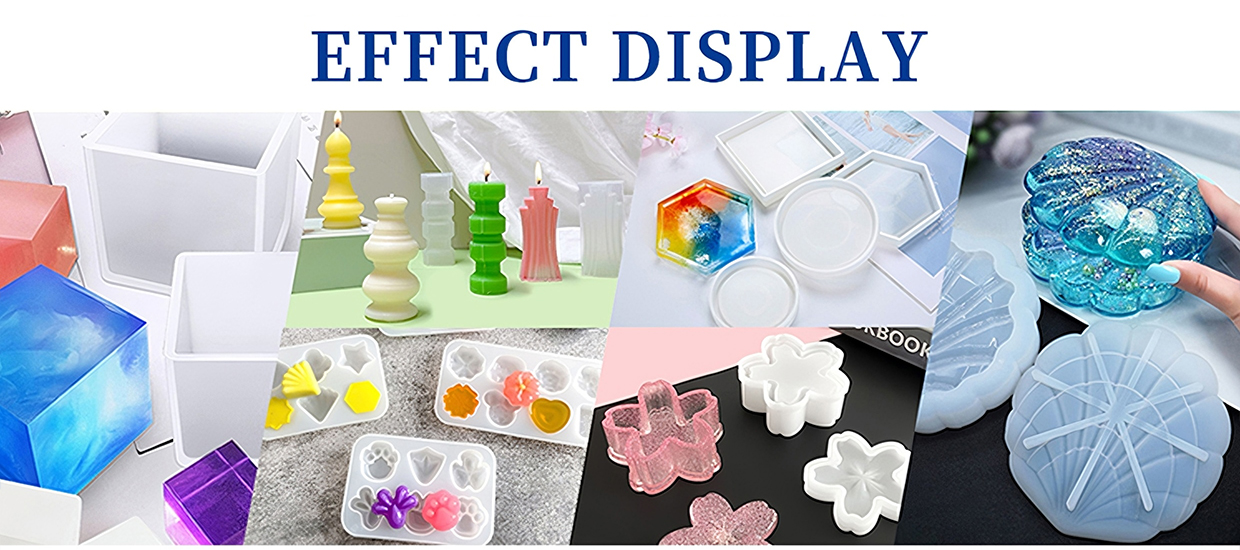
Hogyan válasszunk megfelelő szilikonfajtát
Nincs egyetlen Shore A keménység, amely minden műgyanta-formaöntéshez alkalmas lenne. A megfelelő fajta attól függ, hogyan töltik meg, támasztják és bontják ki a formát.
Lágyabb fajták összetett kibontáshoz
Az alacsonyabb keménységű szilikonfokozatok nagyobb rugalmasságot nyújtanak. Ezeket akkor érdemes figyelembe venni, ha a forma aláhúzódásokat, mély bemélyedéseket vagy olyan alakzatokat tartalmaz, amelyeknél a forma deformálódására van szükség a kikapcsolás során. A forma méretétől és falvastagságától függően esetleg további külső támasztásra is szükség lehet.
Közepes fokozatok – kiegyensúlyozott forma kezeléséhez
A közepes keménységű fokozatok akkor értékelhetők, ha egyaránt fontos a rugalmasság és az alak megtartása. Gyakorlati kiindulási pontként szolgálhatnak olyan forma terveknél, amelyek nem igényelnek extrém deformációt vagy rendkívül merev támasztást.
Merevebb fokozatok – nagyobb szerkezeti támasztáshoz
A magasabb keménységű fokozatok merevebb formastruktúrát biztosítanak. Azoknál a formáknál érdemes figyelembe venni őket, amelyek kezelése és öntése során több támasztásra van szükség. Ugyanakkor a 717AB-F sorozat merevebb fokozatainak magasabb a viszkozitása is, ezért a mestermodell körül történő áramlásukat gondosan értékelni kell.
Kiválasztási útmutató
| Forma követelmény | Kiválasztási irány | Mit érdemes értékelni |
|---|---|---|
| Mély aláhúzódások vagy összetett kikapcsolás | Alacsonyabb Shore A fokozatokat érdemes figyelembe venni | Rugalmasság, szakadási kockázat és kikapcsolási mozgás |
| Általános gyantás öntőformák | Közepes Shore A-értékek összehasonlítása | Rugalmas és üreg-támogató tulajdonságok egyensúlya |
| Nagyobb vagy bonyolultabb szerkezetű formák | Fontolja meg a megfelelő támogatással rendelkező merevebb minőségeket | Formaállékonyság, viszkozitás és falvastagság |
| Szűk üregek vagy részletes minták | Értékelje a minőség viszkozitását és öntési módszerét | Anyagáramlás, elzárt levegő és üreg kitöltése |
| Többszörös öntési ciklusok | Értékelje a teljes forma szerkezetét | Szakadásgátlás, kezelhetőség és kiképzési gyakoriság |
Ezek a fokozatok értékelésének kiindulási pontjai, nem rögzített modell-hozzárendelések. A végső választást mintaforma és öntési próbával kell megerősíteni.
Ajánlott műszaki tartomány
A 717AB-F sorozat különböző keménységi lehetőségeket kínál különféle formastruktúrákhoz. Az alábbi tartományok kezdeti útmutatóként használhatók egy gyantás öntési projekt megbeszélésekor.
| Választási lehetőségek köre | Általános jellemzők | Értékelési fókusz |
|---|---|---|
| Shore A 0–15 | Lágyabb és rugalmasabb | Bonyolult kiképzés, alávágások és formaelhajlás |
| Shore A 20–30 | Közepes keménységű lehetőségek | Kiképzési rugalmasság és alakfenntartás egyensúlya |
| Shore A 40–45 | Keményebb fokozatok magasabb viszkozitással | Szerkezeti merevség, anyagáramlás és forma méretei |
Általános termékinformáció
A felhasználhatósági és a keményedési idő a kiválasztott minőségtől, a hőmérséklettől és a feldolgozási feltételektől függ. Az adott minőség pontos adatait a megfelelő műszaki adatlapban találja. A 30A minőség forrásadataiban eltérő referencia-hőmérsékletet alkalmaznak, ezért az értékeit külön kell ellenőrizni.
A teljes minőségösszehasonlításhoz – beleértve a viszkozitást és a mechanikai tulajdonságokat – lásd a 717AB-F Minőségösszehasonlítás .
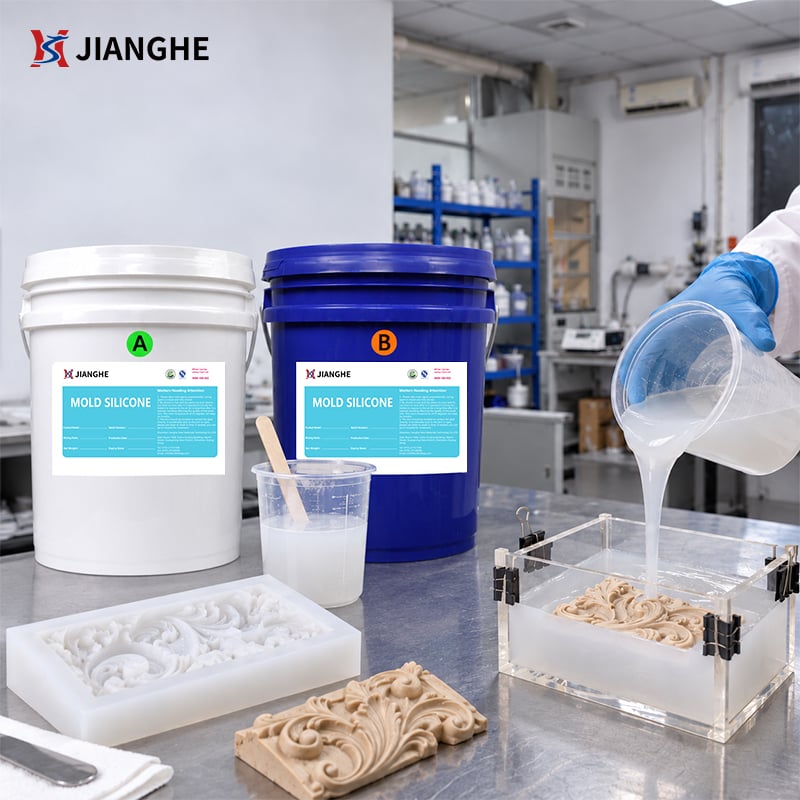
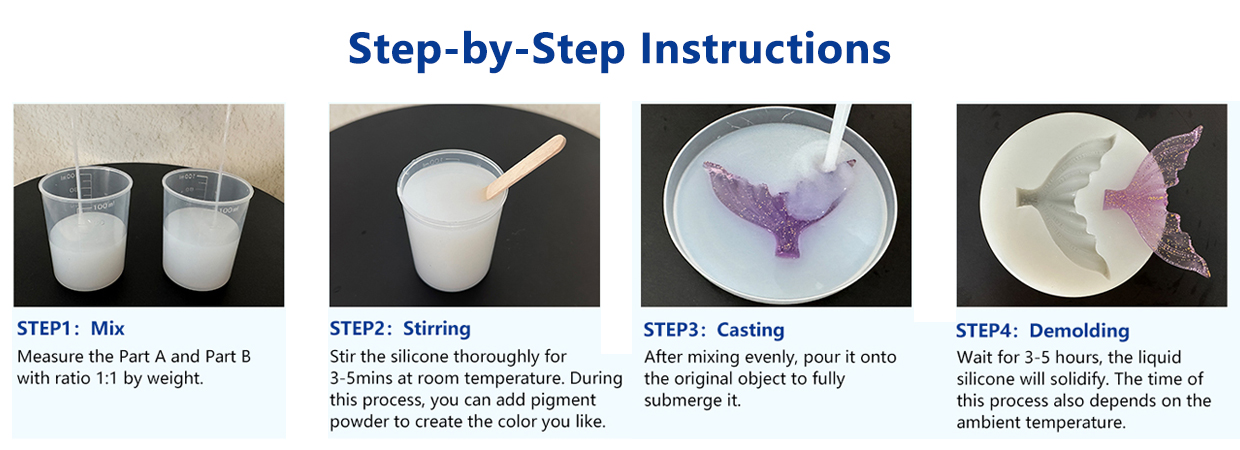
Műgyanta formakészítési folyamat
1. lépés: A minta előkészítése
Győződjön meg arról, hogy a minta tiszta, száraz és biztonságosan rögzítve van a forma dobozban. Ellenőrizze a felület állapotát, az elválasztási vonalat és azokat a területeket, ahol levegő tudna bekerülni. Az új mintermék, bevonatok, ragasztók vagy modellező anyagok kompatibilitását ellenőrizni kell a platina-kötésű szilikonnal.
2. lépés: A forma szerkezetének tervezése
Határozza meg a szükséges forma falvastagságot, öntési irányt, támasztási módot és kibontási útvonalat. Összetett alakzatok esetén értékelje, hogy egyrészes rugalmas forma vagy többrészes forma alkalmasabb-e.
3. lépés: A szilikon komponensek keverése
Keverje össze az A és B komponenseket az előírt 1:1 arányban. Keverje alaposan, miközben minimálisra csökkenti a levegő bekerülését. A mérő- és keverőberendezések segíthetnek a gyártási környezetben konzisztensebb folyamatok elérésében.
4. lépés: Légtelenítés szükség esetén
Ha levegő jut be keverés közben, vagy a minta részletes, mélyedésekkel teli felülettel rendelkezik, vákuumos légtelenítéssel csökkenthetők a becsapódott buborékok. A légtelenítési módszernek megfelelőnek kell lennie a használt berendezéshez és a gyártási tétel méretéhez.
5. lépés: Öntés és keményedésre hagyás
A kevert szilikonmasszát óvatosan öntsük be a formadobozba. Hagyjunk elegendő időt a keményedésre a megfelelő feldolgozási körülmények mellett. A sorozat hőmérséklet-környezetben történő keményedésének referenciaideje körülbelül négy óra; a tényleges keményedési idő a hőmérséklettől és az anyagminőségtől függően változhat.
6. lépés: Forma kibontása és ellenőrzése
A keményedett szilikonformát óvatosan távolítsuk el a mintáról. Ellenőrizzük a forma üregfelületét, éleit, vékony részeit és méretbeli jellemzőit a műgyanta öntésének megkezdése előtt.
7. lépés: Műgyanta-öntési próbafolyamat végrehajtása
A tervezett műgyanta-összetétellel végezzünk próbafolyamatot. Értékeljük az öntési viselkedést, a keményedési hőfejlődést, a felületminőséget, a kioldást és a forma állapotát a kibontás után. A sorozatgyártás megkezdése előtt erősítsük meg az eredményeket.
Teljesítmény- és kompatibilitási szempontok
Mesteranyag-kompatibilitás ellenőrzése
A platina-keményítésű szilikon bizonyos anyagokkal szemben érzékeny, például aminokkal, kénnel és organó-cink vegyületekkel. Ha a mestermintán ismeretlen bevonatok, ragasztók, agyagok vagy felületkezelések találhatók, akkor a teljes forma elkészítése előtt végezzen egy kis kompatibilitási tesztet.
Öntőgyanta és keményedési hőmérséklet
A gyanta keményedése hőt termelhet, és a mennyiség függ a gyanta összetételétől, az öntés térfogatától, a forma geometriájától és a keményedési körülményektől. Mélyebb vagy nagyobb öntvények esetén értékelje a próbafolyamat során mért tényleges csúcshőmérsékletet. Ne feltételezze, hogy egyetlen szilikonfajta minden gyantamennyiségre és keményedési ütemtervre alkalmas lesz tesztelés nélkül.
Felületminőség és kioldás
A kész szilikonforma felületét befolyásolja az eredeti minta, a szilikonkeverék összekeverése, a levegő eltávolítása és a keményedési folyamat. A végső öntés kioldási viselkedése szintén függ a gyantaösszetételtől és a forma állapotától. Ha kioldószert használ, ellenőrizze, hogy kompatibilis-e mindkét anyaggal, és nem rontja-e a szükséges felületminőséget.
Formatartó és üzemeltetési feltételek
Egy rugalmas szilikonforma merev tartóhéjra vagy külső rögzítő szerkezetre is szükség lehet, különösen akkor, ha a forma nagy méretű, mély vagy súlyosabb gyantamennyiséggel történő kitöltésre kerül. A forma keménysége önmagában nem határozza meg az állékonyságot. A falvastagság, a tartószerkezet terve és az öntési feltételek mindegyike hozzájárul az eredményhez.
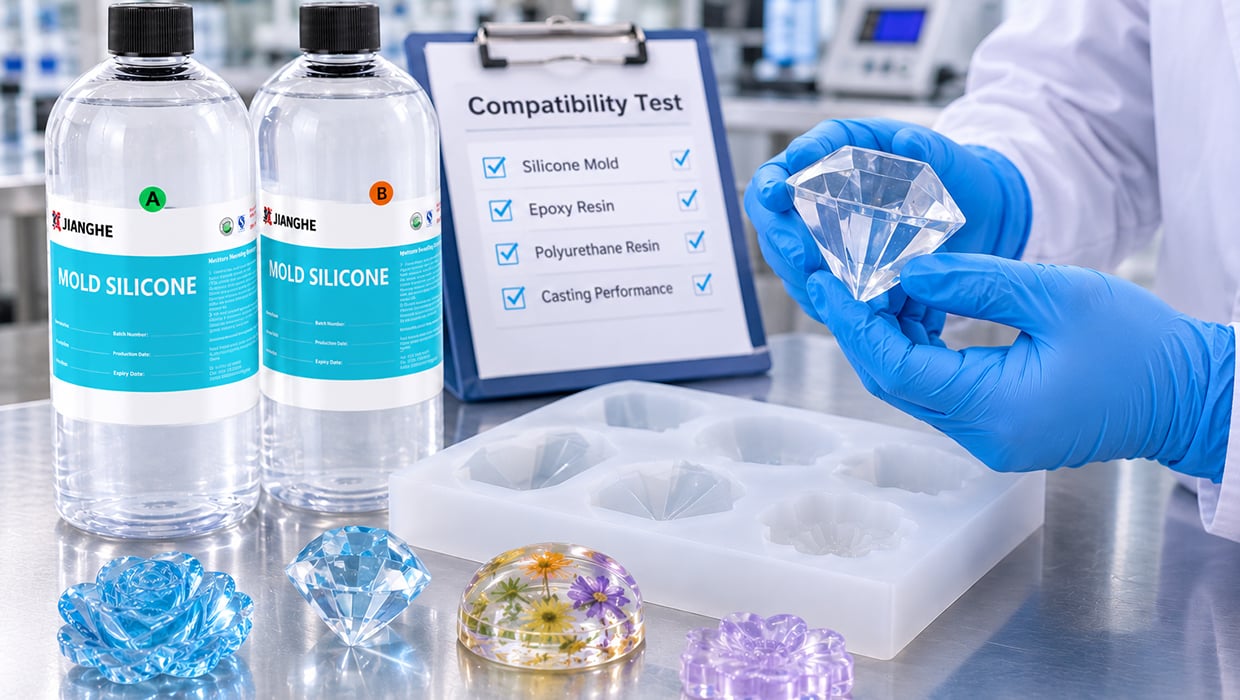
Alkalmazási tesztelés és minőségellenőrzés
Egy sikeres mintaforma értékelését a tervezett gyártási folyamathoz közeli körülmények között kell elvégezni. Egy új gyantaöntési projekt esetében a tesztelés például a következőket is magában foglalhatja:
Eredeti minta és felületvizsgálat
Ellenőrizze a fő mintát felületi hibák, szennyeződések és a szilikon keményedését akadályozó anyagok szempontjából.
Szilikon keményedési értékelés
Győződjön meg arról, hogy a szilikon az egész formában keményedik, beleértve a mély bemélyedéseket, keskeny szakaszokat és összetett geometriákat is.
Forma méret- és szerkezetellenőrzése
Ellenőrizze a üreg méreteit, falvastagságát, éleit és azokat a területeket, amelyek deformálódhatnak a kezelés vagy a gyanta töltése során.
Gyanta kompatibilitási próbáló
Öntse be a tervezett gyantát a próbafórmába. Figyelje meg a felület állapotát, a kibontási viselkedést, a keményedési hőt és bármely látható változást a formán.
Többszörös kibontási értékelés
Amennyiben ismételt gyártásra van szükség, végezzen több öntési és kibontási ciklust a forma kopásának, szakadásának és deformálódásának megfigyelésére, mielőtt véglegesítené a forma tervezését.
Az értékelési körnek a tényleges forma tervezésén és öntött anyagon kell alapulnia, ne csak egy általános szilikon-specifikáción.
Csomagolás, testreszabás és ellátási támogatás
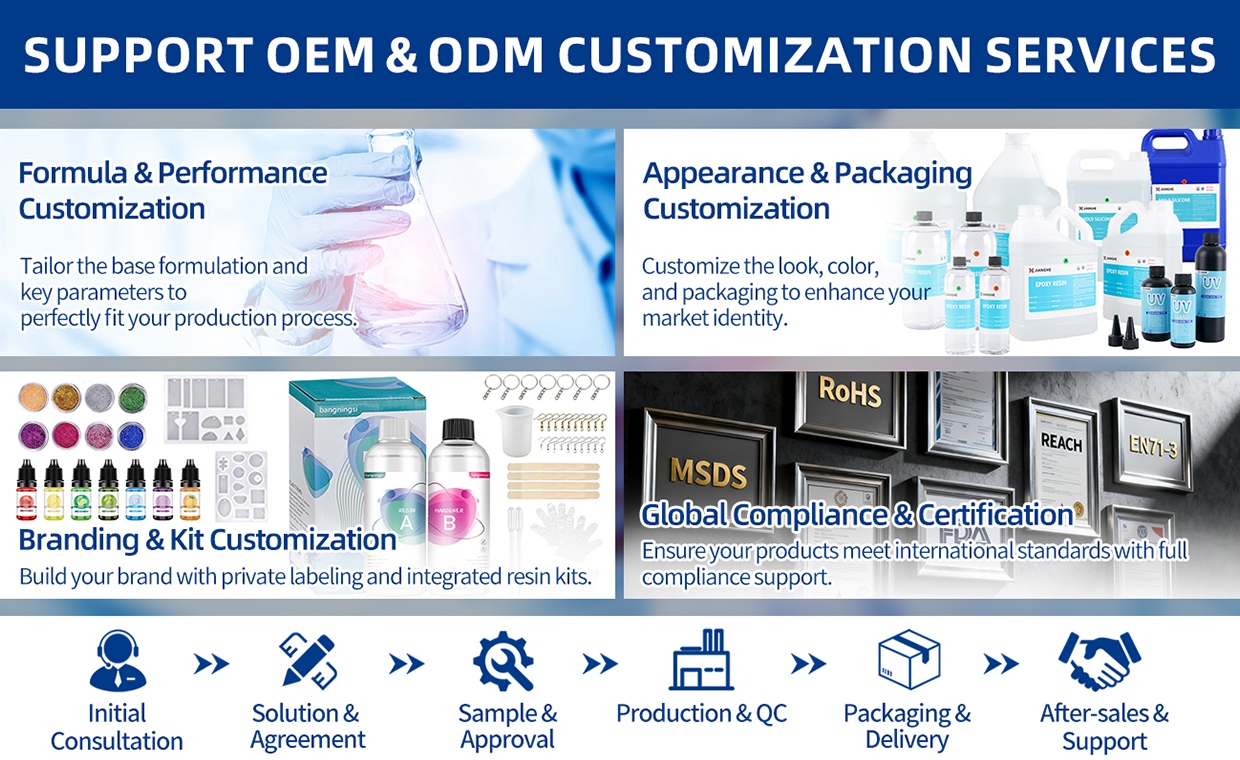
A Jianghe kétalkotós folyékony szilikon gumit szállít gyártóknak és vállalkozásoknak, amelyek saját formakészítési és gyantöntési eljárásokat fejlesztenek.
A 717AB-F sorozat több keménységi fokozatot kínál egyetlen termékcsaládon belül, így a beszerzési csapatok különböző formakövetelményeket értékelhetnek anélkül, hogy más, nem összefüggő anyagrendszerre kellene váltaniuk.
A csomagolás a megrendelési igények szerint állítható be. A mintaértékelés, a fokozatválasztás, valamint az OEM- vagy saját márkás megállapodások minősített projektek esetében tárgyalhatók.
A disztributorok, gyanta-termék-gyártók és formakészítő vállalkozások számára a szállítási megbeszélések a következő témákra terjedhetnek ki:
Amikor ajánlatot kér, ossza meg a forma méreteit, a mestermateriált, a tervezett gyanta típusát és a várható öntési mennyiséget.
GYIK
K1: Használható-e platina-keményítésű szilikon gyantaöntési formákhoz?
Igen. A platina-kötésű szilikon gumit értékelni lehet gyanták öntéséhez használt formák készítésére. A megfelelő minőség a forma tervezésétől, a szükséges rugalmasságtól, az öntött anyagtól és a kiformázási körülményektől függ. Ajánljuk, hogy tesztelje a kompatibilitást az Ön konkrét gyanta rendszerével a teljes gyártás megkezdése előtt.
K2: Melyik Shore A keménység alkalmas gyantaformákhoz?
A megfelelő keménység a forma méretétől, alakjától, falvastagságától és részletgazdagságától függ. A lágyabb szilikonminőségek nagyobb rugalmasságot biztosítanak olyan formáknál, amelyeknél alulmaradó részek vannak, míg a keményebb minőségek jobb szerkezeti merevséget nyújtanak. Egy próbaforma segíthet meghatározni a forma tervezéséhez legmegfelelőbb keménységet.
K3: Mi a keverési arány és a dolgozhatósági idő?
A 717AB-F sorozat 1:1 keverési arányt igényel az A és B komponensek között. Tipikus dolgozhatósági ideje kb. 30 perc 25°C-on. A tényleges dolgozhatósági idő változhat a környezeti hőmérséklettől és a feldolgozási körülményektől.
K4: Hogyan csökkenthetők a levegőbuborékok a szilikonformák készítésekor?
Keverje össze lassan és alaposan az A és B komponenseket, miközben minimalizálja a levegő bejutását. A vákuumos légtelenítés segíthet a becsapódott levegő eltávolításában öntés előtt. Olyan formák esetében, amelyek szűk üregekkel vagy részletes szerkezettel rendelkeznek, megfelelő öntési technika és mintatesztelés is fontos.
K5: Hatással lehet a gyanta vagy a mestermodell a szilikon keményedésére?
Igen. Bizonyos anyagok – például aminok, kéntartalmú vegyületek és organó-cínvegyületek – gátolhatják a platina-katalizált szilikon keményedését. Ha ismeretlen mestermodellt, bevonatot, ragasztót vagy elválasztószert használ, kis méretű kompatibilitási tesztet végezzen a teljes gyártás megkezdése előtt.