EN
樹脂キャスト用白金系液体シリコーンゴム(プラチナキュア)
モデル: シリーズ8 混合比率: 1:1
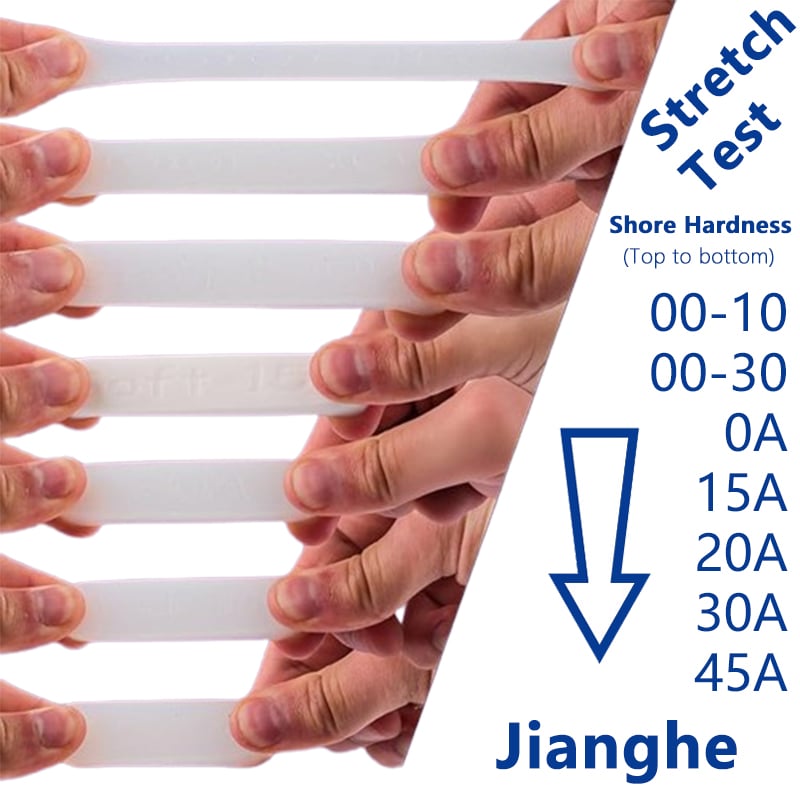
717AB-Fは、型製作向けの2成分白金付加反応型シリコーンゴムシリーズです。A/B成分の混合比率は1:1で、ショアA硬度が複数設定されており、型メーカーが樹脂キャスト用途における型の柔軟性、キャビティ支持性、および離型性のバランスを最適化できるよう支援します。グレード選定にあたっては、使用樹脂、型の形状、流し込み深さ、生産条件などを総合的に評価してください。
主な特長:
- a/B成分の混合比率:1:1
- 型設計に応じた複数の硬度設定
- 作業時間:約30分
- 常温での硬化時間:約4時間
完璧な対象:
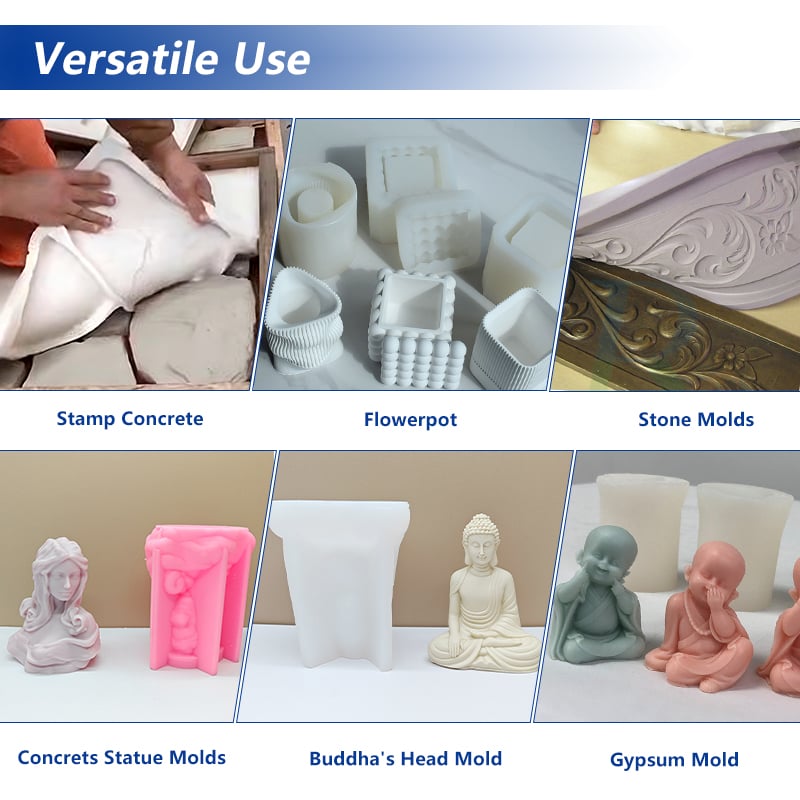
エポキシ樹脂鋳造用型・装飾用樹脂部品・小ロット樹脂製造・カスタム樹脂部品・多腔式鋳造型

- 概要
- おすすめ商品
材質:2成分白金付加重合型液体シリコーンゴム
型番:717AB-Fシリーズ
硬度(ショアA):0~45(選択可能)
混合比率:1:1
作業時間:適用基準条件下で約30分
常温硬化:適用基準条件下で約4時間
包装形態:ご注文内容に応じて対応
多グレード製品の選定
大量購入前のサンプル評価
包装とラベル付けの要件
OEMおよびプライベートラベル対応
継続発注および供給調整
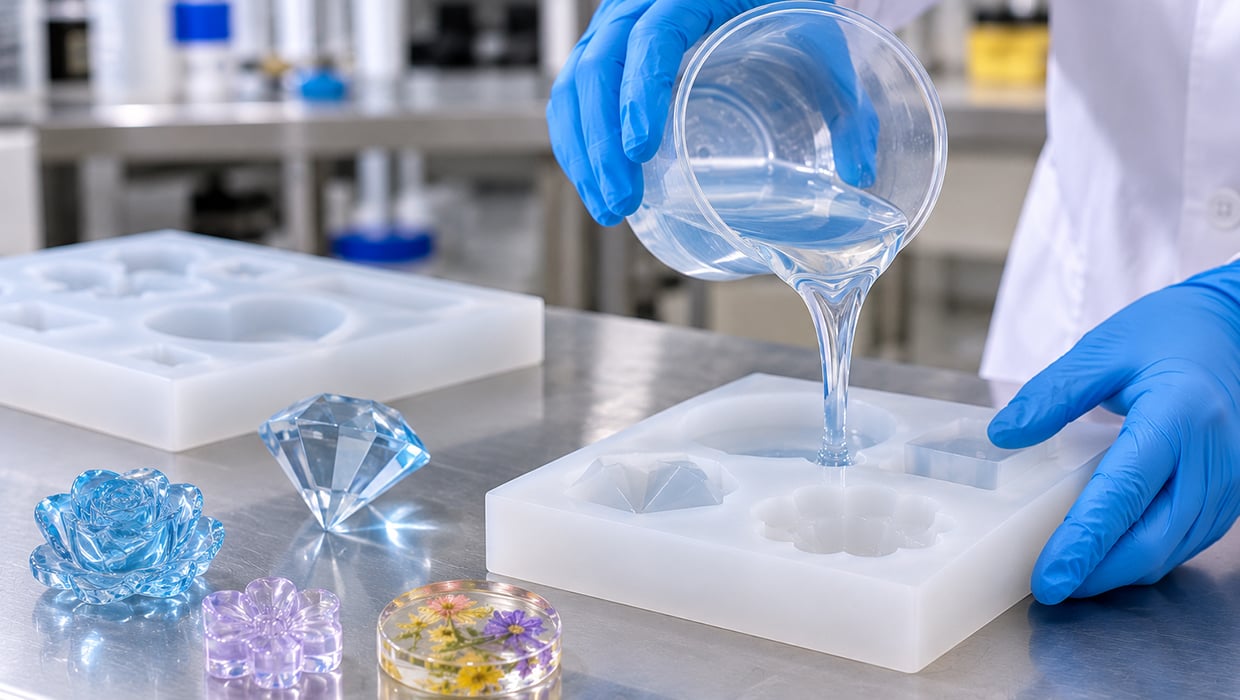
樹脂鋳造用型の製造を目的として設計
樹脂鋳造用型は、元となるマスターパターンの形状を再現する以上の機能が求められます。充填中にキャビティ構造を維持し、硬化した成形品を過度な応力なく脱型でき、かつ量産工程において繰り返し使用しても取り扱いやすい実用性を備えていなければなりません。
型の設計とシリコンのグレードは密接に関連しています。複雑な形状やアンダーカットのある部品には柔軟性の高い型が必要になる場合があり、一方で大型の型や深さのあるキャビティを持つ型では、より高い構造的強度が求められることがあります。また、注入する樹脂の重量および体積、型壁の厚み、および想定される脱型方法も、設計段階で検討すべき要素です。
717AB-Fプラチナムカーブシリコーンゴムシリーズは、さまざまな金型構造に対応するため、複数の硬度グレードを提供しています。製造者は、ショアA値のみに基づいてグレードを選定するのではなく、マスターパターン、キャスト材、金型寸法、および生産条件を総合的に検討する必要があります。
樹脂用途では、選定したシリコーングレードを、量産開始前に実際の樹脂配合で評価する必要があります。
樹脂キャスト用金型の主な要件
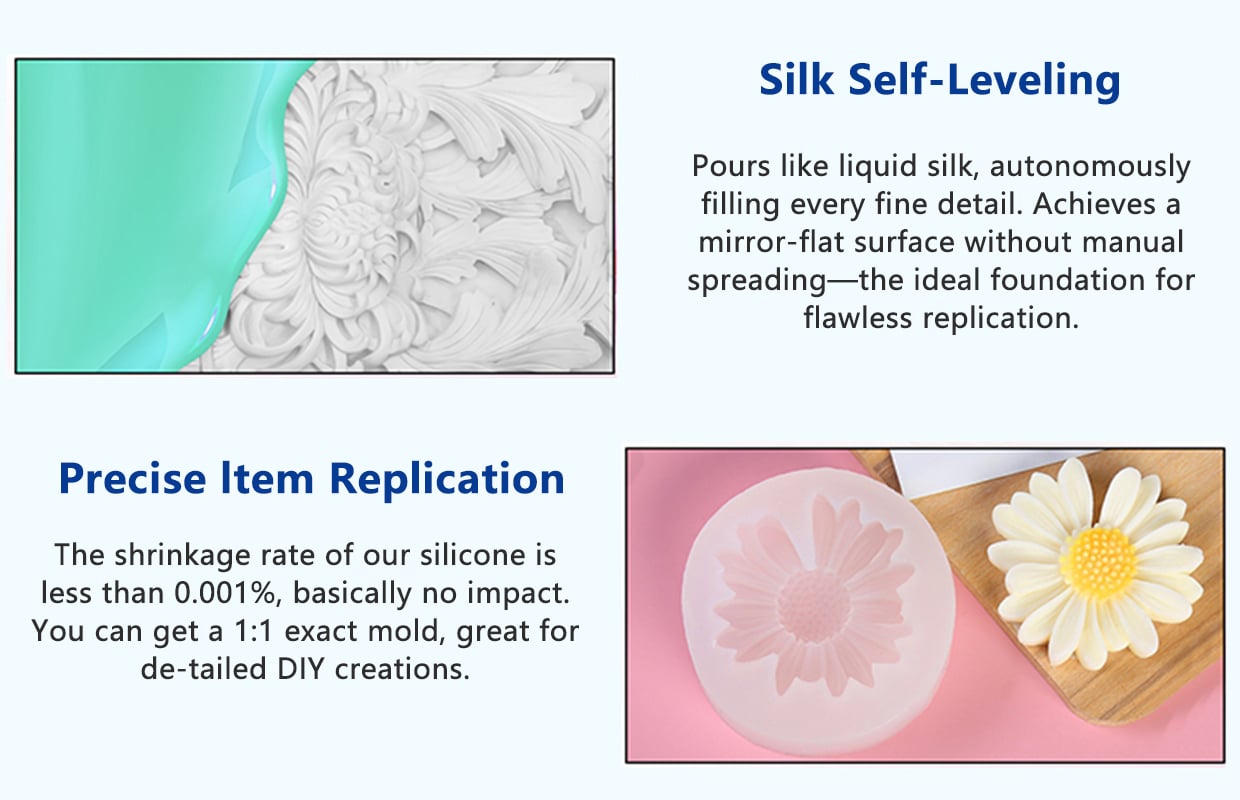
金型表面および形状の再現性
完成したシリコーン金型の表面は、マスターパターンの状態に従います。マスターパターンの傷、ほこり、表面欠陥、あるいは周囲に閉じ込められた空気は、最終的な成形腔に影響を及ぼします。外観や表面品質が重要な樹脂部品では、金型製作前にマスターパターンの準備およびシリコーン充填条件を厳密に管理する必要があります。
柔軟性と制御された脱型
樹脂鋳造品には、凹部、凸部、細い部分、またはアンダーカットが含まれることがあります。硬度が高すぎると、これらの形状の周囲で型を外すことが困難になる場合があります。一方、硬度が低すぎると、型の形状を維持するために追加のサポートが必要になることがあります。したがって、硬度は、鋳造品の形状および予想される脱型動作に応じて選定する必要があります。
樹脂充填時のキャビティ安定性
型は、樹脂を流し込み、硬化させる過程においても、意図した形状を保持する必要があります。大きなキャビティ、高い型壁、重い鋳造品の場合、型への支持力に対する要求が高まります。シリコーンの硬度、壁厚、型寸法、および外部サポートシェルは、すべて同一の型設計において検討すべき要素です。
鋳造用樹脂との適合性
異なるキャスティング用樹脂システムでは、配合、添加剤、硬化速度、発熱特性がそれぞれ異なります。シリコーンゴムのグレードが、すべてのエポキシ樹脂、ポリウレタン樹脂、UV樹脂に対して同様に機能すると単純に想定してはなりません。意図する樹脂を用いた小規模な試験を行い、表面状態、離型性、および硬化時の発熱影響を評価することをお勧めします。
量産向けの再現性
繰り返しキャスティングを行う場合、初回の成功した離型と同様に、金型の状態が重要です。試験的な成形サイクル後に、金型の裂け目、変形、表面損傷、および薄肉部周辺の変化を点検してください。金型構造およびシリコーンの硬度を選定する際には、想定される生産数量および離型頻度を十分に考慮する必要があります。
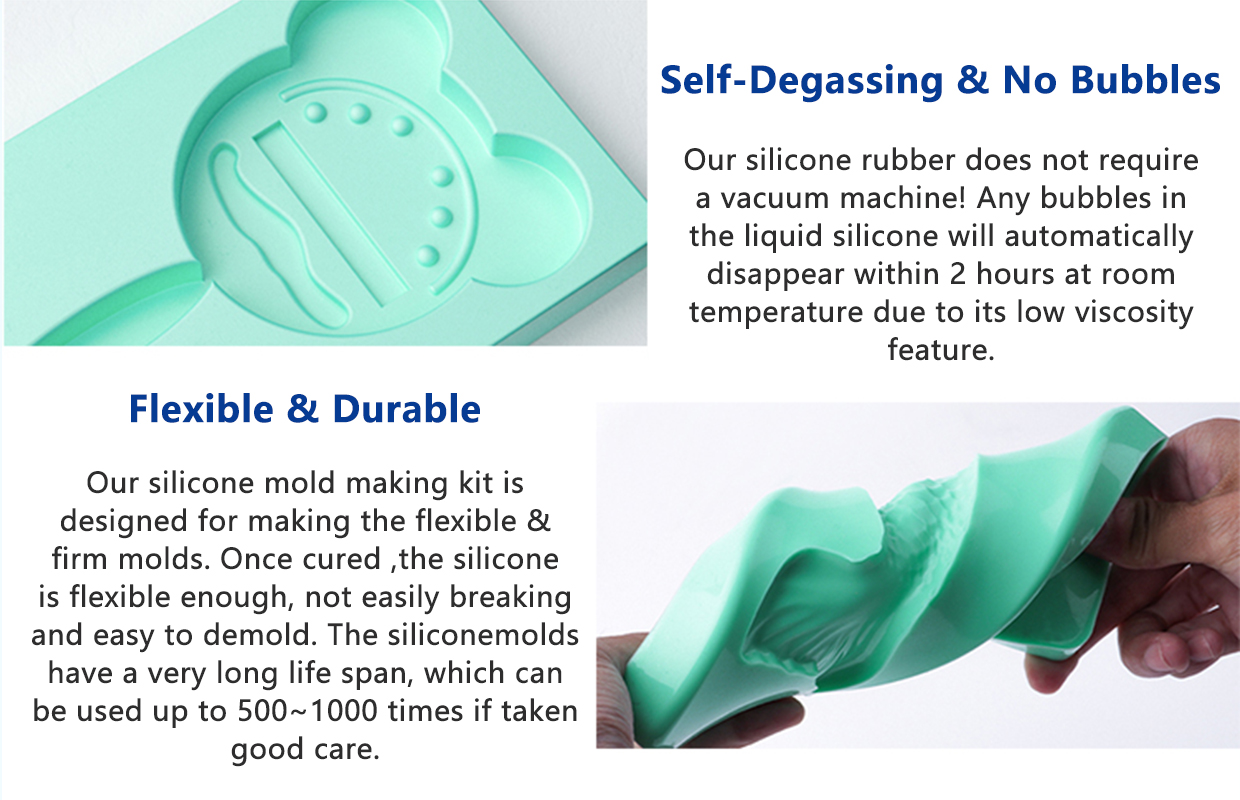
代表的な樹脂キャスティング用金型の用途
エポキシ樹脂 鋳型
装飾用エポキシ部品、カスタム形状の樹脂部品、およびキャスト樹脂製品を製造するメーカー向けです。金型設計にあたっては、樹脂の硬化特性、充填量、キャビティの深さ、および要求される表面仕上げを考慮する必要があります。
装飾用樹脂部品
成形された装飾部品(縁部の形状加工、浮彫り模様、凹み加工、カスタム表面デザインなど)向け。シリコーン型は、柔軟な脱型性とキャビティの支持性のバランスが適切である必要があります。
カスタム樹脂レプリカ
マスターモデルをシリコーン型に転写し、その後樹脂で複製品を製作する場合向け。シリコーンのグレード選定前に、マスターの表面状態、分型線、アンダーカット、および必要な寸法精度を確認してください。
試作・小ロット向け樹脂部品
製品開発用サンプル、カスタム部品、少量生産など、柔軟な金型が有効な用途向け。型の構造は、部品の形状および想定される鋳造サイクル数に応じて最適化する必要があります。 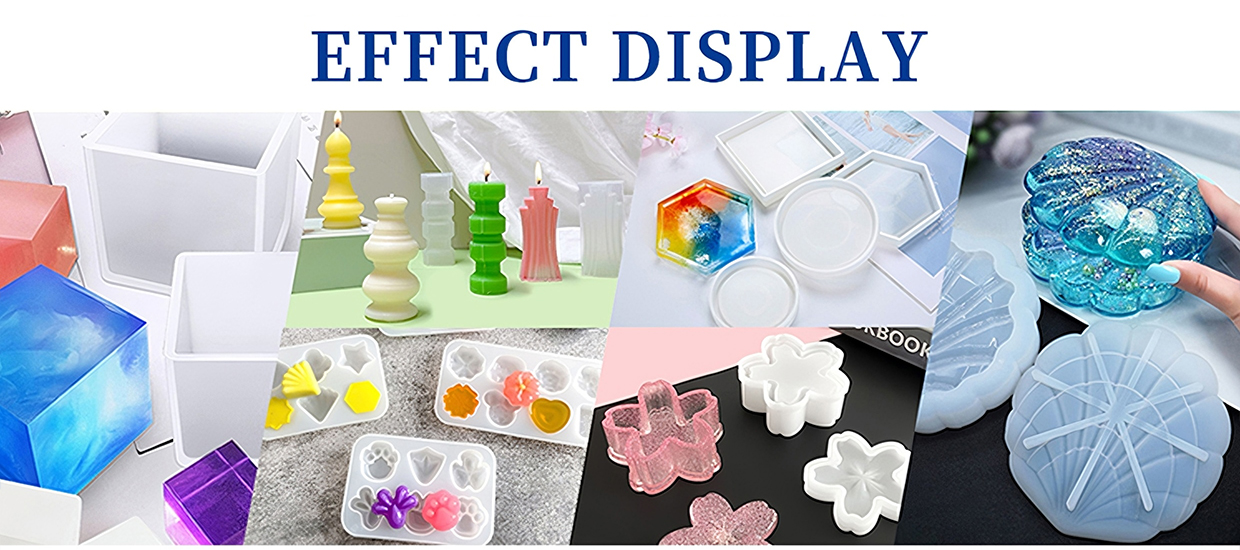
適切なシリコーングレードの選び方
樹脂鋳造用シリコーン型には、すべての用途に万能なショアA硬度は存在しません。最適なグレードは、型への充填方法、支持方法、および脱型方法によって決まります。
複雑な脱型には柔らかいグレード
硬度の低いシリコーンは、より高い柔軟性を提供します。アンダーカットや深い凹部、あるいは脱型時に金型が変形する必要がある形状などに適用できます。ただし、金型のサイズや壁厚によっては、外部からの追加サポートが必要になる場合があります。
バランスの取れた金型取り扱いに適した中硬度グレード
柔軟性と形状保持の両方が重要な用途では、中硬度グレードの評価を検討してください。極端な変形や非常に剛性の高いサポートを必要としない金型設計において、実用的な出発点となる可能性があります。
構造的サポートを重視する高硬度グレード
硬度の高いグレードは、より剛性のある金型構造を提供します。取り扱いや鋳造時のサポートが必要な金型への適用が考えられます。ただし、717AB-Fシリーズの高硬度グレードは粘度も高くなるため、マスターパターン周辺への流動性を十分に確認する必要があります。
選定のポイント
| 金型の要否 | 選定の方針 | 評価項目 |
|---|---|---|
| 深いアンダーカットや複雑な脱型 | ショアA硬度の低いグレードをご検討ください | 柔軟性、引き裂きリスク、および脱型時の動き |
| 一般的な樹脂鋳造用金型 | 中程度のショアA硬度グレードの比較 | 柔軟性とキャビティ支持力のバランス |
| 大型または構造が複雑な金型 | 適切な支持力を備えたやや硬めのグレードを検討 | 金型の安定性、粘度、壁厚 |
| 狭いキャビティや細部の精巧なマスター | グレードの粘度および注ぎ込み方法を再検討 | 材料の流動性、閉じ込め空気、キャビティへの充填 |
| 繰り返しの鋳造サイクル | 金型全体の構造を評価 | 引き裂き強度、取り扱い性、脱型頻度 |
これらはグレード評価の出発点であり、固定されたモデル割り当てではありません。最終的な選定は、サンプル金型および鋳造試験を通じて確認してください。
推奨技術的範囲
717AB-Fシリーズは、さまざまな金型構造に対応する複数の硬度オプションを提供しています。以下の範囲は、樹脂鋳造プロジェクトの検討に際して初期の指針としてご活用いただけます。
| 幅広い選択範囲を提供しています | 一般的な特性 | 評価の重点項目 |
|---|---|---|
| ショアA 0~15 | 柔らかく、より柔軟性がある | 複雑な脱型、アンダーカット、金型の変形 |
| ショアA 20~30 | 中間硬度のオプション | 脱型時の柔軟性と形状保持性のバランス |
| ショアA硬度 40~45 | 粘度が高く、より硬質なグレード | 構造的サポート、材料の流動性、金型寸法 |
一般的な製品情報
作業時間および硬化時間は、選択したグレード、温度、加工条件によって異なります。正確な数値については、該当する技術資料(TDS)をご確認ください。30Aグレードは、元データにおける試験温度が異なるため、その数値は別途ご確認ください。
粘度や機械的特性を含む全グレードの比較表については、以下の 717AB-F グレード比較表 .
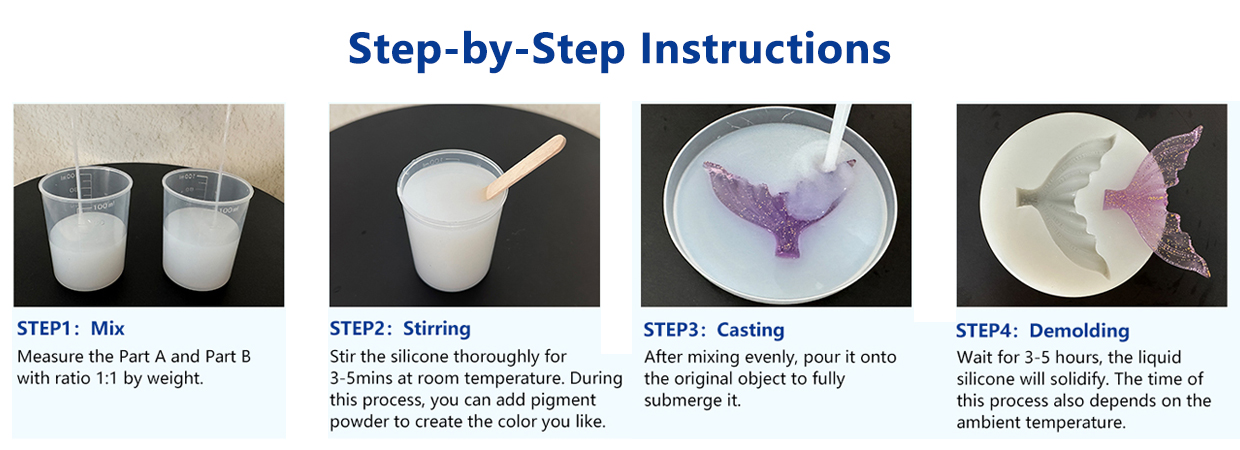
樹脂型製作工程
ステップ1:マスターパターンの準備
マスターパターンが清潔で乾燥しており、型箱内に確実に固定されていることを確認してください。表面状態、分割線、および空気が閉じ込められやすい部位を点検します。新規のマスターマテリアル、コーティング材、接着剤、または造型用化合物については、白金系シリコンゴムとの適合性を事前に確認してください。
ステップ2:型構造の設計
必要な型壁厚、流し込み方向、支持方法、および脱型経路を決定します。複雑な形状の場合、一体型の柔軟型と分割型のどちらがより適しているかを検討してください。
ステップ3:シリコン成分の混合
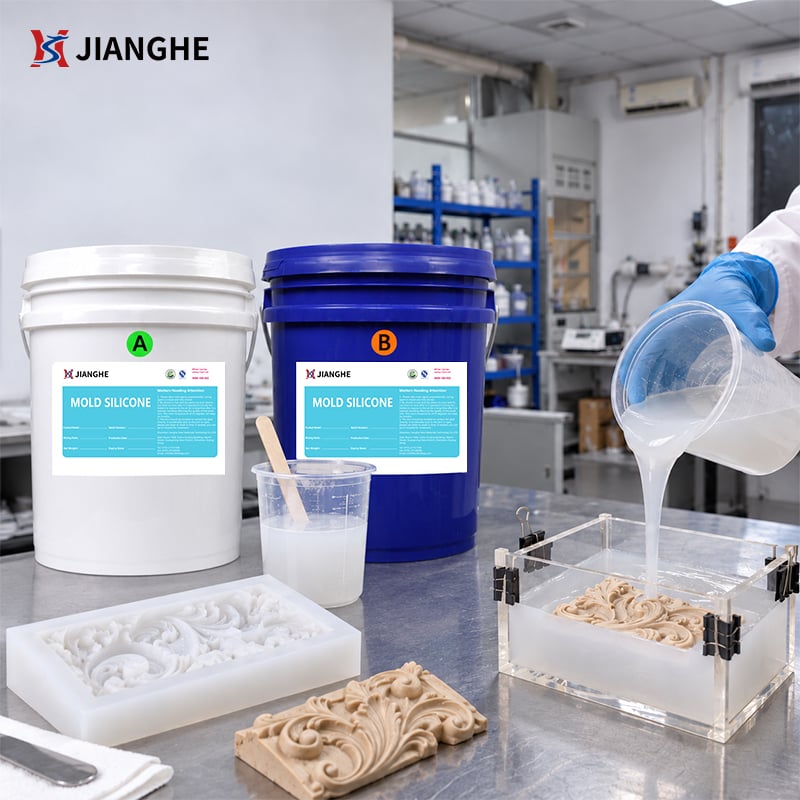
A液とB液を指定された1:1の比率で混合します。気泡の混入を最小限に抑えながら、十分に攪拌してください。製造現場では、計量・混合装置を用いることで、より安定した作業が可能になります。
ステップ4:必要に応じて脱泡処理
混合時に空気が混入する場合、またはマスターに細かい凹部がある場合は、真空脱泡により閉じ込められた気泡を低減できます。脱泡方法は、使用する機器およびバッチサイズに適したものである必要があります。
ステップ5:流し込みと硬化
混合したシリコーンを慎重に型箱へ流し込みます。適用される加工条件の下で十分な硬化時間を確保してください。このシリーズの常温硬化時間の目安は約4時間ですが、実際の硬化時間は温度やグレードによって異なります。
ステップ6:型取りと検査
硬化したシリコーン型をマスターから慎重に剥離します。樹脂鋳造に使用する前に、キャビティ表面、エッジ、薄肉部および寸法精度を確認してください。
ステップ7:樹脂鋳造の試験実施
実際に使用する樹脂配合で試験鋳造を行います。充填状況、硬化時の発熱、表面仕上げ、離型性および型の状態を脱型後に確認し、結果を検証してから量産を開始してください。
性能および互換性に関する考慮事項
マスターマテリアルの互換性を確認する
白金系硬化型シリコーンは、アミン類、硫黄、有機錫化合物などの特定の物質によって硬化が阻害されることがあります。マスターパターンに不慣れなコーティング、接着剤、粘土、または表面処理が施されている場合は、本格的な型取りを行う前に、小規模な互換性試験を実施してください。
キャスティング樹脂と硬化時の発熱
樹脂の硬化過程では発熱が生じることがあり、その発熱量は樹脂の配合、充填量、型の形状、硬化条件によって異なります。特に深さがあるものや大型の成形品では、試験により実際の最高温度を評価してください。樹脂の充填量や硬化条件が異なる場合でも、同一のシリコーングレードが常に適していると安易に判断しないでください。必ず試験を行って確認してください。
表面仕上げと離型
完成した型の表面仕上げは、マスターパターン、シリコーンの混合、脱気および硬化プロセスに影響を受けます。最終的なキャスト品の離型性は、樹脂の配合組成および型の状態にも依存します。離型剤を使用する場合は、両方の材料との適合性を確認し、所定の表面仕上げに影響を与えないことを確かめてください。
型のサポートと使用条件
柔軟なシリコーン型は、特に大型・深型である場合や、比重の大きい樹脂を充填する場合などに、剛性のあるサポートシェルまたは外部固定具が必要になることがあります。型の硬度だけでは安定性が決まるわけではなく、壁厚、サポート構造、キャスト条件など、さまざまな要素が最終結果に影響を与えます。
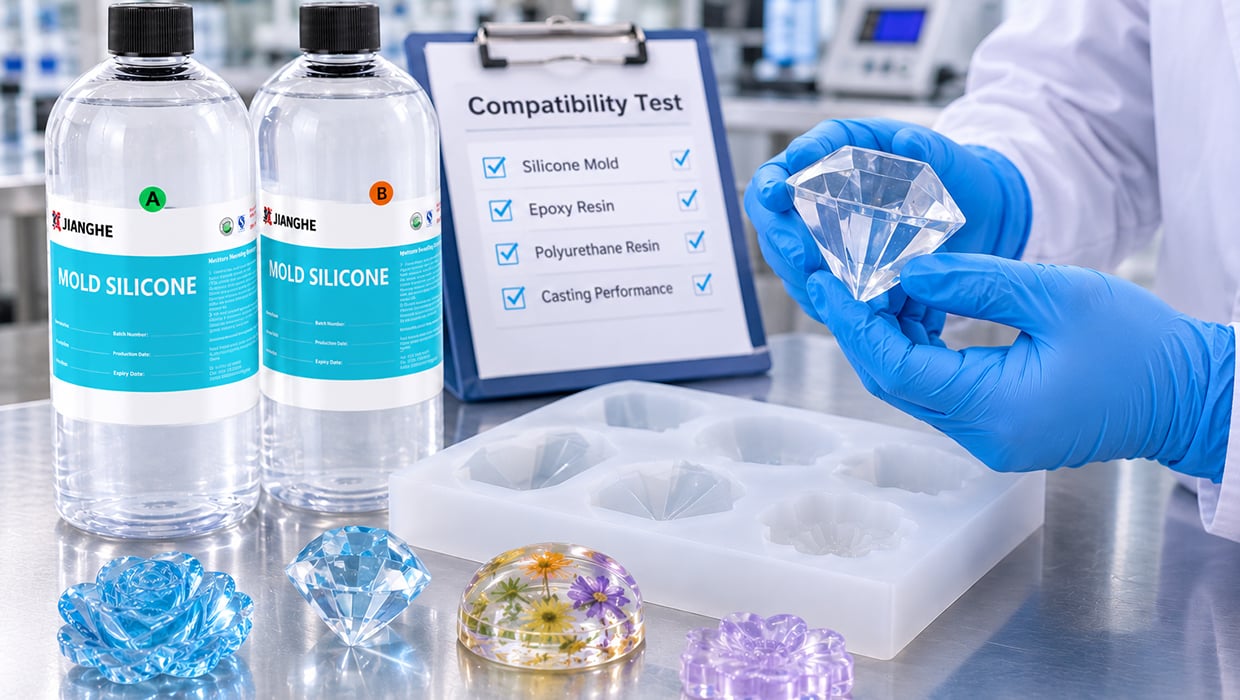
応用試験および品質管理
試作型は、実際の量産工程に近い条件で評価することが重要です。新しい樹脂キャストプロジェクトでは、以下のような試験を実施できます。
マスターパターンおよび表面検査
表面の欠陥、汚染物質、およびシリコーンの硬化を妨げる可能性のある材質について、マスターパターンを確認します。
シリコーンの硬化評価
深い凹み部、狭い部位、複雑な形状など、金型全体でシリコーンが十分に硬化することを確認します。
金型の寸法および構造確認
キャビティの寸法、壁厚、エッジ、および取扱いや樹脂充填時に変形しやすい部位を検査します。
樹脂との適合性試験
試作金型に使用予定の樹脂を実際に流し込み、表面状態、離型性、硬化時の発熱、および金型への目に見える影響(変化)を観察します。
繰り返し離型評価
量産を前提とする場合、複数回の鋳造および離型サイクルを実施し、金型の摩耗、裂け、変形などの経時変化を観察したうえで、金型設計を最終確認します。
評価範囲は、汎用的なシリコーン仕様に依拠するのではなく、実際の金型設計および使用樹脂に基づいて定める必要があります。
包装・カスタマイズ・供給サポート
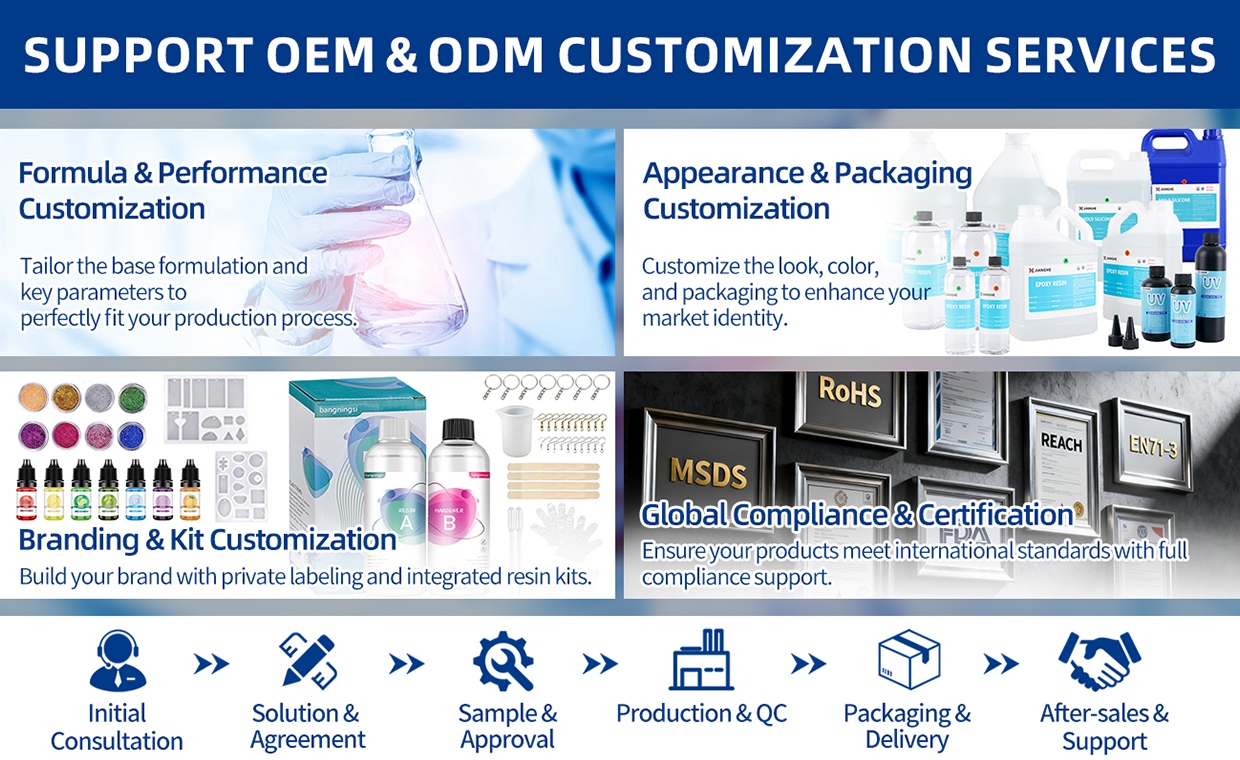
江河(ジャンホー)社は、自社で型作りおよび樹脂鋳造プロセスを開発するメーカーおよび事業者向けに、2成分液状シリコーンゴムを供給しています。
717AB-Fシリーズは、同一製品ファミリー内で複数の硬度グレードを提供しており、調達担当者は異なる型要件を評価する際に、無関係な別の材料システムへ切り替える必要がありません。
包装形態はご注文内容に応じて柔軟に対応可能です。サンプル評価、グレード選定、OEMまたはプライベートラベル対応については、条件を満たすプロジェクトを対象に個別にご相談いただけます。
流通業者、樹脂製品メーカー、型作り事業者様向けには、以下の項目についてご供給に関するご相談が可能です。
ご推奨に際しては、型の寸法、母材(マスターマテリアル)、使用予定の樹脂種類、および想定される鋳造数量をお知らせください。
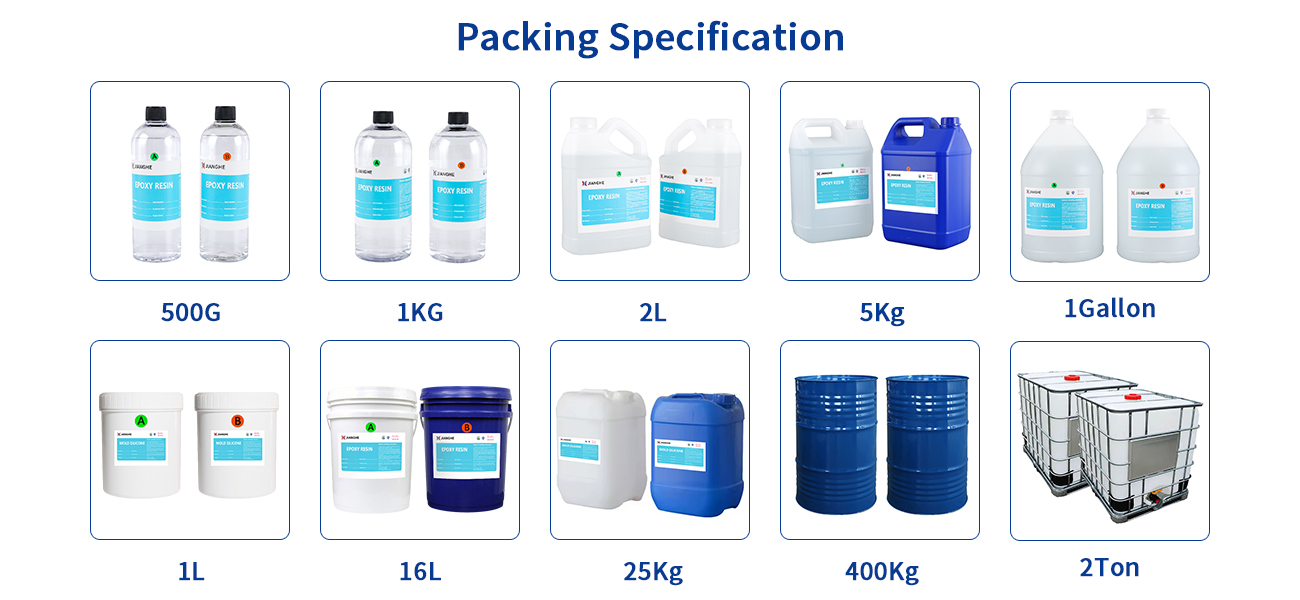
カスタムパッケージやその他の仕様が必要な場合は、お気軽にお問い合わせください。
よくある質問
Q1:白金系硬化型シリコーンは樹脂鋳造用型に使用できますか?
はい。プラチナ系加硫型シリコーンゴムは、樹脂キャスティング用の型作りに使用可能です。適したグレードは、型の設計、必要な柔軟性、使用する樹脂および脱型条件によって異なります。量産を開始する前に、ご使用の特定の樹脂システムとの適合性を確認するための試験をお勧めします。
Q2:樹脂キャスティング用型に適したショアA硬度は?
最適な硬度は、型のサイズ、形状、壁厚、および細部の精巧さによって異なります。柔らかいシリコーンは、アンダーカットのある型に対してより高い柔軟性を提供し、硬めのシリコーンは構造的な支持力を高めます。実際の型設計に応じた適切な硬度は、サンプル試験により確認できます。
Q3:混合比率と作業時間(ポタライフ)は?
717AB-Fシリーズは、パートAとパートBを1:1で混合します。25℃における典型的な作業時間は約30分です。実際の作業時間は、周囲温度や加工条件によって変動する場合があります。
Q4:シリコーン型製作時の気泡を減らすには?
A液とB液をゆっくりと十分に混ぜ合わせ、空気の混入を最小限に抑えます。注型前に真空脱泡を行うと、閉じ込められた空気を取り除くのに有効です。狭いキャビティや精細な構造を持つ金型の場合は、適切な注型技術と試験的なサンプル作成も重要です。
Q5:樹脂やマスターパターンがシリコンの硬化に影響を与えることはありますか?
はい。アミン類、硫黄を含む化合物、有機錫化合物などの特定の物質は、白金触媒型シリコンの硬化を阻害することがあります。 unfamiliarなマスターパターン、コーティング、接着剤、離型剤を使用する場合は、本格生産に先立ち、小規模な適合性試験を実施してください。