EN
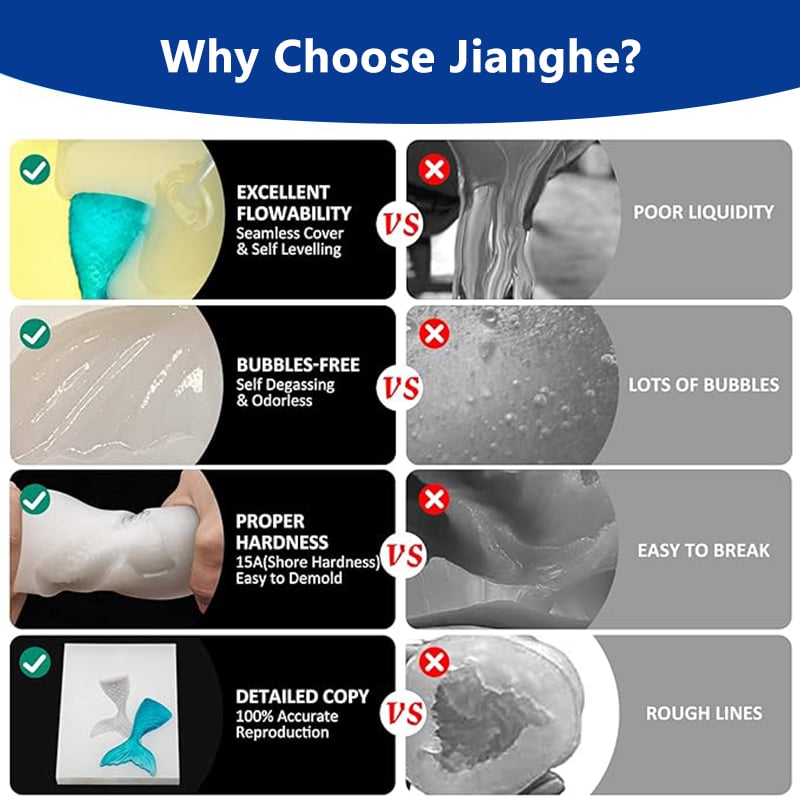
প্লাটিনাম কিউর তরল সিলিকন রাবার রেজিন কাস্টিং মোল্ডের জন্য
মডেল: সিরিজ 8 মিশ্রণ অনুপাত: 1:1
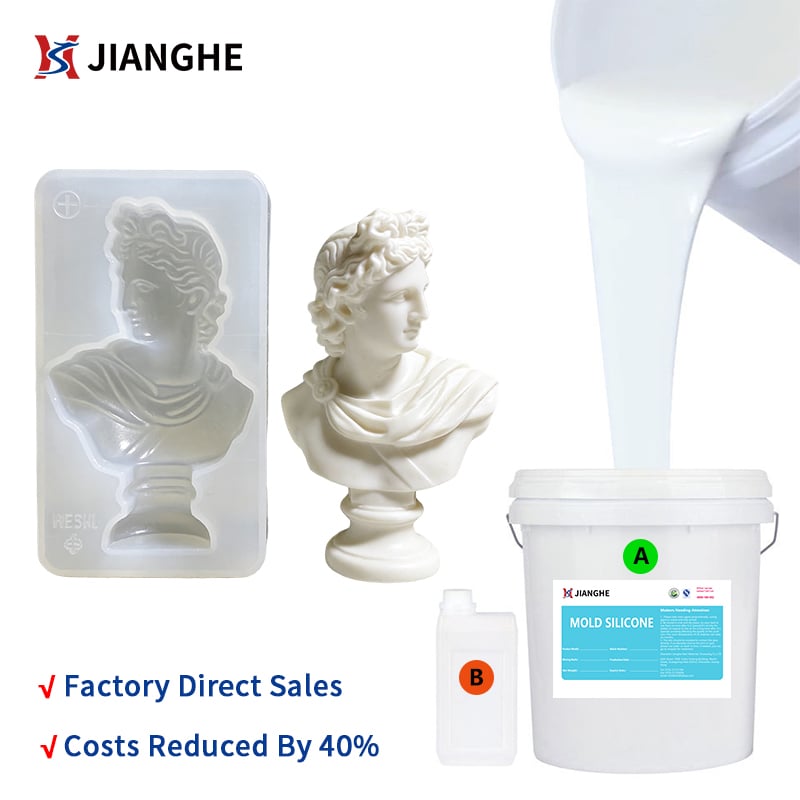
৭১৭এবি-এফ হল মোল্ড উৎপাদনের জন্য দুই-উপাদান বিশিষ্ট প্লাটিনাম অ্যাডিশন কিউর সিলিকন রাবার সিরিজ। ১:১ এ/বি মিশ্রণ অনুপাত এবং শোর এ কঠিনতার বিভিন্ন বিকল্প সহ, এটি মোল্ড নির্মাতাদের রেজিন কাস্টিং প্রকল্পের জন্য মোল্ডের নমনীয়তা, ক্যাভিটি সমর্থন এবং ডিমোল্ডিং আচরণের মধ্যে ভারসাম্য বজায় রাখতে সাহায্য করে। গ্রেড নির্বাচন করার সময় কাস্টিং রেজিন, মোল্ড জ্যামিতি, ঢালাই গভীরতা এবং উৎপাদন শর্তাবলী অনুযায়ী মূল্যায়ন করা উচিত।
প্রধান বৈশিষ্ট্যসমূহ:
- ১:১ এ/বি মিশ্রণ অনুপাত
- মোল্ড ডিজাইনের জন্য বিভিন্ন কঠিনতা বিকল্প
- প্রায় ৩০ মিনিট কাজ করার সময়
- প্রায় ৪ ঘণ্টা কক্ষ তাপমাত্রায় কিউর
নিখুঁত জন্য:
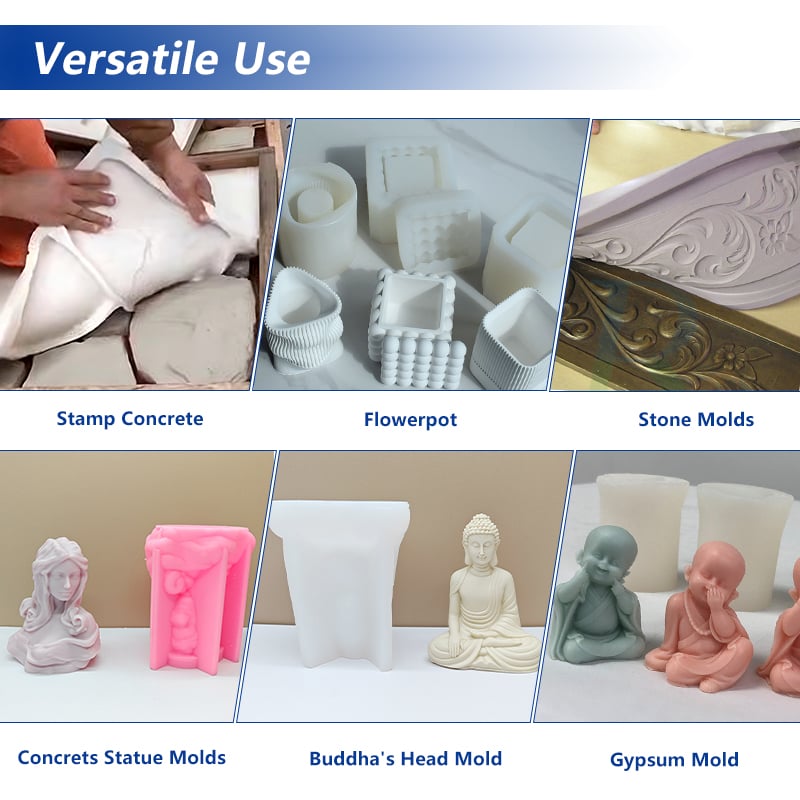
এপক্সি রেজিন কাস্টিং মোল্ড · সজ্জামূলক রেজিন অংশ · ছোট ব্যাচে রেজিন উৎপাদন · কাস্টম রেজিন উপাদান · বহু-খাঁজযুক্ত কাস্টিং মোল্ড

- সারসংক্ষেপ
- সুপারিশকৃত পণ্য
উপাদান: দুই-উপাদান প্লাটিনাম যোগ করে চিকিত্সা করা তরল সিলিকন রাবার
মডেল: ৭১৭এবি-এফ সিরিজ
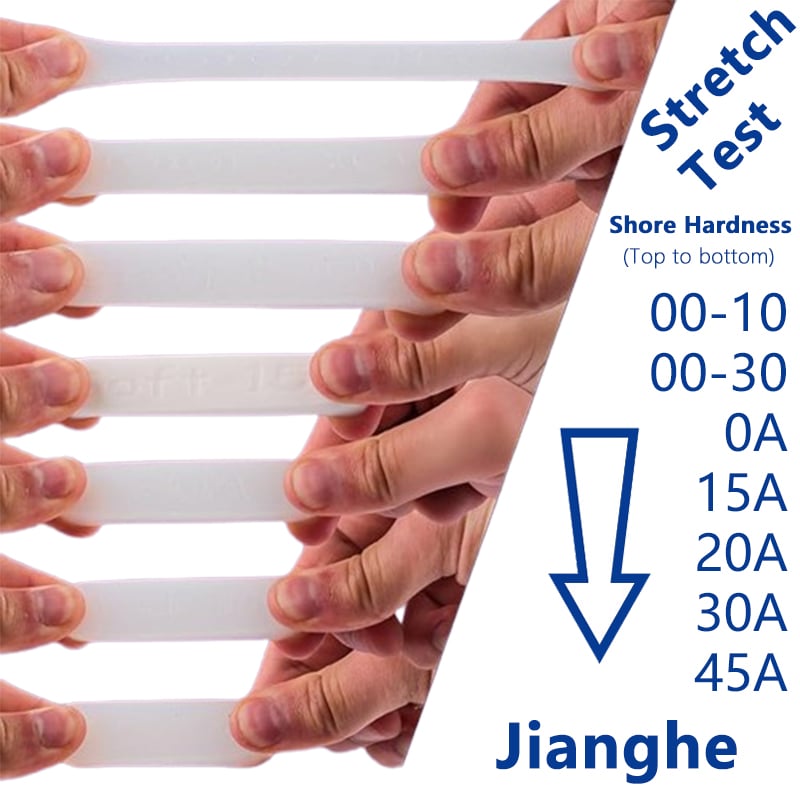
উপলব্ধ কঠোরতা: শোর এ ০–৪৫
মিশ্রণ অনুপাত: ১:১
কাজ করার সময়: প্রযোজ্য রেফারেন্স শর্তে প্রায় ৩০ মিনিট
কক্ষ তাপমাত্রায় চিকিত্সা: প্রযোজ্য রেফারেন্স শর্তে প্রায় ৪ ঘণ্টা
প্যাকেজিং: অর্ডারের প্রয়োজনীয়তা অনুযায়ী
বহু-শ্রেণির পণ্য নির্বাচন
বৃহৎ পরিমাণে ক্রয়ের আগে নমুনা মূল্যায়ন
প্যাকেজিং এবং লেবেলিংয়ের প্রয়োজনীয়তা
ওইএম এবং ব্যক্তিগত-লেবেল সমর্থন
পুনরায় অর্ডার এবং সরবরাহ সমন্বয়
রেজিন কাস্টিং মোল্ড উৎপাদনের জন্য ডিজাইন করা হয়েছে
একটি রেজিন কাস্টিং মোল্ড শুধুমাত্র একটি মাস্টার প্যাটার্নের আকৃতি পুনরুৎপাদন করার চেয়ে বেশি কাজ করতে হবে। এটি পূরণের সময় এর খাঁজ গঠন বজায় রাখতে হবে, চিহ্নিত কাস্টিংটি অতিরিক্ত চাপ ছাড়াই মুক্ত করতে হবে এবং পুনরাবৃত্তি উৎপাদন চক্রের সময় পরিচালনা করা সহজ থাকতে হবে।
মোল্ডের ডিজাইন এবং সিলিকনের গ্রেড একসঙ্গে কাজ করে। জটিল আকৃতি বা আন্ডারকাট সহ অংশগুলির জন্য নমনীয় মোল্ড প্রয়োজন হতে পারে, অন্যদিকে বড় মোল্ড বা গভীর খাঁজযুক্ত মোল্ডের জন্য বেশি গঠনগত সমর্থন প্রয়োজন হতে পারে। ঢালাইয়ের সময় ব্যবহৃত রেজিনের ওজন ও আয়তন, মোল্ডের দেয়ালের পুরুত্ব এবং পরিকল্পিত ডিমোল্ডিং পদ্ধতিও বিবেচনা করা উচিত।
৭১৭এবি-এফ প্লাটিনাম কিউর সিলিকন রাবার সিরিজটি বিভিন্ন মোল্ড গঠনের জন্য বিভিন্ন কঠোরতা শ্রেণি প্রদান করে। শুধুমাত্র শোর এ মানের উপর ভিত্তি করে শ্রেণি নির্বাচন না করে উৎপাদকদের মাস্টার প্যাটার্ন, কাস্টিং উপাদান, মোল্ডের মাত্রা এবং উৎপাদন শর্তগুলি একসাথে বিবেচনা করা উচিত।
রেজিন অ্যাপ্লিকেশনের জন্য নির্বাচিত সিলিকন শ্রেণিটি নিয়মিত উৎপাদনে যাওয়ার আগে প্রকৃত রেজিন ফর্মুলেশনের সাথে মূল্যায়ন করা উচিত।
রেজিন কাস্টিং মোল্ডের প্রধান প্রয়োজনীয়তা
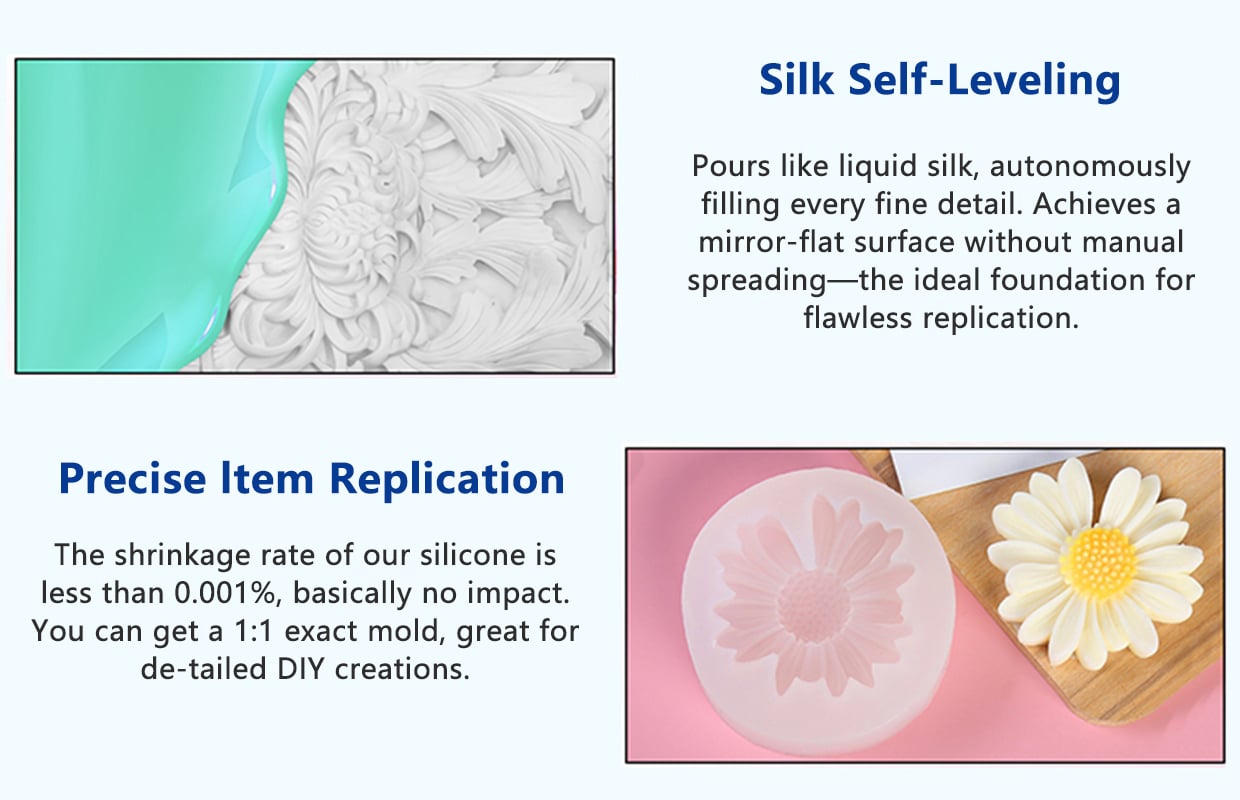
মোল্ডের পৃষ্ঠতল এবং আকৃতি পুনরুৎপাদন
সম্পূর্ণ সিলিকন মোল্ডের পৃষ্ঠতল মাস্টার প্যাটার্নের অবস্থার উপর নির্ভর করে। মাস্টারের উপর দাগ, ধুলো, পৃষ্ঠতলের ত্রুটি এবং আটকে যাওয়া বাতাস চূড়ান্ত ক্যাভিটিকে প্রভাবিত করতে পারে। যেসব রেজিন উপাদানে চেহারা এবং পৃষ্ঠতলের সামঞ্জস্য গুরুত্বপূর্ণ, সেখানে মাস্টার প্রস্তুতি এবং সিলিকন ঢালাইয়ের শর্তগুলি মোল্ড তৈরির আগে নিয়ন্ত্রণ করা উচিত।
নমনীয় এবং নিয়ন্ত্রিত ডিমোল্ডিং
রেজিন কাস্টিংগুলির মধ্যে গর্তযুক্ত অঞ্চল, উত্থিত বিশদ, সংকীর্ণ অংশ বা আন্ডারকাট থাকতে পারে। খুব শক্ত মোল্ডটি এই বৈশিষ্ট্যগুলির চারপাশে খোলা কঠিন হতে পারে, অন্যদিকে অত্যধিক নরম মোল্ডটি এর আকৃতি বজায় রাখতে অতিরিক্ত সমর্থনের প্রয়োজন হতে পারে। সুতরাং, কাস্টিংয়ের জ্যামিতি এবং প্রত্যাশিত ডিমোল্ডিং সরণের উপর ভিত্তি করে কঠোরতা নির্বাচন করা উচিত।
রেজিন পূরণের সময় ক্যাভিটির স্থিতিশীলতা
রেজিন ঢালাই ও শক্ত হওয়ার সময় মোল্ডটি তার নির্দিষ্ট আকৃতি বজায় রাখতে হবে। বড় ক্যাভিটি, উঁচু মোল্ড দেয়াল এবং ভারী কাস্টিংগুলি মোল্ড সমর্থনের উপর বেশি চাপ সৃষ্টি করতে পারে। মোল্ড ডিজাইনের অংশ হিসেবে সিলিকনের কঠোরতা, দেয়ালের পুরুত্ব, মোল্ডের মাত্রা এবং বাহ্যিক সমর্থন শেল বিবেচনা করা উচিত।
কাস্টিং রেজিনের সাথে সামঞ্জস্যতা
বিভিন্ন কাস্টিং রেজিন সিস্টেমের বিভিন্ন ফর্মুলেশন, অ্যাডিটিভ, কিউরিং গতি এবং তাপ উৎপাদনের প্রোফাইল থাকতে পারে। একটি সিলিকন গ্রেডকে প্রতিটি এপক্সি, পলিউরেথান বা ইউভি রেজিনের সাথে একইভাবে কাজ করে বলে ধরে নেওয়া উচিত নয়। পৃষ্ঠের অবস্থা, রিলিজ আচরণ এবং কিউরিং-সৃষ্ট তাপের প্রভাব মূল্যায়নের জন্য প্রস্তাবিত রেজিন ব্যবহার করে একটি ছোট পরীক্ষা করা হয়।
উৎপাদন ব্যবহারের জন্য পুনরাবৃত্তিযোগ্যতা
পুনরাবৃত্তি কাস্টিংয়ের জন্য, প্রথম সফল ডিমোল্ডিংয়ের মতোই মোল্ডের অবস্থা গুরুত্বপূর্ণ। পরীক্ষামূলক চক্রগুলির পরে মোল্ডটি ছিঁড়ে যাওয়া, বিকৃতি, পৃষ্ঠের ক্ষতি এবং পাতলা অংশগুলির চারপাশে পরিবর্তনের জন্য পরীক্ষা করা উচিত। মোল্ড স্ট্রাকচার এবং সিলিকনের কঠোরতা নির্বাচন করার সময় প্রত্যাশিত উৎপাদন পরিমাণ এবং ডিমোল্ডিং ফ্রিক uency বিবেচনা করা উচিত।
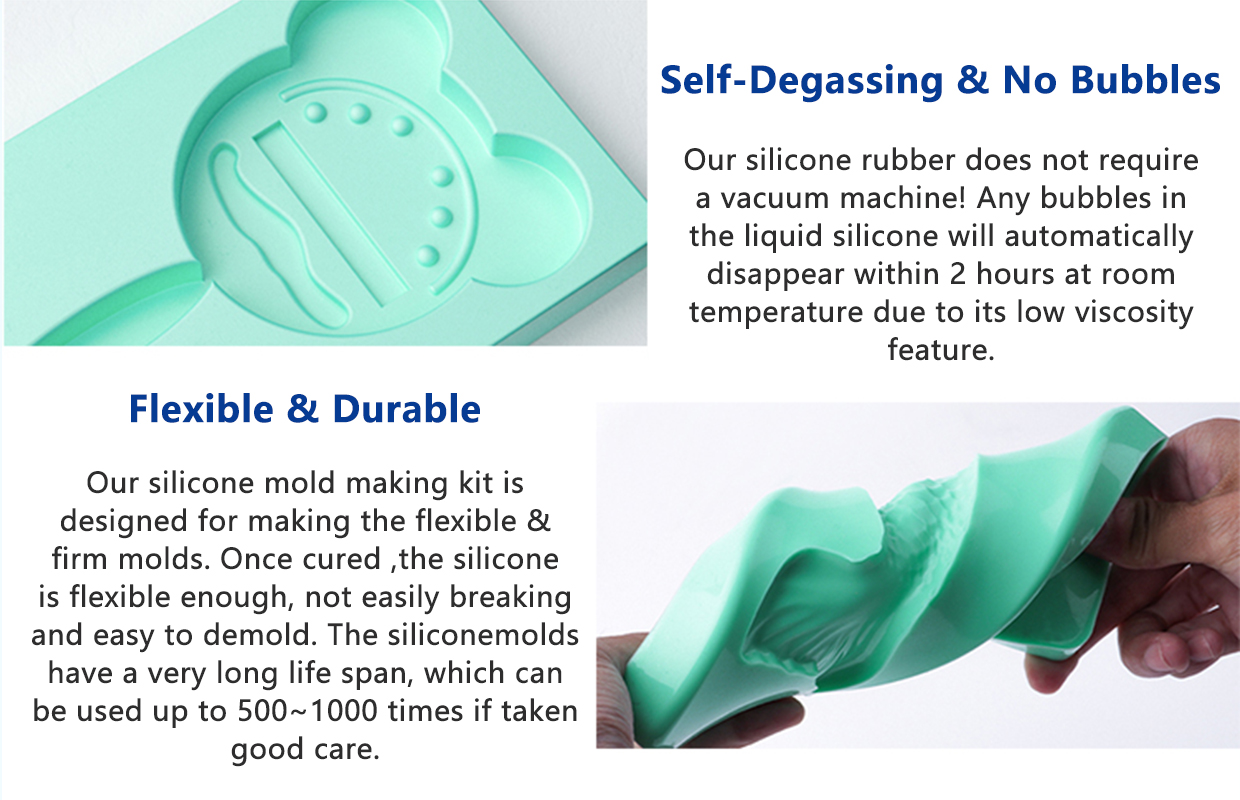
সাধারণ রেজিন কাস্টিং মোল্ড অ্যাপ্লিকেশন
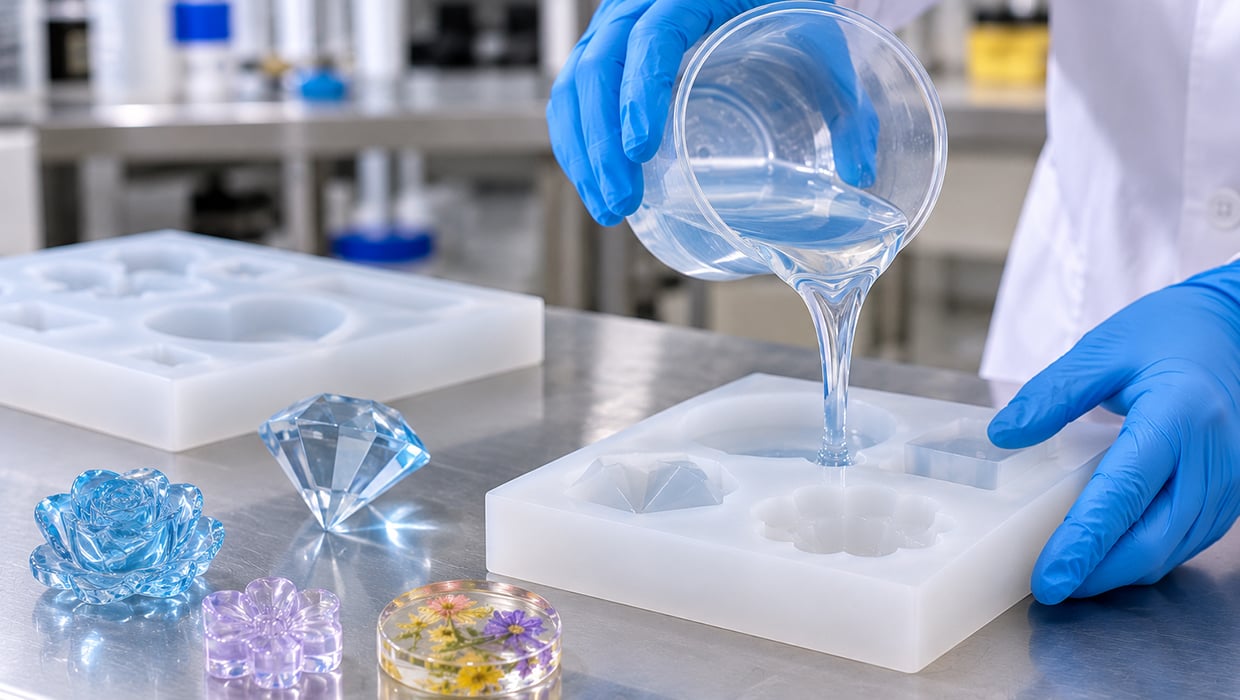
ইপোক্সি রজন কাস্টিং মল্ড
সজ্জামূলক এপক্সি উপাদান, কাস্টম-আকৃতির রেজিন পার্টস এবং কাস্ট রেজিন পণ্য উৎপাদনকারী নির্মাতাদের জন্য। মোল্ড ডিজাইনে রেজিনের কিউরিং প্রোফাইল, কাস্টিং ভলিউম, ক্যাভিটি গভীরতা এবং প্রয়োজনীয় পৃষ্ঠ ফিনিশ বিবেচনা করা উচিত।
সজ্জিত রেজিন উপাদান
আকৃতিযুক্ত প্রান্ত, উত্থিত নকশা, গভীর বিস্তারিত এবং কাস্টম পৃষ্ঠ ডিজাইনযুক্ত সজ্জিত অংশ তৈরির জন্য। সিলিকন ছাঁচটি নমনীয় মুক্তি এবং কোষ সমর্থনের মধ্যে উপযুক্ত ভারসাম্য প্রদান করা উচিত।
কাস্টম রেজিন প্রতিকৃতি
একটি মাস্টার মডেলকে রেজিন কপি ঢালাই করার আগে সিলিকন ছাঁচে পুনরুৎপাদন করার জন্য। সিলিকন শ্রেণি নির্বাচনের আগে মাস্টার পৃষ্ঠ, বিভাজন রেখা, অ্যান্ডারকাট এবং প্রয়োজনীয় মাত্রিক সঙ্গতি পর্যালোচনা করা উচিত।
প্রোটোটাইপ এবং ছোট-ব্যাচ রেজিন অংশ
পণ্য উন্নয়নের নমুনা, কাস্টম উপাদান এবং সীমিত উৎপাদন চক্রের জন্য, যেখানে নমনীয় টুলিং কার্যকর হতে পারে। ছাঁচের গঠনকে অংশের জ্যামিতি এবং পরিকল্পিত ঢালাই চক্রের সংখ্যার সাথে মেল করা উচিত। 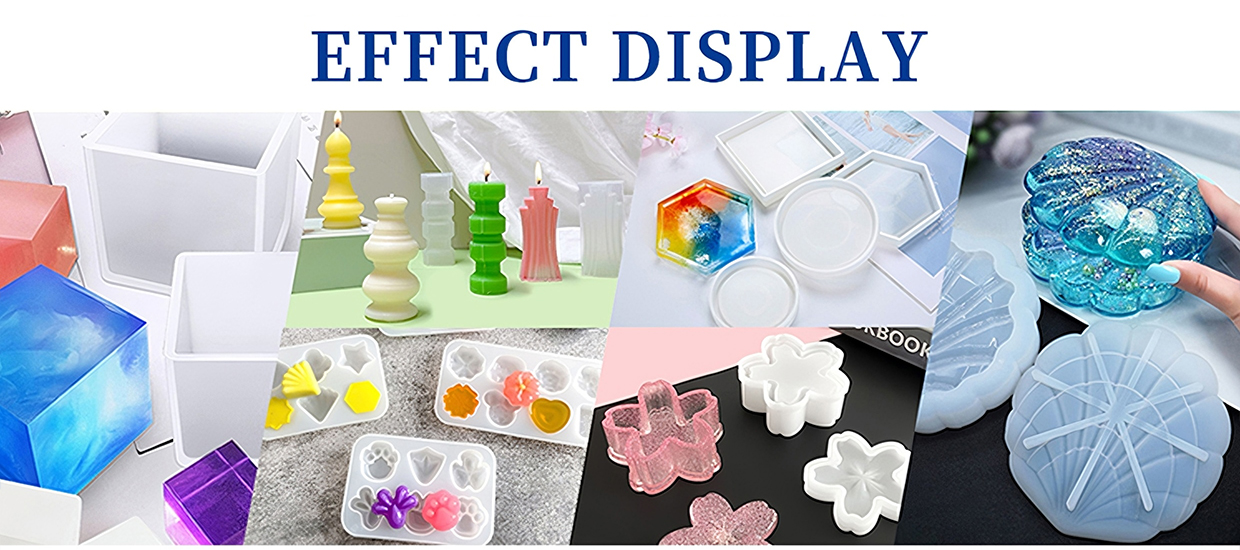
সঠিক সিলিকন শ্রেণি কীভাবে নির্বাচন করবেন
প্রতিটি রেজিন ঢালাই ছাঁচের জন্য একটি একক শোর এ কঠোরতা উপযুক্ত নয়। সঠিক শ্রেণি নির্ভর করে ছাঁচটি কীভাবে পূর্ণ করা হবে, সমর্থন করা হবে এবং মুক্ত করা হবে তার উপর।
জটিল মুক্তির জন্য নরম শ্রেণি
নিম্ন-কঠিনতা সিলিকন গ্রেডগুলি বেশি নমনীয়তা প্রদান করে। এগুলিকে আন্ডারকাট, গভীর খাঁজ বা যেসব আকৃতির জন্য ডিমোল্ডিং-এর সময় ছাঁচটি বিকৃত হওয়া প্রয়োজন, সেই ছাঁচগুলির জন্য বিবেচনা করা যেতে পারে। ছাঁচটির আকার ও দেয়ালের পুরুত্বের উপর নির্ভর করে এটির অতিরিক্ত বাইরের সমর্থন প্রয়োজন হতে পারে।
সামঞ্জস্যপূর্ণ ছাঁচ পরিচালনার জন্য মাঝারি গ্রেড
যেখানে নমনীয়তা এবং আকৃতি ধরে রাখার উভয় বৈশিষ্ট্যই গুরুত্বপূর্ণ, সেখানে মাঝারি-কঠিনতা গ্রেডগুলি মূল্যায়ন করা যেতে পারে। যেসব ছাঁচ ডিজাইনে চরম বিকৃতি বা অত্যন্ত শক্ত সমর্থন প্রয়োজন হয় না, সেগুলির জন্য এগুলি ব্যবহারিক শুরুর বিকল্প হতে পারে।
বৃহত্তর গঠনগত সমর্থনের জন্য শক্তিশালী গ্রেড
উচ্চ-কঠিনতা গ্রেডগুলি একটি শক্তিশালী ছাঁচ গঠন প্রদান করে। যেসব ছাঁচের পরিচালনা ও কাস্টিং-এর সময় বেশি সমর্থন প্রয়োজন, সেগুলির জন্য এগুলি বিবেচনা করা যেতে পারে। তবে ৭১৭এবি-এফ সিরিজের শক্তিশালী গ্রেডগুলির সান্দ্রতা বেশি, তাই মাস্টার প্যাটার্নের চারপাশে এদের প্রবাহিত হওয়ার ক্ষমতা সাবধানে মূল্যায়ন করা আবশ্যিক।
নির্বাচন গাইড
| ছাঁচের প্রয়োজনীয়তা | নির্বাচনের দিকনির্দেশ | কী মূল্যায়ন করা হবে |
|---|---|---|
| গভীর আন্ডারকাট বা জটিল মুক্তি | নিম্ন শোর এ গ্রেডগুলি বিবেচনা করুন | নমনীয়তা, ছিঁড়ে যাওয়ার ঝুঁকি এবং ডিমোল্ডিং-এর সময় চলন |
| সাধারণ রেজিন কাস্টিং ছাঁচ | মাঝারি শোর এ গ্রেডগুলির তুলনা করুন | নমনীয়তা এবং গহ্বর সমর্থনের মধ্যে ভারসাম্য |
| বড় বা আরও গঠিত ছাঁচ | উপযুক্ত সমর্থন সহ দৃঢ় গ্রেডগুলি বিবেচনা করুন | ছাঁচের স্থিতিশীলতা, সান্দ্রতা এবং দেয়ালের পুরুত্ব |
| সংকীর্ণ গহ্বর বা বিস্তারিত মাস্টার | গ্রেডের সান্দ্রতা এবং ঢালাই পদ্ধতি পর্যালোচনা করুন | উপাদানের প্রবাহ, আটকে থাকা বাতাস এবং গহ্বর পূরণ |
| পুনরাবৃত্ত ঢালাই চক্র | সম্পূর্ণ ছাঁচ গঠন মূল্যায়ন করুন | ছিদ্র প্রতিরোধ ক্ষমতা, হ্যান্ডলিং এবং ডিমোল্ডিং ফ্রিক uয়েন্সি |
এগুলি গ্রেড মূল্যায়নের জন্য শুরুর বিন্দু, নির্দিষ্ট মডেল নির্ধারণ নয়। চূড়ান্ত পছন্দটি নমুনা ছাঁচ এবং ঢালাই পরীক্ষার মাধ্যমে নিশ্চিত করা উচিত।
সুপারিশকৃত প্রযুক্তিগত পরিসর
৭১৭এবি-এফ সিরিজটি বিভিন্ন ছাঁচ গঠনের জন্য বিভিন্ন কঠোরতা বিকল্প প্রদান করে। রেজিন ঢালাই প্রকল্প আলোচনা করার সময় নিম্নলিখিত পরিসরগুলি প্রাথমিক গাইড হিসাবে ব্যবহার করা যেতে পারে।
| নির্বাচন পরিসর | সাধারণ বৈশিষ্ট্য | মূল্যায়নের ফোকাস |
|---|---|---|
| শোর এ ০–১৫ | নরম এবং বেশি নমনীয় | জটিল রিলিজ, আন্ডারকাট এবং ছাঁচ বিকৃতি |
| শোর এ 20–30 | মধ্যবর্তী কঠোরতা বিকল্পগুলি | রিলিজ নমনীয়তা এবং আকৃতি সমর্থনের মধ্যে ভারসাম্য |
| শোর এ ৪০–৪৫ | উচ্চ সান্দ্রতা সহ কঠিন গ্রেডগুলি | গঠনমূলক সমর্থন, উপাদান প্রবাহ এবং ছাঁচের মাত্রা |
সাধারণ পণ্য তথ্য
কাজ করার সময় এবং চিকিত্সা সময় নির্বাচিত গ্রেড, তাপমাত্রা এবং প্রক্রিয়াকরণ শর্তের উপর নির্ভর করে। সঠিক গ্রেডের জন্য প্রযোজ্য প্রযুক্তিগত তথ্য শীট দেখুন। ৩০এ গ্রেডের উৎস ডেটায় ভিন্ন রেফারেন্স পরীক্ষা তাপমাত্রা ব্যবহার করা হয়, তাই এর সংখ্যাগুলি আলাদাভাবে পরীক্ষা করা উচিত।
সম্পূর্ণ গ্রেড তুলনার জন্য, যার মধ্যে সান্দ্রতা এবং যান্ত্রিক বৈশিষ্ট্য অন্তর্ভুক্ত রয়েছে, দেখুন ৭১৭এবি-এফ গ্রেড তুলনা .
রেজিন ছাঁচ তৈরির প্রক্রিয়া
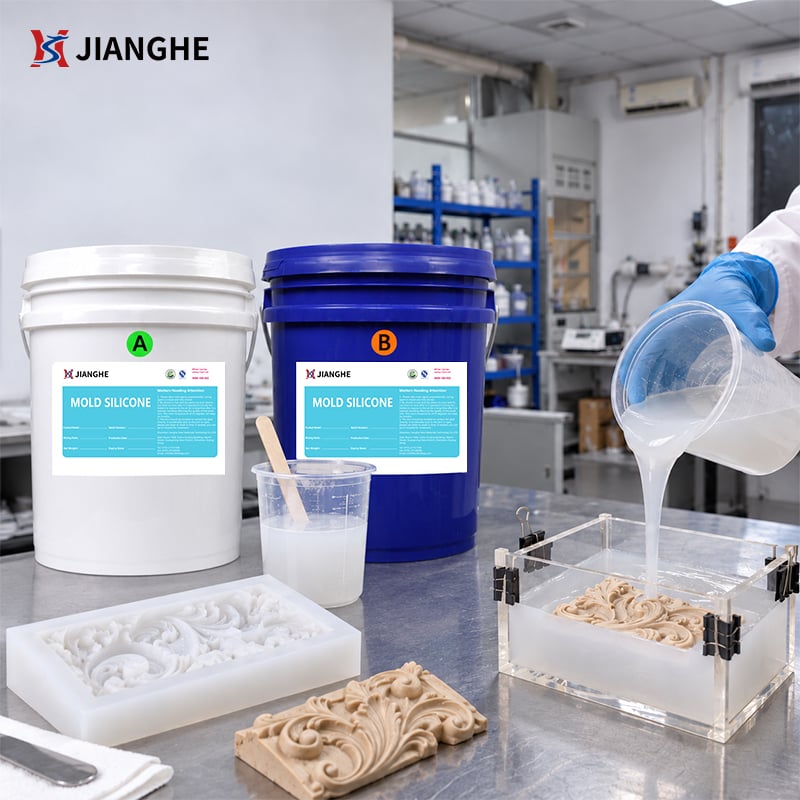
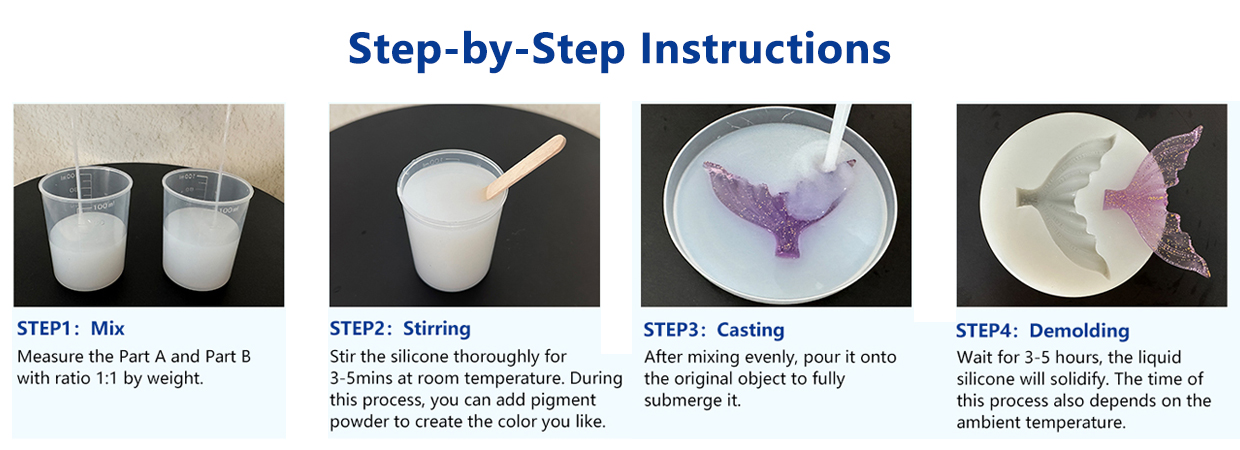
পদক্ষেপ ১: মাস্টার প্যাটার্ন প্রস্তুত করুন
নিশ্চিত করুন যে মাস্টার প্যাটার্নটি পরিষ্কার, শুষ্ক এবং ছাঁচ বাক্সে দৃঢ়ভাবে স্থাপিত আছে। পৃষ্ঠের অবস্থা, বিভাজন রেখা এবং যেসব অঞ্চলে বাতাস আটকে যেতে পারে তা পরীক্ষা করুন। নতুন মাস্টার উপকরণ, কোটিং, আঠালো পদার্থ বা মডেলিং যৌগগুলি প্ল্যাটিনাম কিউর সিলিকনের সাথে সামঞ্জস্যপূর্ণ কিনা তা পরীক্ষা করুন।
পদক্ষেপ ২: ছাঁচের গঠন পরিকল্পনা করুন
প্রয়োজনীয় ছাঁচের দেয়ালের পুরুত্ব, ঢালাইয়ের দিক, সমর্থন পদ্ধতি এবং ছাঁচ খোলার পথ নির্ধারণ করুন। জটিল আকৃতির ক্ষেত্রে, একটি একক নমনীয় ছাঁচ না বহু-অংশ ছাঁচ—কোনটি বেশি উপযুক্ত হবে তা বিবেচনা করুন।
পদক্ষেপ ৩: সিলিকন উপাদানগুলি মিশ্রণ করুন
নির্দিষ্ট ১:১ অনুপাতে অংশ এ এবং বি মিশ্রিত করুন। বাতাস যাতে কম প্রবেশ করে তা নিশ্চিত করে ভালোভাবে মিশ্রণ করুন। মাপ নেওয়া ও মিশ্রণের যন্ত্রপাতি উৎপাদন পরিবেশে আরও সুসঙ্গত প্রক্রিয়াকরণকে সমর্থন করতে পারে।
পদক্ষেপ ৪: প্রয়োজন হলে ডিগ্যাস করুন
যদি মিশ্রণের সময় বাতাস প্রবেশ করে অথবা মাস্টারে বিস্তারিত গভীর অংশ থাকে, তবে ভ্যাকুয়াম ডিগ্যাসিং আটকে থাকা বুদবুদগুলি কমাতে সহায়তা করতে পারে। ডিগ্যাসিং পদ্ধতিটি ব্যবহৃত সরঞ্জাম এবং ব্যাচ আকারের সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত।
ধাপ ৫: ঢালুন এবং শক্ত হতে দিন
মিশ্রিত সিলিকনটি সাবধানে মোল্ড বক্সে ঢালুন। প্রযোজ্য প্রক্রিয়াকরণ শর্তে শক্ত হওয়ার জন্য যথেষ্ট সময় দিন। এই সিরিজের জন্য রুম-টেম্পারেচারে শক্ত হওয়ার রেফারেন্স সময় প্রায় চার ঘণ্টা; তবে প্রকৃত শক্ত হওয়ার সময় তাপমাত্রা এবং গ্রেডের উপর নির্ভর করে পরিবর্তিত হতে পারে।
ধাপ ৬: মোল্ড খুলুন এবং পরীক্ষা করুন
শক্ত হওয়া সিলিকন মোল্ডটি মাস্টার থেকে সাবধানে সরিয়ে নিন। রেজিন কাস্টিংয়ের আগে কেভিটি পৃষ্ঠ, প্রান্ত, পাতলা অংশ এবং মাত্রিক বৈশিষ্ট্যগুলি পরীক্ষা করুন।
ধাপ ৭: রেজিন কাস্টিং পরীক্ষা করুন
উদ্দিষ্ট রেজিন ফর্মুলেশন ব্যবহার করে একটি পরীক্ষামূলক কাস্টিং করুন। ঢালাইয়ের আচরণ, শক্ত হওয়ার সময় উৎপন্ন তাপ, পৃষ্ঠের সমাপ্তি, মোল্ড থেকে ছাঁচ ছাড়ানো এবং মোল্ডের অবস্থা—এই সবগুলি মোল্ড খোলার পর পর্যালোচনা করুন। নিয়মিত উৎপাদন শুরু করার আগে ফলাফলগুলি নিশ্চিত করুন।
পারফরম্যান্স এবং সামঞ্জস্যতা বিবেচনা
মাস্টার উপকরণের সামঞ্জস্যতা
প্ল্যাটিনাম কিউর সিলিকনকে অ্যামিন, সালফার এবং অর্গানোটিন যৌগসমূহ দ্বারা অবরুদ্ধ করা যেতে পারে। যদি মাস্টার প্যাটার্নে অপরিচিত কোটিং, আঠালো পদার্থ, মাটি বা পৃষ্ঠ চিকিত্সা থাকে, তবে সম্পূর্ণ ছাঁচ তৈরি করার আগে একটি ছোট সামঞ্জস্যতা পরীক্ষা করুন।
কাস্টিং রেজিন এবং কিউরিংয়ের তাপ
রেজিন কিউরিংয়ের সময় তাপ উৎপন্ন হতে পারে, এবং এই তাপের পরিমাণ রেজিনের গঠন, কাস্টিংয়ের আকার, ছাঁচের জ্যামিতি এবং কিউরিংয়ের শর্তের উপর নির্ভর করে। গভীর বা বড় কাস্টিংয়ের ক্ষেত্রে, পরীক্ষার সময় প্রকৃত সর্বোচ্চ তাপমাত্রা মূল্যায়ন করুন। পরীক্ষা না করে ধরে নেবেন না যে একটি সিলিকন গ্রেড প্রতিটি রেজিন আকার বা কিউরিং সময়সূচির জন্য উপযুক্ত।
পৃষ্ঠ সমাপ্তি এবং রিলিজ
সম্পন্ন ছাঁচের পৃষ্ঠটি মাস্টার প্যাটার্ন, সিলিকন মিশ্রণ, বাতাস অপসারণ এবং কিউরিং প্রক্রিয়ার দ্বারা প্রভাবিত হয়। চূড়ান্ত কাস্টিং-এর রিলিজ আচরণ রেজিন ফর্মুলেশন এবং ছাঁচের অবস্থার উপরও নির্ভর করে। যদি কোনো রিলিজ এজেন্ট ব্যবহার করা হয়, তবে নিশ্চিত করুন যে এটি উভয় উপাদানের সাথে সামঞ্জস্যপূর্ণ এবং প্রয়োজনীয় পৃষ্ঠ ফিনিশকে প্রভাবিত করে না।
ছাঁচের সমর্থন এবং সেবা শর্ত
একটি নমনীয় সিলিকন ছাঁচের জন্য একটি কঠিন সাপোর্ট শেল বা বাহ্যিক ফিক্সচার প্রয়োজন হতে পারে, বিশেষ করে যখন ছাঁচটি বড়, গভীর বা ভারী রেজিন দিয়ে পূর্ণ করা হয়। ছাঁচের কঠিনতা একা স্থিতিশীলতা নির্ধারণ করে না। দেয়ালের পুরুত্ব, সমর্থন ডিজাইন এবং কাস্টিং শর্তগুলি সবগুলিই চূড়ান্ত ফলাফলে অবদান রাখে।
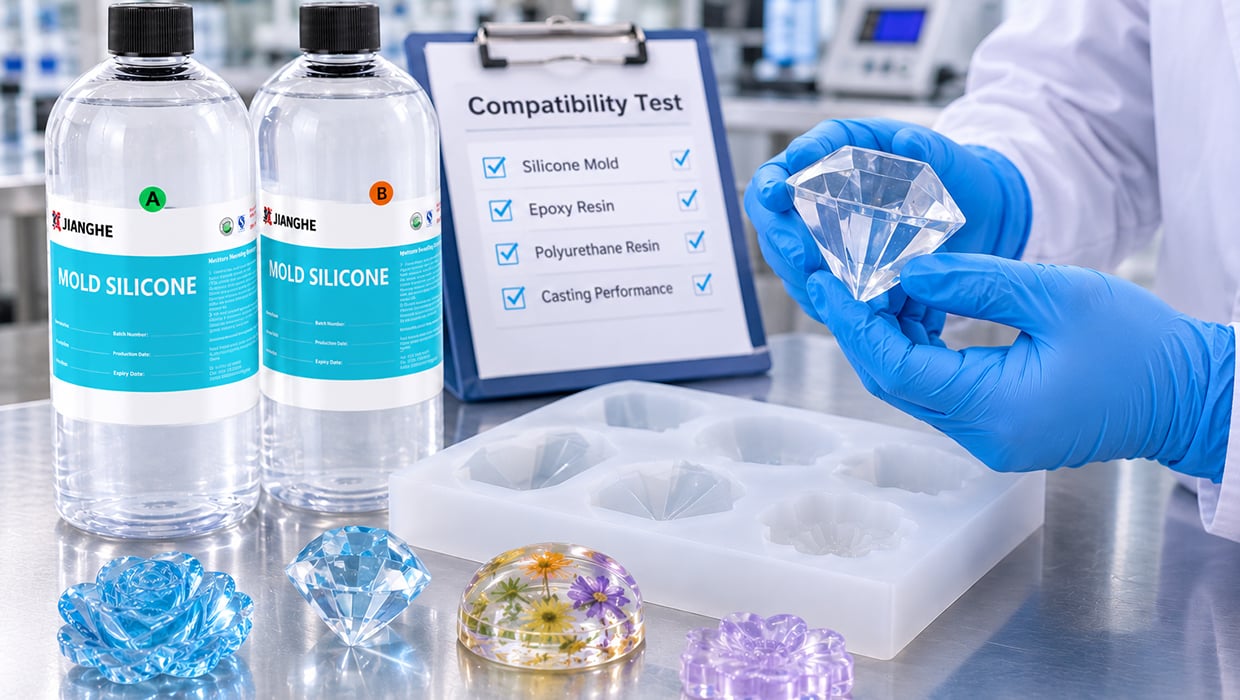
অ্যাপ্লিকেশন পরীক্ষা এবং মান নিয়ন্ত্রণ
একটি সফল নমুনা ছাঁচকে উদ্দিষ্ট উৎপাদন প্রক্রিয়ার কাছাকাছি শর্তে মূল্যায়ন করা উচিত। একটি নতুন রেজিন কাস্টিং প্রকল্পের জন্য পরীক্ষা নিম্নলিখিত অন্তর্ভুক্ত করতে পারে:
মাস্টার এবং পৃষ্ঠ পরীক্ষা
পৃষ্ঠের ত্রুটি, দূষণ এবং সিলিকন শক্ত হওয়ার প্রক্রিয়ায় বাধা দিতে পারে এমন উপাদানগুলির জন্য মাস্টার প্যাটার্নটি পরীক্ষা করুন।
সিলিকন শক্ত হওয়ার মূল্যায়ন
নিশ্চিত করুন যে গভীর খাঁজ, সংকীর্ণ অংশ এবং জটিল জ্যামিতির চারপাশে সহ মোল্ডের সমগ্র অংশে সিলিকন শক্ত হয়েছে।
মোল্ডের মাত্রা ও গঠন পরীক্ষা
খালি অংশের মাত্রা, দেয়ালের পুরুত্ব, প্রান্ত এবং হ্যান্ডলিং বা রেজিন পূরণের সময় বিকৃত হতে পারে এমন অঞ্চলগুলি পরীক্ষা করুন।
রেজিন সামঞ্জস্য পরীক্ষা
পরীক্ষামূলক মোল্ডে নির্দিষ্ট রেজিন ঢালুন। পৃষ্ঠের অবস্থা, মোল্ড থেকে ছাঁচ খোলার আচরণ, শক্ত হওয়ার সময় উৎপন্ন তাপ এবং মোল্ডের যেকোনো দৃশ্যমান পরিবর্তন লক্ষ্য করুন।
পুনরাবৃত্ত ছাঁচ খোলার মূল্যায়ন
যেখানে পুনরাবৃত্ত উৎপাদন পরিকল্পনা করা হয়েছে, সেখানে মোল্ড ডিজাইন নিশ্চিত করার আগে ক্ষয়, ফাটল এবং বিকৃতি পর্যবেক্ষণের জন্য একাধিক ঢালাই ও ছাঁচ খোলার চক্র পরিচালনা করুন।
মূল্যায়নের পরিসর সাধারণ সিলিকন বিশেষকরণের উপর নির্ভর করা উচিত নয়, বরং প্রকৃত মোল্ড ডিজাইন এবং ঢালাই উপাদানের উপর ভিত্তি করে নির্ধারণ করা উচিত।
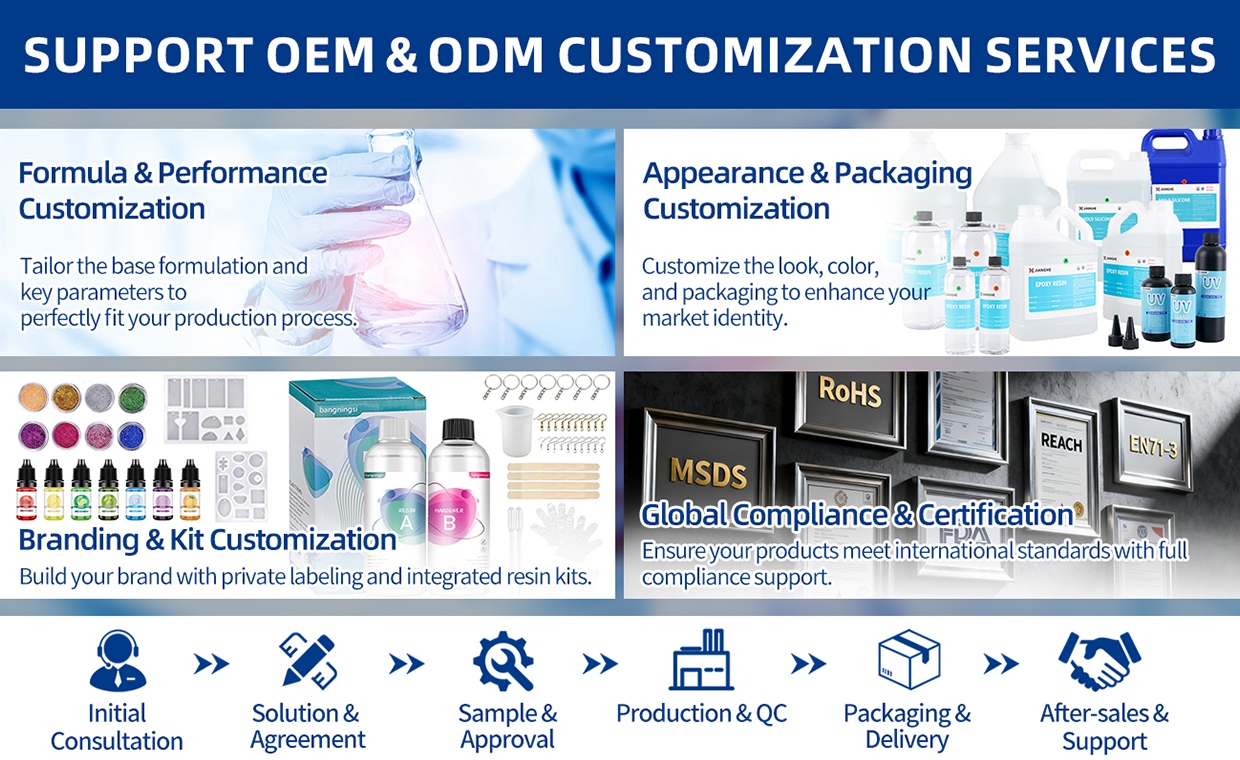
প্যাকেজিং, কাস্টমাইজেশন এবং সরবরাহ সমর্থন
জিয়াংহে তাদের নিজস্ব ছাঁচ তৈরি এবং রেজিন ঢালাই প্রক্রিয়া উন্নয়নকারী প্রস্তুতকারক ও ব্যবসায়িক প্রতিষ্ঠানগুলিকে দুই-উপাদান তরল সিলিকন রাবার সরবরাহ করে।
৭১৭এবি-এফ সিরিজটি একটি একক পণ্য পরিবারের মধ্যে একাধিক কঠোরতা শ্রেণি প্রদান করে, যার ফলে ক্রয় দলগুলি অন্য কোনো অসম্পর্কিত উপাদান ব্যবস্থায় পরিবর্তন না করেই বিভিন্ন ছাঁচের প্রয়োজনীয়তা মূল্যায়ন করতে পারে।
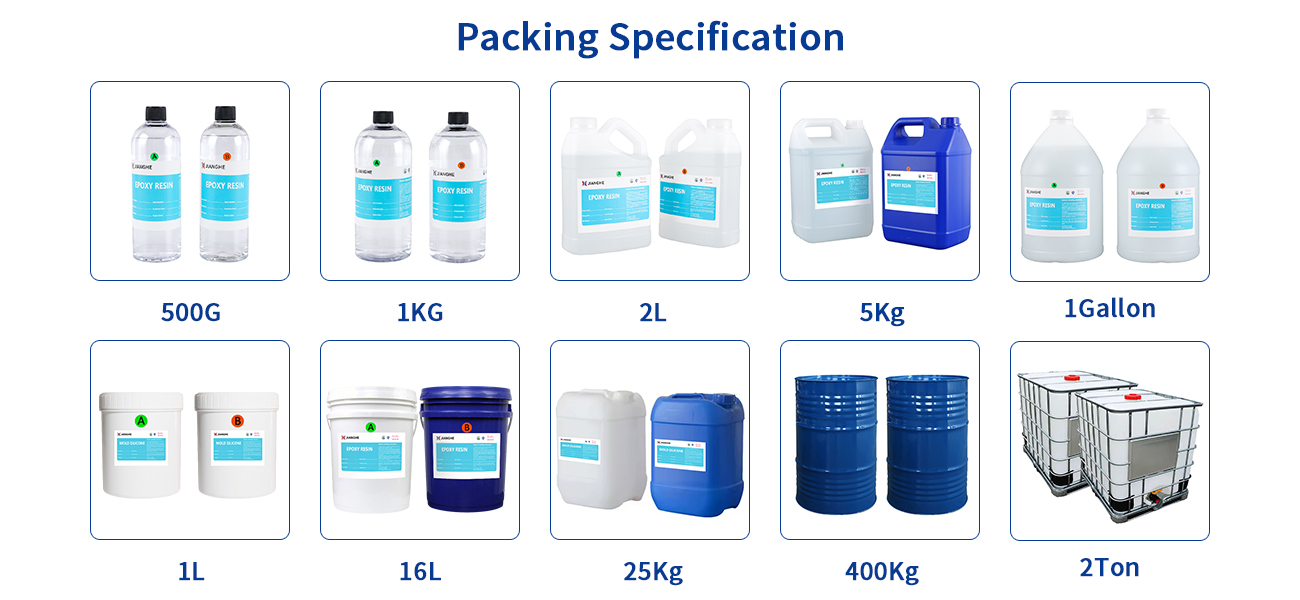
প্যাকেজিং অর্ডারের প্রয়োজনীয়তা অনুযায়ী সাজানো যেতে পারে। নমুনা মূল্যায়ন, শ্রেণি নির্বাচন এবং ওইএম বা ব্যক্তিগত লেবেল ব্যবস্থার বিষয়ে যোগ্য প্রকল্পগুলির জন্য আলোচনা করা যেতে পারে।
বিতরণকারী, রেজিন পণ্য প্রস্তুতকারক এবং ছাঁচ তৈরির ব্যবসায়গুলির জন্য, সরবরাহ আলোচনায় নিম্নলিখিত বিষয়গুলি অন্তর্ভুক্ত থাকতে পারে:
সুপারিশ চাওয়ার সময় আপনার ছাঁচের মাত্রা, মাস্টার উপাদান, লক্ষ্য রেজিন ধরন এবং প্রত্যাশিত ঢালাই পরিমাণ শেয়ার করুন।
প্রশ্নোত্তর
প্রশ্ন ১: প্লাটিনাম কিউর সিলিকন কি রেজিন ঢালাই ছাঁচের জন্য ব্যবহার করা যেতে পারে?
হ্যাঁ। প্লাটিনাম কিউর সিলিকন রাবারকে রেজিন কাস্টিংয়ে ব্যবহৃত ছাঁচ তৈরির জন্য মূল্যায়ন করা যেতে পারে। উপযুক্ত গ্রেডটি ছাঁচের ডিজাইন, প্রয়োজনীয় নমনীয়তা, কাস্টিং উপাদান এবং ডিমোল্ডিং শর্তের উপর নির্ভর করে। আমরা পূর্ণ উৎপাদন শুরু করার আগে আপনার নির্দিষ্ট রেজিন সিস্টেমের সাথে সামঞ্জস্য পরীক্ষা করার পরামর্শ দিচ্ছি।
প্রশ্ন ২: রেজিন কাস্টিংয়ের জন্য কোন শোর এ কঠোরতা উপযুক্ত?
সঠিক কঠোরতা ছাঁচের আকার, আকৃতি, দেয়ালের পুরুত্ব এবং বিস্তারিত স্তরের উপর নির্ভর করে। নরম সিলিকন গ্রেডগুলি আন্ডারকাট সহ ছাঁচের জন্য বেশি নমনীয়তা প্রদান করে, অন্যদিকে শক্ত গ্রেডগুলি বেশি গঠনমূলক সমর্থন প্রদান করে। একটি নমুনা পরীক্ষা আপনার ছাঁচ ডিজাইনের জন্য উপযুক্ত কঠোরতা নির্ধারণে সহায়তা করতে পারে।
প্রশ্ন ৩: মিশ্রণ অনুপাত এবং কাজ করার সময় কত?
৭১৭এবি-এফ সিরিজে পার্ট এ এবং পার্ট বি-এর মিশ্রণ অনুপাত ১:১। ২৫°সে-এ এর সাধারণ কাজ করার সময় প্রায় ৩০ মিনিট। প্রকৃত কাজ করার সময় পরিবেশগত তাপমাত্রা এবং প্রক্রিয়াকরণ শর্তের উপর নির্ভর করে পরিবর্তিত হতে পারে।
প্রশ্ন ৪: সিলিকন ছাঁচ তৈরি করার সময় আমি কীভাবে বাতাসের বুদবুদ কমাতে পারি?
এ এবং বি অংশ ধীরে ধীরে এবং ভালোভাবে মিশ্রিত করুন, যাতে বাতাস প্রবেশের পরিমাণ কম হয়। ঢালাইয়ের আগে ভ্যাকুয়াম ডিগ্যাসিং পদ্ধতি দ্বারা আটকে থাকা বাতাস অপসারণ করা যেতে পারে। সংকীর্ণ গহ্বর বা বিস্তারিত গঠন বিশিষ্ট ছাঁচের জন্য উপযুক্ত ঢালাই পদ্ধতি এবং নমুনা পরীক্ষা করা অত্যন্ত গুরুত্বপূর্ণ।
প্রশ্ন ৫: রেজিন বা মাস্টার প্যাটার্ন সিলিকনের কিউরিং-কে প্রভাবিত করতে পারে কি?
হ্যাঁ। অ্যামিন, সালফারযুক্ত যৌগ এবং অর্গানোটিন যৌগসহ কিছু নির্দিষ্ট উপাদান প্লাটিনাম-উৎসেচিত সিলিকনের কিউরিং-কে বাধা দিতে পারে। যদি আপনি অপরিচিত কোনো মাস্টার প্যাটার্ন, কোটিং, আঠালো পদার্থ বা রিলিজ এজেন্ট ব্যবহার করছেন, তবে পূর্ণ উৎপাদনের আগে ছোট স্কেলে সামঞ্জস্যতা পরীক্ষা করা আবশ্যিক।