EN
Platiniumhærdende flydende silikonegummi til hærdfremstilling af forme til harpiks
Model: Serie 8 Blandingsforhold: 1:1
717AB-F er en tokomponentet platinbaseret additionshærdende silikonegummi-serie til formfremstilling. Med en A/B-blandingsforhold på 1:1 og flere muligheder for Shore A-hårdhed hjælper den formproducenter med at balancere formens fleksibilitet, hulstøtte og udmoldningsadfærd for projekter inden for harpiksgodsning. Valg af kvalitet bør vurderes ud fra den anvendte harpiksgodsning, formens geometri, hældedybden og produktionsforholdene.
Nøglefunktioner:
- a/B-blandingsforhold på 1:1
- Flere hårdhedsoptioner til formdesign
- Ca. 30 minutters arbejdstid
- Ca. 4 timers hærdning ved stuetemperatur
Perfekt til:
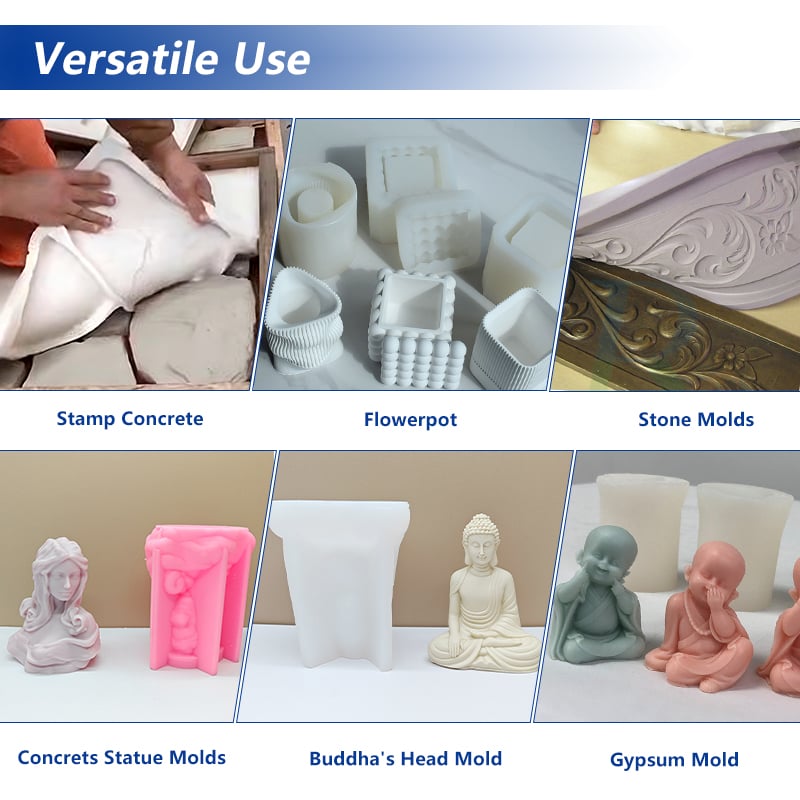
Forme til epoxyharpiksgodsning · Dekorative harpikskomponenter · Småseriemæssig harpiksgodsning · Brugerdefinerede harpikskomponenter · Forme med flere hulrum til godsning

- Oversigt
- Anbefalede produkter
Materiale: To-komponent væske-silikon-gummi med platinadditionsforing
Model: 717AB-F-serien
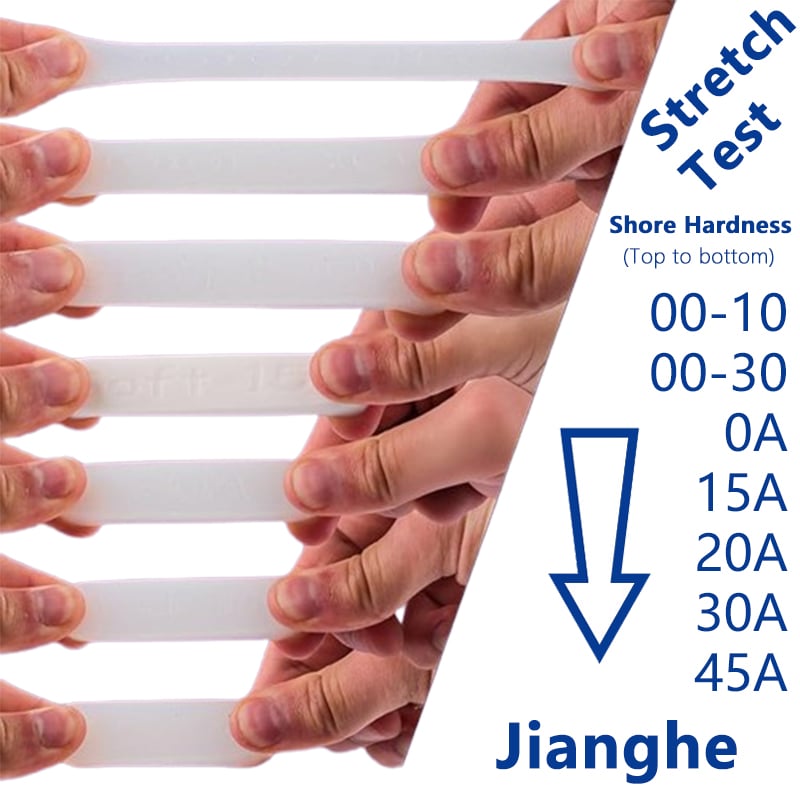
Tilgængelig hårdhed: Shore A 0–45
Blandingsforhold: 1:1
Arbejdstid: Cirka 30 minutter under de gældende referencebetingelser
Hårdning ved stuetemperatur: Cirka 4 timer under de gældende referencebetingelser
Emballage: I henhold til ordrekravene
Valg af flergradsprodukter
Prøvevurdering før storpartiindkøb
Krav til emballage og mærkning
OEM- og private-label-understøttelse
Genbestillings- og leveringskoordination
Designet til fremstilling af forme til harpiksgodsning
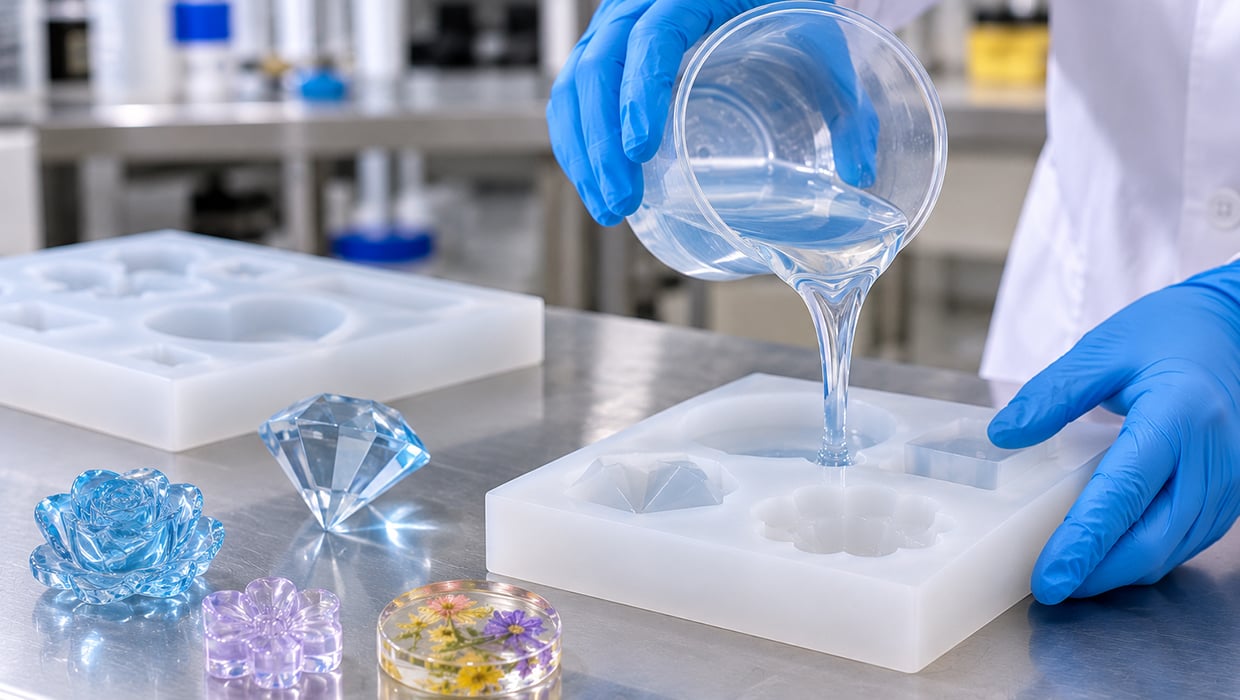
En hærdeform skal gøre mere end blot at genskabe formen på en mastermodel. Den skal opretholde sin formhulstruktur under udfyldning, frigive den hærdede afstøbning uden unødigt spændingsniveau og forblive praktisk at håndtere i gentagne produktionscyklusser.
Formdesignet og silikongraden arbejder sammen. En fleksibel form kan være nødvendig til komplekse former eller indskåringer, mens en større form eller en form med dybere hulrum måske kræver større strukturel støtte. Vægten og volumen af den hærdeforbindelse, der hældes i, formens vægtykkelse samt den planlagte udformningsmetode bør også tages i betragtning.
Den 717AB-F-platin-katalyserede silikongummi-serie tilbyder flere hårdhedsgrader til forskellige formkonstruktioner. I stedet for at vælge en grad udelukkende ud fra dens Shore A-værdi bør producenter overveje mastermodellen, afstøbningsmaterialet, formens dimensioner og produktionsforholdene i fællesskab.
For harsapplikationer skal den valgte silikongraden afprøves med den faktiske harsharformulering, inden der skiftes til almindelig produktion.
Nøglekrav til harsstøbeforme
Formoverflade og formreproduktion
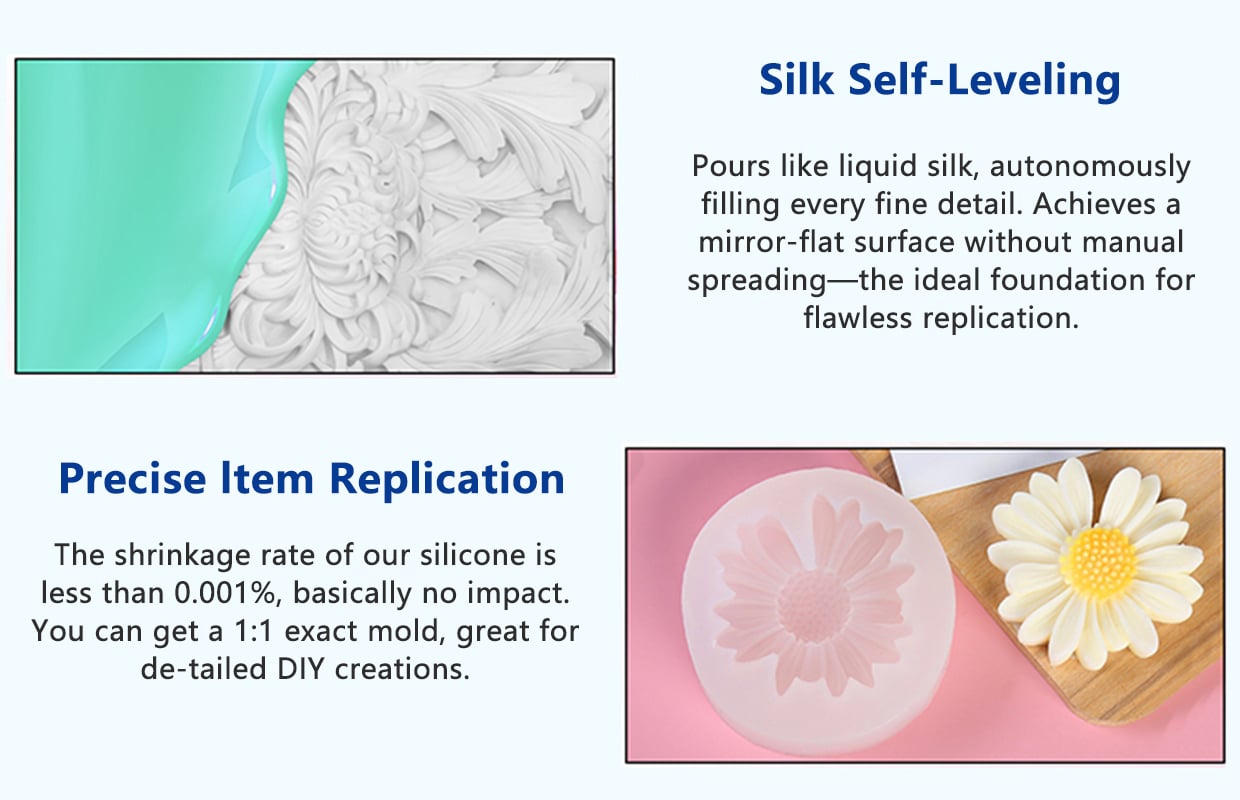
Overfladen på den færdige silikoneform følger tilstanden på mastermodellen. Krads, støv, overfladedefekter og fanget luft omkring mastermodellen kan påvirke den endelige formhulrum. For harskomponenter, hvor udseende og overfladeens ensartethed er afgørende, bør forberedelsen af mastermodellen og betingelserne for silikoneafstøbning kontrolleres, inden formen fremstilles.
Fleksibel og kontrolleret udstøbning
Harsstøbninger kan indeholde indskårne områder, forhøjede detaljer, smalle sektioner eller underkutninger. En form, der er for hård, kan være svær at åbne rundt om disse funktioner, mens en for blød form muligvis kræver ekstra støtte for at bevare sin form. Hårdheden skal derfor vælges i henhold til støbningens geometri og den forventede udstøbningsbevægelse.
Stabilitet i formhulrummet under harspåfyldning
Formen skal kunne bevare sin tilsigtede form, mens harpiksen hældes i og herdes. Store hulrum, høje formvægge og tungere afstøbninger kan stille større krav til formsupport. Silikonehårdhed, vægtykkelse, formdimensioner og en ekstern understøttelsesskal skal overvejes som en del af samme formdesign.
Kompatibilitet med afstøbningsharpiksen
Forskellige afstøbningsharpikssystemer kan have forskellige sammensætninger, tilsætningsstoffer, herdfart og varmeudviklingsprofiler. En silikonekvalitet bør ikke antages at fungere identisk med alle epoksy-, polyurethan- eller UV-harpikser. En lille prøve med den tilsigtede harpiks anbefales for at vurdere overfladetilstanden, frigørelsesadfærd og virkningen af herdevarmen.
Gentagelighed til produktionsbrug
Ved gentagen afstøbning er formens tilstand lige så vigtig som den første vellykkede afstøbning. Formen skal inspiceres for revner, deformationer, overfladeskader og ændringer i områder med tynde vægge efter prøveafstøbninger. Den forventede produktionsmængde og hyppigheden af afstøbning bør indgå i overvejelserne ved valg af formkonstruktion og silikones hårdhed.
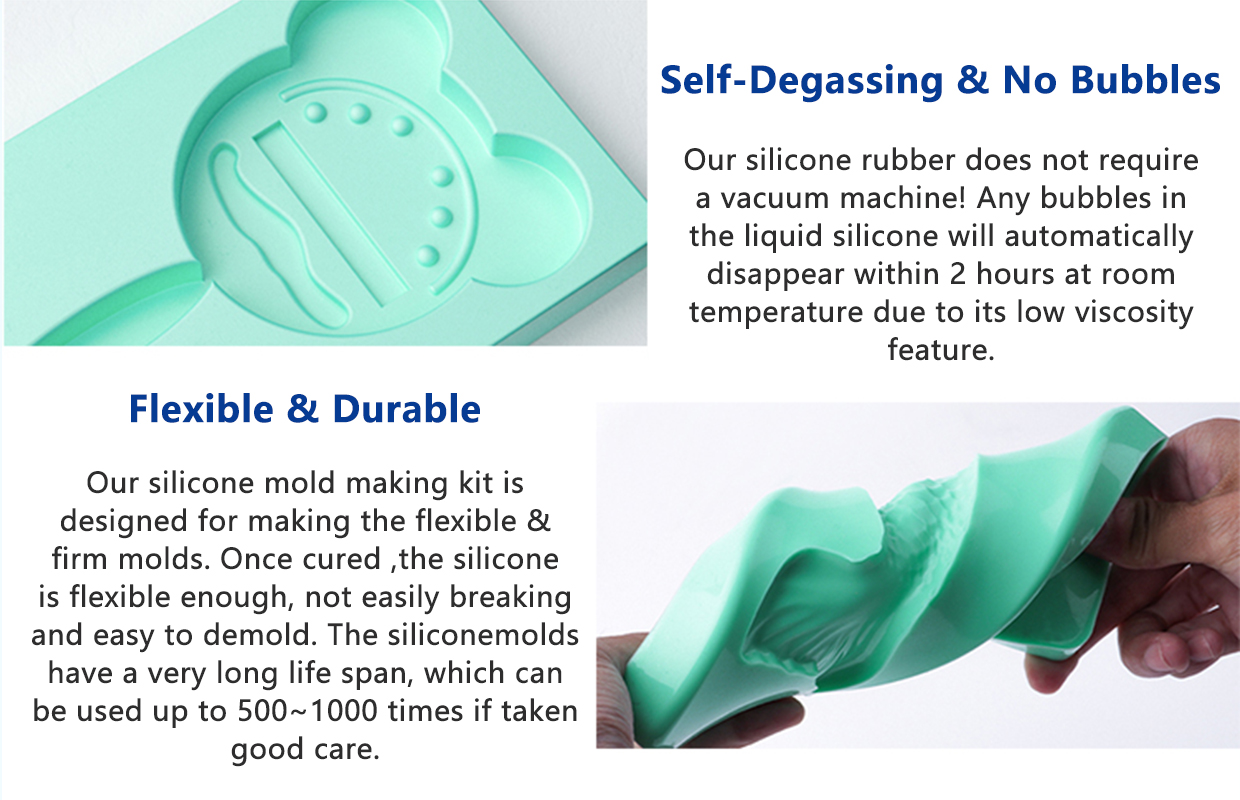
Typiske anvendelser af hærdesmølde til harpiksafstøbning
Epoxyharpiks Formgjorte former
Til producenter af dekorative epoksykomponenter, skræddersyede harpiksdele og støbte harpiksprodukter. Formdesignet skal tage højde for harpiksens hærdeprofil, støbemængden, kavitetens dybde og den krævede overfladekvalitet.
Dekorative harpiksdele
Til formede dekorative dele med profilerede kanter, forhøjede mønstre, indtrykte detaljer og skræddersyede overfladedesigns. Silikoneformen skal sikre en passende balance mellem fleksibel frigørelse og kavitetssupport.
Skræddersyede harpikskopier
Til at fremstille en mastermodel i en silikoneform, inden der støbes resin-kopier. Overfladen på mastermodellen, skel-linjen, udfald og den krævede dimensionelle konsistens skal gennemgås, før man vælger silikonkvaliteten.
Prototype- og småserieresin-dele
Til produktudviklingsprøver, specialkomponenter og begrænsede produktionsløb, hvor fleksibel værktøjning kan være nyttig. Formens konstruktion skal tilpasses delens geometri og det forventede antal støbcykler. 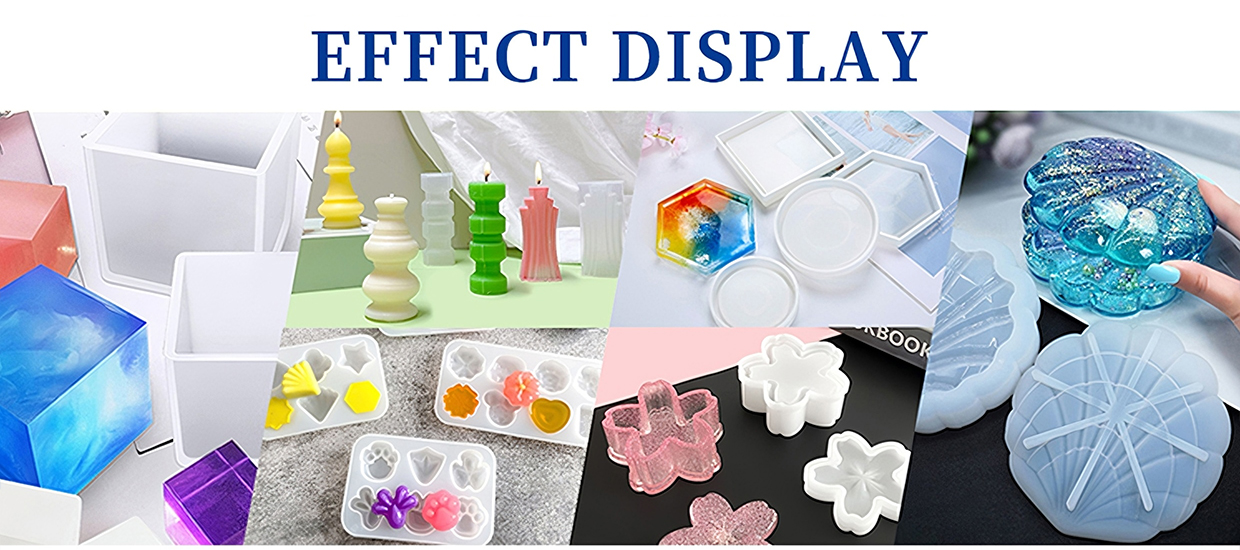
Sådan vælger du den rigtige silikonkvalitet
Der findes ikke én enkelt Shore A-hårdhed, der passer til alle resin-støbeforme. Den korrekte kvalitet afhænger af, hvordan formen fyldes, understøttes og frigives.
Blødere kvaliteter til kompleks frigivelse
Silikonkvaliteter med lavere hårdhed giver større fleksibilitet. De kan overvejes til forme med udfald, dybe indhulninger eller former, der kræver, at formen deformeres under frigivelsen. Formen kan kræve ekstra ydre understøtning, afhængigt af dens størrelse og vægtykkelse.
Mellembløde kvaliteter til afbalanceret formebehandling
Mellembløde kvaliteter kan vurderes, hvor både fleksibilitet og formbevarelse er vigtige. De kan være et praktisk udgangspunkt for formdesign, der ikke kræver ekstrem deformation eller meget fast støtte.
Fastere kvaliteter til større strukturel støtte
Kvaliteter med højere hårdhed giver en mere fast formstruktur. De kan overvejes tilforme, der kræver mere støtte under behandling og afstøbning. Dog har de fastere kvaliteter i 717AB-F-serien også højere viskositet, så deres evne til at løbe rundt om mastermodellen skal vurderes omhyggeligt.
Vejledning til valg
| Krav til skimmelsvamp | Valgretning | Hvad der skal vurderes |
|---|---|---|
| Dybe udstikninger eller kompleks frigørelse | Overvej lavere Shore A-kvaliteter | Fleksibilitet, revnerisiko og frigørelsesbevægelse |
| Almindelige hærtningsharpemold | Sammenlign mellembløde Shore A-kvaliteter | Balance mellem fleksibilitet og hulrumsstøtte |
| Større eller mere strukturerede former | Overvej fastere kvaliteter med passende støtte | Formstabilitet, viskositet og vægtykkelse |
| Smalle hulrum eller detaljerede modeller | Gennemgå kvalitetens viskositet og hældningsmetode | Materialestrømning, fanget luft og udfyldning af hulrum |
| Gentagne støbningsscyklusser | Vurder den komplette formkonstruktion | Revbestandighed, håndtering og hyppighed af udformning |
Dette er udgangspunkter for vurdering af kvalitet, ikke faste modeltilordninger. Den endelige valg bør bekræftes gennem en prøveform og en støbningstest.
Anbefalet teknisk rækkevidde
Serien 717AB-F giver flere hårdhedsvalg til forskellige formstrukturer. Følgende rækkevidder kan bruges som en første vejledning, når der diskuteres et hældningsprojekt med harpiks.
| Udvælgelsesområde | Generelle karakteristika | Fokus for vurdering |
|---|---|---|
| Shore A 0–15 | Blødere og mere fleksibel | Kompleks udløsning, udskåringer og formdeformation |
| Shore A 20–30 | Mellemhårdhedsvalg | Balance mellem udløsningsfleksibilitet og formstøtte |
| Shore A 40–45 | Firmerer kvaliteter med højere viskositet | Strukturel støtte, materialestrømning og formdimensioner |
Generel produktinformation
Arbejdstiden og hårdningstiden afhænger af den valgte kvalitet, temperaturen og forarbejdelsesbetingelserne. Se den tilsvarende tekniske datablad for den præcise kvalitet. Kvaliteten 30A anvender en anden referencetesttemperatur i dens kildeoplysninger, så dens værdier skal kontrolleres separat.
For den komplette kvalitetsammenligning, herunder viskositet og mekaniske egenskaber, se 717AB-F-kvalitetsammenligning .
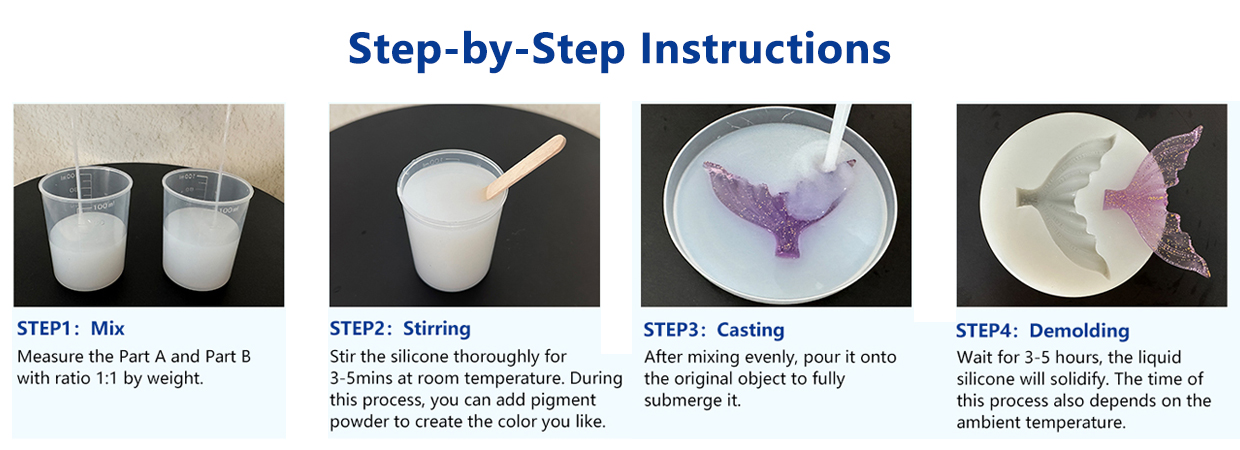
Hardestof-formfremskaffelsesproces
Trin 1: Forbered mastermønsteret
Sørg for, at mastermodellen er ren, tør og sikkert placeret i formkassen. Tjek overfladetilstanden, skillelinjen og områder, hvor luft kan blive fanget. Ny mastermateriale, belægninger, limstoffer eller modelmasser skal kontrolleres for kompatibilitet med platinhærdet silikone.
Trin 2: Planlæg formens konstruktion
Bestem den nødvendige vægtykkelse i formen, hældningsretningen, støttemetoden og udmoldningsruten. Ved komplekse former skal der overvejes, om en étdellet fleksibel form eller en flerdelt form er mere egnet.
Trin 3: Bland silikonkomponenterne
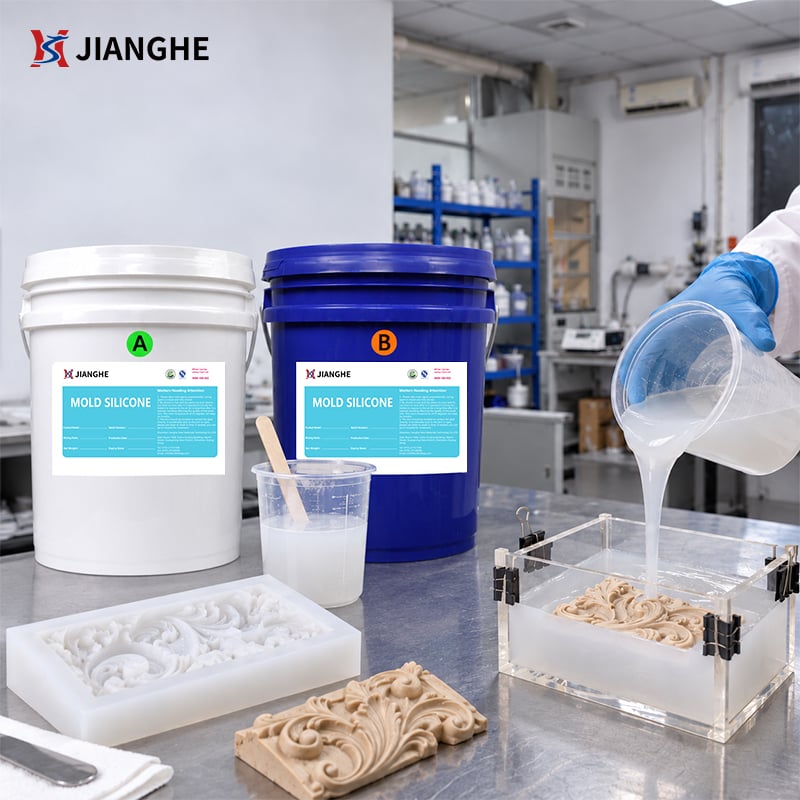
Bland dele A og B i det angivne forhold på 1:1. Bland grundigt, mens indførslen af luft minimeres. Måle- og blandeeudstyr kan hjælpe med at sikre mere konsekvent forarbejdning i produktionsmiljøer.
Trin 4: Afluft, hvis nødvendigt
Hvis luft bliver indført under blandingen, eller hvis modellen indeholder detaljerede fordybninger, kan vakuumafgassning hjælpe med at reducere fanget luft. Afgassningsmetoden skal være velegnet til den anvendte udstyr og batchstørrelse.
Trin 5: Hæld og lad herde
Hæld den blandede silikone forsigtigt i formkassen. Lad tilstrækkelig tid gå til hærdning under de relevante procesbetingelser. Den referencebaserede hærdningstid ved stuetemperatur for serien er ca. fire timer; den faktiske hærdningstid kan variere afhængigt af temperatur og kvalitet.
Trin 6: Udemold og inspicer
Fjern den hærdede silikonform fra modellen forsigtigt. Inspectér kavitetens overflade, kanter, tynde sektioner og dimensionelle træk, før formen bruges til harpiksgødning.
Trin 7: Udfør en prøvegødning med harpiks
Brug den tilsigtede harpiksformulering til en prøvegødning. Gennemgå fyldningsadfærd, hærdningsvarme, overfladekvalitet, frigørelse samt formens tilstand efter udemoldning. Bekræft resultaterne, inden der påbegyndes almindelig produktion.
Overvejelser vedrørende ydelse og kompatibilitet
Kompatibilitet med modermateriale
Platinhærdet silikone kan hæmmes af visse materialer, herunder amine, svovl og organotinforbindelser. Hvis modermønsteret indeholder ukendte belægninger, klæbemidler, ler eller overfladebehandlinger, udfør en lille kompatibilitetstest, inden du fremstiller hele formen.
Støbning af harpiks og hærdningsvarme
Harpikshærdning kan generere varme, og mængden kan variere afhængigt af harpikssammensætningen, støbnevolumen, formgeometrien og hærdningsbetingelserne. Ved dybe eller større støbninger bør den faktiske maksimaltemperatur under en prøvestøbning vurderes. Antag ikke, at én silikonekvalitet er velegnet til ethvert harpiksvolumen eller hærdningsskema uden at have foretaget tests.
Overfladeafslutning og frigørelse
Den færdige formsoverflade påvirkes af mastermodellen, silikonblandingen, luftfjernelsen og hærtningsprocessen. Frigørelsesadfærd for den endelige afstøbning afhænger også af harpiksformuleringen og formens tilstand. Hvis der overvejes brug af en frigøringsmiddel, skal det kontrolleres, at det er kompatibelt med begge materialer og ikke påvirker den krævede overfladekvalitet.
Formstøtte og driftsbetingelser
En fleksibel silikonform kan kræve en stiv støtteskal eller en ekstern fastgørelse, især når formen er stor, dyb eller fyldt med en tungere mængde harpiks. Formens hårdhed alene afgør ikke stabiliteten. Vægtykkelse, støttesystemets design og afstøbningsbetingelser bidrager alle til det endelige resultat.
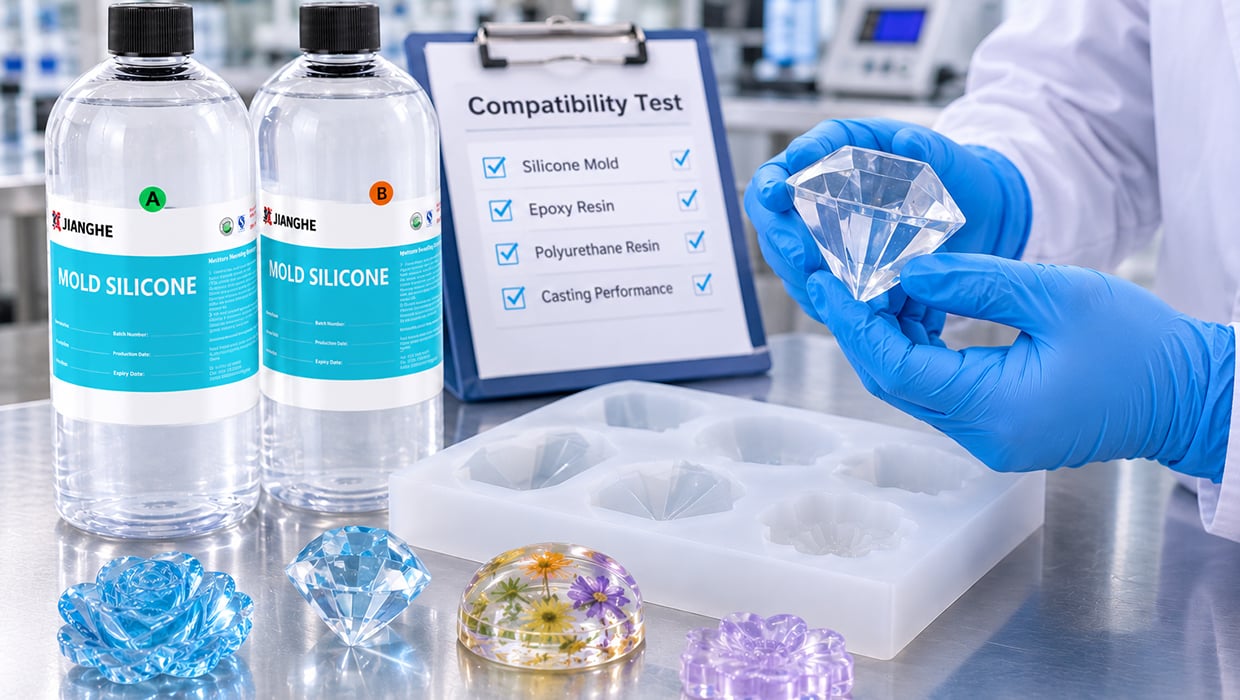
Anvendelsestest og kvalitetskontrol
En vellykket prøveform bør vurderes under betingelser, der ligger tæt på den tilsigtede produktionsproces. For et nyt harpiksafstøbningsprojekt kan testen omfatte:
Inspektion af master og overflade
Tjek mastermønsteret for overfladedefekter, forurening og materialer, der kan påvirke silikonehærdningen.
Silikonehærdningsvurdering
Bekræft, at silikonen hærder gennem hele formen, herunder omkring dybe indhulninger, smalle sektioner og kompleks geometri.
Formens dimensioner og strukturkontrol
Inspekter kavitetens dimensioner, vægtykkelse, kanter og områder, der kan deformeres under håndtering eller harpiksfyldning.
Harpikskompatibilitetsprøve
Støb den tilsigtede harpiks i prøveformen. Overvåg overfladetilstanden, frigørelsesadfærd, hærdningsvarme og eventuelle synlige ændringer i formen.
Gentagen afstøbningsevaluering
Hvor gentagne produktioner er planlagt, udføres flere støbe- og afstøbningscyklusser for at observere slitage, revner og deformation, inden formdesignet godkendes.
Vurderingsomfanget skal baseres på den faktiske formdesign og støbemateriale i stedet for udelukkende at bygge på en generel silikonespecifikation.
Emballage, tilpasning og leverancestøtte
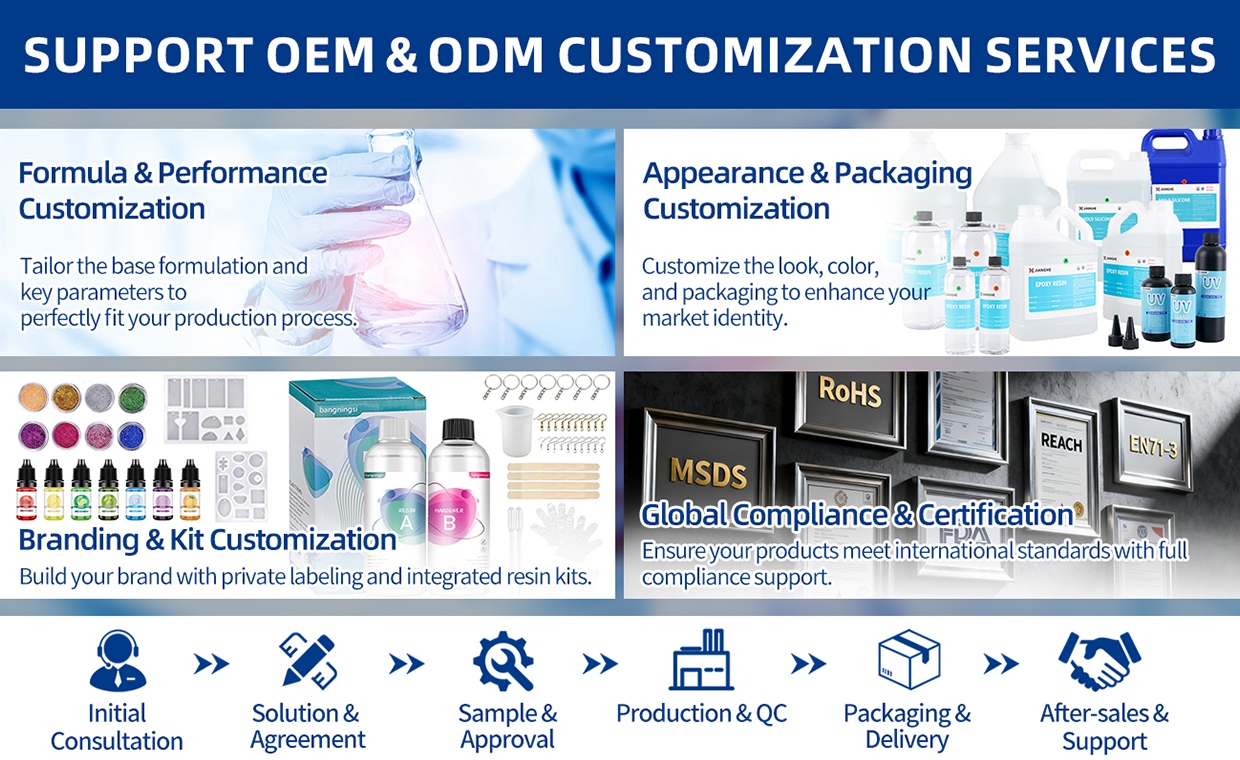
Jianghe leverer to-komponenters væske-silikon-gummi til producenter og virksomheder, der udvikler egne forme- og harpiksgodsproceser.
717AB-F-serien tilbyder flere hårdhedsgrader inden for én produktfamilie, hvilket giver indkøbsteam mulighed for at vurdere forskellige formkrav uden at skifte til et uafhængigt materiale-system.
Emballage kan ordnes i henhold til ordrekravene. Prøvevurdering, gradvalg samt OEM- eller private-label-ordninger kan drøftes for kvalificerede projekter.
For distributører, harpiksproucerende virksomheder og formeudviklende virksomheder kan leveringsdrøftelser omfatte:
Del dine formmål, modermateriale, ønskede harpikstype og forventede gødningmængde, når du anmoder om en anbefaling.
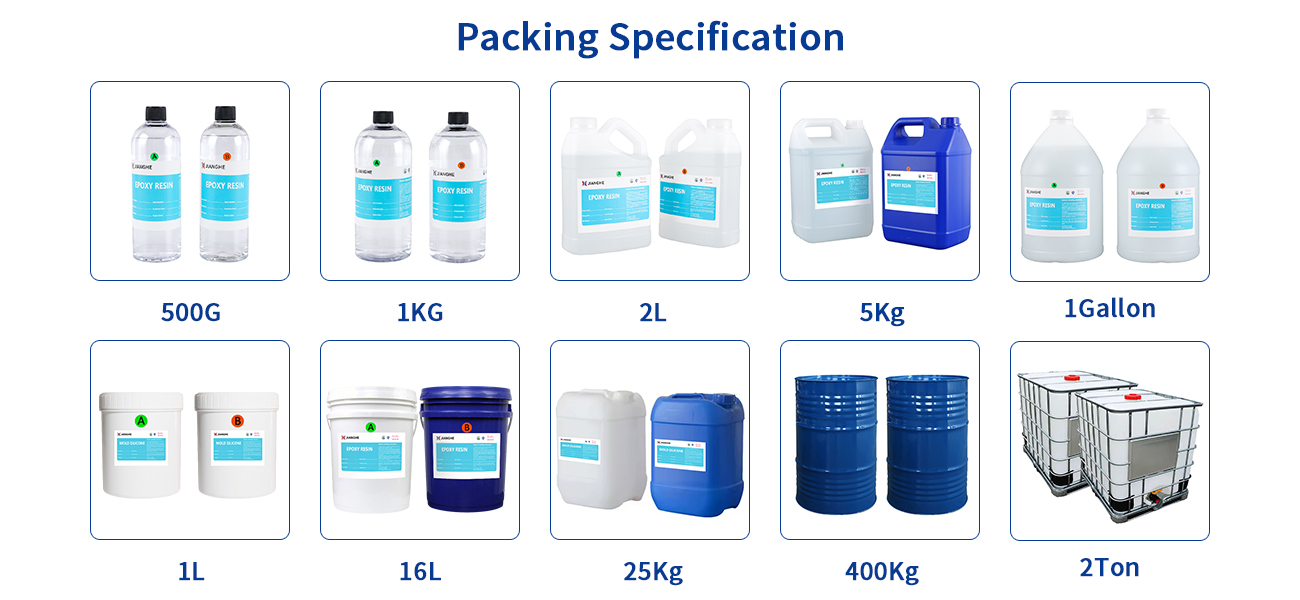
Hvis du har brug for tilpasset emballage eller andre specifikationer, bedes du kontakte os.
Ofte stillede spørgsmål
Q1: Kan platinkatalyseret silikone bruges til former til harpiksgødning?
Ja. Platinumkure-silikon-gummi kan vurderes til fremstilling af former til harpiksgødning. Den passende type afhænger af formens design, den ønskede fleksibilitet, gødningsmaterialet og afmoldningsforholdene. Vi anbefaler at teste kompatibiliteten med dit specifikke harpikssystem, inden du påbegynder fuld produktion.
Q2: Hvilken Shore A-hårdhed er egnet til former til harpiksgødning?
Den rigtige hårdhed afhænger af formens størrelse, form, vægtykkelse og detaljeniveau. Blødere silikontyper giver større fleksibilitet til former med udskårne dele, mens fastere typer giver mere strukturel støtte. En prøveform kan hjælpe med at fastslå den passende hårdhed for dit formdesign.
Q3: Hvad er blandingen forholdet og arbejdstiden?
717AB-F-serien bruger et 1:1 blandingsforhold mellem del A og del B. Dens typiske arbejdstid er ca. 30 minutter ved 25 °C. Den faktiske arbejdstid kan variere afhængigt af omgivelsestemperaturen og procesbetingelserne.
Q4: Hvordan kan jeg reducere luftbobler, når jeg laver silikonformer?
Bland dele A og B langsomt og grundigt, mens luftindførslen minimeres. Vakuumafgassning kan hjælpe med at fjerne fanget luft før hældning. For forme med smalle hulrum eller detaljerede strukturer er korrekt hældningsteknik og prøveudtagning også vigtige.
Q5: Kan harpiks eller modermønstre påvirke silikones hærning?
Ja. Visse materialer, herunder aminer, svovlholdige forbindelser og organotinforbindelser, kan hæmme hærningen af platin-katalyseret silikone. Hvis du bruger et ukendt modermønster, en belægning, en lim eller en frigøringsmiddel, skal du udføre en lille kompatibilitetstest før fuld produktion.