EN
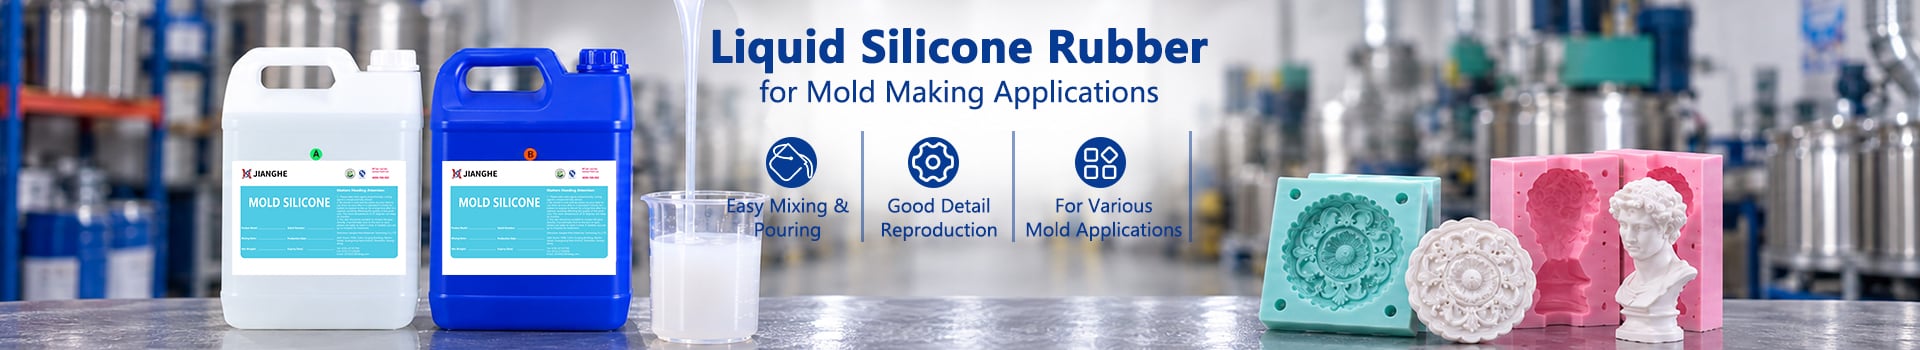
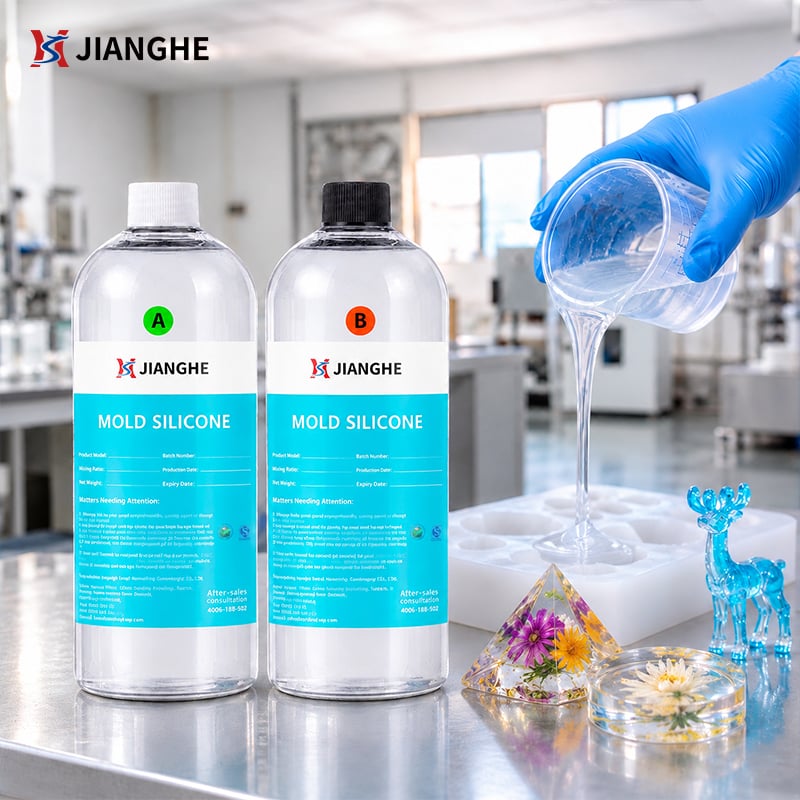
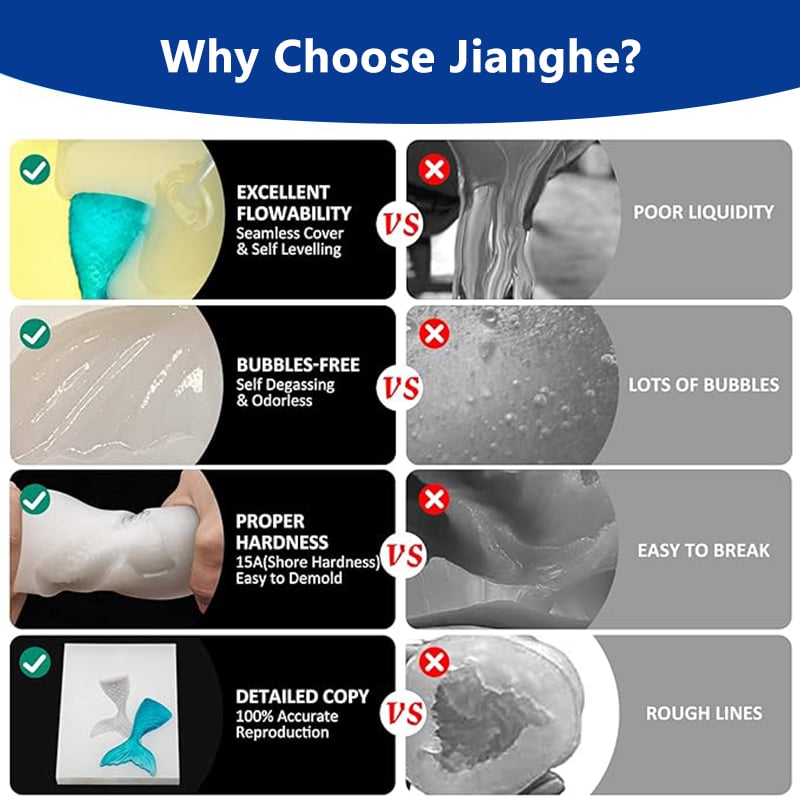
Platynowa ciekła guma krzemionkowa do form do odlewania żywic
Model: Seria 8 Stosunek mieszania: 1:1
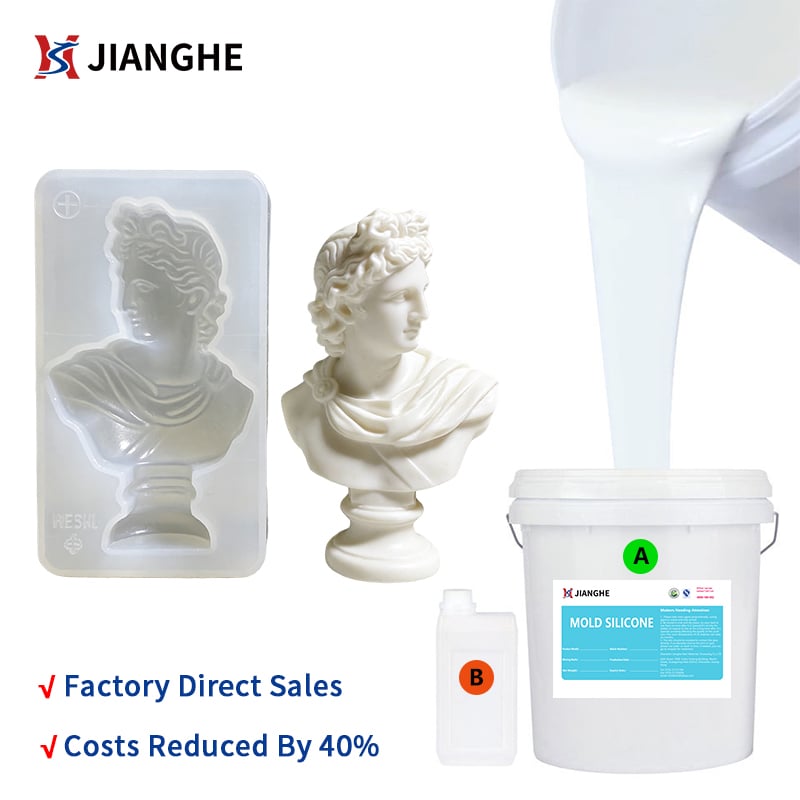
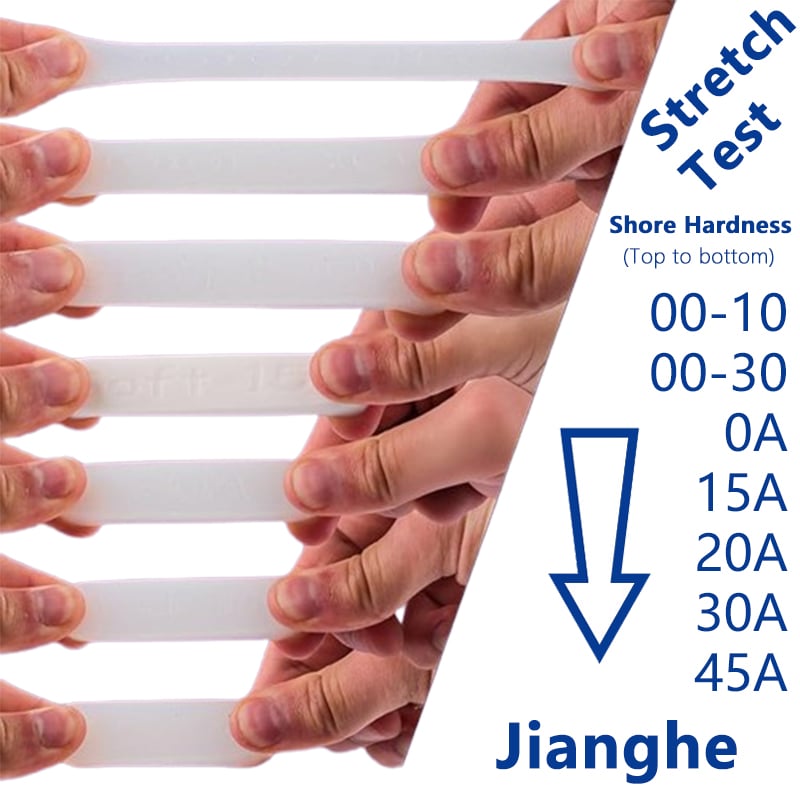
717AB-F to dwuskładnikowa seria platynowej gumy krzemionkowej utwardzanej metodą addycji, przeznaczona do produkcji form. Dzięki stosunkowi mieszania składników A/B wynoszącemu 1:1 oraz wielu opcjom twardości wg skali Shore A pomaga ona producentom form osiągnąć odpowiednią równowagę między elastycznością formy, wsparciem wnęki i zachowaniem właściwości wyjmowania odlewu w projektach odlewania żywic. Dobór klasy powinien uwzględniać rodzaj żywicy odlewanej, geometrię formy, głębokość zalewania oraz warunki produkcji.
Główne cechy:
- stosunek mieszania składników A/B 1:1
- Wiele opcji twardości do projektowania form
- Przybliżony czas pracy: 30 minut
- Przybliżony czas utwardzania w temperaturze pokojowej: 4 godziny
Idealny dla:
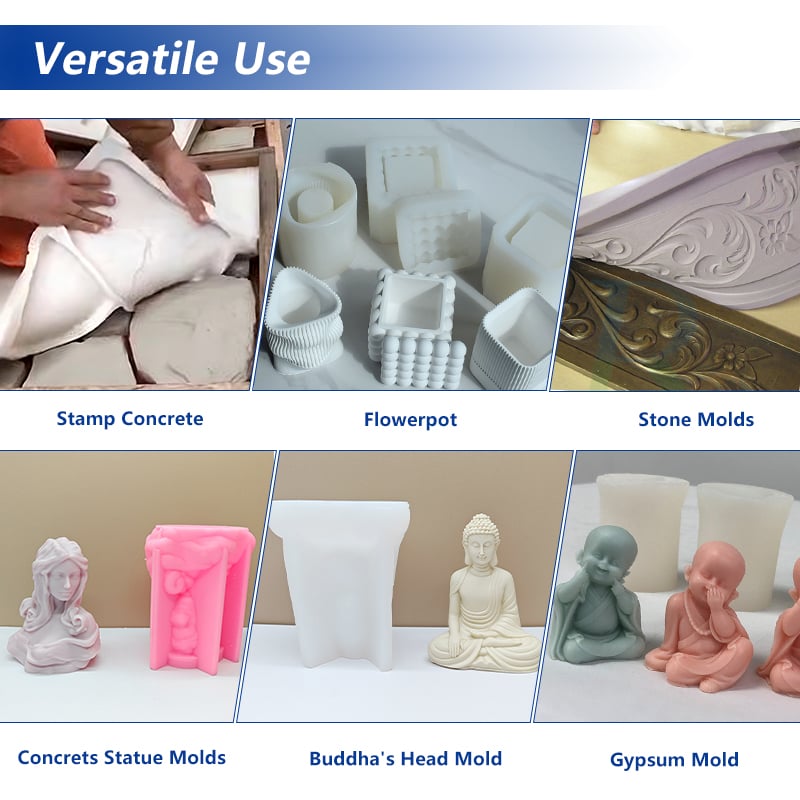
Formy do odlewania żywic epoksydowych · Dekoracyjne elementy z żywicy · Produkcja niewielkich partii żywicy · Indywidualne komponenty z żywicy · Formy wielogniazdowe do odlewania

- Przegląd
- Zalecane produkty
Materiał: dwuskładnikowy ciekły kauczuk krzemionkowy utwardzany platyną z reakcją dodatkową
Model: seria 717AB-F
Dostępna twardość: skala Shore A 0–45
Stosunek mieszania: 1:1
Czas pracy: około 30 minut w warunkach odniesienia
Utwardzanie w temperaturze pokojowej: około 4 godzin w warunkach odniesienia
Opakowanie: zgodnie z wymaganiami zamówienia
Dobór produktów o różnych stopniach twardości
Ocenę próbek przed zakupem partii hurtowych
Wymagania dotyczące opakowań i etykietowania
Wsparcie dla usług OEM i etykiet własnych
Koordynację powtarzalnych zamówień i dostaw
Zaprojektowane do produkcji form do odlewania żywicy
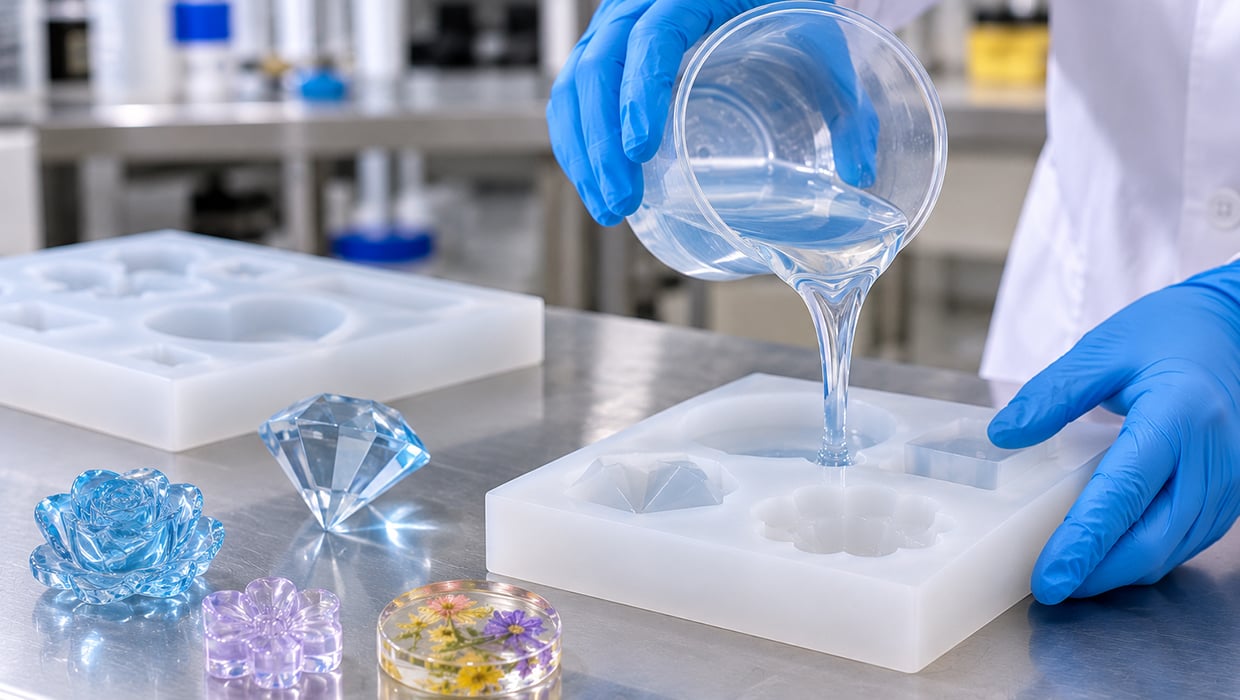
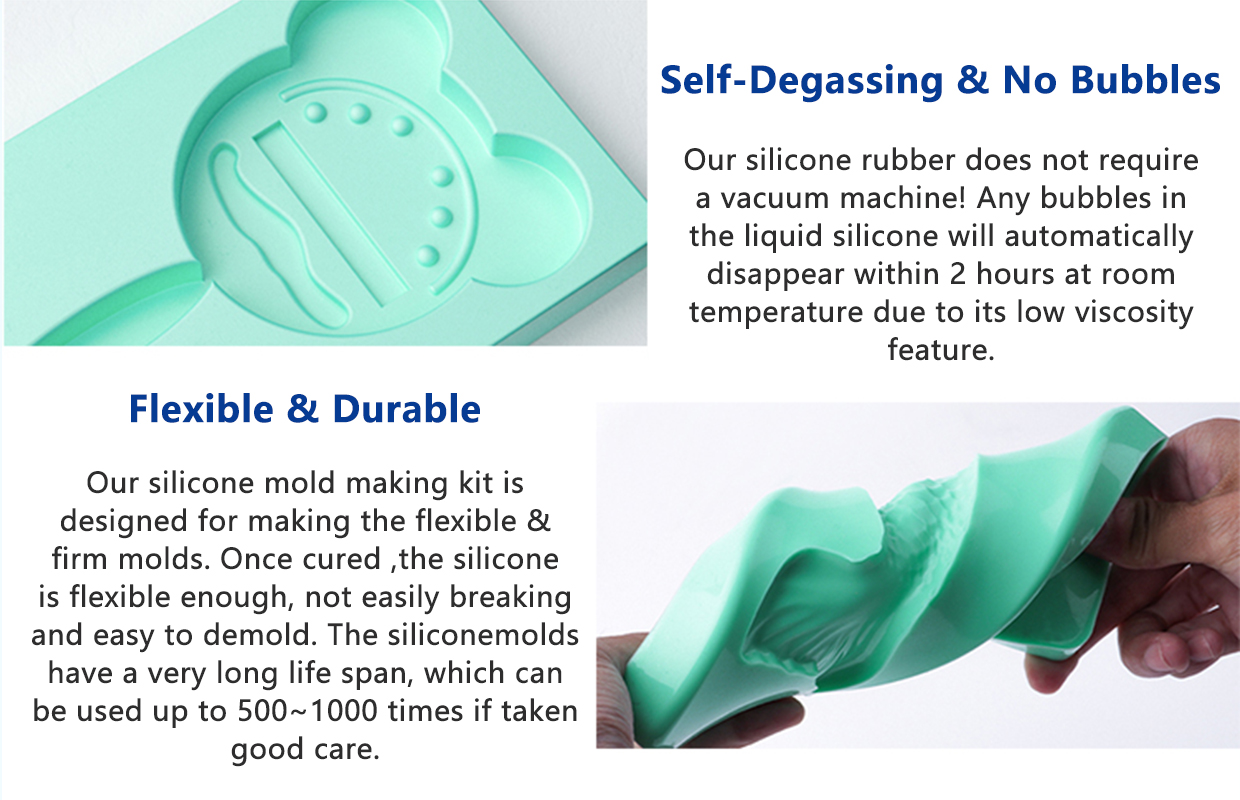
Forma do odlewania żywicy musi robić więcej niż tylko odtwarzać kształt wzorca. Musi zachować strukturę swojej wnęki podczas wypełniania, umożliwiać wyjęcie utwardzonego odlewu bez nadmiernego obciążenia oraz pozostawać praktyczna w obsłudze w trakcie wielokrotnych cykli produkcji.
Projekt formy i rodzaj silikonu działają razem. Elastyczna forma może być potrzebna do skomplikowanych kształtów lub podcięć, podczas gdy większa forma lub ta z głębszymi wnękami może wymagać większego wsparcia konstrukcyjnego. Należy również uwzględnić masę i objętość wlewanej żywicy, grubość ścianek formy oraz zaplanowaną metodę wyjmowania odlewu.
Seria platynowej gumy krzemionkowej 717AB-F oferuje wiele stopni twardości dla różnych konstrukcji form. Zamiast dobierać stopień wyłącznie na podstawie jego wartości twardości Shore A, producenci powinni uwzględnić wzór pierwotny, materiał odlewany, wymiary formy oraz warunki produkcji.
Dla zastosowań żywicznych wybrany stopień gumy krzemionkowej należy ocenić przy użyciu rzeczywistej formuły żywicy przed przejściem do regularnej produkcji.
Główne wymagania dla form do odlewania żywic
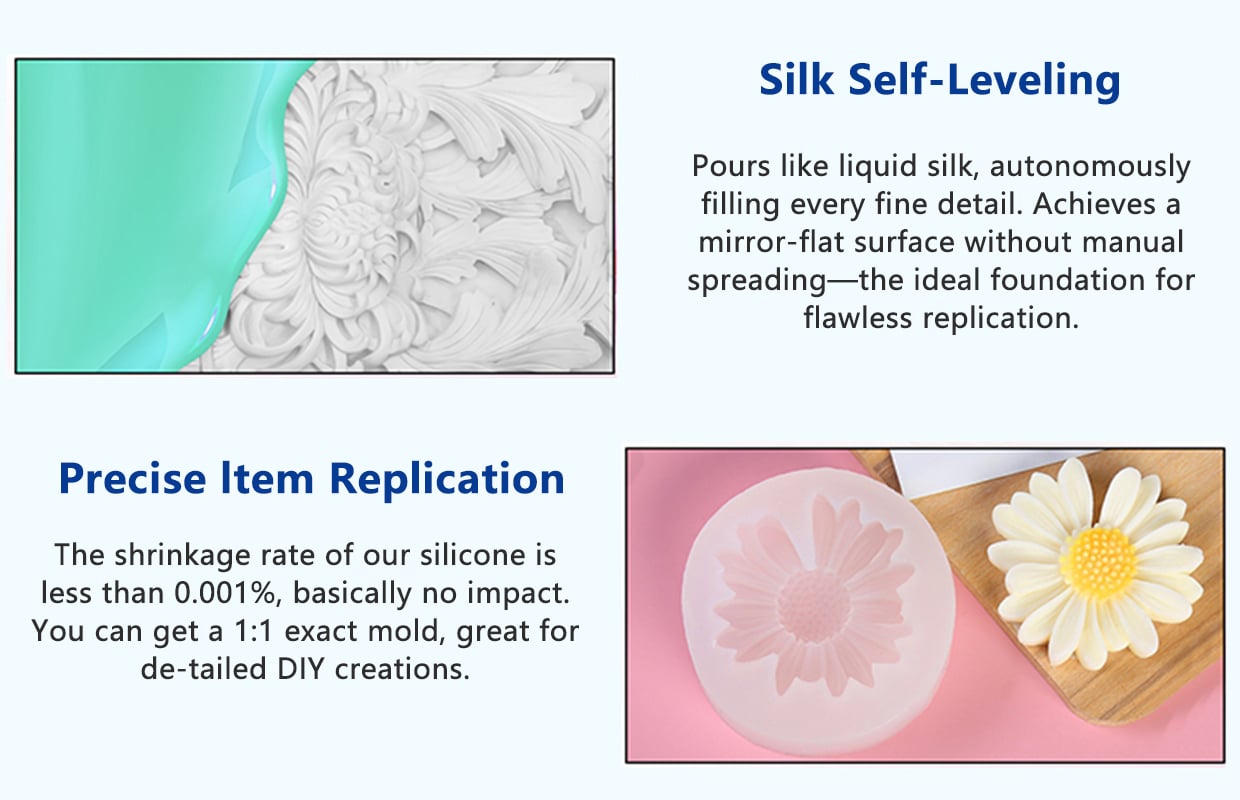
Odtwarzanie powierzchni i kształtu formy
Powierzchnia gotowej formy silikonowej odzwierciedla stan wzoru pierwotnego. Rysy, kurz, wady powierzchniowe oraz pułapki powietrza wokół wzoru pierwotnego mogą wpływać na ostateczną wnękę. W przypadku elementów żywicznych, dla których istotne są wygląd i jednolitość powierzchni, przygotowanie wzoru pierwotnego oraz warunki wlewania silikonu należy kontrolować przed wytworzeniem formy.
Elastyczne i kontrolowane wyjmowanie odlewu
Odlewy z żywicy mogą zawierać zagłębienia, wypukłe detale, wąskie przekroje lub podcięcia. Forma zbyt twarda może utrudniać otwieranie wokół takich cech, podczas gdy zbyt miękka forma może wymagać dodatkowego wsparcia, aby zachować swój kształt. Twardość należy więc dobierać zgodnie z geometrią odlewu oraz oczekiwanym ruchem wyjmowania.
Stabilność wnęki podczas wlewania żywicy
Forma musi zachowywać zaplanowany kształt podczas wlewania i utwardzania żywicy. Duże wnęki, wysokie ściany formy oraz cięższe odlewy mogą stawiać większe wymagania względem wsparcia formy. Twardość silikonu, grubość ścian, wymiary formy oraz zewnętrzna powłoka wsporcza powinny być rozpatrywane jako elementy jednego projektu formy.
Zgodność z żywicą do odlewania
Różne systemy żywic do odlewania mogą mieć różne składniki, dodatki, prędkości utwardzania oraz profile generowania ciepła. Nie należy zakładać, że dana gatunkowość silikonu będzie działać identycznie z każdą żywicą epoksydową, poliuretanową lub UV. Zalecane jest przeprowadzenie małej próby z zamierzonym typem żywicy w celu oceny stanu powierzchni, zachowania podczas wyjmowania odlewu oraz wpływu ciepła generowanego podczas utwardzania.
Powtarzalność w zastosowaniu produkcyjnym
W przypadku wielokrotnego odlewania stan formy jest tak samo ważny jak pierwsze pomyślne wyjęcie odlewu. Po próbnych cyklach formę należy sprawdzić pod kątem rozwarstwienia, odkształcenia, uszkodzeń powierzchni oraz zmian w obszarach cienkich przekrojów. Przy wyborze konstrukcji formy i twardości silikonu należy uwzględnić planowaną ilość sztuk do produkcji oraz częstotliwość wyjmowania odlewów.
Typowe zastosowania form do odlewania żywic
Epoksyna Smole Formy do lejania
Dla producentów wykonywających dekoracyjne elementy epoksydowe, niestandardowe części z żywic oraz produkty odlewane z żywic. Projekt formy powinien uwzględniać profil utwardzania żywicy, objętość odlewania, głębokość wnęki oraz wymagany wykończeniowy stan powierzchni.
Dekoracyjne elementy z żywicy
Do formowanych części dekoracyjnych z profilowanymi krawędziami, wypukłymi wzorami, zagłębieniami oraz niestandardowymi projektami powierzchni. Forma silikonowa powinna zapewniać odpowiedni balans między elastycznym wyjmowaniem a podparciem jamy.
Niestandardowe repliki z żywicy
Do odtwarzania modelu wzorcowego w formie silikonowej przed odlewaniem kopii z żywicy. Przed wybraniem gatunku silikonu należy przeanalizować powierzchnię modelu wzorcowego, linię rozdzielającą, wklęsłości oraz wymaganą spójność wymiarową.
Części prototypowe i małoseryjne z żywicy
Do próbek wykorzystywanych w fazie rozwoju produktu, komponentów niestandardowych oraz ograniczonych serii produkcyjnych, w których elastyczne narzędzia mogą okazać się przydatne. Konstrukcja formy powinna być dopasowana do geometrii części oraz planowanej liczby cykli odlewania. 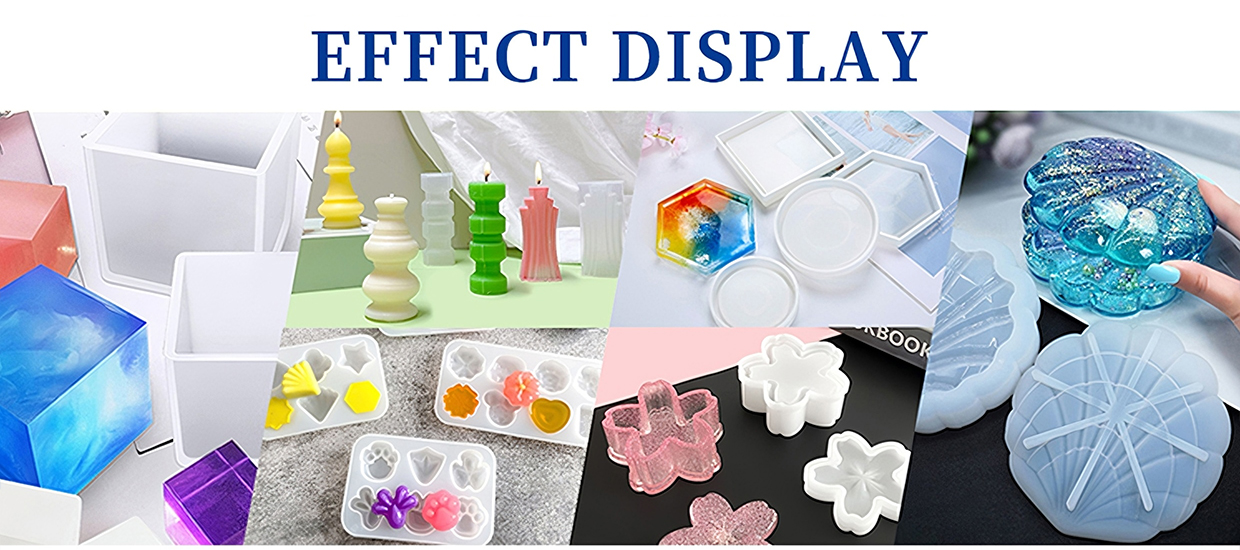
Jak wybrać odpowiedni gatunek silikonu
Nie istnieje jedna uniwersalna twardość Shore A nadająca się do każdej formy do odlewania żywicy. Poprawny gatunek zależy od sposobu napełniania, podparcia oraz wyjmowania formy.
Miększe gatunki do trudnego wyjmowania
Gatunki silikonu o niższej twardości zapewniają większą elastyczność. Mogą być rozważane do form z podcięciami, głębokimi wgłębieniami lub kształtami wymagającymi odkształcenia formy w trakcie wyjmowania odlewu. W zależności od rozmiaru i grubości ścianek forma może wymagać dodatkowego zewnętrznego wsparcia.
Gatunki średniej twardości do zrównoważonego obsługiwanie form
Gatunki o średniej twardości można ocenić w przypadkach, gdy zarówno elastyczność, jak i zachowanie kształtu są istotne. Mogą stanowić praktyczny punkt wyjścia dla projektów form, które nie wymagają skrajnego odkształcenia ani bardzo sztywnego wsparcia.
Twardsze gatunki do zwiększonego wsparcia strukturalnego
Gatunki o wyższej twardości zapewniają bardziej sztywną strukturę formy. Mogą być rozważane dla form wymagających większego wsparcia podczas obsługi i odlewania. Jednak twardsze gatunki z serii 717AB-F charakteryzują się również wyższą lepkością, dlatego ich zdolność do przepływu wokół wzorca głównego należy dokładnie ocenić.
Przewodnik wyboru
| Wymaganie dotyczące formy | Kierunek wyboru | Co należy ocenić |
|---|---|---|
| Głębokie podcięcia lub złożona operacja wyjmowania | Rozważyć gatunki o niższej twardości Shore A | Elastyczność, ryzyko rozerwania i ruch podczas wyjmowania |
| Ogólne formy do odlewania żywic | Porównaj średnie gatunki twardości wg skali Shore A | Równowaga między elastycznością a podporą jamy |
| Większe lub bardziej złożone formy | Rozważ twardsze gatunki o odpowiedniej nośności | Stabilność formy, lepkość i grubość ścianki |
| Wąskie jamy lub szczegółowe wzorniki | Przeanalizuj lepkość gatunku i metodę wlewania | Przepływ materiału, uwięzione powietrze i wypełnianie jamy |
| Powtarzane cykle odlewania | Oceń pełną konstrukcję formy | Odporność na rozrywanie, obsługę i częstotliwość demontażu formy |
Są to punkty wyjścia do oceny gatunku, a nie stałe przypisania modeli. Ostateczny wybór należy potwierdzić za pomocą próbnej formy i próby odlewania.
Zalecany zakres techniczny
Seria 717AB-F oferuje wiele opcji twardości dla różnych konstrukcji form. Poniższe zakresy mogą służyć jako wstępny przewodnik podczas omawiania projektu odlewania żywicznego.
| Asortyment | Ogólne cechy | Obszar oceny |
|---|---|---|
| Twardość według skali Shore A: 0–15 | Miękka i bardziej elastyczna | Trudne wyjmowanie, wklęsłości i odkształcenia formy |
| Shore A 20–30 | Opcje średniej twardości | Równowaga między elastycznością wyjmowania a utrzymaniem kształtu |
| Twardość Shore A 40–45 | Twardsze gatunki o wyższej lepkości | Wsparcie konstrukcyjne, przepływ materiału oraz wymiary formy |
Ogólne informacje o produkcie
Czas pracy i czas utwardzania zależą od wybranej klasy, temperatury oraz warunków przetwarzania. Szczegółowe dane dla konkretnej klasy zawarte są w odpowiednim arkuszu danych technicznych. Dla klasy 30A w źródłowych danych zastosowano inną temperaturę testu odniesienia, dlatego jej wartości należy sprawdzić osobno.
Pełną porównawczą tabelę klas, w tym lepkość i właściwości mechaniczne, znajdziesz w porównaniu klas 717AB-F .
Proces wytwarzania form z żywicy
Krok 1: Przygotowanie wzorca głównego
Upewnij się, że wzorzec główny jest czysty, suchy i bezpiecznie umieszczony w skrzynce formującej. Sprawdź stan powierzchni, linię rozdzielenia oraz obszary, w których może uwięźć powietrze. Nowe materiały do wzorców głównych, powłoki, kleje lub masy modelujące należy sprawdzić pod kątem zgodności z silikonem utwardzanym platynowo.
Krok 2: Projektowanie konstrukcji formy
Określ wymaganą grubość ścianki formy, kierunek wlewania, metodę podparcia oraz ścieżkę wyjmowania odlewu. W przypadku kształtów złożonych rozważ, czy bardziej odpowiednia będzie jednolita forma elastyczna, czy forma wieloczęściowa.
Krok 3: Mieszanie składników silikonu
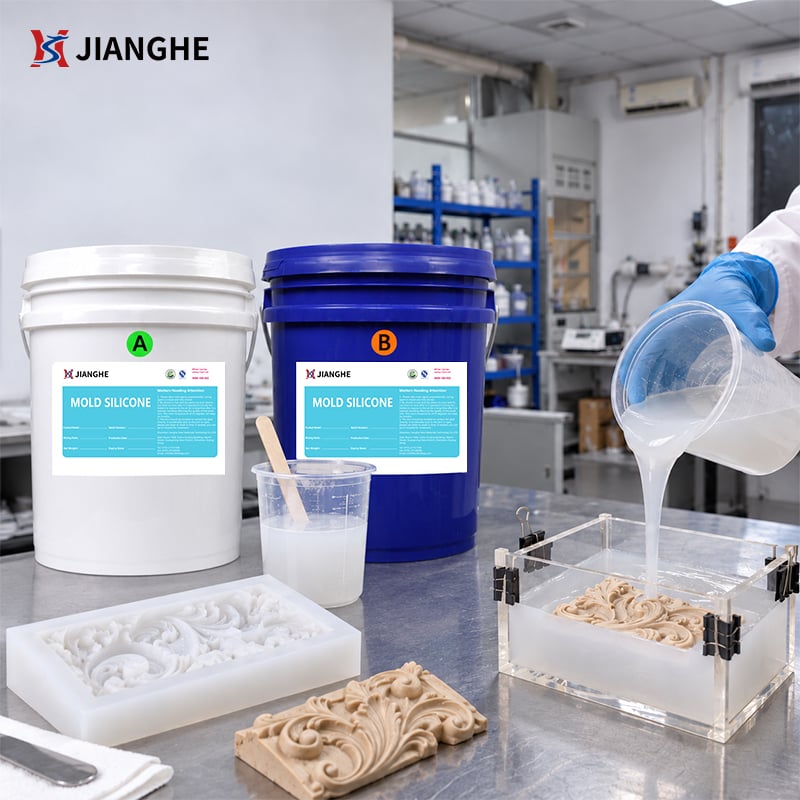
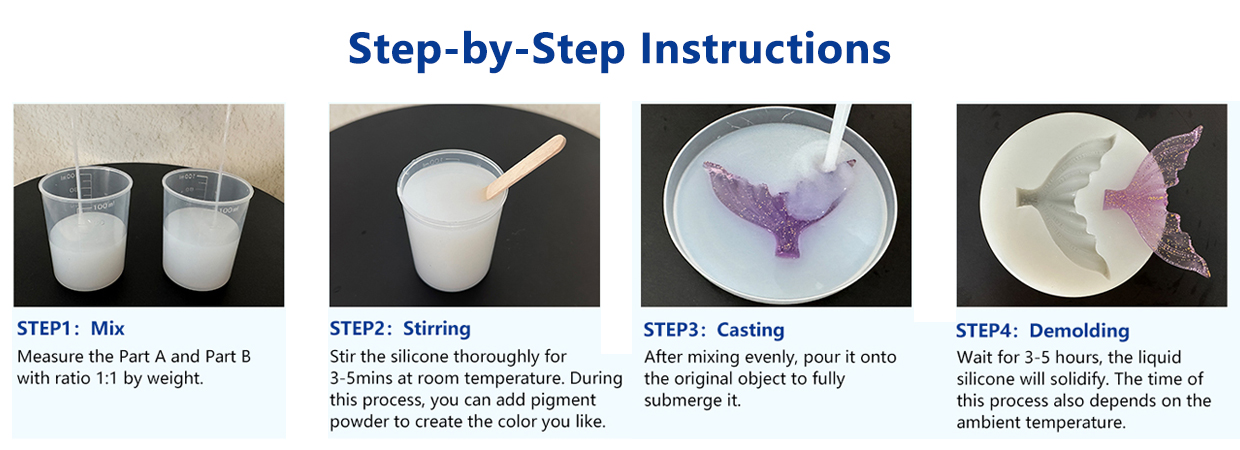
Połącz składniki A i B w podanej proporcji 1:1. Dokładnie wymieszaj je, minimalizując przy tym wprowadzanie powietrza. Urządzenia do dawkowania i mieszania mogą wspierać bardziej spójny proces w warunkach produkcyjnych.
Krok 4: Dezaktywacja (odgazowanie) w razie konieczności
Jeśli podczas mieszania zostanie wprowadzone powietrze lub matryca posiada szczegółowe zagłębienia, odgazowanie w próżni może pomóc zmniejszyć ilość uwięzionych pęcherzyków. Metoda odgazowania powinna być odpowiednia do używanego sprzętu i wielkości partii.
Krok 5: Wylanie i pozostawienie do utwardzenia
Ostrożnie wlać wymieszaną masę silikonową do formy. Zapewnić wystarczającą ilość czasu na utwardzenie w warunkach przetwarzania stosowanych w danej sytuacji. Odniesieniowy czas utwardzania w temperaturze pokojowej dla tej serii wynosi około czterech godzin; rzeczywisty czas utwardzania może się różnić w zależności od temperatury i gatunku.
Krok 6: Wyjęcie z formy i kontrola
Ostrożnie wyjąć utwardzoną formę silikonową z matrycy. Przed użyciem formy do odlewania żywicowego sprawdzić powierzchnię wnęki, krawędzie, cienkie przekroje oraz cechy wymiarowe.
Krok 7: Przeprowadzenie próbnej operacji odlewania żywicowego
Przeprowadzić próbne odlewanie przy użyciu zamierzonej formuły żywicy. Przeanalizować zachowanie podczas wypełniania, wydzielanie ciepła podczas utwardzania, jakość powierzchni, łatwość wyjmowania odlewu oraz stan formy po wyjęciu odlewu. Potwierdzić uzyskane wyniki przed rozpoczęciem regularnej produkcji.
Ważne kwestie wydajności i zgodności
Zgodność materiału wzorca
Silikon platynowy może ulec inhibicji pod wpływem niektórych materiałów, w tym amin, siarki oraz związków organocynu. Jeśli wzorzec zawiera nieznane powłoki, kleje, gliny lub obróbkę powierzchniową, przed wykonaniem pełnego formy przeprowadź małą próbę zgodności.
Materiał do odlewania i ciepło wydzielane podczas utwardzania
Utwardzanie żywicy może generować ciepło; jego ilość zależy od składu żywicy, objętości odlewu, geometrii formy oraz warunków utwardzania. W przypadku głębokich lub większych odlewów oceniaj rzeczywistą temperaturę szczytową podczas próby. Nie zakładaj, że jeden rodzaj silikonu nadaje się do każdej objętości żywicy lub harmonogramu utwardzania bez wcześniejszego przetestowania.
Wykańczanie powierzchni i wyjmowanie
Gotowa powierzchnia formy zależy od wzorca wzorcowego, mieszania silikonu, usuwania powietrza oraz procesu utwardzania. Zachowanie się środka wypychającego podczas ostatecznego odlewania zależy również od składu żywicy i stanu formy. Jeśli rozważa się zastosowanie środka wypychającego, należy sprawdzić jego zgodność z obiema materiałami oraz upewnić się, że nie wpływa on na wymagane wykończenie powierzchni.
Wsparcie formy i warunki eksploatacji
Elastyczna forma silikonowa może wymagać sztywnego płaszcza nośnego lub zewnętrznego uchwytu, szczególnie w przypadku dużych, głębokich form lub form wypełnianych większą objętością cięższej żywicy. Twardość formy sama w sobie nie decyduje o jej stabilności. Grubość ścianek, projekt wsparcia oraz warunki odlewania wpływają wszystkie na końcowy rezultat.
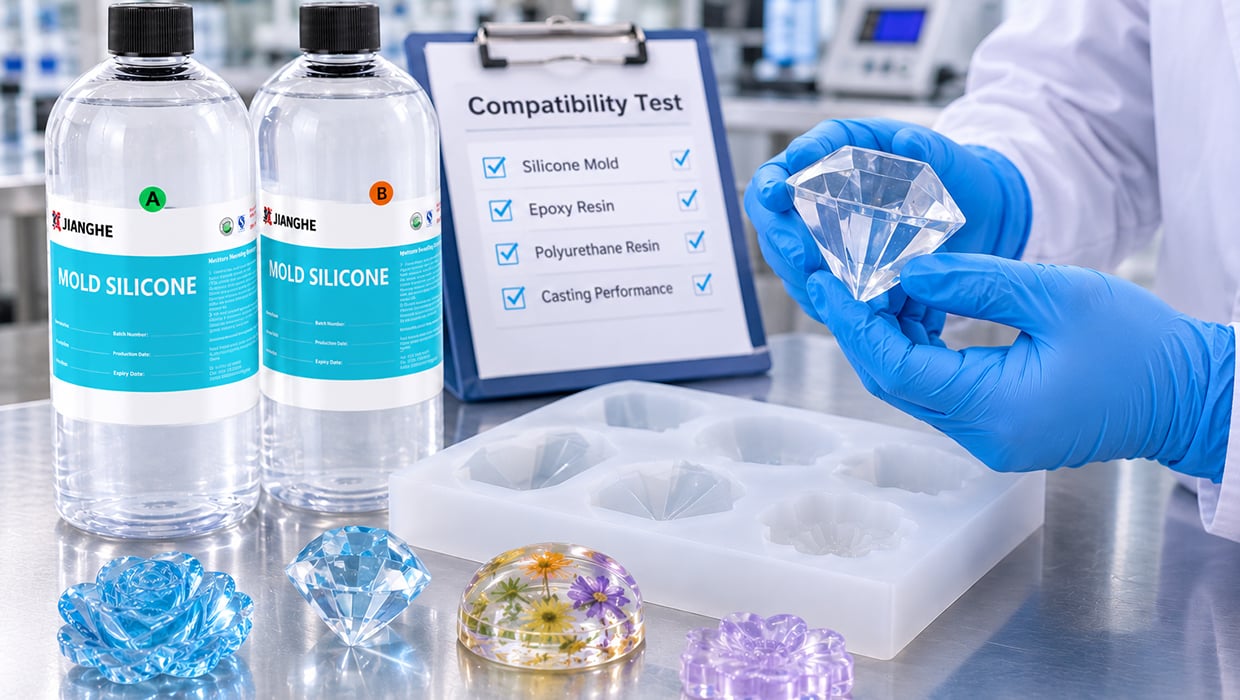
Testowanie zastosowania i kontrola jakości
Pomyślnie wykonaną próbną formę należy ocenić w warunkach możliwie zbliżonych do planowanego procesu produkcyjnego. W przypadku nowego projektu odlewania żywicznego testy mogą obejmować:
Inspekcja wzorca wzorcowego i powierzchni
Sprawdź wzór wzorcowy pod kątem wad powierzchniowych, zanieczyszczeń oraz materiałów, które mogą zakłócać proces utwardzania silikonu.
Ocena utwardzania silikonu
Potwierdź, że silikon utwardza się w całym formie, w tym w okolicach głębokich wgłębień, wąskich przekrojów i złożonej geometrii.
Sprawdzenie wymiarów i konstrukcji formy
Zbadaj wymiary wnęki, grubość ścianek, krawędzie oraz obszary, które mogą ulec odkształceniom podczas obsługi lub wypełniania żywicą.
Badanie zgodności z żywicą
Zalej próbnie zaplanowaną żywicę do formy próbnej. Obserwuj stan powierzchni, zachowanie przy wyjmowaniu, ciepło wydzielane podczas utwardzania oraz wszelkie widoczne zmiany w formie.
Ocena wielokrotnego wyjmowania odlewów
W przypadku planowanej wielokrotnej produkcji przeprowadź wiele cykli odlewania i wyjmowania odlewów, aby zaobserwować zużycie, pęknięcia i odkształcenia przed ostatecznym zatwierdzeniem projektu formy.
Zakres oceny powinien opierać się na rzeczywistym projekcie formy i materiale odlewniczym, a nie tylko na ogólnych specyfikacjach silikonu.
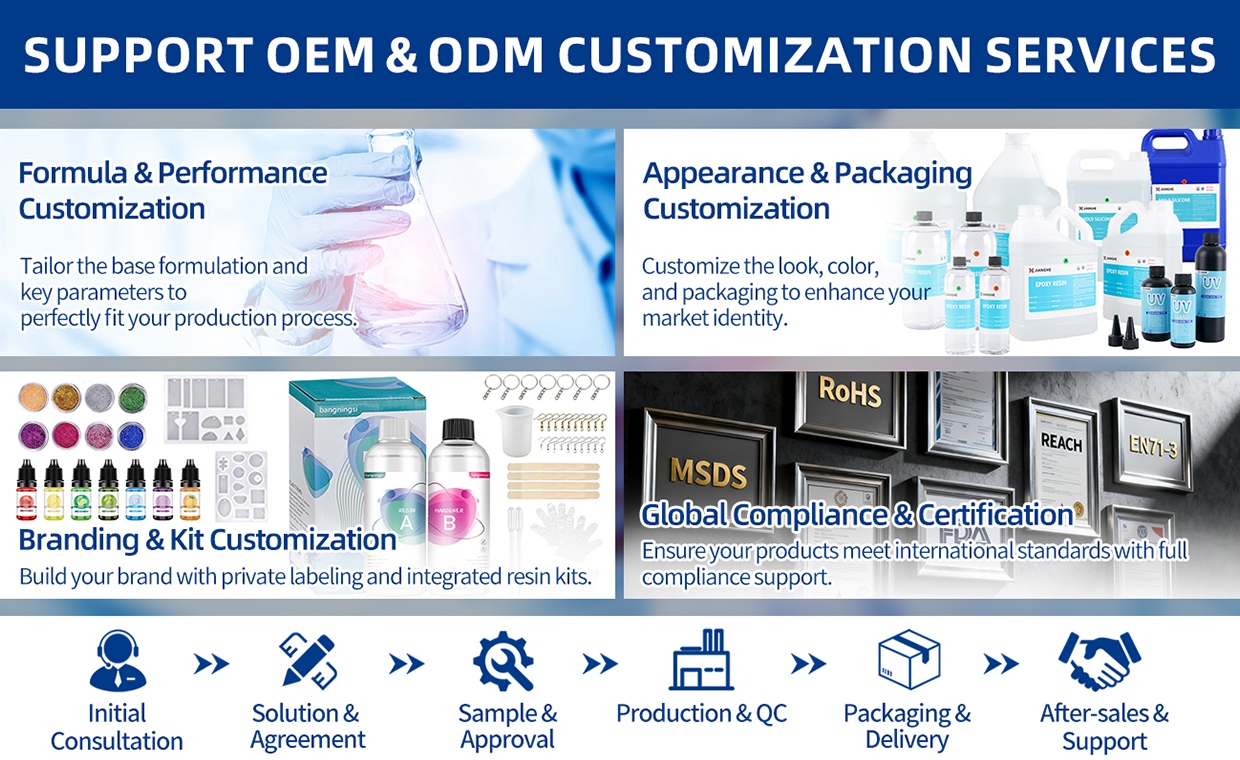
Opakowanie, dostosowanie i wsparcie logistyczne
Jianghe dostarcza dwuskładnikowego ciekłego gumy silikonowej dla producentów oraz firm rozwijających własne procesy wykonywania form i odlewania żywic.
Seria 717AB-F oferuje wiele stopni twardości w ramach jednej rodziny produktów, co pozwala zespołom zakupowym oceniać różne wymagania dotyczące form bez konieczności przechodzenia na zupełnie inny system materiałowy.
Opakowanie może być dopasowane do wymagań zamówienia. Ocena próbek, dobór stopnia twardości oraz ustalenia dotyczące produkcji OEM lub własnych marek mogą zostać omówione w przypadku kwalifikowanych projektów.
Dla dystrybutorów, producentów żywic oraz firm zajmujących się wykonywaniem form dyskusja dotyczaca dostaw może obejmować:
Podaj swoje wymiary formy, materiał wzorcowy, zamierzony typ żywicy oraz przewidywaną objętość odlewania, gdy prosisz o zalecenie.
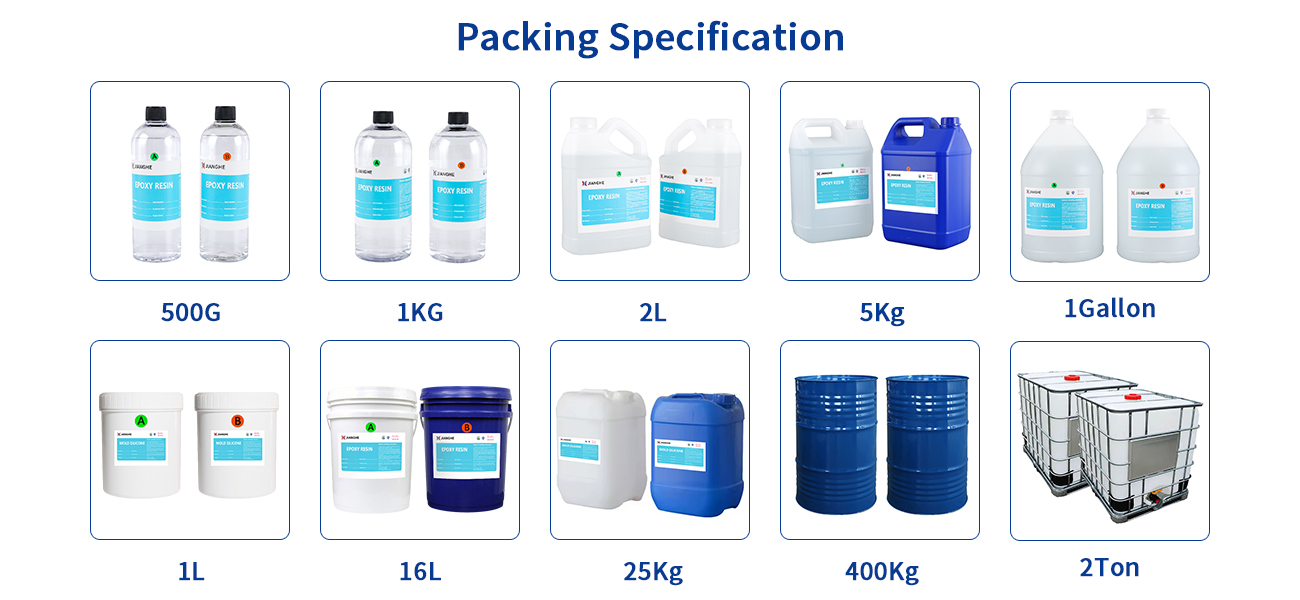
Jeśli potrzebujesz niestandardowych opakowań lub innych specyfikacji, skontaktuj się z nami.
Często zadawane pytania
Pytanie 1: Czy silikon utwardzany platyną można stosować do form do odlewania żywic?
Tak. Guma silikonowa z katalizatorem platynowym może być oceniana pod kątem wykonywania form do odlewania żywic. Odpowiedni stopień zależy od projektu formy, wymaganej elastyczności, materiału odlewanego oraz warunków wyjmowania odlewu. Zalecamy przetestowanie zgodności z konkretnym systemem żywicy przed rozpoczęciem pełnej produkcji.
Pytanie 2: Jaki twardość Shore A jest odpowiednia dla form do odlewania żywic?
Odpowiednia twardość zależy od rozmiaru, kształtu, grubości ścianek oraz stopnia szczegółowości formy. Miększe gatunki silikonu zapewniają większą elastyczność w przypadku form z wklęsłościami, podczas gdy twardsze gatunki zapewniają lepsze wsparcie strukturalne. Przeprowadzenie próbnej produkcji może pomóc w określeniu odpowiedniej twardości dla danego projektu formy.
Pytanie 3: Jaka jest proporcja mieszania i czas roboczy?
Seria 717AB-F wymaga mieszania części A i B w stosunku 1:1. Typowy czas roboczy wynosi około 30 minut w temperaturze 25°C. Rzeczywisty czas roboczy może się różnić w zależności od temperatury otoczenia oraz warunków przetwarzania.
Pytanie 4: Jak zmniejszyć ilość pęcherzyków powietrza podczas wykonywania form silikonowych?
Mieszaj powoli i dokładnie składniki A i B, minimalizując przy tym wprowadzanie powietrza. Dezaktywacja próżniowa może pomóc w usunięciu uwięzionego powietrza przed wlewaniem. W przypadku form o wąskich wnękach lub szczegółowych strukturach odpowiednia technika wlewania oraz testowanie próbek są również ważne.
Pytanie 5: Czy żywica lub wzorce główne mogą wpływać na utwardzanie silikonu?
Tak. Niektóre materiały, w tym aminy, związki siarki oraz związki organo-cynowe, mogą hamować utwardzanie silikonu katalizowanego platyną. Jeśli używasz nieznanego wzorca głównego, powłoki, kleju lub środka zwalniającego, przeprowadź najpierw małą próbę zgodności przed rozpoczęciem pełnej produkcji.