EN
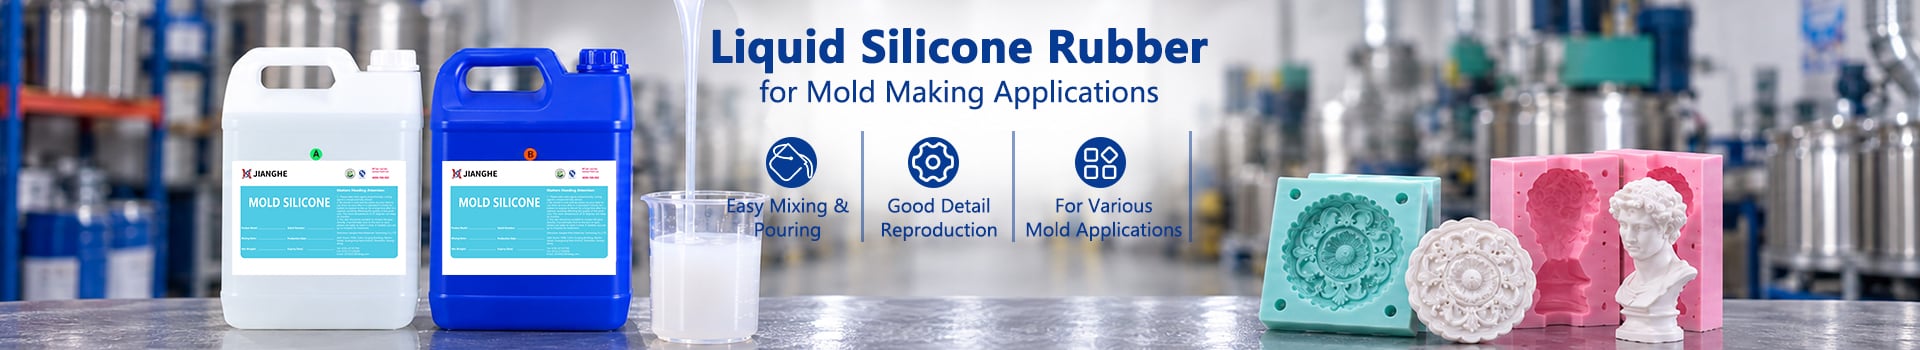
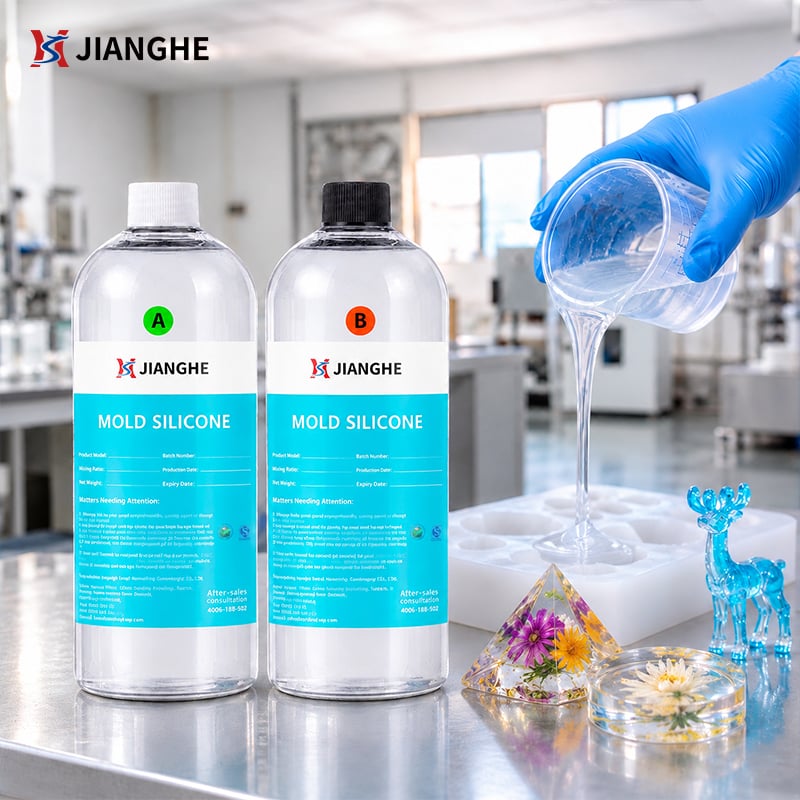
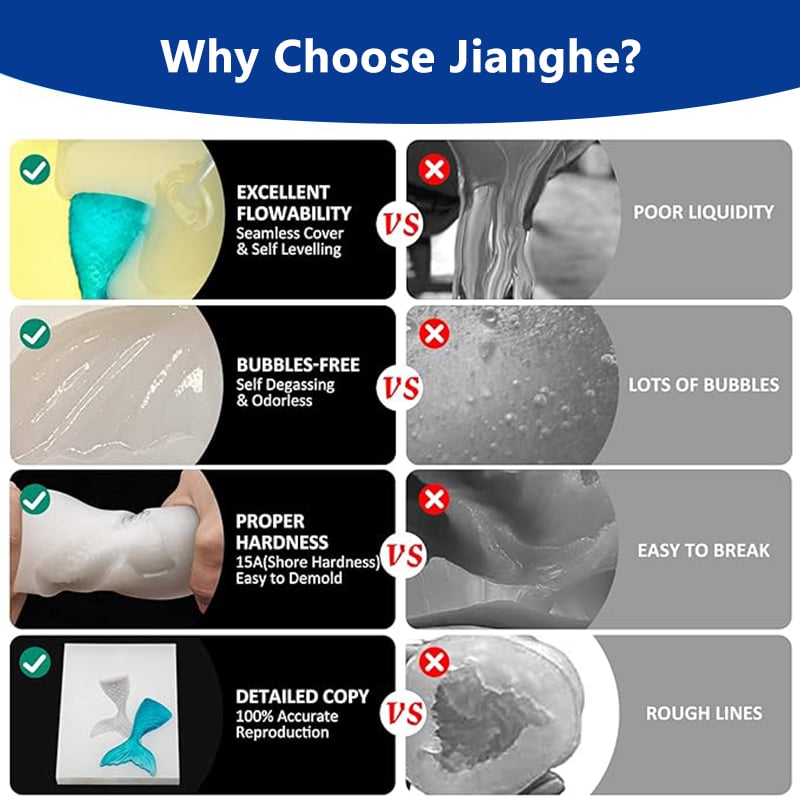
Платиновый жидкий силиконовый каучук для изготовления форм под литьё смолой
Модель: Серия 8 Соотношение смешивания: 1:1
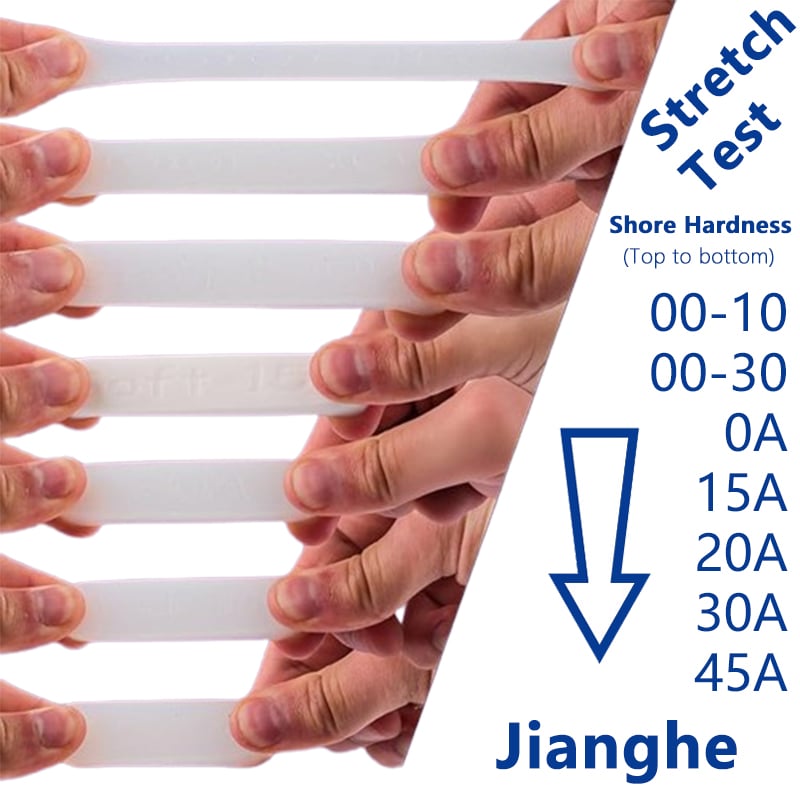
717AB-F — это двухкомпонентный силиконовый каучук на основе платинового катализатора для изготовления форм. Соотношение компонентов А и В составляет 1:1, а также доступны несколько вариантов твёрдости по Шору А. Это позволяет производителям форм оптимально сочетать гибкость формы, устойчивость полости и удобство демонтажа при литье смолой. Выбор конкретной марки следует осуществлять с учётом типа используемой смолы, геометрии формы, глубины заливки и условий производства.
Ключевые особенности:
- соотношение компонентов А и В 1:1
- Несколько вариантов твёрдости для проектирования форм
- Рабочее время приблизительно 30 минут
- Время отверждения при комнатной температуре приблизительно 4 часа
Идеально подходит для:
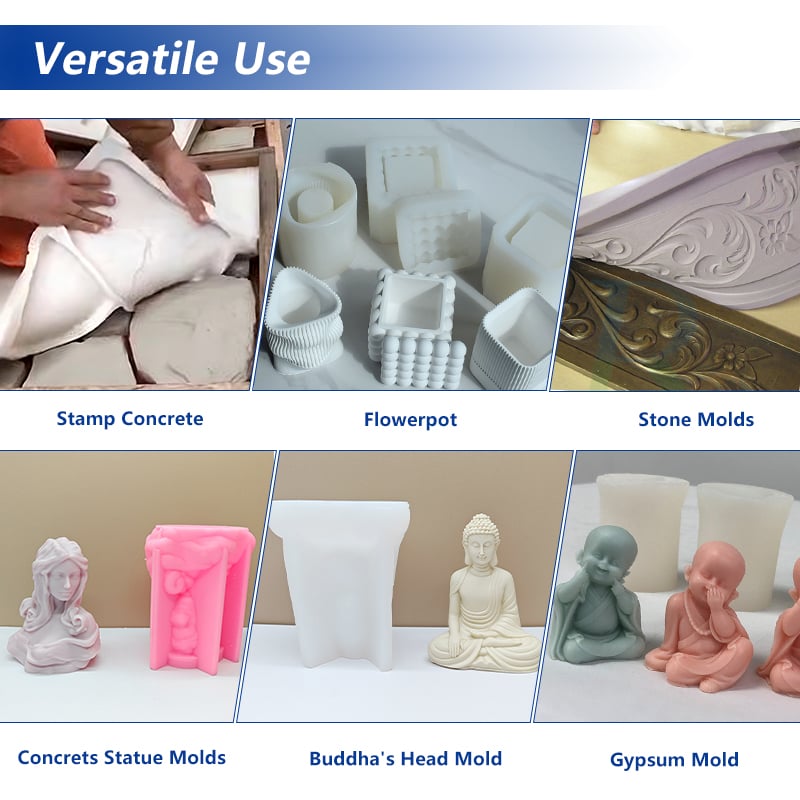
Формы для литья эпоксидной смолы · Декоративные детали из смолы · Мелкосерийное производство изделий из смолы · Индивидуальные компоненты из смолы · Многоячеечные литейные формы

- Обзор
- Рекомендуемые товары
Материал: двухкомпонентная жидкая силиконовая резина с платиновым катализатором и добавочной вулканизацией
Модель: серия 717AB-F
Доступная твёрдость: по Шору А от 0 до 45
Соотношение смешивания: 1:1
Время жизнеспособности: приблизительно 30 минут при указанных эталонных условиях
Вулканизация при комнатной температуре: приблизительно 4 часа при указанных эталонных условиях
Упаковка: в соответствии с требованиями заказа
Подбор продукции нескольких степеней твёрдости
Оценку образцов перед оптовой закупкой
Требования к упаковке и маркировке
Поддержка OEM-производства и частных торговых марок
Координацию повторных заказов и поставок
Разработано для производства форм для литья смолы
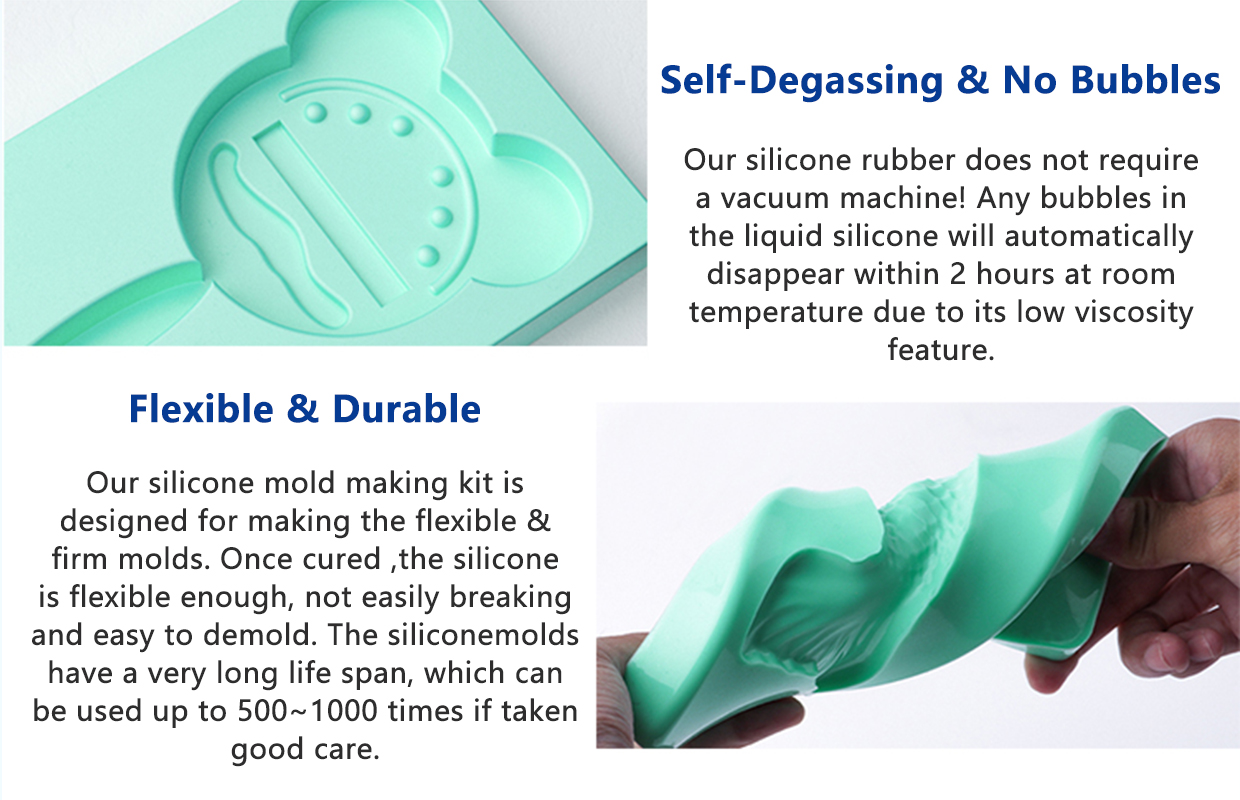
Форма для литья смолы должна выполнять больше функций, чем просто воспроизводить форму мастер-модели. Она должна сохранять структуру полости во время заливки, обеспечивать беззатруднительное извлечение отвержденного изделия без избыточных механических нагрузок и оставаться удобной в обращении при многократных циклах производства.
Конструкция формы и марка силикона взаимосвязаны. Для сложных форм или элементов с обратными уклонами может потребоваться гибкая форма, тогда как более крупная форма или форма с глубокими полостями может нуждаться в повышенной структурной жёсткости. Также следует учитывать массу и объём заливаемой смолы, толщину стенок формы и планируемый способ демонтажа.
Серия платиновых силиконовых резин 717AB-F предлагает несколько степеней твёрдости для различных конструкций форм. Вместо выбора степени твёрдости исключительно по значению по Шору А производителям следует учитывать вместе мастер-шаблон, материал отливки, габариты формы и условия производства.
Для применений с использованием смол выбранную степень силикона следует оценить с фактической формулой смолы до перехода к серийному производству.
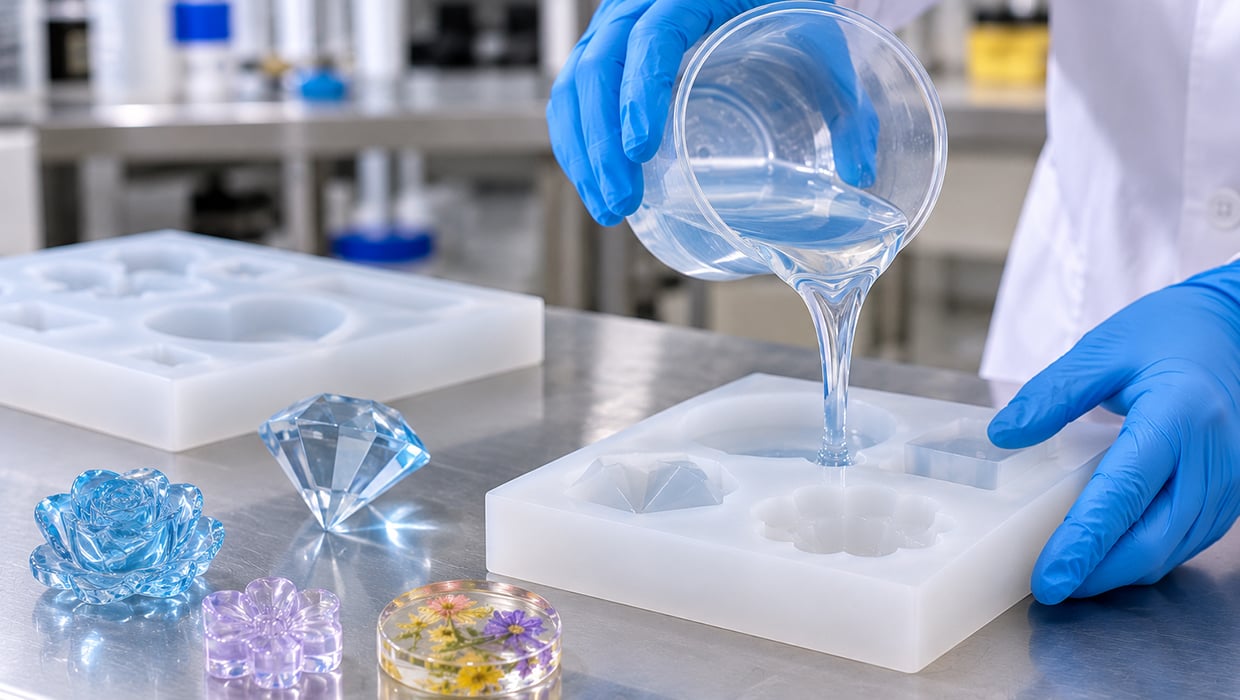
Ключевые требования к формам для литья смолой
Воспроизведение поверхности и формы формы
Поверхность готовой силиконовой формы повторяет состояние мастер-шаблона. Царапины, пыль, дефекты поверхности и захваченный воздух вокруг мастер-шаблона могут повлиять на конечную полость. Для компонентов из смолы, где важны внешний вид и однородность поверхности, подготовку мастер-шаблона и условия заливки силикона следует контролировать до изготовления формы.
Гибкое и контролируемое извлечение отливки
Литые изделия из смолы могут иметь углубленные участки, выступающие детали, узкие секции или обратные уклоны. Слишком твердая форма может затруднить ее раскрытие вокруг таких элементов, тогда как чрезмерно мягкая форма может потребовать дополнительной поддержки для сохранения формы. Поэтому твердость следует выбирать с учетом геометрии отливки и ожидаемого движения при извлечении из формы.
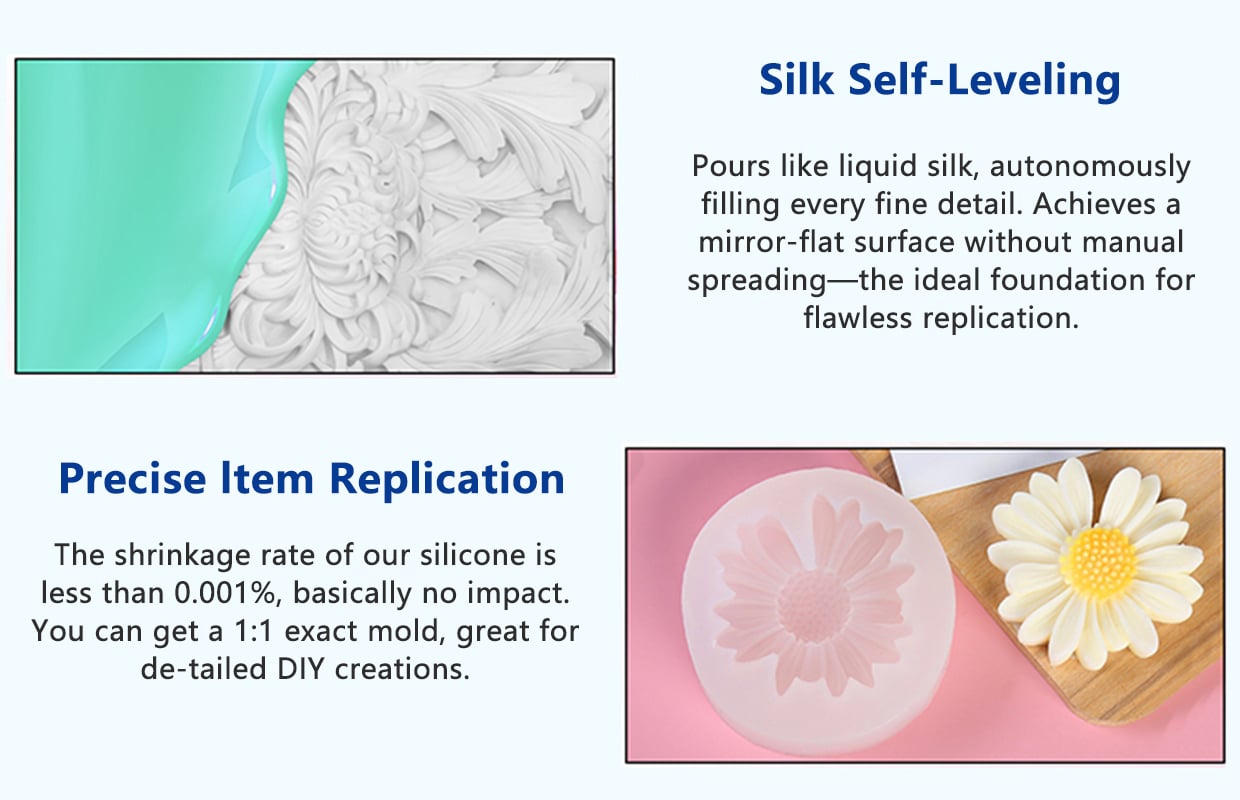
Стабильность полости во время заливки смолы
Форма должна сохранять заданную форму в процессе заливки и отверждения смолы. Большие полости, высокие стенки формы и тяжелые отливки предъявляют повышенные требования к поддержке формы. Твердость силикона, толщина стенок, габариты формы и внешняя поддерживающая оболочка должны рассматриваться как единый комплекс параметров при проектировании формы.
Совместимость со смолой для литья
Разные системы смол для литья могут иметь различные формулы, добавки, скорости отверждения и профили тепловыделения. Не следует предполагать, что силиконовый состав будет одинаково работать со всеми эпоксидными, полиуретановыми или UV смолами. Рекомендуется провести небольшой тест с предполагаемой смолой для оценки состояния поверхности, поведения при съеме и влияния тепла отверждения.
Повторяемость для производственного использования
Для повторного литья состояние формы имеет такое же значение, как и первый успешный съем. Форму следует проверять на наличие разрывов, деформаций, повреждений поверхности и изменений в тонких секциях после пробных циклов. При выборе конструкции формы и твердости силикона следует учитывать ожидаемый объем производства и частоту съема.
Типичные области применения форм для литья смол
Эпоксидная смола Литьевые формы
Для производителей, выпускающих декоративные эпоксидные компоненты, детали из смолы нестандартной формы и отлитые смолой изделия. При проектировании формы следует учитывать профиль отверждения смолы, объем литья, глубину полости и требуемую отделку поверхности.
Декоративные компоненты из смолы
Для формованных декоративных деталей с фигурными краями, рельефными узорами, углублёнными элементами и индивидуальными поверхностными дизайнами. Силиконовая форма должна обеспечивать оптимальный баланс между гибкостью при демонтаже и поддержкой полости.
Индивидуальные реплики из смолы
Для воспроизведения эталонной модели в силиконовой форме перед литьём копий из смолы. Перед выбором марки силикона следует проанализировать поверхность эталонной модели, линию разъёма, обратные уклоны и требуемую размерную стабильность.
Прототипные и мелкосерийные детали из смолы
Для образцов на этапе разработки продукции, индивидуальных компонентов и ограниченных серий, где гибкие оснастки могут быть полезны. Конструкция формы должна соответствовать геометрии детали и предполагаемому количеству циклов литья. 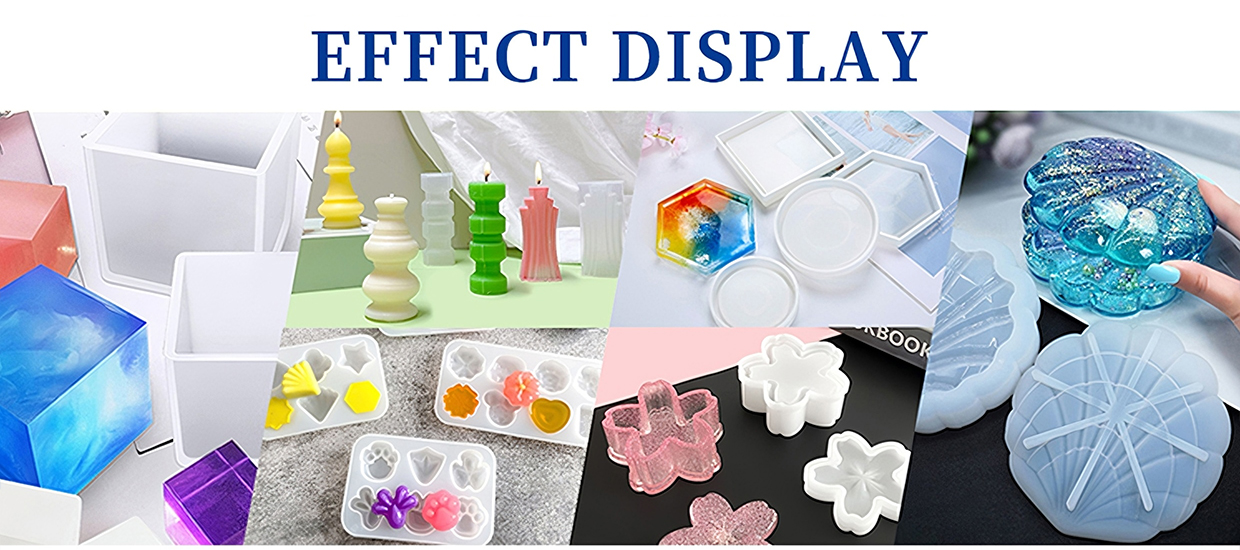
Как выбрать подходящую марку силикона
Нет единой твёрдости по Шору А, подходящей для всех форм под литьё смолы. Правильная марка зависит от способа заполнения формы, её поддержки и демонтажа отливки.
Более мягкие марки для сложного демонтажа
Силиконовые марки с более низкой твёрдостью обеспечивают повышенную гибкость. Их можно рассмотреть для форм с обратными уклонами, глубокими выемками или сложными формами, требующими деформации формы при распалубке. В зависимости от размеров и толщины стенок форма может потребовать дополнительной внешней поддержки.
Средние марки для сбалансированного обращения с формой
Марки со средней твёрдостью можно оценить в случаях, когда важны как гибкость, так и сохранение формы. Они могут стать практичной отправной точкой для конструкций форм, не требующих экстремальной деформации или чрезвычайно жёсткой поддержки.
Более жёсткие марки для усиленной структурной поддержки
Марки с повышенной твёрдостью обеспечивают более жёсткую структуру формы. Их можно рассмотреть для форм, которым требуется дополнительная поддержка при манипуляциях и литье. Однако более жёсткие марки серии 717AB-F также обладают более высокой вязкостью, поэтому их способность растекаться по поверхности мастер-модели следует тщательно оценить.
Руководство по выбору
| Требование к форме (пресс-форме) | Направление выбора | Что следует оценивать |
|---|---|---|
| Глубокие обратные уклоны или сложное извлечение | Рассмотрите марки с более низким значением по шкале Шора А | Гибкость, риск разрыва и движение при распалубке |
| Формы общего назначения для литья смол | Сравнение средних марок по шкале Шора А | Баланс между гибкостью и поддержкой полости |
| Крупные или более сложные формы | Рассмотрите более жесткие марки с подходящей поддержкой | Стабильность формы, вязкость и толщина стенки |
| Узкие полости или детализированные мастер-формы | Проверьте вязкость марки и метод заливки | Текучесть материала, уловленный воздух и заполнение полости |
| Многократные циклы литья | Оцените всю конструкцию формы | Сопротивление раздиранию, удобство обработки и частота демонтажа |
Это исходные параметры для оценки марки, а не фиксированные назначения моделей. Окончательный выбор должен быть подтверждён испытанием на образце формы и литьевым пробным циклом.
Рекомендуемый технический диапазон
Серия 717AB-F предлагает несколько вариантов твёрдости для различных конструкций форм. Приведённые ниже диапазоны могут служить первоначальным ориентиром при обсуждении проекта литья смолой.
| Ассортимент | Общие характеристики | Основной фокус оценки |
|---|---|---|
| Твёрдость по Шору А: 0–15 | Мягче и более гибкий | Сложное извлечение, обратные уклоны и деформация формы |
| По Шору A 20–30 | Промежуточные варианты твёрдости | Баланс между гибкостью извлечения и поддержанием формы |
| Твёрдость по Шору А 40–45 | Более твёрдые марки с повышенной вязкостью | Конструкционная поддержка, текучесть материала и геометрические размеры формы |
Общая информация о продукте
Время жизнеспособности и время вулканизации зависят от выбранного сорта, температуры и условий обработки. Точные данные по конкретному сорту приведены в соответствующем техническом паспорте. Для сорта 30A в исходных данных используется иная эталонная температура испытания, поэтому его параметры следует проверять отдельно.
Полное сравнение сортов, включая вязкость и механические свойства, см. в сравнении сортов 717AB-F .
Процесс изготовления форм из смолы
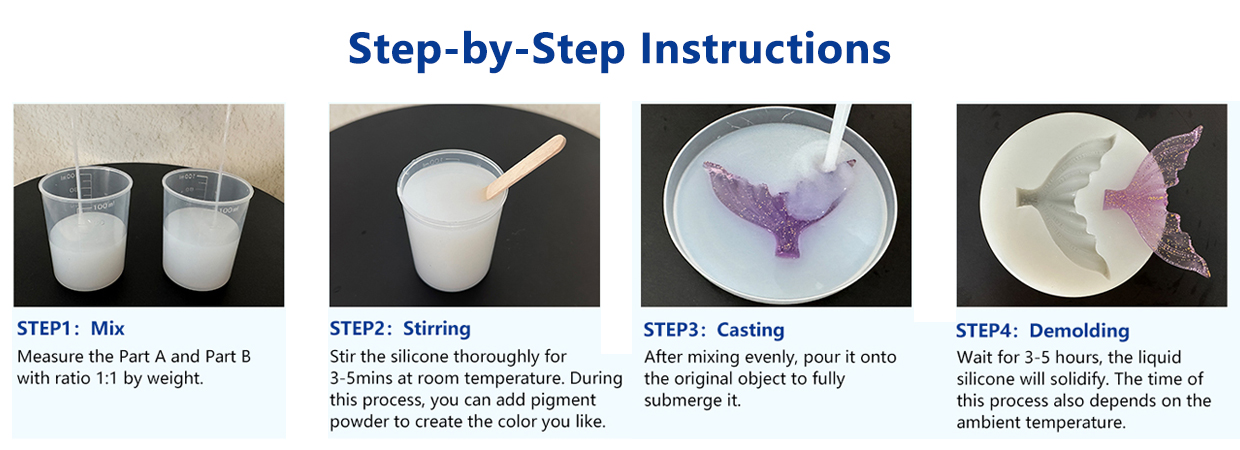
Этап 1: Подготовка эталонного образца
Убедитесь, что эталонный образец чистый, сухой и надёжно зафиксирован в литниковой коробке. Проверьте состояние поверхности, линию разъёма и участки, где может задерживаться воздух. Новые материалы для образцов, покрытия, клеи или моделирующие составы следует проверить на совместимость с платиновым силиконом.
Этап 2: Проектирование конструкции формы
Определите требуемую толщину стенок формы, направление заливки, способ крепления и путь извлечения отливки. Для сложных форм оцените, какая конструкция будет предпочтительнее — цельная гибкая форма или многодетальная форма.
Этап 3: Смешивание компонентов силикона
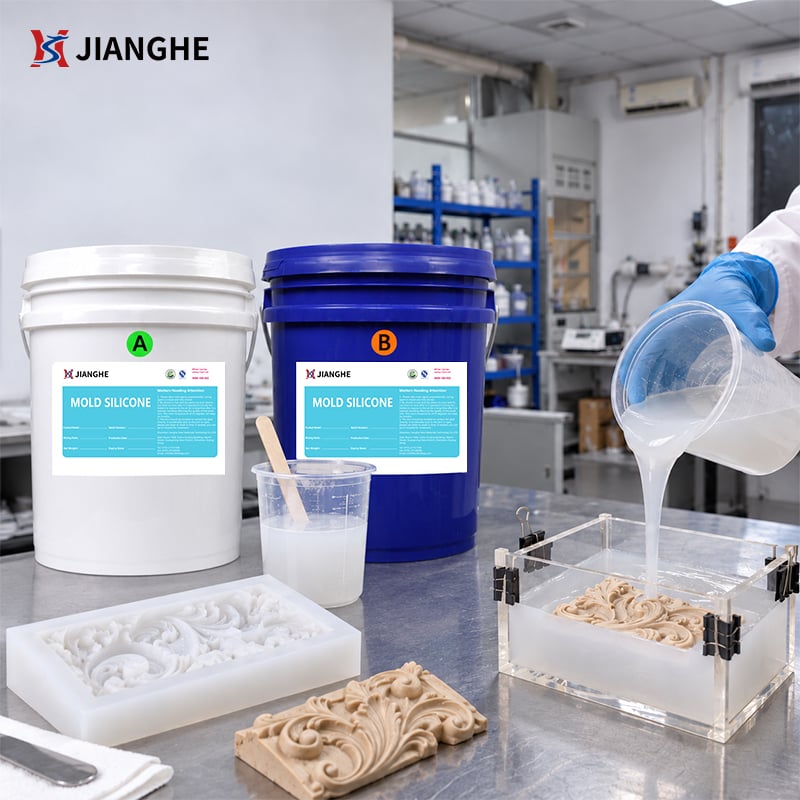
Смешайте компоненты A и B в указанном соотношении 1:1. Тщательно перемешайте, минимизируя попадание воздуха. Дозирующее и смесительное оборудование может обеспечить более стабильный процесс в производственных условиях.
Этап 4: Дегазация при необходимости
Если при смешивании в состав попадает воздух или мастер-модель имеет сложные углубленные участки, для уменьшения количества захваченных пузырьков можно применить вакуумную дегазацию. Метод дегазации должен соответствовать используемому оборудованию и объему партии.
Шаг 5: Заливка и отверждение
Аккуратно залейте смешанный силикон в форму. Дайте достаточное время для отверждения в заданных технологических условиях. Ориентировочное время отверждения при комнатной температуре для данной серии составляет около четырех часов; фактическое время может варьироваться в зависимости от температуры и марки материала.
Шаг 6: Извлечение изделия из формы и контроль
Осторожно извлеките отвержденную силиконовую форму из мастер-модели. Перед использованием формы для литья смолы проверьте поверхность полости, кромки, тонкие участки и геометрические параметры.
Шаг 7: Проведение пробного литья смолы
Проведите пробное литье с использованием предполагаемой смолы. Проанализируйте поведение смолы при заполнении формы, выделение тепла в процессе отверждения, качество поверхности отлитого изделия, легкость отделения от формы и состояние самой формы после извлечения изделия. Подтвердите полученные результаты перед началом серийного производства.
Соображения производительности и совместимости
Совместимость с основным материалом
Платиновый отвердитель для силикона может быть ингибирован определёнными материалами, включая амины, серу и органосвинцовые соединения. Если на основном образце присутствуют незнакомые покрытия, клеи, глины или обработки поверхности, перед изготовлением полной формы проведите небольшой тест на совместимость.
Литьё смолы и тепло отверждения
Отверждение смолы может сопровождаться выделением тепла; его объём зависит от состава смолы, объёма заливки, геометрии формы и условий отверждения. Для глубоких или крупных отливок оцените фактическую пиковую температуру в ходе пробного литья. Не предполагайте, что один сорт силикона подходит для любого объёма смолы или графика отверждения без предварительного тестирования.
Качество поверхности и демонтаж
Готовая поверхность формы зависит от мастер-модели, смешивания силикона, удаления воздуха и процесса отверждения. Поведение при выпуске окончательной отливки также зависит от состава смолы и состояния формы. Если рассматривается использование смазки для выпуска, убедитесь, что она совместима с обоими материалами и не влияет на требуемую отделку поверхности.
Опора формы и условия эксплуатации
Гибкая силиконовая форма может нуждаться в жестком опорном каркасе или внешнем приспособлении, особенно когда форма большая, глубокая или заполнена большим объемом смолы. Только твердость формы не определяет устойчивость. Толщина стенок, конструкция опоры и условия литья все вносят вклад в окончательный результат.
Тестирование применения и контроль качества
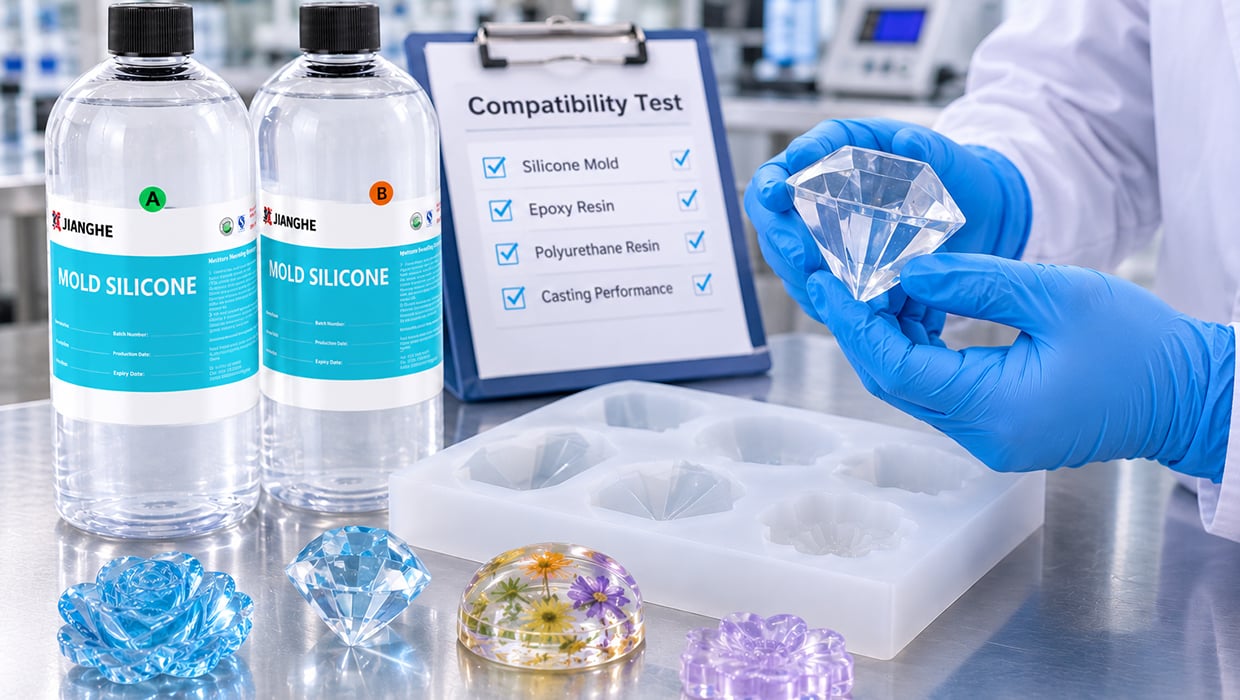
Успешную пробную форму следует оценивать в условиях, близких к предполагаемому производственному процессу. Для нового проекта литья смолы тестирование может включать:
Проверка мастер-модели и поверхности
Проверьте мастер-образец на наличие дефектов поверхности, загрязнений и материалов, которые могут мешать отверждению силикона.
Оценка отверждения силикона
Убедитесь, что силикон отверждается по всему объему формы, включая глубокие углубления, узкие участки и сложную геометрию.
Проверка размеров и конструкции формы
Проверьте размеры полости, толщину стенок, края и участки, которые могут деформироваться при обработке или заливке смолы.
Испытание совместимости со смолой
Залейте предполагаемую смолу в пробную форму. Наблюдайте за состоянием поверхности, поведением при съеме, теплом, выделяемым при отверждении, и любыми видимыми изменениями формы.
Оценка многократного съема
Если планируется многократное производство, проведите несколько циклов заливки и съема, чтобы наблюдать износ, разрывы и деформацию перед утверждением конструкции формы.
Область оценки должна основываться на фактической конструкции формы и материале заливки, а не только на общей спецификации силикона.
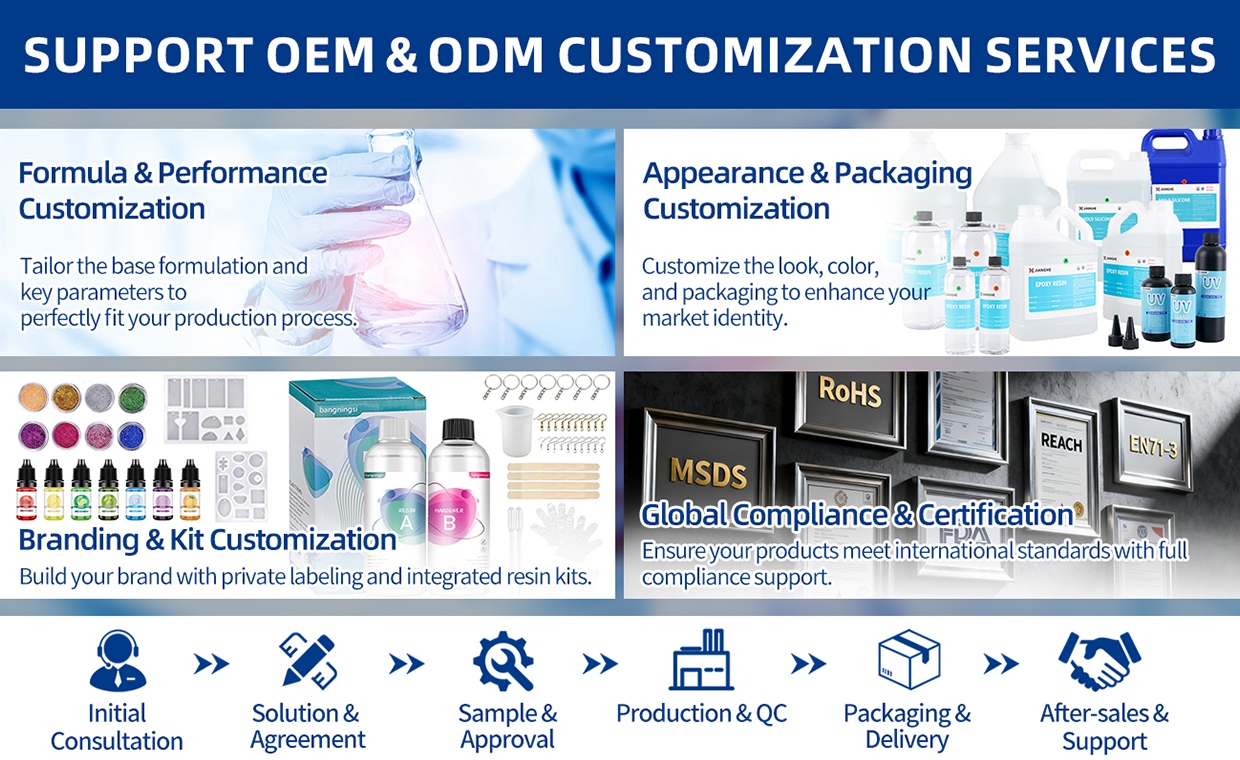
Упаковка, индивидуальная настройка и поддержка поставок
Компания Jianghe поставляет двухкомпонентную жидкий силиконовую резину производителям и предприятиям, разрабатывающим собственные процессы изготовления форм и литья смолой.
Серия 717AB-F включает несколько степеней твёрдости в рамках одной товарной линейки, что позволяет закупочным командам оценивать различные требования к формам без перехода на принципиально иную систему материалов.
Упаковка может быть организована в соответствии с требованиями заказа. Оценка образцов, подбор степени твёрдости, а также OEM- или private-label-соглашения могут обсуждаться для проектов, соответствующих установленным критериям.
Для дистрибьюторов, производителей смол и предприятий по изготовлению форм обсуждение поставок может включать:
При запросе рекомендации укажите габариты формы, материал модели, предполагаемый тип смолы и расчётный объём литья.
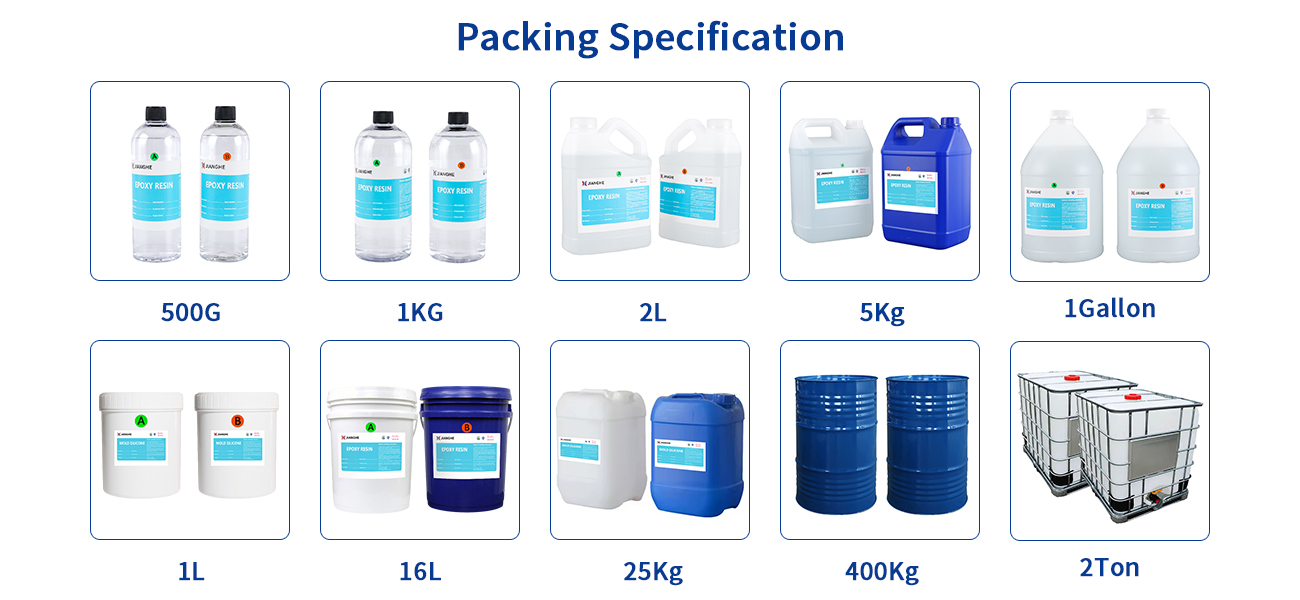
Если вам требуется индивидуальная упаковка или другие спецификации, пожалуйста, свяжитесь с нами.
Часто задаваемые вопросы
В1: Можно ли использовать платиновую силиконовую резину с отверждением для изготовления форм под литьё смолой?
Да. Платиновый силиконовый каучук можно использовать для изготовления форм, применяемых при литье смолой. Подходящий сорт зависит от конструкции формы, требуемой гибкости, типа заливаемого материала и условий извлечения отливки. Перед началом серийного производства рекомендуется проверить совместимость с вашей конкретной системой смолы.
Вопрос 2: Какая твёрдость по Шору А подходит для форм под литьё смолой?
Оптимальная твёрдость зависит от размеров, формы, толщины стенок и степени детализации формы. Более мягкие сорта силикона обеспечивают большую гибкость — это особенно важно для форм со скосами и выступами; более твёрдые сорта дают лучшую структурную устойчивость. Проведение пробного литья поможет определить подходящую твёрдость для вашей конструкции формы.
Вопрос 3: Каково соотношение компонентов и время жизнеспособности состава?
Серия 717AB-F имеет соотношение смешивания компонентов A и B 1:1. Типичное время жизнеспособности составляет примерно 30 минут при температуре 25 °C. Фактическое время жизнеспособности может варьироваться в зависимости от температуры окружающей среды и условий обработки.
Вопрос 4: Как уменьшить количество воздушных пузырьков при изготовлении силиконовых форм?
Тщательно и медленно смешайте компоненты A и B, минимизируя попадание воздуха. Вакуумная дегазация помогает удалить захваченный воздух перед заливкой. Для форм с узкими полостями или сложной детализацией также важны правильная техника заливки и предварительное тестирование образцов.
Вопрос 5: Могут ли смола или мастер-модели влиять на отверждение силикона?
Да. Некоторые материалы — в частности, амины, соединения, содержащие серу, и органооловянные соединения — могут ингибировать отверждение платинокатализируемого силикона. Если вы используете незнакомую мастер-модель, покрытие, клей или разделительное средство, перед запуском в серийное производство проведите небольшой тест на совместимость.