 EN
Platinum Cure-silikongummi för exakt formgivning
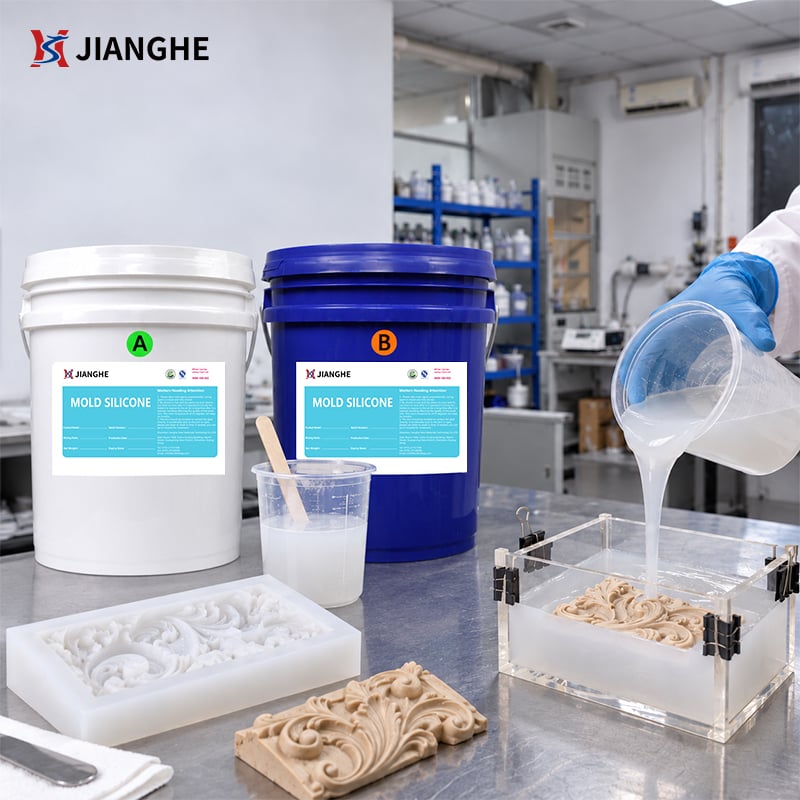
Modell :717AB-F-serien Blandningsförhållande : 1:1
Utformad för exakt formgivning där smala rännor, liten text, komplexa strukturer och delikata underkastningar måste återges renligen. Vissa 717AB-F-gradningar erbjuder den flödesegenskap som krävs för att nå detaljerad geometri, samtidigt som de bibehåller tillräcklig flexibilitet för kontrollerad avformning och tillräckligt stöd för stabil hantering av formen.
Nyckelfunktioner:
- Bra flöde in i fina och smala detaljer.
- Flexibel avformning kring delikat geometri.
- Flera hårdhetsalternativ för olika formkonstruktioner.
- Kompatibilitetstestning för nya modellmaterial.
Perfekt för:
Prototypmodeller · Detaljrika figurer · Strukturåtergivning · Exakta komponenter · Dekorativa modellmodeller

- Översikt
- Rekommenderade produkter
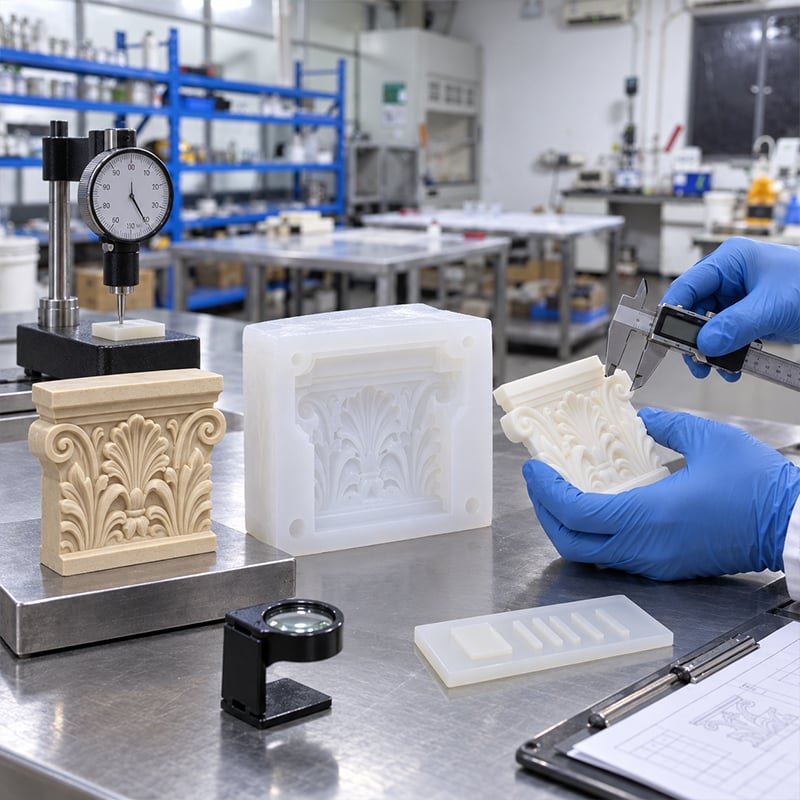
- Viskositetsutvärdering – Hjälper till att bekräfta om materialet kan flöda in i fina rännor och smala detaljer.
- Shore-hårdhetstestning – Hjälper till att verifiera om den härdade formen har rätt balans mellan flexibilitet och stöd.
- Mästerkompatibilitetstest – Kontrollerar om silikonen härdar korrekt mot den faktiska mästerytan.
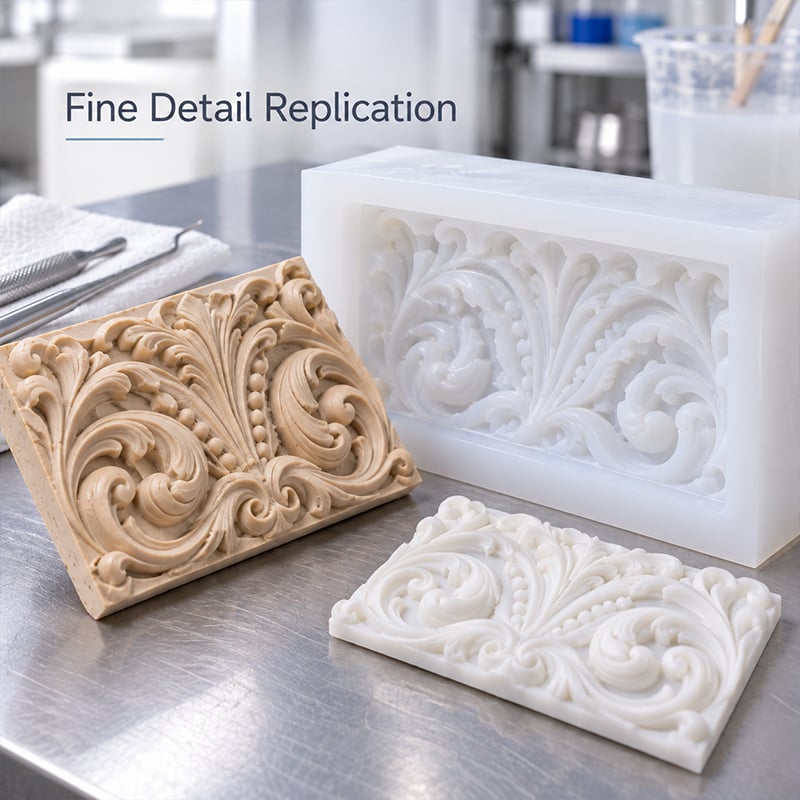
- Detaljreplikeringskontroll – Bekräftar om bokstäver, strukturer, hörn och insänkta funktioner återges tydligt.
- Utmoldningsutvärdering — Kontrollerar om delikata detaljer kan avlämnas utan överdriven kraft eller deformation.
Utformad för exakt formgivning
Precisionsskålar misslyckas ofta först vid de minsta detaljerna. Smala spår fylls kanske inte helt, luft kan bli instängd kring inbuktade strukturer, delikata underkast kan skadas vid avformning, och en för mjuk skål kan deformeras under gjutning.
Rätt silikon måste därför göra mer än att härda till rätt hårdhet. Det måste flöda in i detaljerad geometri, lossna från modellen utan överdriven kraft och samtidigt ge tillräckligt med stöd för att bibehålla skålens form under användning.
För modeller med fina strukturer, små bokstäver eller smala kanaler kan lägre viskositetsgrader hjälpa materialet att nå svårtillgängliga områden lättare. För större eller mer strukturerade precisionsskålar kan ytterligare hårdhet och stöd krävas så att den färdiga skålen förblir stabil vid hantering och gjutning.
Den bästa graden beror på den faktiska modellens design. En liten, mycket detaljerad modell kan kräva en annan balans mellan flöde och flexibilitet än en större precisionsskål med samma ytdetalj.
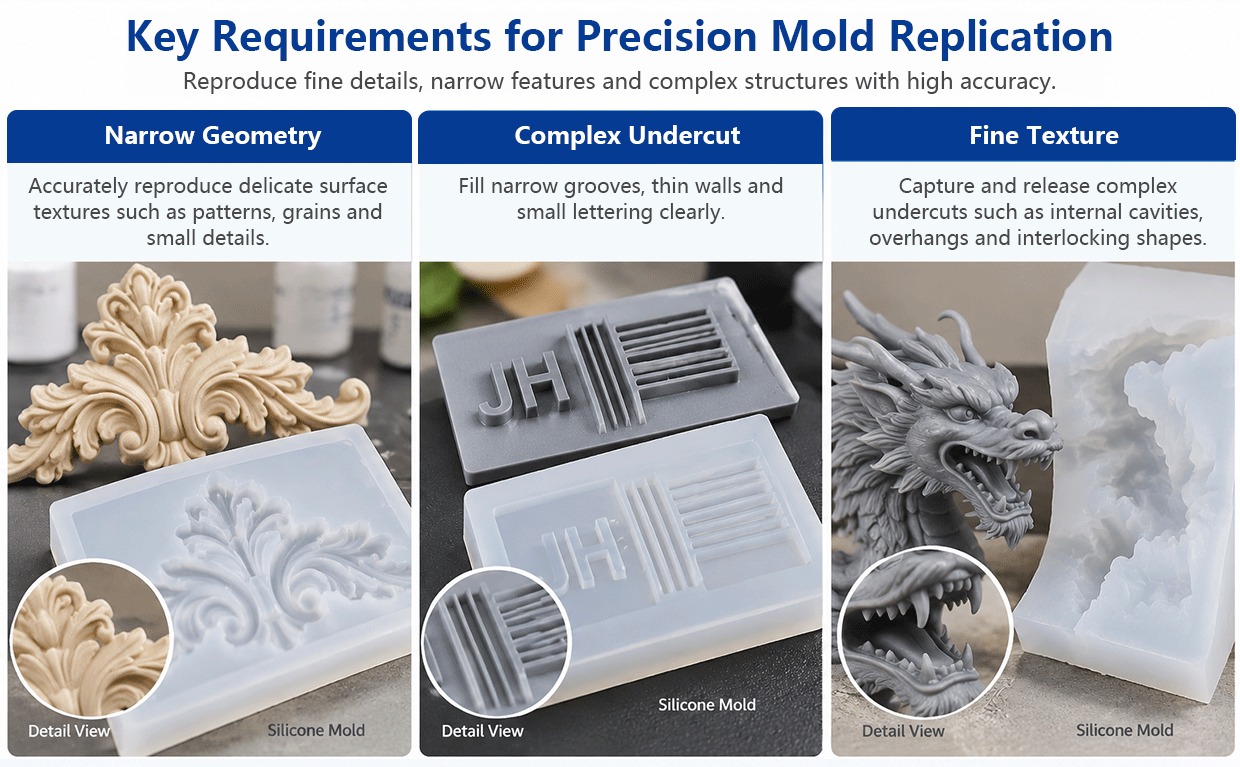
Nyckelkrav för precisionsformreplikering
När modellen innehåller fina detaljer kan det minsta bearbetningsproblemet bli en synlig defekt i den färdiga formen. Följande punkter är vanligtvis de viktigaste vid val av silikon för precisionsreplikering.
Fyllning av fina detaljer
Silikonet måste nå smala rännor, intryckta bokstäver, skarpa övergångar och små ytdetaljer utan att lämna tomma områden. Materialflödet blir allt viktigare ju mindre detaljstorleken är och ju mer komplex geometrin blir.
Luftkontroll
Små bubblor som kanske inte spelar någon roll i en enkel form kan förstöra bokstäver, strukturer eller skarpa kanter i en precisionform. Blandningsmetod, utförande av gjutning och avluftning bör därför planeras utifrån den faktiska detaljnivån hos modellen.
Kontrollerad avformning
Delikata utskjutningar och underskärningar kan skadas om för mycket kraft krävs vid avformning. Formen måste ha tillräcklig flexibilitet för att öppnas runt dessa egenskaper utan att bli så mjuk att den förlorar stöd.
Formstöd
En mjuk form kan återge detaljer väl, men kan deformeras under gjutningen. Väggtjocklek, stöd på baksidan och Shore-hårdhet bör övervägas tillsammans för att hålla formen stabil under användning.
Mastarkompatibilitet
En precisionsform kan förlora avgörande detaljer om även bara en liten yta inte härdas korrekt. Nya mastarmaterial, beläggningar, limmedel, modelleringsmassor och avformningsmedel bör testas innan hela formen gjutes.
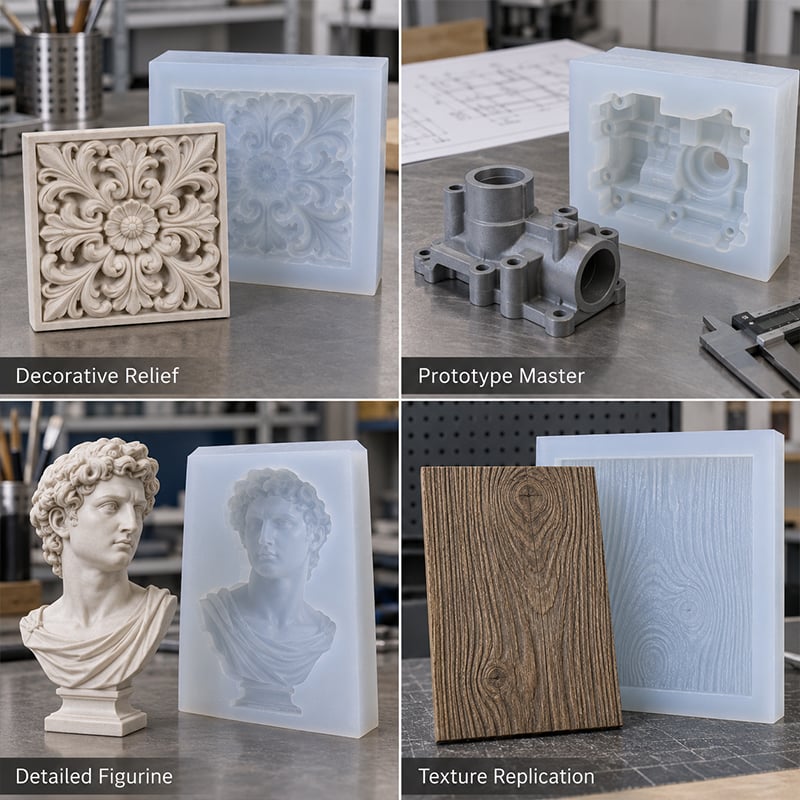
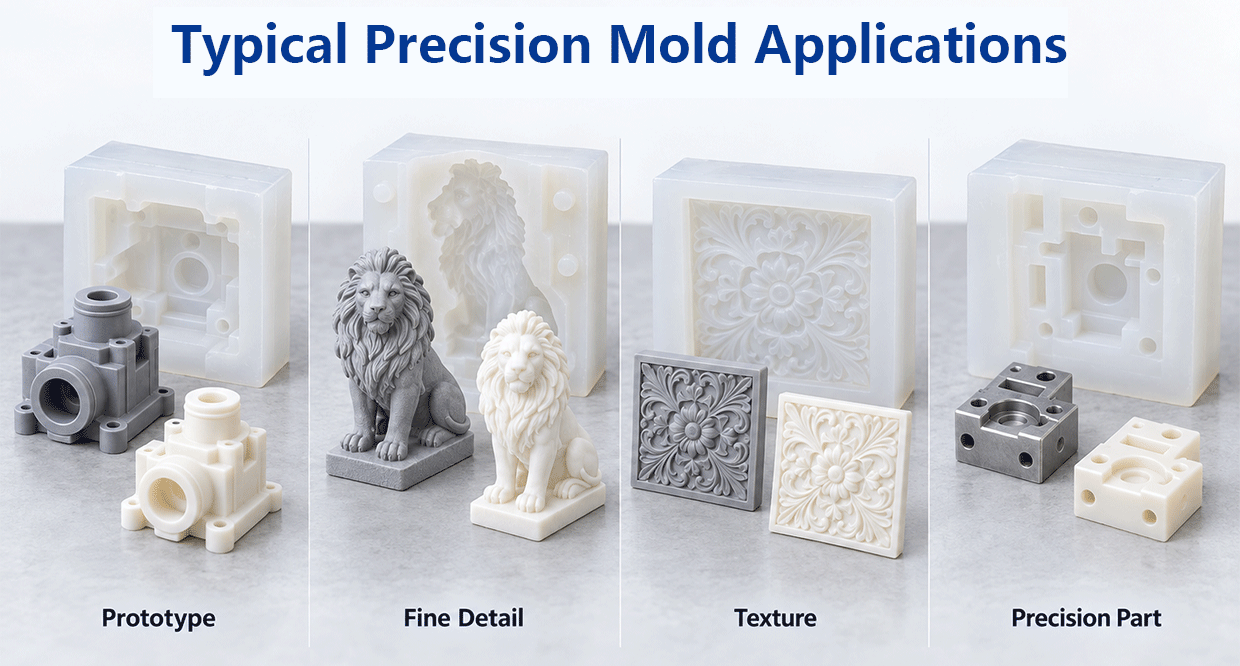
Typiska applikationer för precisionsformer
Tillverkning av precisionsformer är inte begränsad till en enda bransch. Vad dessa applikationer har gemensamt är behovet av att återge små geometrier och ytodetaljer samtidigt som formen förblir praktisk att bearbeta, stödja och avforma.
Prototyp- och mastertypreplication
För experter inom produktutveckling: prototypdelar och små serieprodukter där kanter, mått och ytdetaljer måste överföras tydligt till formen.
Detaljrika figurer och skulpturer
För ansikten, hår, klädtexturer, graveringar och dekorativa detaljer där luftfångning eller för stor avformningskraft kan försämra reproduktionskvaliteten.
Textur- och mönsterreproduktion
För präglade mönster, graveringar, texturplattor och upprepade dekorativa detaljer som måste förbli synliga över hela den färdiga formens yta.
Små precisionskomponenter
För små formgjutna komponenter med smala urhålningar, fin geometri eller kompakta strukturer där stöd till formen och tillträde till detaljer måste balanseras noggrant.
Dekorativ masterreproduktion
För reliefer, anpassade master och dekorativa komponenter som kräver ren detaljöverföring och flexibel avformning från formen.
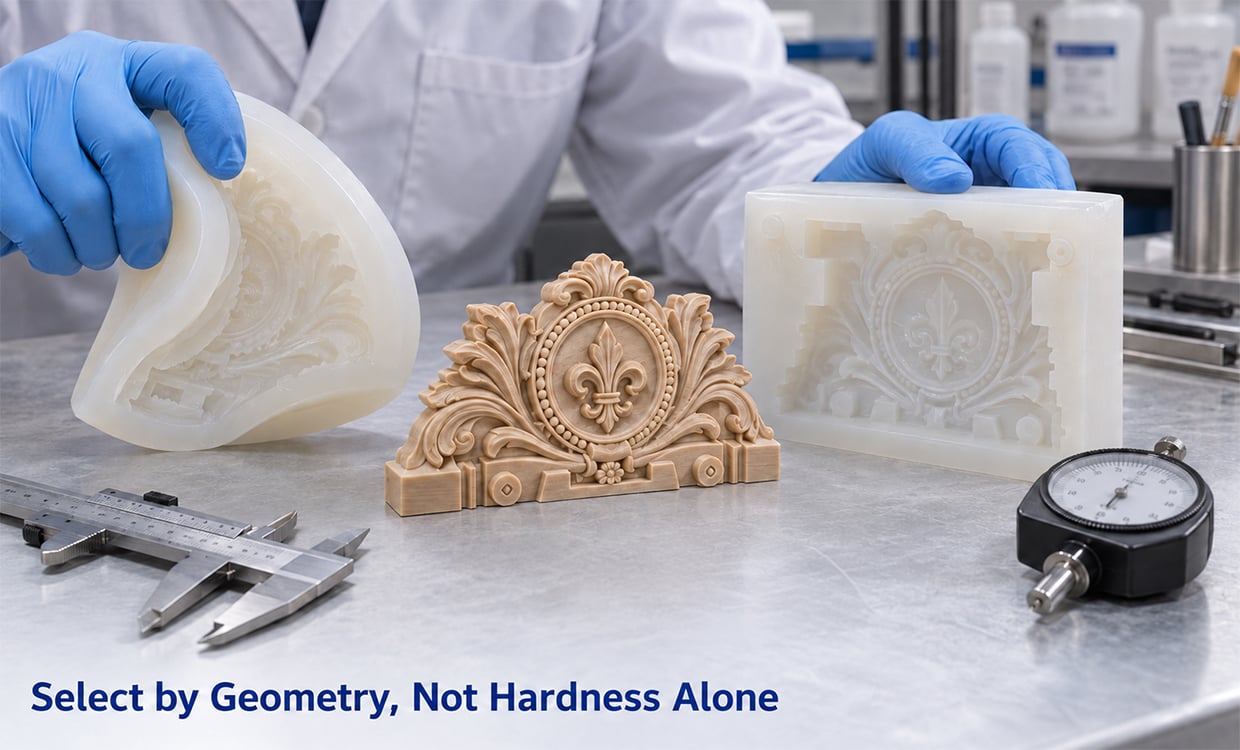
Hur man väljer silikon för precisionssprutgjutning
Börja inte med en Shore-hårdhetsgrad. Börja med den svåraste detaljen på modellen, och bestäm sedan hur mycket flexibilitet och stöd den färdiga formen behöver.
1. Titta på den minsta detaljen
Kontrollera den smalaste spåret, minsta texten eller djupaste intryckta strukturen. Om det är svårt att nå dessa områden kan en lägre viskositetsgrad vara en bättre utgångspunkt.
2. Kontrollera underkutningarna
Kraftfulla underkutningar kräver mer flexibilitet vid avformning. En för hård grad kan öka spänningen på känsliga modell-detaler, medan en mjukare form kan behöva extra stöd.
3. Överväg formens storlek
En liten detaljerad form och en stor detaljerad form behöver inte samma nivå av stöd. Större former kräver vanligtvis mer uppmärksamhet på väggtjocklek och strukturell stabilitet.
4. Överväg stödmetoden
Om ett styvt stödskal eller en tjockare formvägg används kan en mer flexibel silikon ändå ge tillräcklig stabilitet. Formdesignen kan därför justeras tillsammans med materialhårdheten.
5. Kontrollera huvudmaterialet
3D-printade harter, beläggningar, färger, lim och avformningsmedel kan bete sig annorlunda med platinkatalyserad silikon. Testa den faktiska färdiga ytan innan du tillverkar hela formen.
6. Anpassa kvaliteten till din utrustning
Manuell påfyllning, vakuumprocessering och mätutrustning skapar olika praktiska förhållanden. Den valda kvaliteten bör anpassas till den faktiska produktionsmetoden och partistorleken.
Sammanfattning av val
| Precisionskrav | Väljriktning |
| Mycket fin struktur | Utred kvaliteter med lägre viskositet |
| Komplexa underkantningar | Ge flexibilitet företräde |
| Större precisionsform | Öka formsupporten |
| Fin detaljering + större storlek | Balansera flöde och stöd |
| Nytt mästermaterial | Gör kompatibilitetstest först |
| Upprepad produktion | Verifiera processens konsekvens |
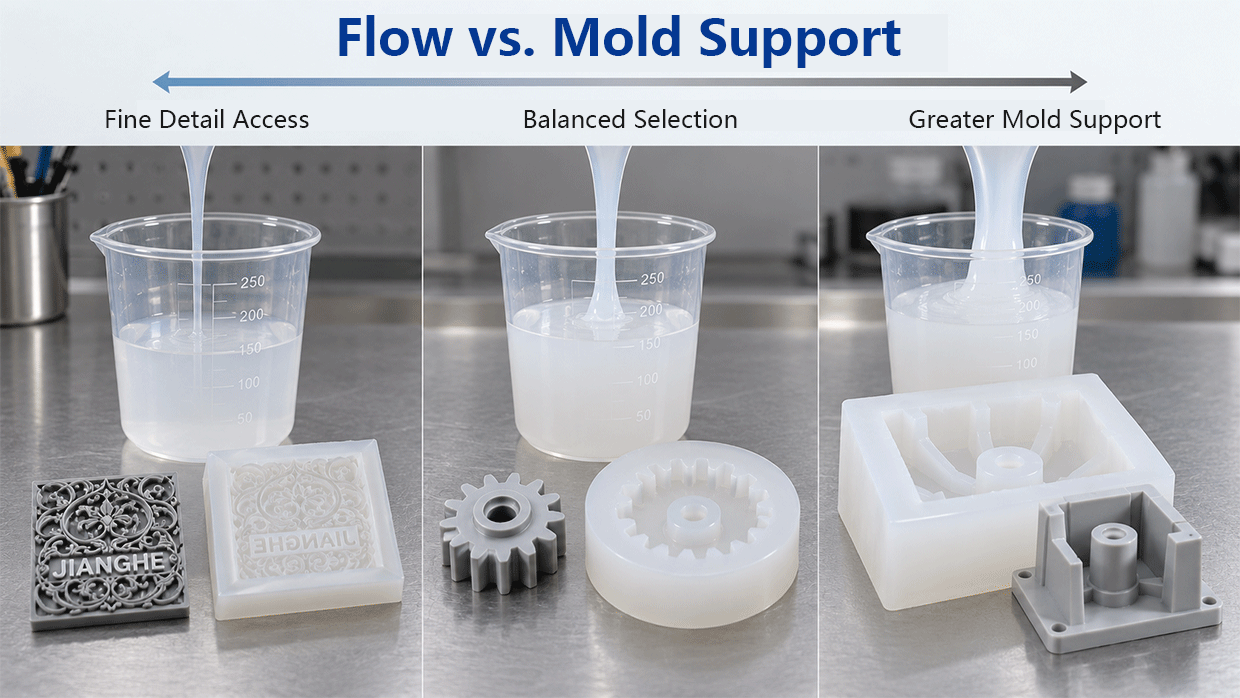
Rekommenderat tekniskt intervall för precisionsapplikationer
Precisionsskålar kräver vanligtvis tillräckligt med flöde för att nå fin geometri och tillräckligt med uthärdat stöd för att bibehålla skålens form. Rätt balans beror på detaljstorlek, underkantningar, skålens mått och stödkonstruktion.
Lägre-viskositetsgrader
Använd lägre-viskositetsalternativ som första utvärderingsriktning när smala spår, detaljerade strukturer och insänkta funktioner är svåra att fylla.
Mellanmjuka grader
Medelhårda grader kan ge en användbar balans mellan flexibel avformning och formstöd för många allmänna precisionsapplikationer.
Hårdare grader
Hårdare grader kan förbättra strukturellt stöd, men alternativen med högst hårdhet har också mycket högre viskositet. För mycket fin geometri bör flödet kontrolleras innan man går över till de hårdaste graderna.
Referens för precisionsval
| Egenskap | REFERENS |
| Materialsystem | Platinakurering / additions-kureringssilikon |
| Blandningsförhållande | 1:1 |
| Arbetstid | Cirka 30 min |
| Referenskuring | Cirka 4 timmar vid rumstemperatur |
| Tillgänglig hårdhet | Shore A 0–45 |
| Lägre/medelhög viskositetsgrad | Cirka 1500–1600 mPa·s |
| 40A–45A | Markant högre viskositet |
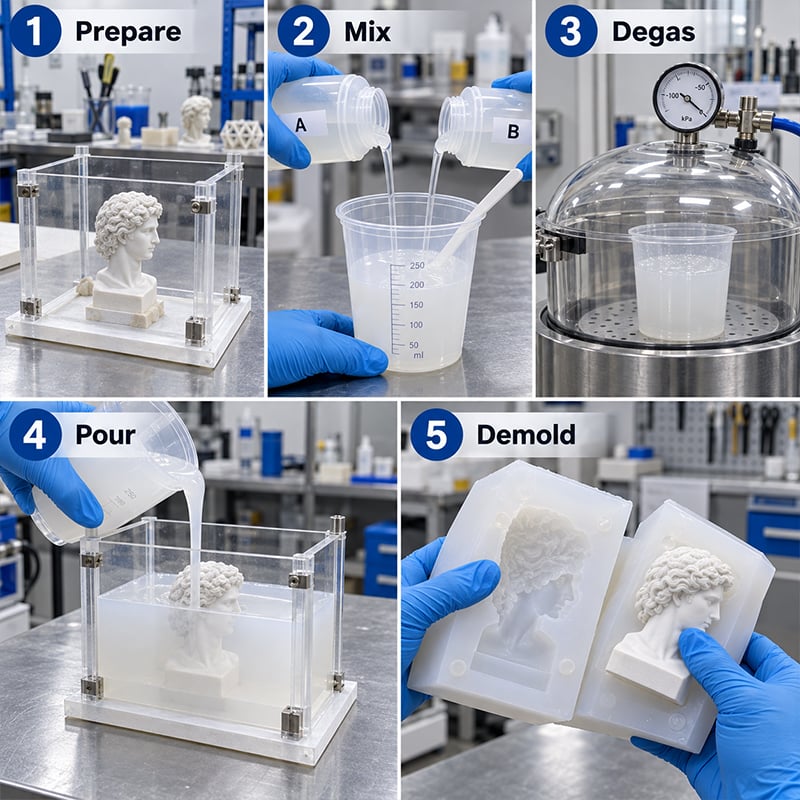
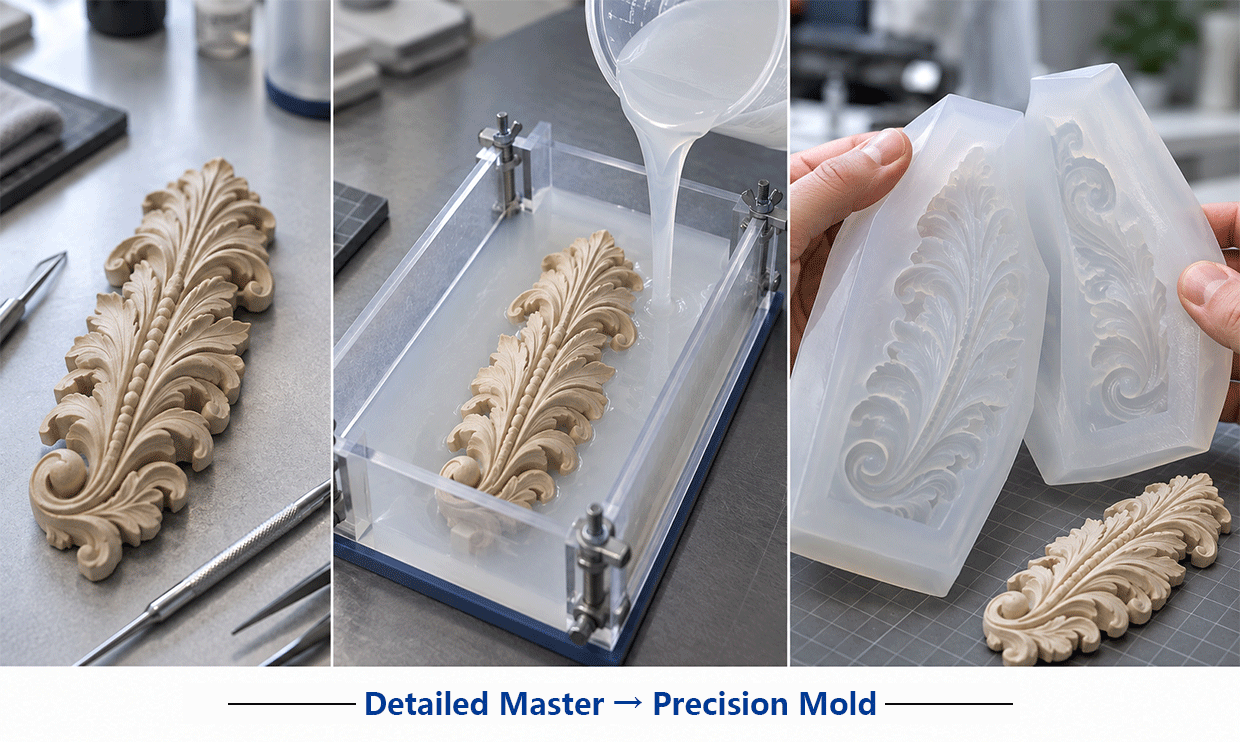
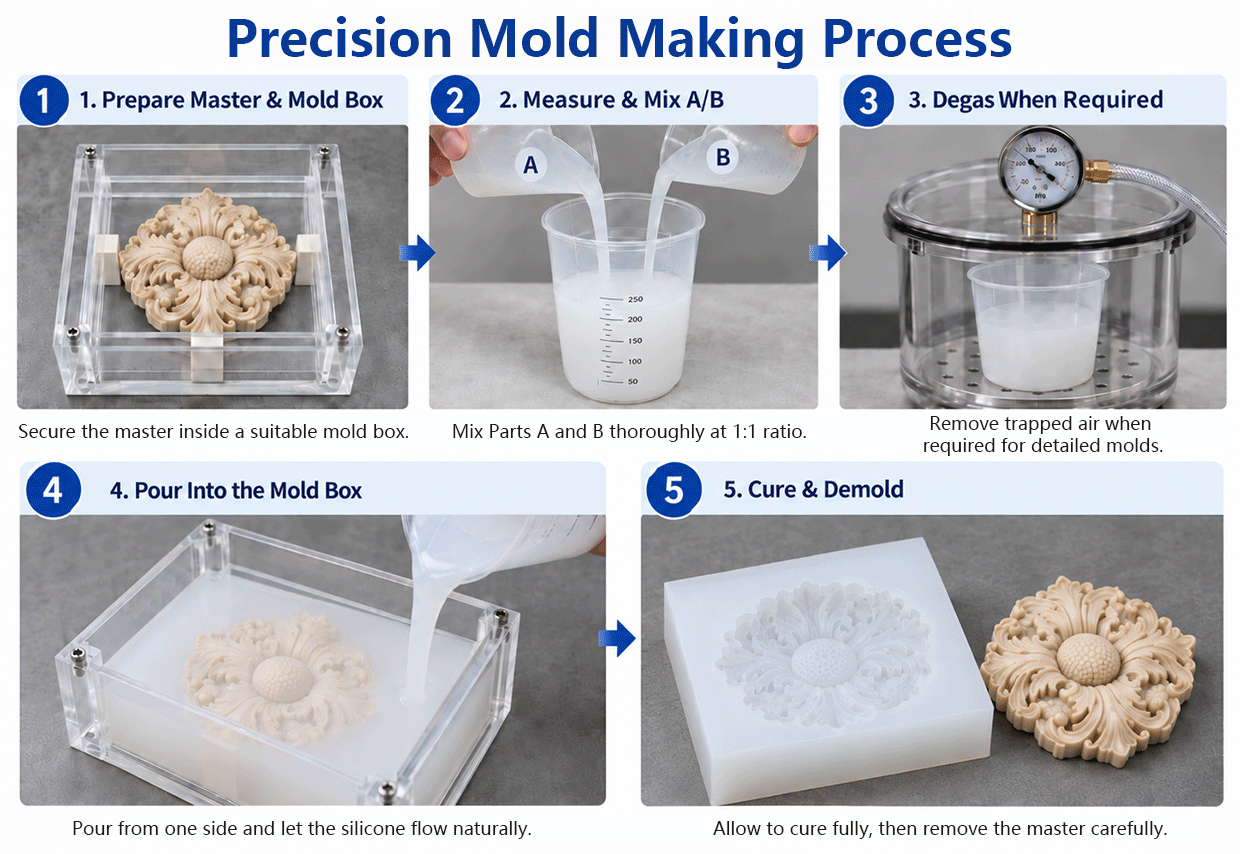
Processen för precisionsformgjutning
01 Granska modellen
Identifiera smala insänkningar, små bokstäver, underkantningar och områden där luft kan bli instängd innan formen förbereds.
02 Testa ytkompatibilitet
Om modellen använder ett nytt harpikshart, en ny beläggning, ett nytt lim, lera eller en ny avskiljningsmedel, testa först ett litet område. En fullständig form bör inte vara det första kompatibilitetstestet.
03 Förbered formstrukturen
Lämna tillräckligt med utrymme runt modellen för lämplig väggtjocklek och se till att stödstrukturen inte hindrar silikongeléns flöde runt detaljerade områden.
04 Blanda A och B
Blanda komponenterna A och B i det angivna förhållandet 1:1 tills blandningen är enhetlig. Minimera onödig luftinblandning under blandningen.
05 Avlufta vid behov
Om luft introduceras under blandningen kan vakuumavluftning användas där bubblor kan påverka fina ytor eller insänkta geometrier.
06 Häll för detaljåtkomst
Häll jämnt från en plats och låt silikonen flöda naturligt runt modellen istället för att upprepade gånger rikta strömmen mot fina detaljer.
07 Härdning, avformning och inspektion
Efter härdning ska spår, hörn, strukturer och insänkta områden undersökas innan kvalitetsgraden och processen godkäns för upprepad produktion.
Prestanda och modellkompatibilitet
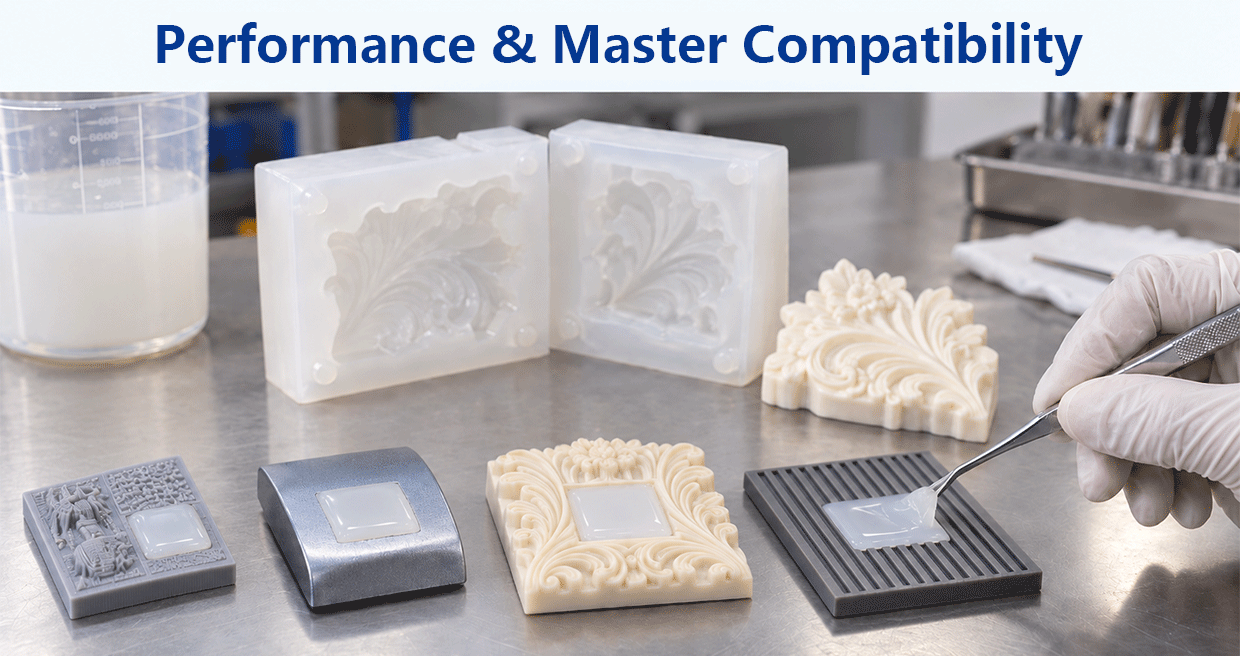
Exakt reproduktion beror på hela formtillverkningssystemet, inte bara silikonen i sig. Modellytan, beläggning, avformningsmetod och bearbetningsförhållanden påverkar alla om materialet härdar korrekt och återger avsedda detaljer.
Platinkatalyserad silikon kan inhiberas av vissa aminer, svavelinnehållande ämnen och organotin-föreningar. Om dessa material finns på modellytan kan silikonen förbli delvis ohärdad eller utveckla lokala mjuka områden.
Detta är särskilt viktigt vid användning av 3D-skrivna och belagda master. Två delar som tillverkats av liknande utseende harpik kan bete sig olika om sammansättningen, efterhärdningsmetoden eller ytbearbetningen skiljer sig åt. Testa den faktiska färdiga masterytan istället för att anta att alla tryckta delar är kompatibla.
Utlösningsmedel bör också testas när de är nya i processen. Ett litet härdningsprov kan bekräfta om mastern, ytbearbetningen och silikonen fungerar tillsammans innan en större mängd används.
För precisionsarbete kan även ett litet icke-härdat område skada text, fin struktur eller skarpa övergångar. Kompatibilitetstestning skyddar därför både mastern och den slutliga moldens kvalitet.
Applikationstestning och kvalitetskontroll för precisionsmoldar
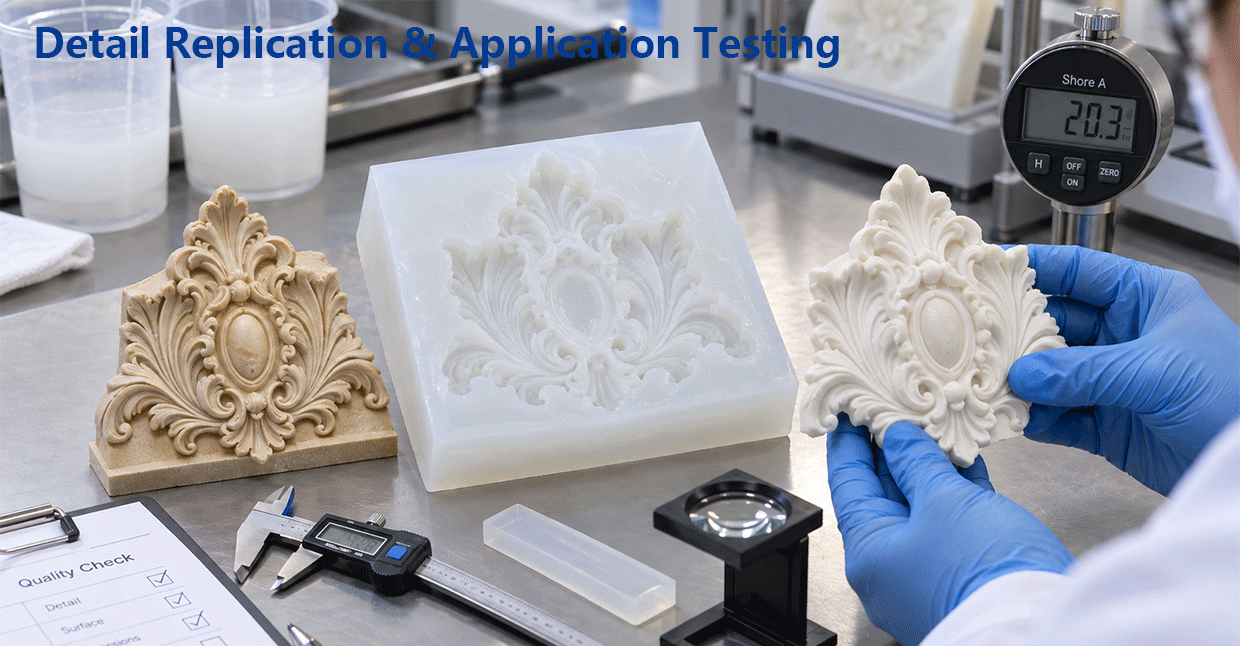
En teknisk datatabell ensam kan inte visa om en silikon kommer att återge en specifik master framgångsrikt. Fin geometri, väggtjocklek, yt-kemi och bearbetningsmetod kan alla påverka den slutliga moldens kvalitet.
För precisionsapplikationer kan en representativ provform hjälpa till att utvärdera materialflödet i smala detaljer, luftfångning kring insänkta funktioner, avformningsbeteende och den stödnivå som den härdade formen ger.
Denna typ av utvärdering är särskilt användbar vid byte av mästermaterial, minskning av funktionsstorlek, ökning av formstorlek eller övergång till ett annat hårdhetsområde. Målet är att bekräfta att silikonen, mästern och bearbetningsmetoden fungerar tillsammans för den krävda replikeringskvaliteten.
Applikationsutvärdering kan inkludera
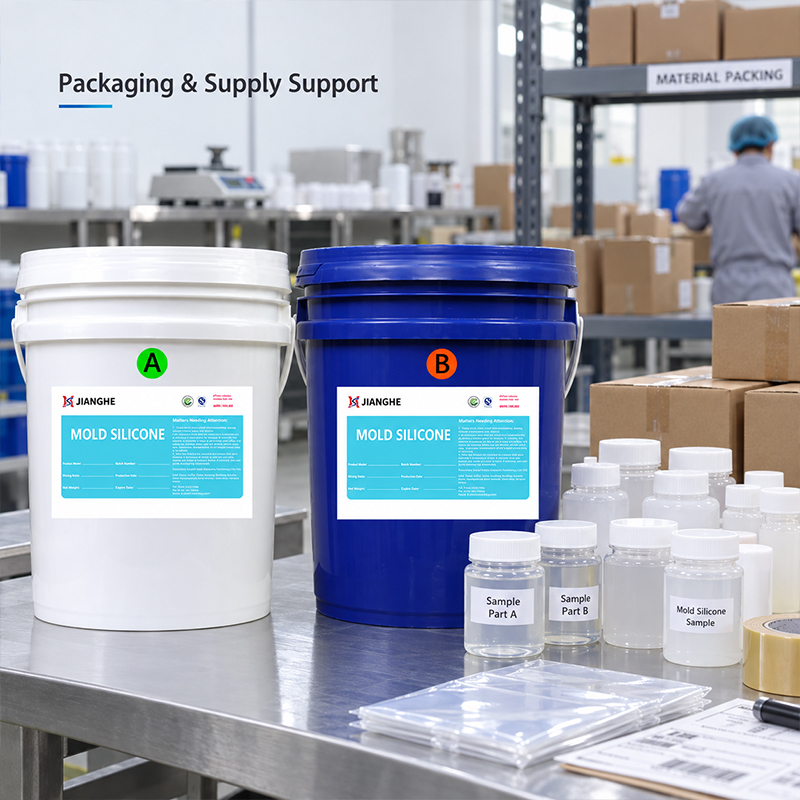
Förpackning, anpassning och leveransstöd
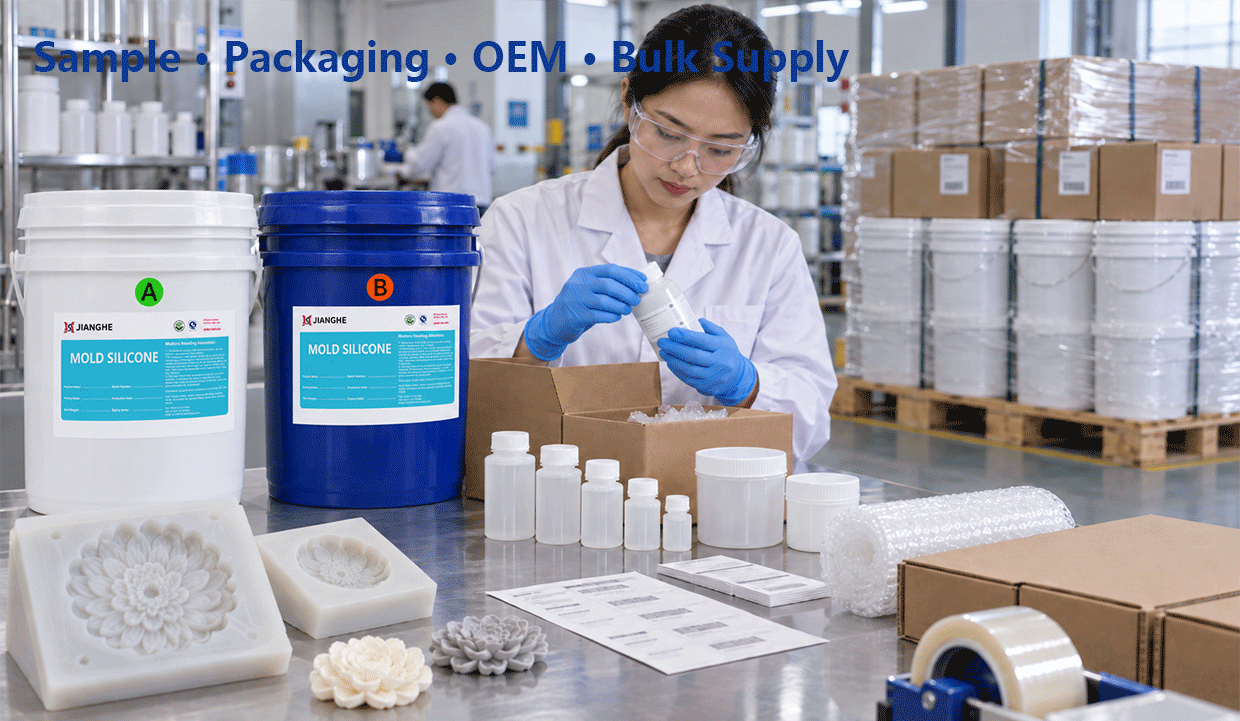
När ett precisionsformmaterial har godkänts beror upprepad produktion på konsekvent gradidentifiering, praktisk förpackning och tydlig teknisk dokumentation.
Prov kan användas för att bekräfta om den valda graden fungerar med din mastergeometri och bearbetningsmetod innan man går över till massköp.
Förpackning kan ordnas enligt orderkraven. OEM- och privatmärkesalternativ kan också diskuteras för distributörer, varumärken och andra kvalificerade projekt.
För precisionsapplikationer är de mest användbara uppgifterna att ange mastermaterialet, minsta detaljstorlek, formens dimensioner, underkastningar, önskad flexibilitet och gjutmaterial. Dessa uppgifter gör gradvalet mer exakt än att begära en Shore-hårdhet utan sammanhang för applikationen.
När en kvalitet godkänts kan providentifiering, tekniska dokument och specifikationer för storskalig beställning justeras för återkommande inköp.
Provbedömning
Utred den valda kvaliteten av silikon med er verkliga master och formprocess innan storskaligt inköp.
Kvalitetsmatchning
Välj lämplig hårdhet och bearbetningsområde baserat på masters geometri, formstorlek och krav på urformning.
OEM och privatmärke
För kvalificerade projekt och distributionsprogram kan förpackning, etikettering och privata märkesalternativ diskuteras.
Massleverans
Stöd återkommande inköp med justerad kvalitetsidentifiering, tekniska dokument och order-specifikationer.
Vanliga frågor:
Fråga 1: Vad gör silikon lämpligt för precisionsformgjutning?
Det måste balansera tre saker: flöde in i fina geometrier, flexibilitet vid urformning samt tillräcklig stödförmåga för att bibehålla formens form under hantering och gjutning.
Fråga 2: Är lägre viskositet alltid bättre för detaljerade former?
Nej. Lägre viskositet kan hjälpa materialet att nå smala detaljer, men den färdiga formen måste fortfarande ha tillräckligt med stöd. Det bästa valet beror på detaljstorlek, underkutningar, formens dimensioner och väggtjocklek.
Fråga 3: Vilken Shore-hårdhet ska jag använda?
Det finns ingen enda hårdhet som fungerar för alla precisionsformer. Mjukare grader kan hjälpa vid komplexa underkutningar, medan medelhårda eller fastare grader kan ge mer stöd. Börja med mastergeometrin, inte med Shore-numret.
Fråga 4: Kan platinsilikon användas med 3D-printade harsmaster?
Det kan vara möjligt, men den faktiskt utskrivna och efterhärdade ytan bör testas först. Harsformulering, efterhärdning och ytbehandling kan påverka kompatibiliteten.
Fråga 5: Vad kan orsaka härdningsinhibering?
Vissa aminer, svavelinnehållande material och organotin-föreningar kan störa härdningen. Testa okända mastermaterial, beläggningar, limmedel och avformningsmedel innan full produktion.
Fråga 6: Kräver precisionsformer vakuumdegasning?
Inte alltid. Vakuumavluftning är användbar när blandning introducerar luft eller när bubblor kan påverka fina ytor och insänkta geometrier.
Fråga 7: Hur lång arbetsperiod finns tillgänglig?
De tekniska dokumenten anger ungefär 30 minuters arbetsperiod under de angivna referensvillkoren. Högre temperatur förkortar arbetsperioden, medan lägre temperatur förlänger den.
Fråga 8: Ska jag testa en provbit innan massproduktion?
Ja. En representativ provkörning är särskilt användbar för nya modellmaterial, komplexa underskärningar eller mycket fina detaljer, eftersom den bekräftar både materialval och bearbetningsmetod innan en större beställning placeras.