EN
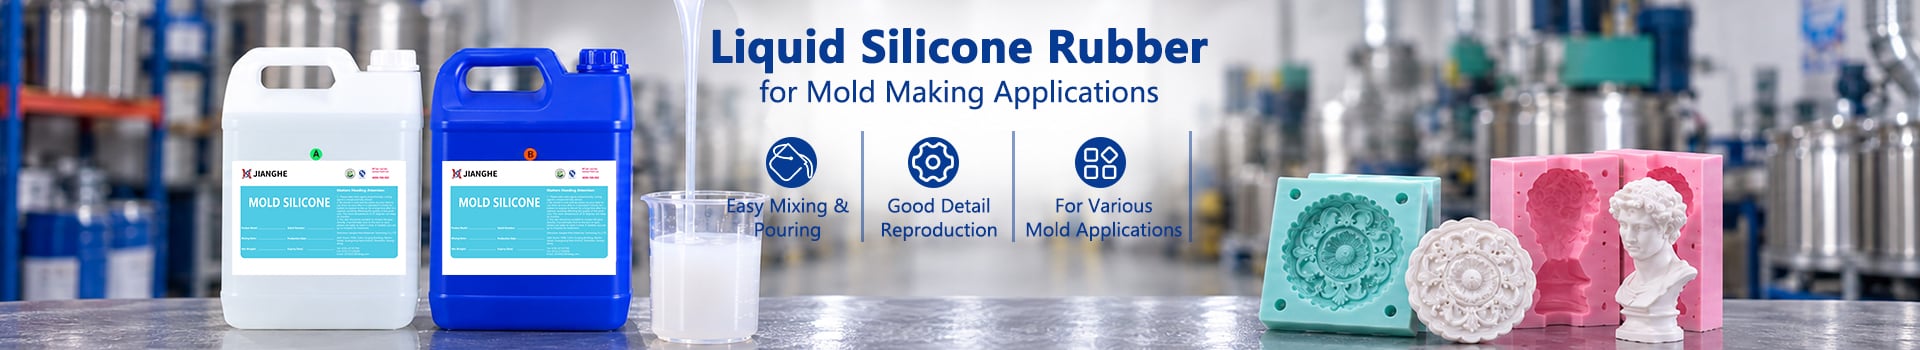
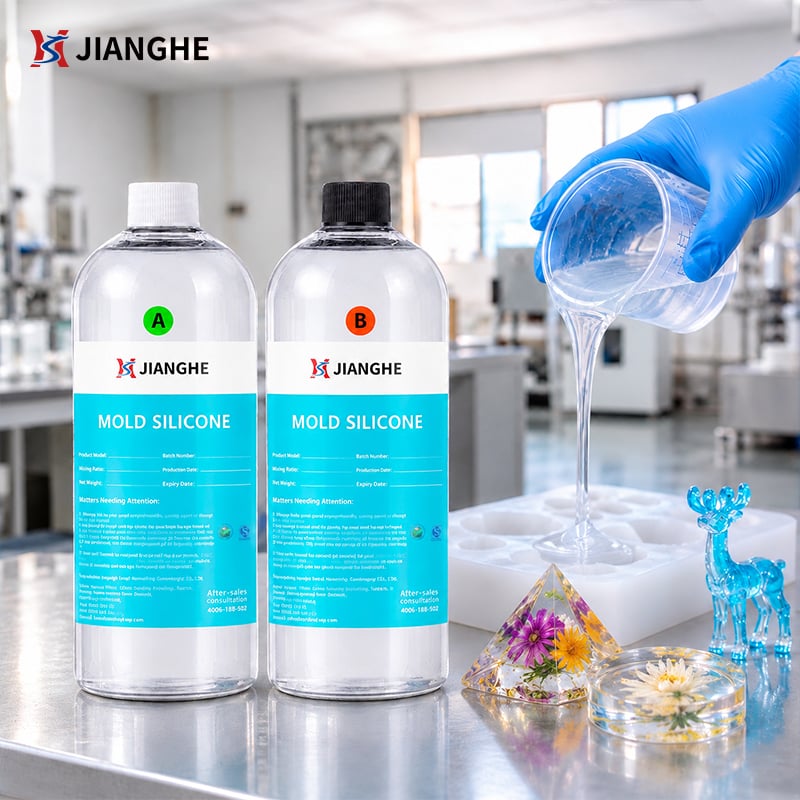
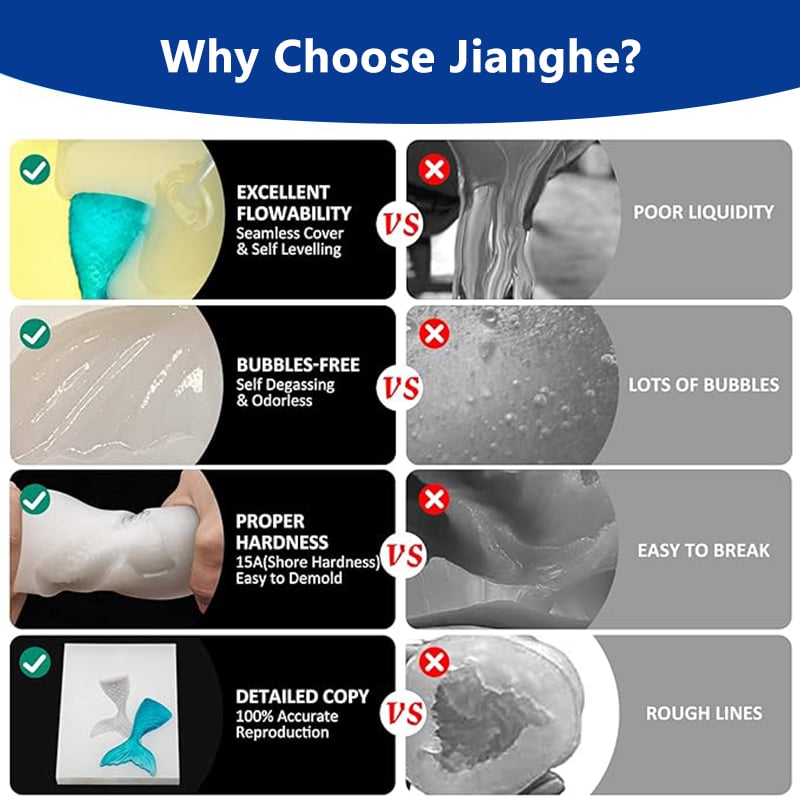
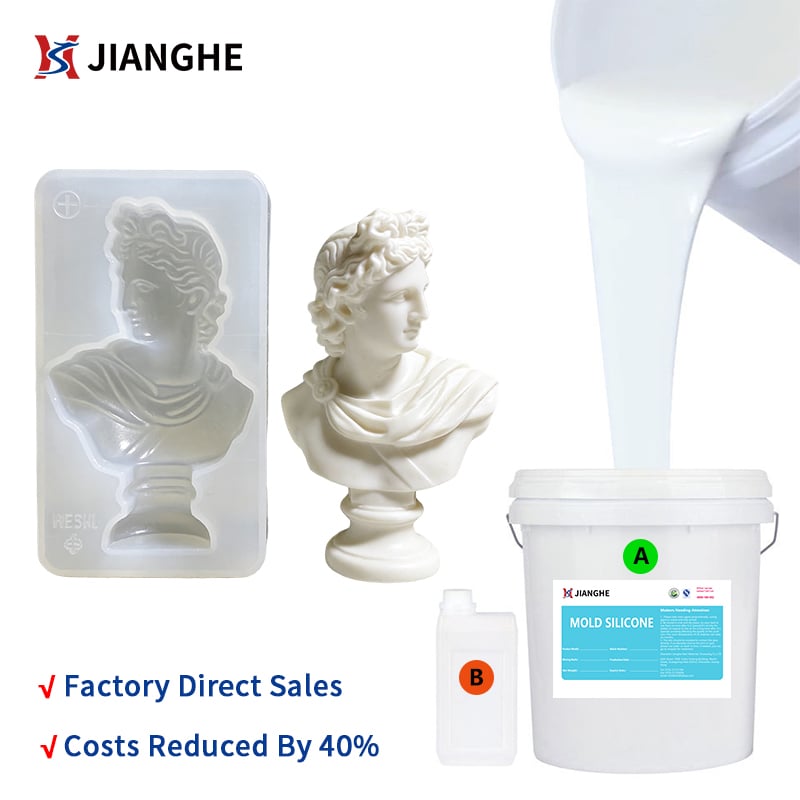
Caoutchouc silicone liquide à base de platine pour moules de moulage par résine
Modèle : Série 8 Ratio de mélange : 1:1
le 717AB-F est une série de caoutchouc silicone à deux composants durcissant par addition de platine, destinée à la fabrication de moules. Avec un rapport de mélange A/B de 1:1 et plusieurs options de dureté Shore A, il permet aux fabricants de moules d’optimiser la souplesse du moule, le maintien de la cavité et le comportement de démoulage dans les projets de moulage par résine. Le choix de la nuance doit être évalué en fonction de la résine utilisée, de la géométrie du moule, de la profondeur de coulée et des conditions de production.
Caractéristiques principales :
- rapport de mélange A/B de 1:1
- Plusieurs options de dureté pour la conception du moule
- Temps de travail approximatif : 30 minutes
- Durcissement à température ambiante approximatif : 4 heures
Parfait pour :
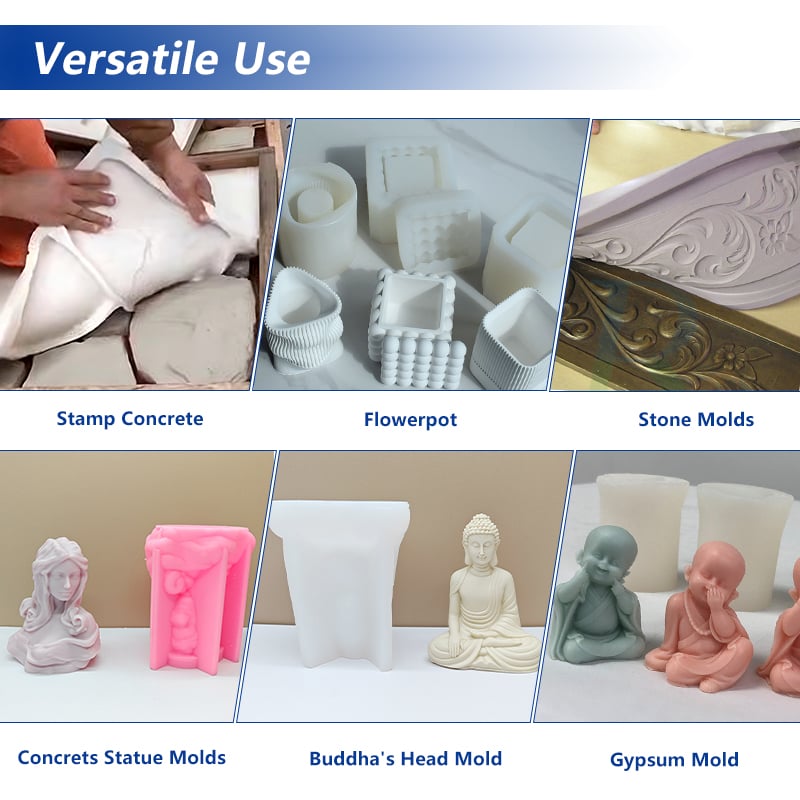
Moules de moulage en résine époxy · Pièces décoratives en résine · Production de résine en petites séries · Composants en résine sur mesure · Moules de moulage à plusieurs cavités

- Aperçu
- Produits recommandés
Matériau : Caoutchouc silicone liquide à durcissement par addition de platine en deux composants
Modèle : Série 717AB-F
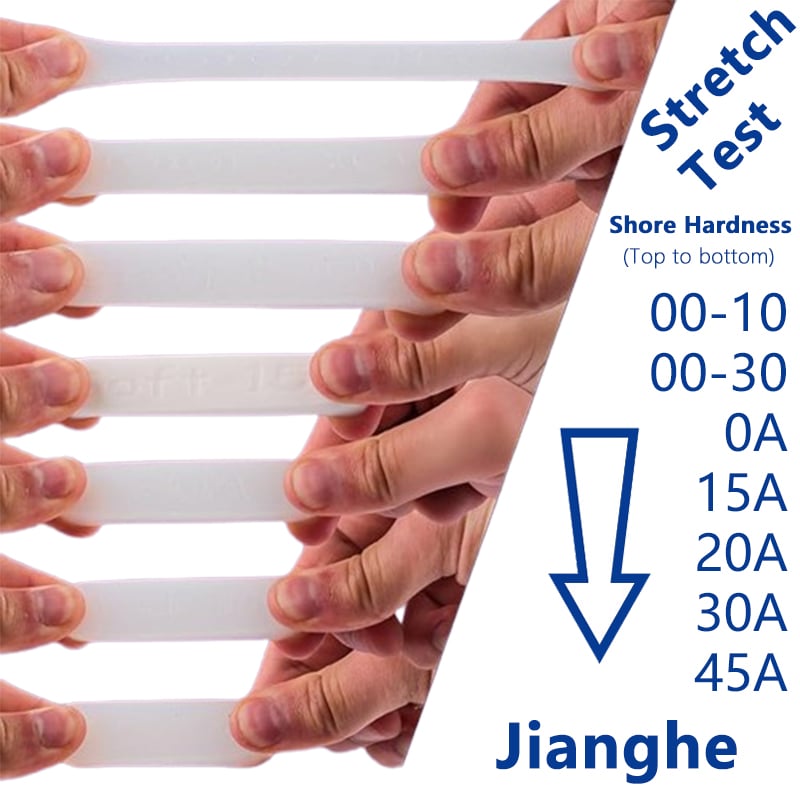
Dureté disponible : échelle Shore A 0–45
Rapport de mélange : 1:1
Temps de travail : Environ 30 minutes dans les conditions de référence applicables
Durcissement à température ambiante : Environ 4 heures dans les conditions de référence applicables
Conditionnement : Selon les exigences de la commande
Sélection de produits multi-grades
Évaluation d’échantillons avant achat en grande quantité
Exigences d'emballage et d'étiquetage
Le soutien aux services OEM et de marque privée
Coordination des commandes répétées et de l’approvisionnement
Conçu pour la production de moules de moulage en résine
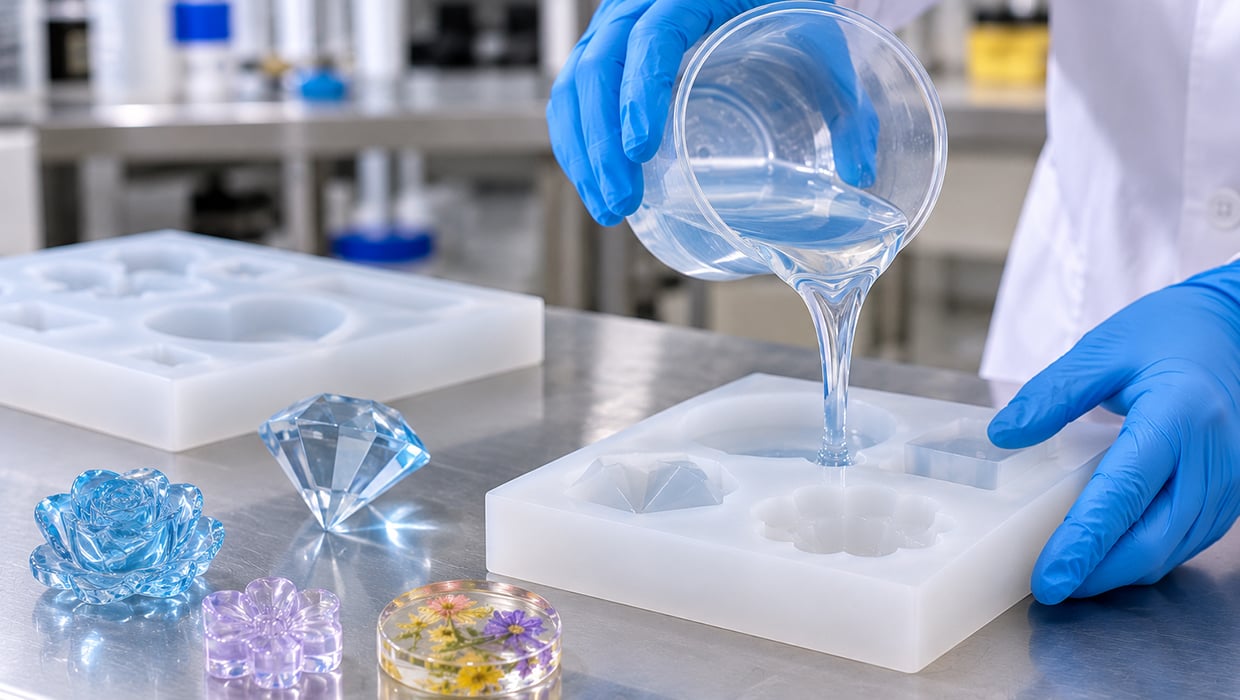
Un moule de moulage en résine doit faire plus que reproduire la forme d’un modèle maître. Il doit maintenir sa structure de cavité pendant le remplissage, libérer la pièce moulée une fois durcie sans contrainte inutile et rester pratique à manipuler au cours de cycles répétés de production.
La conception du moule et la qualité de silicone utilisée agissent conjointement. Un moule souple peut être nécessaire pour des formes complexes ou des dégagements, tandis qu’un moule plus grand ou doté de cavités plus profondes peut exiger un soutien structurel accru. Le poids et le volume de la résine à verser, l’épaisseur des parois du moule ainsi que la méthode de démoulage prévue doivent également être pris en compte.
La série de caoutchouc silicone à durcissement au platine 717AB-F propose plusieurs grades de dureté adaptés à différentes structures de moules. Plutôt que de choisir un grade uniquement en fonction de sa valeur Shore A, les fabricants doivent prendre en compte conjointement le modèle maître, le matériau de moulage, les dimensions du moule et les conditions de production.
Pour les applications résine, le grade de silicone sélectionné doit être évalué avec la formulation réelle de résine avant de passer à la production courante.
Exigences clés pour les moules de moulage par résine
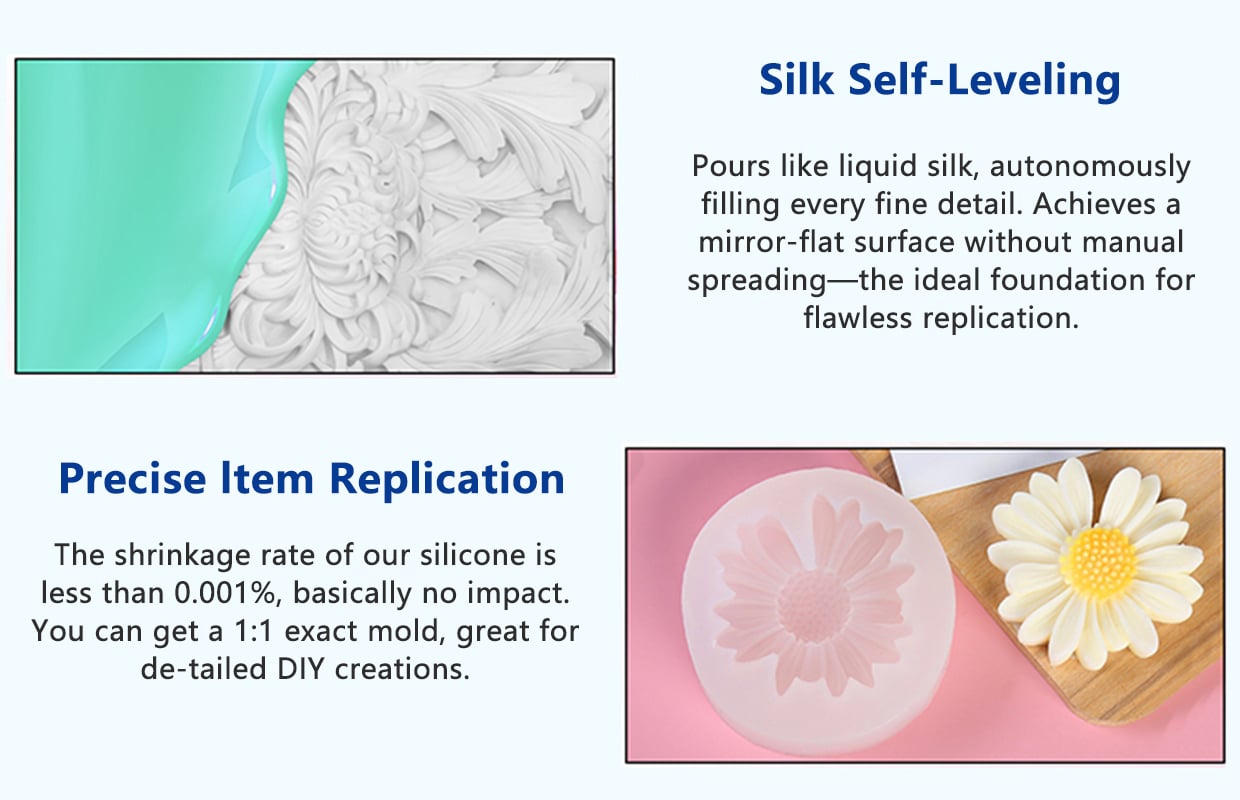
Reproduction de la surface et de la forme du moule
La surface du moule en silicone fini suit l’état du modèle maître. Les rayures, la poussière, les défauts de surface et l’air piégé autour du modèle maître peuvent affecter la cavité finale. Pour les composants en résine dont l’apparence et la régularité de surface sont importantes, la préparation du modèle maître et les conditions de coulée du silicone doivent être maîtrisées avant la fabrication du moule.
Démoulage souple et contrôlé
Les moulages en résine peuvent comporter des zones creuses, des détails saillants, des sections étroites ou des sous-dépouilles. Un moule trop rigide peut être difficile à ouvrir autour de ces caractéristiques, tandis qu’un moule trop souple pourrait nécessiter un soutien supplémentaire pour conserver sa forme. La dureté doit donc être choisie en fonction de la géométrie du moulage et du mouvement prévu lors du démoulage.
Stabilité de la cavité pendant le remplissage en résine
Le moule doit conserver sa forme prévue pendant le coulage et la polymérisation de la résine. Des cavités volumineuses, des parois hautes ou des moulages lourds exercent des contraintes accrues sur le soutien du moule. La dureté de la silicone, l’épaisseur des parois, les dimensions du moule et une enveloppe de soutien externe doivent être pris en compte comme des éléments intégrés d’une même conception de moule.
Compatibilité avec la résine de moulage
Différents systèmes de résine pour moulage peuvent présenter des formulations, des additifs, des vitesses de durcissement et des profils de génération de chaleur distincts. Il ne faut pas supposer qu’une qualité de silicone fonctionnera de façon identique avec toutes les résines époxy, polyuréthanes ou UV. Un petit essai utilisant la résine prévue est recommandé afin d’évaluer l’état de surface, le comportement de démoulage et l’effet de la chaleur dégagée pendant le durcissement.
Reproductibilité à des fins de production
Pour les moulages répétés, l’état du moule est tout aussi important que le premier démoulage réussi. Le moule doit être inspecté après des cycles d’essai afin de détecter d’éventuelles déchirures, déformations, dommages de surface ou modifications autour des sections minces. La quantité de pièces prévue en production ainsi que la fréquence des démoulages doivent être prises en compte lors du choix de la structure du moule et de la dureté de la silicone.
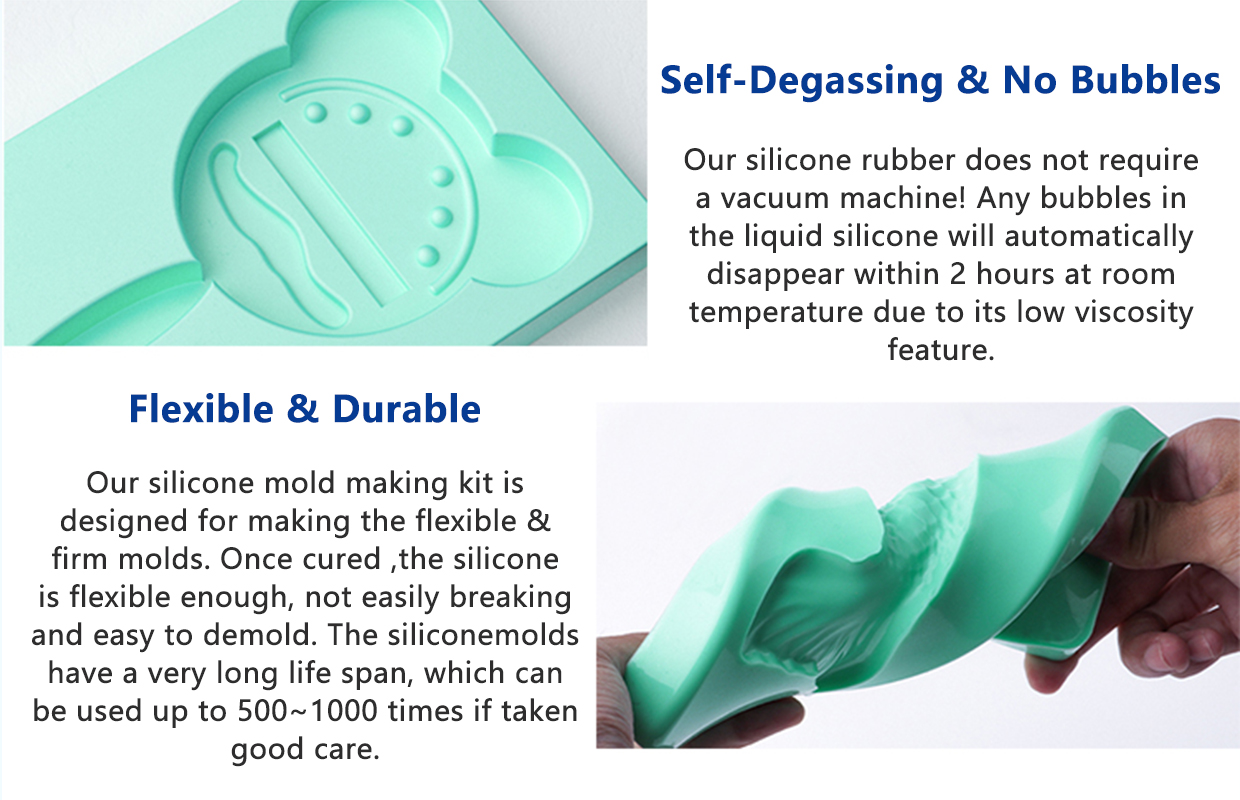
Applications typiques des moules pour moulage de résine
Résine époxy Moules de fonderie
Destinés aux fabricants produisant des composants décoratifs en époxy, des pièces en résine sur mesure et des produits coulés en résine. La conception du moule doit tenir compte du profil de durcissement de la résine, du volume de coulée, de la profondeur de la cavité et de la finition de surface requise.
Composants décoratifs en résine
Pour les pièces décoratives moulées présentant des bords profilés, des motifs en relief, des détails en creux et des designs de surface personnalisés. Le moule en silicone doit offrir un équilibre approprié entre démoulage souple et soutien de la cavité.
Répliques personnalisées en résine
Pour reproduire un modèle maître dans un moule en silicone avant de couler des copies en résine. La surface du modèle maître, la ligne de partage, les sous-dépouilles et la cohérence dimensionnelle requise doivent être examinées avant de choisir la nuance de silicone.
Pièces en résine pour prototypes et petites séries
Pour les échantillons destinés au développement de produits, les composants sur mesure et les petites séries de production, où un outillage souple peut s’avérer utile. La structure du moule doit être adaptée à la géométrie de la pièce et au nombre prévu de cycles de coulage. 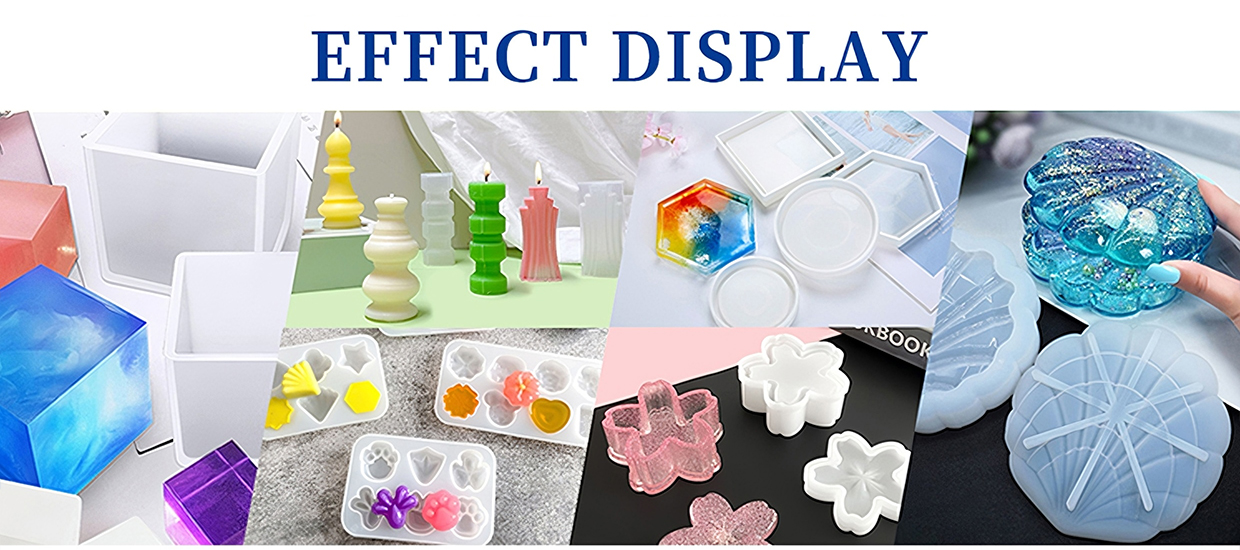
Comment choisir la nuance de silicone adaptée
Aucune dureté Shore A unique ne convient à tous les moules de coulage en résine. La nuance correcte dépend de la manière dont le moule sera rempli, soutenu et démoulé.
Nuances plus souples pour un démoulage complexe
Les grades de silicone à dureté inférieure offrent une plus grande flexibilité. Ils peuvent être envisagés pour des moules présentant des dégagements, des creux profonds ou des formes nécessitant une déformation du moule lors du démoulage. Le moule peut nécessiter un soutien externe supplémentaire, selon sa taille et l’épaisseur de ses parois.
Grades moyens pour une manipulation équilibrée du moule
Les grades à dureté moyenne peuvent être évalués lorsque la flexibilité et la tenue dimensionnelle sont toutes deux importantes. Ils constituent souvent un point de départ pratique pour des conceptions de moules ne nécessitant ni une déformation extrême ni un soutien très rigide.
Grades plus fermes pour un meilleur soutien structurel
Les grades à dureté supérieure confèrent une structure de moule plus ferme. Ils peuvent être envisagés pour des moules nécessitant davantage de soutien lors de la manipulation et du coulage. Toutefois, les grades plus fermes de la série 717AB-F présentent également une viscosité plus élevée ; leur aptitude à s’écouler uniformément autour du modèle maître doit donc être soigneusement évaluée.
Guide de sélection
| Exigences en matière de moisissures | Sens de sélection | Ce qu'il faut évaluer |
|---|---|---|
| Dégagements profonds ou démoulage complexe | Envisager des grades à dureté Shore A inférieure | Flexibilité, risque de déchirement et mouvement de démoulage |
| Moules généraux pour coulage de résine | Comparer les grades de dureté moyenne selon l’échelle Shore A | Équilibre entre souplesse et soutien de la cavité |
| Moules plus grands ou plus structurés | Envisager des grades plus fermes offrant un soutien adapté | Stabilité du moule, viscosité et épaisseur de paroi |
| Cavités étroites ou maîtres détaillés | Vérifier la viscosité du grade et la méthode de coulage | Écoulement du matériau, air piégé et remplissage de la cavité |
| Cycles de moulage répétés | Évaluer l’ensemble de la structure du moule | Résistance à la déchirure, maniabilité et fréquence de démoulage |
Il s’agit de points de départ pour l’évaluation des grades, et non d’affectations fixes à des modèles. Le choix final doit être confirmé par un essai de moulage et de coulée sur échantillon.
Plage technique recommandée
La série 717AB-F propose plusieurs options de dureté adaptées à différentes structures de moules. Les plages suivantes peuvent servir de guide initial lors de la discussion d’un projet de coulée de résine.
| Choix varié | Caractéristiques générales | Objectif de l’évaluation |
|---|---|---|
| Shore A 0–15 | Plus souple et plus flexible | Démoulage complexe, sous-dépouilles et déformation du moule |
| Shore A 20–30 | Options de dureté intermédiaire | Équilibre entre souplesse de démoulage et maintien de la forme |
| Dureté Shore A 40–45 | Grades plus fermes, à viscosité plus élevée | Maintien structural, écoulement du matériau et dimensions du moule |
Informations générales sur le produit
Le temps de travail et le temps de durcissement dépendent de la nuance sélectionnée, de la température et des conditions de transformation. Consulter la fiche technique correspondante pour la nuance exacte. La nuance 30A utilise une température d’essai de référence différente dans ses données sources ; ses valeurs doivent donc être vérifiées séparément.
Pour la comparaison complète des nuances, y compris la viscosité et les propriétés mécaniques, consulter le tableau comparatif des nuances 717AB-F .
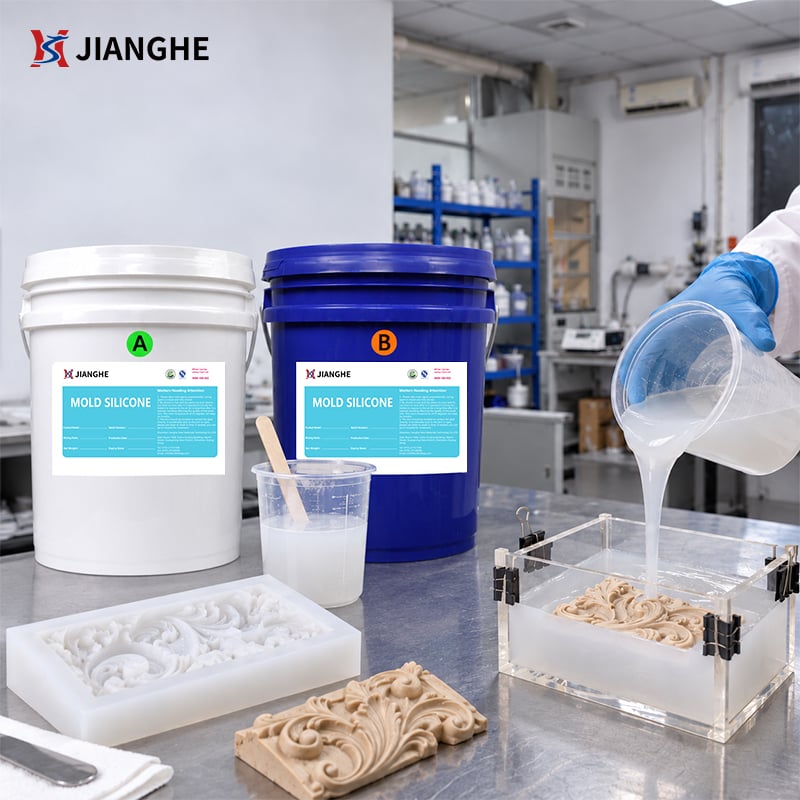
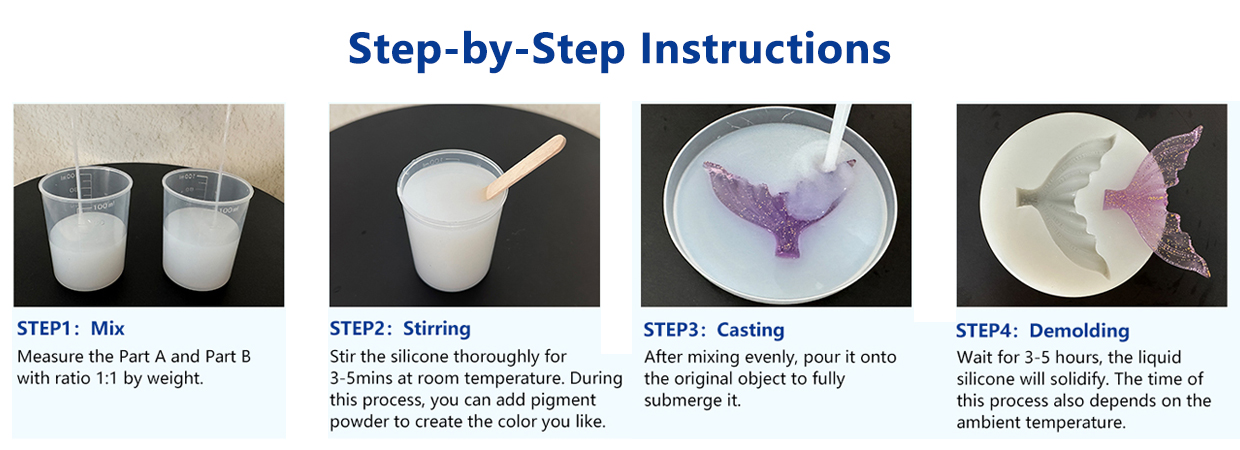
Procédure de fabrication de moules en résine
Étape 1 : Préparer le modèle maître
Veillez à ce que le modèle maître soit propre, sec et solidement positionné dans la boîte à moule. Vérifiez l’état de surface, la ligne de partage et les zones où l’air pourrait être piégé. Les nouveaux matériaux pour modèles maîtres, revêtements, adhésifs ou composés de modelage doivent être vérifiés quant à leur compatibilité avec la silicone à durcissement au platine.
Étape 2 : Concevoir la structure du moule
Déterminez l’épaisseur requise des parois du moule, le sens de coulée, la méthode de support et le trajet de démoulage. Pour les formes complexes, évaluez si un moule souple monobloc ou un moule multipartie est plus adapté.
Étape 3 : Mélanger les composants de la silicone
Mélangez les parties A et B dans le rapport spécifié de 1:1. Mélangez soigneusement tout en minimisant l’incorporation d’air. Des équipements de dosage et de mélange peuvent contribuer à une exécution plus constante dans les environnements de production.
Étape 4 : Dégazer si nécessaire
Si de l’air est introduit pendant le mélange ou si le modèle présente des zones creuses détaillées, la dégazéification sous vide peut aider à réduire les bulles piégées. La méthode de dégazéification doit être adaptée à l’équipement et à la taille de la charge utilisés.
Étape 5 : Coulage et temps de durcissement
Verser soigneusement la silicone mélangée dans la boîte à moule. Prévoir un temps suffisant de durcissement dans les conditions de traitement applicables. Le temps de durcissement à température ambiante de référence pour cette série est d’environ quatre heures ; le durcissement réel peut varier selon la température et la qualité.
Étape 6 : Démoulage et inspection
Retirer délicatement le moule en silicone durci du modèle. Examiner la surface de la cavité, les bords, les sections minces et les caractéristiques dimensionnelles avant d’utiliser le moule pour la coulée de résine.
Étape 7 : Réaliser un essai de coulée de résine
Utiliser la formulation de résine prévue pour un essai de coulée. Évaluer le comportement de remplissage, la chaleur de durcissement, la finition de surface, le démoulage et l’état du moule après démoulage. Valider les résultats avant de lancer la production régulière.
Considérations relatives aux performances et à la compatibilité
Compatibilité du matériau maître
La silicone à durcissement au platine peut être inhibée par certains matériaux, notamment les amines, le soufre et les composés organo-étains. Si le modèle maître comporte des revêtements, des adhésifs, des argiles ou des traitements de surface inconnus, effectuez un petit essai de compatibilité avant de réaliser le moule complet.
Résine de moulage et chaleur de polymérisation
La polymérisation de la résine peut générer de la chaleur, dont l’intensité varie selon la formulation de la résine, le volume de moulage, la géométrie du moule et les conditions de polymérisation. Pour des moulages profonds ou plus volumineux, évaluez la température maximale réellement atteinte lors d’un essai préliminaire. Ne supposez pas qu’une seule nuance de silicone convient à tous les volumes de résine ou à tous les cycles de polymérisation sans avoir procédé à des essais préalables.
Finition de surface et démoulage
La surface finie du moule est influencée par le modèle maître, le mélange de silicone, l’élimination de l’air et le processus de vulcanisation. Le comportement de démoulage de la pièce coulée dépend également de la formulation de la résine et de l’état du moule. Si un agent de démoulage est envisagé, vérifiez sa compatibilité avec les deux matériaux et son absence d’effet sur la finition de surface requise.
Support du moule et conditions d’utilisation
Un moule en silicone souple peut nécessiter une coquille rigide ou un dispositif externe de soutien, notamment lorsque le moule est de grande taille, profond ou rempli d’un volume important de résine plus dense. La dureté seule du moule ne détermine pas sa stabilité. L’épaisseur des parois, la conception du support et les conditions de coulage contribuent toutes au résultat final.
Essais d’application et contrôle qualité
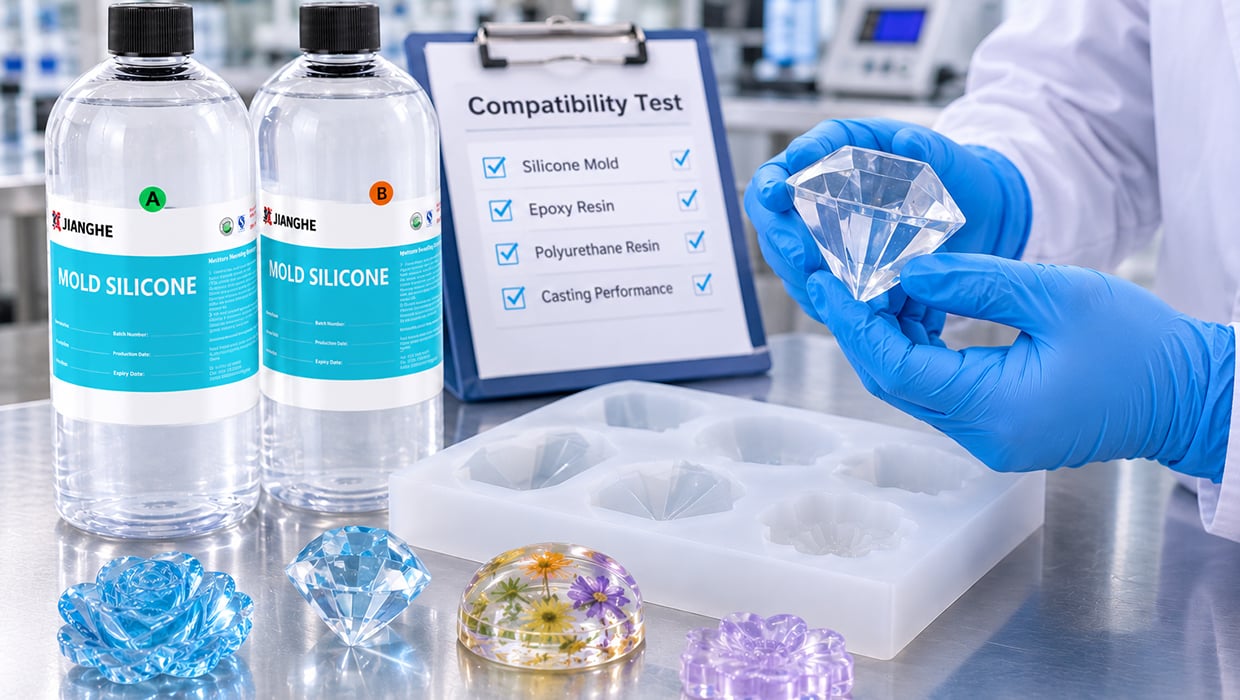
Un moule prototype réussi doit être évalué dans des conditions proches de celles prévues pour le processus de production. Pour un nouveau projet de coulage en résine, les essais peuvent inclure :
Inspection du modèle maître et de la surface
Vérifier le modèle maître pour détecter les défauts de surface, la contamination et les matériaux susceptibles d’interférer avec la polymérisation du silicone.
Évaluation de la polymérisation du silicone
Confirmer que le silicone polymérise entièrement dans le moule, y compris autour des creux profonds, des sections étroites et des géométries complexes.
Vérification des dimensions et de la structure du moule
Inspecter les dimensions de la cavité, l’épaisseur des parois, les bords et les zones susceptibles de se déformer lors de la manipulation ou du remplissage en résine.
Essai de compatibilité avec la résine
Coulée de la résine prévue dans le moule d’essai. Observer l’état de surface, le comportement au démoulage, la chaleur dégagée pendant la polymérisation et toute modification visible du moule.
Évaluation du démoulage répété
Lorsque la production répétée est prévue, effectuer plusieurs cycles de coulée et de démoulage afin d’observer l’usure, les déchirures et les déformations avant de valider la conception du moule.
La portée de l’évaluation doit reposer sur la conception réelle du moule et sur le matériau de coulée, plutôt que de se fonder uniquement sur une spécification générale du silicone.
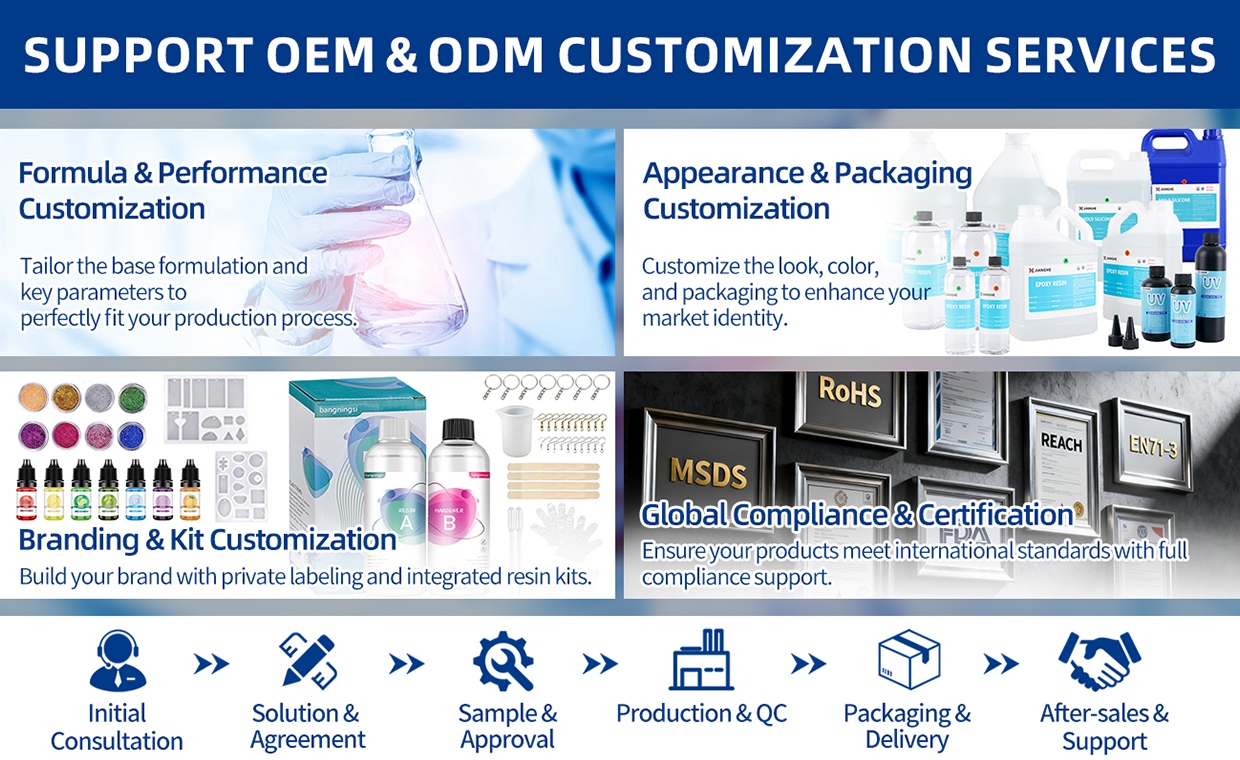
Emballage, personnalisation et soutien logistique
Jianghe fournit du caoutchouc de silicone liquide à deux composants aux fabricants et entreprises développant leurs propres procédés de fabrication de moules et de coulée de résine.
La série 717AB-F propose plusieurs grades de dureté au sein d’une même famille de produits, permettant aux équipes achats d’évaluer différentes exigences en matière de moules sans devoir passer à un système de matériaux non connexe.
L’emballage peut être organisé selon les besoins de la commande. L’évaluation d’échantillons, la sélection de grade ainsi que les accords OEM ou sous marque privée peuvent être discutés pour les projets qualifiés.
Pour les distributeurs, les fabricants de produits résineux et les entreprises spécialisées dans la fabrication de moules, les discussions d’approvisionnement peuvent porter sur :
Indiquez vos dimensions de moule, votre matériau maître, votre type de résine prévu et votre volume de coulée attendu lors de votre demande de recommandation.
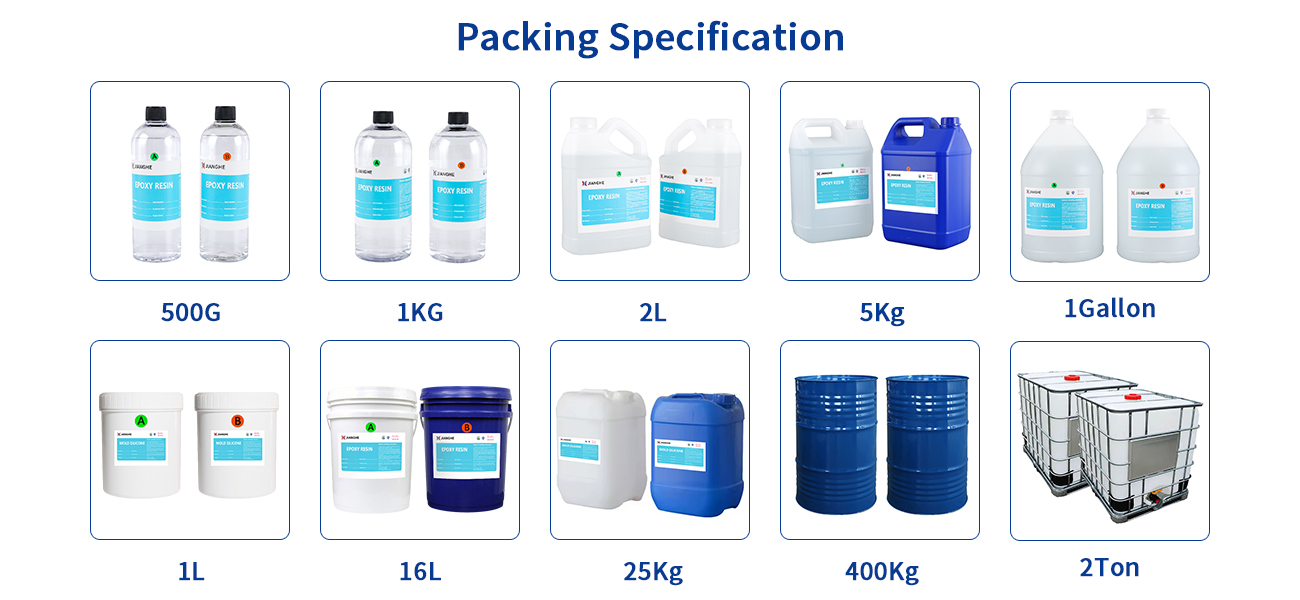
Si vous avez besoin d'un emballage personnalisé ou d'autres spécifications, veuillez nous contacter.
FAQ
Q1 : Le silicone à durcissement au platine peut-il être utilisé pour des moules de coulée de résine ?
Oui. Le caoutchouc de silicone à durcissement par platine peut être évalué pour la fabrication de moules destinés au moulage de résines. La référence appropriée dépend de la conception du moule, de la flexibilité requise, du matériau de moulage et des conditions de démoulage. Nous recommandons de tester la compatibilité avec votre système de résine spécifique avant de lancer la production à grande échelle.
Q2 : Quelle dureté Shore A convient aux moules de moulage de résines ?
La dureté adaptée dépend des dimensions, de la forme, de l’épaisseur des parois et du niveau de détail du moule. Les grades de silicone plus souples offrent une plus grande flexibilité pour les moules présentant des sous-dépouilles, tandis que les grades plus rigides assurent un meilleur soutien structurel. Un essai préliminaire permet de déterminer la dureté appropriée pour votre conception de moule.
Q3 : Quel est le rapport de mélange et le temps de travail ?
La série 717AB-F utilise un rapport de mélange 1:1 entre les composants A et B. Son temps de travail typique est d’environ 30 minutes à 25 °C. Le temps de travail réel peut varier selon la température ambiante et les conditions de transformation.
Q4 : Comment réduire les bulles d’air lors de la fabrication de moules en silicone ?
Mélanger lentement et soigneusement les composants A et B, en évitant au maximum l’incorporation d’air. Le dégazage sous vide peut aider à éliminer l’air piégé avant le coulage. Pour les moules présentant des cavités étroites ou des structures détaillées, une technique de coulage appropriée ainsi que des essais préalables sur échantillon sont également essentielles.
Q5 : Les résines ou les maquettes-mères peuvent-elles affecter la vulcanisation du silicone ?
Oui. Certains matériaux, notamment les amines, les composés contenant du soufre et les composés organoétain, peuvent inhiber la vulcanisation du silicone catalysé au platine. Si vous utilisez une maquette-mère, un revêtement, un adhésif ou un agent de démoulage inconnu, effectuez un petit essai de compatibilité avant de lancer la production en série.