EN
Platinumbasert væske-silikon-gummi for støpeformer til harpiks
Modell: Serie 8 Blandingsforhold: 1:1
717AB-F er en to-komponent-platinabasert tilsetningsherdende silikongummi-serie for formproduksjon. Med en 1:1 A/B-blandingsforhold og flere valg av Shore A-hårdhet hjelper den formprodusenter med å balansere formens fleksibilitet, hulromsstøtte og utmoldingsatferd for harpiksblandingsprosjekter. Valg av grad bør vurderes ut fra den brukte harpiksblandingen, formens geometri, støpedybden og produksjonsforholdene.
Nøkkelfunksjoner:
- 1:1 A/B-blandingsforhold
- Flere hårdhetsalternativer for formdesign
- Ca. 30 minutters arbeidstid
- Ca. 4 timers herding ved romtemperatur
Perfekt for:
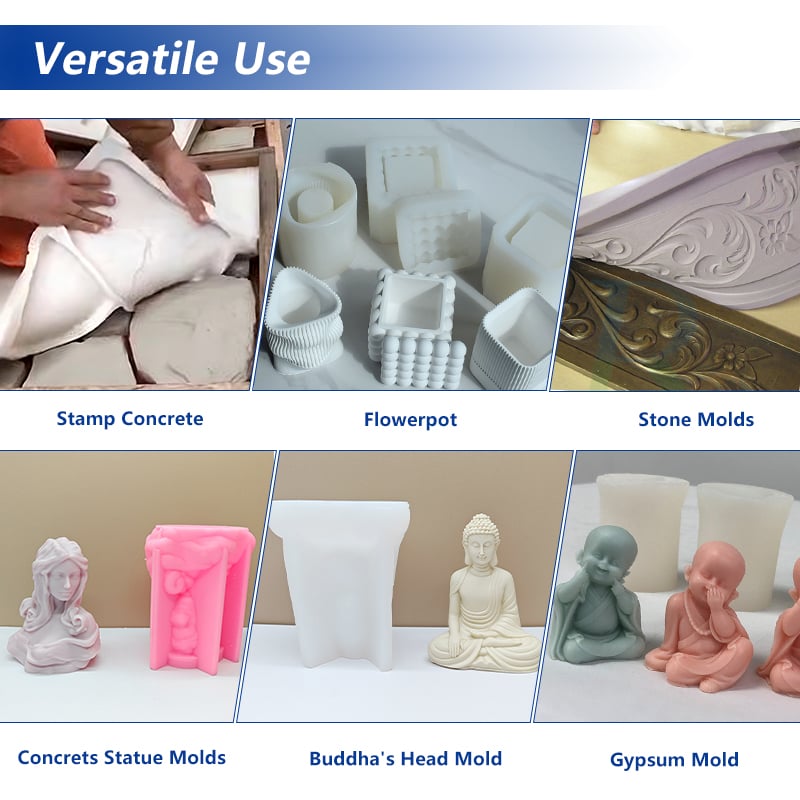
Støpeformer for epoksyharpiksblanding · Dekorative harpiksdeler · Småseriell harpiksblanding · Tilpassede harpikskomponenter · Støpeformer med flere hulrom

- Oversikt
- Anbefalte produkter
Materiale: To-komponent væske-silikon-gummi med platinkatalysert addisjonskurering
Modell: 717AB-F-serien
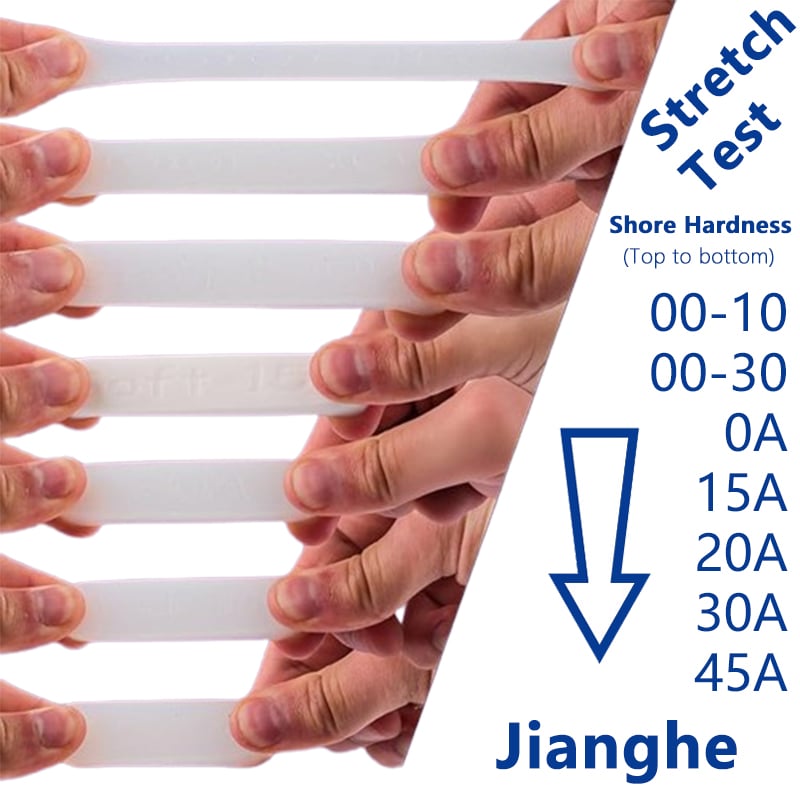
Tilgjengelig hardhet: Shore A 0–45
Blandingsforhold: 1:1
Arbeidstid: Ca. 30 minutter under gjeldende referansebetingelser
Herdning ved romtemperatur: Ca. 4 timer under gjeldende referansebetingelser
Emballasje: I henhold til bestillingskravene
Valg av produkter med flere hardhetsgrader
Prøvevurdering før storpartskjøp
Emballasje- og etiketteringskrav
Støtte for OEM- og private-label-produkter
Koordinering av gjentatte bestillinger og leveranser
Utformet for produksjon av støpeformer for harpiksblanding
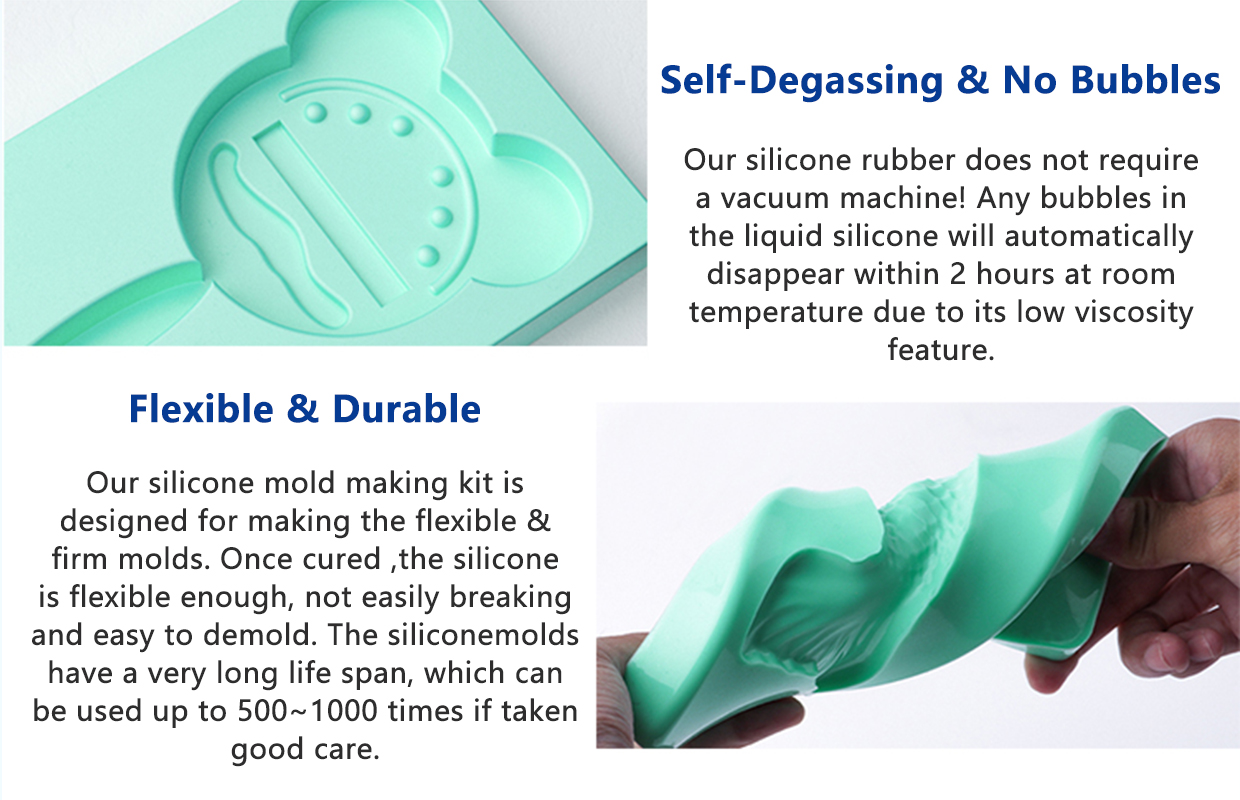
En form av harpiksgjutning må gjøre mer enn å gjengi formen til et mastermønster. Den må opprettholde sin hulstruktur under fylling, frigjøre den herdede gjutningen uten unødvendig spenning og forbli praktisk å håndtere gjennom gjentatte produksjonsløp.
Formdesignet og silikongraden virker sammen. En fleksibel form kan være nødvendig for komplekse former eller innhakninger, mens en større form eller en med dypere hulrom kan kreve større strukturell støtte. Vekten og volumet til den harpiksen som helles, veggtykkelsen på formen og den planlagte utformingsmetoden bør også tas i betraktning.
717AB-F-platinaherdende silikongummi-serien tilbyr flere hardhetsgrader for ulike formstrukturer. Isteden for å velge en grad utelukkende basert på dens Shore A-verdi, bør produsenter vurdere mastermønsteret, gjutningsmaterialet, formdimensjonene og produksjonsforholdene som en helhet.
For harpapplikasjoner bør den valgte silikonkvaliteten testes med den faktiske harpformuleringen før man går over til vanlig produksjon.
Nøkkelkrav til harpstøpeformer
Formoverflate og formreproduksjon
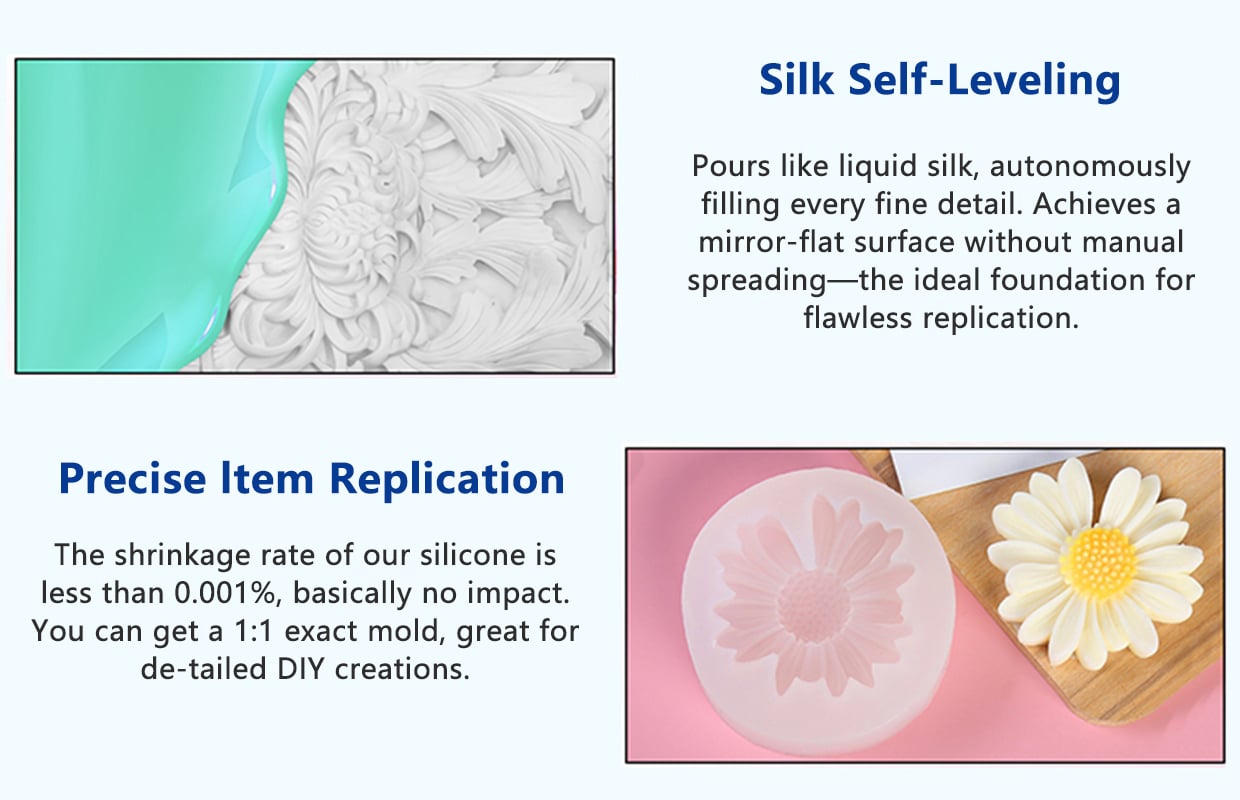
Overflaten på den ferdige silikonformen følger tilstanden til mastermodellen. Krasj, støv, overflatefeil og fanget luft rundt mastermodellen kan påvirke den endelige formhulen. For harpkomponenter der utseende og overflatekonsistens er viktige, bør forberedelsen av mastermodellen og betingelsene for silikonstøping kontrolleres før formen produseres.
Fleksibel og kontrollert utforming
Harpstøp kan inneholde innskårede områder, hevede detaljer, smale deler eller underkutter. En form som er for hard, kan være vanskelig å åpne rundt disse egenskapene, mens en for myk form kanskje trenger ekstra støtte for å opprettholde sin form. Hardheten bør derfor velges i henhold til støpets geometri og den forventede utformingsbevegelsen.
Hulstabilitet under harpfylling
Formen må beholde sin ønskede form mens harpiksen helles inn og herdes. Store hulrom, høye formvegger og tyngre støp kan stille større krav til forms støtte. Silikons hardhet, veggtykkelse, formens dimensjoner og en ekstern støtteskall bør vurderes som del av samme formkonstruksjon.
Kompatibilitet med støpeharpiksen
Ulike støpeharpikssystemer kan ha ulike sammensetninger, tilsetningsstoffer, herdefart og varmeutviklingsprofiler. Det bør ikke antas at en silikonkvalitet fungerer identisk med alle epoksy-, polyuretan- eller UV-harpikser. En liten prøve med den aktuelle harpiksen anbefales for å vurdere overflatekvaliteten, frigjøringsoppførselen og effekten av herdevarmen.
Gjenbrukbarhet for seriestøping
For gjentatt støping er formens tilstand like viktig som den første vellykkede utformingen. Formen bør inspiseres for revner, deformasjon, overflate-skader og endringer rundt tynne deler etter prøve-sykluser. Den forventede produksjonsmengden og utformingsfrekvensen bør tas i betraktning ved valg av formkonstruksjon og silikonehårdhet.
Typiske applikasjoner for harpiksstøpeformer
Epoxyresin Formverk
For produsenter av dekorative epoksykomponenter, spesialformete harpiksdeler og støpte harpikspordukter. Formdesignet bør ta hensyn til harpiksens herdningsprofil, støpevolumet, kavitetets dybde og den nødvendige overflatebehandlingen.
Dekorative harpikskomponenter
For formstøpte dekorative deler med formede kanter, opphøyde mønstre, innsunkne detaljer og spesialdesignede overflater. Silikonformen bør gi en passende balanse mellom fleksibel utforming og kavitetssupport.
Spesiallagde harpikskopier
For å reproducere en mastermodell i en silikonform før støping av harpikskopier. Overflaten på mastermodellen, skillelinjen, innhakninger og nødvendig dimensjonell konsistens bør vurderes før man velger silikonkvalitet.
Prototyp- og småseriestøpte harpiksdeler
For produktutviklingsprøver, spesialkomponenter og begrensede seriestøpinger der fleksibel verktøyning kan være nyttig. Formens konstruksjon bør tilpasses delens geometri og det antall støpevarianter som er planlagt. 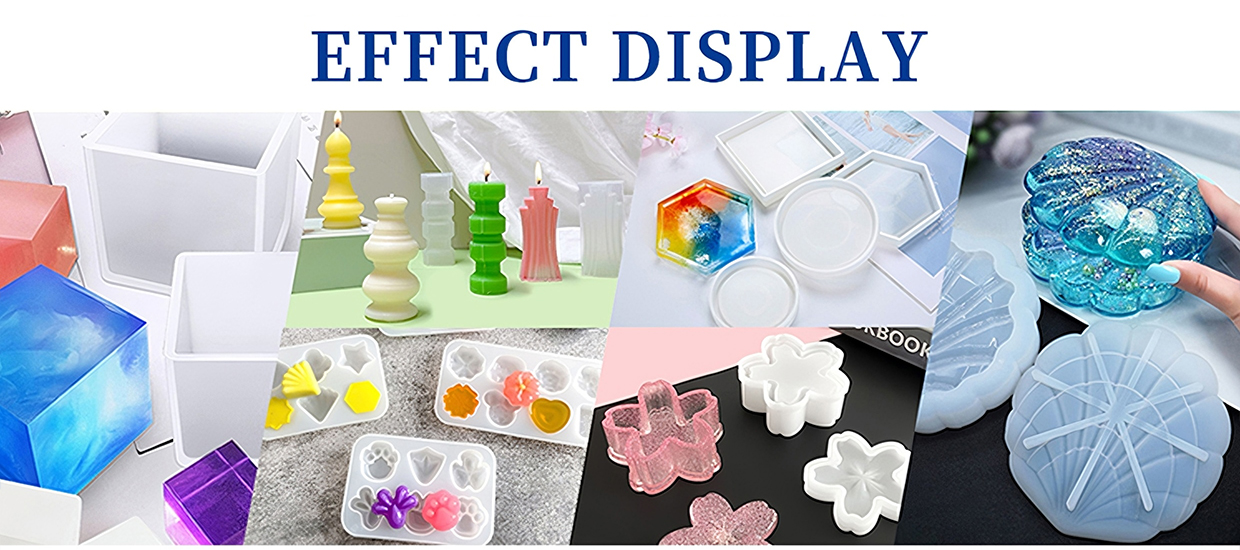
Hvordan velge riktig silikonkvalitet
Det finnes ingen enkelt Shore A-hårdhet som passer alle harpiksstøpeformer. Den riktige kvaliteten avhenger av hvordan formen skal fylles, støttes og frigjøres.
Mykere kvaliteter for kompleks frigjøring
Silikonkvaliteter med lavere hårdhet gir større fleksibilitet. De kan vurderes for former med innhakninger, dype fordypninger eller former som krever at formen deformeres under frigjøringen. Formen kan kreve ekstra ytre støtte, avhengig av størrelse og veggtykkelse.
Mellomgraderte materialer for balansert formhåndtering
Mellomhardt material kan vurderes der både fleksibilitet og formbehaldelse er viktige. Det kan være et praktisk utgangspunkt for formdesign som ikke krever ekstrem deformasjon eller svært fast støtte.
Hardere materialer for økt strukturell støtte
Materialer med høyere hardhet gir en fastere formstruktur. De kan vurderes for former som trenger mer støtte under håndtering og støping. Imidlertid har også de hardere materialene i 717AB-F-serien høyere viskositet, så evnen til å flyte rundt modellformen må vurderes nøye.
Valgveiledning
| Formkrav | Valgretning | Hva som skal vurderes |
|---|---|---|
| Dype innbretninger eller komplisert utlocking | Vurder lavere Shore A-verdier | Fleksibilitet, risiko for revning og utlockingbevegelse |
| Generelle former for harpiksgjøting | Sammenlign mellomgraderte Shore A-verdier | Balanse mellom fleksibilitet og hulromsstøtte |
| Større eller mer strukturerte former | Vurder fastere kvaliteter med passende støtte | Formstabilitet, viskositet og veggtykkelse |
| Smale hulrom eller detaljerte modeller | Gjennomgå kvalitetens viskositet og hellemetode | Materialeflyt, fanget luft og fylling av hulrom |
| Gjentatte støpingsykler | Vurder hele formkonstruksjonen | Tverrbruddmotstand, håndtering og utmoldingsfrekvens |
Dette er utgangspunkter for vurdering av kvalitet, ikke faste modelltilordninger. Den endelige valget bør bekreftes gjennom en prøveform og et prøvestøp.
Anbefalt teknisk rekkevidde
717AB-F-serien tilbyr flere hardhetsalternativer for ulike formstrukturer. De følgende rekkeviddene kan brukes som en første veileder ved diskusjon av et resingjutningsprosjekt.
| Utvalgsomfang | Generelle egenskaper | Fokus for vurdering |
|---|---|---|
| Shore A 0–15 | Mykere og mer fleksibel | Komplisert utforming, innklemte former og formdeformasjon |
| Shore A 20–30 | Mellomhardhetsalternativer | Balanse mellom utformingsfleksibilitet og formstøtte |
| Shore A 40–45 | Hardere grader med høyere viskositet | Strukturell støtte, materialeflyt og formdimensjoner |
Generell produktinformasjon
Arbeidstid og herdetid avhenger av valgt kvalitet, temperatur og prosessbetingelser. Se den tilhørende tekniske databladet for nøyaktig kvalitet. Kvaliteten 30A bruker en annen referansetesttemperatur i sin kildeinformasjon, så dens verdier må sjekkes separat.
For full kvalitetsammenligning, inkludert viskositet og mekaniske egenskaper, se 717AB-F-kvalitetsammenligning .
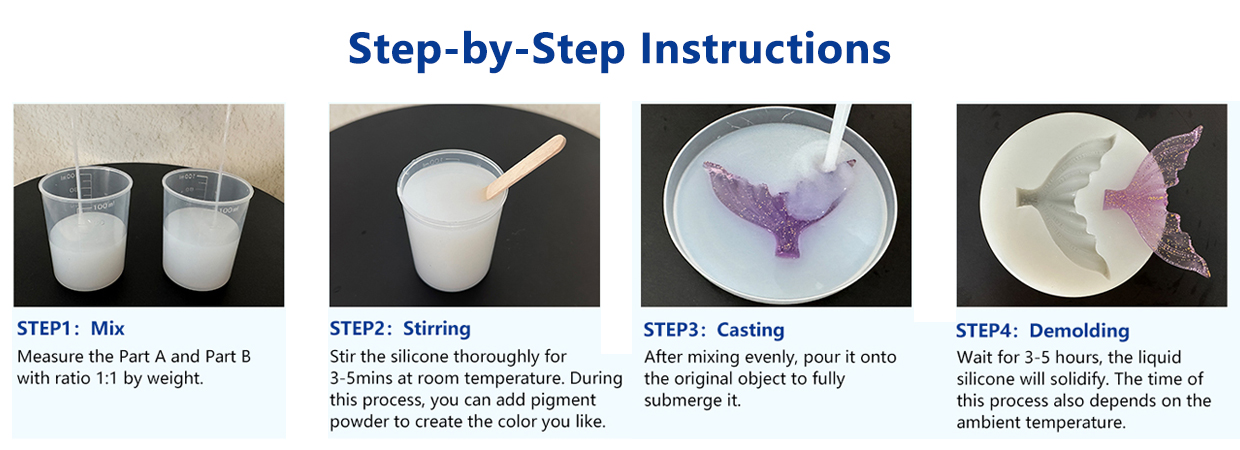
Resin-formgivningsprosess
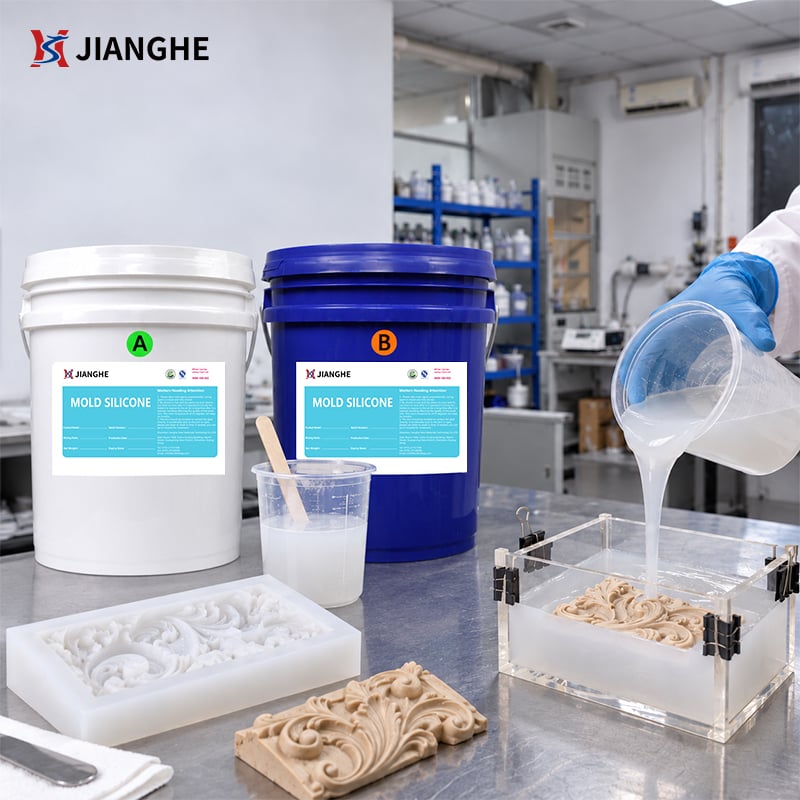
Steg 1: Forbered hovedmønsteret
Sørg for at mastermodellen er ren, tørr og sikker plassert i støpeboksen. Sjekk overflatekvaliteten, delingslinjen og områdene der luft kan bli fanget.
Steg 2: Plan legemodellstrukturen
Bestem nødvendig veggtykkelse på legemodellen, støperetning, støttemetode og utmoldingsvei. For komplekse former bør du vurdere om en éndelte fleksibel legemodell eller en flerdelt legemodell er mer egnet.
Steg 3: Bland silikontilstanddelene
Bland del A og del B i det angitte forholdet 1:1. Bland grundig, men unngå å innføre luft. Dose- og blandingsutstyr kan bidra til mer konsekvent prosessering i produksjonsmiljøer.
Steg 4: Avluft når det er nødvendig
Hvis luft blir introdusert under blandingen eller om modellen har detaljerte innsunkne områder, kan vakuumavgassing hjelpe med å redusere fanget luft. Metoden for avgassing bør være egnet for utstyret og batchstørrelsen som brukes.
Steg 5: Hell på og la herde
Hell den blandede silikonen forsiktig inn i formboksen. Gi tilstrekkelig tid til herding under de aktuelle prosessbetingelsene. Referanseherdetiden ved romtemperatur for denne serien er ca. fire timer; faktisk herdetid kan variere med temperatur og kvalitet.
Steg 6: Ta ut fra formen og inspiser
Fjern den herdede silikonformen fra modellen forsiktig. Inspeer hulromsflaten, kanter, tynne deler og dimensjonelle trekk før formen brukes til harpiksgjøtning.
Steg 7: Utfør en prøvegjøtning med harpiks
Bruk den tenkte harpiksformuleringen til en prøvegjøtning. Vurder fyllingsoppførsel, herdevarme, overflatekvalitet, frigjøring og formens tilstand etter uttaking fra formen. Bekreft resultatene før ordinær produksjon starter.
Ytelse og kompatibilitetsbetraktninger
Mesterkompatibilitet
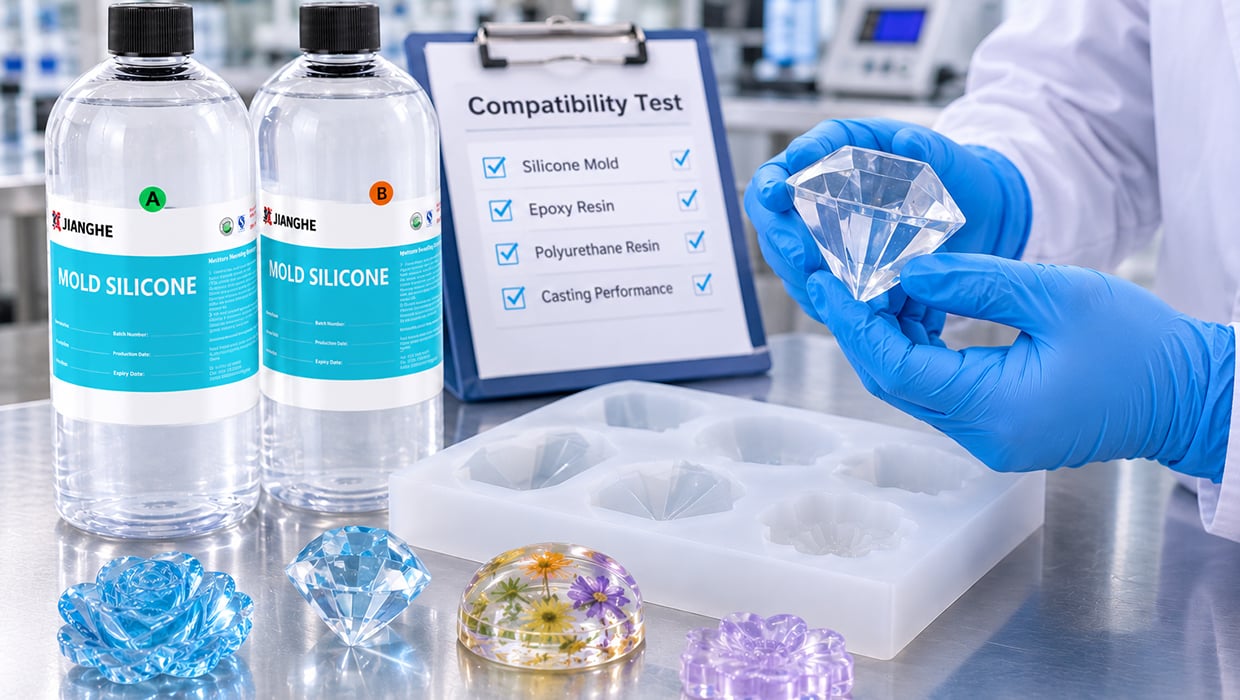
Platinkurable silikoner kan hemmes av visse materialer, inkludert aminer, svovel og organotinforbindelser. Hvis mastermønsteret inneholder ukjente belegg, lim, leire eller overflatebehandlinger, utfør en liten kompatibilitetstest før du lager hele formen.
Støpeharpiks og herdingstemperatur
Harpiksharding kan generere varme, og mengden kan variere avhengig av harpikssammensetning, støpevolum, formgeometri og herdingsforhold. For dype eller større støp evalueres den faktiske toppemperaturen under en prøve. Anta ikke at én silikonkvalitet er egnet for alle harpiksvolum eller herdeskjema uten testing.
Overflatefinish og frigjøring
Den ferdige moldoverflaten påvirkes av mastermodellen, silikonblandingen, luftfjerning og herdningsprosessen. Frigjøringsatferden til den endelige støpetingen avhenger også av harpiksblandingen og moldens tilstand. Hvis en frigjøringsmiddel vurderes, sjekk at det er kompatibelt med begge materialene og ikke påvirker den ønskede overflatekvaliteten.
Moldstøtte og driftsforhold
En fleksibel silikonmold kan trenge et stivt støtteskall eller en ekstern feste, spesielt når molden er stor, dyp eller fylt med en tyngre harpiksmengde. Moldens hardhet alene bestemmer ikke stabiliteten. Veggtykkelse, støtteskallkonstruksjon og støpeforhold påvirker alle det endelige resultatet.
Anvendelsestesting og kvalitetskontroll
En vellykket prøvemold bør vurderes under forhold som ligger nær den tenkte produksjonsprosessen. For et nytt harpiksstøpeprosjekt kan testing inkludere:
Master- og overflateinspeksjon
Sjekk hovedmønsteret for overflatefeil, forurensning og materialer som kan påvirke silikongjæringen.
Vurdering av silikongjæring
Bekreft at silikonen gjærer fullstendig i hele formen, inkludert rundt dype innhogg, smale deler og kompleks geometri.
Sjekk av formens mål og struktur
Inspeer hulromsmål, veggtykkelse, kanter og områder som kan deformeres under håndtering eller fylling med harpiks.
Prøve av harpikskompatibilitet
Støp den angitte harpiksen i prøveformen. Observer overflatekvaliteten, frigjøringsoppførselen, gjæringstemperaturen og eventuelle synlige endringer i formen.
Vurdering av gjentatt avforming
Hvis gjentatt produksjon er planlagt, utfør flere støpe- og avformingsrunder for å observere slitasje, revner og deformasjon før formdesignet godkjennes.
Vurderingsområdet skal baseres på det faktiske formdesignet og støpematerialet, ikke bare på en generell silikonspesifikasjon.
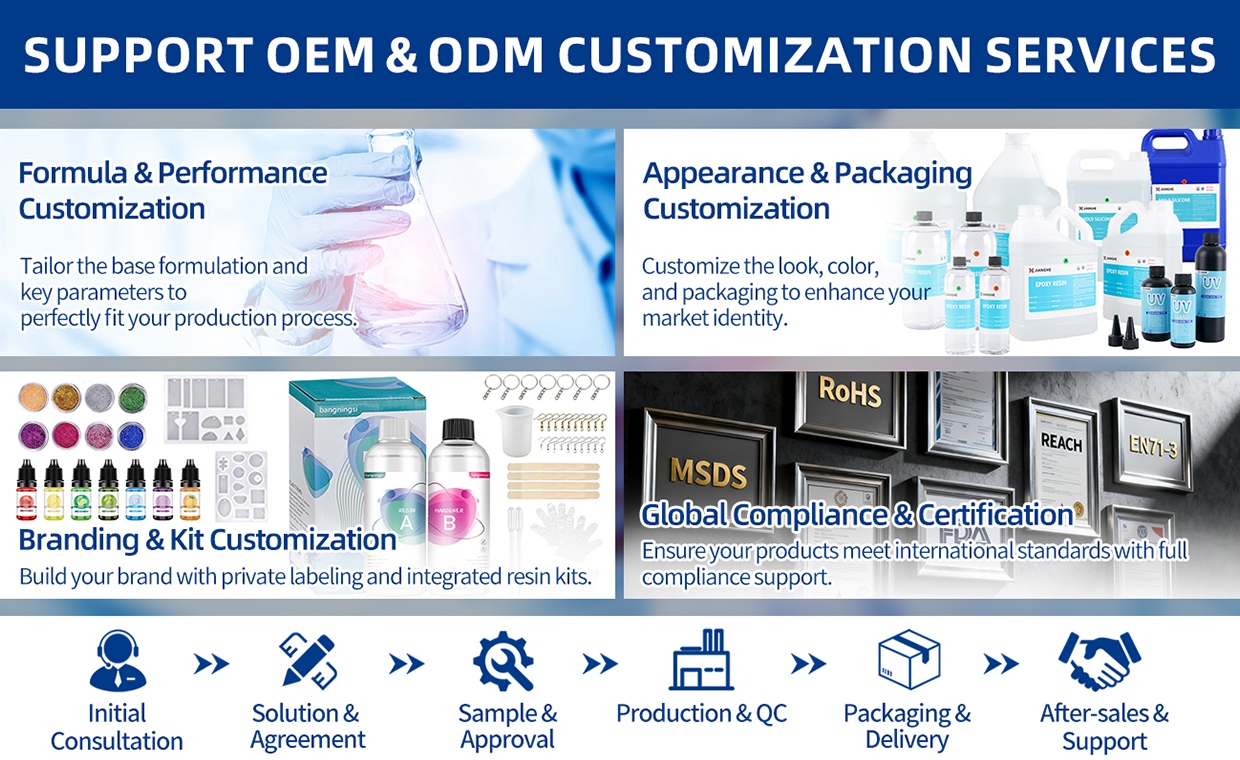
Emballasje, tilpasning og leveransestøtte
Jianghe leverer to-komponenters væske-silikon-gummi til produsenter og bedrifter som utvikler egne støpeform- og harpiksgjutningsprosesser.
717AB-F-serien tilbyr flere hardhetsgrader innenfor én produktfamilie, slik at innkjøpslag kan vurdere ulike formkrav uten å måtte bytte til et helt annet materiale-system.
Emballasje kan ordnes i henhold til bestillingskravene. Prøvevurdering, gradvalg og OEM- eller private-label-ordninger kan diskuteres for kvalifiserte prosjekter.
For distributører, produsenter av harpikspåprodukter og bedrifter innen støpeformproduksjon kan leveransegespråk omfatte:
Del dine støpeformdimensjoner, modellmateriale, ønsket harpikstype og forventet gjutningsvolum når du ber om en anbefaling.
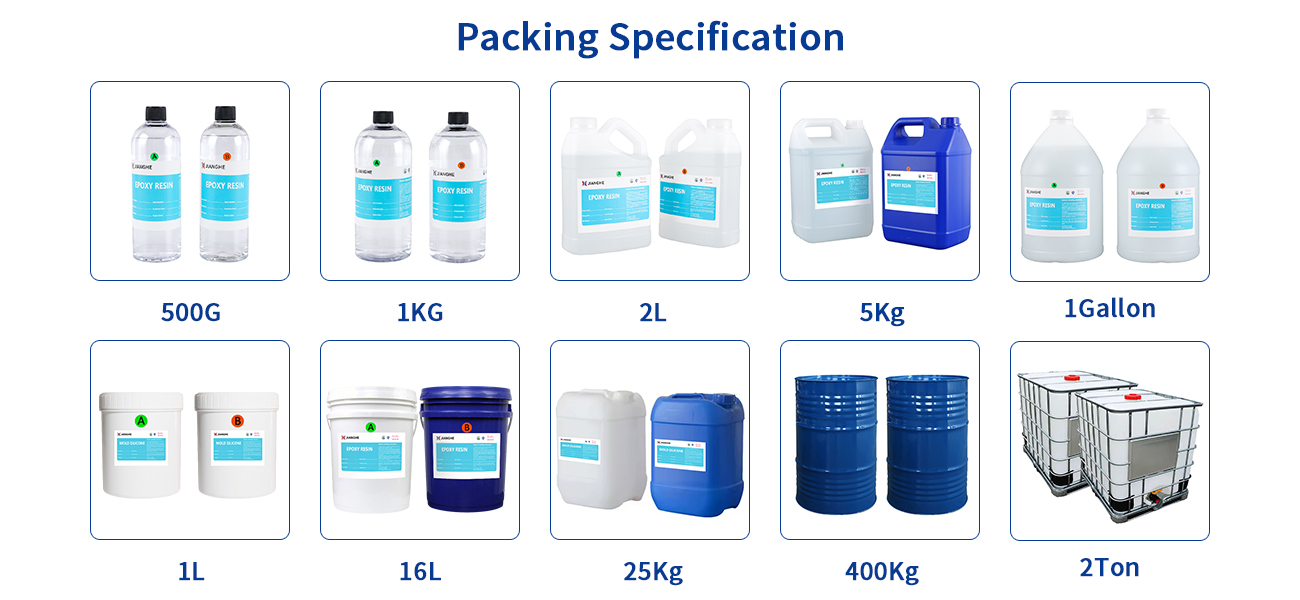
Hvis du trenger tilpasset emballasje eller andre spesifikasjoner, vennligst kontakt oss.
Ofte stilte spørsmål
Q1: Kan platinkatalysert silikon brukes til støpeformer for harpiksgjutning?
Ja. Platina-helningssilikon-gummi kan vurderes for fremstilling av former til harpiksgjøtering. Den passende typen avhenger av formens design, ønsket fleksibilitet, gjøtematerialet og utmoldingsforholdene. Vi anbefaler å teste kompatibiliteten med ditt spesifikke harpikssystem før du starter full produksjon.
Spørsmål 2: Hvilken Shore A-hardhet er egnet for former til harpiksgjøtering?
Den riktige hardheten avhenger av formens størrelse, form, veggtykkelse og detaljnivå. Mykere silikontyper gir større fleksibilitet for former med innslag, mens fastere typer gir bedre strukturell støtte. En prøvegjøtering kan hjelpe deg å finne den passende hardheten for ditt formdesign.
Spørsmål 3: Hva er blandingstilforholdet og arbeidstiden?
717AB-F-serien bruker et 1:1-blandingstilforhold mellom del A og del B. Den typiske arbeidstiden er ca. 30 minutter ved 25°C. Den faktiske arbeidstiden kan variere avhengig av omgivelsestemperaturen og prosessbetingelsene.
Spørsmål 4: Hvordan kan jeg redusere luftbobler når jeg lager silikonformer?
Bland del A og B sakte og grundig, og unngå å få med luft. Vakuumavlufting kan hjelpe til å fjerne fanget luft før støping. For former med smale hulrom eller detaljerte strukturer er også riktig støpeteknikk og prøvestøping viktig.
Q5: Kan harpiks eller modellmønstre påvirke herding av silikone?
Ja. Visse materialer – blant annet aminer, svovelholdige forbindelser og organotinforbindelser – kan hemme herding av platinkatalysert silikone. Hvis du bruker et ukjent modellmønster, en overflatebehandling, en lim eller en frigjøringsmiddel, bør du gjøre en liten kompatibilitetsprøve før full produksjon.