 EN
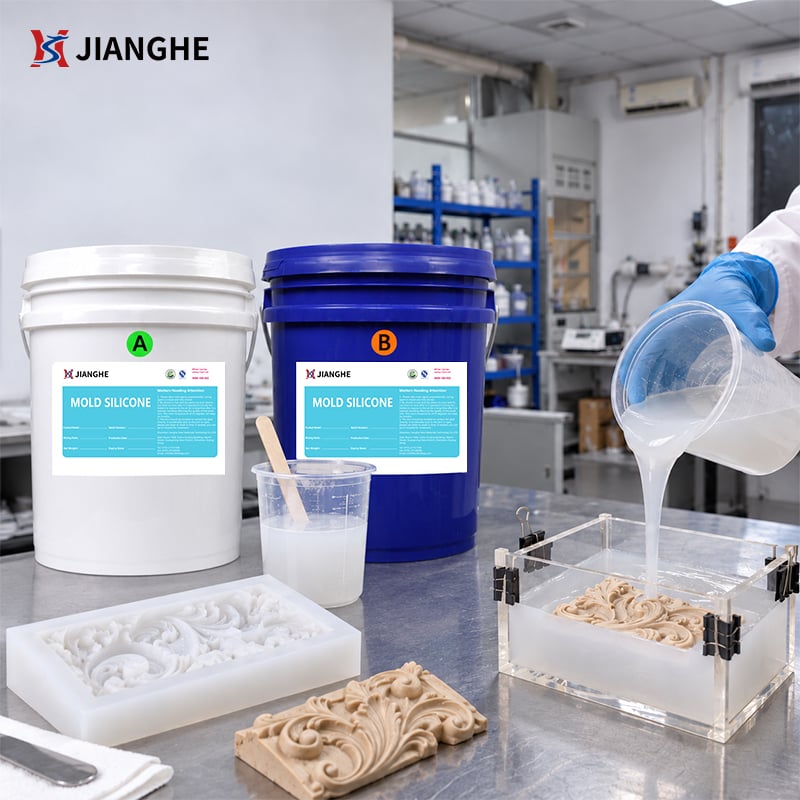
高精度金型製作用プラチナムカーリングシリコンゴム
モデル :717AB-Fシリーズ 混合比率 : 1:1
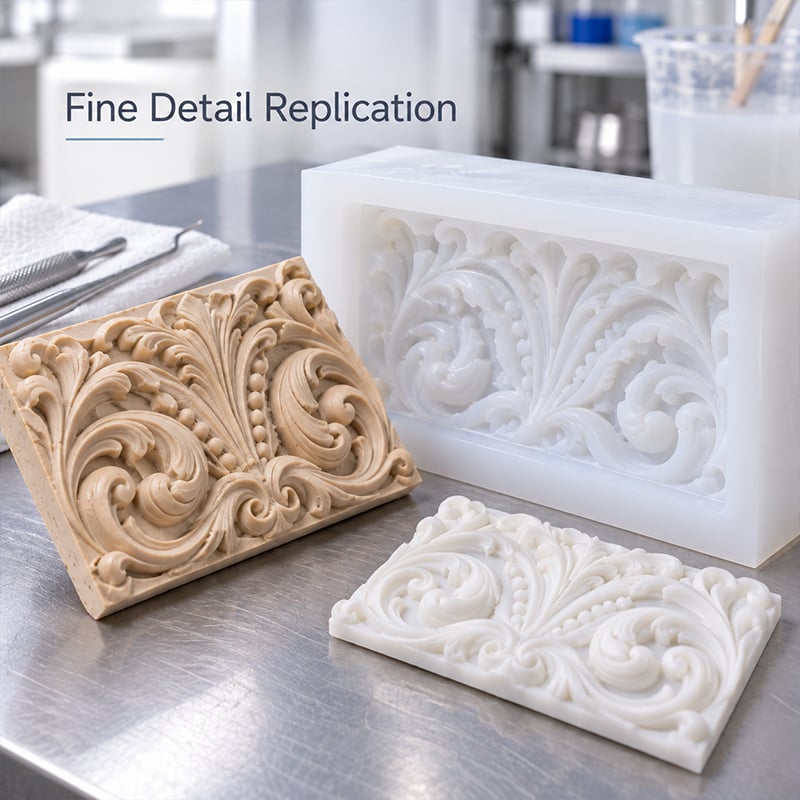
微細な溝、小さな文字、複雑なテクスチャー、繊細なアンダーカットなど、高精度な金型製作が求められる用途向けに設計されています。選定された717AB-Fグレードは、細部まで確実に充填できる流動性を備えながら、制御された脱型を可能にする柔軟性と、安定した金型取り扱いを支える十分な剛性を両立しています。
主な特長:
- 微細・狭小形状への優れた充填性
- 繊細な形状への柔軟な脱型
- 異なる金型構造に応じた複数の硬度オプション。
- 新規マスターマテリアルとの互換性試験。
完璧な対象:
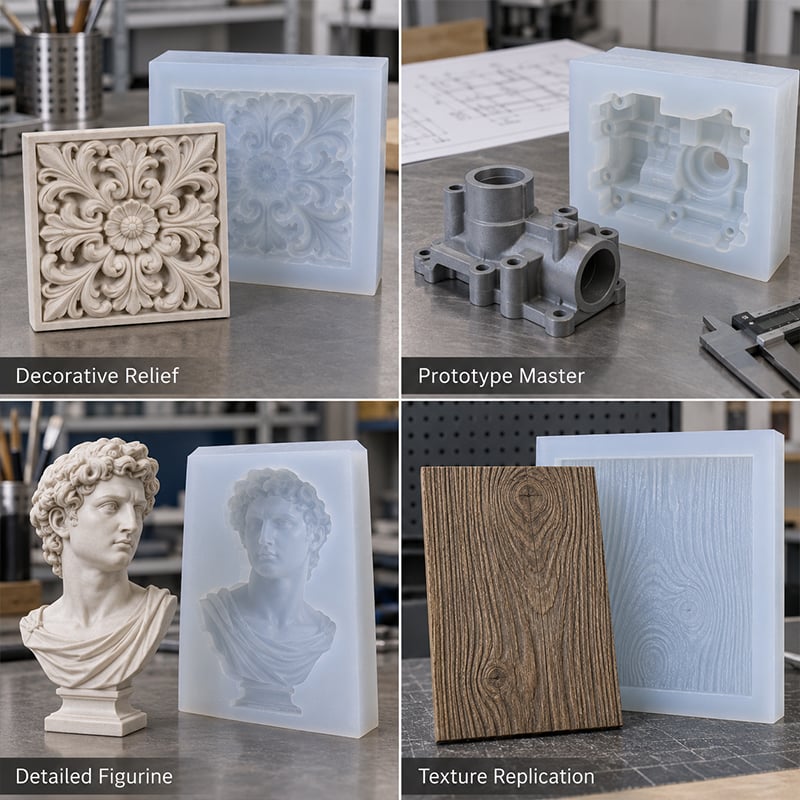
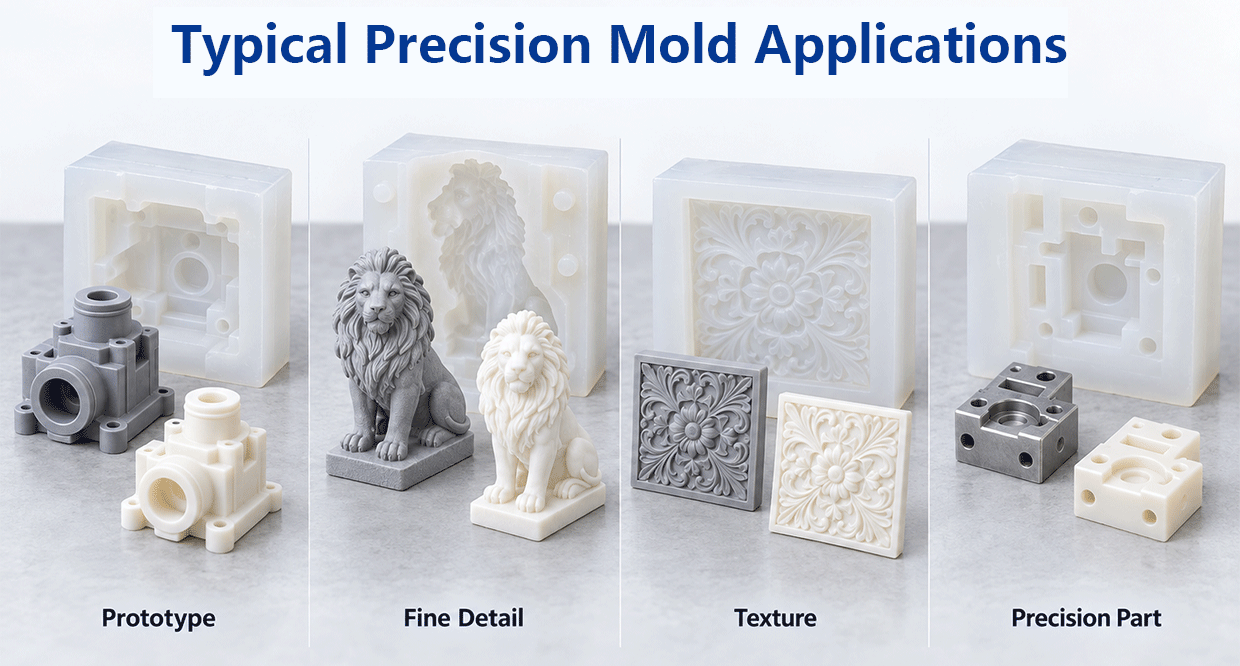
プロトタイプ用マスター・精巧なフィギュア・テクスチャ再現・高精度部品・装飾用マスターモデル

- 概要
- おすすめ商品
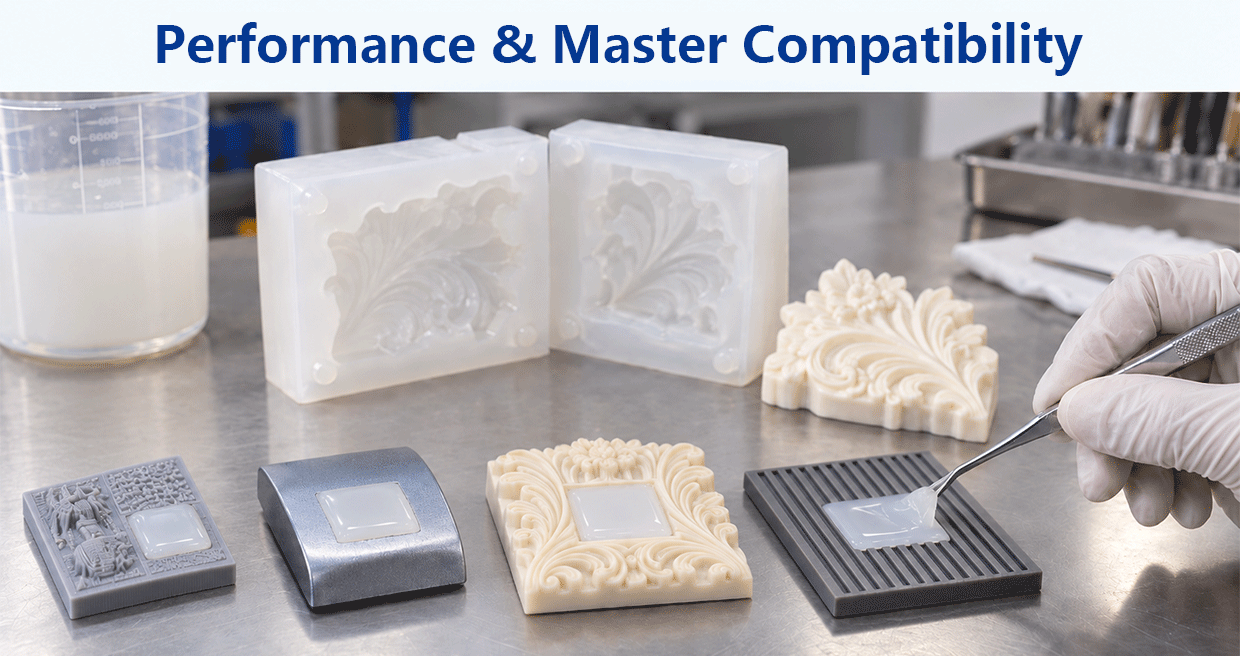
- 粘度評価 — 材料が微細な溝や狭い形状部に十分に流入するかどうかを確認します。
- ショア硬度試験 — 硬化後の金型が、柔軟性と支持性のバランスを適切に備えているかどうかを検証します。
- 母型適合性試験 — シリコン材料が実際の母型表面に対して正常に硬化するかどうかを確認します。
- 細部再現性確認 — 文字、テクスチャー、角部、凹部などの特徴が明瞭に再現されるかどうかを確認します。
- 脱型性評価 — 細かな形状部を過度な力や変形を伴わず安全に脱型できるかどうかを確認します。
高精度金型製作向けに設計されたシリコーン
高精度金型は、最も小さなディテールからまず失敗します。狭い溝が完全に充填されない、凹凸のある表面の周囲に空気が閉じ込められる、繊細なアンダーカット部が脱型時に損傷を受ける、あるいは硬度が低すぎると鋳造中に変形してしまうことがあります。
そのため、適切なシリコーンは、単に所定の硬度で硬化するだけではなく、細部まで確実に浸透し、母型から過度な力を加えずに離型でき、かつ使用中に金型形状を十分に保持できるだけの支持力を提供する必要があります。
精細なテクスチャーや小さな文字、狭い溝を持つ原型には、低粘度のグレードが適しています。これにより、材料が複雑な形状の奥までより容易に浸透します。一方、大型または構造的に精密な型の場合、取り扱いや鋳造時の型の安定性を確保するために、硬度とサポート性がさらに必要となることがあります。
最適なグレードは、実際の原型の設計によって異なります。非常に精細な小型原型では、流動性と柔軟性のバランスが、表面のディテールが同等であっても、大型の高精度型とは異なる要求を満たす必要があります。
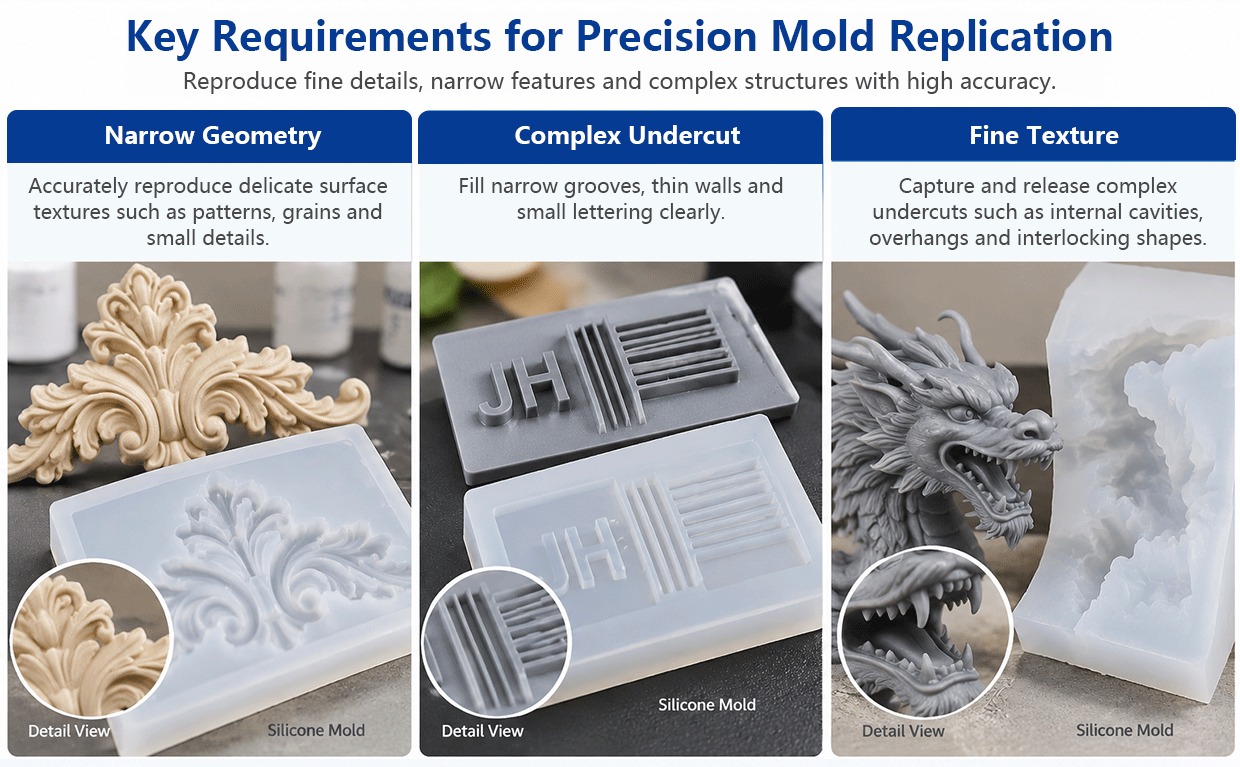
高精度型複製における主要な要件
原型に精細な形状が含まれる場合、ごくわずかな加工上の問題でも、完成した型に目立つ欠陥として現れる可能性があります。以下の点は、高精度複製用シリコンを選定する際に通常最も重要となります。
精細形状への充填
シリコーンは、狭い溝、凹んだ文字、急峻な段差、小さな表面のディテールなどに隙間なく到達しなければなりません。特徴のサイズが小さくなり、形状が複雑になるほど、材料の流動性がより重要になります。
空気制御
単純な型では問題にならない小さな気泡でも、高精度型では文字やテクスチャー、鋭いエッジを損なうことがあります。そのため、混合方法、注ぎ込み方向、脱気処理は、マスターの実際のディテールレベルに応じて計画する必要があります。
制御された脱型
繊細な突起やアンダーカットは、脱型時に過度の力を加えると損傷を受けやすくなります。型は、こうした部位を損なわずにはずせるだけの柔軟性を備える必要がありますが、一方で、支持力を失うほど柔らかくなってはいけません。
型のサポート
柔らかい型はディテール再現性に優れていますが、鋳造中に変形しやすくなります。壁厚、バックアップサポート、ショア硬度を総合的に検討し、使用中の型の安定性を確保する必要があります。
マスターとの適合性
高精度型枠は、わずかでも硬化不良が生じる部分があると、重要なディテールを失ってしまう可能性があります。新しいマスターマテリアル、コーティング材、接着剤、モデリング用化合物、離型剤などは、型枠全体に流し込む前に必ず事前試験を行ってください。
高精度型枠の主な用途例
高精度型枠製作は特定の産業に限定されるものではありません。これらの用途に共通するのは、微細な形状や表面ディテールを忠実に再現しつつ、加工性・支持性・脱型性といった実用性も確保する必要がある点です。
プロトタイプおよびマスターモデルの複製
製品開発用のマスターモデル、プロトタイプ部品、小ロット生産用モデルなど、エッジ形状・寸法・表面形状などの特徴を型枠へ明瞭に転写する必要がある場合。
精巧なフィギュアおよび彫刻作品
顔・髪・衣装の質感・彫刻・装飾的ディテールなど、空気の巻き込みや過度な脱型力によって再現品質が低下しやすい部位への適用。
テクスチャおよびパターンの複製
凹凸模様、彫刻面、テクスチャプレート、および成形後の金型表面全体で明瞭に見える必要がある反復装飾部品向け。
小型精密部品
狭い溝や微細な形状、コンパクトな構造を持つ小型成形部品向け。金型の支持性と細部へのアクセス性を慎重にバランスさせる必要があります。
装飾用マスターレプリケーション
レリーフ、カスタマイズされたマスター、装飾部品向け。細部のクリアな転写と金型からの柔軟な脱型が求められます。
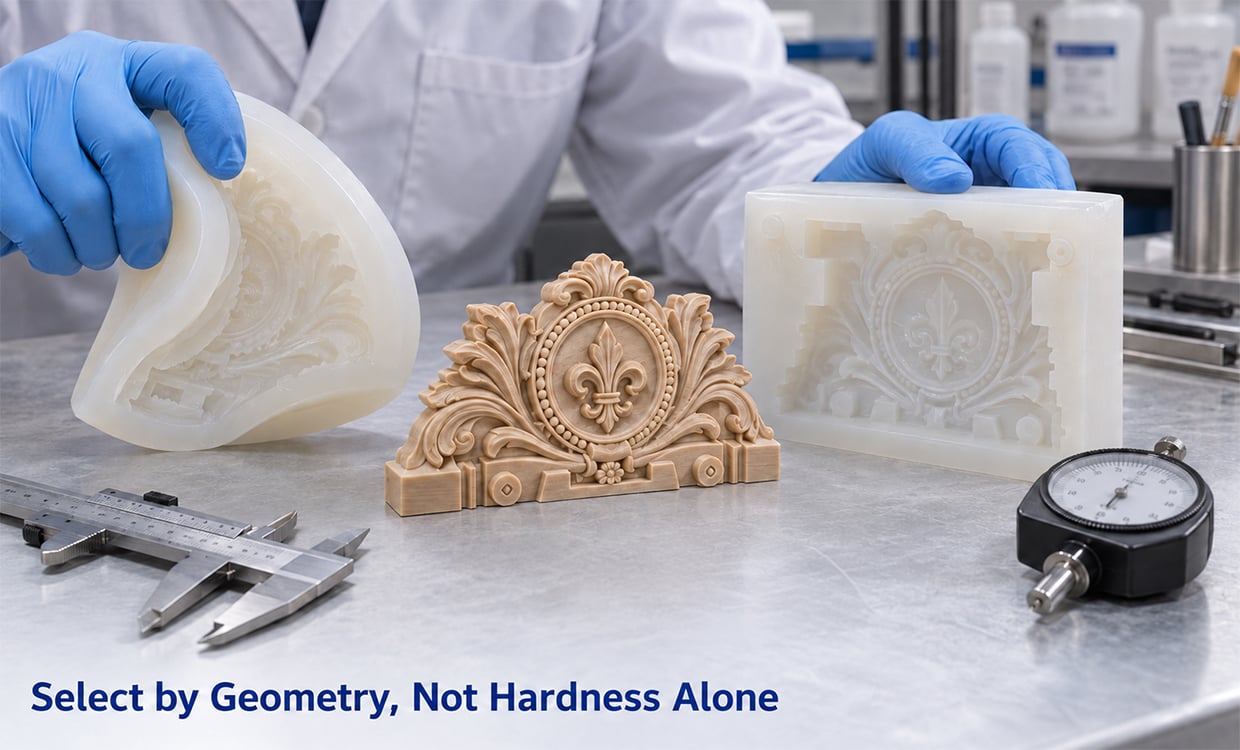
高精度金型製作におけるシリコーン選定方法
ショア硬度の数値から始めないでください。まずマスターの最も難しい特徴に着目し、その後、完成した金型に必要な柔軟性と支持性の程度を判断します。
1.最小の特徴を確認する
最も狭い溝、最も小さな文字、最も深い凹みテクスチャを確認します。これらの領域へのアクセスが困難な場合は、低粘度グレードを最初の選択肢として検討してください。
2.アンダーカットを確認する
強いアンダーカットがある場合は、脱型時により高い柔軟性が必要です。硬すぎるグレードでは、繊細なマスターパートに過度な応力が加わる可能性があります。一方、柔らかすぎる型は、追加のサポートを必要とする場合があります。
3. 型のサイズを考慮する
細部の表現が求められる小型の型と大型の型では、必要なサポートの程度が異なります。大型の型では、壁厚や構造的安定性への配慮がより重要になります。
4. サポート方法を考慮する
剛性のあるサポートシェルや厚めの型壁を採用する場合、比較的柔らかいシリコーンでも十分な安定性を確保できることがあります。したがって、型の設計はシリコーンの硬度と併せて調整することが可能です。
5. マスターマテリアルを確認する
3Dプリント樹脂、コーティング材、塗料、接着剤、離型剤などは、白金系硬化シリコーンとの相性が異なる場合があります。量産用の型製作に先立ち、実際の仕上げ面で事前テストを行ってください。
6. 使用機器に合ったグレードを選ぶ
手動注ぎ込み、真空処理、計量装置などにより、実際の作業条件は異なります。選定するグレードは、実際の製造方法およびロットサイズに適合させる必要があります。
選定のまとめ
| 精度要求 | 選定の方針 |
| 極めて微細な質感 | 低粘度グレードを評価してください |
| 複雑なアンダーカット | 柔軟性を最優先 |
| 大型高精度金型 | 金型のサポートを強化 |
| 精細なディテール+大型サイズ | 流動性とサポートのバランス |
| 新規マスターマテリアル | まず互換性試験を実施 |
| 繰り返し生産 | 工程の一貫性を確認 |
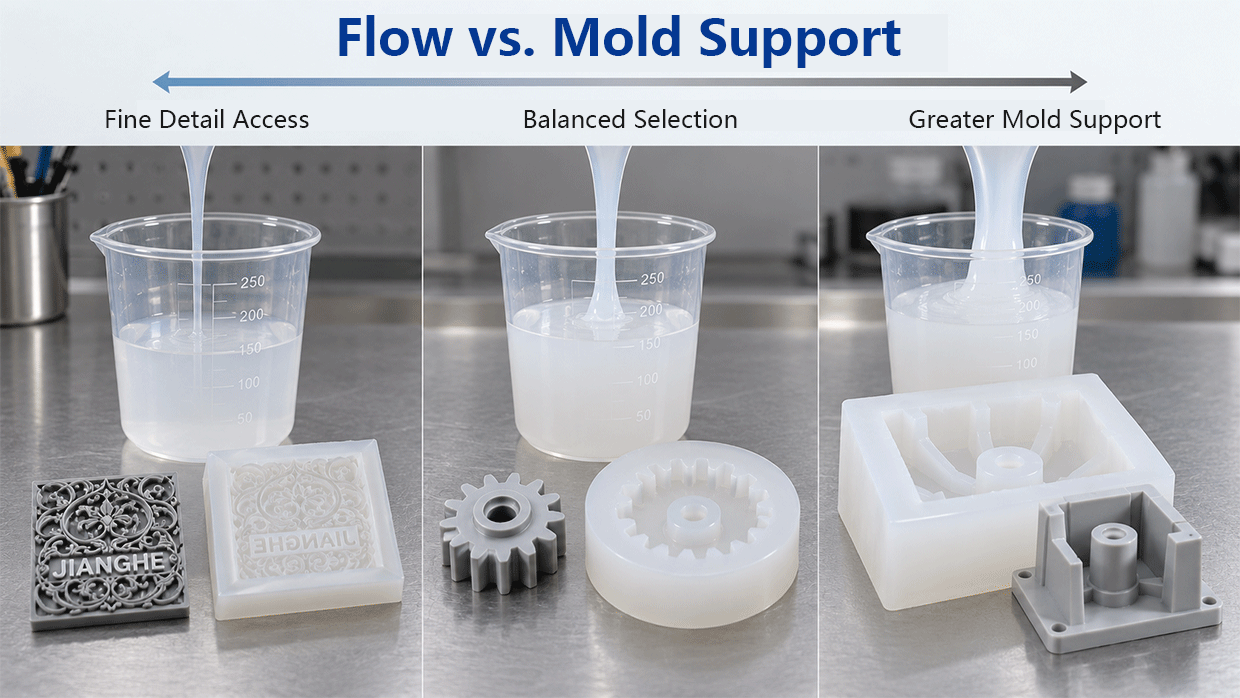
高精度用途向け推奨技術的範囲
高精度金型では、細部形状まで樹脂が確実に充填される十分な流動性と、金型形状を維持するための十分な硬化強度の両方が必要です。最適なバランスは、細部のサイズ、アンダーカットの有無、金型の寸法、およびサポート構造の設計によって異なります。
低粘度グレード
狭い溝、精細なテクスチャ、凹状の特徴部など、充填が困難な場合、最初の評価方向として低粘度タイプをご検討ください。
中硬質グレード
中硬質グレードは、多くの一般向け高精度用途において、脱型性の柔軟性と金型支持力の間で有用なバランスを提供します。
高硬質グレード
高硬質グレードは構造的サポートを向上させますが、最も硬質なタイプは粘度も大幅に高くなります。極めて精細な形状では、最も硬質なグレードへ移行する前に、流動性を必ず確認してください。
精密成形用選定基準
| 財産 | 参考情報 |
| 材料体系 | プラチナムカーブ/付加反応型シリコーン |
| 混合比率 | 1:1 |
| 動作時間 | 約30分 |
| 基準硬化条件 | 室温で約4時間 |
| 対応可能な硬度 | 0~45 |
| 低~中粘度 | 約1500~1600 mPa·s |
| ショアA硬度40~45 | 粘度が大幅に高い |
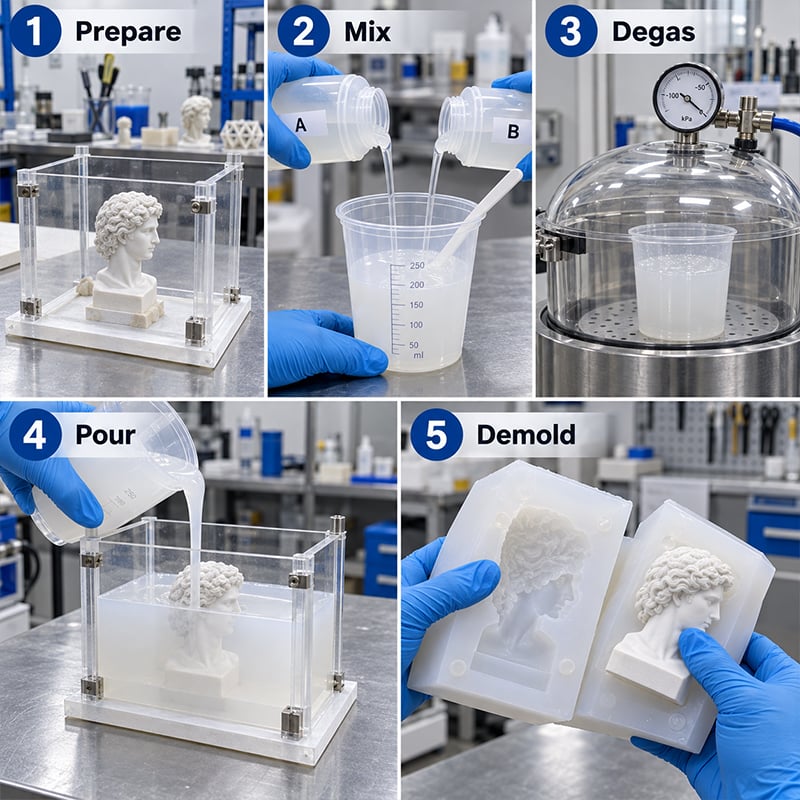
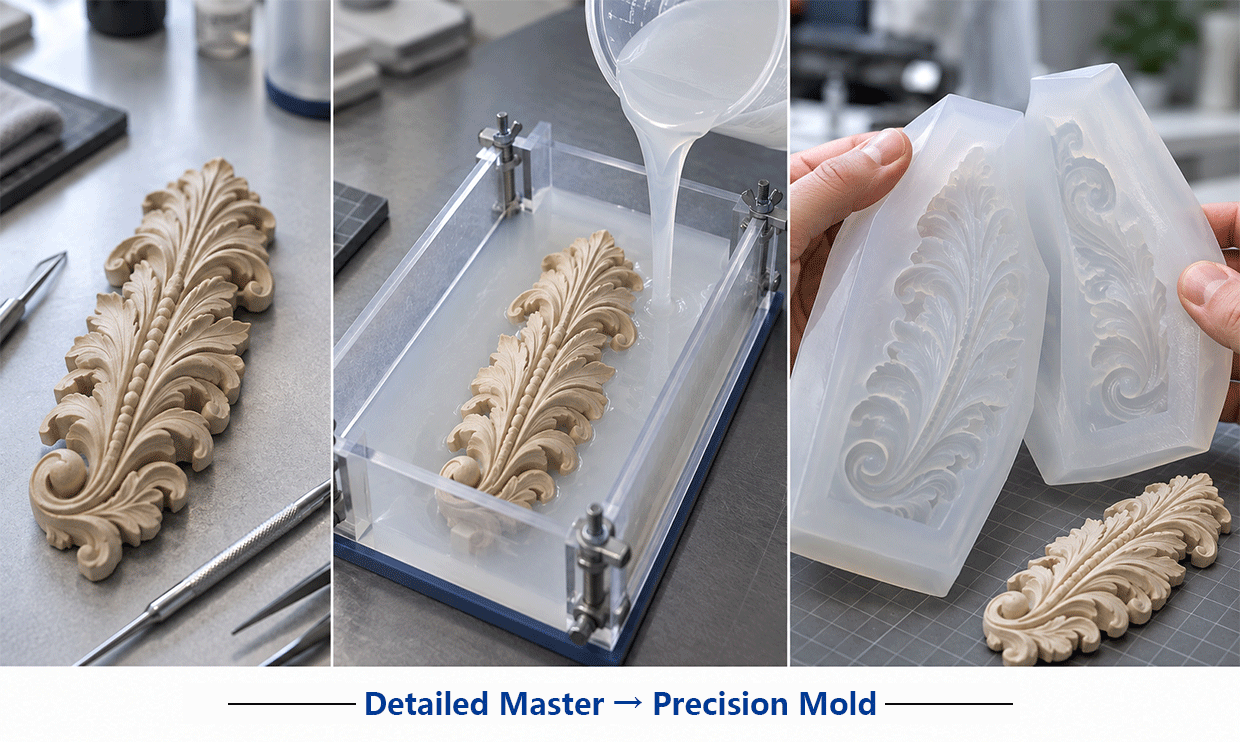
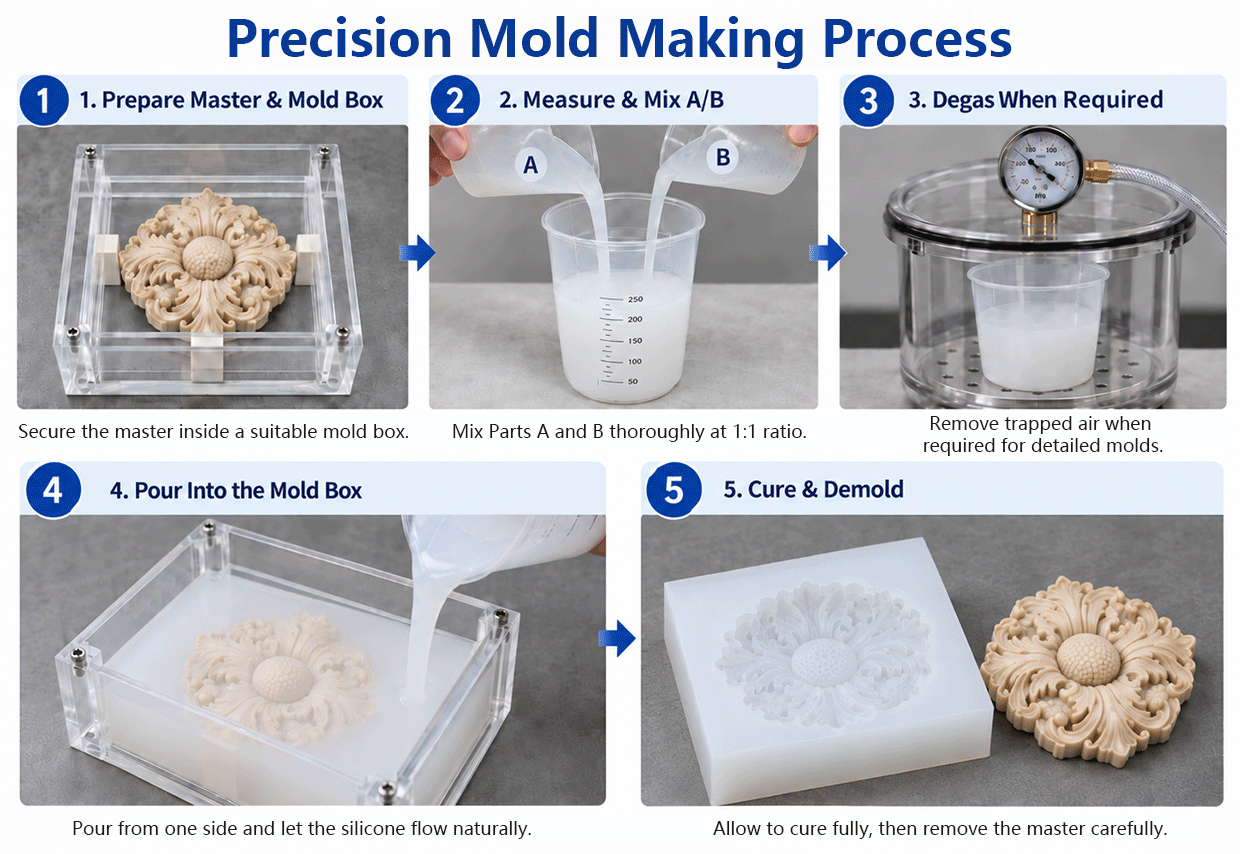
精密型取り工程
01 原型の検査
型取り前に、狭い凹部、小さな文字、アンダーカット、および空気が閉じ込められやすい箇所を確認します。
02 テスト表面との適合性
型取り元に新しい樹脂、コーティング、接着剤、粘土、または離型剤を使用する場合は、まず小面積で試験を行ってください。本格的な型取り作業を最初の適合性試験にしてはいけません。
03 型枠構造の準備
型取り元の周囲には、適切な壁厚を確保できる十分な空間を確保し、支持構造が細部へのシリコンの流れを妨げないよう注意してください。
04 A成分とB成分の混合
A成分とB成分を指定された1:1の比率で均一になるまで混ぜ合わせてください。混ぜる際には、不要な空気の混入を最小限に抑えてください。
05 必要に応じた脱泡処理
混合時に空気が混入した場合、微細な表面や凹部形状に気泡の影響が出る恐れがあるときは、真空脱泡を行ってください。
06 細部への浸透を考慮した流し込み
1か所から一定の速度で流し込み、シリコンが型取り元の周りを自然に流れるようにしてください。細部に何度も直接流し込むようなことは避けてください。
07 加硫・脱型・検査
加硫後、グレードおよび量産工程を承認する前に、溝、角、テクスチャー、凹部などの形状を確認します。
性能とマスターモデルの適合性
高精度な複製は、シリコーンそのものだけでなく、マスターモデルの表面状態、コーティング、離型方法、加工条件など、金型製作全体のシステムに依存します。これらの要素が、材料の適切な加硫および意図した細部の再現性に影響を与えます。
白金系加硫シリコーンは、特定のアミン類、硫黄含有物質、有機錫化合物によって阻害されることがあります。これらの物質がマスターモデル表面に存在する場合、シリコーンが部分的に未加硫のまま残ったり、局所的に軟化したりすることがあります。
特に3Dプリント製や表面処理済みのマスターモデルでは、この点が重要です。見た目が類似した樹脂で作られた2つの部品でも、配合成分、ポストキュア(後加硫)方法、表面処理が異なれば、挙動が異なることがあります。すべての3Dプリント部品が互換性があると想定せず、実際の完成したマスターモデル表面を直接検証してください。
脱型剤も、工程に新たに導入する際には試験を行う必要があります。少量での硬化試験を実施することで、母型・表面処理・シリコーンの相互適合性を確認し、大量使用前に問題を未然に防ぐことができます。
高精度成形では、わずかでも未硬化部があると、文字や細かいテクスチャ、鋭い段差などに損傷を与える可能性があります。したがって、互換性試験は母型と最終的な金型品質の両方を守る上で重要です。
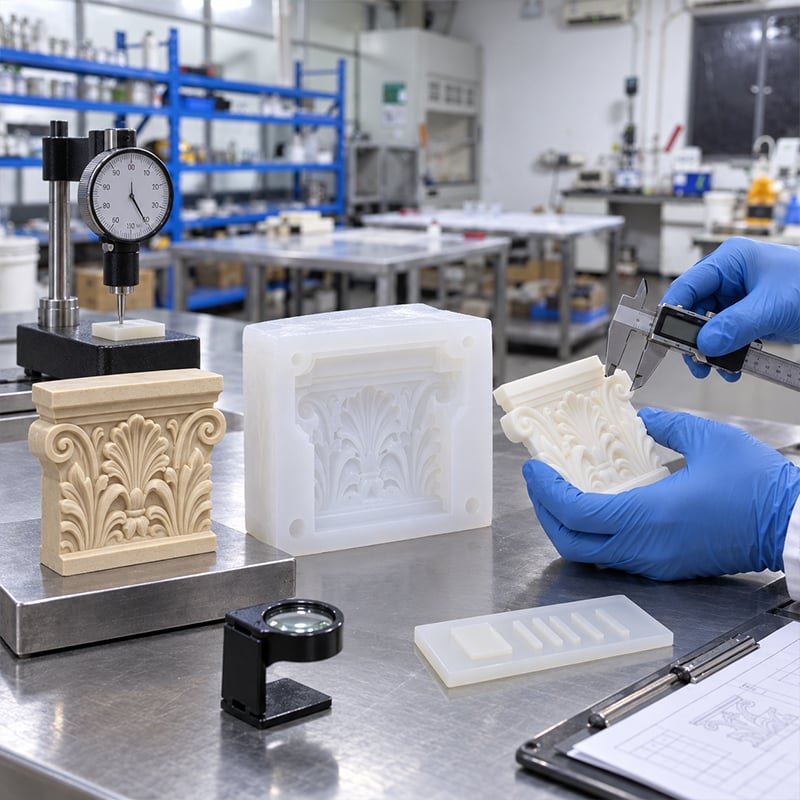
高精度金型向けの適用試験および品質管理
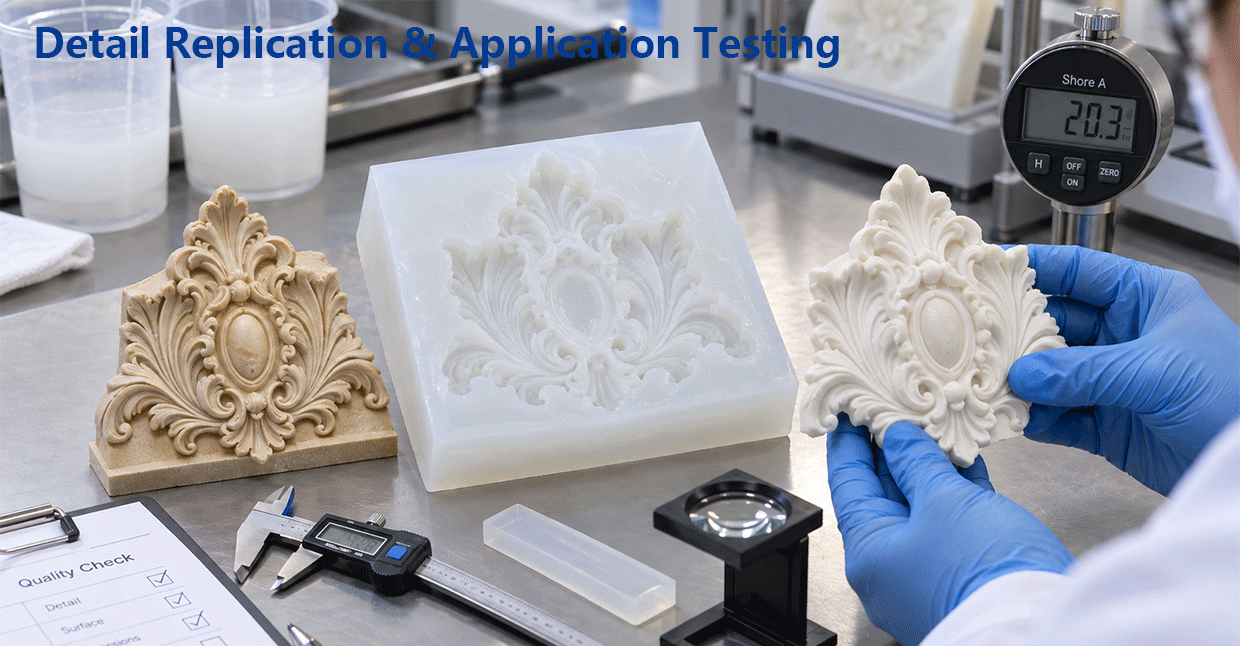
技術データ表だけでは、特定の母型をシリコーンで正確に再現できるかどうかを判断できません。微細な形状、壁厚、表面の化学的性質、加工方法など、さまざまな要因が最終的な金型品質に影響を与えます。
高精度用途では、代表的な試作金型を用いることで、材料の狭小部への流動性、凹部周辺への空気巻き込み、脱型時の挙動、および硬化後の金型による支持力の程度などを評価できます。
この種の評価は、母型材の変更、微細構造の縮小、金型サイズの拡大、あるいは硬度範囲の変更を行う際に特に有効です。目的は、シリコン材料、母型、および成形条件が所定の複製品質を達成できるかを確認することです。
応用評価には以下が含まれる場合があります
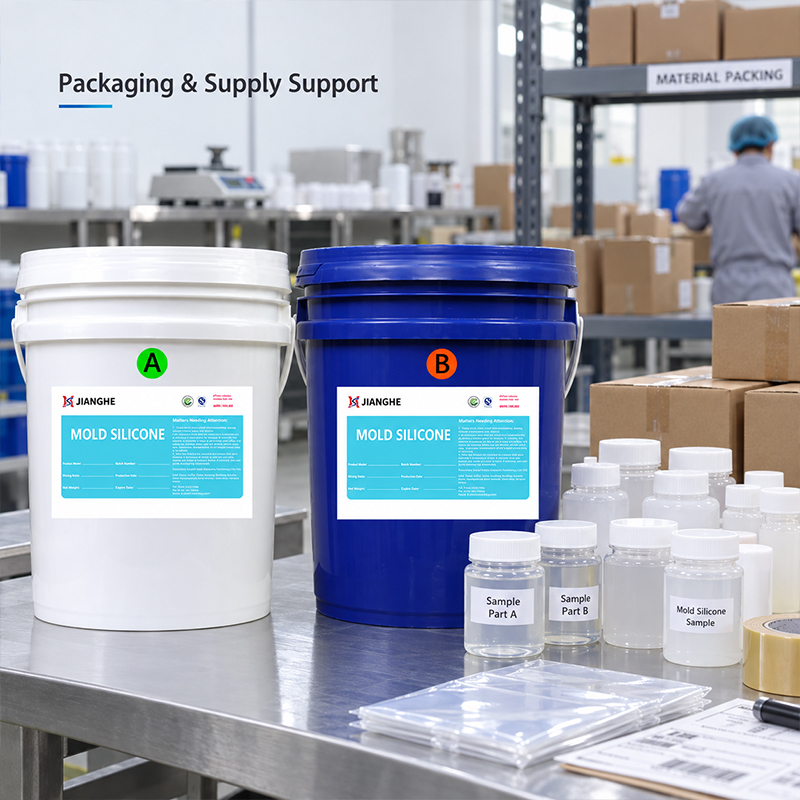
包装・カスタマイズ・供給サポート
高精度金型用材料が一度承認されると、量産時の再現性は、一貫したグレード識別、実用的な包装、明確な技術文書に依存します。
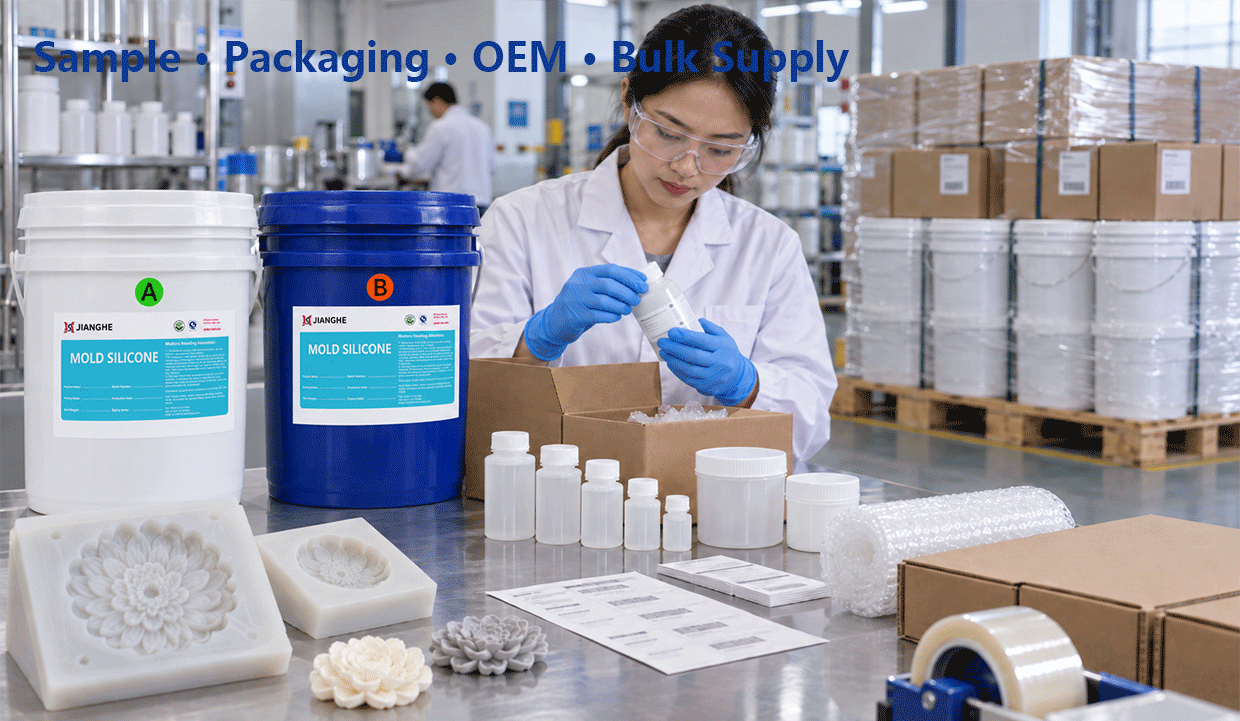
サンプルを用いて、大量購入に移行する前に、選定したグレードがお客様のマスター形状および成形方法と適合するかどうかを確認できます。
包装はご注文内容に応じて柔軟に手配可能です。OEMおよびプライベートラベル対応についても、流通業者、ブランド企業、その他の適格なプロジェクト向けにご相談いただけます。
高精度用途では、最も有用な情報として、マスターマテリアル、最小特徴寸法、金型寸法、アンダーカット、必要な柔軟性、およびキャスト材を提示してください。これらの詳細情報を基にグレードを選定すれば、応用状況を考慮しないままショア硬度のみを指定するよりも、より正確な選定が可能です。
グレードが承認された後は、サンプルの識別情報、技術文書、および量産注文仕様を整合させ、再購入時の品質・仕様の一貫性を確保できます。
サンプル評価
大量購入の前に、選択したシリコーンのグレードを実際のマスターおよび金型成形プロセスで評価してください。
グレードマッチング
マスターの形状、金型サイズ、脱型要件に基づいて、適切な硬度および加工範囲を選定してください。
OEMおよびプライベートブランド
包装、ラベリング、プライベートブランド対応については、条件を満たすプロジェクトおよび流通プログラムに限り、ご相談可能です。
一括供給
グレード識別、技術資料、注文仕様を統一することで、再注文をサポートします。
よくある質問:
Q1:高精度金型製作に適したシリコーンとはどのようなものでしょうか?
細部への流動性、脱型時の柔軟性、そして取り扱いや鋳造時の金型形状保持力——この3つの要素のバランスが重要です。
Q2:詳細な金型には、常に低粘度の方がよいのでしょうか?
いいえ。低粘度は微細な形状への充填を助けますが、完成した金型には十分な支持力も必要です。最適な選択は、特徴的な形状のサイズ、アンダーカットの有無、金型の寸法、壁厚などによって決まります。
Q3:どのショア硬度を選べばよいでしょうか?
精密金型には、すべての用途に適した単一の硬度は存在しません。複雑なアンダーカットに対応するには柔らかめのグレードが有効ですが、中程度またはやや硬めのグレードは、より高いサポート性を提供します。ショア硬度値ではなく、マスタージオメトリを基準に選定してください。
Q4:プラチナ系シリコンは3Dプリント樹脂マスターと併用できますか?
可能である場合もありますが、実際に印刷・後硬化処理された表面について、事前に互換性試験を行う必要があります。樹脂の配合、後硬化条件、および表面処理方法によって、互換性が影響を受けることがあります。
Q5:硬化阻害の原因となるものは何ですか?
特定のアミン類、硫黄を含む物質、および有機錫化合物は、硬化反応を阻害することがあります。量産開始前には、使用経験のないマスターマテリアル、コーティング材、接着剤、離型剤について、必ず事前試験を行ってください。
Q6:精密金型では真空脱泡が必要ですか?
必ずしも必要とは限りません。混合工程で空気が混入する場合、あるいは微細な表面や凹部形状に気泡の影響が出る恐れがある場合には、真空脱泡が有効です。
Q7:作業時間(ポタブルタイム)はどのくらいありますか?
技術資料に記載されている基準条件では、作業時間は約30分です。温度が高くなると作業時間が短縮され、低くなると延長されます。
Q8:量産開始前に試作サンプルの検証は必要ですか?
はい。特に新規のマスターマテリアルや複雑なアンダーカット、極めて精細な形状の場合には、量産発注の前に材料選定および成形方法を確認するため、代表的な試作を行うことが非常に有効です。