 EN
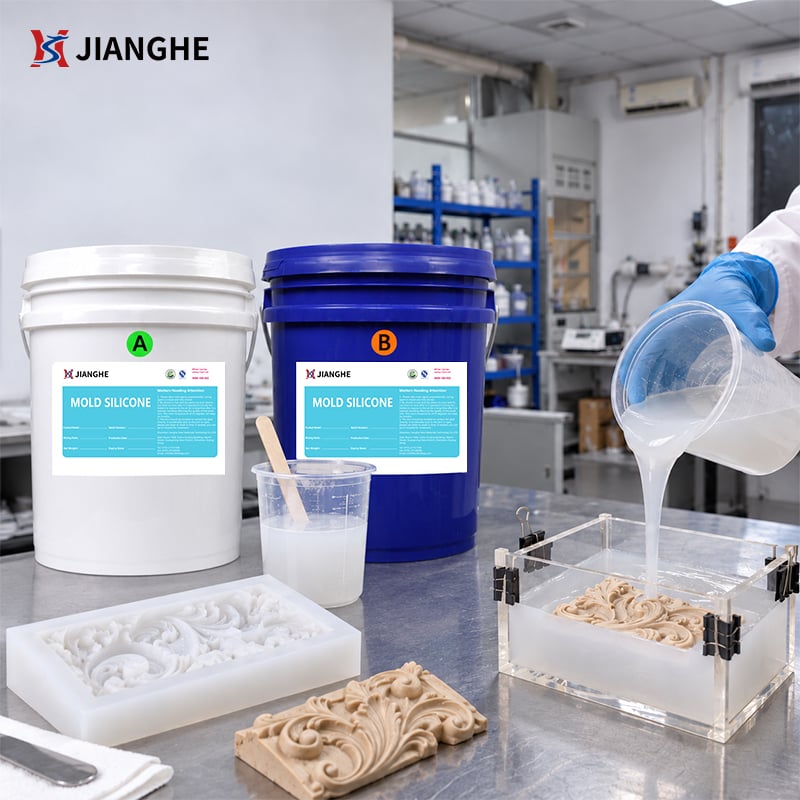
Caoutchouc de silicone à durcissement platine pour la fabrication de moules de précision
Modèle :série 717AB-F Ratio de mélange : 1:1
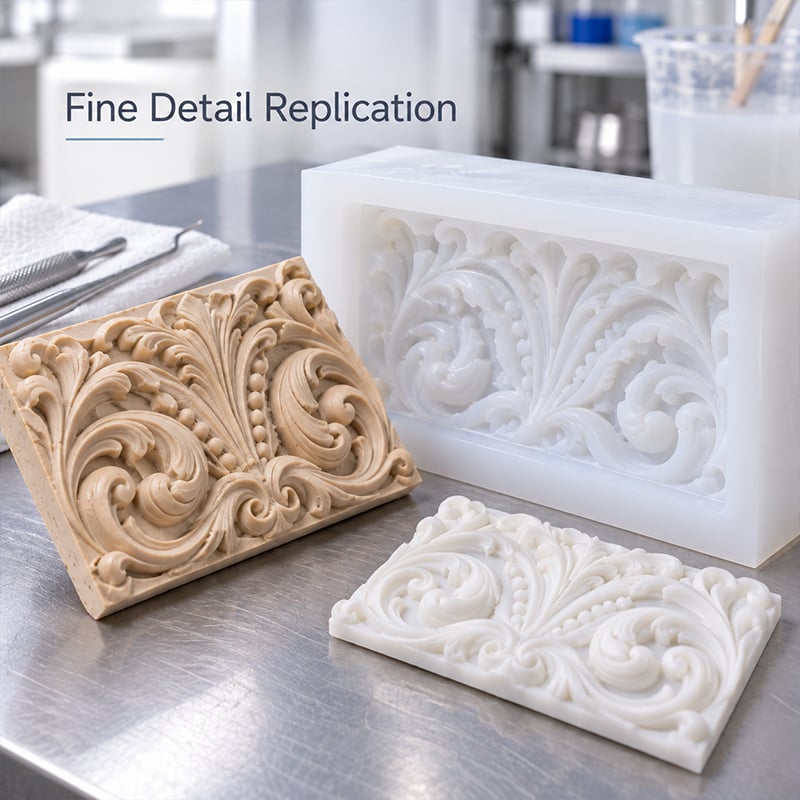
Conçu pour la fabrication de moules de précision où des rainures fines, des caractères minuscules, des textures complexes et des sous-dépouilles délicates doivent être reproduits avec netteté. Certains grades sélectionnés de la série 717AB-F offrent la fluidité nécessaire pour atteindre des géométries détaillées tout en conservant une flexibilité suffisante pour un démoulage maîtrisé et une résistance adéquate pour une manipulation stable du moule.
Caractéristiques principales :
- Bonne fluidité dans les détails fins et étroits.
- Démoulage souple autour de géométries délicates.
- Plusieurs options de dureté adaptées à différentes structures de moules.
- Essais de compatibilité avec de nouveaux matériaux-maîtres.
Parfait pour :
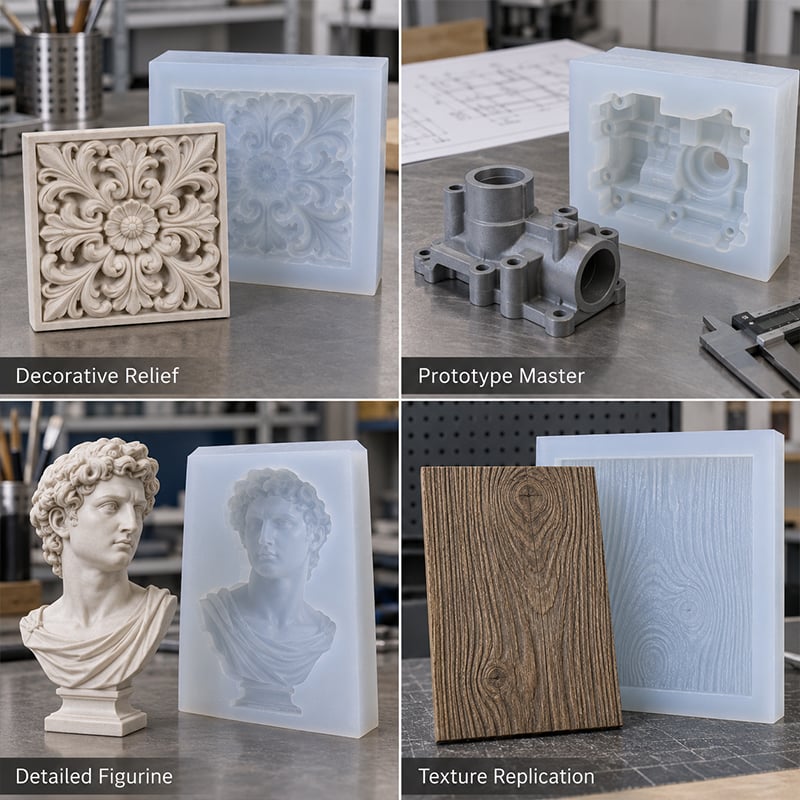
Maîtres prototypes · Figurines détaillées · Reproduction de textures · Composants de précision · Maquettes décoratives

- Aperçu
- Produits recommandés
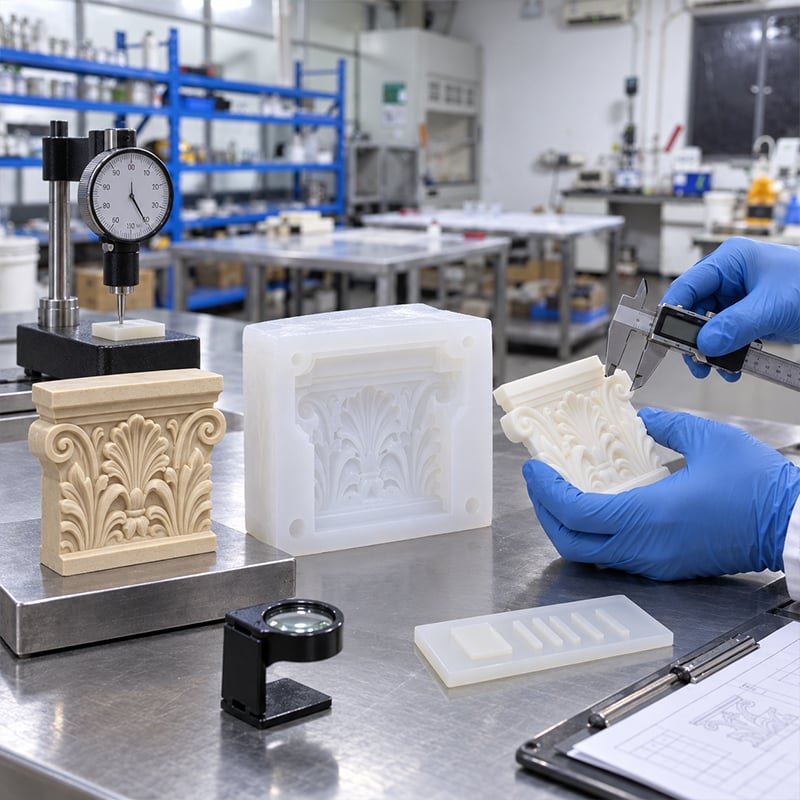
- Évaluation de la viscosité — Permet de confirmer si le matériau peut s’écouler dans les rainures fines et les détails étroits.
- Essai de dureté Shore — Permet de vérifier si le moule durci présente l’équilibre adéquat entre souplesse et résistance.
- Essai de compatibilité avec le maître — Vérifie si la silicone durcit correctement au contact de la surface réelle du maître.
- Vérification de la reproduction des détails — Confirme si les inscriptions, les textures, les angles et les éléments en creux sont reproduits avec netteté.
- Évaluation du démoulage — Vérifie si les détails délicats peuvent être libérés sans force excessive ni déformation.
Conçu pour la fabrication de moules de précision
Les moules de précision échouent souvent d’abord sur les détails les plus fins. Les rainures étroites peuvent ne pas se remplir complètement, de l’air peut être piégé autour des textures en creux, les dépouilles délicates peuvent être endommagées lors du démoulage, et un moule trop souple peut se déformer pendant la coulée.
Le silicone approprié doit donc faire plus que durcir à la dureté requise. Il doit pénétrer dans les géométries complexes, se libérer de la maquette sans nécessiter une force excessive et offrir toutefois un soutien suffisant pour maintenir la forme du moule pendant son utilisation.
Pour les maquettes présentant des textures fines, des caractères minuscules ou des canaux étroits, des grades à viscosité réduite permettent au matériau d’atteindre plus facilement les zones difficiles d’accès. Pour les moules de précision plus grands ou plus structurés, une dureté et un soutien supplémentaires peuvent être nécessaires afin que le moule fini reste stable lors de la manipulation et de la coulée.
Le grade optimal dépend de la conception réelle de la maquette. Une maquette petite et très détaillée peut nécessiter un équilibre différent entre fluidité et souplesse qu’un moule de précision plus grand présentant la même finesse de surface.
Exigences clés pour la réplication précise des moules
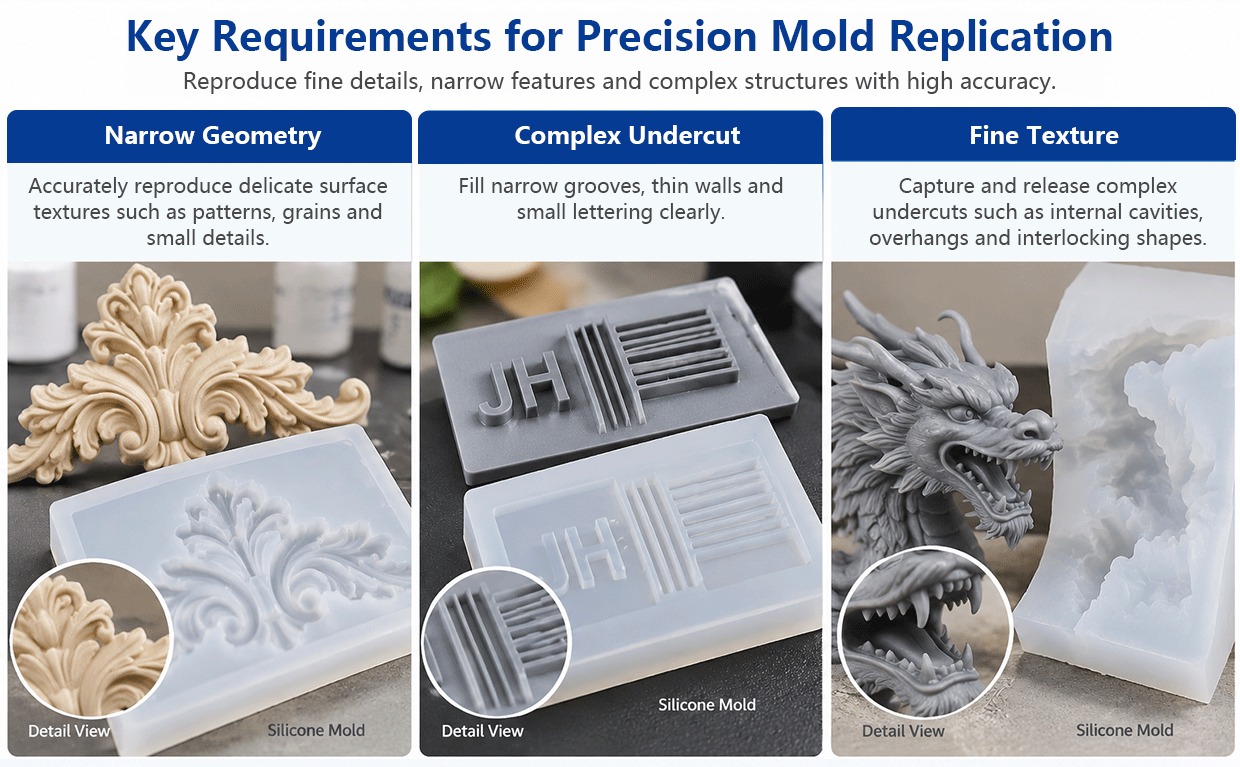
Lorsque le modèle comporte des détails fins, le moindre problème d’usinage peut se transformer en un défaut visible sur le moule fini. Les points suivants sont généralement les plus importants lors du choix de la silicone destinée à une réplication précise.
Remplissage des détails fins
La silicone doit pénétrer dans les rainures étroites, les gravures en creux, les transitions nettes et les petits détails de surface sans laisser de zones non remplies. L’écoulement du matériau devient d’autant plus critique que les dimensions des détails diminuent et que la géométrie devient plus complexe.
Contrôle de l'air
De petites bulles, qui n’auraient aucune incidence sur un moule simple, peuvent altérer irrémédiablement les gravures, les textures ou les arêtes vives d’un moule de précision. La méthode de mélange, le sens de coulage et le dégazage doivent donc être planifiés en fonction du niveau de détail réel du modèle.
Démoulage contrôlé
Des saillies délicates et des sous-dépouilles peuvent être endommagées si une force excessive est nécessaire lors du démoulage. Le moule doit offrir suffisamment de souplesse pour s’ouvrir autour de ces caractéristiques, sans toutefois devenir si mou qu’il perde son soutien.
Soutien du moule
Un moule souple peut reproduire les détails avec précision, mais risque de se déformer pendant le coulage. L’épaisseur des parois, le soutien arrière et la dureté Shore doivent être pris en compte conjointement afin de maintenir la stabilité du moule pendant son utilisation.
Compatibilité avec le modèle maître
Un moule de précision peut perdre des détails critiques même si une petite zone ne durcit pas correctement. Les nouveaux matériaux pour modèles maîtres, revêtements, adhésifs, pâtes de modelage et agents de démoulage doivent être testés avant de procéder au coulage complet du moule.
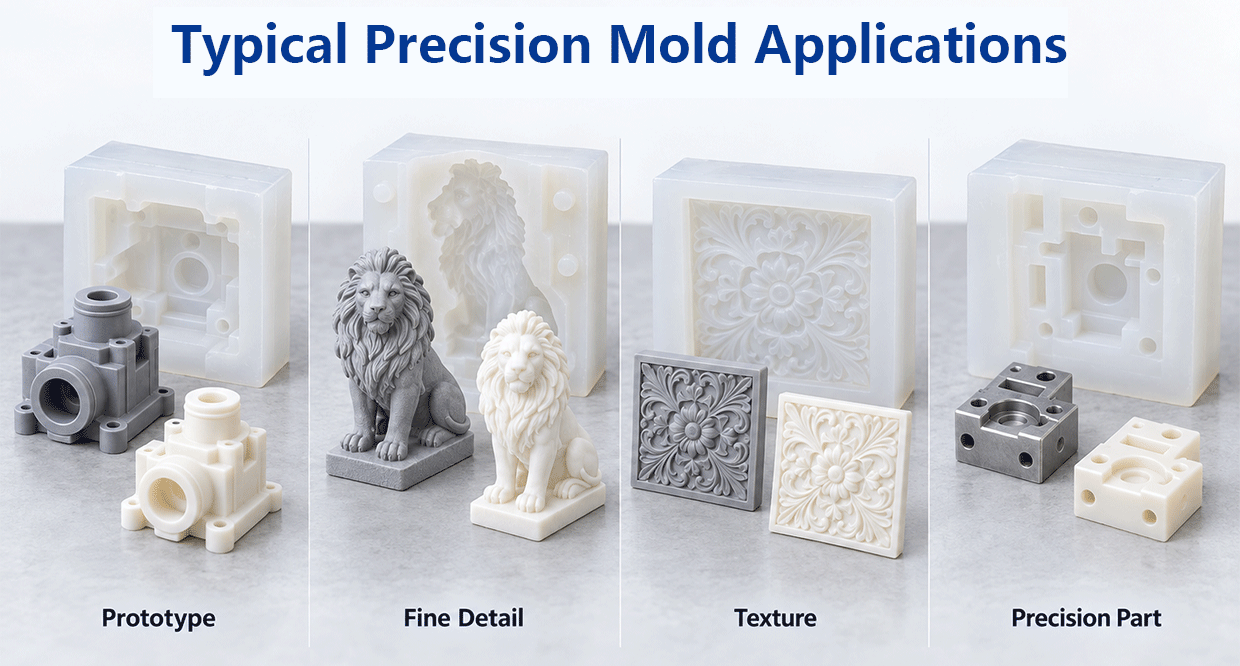
Applications typiques des moules de précision
La fabrication de moules de précision ne se limite pas à un seul secteur industriel. Ce que ces applications ont en commun, c’est la nécessité de reproduire des géométries et des détails de surface très fins, tout en conservant un moule pratique à traiter, à soutenir et à démouler.
Replication de prototypes et de modèles maîtres
Pour les experts en développement de produits, les pièces prototypes et les petits modèles de production dont les bords, les dimensions et les caractéristiques de surface doivent être clairement transférés dans le moule.
Figurines et sculptures détaillées
Pour les visages, les cheveux, les textures des vêtements, les gravures et les détails décoratifs, où l’air piégé ou une force excessive de démoulage peut réduire la qualité de la reproduction.
Reproduction de textures et de motifs
Pour les motifs en relief, les surfaces gravées, les plaques texturées et les détails décoratifs répétés qui doivent rester visibles sur toute la surface finale du moule.
Composants de précision miniatures
Pour les petits composants moulés présentant des creux étroits, une géométrie fine ou des structures compactes, où il faut équilibrer soigneusement le support du moule et l’accès aux détails.
Reproduction de maîtres décoratifs
Pour les reliefs, les maîtres personnalisés et les composants décoratifs nécessitant un transfert net des détails et un démoulage souple.
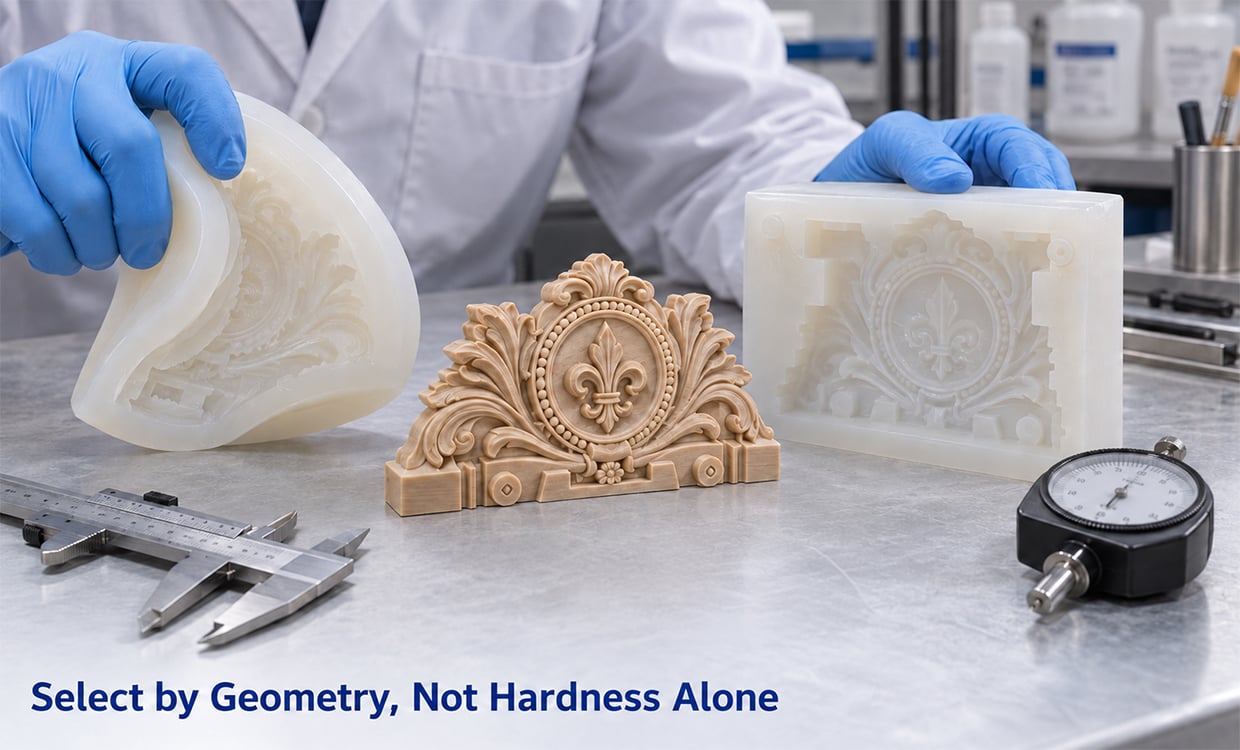
Comment choisir la silicone pour la fabrication de moules de précision
Ne commencez pas par un nombre de dureté Shore. Commencez par la caractéristique la plus complexe du modèle, puis déterminez le degré de souplesse et de soutien requis pour le moule fini.
1. Examinez la caractéristique la plus petite
Vérifiez la rainure la plus étroite, les caractères les plus petits ou la texture la plus profondément creusée. Si l’accès à ces zones est difficile, une grade à viscosité plus faible peut constituer un meilleur point de départ.
2. Vérifiez les sous-dépouilles
Les sous-dépouilles marquées exigent davantage de souplesse lors du démoulage. Une grade trop rigide peut accroître les contraintes exercées sur les détails délicats du modèle, tandis qu’un moule plus souple peut nécessiter un soutien supplémentaire.
3. Prenez en compte la taille du moule
Un moule petit et détaillé et un moule grand et détaillé n’ont pas besoin du même niveau de soutien. Les moules plus grands requièrent généralement une attention accrue portée à l’épaisseur des parois et à la stabilité structurelle.
4. Prenez en compte la méthode de soutien
Si une enveloppe de soutien rigide ou une paroi de moule plus épaisse est utilisée, une silicone plus souple peut tout de même offrir une stabilité suffisante. La conception du moule peut donc être ajustée conjointement avec la dureté du matériau.
5. Vérifiez le matériau principal
les résines imprimées en 3D, les revêtements, les peintures, les adhésifs et les agents de démoulage peuvent réagir différemment avec les silicones à durcissement au platine. Testez la surface finie réelle avant de fabriquer le moule complet.
6. Associez la qualité à votre équipement
Le coulage manuel, le traitement sous vide et les équipements de dosage créent des conditions pratiques différentes. La qualité sélectionnée doit correspondre à la méthode de production réelle et à la taille du lot.
Résumé de la sélection
| Exigence de précision | Sens de sélection |
| Texture très fine | Évaluez les qualités à viscosité plus faible |
| Sous-dépouilles complexes | Privilégiez la souplesse |
| Moule de précision plus grand | Renforcez le support du moule |
| Détails fins + taille plus grande | Équilibrer écoulement et soutien |
| Nouveau matériau maître | Effectuer d’abord un test de compatibilité |
| Production répétée | Vérifier la cohérence du procédé |
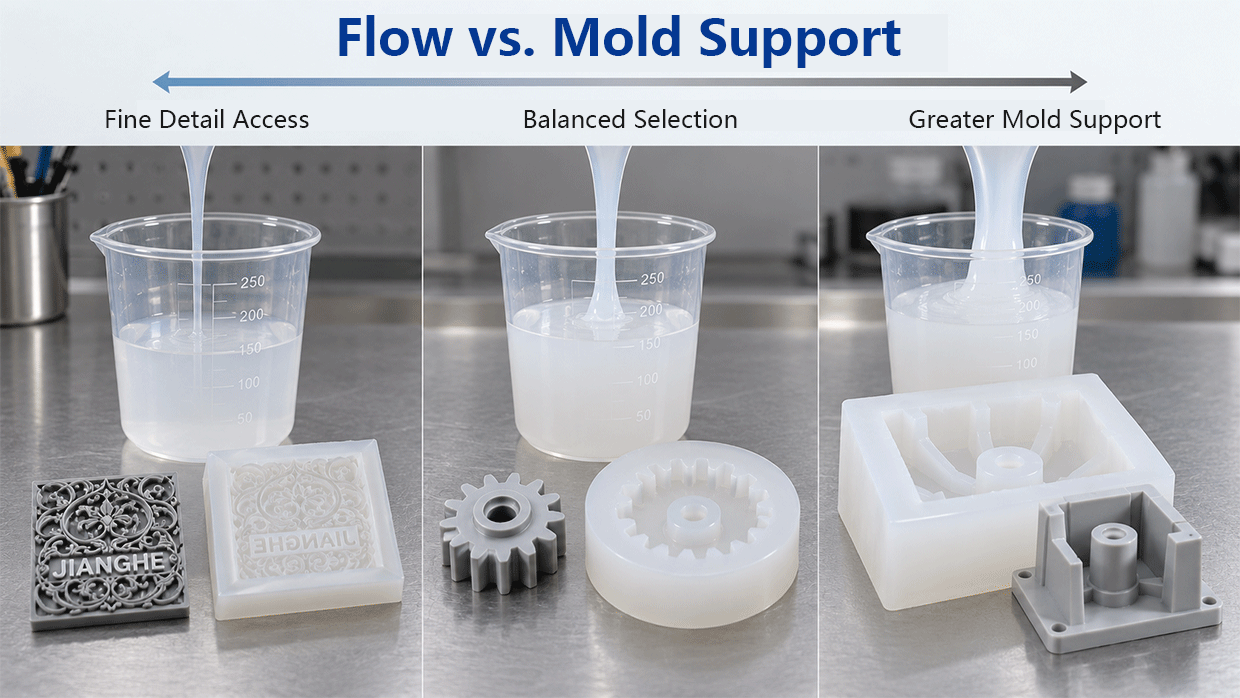
Plage technique recommandée pour les applications de précision
Les moules de précision nécessitent généralement un écoulement suffisant pour atteindre les géométries fines et un soutien suffisamment réticulé pour conserver la forme du moule. L’équilibre optimal dépend de la taille des détails, des dégagements, des dimensions du moule et de la conception du soutien.
Grades à viscosité réduite
Privilégier les grades à viscosité réduite lors de la première évaluation, en cas de difficultés à remplir des rainures étroites, des textures détaillées ou des éléments en creux.
Grades à dureté moyenne
Les grades moyens offrent un équilibre utile entre démoulage souple et soutien du moule pour de nombreuses applications générales de précision.
Grades plus fermes
Les grades plus fermes peuvent améliorer le soutien structurel, mais les options de dureté maximale présentent également une viscosité nettement plus élevée. Pour des géométries très fines, il convient de vérifier l’écoulement avant de passer aux grades les plus fermes.
Référence de sélection de précision
| Propriété | Référence |
| Système de matériaux | Silicone à durcissement au platine / à durcissement par addition |
| Ratio de mélange | 1:1 |
| Temps de travail | Environ 30 min |
| Durcissement de référence | Environ 4 h à température ambiante |
| Dureté disponible | Shore A 0–45 |
| Viscosité faible à moyenne | Environ 1500–1600 mPa·s |
| 40A–45A | Viscosité nettement plus élevée |
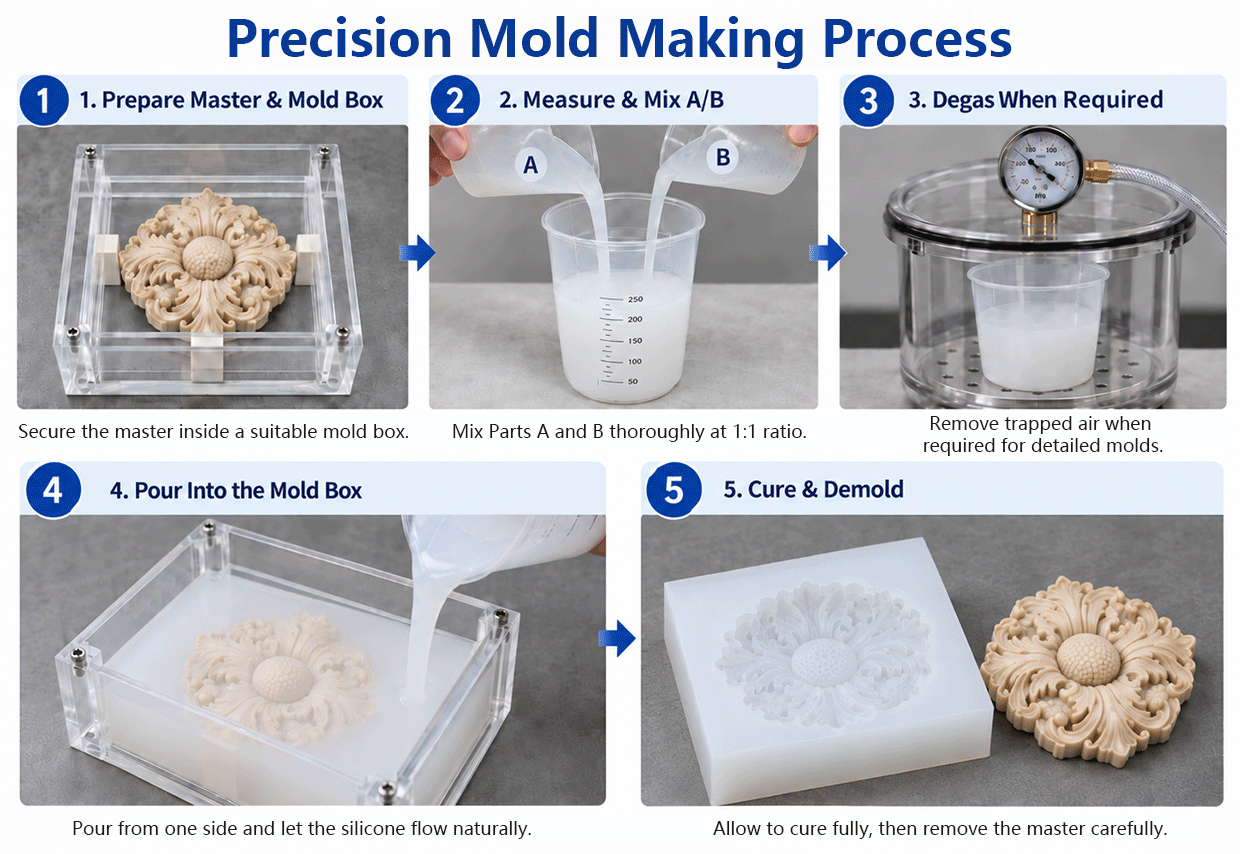
Procédure de fabrication précise des moules
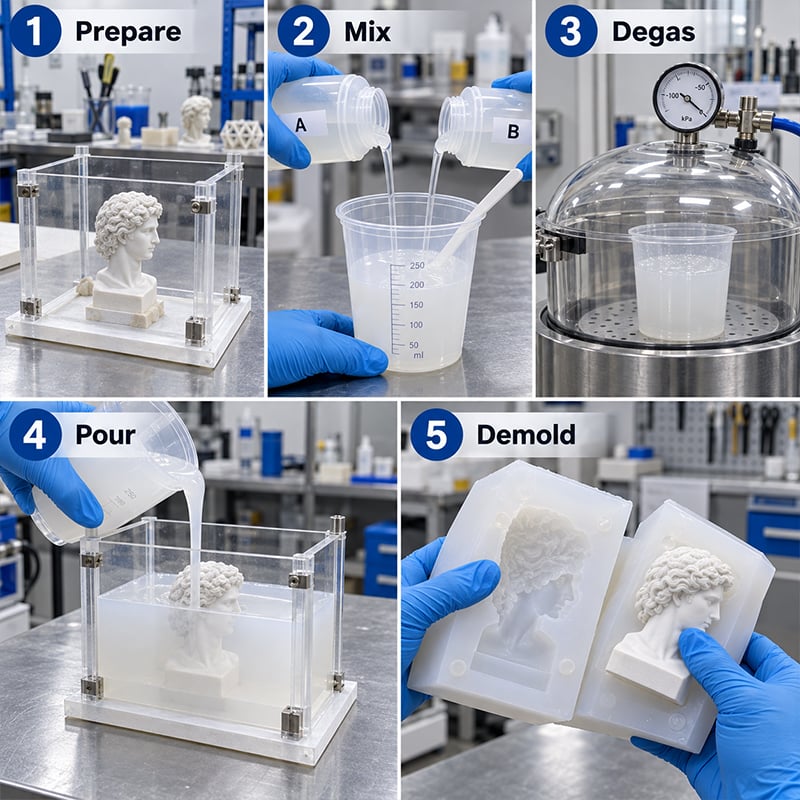
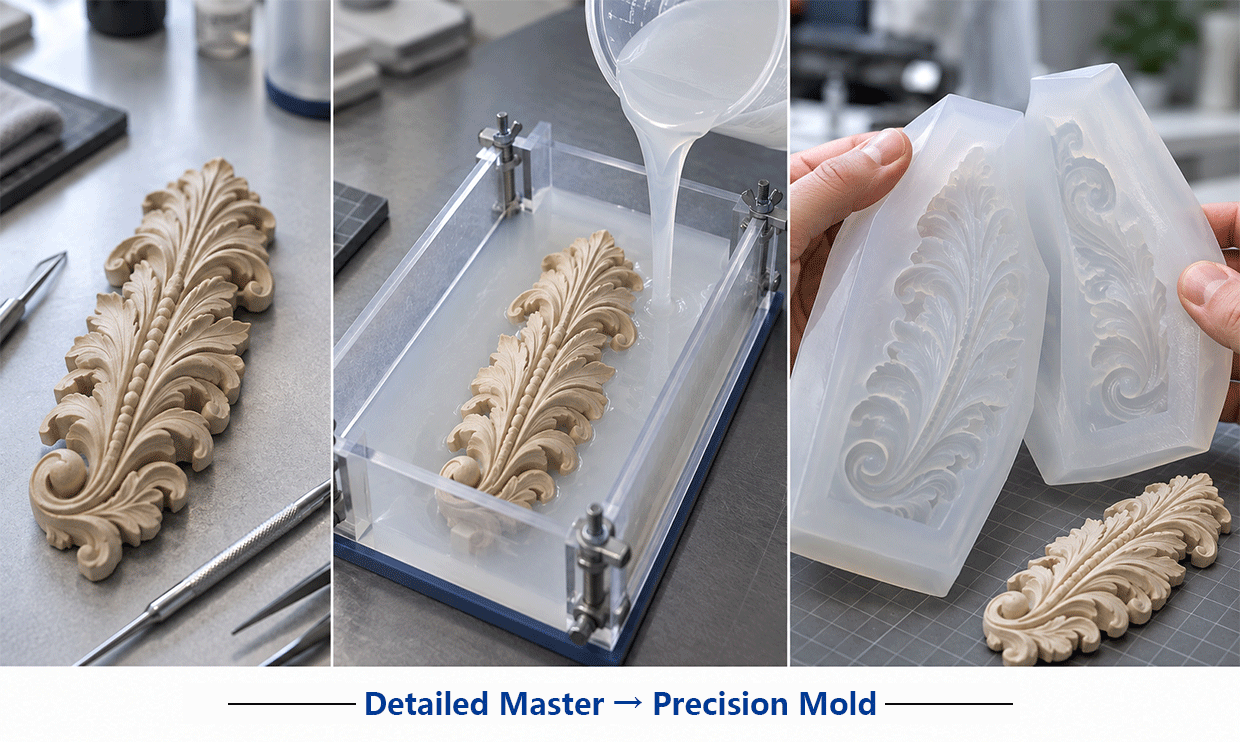
01 Inspecter le modèle
Repérer les recoins étroits, les petits caractères, les dégagements et les zones où l’air pourrait être piégé avant la préparation du moule.
02 Tester la compatibilité de la surface
Si le modèle utilise une nouvelle résine, un nouveau revêtement, un nouvel adhésif, une nouvelle argile ou un nouvel agent de démoulage, effectuer d’abord un test sur une petite zone. Un moule complet ne doit pas constituer le premier test de compatibilité.
03 Préparer la structure du moule
Laisser suffisamment d’espace autour du modèle pour assurer une épaisseur de paroi adéquate et veiller à ce que la structure de support n’entrave pas l’écoulement de la silicone dans les zones détaillées.
04 Mélanger les composants A et B
Mélanger les composants A et B dans le rapport spécifié de 1:1 jusqu’à obtention d’un mélange homogène. Minimiser l’introduction d’air superflu pendant le mélange.
05 Dégazer si nécessaire
Si de l’air est introduit pendant le mélange, un dégazage sous vide peut être utilisé lorsque les bulles risquent d’affecter les surfaces fines ou les géométries en creux.
06 Verser pour accéder aux détails
Verser de façon constante depuis un seul point et laisser le silicone s’écouler naturellement autour de la pièce-maître, plutôt que de diriger à plusieurs reprises le jet vers les détails fins.
07 Durcir, démouler et inspecter
Après durcissement, inspecter les rainures, les angles, les textures et les zones en creux avant d’approuver la qualité et le procédé destinés à une production répétée.
Performances et compatibilité avec la pièce-maître
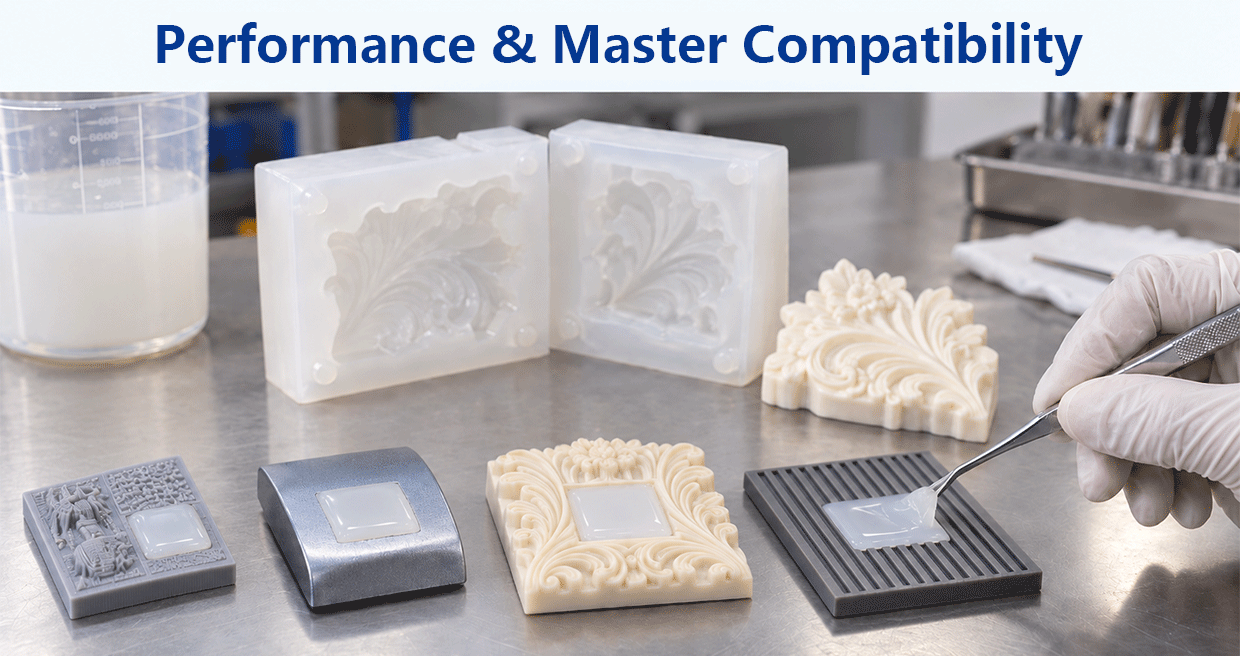
Une reproduction précise dépend de l’ensemble complet du système de fabrication de moules, et non pas uniquement du silicone lui-même. La surface de la pièce-maître, le revêtement appliqué, la méthode de démoulage et les conditions de traitement influencent toutes la capacité du matériau à durcir correctement et à reproduire fidèlement les détails prévus.
Le silicone à durcissement platine peut être inhibé par certaines amines, des substances contenant du soufre et des composés organo-étains. Si ces matériaux sont présents sur la surface de la pièce-maître, le silicone peut rester partiellement non durci ou présenter des zones molles localisées.
Ceci est particulièrement important avec les maîtres imprimés en 3D et revêtus. Deux pièces fabriquées à partir de résines présentant une apparence similaire peuvent se comporter différemment si leur formulation, leur méthode de post-polymérisation ou leur traitement de surface diffère. Il convient donc de tester la surface réelle du maître fini plutôt que de supposer que toutes les pièces imprimées sont compatibles.
Les agents démoulants doivent également être testés lorsqu’ils sont nouveaux dans le procédé. Un petit essai de polymérisation permet de confirmer, avant d’utiliser une plus grande quantité, que le maître, son traitement de surface et la silicone fonctionnent correctement ensemble.
Pour les travaux de précision, même une petite zone non polymérisée peut endommager des caractères, des textures fines ou des transitions nettes. Les essais de compatibilité protègent ainsi à la fois le maître et la qualité finale du moule.
Essais d’application et contrôle qualité pour les moules de précision
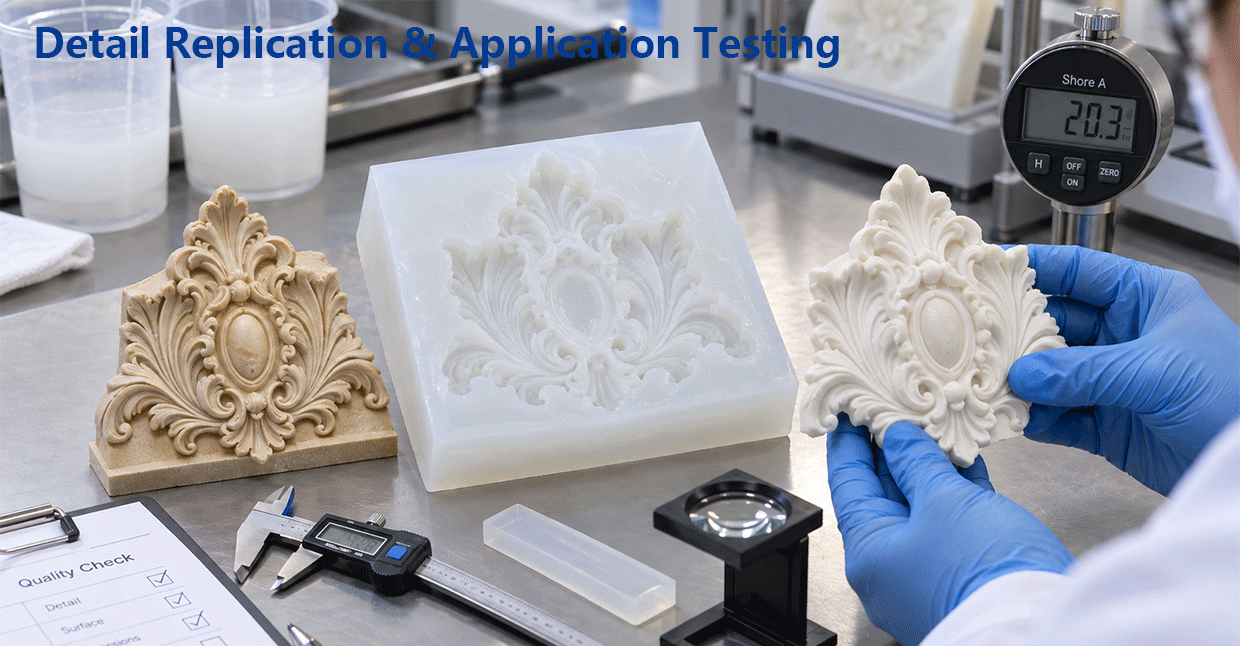
Un simple tableau de données techniques ne permet pas de déterminer si une silicone reproduira avec succès un maître spécifique. La géométrie fine, l’épaisseur des parois, la chimie de surface et la méthode de transformation peuvent toutes influencer la qualité finale du moule.
Pour les applications de précision, un moule d’essai représentatif peut aider à évaluer l’écoulement du matériau dans les détails étroits, l’entraînement d’air autour des éléments en creux, le comportement au démoulage et le niveau de soutien fourni par le moule durci.
Ce type d’évaluation est particulièrement utile lorsqu’on change de matériau maître, qu’on réduit la taille des détails, qu’on augmente la taille du moule ou qu’on passe à une autre plage de dureté. L’objectif est de confirmer que la silicone, le maître et la méthode de traitement fonctionnent ensemble pour atteindre la qualité de reproduction requise.
Évaluation de l’application pouvant inclure
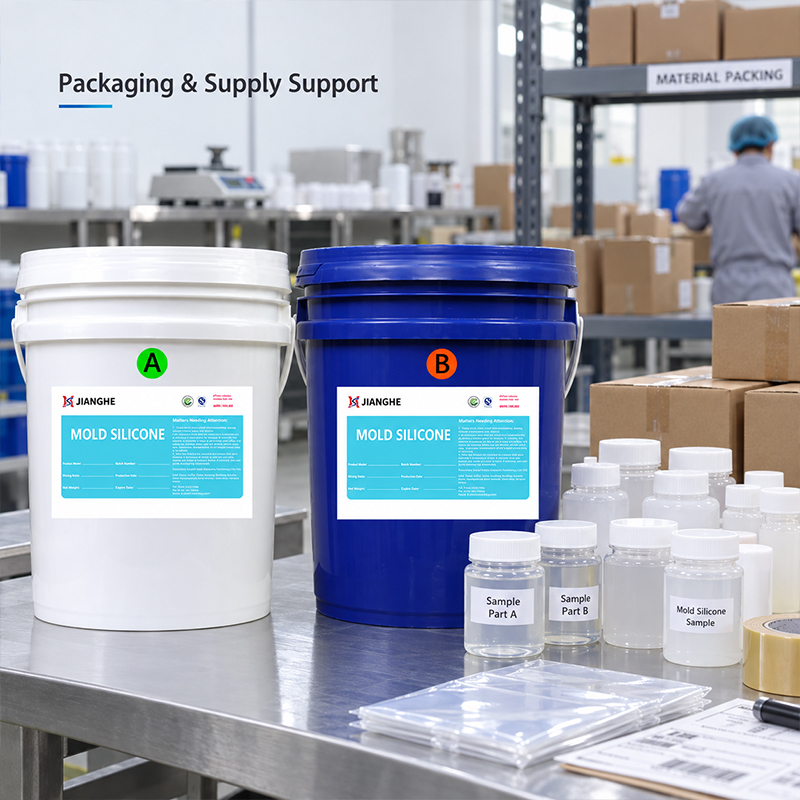
Emballage, personnalisation et soutien logistique
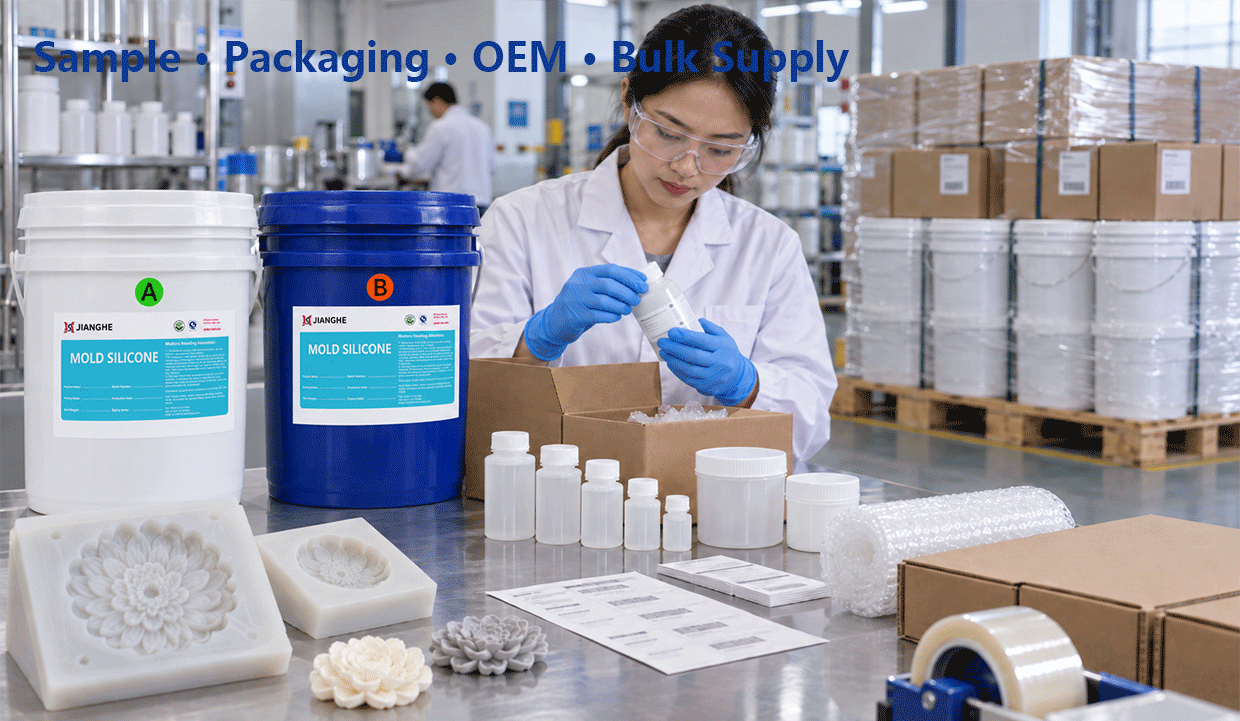
Une fois qu’un matériau de moule de précision a été approuvé, la production répétée dépend d’une identification cohérente de la nuance, d’un emballage pratique et d’une documentation technique claire.
Les échantillons permettent de confirmer si la nuance sélectionnée est compatible avec votre géométrie maître et votre méthode de transformation, avant de passer à un achat en grande quantité.
L’emballage peut être organisé selon les exigences de la commande. Les options OEM et de marque privée peuvent également être discutées avec les distributeurs, les marques et d’autres projets qualifiés.
Pour les applications de précision, les informations les plus utiles à fournir sont le matériau maître, la taille minimale des détails, les dimensions du moule, les sous-débouts, la souplesse requise et le matériau de coulée. Ces éléments permettent une sélection de nuance plus précise que la simple demande d’une dureté Shore sans contexte d’application.
Une fois qu'une référence est approuvée, l'identification de l'échantillon, les documents techniques et les spécifications des commandes en grande quantité peuvent être harmonisés pour les achats répétés.
Évaluation de l'échantillon
Évaluez la référence de silicone sélectionnée avec votre maître et votre procédé de moulage réels avant d'effectuer une commande en grande quantité.
Correspondance des nuances
Sélectionnez la dureté et la plage de transformation adaptées en fonction de la géométrie du maître, des dimensions du moule et des exigences de démoulage.
OEM et marque privée
Les options d'emballage, d'étiquetage et de marque privée peuvent être discutées pour les projets qualifiés et les programmes de distribution.
Approvisionnement en vrac
Nous soutenons les achats répétés grâce à une identification harmonisée de la référence, des documents techniques et des spécifications de commande.
FAQ :
Q1 : Quelles caractéristiques rendent un silicone adapté à la fabrication de moules de précision ?
Il doit assurer un équilibre entre trois aspects : une bonne fluidité pour pénétrer dans les géométries fines, une flexibilité suffisante lors du démoulage, et une résistance adéquate pour maintenir la forme du moule pendant la manipulation et le coulage.
Q2 : Une viscosité plus faible est-elle toujours préférable pour les moules détaillés ?
Non. Une viscosité plus faible peut aider le matériau à pénétrer dans les détails étroits, mais le moule fini doit tout de même offrir un soutien suffisant. Le meilleur choix dépend de la taille des caractéristiques, des sous-dépouilles, des dimensions du moule et de l’épaisseur des parois.
Q3 : Quelle dureté Shore dois-je utiliser ?
Aucune dureté unique ne convient à tous les moules de précision. Les grades plus souples peuvent faciliter la reproduction des sous-dépouilles complexes, tandis que les grades moyens ou plus fermes peuvent offrir un meilleur soutien. Commencez par la géométrie du modèle, pas par le chiffre Shore.
Q4 : Le silicone platine peut-il être utilisé avec des modèles maîtres en résine imprimés en 3D ?
Cela peut être possible, mais la surface réellement imprimée et post-cuite doit d’abord être testée. La formulation de la résine, le post-curing et le traitement de surface peuvent influencer la compatibilité.
Q5 : Quels facteurs peuvent provoquer une inhibition de la polymérisation ?
Certaines amines, les matériaux contenant du soufre et les composés organo-étains peuvent interférer avec la polymérisation. Testez les matériaux inconnus pour les modèles maîtres, les revêtements, les adhésifs et les agents démoulants avant la production complète.
Q6 : Les moules de précision nécessitent-ils un dégazage sous vide ?
Pas toujours. Le dégazage sous vide est utile lorsque le mélange introduit de l’air ou lorsque des bulles pourraient affecter des surfaces fines et des géométries en retrait.
Q7 : Quel temps de travail est disponible ?
Les documents techniques indiquent environ 30 minutes de temps de travail dans les conditions de référence spécifiées. Une température plus élevée réduit ce temps de travail, tandis qu’une température plus basse l’allonge.
Q8 : Dois-je tester un échantillon avant la production en série ?
Oui. Un essai représentatif est particulièrement utile pour de nouveaux matériaux de maître, des sous-dépouilles complexes ou des détails très fins, car il permet de valider à la fois le choix du matériau et la méthode de traitement avant de passer une commande plus importante.