 EN
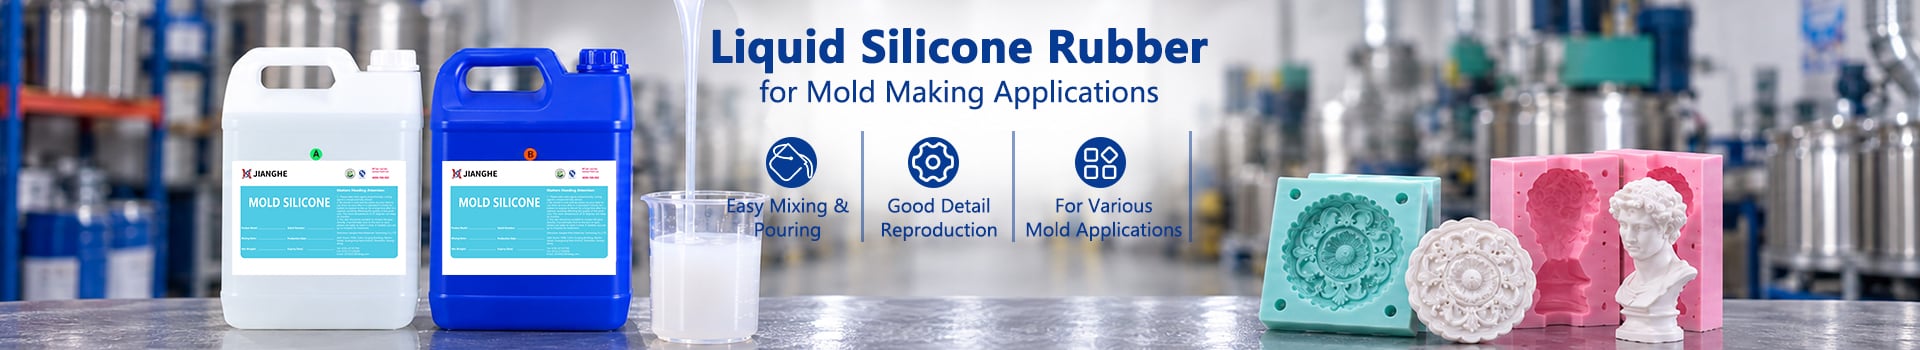
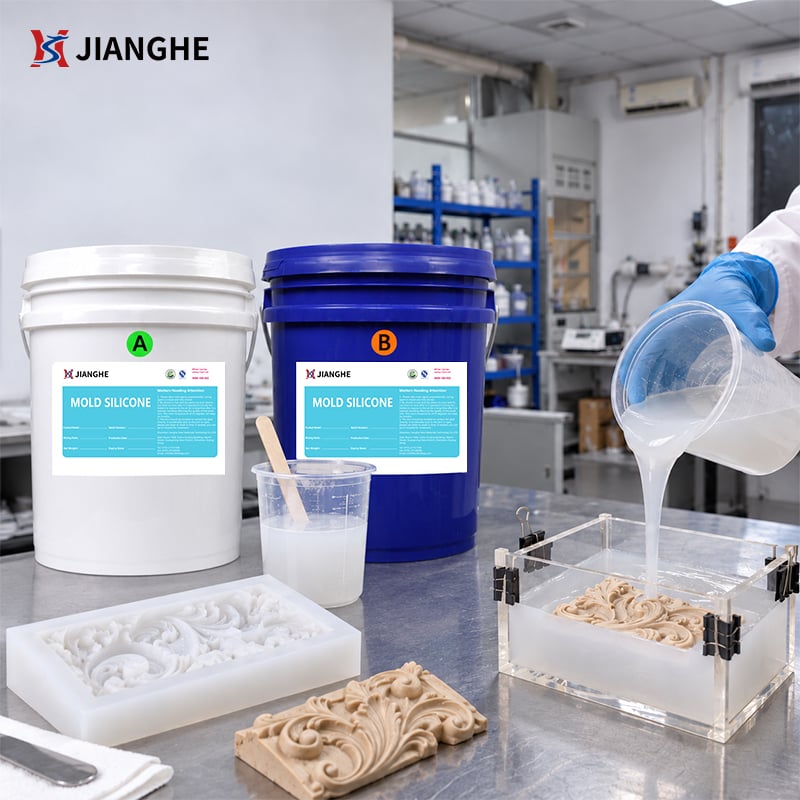
Платиновый силиконовый каучук для изготовления точных форм
Модель :серия 717AB-F Пропорции смешивания : 1:1
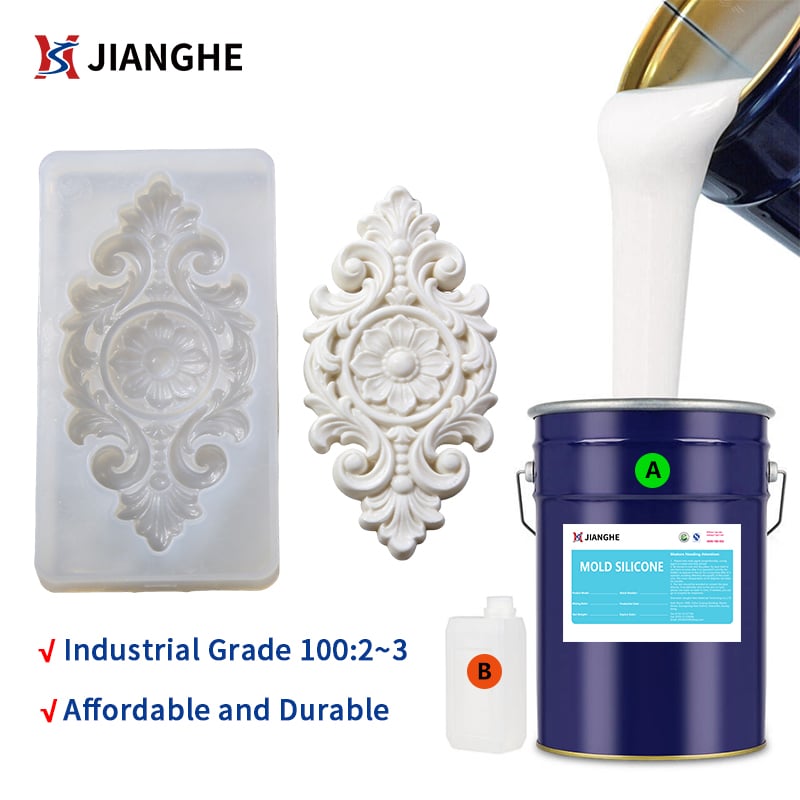
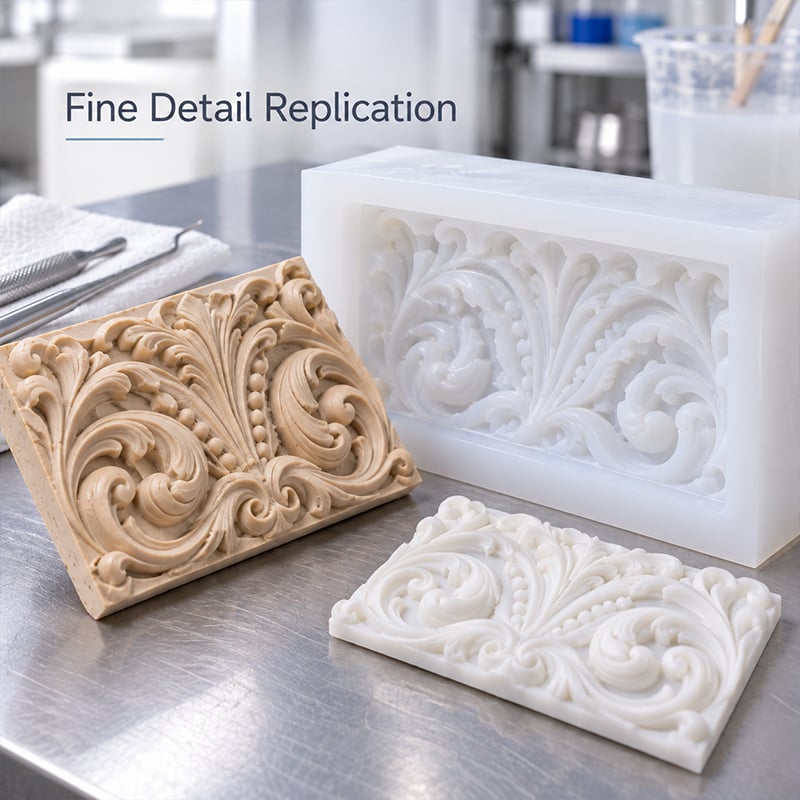
Разработана для изготовления точных форм, где требуется чёткое воспроизведение узких канавок, мелких надписей, сложных текстур и деликатных обратных уклонов. Выбранные марки 717AB-F обеспечивают необходимую текучесть для заполнения детализированной геометрии при сохранении достаточной гибкости для контролируемой расформовки и достаточной жёсткости для устойчивого обращения с формой.
Ключевые особенности:
- Хорошая текучесть в тонкие и узкие элементы.
- Гибкая расформовка вокруг деликатной геометрии.
- Несколько вариантов твёрдости для различных конструкций форм.
- Испытания совместимости с новыми мастер-материалами.
Идеально подходит для:
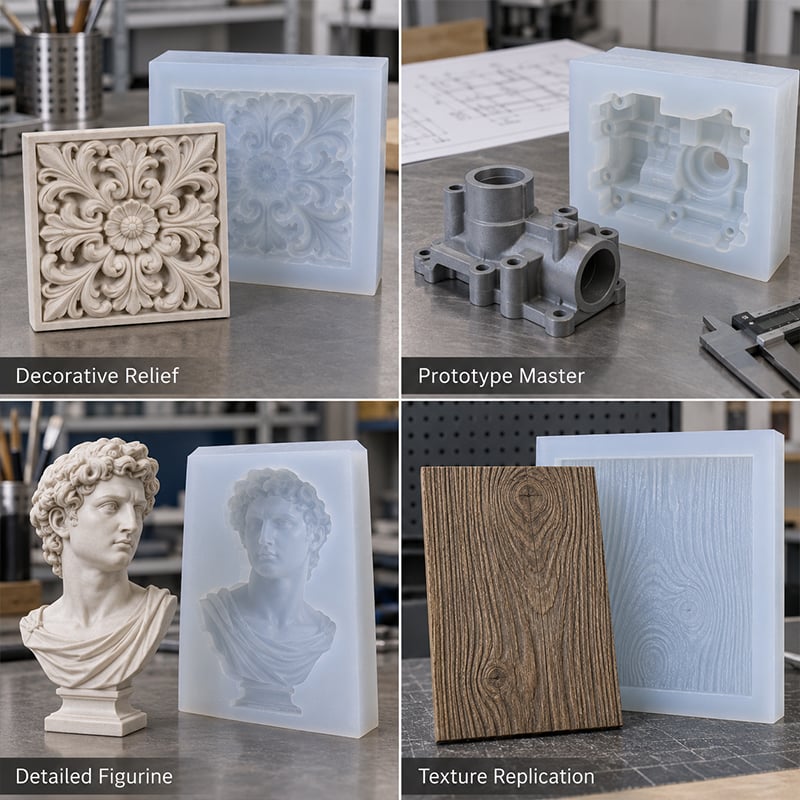
Прототипные мастер-модели · Детализированные фигурки · Воспроизведение текстур · Точные компоненты · Декоративные мастер-модели

- Обзор
- Рекомендуемые товары
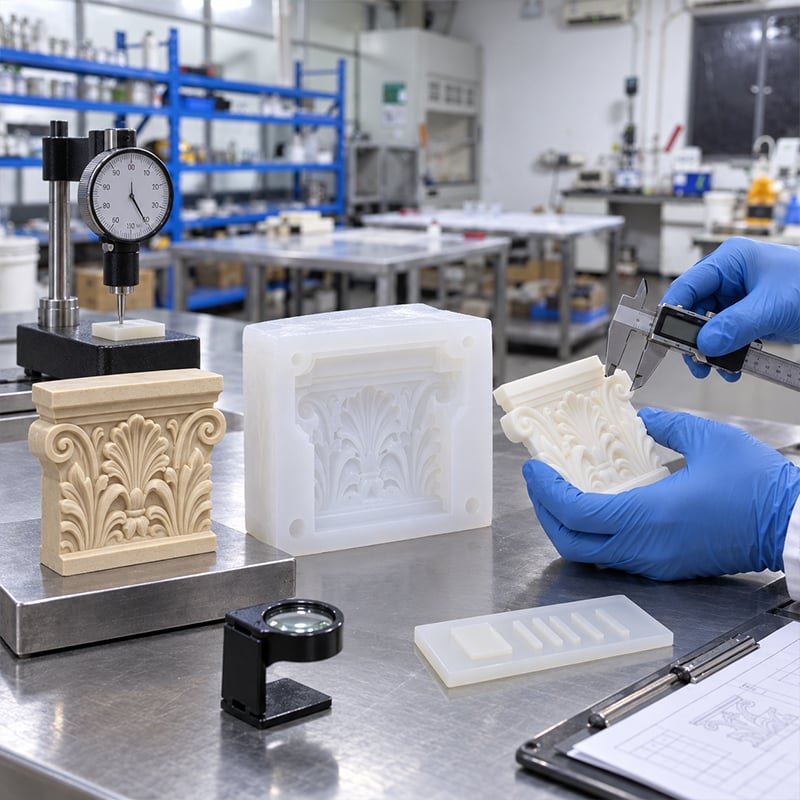
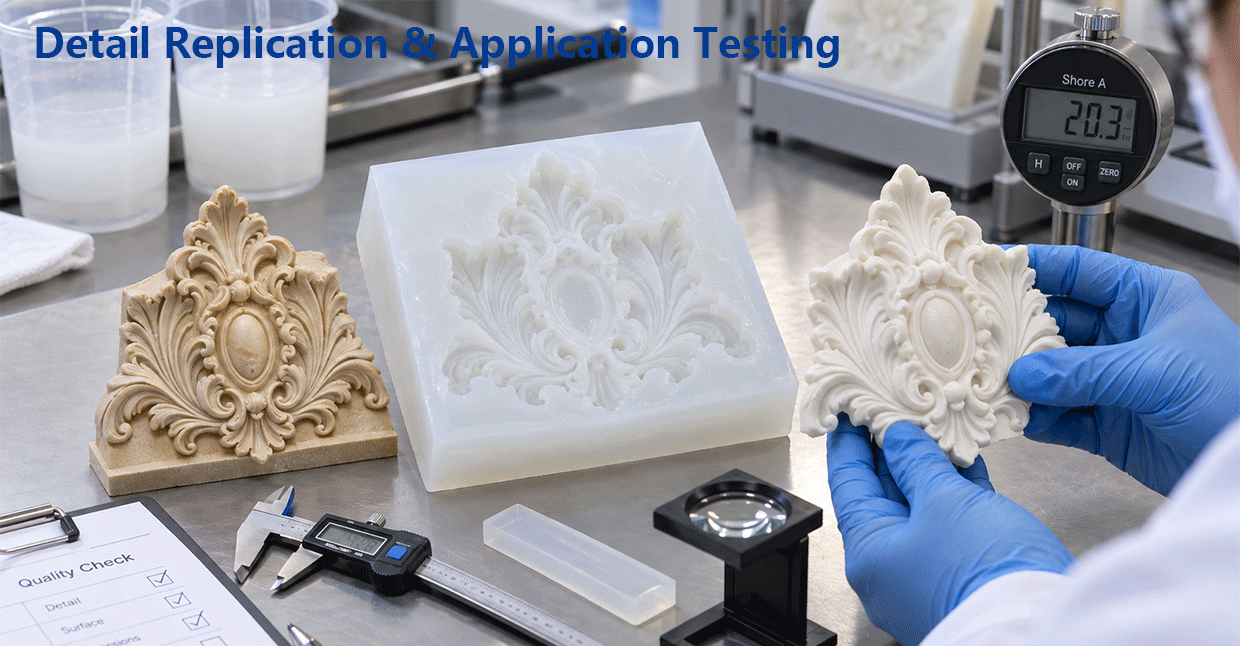
- Оценка вязкости — помогает подтвердить, способен ли материал заполнять тонкие канавки и узкие детали.
- Испытание по шкале Шора — помогает проверить, обладает ли отвержденная форма необходимым балансом гибкости и жесткости.
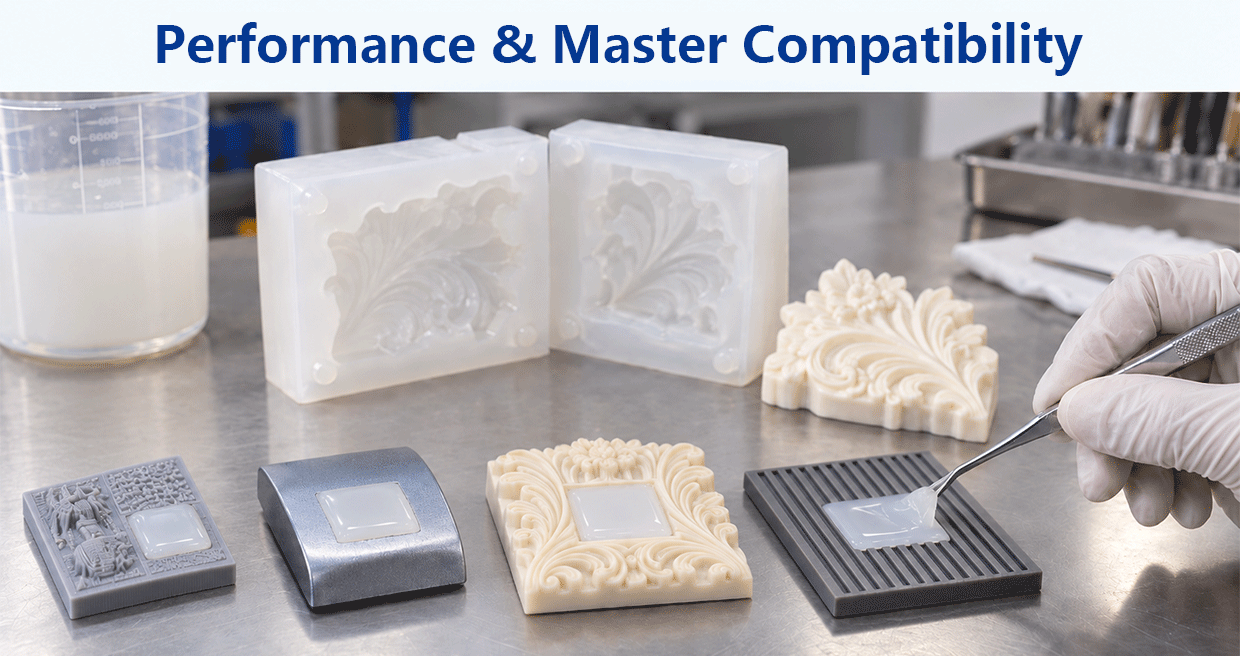
- Тест совместимости с мастер-моделью — проверяет, правильно ли происходит отверждение силикона на поверхности реальной мастер-модели.
- Проверка репликации деталей — подтверждает, четко ли воспроизводятся надписи, текстуры, углы и углубленные элементы.
- Оценка демонтажа — проверяет, можно ли освободить тонкие элементы без чрезмерного усилия или деформации.
Разработан для изготовления точных форм
Точные формы часто выходят из строя сначала в мельчайших деталях. Узкие канавки могут заполняться не полностью, воздух может задерживаться в углублённых текстурах, тонкие обратные уклоны могут повреждаться при выемке отливки, а форма из слишком мягкой смеси может деформироваться во время литья.
Поэтому правильный силикон должен обеспечивать не только затвердевание до требуемой твёрдости. Он должен свободно проникать в сложную геометрию, легко отделяться от мастер-модели без чрезмерного усилия и одновременно обеспечивать достаточную жёсткость для сохранения формы готовой формы в процессе эксплуатации.
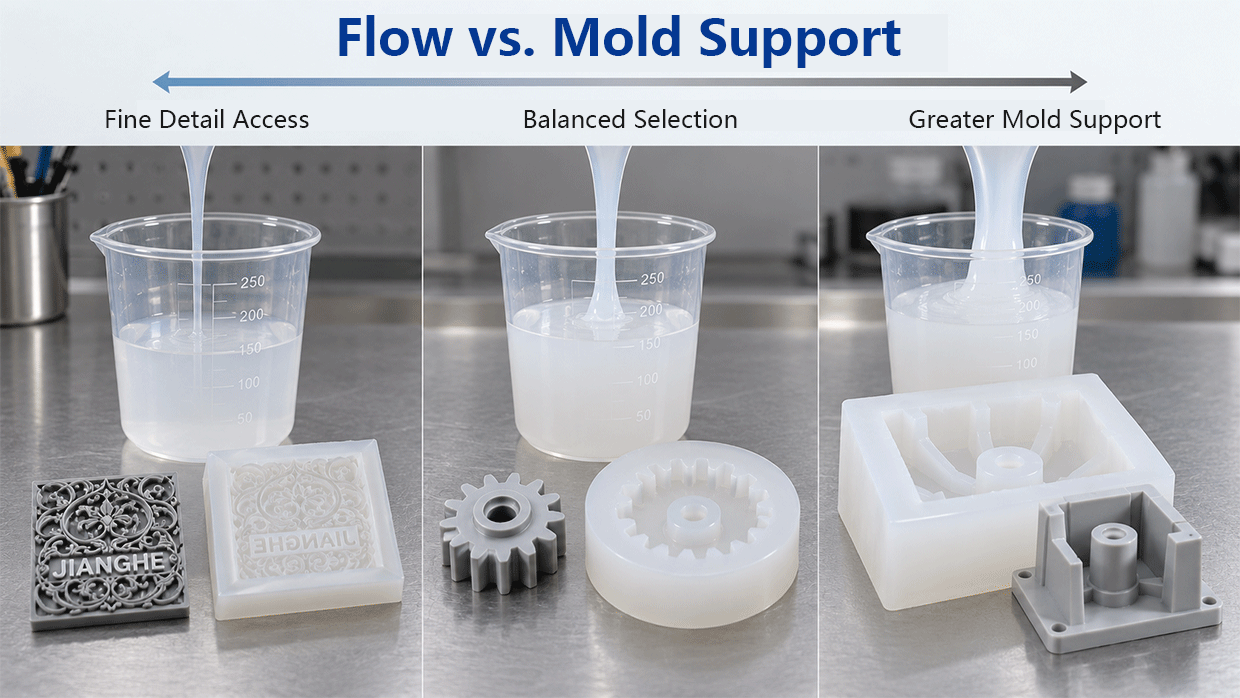
Для мастер-моделей с тонкими текстурами, мелким шрифтом или узкими каналами марки с более низкой вязкостью позволяют материалу легче достигать труднодоступных участков. Для более крупных или структурированных точных форм может потребоваться повышенная твёрдость и дополнительная поддержка, чтобы готовая форма оставалась устойчивой при обращении и литье.
Оптимальная марка зависит от конкретного дизайна мастер-модели. Небольшая высоко детализированная мастер-модель может требовать иного баланса текучести и эластичности по сравнению с более крупной точной формой, имеющей аналогичную детализацию поверхности.
Ключевые требования к точному воспроизведению форм
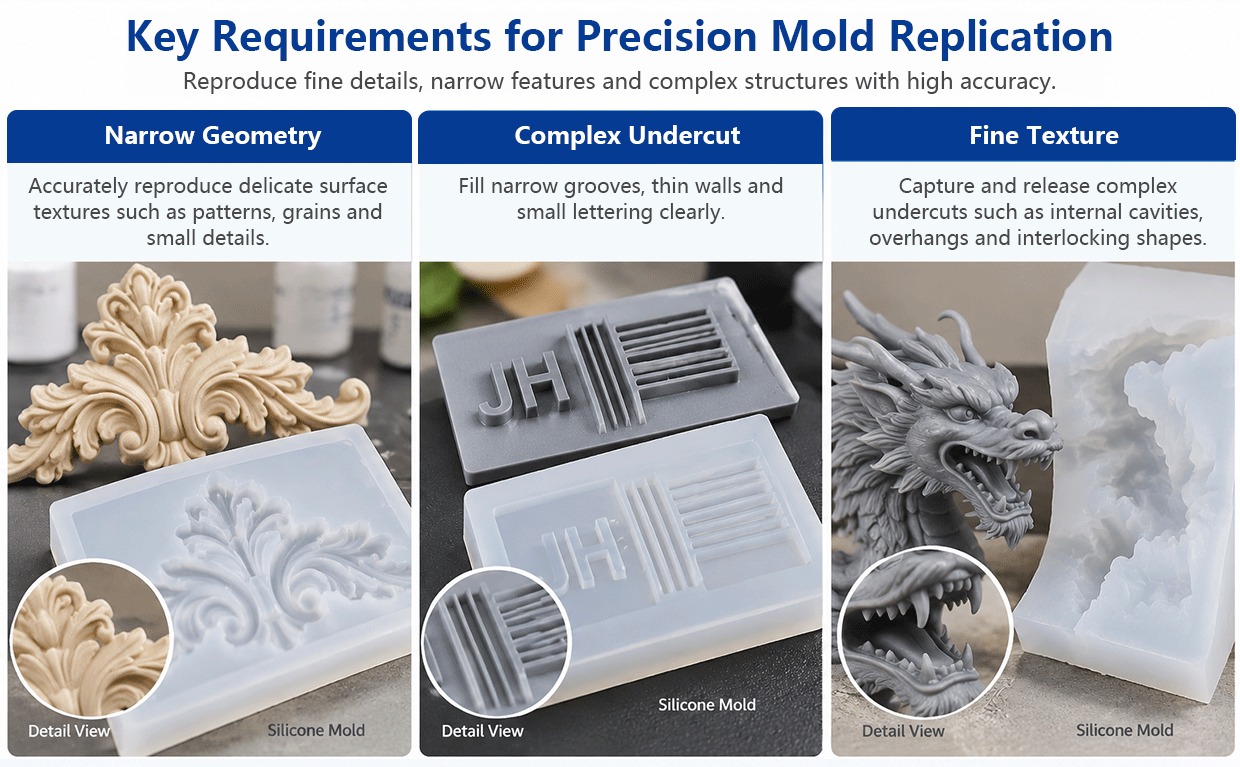
Если в мастер-форме присутствуют мелкие детали, даже незначительная технологическая проблема может стать заметным дефектом в готовой форме. При выборе силикона для точного воспроизведения обычно наибольшее значение имеют следующие аспекты.
Заполнение мелких деталей
Силикон должен полностью заполнять узкие канавки, углублённые надписи, резкие переходы и мелкие поверхностные детали без образования незаполненных участков. Важность текучести материала возрастает по мере уменьшения размеров деталей и усложнения геометрии.
Воздушное управление
Мелкие пузырьки, которые могут быть несущественны при изготовлении простой формы, способны разрушить надписи, текстуры или острые кромки в прецизионной форме. Поэтому метод смешивания, направление заливки и дегазация должны планироваться с учётом реального уровня детализации мастер-формы.
Контролируемое извлечение отливки
Деликатные выступы и обратные уклоны могут быть повреждены, если для их извлечения требуется чрезмерное усилие. Форма должна обладать достаточной гибкостью, чтобы открываться вокруг таких элементов, не становясь при этом настолько мягкой, чтобы терять опорную способность.
Опора формы
Мягкая форма хорошо воспроизводит детали, но может деформироваться во время литья. Толщина стенок, опорная поддержка и твёрдость по Шору должны рассматриваться совместно, чтобы обеспечить стабильность формы в процессе эксплуатации.
Совместимость с мастер-моделью
Точная форма может утратить критически важные детали, даже если небольшой участок не затвердеет должным образом. Перед заливкой полной формы следует протестировать новые материалы для мастер-моделей, покрытия, клеи, моделирующие составы и смазки для распалубки.
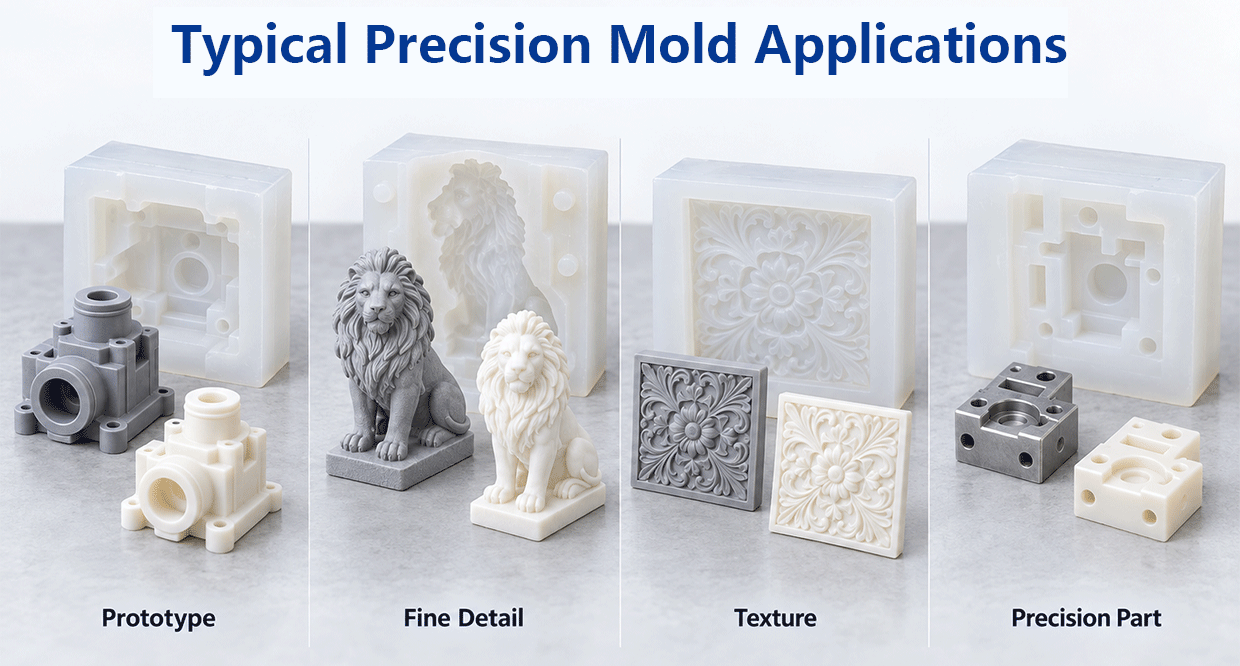
Типичные области применения точных форм
Изготовление точных форм не ограничивается одной отраслью. Общим для всех этих применений является необходимость воспроизведения мелкой геометрии и деталей поверхности при одновременном сохранении практичности формы в плане обработки, опоры и распалубки.
Воспроизведение прототипов и мастер-моделей
Для мастеров разработки продукции — прототипные детали и небольшие производственные модели, где кромки, размеры и особенности поверхности должны чётко передаваться в форму.
Детализированные фигурки и скульптуры
Для лиц, волос, текстур одежды, гравировок и декоративных деталей, где захваченный воздух или чрезмерное усилие при демонтаже могут снизить качество репликации.
Воспроизведение текстур и узоров
Для тиснёных узоров, гравированных поверхностей, текстурных пластин и повторяющихся декоративных элементов, которые должны оставаться видимыми по всей поверхности готовой формы.
Мелкие прецизионные компоненты
Для мелких формованных компонентов с узкими углублениями, тонкой геометрией или компактной структурой, где необходимо тщательно сбалансировать поддержку формы и доступ к деталям.
Репликация декоративных мастер-моделей
Для рельефов, индивидуальных мастер-моделей и декоративных компонентов, требующих чистой передачи деталей и гибкого извлечения из формы.
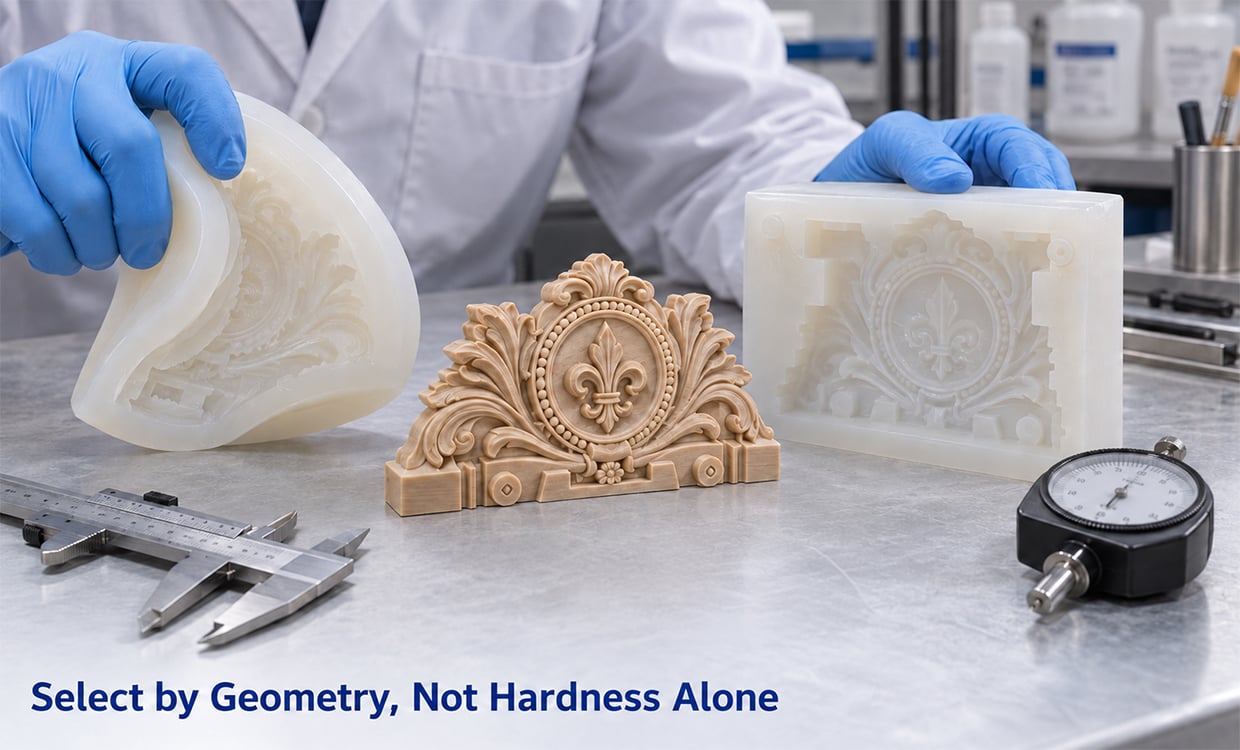
Как выбрать силикон для изготовления прецизионных форм
Не начинайте с числа твёрдости по Шору. Начните с наиболее сложного элемента матрицы, затем определите, насколько эластичность и поддержка необходимы готовой форме.
1. Оцените наименьший элемент
Проверьте самый узкий паз, самую мелкую гравировку или самый глубокий рельефный узор. Если эти участки труднодоступны, исходной точкой может стать марка с более низкой вязкостью.
2. Проверьте обратные уклоны
Сильные обратные уклоны требуют большей эластичности при извлечении формы. Слишком жёсткая марка может повысить нагрузку на хрупкие элементы матрицы, тогда как более мягкая форма может потребовать дополнительной поддержки.
3. Учитывайте размер формы
Маленькая детализированная форма и большая детализированная форма не требуют одинакового уровня поддержки. Более крупные формы обычно требуют повышенного внимания к толщине стенок и структурной устойчивости.
4. Учитывайте метод поддержки
Если используется жёсткая опорная оболочка или более толстые стенки формы, более эластичный силикон всё равно может обеспечить достаточную устойчивость. Таким образом, конструкцию формы можно адаптировать совместно с твёрдостью материала.
5. Проверьте основной материал
фотополимеры для 3D-печати, покрытия, краски, клеи и разделительные агенты могут по-разному вести себя при использовании с платиновым отвердителем силикона. Перед изготовлением полной формы протестируйте фактическую готовую поверхность.
6. Подберите марку под ваше оборудование
Ручная заливка, вакуумная обработка и дозирующее оборудование создают разные практические условия. Выбранная марка должна соответствовать реальному методу производства и размеру партии.
Резюме выбора
| Требуемая точность | Направление выбора |
| Очень мелкая текстура | Оцените марки с более низкой вязкостью |
| Сложные выступы и углубления | Отдавайте предпочтение эластичности |
| Большая точная форма | Усилить опору формы |
| Тонкие детали + увеличенный размер | Сбалансировать текучесть и прочность |
| Новый основной материал | Сначала провести тест совместимости |
| Повторяющееся производство | Проверить стабильность процесса |
Рекомендуемый технический диапазон для точных применений
Для точных форм обычно требуется достаточная текучесть, чтобы заполнить тонкие геометрические элементы, и достаточная прочность отвержденного материала, чтобы сохранить форму формы. Правильный баланс зависит от размера деталей, наличия уступов, габаритов формы и конструкции опор.
Марки с пониженной вязкостью
В качестве первого направления оценки использовать марки с пониженной вязкостью, если затруднено заполнение узких канавок, детализированных текстур и углубленных элементов.
Марки со средней твёрдостью
Средние марки обеспечивают полезный баланс между гибкостью демонтажа и поддержкой формы для многих общих точных применений.
Более твёрдые марки
Более твёрдые марки могут улучшить структурную поддержку, однако варианты с самой высокой твёрдостью также обладают значительно более высокой вязкостью. Для очень тонкой геометрии перед переходом к самым твёрдым маркам следует проверить текучесть.
Справочник по выбору точности
| Свойство | Справочная информация |
| Система материалов | Платиновый отверждение / отверждение присоединением |
| Пропорции смешивания | 1:1 |
| Время работы | Примерно 30 мин |
| Справочное отверждение | Примерно 4 ч при комнатной температуре |
| Доступная твёрдость | По Шору А: 0–45 |
| Низкая/средняя вязкость марок | Примерно 1500–1600 мПа·с |
| 40A–45A | Значительно более высокая вязкость |
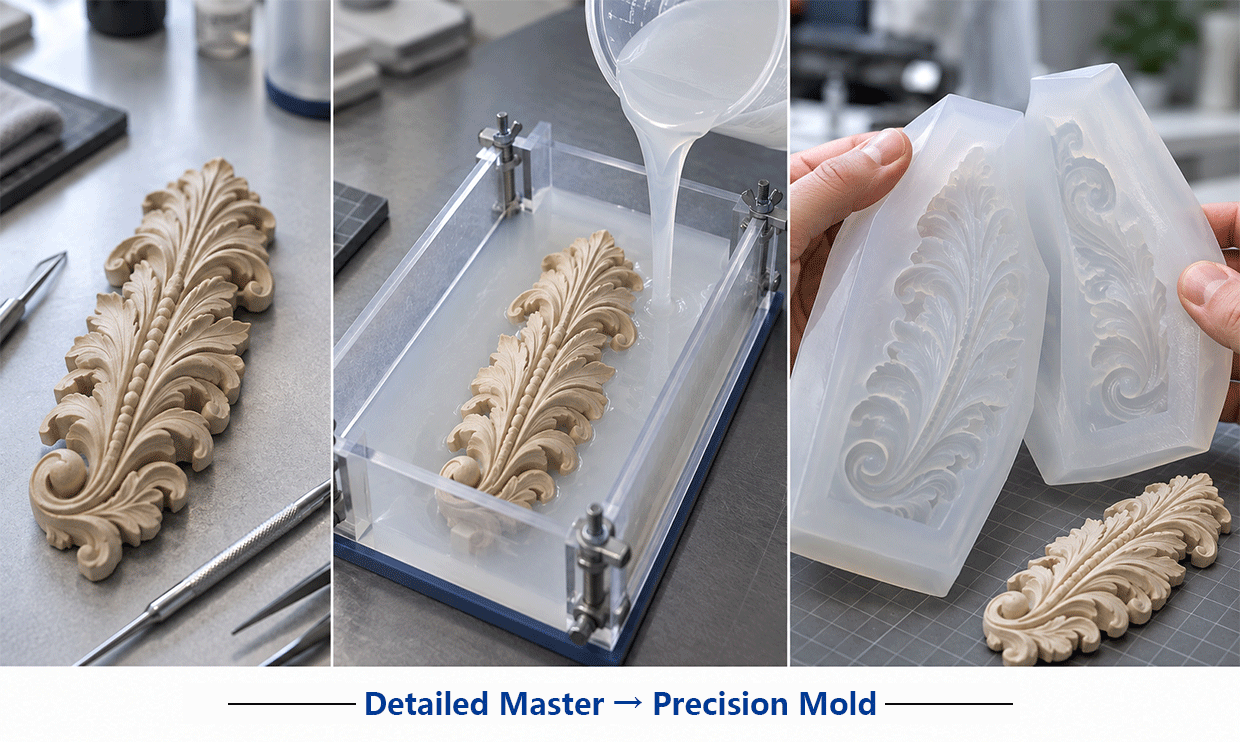
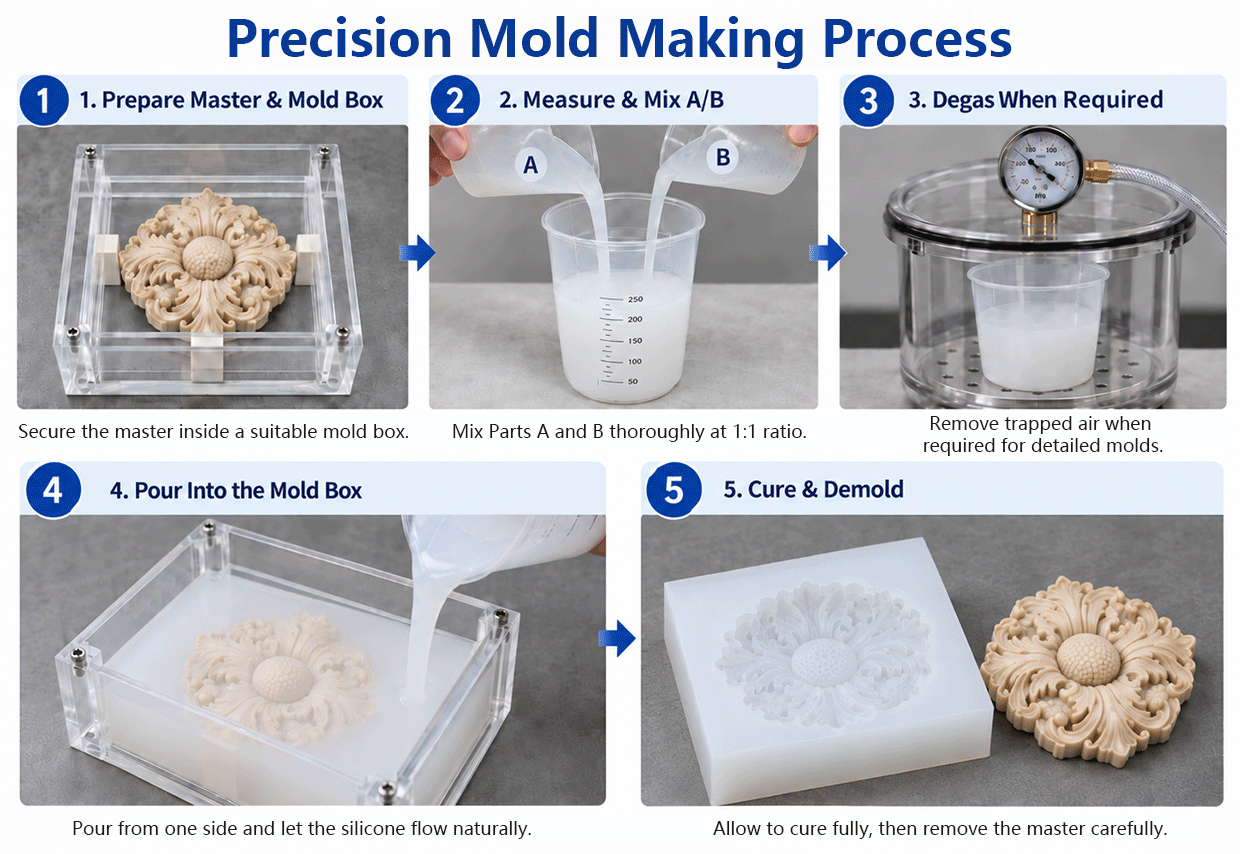
Процесс изготовления точных форм
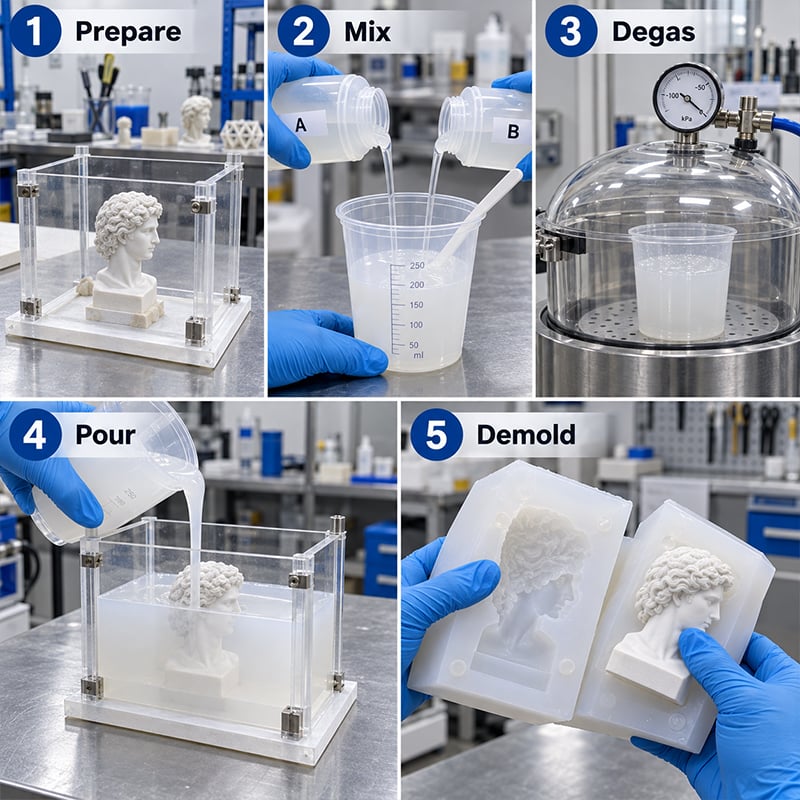
01 Проверка эталона
Выявите узкие углубления, мелкий шрифт, обратные уклоны и участки, где воздух может задержаться, до подготовки формы.
02 Проверка совместимости поверхности
Если для эталона используется новый фотополимер, покрытие, клей, пластилин или разделительное средство, сначала протестируйте небольшой участок. Полная форма не должна быть первым тестом на совместимость.
03 Подготовка конструкции формы
Оставьте достаточное пространство вокруг эталона для обеспечения необходимой толщины стенок и убедитесь, что опорная конструкция не препятствует притоку силикона к детализированным участкам.
04 Смешивание компонентов A и B
Смешайте компоненты A и B в указанном соотношении 1:1 до получения однородной массы. Минимизируйте попадание избыточного воздуха при смешивании.
05 Дегазация при необходимости
Если при смешивании в состав попадает воздух, для удаления пузырьков можно применить вакуумную дегазацию — особенно когда наличие пузырьков может повлиять на качество тонких поверхностей или рельефных участков.
06 Заливка для доступа к деталям
Заливайте силикон равномерно из одной точки, позволяя ему естественным образом растекаться по мастер-модели, а не направляйте струю повторно непосредственно на мелкие детали.
07 Отверждение, расформовка и осмотр
После отверждения осмотрите канавки, углы, текстуры и рельефные участки до утверждения класса и технологии для серийного производства.
Эксплуатационные характеристики и совместимость с мастер-моделью
Точная репликация зависит от полной системы изготовления форм, а не только от самого силикона. Поверхность мастер-модели, покрытие, способ применения разделительного состава и условия обработки влияют как на правильность отверждения материала, так и на точность воспроизведения заданных деталей.
Платиновый силикон может подавляться некоторыми аминами, соединениями, содержащими серу, и органооловянными соединениями. При наличии таких веществ на поверхности мастер-модели силикон может остаться частично неотвержденным или образовать локальные мягкие участки.
Это особенно важно при использовании мастер-моделей, изготовленных методом 3D-печати или с покрытием. Две детали, выполненные из внешне похожих смол, могут вести себя по-разному, если различаются их состав, метод постобработки или обработка поверхности. Вместо предположений о совместимости всех напечатанных деталей следует тестировать фактическую поверхность готовой мастер-модели.
Средства для облегчения демонтажа также необходимо протестировать при первом применении в данном процессе. Небольшой пробный цикл отверждения позволяет подтвердить совместимость мастер-модели, обработки её поверхности и силикона до начала использования больших объёмов.
При высокоточных работах даже небольшой неотвержденный участок может повредить надписи, тонкую текстуру или чёткие переходы. Таким образом, тестирование совместимости защищает как мастер-модель, так и качество конечной формы.
Испытания нанесения и контроль качества для высокоточных форм
Одного технического справочного таблицы недостаточно, чтобы определить, сможет ли конкретный силикон точно воспроизвести заданную мастер-модель. Точность геометрии, толщина стенок, химический состав поверхности и способ обработки — всё это может повлиять на качество конечной формы.
Для точных применений представительная испытательная форма может помочь оценить течение материала в узкие детали, захват воздуха вокруг углубленных элементов, поведение при демонтаже формы и степень поддержки, обеспечиваемую отвержденной формой.
Такой тип оценки особенно полезен при смене основного материала, уменьшении размеров элементов, увеличении размеров формы или переходе к другому диапазону твердости. Цель — подтвердить, что силикон, мастер-модель и метод обработки совместимы и обеспечивают требуемое качество репликации.
Оценка применения может включать
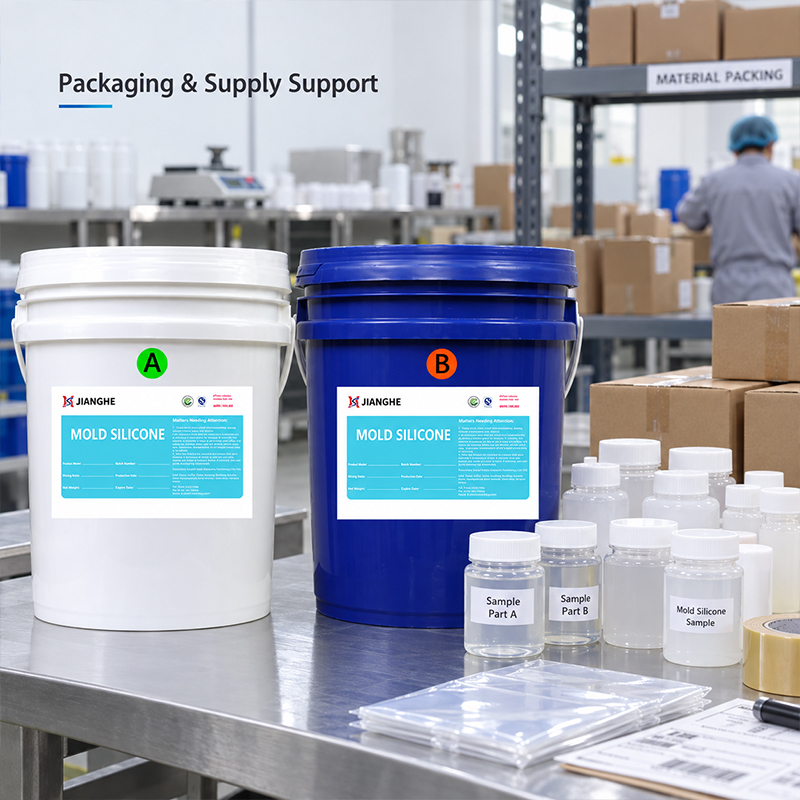
Упаковка, индивидуальная настройка и поддержка поставок
После утверждения точного материала для пресс-форм повторное производство зависит от однозначной идентификации марки, практичной упаковки и чёткой технической документации.
Образцы можно использовать для подтверждения совместимости выбранной марки с вашей базовой геометрией и методом обработки до перехода к оптовым закупкам.
Упаковку можно организовать в соответствии с требованиями заказа. Также возможны варианты OEM и собственных торговых марок для дистрибьюторов, брендов и других квалифицированных проектов.
Для точных применений наиболее полезной информацией является материал матрицы, минимальный размер элемента, габариты пресс-формы, выступы под углом, требуемая эластичность и материал литья. Эти данные позволяют выбрать марку точнее, чем запрос значения твёрдости по Шору без контекста применения.
После утверждения марки силикона идентификация образцов, техническая документация и спецификации на оптовые заказы могут быть согласованы для последующих закупок.
Оценка образцов
Оцените выбранную марку силикона с использованием вашего реального мастер-образца и процесса формования до размещения оптового заказа.
Соответствие марок
Выберите подходящую твёрдость и диапазон переработки на основе геометрии мастер-образца, размеров формы и требований к выемке.
OEM и приватная маркировка
Варианты упаковки, маркировки и частных торговых марок могут быть обсуждены для проектов и программ дистрибуции, соответствующих квалификационным требованиям.
Оптовая поставка
Обеспечиваем поддержку повторных закупок за счёт согласования идентификации марки, технической документации и спецификаций заказа.
Часто задаваемые вопросы:
Вопрос 1: Что делает силикон пригодным для изготовления точных форм?
Необходимо обеспечить баланс трёх параметров: заполнение тонких деталей, гибкость при выемке и достаточная жёсткость для сохранения формы во время манипуляций и литья.
Вопрос 2: Всегда ли более низкая вязкость предпочтительна для форм с высокой детализацией?
Нет. Более низкая вязкость может помочь материалу проникнуть в узкие детали, однако готовая форма всё равно должна обладать достаточной прочностью. Оптимальный выбор зависит от размеров элементов, наличия обратных уклонов, габаритов формы и толщины стенок.
Вопрос 3: Какую твёрдость по Шору следует использовать?
Не существует единой твёрдости по Шору, подходящей для всех прецизионных форм. Более мягкие марки могут облегчить работу со сложными обратными уклонами, тогда как средние или более твёрдые марки обеспечивают большую прочность. Начинайте с геометрии мастер-модели, а не с числа по Шору.
Вопрос 4: Можно ли использовать платиновый силикон с мастер-моделями из фотополимерной смолы, напечатанными на 3D-принтере?
Это возможно, однако предварительно необходимо протестировать фактическую напечатанную и постобработанную поверхность. Состав смолы, режим постобработки и методы обработки поверхности могут повлиять на совместимость.
Вопрос 5: Что может вызвать подавление отверждения?
Некоторые амины, серосодержащие материалы и органооловянные соединения могут мешать процессу отверждения. Перед запуском в серийное производство протестируйте все незнакомые материалы мастер-моделей, покрытия, клеи и разделительные составы.
Вопрос 6: Требуется ли вакуумная дегазация для прецизионных форм?
Не всегда. Вакуумная дегазация полезна, когда при смешивании вводится воздух или когда пузырьки могут повлиять на тонкие поверхности и рельефную геометрию.
В7: Сколько времени отведено на работу?
В технической документации указано примерно 30 минут рабочего времени при заданных эталонных условиях. Повышенная температура сокращает время работы, а пониженная — увеличивает его.
В8: Следует ли протестировать образец перед серийным производством?
Да. Представительное испытание особенно полезно при использовании новых основных материалов, сложных обратных уклонов или очень мелких деталей, поскольку оно подтверждает как выбор материала, так и метод обработки до размещения крупного заказа.