 EN
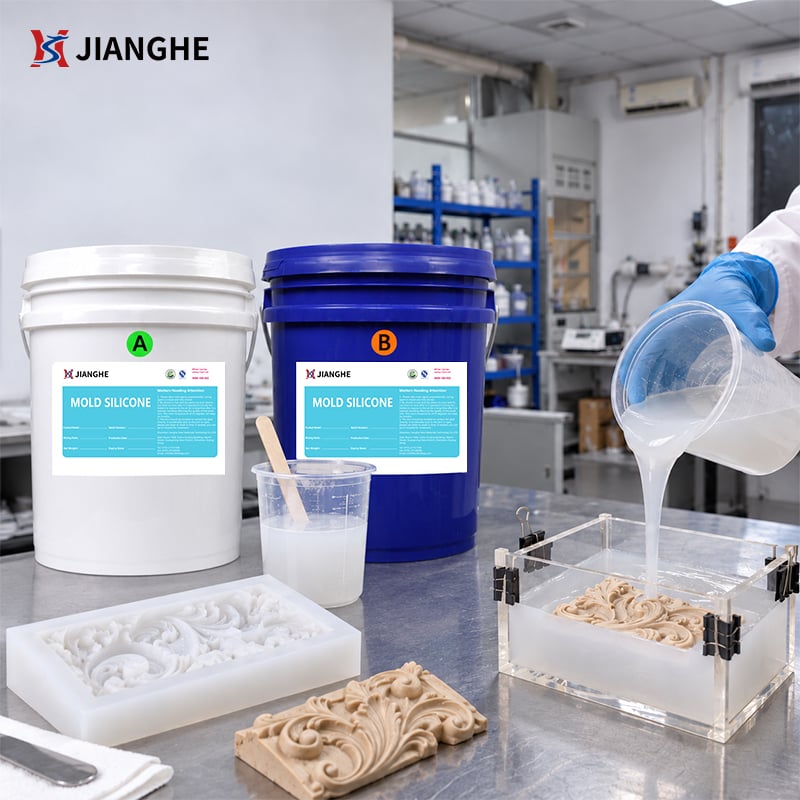
Caucho de silicona curado en platino para la fabricación precisa de moldes
Modelo :serie 717AB-F Proporción de Mezcla : 1:1
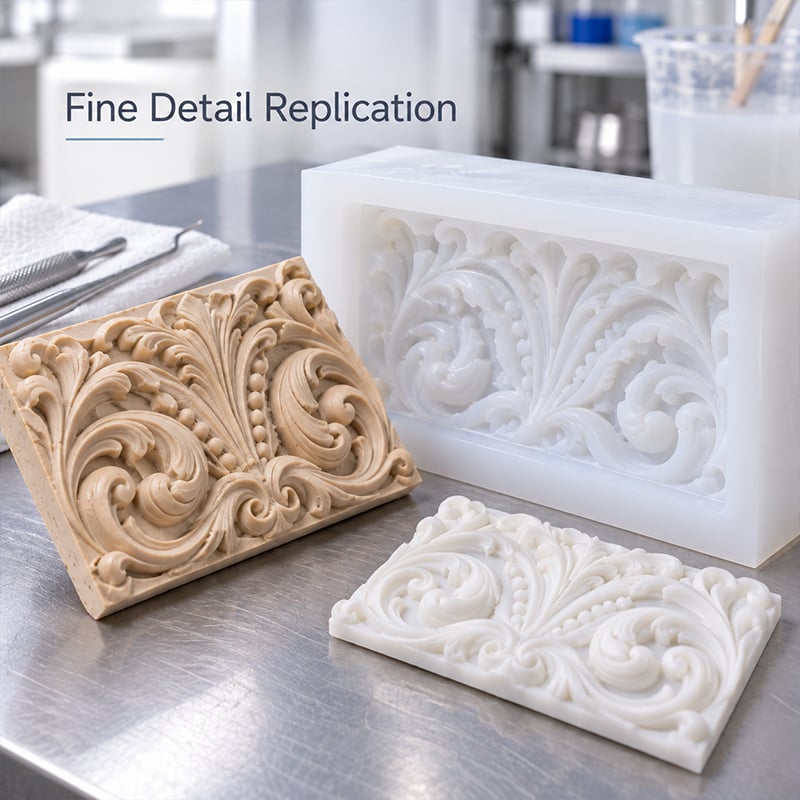
Diseñado para la fabricación precisa de moldes donde deben reproducirse con limpieza ranuras finas, tipografía pequeña, texturas complejas y desbordes delicados. Determinadas calidades de la serie 717AB-F ofrecen la fluidez necesaria para alcanzar geometrías detalladas, manteniendo al mismo tiempo suficiente flexibilidad para un desmoldeo controlado y suficiente rigidez para un manejo estable del molde.
Características principales:
- Buena fluidez en características finas y estrechas.
- Desmoldeo flexible alrededor de geometrías delicadas.
- Varias opciones de dureza para distintas estructuras de molde.
- Pruebas de compatibilidad con nuevos materiales maestros.
Perfecto para:
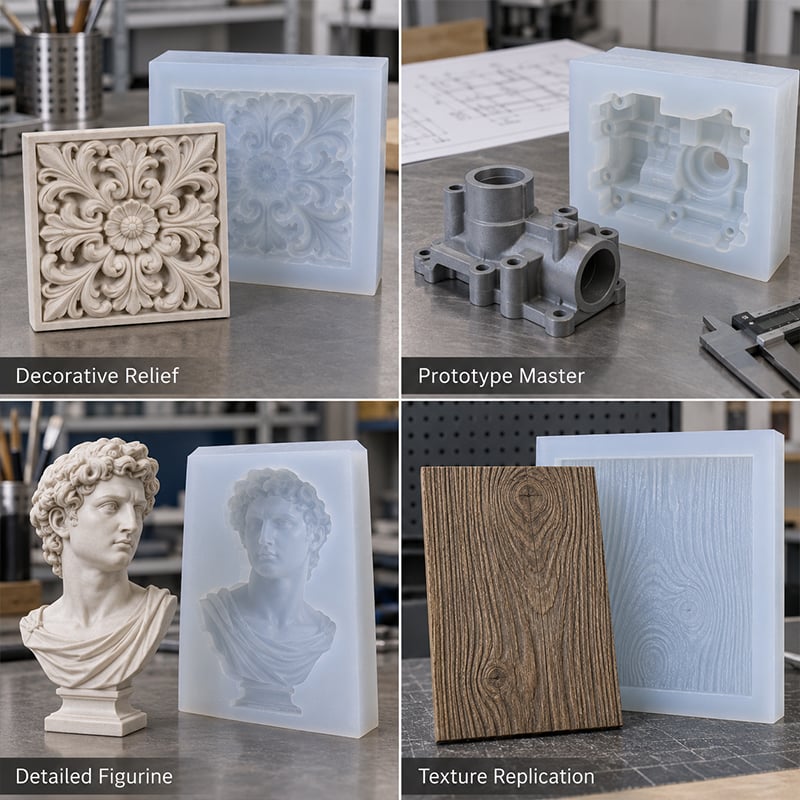
Modelos prototipo · Figurillas detalladas · Replicación de texturas · Componentes de precisión · Modelos maestros decorativos

- Resumen
- Productos recomendados
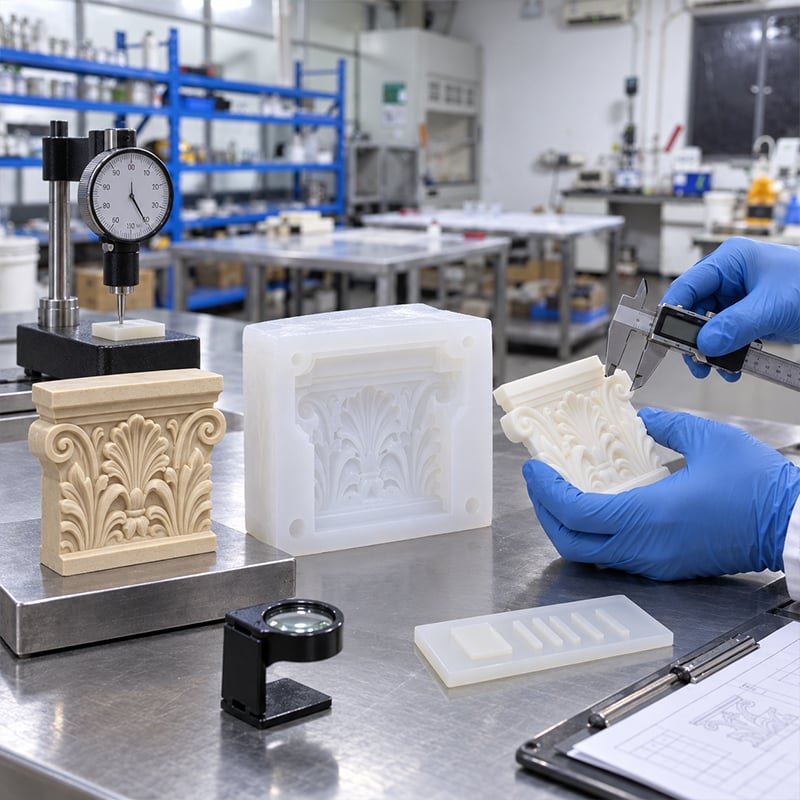
- Evaluación de la viscosidad: ayuda a confirmar si el material puede fluir hacia ranuras finas y detalles estrechos.
- Prueba de dureza Shore: ayuda a verificar si el molde curado tiene el equilibrio adecuado entre flexibilidad y soporte.
- Prueba de compatibilidad con el modelo maestro: comprueba si la silicona se cura correctamente sobre la superficie real del modelo maestro.
- Verificación de la replicación de detalles: confirma si los caracteres, texturas, esquinas y características rebajadas se reproducen con claridad.
- Evaluación del desmoldeo: verifica si las características delicadas se pueden liberar sin necesidad de una fuerza excesiva ni deformación.
Diseñado para la fabricación precisa de moldes
Los moldes de precisión suelen fallar primero en los detalles más pequeños. Las ranuras estrechas pueden no llenarse por completo, el aire puede quedar atrapado alrededor de texturas rebajadas, los desbastes delicados pueden dañarse durante el desmolde y un molde demasiado blando puede deformarse durante la fundición.
Por lo tanto, la silicona adecuada debe hacer más que curarse hasta la dureza correcta. Debe fluir hacia geometrías detalladas, desprenderse del patrón sin necesidad de una fuerza excesiva y seguir ofreciendo suficiente soporte para mantener la forma del molde durante su uso.
Para patrones con texturas finas, tipografía pequeña o canales estrechos, grados de menor viscosidad pueden ayudar al material a alcanzar áreas difíciles con mayor facilidad. Para moldes de precisión más grandes o estructurados, puede requerirse mayor dureza y soporte, de modo que el molde terminado permanezca estable durante el manejo y la fundición.
El mejor grado depende del diseño real del patrón. Un patrón pequeño y altamente detallado puede necesitar un equilibrio distinto entre fluidez y flexibilidad que un molde de precisión más grande con el mismo nivel de detalle superficial.
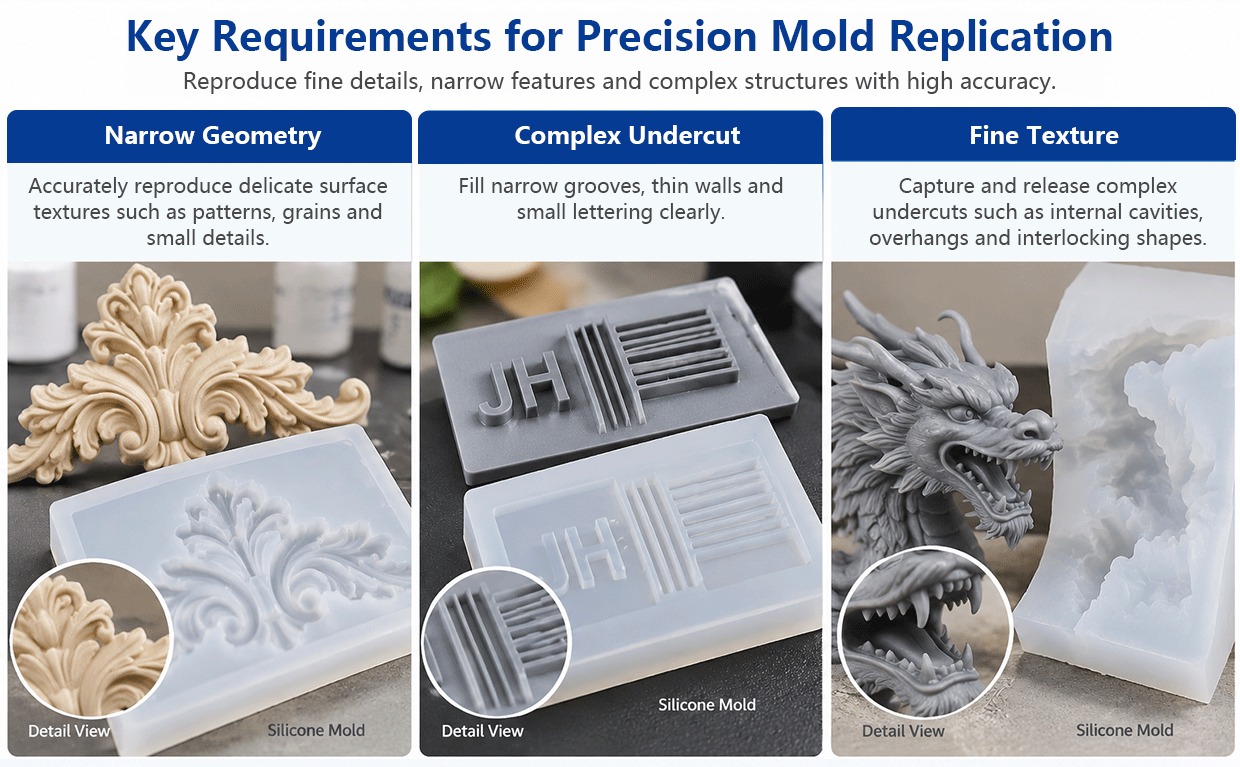
Requisitos clave para la replicación precisa de moldes
Cuando el patrón contiene detalles finos, el menor problema de procesamiento puede convertirse en un defecto visible en el molde terminado. Los siguientes puntos suelen ser los más importantes al seleccionar silicona para replicación precisa.
Relleno de detalles finos
La silicona debe alcanzar ranuras estrechas, letras en relieve negativo, transiciones afiladas y pequeños detalles superficiales sin dejar zonas sin rellenar. El flujo del material adquiere mayor importancia a medida que disminuye el tamaño de los detalles y se incrementa la complejidad de la geometría.
Control de aire
Las pequeñas burbujas, que tal vez no supongan un problema en un molde sencillo, pueden destruir letras, texturas o bordes afilados en un molde de precisión. Por tanto, el método de mezcla, la dirección de vertido y la desgasificación deben planificarse teniendo en cuenta el nivel real de detalle del patrón.
Desmoldeo controlado
Las salientes delicadas y los rebajes pueden dañarse si se requiere demasiada fuerza durante la desmoldeo. El molde necesita suficiente flexibilidad para abrirse alrededor de estas características sin volverse tan blando que pierda soporte.
Soporte del molde
Un molde blando puede reproducir bien los detalles, pero podría deformarse durante la fundición. El espesor de las paredes, el soporte posterior y la dureza Shore deben considerarse conjuntamente para mantener estable el molde durante su uso.
Compatibilidad con el patrón
Un molde de precisión puede perder detalles críticos si incluso una pequeña zona no cura adecuadamente. Los nuevos materiales para patrones, recubrimientos, adhesivos, compuestos de modelado y agentes desmoldantes deben probarse antes de verter el molde completo.
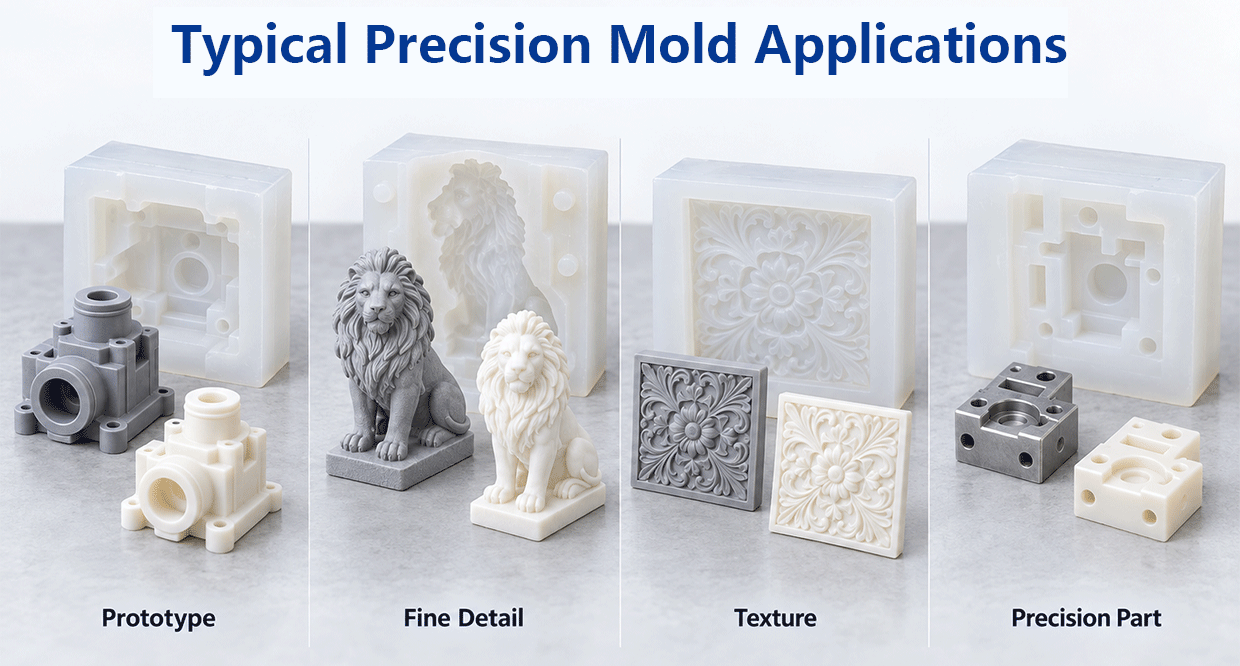
Aplicaciones típicas de moldes de precisión
La fabricación de moldes de precisión no está limitada a una sola industria. Lo que tienen en común estas aplicaciones es la necesidad de reproducir geometrías pequeñas y detalles superficiales, manteniendo al mismo tiempo el molde práctico de procesar, soportar y desmoldar.
Replicación de prototipos y modelos patrón
Para maestros del desarrollo de productos: piezas prototipo y modelos de producción en pequeña escala, donde los bordes, las dimensiones y las características superficiales deben transferirse con claridad al molde.
Figurillas y esculturas detalladas
Para rostros, cabello, texturas de ropa, grabados y detalles decorativos, donde el aire atrapado o una fuerza excesiva de desmoldeo pueden reducir la calidad de la réplica.
Réplica de texturas y patrones
Para patrones en relieve, superficies grabadas, placas texturizadas y detalles decorativos repetidos que deben permanecer visibles en toda la superficie final del molde.
Componentes de precisión pequeños
Para componentes moldeados pequeños con rebajes estrechos, geometría fina o estructuras compactas, donde debe equilibrarse cuidadosamente el soporte del molde y el acceso a los detalles.
Réplica precisa de piezas decorativas
Para relieves, piezas maestras personalizadas y componentes decorativos que requieren una transferencia nítida de los detalles y una extracción flexible del molde.
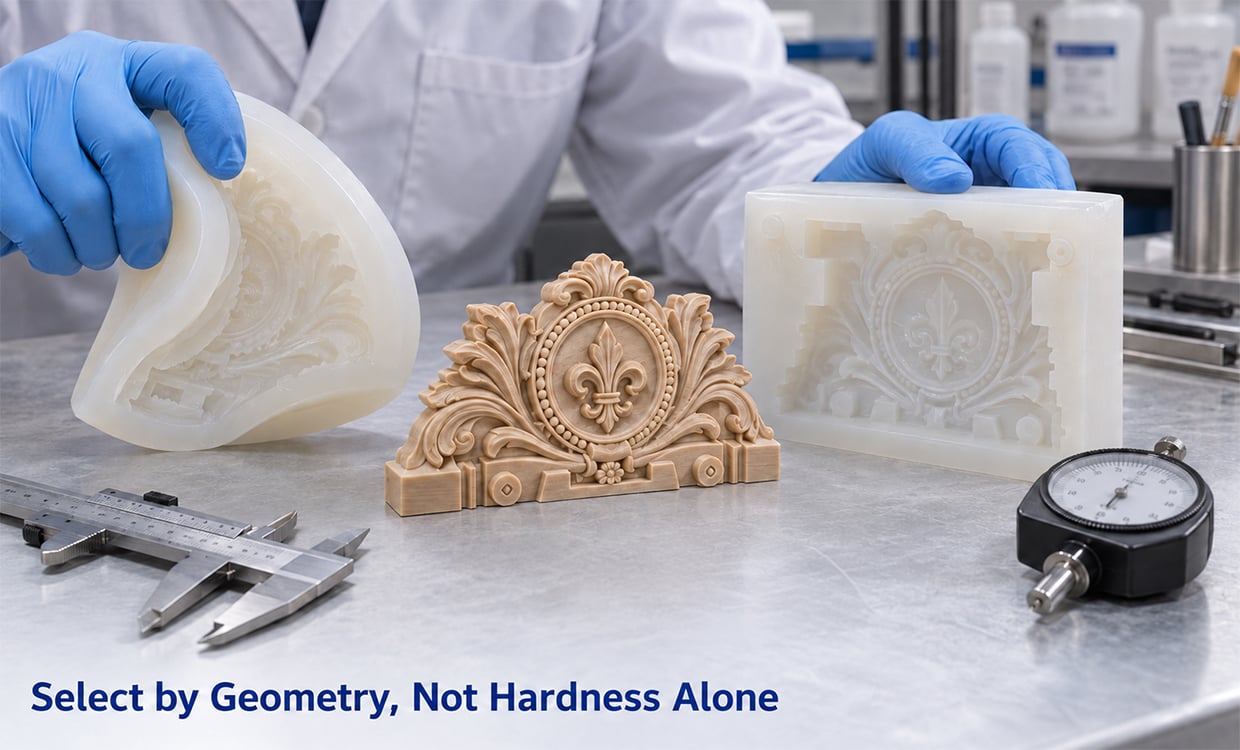
Cómo seleccionar silicona para la fabricación precisa de moldes
No comience con un número de dureza Shore. Comience con la característica más difícil del modelo maestro y, luego, decida cuánta flexibilidad y soporte necesita el molde terminado.
1. Observe la característica más pequeña
Revise la ranura más estrecha, la tipografía más pequeña o la textura más profundamente rebajada. Si resulta difícil acceder a estas zonas, un grado de menor viscosidad puede ser un punto de partida más adecuado.
2. Revise los desbastes
Los desbastes pronunciados requieren mayor flexibilidad durante el desmoldeo. Un grado demasiado rígido puede aumentar la tensión sobre las características delicadas del modelo maestro, mientras que un molde más blando podría necesitar soporte adicional.
3. Considere el tamaño del molde
Un molde pequeño detallado y un molde grande detallado no requieren el mismo nivel de soporte. Por lo general, los moldes más grandes exigen mayor atención al espesor de las paredes y a la estabilidad estructural.
4. Considere el método de soporte
Si se utiliza una carcasa de soporte rígida o una pared de molde más gruesa, un silicona más flexible aún puede ofrecer suficiente estabilidad. Por tanto, el diseño del molde puede ajustarse conjuntamente con la dureza del material.
5. Compruebe el material maestro
las resinas impresas en 3D, los recubrimientos, las pinturas, los adhesivos y los agentes desmoldantes pueden comportarse de forma distinta con silicona de curado al platino. Pruebe la superficie terminada real antes de fabricar el molde completo.
6. Ajuste el grado al equipo disponible
El vertido manual, el procesamiento al vacío y los equipos dosificadores crean distintas condiciones prácticas. El grado seleccionado debe adaptarse al método de producción real y al tamaño del lote.
Resumen de la selección
| Requisito de precisión | Dirección de selección |
| Textura muy fina | Evalúe grados de menor viscosidad |
| Desbastes complejos | Priorice la flexibilidad |
| Molde de precisión más grande | Refuerce el soporte del molde |
| Detalles finos + tamaño mayor | Equilibrar flujo y soporte |
| Nuevo material maestro | Primero realizar la prueba de compatibilidad |
| Producción repetida | Verificar la consistencia del proceso |
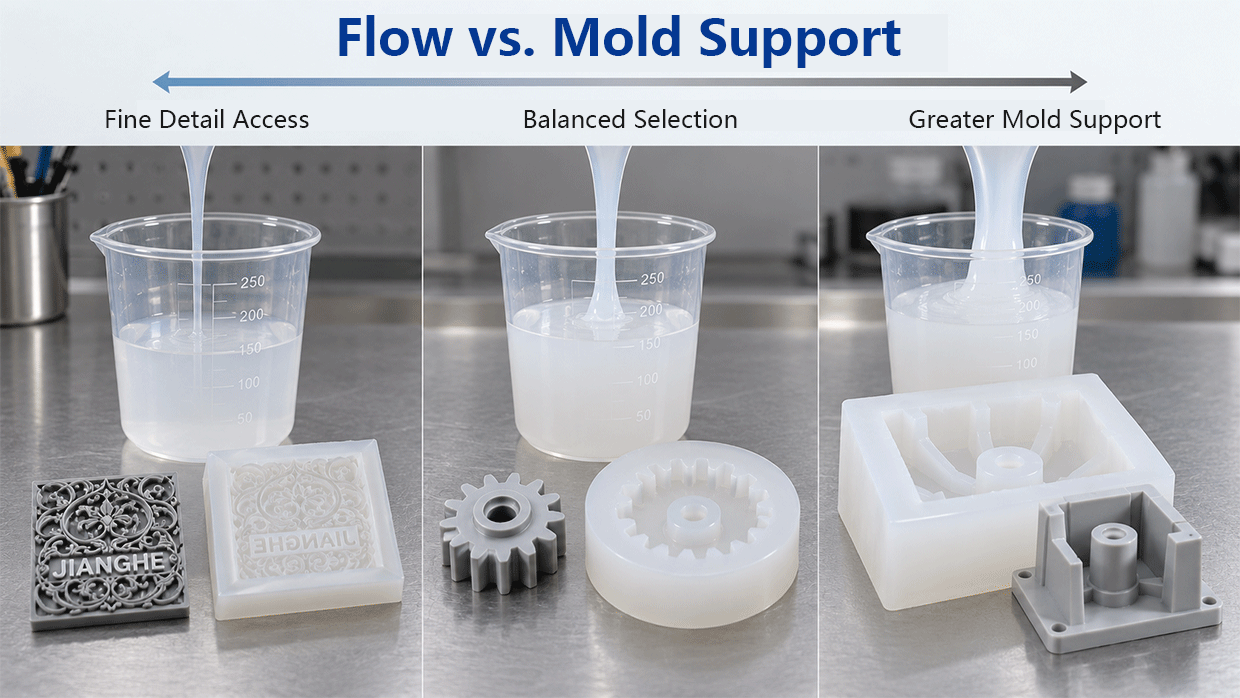
Rango técnico recomendado para aplicaciones de precisión
Los moldes de precisión normalmente requieren suficiente flujo para alcanzar geometrías finas y suficiente soporte curado para mantener la forma del molde. El equilibrio adecuado depende del tamaño de los detalles, los rebajes, las dimensiones del molde y el diseño del soporte.
Grados de menor viscosidad
Utilizar opciones de menor viscosidad como primera dirección de evaluación cuando resulte difícil llenar ranuras estrechas, texturas detalladas y características rebajadas.
Grados de dureza media
Los grados medios pueden ofrecer un equilibrio útil entre desmoldeo flexible y soporte del molde para muchas aplicaciones generales de precisión.
Grados más firmes
Los grados más firmes pueden mejorar el soporte estructural, pero las opciones de mayor dureza también tienen una viscosidad mucho más alta. Para geometrías muy finas, se debe verificar el flujo antes de pasar a los grados más firmes.
Referencia de selección de precisión
| Propiedad | Referencia |
| Sistema de material | Silicona de curado con platino / curado por adición |
| Proporción de Mezcla | 1:1 |
| Tiempo de trabajo | Aprox. 30 min |
| Curado de referencia | Aprox. 4 h a temperatura ambiente |
| Dureza disponible | Shore A 0–45 |
| Viscosidad baja/media | Aprox. 1500–1600 mPa·s |
| 40A–45A | Viscosidad significativamente más alta |
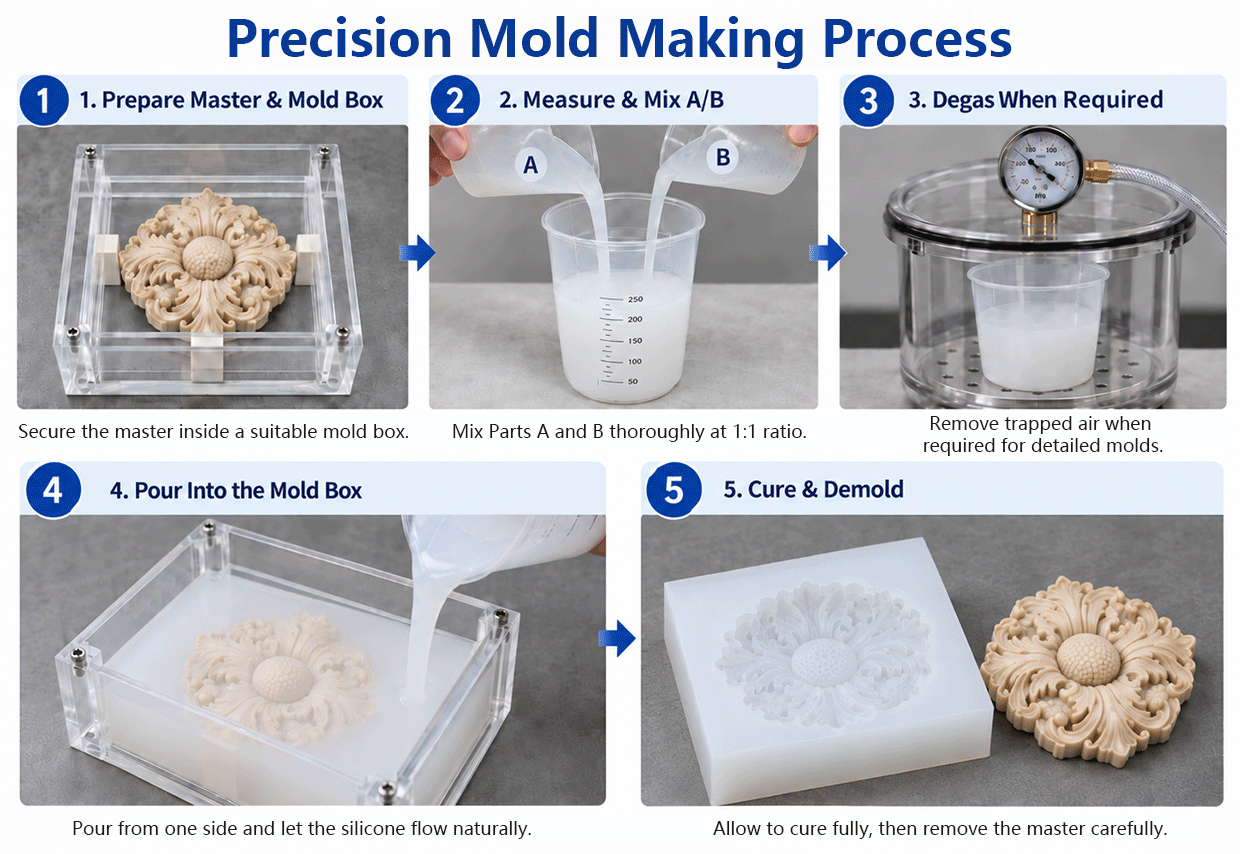
Proceso de fabricación de moldes de precisión
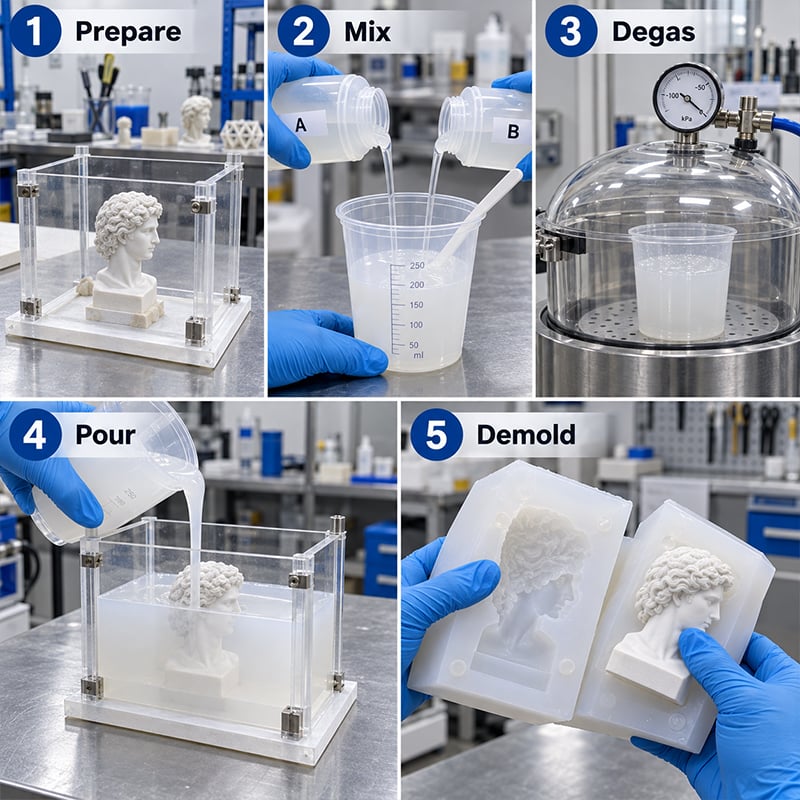
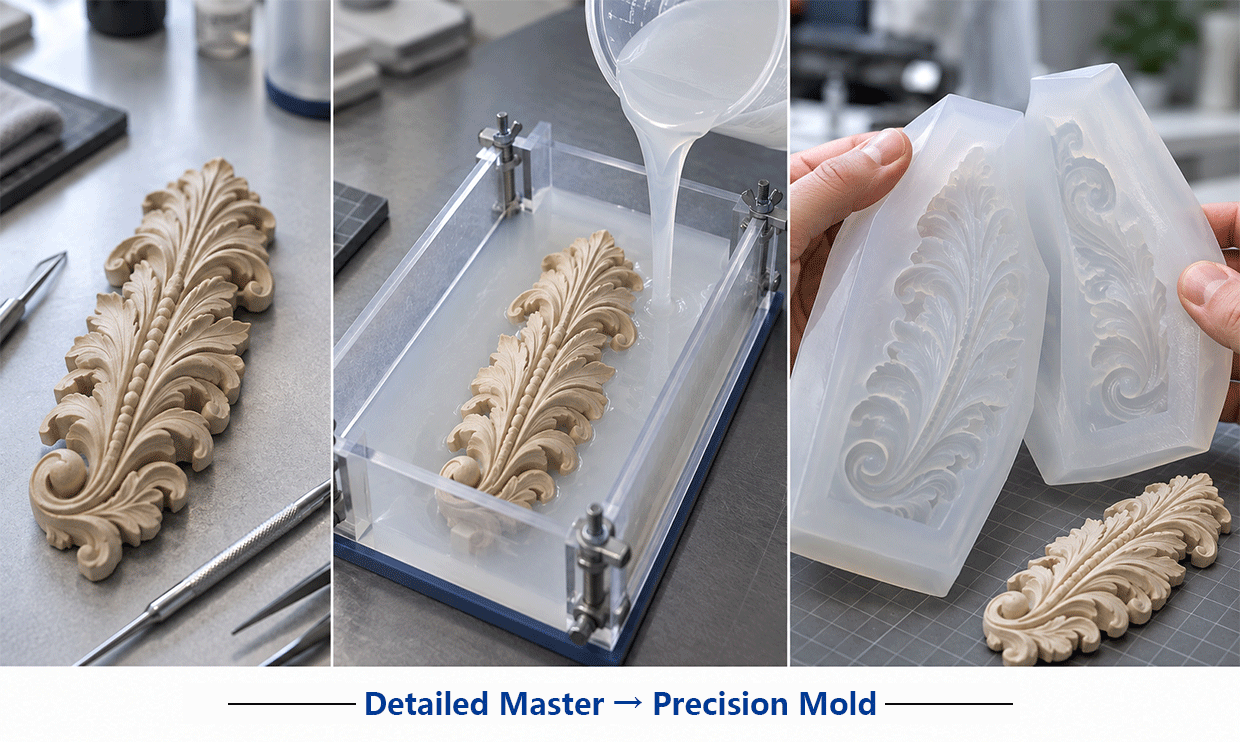
01 Inspeccionar la pieza maestra
Identificar zonas estrechas, textos pequeños, desbastes y áreas donde pueda quedar atrapado el aire antes de preparar el molde.
02 Probar la compatibilidad con la superficie
Si la pieza maestra utiliza una resina nueva, un recubrimiento, un adhesivo, una arcilla o un agente desmoldeante, probar primero una pequeña zona. Un molde completo no debe ser la primera prueba de compatibilidad.
03 Preparar la estructura del molde
Dejar suficiente espacio alrededor de la pieza maestra para lograr un espesor adecuado de pared y asegurarse de que la estructura de soporte no restrinja el flujo de silicona en las zonas detalladas.
04 Mezclar los componentes A y B
Mezclar los componentes A y B en la proporción especificada de 1:1 hasta obtener una mezcla uniforme. Minimizar la introducción innecesaria de aire durante la mezcla.
05 Desgasificar según sea necesario
Si se introduce aire durante la mezcla, se puede utilizar el desgasificado al vacío cuando las burbujas pudieran afectar superficies finas o geometrías reentrantes.
06 Verter para acceder a los detalles
Verter de forma constante desde un solo punto y permitir que la silicona fluya de manera natural alrededor del modelo maestro, en lugar de dirigir repetidamente el chorro sobre los detalles finos.
07 Curado, desmoldeo e inspección
Tras el curado, inspeccionar ranuras, esquinas, texturas y áreas reentrantes antes de aprobar el grado y el proceso para su producción repetida.
Rendimiento y compatibilidad con el modelo maestro
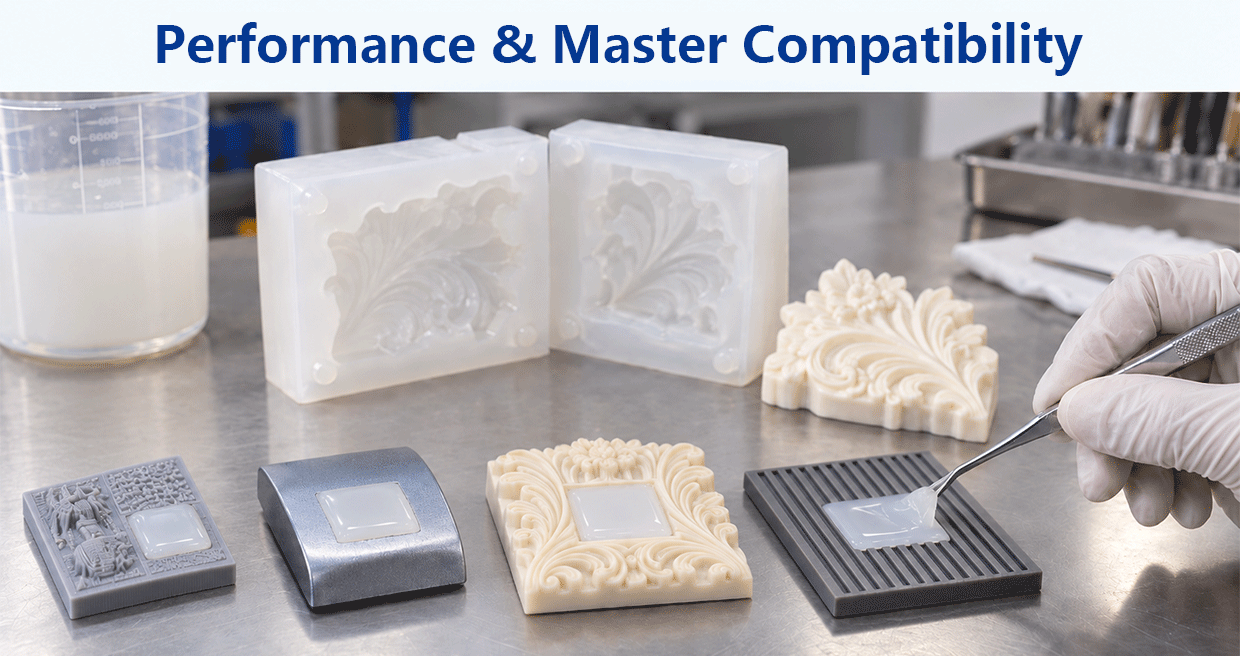
La replicación precisa depende del sistema completo de fabricación de moldes, no solo de la silicona en sí. La superficie del modelo maestro, el recubrimiento, el método de desmoldeo y las condiciones de procesamiento afectan todos si el material cura correctamente y reproduce el detalle previsto.
La silicona de curado por platino puede inhibirse por ciertas aminas, sustancias que contienen azufre y compuestos organoestáñicos. Si estos materiales están presentes en la superficie del modelo maestro, la silicona podría permanecer parcialmente sin curar o desarrollar zonas localizadas blandas.
Esto es especialmente importante con matrices impresas en 3D y recubiertas. Dos piezas fabricadas con resinas de apariencia similar pueden comportarse de forma distinta si su formulación, su método de curado posterior o su tratamiento superficial difieren. Pruebe la superficie real de la matriz terminada en lugar de asumir que todas las piezas impresas son compatibles.
Los desmoldantes también deben probarse cuando se incorporan por primera vez al proceso. Una pequeña prueba de curado puede confirmar si la matriz, su tratamiento superficial y la silicona funcionan bien conjuntamente antes de usar una cantidad mayor.
En trabajos de precisión, incluso una pequeña zona sin curar puede dañar el marcado tipográfico, texturas finas o transiciones nítidas. Por tanto, las pruebas de compatibilidad protegen tanto la matriz como la calidad final del molde.
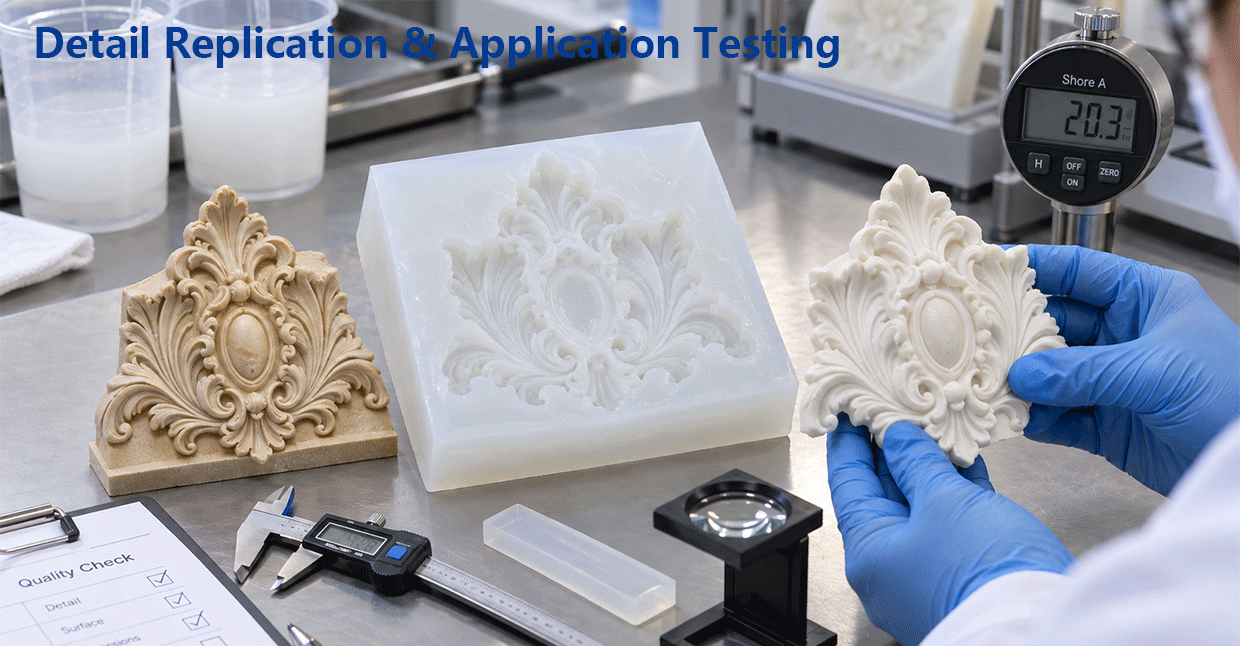
Pruebas de aplicación y control de calidad para moldes de precisión
Una tabla técnica de datos por sí sola no puede indicar si una silicona reproducirá con éxito una matriz específica. La geometría fina, el espesor de pared, la química superficial y el método de procesamiento pueden afectar todos ellos a la calidad final del molde.
Para aplicaciones de precisión, un molde de ensayo representativo puede ayudar a evaluar el flujo del material en detalles estrechos, el atrapamiento de aire alrededor de características rebajadas, el comportamiento al desmolde y el nivel de soporte proporcionado por el molde curado.
Este tipo de evaluación es especialmente útil al cambiar los materiales maestros, reducir el tamaño de las características, aumentar el tamaño del molde o pasar a un rango distinto de dureza. El objetivo es confirmar que la silicona, el modelo maestro y el método de procesamiento funcionan conjuntamente para lograr la calidad de replicación requerida.
La evaluación de la aplicación puede incluir
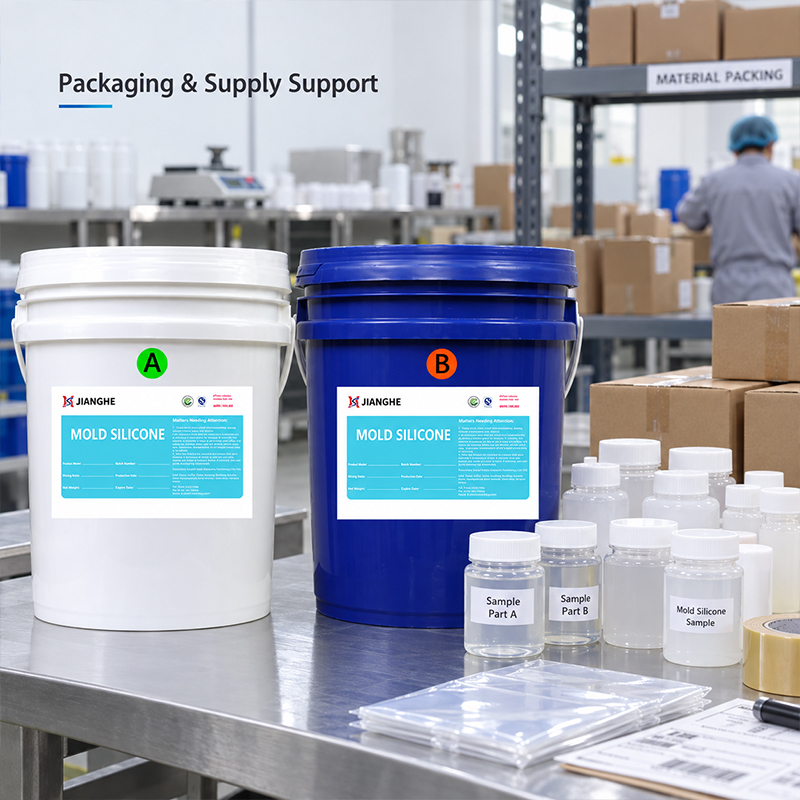
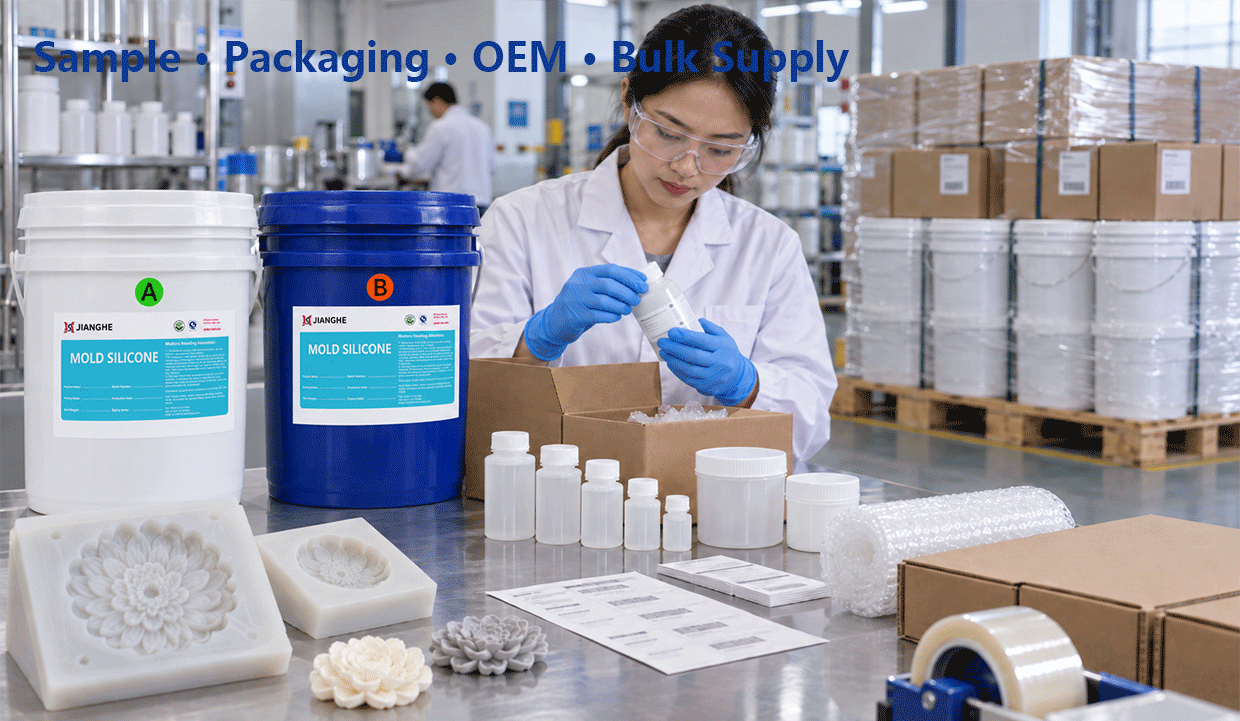
Embalaje, personalización y soporte logístico
Una vez que se ha aprobado un material de molde de precisión, la producción repetida depende de una identificación constante del grado, un embalaje práctico y una documentación técnica clara.
Las muestras se pueden utilizar para confirmar si el grado seleccionado es compatible con su geometría maestra y su método de procesamiento antes de proceder a la compra en volumen.
El embalaje se puede organizar según los requisitos del pedido. También se pueden analizar opciones OEM y de marca privada para distribuidores, marcas y otros proyectos calificados.
Para aplicaciones de precisión, la información más útil que se puede proporcionar incluye el material maestro, el tamaño mínimo de la característica, las dimensiones del molde, los salientes invertidos (undercuts), la flexibilidad requerida y el material de fundición. Estos detalles permiten una selección de grado más precisa que solicitar únicamente una dureza Shore sin contexto de aplicación.
Tras la aprobación de una graduación, se pueden alinear la identificación de la muestra, los documentos técnicos y las especificaciones del pedido en volumen para compras repetidas.
Evaluación de muestras
Evalúe la graduación de silicona seleccionada con su proceso real de maestro y molde antes de realizar la compra en volumen.
Asignación de grados
Seleccione la dureza y el rango de procesamiento adecuados según la geometría del maestro, el tamaño del molde y los requisitos de desmoldeo.
OEM y marca privada
Se pueden discutir las opciones de embalaje, etiquetado y marca privada para proyectos calificados y programas de distribución.
Suministro a granel
Apoyamos las compras repetidas mediante la alineación de la identificación de la graduación, los documentos técnicos y las especificaciones del pedido.
Preguntas Frecuentes:
P1: ¿Qué hace que una silicona sea adecuada para la fabricación precisa de moldes?
Debe equilibrar tres aspectos: fluidez para penetrar en geometrías finas, flexibilidad durante el desmoldeo y suficiente resistencia para mantener la forma del molde durante la manipulación y la fundición.
P2: ¿Es siempre mejor una menor viscosidad para moldes detallados?
No. Una menor viscosidad puede ayudar al material a alcanzar detalles estrechos, pero el molde terminado aún necesita suficiente soporte. La mejor opción depende del tamaño de las características, los rebajes, las dimensiones del molde y el espesor de las paredes.
P3: ¿Qué dureza Shore debo usar?
No existe una única dureza que funcione para todos los moldes de precisión. Las calidades más blandas pueden ayudar con rebajes complejos, mientras que las calidades medias o más rígidas pueden ofrecer mayor soporte. Comience con la geometría del modelo maestro, no con el número Shore.
P4: ¿Se puede usar silicona de platino con modelos maestros impresos en 3D con resina?
Es posible, pero primero debe probarse la superficie impresa y postcurada. La formulación de la resina, el postcurado y el tratamiento superficial pueden afectar la compatibilidad.
P5: ¿Qué puede causar la inhibición de la curación?
Ciertas aminas, materiales que contienen azufre y compuestos organoestáñicos pueden interferir con la curación. Pruebe los materiales desconocidos del modelo maestro, los recubrimientos, los adhesivos y los agentes desmoldantes antes de la producción completa.
P6: ¿Requieren los moldes de precisión desgasificación al vacío?
No siempre. La desgasificación al vacío es útil cuando la mezcla introduce aire o cuando las burbujas podrían afectar superficies delicadas y geometrías recesadas.
P7: ¿Cuánto tiempo de trabajo está disponible?
Los documentos técnicos indican aproximadamente 30 minutos de tiempo de trabajo bajo las condiciones de referencia especificadas. Una temperatura más alta reduce el tiempo de trabajo, mientras que una temperatura más baja lo prolonga.
P8: ¿Debo probar una muestra antes de la producción en masa?
Sí. Una prueba representativa es especialmente útil para nuevos materiales maestros, subcortes complejos o detalles muy finos, ya que confirma tanto la elección del material como el método de procesamiento antes de realizar un pedido mayor.