 EN
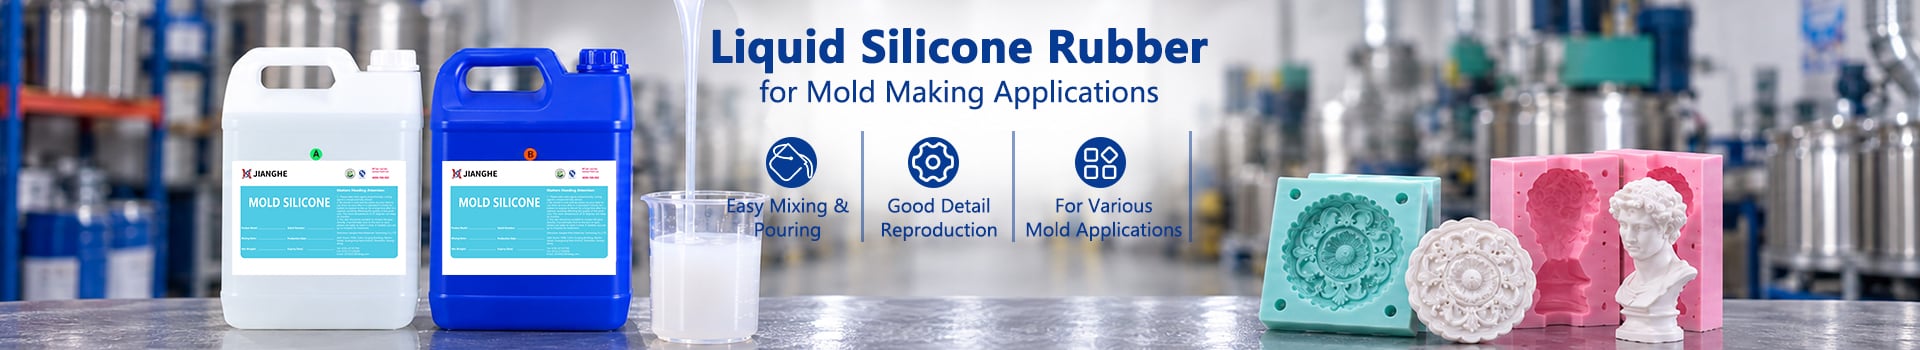
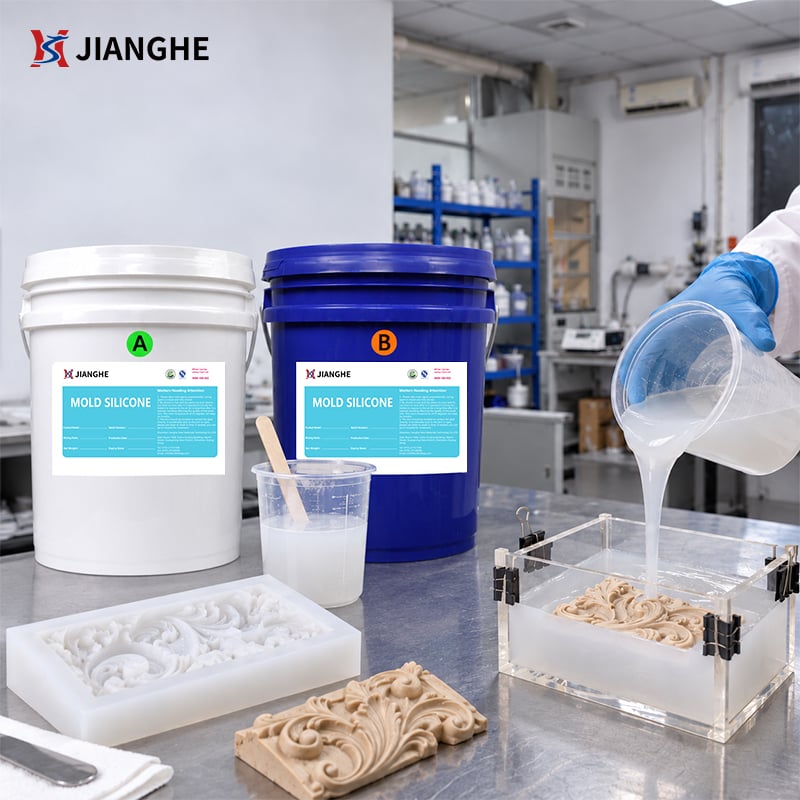
Platinumkure silikongummi for nøyaktig formframstilling
Modell :717AB-F-serien Blandingsforhold : 1:1
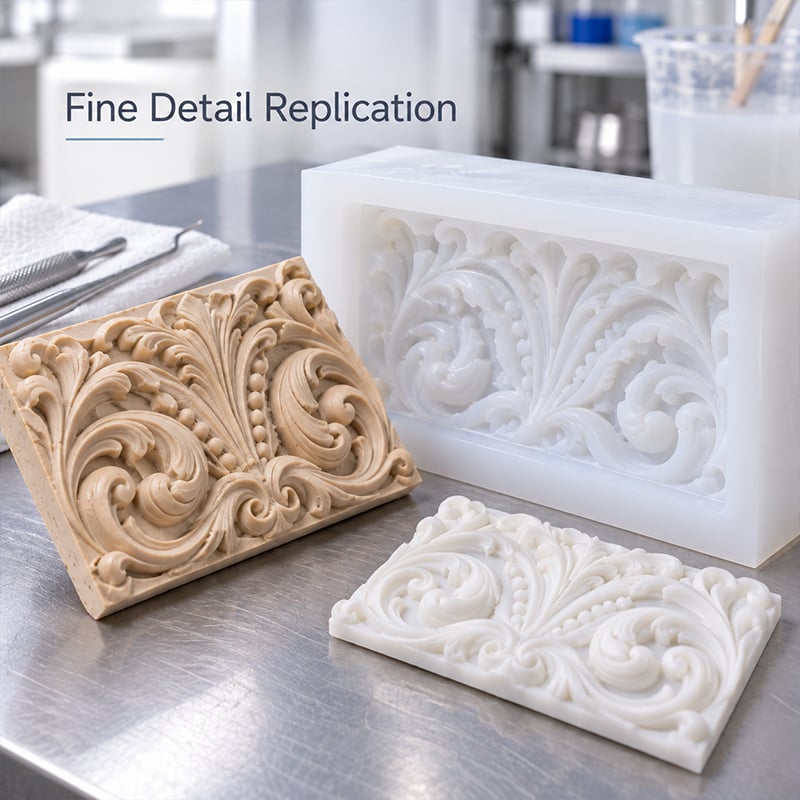
Utformet for nøyaktig formframstilling der smale riller, små bokstaver, komplekse strukturer og fine utskjæringer må gjengis renlig. Utvalgte grader av 717AB-F gir den flytbarheten som trengs for å nå detaljert geometri, samtidig som de beholder nok fleksibilitet for kontrollert avforming og nok støtte til stabil håndtering av formen.
Nøkkelfunksjoner:
- God flyt inn i fine og smale egenskaper.
- Fleksibel avforming rundt delikat geometri.
- Flere hardhetsalternativer for ulike formkonstruksjoner.
- Kompatibilitetstesting for nye mastermaterialer.
Perfekt for:
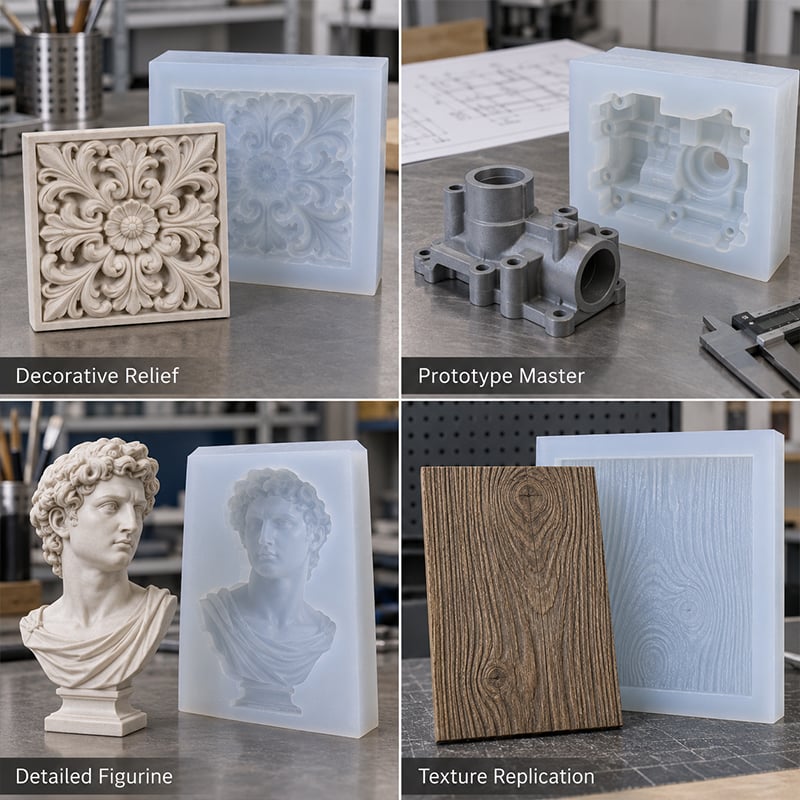
Prototype-mastere · detaljerte figurer · strukturkopiering · nøyaktige komponenter · dekorative mastermodeller

- Oversikt
- Anbefalte produkter
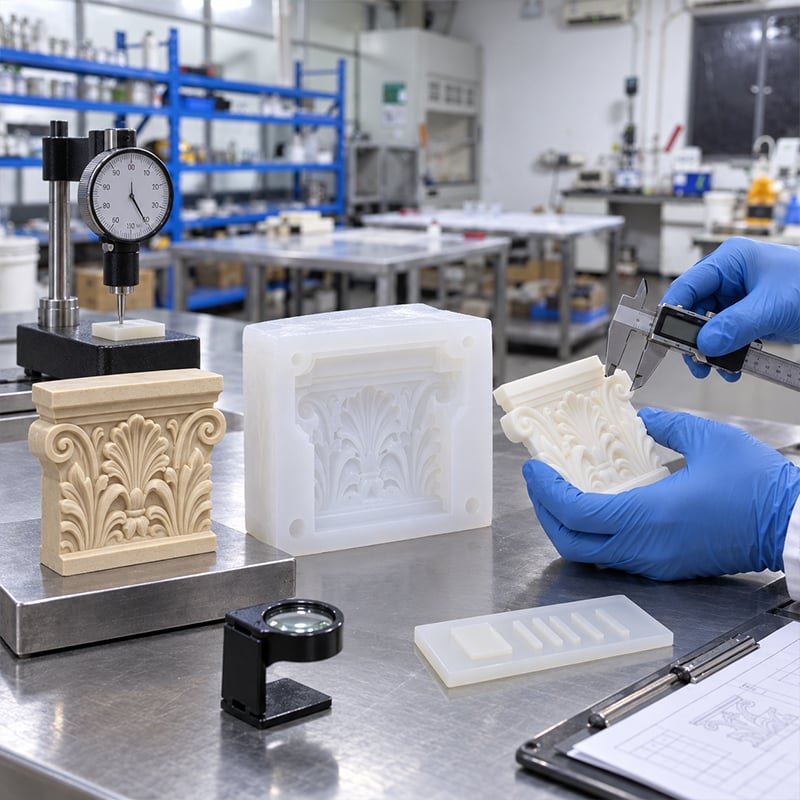
- Viskositetsvurdering — Hjelper med å bekrefte om materialet kan strømme inn i fine riller og smale detaljer.
- Shore-hardhetsprøving — Hjelper med å bekrefte om den herdede molden har riktig balanse mellom fleksibilitet og støtte.
- Mesterkompatibilitetstest — Sjekker om silikonet herder riktig mot den faktiske mesteroverflaten.
- Detaljreplikasjonskontroll — Bekrefter om bokstaver, strukturer, hjørner og innskårede trekk blir gjengitt tydelig.
- Utmoldingsevaluering — Sjekker om delikate trekk kan frigjøres uten overdreven kraft eller deformasjon.
Utformet for nøyaktig formframstilling
Presisjonsformer svikter ofte først på de minste detaljene. Smale riller fylles kanskje ikke helt, luft kan bli fanget rundt innskårede strukturer, fine underkutter kan skades under avforming, og en form som er for myk kan deformeres under støping.
Den rette silikonen må derfor gjøre mer enn å herde til riktig hardhet. Den må flyte inn i detaljert geometri, løsne fra modellen uten overdreven kraft og samtidig gi nok støtte til å holde formens form under bruk.
For modeller med fine strukturer, små bokstaver eller smale kanaler kan lavere-viskøse kvaliteter hjelpe materialet til å nå vanskelige områder lettere. For større eller mer strukturerte presisjonsformer kan ekstra hardhet og støtte være nødvendig slik at den ferdige formen forblir stabil under håndtering og støping.
Den beste kvaliteten avhenger av den faktiske modellens design. En liten, svært detaljert modell kan trenge en annen balanse mellom flyt og fleksibilitet enn en større presisjonsform med samme overflatestruktur.
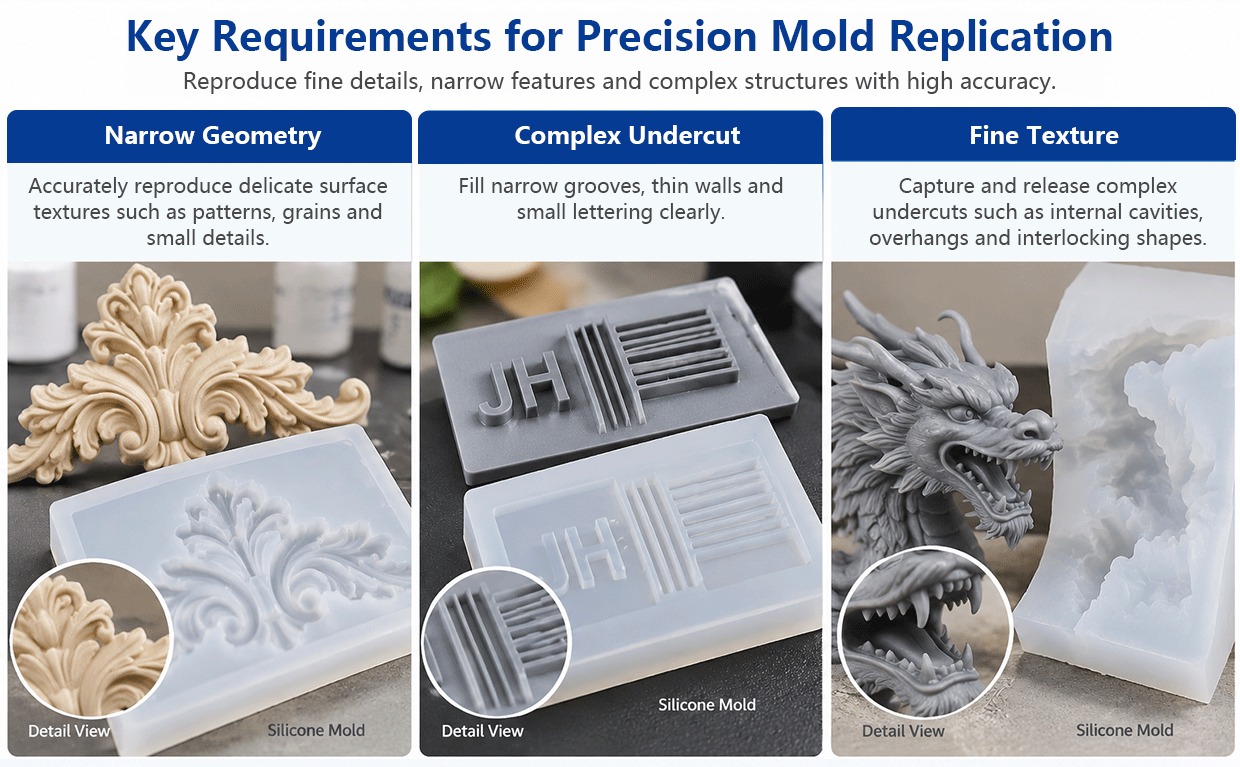
Nøkkelkrav for nøyaktig formreplikering
Når modellen inneholder fine detaljer, kan det minste bearbeidingsproblemet bli en synlig feil i den ferdige formen. Følgende punkter er vanligvis de viktigste når man velger silikon for nøyaktig replikering.
Fylling av fine detaljer
Silikonet må nå smale riller, innskåret skrift, skarpe overgangspunkter og små overflatenedetaljer uten å etterlate ubelagte områder. Materialestrømmen blir viktigere jo mindre detaljstørrelsen er og jo mer kompleks geometrien blir.
Luftkontroll
Små bobler som kanskje ikke har betydning i en enkel form, kan ødelegge skrift, strukturer eller skarpe kanter i en nøyaktig form. Blandingsmetode, hellemetode og avlufting bør derfor planlegges med tanke på den faktiske detaljnivået til modellen.
Kontrollert utforming
Fines utstikkende deler og innhugg kan skades hvis for mye kraft kreves under frigjøring. Formen må ha tilstrekkelig fleksibilitet for å åpne seg rundt disse egenskapene uten å bli så myk at den mister støtte.
Formstøtte
En myk form kan gjengi detaljer godt, men kan deformeres under støping. Veggtykkelse, bakstøtte og Shore-hardhet bør vurderes sammen for å holde formen stabil under bruk.
Mesterkompatibilitet
En presisjonsform kan miste kritiske detaljer selv om bare et lite område ikke herdes ordentlig. Nye mestermaterialer, belegg, lim, modelleringsmasser og frigjøringsmidler bør testes før hele formen støpes.
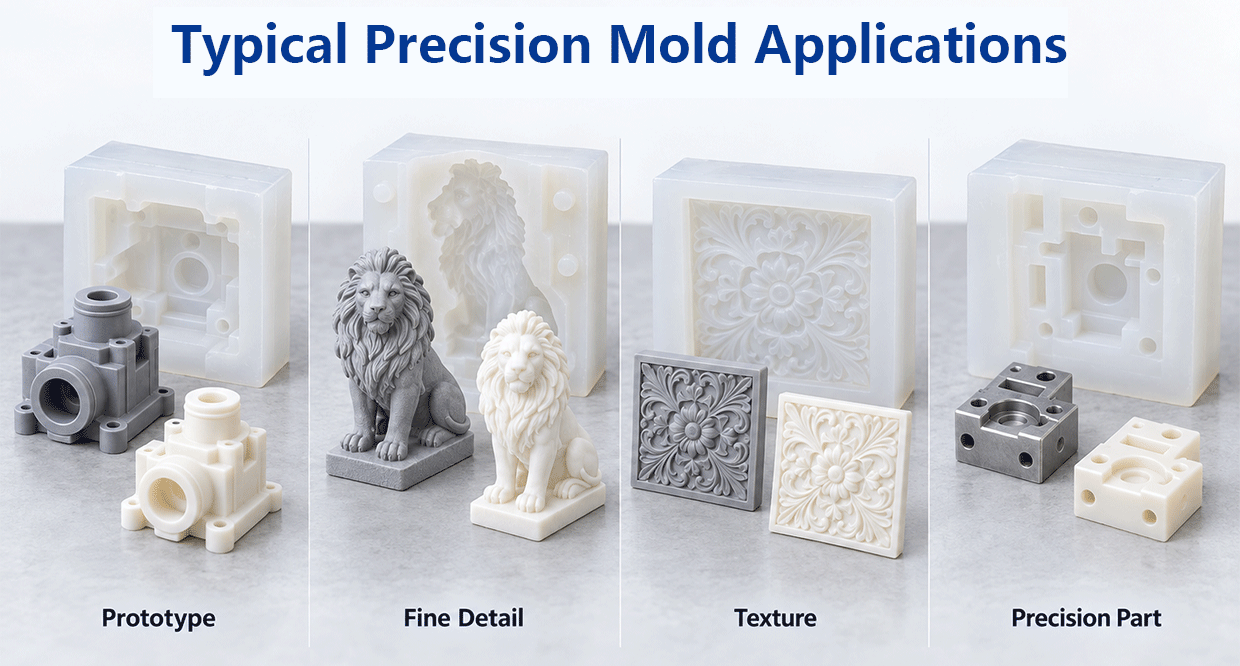
Typiske bruksområder for presisjonsformer
Laging av presisjonsformer er ikke begrenset til én bransje. Felles for disse bruksområdene er behovet for å gjengi små geometrier og overflatenedetaljer samtidig som formen forblir praktisk å behandle, støtte og frigjøre.
Prototype- og mestermodell-replikering
For fagfolk innen produktutvikling: prototypdelar og små seriemodellar der kantar, mål og overflateegenskapar må overførast tydeleg til forma.
Detaljerte figurer og skulpturar
For ansiktsdrag, hår, klærteksturar, innskrifter og dekorative detaljar der luftfangst eller for stor utmoldingskraft kan redusere kopieringskvaliteten.
Tekstur- og mønsterkopiering
For prega mønster, innskåra overflater, teksturplater og gjentakande dekorative detaljar som må forbli synlege over heile den ferdige formoverflata.
Små presisjonskomponentar
For små støpte komponentar med smale innhogg, fin geometri eller kompakte strukturar der formsupport og tilgang til detaljar må balanserast nøyaktig.
Dekorativ masterkopiering
For relieff, tilpassa master og dekorative komponentar som krev rein overføring av detaljar og fleksibel fjerning frå forma.
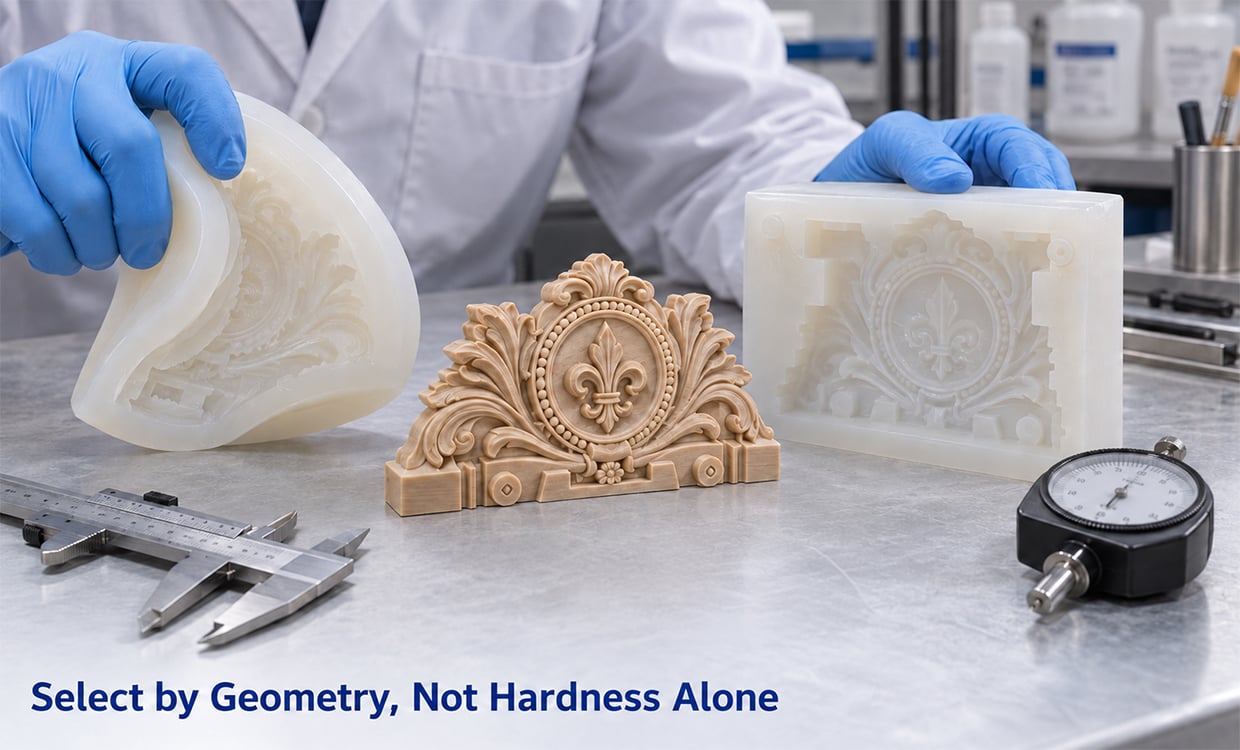
Korleis velje silikone for presisjonsformgiving
Ikke begynn med et Shore-hardhetsnummer. Begynn med den mest utfordrende egenskapen på modellen, deretter avgjør hvor mye fleksibilitet og støtte den ferdige formen trenger.
1. Se på den minste egenskapen
Sjekk den smalaste sprekken, minste skriftstilen eller dypeste innsenkede strukturen. Hvis disse områdene er vanskelige å nå, kan en lavere-viskositetsgrad være et bedre utgangspunkt.
2. Sjekk innbretningene
Kraftige innbretninger krever mer fleksibilitet under avforming. En for fast grad kan øke spenningen på fine modell-egenskaper, mens en mykere form kanskje trenger ekstra støtte.
3. Vurder formstørrelsen
En liten detaljert form og en stor detaljert form trenger ikke samme nivå av støtte. Større former krever vanligvis mer oppmerksomhet på veggtykkelse og strukturell stabilitet.
4. Vurder støttemetoden
Hvis en stiv støtteskall eller tykkere formvegg brukes, kan en mer fleksibel silikon likevel gi tilstrekkelig stabilitet. Formdesignet kan derfor justeres i samarbeid med materialets hardhet.
5. Sjekk hovedmaterialet
3D-printede harpikser, belegg, maling, lim og frigjøringsmidler kan oppføre seg annerledes med platina-harding silikon. Test den faktiske ferdige overflaten før du produserer hele formen.
6. Tilpass kvaliteten til utstyret ditt
Manuell påføring, vakuumprosessering og doseringsutstyr skaper ulike praktiske forhold. Den valgte kvaliteten bør passe til den faktiske produksjonsmetoden og partistørrelsen.
Valgoppsummering
| Nøyaktighetskrav | Valgretning |
| Svært fin struktur | Vurder kvaliteter med lavere viskositet |
| Komplekse innhak | Gi fleksibilitet prioritet |
| Større presisjonsform | Øk støtten til formen |
| Fin detaljering + større størrelse | Balanser flyt og støtte |
| Nytt mastermateriale | Utfør kompatibilitetstest først |
| Gjentatt produksjon | Bekreft prosesskonsistens |
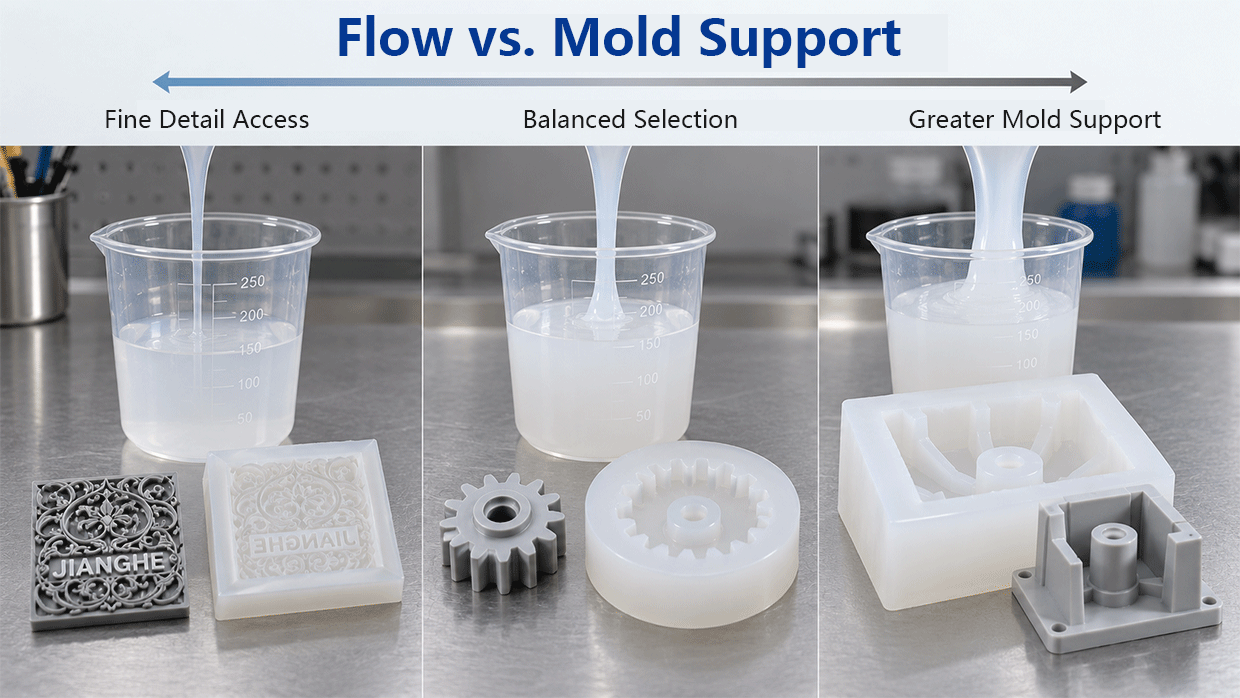
Anbefalt teknisk rekkevidde for presisjonsapplikasjoner
Presisjonsformer krever vanligvis tilstrekkelig flyt for å nå fine geometrier og tilstrekkelig herdet støtte for å opprettholde formens form. Den rette balansen avhenger av detaljstørrelse, innbakte former, formdimensjoner og støtkonstruksjon.
Lavere-viskositetsgrader
Bruk lavere-viskositetsalternativer som første vurderingsretning når smale riller, detaljerte strukturer og innsunkne trekk er vanskelige å fylle.
Mellommyke grader
Mellommyke grader kan gi en nyttig balanse mellom fleksibel avforming og formstøtte for mange generelle presisjonsapplikasjoner.
Fastere grader
Fastere grader kan forbedre strukturell støtte, men alternativene med høyest hardhet har også mye høyere viskositet. For svært fine geometrier bør strømning sjekkes før man går over til de fasteste gradene.
Referanse for presisjonsvalg
| Eiendom | Referanse |
| Materiale system | Platinakatalysert / addisjonskatalysert silikon |
| Blandingsforhold | 1:1 |
| Arbeidstid | Ca. 30 minutter |
| Referanseherding | Ca. 4 timer ved romtemperatur |
| Tilgjengelig hardhet | Shore A 0–45 |
| Lavere/mellomste grad viskositet | Ca. 1500–1600 mPa·s |
| 40A–45A | Bettydende høyere viskositet |
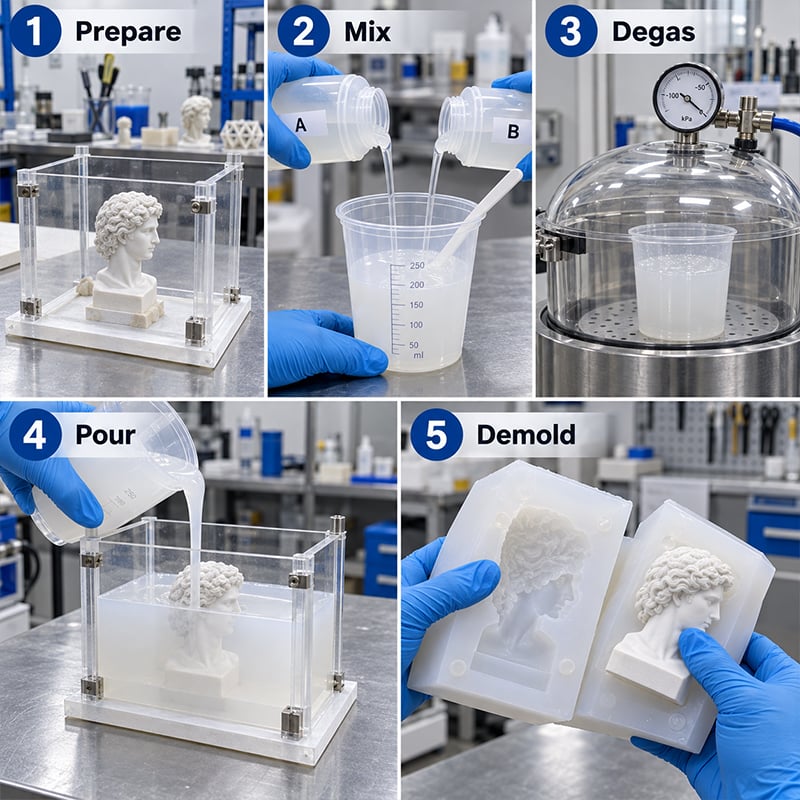
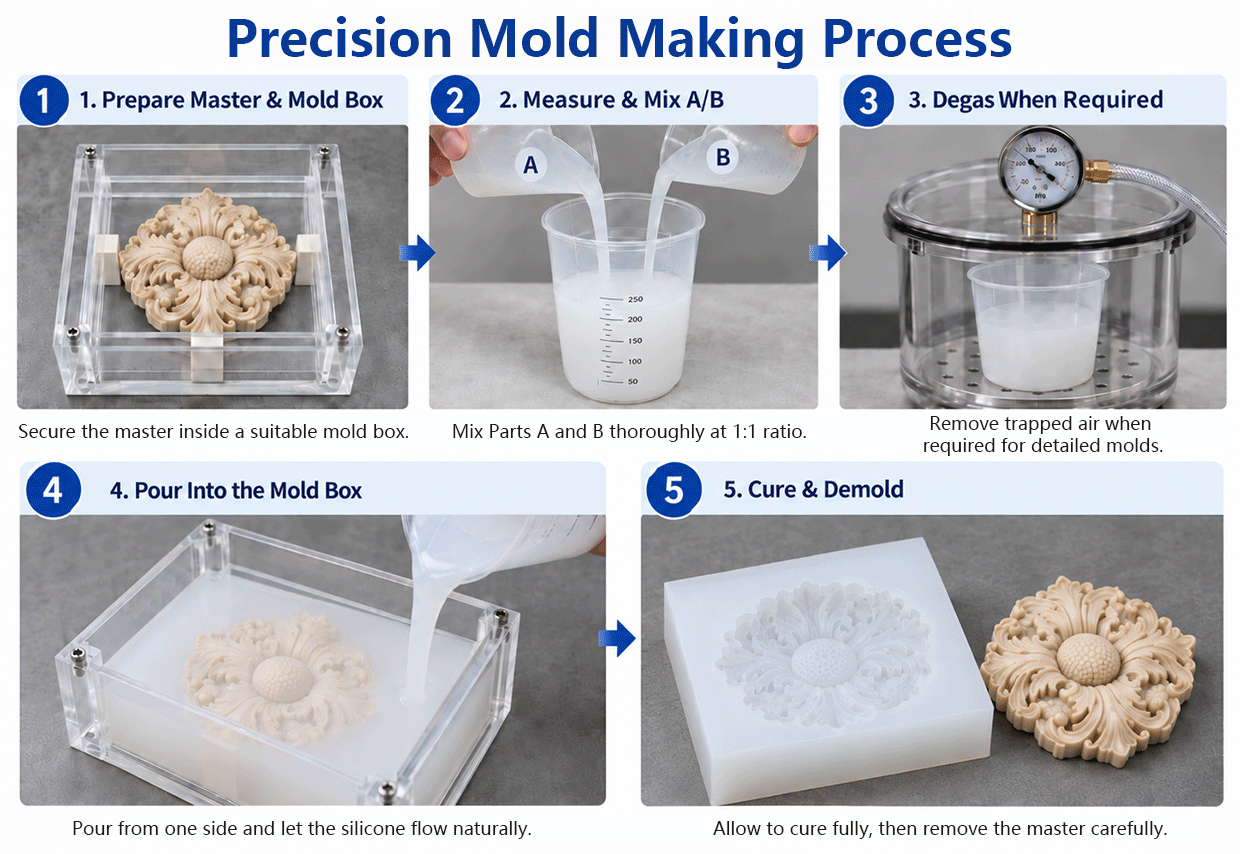
Prosess for nøyaktig formframstilling
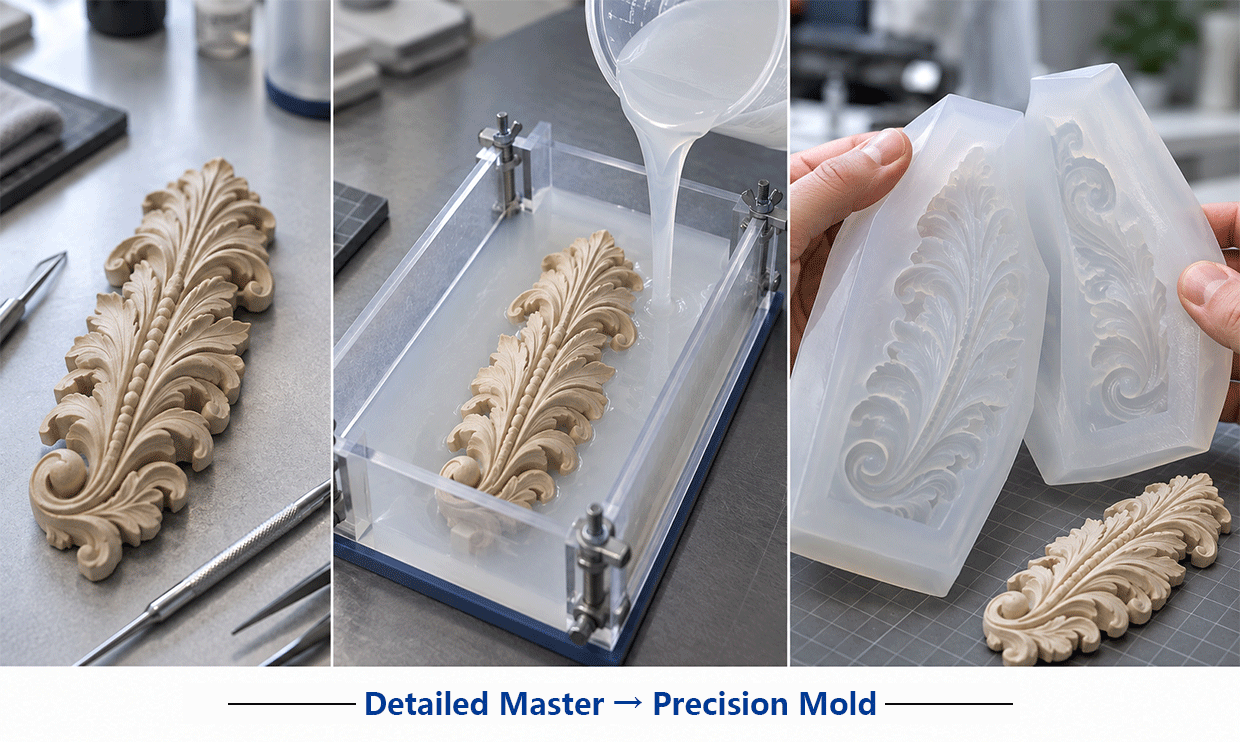
01 Inspekter masteren
Identifiser smale innhogg, små bokstaver, underkutter og områder der luft kan bli fanget før formen forberedes.
02 Test overflatetilpasning
Hvis masteren bruker et nytt harpikssystem, en ny beleggstype, lim, leire eller frigjøringsmiddel, test først et lite område. En full form bør ikke være den første kompatibilitetstesten.
03 Forbered formstrukturen
La tilstrekkelig plass rundt masteren for passende veggtykkelse, og sørg for at støttestrukturen ikke begrenser silikons strømning rundt detaljerte områder.
04 Bland A og B
Bland komponent A og B i det angitte 1:1-forholdet til en jevn blanding. Unngå unødvendig luftinnføring under blandingen.
05 Degas ved behov
Hvis luft blir tatt med under blandingen, kan vakuumdegassing brukes der bobler kan påvirke fine overflater eller innskårede geometrier.
06 Hell for detaljtilgang
Hell jevnlig fra én plass og la silikonen flyte naturlig rundt modellen i stedet for å gjentatte ganger rette strømmen mot fine detaljer.
07 Herd, avform og inspiser
Etter herding skal riller, hjørner, strukturer og innskårede områder inspiseres før kvalitetsgraden og prosessen godkjennes for gjentatt produksjon.
Ytelse og modellkompatibilitet
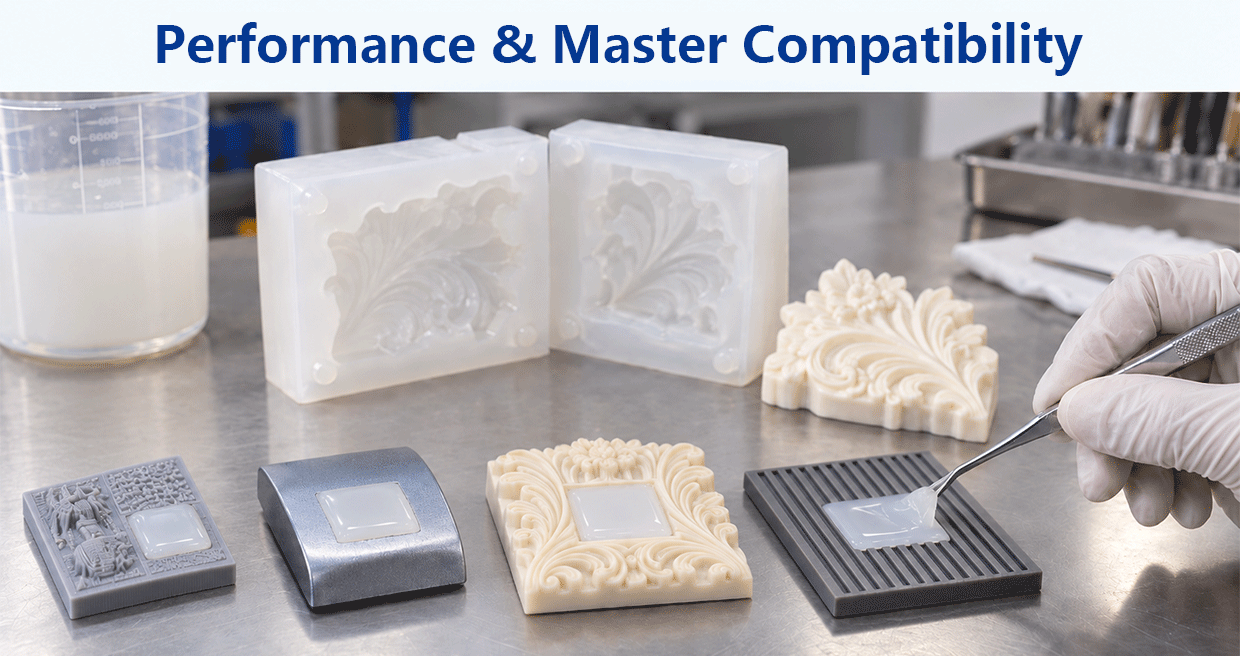
Nøyaktig replikering avhenger av hele formgjutningssystemet, ikke bare silikonen selv. Modellens overflate, belegget, frigjøringsmetoden og prosessbetingelsene påvirker alle om materialet herder korrekt og gjengir de ønskede detaljene.
Platiniumhærde silikone kan hemmes av visse aminer, svovelholdige stoffer og organotinnforbindelser. Hvis disse stoffene er tilstede på modellens overflate, kan silikonen forbli delvis uhærdet eller utvikle lokale myke områder.
Dette er spesielt viktig ved 3D-printede og belagte modeller. To deler laget av harpiks som ser like ut kan oppføre seg annerledes hvis sammensetningen, etterhærdingsmetoden eller overflatebehandlingen er forskjellig. Test den faktiske ferdige modellens overflate i stedet for å anta at alle printede deler er kompatible.
Slippmidler bør også testes når de er nye i prosessen. En liten hærdingsprøve kan bekrefte om modellen, overflatebehandlingen og silikonen fungerer godt sammen før en større mengde brukes.
Ved presisjonsarbeid kan selv et lite uhærdet område skade tekst, fin struktur eller skarpe overganger. Kompatibilitetstesting beskytter derfor både modellen og kvaliteten på den endelige formen.
Anvendelsestesting og kvalitetskontroll for presisjonsformer
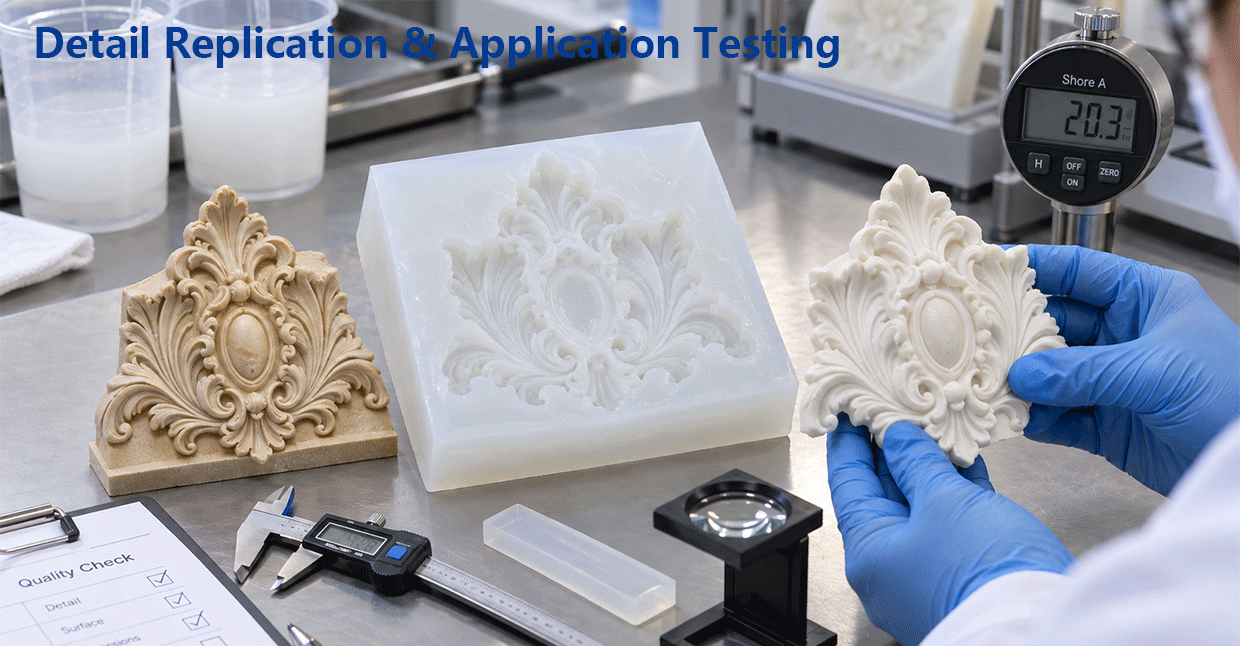
En teknisk dataoversikt alene kan ikke vise om et silikoneprodukt vil klare å reproducere en bestemt master med suksess. Fin geometri, veggtykkelse, overflatekemi og prosessmetode kan alle påvirke den ferdige moldens kvalitet.
For presisjonsapplikasjoner kan en representativ testmold hjelpe med å vurdere materialstrømmen inn i smale detaljer, luftfangst rundt innskårede trekk, avmoldingsatferd og støttetilbudet fra den herdede molden.
Denne type vurdering er spesielt nyttig ved bytte av mastermaterialer, reduksjon av detaljstørrelse, økning av moldstørrelse eller overgang til et annet hardhetsområde. Målet er å bekrefte at silikonet, masteren og prosessmetoden fungerer godt sammen for å oppnå den nødvendige reproduksjonskvaliteten.
Anvendelsesvurdering kan inkludere
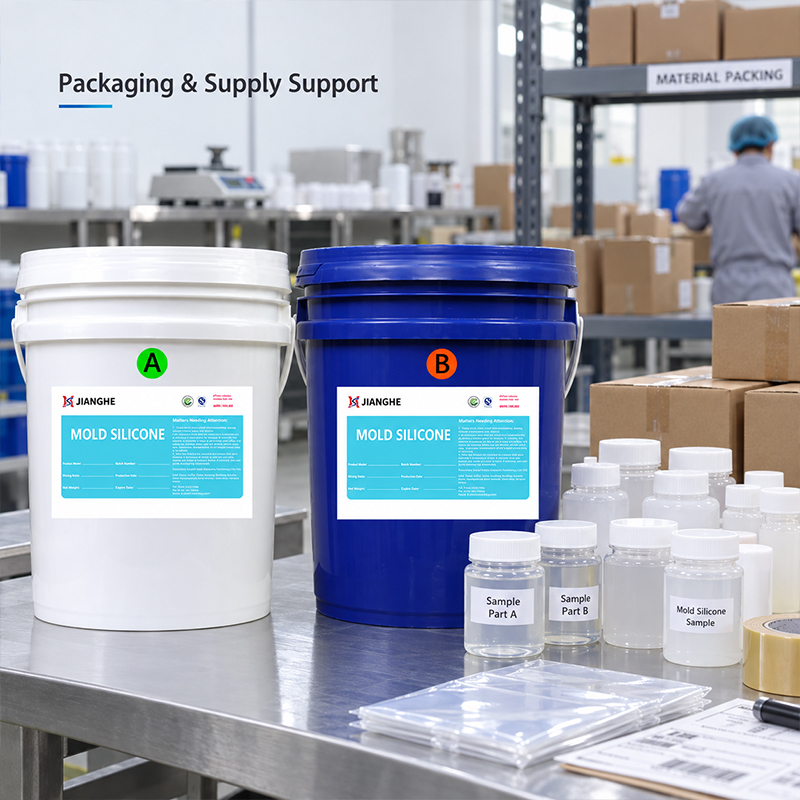
Emballasje, tilpasning og leveransestøtte
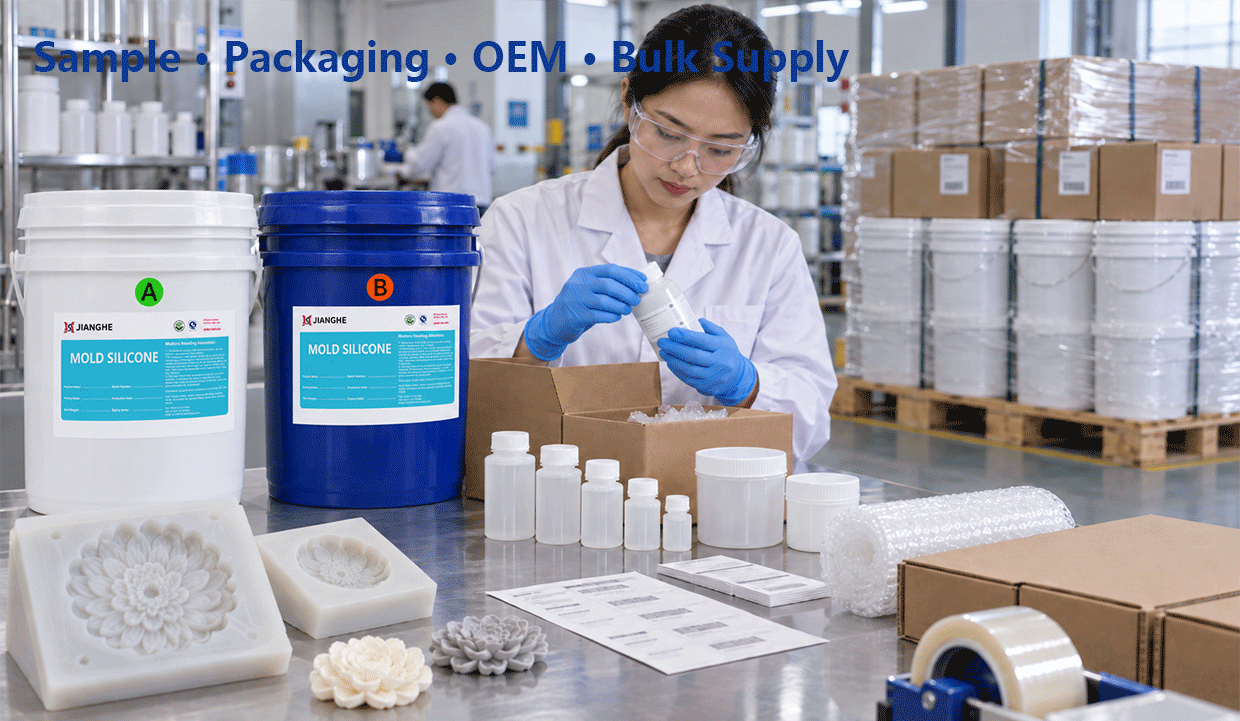
Når et nøyaktig formmateriale er godkjent, avhenger gjentatt produksjon av konsekvent gradidentifikasjon, praktisk emballasje og tydelig teknisk dokumentasjon.
Prøver kan brukes for å bekrefte om den valgte graden fungerer med din mestergeometri og prosessmetode før man går over til storpartskjøp.
Emballasje kan ordnes i henhold til bestillingskravene. OEM- og privatmerkealternativer kan også diskuteres for distributører, merker og andre kvalifiserte prosjekter.
For nøyaktighetsapplikasjoner er de mest nyttige opplysningene som skal oppgis: mastermaterialet, minste detaljstørrelse, formdimensjoner, utskjæringer (undercuts), nødvendig fleksibilitet og støpemateriale. Disse detaljene gjør gradvalget mer nøyaktig enn å be om en Shore-hardhet uten kontekst fra anvendelsen.
Etter at en grad er godkjent, kan identifikasjon av prøver, tekniske dokumenter og spesifikasjoner for større bestillinger justeres for gjentatte kjøp.
Prøvevurdering
Vurder den valgte silikongraden med ditt faktiske master og formprosess før du foretar større kjøp.
Gradtilpasning
Velg passende hardhet og prosessområde basert på mastergeometri, formstørrelse og krav til utforming.
OEM og privat merke
Emballasje, merking og private-label-løsninger kan diskuteres for kvalifiserte prosjekter og distribusjonsprogrammer.
Masseforsyning
Støtt gjentatte kjøp ved å justere gradidentifikasjon, tekniske dokumenter og bestillingspesifikasjoner.
FAQ:
Q1: Hva gjør silikon egnet for nøyaktig formframstilling?
Det må balansere tre ting: flyt inn i fin geometri, fleksibilitet under avforming og tilstrekkelig støtte for å holde formens form under håndtering og støping.
Spørsmål 2: Er lavere viskositet alltid bedre for detaljerte former?
Nei. Lavere viskositet kan hjelpe materialet til å nå smale detaljer, men den ferdige formen må fortsatt ha tilstrekkelig støtte. Den beste valget avhenger av detaljstørrelse, utskjæringer, formdimensjoner og veggtykkelse.
Spørsmål 3: Hvilken Shore-hårdhet skal jeg bruke?
Det fins ingen enkelt hårdhet som passer for alle presisjonsformer. Mykere grader kan hjelpe ved komplekse utskjæringer, mens middels eller fastere grader kan gi mer støtte. Start med mastergeometrien, ikke med Shore-tallet.
Spørsmål 4: Kan platinsilikon brukes med 3D-printede harpiksmaster?
Det kan være mulig, men den faktisk printede og etterherdede overflaten bør testes først. Harpikssammensetning, etterherding og overflatebehandling kan påvirke kompatibiliteten.
Spørsmål 5: Hva kan føre til herdningshemming?
Visse aminer, svovelholdige materialer og organotinforbindelser kan forstyrre herdingen. Test ukjente mastermaterialer, belegg, lim og frigjøringsmidler før full produksjon.
Q6: Krever presisjonsformer vakuumdegaering?
Ikke alltid. Vakuumdegaering er nyttig når blandingen innfører luft eller når bobler kan påvirke fine overflater og innskårede geometrier.
Q7: Hvor mye arbeidstid er tilgjengelig?
Tekniske dokumenter angir ca. 30 minutters arbeidstid under de oppgitte referansebetingelsene. Høyere temperatur forkorter arbeidstiden, mens lavere temperatur forlenger den.
Q8: Bør jeg teste et prøveeksemplar før storproduksjon?
Ja. En representativ prøve er spesielt nyttig for nye mastermaterialer, komplekse utskåringer eller svært fine detaljer, fordi den bekrefter både materialevalg og prosessmetode før en større ordre plasseres.