 EN
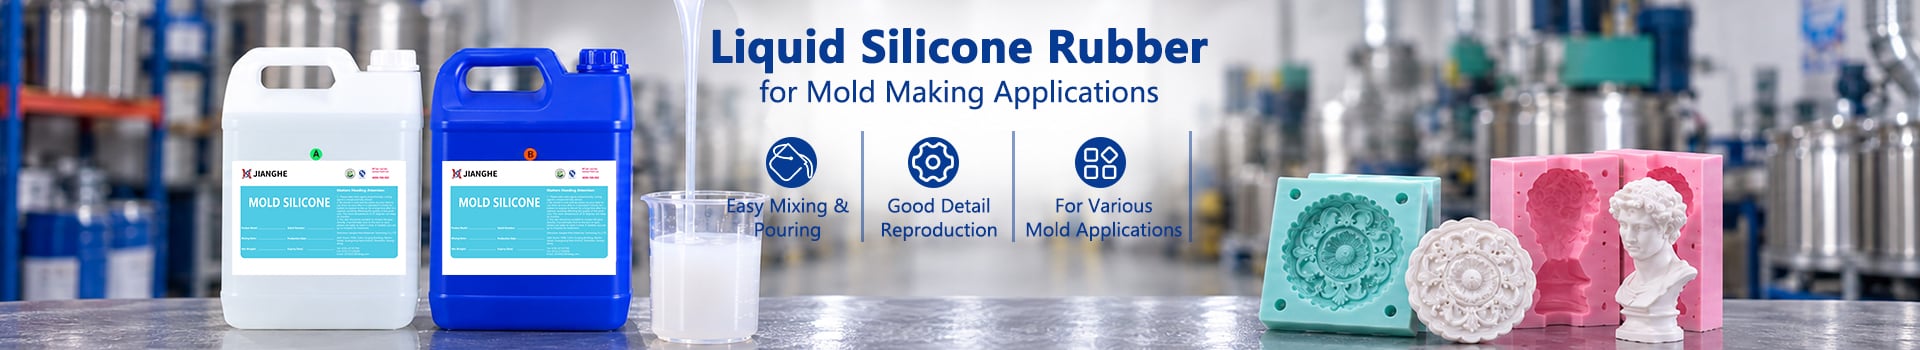
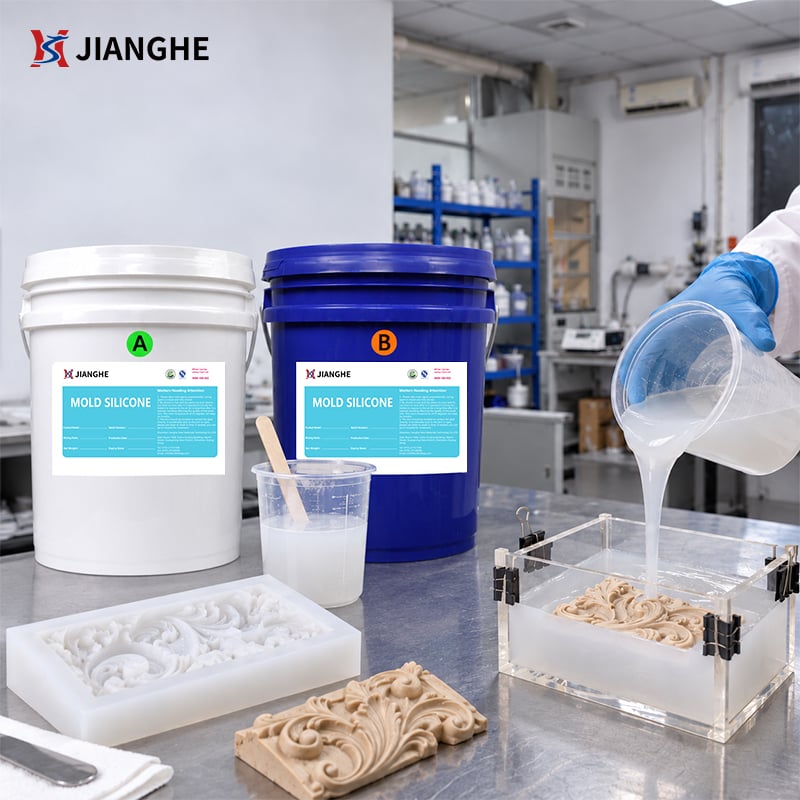
Platinum-köntös szilikon gumiképződés precíziós formák készítéséhez
Modell :717AB-F sorozat Keverési arány : 1:1
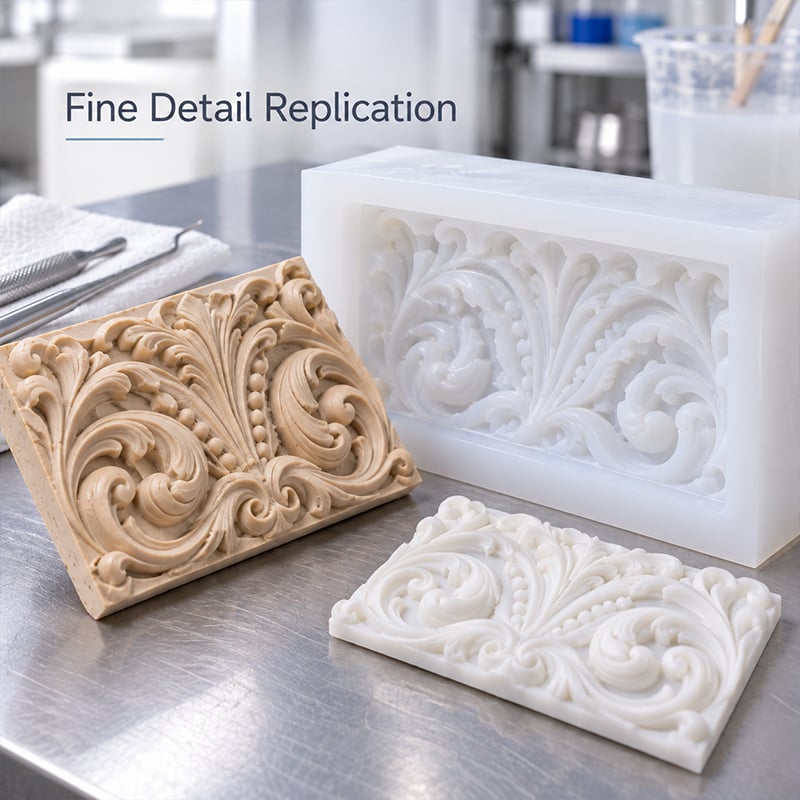
Olyan precíziós formák készítésére tervezve, ahol finom horpadások, kis betűk, összetett felületi mintázatok és finom alávágások tisztán reprodukálhatók. A kiválasztott 717AB-F fokozatok biztosítják a szükséges folyóképességet a részletes geometria eléréséhez, miközben elegendő rugalmasságot nyújtanak a kontrollált kiformázáshoz és elegendő merevséget a stabil forma kezeléséhez.
Fő jellemzők:
- Jó folyási képesség finom és keskeny részletekbe.
- Rugalmas kiformázás finom geometriai elemek körül.
- Több keménységválaszték különböző formastruktúrákhoz.
- Kompatibilitásvizsgálat új mesteranyagokhoz.
Tökéletes:
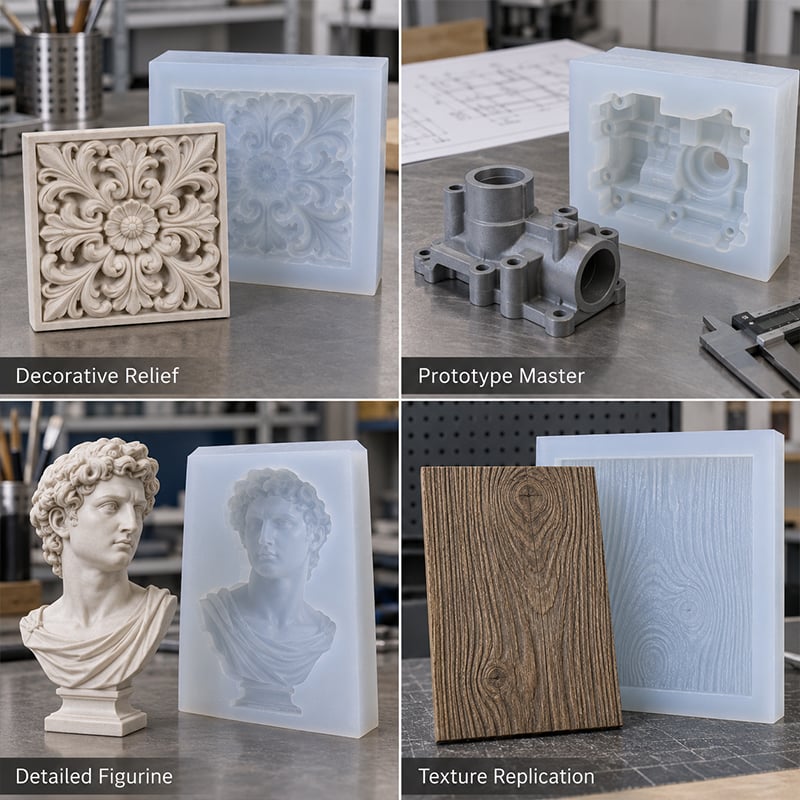
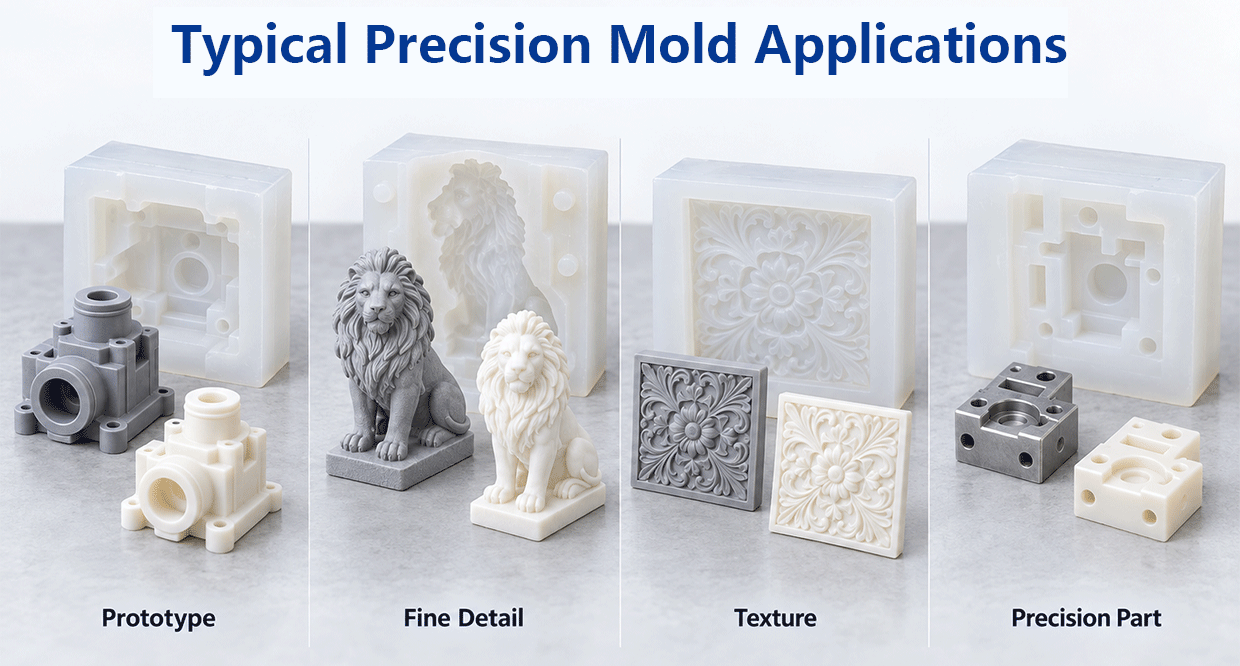
Prototípus mestermodellek · Részletes figurák · Felületi mintázatok reprodukálása · Precíziós alkatrészek · Díszítő mestermodellek

- Áttekintés
- Ajánlott termékek
- Viszkozitás-értékelés – segít megerősíteni, hogy az anyag képes-e finom horpadásokba és keskeny részletekbe áramlani.
- Shore-keménységvizsgálat – segít ellenőrizni, hogy a megkeményedett forma megfelelő egyensúlyt mutat-e rugalmasság és támasz szempontjából.
- Mesteranyag-kompatibilitási teszt – ellenőrzi, hogy a szilikon megfelelően keményedik-e a tényleges mesterfelületen.
- Részletreprodukciós ellenőrzés – megerősíti, hogy a betűzés, felületi minták, sarkok és mélyedések részletei egyértelműen reprodukálódnak-e.
- Kihúzás értékelése — Ellenőrzi, hogy a finom részeket túlzott erő vagy torzulás nélkül lehet-e kibontani.
Precíziós formák készítésére tervezve
A pontos minták gyakran a legkisebb részleteknél hibáznak először. A keskeny horpadások nem töltődnek ki teljesen, a levegő beszorulhat a mélyülő felületi minták köré, a finom alávágások megsérülhetnek a kikapcsolás során, és egy túl puha forma deformálódhat öntés közben.
A megfelelő szilikon tehát többet kell, hogy nyújtson, mint csupán a megfelelő keménységre keményedjen. Képesnek kell lennie arra, hogy behatoljon a részletes geometriába, könnyen leváljon a mintáról erőfeszítés nélkül, és mégis elegendő támaszt nyújtson a forma alakjának megtartásához használat közben.
Finom felületi mintákkal, kis betűkkel vagy keskeny csatornákkal ellátott minták esetén az alacsonyabb viszkozitású fokozatok segíthetnek abban, hogy az anyag könnyebben elérje a nehezen hozzáférhető területeket. Nagyobb vagy strukturáltabb precíziós formák esetén további keménység és támasz szükséges lehet, hogy a kész forma stabil maradjon a kezelés és az öntés során.
A legmegfelelőbb fokozat a tényleges mintatervezéstől függ. Egy kis, rendkívül részletes minta más arányt igényelhet a folyóképesség és a rugalmasság között, mint egy nagyobb precíziós forma ugyanazzal a felületi részletességgel.
A precíziós szerszámképalkotás kulcskövetelményei
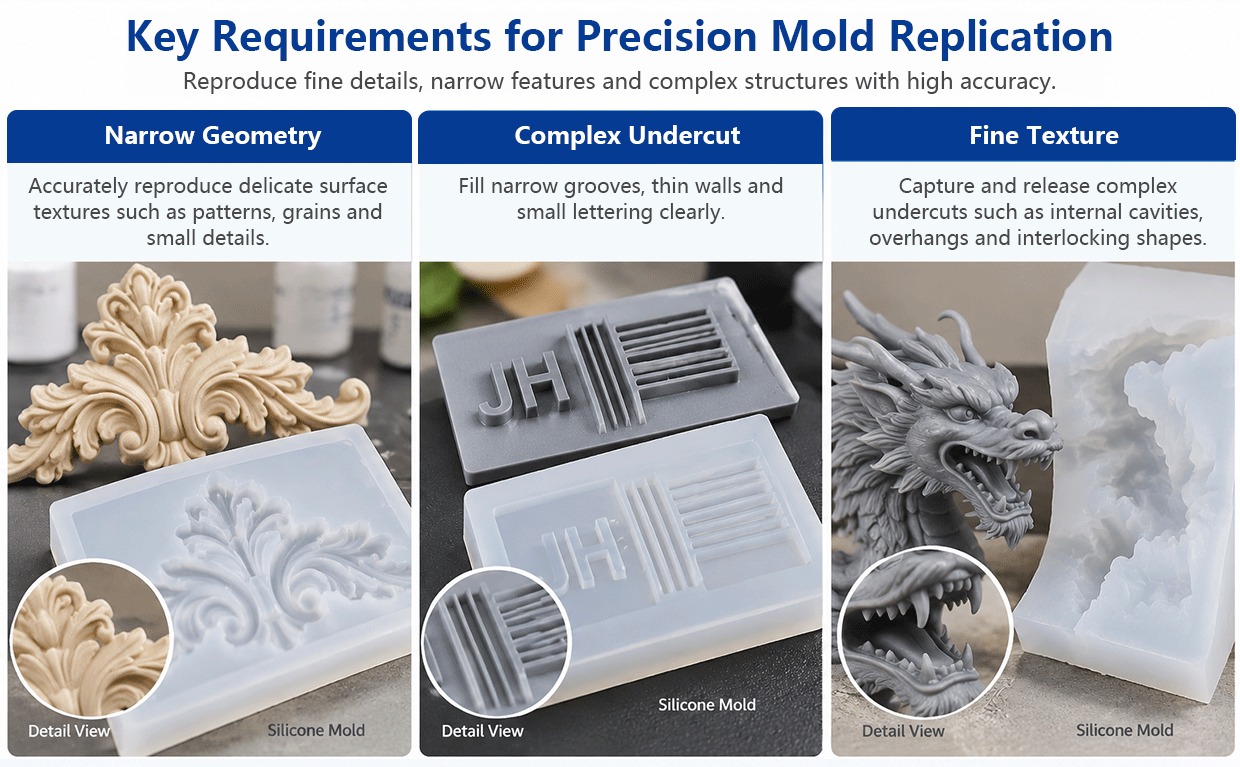
Amikor a mintadarab finom részleteket tartalmaz, a legkisebb feldolgozási probléma is látható hibává válhat a kész szerszámképen. Az alábbi pontok általában a legfontosabbak a precíziós másoláshoz szükséges szilikon kiválasztásakor.
Finom részletek kitöltése
A szilikonnak el kell érnie a keskeny horpadásokat, mélyített betűzéseket, éles átmeneteket és kis felületi részleteket tömítetlen területek nélkül. A nyersanyag áramlása egyre fontosabbá válik, ahogy a részletek mérete csökken, és a geometria egyre bonyolultabbá válik.
Légirányítás
A kis buborékok, amelyek egyszerű szerszámképnél nem okoznak gondot, tönkretehetik a betűzést, textúrákat vagy éles éleket egy precíziós szerszámképen. Ezért a keverési módszert, öntési irányt és légtelenítést a mintadarab tényleges részletességi szintje alapján kell megtervezni.
Kontrollált kihúzás
A finom kiálló részeket és a mélyedéseket sérülés érheti, ha a kibontáshoz túl nagy erő szükséges. A forma ezen jellemzők körül elég rugalmasnak kell lennie ahhoz, hogy kinyíljon, de nem szabad annyira lágyan lennie, hogy elveszítse merevségét.
Formatartás
Egy lágy forma jól reprodukálja a részleteket, de öntés közben deformálódhat. A falvastagság, a háttértámogatás és a Shore-keménység együttes figyelembevétele szükséges a forma stabilitásának megőrzéséhez használat közben.
Mesterforma-kompatibilitás
Egy precíziós forma akár egy kis terület megfelelő megkötésének hiánya miatt is elveszítheti a kritikus részleteket. Az új mesterforma- anyagokat, bevonatokat, ragasztókat, modellező anyagokat és kibontószereket a teljes forma öntése előtt tesztelni kell.
Tipikus precíziós formaalkalmazások
A precíziós forma készítése nem korlátozódik egyetlen iparágra sem. Ezeknek az alkalmazásoknak a közös vonása a kis méretű geometria és felületi részletek pontos reprodukálása, miközben a forma gyakorlatiasan feldolgozható, megfelelően támasztható és kibontható marad.
Prototípus- és mestermodell-reprodukció
A termékfejlesztés mestereinek szánt prototípusalkatrészek és kis sorozatgyártású modellek, ahol az élek, méretek és felületi jellemzők egyértelműen át kell, hogy jussanak a formába.
Részletes figurák és szobrok
Arcokhoz, hajhoz, ruházati textúrákhoz, gravírozásokhoz és díszítő részletekhez, ahol a csapdázott levegő vagy túlzott kioldási erő csökkentheti a másolás minőségét.
Textúra- és mintaátvitel
Domborított mintákhoz, gravírozott felületekhez, textúraplátákhoz és ismétlődő díszítő részletekhez, amelyeknek láthatóknak kell maradniuk a készített forma teljes felületén.
Kis pontossági alkatrészek
Kis méretű, öntött alkatrészekhez, amelyek keskeny mélyedéseket, finom geometriát vagy tömör szerkezetet tartalmaznak, és a forma támasztása és a részletek elérése között óvatosan egyensúlyt kell teremteni.
Díszítő mestermodell-átvitel
Domborulatokhoz, egyedi mestermodellekhez és díszítő alkatrészekhez, amelyek tiszta részletátvitelt és rugalmas kioldást igényelnek a formából.
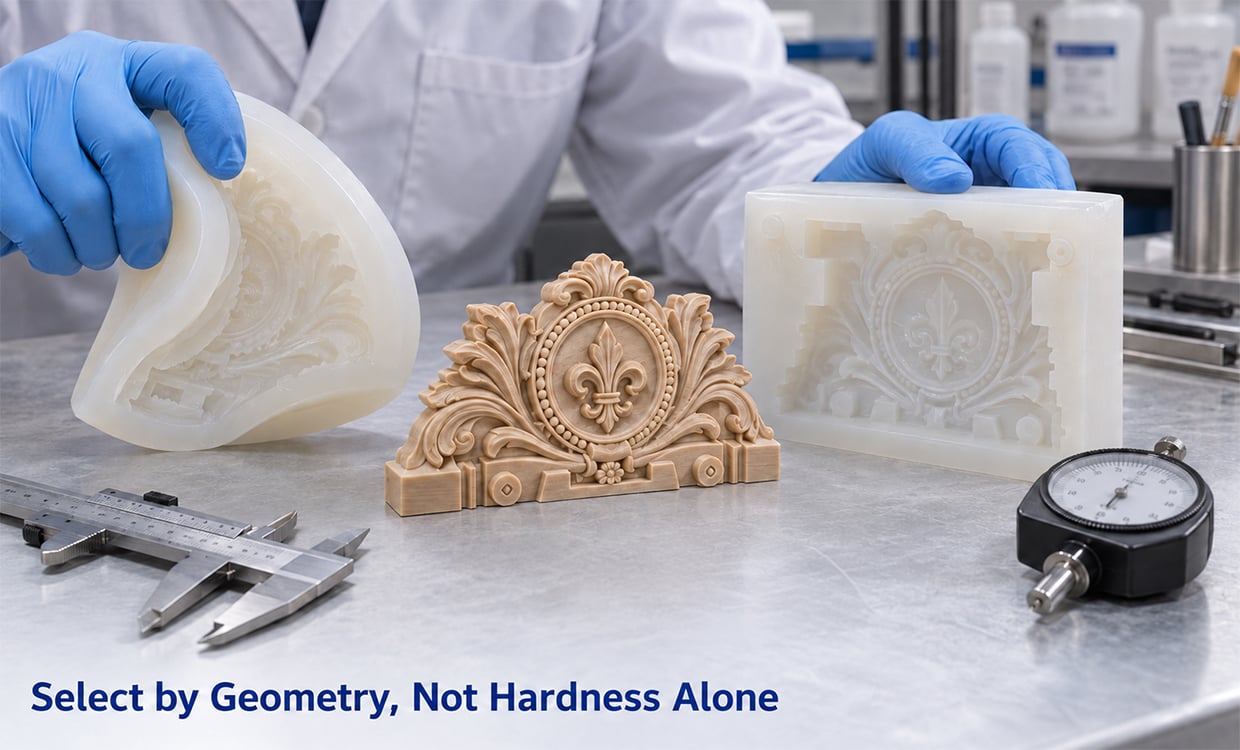
Hogyan válasszunk szilikonanyagot precíziós formakészítéshez
Ne kezdje a Shore-keménységi számmal. Kezdje a leghidegebb tulajdonsággal a mintán, majd döntse el, mennyi rugalmasságra és támasztásra van szüksége a kész forma számára.
1. Nézze meg a legkisebb tulajdonságot
Ellenőrizze a legszűkebb horpadást, a legkisebb betűket vagy a legmélyebben bemélyedő felületi mintázatot. Ha ezeket a területeket nehéz elérni, akkor alacsonyabb viszkozitású fokozat lehet jobb kiindulási alap.
2. Ellenőrizze az alávágásokat
Erős alávágásoknál több rugalmasságra van szükség a kiformázás során. Túl merev fokozat megnövelheti a feszültséget a finom mintaelemeken, míg egy lágyabb forma további támasztást igényelhet.
3. Vegye figyelembe a forma méretét
Egy kis részletgazdag forma és egy nagy részletgazdag forma nem ugyanolyan szintű támasztást igényel. A nagyobb formák általában több figyelmet igényelnek a falvastagságra és a szerkezeti stabilitásra.
4. Vegye figyelembe a támasztási módszert
Ha merev támasztó héjat vagy vastagabb forma falat használnak, akkor egy rugalmasabb szilikon is elegendő stabilitást nyújthat. Így a forma tervezése anyagkeménységgel együtt is módosítható.
5. Ellenőrizze a fő anyagot
a 3D nyomtatáshoz használt gyanták, bevonatok, festékek, ragasztók és elválasztószerek eltérően viselkedhetnek a platina-kötésű szilikonokkal. A teljes szerszám gyártása előtt tesztelje a tényleges befejezett felületet.
6. Igazítsa a minőséget a berendezéséhez
Kézi öntés, vákuumos feldolgozás és adagolóberendezések különböző gyakorlati feltételeket teremtenek. A kiválasztott minőségnek illeszkednie kell a tényleges gyártási módszerhez és tételnagysághoz.
Kiválasztási összefoglaló
| Pontossági követelmény | Kiválasztási irány |
| Nagyon finom textúra | Értékelje az alacsonyabb viszkozitású minőségeket |
| Összetett alulvágások | A rugalmasságot részesítse előnyben |
| Nagyobb pontosságú szerszám | Növelje a szerszám támasztását |
| Finom részlet + nagyobb méret | Áramlás és tartás egyensúlya |
| Új főanyag | Először kompatibilitási teszt |
| Ismételt gyártás | Folyamat-egyezés ellenőrzése |
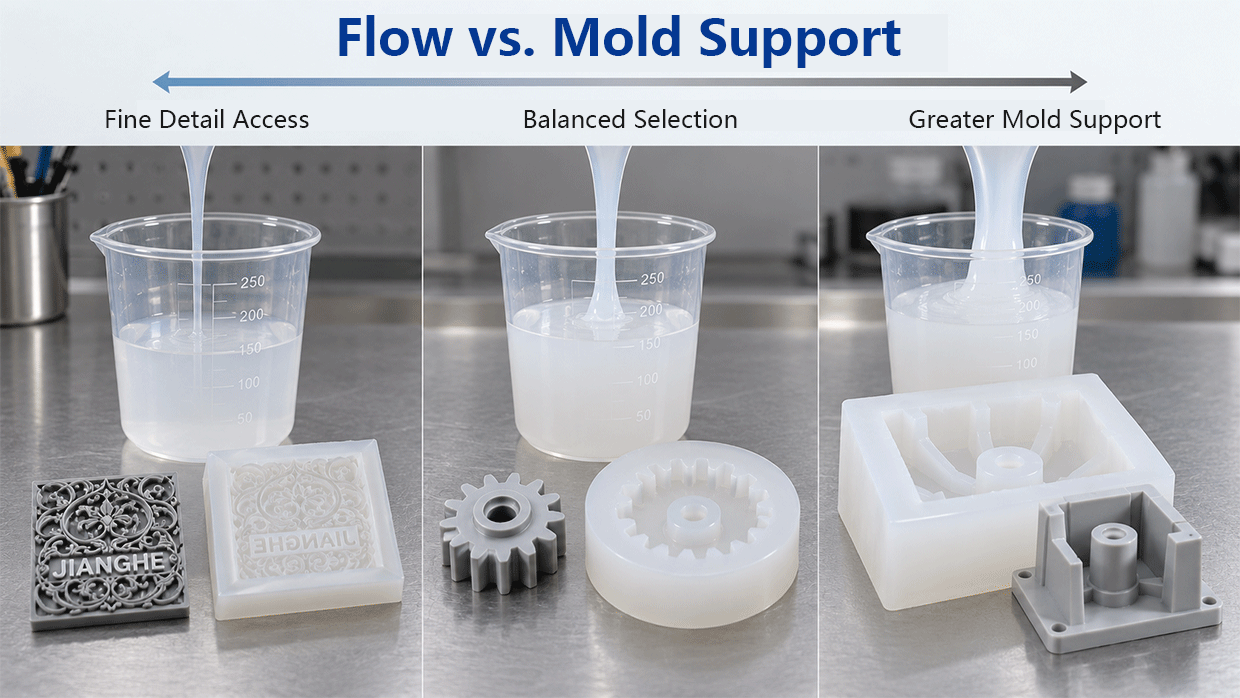
Pontos alkalmazásokhoz ajánlott műszaki tartomány
A pontos formákhoz általában elegendő áramlási képességre van szükség a finom geometria eléréséhez, valamint elegendő kikeményedett tartásra a forma alakjának megőrzéséhez. A megfelelő egyensúly a részlet méretétől, az aláhúzódásoktól, a forma méreteitől és a tartószerkezet tervezésétől függ.
Alacsonyabb viszkozitású fokozatok
Amikor keskeny horpadások, részletes felületek és bemélyedő elemek nehezen töltődnek ki, akkor az alacsonyabb viszkozitású lehetőségeket érdemes elsőként értékelni.
Közepesen kemény fokozatok
A közepes keménységű fokozatok sok általános pontossági alkalmazás esetében hasznos egyensúlyt nyújtanak a rugalmas kikapcsolás és az öntőforma támasztása között.
Keményebb fokozatok
A keményebb fokozatok javíthatják a szerkezeti támasztást, de a legmagasabb keménységű változatok viszkozitása is lényegesen magasabb. Nagyon finom geometria esetén a legkeményebb fokozatokra való áttérés előtt ellenőrizni kell az anyag áramlását.
Pontossági kiválasztási útmutató
| Ingatlan | Hivatkozás |
| Anyagszisztéma | Platinakatalizált / addíciós kovasav-gumi |
| Keverési arány | 1:1 |
| Működési idő | Kb. 30 perc |
| Hivatkozási keményítés | Kb. 4 óra szobahőmérsékleten |
| Elérhető keménység | Shore A 0–45 |
| Alacsonyabb / közepes fokozatú viszkozitás | Kb. 1500–1600 mPa·s |
| 40A–45A | Lényegesen magasabb viszkozitás |
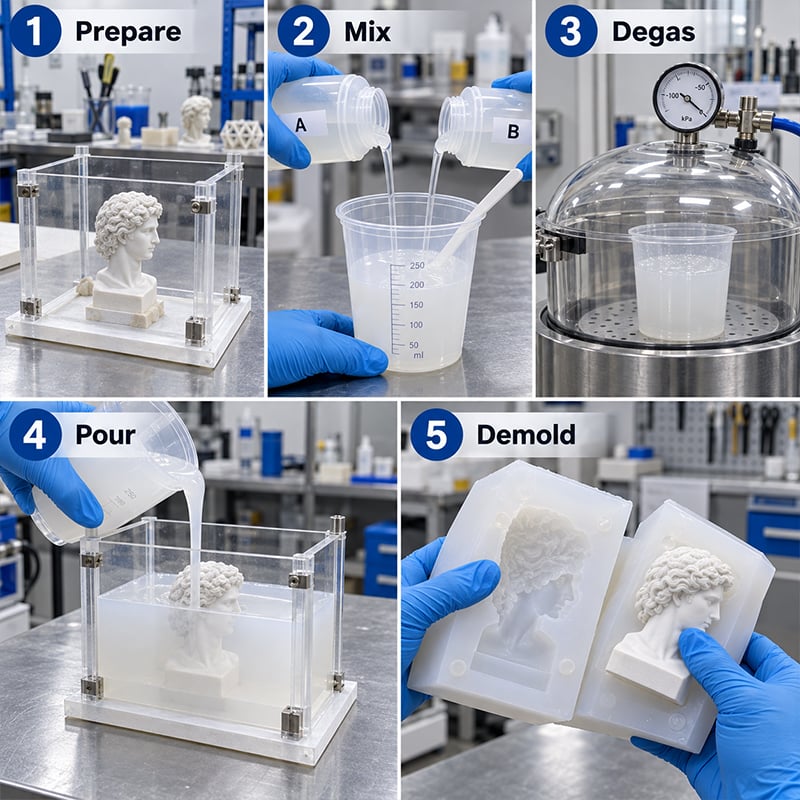
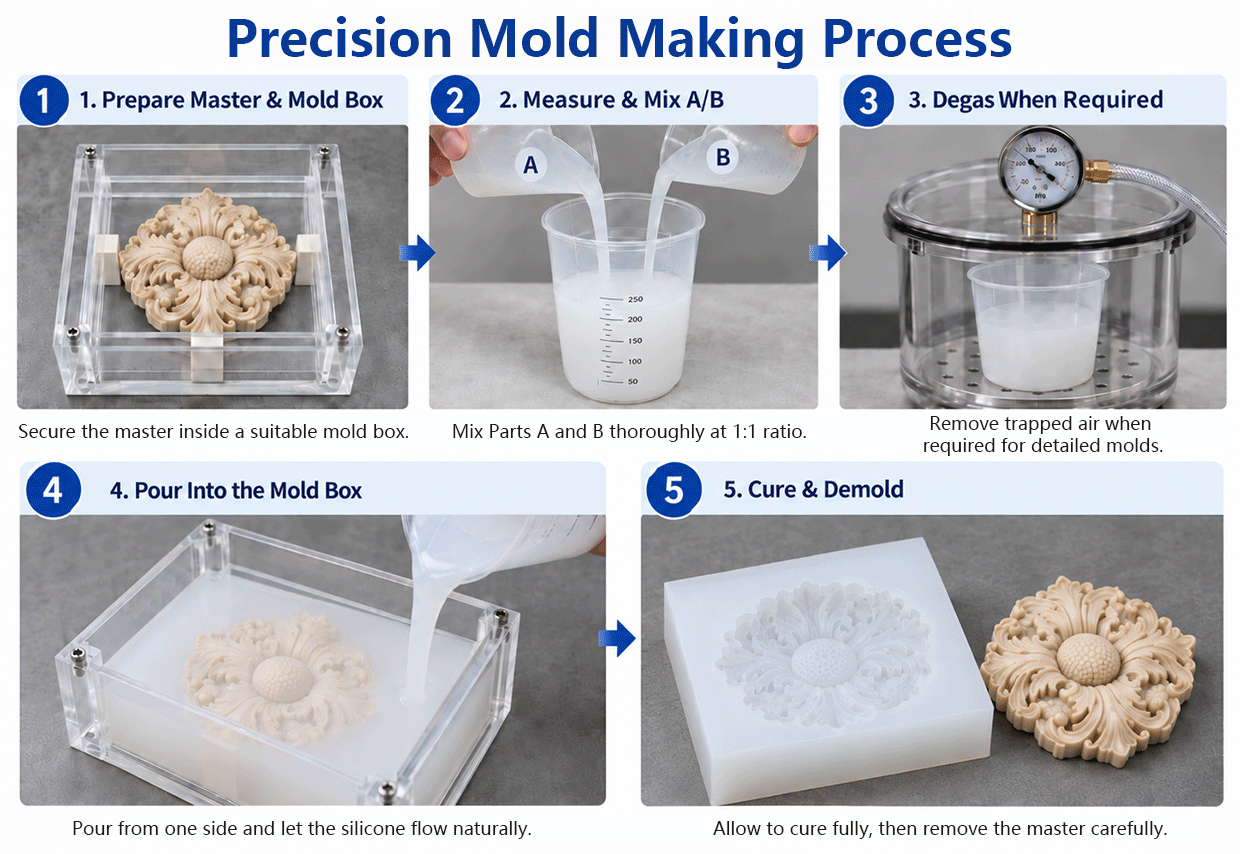
Pontos szerszámkészítési folyamat
01 A minta ellenőrzése
Azonosítsa a keskeny mélyedéseket, a kis méretű feliratokat, az aláhúzott részeket és azokat a területeket, ahol levegő tudna becsapódni, mielőtt megkezdené a szerszám elkészítését.
02 Felületi kompatibilitás tesztelése
Ha a mintán új gyanta, bevonat, ragasztó, agyag vagy kioldószer kerül alkalmazásra, először egy kis területen végezzen tesztet. A teljes szerszám elkészítése ne legyen az első kompatibilitási teszt.
03 A szerszám szerkezetének előkészítése
Hagyjon elegendő helyet a minta körül a megfelelő falvastagság biztosításához, és ügyeljen arra, hogy a tartószerkezet ne akadályozza a szilikon áramlását a részletgazdag területeken.
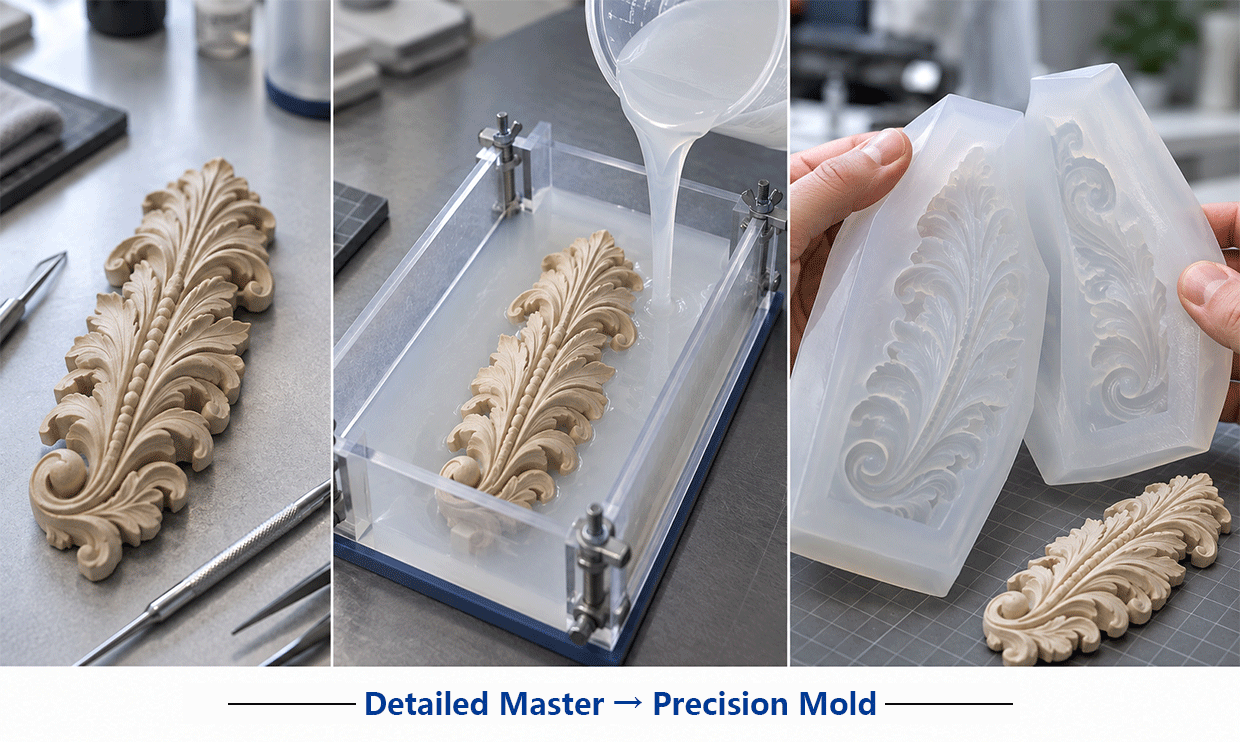
04 Az A és B összekeverése
Keverje össze az A és B összetevőket a megadott 1:1 arányban egységes keverék előállítása érdekében. Kerülje a felesleges levegő bevezetését a keverés során.
05 Légmentesítés szükség esetén
Ha a keverés során levegő kerül a keverékbe, vákuumos légbuborék-eltávolítás alkalmazható olyan esetekben, amikor a buborékok kárt tehetnek a finom felületeken vagy a mélyen elhelyezkedő geometriai részleteken.
06 Öntés részletgazdag területekhez
Folyamatosan, egyetlen helyről öntsük ki a szilikonmasszát, és hagyjuk, hogy természetes módon áramoljon körbe a mintadarabon, ne irányítsuk ismételten a folyadékáramot a finom részletekre.
07 Keményedés, kikészítés és ellenőrzés
A keményedés után ellenőrizzük a horpadásokat, sarkokat, felületi textúrákat és mélyen elhelyezkedő területeket, mielőtt jóváhagyjuk az anyag minőségét és a folyamatot ismételt gyártáshoz.
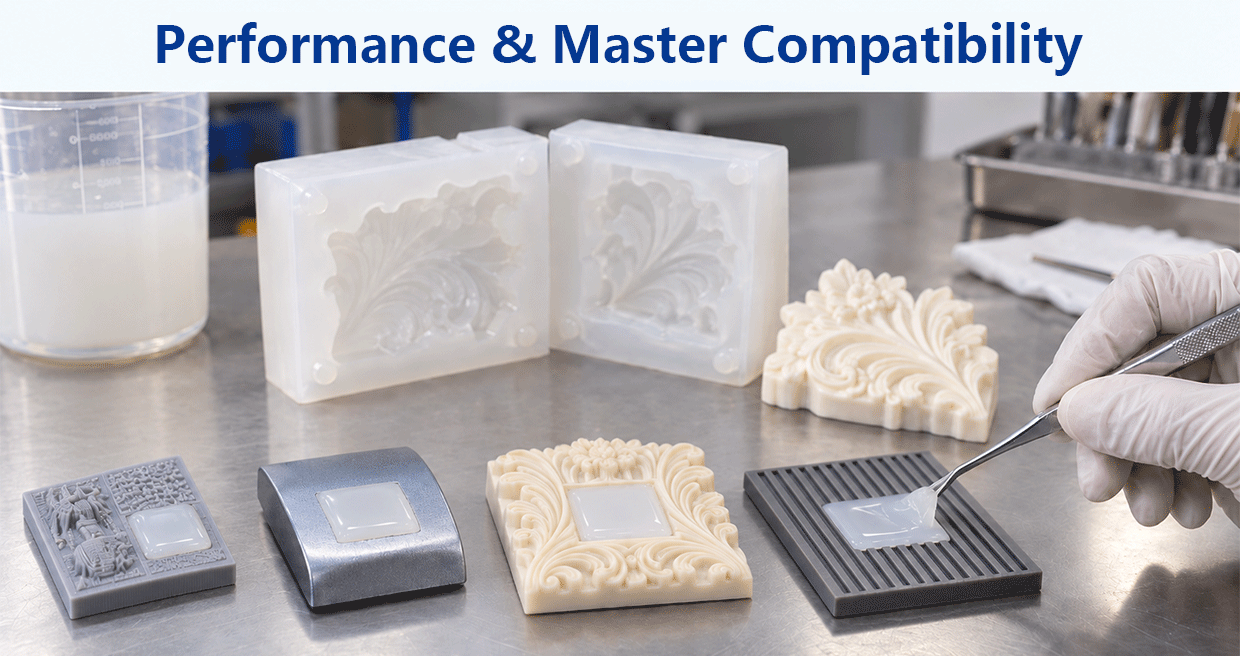
Teljesítmény és mintadarab-kompatibilitás
A pontos másolat elkészítése nem csupán a szilikonra, hanem az egész formakészítő rendszerre is függ. A mintadarab felülete, bevonata, a leválasztási módszer és a feldolgozási körülmények mind befolyásolják, hogy az anyag megfelelően keményedik-e és visszaadja-e a tervezett részleteket.
A platina-keményedésű szilikon bizonyos aminokkal, kéntartalmú anyagokkal és organó-cink vegyületekkel szemben érzékeny. Ha ilyen anyagok jelen vannak a mintadarab felületén, a szilikon részben megmaradhat keményedetlenül, illetve helyileg lágy területek alakulhatnak ki.
Ez különösen fontos a 3D nyomtatással és bevonással készült mesterdarabok esetében. Két hasonló megjelenésű gyantából készült alkatrész eltérően viselkedhet, ha az összetételük, a poszt-keményítési módszerük vagy a felületkezelésük különböző. A tényleges, kész mesterfelületet kell tesztelni, ne pedig feltételezni, hogy minden nyomtatott alkatrész kompatibilis.
A leválasztószereket is tesztelni kell, ha újak a folyamatban. Egy kis keményítési próbával megerősíthető, hogy a mesterdarab, a felületkezelés és a szilikon jól együttműködnek-e, mielőtt nagyobb mennyiséget használnának fel.
Pontos munka esetén akár egy apró, nem keményedett terület is károsíthatja a betűzést, a finom textúrát vagy az éles átmeneteket. A kompatibilitás-tesztelés ezért mind a mesterdarabot, mind a végső forma minőségét védik.
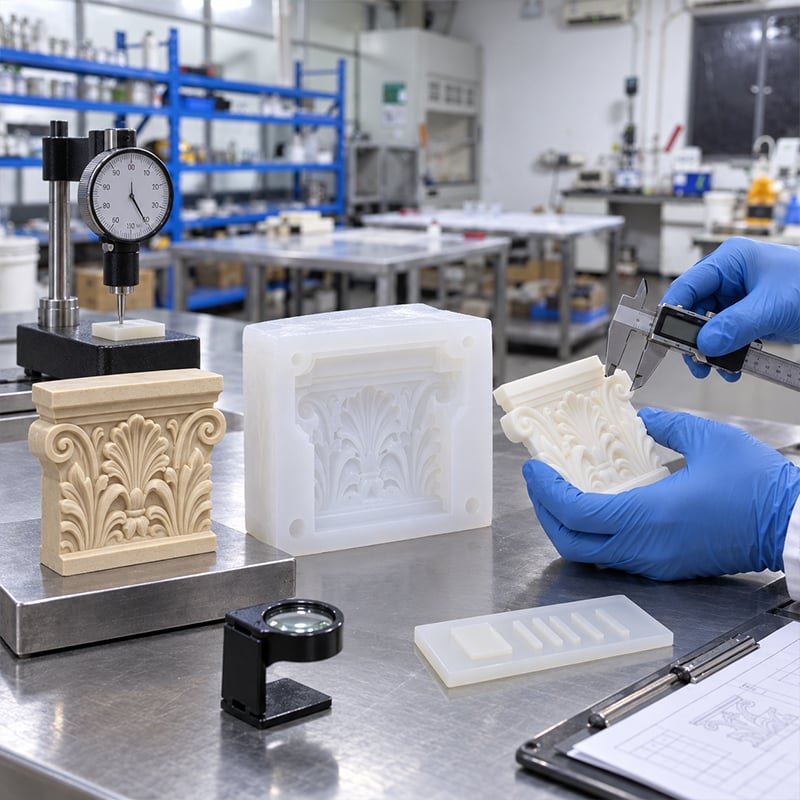
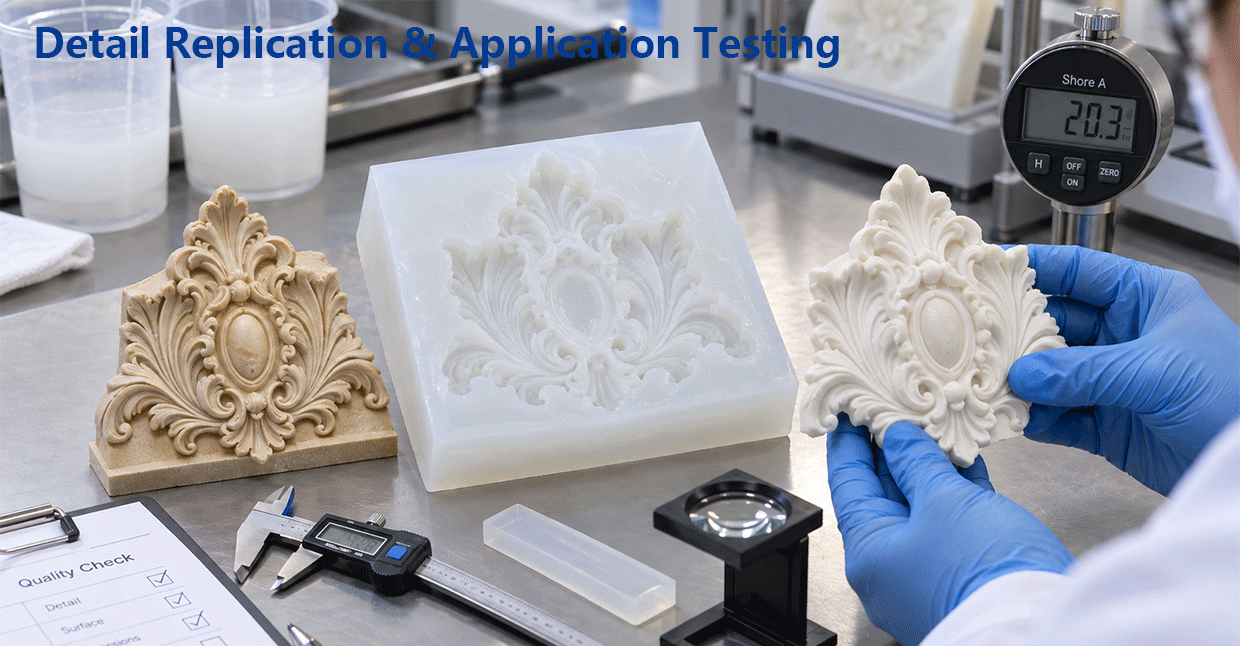
Alkalmazási tesztek és minőségellenőrzés precíziós formákhoz
Egy technikai adattáblázat önmagában nem mutatja meg, hogy egy szilikon sikeresen reprodukálja-e egy adott mesterdarabot. A finom geometria, a falvastagság, a felületi kémia és a feldolgozási módszer mindegyike befolyásolhatja a végső forma minőségét.
Pontos alkalmazásokhoz egy jellemző tesztformátum segíthet a nyersanyag áramlásának értékelésében keskeny részletekbe, a levegőbefogódás vizsgálatában mélyedések körül, a kioldási viselkedés elemzésében és a megkeményedett forma által nyújtott támasz szintjének meghatározásában.
Ez a típusú értékelés különösen hasznos akkor, ha a mesteranyagot cseréljük, csökkentjük a részletek méretét, növeljük a forma méretét vagy más keménységtartományra váltunk. A cél annak megerősítése, hogy a szilikon, a mesteranyag és az eljárás együtt működnek a szükséges reprodukálási minőség eléréséhez.
Alkalmazási értékelés tartalmazhatja
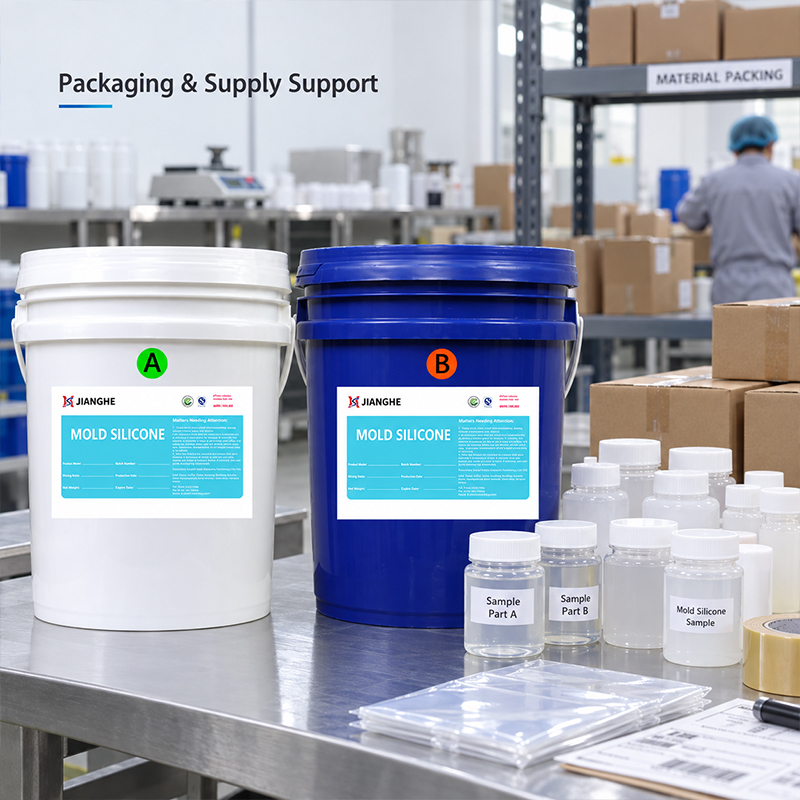
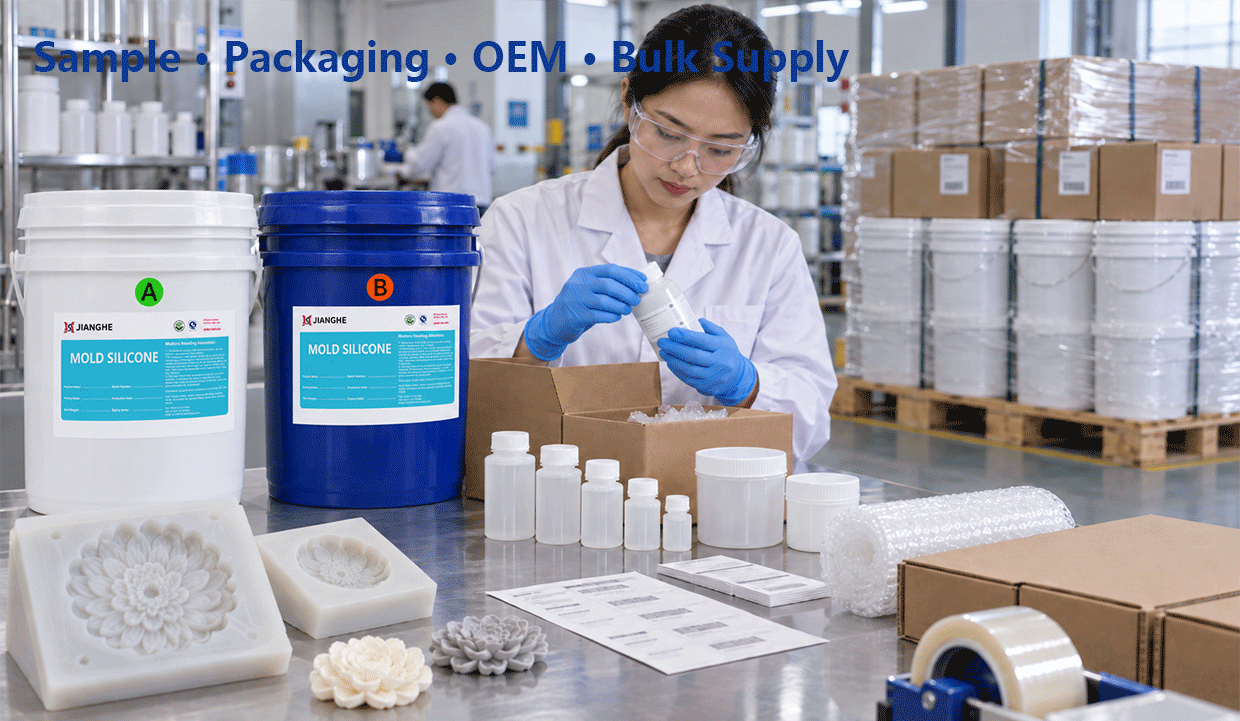
Csomagolás, testreszabás és ellátási támogatás
Miután egy precíziós szerszámkönyv anyagát jóváhagyták, a tömeges gyártás az azonos minőségű anyagok egységes azonosításától, a gyakorlatias csomagolástól és az egyértelmű műszaki dokumentációtól függ.
A minták segítségével ellenőrizhető, hogy a kiválasztott minőség kompatibilis-e a fő geometriájával és feldolgozási módszerével, mielőtt nagyobb mennyiséget rendelne.
A csomagolás a megrendelési igényeknek megfelelően szervezhető. Az OEM- és saját márkás megoldásokat is megbeszélhetik a forgalmazók, márkák és egyéb megfelelő projektjek.
Precíziós alkalmazások esetén a leghasznosabb információk a fő anyag megadása, a legkisebb részlet mérete, a szerszám méretei, az aláhúzások, a szükséges rugalmasság és az öntőanyag. Ezek a részletek pontosabb minőségválasztást tesznek lehetővé, mint a Shore-keménység kérése alkalmazási kontextus nélkül.
Miután egy szilikonfajta jóváhagyásra került, a mintaazonosítás, a műszaki dokumentumok és a nagykereskedelmi megrendelések specifikációi összehangolhatók ismételt beszerzés céljából.
Mintaértékelés
Értékelje a kiválasztott szilikonfajtát saját, gyakorlati mestermodelljével és formázási folyamatával nagykereskedelmi beszerzés előtt.
Minőségmegfeleltetés
Válassza ki a megfelelő keménységet és feldolgozási tartományt a mestermodell geometriája, a forma mérete és a kikapcsolási követelmények alapján.
OEM és saját márkájú termékek
A csomagolás, a címkézés és a privát márkás lehetőségek megbeszélhetők minősített projektek és forgalmazási programok esetén.
Tömeges ellátás
Támogatjuk az ismételt beszerzést az összehangolt fajtaazonosítással, a műszaki dokumentumokkal és a megrendelési specifikációkkal.
GYIK:
K1: Mi teszi a szilikont alkalmasnak precíziós formák készítésére?
Három dolog között kell egyensúlyt találnia: finom geometriába történő áramlás, rugalmasság a kikapcsolás során, valamint elegendő merevség a forma alakjának megtartásához a kezelés és az öntés során.
K2: Mindig jobb-e az alacsonyabb viszkozitás részletgazdag formák esetén?
Nem. Az alacsonyabb viszkozitás segíthet a anyagnak a szűk részletek elérésében, de a kész forma továbbra is elegendő támasztást igényel. A legjobb választás a geometriai jellemzők méretétől, az aláhúzásoktól, a forma méreteitől és a falvastagságtól függ.
K3: Melyik Shore-keménységet érdemes használni?
Nincs egyetlen keménység, amely minden precíziós forma esetében megfelelő. A lágyabb fokozatok segíthetnek a bonyolult aláhúzások kezelésében, míg a közepes vagy merevebb fokozatok több támasztást nyújthatnak. Kezdje a mestergeometriával, ne a Shore-számmal.
K4: Használható-e platinaalapú szilikon 3D-nyomtatott gyantamesterrel?
Lehetőség van rá, de először az aktuálisan nyomtatott és utókeményített felületet tesztelni kell. A gyanta összetétele, az utókeményítés és a felületkezelés befolyásolhatja a kompatibilitást.
K5: Mi okozhatja a keményedés gátlását?
Bizonyos aminok, kéntartalmú anyagok és organó-cink vegyületek zavarhatják a keményedést. Ismeretlen mesteranyagokat, bevonatokat, ragasztókat és kioldószereket a teljes gyártás megkezdése előtt tesztelni kell.
K6: Szükséges-e vákuumos légtelenítés a precíziós formáknál?
Nem mindig. A vákuumos gázelvezetés akkor hasznos, ha a keverés során levegő kerül a keverékbe, vagy ha a buborékok finom felületeket és mélyedő geometriákat érinthetnek.
K7: Mennyi a felhasználható munkaidő?
A műszaki dokumentumok kb. 30 perc munkaidőt jeleznek a megadott referenciafeltételek mellett. A magasabb hőmérséklet rövidíti, az alacsonyabb hőmérséklet meghosszabbítja a munkaidőt.
K8: Teszteljem-e egy mintát a tömeges gyártás előtt?
Igen. Egy reprezentatív próba különösen hasznos új alapanyagok, összetett alulvágások vagy nagyon finom részletek esetén, mert megerősíti az anyagválasztást és a feldolgozási módszert, mielőtt nagyobb rendelést adnánk le.