 EN
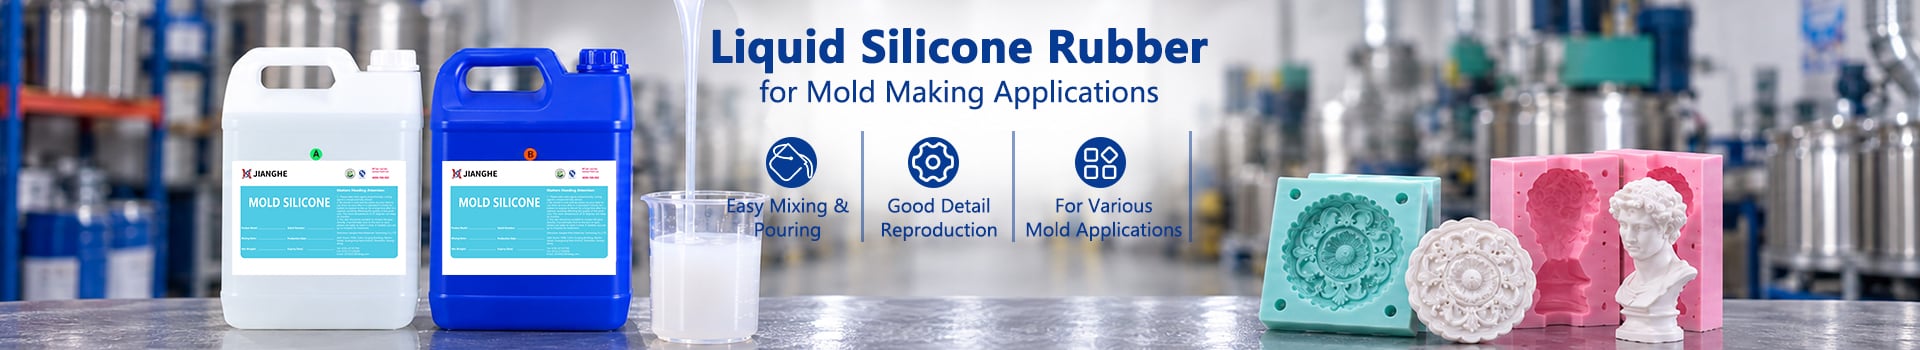
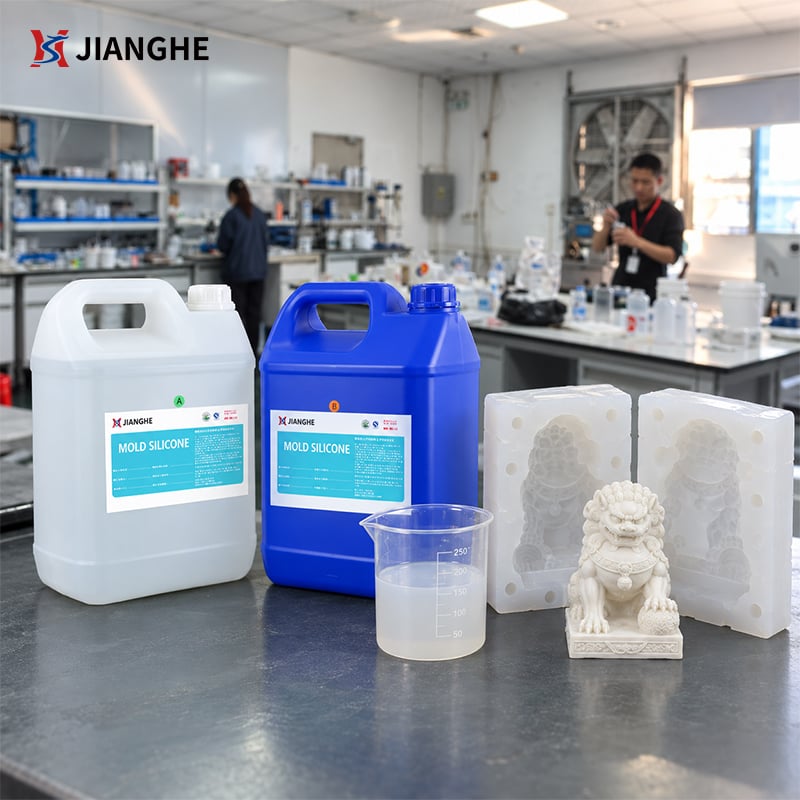
Caoutchouc de silicone à durcissement par addition de platine, grade « Platinum Addition Cure », pour la fabrication de moules
Modèle : 717AB-F Dureté disponible : Shore A 0–45
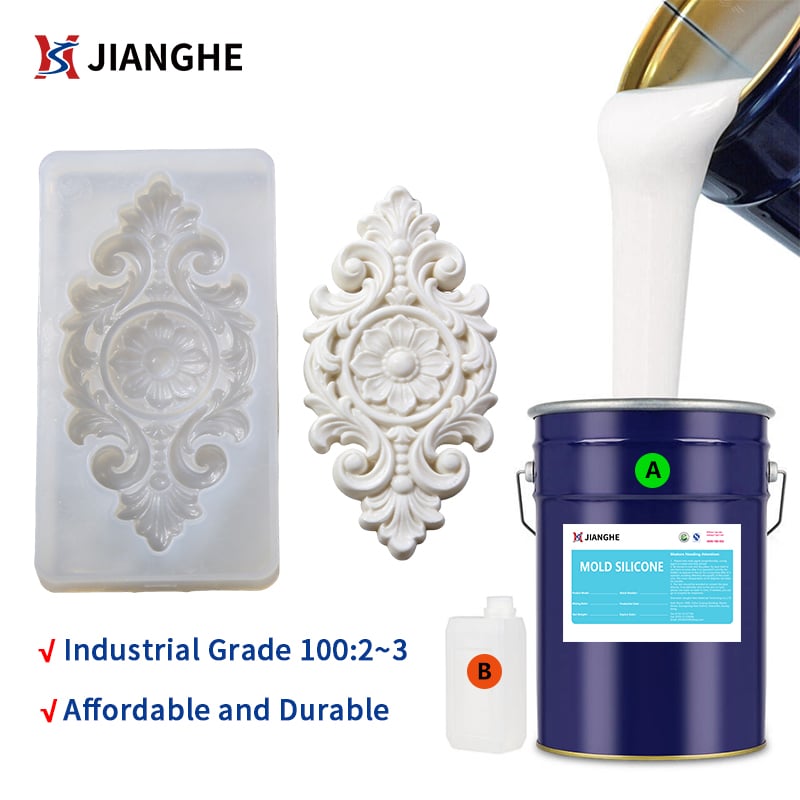
le 717AB-F est une série de caoutchoucs de silicone liquides à deux composants, à durcissement par addition de platine, conçue pour la fabrication professionnelle de moules. Avec des grades allant du très souple au ferme, cette série permet aux fabricants d’ajuster équitablement souplesse, facilité de démoulage et tenue du moule en fonction de la géométrie du moule, du modèle initial et des exigences de moulage, plutôt que d’utiliser une seule dureté pour toutes les applications.
Caractéristiques principales :
-
Faible retrait pour une reproduction précise.
-
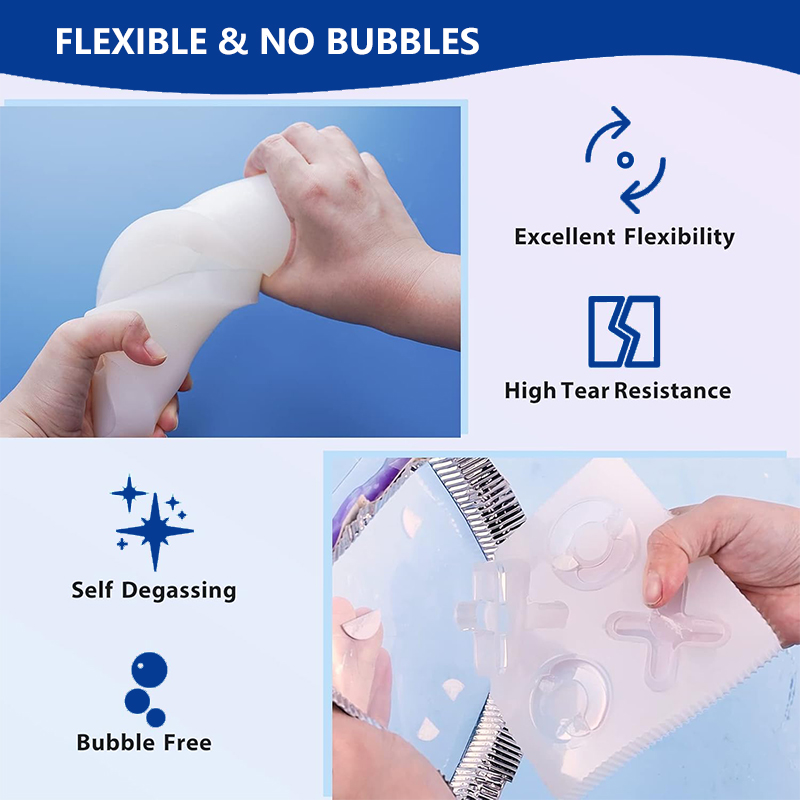
Résistance élevée au déchirement et démoulage souple.
-
Grade conforme à la réglementation FDA pour contact alimentaire disponible.
-
Durcissement à température ambiante ou avec assistance thermique.
Applications typiques :
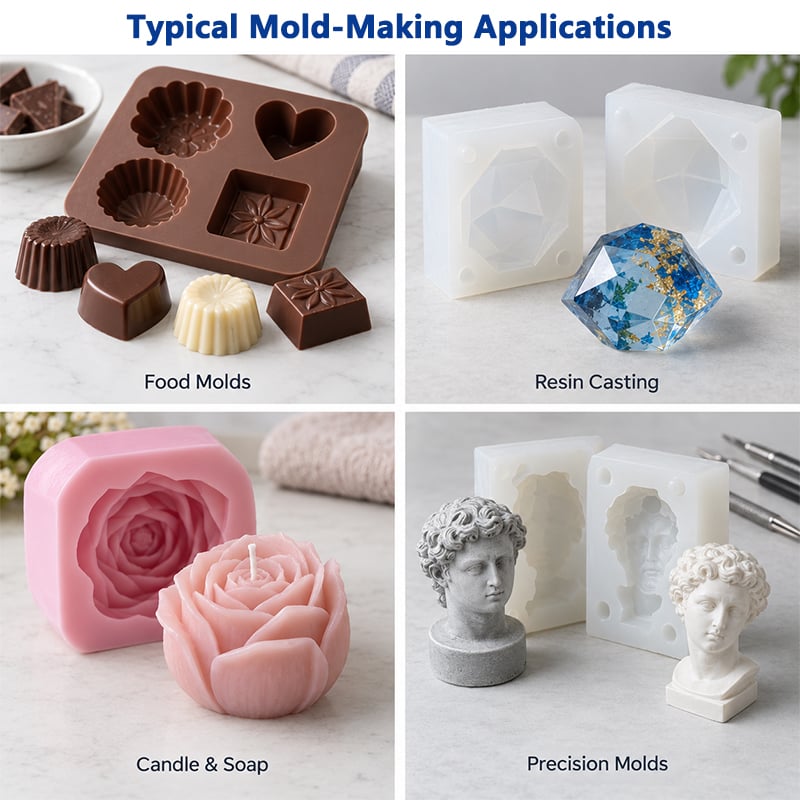
Moules pour aliments · Moules pour coulée de résine · Moules pour bougies et savons · Reproduction de précision

- Aperçu
- Produits recommandés
- Évaluation d’échantillons avant les commandes en gros
- Adaptation des grades pour différents projets de moules
- Approvisionnement en commandes en gros et répétées
- Emballage OEM et sous marque privée
- Soutien technique pour de nouvelles applications
Conçu pour la fabrication professionnelle de moules
Un silicone professionnel pour la fabrication de moules doit faire bien plus que simplement durcir pour devenir un matériau souple. Il doit s’écouler autour du modèle, reproduire avec précision les détails de surface requis, libérer des formes complexes sans contrainte excessive et offrir toutefois un soutien suffisant pour maintenir la géométrie du moule pendant
le coulage.
La série de silicones à durcissement par addition au platine 717AB-F a été conçue spécifiquement pour répondre à ces différentes exigences liées à la fabrication de moules. Plusieurs grades de dureté Shore A permettent aux fabricants de choisir de façon pratique l’équilibre entre souplesse et soutien du moule, plutôt que d’imposer un seul grade à tous les designs de moules.
Pour les moules présentant des sous-dépouilles profondes ou des zones de démoulage difficiles, un silicone plus souple peut offrir la flexibilité nécessaire au démoulage. Pour les moules plus grands ou plus autoporteurs, des grades moyens ou plus fermes peuvent assurer une meilleure tenue de forme. L’épaisseur des parois du moule, la conception de l’enveloppe de soutien, la géométrie du modèle et le matériau à mouler doivent tous être pris en compte conjointement.
Pour les équipes achats, la valeur principale de cette série réside donc moins dans le simple nombre de grades disponibles que dans la capacité à adapter le silicone à la structure réelle du moule et au procédé de production.
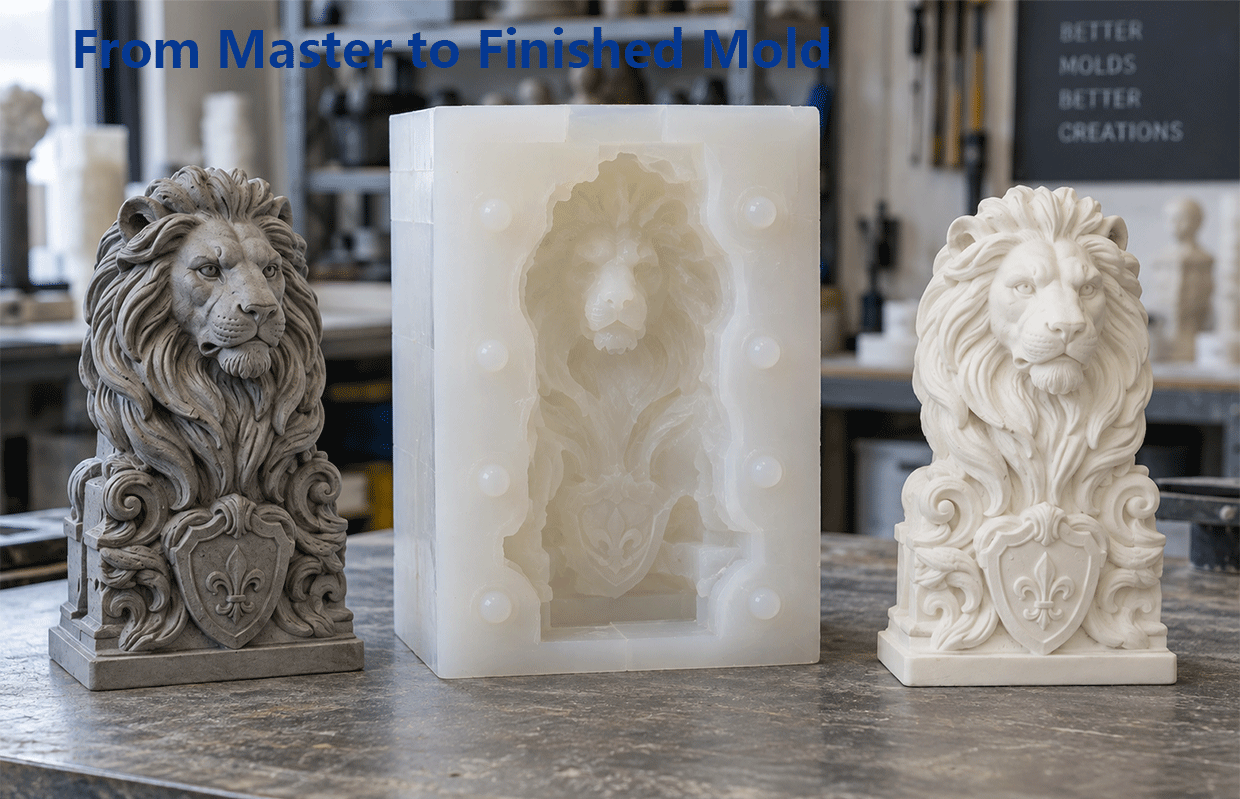
Pourquoi choisir un silicone durcissant par addition de platine ?
Le silicone durcissant par addition de platine est choisi pour les applications de fabrication de moules lorsque le contrôle des dimensions, le démoulage souple et la stabilité du traitement sont essentiels. Ce matériau s’avère particulièrement utile lorsque le moule doit reproduire une géométrie détaillée tout en restant suffisamment souple pour permettre le démoulage de la pièce finie ou du modèle sans causer de dommages inutiles.
Reproduction précise du moule
Une faible rétraction permet au moule en silicone fini de conserver une forme plus proche de celle du modèle d’origine. Cela revêt une importance particulière dans les projets de moules où la constance dimensionnelle, le détail de surface et la reproductibilité priment sur la simple réalisation d’un moule souple.
Démoulage souple depuis des géométries complexes
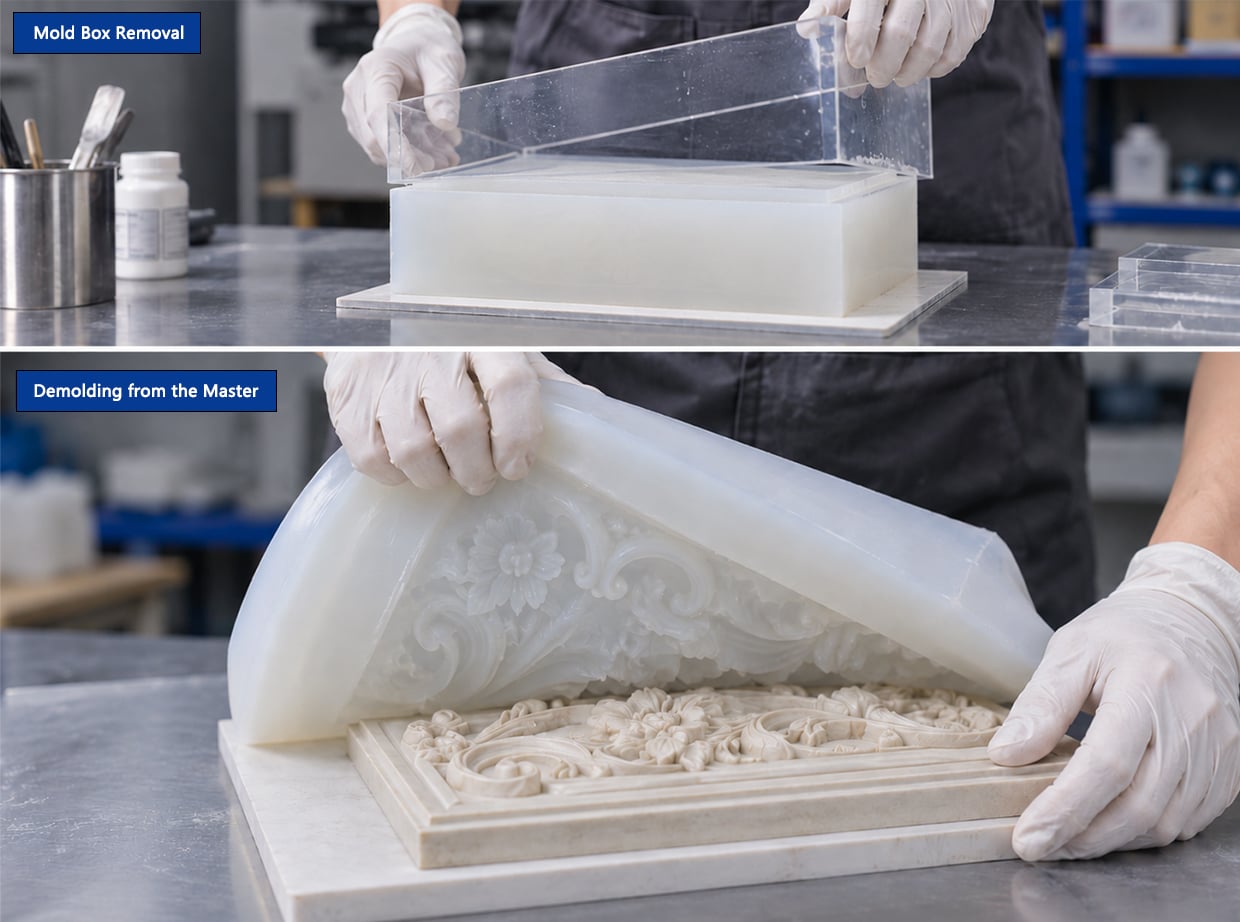
Un moule en silicone vulcanisé doit pouvoir se déformer autour des sous-dépouilles, des sections étroites et des formes détaillées lors du démoulage. Des grades de dureté différents permettent aux fabricants d’optimiser la souplesse de démoulage tout en assurant le soutien structurel requis par le moule.
Résistance aux contraintes de démoulage
Les moules sont soumis à des flexions, des étirements et des retournements répétés pendant leur utilisation. De bonnes performances en traction et en déchirure sont donc essentielles dans les zones à parois minces, aux détails tranchants et aux liaisons étroites, où les dommages risquent davantage de débuter. Les grades plus fermes de la série 717AB-F offrent également des valeurs supérieures en traction et en déchirure pour les applications nécessitant un soutien accru.
Options de vulcanisation souples
Le système peut être vulcanisé à température ambiante et peut aussi faire l’objet d’une vulcanisation assistée par chaleur lorsque la formulation et les conditions de production le permettent. Cela offre aux fabricants une plus grande souplesse pour adapter le traitement du matériau aux équipements disponibles et aux plannings de production.
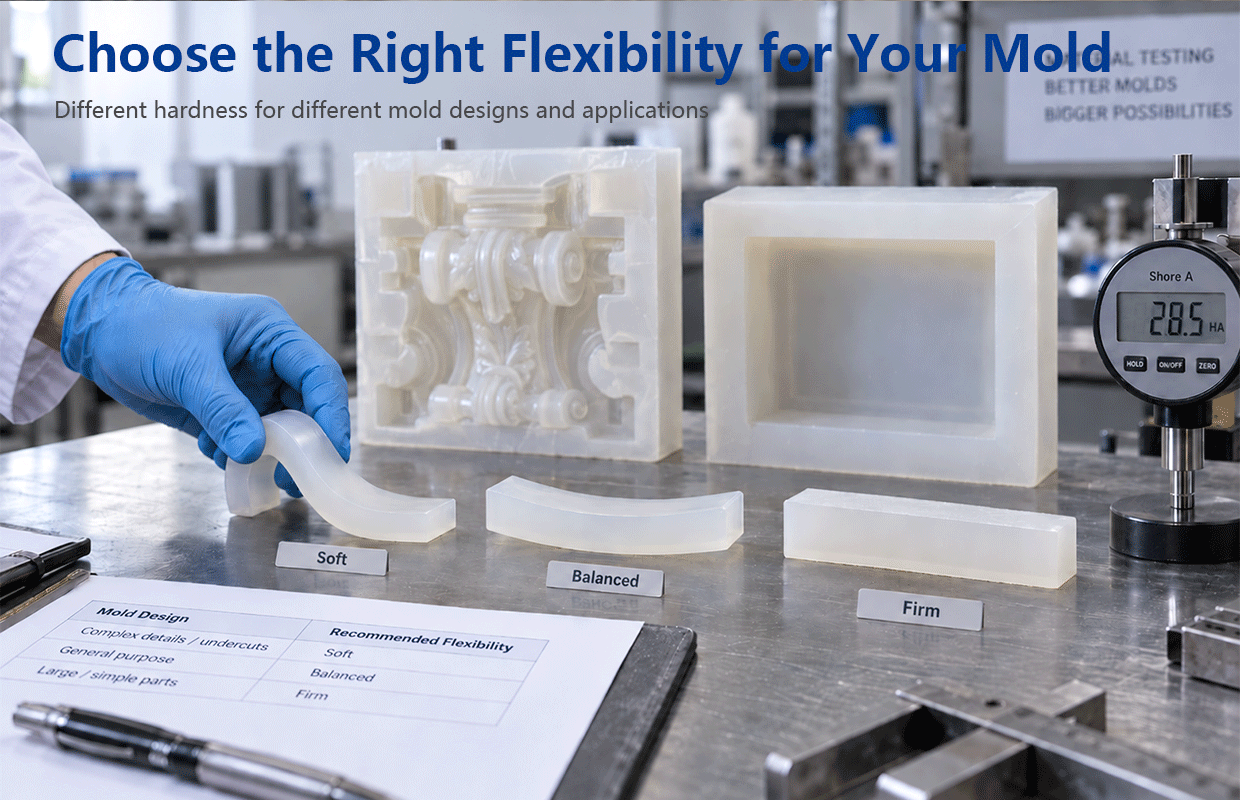
Choisissez la souplesse adaptée à votre moule
Le meilleur silicone pour la fabrication de moules n’est pas automatiquement la variante la plus souple ni la plus rigide. Le choix approprié dépend du comportement requis du moule fini pendant le coulage et le démoulage.
Les grades très souples et souples offrent une plus grande flexibilité et peuvent s’avérer utiles lorsque le moule doit se déformer fortement lors du démoulage. Les grades moyens assurent un équilibre plus harmonieux entre flexibilité et maintien de la forme, tandis que les grades plus rigides confèrent un soutien structurel accru aux moules devant conserver leur géométrie avec une précision accrue.
La conception du moule modifie également le choix. Un silicone souple utilisé avec une enveloppe de support rigide peut présenter un comportement très différent de celui du même grade utilisé comme moule autoporteur. L’épaisseur des parois, les dimensions du moule et le poids de la pièce moulée doivent donc être pris en compte conjointement avec la dureté Shore.
L’objectif n’est pas de sélectionner la dureté la plus élevée ou la plus faible disponible, mais de choisir un grade adapté à la géométrie réelle du moule et à la méthode de production.
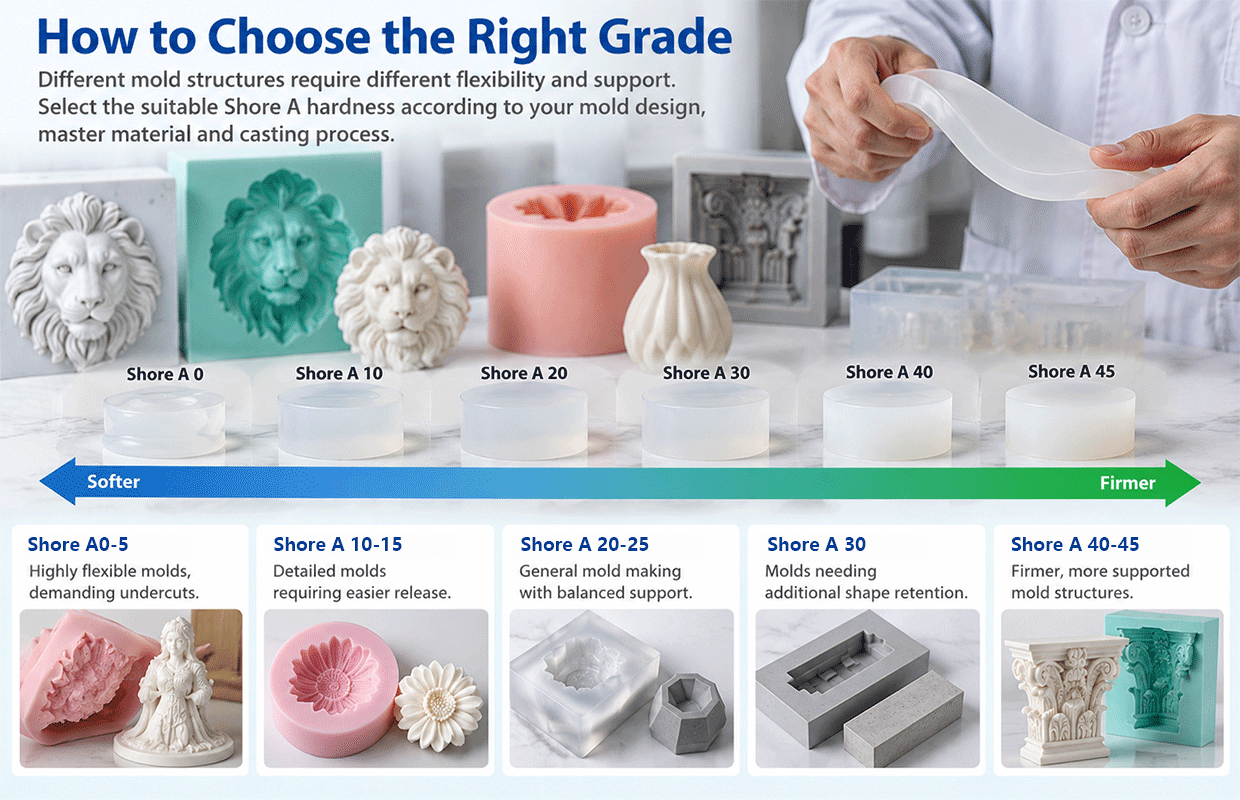
Aperçu de la sélection
| Sens de sélection | Plage de Dureté | Focus typique de sélection |
| Très doux | Shore A 0–5 | Flexibilité maximale, sous-dépouilles exigeantes |
| Souple | Dureté Shore A 10–15 | Moules détaillés et démoulage plus aisé |
| Moyennement souple | Dureté Shore A 20–25 | Fabrication générale de moules |
| Moyen | Dureté Shore A 30 | Une meilleure tenue de forme |
| Ferme | Dureté Shore A 40–45 | Support de moule renforcé |
Ces plages constituent des orientations de sélection, et non des règles d’application fixes. La sélection finale doit être confirmée en fonction du modèle réel, de la structure du moule et du procédé de coulée.
Domaines d’application de ce silicone
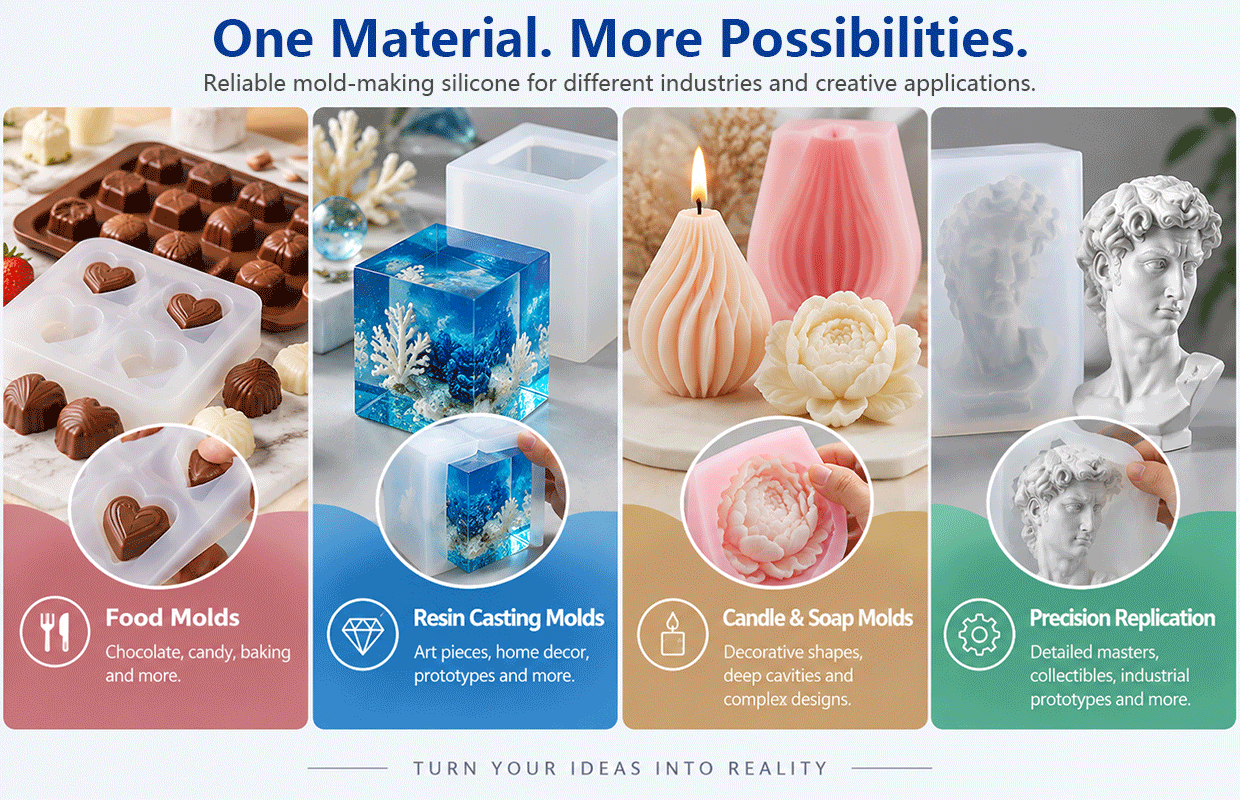
Les différentes applications de moulage imposent des exigences distinctes au silicone. Les moules destinés à l’alimentaire privilégient généralement la structure des cavités, le démoulage souple et le respect des exigences réglementaires. Les moules pour coulée de résine doivent concilier démoulage facile et tenue mécanique du moule. Les moules pour bougies et savons comportent souvent des cavités profondes et des sous-dépouilles. Enfin, les moules de précision accordent une importance accrue à l’écoulement du matériau, à la compatibilité avec le modèle-maître et à la stabilité du moule.
La série 717AB-F propose plusieurs options de dureté, permettant de sélectionner le matériau en fonction du type de moule plutôt que d’appliquer une solution unique à toutes les applications.
Fabrication de moules alimentaires
Pour les structures de moules destinés à l’alimentaire, où souplesse, tenue des cavités et documentation conforme aux normes de contact alimentaire doivent être prises en compte conjointement.
Moules pour coulée de résine
Pour les procédés de coulée de résine compatibles, où reproduction fidèle des surfaces, démoulage souple et stabilité du moule doivent être équilibrés.
Moules pour bougies et savons
Pour les moules décoratifs à cavités profondes, aux formes détaillées et aux dégagements inversés, qui exigent une plus grande souplesse au démoulage.
Fabrication de moules de précision
Pour les maquettes détaillées, la reproduction de prototypes et les moules de précision, où l’écoulement du matériau, le soutien du moule et la compatibilité avec la maquette nécessitent un contrôle plus rigoureux.
Comment choisir le grade approprié
Le choix de la bonne qualité de silicone platine commence par l’analyse du moule, et non par le tableau des données techniques. Avant de comparer les valeurs de dureté, évaluez dans quelle mesure le moule doit se déformer, quel niveau de soutien il requiert et quelle est la complexité géométrique de la maquette.
Si la maquette comporte des dégagements inversés profonds, des zones étroites de libération ou des éléments fragiles, le silicone doit se déformer lors du démoulage sans exercer de contrainte excessive sur la maquette ou la pièce moulée. Des qualités plus souples peuvent donc constituer un meilleur point de départ.
Si le moule est grand, haut ou destiné à supporter un matériau de moulage plus lourd, la capacité à conserver sa forme devient plus importante. Des qualités moyennes ou plus fermes peuvent offrir un équilibre plus adapté, notamment lorsque le moule ne sera pas renforcé par une enveloppe rigide.
Pour les géométries fines ou étroites, la viscosité de traitement est également un facteur déterminant. Les grades à faible viscosité circulent plus facilement autour des détails complexes, tandis que les grades plus fermes, à viscosité plus élevée, exigent une attention accrue lors du mélange, de l’élimination des bulles d’air piégées et de la technique de coulage.
Le modèle maître doit également être pris en compte. Les silicones à durcissement au platine peuvent être sensibles à certains matériaux en contact ; ainsi, tout modèle maître, revêtement, argile, adhésif ou agent de démoulage inconnus doit être testé avant de procéder au coulage d’un moule de production complet.
Guide de sélection rapide
Envisagez un grade plus souple lorsque :
le moule présente des dégagements profonds
un démontage nécessitant une forte flexion est requis
une coque de support rigide sera utilisée
Envisagez un grade plus ferme lorsque :
le moule doit s’autoporter
le maintien de la forme est prioritaire
la structure est volumineuse ou relativement simple
Données techniques
Données générales de traitement
Propriété |
Spécification |
Type de matériau |
Durcissement avec ajout de platine Caoutchouc silicone liquide |
Apparence des composants |
Translucide A / Translucide B |
Ratio de mélange |
1:1 |
Dureté disponible |
Shore A 0–45 |
Temps de travail |
Environ 0,5 h |
Durcissement de référence |
Environ 4 h à température ambiante |
Durée de conservation |
12 mois |
Stockage |
Inférieur à 35 °C |
Emballage |
Selon les exigences |
Note technique
Les valeurs techniques typiques sont fournies à titre indicatif dans les conditions d’essai indiquées. Le comportement réel lors du traitement et le durcissement peuvent varier en fonction de la température, de la taille du lot, de la géométrie du moule, de l’épaisseur du matériau et des conditions de production. Consultez la fiche technique spécifique au grade et effectuez des essais complets sur l’application avant la production à grande échelle.
Procédure pratique de fabrication de moules
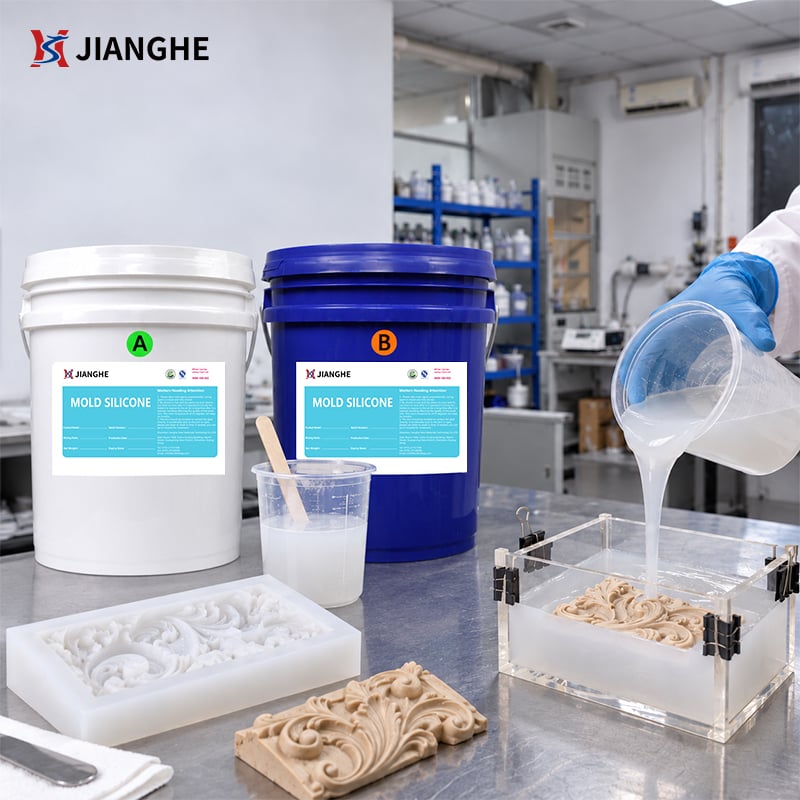
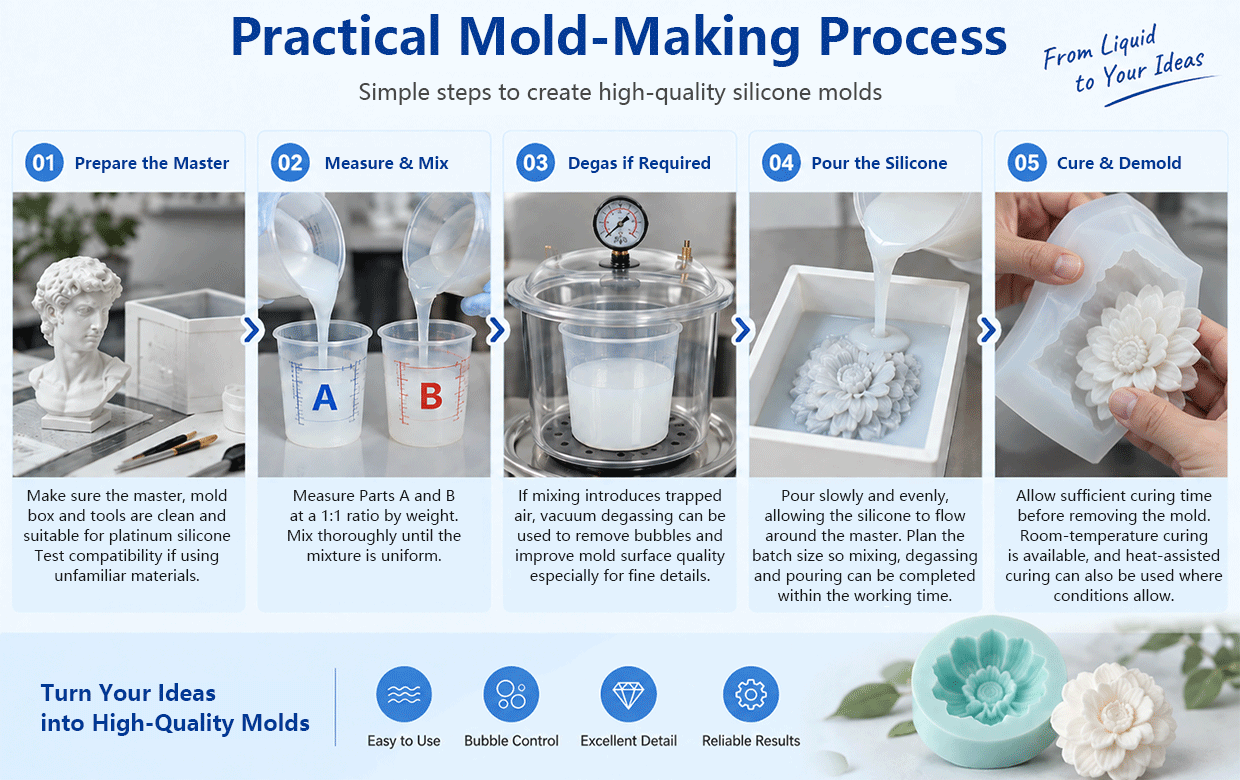
01 Préparer la maquette
Veillez à ce que la maquette, la boîte à moule, les outils et les matériaux de contact soient propres et adaptés aux silicones à durcissement au platine. Lorsque le matériau de la maquette ou l’agent de démoulage est inconnu, effectuez d’abord un petit test de compatibilité avant de préparer le moule complet.
02 Mesurer et mélanger
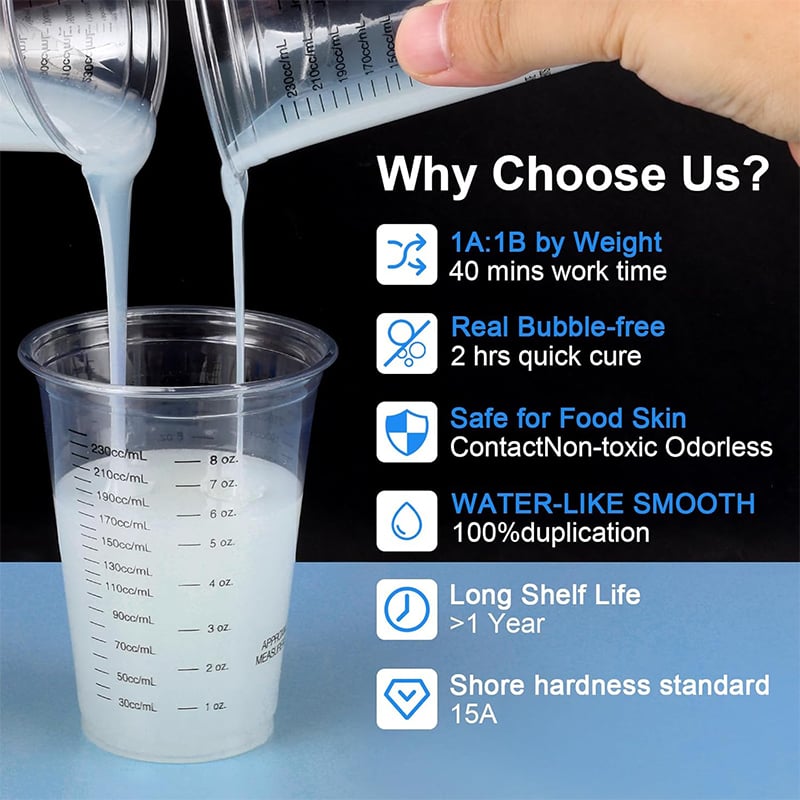
Mesurez les composants A et B dans le rapport spécifié de 1:1 et mélangez-les soigneusement jusqu’à obtention d’un mélange homogène. L’objectif est d’assurer un mélange complet tout en évitant d’introduire inutilement de l’air.
03 Dégazer si nécessaire
Si le mélange a entraîné l’incorporation d’air piégé, un dégazage sous vide peut être utilisé lorsque les bulles risqueraient d’affecter la surface du moule ou les détails fins.
04 Verser le silicone
Versez le silicone de manière contrôlée et laissez-le s’écouler naturellement autour de la maquette. Planifiez la taille de la charge afin que le mélange, le dégazage et le coulage puissent être réalisés dans le temps de travail disponible.
05 Durcir et démouler
Laisser suffisamment de temps de durcissement avant de retirer le moule en silicone fini. Le durcissement à température ambiante est possible, tandis que le durcissement assisté par chaleur peut être utilisé lorsque la qualité du produit et les conditions de production le permettent.
Compatibilité et essais d’application
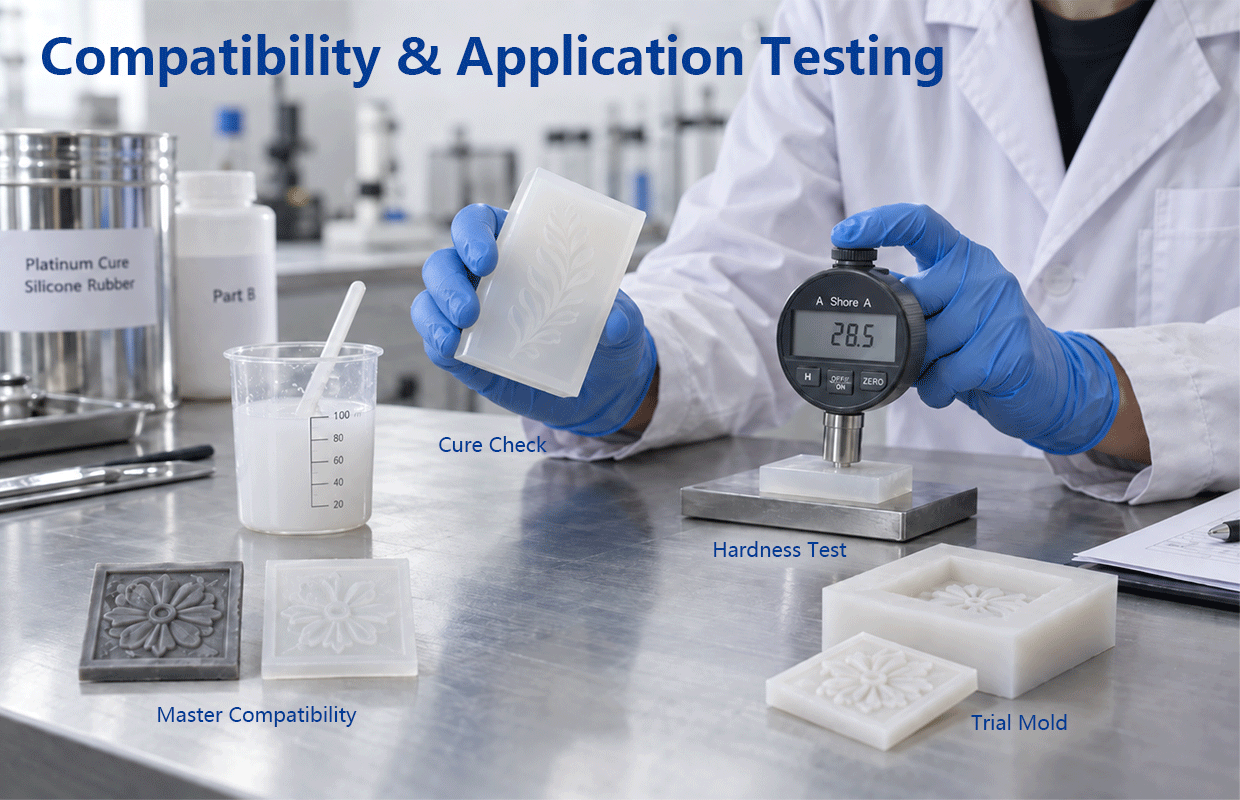
Un silicone peut sembler adapté d’après sa fiche technique, mais se comporter différemment lorsqu’il entre en contact avec le modèle réel, un revêtement, un agent démoulant ou un matériau de coulée. Des essais d’application sont donc particulièrement importants lorsqu’un client introduit une nouvelle conception de moule ou un nouveau matériau de production.
Les systèmes de durcissement au platine peuvent subir une inhibition de durcissement lorsqu’ils entrent en contact avec certaines substances incompatibles. Un petit essai de compatibilité avant la production complète permet de vérifier que le silicone durcit correctement en présence du modèle et de tous les autres matériaux utilisés dans le procédé.
L’évaluation de l’application peut également aider à confirmer si la dureté sélectionnée assure l’équilibre requis entre souplesse et tenue. Un moule représentatif peut être utilisé pour observer l’écoulement, l’air piégé, le comportement de durcissement et le démoulage avant que le matériau ne soit approuvé pour une production à plus grande échelle.
Pour les équipes achats, cela réduit le risque de sélectionner une nuance uniquement sur la base d’un chiffre de dureté ou d’un tableau de laboratoire.
Approvisionnement, équipementier d’origine (OEM) et assistance technique
De la sélection de la nuance à la livraison répétée
Les acheteurs B2B ont besoin de plus qu’une fiche technique. La nuance retenue doit être qualifiée, fournie dans l’emballage requis et maintenue conforme à la spécification approuvée lorsque l’achat passe des échantillons à la production régulière.
La série 717AB-F permet aux clients d’évaluer plusieurs nuances de dureté au sein de la même famille de produits avant de confirmer le matériau destiné à la production. Des essais sur échantillons peuvent servir à comparer la souplesse du moule, sa tenue et son comportement de transformation dans des conditions réelles.
Pour les programmes d’achats récurrents, l’identification du modèle, les échantillons approuvés et les exigences techniques doivent rester cohérents avec les futures commandes en gros. Cela est particulièrement important lorsqu’un plusieurs grades de dureté sont utilisés pour différents projets de moules.
Un soutien OEM et sous marque privée est disponible pour les projets qualifiés, y compris la personnalisation de l’emballage et des étiquettes. Les clients peuvent également fournir la géométrie du moule, la dureté cible, le matériau de référence et les exigences d’application afin de discuter du choix du grade avant la commande.
Points d’appui
FAQ
Q1 : Quel est le principal avantage de la silicone à durcissement par addition au platine pour la fabrication de moules ?
La silicone à durcissement par addition au platine est souvent choisie lorsque la souplesse du moule, le contrôle des dimensions et les performances stables après durcissement sont essentiels. Le grade approprié dépend toutefois encore de la géométrie du moule, du support requis et du procédé de production.
Q2 : Comment choisir entre une silicone plus souple et une silicone plus rigide ?
Les grades plus souples offrent plus de flexibilité pour les sous-dépouilles et les zones de démoulage difficiles, tandis que les grades plus rigides assurent un meilleur soutien structurel et une meilleure tenue de forme. La taille du moule, l’épaisseur des parois et la conception de l’enveloppe de soutien doivent également être prises en compte.
Q3 : Le grade le plus souple est-il toujours le meilleur choix pour les moules complexes ?
Non. Un moule très souple peut certes faciliter le démoulage de géométries complexes, mais il offre aussi un moindre auto-soutien. Le meilleur choix dépend à la fois de la contrainte de démoulage et de la manière dont le moule sera soutenu pendant le coulage.
Q4 : La viscosité a-t-elle de l’importance lors du choix d’un grade ?
Oui. La viscosité influence la facilité avec laquelle la silicone liquide s’écoule autour des détails fins et des géométries complexes. Les grades plus rigides de la famille 717AB-F peuvent également présenter une viscosité plus élevée ; il convient donc d’étudier conjointement l’écoulement et l’élimination de l’air.
Q5 : Dois-je procéder à un dégazage sous vide ?
Cela dépend de la méthode de mélange et de la qualité requise du moule. Si l’air piégé risque d’affecter les surfaces détaillées ou de créer des défauts, un dégazage sous vide est recommandé avant le coulage.
Q6 : Le silicone platine peut-il ne pas durcir correctement sur certains modèles ?
Oui. Certains matériaux en contact peuvent interférer avec le durcissement du silicone platine. Lors de l’utilisation de modèles, de revêtements, d’argiles, de colles ou d’agents démoulants inconnus, effectuez d’abord un petit test de compatibilité.
Q7 : Cette série peut-elle être utilisée pour des moules destinés aux aliments ?
Des options adaptées au contact alimentaire sont disponibles. La nuance sélectionnée ainsi que la documentation correspondante de la FDA doivent être confirmées en fonction de l’application prévue et du marché cible avant la production.
Q8 : Puis-je tester un échantillon avant de passer une commande en grande quantité ?
Oui. Une évaluation sur échantillon est recommandée lors de la sélection d’une nouvelle dureté, de l’utilisation d’un matériau modèle inconnu ou de la qualification d’un nouveau procédé de moulage avant la production régulière.