 EN
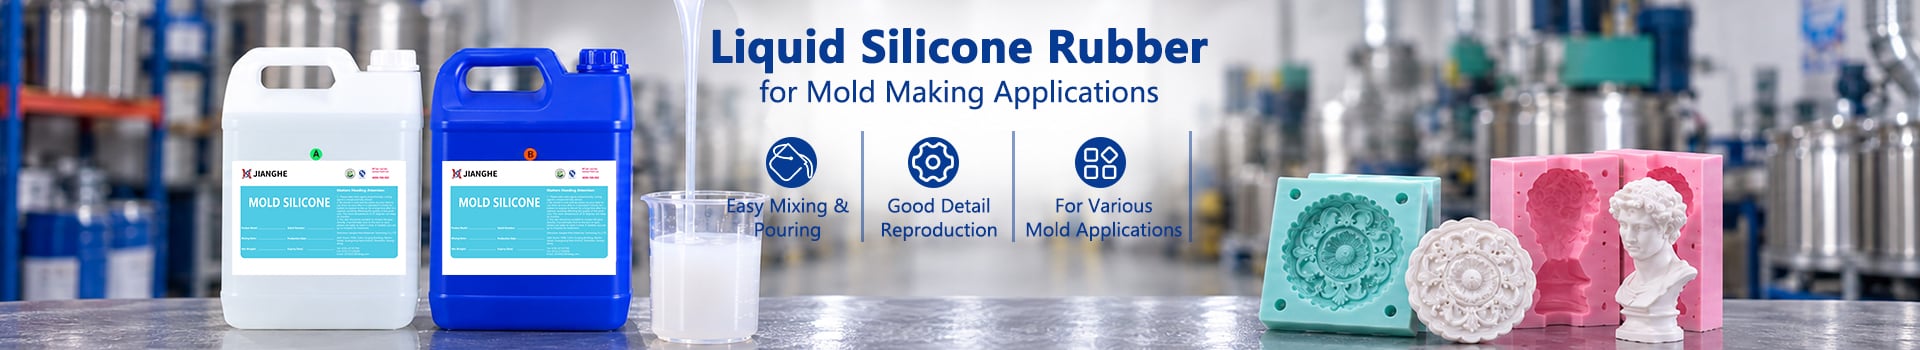
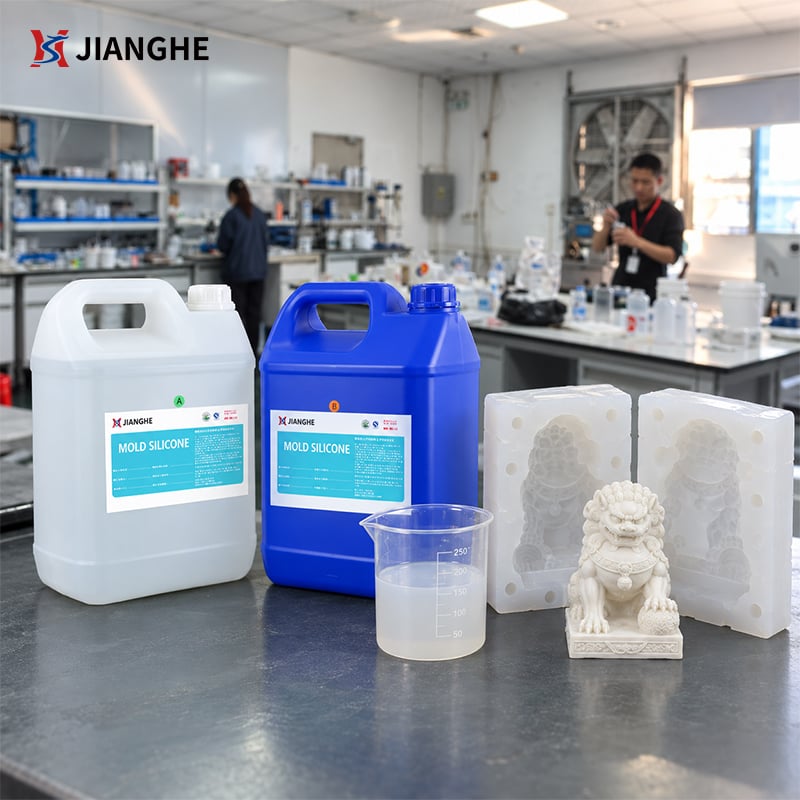
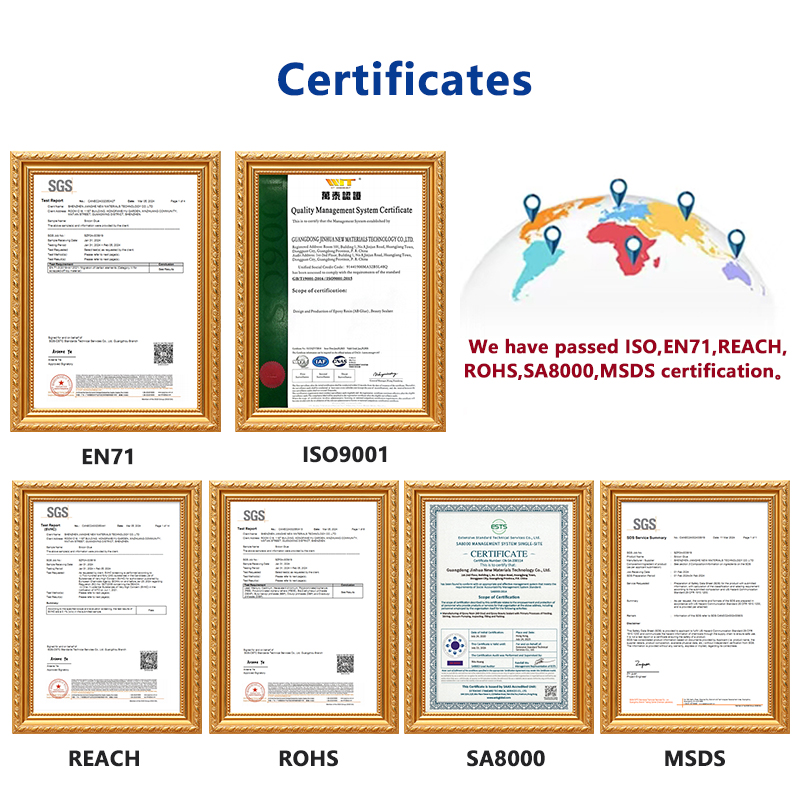
Platinum Addition Cure Silicone Rubber para sa Pagbuo ng Molds
Modelo: 717AB-F Available na Hardness: Shore A 0–45
ang 717AB-F ay isang dalawang-komponenteng platinum addition cure liquid silicone rubber series na dinisenyo para sa propesyonal na pagbuo ng molds. Kasama ang mga grado mula sa napakalambot hanggang sa matigas, ang serye na ito ay nagbibigay-daan sa mga tagagawa na balansehin ang flexibility, ang pag-uugali sa pag-alis ng mold, at ang suporta ng mold batay sa geometry ng mold, disenyo ng original na modelo, at mga kinakailangan sa paghahagis—imbes na umaasa sa iisang hardness para sa lahat ng aplikasyon.
Mga pangunahing tampok:
-
Mababang Shrinkage para sa Tumpak na Pagkopya.
-
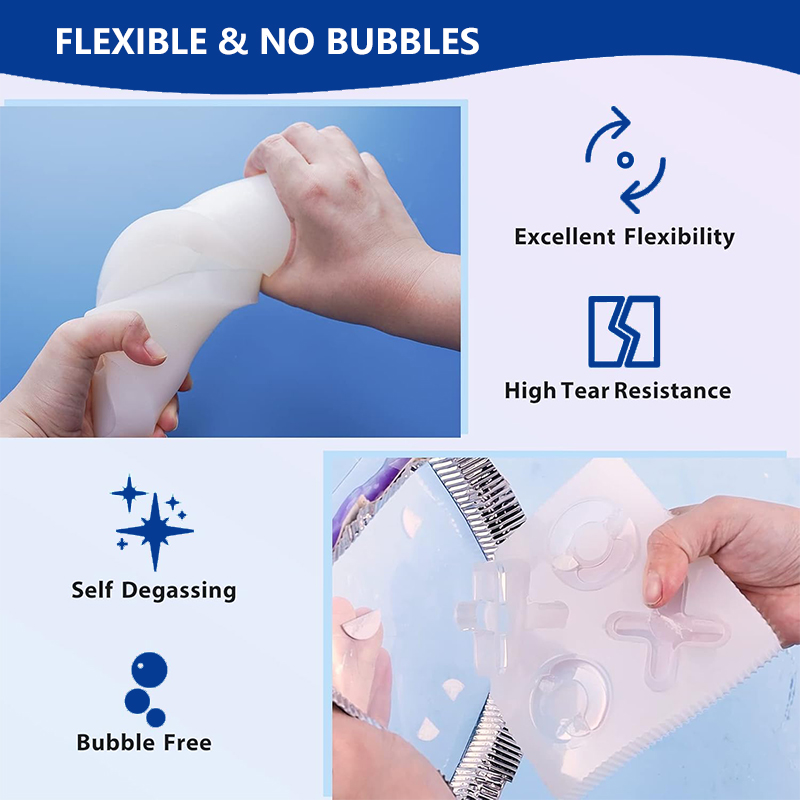
Matataas na Tear Strength at Flexible na Pag-alis ng Mold.
-
Mayroong FDA-Compliant na Food-Contact Grade.
-
Pagkakabuo sa Room Temperature o kasama ang Heat Assistance.
Tipikal na mga aplikasyon:
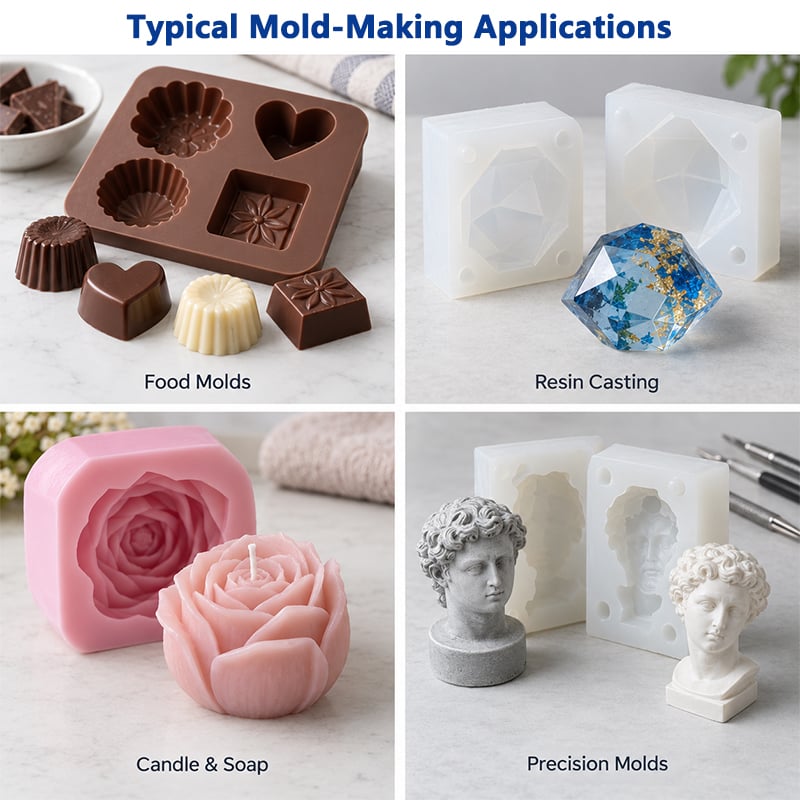
Mga Mold para sa Pagkain · Mga Mold para sa Resin Casting · Mga Mold para sa Kandila at Sabon · Precision Replication

- Pangkalahatang-ideya
- Mga Inirerekomendang Produkto
- Pagsusuri ng Sample Bago ang Malalaking Order
- Pagtutugma ng Grade para sa Iba't Ibang Proyekto ng Mold
- Suplay para sa Malalaking at Paulit-ulit na Order
- Packaging para sa OEM at Private Label
- Teknikal na Suporta para sa Bagong Aplikasyon
Ginawa para sa Propesyonal na Paglikha ng Mold
Ang isang propesyonal na silicone para sa paglikha ng mold ay kailangang gumawa ng higit pa kaysa sa simpleng pagkakabulok sa isang nababaluktot na materyal. Kailangan nitong dumaloy palibot sa orihinal na modelo, kopyahin ang kinakailangang detalye ng ibabaw, palabasin ang mga kumplikadong hugis nang walang labis na stress at manatiling sapat ang suporta nito upang panatilihin ang hugis ng mold habang
ginagawa ang paghahasta.
Ang serye ng 717AB-F platinum addition cure silicone ay idinisenyo batay sa mga iba't ibang pangangailangan sa paglikha ng mold. Ang maraming grado ng Shore A hardness ay nagbibigay sa mga tagagawa ng praktikal na paraan upang piliin ang balanseng pagitan ng kahutukutan at suporta ng mold, imbes na pilitin ang isang grado sa bawat disenyo ng mold.
Para sa mga mold na may malalim na undercuts o mahirap na lugar para sa pag-alis, maaaring magbigay ang mas malambot na silicone ng kahutukutan na kailangan para sa pag-alis ng mold. Para sa mas malalaking o mas sarili-sariling mga mold, ang mga katamtamang o mas matitigas na grado ay maaaring magbigay ng mas mainam na pagpapanatili ng hugis. Dapat isaalang-alang nang sabay ang kapal ng pader ng mold, disenyo ng suportang shell, hugis ng orihinal na modelo at ang materyal na ihahasta.
Para sa mga koponan na responsable sa pagbili, ang pangunahing halaga ng serye ay hindi lamang ang bilang ng mga antas na magagamit. Ito ay ang kakayahan na i-match ang silicone sa aktwal na istruktura ng hulma at proseso ng produksyon.
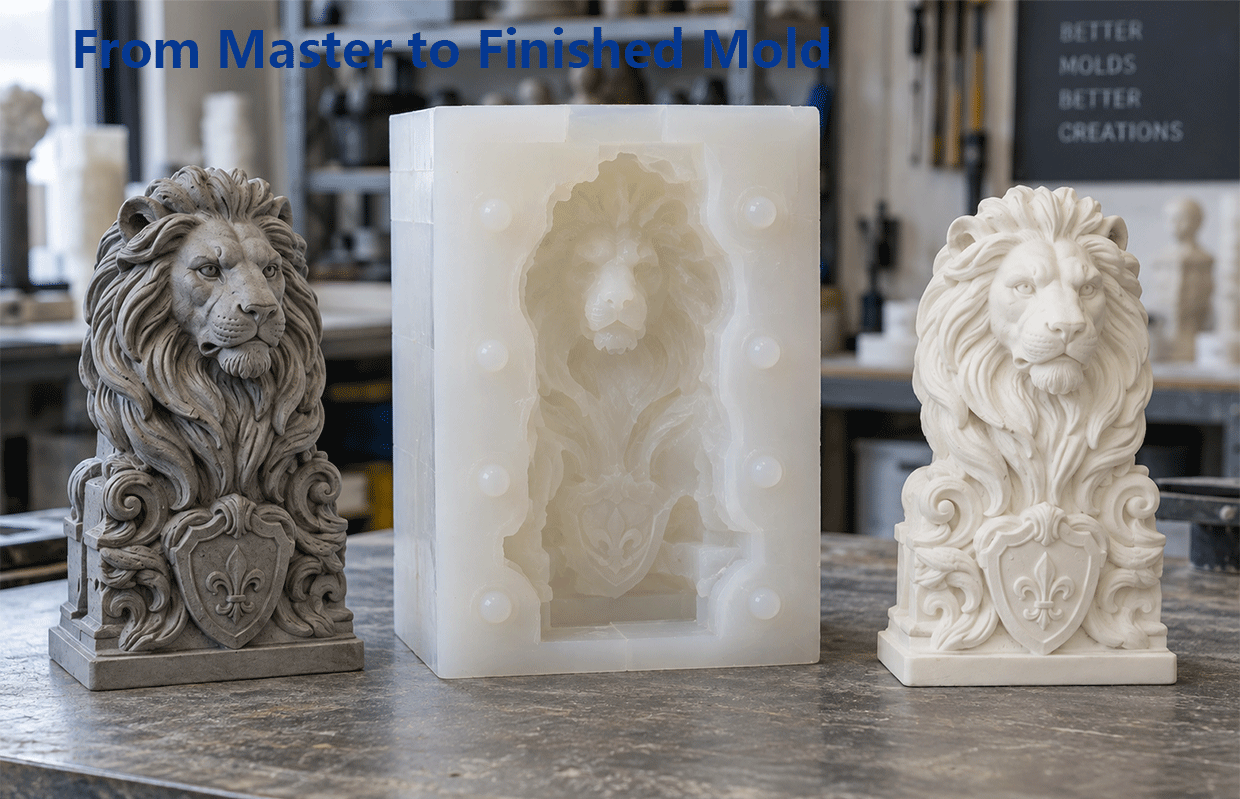
Bakit Pumili ng Platinum Addition Cure Silicone?
Pinipili ang platinum addition cure silicone para sa mga aplikasyon sa paggawa ng hulma kung saan mahalaga ang kontrol sa sukat, madaling pag-alis mula sa hulma, at matatag na proseso. Ang materyales na ito ay lalo pang kapaki-pakinabang kapag kailangan ng hulma na kopyahin ang detalyadong hugis habang nananatiling sapat na nababaluktot upang maalis nang maayos ang natapos na casting o ang orihinal na modelo nang walang labis na pinsala.
Tumpak na Pagkopya ng Hulma
Ang mababang pagkontrakt ng materyales ay tumutulong upang manatiling malapit ang natapos na silicone na hulma sa orihinal na hugis ng modelo. Ito ay lubhang mahalaga sa mga proyektong hulma kung saan ang pagkakapareho ng sukat, detalye ng ibabaw, at pag-uulit ng resulta ay mas mahalaga kaysa sa simpleng paglikha ng nababaluktot na hulma.
Madaling Pag-alis mula sa Komplikadong Hugis
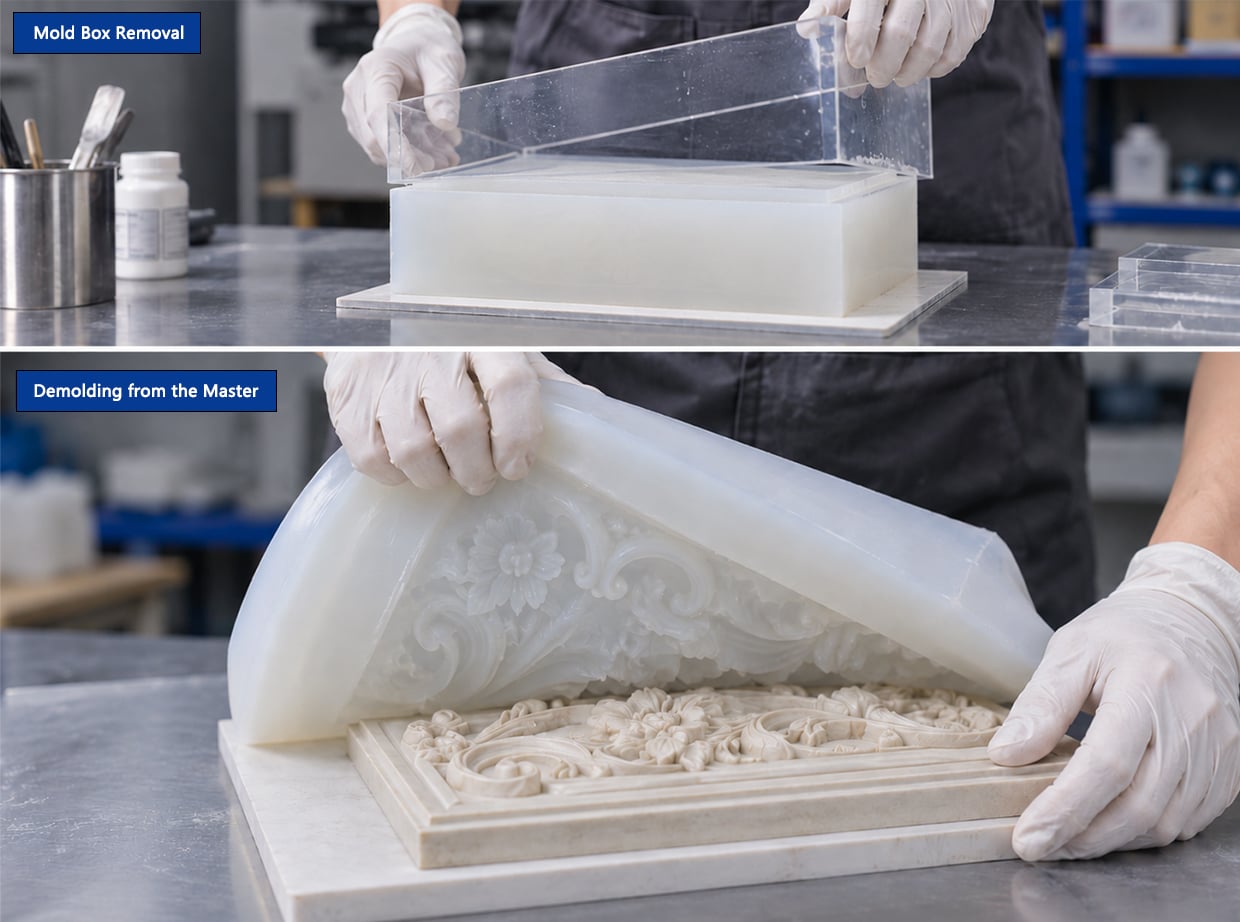
Ang isang na-cure na silicone mold ay dapat na kayaing umunat sa paligid ng mga undercuts, mga makitid na bahagi, at mga detalyadong hugis habang inaalis ang produkto. Ang iba’t ibang antas ng kahigpitang materyal ay nagbibigay-daan sa mga tagagawa na balansehin ang kahusayan sa pag-alis ng produkto at ang suportang istruktural na kailangan ng mold.
Paglaban sa Stress sa Pag-alis ng Produkto
Ang mga mold ay paulit-ulit na binubuhat, inuunat, at iniikot habang ginagamit. Kaya naman mahalaga ang mabuting tensile at tear performance sa mga manipis na bahagi, malal sharp na detalye, at makitid na koneksyon kung saan mas malamang na magsimula ang pinsala. Ang mas matitigas na mga grado sa loob ng 717AB-F series ay nagbibigay din ng mas mataas na tensile at tear values para sa mga aplikasyon na nangangailangan ng karagdagang suporta.
Mga Piliang Paraan ng Pagpapakulay na Nababaluktot
Ang sistema ay maaaring pakulayan sa temperatura ng kuwarto at maaari ring prosesuhin gamit ang heat-assisted curing kung ang pormulasyon at kondisyon sa produksyon ay pumapayag. Ito ay nagbibigay ng mas malaking kalayaan sa mga tagagawa upang i-match ang proseso ng materyal sa magagamit na kagamitan at sa iskedyul ng produksyon.
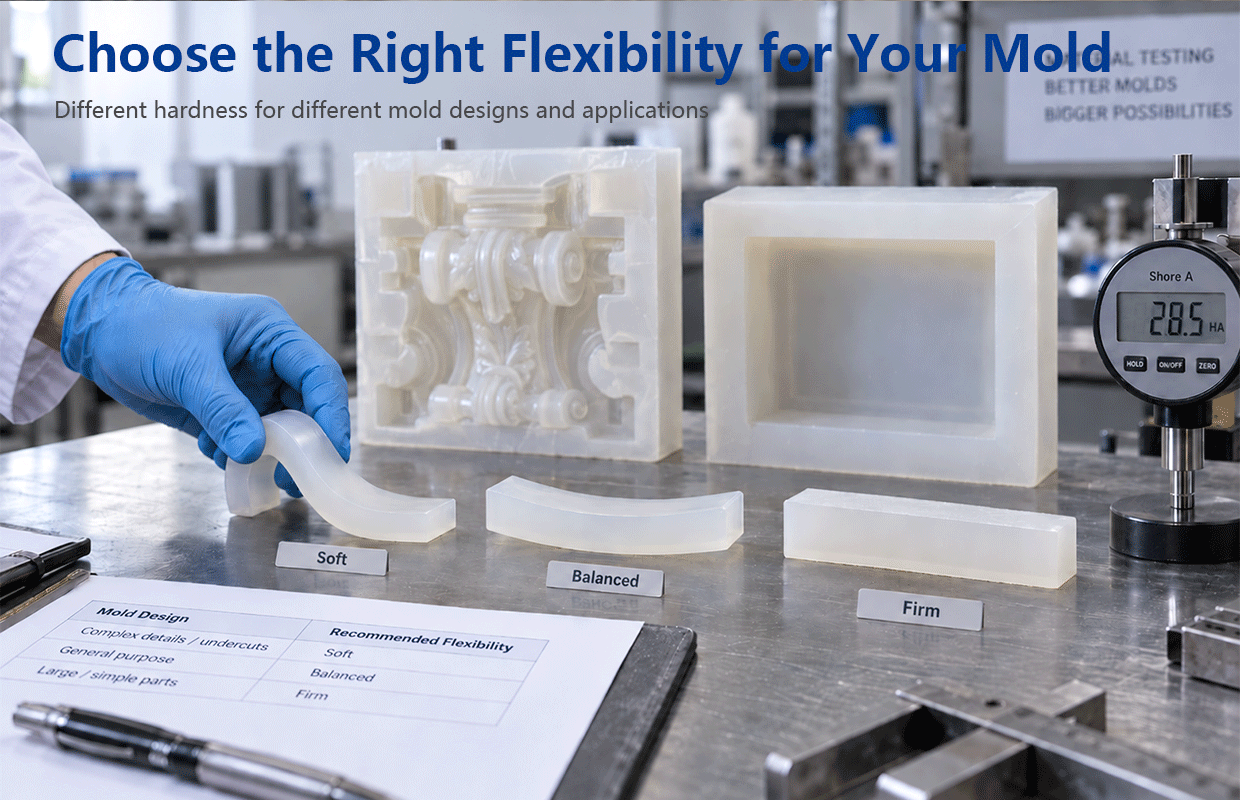
Pumili ng Tamang Antas ng Kalambutan para sa Iyong Mold
Ang pinakamahusay na silicone para sa paggawa ng mold ay hindi awtomatikong ang pinakamalambot o pinakamatigas na grado. Ang tamang pagpili ay nakasalalay sa kung paano dapat kumilos ang natapos na mold habang isinasagawa ang paghahagis at pag-aalis nito.
Ang mga napakalamang at malambot na grado ay nagbibigay ng mas malaking flexibility at maaaring kapaki-pakinabang kung kailangan ng malaking deformation ng mold habang inaalis ang cast. Ang mga medium na grado ay nag-aalok ng mas balanseng ugnayan sa pagitan ng flexibility at pagpapanatili ng hugis, samantalang ang mas matitigas na grado ay nagbibigay ng mas malakas na suportang istruktural para sa mga mold na kailangang hawakan nang mas matatag ang kanilang geometry.
Ang disenyo ng mold ay nakaaapekto rin sa pagpili. Ang isang malambot na silicone na ginagamit kasama ang isang rigid na suportang shell ay maaaring mag-perform nang lubhang iba kumpara sa parehong grado kapag ginamit bilang self-supporting mold. Kaya naman, ang kapal ng pader, sukat ng mold, at timbang ng casting ay dapat isaalang-alang kasama ang Shore hardness.
Ang layunin ay hindi pumili ng pinakamataas o pinakamababang hardness na available, kundi pumili ng isang grado na sumusuporta sa aktwal na geometry ng mold at sa paraan ng produksyon.
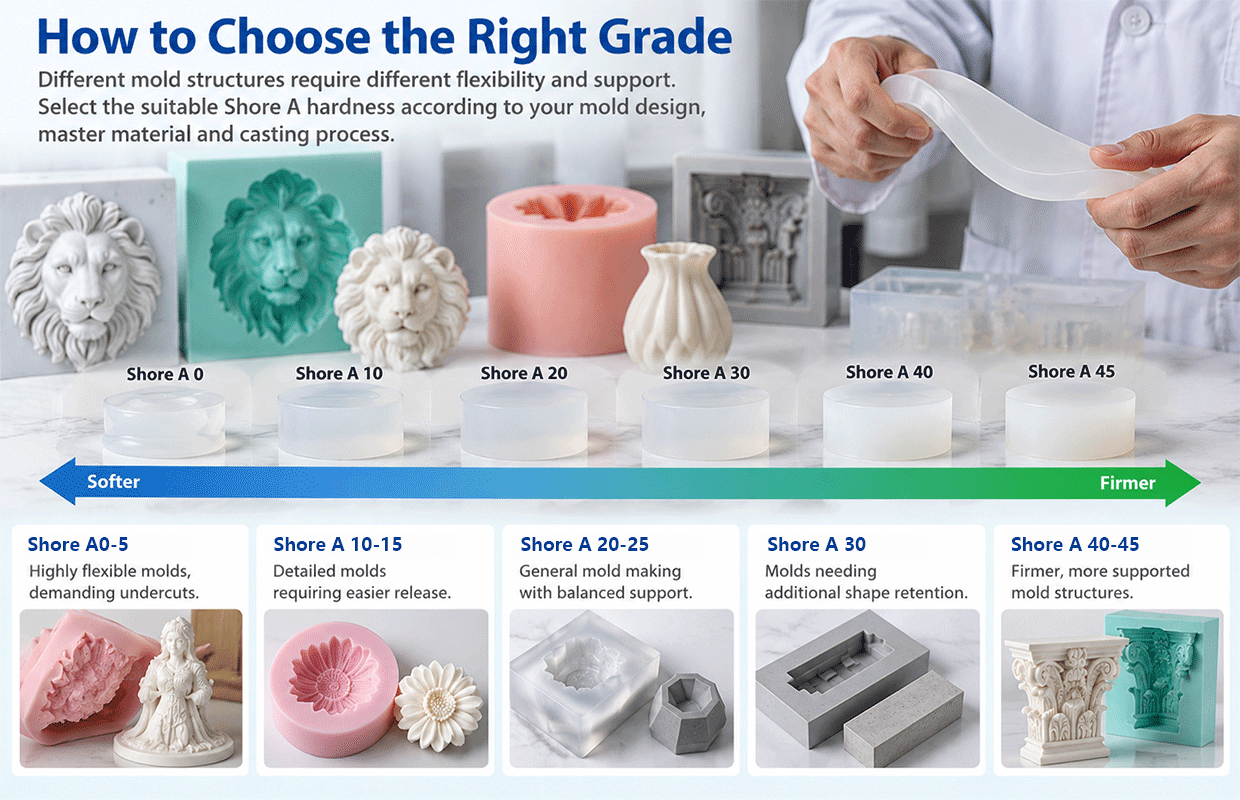
Buod ng Pagpili
| Direksyon ng pagpili | Hardness Range | Karaniwang Pokus sa Pagpili |
| Sobrang Lambot | Shore A 0–5 | Pinakamataas na kakayahang umangkop, kailangan ang mahigpit na ilalim na bahagi |
| Soft | Shore A 10–15 | Mga detalyadong mold at mas madaling pag-alis |
| Katamtaman ang Kakaiba | Shore A 20–25 | Pangkalahatang paggawa ng mold |
| Katamtaman | Shore A 30 | Mas mahusay na pagpapanatili ng hugis |
| Matigas | Shore A 40–45 | Mas mataas na suporta para sa mold |
Ang mga saklaw na ito ay mga gabay sa pagpili, hindi matatag na mga patakaran sa paggamit. Ang huling pagpili ay dapat kumpirmahin gamit ang aktwal na modelo, istruktura ng mold, at proseso ng paghahagis.
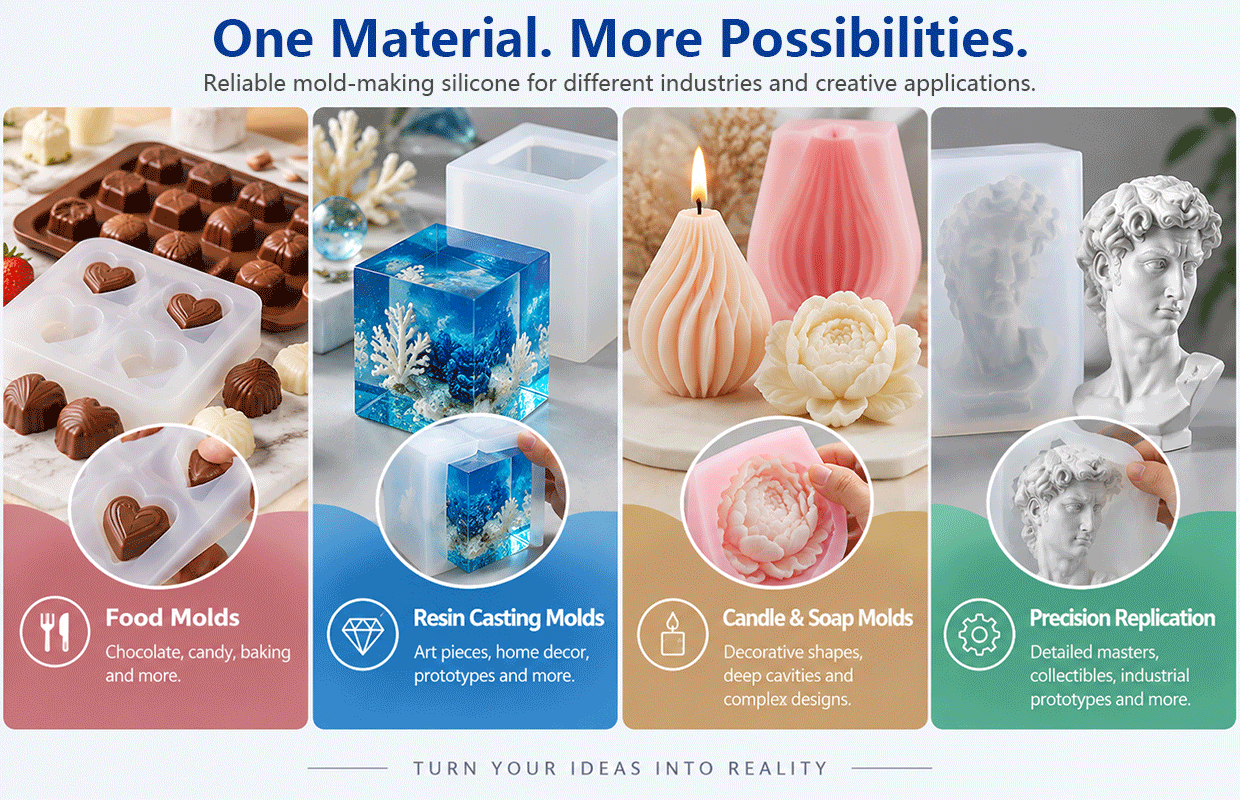
Kung Saan Ginagamit ang Silicone na Ito
Ang iba't ibang aplikasyon ng mga mold ay naglalagay ng magkakaibang kailangan sa silicone. Ang mga mold para sa pagkain ay maaaring mas nakatuon sa istruktura ng kavidad, madaling pag-alis ng produkto, at pagkakasunod sa mga regulasyon. Ang mga mold para sa resin casting ay kailangang balansehin ang madaling pag-alis ng produkto at suporta sa mold. Ang mga mold para sa kandila at sabon ay karaniwang may malalim na kavidad at mga bahaging naka-undercut. Ang mga precision mold ay higit na nakatuon sa daloy ng materyales, compatibility sa master, at katatagan ng mold.
Ang serye ng 717AB-F ay nag-aalok ng maraming opsyon sa hardness upang mapili ang materyales batay sa partikular na mold, imbes na gamitin ang iisang approach sa lahat ng aplikasyon.
Paggawa ng Mold para sa Pagkain
Para sa mga istruktura ng mold para sa pagkain kung saan dapat isaalang-alang nang sabay ang flexibility, suporta sa kavidad, at dokumentasyon para sa food-contact.
Mga Mold para sa Resin Casting
Para sa mga proseso ng resin casting na compatible kung saan kailangang balansehin ang kahusayan ng pagreproduksyon ng surface, madaling pag-alis ng produkto, at katatagan ng mold.
Mga Mold para sa Kandila at Sabon
Para sa mga dekoratibong mold na may malalim na kuwadro, detalyadong hugis at mga bahaging naka-undercut na nangangailangan ng mas mataas na flexibility sa pag-alis ng mold.
Paggawa ng tumpak na pag-aarol
Para sa mga detalyadong master, paggawa ng prototype, at mga precision mold kung saan ang daloy ng materyales, suporta sa mold, at compatibility sa master ay nangangailangan ng mas mahigpit na kontrol.
Paano Pumili ng Tamang Grade
Ang pagpili ng tamang platinum silicone grade ay nagsisimula sa mismong mold, hindi sa technical data table. Bago ikumpara ang mga halaga ng hardness, isaalang-alang kung gaano kahaba ang kailangang umunlad ng mold, gaano karami ang suporta na kailangan nito, at gaano kumplikado ang geometry ng master.
Kung ang master ay may malalim na undercuts, maliit na lugar para sa pag-alis, o madudulas na bahagi, ang silicone ay dapat umunlad habang inaalis ito nang hindi nagdudulot ng labis na stress sa master o sa casting. Kaya’t ang mas malambot na mga grado ay maaaring maging mas mainam na simula.
Kung ang mold ay malaki, mataas, o inaasahang magdadala ng mas mabigat na casting material, ang pagpapanatili ng hugis ay naging mas mahalaga. Ang mga grado na katamtaman o mas matigas ay maaaring magbigay ng mas angkop na balanse, lalo na kung ang mold ay hindi gagamitan ng rigid support shell.
Para sa maliit o payak na hugis, mahalaga rin ang pagpoproseso ng katas. Ang mga uri na may mababang katas ay mas madaling dumaloy sa mga detalyadong bahagi, samantalang ang mga mas matigas na uri na may mataas na katas ay nangangailangan ng higit na pansin sa paghalo, hangin na nakakulong, at teknik ng pagpapahila.
Dapat ding isaalang-alang ang pangunahing materyal. Ang platinum-cure silicone ay maaaring sensitibo sa ilang mga materyal na nakikipag-ugnayan dito, kaya dapat subukan muna ang anumang di-kilalang pangunahing materyal, coating, luwad, pandikit, at pampaginhawa bago gumawa ng buong produksyon ng mold.
Gabay sa Mabilis na Pagpili
Isipin ang mas malambot na uri kapag:
ang mold ay may malalim na undercuts
kailangan ng malakas na pagyuko habang inaalis ang produkto
gagamitin ang matigas na suportang shell
Isipin ang mas matigas na uri kapag:
kailangan ng mold na magsumporta sa sarili
prioridad ang pagpapanatili ng hugis
malaki o medyo payak ang istruktura
Teknikal na Datos
Pangkalahatang Data sa Pagsasagawa
Mga ari-arian |
Espesipikasyon |
Uri ng materyal |
Pagpapalit ng Platinum para sa Pagpapagaling Likidong silicone rubber |
Anyo ng Bahagi |
Translucent A / Translucent B |
Proporsyon ng Pagsahin |
1:1 |
Kakayahang Magmadla |
Shore A 0–45 |
Oras ng Paggawa |
Humigit-kumulang 0.5 oras |
Pamantayang Pagpapagaling |
Humigit-kumulang 4 na oras sa temperatura ng silid |
Buhay ng istante |
12 Buwan |
Pag-iimbak |
Mababa sa 35°C / 95°F |
Pakete |
Ayon sa mga kailangan |
Teknikong Talaksan
Ang karaniwang teknikal na mga halaga ay ibinibigay bilang sanggunian sa ilalim ng tinukoy na mga kondisyon sa pagsusuri. Ang aktuwal na pag-uugali sa pagsasagawa at pagpapagaling ay maaaring magbago depende sa temperatura, laki ng batch, hugis ng hulma, kapal ng materyal, at mga kondisyon sa produksyon. Suriin ang grade-specific TDS at isagawa ang buong application testing bago ang malaking produksyon.
Praktikal na Proseso ng Pagbuo ng Mold
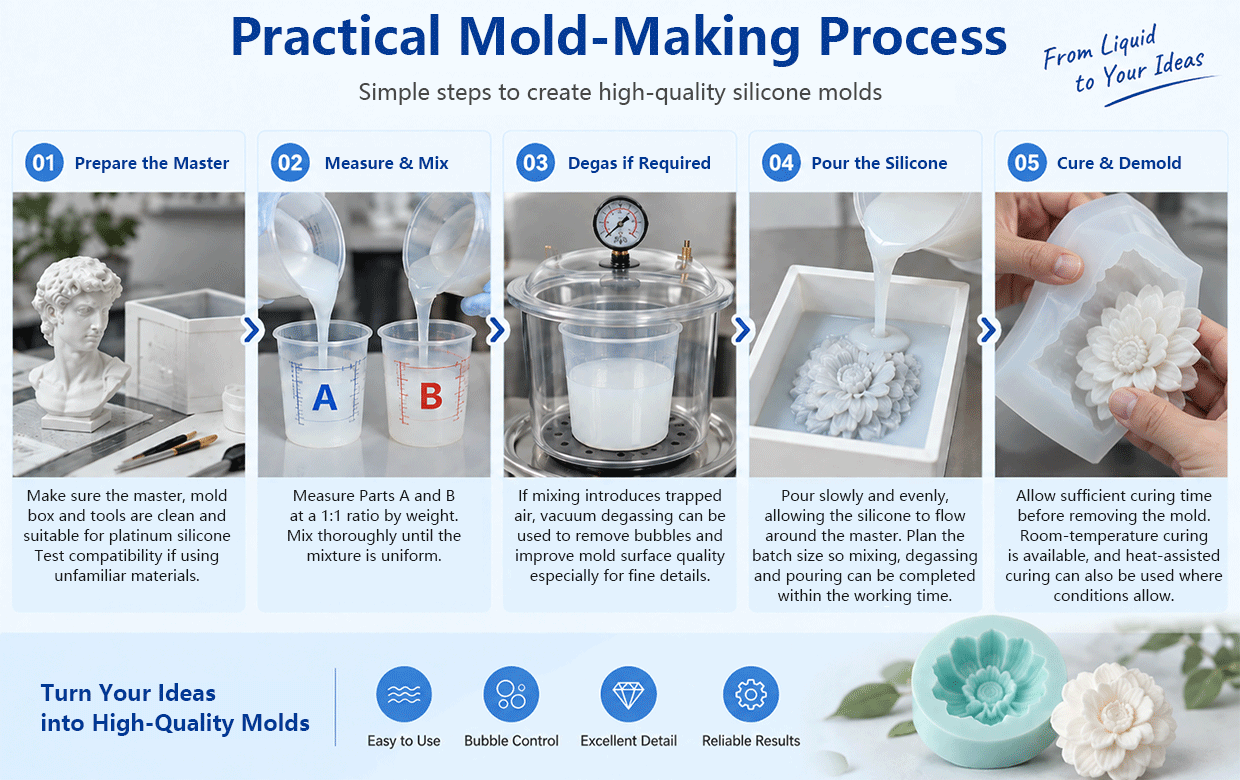
01 Ihanda ang Master
Siguraduhing malinis at angkop ang master, mold box, mga kagamitan, at mga materyales na makikipag-ugnayan sa platinum cure silicone. Kapag hindi pamilyar ang materyal ng master o ang release agent, gawin muna ang maliit na pagsubok sa compatibility bago ihanda ang buong mold.
02 Sukatin at Haluin
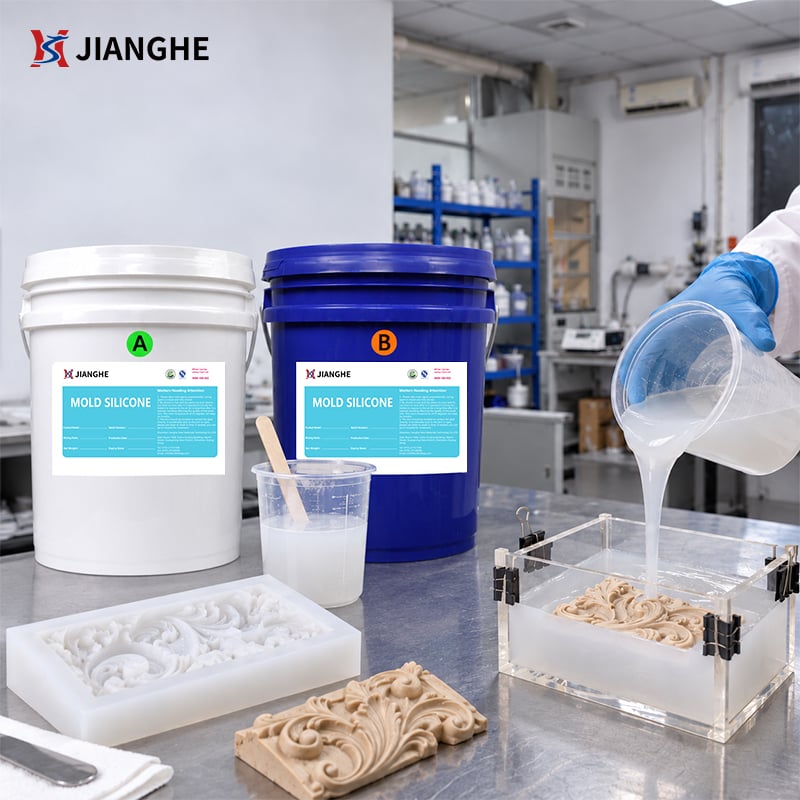
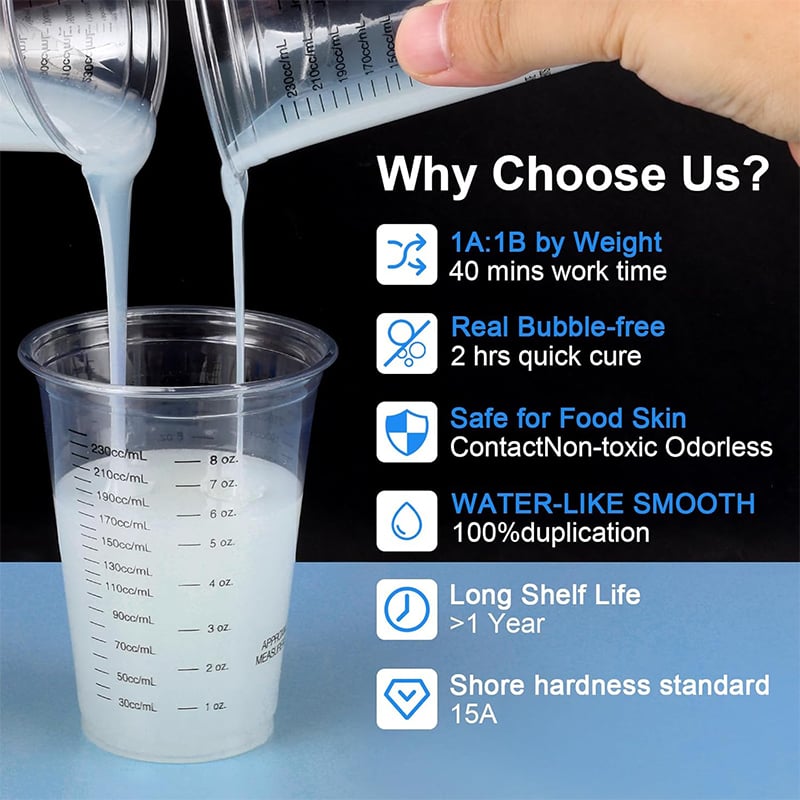
Sukatin ang Bahagi A at B ayon sa nakasaad na ratio na 1:1 at haluin nang lubusan hanggang maging uniform. Ang layunin ay ang kumpletong paghahalo habang iniiwasan ang di-nakakailang pagpasok ng hangin.
03 I-vacuum kung Kinakailangan
Kung ang paghahalo ay nagdudulot ng nakakulong na hangin, maaaring gamitin ang vacuum degassing kung ang mga bubble ay maaaring makaapekto sa ibabaw ng mold o sa mga detalye na napakaliit.
04 Ibuhos ang Silicone
Ibuhos nang may kontrol at hayaang dumaloy ang likidong silicone palibot sa master. Planuhin ang sukat ng batch upang matapos ang paghahalo, pag-vacuum, at pagbubuhos sa loob ng magagamit na oras para sa trabaho.
05 Patayin at Alisin ang Mold
Payagan ang sapat na panahon para sa pagkakatigas bago tanggalin ang natapos na silicone mold. Ang pagkakatigas sa temperatura ng silid ay magagamit, samantalang ang pagkakatigas na may tulong ng init ay maaaring gamitin kung ang antas ng produkto at mga kondisyon sa produksyon ay pumapayag.
Kakatian at Pagsusulit sa Paggamit
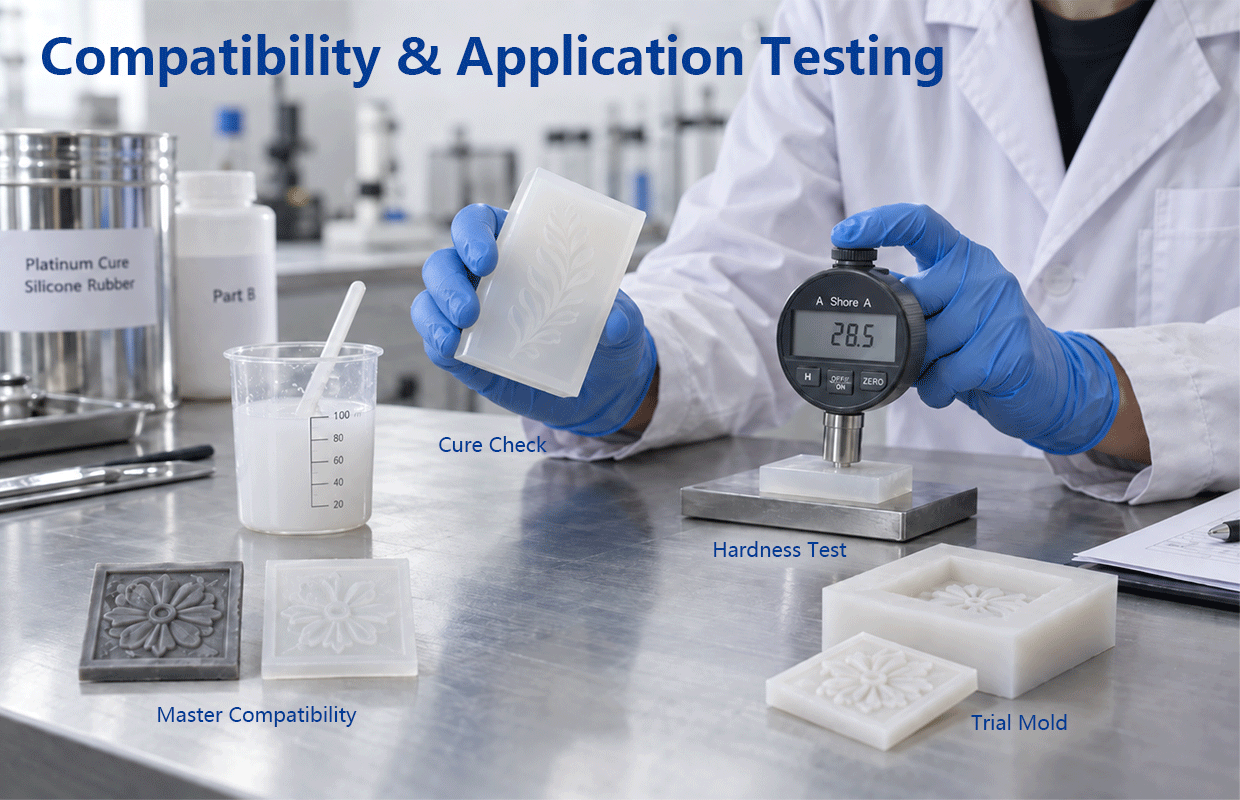
Maaaring mukhang angkop ang isang silicone batay sa teknikal na data sheet, ngunit maaari pa ring mag-asal nang iba kapag nakikipag-ugnayan ito sa tunay na master, coating, ahente ng pagpapalaya, o materyales para sa paghuhulma. Kaya naman, lubos na mahalaga ang pagsusulit sa paggamit kapag ang isang customer ay naglilipat sa bagong disenyo ng mold o bagong materyales sa produksyon.
Ang mga sistema ng platinum cure ay maaaring makaranas ng pagpigil sa pagkakatigas kapag nakikipag-ugnayan sila sa ilang hindi compatible na sustansya. Ang maliit na pagsusulit sa kakatian bago ang buong produksyon ay maaaring tumulong upang kumpirmahin na ang silicone ay natitigas nang tama laban sa master at sa anumang iba pang materyales na ginagamit sa proseso.
Ang pagsusuri ng aplikasyon ay maaari ring tumulong na kumpirmahin kung ang napiling hardness ay nagbibigay ng kinakailangang balanse sa pagitan ng kahutukan at suporta. Maaaring gamitin ang isang representatibong test mold upang obserbahan ang daloy, nakakulong na hangin, pag-uugnay, at pag-alis mula sa mold bago pa man aprubahan ang materyal para sa mas malaking produksyon.
Para sa mga koponan sa pagbili, binabawasan nito ang panganib na pumili ng isang grado batay lamang sa isang numero ng hardness o sa isang talahanayan sa laboratorio.
Suplay, OEM at Suportang Teknikal
Mula sa Pagpili ng Grado hanggang sa Ulang Suplay
Kailangan ng mga B2B na bumibili ng higit pa kaysa sa isang teknikal na data sheet. Ang napiling grado ay kailangang ma-qualify, mai-supply sa kinakailangang packaging, at panatilihing alinsunod sa aprubadong espesipikasyon kapag ang pagbili ay lumipat mula sa mga sample patungo sa regular na produksyon.
Ang serye ng 717AB-F ay nagbibigay-daan sa mga customer na suriin ang maraming grado ng hardness sa loob ng parehong pamilya ng produkto bago pa man kumpirmahin ang materyal para sa produksyon. Maaaring gamitin ang pagsusuri ng sample upang ikumpara ang kahutukan ng mold, suporta, at pag-uugnay sa ilalim ng tunay na kondisyon.
Para sa mga paulit-ulit na programa ng pagbili, ang pagkakakilanlan ng modelo, ang mga aprubadong sample, at ang mga teknikal na kinakailangan ay dapat manatiling pareho para sa mga susunod na malalaking order. Ito ay lalo pang mahalaga kapag ginagamit ang ilang antas ng kahigpit-hardness para sa iba't ibang proyekto ng mold.
Ang suporta para sa OEM at private-label ay magagamit para sa mga kwalipikadong proyekto, kasama na ang pag-customize ng packaging at label. Ang mga customer ay maaari ring magbigay ng geometry ng mold, target na hardness, pangunahing materyales, at mga kinakailangan sa aplikasyon para sa talakayan tungkol sa pagpili ng grade bago mag-order.
Mga Punto ng Suporta
Mga Madalas Itanong
Tanong 1: Ano ang pangunahing kabutihan ng platinum addition cure silicone para sa paggawa ng mold?
Ang platinum addition cure silicone ay madalas napipili kapag mahalaga ang flexibility ng mold, kontrol sa sukat, at matatag na pagganap pagkatapos ng pagka-cure. Ang angkop na grado ay nakasalalay pa rin sa hugis ng mold, kailangang suporta, at proseso ng produksyon.
Tanong 2: Paano ko pipiliin ang mas malambot o mas matigas na silicone?
Ang mas malalambot na grado ay nagbibigay ng higit na flexibility para sa mga undercuts at mga lugar na mahirap i-release, samantalang ang mas matitigas na grado ay nagbibigay ng mas malakas na suporta sa istruktura at pagpapanatili ng hugis. Dapat isaalang-alang din ang laki ng mold, kapal ng pader, at disenyo ng suporta-shell.
Tanong 3: Lagi bang pinakamabuti ang pinakamalambot na grado para sa mga kumplikadong mold?
Hindi. Ang isang napakalambot na mold ay maaaring mas madaling i-release ang kumplikadong geometry, ngunit nagbibigay ito ng mas kaunti na self-support. Ang pinakamahusay na pagpipilian ay nakasalalay sa parehong kinakailangan sa pag-release at kung paano susuportahan ang mold habang nangyayari ang pag-cast.
Tanong 4: Mahalaga ba ang viscosity sa pagpili ng grado?
Oo. Nakaaapekto ang viscosity kung gaano kadali ang daloy ng likidong silicone sa paligid ng mga makitid na bahagi at kumplikadong heometriya. Ang mas matitigas na mga grado sa pamilyang 717AB-F ay maaari ring magkaroon ng mas mataas na viscosity, kaya dapat isaalang-alang ang daloy at pag-alis ng hangin kasama ang hardness.
Tanong 5: Kailangan ba ng vacuum degassing?
Depende ito sa paraan ng paghalo at sa kailangang kalidad ng mold. Kung ang nakakulong na hangin ay maaaring makaapekto sa detalyadong mga ibabaw o magdulot ng mga depekto, inirerekomenda ang vacuum degassing bago ibuhos.
Tanong 6: Maaari bang hindi umi-cure ang platinum silicone kapag nakikipag-ugnayan sa ilang mga master?
Oo. Ang ilang mga materyales na nakikipag-ugnayan ay maaaring makagambala sa platinum-cure silicone. Kapag gumagamit ng di-kilalang mga master, coating, clay, pandikit, o release agent, kailangan muna ng maliit na compatibility test.
Tanong 7: Maaari bang gamitin ang seryeng ito para sa mga food mold?
Mayroong mga opsyon na may pahintulot para sa food contact. Dapat i-verify ang napiling grado at ang suportadong dokumentasyon mula sa FDA batay sa ninanais na aplikasyon at target na merkado bago ang produksyon.
Tanong 8: Maaari bang subukan ang isang sample bago mag-order nang malaki?
Oo. Inirerekomenda ang pagsusuri ng sample kapag pipiliin ang bagong antas ng kahigpit, gumagamit ng di-kilalang pangunahing materyales o sinusubok ang bagong proseso ng paggawa ng hugis bago ang regular na produksyon.