 EN
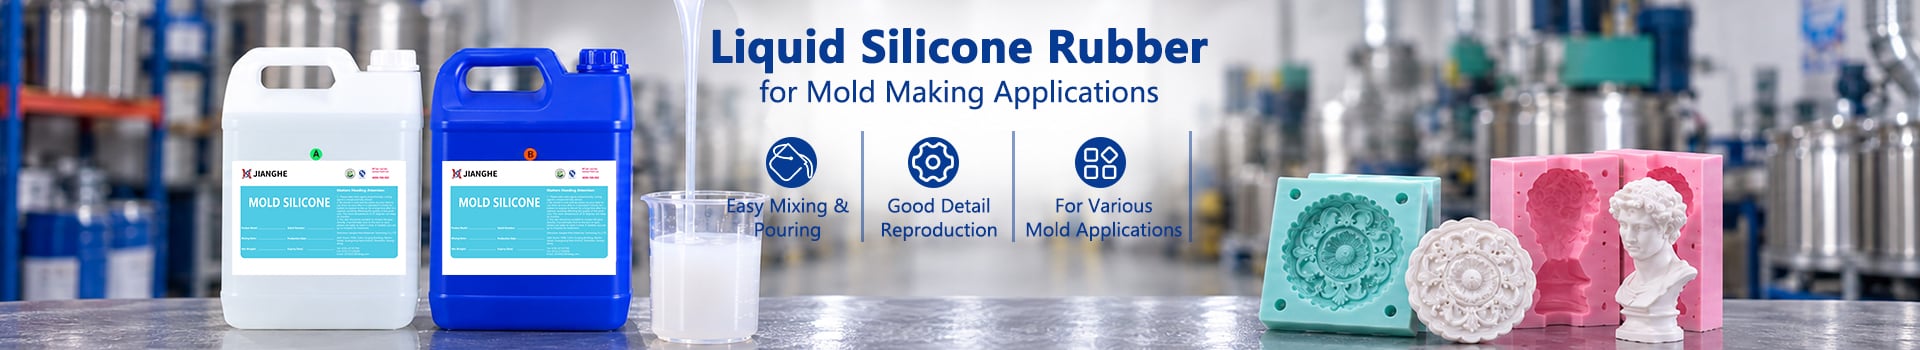
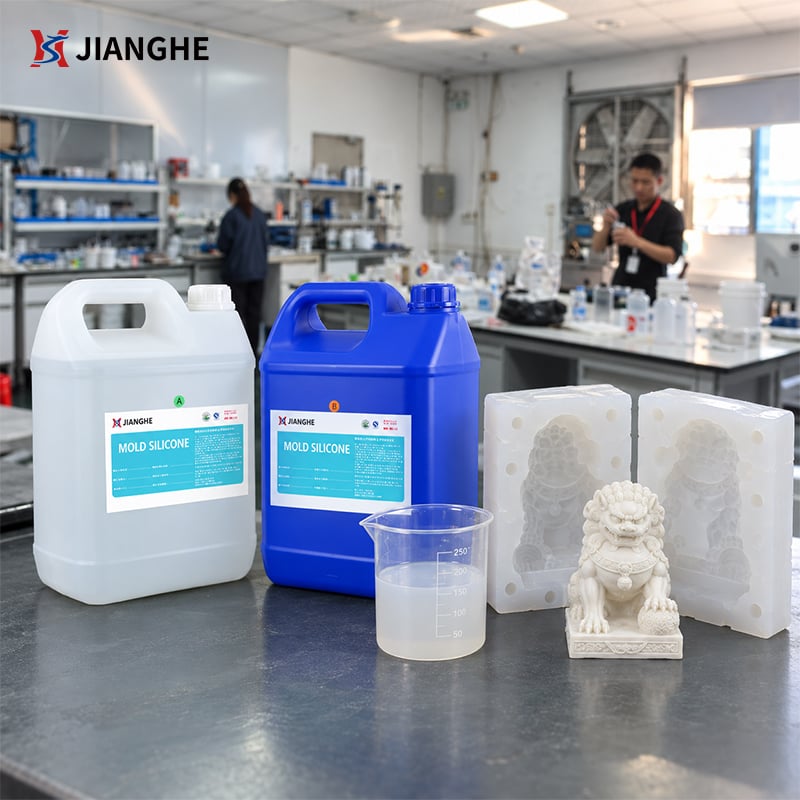
مطاط سيليكوني بعامل علاج إضافي من البلاتين لصنع القوالب من فئة البلاتينيوم
الطراز: 717AB-F الصلادة المتوفرة: شور أ ٠–٤٥
717AB-F هو سلسلة مطاط سيليكوني سائل ثنائي المكوّن، يُعالَج بإضافة البلاتين، وتم تطويرها خصيصًا لصناعة القوالب الاحترافية. وبفضل تنوّع درجاتها من الناعمة جدًّا إلى الصلبة، تتيح هذه السلسلة للمصنّعين تحقيق توازنٍ بين المرونة وسهولة خلع القالب ودعم القالب، وفقًا لهندسة القالب وتصميم النموذج الأصلي ومتطلبات الصب، بدلًا من الاعتماد على درجة صلادة واحدة في جميع التطبيقات.
الميزات الرئيسية:
-
انكماش منخفض لنقل دقيق للتفاصيل.
-
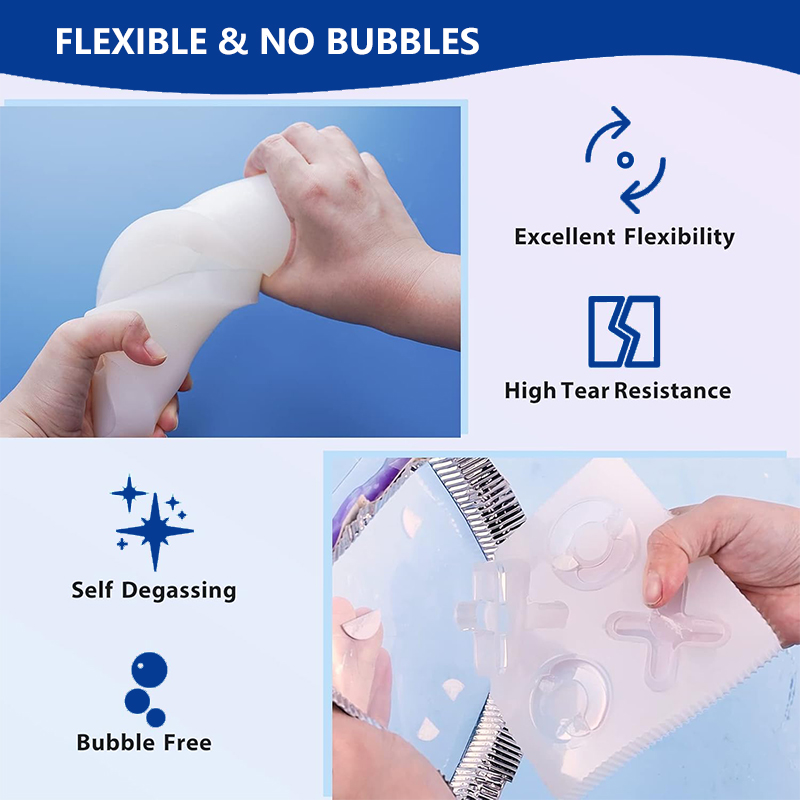
مقاومة عالية للتمزّق ومرونة ممتازة عند خلع القالب.
-
متوفر بدرجة تتوافق مع متطلبات إدارة الأغذية والعقاقير (FDA) للتلامس مع المواد الغذائية.
-
يمكن علاجه عند درجة حرارة الغرفة أو بمساعدة الحرارة.
التطبيقات النموذجية:
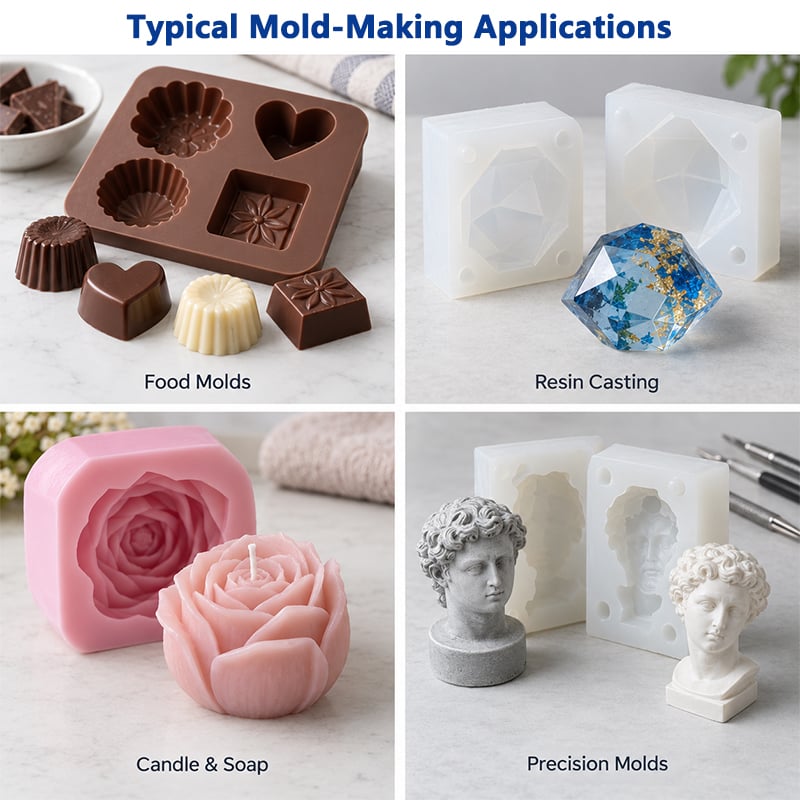
قوالب أغذية · قوالب صب الراتنج · قوالب الشموع والصابون · نسخ دقيق عالي الدقة

- نظرة عامة
- المنتجات الموصى بها
- تقييم العيّنات قبل الطلبيات الكبيرة
- مطابقة الدرجات لمختلف مشاريع القوالب
- توفير الطلبات الكبيرة والمتكررة
- عبوات علامات التصنيع الأصلية (OEM) والعلامات الخاصة
- الدعم الفني للتطبيقات الجديدة
مُصمَّمٌ لصناعة القوالب الاحترافية
يجب أن تفعل سيليكون صناعة القوالب الاحترافية أكثر من مجرد التصلب ليصبح مادة مرنة. بل يجب أن تتدفَّق بسلاسة حول النموذج الأصلي، وتُعيد إنتاج تفاصيل السطح المطلوبة بدقة، وتُحرِّر الأشكال المعقدة دون إجهاد مفرط، مع توفير دعم كافٍ للحفاظ على هندسة القالب خلال عملية الصب.
أثناء الصب.
سلسلة السيليكون البلاتيني المُعالَج بالتفاعل الإضافي 717AB-F صُمِّمت خصيصًا لتلبية هذه المتطلبات المختلفة لصناعة القوالب. وتوفِّر درجات مختلفة من الصلادة حسب مقياس شور A وسيلة عملية للمصنِّعين لاختيار التوازن الأمثل بين المرونة ودعم القالب، بدلًا من فرض درجة واحدة على جميع تصاميم القوالب.
وبالنسبة للقوالب ذات الانحناءات العميقة أو المناطق الصعبة في عملية الإخراج، قد توفر السيليكون الأطرى المرونة اللازمة لإخراج القطعة. أما بالنسبة للقوالب الأكبر حجمًا أو الأكثر استقلالية في الدعم الذاتي، فإن الدرجات المتوسطة أو الأشد صلابةً يمكن أن تمنح ثباتًا أفضل في الشكل. ويجب أخذ سماكة جدار القالب، وتصميم الغلاف الداعم، وهندسة النموذج الأصلي، والمادة المراد صبها في الاعتبار معًا.
وبالتالي، فإن القيمة الرئيسية لهذه السلسلة بالنسبة لفرق الشراء ليست مجرد عدد الدرجات المتاحة. بل تكمن في القدرة على مطابقة السيليكون مع هيكل القالب الفعلي وعملية الإنتاج.
لماذا تختار سيليكون الإضافي المُعالَج بالبلاتينيوم؟
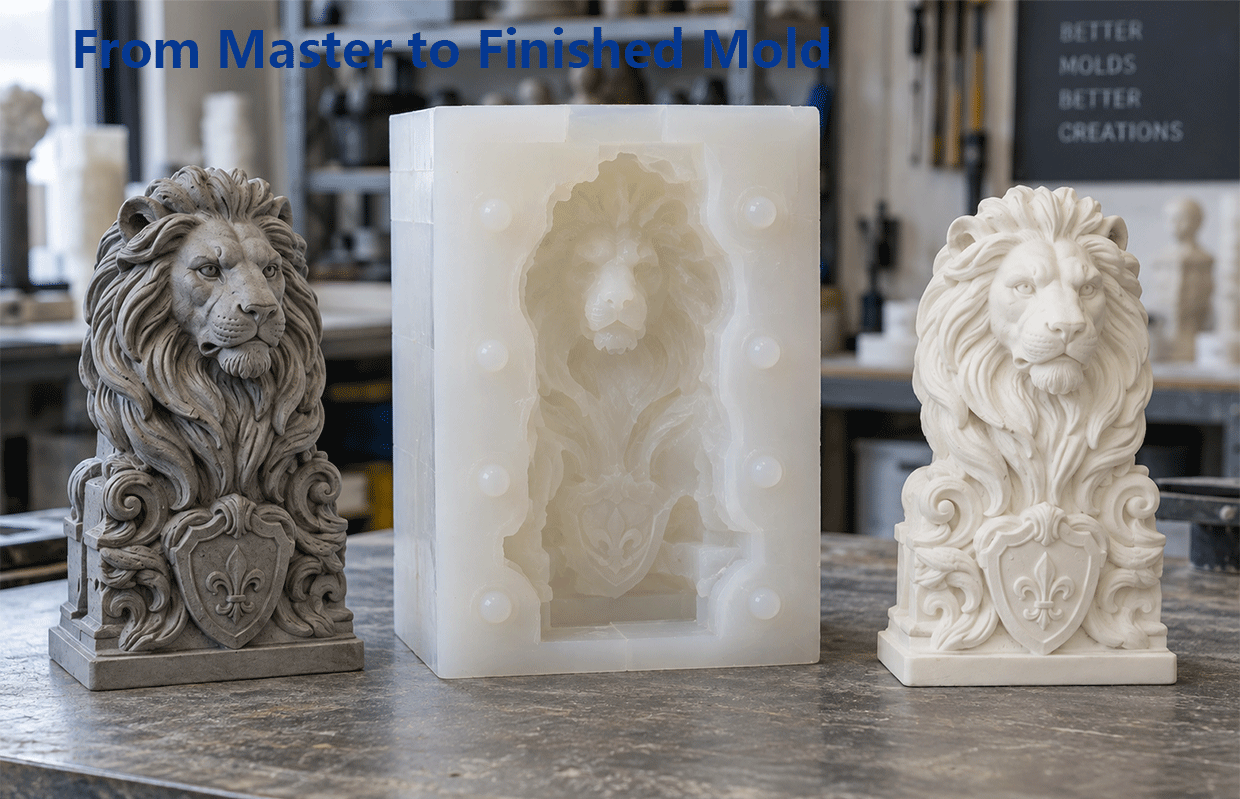
يُختار سيليكون الإضافي المُعالَج بالبلاتينيوم في تطبيقات صنع القوالب عندما تكون السيطرة على الأبعاد، والإطلاق المرِن، والاستقرار أثناء المعالجة أموراً بالغة الأهمية. ويكتسب هذا المادة فائدة خاصةً حين يتعيّن على القالب إعادة إنتاج الهندسة التفصيلية بدقةٍ، مع الاحتفاظ في الوقت نفسه بمرونة كافية لإطلاق الصب النهائي أو النموذج الأصلي دون إلحاق أضرار غير ضرورية.
إعادة إنتاج دقيقة للقوالب
تساعد نسبة الانكماش المنخفضة في الحفاظ على شكل القالب السيليكوني النهائي قريبًا قدر الإمكان من هندسة النموذج الأصلي. وهذا أمرٌ بالغ الأهمية في مشاريع القوالب التي تتمحور فيها الأولوية حول الاتساق البُعدي، ودقة تفاصيل السطح، وإمكانية التكرار، أكثر من مجرد إنشاء قالب مرن.
إطلاق مرن من هندسة معقدة
يجب أن يكون قالب السيليكون المعالج قادرًا على التشوه حول الأجزاء المُستديرة، والأقسام الضيقة، والأشكال التفصيلية أثناء عملية الإخراج. وتتيح الدرجات المختلفة من الصلادة للمصنّعين تحقيق توازن بين مرونة الإخراج والدعم الهيكلي الذي تتطلبه القالب.
المقاومة لإجهادات الإخراج
تتم ثني القوالب وتمديدها وقلبها بشكل متكرر أثناء الاستخدام. ولذلك فإن أداء الشد والتمزق الجيد مهم جدًّا في المناطق الرقيقة، والتفاصيل الحادة، والوصلات الضيقة، حيث يبدأ التلف عادةً. كما توفر الدرجات الأكثر صلابة ضمن سلسلة 717AB-F قيم شد وتمزق أعلى للتطبيقات التي تتطلب دعمًا إضافيًّا.
خيارات مرنة للعلاج
يمكن معالجة النظام عند درجة حرارة الغرفة، كما يمكن أيضًا معالجته بمساعدة الحرارة عندما تسمح الصيغة وظروف الإنتاج بذلك. وهذا يمنح المصنّعين مرونة أكبر في مواءمة معالجة المادة مع المعدات المتاحة وجداول الإنتاج.
اختر المرونة المناسبة لقالبك
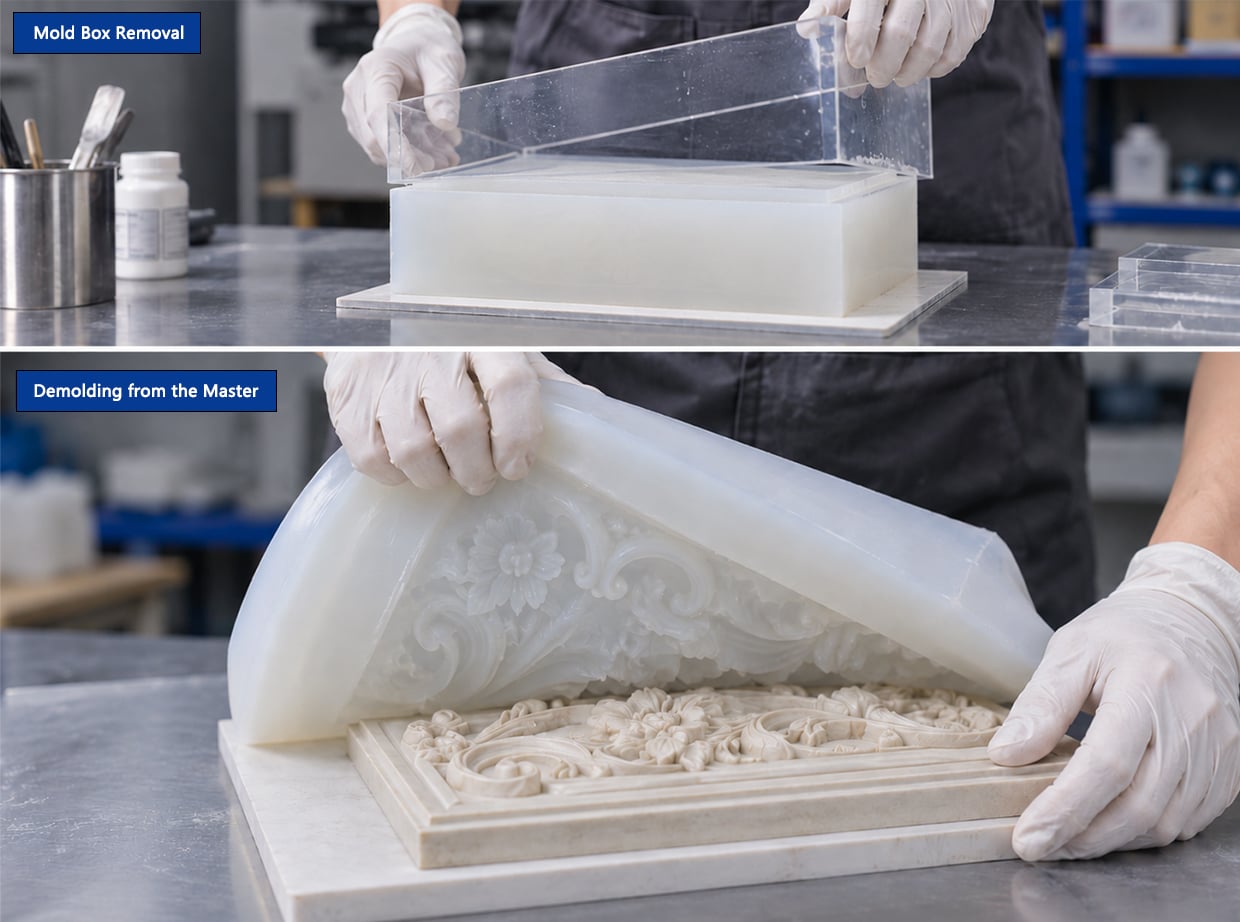
أفضل سيليكون لصنع القوالب ليس بالضرورة الأطرى أو الأقسى تلقائيًّا. والاختيار الصحيح يعتمد على كيفية أداء القالب النهائي أثناء الصب وإخراج القطعة.
توفر الدرجات الطريّة جدًّا والطريّة مرونةً أكبر، وقد تكون مفيدةً في الحالات التي يحتاج فيها القالب إلى تشوهٍ كبير أثناء الإخراج. أما الدرجات المتوسطة فتوفر توازنًا أفضل بين المرونة والاحتفاظ بالشكل، بينما توفر الدرجات الأقسى دعمًا هيكليًّا أقوى للقوالب التي تحتاج إلى الحفاظ على هندستها بدقةٍ أعلى.
كما أن تصميم القالب يؤثّر في الاختيار. فقد يؤدي استخدام سيليكون طري مع غلاف داعم صلب إلى أداءٍ مختلفٍ تمامًا عن أداء الدرجة نفسها عند استخدامها كقالب ذاتي الدعم. ولذلك، يجب أخذ سماكة الجدار وحجم القالب ووزن الصب في الاعتبار مع صلادة شور.
والهدف ليس اختيار أعلى أو أقل درجة صلادة متوفرة، بل اختيار الدرجة التي تدعم هندسة القالب الفعلية وطريقة التصنيع.
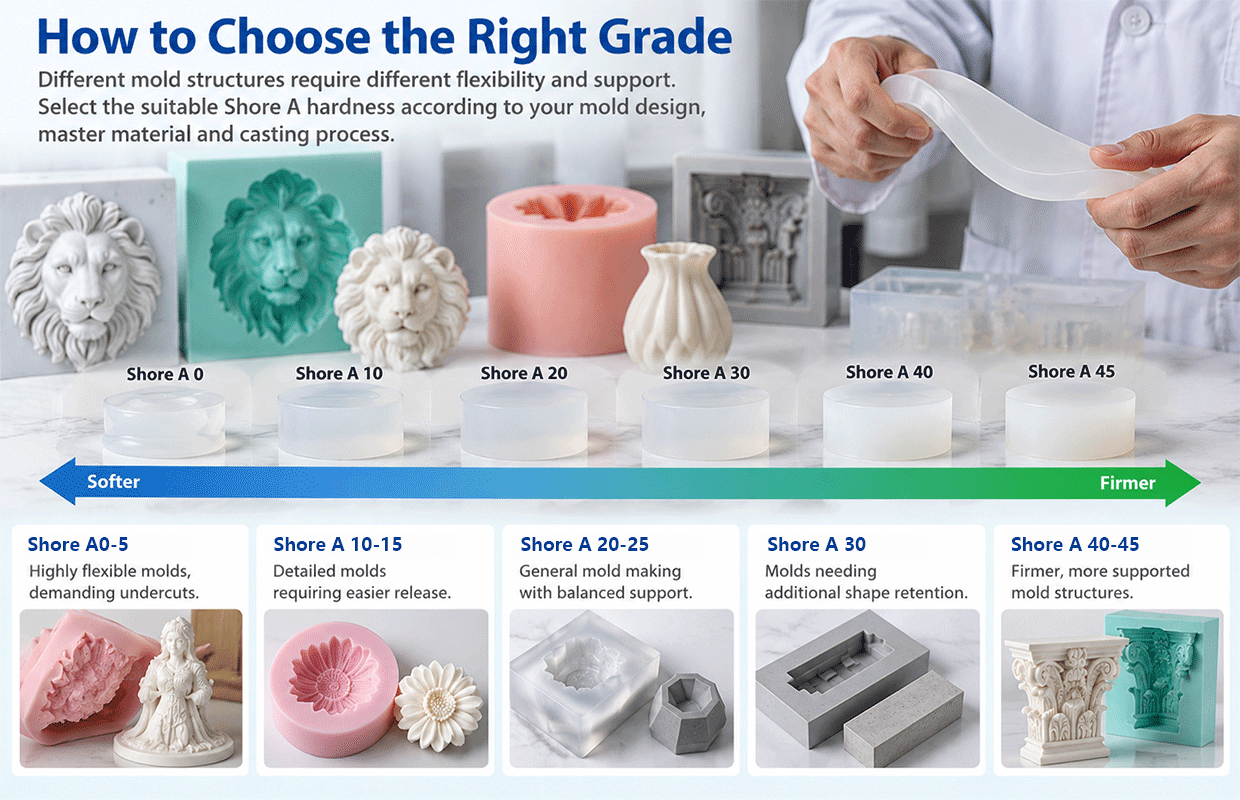
نظرة عامة على الاختيار
| اتجاه الاختيار | نطاق الصلابة | التركيز النموذجي عند الاختيار. |
| ناعم جدًا | شور أ: ٠–٥ | أقصى درجات المرونة، وتحتاج إلى زوايا انحناء حادة |
| لين | صلادة شور أ ١٠–١٥ | قوالب مفصَّلة وأسهل في الإخراج |
| لينة متوسطة | صلادة شور أ ٢٠–٢٥ | تصنيع القوالب عمومًا |
| متوسط | صلادة شور أ ٣٠ | الحفاظ على الشكل بشكل أفضل |
| صلب | صلادة شور أ ٤٠–٤٥ | دعم أعلى للقالب |
هذه النطاقات تُعدّ توجيهات للاختيار لا قواعد تطبيق ثابتة. ويجب تأكيد الاختيار النهائي بالتشاور مع النموذج الأصلي وهيكل القالب وعملية الصب الفعلية.
أماكن استخدام هذه السيليكون
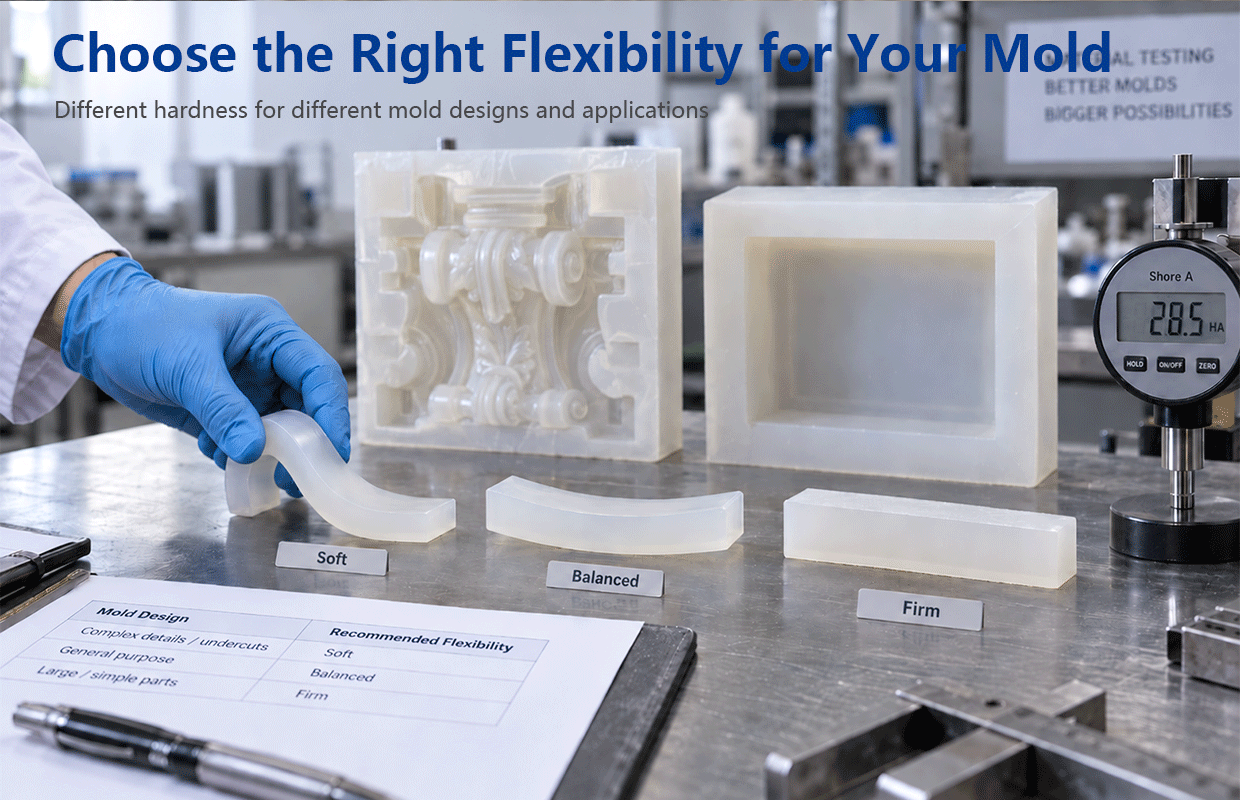
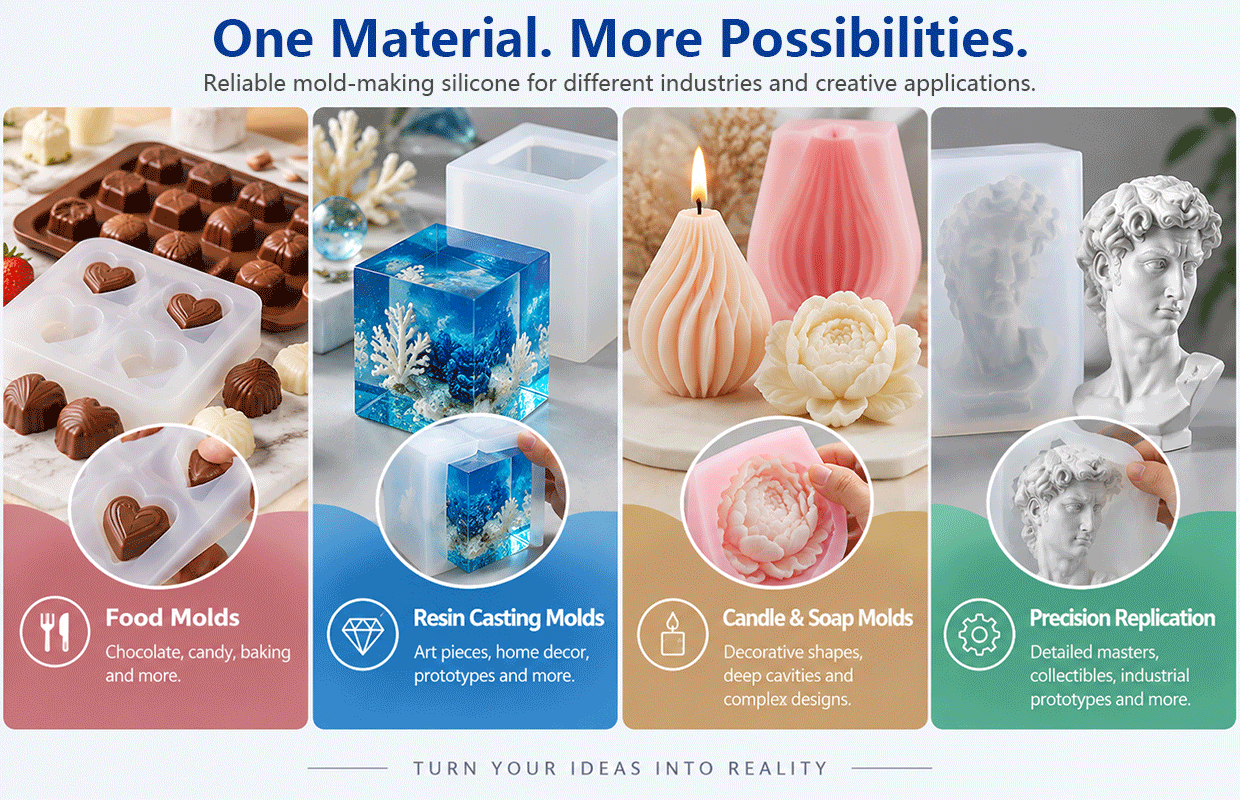
تختلف متطلبات القوالب المختلفة المصنوعة من السيليكون. فقد تركز قوالب الأغذية أكثر على هيكل التجويف، والإفلات المرن، ومتطلبات الامتثال. أما قوالب الصب بالراتنج فتحتاج إلى تحقيق توازن بين الإفلات ودعم القالب. وغالبًا ما تحتوي قوالب الشموع والصابون على تجاويف عميقة وزوايا داخلية حادة. وتولي قوالب الدقة اهتمامًا أكبر لتدفق المادة، وتوافقها مع النموذج الأصلي، واستقرار القالب.
توفر سلسلة 717AB-F خيارات متعددة للصلادة، مما يسمح باختيار المادة وفقًا لنوع القالب بدلًا من التعامل مع جميع التطبيقات بنفس الطريقة.
تصنيع قوالب الأغذية
لقوالب الأغذية التي تتطلب مراعاة المرونة وهيكل التجويف وتوافر الوثائق الخاصة بالاتصال الآمن مع الأغذية معًا.
قوالب الصب بالراتنج
للعمليات المتوافقة مع الصب بالراتنج، حيث يجب تحقيق توازن بين إعادة إنتاج السطح والإفلات المرن واستقرار القالب.
قوالب الشموع والصابون
لقوالب الزخرفية ذات التجويفات العميقة والأشكال التفصيلية والانحناءات السفلية التي تتطلب مرونة أكبر في عملية الإخراج من القالب.
تصنيع قوالب دقيق
للنماذج الرئيسية التفصيلية وتكرار النماذج الأولية وقوالب الدقة، حيث تتطلب تدفق المادة ودعم القالب وتوافقه مع النموذج الرئيسي تحكُّمًا أدق.
كيف تختار الدرجة المناسبة
يبدأ اختيار درجة السيليكون البلاتيني المناسبة من القالب، وليس من جدول البيانات الفنية. وقبل مقارنة قيم الصلادة، فكِّر في مدى مرونة القالب المطلوبة، ومدى الدعم الذي يحتاجه، وبُعد تعقيد هندسة النموذج الرئيسي.
إذا احتوى النموذج الرئيسي على انحناءات سفلية عميقة أو مناطق ضيقة للإطلاق أو عناصر هشّة، فيجب أن يتشوَّه السيليكون أثناء الإخراج دون أن يُطبِّق إجهادًا مفرطًا على النموذج الرئيسي أو القطعة المُسبوكة. لذا قد تكون الدرجات الأطرى نقطة بدايةٍ أفضل.
إذا كان القالب كبير الحجم أو عالي الارتفاع أو مُتوقَّع أن يحمِل مواد سبك أثقل، تصبح قدرة الحفاظ على الشكل أكثر أهمية. وقد توفر الدرجات المتوسطة أو الأكثر صلابة توازنًا أكثر ملاءمة، خاصةً عندما لا يستخدم القالب غلاف دعمٍ صلب.
في حالة الأشكال الدقيقة أو الضيقة، تؤثر لزوجة المادة أثناء المعالجة أيضًا. ف Grades ذات اللزوجة الأقل تتحرك بسهولة أكبر حول التفاصيل الدقيقة، بينما تتطلب Grades الأشد لزوجةً اهتمامًا أكبر في خلطها وتجنب احتجاز الهواء وتقنيات الصب.
يجب أخذ مادة النموذج الأصلي (master) في الاعتبار أيضًا. فسيليكون العلاج بالبلاتين قد يكون حساسًا تجاه مواد معينة يتلامس معها، لذا يُوصى باختبار أي نماذج أصلية غير مألوفة أو طبقات تغطية أو طين أو مواد لاصقة أو عوامل إفلات قبل صب قالب إنتاج كامل.
دليل الاختيار السريع
اختر درجة أطرَف في الحالات التالية:
عندما يحتوي القالب على انحناءات عميقة تحت السطح
عندما يتطلّب الإخراج مرونة قوية أثناء عملية الإخراج من القالب
عندما يُستخدم غلاف داعم صلب
اختر درجة أشد صلابة في الحالات التالية:
عندما يجب أن يدعم القالب نفسه دون دعم خارجي
عندما تكون الحفاظ على الشكل أولوية قصوى
عندما يكون الهيكل كبير الحجم أو بسيط النسبي
البيانات الفنية
بيانات المعالجة العامة
الممتلكات |
المواصفات |
نوع المادة |
معالجة التصلب بإضافة البلاتينيوم مطاط السيليكون السائل |
مظهر المكوّن |
شبه شفاف أ / شبه شفاف ب |
نسبة الخلط |
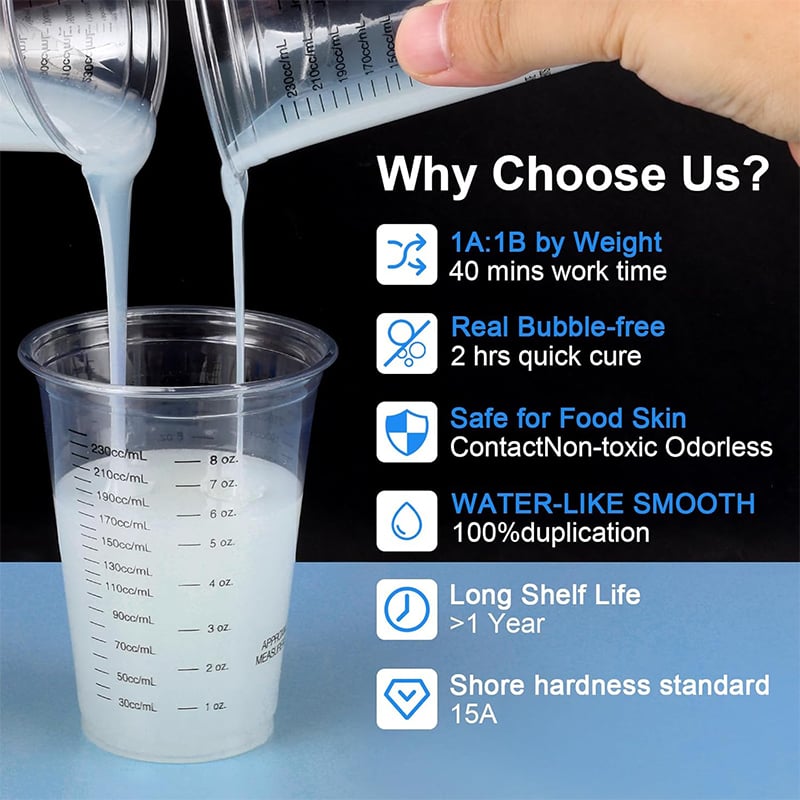
1:1 |
الصلادة المتاحة |
شور أ ٠–٤٥ |
وقت العمل |
حوالي ٠٫٥ ساعة |
معالجة مرجعية للتصلب |
حوالي ٤ ساعات في درجة حرارة الغرفة |
مدة الصلاحية |
١٢ شهرًا |
التخزين |
أقل من ٣٥°م / ٩٥°ف |
التغليف |
وفقًا للمتطلبات |
ملاحظة تقنية
تُقدَّم القيم الفنية النموذجية كمرجعٍ فقط وفق ظروف الاختبار المذكورة. وقد تختلف سلوكيات المعالجة والتصلب الفعلية باختلاف درجة الحرارة وحجم الدفعة وهندسة القالب وسماكة المادة وظروف الإنتاج. يُرجى الاطلاع على ورقة البيانات التقنية الخاصة بالدرجة المستخدمة وإجراء اختبارات التطبيق الكاملة قبل الإنتاج الضخم.
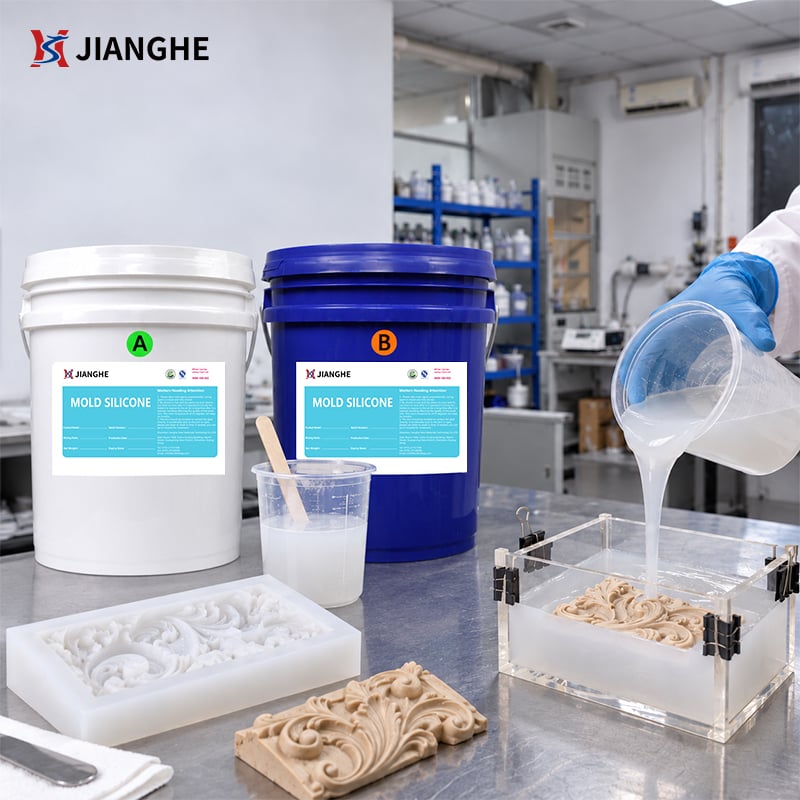
عملية عملية لتصنيع القوالب
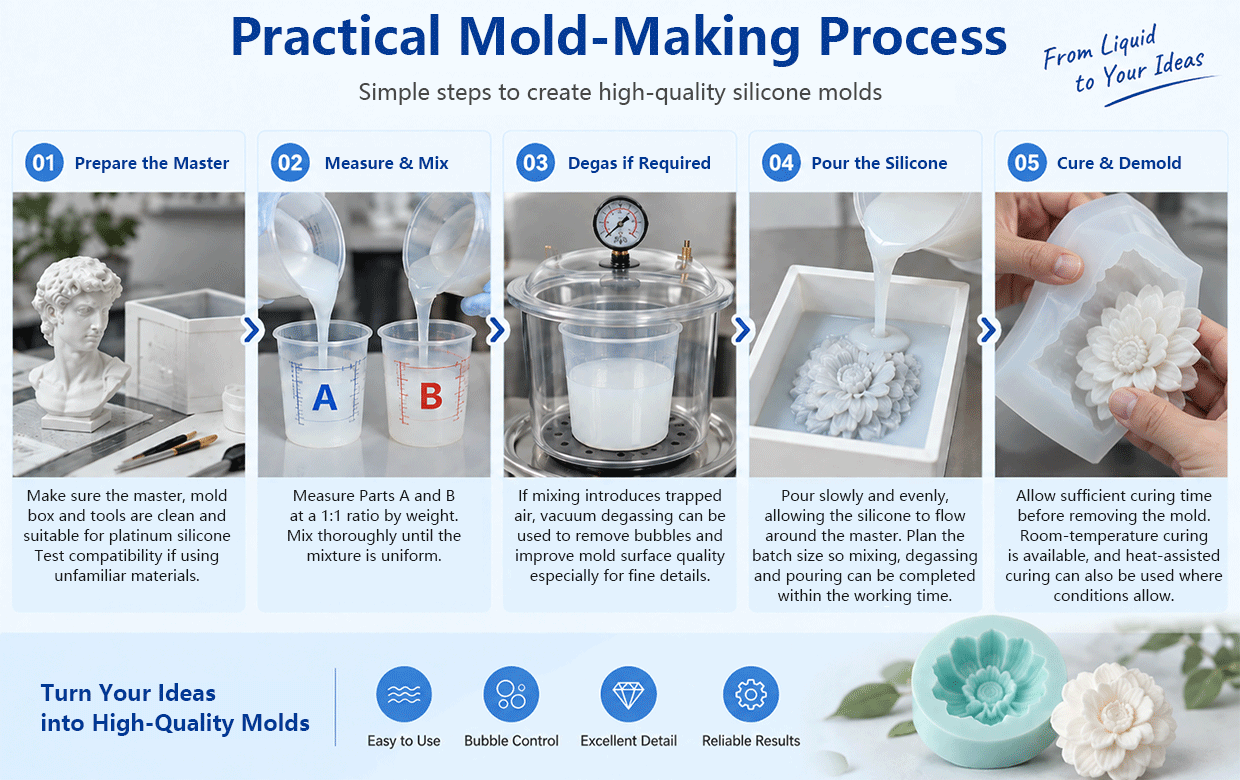
الخطوة ٠١: إعداد النموذج الأصلي
تأكد من نظافة النموذج الأصلي وعلبة القالب والأدوات والمواد المتلامسة، وأنها مناسبة لسيليكون علاج البلاتينيوم. وعندما يكون نوع مادة النموذج الأصلي أو عامل الإفلات غير معروف، فأنجز اختبار توافق صغير قبل إعداد القالب الكامل.
الخطوة ٠٢: القياس والمزج
قسّم الجزأين أ و ب بنسبة ١:١ المحددة، ثم امزجهما جيدًا حتى يتجانس الخليط تمامًا. والهدف هو المزج التام مع تجنّب إدخال الهواء بشكل غير ضروري.
الخطوة ٠٣: إزالة الهواء عند الحاجة
إذا أدّى المزج إلى احتجاز الهواء، فيمكن استخدام شفط الفراغ لإزالة الفقاعات عندما قد تؤثر تلك الفقاعات على سطح القالب أو التفاصيل الدقيقة.
الخطوة ٠٤: صب السيليكون
اصبِ السيليكون بطريقة خاضعة للتحكم، ودع السائل ينسكب تدريجيًّا حول النموذج الأصلي. وخطط لحجم الدفعة بحيث يُنفَّذ المزج وإزالة الهواء والصب كله خلال فترة العمل المتاحة.
الخطوة ٠٥: المعالجة وإخراج القالب
اترك القالب السيليكوني المُكتمل يجفّ تمامًا قبل إزالته. يمكن تركه ليجفّ في درجة حرارة الغرفة، كما يمكن استخدام التسخين لتسريع عملية الجفاف عند توافر درجة المنتج والظروف الإنتاجية المناسبة.
التوافق واختبار الاستخدام
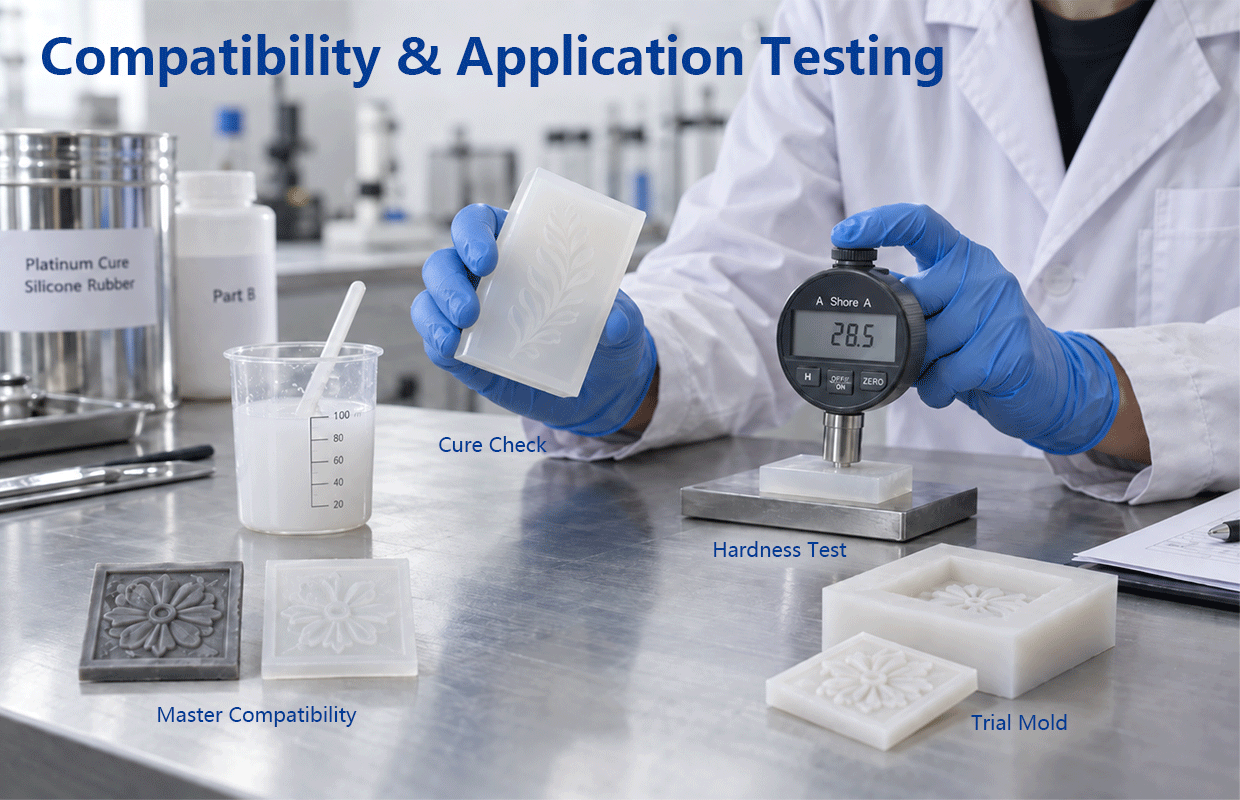
قد يبدو السيليكون مناسبًا وفقًا لورقة البيانات الفنية، لكن سلوكه قد يختلف عند ملامسته للقالب الأصلي أو الطلاء أو عامل الإفلات أو مادة الصب الفعلية. ولذلك، يكتسب اختبار الاستخدام أهميةً بالغةً عند إدخال العميل تصميم قالب جديد أو مادة إنتاج جديدة.
قد تتعرّض أنظمة التصلّب البلاتينية لتثبيط التصلّب عند ملامستها لبعض المواد غير المتوافقة معها. ولذلك، يُوصى بإجراء اختبار توازن صغير قبل البدء بالإنتاج الكامل للتأكد من أن السيليكون يتصلّب بشكلٍ صحيح عند ملامسته للقالب الأصلي وأي مواد أخرى تُستخدم في العملية.
يمكن أن يساعد تقييم التطبيق أيضًا في التأكُّد مما إذا كانت الصلادة المختارة توفر التوازن المطلوب بين المرونة والدعم. ويمكن استخدام قالب تجريبي نموذجي لمراقبة سلوك التدفق والهواء المحبوس وسلوك التصلُّب وعملية الإخراج من القالب قبل اعتماد المادة للإنتاج الكبير.
وبذلك، يقلِّل هذا الأمر من مخاطر اختيار درجةٍ ما استنادًا فقط إلى رقم صلادة أو جدول مخبري بالنسبة لفرق المشتريات.
التوريد، والمصنِّعين الأصليين للمعدات (OEM)، والدعم الفني
من اختيار الدرجة إلى التوريد المتكرر
يحتاج مشترو B2B إلى أكثر من ورقة بيانات فنية. ويجب أولاً أهلية الدرجة المختارة، ثم توريدها بالتعبئة المطلوبة، مع الحفاظ على توافقها الدائم مع المواصفة المعتمدة عند الانتقال من شراء العيِّنات إلى الإنتاج المنتظم.
تسمح سلسلة 717AB-F للعملاء بتقييم درجات صلادة متعددة ضمن نفس عائلة المنتج قبل تثبيت المادة الإنتاجية. ويمكن استخدام الاختبار على العيِّنات للمقارنة بين مرونة القالب ودعمه وسلوكه أثناء المعالجة في الظروف الفعلية.
في برامج الشراء المتكررة، يجب أن تظل تحديدات النموذج والعينات المعتمدة والمتطلبات الفنية متسقة مع طلبات الدفعات الكبيرة المستقبلية. وهذا أمرٌ بالغ الأهمية خصوصًا عند استخدام درجات صلادة مختلفة في مشاريع القوالب المختلفة.
تتوفر دعم لعلامات التصنيع الأصلية (OEM) والعلامات الخاصة للمشاريع المؤهلة، بما في ذلك تخصيص العبوة والملصقات. كما يمكن للعملاء تزويدنا بهندسة القالب والصلادة المستهدفة والمادة الأساسية ومتطلبات الاستخدام لمناقشة اختيار الدرجة قبل الطلب.
نقاط الدعم
الأسئلة الشائعة
س١: ما الميزة الرئيسية لإضافة البلاتين في سيليكون المعالجة بالإضافات لصنع القوالب؟
يُختار سيليكون المعالجة بالإضافات المحتوي على البلاتين غالبًا عندما تكون مرونة القالب والتحكم في الأبعاد والأداء المستقر بعد المعالجة أمورًا بالغة الأهمية. ومع ذلك، فإن الدرجة المناسبة تعتمد لا تزال على هندسة القالب والدعم المطلوب وعملية الإنتاج.
السؤال ٢: كيف أختار بين سيليكون لين وسيليكون صلب؟
توفر الدرجات اللينة مرونة أكبر للمناطق ذات الزوايا الحادة والمناطق الصعبة الإخراج، بينما توفر الدرجات الصلبة دعماً هيكلياً أكبر والحفاظ على الشكل. كما يجب أخذ حجم القالب وسمك الجدران وتصميم الغلاف الداعم في الاعتبار أيضاً.
السؤال ٣: هل الدرجة الألْيَن دائماً هي الأفضل للأقاليب المعقدة؟
لا. قد يُخرِج القالب اللين جداً الأشكال المعقدة بسهولة أكبر، لكنه يوفّر دعماً ذاتياً أقل. وأفضل خيار يعتمد على متطلبات الإخراج وكيفية دعم القالب أثناء الصب.
السؤال ٤: هل اللزوجة عامل مهم عند اختيار الدرجة؟
نعم. فاللزوجة تؤثر في سهولة جريان السيليكون السائل حول الملامح الضيقة والهندسة المعقدة. وقد تكون درجات العائلة 717AB-F الأصلب أكثر لزوجةً أيضاً، لذا يجب أخذ التدفق وإزالة الهواء في الاعتبار معاً مع الصلادة.
السؤال ٥: هل أحتاج إلى إزالة الهواء بالشفط؟
يعتمد ذلك على طريقة الخلط وجودة القالب المطلوبة. وإذا كان من الممكن أن تؤثر الهواء المحبوس على الأسطح التفصيلية أو تُحدث عيوبًا، فيُوصى بإزالة الهواء بالفراغ قبل الصب.
السؤال ٦: هل يمكن أن يفشل سيليكون البلاتينيوم في التصلب عند استخدامه مع بعض النماذج الأصلية؟
نعم. فبعض المواد المتلامسة قد تعرقل تصلب السيليكون المُعالَج بالبلاتينيوم. وعند استخدام نماذج أصلية غير مألوفة أو طلاءات أو طين أو لاصقات أو عوامل إفلات، يجب إجراء اختبار توافق صغير تمامًا أولًا.
السؤال ٧: هل يمكن استخدام هذه السلسلة في صنع قوالب للأغذية؟
تتوافر خيارات آمنة للتلامس مع الأغذية. ويجب تأكيد الدرجة المختارة والوثائق الداعمة الصادرة عن إدارة الأغذية والأدوية (FDA) وفقًا للتطبيق المقصود والسوق المستهدفة قبل الإنتاج.
السؤال ٨: هل يمكنني اختبار عينة قبل الطلب بكميات كبيرة؟
نعم. ويُوصى باختبار العينة عند اختيار درجة صلادة جديدة أو عند استخدام مادة نموذج أصلي غير مألوفة أو عند اعتماد عملية قالب جديدة قبل الإنتاج المنتظم.