 EN
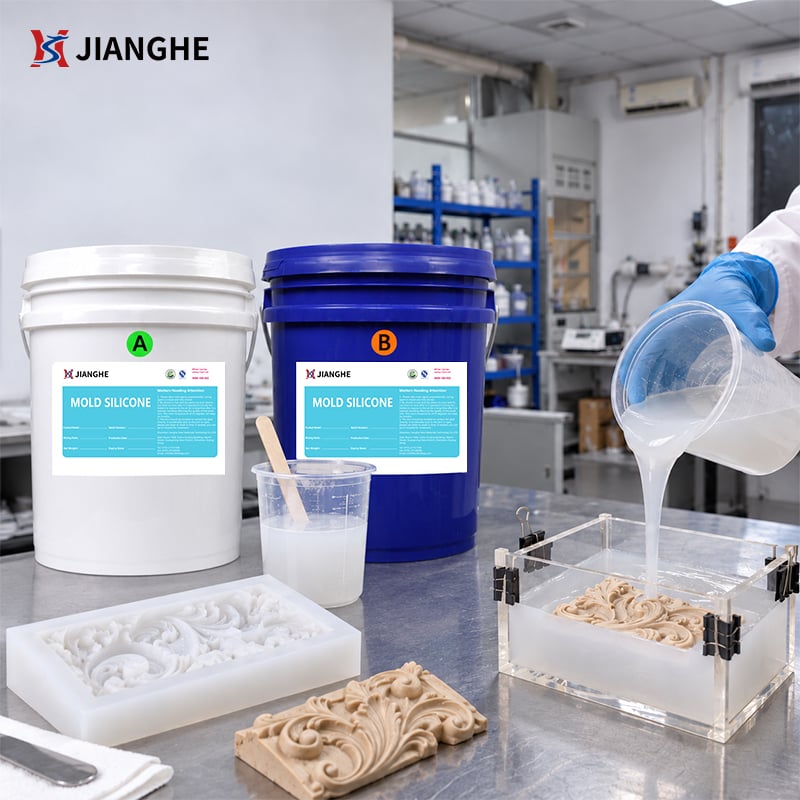
Gomma di silicone Platinum Cure per la realizzazione di stampi di precisione
Modello :serie 717AB-F Rapporto di miscelazione : 1:1
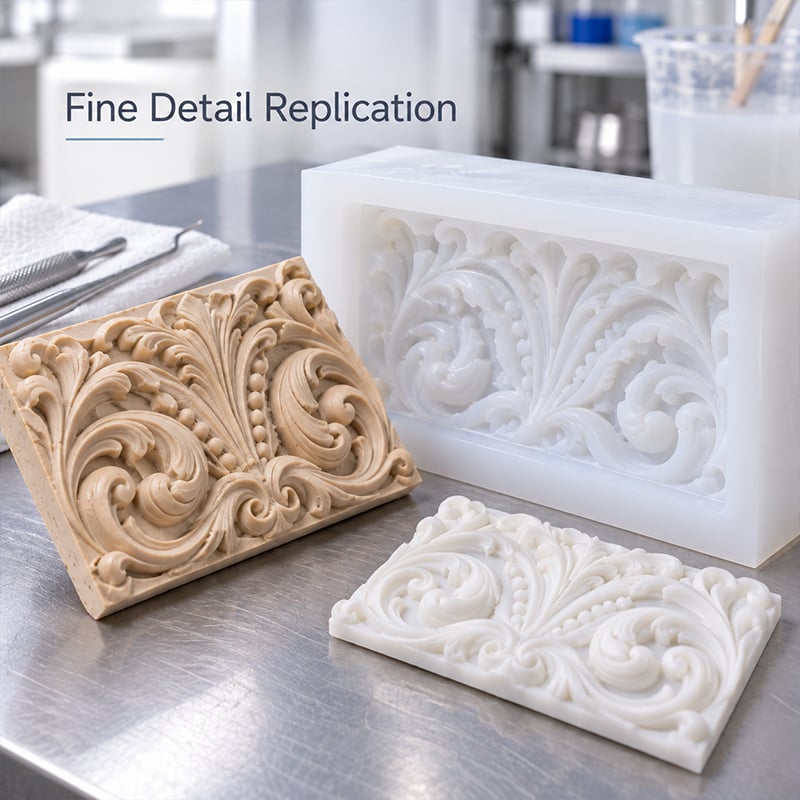
Progettato per la realizzazione di stampi di precisione in cui devono essere riprodotti in modo pulito scanalature fini, piccole scritte, texture complesse e intagli delicati. Specifiche qualità della serie 717AB-F garantiscono la fluidità necessaria per raggiungere geometrie dettagliate, mantenendo al contempo sufficiente flessibilità per uno sformato controllato e un’adeguata resistenza per una gestione stabile dello stampo.
Caratteristiche principali:
- Buona fluidità in caratteristiche fini e strette.
- Sformato flessibile intorno a geometrie delicate.
- Più opzioni di durezza per diverse strutture di stampo.
- Test di compatibilità con nuovi materiali master.
Perfetto per:
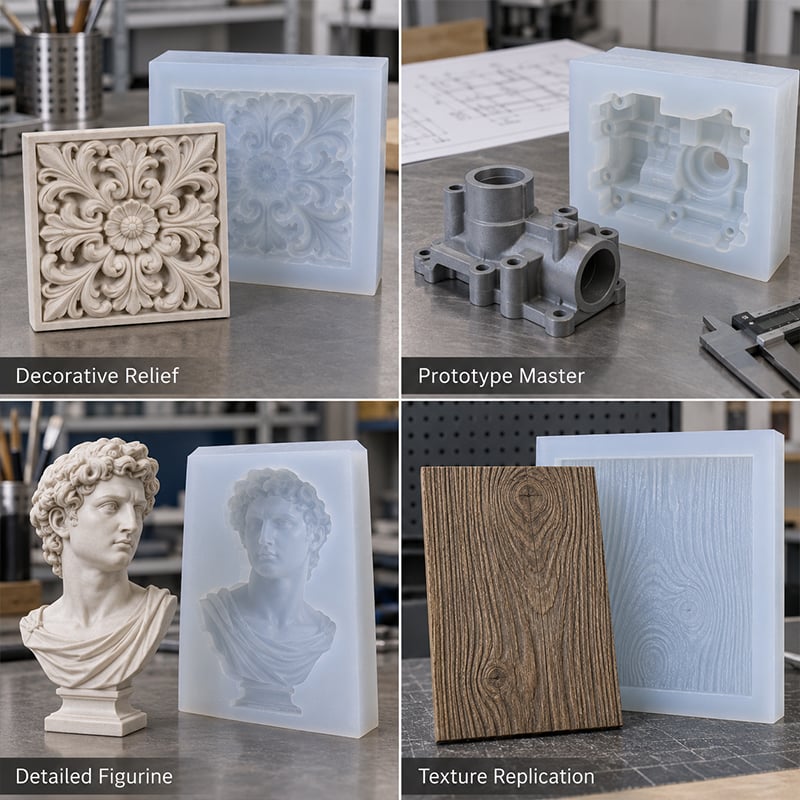
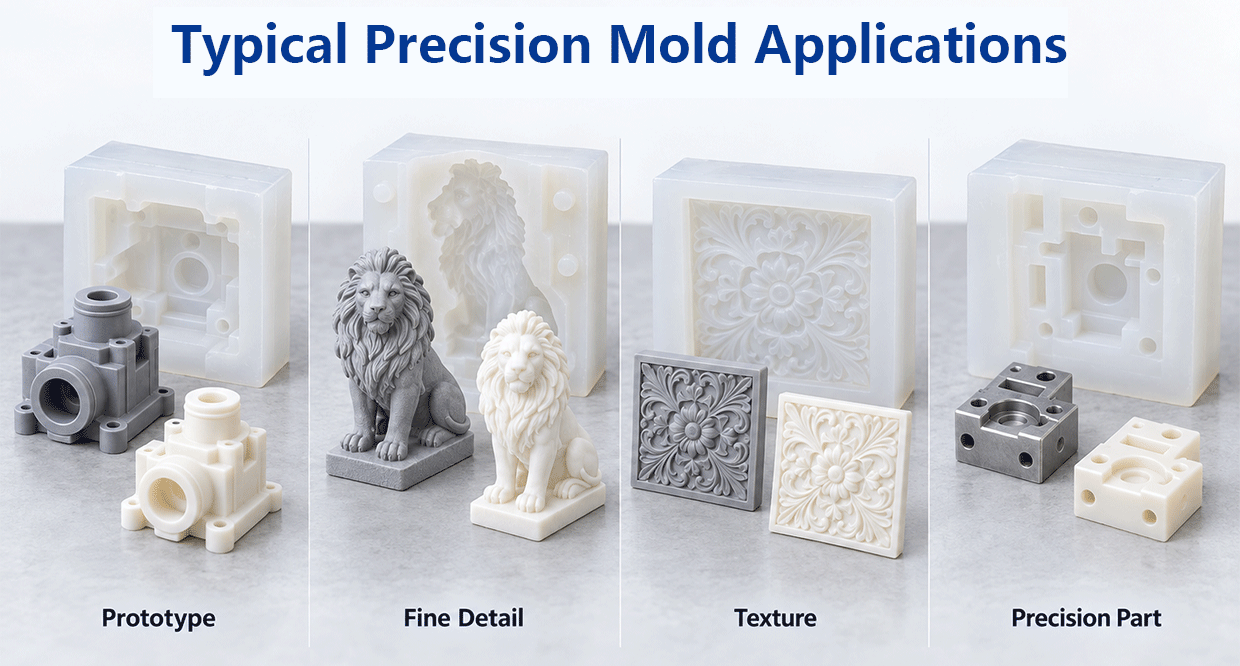
Modelli master per prototipi · Figure dettagliate · Replicazione di texture · Componenti di precisione · Modelli master decorativi

- Panoramica
- Prodotti consigliati
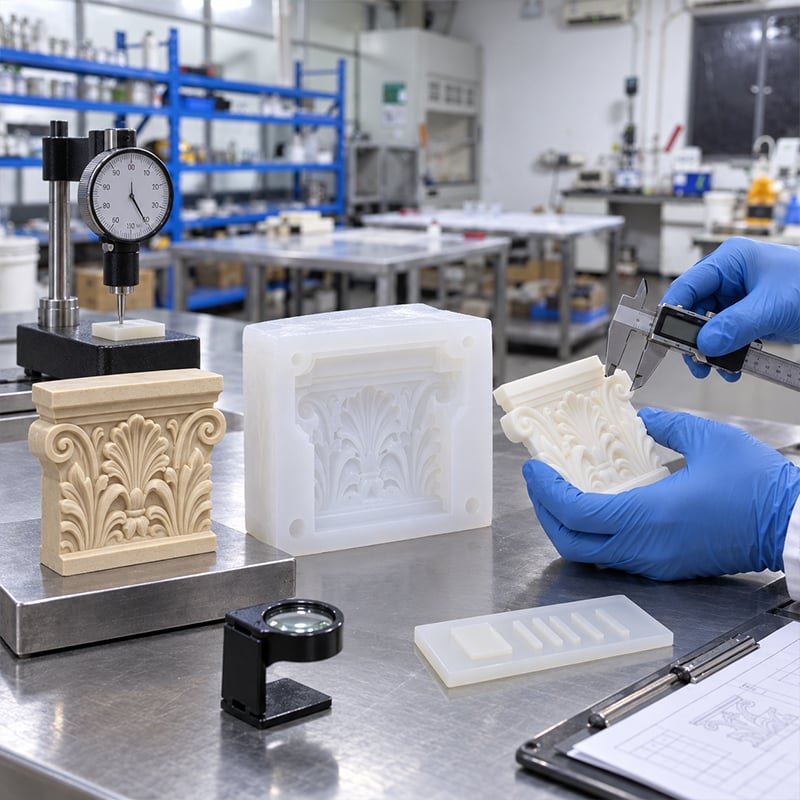
- Valutazione della viscosità — Aiuta a verificare se il materiale riesce a fluire in scanalature fini e dettagli stretti.
- Prova di durezza Shore — Aiuta a verificare se lo stampo indurito presenta il giusto equilibrio tra flessibilità e supporto.
- Prova di compatibilità con il master — Verifica se il silicone indurisce correttamente sulla superficie reale del master.
- Controllo della riproduzione dei dettagli — Conferma se lettering, texture, spigoli e caratteristiche incassate vengono riprodotti in modo chiaro.
- Valutazione della sformatatura — Verifica se le caratteristiche delicate possono essere estratte senza forza eccessiva o deformazioni.
Progettato per la realizzazione di stampi di precisione
Gli stampi di precisione spesso falliscono prima di tutto nei dettagli più piccoli. Le scanalature strette potrebbero non riempirsi completamente, l’aria potrebbe rimanere intrappolata intorno alle texture incassate, gli intagli delicati potrebbero danneggiarsi durante lo sformato e uno stampo troppo morbido potrebbe deformarsi durante la colata.
La silicona adatta deve quindi fare di più che semplicemente indurirsi alla durezza corretta. Deve fluire nelle geometrie complesse, staccarsi dal modello senza richiedere una forza eccessiva e fornire comunque un supporto sufficiente per mantenere la forma dello stampo durante l’uso.
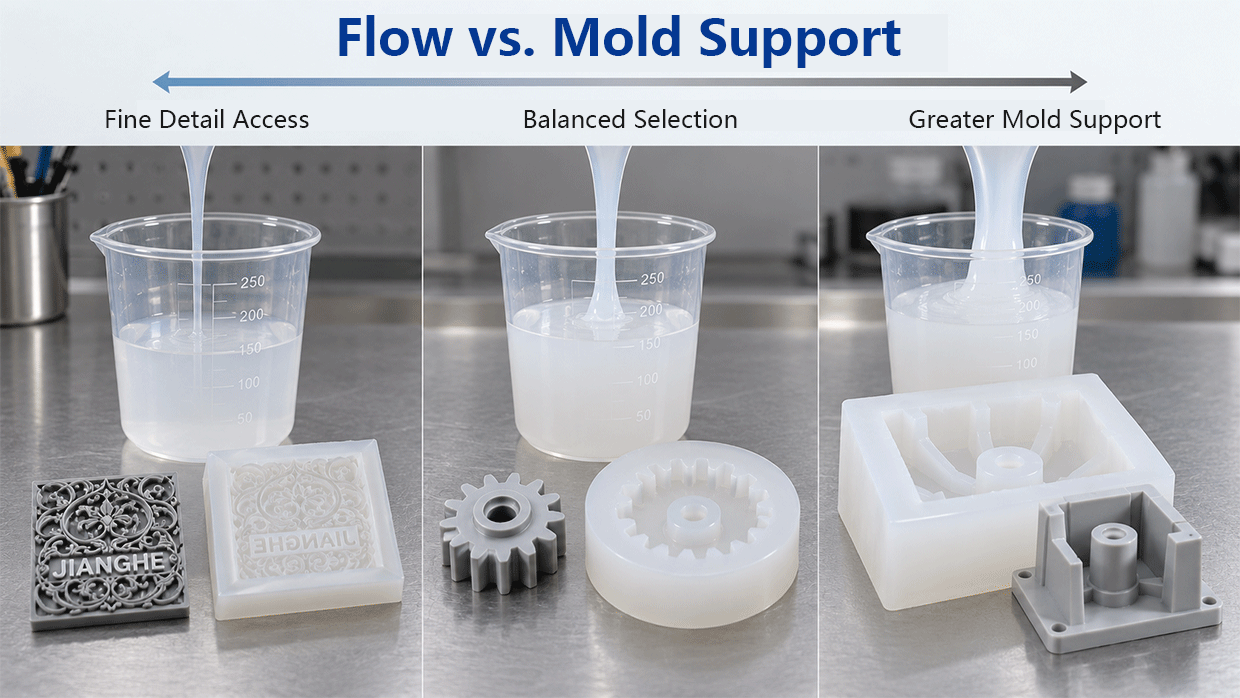
Per modelli con texture fini, caratteri molto piccoli o canali stretti, gradi a viscosità inferiore possono aiutare il materiale a raggiungere più facilmente le zone difficili. Per stampi di precisione più grandi o strutturalmente più complessi, potrebbe essere necessaria maggiore durezza e supporto, affinché lo stampo finito rimanga stabile durante la manipolazione e la colata.
Il grado ottimale dipende effettivamente dalla progettazione del modello. Un modello piccolo e altamente dettagliato potrebbe richiedere un diverso equilibrio tra fluidità e flessibilità rispetto a uno stampo di precisione più grande, pur avendo lo stesso livello di dettaglio superficiale.
Requisiti chiave per la riproduzione precisa degli stampi
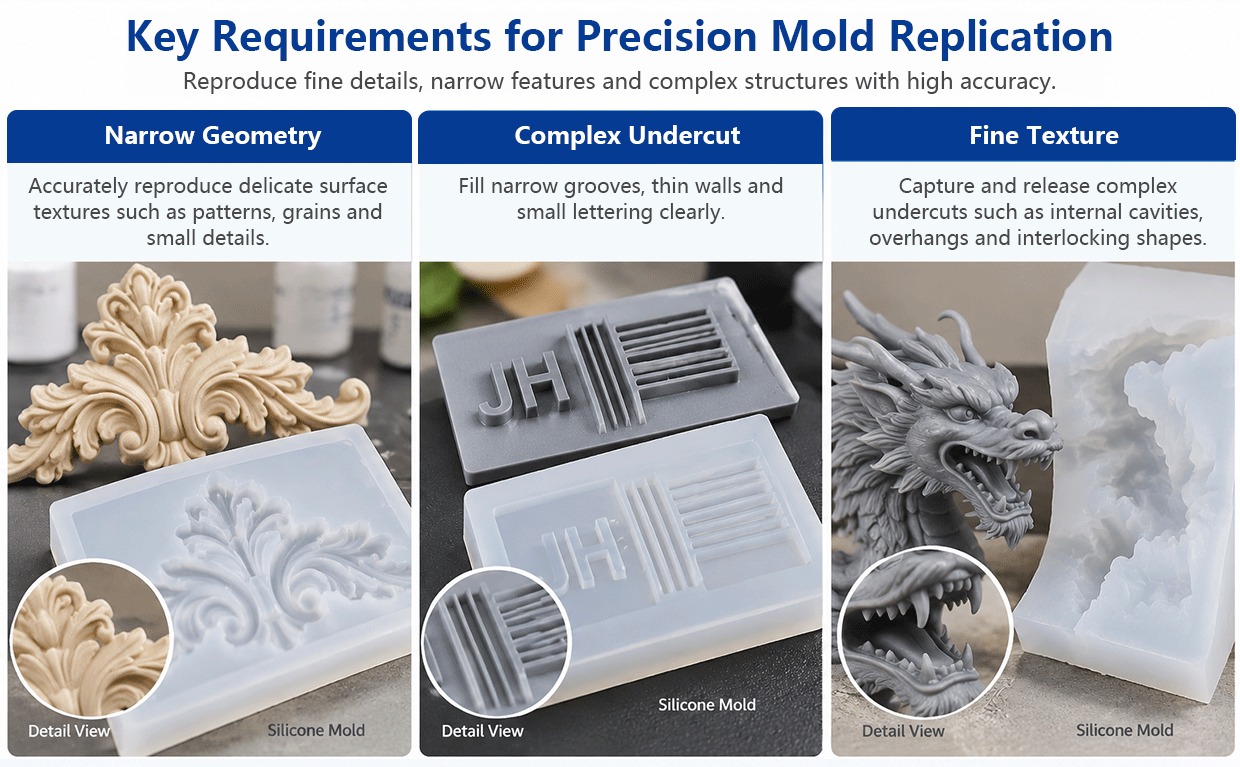
Quando il modello originale presenta dettagli fini, anche il più piccolo problema di lavorazione può trasformarsi in un difetto visibile nello stampo finito. I punti seguenti sono solitamente i più importanti nella scelta della silicona per una riproduzione precisa.
Riempimento di dettagli fini
La silicona deve raggiungere scanalature strette, incisioni in rilievo, transizioni nette e piccoli dettagli superficiali senza lasciare zone non riempite. La fluidità del materiale diventa sempre più importante al diminuire delle dimensioni dei dettagli e all’aumentare della complessità geometrica.
Controllo ad aria
Piccole bolle d’aria, che potrebbero non avere rilevanza in uno stampo semplice, possono compromettere lettering, texture o spigoli netti in uno stampo di precisione. Il metodo di miscelazione, la direzione di versamento e la degasificazione devono quindi essere pianificati in base al livello effettivo di dettaglio del modello originale.
Sformatura controllata
Sporgenze delicate e sottosquadri possono danneggiarsi se per lo sformato è richiesta una forza eccessiva. Lo stampo deve possedere sufficiente flessibilità per aprirsi intorno a tali caratteristiche, senza però diventare così morbido da perdere il proprio sostegno.
Sostegno dello stampo
Uno stampo morbido può riprodurre bene i dettagli, ma potrebbe deformarsi durante la colata. Spessore delle pareti, supporto di rinforzo e durezza Shore devono essere considerati congiuntamente per mantenere lo stampo stabile durante l’uso.
Compatibilità con il modello master
Uno stampo di precisione può perdere dettagli critici anche in caso di malfunzionamento della polimerizzazione in un’area minima. Prima di procedere con la colata completa dello stampo, è necessario testare nuovi materiali per il modello master, rivestimenti, adesivi, composti da modellazione e agenti distaccanti.
Applicazioni tipiche degli stampi di precisione
La realizzazione di stampi di precisione non è limitata a un singolo settore industriale. Ciò che accomuna queste applicazioni è la necessità di riprodurre geometrie e dettagli superficiali ridotti, pur mantenendo lo stampo pratico da lavorare, supportare e sformare.
Riproduzione di prototipi e modelli master
Per i maestri dello sviluppo prodotto: parti prototipali e piccoli modelli di produzione in cui bordi, dimensioni e caratteristiche superficiali devono trasferirsi chiaramente nello stampo.
Figure e sculture dettagliate
Per volti, capelli, texture di abbigliamento, incisioni e dettagli decorativi, dove l’aria intrappolata o una forza eccessiva di sformatura possono ridurre la qualità della riproduzione.
Riproduzione di texture e motivi
Per motivi in rilievo, superfici incise, lastre testurizzate e dettagli decorativi ripetuti che devono rimanere visibili su tutta la superficie finita dello stampo.
Componenti di precisione di piccole dimensioni
Per componenti stampati di piccole dimensioni con recessi stretti, geometrie fini o strutture compatte, dove è necessario bilanciare attentamente il supporto dello stampo e l’accessibilità ai dettagli.
Riproduzione di master decorativi
Per rilievi, master personalizzati e componenti decorativi che richiedono un trasferimento nitido dei dettagli e un’estrazione flessibile dallo stampo.
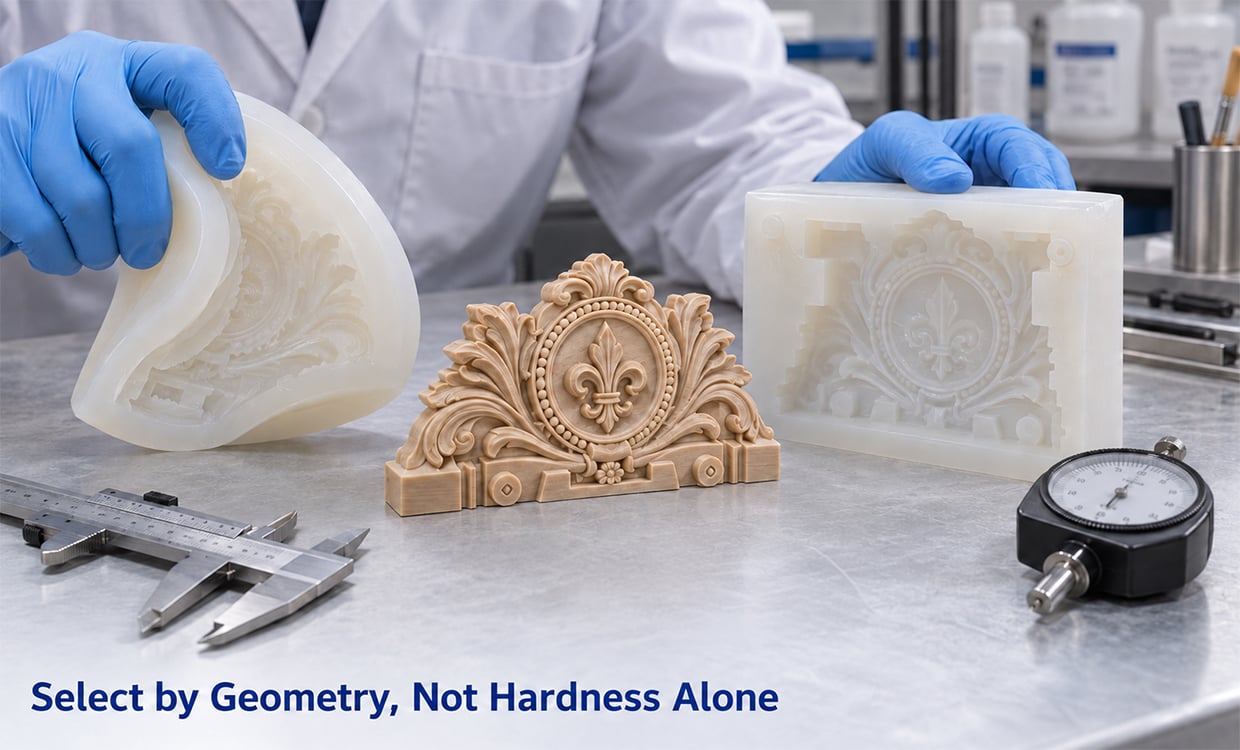
Come scegliere la silicona per la realizzazione di stampi di precisione
Non iniziare con un numero di durezza Shore. Iniziare dalla caratteristica più complessa del modello, quindi decidere quanto flessibilità e supporto necessita lo stampo finito.
1. Esaminare la caratteristica più piccola
Controllare la scanalatura più stretta, la scritta più piccola o la texture più profondamente incassata. Se queste zone sono difficili da raggiungere, una versione a viscosità inferiore potrebbe essere un punto di partenza migliore.
2. Controllare gli intagli inversi
Gli intagli inversi marcati richiedono maggiore flessibilità durante lo sformato. Una versione troppo rigida potrebbe aumentare lo stress sulle caratteristiche delicate del modello, mentre uno stampo più morbido potrebbe necessitare di un supporto aggiuntivo.
3. Considerare le dimensioni dello stampo
Uno stampo piccolo e dettagliato e uno stampo grande e dettagliato non richiedono lo stesso livello di supporto. Gli stampi più grandi richiedono solitamente maggiore attenzione allo spessore delle pareti e alla stabilità strutturale.
4. Considerare il metodo di supporto
Se viene utilizzata una calotta di supporto rigida o una parete dello stampo più spessa, una siliconica più flessibile potrebbe comunque garantire sufficiente stabilità. La progettazione dello stampo può quindi essere adattata insieme alla durezza del materiale.
5. Verificare il materiale principale
le resine per stampa 3D, i rivestimenti, le vernici, gli adesivi e gli agenti distaccanti possono comportarsi in modo diverso con la silicona a catalisi al platino. Testare la superficie finita reale prima di produrre lo stampo completo.
6. Abbinare la qualità all’attrezzatura disponibile
Versamento manuale, lavorazione sottovuoto e attrezzature dosatrici creano condizioni pratiche diverse. La qualità selezionata deve corrispondere al metodo di produzione effettivo e alla dimensione del lotto.
Riepilogo della selezione
| Requisito di precisione | Direzione di selezione |
| Texture molto fine | Valutare qualità a viscosità inferiore |
| Sotto-squadri complessi | Privilegiare la flessibilità |
| Stampo di precisione di grandi dimensioni | Rafforzare il supporto dello stampo |
| Dettagli fini + dimensioni maggiori | Bilanciare flusso e supporto |
| Nuovo materiale principale | Eseguire prima il test di compatibilità |
| Produzione ripetuta | Verificare la coerenza del processo |
Intervallo tecnico raccomandato per applicazioni di precisione
Gli stampi di precisione richiedono generalmente un flusso sufficiente per raggiungere geometrie fini e un supporto indurito adeguato per mantenere la forma dello stampo. Il giusto equilibrio dipende dalle dimensioni dei dettagli, dagli intagli, dalle dimensioni dello stampo e dalla progettazione del supporto.
Gradi a bassa viscosità
Utilizzare opzioni a bassa viscosità come prima direzione di valutazione quando sono difficili da riempire scanalature strette, texture dettagliate e caratteristiche incassate.
Gradi a durezza media
Le qualità medie possono offrire un utile equilibrio tra sformatura flessibile e supporto dello stampo per molte applicazioni generali di precisione.
Qualità più rigide
Le qualità più rigide possono migliorare il supporto strutturale, ma le opzioni con durezza massima presentano anche una viscosità molto più elevata. Per geometrie estremamente fini, è necessario verificare il flusso prima di passare alle qualità più rigide.
Riferimento per la selezione di precisione
| Proprietà | Riferimento |
| Sistema di materiali | Silicone a cura al platino / a cura per addizione |
| Rapporto di miscelazione | 1:1 |
| Tempo di lavoro | Circa 30 min |
| Cura di riferimento | Circa 4 h a temperatura ambiente |
| Durezza disponibile | Shore A 0–45 |
| Viscosità bassa/media | Circa 1500–1600 mPa·s |
| 40A–45A | Viscosità significativamente più elevata |
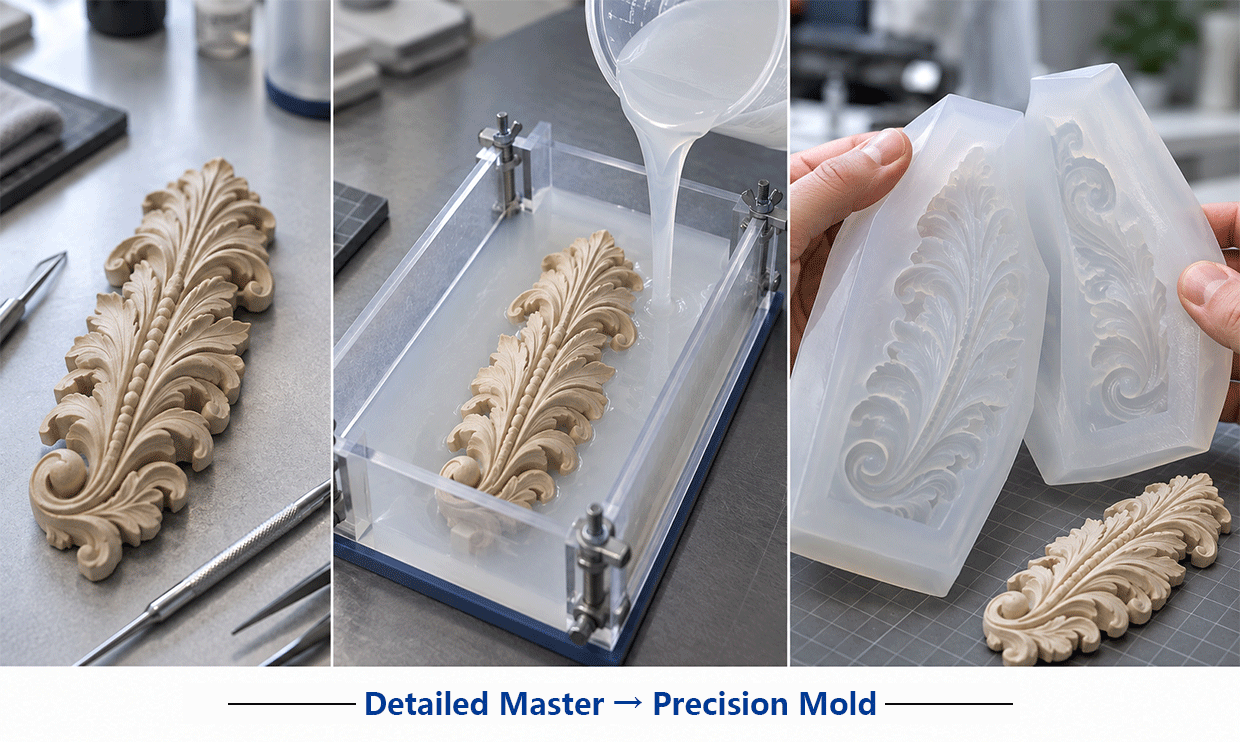
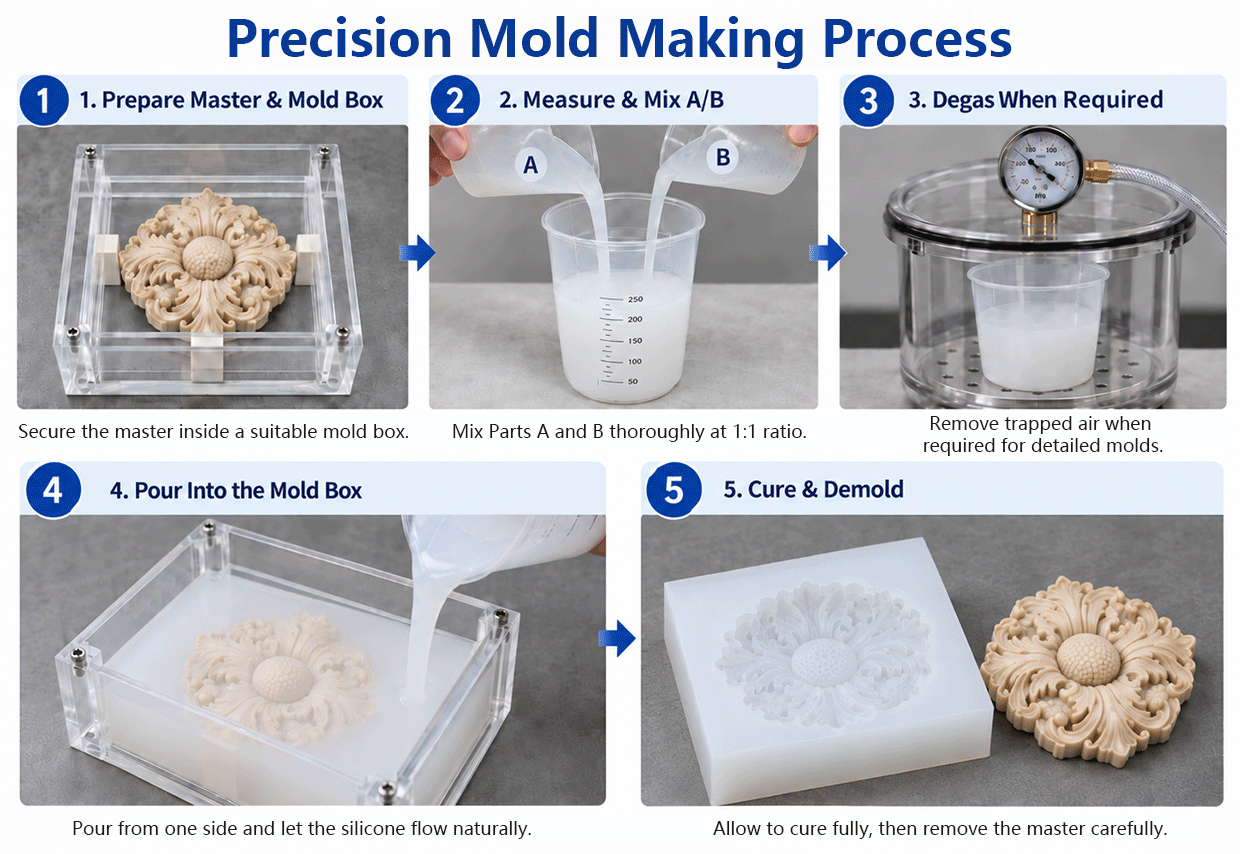
Processo di realizzazione di stampi di precisione
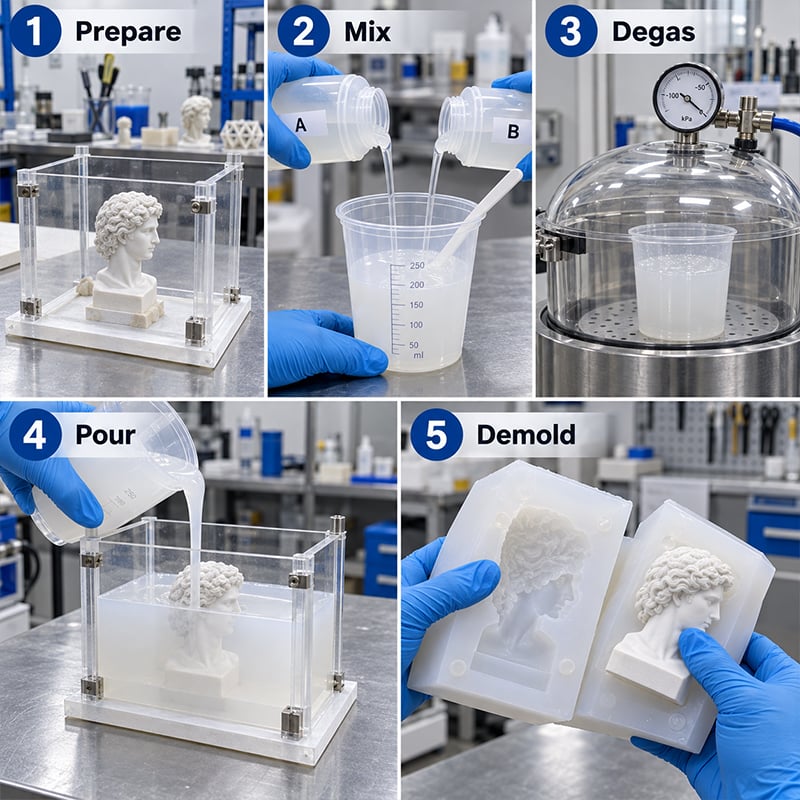
01 Ispezionare il modello originale
Identificare le scanalature strette, i caratteri di piccole dimensioni, gli intagli e le zone in cui l’aria potrebbe rimanere intrappolata prima della preparazione dello stampo.
02 Verificare la compatibilità della superficie
Se il modello originale utilizza una nuova resina, un nuovo rivestimento, un nuovo adesivo, un nuovo tipo di argilla o un nuovo agente distaccante, eseguire prima un test su una piccola area. Lo stampo completo non deve rappresentare il primo test di compatibilità.
03 Preparare la struttura dello stampo
Lasciare uno spazio sufficiente intorno al modello originale per garantire uno spessore adeguato delle pareti e assicurarsi che la struttura di supporto non ostacoli il flusso della silicona nelle zone dettagliate.
04 Mescolare i componenti A e B
Mescolare i componenti A e B nel rapporto specificato 1:1 fino a ottenere un composto omogeneo. Ridurre al minimo l’introduzione accidentale di aria durante la miscelazione.
05 Effettuare la sgrassatura, se necessario
Se durante la miscelazione viene introdotta aria, è possibile utilizzare la degasificazione sottovuoto quando le bolle potrebbero influenzare superfici fini o geometrie incassate.
06 Versare per l’accesso ai dettagli
Versare in modo costante da un’unica posizione e lasciare che la silicona fluisca naturalmente intorno al modello, invece di indirizzare ripetutamente il getto sui dettagli fini.
07 Polimerizzazione, sformatura e ispezione
Dopo la polimerizzazione, ispezionare scanalature, angoli, texture e aree incassate prima di approvare il grado e il processo per una produzione ripetuta.
Prestazioni e compatibilità con il modello
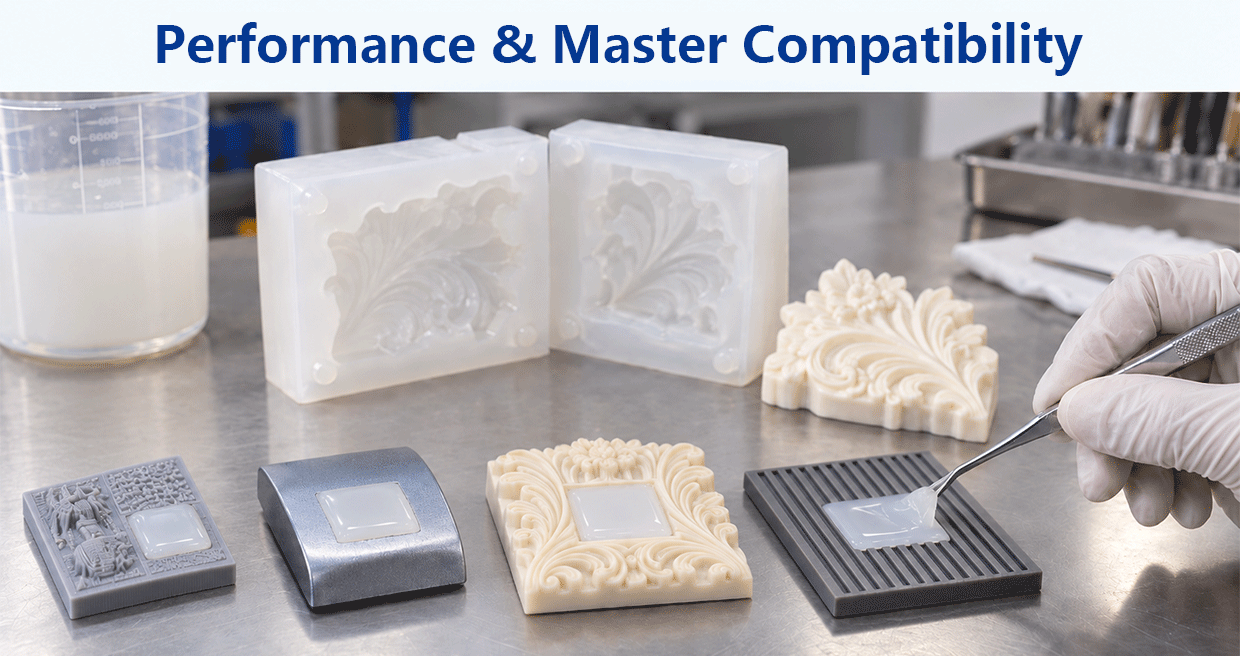
La riproduzione precisa dipende dall’intero sistema per la realizzazione degli stampi, non solo dalla silicona stessa. La superficie del modello, il rivestimento applicato, il metodo di sformatura e le condizioni di lavorazione influenzano tutti se il materiale polimerizza correttamente e riproduce i dettagli previsti.
Le siliconi a base di platino possono subire inibizione da parte di certe ammine, sostanze contenenti zolfo e composti organostannici. Se tali materiali sono presenti sulla superficie del modello, la silicona potrebbe rimanere parzialmente non polimerizzata o sviluppare aree localmente morbide.
Questo è particolarmente importante con i master stampati in 3D e rivestiti. Due componenti realizzati con resine dall’aspetto simile possono comportarsi in modo diverso se la formulazione, il metodo di post-polimerizzazione o il trattamento superficiale sono differenti. È necessario testare la superficie effettiva del master finito, anziché presupporre che tutti i componenti stampati siano compatibili.
Anche gli agenti distaccanti devono essere testati quando vengono introdotti per la prima volta nel processo. Una piccola prova di polimerizzazione può confermare se il master, il trattamento superficiale e la silicona funzionano correttamente insieme, prima di utilizzare una quantità maggiore.
Per lavorazioni di precisione, anche una piccola area non polimerizzata può danneggiare incisioni, texture fini o transizioni nette. I test di compatibilità proteggono quindi sia il master sia la qualità finale dello stampo.
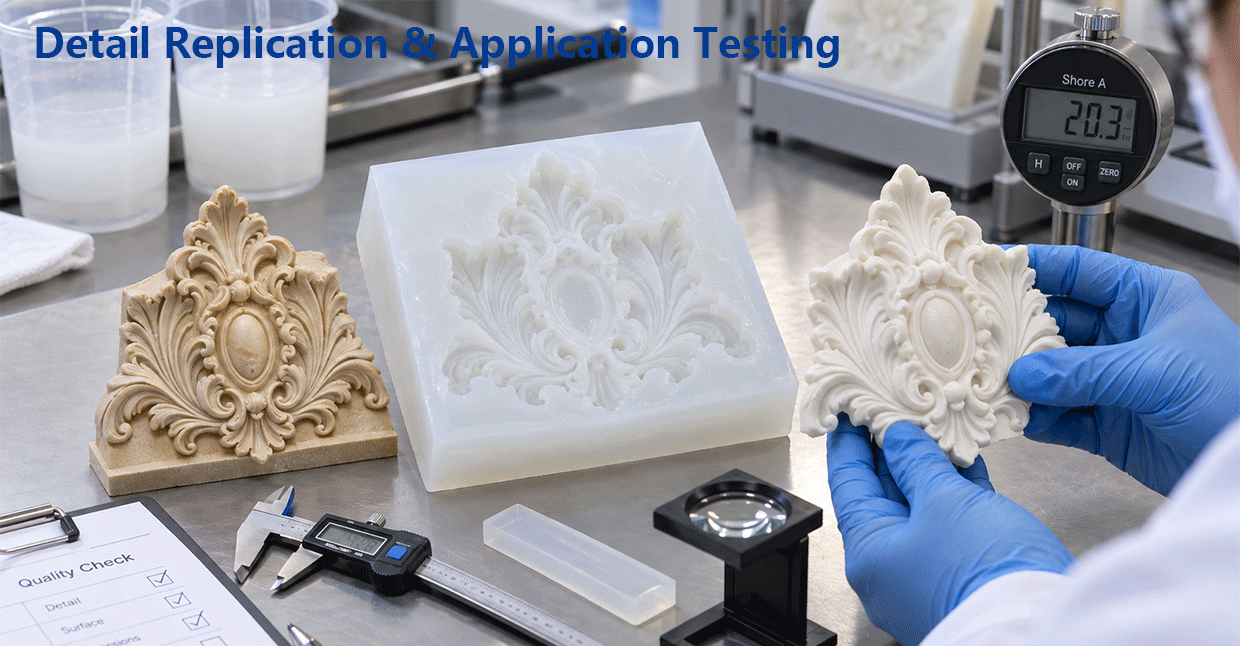
Test di applicazione e controllo qualità per stampi di precisione
Una semplice tabella di dati tecnici non è sufficiente a indicare se una silicona riprodurrà con successo un determinato master. Geometrie complesse, spessore delle pareti, chimica della superficie e metodo di lavorazione possono influenzare tutti la qualità finale dello stampo.
Per applicazioni di precisione, uno stampo di prova rappresentativo può aiutare a valutare il flusso del materiale in dettagli stretti, l’intrappolamento d’aria intorno a caratteristiche incassate, il comportamento di sformatura e il livello di supporto fornito dallo stampo indurito.
Questo tipo di valutazione è particolarmente utile quando si cambia il materiale master, si riducono le dimensioni dei dettagli, si aumenta la dimensione dello stampo o si passa a una diversa gamma di durezza. L’obiettivo è confermare che silicone, master e metodo di lavorazione operino sinergicamente per garantire la qualità di riproduzione richiesta.
Valutazione dell’applicazione può includere
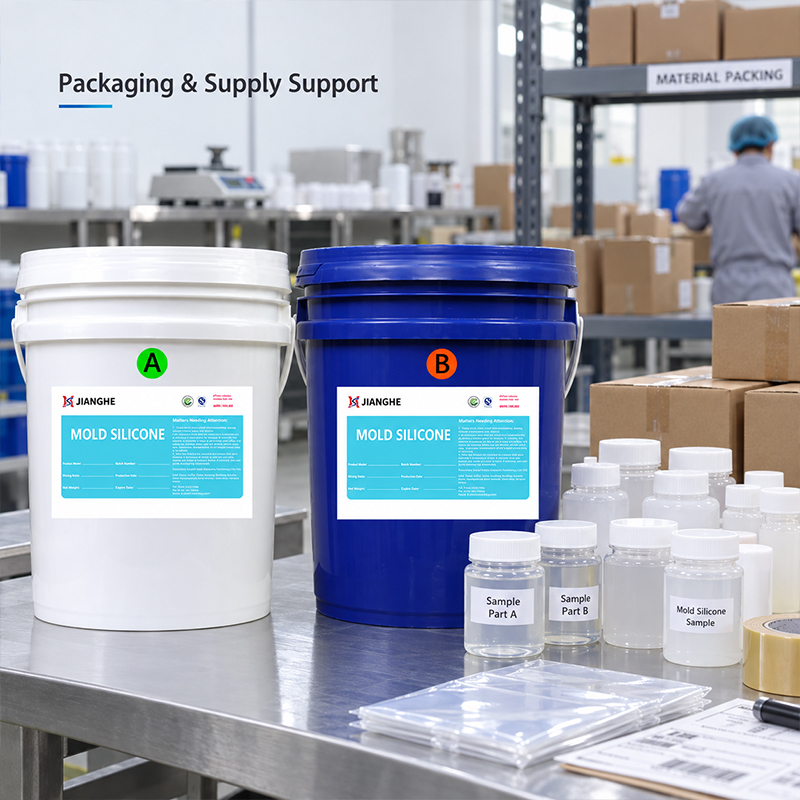
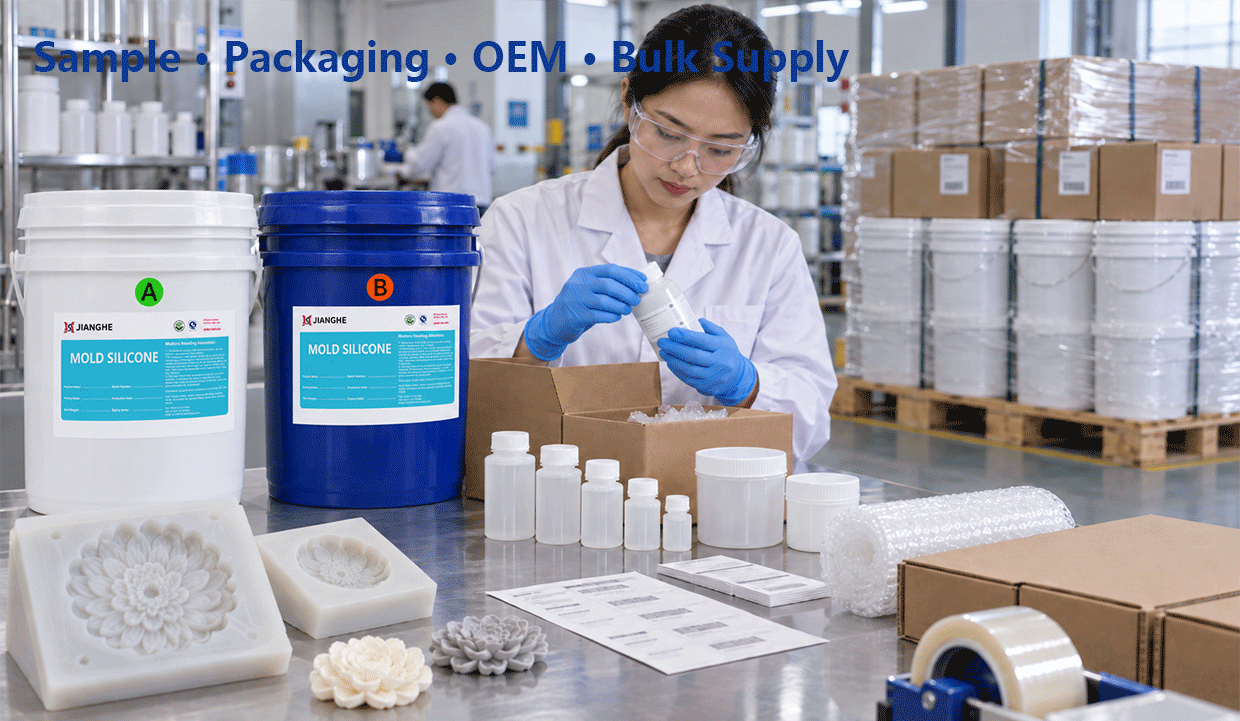
Imballaggio, personalizzazione e supporto logistico
Una volta approvato il materiale per stampi di precisione, la produzione ripetuta dipende dall’identificazione coerente della classe, da un imballaggio pratico e da una documentazione tecnica chiara.
I campioni possono essere utilizzati per verificare se la classe selezionata è compatibile con la geometria del master e con il metodo di lavorazione prima di passare all’acquisto in grandi quantità.
L’imballaggio può essere organizzato in base alle esigenze dell’ordine. Per distributori, marchi e altri progetti qualificati, è possibile discutere anche opzioni OEM e private label.
Per applicazioni di precisione, le informazioni più utili da fornire sono: materiale del master, dimensione minima delle caratteristiche, dimensioni dello stampo, sottofondi (undercuts), flessibilità richiesta e materiale per la colata. Questi dettagli rendono la scelta della classe più accurata rispetto alla semplice richiesta di un valore di durezza Shore privo di contesto applicativo.
Dopo l'approvazione di una tipologia di silicone, l'identificazione del campione, i documenti tecnici e le specifiche per ordini in grandi quantità possono essere allineati per acquisti ripetuti.
Valutazione di campione
Valutare la tipologia di silicone selezionata con il proprio master e processo di stampaggio prima di effettuare ordini in grandi quantità.
Corrispondenza delle qualità
Selezionare la durezza e la gamma di lavorabilità adeguate in base alla geometria del master, alle dimensioni dello stampo e ai requisiti di sformatura.
OEM e marca privata
Le opzioni relative a imballaggio, etichettatura e marchio privato possono essere discusse per progetti qualificati e programmi di distribuzione.
Fornitura in bulk
Supportare acquisti ripetuti mediante identificazione allineata della tipologia, documenti tecnici e specifiche d’ordine.
FAQ:
Domanda 1: Che cosa rende un silicone adatto alla realizzazione di stampi di precisione?
Deve garantire un equilibrio tra tre fattori: capacità di fluire in geometrie fini, flessibilità durante la sformatura e resistenza sufficiente a mantenere la forma dello stampo durante la manipolazione e la colata.
Domanda 2: Una viscosità inferiore è sempre preferibile per stampi dettagliati?
No. Una viscosità inferiore può aiutare il materiale a raggiungere dettagli stretti, ma lo stampo finito deve comunque offrire un supporto sufficiente. La scelta migliore dipende dalle dimensioni delle caratteristiche, dagli intagli inversi, dalle dimensioni dello stampo e dallo spessore delle pareti.
Domanda 3: Quale durezza Shore devo utilizzare?
Non esiste una singola durezza valida per ogni stampo di precisione. Gradi più morbidi possono facilitare la gestione di intagli inversi complessi, mentre gradi medi o più rigidi possono offrire maggiore supporto. Iniziare dalla geometria del modello master, non dal numero Shore.
Domanda 4: È possibile utilizzare silicone al platino con modelli master in resina stampati in 3D?
Potrebbe essere possibile, ma è necessario testare preliminarmente la superficie effettivamente stampata e post-polimerizzata. La formulazione della resina, la post-polimerizzazione e il trattamento superficiale possono influenzare la compatibilità.
Domanda 5: Cosa può causare l’inibizione della polimerizzazione?
Alcune amine, materiali contenenti zolfo e composti organostannici possono interferire con la polimerizzazione. Testare i materiali sconosciuti del modello master, i rivestimenti, gli adesivi e gli agenti distaccanti prima della produzione su larga scala.
Domanda 6: Gli stampi di precisione richiedono la degasificazione sotto vuoto?
Non sempre. La degassificazione a vuoto è utile quando la miscelazione introduce aria o quando le bolle potrebbero influenzare superfici fini e geometrie rientranti.
Domanda 7: Quanto tempo di lavorazione è disponibile?
I documenti tecnici indicano circa 30 minuti di tempo di lavorazione nelle condizioni di riferimento specificate. Temperature più elevate riducono il tempo di lavorazione, mentre temperature più basse lo prolungano.
Domanda 8: È consigliabile testare un campione prima della produzione in serie?
Sì. Una prova rappresentativa è particolarmente utile per nuovi materiali madre, sottosquadri complessi o dettagli molto fini, poiché conferma sia la scelta del materiale sia il metodo di lavorazione prima di effettuare un ordine più ampio.