 EN
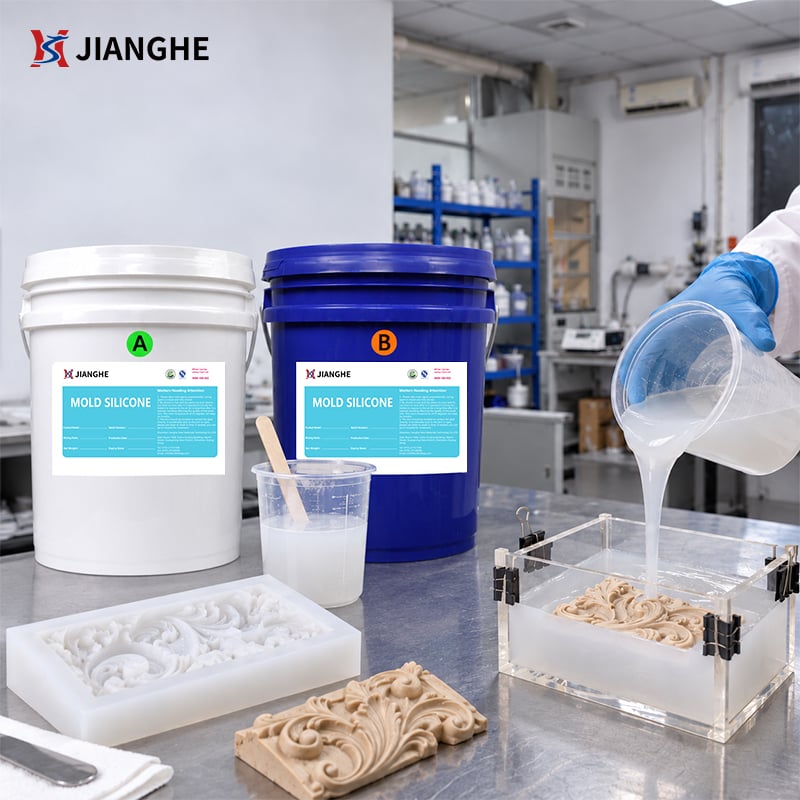
مطاط سيليكوني لعلاج البلاتينيوم لصنع القوالب الدقيقة
الطراز :سلسلة 717AB-F نسبة الخلط : 1:1
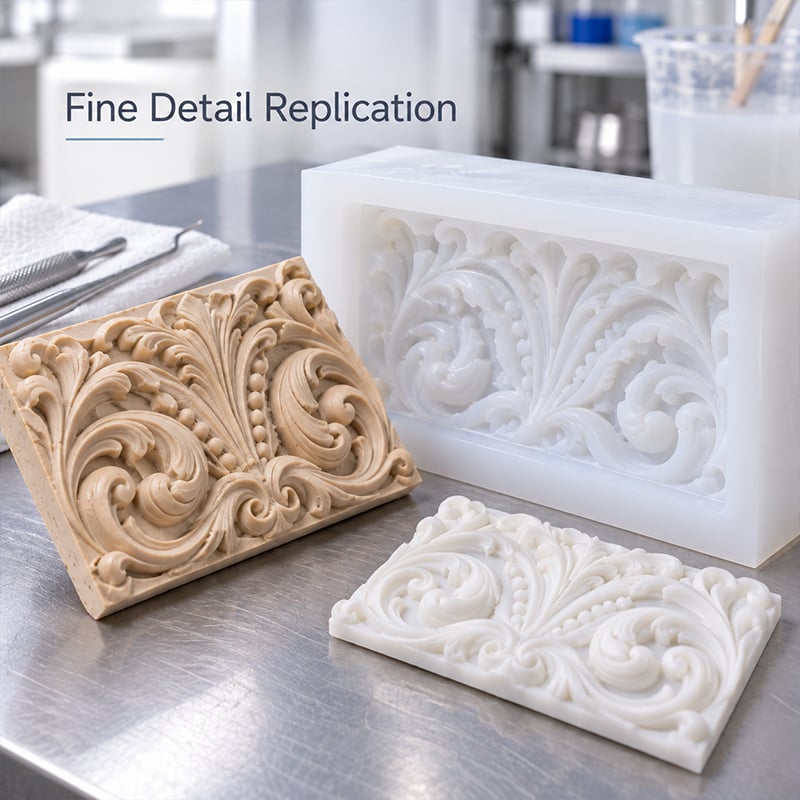
مصممة لصنع القوالب الدقيقة التي تتطلب إعادة إنتاج نقية للأخاديد الدقيقة، والكتابات الصغيرة، والقوام المعقد، والزوايا الحادة الحساسة. وتوفّر درجات مختارة من سلسلة 717AB-F سيولة كافية للوصول إلى التفاصيل الهندسية الدقيقة مع الحفاظ على مرونة كافية لفك القالب بدقة، ودعم كافٍ لمعالجة القوالب بثبات.
الميزات الرئيسية:
- سيولة جيدة في الملامح الدقيقة والضيقة.
- فك قوالب مرن حول الأشكال الهندسية الحساسة.
- خيارات متعددة للصلادة تناسب هياكل القوالب المختلفة.
- اختبار التوافق مع مواد النماذج الرئيسية الجديدة.
مثالي لـ:
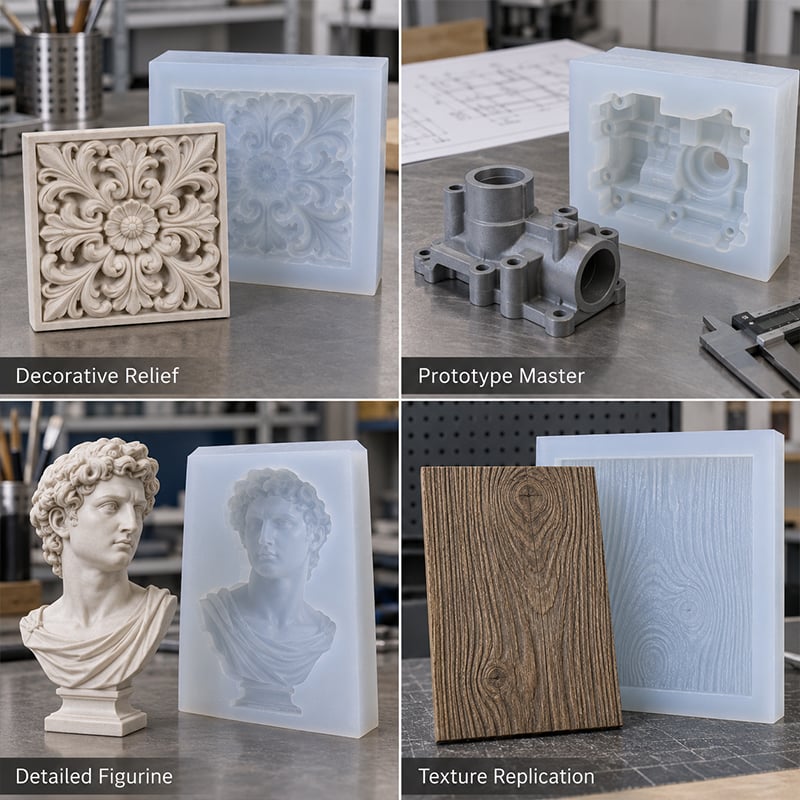
نماذج أولية رئيسية · تماثيل مفصلة · إعادة إنتاج القوام · مكونات دقيقة · نماذج رئيسية زخرفية

- نظرة عامة
- المنتجات الموصى بها
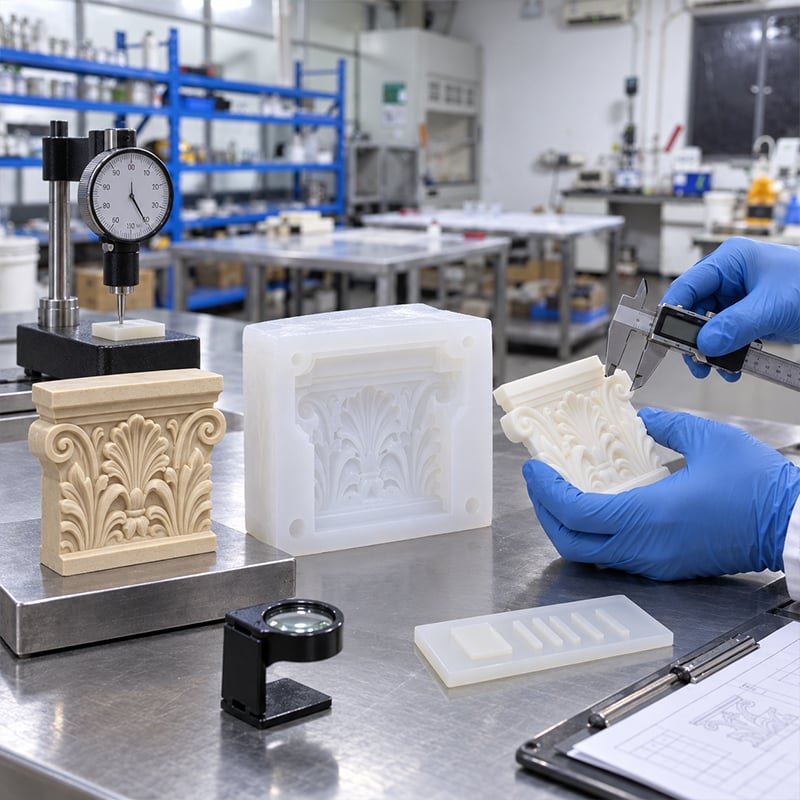
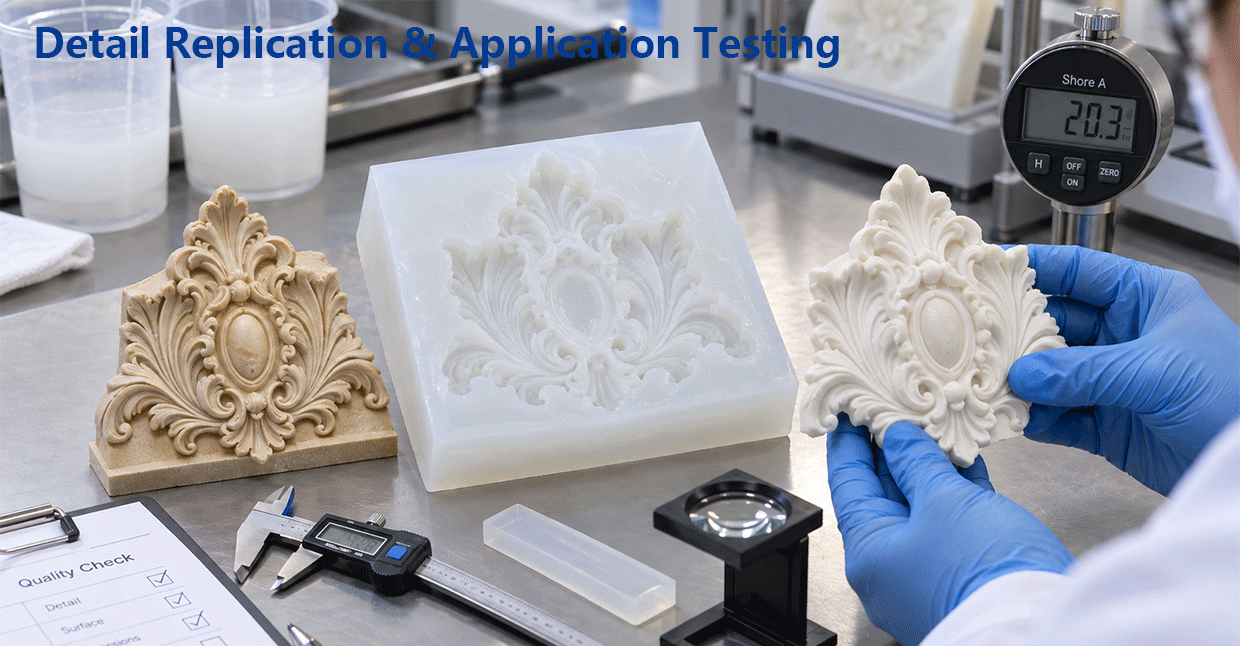
- تقييم اللزوجة — يساعد في التأكّد مما إذا كانت المادة قادرة على التدفّق داخل الأخاديد الدقيقة والتفاصيل الضيقة.
- اختبار صلابة شور — يساعد في التحقّق مما إذا كان القالب بعد التصلّب يمتلك التوازن المناسب بين المرونة والدعم.
- اختبار توافق النموذج الأصلي — يتحقّق مما إذا كان السيليكون يتصلّب بشكل سليم عند ملامسته للسطح الفعلي للنموذج الأصلي.
- فحص نسخ التفاصيل — يؤكّد ما إذا كانت الحروف والقوام والزوايا والميزات الغائرة تُنسَخ بوضوح.
- تقييم إزالة القالب — يتحقق مما إذا كانت الملامح الدقيقة يمكن إخراجها دون استخدام قوة مفرطة أو حدوث تشوه.
مصمم لصنع القوالب الدقيقة
غالبًا ما تفشل القوالب الدقيقة في أصغر التفاصيل أولًا. فقد لا تمتلئ الأخاديد الضيقة بالكامل، وقد يعلق الهواء حول النقوش الغائرة، وقد تتضرر الزوايا الحادة أثناء فك القالب، كما قد يتشوَّه القالب إن كان ليِّنًا جدًّا أثناء الصب.
وبالتالي، يجب أن تفي السيليكون المناسبة باشتراطاتٍ أكثر من مجرد التصلُّب إلى الصلادة المطلوبة. فهي يجب أن تنسكب بدقة في التفاصيل الهندسية المعقدة، وأن تنفصل بسهولة عن النموذج الأصلي دون الحاجة إلى قوة مفرطة، مع توفير دعم كافٍ للحفاظ على شكل القالب أثناء الاستخدام.
أما بالنسبة للنماذج الأصلية ذات النقوش الدقيقة أو الحروف الصغيرة أو القنوات الضيقة، فإن الدرجات ذات اللزوجة المنخفضة تساعد المادة على الوصول إلى المناطق الصعبة بسهولة أكبر. أما في حالة القوالب الدقيقة الأكبر حجمًا أو الأكثر تركيبًا، فقد يتطلب الأمر صلادةً ودعمًا إضافيين لضمان ثبات القالب النهائي أثناء التعامل معه وصب المواد فيه.
والدرجة المثلى تعتمد على تصميم النموذج الأصلي الفعلي. فقد يحتاج نموذج أصلي صغيرٌ ومفصَّلٌ للغاية إلى توازن مختلف بين الانسيابية والمرونة مقارنةً بقالب دقيق أكبر حجمًا لكنه يحتوي على نفس درجة التفصيل السطحي.
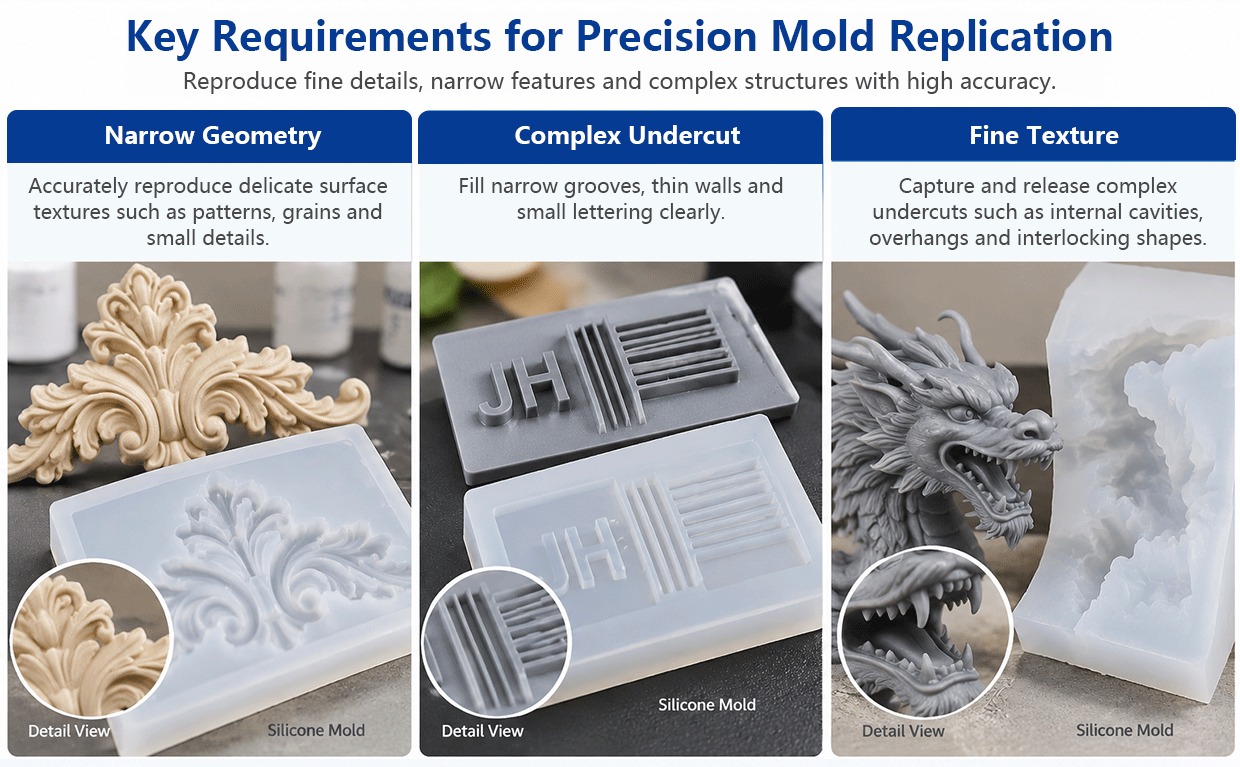
المتطلبات الأساسية لاستنساخ القوالب بدقة
عندما يحتوي النموذج الأصلي على تفاصيل دقيقة، فإن أصغر مشكلة في التصنيع قد تتحول إلى عيب مرئي في القالب النهائي. وعادةً ما تكون النقاط التالية هي الأهم عند اختيار السيليكون للاستنساخ الدقيق.
ملء التفاصيل الدقيقة
يجب أن يصل السيليكون إلى الأخاديد الضيقة والكتابات المنخفضة والانحناءات الحادة والتفاصيل السطحية الصغيرة دون ترك مناطق غير ممتلئة. وتزداد أهمية تدفق المادة كلما صغُرت أبعاد التفاصيل وزاد تعقيد الشكل الهندسي.
التحكم بالهواء
الفقاعات الصغيرة التي قد لا تؤثر في قالب بسيط يمكن أن تدمّر الكتابات أو الملمس أو الحواف الحادة في قالب دقيق. ولذلك، يجب تخطيط طريقة الخلط واتجاه الصب وإزالة الهواء وفقًا لمستوى التفاصيل الفعلي للنموذج الأصلي.
الإفلات المتحكم فيه
يمكن أن تتلف الانتفاخات الدقيقة والتجاويف إذا تطلّب الإفلات قوةً كبيرةً جدًّا. ويجب أن يمتلك القالب مرونةً كافيةً لفتحه حول هذه السمات دون أن يصبح ليّنًا جدًّا لدرجة فقدانه الدعم.
دعم القالب
يمكن لقالبٍ ليّنٍ أن يُعيد تشكيل التفاصيل بدقةٍ عاليةٍ، لكن قد يتشوّه أثناء الصب. وينبغي أخذ سماكة الجدار ودعم التدعيم وصلادة شور معًا في الاعتبار للحفاظ على ثبات القالب أثناء الاستخدام.
توافق النموذج الأصلي
قد يفقد قالب الدقة تفاصيلَ حاسمةً حتى لو فشل تصلّب منطقةٍ صغيرةٍ فقط. وينبغي اختبار مواد النموذج الأصلي الجديدة والطلاءات والمواد اللاصقة ومركبات النمذجة وعوامل الإفلات قبل صب القالب بالكامل.
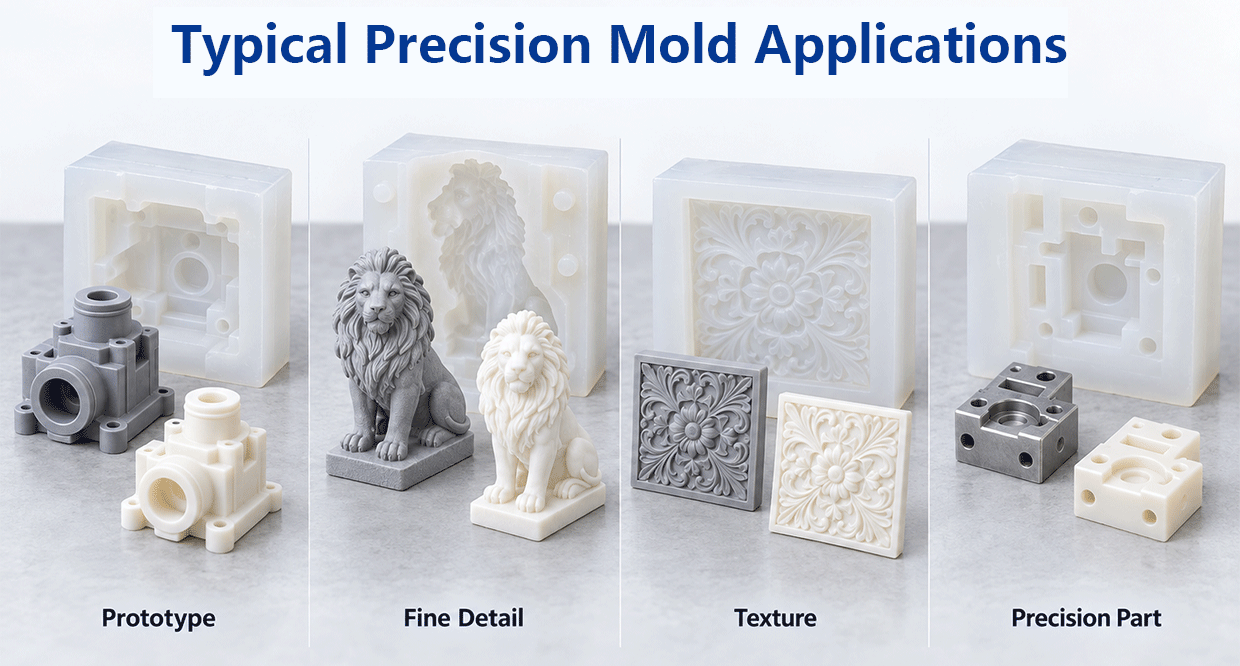
تطبيقات صنع قوالب الدقة النموذجية
لا يقتصر صنع قوالب الدقة على قطاعٍ واحدٍ فقط. وما يجمع بين هذه التطبيقات هو الحاجة إلى إعادة إنتاج الأشكال الهندسية الصغيرة والتفاصيل السطحية مع الحفاظ على عمليّة تصنيع القالب وتدعيمه وإفلاته ضمن حدود العملية المعقولة.
استنساخ النماذج الأولية والنماذج الأصلية
للمتخصصين في تطوير المنتجات: أجزاء النماذج الأولية والطرز الإنتاجية الصغيرة التي تتطلب نقلًا واضحًا للحواف والأبعاد وميزات السطح إلى القالب.
تماثيل ونحت تفصيلية
للوجوه والشعر وقوام الملابس والنقش والتفاصيل الزخرفية، حيث يمكن أن يؤدي احتجاز الهواء أو قوة الخلع المفرطة إلى خفض جودة النسخ.
نسخ القوام والأنماط
للأنماط البارزة والأسطح المنقوشة ولوحات القوام والتفاصيل الزخرفية المتكررة التي يجب أن تبقى مرئية عبر سطح القالب النهائي.
مكونات دقيقة صغيرة
لمكونات التشكيل الصغيرة ذات التجويفات الضيقة والهندسة الدقيقة أو الهياكل المدمجة، حيث يجب الموازنة بعناية بين دعم القالب وإمكانية الوصول إلى التفاصيل.
نسخ القوالب الرئيسية الزخرفية
للمنخفضات والقوالب الرئيسية المخصصة والمكونات الزخرفية التي تتطلب نقل تفاصيل نظيفة وخلعًا مرنًا من القالب.
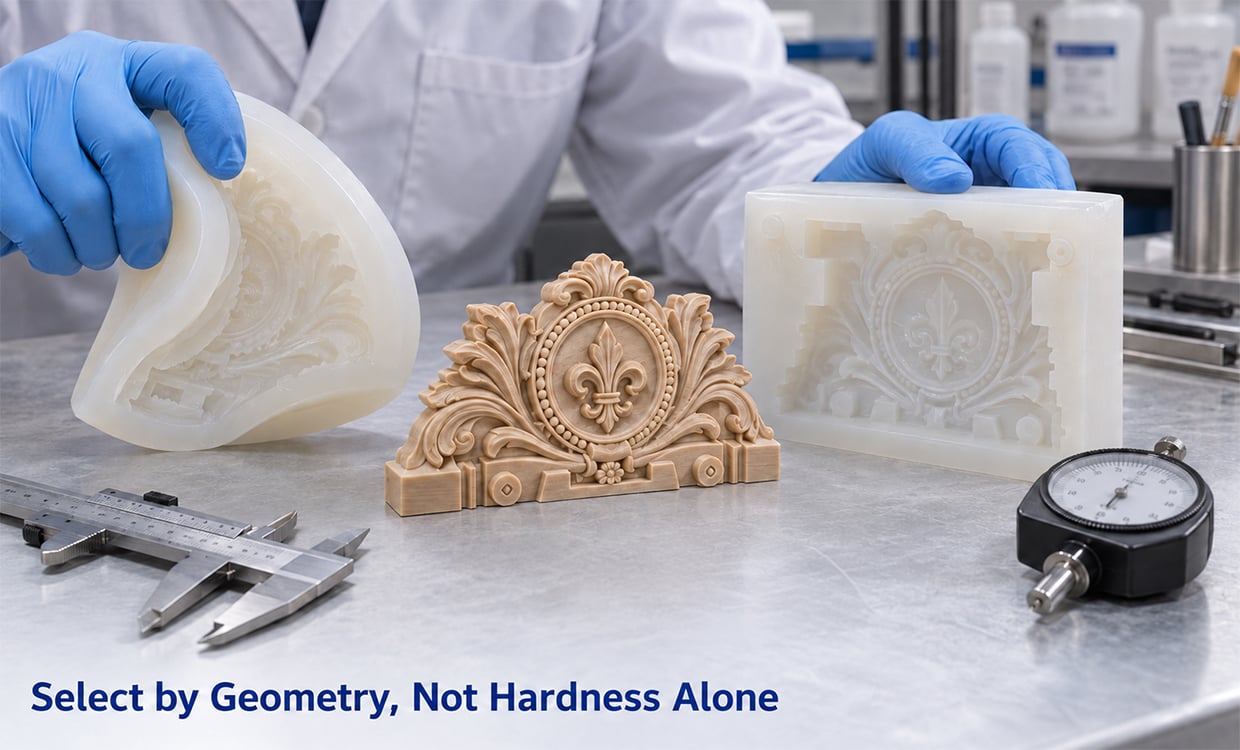
كيفية اختيار السيليكون لتصنيع القوالب الدقيقة
لا تبدأ بالرقم الخاص بصلادة شور. ابدأ بأصعب ميزة موجودة في النموذج الأصلي، ثم قرّر مدى المرونة والدعم اللذين تحتاجهما القالب النهائي.
١. انظر إلى أصغر ميزة
افحص أضيق شق أو أصغر كتابة أو أعمق نسيج منخفض. فإذا كانت هذه المناطق يصعب الوصول إليها، فقد يكون الدرجة ذات اللزوجة الأقل خياراً أفضل للبدء.
٢. تحقق من التراجعات الجانبية
تحتاج التراجعات الجانبية القوية إلى مزيد من المرونة أثناء فك القالب. وقد يؤدي استخدام درجة صلبة جداً إلى زيادة الإجهاد على الميزات الدقيقة في النموذج الأصلي، بينما قد يحتاج القالب الأطرى إلى دعم إضافي.
٣. ضع حجم القالب في الاعتبار
لا يحتاج القالب الصغير المفصّل والقالب الكبير المفصّل إلى نفس المستوى من الدعم. وعادةً ما تتطلب القوالب الأكبر اهتماماً أكبر بسماكة الجدران والاستقرار الهيكلي.
٤. ضع طريقة الدعم في الاعتبار
إذا استُخدم غلاف داعم صلب أو جدار قالب أكثر سماكة، فقد تظل السيليكونات الأكثر مرونة توفر قدراً كافياً من الاستقرار. وبالتالي يمكن تعديل تصميم القالب بالتوازي مع صلادة المادة.
٥. تحقَّق من المادة الرئيسية
قد تتصرَّف راتنجات الطباعة ثلاثية الأبعاد والطلاءات والدهانات والمواد اللاصقة وعوامل الإفلات بشكل مختلف مع السيليكون المُعالَج بالبلاتينيوم. لذا، اختبر السطح النهائي الفعلي قبل إنتاج القالب الكامل.
٦. اختر الدرجة المناسبة لمعداتك
تؤدي طرق الصب اليدوي والمعالجة بالفراغ ومعدات القياس إلى ظروف عملية مختلفة. ويجب أن تتناسب الدرجة المختارة مع طريقة الإنتاج الفعلية وحجم الدفعة.
ملخّص الاختيار
| متطلبات الدقة | اتجاه الاختيار |
| ملمس دقيق جدًّا | قيِّم الدرجات ذات اللزوجة الأقل |
| تحتُّات معقَّدة | أعطِ المرونة أولوية قصوى |
| قالب دقيق أكبر | عزِّز دعم القالب |
| تفاصيل دقيقة جدًّا مع حجم أكبر | موازنة التدفق والدعم |
| مادة رئيسية جديدة | اختبار التوافق أولًا |
| الإنتاج المتكرر | التحقق من اتساق العملية |
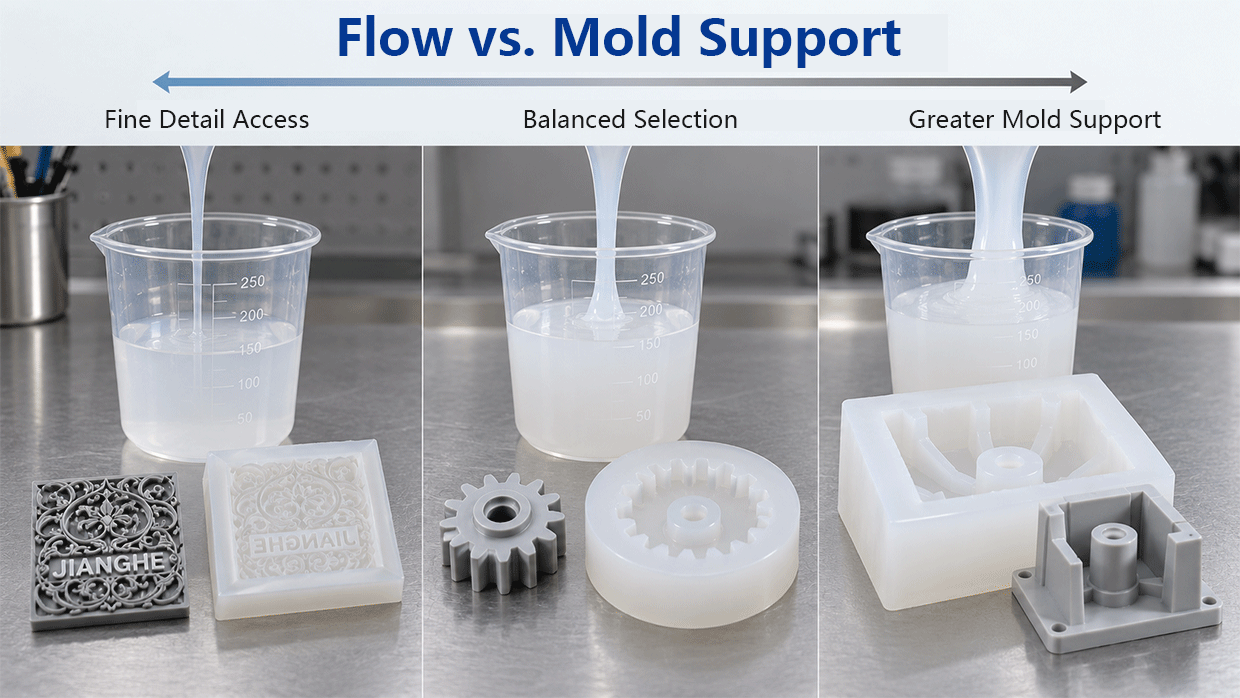
المدى التقني الموصى به للتطبيقات الدقيقة
عادةً ما تحتاج القوالب الدقيقة إلى تدفق كافٍ للوصول إلى الأشكال الدقيقة، ودعم كافٍ بعد التصلب للحفاظ على شكل القالب. ويعتمد التوازن الصحيح على حجم التفاصيل، والانحناءات العكسية، وأبعاد القالب، وتصميم الدعم.
درجات اللزوجة المنخفضة
استخدم خيارات اللزوجة المنخفضة كاتجاه تقييم أولي عندما يصعب ملء الأخاديد الضيقة والقوام التفصيلي والميزات الغائرة.
درجات الصلادة المتوسطة
يمكن للدرجات المتوسطة أن توفر توازنًا مفيدًا بين إزالة القالب بمرونة ودعم القالب في العديد من التطبيقات الدقيقة العامة.
الدرجات الأقسى
يمكن للدرجات الأقسى أن تحسّن الدعم الهيكلي، لكن خيارات أعلى درجة من الصلادة تكون لزوجتها مرتفعة جدًّا. وللأشكال الهندسية الدقيقة جدًّا، ينبغي التحقق من قابلية التدفق قبل الانتقال إلى أقسى الدرجات.
مرجع الاختيار الدقيق
| الممتلكات | مرجع |
| نظام المادة | سيليكون معالج بالبلاتين / معالج بالإضافات |
| نسبة الخلط | 1:1 |
| وقت العمل | تقريبًا ٣٠ دقيقة |
| معالجة مرجعية للتصلب | حوالي ٤ ساعات في درجة حرارة الغرفة |
| الصلادة المتاحة | شور أ ٠–٤٥ |
| لزوجة منخفضة/متوسطة | تقريبًا ١٥٠٠–١٦٠٠ مللي باسكال·ثانية |
| ٤٠أ–٤٥أ | لزوجة أعلى بكثير |
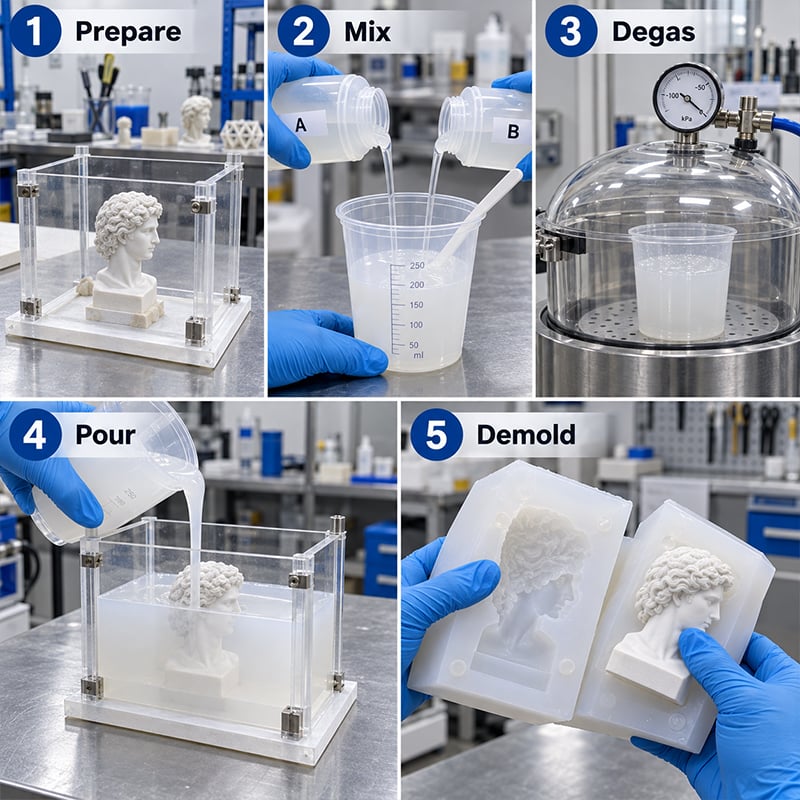
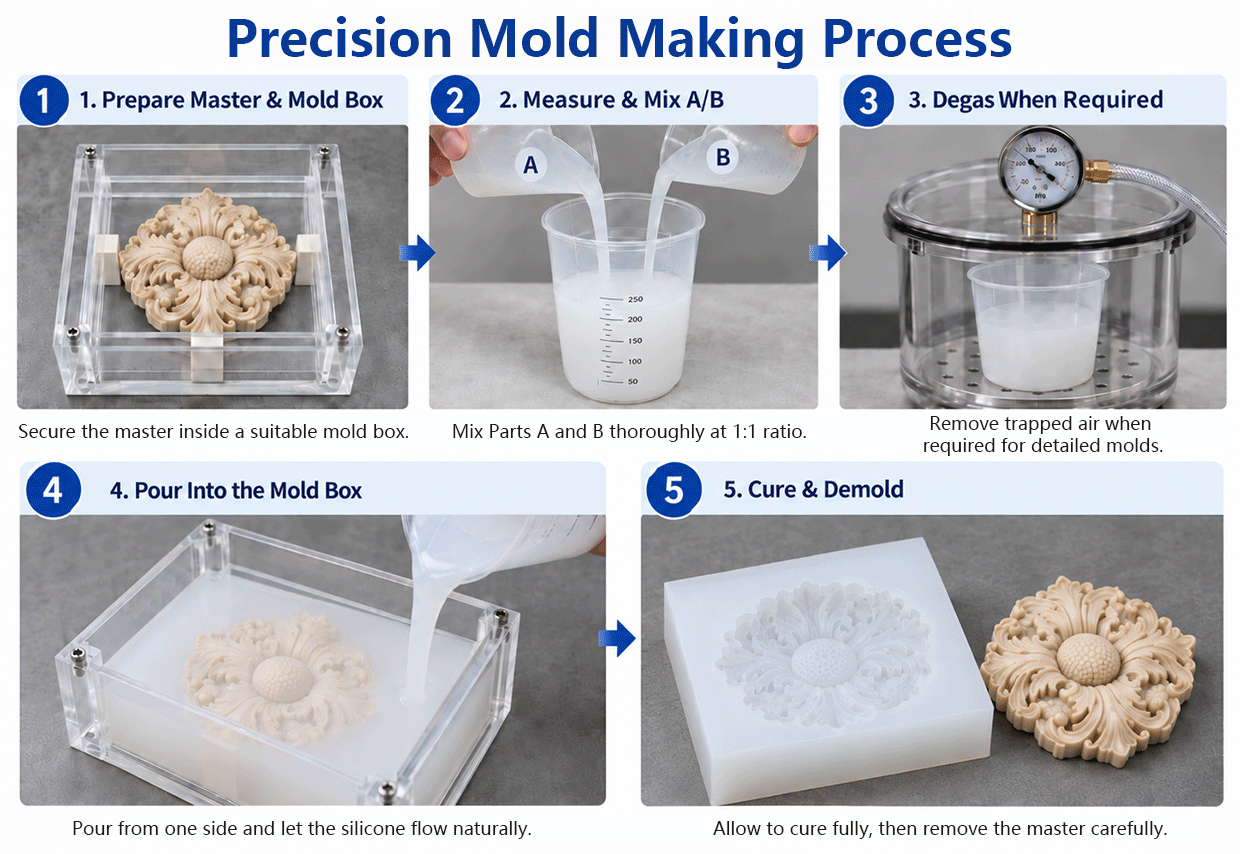
عملية صنع القوالب الدقيقة
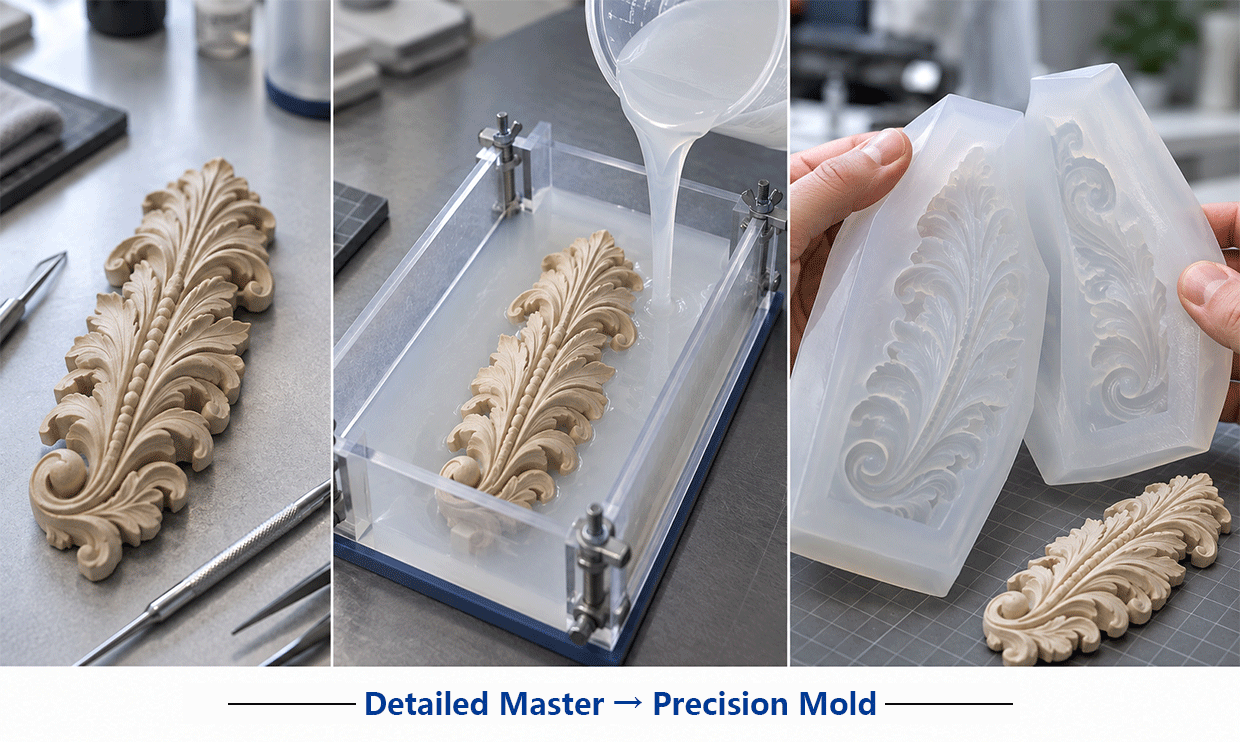
٠١ فحص النموذج الأصلي
تحديد المناطق الضيقة، والكتابات الصغيرة، والانحناءات العكسية، والمناطق التي قد تعلق فيها الهواء قبل إعداد القالب.
٠٢ اختبار توافق السطح
إذا استخدم النموذج الأصلي راتنجًا جديدًا أو طبقة واقية أو لاصقًا أو طينًا أو عامل إفلات، فيجب أولاً اختبار مساحة صغيرة. ولا يجوز أن يكون القالب الكامل أول اختبار لتوافق المواد.
٠٣ إعداد هيكل القالب
ترك مسافة كافية حول النموذج الأصلي لضمان سماكة جدران مناسبة، والتأكد من أن هيكل الدعم لا يعيق تدفق السيليكون حول المناطق التفصيلية.
٠٤ خلط المادتين أ و ب
خلط الجزأين أ و ب بنسبة ١:١ المحددة حتى يصبح الخليط متجانسًا، مع تقليل إدخال الهواء غير الضروري أثناء الخلط.
٠٥ إزالة الهواء عند الحاجة
إذا دخل الهواء أثناء الخلط، فيمكن استخدام إزالة الهواء بالفراغ في الحالات التي قد تؤثر فيها الفقاعات على الأسطح الدقيقة أو الأشكال الغائرة.
06 الصب للوصول إلى التفاصيل
يجب صب السيليكون بثبات من موقع واحد والسماح له بالتدفق طبيعيًّا حول النموذج الأصلي بدلًا من توجيه تياره مرارًا وتكرارًا نحو التفاصيل الدقيقة.
07 التصلُّب، وفك القالب، والتفقُّد
بعد التصلُّب، يُجرى تفقُّد الأخاديد والزوايا والقوام والأجزاء الغائرة قبل اعتماد الدرجة والعملية لإنتاج دفعات لاحقة.
الأداء وتوافق النموذج الأصلي
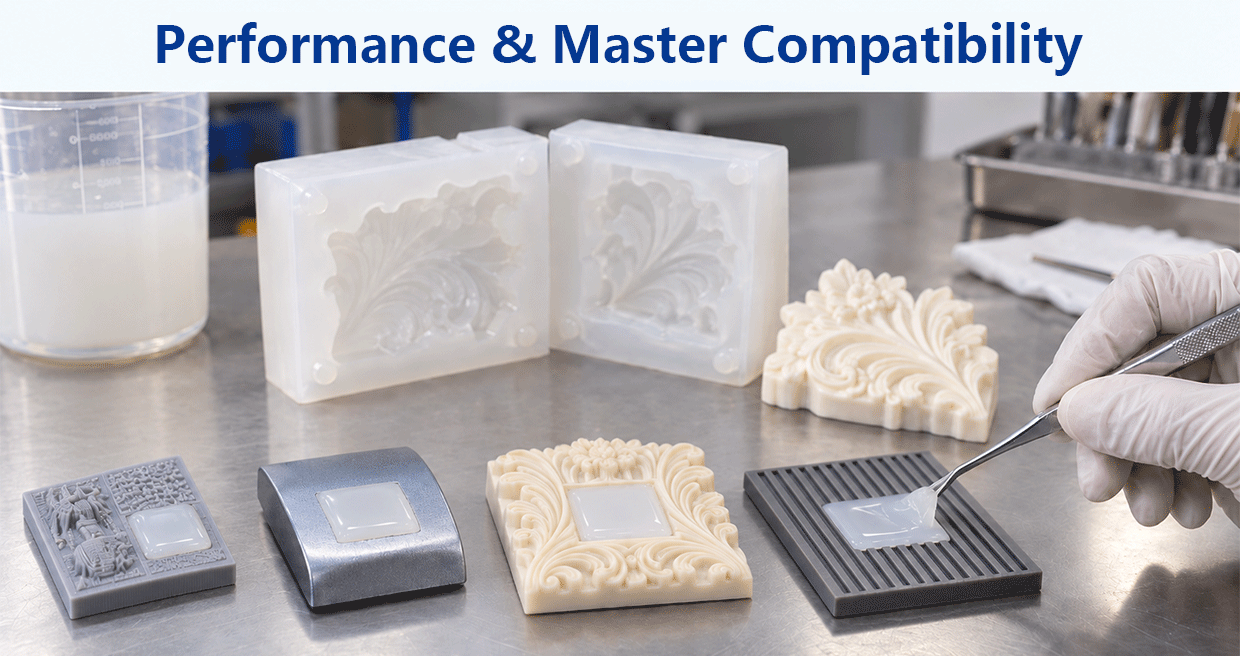
يعتمد النسخ الدقيق على نظام صنع القوالب ككلٍّ، وليس على مادة السيليكون وحدها. فسطح النموذج الأصلي، والطلاء المستخدم، ووسيلة الإفلات، وظروف المعالجة — كلُّها عوامل تؤثر في مدى تصلُّب المادة بشكل سليم وإعادة إنتاج التفاصيل المقصودة بدقة.
قد تُثبَّط سيليكونات التصلُّب البلاتيني بواسطة بعض الأمينات والمواد الحاوية على الكبريت والمُركَّبات العضوية القائمة على القصدير. فإذا وُجدت هذه المواد على سطح النموذج الأصلي، فقد تبقى مادة السيليكون جزئيًّا غير مُتصلِّبة أو تظهر مناطق لينة محلية.
هذا أمرٌ بالغ الأهمية خصوصًا مع القوالب الرئيسية المُصنَّعة باستخدام الطباعة ثلاثية الأبعاد أو المُغطَّاة بطبقة واقية. فقد يتصرَّف جزءان مصنوعان من راتنجٍ يتشابه مظهره بشكلٍ كبيرٍ تصرُّفًا مختلفًا إذا اختلفت تركيبتهما الكيميائية أو طريقة التصلب اللاحقة أو المعالجة السطحية. لذا، ينبغي اختبار السطح الفعلي للقالب الرئيسي النهائي بدلًا من افتراض توافق جميع الأجزاء المطبوعة.
كما يجب اختبار عوامل الإفلات عند إدخالها لأول مرة في العملية. ويمكن أن يُؤكِّد اختبار تصلُّب تجريبي صغير ما إذا كانت القوالب الرئيسية والمعالجة السطحية والسيليكون تعمل معًا بشكلٍ متناسقٍ قبل استخدام كمية أكبر.
وفي الأعمال الدقيقة، قد يتسبّب أي جزء غير مُتصلِّبٍ حتى لو كان صغيرًا في تلف الحروف أو النقوش الدقيقة أو الانتقالات الحادة. وبالتالي، فإن اختبار التوافق يحمي كلاً من القالب الرئيسي وجودة القالب النهائي.
اختبار التطبيق ومراقبة الجودة للأقاليب الدقيقة
لا يمكن لجدول البيانات الفنية وحده أن يُظهر ما إذا كان السيليكون قادرًا على إعادة إنتاج قالب رئيسي معيَّن بنجاح أم لا. فجميع العوامل التالية قد تؤثِّر في جودة القالب النهائي: الهندسة الدقيقة، وسُمك الجدران، والكيمياء السطحية، وأسلوب المعالجة.
لتطبيقات الدقة، يمكن أن يساعد قالب الاختبار التمثيلي في تقييم تدفق المادة إلى التفاصيل الضيقة، واحتجاز الهواء حول الميزات الغائرة، وسلوك الإخراج من القالب، ومدى الدعم الذي يوفّره القالب بعد التصلّب.
يكون هذا النوع من التقييم مفيدًا بشكل خاص عند تغيير مواد النموذج الأصلي، أو تقليل حجم الميزات، أو زيادة حجم القالب، أو الانتقال إلى نطاق صلابة مختلف. والهدف هو التأكّد من أن السيليكون والنموذج الأصلي وأسلوب المعالجة يعملان معًا لتحقيق جودة النسخ المطلوبة.
قد يشمل تقييم الاستخدام
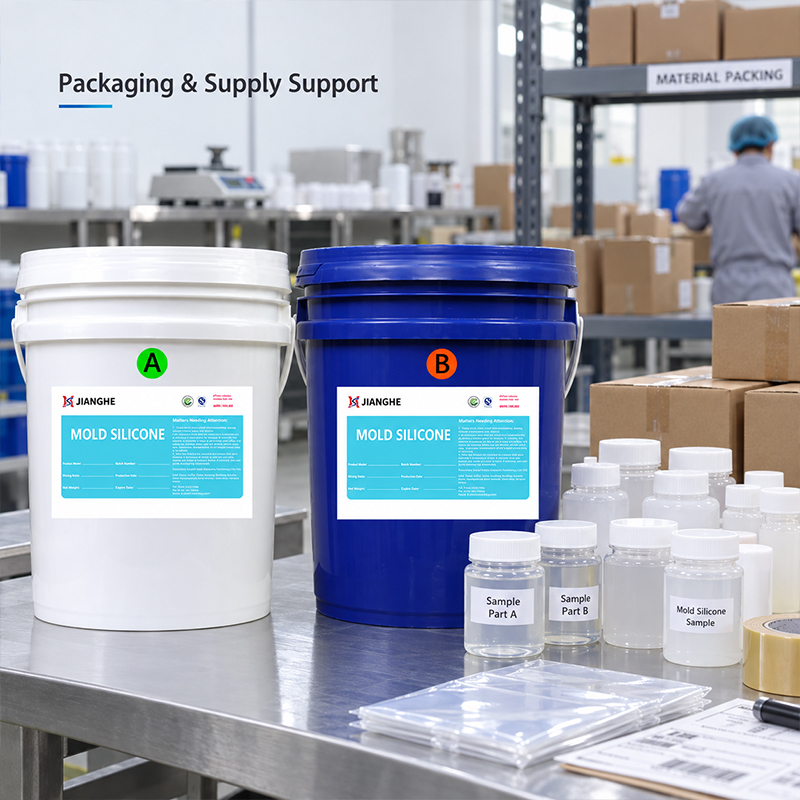
التغليف، والتخصيص، ودعم التوريد
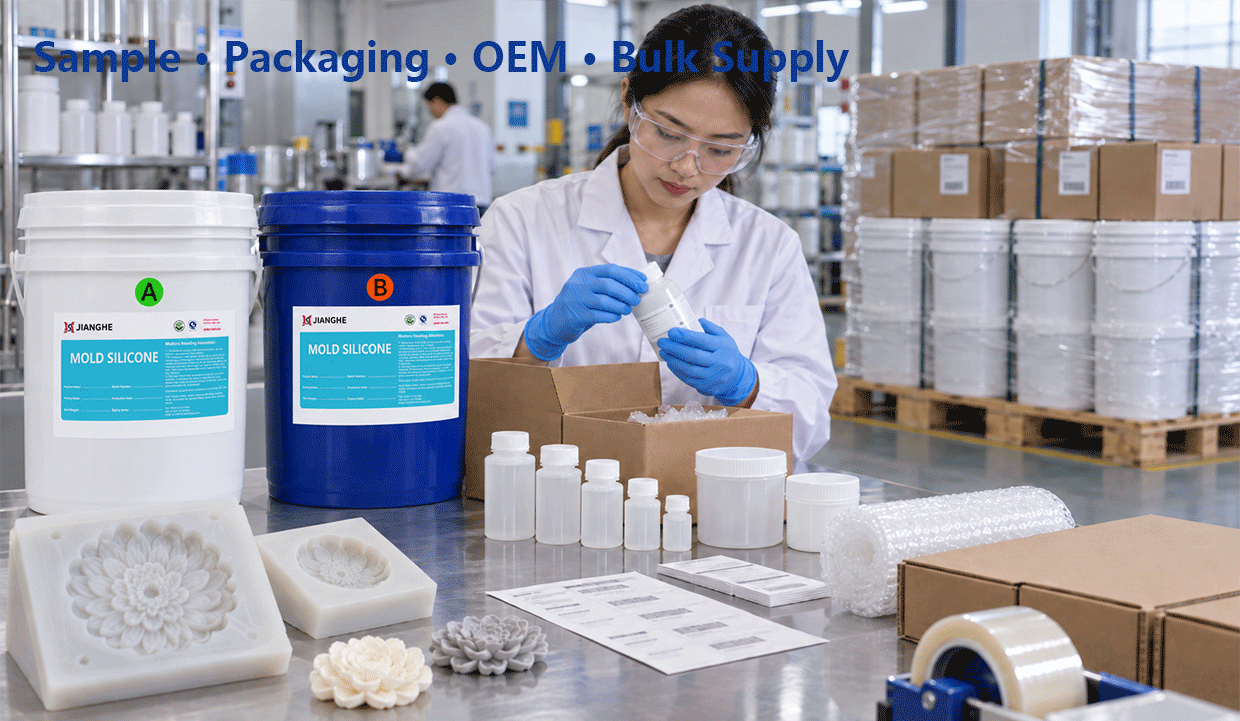
وبمجرد اعتماد مادة قالب دقيقة، فإن الإنتاج المتكرر يعتمد على تحديد الدرجة بشكلٍ ثابت، وتغليف عملي، وتوثيق فني واضح.
يمكن استخدام العينات للتأكد من أن الدرجة المختارة تتوافق مع هندسة النموذج الأصلي وطريقة المعالجة المستخدمة قبل الانتقال إلى الشراء الكمي.
يمكن ترتيب التغليف وفقًا لمتطلبات الطلب. كما يمكن مناقشة خيارات التصنيع حسب المواصفات الأصلية (OEM) والعلامات الخاصة (private-label) مع الموزعين والعلامات التجارية والمشاريع المؤهلة الأخرى.
لتطبيقات الدقة، فإن أكثر المعلومات فائدة التي ينبغي تزويدها هي: مادة النموذج الأصلي، وأصغر حجم لميزة معينة، وأبعاد القالب، والانحناءات السفلية (undercuts)، والمرونة المطلوبة، ومادة الصب. وهذه التفاصيل تجعل اختيار الدرجة أكثر دقةً مقارنةً بالطلب فقط على صلادة شور (Shore hardness) دون سياق تطبيقي.
بعد اعتماد الدرجة، يمكن مواءمة تحديد العينة والمستندات الفنية ومواصفات الطلبات الكبيرة لإعادة الشراء.
تقييم العينة
قيِّم درجة السيليكون المختارة باستخدام عملية القالب الرئيسية والقالب الفعلية قبل الشراء بكميات كبيرة.
مطابقة الدرجة
اختر الصلادة المناسبة ونطاق المعالجة استنادًا إلى هندسة القالب الرئيسي وحجم القالب ومتطلبات خلع القالب.
التصنيع حسب الطلب والعلامة الخاصة
يمكن مناقشة خيارات التغليف والملصقات والعلامات الخاصة للمشاريع المؤهلة وبرامج التوزيع.
تزويد بالجملة
يدعم إعادة الشراء عبر مواءمة تحديد الدرجة والمستندات الفنية ومواصفات الطلب.
الأسئلة الشائعة:
السؤال ١: ما الذي يجعل السيليكون مناسبًا لتصنيع القوالب الدقيقة؟
يجب أن يحقِّق توازنًا بين ثلاثة عوامل: التدفق إلى التفاصيل الدقيقة، والمرونة أثناء خلع القالب، والدعم الكافي للحفاظ على شكل القالب أثناء المناورة والصب.
السؤال ٢: هل اللزوجة الأقل دائمًا أفضل للقوالب التفصيلية؟
لا. يمكن أن يساعد انخفاض اللزوجة في وصول المادة إلى التفاصيل الضيقة، لكن القالب النهائي ما زال بحاجة إلى دعم كافٍ. وأفضل خيار يعتمد على حجم الميزة والانحناءات العكسية وأبعاد القالب وسماكة الجدار.
السؤال الثالث: ما درجة صلادة شور التي ينبغي استخدامها؟
لا توجد درجة واحدة من الصلادة تناسب جميع قوالب الدقة. فالدرجات الأطرى قد تساعد في التعامل مع الانحناءات العكسية المعقدة، بينما قد توفر الدرجات المتوسطة أو الأقسى دعماً أكبر. ابدأ بالهندسة الأساسية للقالب لا برقم صلادة شور.
السؤال الرابع: هل يمكن استخدام السيليكون البلاتيني مع نماذج أولية مطبوعة ثلاثية الأبعاد من الراتنج؟
قد يكون ذلك ممكناً، لكن يجب أولاً اختبار السطح المطبوع فعلياً والمُعالَج بعد الطباعة. فتركيبة الراتنج والمعالجة بعد الطباعة ومعالجة السطح قد تؤثر في التوافق.
السؤال الخامس: ما الأسباب المحتملة لتثبيط عملية الإشباع؟
يمكن لبعض الأمينات والمواد الحاوية على الكبريت والمركبات العضوية القائمة على القصدير أن تعرقل عملية الإشباع. لذا يُنصح باختبار مواد النماذج الأولية غير المألوفة والطلاءات واللواصق وعوامل الإفلات قبل البدء بالإنتاج الكامل.
السؤال السادس: هل تتطلب قوالب الدقة إزالة الهواء بالشفط؟
ليس دائمًا. إن إزالة الهواء بالفراغ مفيدة عند خلط المواد عندما يدخل الهواء أو عندما قد تؤثر الفقاعات على الأسطح الدقيقة والهندسة المُجوَّفة.
السؤال ٧: كم تبلغ مدة زمن العمل المتاحة؟
توفر الوثائق الفنية ما يقارب ٣٠ دقيقة من زمن العمل في ظل الظروف المرجعية المذكورة. وتقصر درجة الحرارة الأعلى من زمن العمل، بينما تطيله درجة الحرارة الأدنى.
السؤال ٨: هل ينبغي عليَّ اختبار عيِّنة قبل الإنتاج الضخم؟
نعم. ويكون الاختبار التمثيلي مفيدًا بصفة خاصة عند استخدام مواد رئيسية جديدة أو عند وجود انحناءات معقدة جدًّا أو تفاصيل دقيقة جدًّا، لأن ذلك يؤكد كلًّا من اختيار المادة وأسلوب المعالجة قبل تقديم طلب أكبر.