 EN
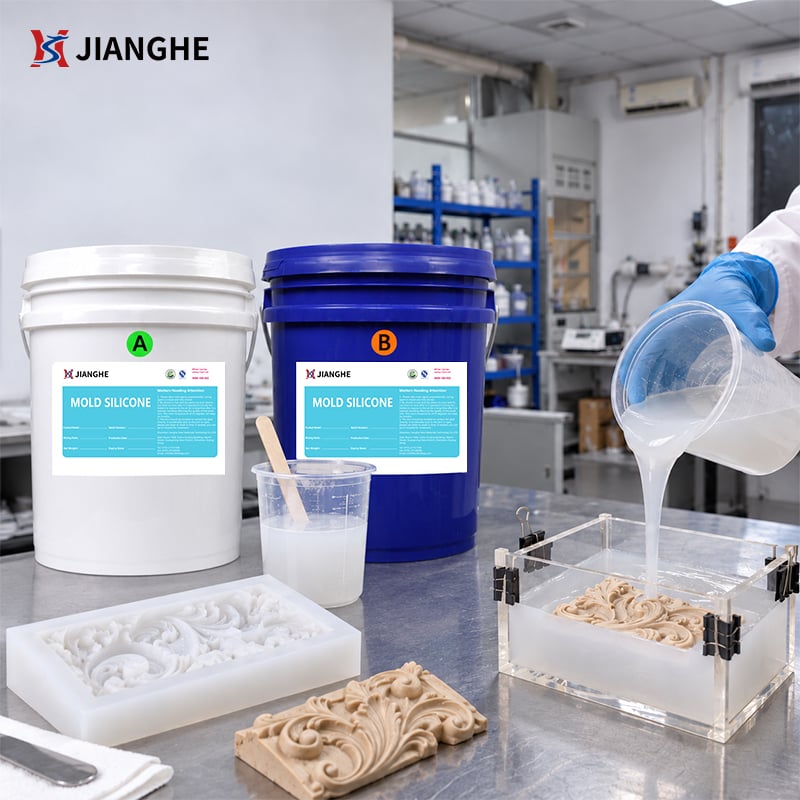
Platinum Cure Silicone Rubber para sa Pagbuo ng Mga Mukha ng Selyo na May Katiyakan
Modelo :717AB-F Series Proporsyon ng Pagsamasama : 1:1
Idinisenyo para sa pagbuo ng mga mukha ng selyo na may katiyakan kung saan kailangang kopyahin nang malinis ang mga makitid na guhit, maliit na titik, kumplikadong tekstura, at delikadong bahaging pahilis. Ang ilang napiling grado ng 717AB-F ay nagbibigay ng sapat na daloy upang abotin ang mga detalyadong hugis, habang panatilihin ang sapat na likumbot para sa maingat na pag-alis ng selyo at sapat na suporta para sa matatag na paghawak sa mukha ng selyo.
Mga pangunahing tampok:
- Mabuting Daloy Papasok sa Mga Detalyadong at Makitid na Bahagi.
- Likumbot na Pag-alis ng Selyo sa Paligid ng Delikadong Hugis.
- Maraming Opsyon sa Kagaspangan para sa Iba’t Ibang Isturktura ng Mukha ng Selyo.
- Pagsusuri ng Kakatian para sa Bagong Mga Pangunahing Materyales.
Perpekto para sa:
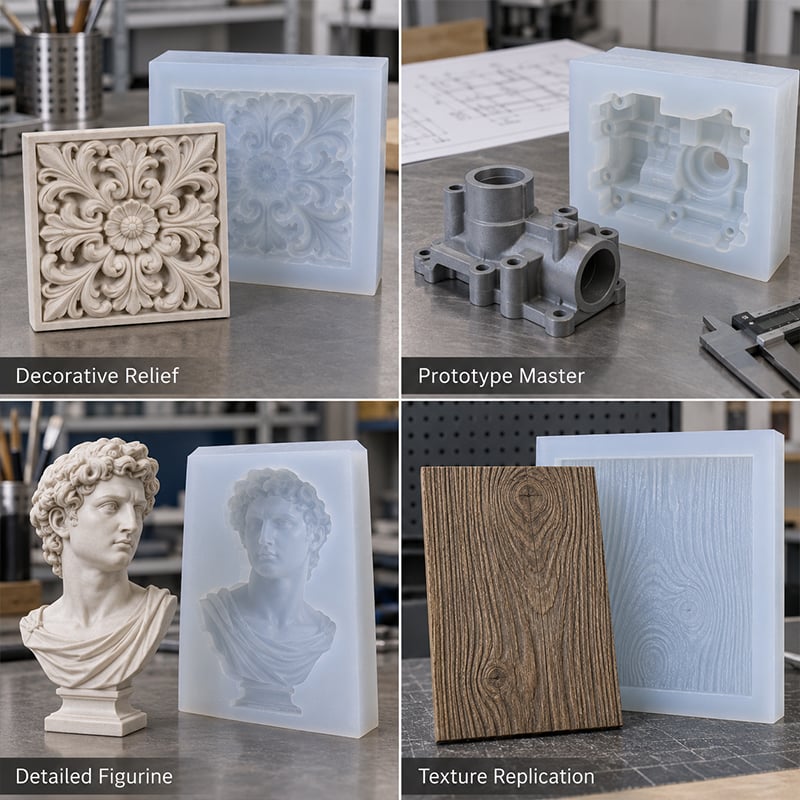
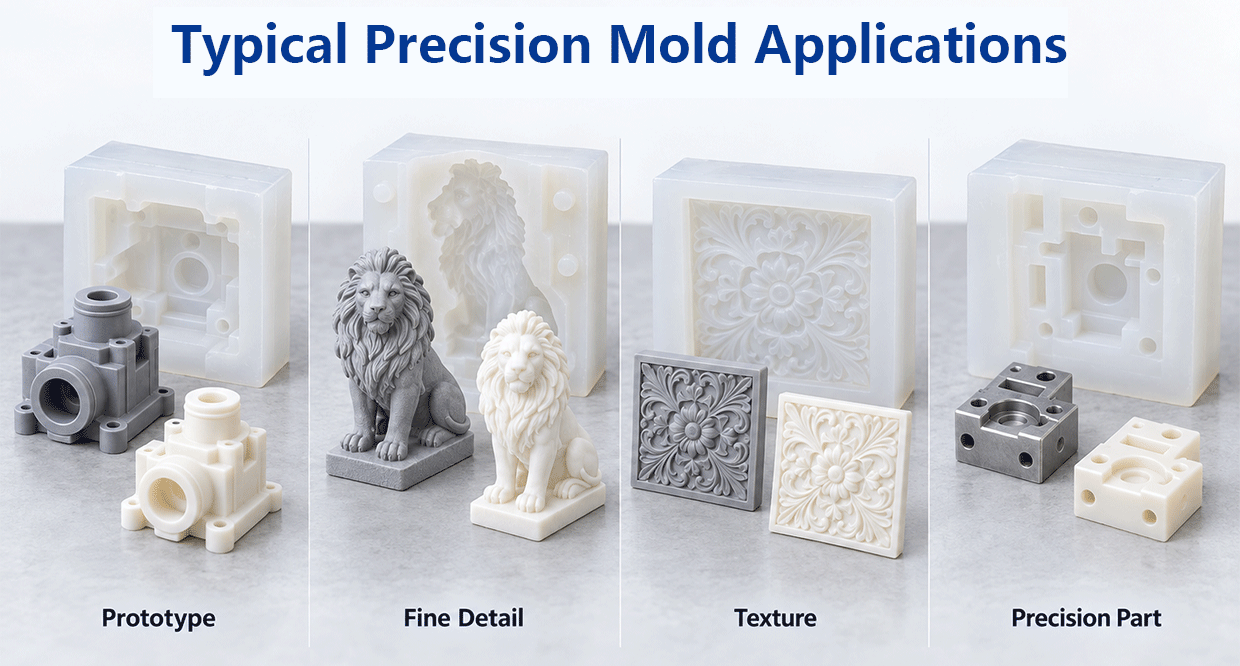
Mga Unang Bersyon ng Pangunahing Modelo · Mga Detalyadong Figurine · Pagkopya ng Tekstura · Mga Bahagi na May Katiyakan · Mga Pangunahing Modelo para sa Dekorasyon

- Pangkalahatang-ideya
- Mga Inirerekomendang Produkto
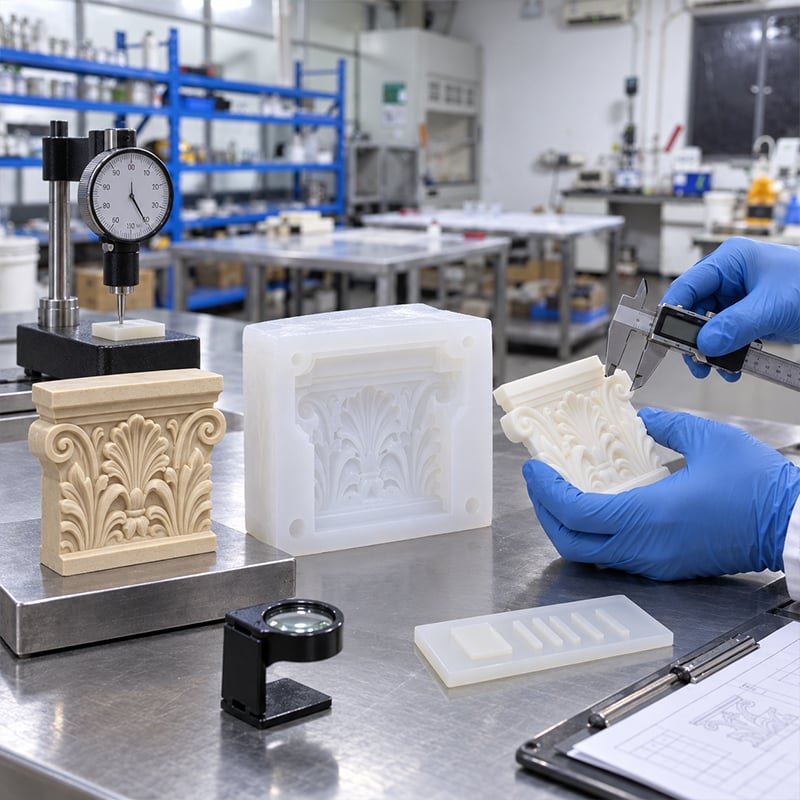
- Pagsusuri ng Viskosidad — Tumutulong upang kumpirmahin kung ang materyal ay kayang dumaloy sa mga manipis na guhit at makitid na detalye.
- Pagsusuri ng Katigasan Ayon sa Shore — Tumutulong upang i-verify kung ang natutunaw na mold ay may tamang balanse ng kahutukang likum at suporta.
- Pagsusuri ng Kakatian sa Pangunahing Modelo — Sinusuri kung ang silicone ay natutunaw nang tama sa aktwal na ibabaw ng pangunahing modelo.
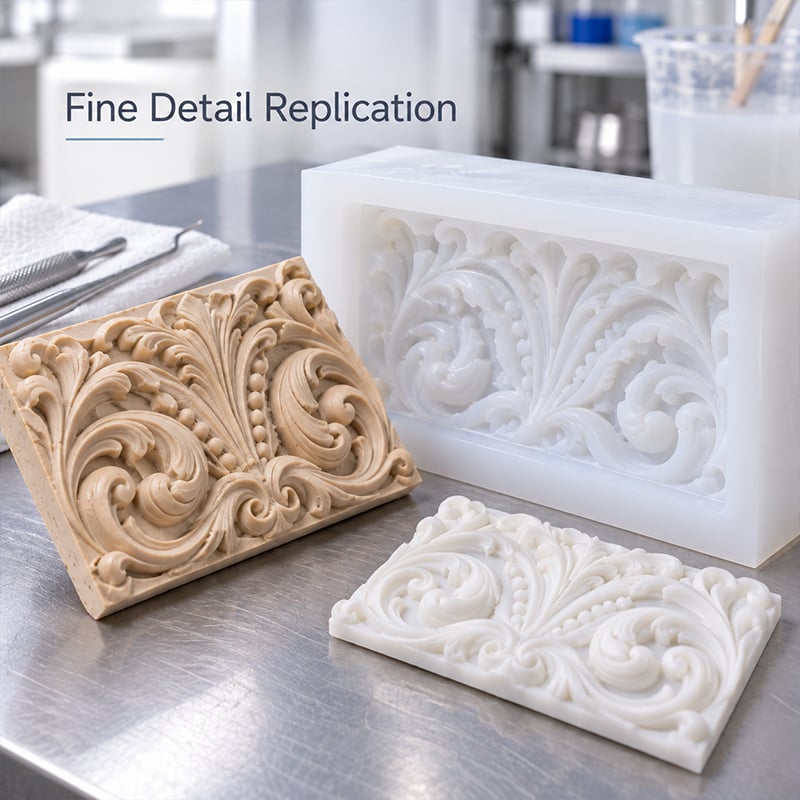
- Pagsusuri ng Pagre-replicate ng mga Detalye — Kumpirmahin kung ang mga titik, tekstura, sulok, at mga butas o depresyon ay malinaw na nakakopya.
- Pagsusuri ng Pag-alis mula sa Mold — Sinusuri kung ang mga delikadong bahagi ay maaaring tanggalin nang walang labis na puwersa o distorsyon.
Idinisenyo para sa Pagbuo ng Mga Mukha ng Selyo na May Katiyakan
Ang mga eksaktong hugis ay madalas mabigo sa pinakamaliit na detalye nang una. Ang mga makitid na guhit ay maaaring hindi ganap na punuan, ang hangin ay maaaring mahuli sa paligid ng mga butas na tekstura, ang mga delikadong kurba sa ilalim ay maaaring masira habang inaalis ang hugis, at ang isang hugis na sobrang lambot ay maaaring magpalabas ng anyo habang binabago.
Kaya ang tamang silicone ay kailangang gawin nang higit pa kaysa sa pagkakatigas nang tama. Dapat itong dumaloy sa detalyadong hugis, madaling maihiwalay mula sa orihinal nang hindi kailangang gamitin ang labis na puwersa, at kailangan pa ring magbigay ng sapat na suporta upang panatilihin ang hugis ng mold habang ginagamit.
Para sa mga orihinal na may napakadetalyadong tekstura, maliit na titik, o makitid na daanan, ang mga uri na may mas mababang viscosity ay makakatulong upang madaling marating ng materyales ang mga mahirap na lugar. Para sa mas malalaking o mas organisadong eksaktong hugis, maaaring kailanganin ang dagdag na katigasan at suporta upang manatiling matatag ang natapos na hugis habang hinahawakan at binabago.
Ang pinakamahusay na uri ay nakasalalay sa aktwal na disenyo ng orihinal. Ang isang maliit naunit lubhang detalyadong orihinal ay maaaring kailanganin ang ibang balanseng daloy at likumbay kaysa sa isang mas malaking eksaktong hugis na may parehong detalye sa ibabaw.
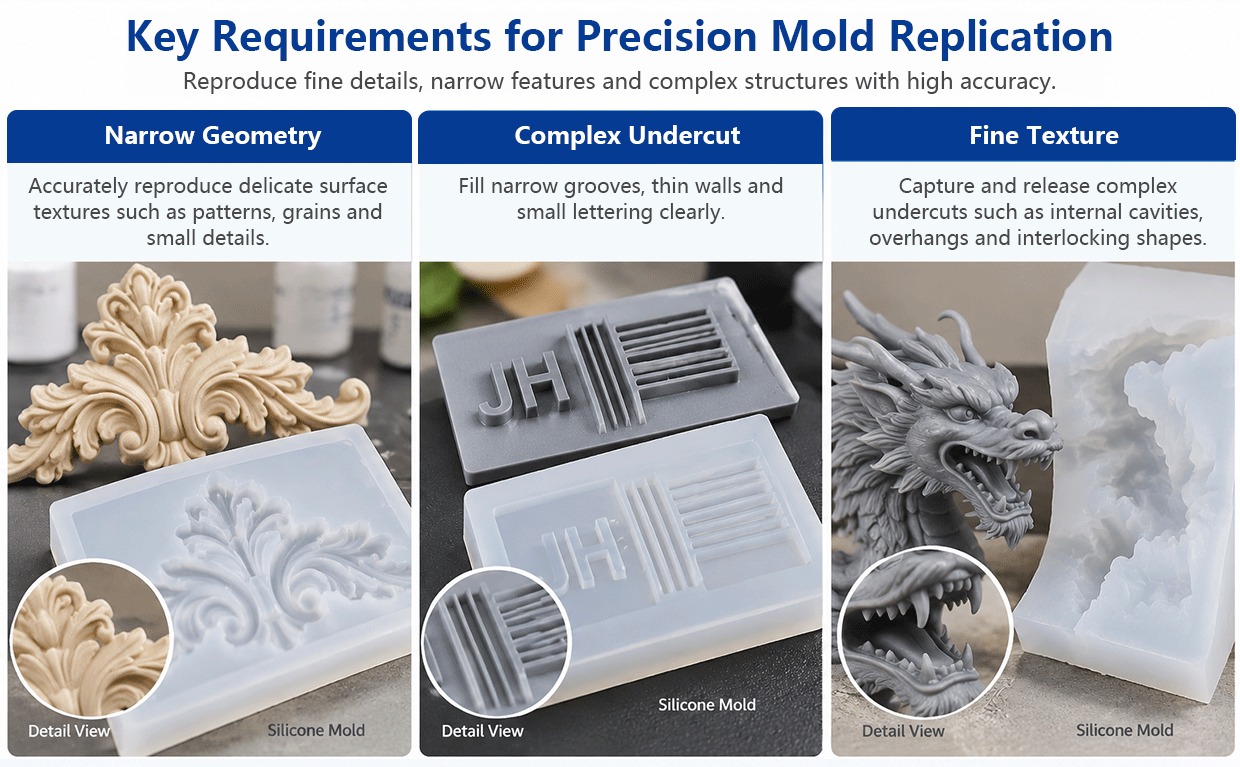
Mahahalagang Pamantayan para sa Tumpak na Pagkopya ng Mga Mold
Kapag ang pangunahing modelo ay may mga detalyadong katangian, ang pinakamaliit na problema sa pagpoproseso ay maaaring maging isang nakikitang depekto sa natapos na mold. Ang mga sumusunod na punto ay karaniwang ang pinakamahalaga kapag pumipili ng silicone para sa tumpak na pagkopya.
Pagsasapupuno ng Mga Detalyadong Katangian
Dapat makarating ang silicone sa mga makitid na guhit, mga basag na titik, malal sharp na transisyon at mga maliit na detalye sa ibabaw nang walang natitirang hindi napupuno. Ang daloy ng materyal ay naging mas mahalaga habang ang sukat ng mga katangian ay nagiging mas maliit at ang heometriya ay nagiging mas kumplikado.
Kontrol ng hangin
Ang mga maliit na hangin na maaaring hindi mahalaga sa isang simpleng mold ay maaaring sirain ang mga titik, tekstura o malal sharp na gilid sa isang tumpak na mold. Kaya dapat planuhin ang paraan ng paghalo, direksyon ng pagpours, at pag-alis ng hangin batay sa aktwal na antas ng detalye ng pangunahing modelo.
Nakontrol na Pag-alis ng Mold
Maaaring masira ang mga delikadong pagtutumbok at mga ilalim na bahagi kung sobrang lakas ang ginagamit sa pag-alis. Kailangan ng hulma ang sapat na kakayahang umunlad upang buksan nang maayos sa paligid ng mga tampok na ito nang hindi nawawala ang suporta nito.
Suporta ng Hulma
Ang isang malambot na hulma ay maaaring kopyahin nang maayos ang detalye ngunit maaaring mag-deform habang binabago. Dapat isaalang-alang nang sabay ang kapal ng pader, suporta sa likuran, at hardness sa Shore upang panatilihin ang katatagan ng hulma habang ginagamit.
Kakatian sa Master
Ang isang eksaktong hulma ay maaaring mawala ang mahahalagang detalye kung ang kahit anong maliit na bahagi ay hindi tamang natutunaw. Dapat subukan ang mga bagong materyales para sa master, mga coating, pandikit, mga compound para sa pagmomodelo, at mga ahente para sa pag-alis bago ibuhos ang buong hulma.
Karaniwang Mga Aplikasyon ng Eksaktong Hulma
Ang paggawa ng eksaktong hulma ay hindi limitado sa isang industriya lamang. Ang karaniwan sa mga aplikasyong ito ay ang pangangailangan na kopyahin ang maliit na heometriya at detalye ng ibabaw habang pinapanatili ang praktikalidad ng hulma sa proseso, suporta, at pag-alis.
Pagkakapareho ng Prototype at Master Model
Para sa mga dalubhasa sa pag-unlad ng produkto, mga bahagi ng prototype at maliit na modelo ng produksyon kung saan ang mga gilid, sukat, at mga katangian ng ibabaw ay kailangang malinaw na mailipat sa mold.
Mga Detalyadong Figurine at Sculpture
Para sa mga mukha, buhok, tekstura ng damit, mga ukiling, at dekoratibong detalye kung saan ang nakakulong na hangin o labis na puwersa sa pag-alis mula sa mold ay maaaring bawasan ang kalidad ng pagkopya.
Pagkopya ng Tekstura at Disenyo
Para sa mga embossed na disenyo, nabuong ibabaw, mga plato ng tekstura, at paulit-ulit na dekoratibong detalye na kailangang manatiling nakikita sa buong ibabaw ng natapos na mold.
Mga Maliit na Komponenteng Presiso
Para sa mga maliit na nabuong komponente na may makitid na mga hukay, mahihinang heometriya, o kompakto ng estruktura kung saan ang suporta ng mold at ang pag-access sa detalye ay kailangang balansehin nang maingat.
Pagkopya ng Dekoratibong Master
Para sa mga relief, mga pasadyang master, at dekoratibong komponente na nangangailangan ng malinis na paglipat ng detalye at madaling pag-alis mula sa mold.
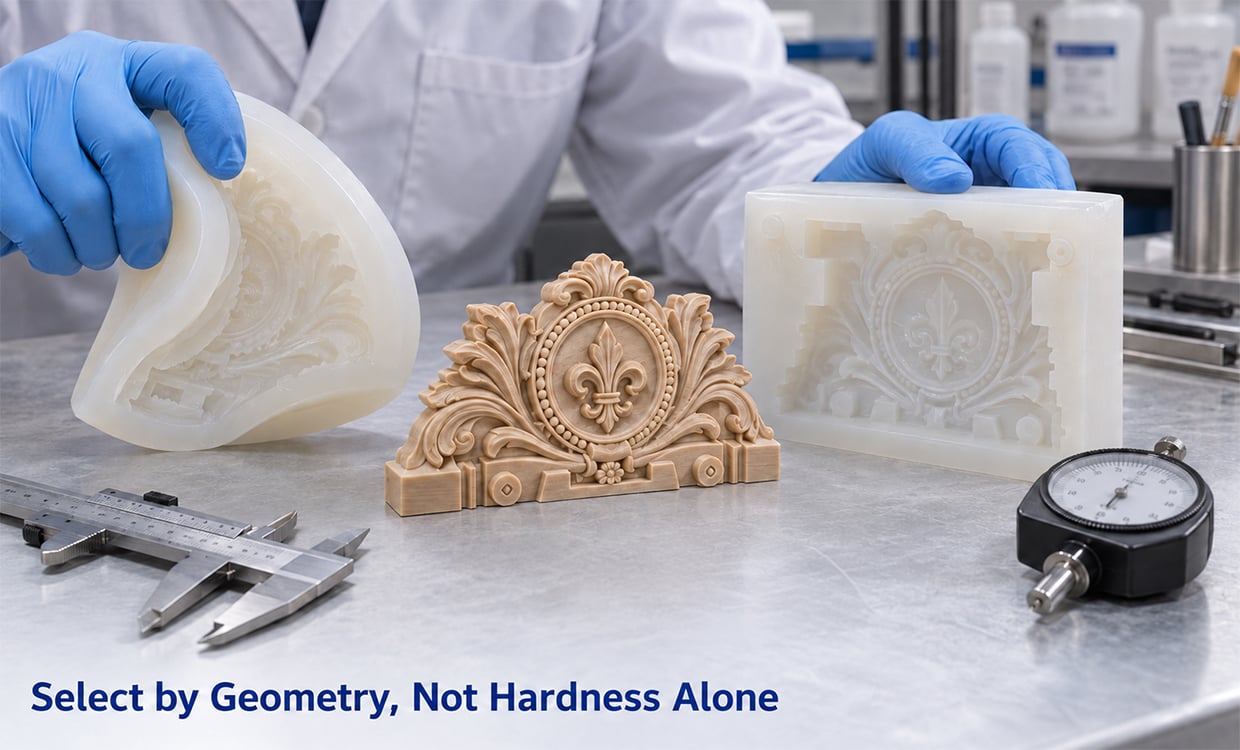
Paano Pumili ng Silicone para sa Pagbuo ng Precision Mold
Huwag magsimula sa numero ng Shore hardness. Simulan sa pinakamahirap na bahagi ng master, pagkatapos ay piliin kung gaano kalambot at suportado ang kailangan ng natapos na mold.
1. Tingnan ang Pinakamaliit na Bahagi
Suriin ang pinakangitngit na butas, pinakamaliit na titik, o pinakamalalim na texture na naka-embed. Kung mahirap abutin ang mga lugar na ito, maaaring mas mainam na simulan sa isang grado na may mas mababang viscosity.
2. Suriin ang mga Undercut
Ang malalakas na undercut ay nangangailangan ng higit na lambot sa panahon ng pag-alis ng mold. Ang isang grado na sobrang matigas ay maaaring magdulot ng labis na stress sa mga delikadong bahagi ng master, samantalang ang isang mas malambot na mold ay maaaring kailanganin ng karagdagang suporta.
3. Isaisip ang Sukat ng Mold
Ang isang maliit na detalyadong mold at isang malaking detalyadong mold ay hindi nangangailangan ng parehong antas ng suporta. Ang mas malalaking mold ay kadalasang nangangailangan ng higit na pansin sa kapal ng pader at katatagan ng istruktura.
4. Isaisip ang Paraan ng Suporta
Kung gagamitin ang isang rigid na support shell o mas makapal na pader ng mold, maaari pa ring magbigay ng sapat na katatagan ang isang mas malambot na silicone. Samakatuwid, maaaring i-adjust ang disenyo ng mold kasama ang hardness ng materyal.
5. Suriin ang Pangunahing Materyal
ang mga resin na 3D-printed, mga coating, pintura, pandikit, at mga ahente para sa pag-alis ay maaaring mag-asal nang iba-iba sa platinum cure silicone. Subukan ang aktwal na natapos na ibabaw bago gumawa ng buong mold.
6. Ipareho ang Baitang sa Iyong Kagamitan
Ang manu-manong pagpapahid, vacuum processing, at kagamitan para sa pagsukat ay lumilikha ng magkakaibang praktikal na kondisyon. Dapat ang napiling baitang ay angkop sa aktwal na pamamaraan ng produksyon at laki ng batch.
Buod ng Pagpipilian
| Kahingian sa Katumpakan | Direksyon ng pagpili |
| Napakakinis na tekstura | Suriin ang mga baitang na may mas mababang viscosity |
| Mga kumplikadong undercut | Bigyan ng priyoridad ang flexibility |
| Mas malaking presisyong mold | Pataasin ang suporta sa mold |
| Mabuting detalye + mas malaki ang sukat | Balansin ang daloy at suporta |
| Bagong pangunahing materyal | Unahin ang pagsubok sa pagkakasundo |
| Ulang-ulit na produksyon | I-verify ang pagkakapareho ng proseso |
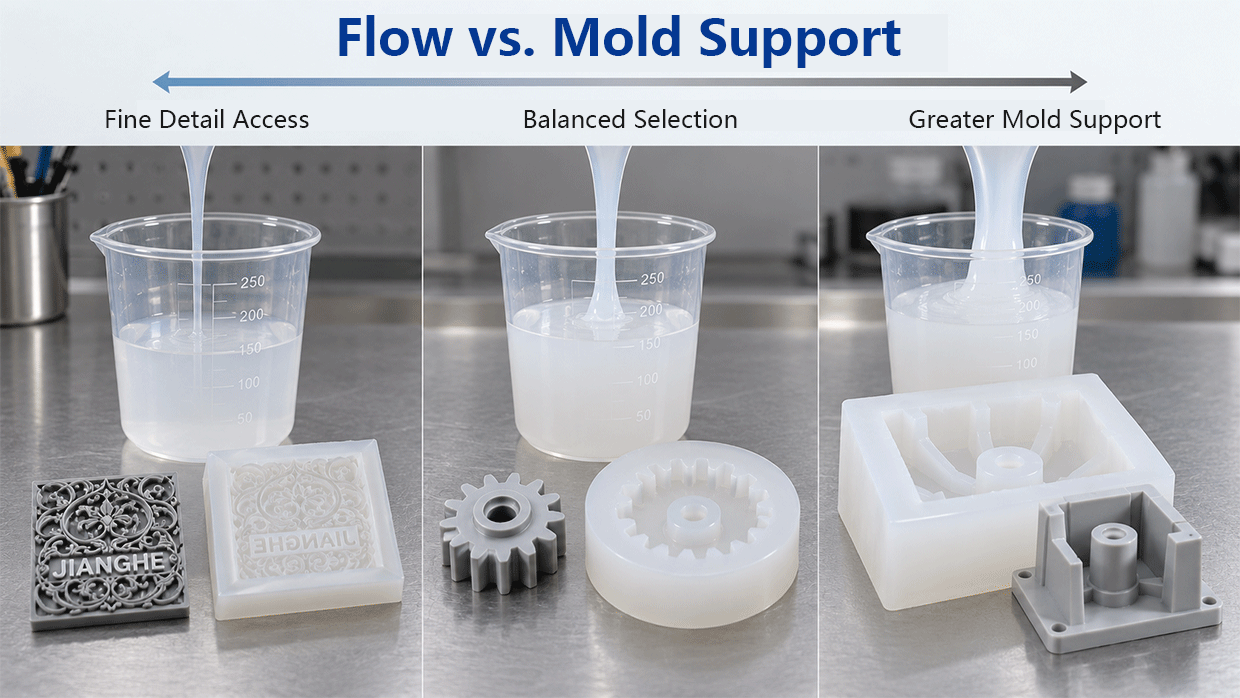
Inirerekomendang Saklaw ng Teknikal para sa mga Aplikasyong May Katiyakan
Ang mga eksaktong hugis na porma ay kadalasang nangangailangan ng sapat na daloy upang abotin ang maliit na detalye at sapat na natutunaw na suporta upang panatilihin ang hugis ng porma. Ang tamang balanse ay nakasalalay sa laki ng detalye, mga ilalim na kurba, sukat ng porma, at disenyo ng suporta.
Mga Baitang na May Mas Mababang Viskosidad
Gamitin ang mga opsyon na may mas mababang viskosidad bilang unang direksyon sa pag-evaluate kapag mahirap punuan ang mga makitid na guhit, detalyadong tekstura, at mga tampok na nasa loob.
Mga Baitang na May Katamtamang Kahirapan
Ang mga katamtamang grado ay maaaring magbigay ng kapaki-pakinabang na balanse sa pagitan ng kahutukang pag-alis mula sa hugis at suporta ng hugis para sa maraming pangkalahatang aplikasyon na nangangailangan ng kahusayan.
Mga Mas Matitigas na Grado
Ang mga mas matitigas na grado ay maaaring mapabuti ang suporta sa istruktura, ngunit ang mga pinakamataas na antas ng kahigpit ay may napakataas ding viskosidad. Para sa mga napakaliit na anyo, dapat suriin muna ang daloy bago lumipat sa pinakamatitigas na mga grado.
Talaan ng Mga Gabay sa Pagpili ng Kahusayan
| Mga ari-arian | Sanggunian |
| Sistemang materyales | Platinum Cure / Addition Cure Silicone |
| Proporsyon ng Pagsamasama | 1:1 |
| Oras ng Paggawa | Humigit-kumulang 30 minuto |
| Pamantayang Pagpapagaling | Humigit-kumulang 4 na oras sa temperatura ng silid |
| Kakayahang Magmadla | Shore A 0–45 |
| Mababang/Katamtamang Antas ng Viskosidad | Humigit-kumulang 1500–1600 mPa·s |
| 40A–45A | Kapansin-pansin na mas mataas na viskosidad |
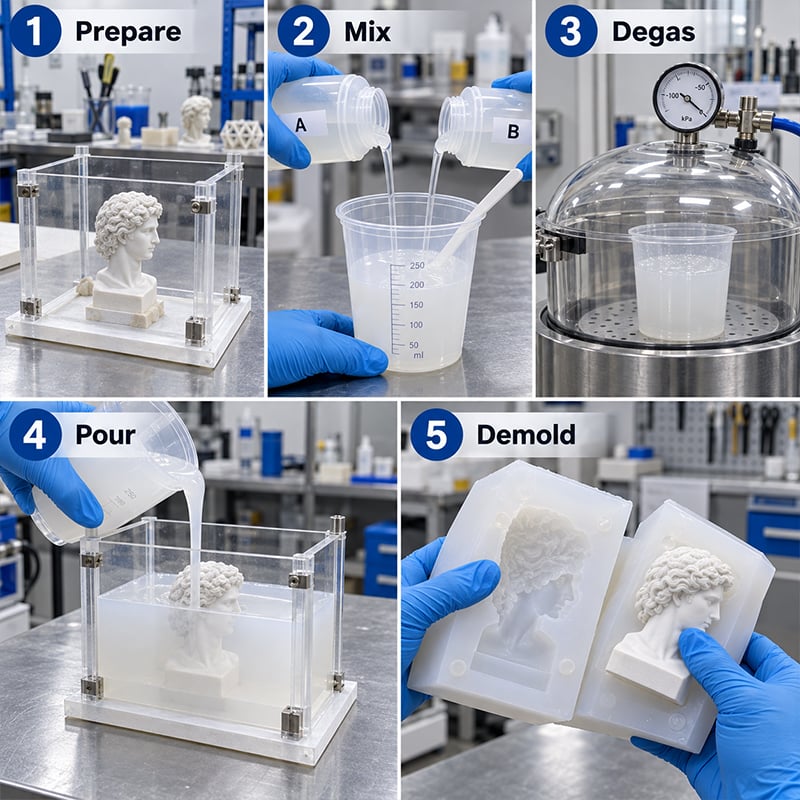
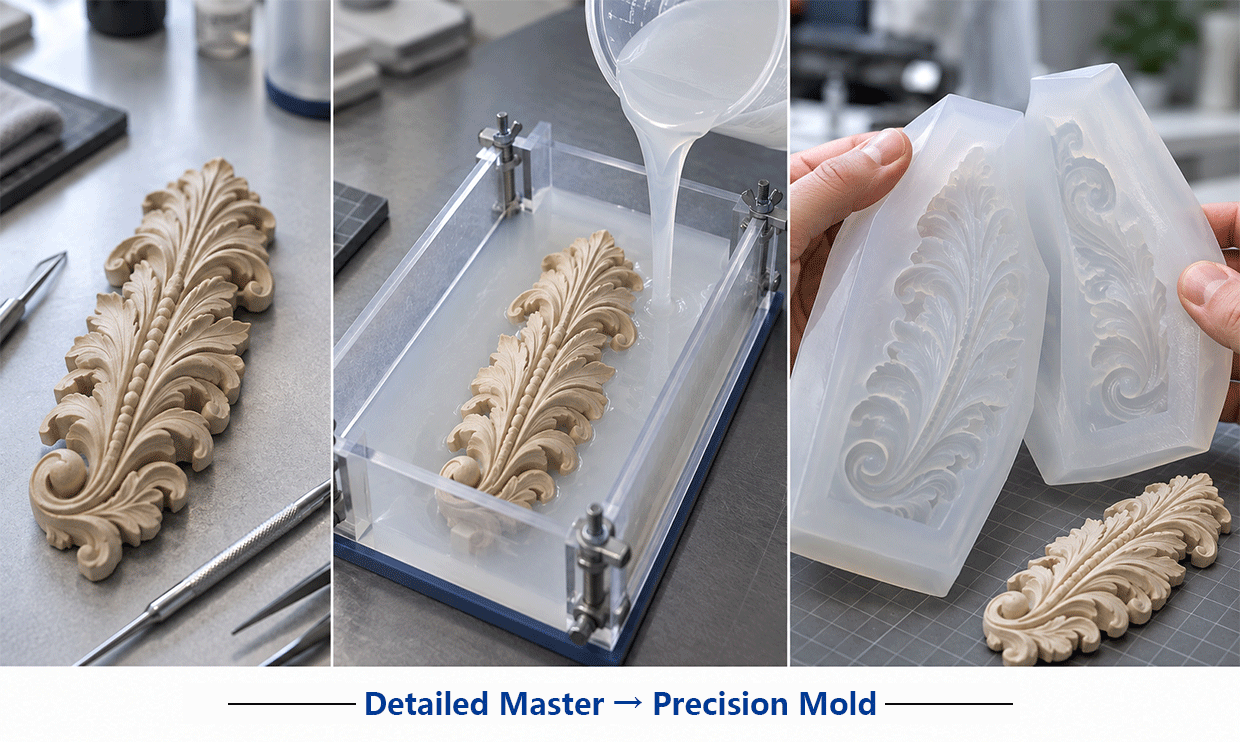
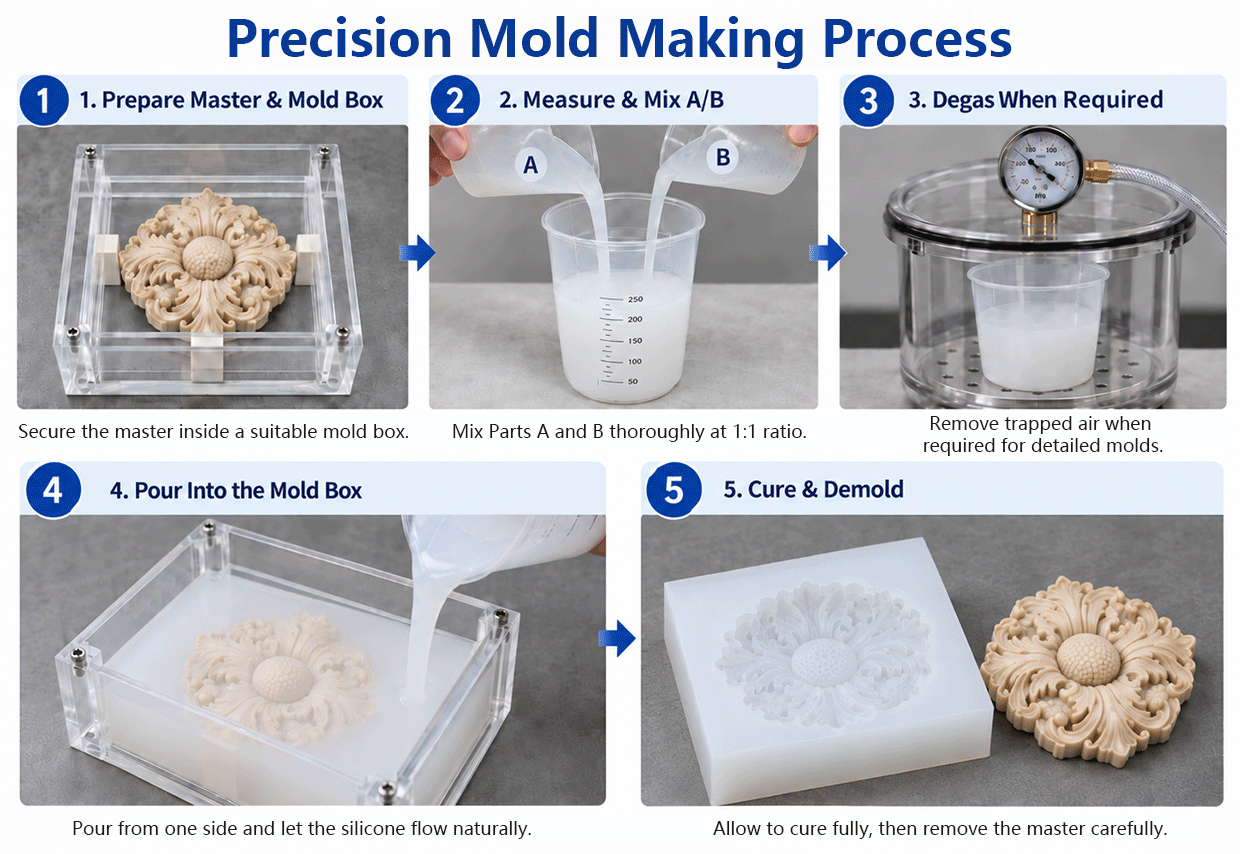
Proseso ng Pagbuo ng Tumpak na Mold
01 Suriin ang Master
Tukuyin ang mga makitid na puwang, maliit na titik, mga bahaging nakakapalit sa ilalim, at mga lugar kung saan maaaring mahuli ang hangin bago maghanda ng mold.
02 Subukan ang Kakatian ng Surface
Kung ang master ay gumagamit ng bagong resin, coating, pandikit, luwad, o release agent, subukan muna ang isang maliit na bahagi. Hindi dapat ang buong mold ang unang pagsubok para sa kakatian.
03 Ihanda ang Isturktura ng Mold
Mag-iwan ng sapat na espasyo sa paligid ng master para sa angkop na kapal ng pader at tiyaking ang istruktura ng suporta ay hindi magpapabagal sa daloy ng silicone sa mga detalyadong bahagi.
04 Haluin ang A at B
Haluin ang Bahagi A at B sa itinakdang ratio na 1:1 hanggang maging uniform. Minimizan ang di-nakakailang pagpasok ng hangin habang hinahaluin.
05 I-degas Kapag Kinakailangan
Kung papasukin ang hangin habang inihahalo, maaaring gamitin ang vacuum degassing kung ang mga ugat ng hangin ay maaaring makaapekto sa mga mahihinang ibabaw o mga hugis na nasa loob.
06 Ibuhos para sa Detalyadong Pag-access
Ibuhos nang pabilog mula sa isang lokasyon at hayaan ang silicone na dumaloy nang likas palibot sa orihinal na modelo imbes na paulit-ulit na i-target ang daloy sa mga mahihinang detalye.
07 Pakuha, Alisin mula sa Mold, at Suriin
Pagkatapos ng pagpakuha, suriin ang mga butas, sulok, tekstura, at mga bahaging nasa loob bago aprubahan ang antas at proseso para sa paulit-ulit na produksyon.
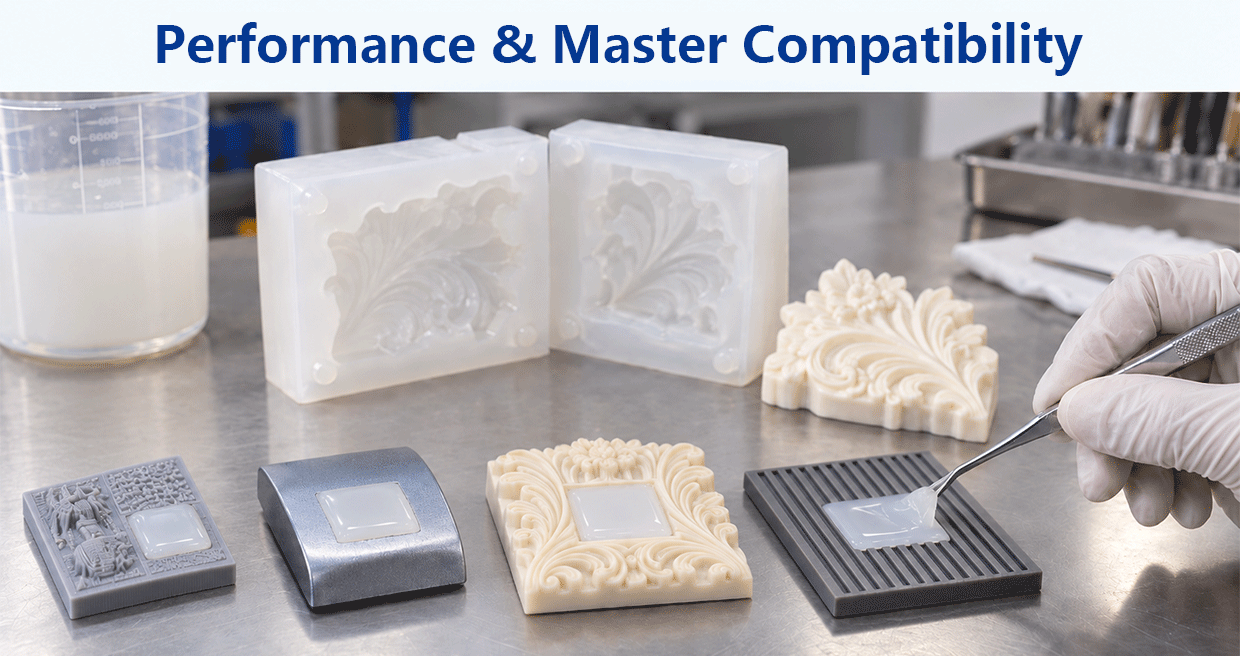
Pagganap at Kalugusan ng Orijinal na Modelo
Ang tumpak na pagkopya ay nakasalalay sa buong sistema ng paggawa ng mold, hindi lamang sa silicone mismo. Ang ibabaw ng orihinal na modelo, ang coating, ang paraan ng pag-alis, at ang mga kondisyon sa pagproseso ay lahat nakakaapekto kung ang materyales ay pupukuin nang tama at kung magrereproduksi ito ng mga ninanais na detalye.
Ang platinum-cure silicone ay maaaring maihinto ng ilang amines, mga sustansya na may laman ng sulfur, at organotin compounds. Kung ang mga materyales na ito ay naroroon sa ibabaw ng orihinal na modelo, maaaring manatiling bahagyang di-pakukuluan ang silicone o bumuo ng mga lokal na bahagi na malambot.
Lalo na ito ay mahalaga sa mga master na 3D-printed at coated. Maaaring magkakaiba ang pag-uugali ng dalawang bahagi na gawa sa resin na magkakatulad ang itsura kung ang formulation, paraan ng post-curing, o surface treatment ay iba. Subukan ang aktwal na ibabaw ng natapos na master imbes na ipagpalagay na compatible ang lahat ng naimprentang bahagi.
Dapat ding subukan ang mga release agent kapag bago pa sila sa proseso. Ang maliit na pagsusubok sa pag-cure ay maaaring ikumpirma kung ang master, surface treatment, at silicone ay gumagana nang maayos nang sabay bago gamitin ang mas malaking dami.
Para sa mga gawaing nangangailangan ng kahusayan, kahit ang isang maliit na hindi nacure na lugar ay maaaring makasira sa mga titik, detalyadong texture, o sharp transitions. Kaya naman, ang compatibility testing ay nagpaprotekta sa parehong master at kalidad ng panghuling mold.
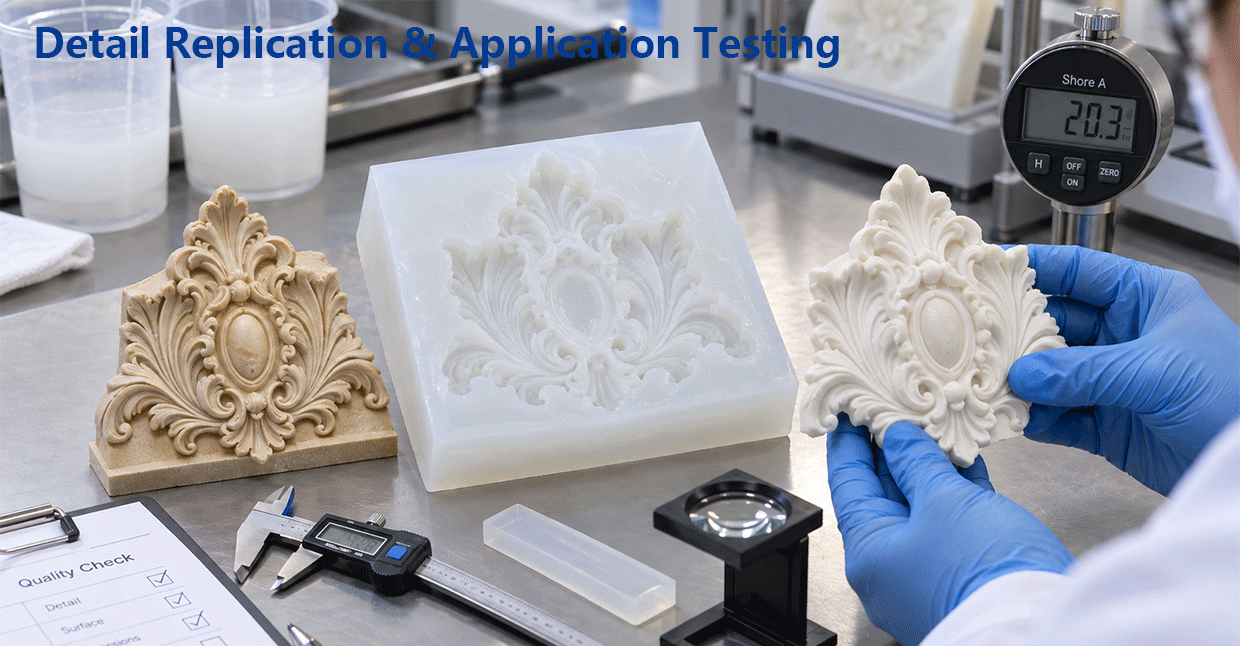
Pagsusubok sa Paglalagay at Kontrol sa Kalidad para sa Mga Precision Mold
Ang isang technical data table lamang ay hindi kayang ipakita kung ang isang silicone ay magkakaroon ng tagumpay sa pagreproduce ng isang tiyak na master. Ang fine geometry, kapal ng pader, surface chemistry, at paraan ng pagproseso ay maaaring makaapekto sa kalidad ng panghuling mold.
Para sa mga aplikasyong nangangailangan ng kahusayan, ang isang representatibong pagsusulit na mold ay maaaring tumulong sa pag-evaluate ng daloy ng materyal papasok sa mga manipis na detalye, pagkakaliit ng hangin sa paligid ng mga butas o depresyon, pag-uugnay ng pag-alis mula sa mold, at antas ng suporta na ibinibigay ng natutunaw na mold.
Ang uri ng pagsusuring ito ay lalo pang kapaki-pakinabang kapag binabago ang mga pangunahing materyal, binabawasan ang sukat ng mga detalye, dinadagdagan ang sukat ng mold, o lumilipat sa ibang saklaw ng katigasan. Ang layunin ay kumpirmahin na ang silicone, ang pangunahing modelo, at ang paraan ng pagproseso ay sama-samang gumagana para sa kinakailangang kalidad ng pagre-replicate.
Maaaring Kasama sa Pagsusuri ng Aplikasyon
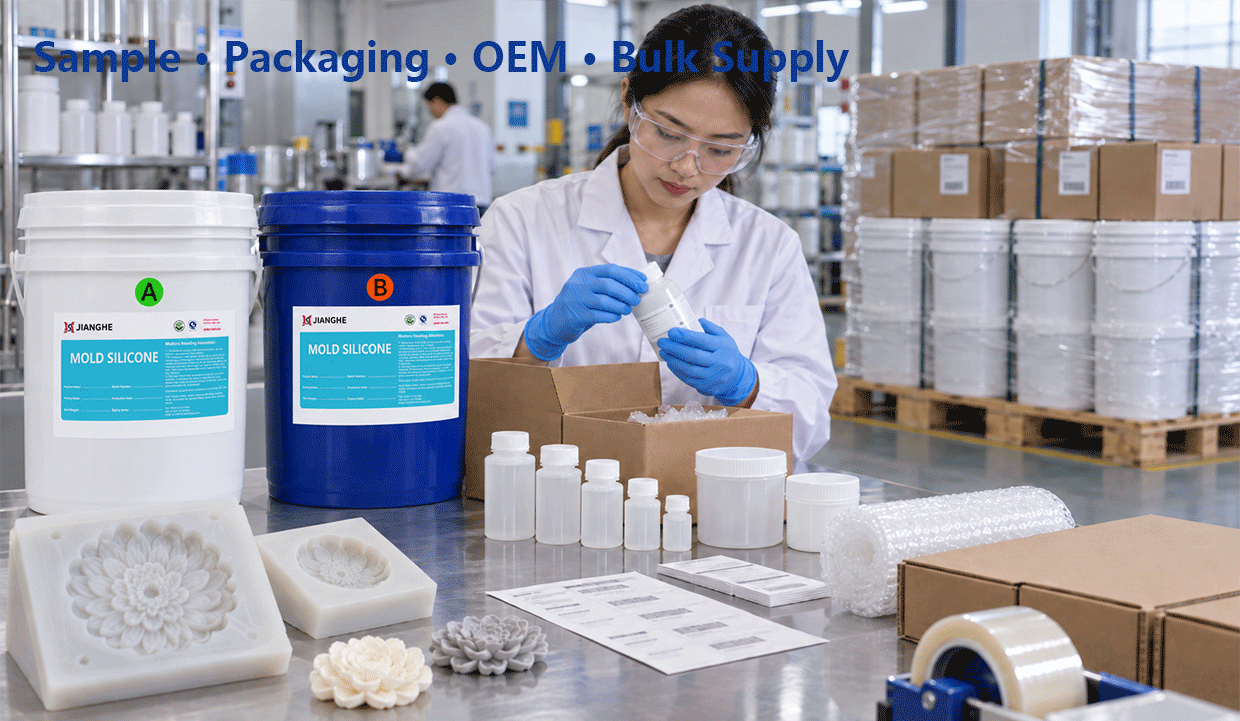
Pakete, Pagpapasadya, at Suporta sa Suplay
Kapag ang isang materyal para sa eksaktong mold ay naaprubahan na, ang paulit-ulit na produksyon ay nakasalalay sa pare-parehong pagkilala sa antas, praktikal na pakete, at malinaw na dokumentasyon ng teknikal.
Ang mga sample ay maaaring gamitin upang ikumpirma kung ang napiling antas ay gumagana kasama ng iyong pangunahing geometry at paraan ng pagproseso bago lumipat sa bulk purchasing.
Ang pakete ay maaaring i-arrange batay sa mga kinakailangan ng order. Ang mga opsyon para sa OEM at private-label ay maaari ring talakayin para sa mga distributor, brand, at iba pang kwalipikadong proyekto.
Para sa mga aplikasyong eksakto, ang pinakamagandang impormasyon na ibigay ay ang pangunahing materyal, pinakamaliit na sukat ng bahagi, sukat ng mold, mga undercut, kinakailangang flexibility, at materyal para sa casting. Ang mga detalyeng ito ay nagbibigay ng mas tumpak na pagpili ng antas kaysa sa simpleng paghingi ng Shore hardness nang walang konteksto ng aplikasyon.
Kapag naaprubahan na ang isang grado, maaaring i-align ang pagkakakilanlan ng sample, mga teknikal na dokumento, at mga tukoy na kahilingan para sa bulk order para sa paulit-ulit na pagbili.
Pag-evaluwate ng sample
Suriin ang napiling grado ng silicone gamit ang iyong aktwal na master at proseso ng mold bago ang bulk purchase.
Pagtutugma ng Grade
Pumili ng angkop na hardness at saklaw ng pagproseso batay sa geometry ng master, sukat ng mold, at mga kahilingan sa demolding.
OEM & Private Label
Maaaring talakayin ang mga opsyon sa packaging, labeling, at private-label para sa mga proyektong kwalipikado at mga programa sa distribusyon.
Malaking suplay
Suportahan ang paulit-ulit na pagbili gamit ang aligned na pagkakakilanlan ng grado, mga teknikal na dokumento, at mga tukoy na kahilingan sa order.
FAQ:
Tanong 1: Ano ang nagpapagawa ng isang silicone na angkop para sa precision mold making?
Kailangan nitong balansehin ang tatlong bagay: ang daloy pakanalang detalyadong geometry, ang flexibility habang dinadamot, at sapat na suporta upang panatilihin ang hugis ng mold habang hinahawakan at inilalagay sa casting.
Tanong 2: Lagi bang mas mainam ang mas mababang viscosity para sa mga detalyadong mold?
Hindi. Ang mas mababang viscosity ay maaaring tumulong sa materyal na abotin ang mga makitid na detalye, ngunit ang natapos na mold ay kailangan pa rin ng sapat na suporta. Ang pinakamahusay na pagpipilian ay nakasalalay sa sukat ng feature, mga undercut, dimensyon ng mold, at kapal ng pader.
Tanong 3: Anong Shore hardness ang dapat kong gamitin?
Walang iisang hardness na gumagana para sa bawat precision mold. Ang mas malalambot na grado ay maaaring tumulong sa mga kumplikadong undercut, samantalang ang mga gitnang o mas matitigas na grado ay maaaring magbigay ng higit na suporta. Simulan sa master geometry, hindi sa numero ng Shore.
Tanong 4: Maaari bang gamitin ang platinum silicone kasama ang mga 3D-printed resin masters?
Posible ito, ngunit dapat subukan muna ang aktwal na nai-print at post-cured na surface. Ang resina formulation, post-curing, at surface treatment ay maaaring makaapekto sa compatibility.
Tanong 5: Ano ang maaaring sanhi ng cure inhibition?
Ang ilang amines, mga materyales na may laman ng sulfur, at organotin compounds ay maaaring makagambala sa pag-cure. Subukan ang mga di-pamilyar na master materials, coatings, adhesives, at release agents bago ang buong produksyon.
Tanong 6: Kailangan ba ng vacuum degassing ang mga precision molds?
Hindi laging ganito. Ang vacuum degassing ay kapaki-pakinabang kapag ang paghalo ay nagdudulot ng hangin o kapag ang mga ugat ng hangin ay maaaring makaapekto sa mga mahihinang ibabaw at mga hugis na nasa loob.
Tanong 7: Gaano katagal ang available na oras para sa paggawa?
Ang mga teknikal na dokumento ay nagbibigay ng humigit-kumulang 30 minuto ng oras para sa paggawa sa ilalim ng mga nakasaad na kondisyong pang-referensya. Ang mas mataas na temperatura ay pinaikli ang oras para sa paggawa, samantalang ang mas mababang temperatura ay pinaikli ito.
Tanong 8: Dapat bang subukan muna ang isang sample bago ang malaking produksyon?
Oo. Ang representatibong pagsusubok ay lalo pang kapaki-pakinabang para sa mga bagong master materials, mga kumplikadong undercuts, o mga napakakinis na detalye dahil ito ay nagpapatunay sa parehong pagpipilian ng materyales at paraan ng pagproseso bago ang pagpapalagay ng mas malaking order.