 EN
Platinum Cure-siliconenrubber voor precisievormgeving
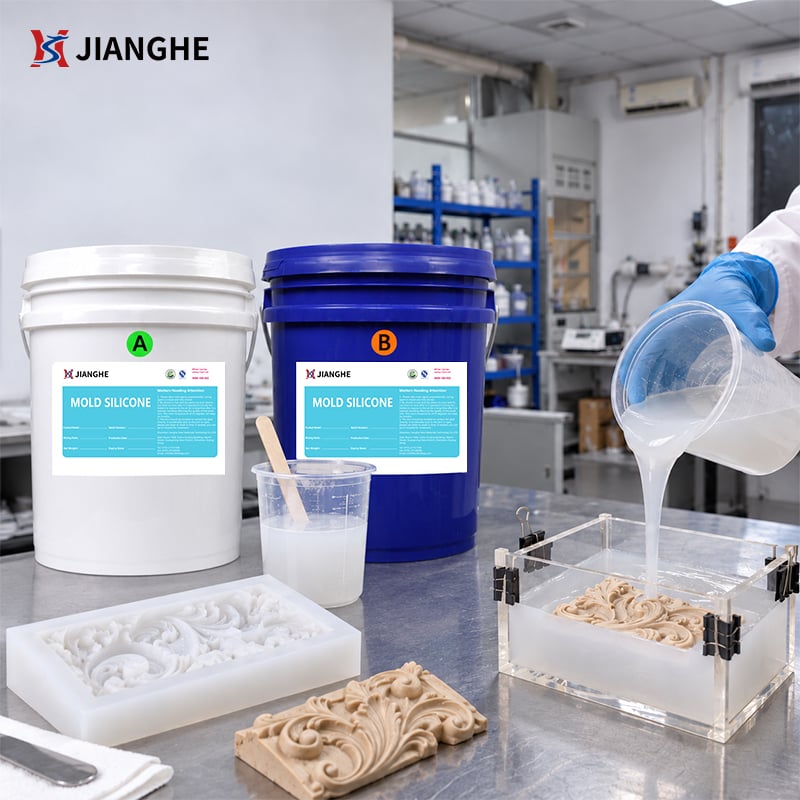
Model:717AB-F-serie Mengverhouding : 1:1
Ontworpen voor precisievormgeving waarbij fijne groeven, kleine lettertypes, complexe texturen en delicate onderuitstaande delen scherp moeten worden weergegeven. Geselecteerde 717AB-F-kwaliteiten bieden de stroming die nodig is om gedetailleerde geometrieën te bereiken, terwijl ze toch voldoende flexibiliteit behouden voor gecontroleerd ontkiemen en voldoende stevigheid voor stabiel vormhanteren.
Belangrijkste kenmerken:
- Goede stroming in fijne en smalle kenmerken.
- Flexibel ontkiemen rond delicate geometrie.
- Meerdere hardheidsvarianten voor verschillende vormstructuren.
- Compatibiliteitstests voor nieuwe mastermaterialen.
Perfect voor:
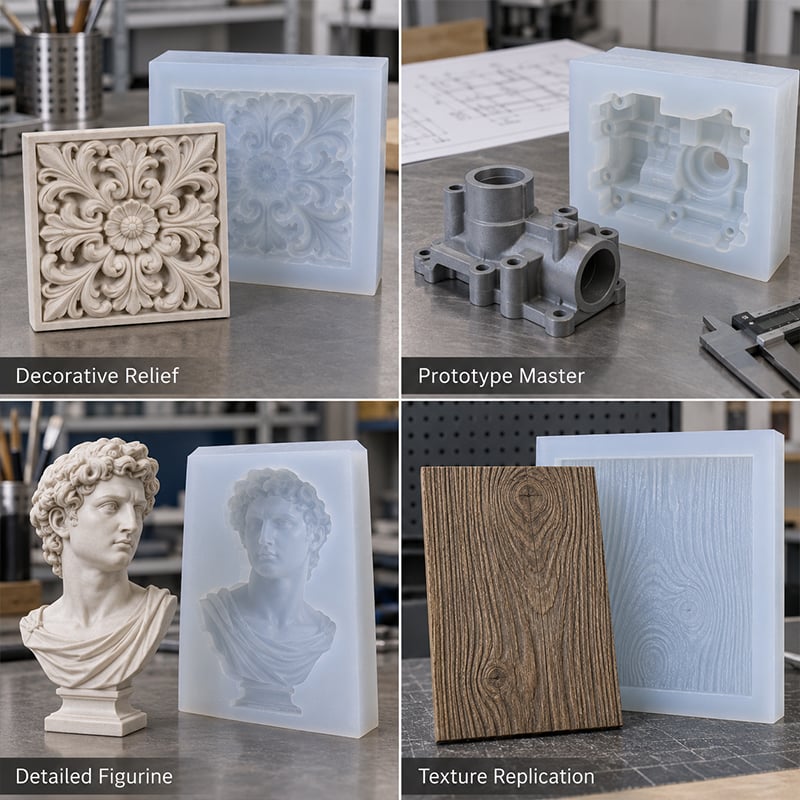
Prototype-masters · Gedetailleerde figuurtjes · Textuurweergave · Precisiecomponenten · Decoratieve mastermodellen

- Overzicht
- Aanbevolen producten
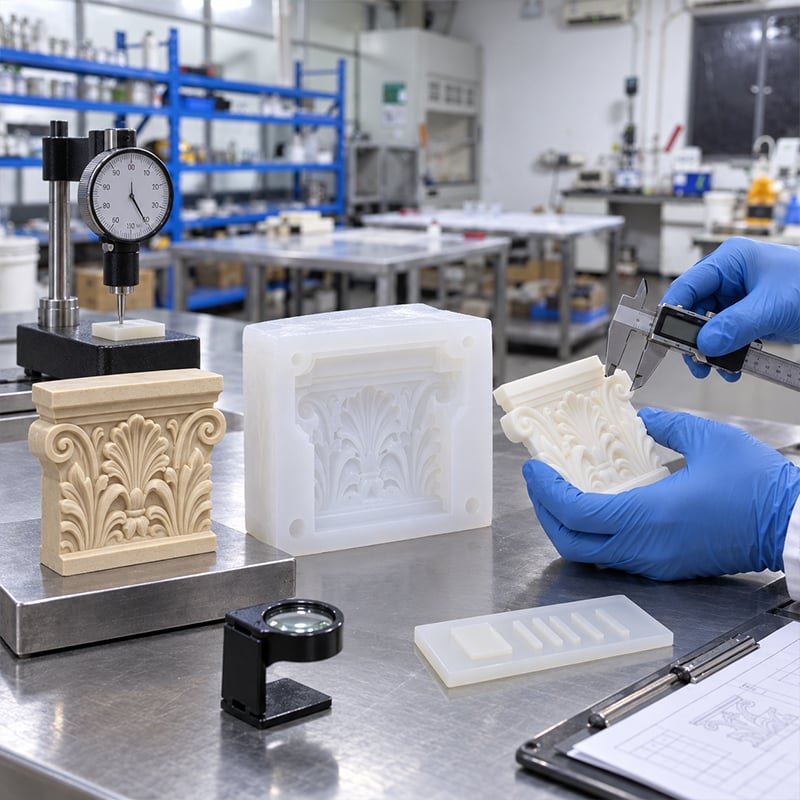
- Viscositeitsbeoordeling — helpt bevestigen of het materiaal in fijne groeven en smalle details kan stromen.
- Shore-hardheidstest — helpt verifiëren of de uitgeharde mal het juiste evenwicht biedt tussen flexibiliteit en steun.
- Mastervergelijkbaarheidstest — controleert of het siliconen correct uithardt op het werkelijke masteroppervlak.
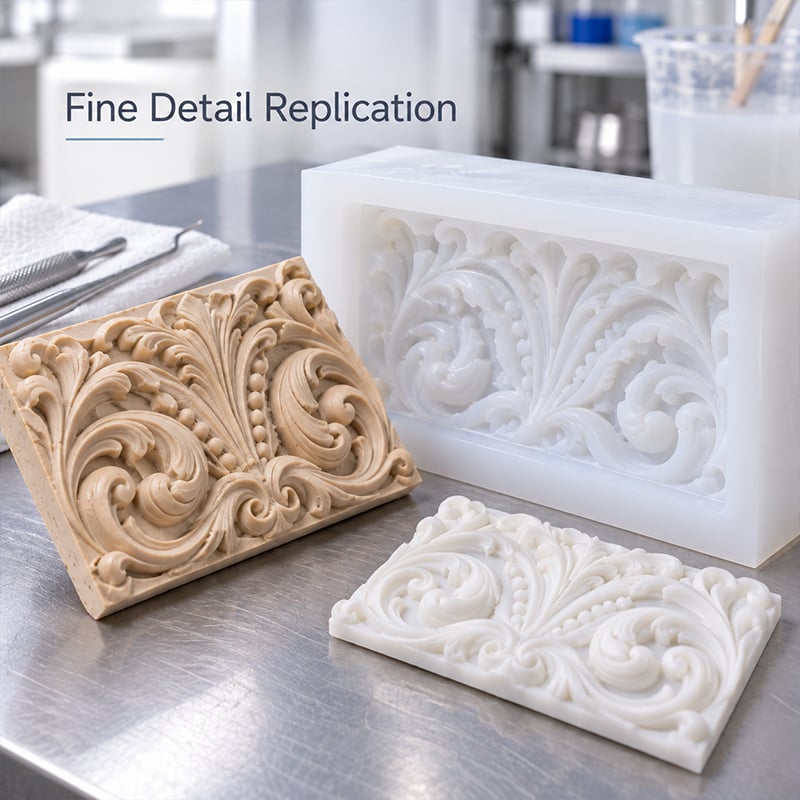
- Detailreproductiecontrole — bevestigt of lettertypes, texturen, hoeken en ingedeukte kenmerken duidelijk worden gereproduceerd.
- Ontvormingsbeoordeling — Controleert of delicate kenmerken kunnen worden vrijgegeven zonder overdreven kracht of vervorming.
Ontworpen voor precisievormgeving
Precisievormen vallen vaak eerst uit op de kleinste details. Smalle groeven vullen mogelijk niet volledig, lucht kan vastkomen rond ingelegde structuren, delicate ondercuts kunnen beschadigd raken tijdens het ontmolden, en een te zachte vorm kan vervormen tijdens het gieten.
De juiste siliconenmassa moet daarom meer doen dan alleen uitharden tot de juiste hardheid. Hij moet in gedetailleerde geometrieën stromen, zonder overdreven kracht van de origineelvorm loskomen én toch voldoende steun bieden om de vorm tijdens gebruik in stand te houden.
Voor origineelvormen met fijne texturen, kleine lettertypes of smalle kanalen kunnen lager-viskeuze kwaliteiten helpen om moeilijk toegankelijke gebieden gemakkelijker te bereiken. Voor grotere of gestructureerdere precisievormen kan extra hardheid en steun nodig zijn, zodat de afgewerkte vorm stabiel blijft tijdens hantering en gieten.
De beste kwaliteit hangt af van het werkelijke ontwerp van de origineelvorm. Een kleine, zeer gedetailleerde origineelvorm kan een andere balans tussen stromingsvermogen en flexibiliteit vereisen dan een grotere precisievorm met dezelfde oppervlaktedetails.
Belangrijkste vereisten voor precisievormreproductie
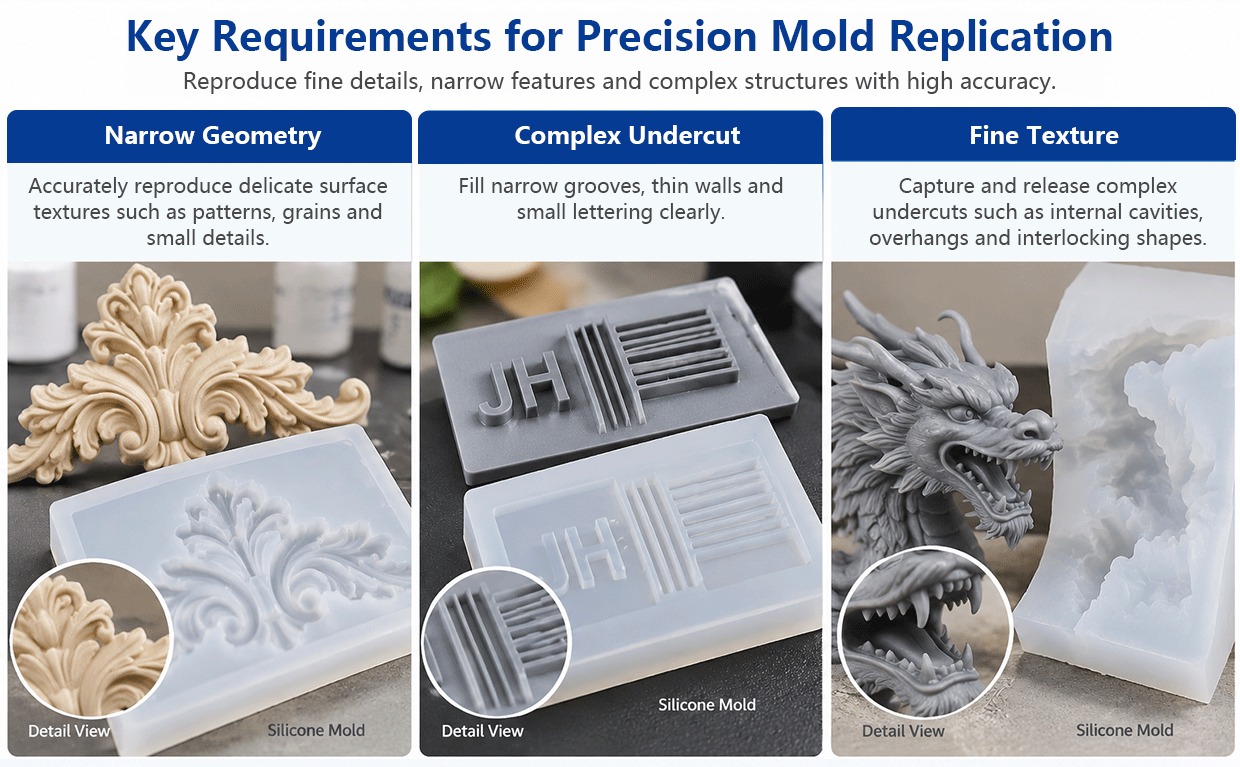
Wanneer de originele vorm fijne details bevat, kan het kleinste bewerkingsprobleem een zichtbare gebrekkigheid in de afgewerkte vorm worden. De volgende punten zijn meestal het belangrijkst bij de keuze van siliconenrubber voor precisievormreproductie.
Opvullen van fijne details
Het siliconenrubber moet smalle groeven, ingegraveerde letters, scherpe overgangen en kleine oppervlaktedetails bereiken zonder onopgevulde gebieden achter te laten. Het materiaalstromingsgedrag wordt steeds belangrijker naarmate de afmetingen van de details kleiner worden en de geometrie complexer wordt.
Luchtbediening
Kleine luchtbelletjes die bij een eenvoudige vorm geen probleem hoeven te zijn, kunnen letters, textuur of scherpe randen in een precisievorm vernietigen. De mengmethode, het gietrichting en het ontgassen moeten daarom worden gepland op basis van het werkelijke detailniveau van de originele vorm.
Gecontroleerd demolden
Delicate uitsteeksels en insnoeringen kunnen beschadigd raken als er te veel kracht nodig is tijdens het ontkoppelen. De mal moet voldoende flexibiliteit hebben om zich rond deze kenmerken te openen, zonder zo slap te worden dat hij steun verliest.
Malondersteuning
Een zachte mal kan details goed weergeven, maar kan vervormen tijdens het gieten. Wanddikte, ondersteuning aan de achterzijde en Shore-hardheid moeten gezamenlijk worden overwogen om de mal tijdens gebruik stabiel te houden.
Meestercompatibiliteit
Een precisie-mal kan cruciale details verliezen als zelfs een klein gebied niet correct uithardt. Nieuwe meestermaterialen, coatings, kleefstoffen, modelleercompounds en ontkoppelingsmiddelen moeten worden getest voordat de volledige mal wordt gegoten.
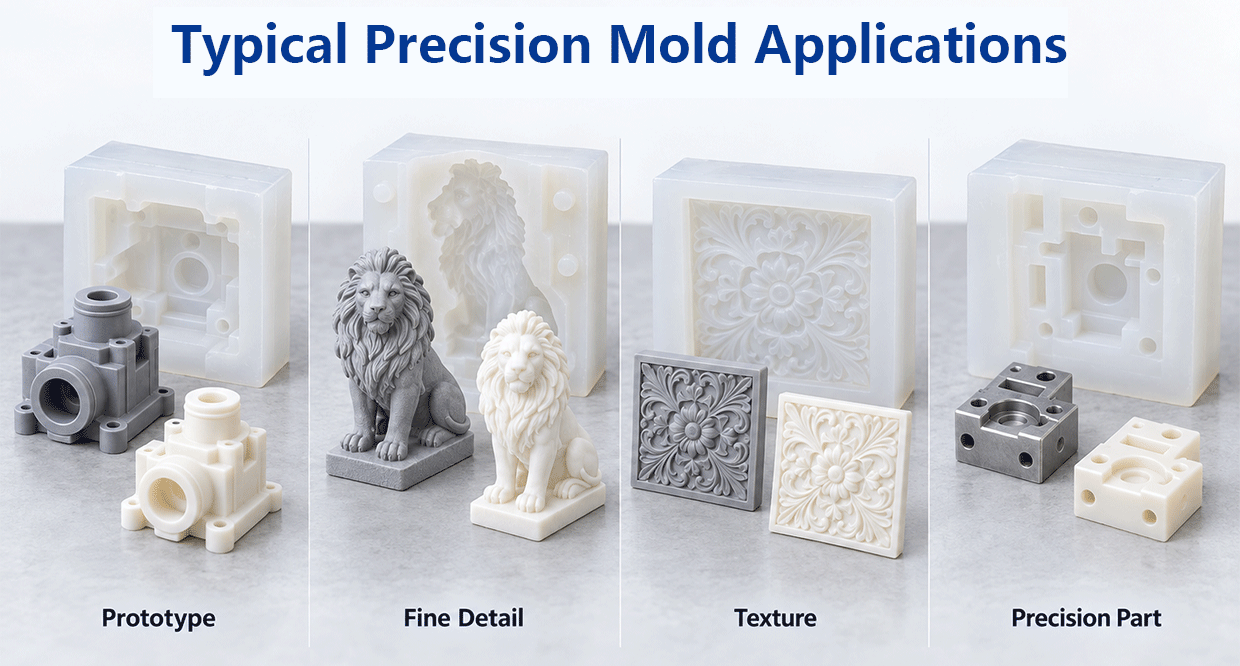
Typische toepassingen voor precisie-mallen
Precisie-malvorming is niet beperkt tot één industrie. Wat deze toepassingen gemeen hebben, is de behoefte aan nauwkeurige reproductie van kleine geometrieën en oppervlaktedetails, terwijl de mal praktisch blijft om te verwerken, te ondersteunen en te ontkoppelen.
Replicatie van prototypes en meestermodellen
Voor meesters op het gebied van productontwikkeling: prototype-onderdelen en kleine productiemodellen waarbij randen, afmetingen en oppervlaktekenmerken duidelijk in de mal moeten worden overgebracht.
Gedetailleerde beeldjes en sculpturen
Voor gezichten, haar, kledingstructuren, gravures en decoratieve details, waarbij luchtinsluiting of te veel demontagedruk de reproductiekwaliteit kan verminderen.
Reproductie van textuur en patroon
Voor reliëfpatronen, gegraveerde oppervlakken, textuurplaten en herhaalde decoratieve details die over het voltooide maloppervlak zichtbaar moeten blijven.
Kleine precisie-onderdelen
Voor kleine gegoten onderdelen met smalle uitsparingen, fijne geometrie of compacte structuren, waarbij steun voor de mal en toegang tot details zorgvuldig in evenwicht moeten worden gehouden.
Decoratieve masterreproductie
Voor reliëfs, aangepaste masters en decoratieve onderdelen die een scherpe detailoverdracht en flexibele verwijdering uit de mal vereisen.
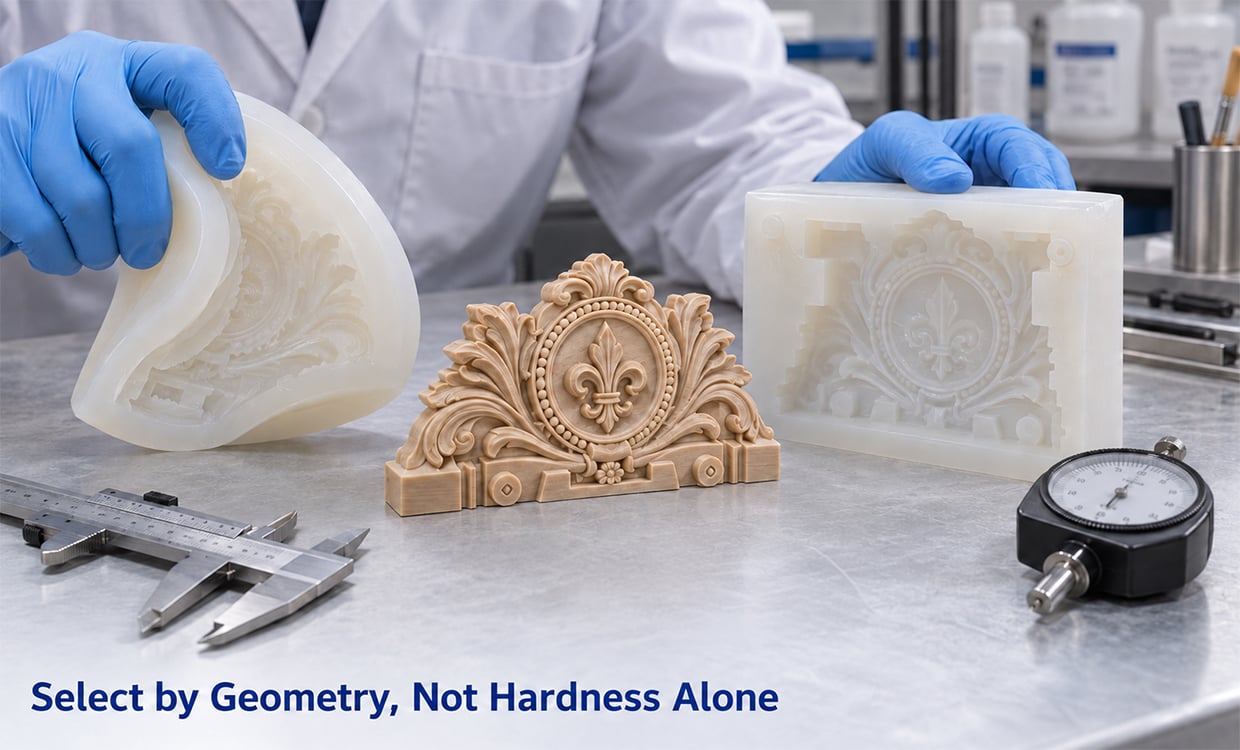
Hoe siliconen kiezen voor precisiegietmallen
Begin niet met een Shore-hardheidswaarde. Begin met de meest complexe kenmerk op het model, en bepaal vervolgens hoeveel buigzaamheid en ondersteuning de afgewerkte mal nodig heeft.
1. Bestudeer het kleinste kenmerk
Controleer de smalste groef, de kleinste lettering of de diepste ingepronken textuur. Als deze gebieden moeilijk toegankelijk zijn, kan een laag-viscositeitsspecifieke graad een beter uitgangspunt zijn.
2. Controleer de inspringende vormen (undercuts)
Sterke inspringende vormen vereisen meer buigzaamheid tijdens het ontmallen. Een te stevige graad kan extra spanning veroorzaken op delicate modelkenmerken, terwijl een zachtere mal mogelijk extra ondersteuning nodig heeft.
3. Houd rekening met de maat van de mal
Een kleine gedetailleerde mal en een grote gedetailleerde mal hebben niet hetzelfde niveau van ondersteuning nodig. Grotere mallen vereisen meestal meer aandacht voor wanddikte en structurele stabiliteit.
4. Houd rekening met de ondersteuningsmethode
Als een stijve ondersteuningsmantel of een dikkere malkant wordt gebruikt, kan een buigzamere siliconenverbinding toch voldoende stabiliteit bieden. Het maldesign kan daarom worden afgestemd op de materiaalhardheid.
5. Controleer het hoofdmateriaal
3D-geprinte harsen, coatings, verf, lijmen en ontkoppelingmiddelen kunnen zich anders gedragen bij platina-gehard silicone. Test het uiteindelijke oppervlak voordat u de volledige mal maakt.
6. Kies de kwaliteit die past bij uw apparatuur
Handmatig gieten, vacuümverwerking en doseersystemen creëren verschillende praktische omstandigheden. De gekozen kwaliteit moet passen bij de werkelijke productiemethode en partijgrootte.
Samenvatting van de selectie
| Precisie-eis | Selectierichting |
| Zeer fijne structuur | Evalueer lagerviscositeitkwaliteiten |
| Complexe ondercuts | Geef flexibiliteit voorrang |
| Grotere precisie-mal | Versterk de malsupport |
| Fijne details + grotere afmeting | Balans tussen stroming en ondersteuning |
| Nieuw basisproduct | Voer eerst een compatibiliteitstest uit |
| Herhaalde productie | Controleer de consistentie van het proces |
Aanbevolen technisch bereik voor precisietoepassingen
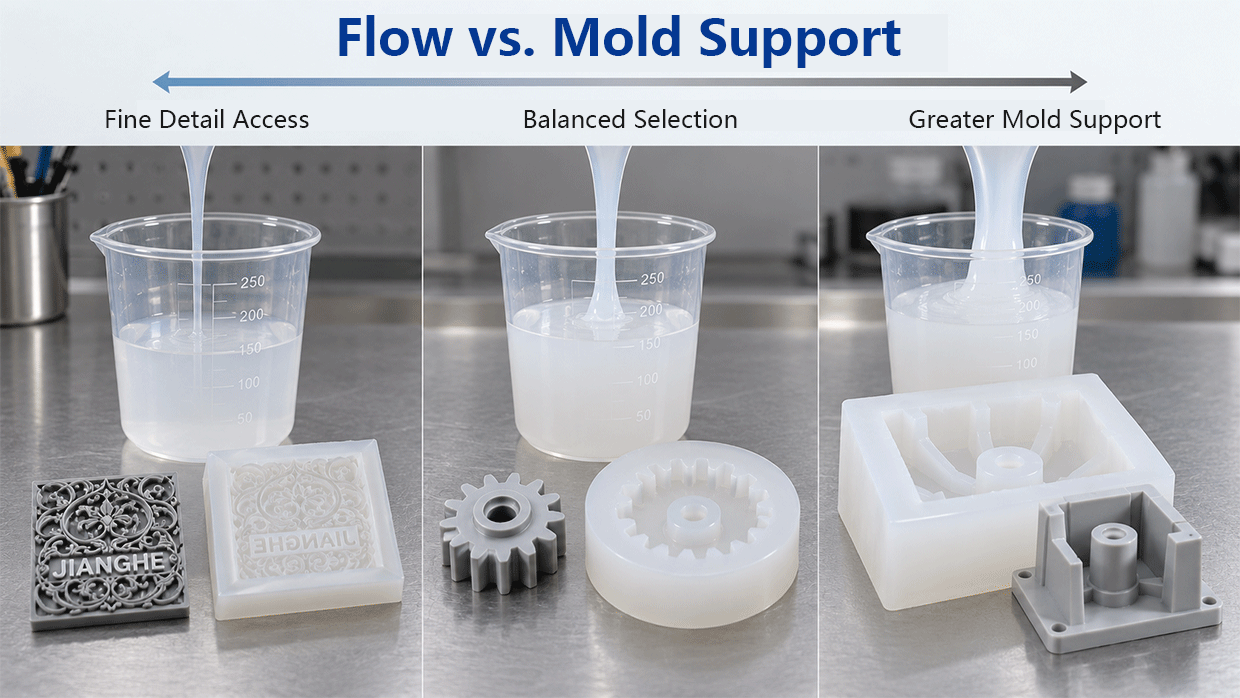
Precisiemallen vereisen doorgaans voldoende stroming om fijne geometrieën te bereiken en voldoende geharde ondersteuning om de malsvorm te behouden. De juiste balans hangt af van de detailgrootte, inspringende delen, mafafmetingen en ondersteuningsontwerp.
Lager-viskeuze kwaliteiten
Gebruik lager-viskeuze opties als eerste evaluatierichting wanneer smalle groeven, gedetailleerde texturen en ingesprongen kenmerken moeilijk te vullen zijn.
Middelzachte kwaliteiten
Middelzware kwaliteiten kunnen een nuttig evenwicht bieden tussen flexibele ontmolding en vormondersteuning voor talloze algemene precisietoepassingen.
Stevigere kwaliteiten
Stevigere kwaliteiten kunnen de structurele ondersteuning verbeteren, maar de opties met de hoogste hardheid hebben ook een veel hogere viscositeit. Voor zeer fijne geometrie dient de stroming te worden gecontroleerd voordat wordt overgeschakeld op de stevigste kwaliteiten.
Referentie voor precieze selectie
| Eigendom | Referentie |
| Materiaalsysteem | Platina- of additie-uithardingssilicone |
| Mengverhouding | 1:1 |
| Werktijd | Ongeveer 30 minuten |
| Referentie-uitharding | Ongeveer 4 uur bij kamertemperatuur |
| Beschikbare hardheid | Shore A 0–45 |
| Lagere tot middelzware kwaliteitsviscositeit | Ongeveer 1500–1600 mPa·s |
| 40A–45A | Aanzienlijk hogere viscositeit |
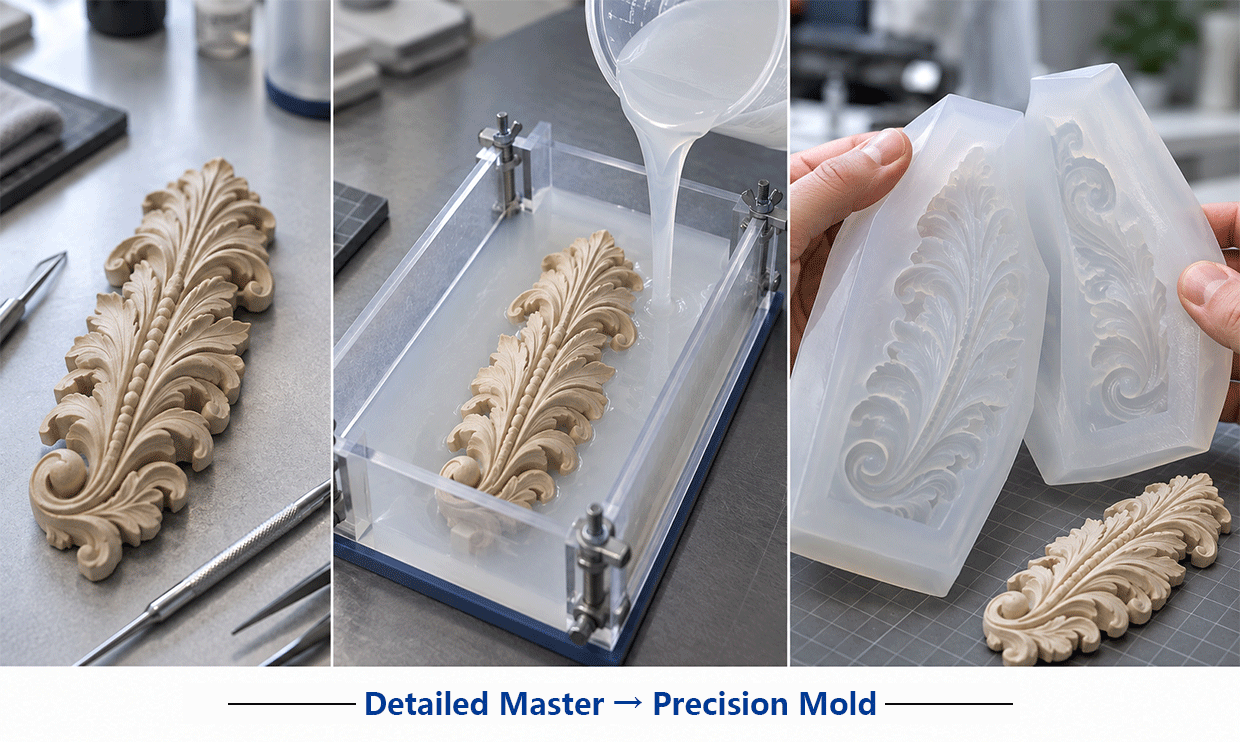
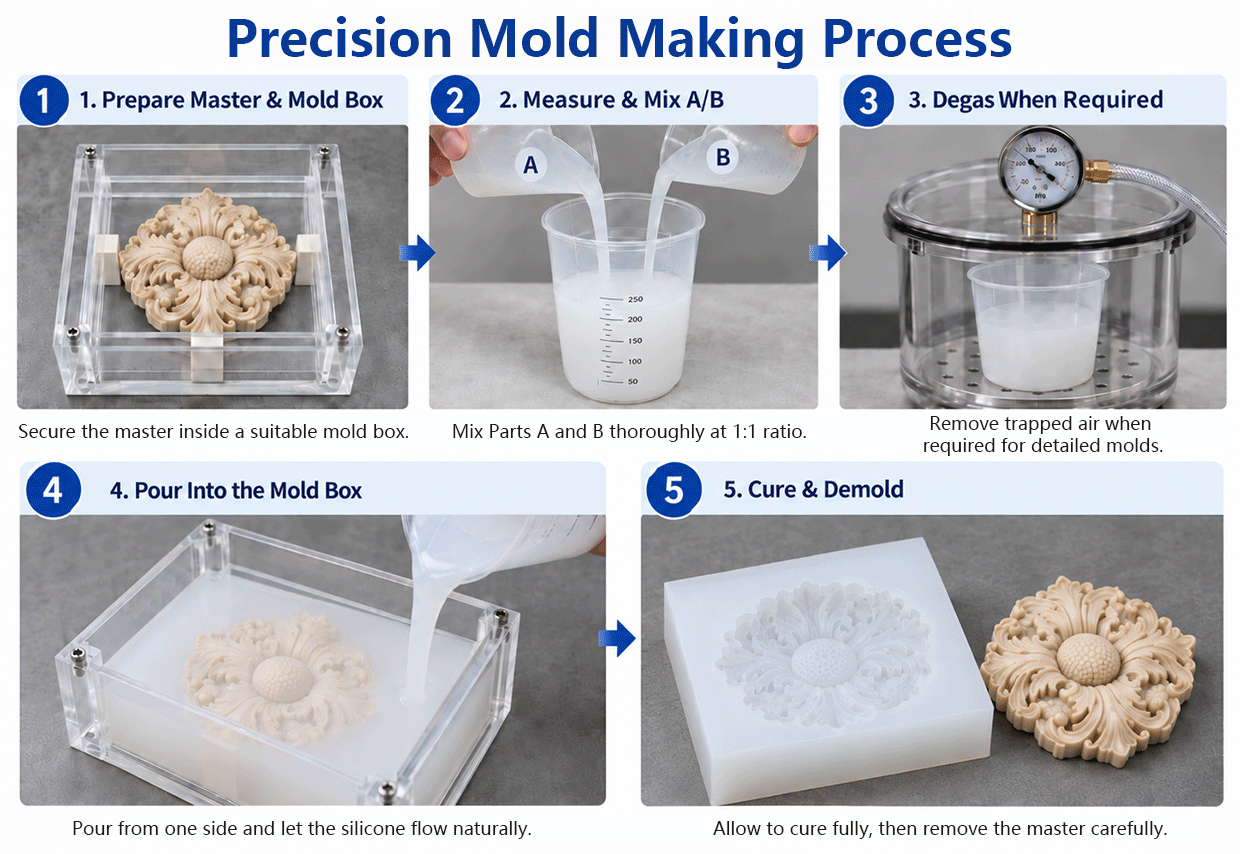
Precisie-malenvervaardigingsproces
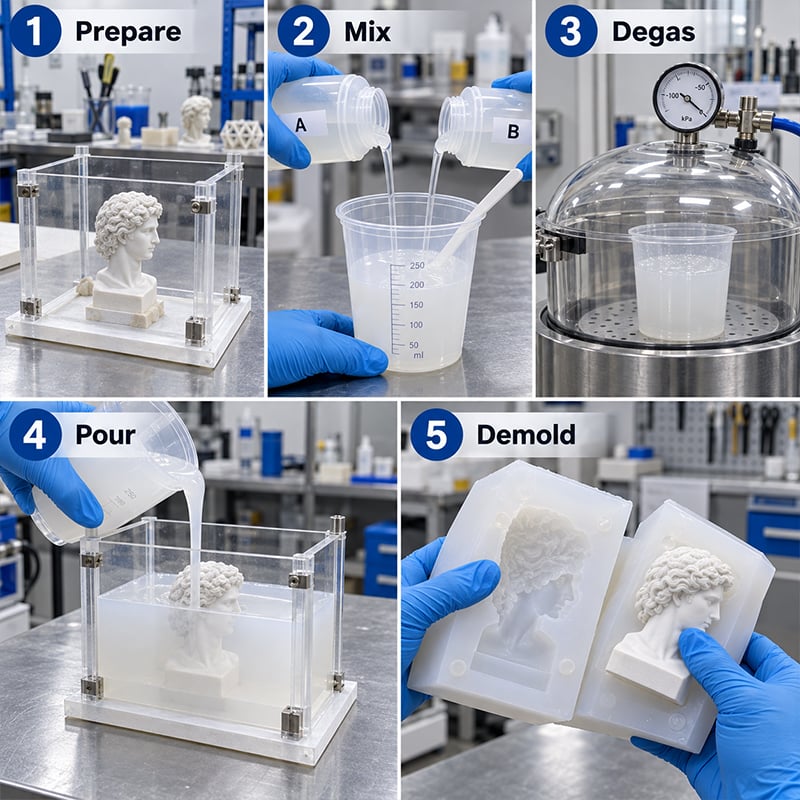
01 Controleer het origineel
Identificeer smalle inzinkingen, kleine lettertypes, ondercuts en gebieden waar lucht kan blijven hangen voordat u de mal voorbereidt.
02 Test de oppervlakcompatibiliteit
Als het origineel een nieuwe hars, coating, lijm, klei of ontkoppelingmiddel gebruikt, test dan eerst een klein gebied. Een volledige mal mag niet de eerste compatibiliteitstest zijn.
03 Bereid de malstructuur voor
Laat voldoende ruimte rond het origineel om een geschikte wanddikte te garanderen en zorg ervoor dat de ondersteuningsstructuur de siliconenstroom rond gedetailleerde gebieden niet beperkt.
04 Meng A en B
Meng componenten A en B in de gespecificeerde verhouding 1:1 tot een uniforme massa. Verminder onnodige luchtinvoer tijdens het mengen tot een minimum.
05 Ontgassen indien nodig
Indien lucht wordt ingevoerd tijdens het mengen, kan vacuümontgassing worden toegepast wanneer belletjes fijne oppervlakken of ingesprongen vormen kunnen beïnvloeden.
06 Gieten voor gedetailleerde toegang
Giet gestaag vanaf één locatie en laat de siliconen natuurlijk rond het origineel stromen in plaats van de stroom herhaaldelijk op fijne details te richten.
07 Uitharden, ontmolden en inspecteren
Na het uitharden inspecteert u groeven, hoeken, texturen en ingesprongen gebieden voordat u de kwaliteit en het proces goedkeurt voor herhaalde productie.
Prestatie en compatibiliteit met het origineel
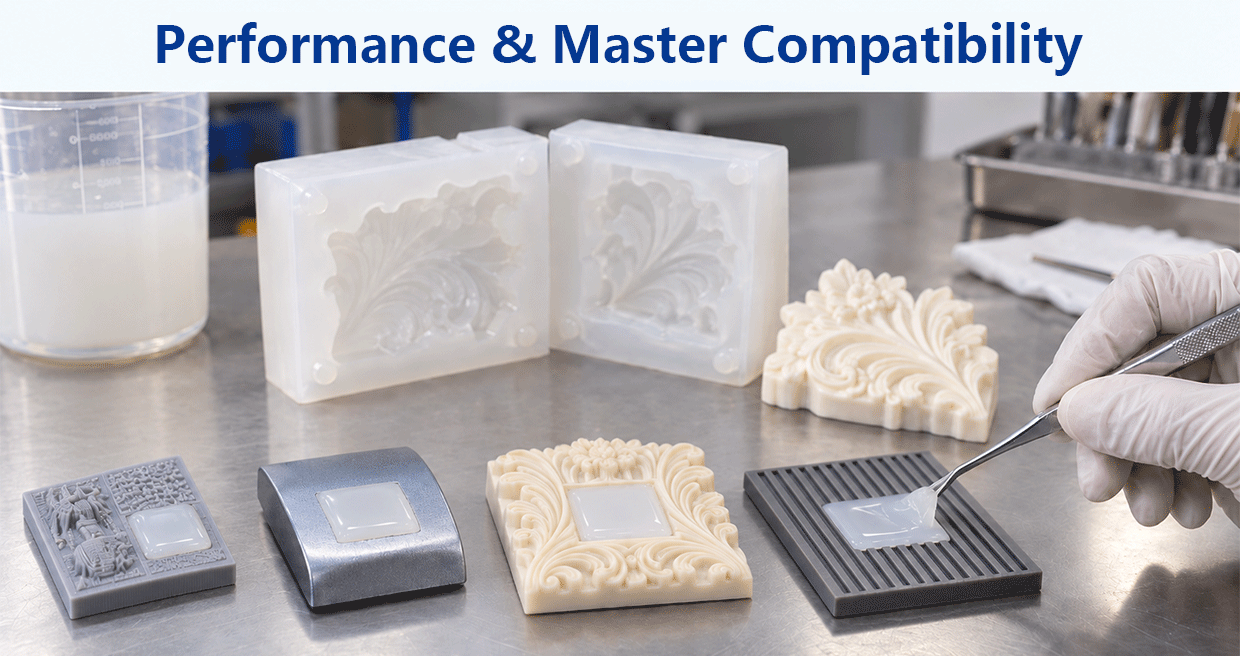
Nauwkeurige reproductie is afhankelijk van het volledige matrijzenmakersysteem, niet alleen van de siliconen zelf. Het oppervlak van het origineel, de coating, de ontkoppelingsmethode en de verwerkingsomstandigheden beïnvloeden allemaal of het materiaal correct uithardt en de gewenste details reproduceert.
Platina-gehard siliconen kan worden geïnhibeerd door bepaalde amines, zwavelhoudende stoffen en organotinverbindingen. Indien deze stoffen aanwezig zijn op het oppervlak van het origineel, kan de siliconen gedeeltelijk ongehard blijven of plaatselijk zachte gebieden ontwikkelen.
Dit is vooral belangrijk bij 3D-geprinte en gecoate masters. Twee onderdelen die van een vergelijkbaar ogende hars zijn gemaakt, kunnen zich anders gedragen als de samenstelling, de nabehandelingsmethode of de oppervlaktebehandeling verschilt. Test het daadwerkelijke afgewerkte masteroppervlak in plaats van te veronderstellen dat alle geprinte onderdelen compatibel zijn.
Ook nieuwe release agents moeten worden getest voordat ze in het proces worden ingevoerd. Een kleine uithardingsproef kan bevestigen of de master, de oppervlaktebehandeling en de siliconen goed met elkaar werken, voordat een grotere hoeveelheid wordt gebruikt.
Bij precisiewerk kan zelfs een klein niet-uitgehard gebied lettertypes, fijne textuur of scherpe overgangen beschadigen. Compatibiliteitstests beschermen daarom zowel de master als de kwaliteit van de eindvorm.
Toepassingstests en kwaliteitscontrole voor precisievormen
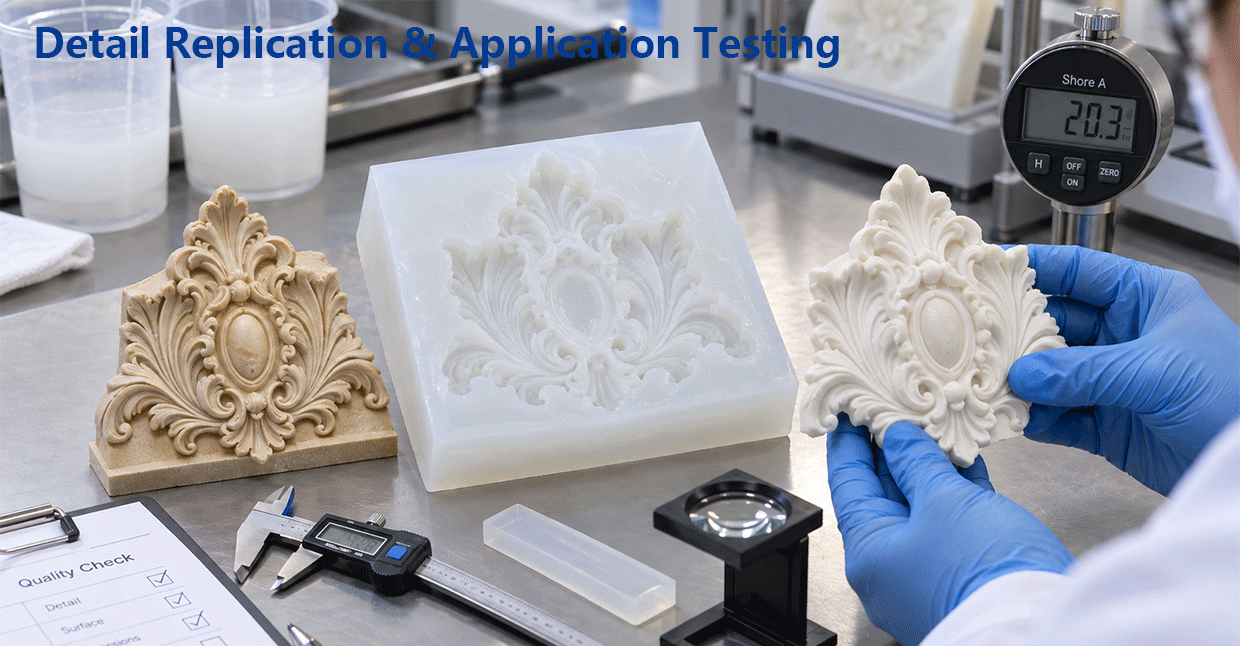
Een technische gegevenstabel alleen kan niet aantonen of een siliconen een specifieke master succesvol kan reproduceren. Fijne geometrie, wanddikte, oppervlaktechemie en verwerkingsmethode kunnen allemaal van invloed zijn op de kwaliteit van de eindvorm.
Voor precisietoepassingen kan een representatieve testmal helpen bij het beoordelen van de materiaalstroming in smalle details, luchtinsluiting rond ingedeukte kenmerken, demoldinggedrag en de steun die de uitgeharde mal biedt.
Dit type beoordeling is vooral nuttig bij het wisselen van mastermaterialen, het verkleinen van kenmerkgrootte, het vergroten van de malgrootte of het overstappen naar een andere hardheidsklasse. Het doel is te bevestigen dat siliconen, master en verwerkingsmethode samenwerken om de vereiste reproductiekwaliteit te bereiken.
Toepassingsbeoordeling kan onder meer omvatten
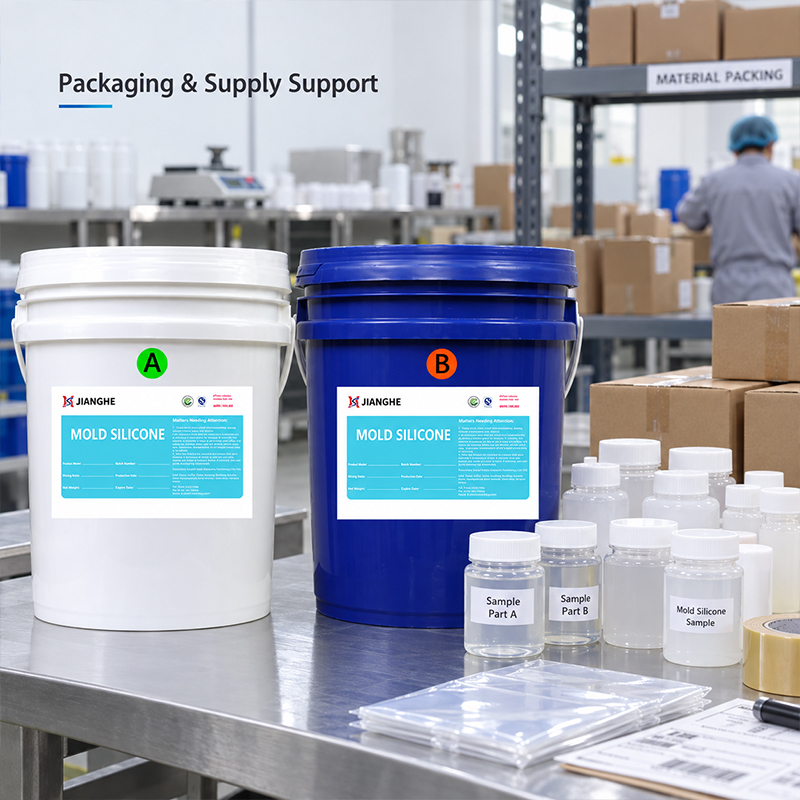
Verpakking, aanpassing en leverondersteuning
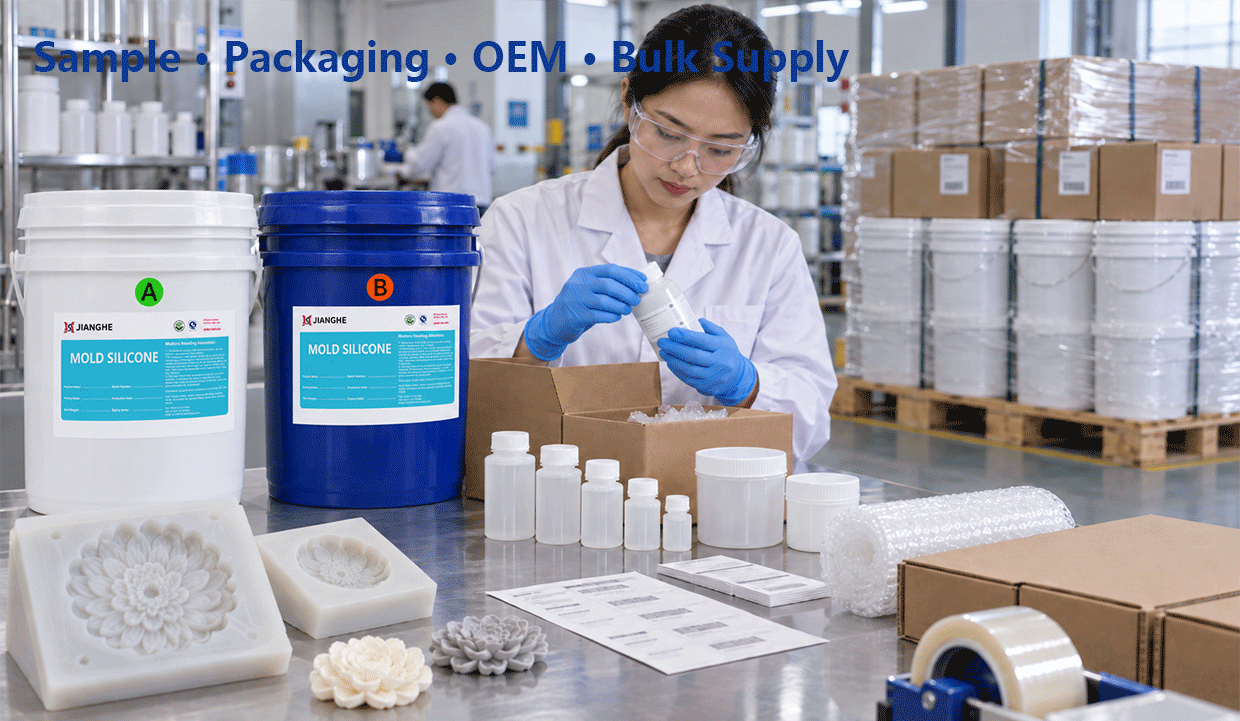
Zodra een precisievormmateriaal is goedgekeurd, is herhaalde productie afhankelijk van consistente kwaliteitsaanduiding, praktische verpakking en duidelijke technische documentatie.
Stalen kunnen worden gebruikt om te bevestigen of de geselecteerde kwaliteit geschikt is voor uw mastergeometrie en verwerkingsmethode, voordat u overgaat op grootschalige aankoop.
Verpakking kan worden ingericht volgens de bestelvereisten. OEM- en private-labelopties kunnen ook worden besproken met distributeurs, merken en andere gekwalificeerde projecten.
Voor precisietoepassingen is de meest nuttige informatie die u kunt verstrekken: het mastermateriaal, de kleinste kenmerkgrootte, de vormafmetingen, ondercuts, de vereiste flexibiliteit en het gietmateriaal. Deze details maken de keuze van de kwaliteit nauwkeuriger dan het opvragen van een Shore-hardheid zonder toepassingscontext.
Nadat een kwaliteit is goedgekeurd, kunnen identificatie van monsters, technische documenten en specificaties voor grootschalige bestellingen worden afgestemd voor herhaalde aankoop.
monster evaluatie
Evalueer de geselecteerde siliconenkwaliteit met uw werkelijke master en matrijsproces voordat u grootschalig koopt.
Klasse-indeling
Selecteer de geschikte hardheid en verwerkingsbereik op basis van de vormgeometrie van de master, de matrijsafmetingen en de demontagevereisten.
OEM & Eigen label
Verpakking, etikettering en private-label-opties kunnen worden besproken voor gekwalificeerde projecten en distributieprogramma's.
Groflevering
Ondersteun herhaalde aankoop met afgestemde kwaliteitsidentificatie, technische documenten en bestelspecificaties.
FAQ:
V1: Wat maakt siliconen geschikt voor precisie-matrijzenfabricage?
Het moet drie aspecten in evenwicht brengen: stroming in fijne geometrieën, flexibiliteit tijdens demontage en voldoende steun om de matrijsvorm te behouden tijdens hantering en gieten.
V2: Is lagere viscositeit altijd beter voor gedetailleerde matrijzen?
Nee. Een lagere viscositeit kan het materiaal helpen om smalle details te bereiken, maar de afgewerkte mal moet nog steeds voldoende ondersteuning bieden. De beste keuze hangt af van de afmeting van de kenmerken, ondercuts, malafmetingen en wanddikte.
V3: Welke Shore-hardheid moet ik gebruiken?
Er bestaat geen enkele hardheid die voor elke precisie-mal geschikt is. Zachtere gradaties kunnen helpen bij complexe ondercuts, terwijl middelzachte of vastere gradaties meer ondersteuning kunnen bieden. Begin met de mastergeometrie, niet met het Shore-getal.
V4: Kan platina-silicone worden gebruikt met 3D-geprinte hars-masters?
Dat is mogelijk, maar het daadwerkelijk geprinte en nagehardde oppervlak moet eerst worden getest. De harsformulering, nabehandeling en oppervlaktebehandeling kunnen de compatibiliteit beïnvloeden.
V5: Wat kan leiden tot remming van de uitharding?
Bepaalde amineverbindingen, zwavelhoudende materialen en organotinverbindingen kunnen de uitharding verstoren. Test onbekende mastermaterialen, coatings, lijmen en scheidingsmiddelen voordat u overgaat op volledige productie.
V6: Vereisen precisie-mals vacuümontluchting?
Niet altijd. Vacuümontluchting is nuttig wanneer lucht wordt ingevoerd tijdens het mengen of wanneer belletjes invloed kunnen uitoefenen op fijne oppervlakken en ingesprongen geometrie.
V7: Hoeveel verwerkingstijd is beschikbaar?
De technische documenten geven ongeveer 30 minuten verwerkingstijd aan onder de vermelde referentieomstandigheden. Hogere temperatuur verkort de verwerkingstijd, terwijl lagere temperatuur deze verlengt.
V8: Moet ik een monster testen voordat ik in grote hoeveelheden ga produceren?
Ja. Een representatieve proef is met name nuttig bij nieuwe basismaterialen, complexe ondercuts of zeer fijne details, omdat hiermee zowel de keuze van het materiaal als de verwerkingsmethode worden bevestigd voordat een grotere bestelling wordt geplaatst.