Room 1008, Building 1, Cofco Yunjing, Martin Street, Heshui Kou Community, Guangming +86-13418798686 [email protected]
UV-harts väljs ofta av ett huvudskäl: det kan härda mycket snabbare än konventionella epoxisystem när materialet, ljuskällan och delens design är korrekt anpassade till varandra.
För tillverkare som arbetar med små komponenter, dekorativa delar eller korta produktionsomgångar kan detta göra en märkbar skillnad för produktionstiden. Delar kan härdas och hanteras utan att vänta på en lång härdning vid rumstemperatur.
UV-harts är dock inte lämpligt för alla gjut- eller beläggningsapplikationer. Ljuset måste nå de områden som behöver härda, och hartsformuleringen måste vara kompatibel med den lampa som används. Delens tjocklek, färg, formmaterial och produktionsförhållanden kan alla påverka resultatet.
För tillverkare som överväger att använda UV-harts för produktion i små omgångar bör dessa faktorer utvärderas innan man investerar i material, former och härdningsutrustning.
Den här guiden förklarar var UV-harts ofta används, vilka begränsningar som bör beaktas och vilka tester som kan hjälpa till att avgöra om det är lämpligt för din produktionsprocess.
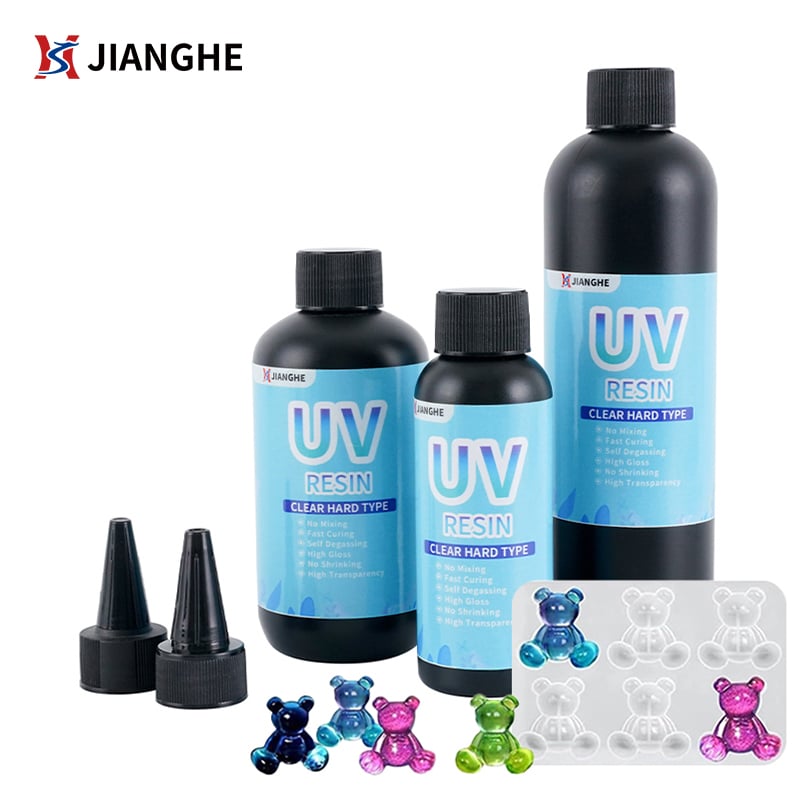
UV-harts är ett ljushärdande material. Det innehåller fotoinitierare som reagerar på ljus inom ett specificerat våglängdsområde. När det utsätts for ett lämpligt ljuskälla initierar dessa fotoinitierare en kemisk reaktion som får harten att härda.
Till skillnad från många konventionella epoxisystem, som härder genom en reaktion mellan två komponenter, levereras UV-harts vanligtvis som en färdig formulering som härder när den utsätts för lämpligt ljus.
Den faktiska härdförprestandan beror på hartsformuleringen och de förhållanden under vilka den bearbetas.
Flertalet faktorer är särskilt viktiga.
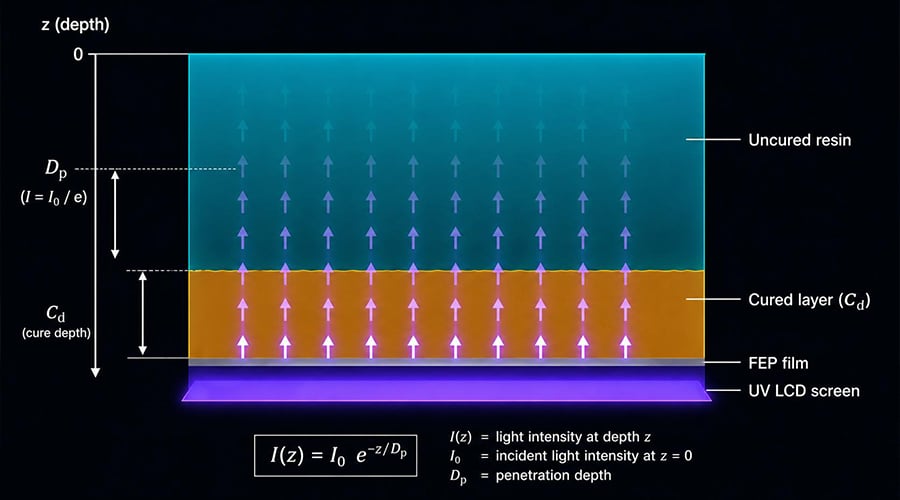
Ljus måste nå harten för att härdförreaktionen ska kunna äga rum. Vid en tjock gjutning kan ytan härda medan materialet djupare inne får för lite ljus.
Detta kan lämna ett mjukt eller delvis icke-härdat område i den färdiga delen, även om ytan utåt verkar solid.
Av detta skäl är UV-härdförmedel i allmänhet lättare att använda i tunna sektioner eller delar med relativt enkla geometrier. Tjockare sektioner kräver noggrann utvärdering av förmedlets ljusgenomtränglighet och rekommenderade härdningsförhållanden.
Anta inte att ökad exponeringstid alltid löser ett ofullständigt härdningsproblem. Om ljuset inte når materialet kan en längre exponering inte ge det önskade resultatet.
Färg påverkar hur ljus färdas genom ett härdförmedel.
Genomskinliga och lätt tonade formuleringar tillåter i allmänhet mer ljus att passera igenom än starkt färgade material. Vita, opaka och mörkt färgade formuleringar kan absorbera eller sprida ljus, vilket gör det svårare att härda djupare sektioner.
Detta är särskilt viktigt vid utveckling av färgade UV-härdförmedel. En formulering som härdar väl när den är klar kan bete sig annorlunda efter att färgämnen har tillsatts.
Testa den faktiska färgformuleringen vid avsedd tjocklek innan godkännande för produktion.
Vissa UV-hartsformuleringar kan utveckla en klibbig yta när de utsätts for luft under härdningen. Detta är vanligtvis kopplat till syginhibering, vilket stör härdningsreaktionen på den exponerade ytan.
Effekten varierar beroende på formulering och härdningsförhållanden. Beroende på produkten kan det åtgärdas genom en lämplig efterhärdningsmetod, en annan processmiljö eller ett godkänt ytbehandlingssteg.
Om ytan förblir klibbig efter härdning bör tillverkarens processanvisningar kontrolleras innan lampinställningarna ändras eller ytterligare exponering tillämpas.
UV-härdning kan generera värme under den kemiska reaktionen. Mängden värme beror på formuleringen, volymen harts, exponeringsförhållandena och delens geometri.
I vissa tillämpningar kan överdriven värme orsaka deformation, sprickor eller andra defekter.
Detta bör beaktas vid utveckling av större gjutdelar eller delar med avsnitt av olika tjocklek. En process som fungerar bra för en liten provbit kan ge ett annat resultat när materialvolymen ökar.
Formen är en viktig del av en UV-härdningsprocess, men den kan ibland överlookas under produktutvecklingen.
Om ljus måste passera genom formen innan det når hardundet måste formmaterialet släppa igenom den aktuella våglängden. En ogenomskinlig metallform kommer att blockera ljuset, medan transparenta material kan låta det passera i varierande grad.
Silikonformer används i många gjutapplikationer för små delar eftersom de är flexibla och kan återge detaljerade former. Dock har inte alla silikonformer samma optiska egenskaper.
Moldens genomskinlighet, färg, tjocklek och skick kan påverka hur mycket ljus som når resinet.
En klar mold kan överföra ljus effektivare än en grumlig eller starkt färgad mold. Moldens tjocklek och våglängden för härdningsljuset måste också beaktas.
Om en mold har använts upprepade gånger bör den undersökas på förändringar i genomskinlighet, ytskador och materialuppsamling. Sådana förändringar kan påverka härdningsprocessen.
Om du planerar att använda en silikonmold med UV-resin bör du testa kombinationen med det faktiska resinet och moldens kvalitet.
Olika silikonformuleringar kan ha olika kompatibilitetsegenskaper. Anta inte att en mold som är lämplig för en viss UV-resin automatiskt fungerar med en annan formulering.
Ett litet prov med avsedd mold, resin och härdningslampa kan hjälpa till att identifiera problem innan produktionen påbörjas.
Moldens form påverkar också härdningen.
Utbuktningar, djupa hålrum och underskärningar kan skapa områden som får mindre ljus. En lampa placerad direkt ovanför en öppen form kan härda den exponerade ytan väl, medan skuggade områden blir otillräckligt härdata.
När man utvärderar en ny del bör man överväga hur ljuset når hela harthartssektionen, inte bara den synliga ytan.
En härdningslampa bör väljas utifrån harthartens tekniska krav. Effekten (i watt) som är angiven på lampan är inte tillräcklig för att avgöra om den kommer att härda en viss produkt.
Innan man väljer utrustning bör följande information bekräftas.
Olika UV-harthartsformuleringar är utformade för att reagera på specifika våglängder.
Vanliga LED-härdningssystem arbetar kring 365 nm, 395 nm eller 405 nm, men dessa våglängder är inte utbytbara för alla formuleringar.
Fråga leverantören av harthart vilken våglängdsområde som rekommenderas för den aktuella produktgraden. Kontrollera sedan om lampans emissionspektrum är lämpligt.
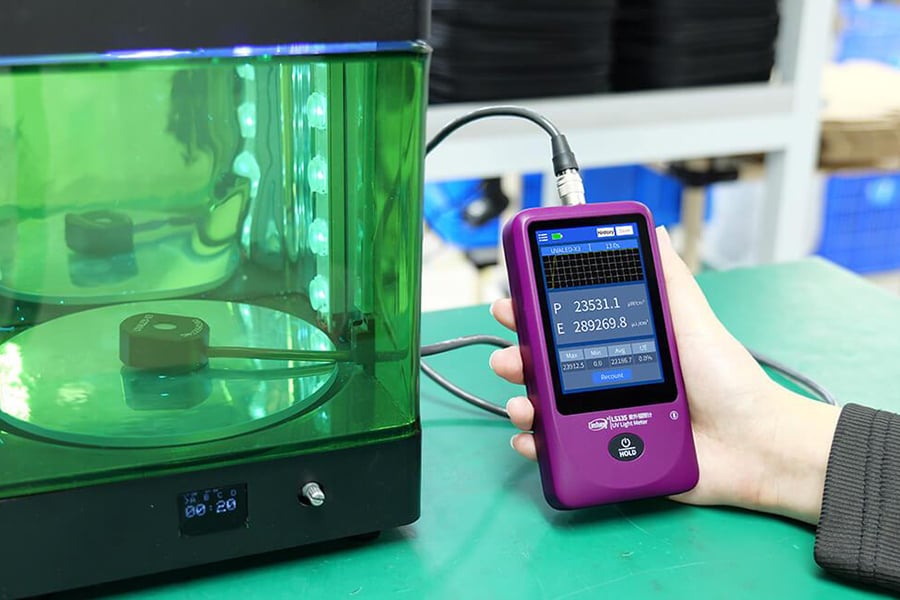
Ljusintensiteten på arbetsytan påverkar mängden energi som levereras till resinet.
En lamps angivna effekt motsvarar inte nödvändigtvis den intensitet som når formen. Avstånd, lampans konstruktion, reflektorer och storleken på härdningsområdet kan alla påverka resultatet.
Där produktionskonsekvens är viktig kan mätning av intensiteten på den faktiska arbetspositionen ge en användbar referens.
Utsättningsperioden måste fastställas genom tester med det valda resinet, lampan och delens geometri.
En längre utsättningsperiod kan hjälpa när ljusintensiteten är lägre, men den kompenserar inte för dålig ljusåtkomst eller en olämplig våglängd.
För större delar bör du kontrollera om lampan ger jämn täckning över hela härdningsområdet. Ojämn utsättning kan leda till skillnader i ytthetthet eller härdningsprestanda mellan mitten och kanterna på en del.
Utgången från ett härdningssystem kan förändras över tid. LED-prestanda, smutsiga reflektorer, skadade komponenter och förändringar i lampans position kan påverka processen.
Om härdningsresultaten blir inkonsekventa bör utrustningen samt hartharmon undersökas.
Att registrera de ursprungliga lampinställningarna och, om möjligt, den uppmätta intensiteten ger produktionslag en referens för framtida inspektioner.
UV-hartharmon kan vara användbar vid liten serieproduktion när delens design och härdningsförhållanden är lämpliga.
Följande tillämpningar är värt att utvärdera.
UV-hartharmon kan vara lämplig för små dekorativa delar, tunna skyltar, genomskinliga komponenter och andra produkter med sektioner som tillåter ljus att nå materialet.
Den kan också övervägas för ytbeklädnad och doming-tillämpningar där hartharmonlagret är relativt tunt och härdningsutrustningen kan ge lämplig exponering.
Tillverkare som producerar olika design i relativt små kvantiteter kan dra nytta av den korta härdningscykeln.
En lämplig UV-härdningsanläggning kan stödja produktprovtagning, små produktionsomgångar och kundanpassade beställningar utan att kräva samma härdningsanordningar som vissa resinsystem med längre härdningstid.
Produktionseffektiviteten beror dock fortfarande på förberedelse-, fyllnings-, positionerings-, härdnings-, inspektions- och hanteringstid.
Genomskinliga och halvgenomskinliga UV-härdsystem används ofta för produkter där utseende och genomskinlighet är viktiga.
Exempel inkluderar små genomskinliga dekorativa komponenter, kupolformade etiketter och vissa inkapslingsapplikationer.
Det slutgiltiga utseendet beror på sammansättningen, formens skick, ytförberedelsen och härdningsprocessen. Provtester är fortfarande nödvändiga innan produktionen påbörjas.
UV-härdsystem kan också vara användbart när en kund behöver utvärdera ett prov snabbt.
En tillverkare kan kunna framställa en utstängd provbit inom en kortare bearbetningscykel jämfört med vissa konventionella hartsystem. Detta kan underlätta tidiga designgranskningar och kundgodkännanden.
Provbiten bör fortfarande vara representativ för det avsedda produktionsmaterialet och den avsedda processen. En framgångsrik prototyp bekräftar inte automatiskt att en större eller mer komplex del kommer att stelna på samma sätt.
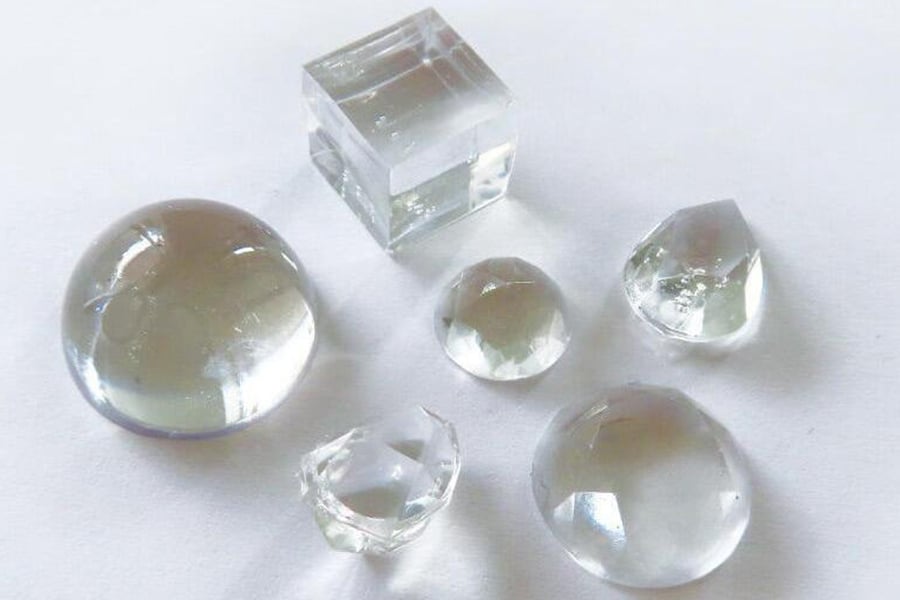
UV-harts har praktiska begränsningar. I vissa tillämpningar kan ett annat material vara mer lämpligt.
| Tillämpning eller förhållande | Vad som ska övervägas | Alternativ att utvärdera |
|---|---|---|
| Tjocka gjutningar | Ljuset kan inte nå mitten av delen | Gjutepoxy eller lämpligt PU-harts |
| Ogenomskinliga vita eller mörka färger | Färgpigment kan minska ljusgenomträngningen | Epoxi eller en annan lämplig formel |
| Stora beläggningsytor | Lampans täckning och exponeringsjämnhet kan vara svår att kontrollera | Självnivellerande epoxisystem |
| Djupa hålrum och komplexa underskärningar | Vissa områden kan förbli i skugga | Ett lämpligt gjutningshar och formssystem |
| Metall- eller opaka former | Ljus kan inte tränga igenom formen | Byt verktyg eller härdningssystem |
| Lång fyllnads- eller arbetsperiod | Materialet kan börja härda innan fyllningen är slutförd | Ett harsystem med längre arbetsperiod |
| Tillämpningar med specifika värmekrav | Prestanda måste verifieras mot driftsförhållanden | Lämplig epoxi-, PU- eller silikongrad |
| Strukturell limning | Adhesion och mekanisk prestanda måste uppfylla konstruktionskraven | Teknisk epoxi- eller PU-lim |
Alternativen i denna tabell är utgångspunkter för utvärdering, inte automatiska utbyten. Det slutgiltiga materialet ska väljas ut enligt delens design, de krävda egenskaperna och driftförhållandena.
Färgutveckling kräver särskild uppmärksamhet när man arbetar med UV-harts.
Att tillsätta pigment påverkar mer än bara materialets utseende. Det kan också påverka hur mycket ljus som når harten under härdningen.
En färg som fungerar i ett tunt prov kanske inte härdas korrekt i en tjockare sektion. Detta är särskilt viktigt för opaka och mörka färger.
Innan en färgad formulering godkänns bör följande övervägas:
Testa varje färg vid den avsedda pigmentbelastningen.
Använd den faktiska formen och deltjockleken som är avsedd för produktion.
Kontrollera härdresultatet genom hela sektionen, inte bara vid ytan.
Dokumentera vilken pigmenttyp och pigmentbelastning som används i det godkända provet.
Upprepa testet om pigmentleverantören eller kvaliteten ändras.
Kontrollera om färgen förblir konsekvent efter härdning och lagring.
Vita och andra opaka färger kan kräva mer formuleringsteknisk utveckling än transparenta eller lätt tonade produkter.
Om du tillverkar epoxihars och flytande silikongummi samt UV-hars, behåll separata färgstandarder för varje materialsystem. Samma pigmentnamn garanterar inte identisk färgutveckling eller kompatibilitet mellan olika formuleringar.
För klara UV-harsprodukter är initial genomskinlighet endast en del av produktutvärderingen.
Färgförändringar kan uppstå under lagring eller användning, beroende på harsformuleringen, härdningsförhållandena och den omgivande miljön.
Faktorer som kan påverka gulning inkluderar harsens kemiska sammansättning, fotoinitiatorkomponenten, exponering för UV-ljus, temperatur och driftsförhållanden.
För produkter där utseendet är viktigt bör man inte enbart lita på beskrivningar som "icke-gulnande" eller "UV-beständiga".
Fråga i stället leverantören om tillgänglig information om färgstabilitet och de förhållanden under vilka den utvärderades.
Man kan även framställa representativa prov och jämföra deras utseende över en definierad period. Om den färdiga produkten kommer att utsättas for solljus bör en lämplig exponeringstest ingå i produktutvärderingen.
Alla marknadsföringspåståenden om gulnande motstånd bör stämma överens med den tillgängliga bevisningen för den specifika produktsorten.
Säkerhetsrutiner bör fastställas innan UV-härdande resin införs i en produktionsmiljö.
Många UV-härdande resiner innehåller akrylatbaserade ingredienser. Vissa akrylater kan orsaka hudkänslighet, och upprepad exponering kan leda till allergiska reaktioner.
De faktiska riskerna och de nödvändiga försiktighetsåtgärderna beror på sammansättningen, så konsultera alltid SDS för den produkt som används.
Produktionsteam bör uppmärksamma följande:
Skydd av huden: Använd handskar och skyddsdräkt enligt säkerhetsdatabladet (SDS). Byt ut smittade handskar omedelbart.
Ventilation: Tillhandahåll lämplig ventilation vid blandning, fyllning och härdning enligt produktens hanteringskrav.
Ögonskydd: Skydda operatörer från harpikssprutningar samt direkt eller reflekterad UV-strålning.
Ljusskydd: Använd lämplig skärmning runt härdningsutrustning för att minska onödig exponering för UV-ljus.
Arbetsinstruktioner: Se till att operatörer förstår säker hantering, åtgärder vid spill, rengöringsförfaranden och krav på avfallsbortledning.
För kommersiell produktion bör dessa förfaranden ingå i arbetsplatsens kemikaliesäkerhet och operatörsträningsarrangemang.
Innan du placerar en större beställning eller förpliktar dig till en produktionsplan bör du testa hela processen med den avsedda harten, formen och härdutrustningen.
En användbar utvärdering bör omfatta mer än om ytan blir hård.
| Provningsobjekt | Vad som ska kontrolleras |
|---|---|
| Genomhärdsning | Undersök den tjockaste sektionen efter mjukt eller ohärdat material |
| Ythärdning | Kontrollera om det finns kvar kladdighet efter den specificerade härdprocessen |
| Dimensionell stabilitet | Mät viktiga egenskaper mot de godkända måtten |
| Ytutseende | Kontrollera genomskinlighet, bubblor, märken och andra synliga defekter |
| Färgkonsekvens | Jämför den hårda delen med en godkänd referens |
| Hårdhet | Mät med den relevanta metoden efter den specificerade härdningen |
| Formkompatibilitet | Kontrollera om det uppstår härdningsproblem eller synliga förändringar i formen |
| Lampans prestanda | Dokumentera utrustningens inställningar och relevanta intensitetsmätningar |
| Åldrandeprestanda | Utveckla utseendet under förhållanden som är representativa för avsedd användning |
Godkännandekriterierna bör fastställas innan provningen. Till exempel beror dimensions toleranser och acceptabel färgvariation på produkten och kundens krav.
För en ny form eller sammansättning ska utvärderingen upprepas om delens tjocklek, pigmentbelastning, lampa eller formmaterial ändras.
När processen godkänts ska produktgraden, partinformationen, blandnings- eller fyllningsproceduren (där sådan är tillämplig), lampinställningarna, exponeringstiden och inspektionsresultaten dokumenteras. Dessa dokument hjälper till att säkerställa konsekvens när samma produkt tillverkas igen.
En leverantör som stödjer inköpare för produktion bör kunna erbjuda mer än en produktpris och en provflaska.
Innan du väljer en tillverkare av UV-harts diskutera de tekniska och leveransrelaterade kraven för ditt användningsområde.
Begär TDS och SDS för exakt den produktklass som du är intresserad av.
Beroende på användningsområdet kan användbar information inkludera viskositet, rekommenderad våglängd, härdningsförhållanden, hårdhet, utseende och andra relevanta egenskaper.
Om din komponent har specifika krav på tjocklek eller färg bör du förklara detta för leverantören, så att den föreslagna klassen kan utvärderas under realistiska förhållanden.
För upprepad produktion bör du fråga hur leverantören kontrollerar produktkvaliteten mellan olika partier.
Du kan även vilja bekräfta om partinummer, inspektionsprotokoll och bevarade prov finns tillgängliga.
De relevanta kvalitetskontrollerna bör enas om utifrån produktspecifikationen och den avsedda användningen.
Välj förpackning enligt dina förväntade konsumtions- och lagringsförhållanden.
Bekräfta tillgängliga förpackningsstorlekar, minimibeställningskvantitet (MOQ), hållbarhet, lagringsvillkor och produktionstid innan du lämnar in en beställning.
Om du utvecklar en privatmärkesprodukt diskutera etikettdesign, förpackningskompatibilitet och dokumentationskrav samtidigt.
Vissa produktionsprojekt kräver en specifik viskositet, färg, härdningsreaktion eller förpackningsformat.
Diskutera dessa krav med leverantören innan du antar att en befintlig standardgrad uppfyller dem. Alla föreslagna justeringar bör utvärderas genom provtester och en överenskommen specifikation.
Vid Jianghe omfattar produktutbudet UV-harts, epoxiharts, flytande silikonrubber och färgämnen. OEM-stöd finns tillgängligt för lämpliga produkter, under förutsättning av ansökningsgranskning, provutvärdering och bekräftelse av produktionskrav.
Att arbeta med en leverantör för relaterade material kan också underlätta diskussioner om kompatibilitet mellan harts, form och färgämne. Varje kombination bör dock fortfarande testas innan den godkänns för produktion.
UV-harts kan vara ett praktiskt alternativ för tillverkning i små serier när delens geometri, materialformulering och härdutrustning är kompatibla.
Innan du väljer en produkt bör du granska sektionsdjupet, färgen, formmaterialet och tillgången till ljus. Bekräfta sedan den rekommenderade våglängden och härdningsförhållandena med leverantören.
En representativ produktionstest är det bästa sättet att utvärdera om materialet kan uppfylla dina krav. Kontrollera den utbrända delen genom hela dess tjocklek, undersök dess yta och mått samt registrera processförhållandena innan du ökar produktionsvolymen.
Jianghe levererar UV-harts och andra industriella hartsmaterial för olika tillverkningsapplikationer. Om du utvecklar en ny produkt eller jämför UV-harts med epoxi eller PU, dela dina delmått, materialfärg, formtyp, målvolym och härdutrustning med vårt team.
Vi kan granska applikationskraven och diskutera lämpliga produktalternativ för provutvärdering.
Begär ett prov av UV-harts eller teknisk konsultation
Utforska vår UV-harle Produkter
Utforska Vätskebaserad silikonkcauchu för formtillverkning
 Senaste nytt

Fabriksstödda materiallösningar för tillverkare, varumärken och distributörer världen över. Vi specialiserar oss på flytande silikongummi, epoxiharts, golvmaterial och relaterade produkter samt erbjuder pålitlig tillverkning, OEM-anpassning och stabil global leverans.
Copyright © 2026 Shenzhen Jianghe New Materials Technology Co., Ltd.All rights reserved. Integritetspolicy
 EN