Room 1008, Building 1, Cofco Yunjing, Martin Street, Heshui Kou Community, Guangming +86-13418798686 [email protected]
La resina UV se elige a menudo por un motivo principal: puede curarse mucho más rápido que los sistemas convencionales de epoxi cuando el material, la fuente de luz y el diseño de la pieza están adecuadamente combinados.
Para los fabricantes que trabajan con componentes pequeños, piezas decorativas o series de producción cortas, esto puede marcar una diferencia notable en el tiempo de producción. Las piezas pueden curarse y manipularse sin esperar un largo ciclo de curado a temperatura ambiente.
Sin embargo, la resina UV no es adecuada para todas las aplicaciones de fundición o recubrimiento. La luz debe alcanzar las zonas que requieren curado, y la formulación de la resina debe ser compatible con la lámpara utilizada. El espesor de la pieza, el color, el material del molde y las condiciones de producción pueden afectar todos al resultado.
Para los fabricantes que consideran usar resina UV en producción por lotes pequeños, estos factores deben evaluarse antes de invertir en materiales, moldes y equipos de curado.
Esta guía explica dónde se utiliza comúnmente la resina UV, qué limitaciones hay que tener en cuenta y qué ensayos pueden ayudar a determinar si es adecuada para su proceso de producción.
La resina UV es un material curable mediante luz. Contiene fotoiniciadores que reaccionan ante la luz dentro de un rango de longitudes de onda específico. Al exponerse a una fuente de luz adecuada, estos fotoiniciadores inician una reacción química que provoca la curación de la resina.
A diferencia de muchos sistemas epoxi convencionales, que curan mediante una reacción entre dos componentes, la resina UV generalmente se suministra como una formulación lista para usar que cura al exponerse a la luz apropiada.
El rendimiento real de la curación depende de la formulación de la resina y de las condiciones bajo las cuales se procesa.
Varios factores son especialmente importantes.
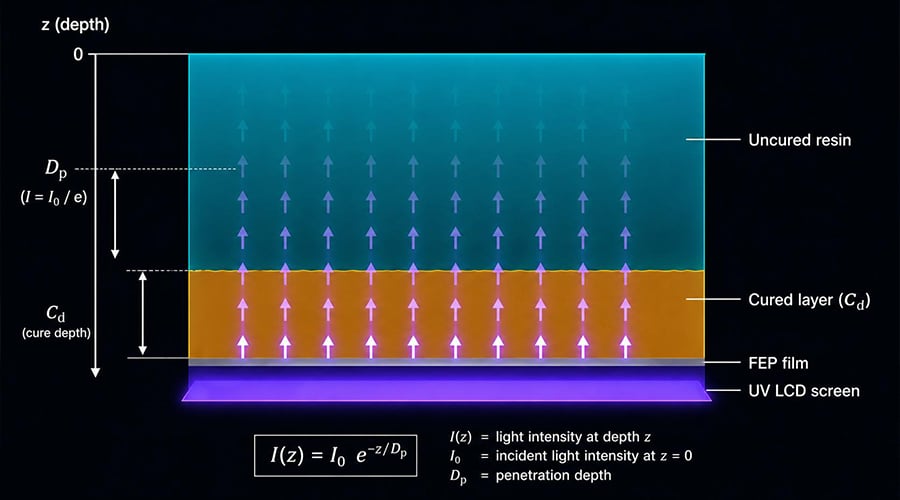
La luz debe alcanzar la resina para que tenga lugar la reacción de curación. En una fundición gruesa, la superficie puede curarse mientras que el material más profundo recibe una cantidad insuficiente de luz.
Esto puede dejar una zona blanda o parcialmente no curada en el interior de la pieza terminada, incluso cuando la superficie exterior parece sólida.
Por esta razón, la resina UV suele ser más fácil de usar en secciones delgadas o piezas con geometrías relativamente sencillas. Las secciones más gruesas requieren una evaluación cuidadosa de la transmisión de luz de la resina y de las condiciones de curado recomendadas.
No suponga que aumentar el tiempo de exposición resolverá siempre una curación incompleta. Si la luz no llega al material, una exposición más prolongada quizá no produzca el resultado requerido.
El color afecta la forma en que la luz atraviesa una resina.
Las formulaciones transparentes y ligeramente teñidas permiten generalmente que pase más luz que los materiales fuertemente pigmentados. Las formulaciones blancas, opacas y de colores oscuros pueden absorber o dispersar la luz, lo que dificulta más la curación de secciones profundas.
Esto es especialmente importante al desarrollar productos de resina UV coloreados. Una formulación que se cura bien en estado transparente puede comportarse de forma distinta tras añadir pigmentos.
Probar la formulación de color real en el espesor previsto antes de aprobarla para la producción.
Algunas formulaciones de resina UV pueden desarrollar una superficie pegajosa al exponerse al aire durante el curado. Esto se asocia comúnmente con la inhibición por oxígeno, que interfiere con la reacción de curado en la superficie expuesta.
El efecto varía según la formulación y las condiciones de curado. Dependiendo del producto, puede abordarse mediante un método adecuado de poscurado, un entorno de procesamiento distinto o un paso aprobado de acabado superficial.
Si la superficie permanece pegajosa tras el curado, consulte las instrucciones de procesamiento del fabricante antes de modificar la configuración de la lámpara o aplicar una exposición adicional.
El curado UV puede generar calor a medida que tiene lugar la reacción química. La cantidad de calor depende de la formulación, del volumen de resina, de las condiciones de exposición y de la geometría de la pieza.
En algunas aplicaciones, el exceso de calor puede provocar deformación, grietas u otros defectos.
Esto debe tenerse en cuenta al desarrollar piezas fundidas más grandes o componentes con secciones de distintos espesores. Un proceso que funcione bien con una muestra pequeña puede no producir el mismo resultado cuando aumente el volumen de material.
El molde es una parte importante del proceso de curado por UV, pero a veces se pasa por alto durante el desarrollo del producto.
Si la luz debe atravesar el molde antes de llegar a la resina, el material del molde debe transmitir la longitud de onda correspondiente. Un molde metálico opaco bloqueará la luz, mientras que los materiales transparentes pueden permitir su paso en distintos grados.
Los moldes de silicona se utilizan en muchas aplicaciones de fundición de piezas pequeñas porque son flexibles y pueden reproducir formas detalladas. Sin embargo, no todos los moldes de silicona poseen las mismas propiedades ópticas.
La transparencia, el color, el grosor y el estado del molde pueden afectar la cantidad de luz que llega a la resina.
Un molde transparente puede transmitir la luz de forma más eficaz que uno turbio o intensamente coloreado. También deben tenerse en cuenta el grosor del molde y la longitud de onda de la luz de curado.
Si un molde se ha utilizado repetidamente, inspéccionelo para detectar cambios en su transparencia, daños superficiales y acumulación de material. Estos cambios pueden afectar el proceso de curado.
Si planea usar un molde de silicona con resina UV, pruebe la combinación utilizando la resina y la calidad del molde reales.
Diferentes formulaciones de silicona pueden presentar distintas características de compatibilidad. No asuma que un molde adecuado para una resina UV funcionará automáticamente con otra formulación.
Una pequeña prueba con el molde, la resina y la lámpara de curado previstos puede ayudar a identificar problemas antes de iniciar la producción.
La forma del molde también afecta el curado.
Los rebajes, cavidades profundas y desbastes pueden crear zonas que reciben menos luz. Una lámpara colocada directamente sobre un molde abierto puede curar bien la superficie expuesta, mientras deja zonas sombreadas insuficientemente curadas.
Al evaluar una pieza nueva, considere cómo llegará la luz a toda la sección de resina, no solo a la superficie visible.
La lámpara de curado debe seleccionarse según los requisitos técnicos del resina. La potencia indicada en una lámpara no basta para determinar si curará un producto específico.
Antes de seleccionar el equipo, confirme la siguiente información.
Diferentes formulaciones de resina UV están diseñadas para responder a longitudes de onda específicas.
Los sistemas comunes de curado por LED operan aproximadamente a 365 nm, 395 nm o 405 nm, pero estas longitudes de onda no son intercambiables para todas las formulaciones.
Consulte al proveedor de la resina cuál rango de longitudes de onda recomienda para la categoría específica del producto. Luego, verifique si el espectro de emisión de la lámpara es adecuado.
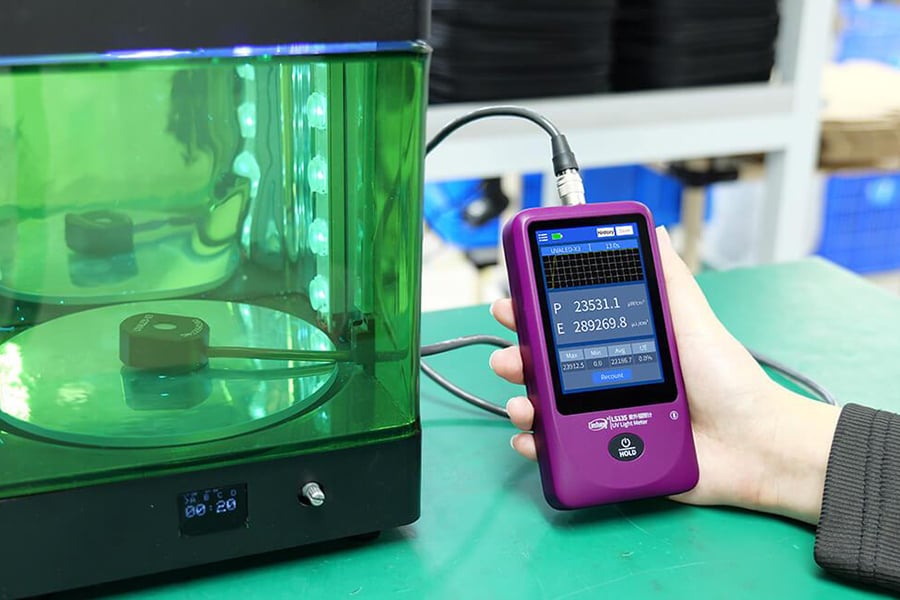
La intensidad de la luz en la superficie de trabajo afecta la cantidad de energía que se entrega a la resina.
La potencia nominal de una lámpara no representa necesariamente la intensidad que llega al molde. La distancia, el diseño de la lámpara, los reflectores y el tamaño del área de curado pueden afectar todos el resultado.
Donde la consistencia en la producción es importante, medir la intensidad en la posición real de trabajo puede proporcionar una referencia útil.
El tiempo de exposición debe determinarse mediante ensayos con la resina seleccionada, la lámpara y la geometría de la pieza.
Una exposición más prolongada puede ayudar cuando la intensidad de la luz es menor, pero no compensa un acceso deficiente a la luz ni una longitud de onda inadecuada.
Para piezas más grandes, compruebe si la lámpara ofrece una cobertura uniforme en toda el área de curado. Una exposición desigual puede provocar diferencias en la dureza superficial o en el rendimiento del curado entre el centro y los bordes de una pieza.
La salida de un sistema de curado puede cambiar con el tiempo. El rendimiento de los LED, los reflectores sucios, los componentes dañados y los cambios en la posición de la lámpara pueden afectar el proceso.
Si los resultados del curado se vuelven inconsistentes, revise tanto el equipo como la resina.
Registrar la configuración inicial de la lámpara y, siempre que sea posible, la intensidad medida brinda a los equipos de producción una referencia para inspecciones futuras.
La resina UV puede resultar útil en la producción por lotes pequeños cuando el diseño de la pieza y las condiciones de curado son adecuados.
Las siguientes aplicaciones merecen evaluarse.
La resina UV puede ser adecuada para piezas decorativas pequeñas, placas delgadas, componentes transparentes y otros productos cuyas secciones permiten que la luz alcance el material.
También puede considerarse para aplicaciones de recubrimiento superficial y de doming, siempre que la capa de resina sea relativamente delgada y el equipo de curado proporcione una exposición adecuada.
Los fabricantes que producen distintos diseños en cantidades relativamente pequeñas pueden beneficiarse del breve ciclo de curado.
Una configuración adecuada de curado por UV puede apoyar la elaboración de muestras, series de producción pequeñas y pedidos personalizados sin requerir los mismos arreglos de curado que algunos sistemas de resina con tiempos de curado más largos.
Sin embargo, la eficiencia de producción sigue dependiendo del tiempo de preparación, llenado, posicionamiento, curado, inspección y manipulación.
Las formulaciones de resina UV transparentes y translúcidas suelen considerarse para productos en los que la apariencia y la transparencia son importantes.
Ejemplos incluyen pequeños componentes decorativos transparentes, etiquetas abovedadas y ciertas aplicaciones de encapsulado.
La apariencia final depende de la formulación, el estado del molde, la preparación de la superficie y el proceso de curado. Las pruebas con muestras siguen siendo necesarias antes de la producción.
La resina UV también puede resultar útil cuando un cliente necesita evaluar una muestra rápidamente.
Un fabricante podría ser capaz de producir una muestra curada en un ciclo de procesamiento más corto que con algunos sistemas convencionales de resina. Esto puede ayudar en las revisiones tempranas del diseño y la aprobación por parte del cliente.
La muestra debe seguir siendo representativa del material y el proceso de producción previstos. Un prototipo exitoso no confirma automáticamente que una pieza más grande o más compleja se cure de la misma manera.
La resina UV tiene limitaciones prácticas. En algunas aplicaciones, otro material podría ser más adecuado.
| Aplicación o condición | Qué considerar | Alternativa a evaluar |
|---|---|---|
| Fundiciones gruesas | La luz podría no alcanzar el centro de la pieza | Epoxi para fundición o resina PU adecuada |
| Colores opacos blancos o oscuros | Los pigmentos pueden reducir la penetración de la luz | Epoxi u otra formulación adecuada |
| Áreas de recubrimiento extensas | La cobertura de la lámpara y la uniformidad de la exposición pueden ser difíciles de controlar | Sistemas de epoxi autorregulables |
| Cavidades profundas y desbastes complejos | Algunas áreas pueden permanecer a la sombra | Una resina de fundición adecuada y un sistema de molde |
| Moldes metálicos u opacos | La luz no puede atravesar el molde | Cambiar la herramienta o el sistema de curado |
| Tiempo de llenado o de trabajo prolongado | El material podría comenzar a curarse antes de que finalice el llenado | Un sistema de resina con un tiempo de trabajo más largo |
| Aplicaciones con requisitos térmicos específicos | El rendimiento debe verificarse frente a las condiciones de servicio | Grado adecuado de epoxi, poliuretano o silicona |
| Unión estructural | La adherencia y el rendimiento mecánico deben cumplir los requisitos de diseño | Adhesivo epoxi o de poliuretano para ingeniería |
Las alternativas de esta tabla son puntos de partida para la evaluación, no sustituciones automáticas. El material final debe seleccionarse según el diseño de la pieza, las propiedades requeridas y las condiciones de operación.
El desarrollo del color requiere una atención especial al trabajar con resina UV.
Añadir pigmento modifica más que la apariencia del material. También puede afectar la cantidad de luz que alcanza la resina durante el curado.
Un color que funciona bien en una muestra fina puede no curarse adecuadamente en una sección más gruesa. Esto es especialmente importante en colores opacos y oscuros.
Antes de aprobar una formulación coloreada, considere lo siguiente:
Pruebe cada color con la concentración de pigmento prevista.
Utilice el molde real y el espesor de pieza planeados para la producción.
Evalúe el resultado del curado en toda la sección, no solo en la superficie.
Registre el tipo y la concentración de pigmento empleados en la muestra aprobada.
Repita la prueba si cambia el proveedor o la calidad del pigmento.
Compruebe si el color permanece constante tras el curado y el almacenamiento.
Los colores blanco y opacos pueden requerir un desarrollo de formulación mayor que los productos transparentes o ligeramente tintados.
Si fabrica resinas epoxi, cauchos de silicona líquida y resinas UV, mantenga estándares de color separados para cada sistema de material. El mismo nombre de pigmento no garantiza un desarrollo de color ni una compatibilidad idénticos en distintas formulaciones.
Para productos de resina UV transparente, la transparencia inicial es solo una parte de la evaluación del producto.
Los cambios de color pueden producirse durante el almacenamiento o el uso, según la formulación de la resina, las condiciones de curado y el entorno circundante.
Los factores que pueden influir en el amarilleo incluyen la composición química de la resina, el sistema de fotoiniciadores, la exposición a la luz UV, la temperatura y las condiciones de servicio.
Para productos en los que la apariencia es importante, no confíe únicamente en descripciones como «no amarillea» o «resistente a la UV».
En su lugar, solicite al proveedor la información disponible sobre estabilidad del color y las condiciones bajo las que se evaluó.
También puede preparar muestras representativas y comparar su apariencia durante un período definido. Si el producto terminado estará expuesto a la luz solar, incluya una prueba de exposición adecuada en la evaluación del producto.
Cualquier afirmación comercial sobre resistencia a la amarilleo debe coincidir con las pruebas disponibles para la categoría específica del producto.
Se deben establecer procedimientos de seguridad antes de introducir resinas UV en un área de producción.
Muchas resinas curables por UV contienen ingredientes a base de acrilatos. Ciertos acrilatos pueden causar sensibilización cutánea y la exposición repetida puede provocar reacciones alérgicas.
Los peligros reales y las precauciones necesarias dependen de la formulación; por lo tanto, consulte siempre la FDS del producto utilizado.
Los equipos de producción deben prestar atención a:
Protección cutánea: Utilice guantes y ropa protectora especificados en la ficha de datos de seguridad (SDS). Reemplace los guantes contaminados de inmediato.
Ventilación: Proporcione una ventilación adecuada en las estaciones de mezcla, llenado y curado según los requisitos de manipulación del producto.
Protección ocular: Proteja a los operadores contra salpicaduras de resina y contra la exposición directa o reflejada a la luz ultravioleta (UV).
Protección contra la luz: Utilice blindajes adecuados alrededor del equipo de curado para reducir la exposición innecesaria a la luz UV.
Instrucciones de trabajo: Asegúrese de que los operadores comprendan la manipulación segura, las medidas ante derrames, los procedimientos de limpieza y los requisitos de eliminación de residuos.
En la producción comercial, estos procedimientos deben incluirse en los planes de seguridad química y de formación de operadores del lugar de trabajo.
Antes de realizar un pedido mayor o comprometerse con un programa de producción, pruebe el proceso completo utilizando la resina, el molde y el equipo de curado previstos.
Una evaluación útil debe abarcar más que simplemente verificar si la superficie se vuelve dura.
| Punto de ensayo | Qué verificar |
|---|---|
| Curado completo | Inspeccionar la sección más gruesa en busca de material blando o no curado |
| Curado superficial | Verificar la persistencia de la pegajosidad tras el proceso de curado especificado |
| Estabilidad dimensional | Medir las características importantes comparándolas con las dimensiones aprobadas |
| Apariencia superficial | Verificar la transparencia, las burbujas, las marcas y otros defectos visibles |
| Consistencia del color | Comparar la pieza curada con una referencia aprobada |
| Dureza | Medir mediante el método correspondiente tras el curado especificado |
| Compatibilidad con el molde | Verificar problemas de curado o cambios visibles en el molde |
| Rendimiento de la lámpara | Registrar la configuración del equipo y las mediciones de intensidad pertinentes |
| Rendimiento envejecido | Evaluar la apariencia en condiciones representativas del uso previsto |
Los criterios de aceptación deben establecerse antes de realizar las pruebas. Por ejemplo, las tolerancias dimensionales y la variación aceptable de color dependen del producto y de los requisitos del cliente.
Para un nuevo molde o formulación, repetir la evaluación si cambia el espesor de la pieza, la carga de pigmento, la lámpara o el material del molde.
Una vez aprobado el proceso, registrar la categoría del producto, la información del lote, el procedimiento de mezcla o llenado (cuando corresponda), la configuración de la lámpara, el tiempo de exposición y los resultados de la inspección. Estos registros ayudan a mantener la coherencia cuando se fabrique nuevamente el mismo producto.
Un proveedor que apoye a los compradores de producción debe ser capaz de ofrecer más que un precio del producto y un frasco de muestra.
Antes de seleccionar un fabricante de resinas UV, analice con él los requisitos técnicos y de suministro de su aplicación.
Solicite la ficha técnica (TDS) y la ficha de datos de seguridad (SDS) del grado exacto del producto.
Según la aplicación, la información útil puede incluir viscosidad, longitud de onda recomendada, condiciones de curado, dureza, apariencia y otras propiedades relevantes.
Si su pieza tiene un requisito específico de espesor o color, explíqueselo al proveedor para que el grado propuesto pueda evaluarse en condiciones realistas.
Para la producción repetida, pregunte cómo controla el proveedor la calidad del producto entre lotes.
Asimismo, puede confirmar si están disponibles los números de lote, los registros de inspección y las muestras conservadas.
Las comprobaciones de calidad pertinentes deben acordarse según la especificación del producto y su uso previsto.
Elija el embalaje según su consumo previsto y sus disposiciones de almacenamiento.
Confirme los tamaños de envase disponibles, la cantidad mínima de pedido (MOQ), la vida útil, las condiciones de almacenamiento y el plazo de fabricación antes de realizar el pedido.
Si está desarrollando un producto de marca blanca, analice al mismo tiempo el diseño de la etiqueta, la compatibilidad del embalaje y los requisitos de documentación.
Algunos proyectos de producción requieren una viscosidad, un color, una respuesta de curado o un formato de embalaje específicos.
Analice estos requisitos con el proveedor antes de suponer que una calificación estándar existente los cumplirá. Cualquier ajuste propuesto debe evaluarse mediante pruebas con muestras y una especificación acordada.
En Jianghe, la gama de productos incluye resina UV, resina epoxi, caucho de silicona líquido y colorantes. El soporte OEM está disponible para productos adecuados, sujeto a revisión de la aplicación, evaluación de muestras y confirmación de los requisitos de producción.
Trabajar con un único proveedor para materiales relacionados también puede facilitar el análisis de la compatibilidad entre la resina, el molde y el colorante. No obstante, cada combinación debe someterse a prueba antes de su aprobación para la producción.
La resina UV puede ser una opción práctica para la fabricación en lotes pequeños cuando la geometría de la pieza, la formulación del material y el equipo de curado son compatibles.
Antes de seleccionar un producto, revise el espesor de la sección, el color, el material del molde y el acceso a la luz. Luego, confirme con el proveedor la longitud de onda recomendada y las condiciones de curado.
Una prueba de producción representativa es la mejor manera de evaluar si el material puede cumplir sus requisitos. Examine la pieza curada en todo su espesor, inspeccione su superficie y sus dimensiones, y registre las condiciones del proceso antes de aumentar el volumen de producción.
Jianghe suministra resinas UV y otros materiales industriales a base de resina para distintas aplicaciones de fabricación. Si está desarrollando un nuevo producto o comparando resinas UV con epoxi o PU, comparta con nuestro equipo las dimensiones de su pieza, el color del material, el tipo de molde, la cantidad objetivo y el equipo de curado.
Podemos revisar los requisitos de su aplicación y analizar juntos opciones de productos adecuados para la evaluación de muestras.
Solicite una muestra de resina UV o una consulta técnica
Explorar nuestro Resina UV Productos
Explorar Caucho de silicona líquida para la fabricación de moldes
 Noticias destacadas

Soluciones de materiales respaldadas por fábrica para fabricantes, marcas y distribuidores de todo el mundo. Nos especializamos en caucho de silicona líquida, resina epoxi, materiales para pisos y productos relacionados, ofreciendo fabricación confiable, personalización OEM y suministro global estable.
Copyright © 2026 Shenzhen Jianghe New Materials Technology Co., Ltd.All rights reserved. POLÍTICA DE PRIVACIDAD
 EN