Room 1008, Building 1, Cofco Yunjing, Martin Street, Heshui Kou Community, Guangming +86-13418798686 [email protected]
La résine UV est souvent choisie pour une raison principale : elle peut polymériser beaucoup plus rapidement que les systèmes époxy conventionnels, à condition que le matériau, la source lumineuse et la conception de la pièce soient correctement adaptés.
Pour les fabricants travaillant avec de petits composants, des pièces décoratives ou des séries courtes, cela peut faire une différence notable sur les délais de production. Les pièces peuvent être polymérisées et manipulées sans attendre un long cycle de polymérisation à température ambiante.
Toutefois, la résine UV ne convient pas à toutes les applications de moulage ou de revêtement. La lumière doit atteindre les zones devant polymériser, et la formulation de la résine doit être compatible avec la lampe utilisée. L’épaisseur de la pièce, sa couleur, le matériau du moule et les conditions de production peuvent tous influencer le résultat.
Pour les fabricants envisageant d’utiliser la résine UV dans le cadre d’une production en petites séries, ces facteurs doivent être évalués avant d’investir dans des matériaux, des moules et des équipements de polymérisation.
Ce guide explique les domaines d’application courants des résines UV, les limites à prendre en compte et les essais permettant de déterminer si elles conviennent à votre procédé de production.
La résine UV est un matériau durcissable par la lumière. Elle contient des photoinitiateurs qui réagissent à une lumière située dans une plage de longueurs d’onde précise. Lorsqu’ils sont exposés à une source lumineuse adaptée, ces photoinitiateurs déclenchent une réaction chimique entraînant le durcissement de la résine.
Contrairement à de nombreux systèmes époxy conventionnels, qui durcissent grâce à une réaction entre deux composants, la résine UV est généralement fournie sous forme de formulation prête à l’emploi, qui durcit lorsqu’elle est exposée à une lumière appropriée.
Les performances réelles de durcissement dépendent de la formulation de la résine et des conditions de traitement.
Plusieurs facteurs revêtent une importance particulière.
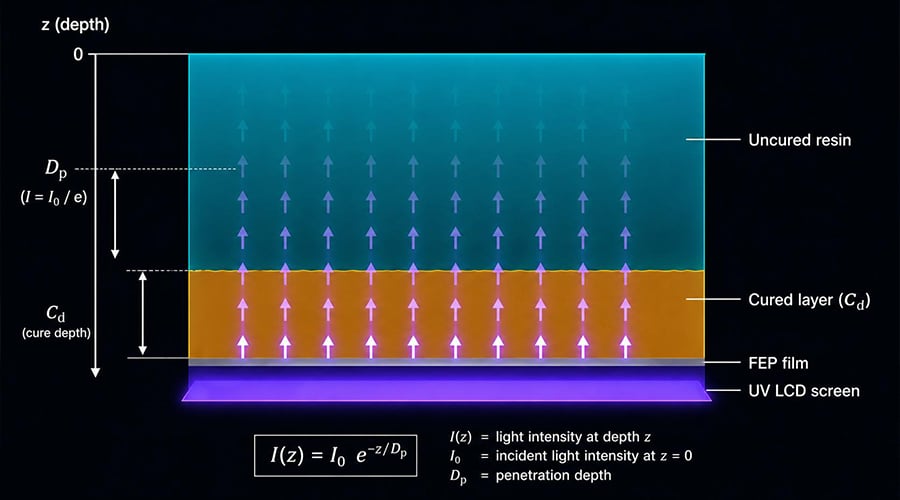
La lumière doit atteindre la résine pour que la réaction de durcissement puisse se produire. Dans une coulée épaisse, la surface peut durcir tandis que la matière située plus en profondeur reçoit une quantité insuffisante de lumière.
Cela peut laisser une zone molle ou partiellement non polymérisée à l’intérieur de la pièce finie, même lorsque la surface extérieure semble solide.
Pour cette raison, la résine UV est généralement plus facile à utiliser sur des sections minces ou des pièces présentant des géométries relativement simples. Les sections plus épaisses nécessitent une évaluation attentive de la transmission lumineuse de la résine et des conditions de polymérisation recommandées.
Ne supposez pas qu’une augmentation du temps d’exposition résoudra systématiquement un problème de polymérisation incomplète. Si la lumière ne parvient pas au matériau, une exposition plus longue pourrait ne pas produire le résultat requis.
La couleur influence la façon dont la lumière se propage dans une résine.
Les formulations transparentes ou légèrement teintées laissent généralement passer davantage de lumière que les matériaux fortement pigmentés. Les formulations blanches, opaques ou foncées peuvent absorber ou diffuser la lumière, rendant ainsi plus difficile la polymérisation des sections profondes.
Ceci est particulièrement important lors du développement de produits de résine UV colorés. Une formulation qui polymérise bien à l’état transparent peut présenter un comportement différent une fois des pigments ajoutés.
Tester la formulation réelle de la couleur à l’épaisseur prévue avant de l’approuver pour la production.
Certaines formulations de résines UV peuvent développer une surface collante lorsqu’elles sont exposées à l’air pendant la polymérisation. Ce phénomène est couramment lié à l’inhibition par l’oxygène, qui interfère avec la réaction de polymérisation à la surface exposée.
L’intensité de cet effet varie selon la formulation et les conditions de polymérisation. Selon le produit concerné, il peut être atténué par une méthode de post-polymérisation adaptée, un environnement de traitement différent ou une étape approuvée de finition de surface.
Si la surface reste collante après polymérisation, consulter les instructions de traitement du fabricant avant de modifier les paramètres de la lampe ou d’appliquer une exposition supplémentaire.
La polymérisation UV peut générer de la chaleur au cours de la réaction chimique. La quantité de chaleur produite dépend de la formulation, du volume de résine, des conditions d’exposition et de la géométrie de la pièce.
Dans certaines applications, une chaleur excessive peut provoquer une déformation, des fissures ou d’autres défauts.
Cela doit être pris en compte lors du développement de pièces moulées plus grandes ou de pièces comportant des sections d’épaisseurs différentes. Un procédé qui fonctionne bien sur un petit échantillon peut ne pas produire le même résultat lorsque le volume de matériau augmente.
Le moule constitue une composante essentielle du procédé de durcissement UV, mais il est parfois négligé pendant le développement du produit.
Si la lumière doit traverser le moule avant d’atteindre la résine, le matériau du moule doit transmettre la longueur d’onde concernée. Un moule métallique opaque bloquera la lumière, tandis que des matériaux transparents peuvent la laisser passer dans une mesure variable.
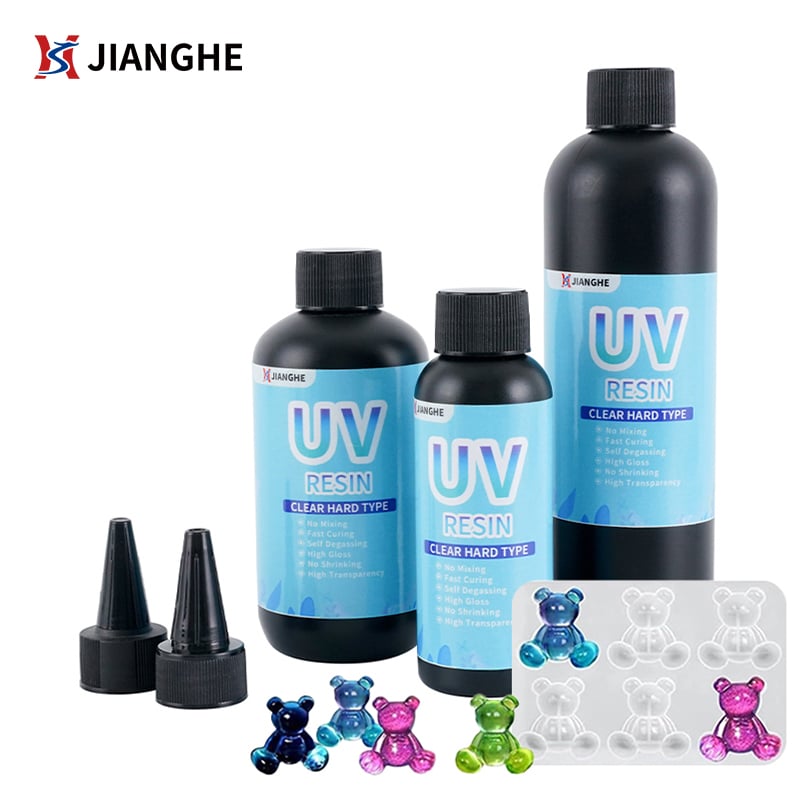
Les moules en silicone sont utilisés dans de nombreuses applications de moulage de petites pièces, car ils sont flexibles et permettent de reproduire des formes détaillées. Toutefois, tous les moules en silicone ne possèdent pas les mêmes propriétés optiques.
La transparence, la couleur, l’épaisseur et l’état du moule peuvent influencer la quantité de lumière atteignant la résine.
Un moule transparent peut transmettre la lumière plus efficacement qu’un moule trouble ou fortement coloré. L’épaisseur du moule ainsi que la longueur d’onde de la lumière de polymérisation doivent également être prises en compte.
Si un moule a été utilisé à plusieurs reprises, inspectez-le afin de détecter toute modification de sa transparence, tout dommage de surface ou toute accumulation de matériau. Ces modifications peuvent affecter le processus de polymérisation.
Si vous prévoyez d’utiliser un moule en silicone avec une résine UV, testez cette combinaison à l’aide de la résine et de la qualité de moule réellement prévues.
Les différentes formulations de silicone présentent des caractéristiques de compatibilité distinctes. Ne supposez pas qu’un moule adapté à une résine UV fonctionnera automatiquement avec une autre formulation.
Un petit essai utilisant le moule, la résine et la lampe de polymérisation prévus permet de détecter d’éventuels problèmes avant le début de la production.
La forme du moule influence également la polymérisation.
Des creux, des cavités profondes et des sous-dépouilles peuvent créer des zones recevant moins de lumière. Une lampe positionnée directement au-dessus d’un moule ouvert peut bien polymériser la surface exposée tout en laissant des zones ombragées insuffisamment polymérisées.
Lors de l’évaluation d’une nouvelle pièce, tenez compte de la façon dont la lumière atteindra l’ensemble de la section en résine, et pas seulement la surface visible.
La sélection d’une lampe de polymérisation doit se faire en fonction des exigences techniques de la résine. La puissance indiquée sur une lampe ne suffit pas à déterminer si elle permettra de polymériser un produit donné.
Avant de choisir un équipement, vérifiez les informations suivantes.
Les différentes formulations de résines UV sont conçues pour réagir à des longueurs d’onde spécifiques.
Les systèmes de polymérisation LED courants fonctionnent principalement aux alentours de 365 nm, 395 nm ou 405 nm, mais ces longueurs d’onde ne sont pas interchangeables pour toutes les formulations.
Renseignez-vous auprès du fournisseur de résine sur la plage de longueurs d’onde recommandée pour la référence spécifique. Vérifiez ensuite si le spectre d’émission de la lampe est adapté.
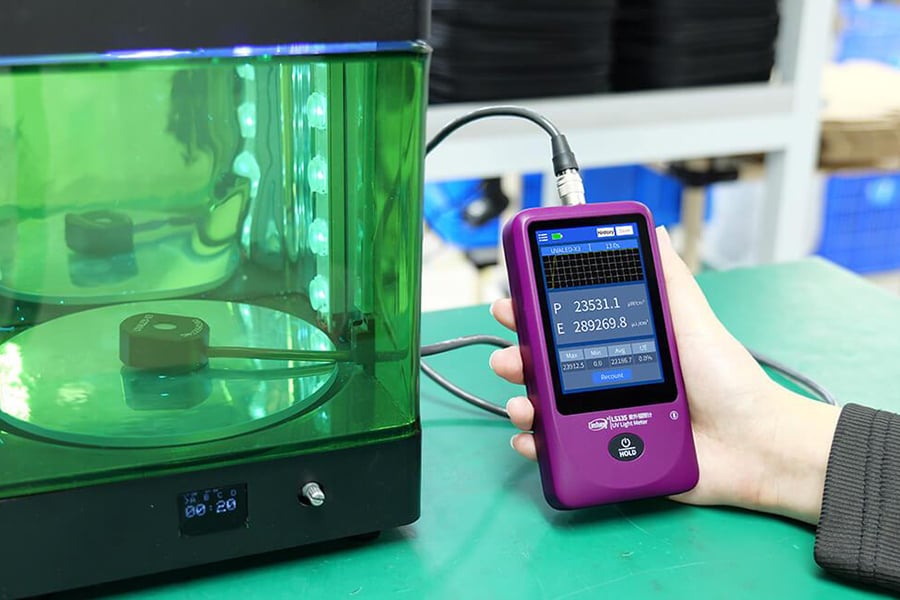
L’intensité lumineuse à la surface de travail influence la quantité d’énergie délivrée à la résine.
La puissance nominale d’une lampe ne reflète pas nécessairement l’intensité atteignant le moule. La distance, la conception de la lampe, les réflecteurs et la taille de la zone de polymérisation peuvent tous influencer le résultat.
Lorsque la constance de la production est essentielle, mesurer l’intensité à la position réelle de travail fournit une référence utile.
Le temps d’exposition doit être déterminé par des essais réalisés avec la résine sélectionnée, la lampe et la géométrie de la pièce.
Une durée d’exposition plus longue peut compenser une intensité lumineuse plus faible, mais ne compense pas un accès lumineux insuffisant ou une longueur d’onde inadaptée.
Pour les pièces plus grandes, vérifiez si la lampe assure une couverture uniforme sur l’ensemble de la zone de polymérisation. Une exposition inégale peut entraîner des différences de dureté de surface ou de performance de polymérisation entre le centre et les bords d’une pièce.
Le rendement d’un système de polymérisation peut évoluer au fil du temps. La performance des LED, les réflecteurs souillés, les composants endommagés et les modifications de la position de la lampe peuvent affecter le procédé.
Si les résultats de polymérisation deviennent incohérents, vérifiez à la fois l’équipement et la résine.
Enregistrer les paramètres initiaux de la lampe et, dans la mesure du possible, l’intensité mesurée fournit aux équipes de production une référence pour les inspections futures.
La résine UV peut s’avérer utile en production par petites séries lorsque la conception de la pièce et les conditions de polymérisation sont adaptées.
Les applications suivantes méritent d’être évaluées.
La résine UV peut convenir à de petites pièces décoratives, à des plaques minces, à des composants transparents et à d’autres produits dont les sections permettent à la lumière d’atteindre le matériau.
Elle peut également être envisagée pour des applications de revêtement de surface ou de surfaçage (dome), lorsque l’épaisseur de la couche de résine est relativement faible et que l’équipement de polymérisation permet une exposition adéquate.
Les fabricants produisant des modèles variés en quantités relativement faibles peuvent tirer profit du cycle de durcissement court.
Un dispositif de durcissement UV adapté peut soutenir la fabrication d’échantillons, de petites séries de production et de commandes sur mesure, sans nécessiter les mêmes dispositions de durcissement que certaines résines à durcissement plus long.
Toutefois, l’efficacité de production dépend encore du temps de préparation, de remplissage, de positionnement, de durcissement, d’inspection et de manutention.
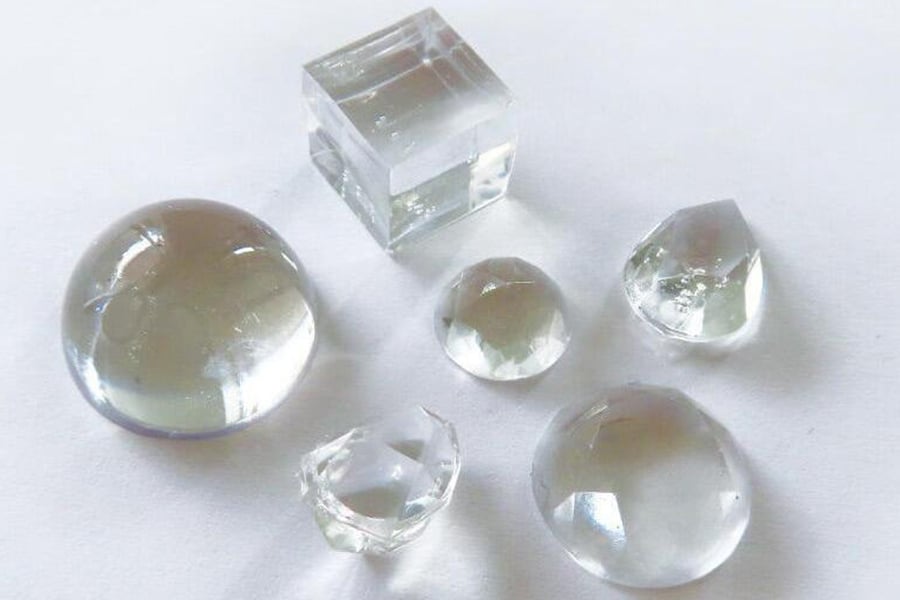
Les formulations de résine UV transparentes et translucides sont souvent envisagées pour les produits dont l’apparence et la transparence revêtent une importance particulière.
Cela inclut notamment de petits composants décoratifs transparents, des étiquettes bombées et certaines applications d’encapsulation.
L’apparence finale dépend de la formulation, de l’état du moule, de la préparation de la surface et du procédé de durcissement. Des essais sur échantillons restent indispensables avant la production.
La résine UV peut également s’avérer utile lorsqu’un client doit évaluer un échantillon rapidement.
Un fabricant peut être en mesure de produire un échantillon durci dans un cycle de traitement plus court que celui requis par certains systèmes de résine conventionnels. Cela peut faciliter les premiers examens de conception et l’approbation client.
L’échantillon doit toutefois rester représentatif du matériau et du procédé de production prévus. Un prototype réussi ne garantit pas automatiquement qu’une pièce plus grande ou plus complexe durcira de la même manière.
La résine UV présente des limites pratiques. Dans certaines applications, un autre matériau peut s’avérer plus adapté.
| Application ou condition | Que prendre en compte | Alternative à évaluer |
|---|---|---|
| Moulages épais | La lumière peut ne pas atteindre le centre de la pièce | Époxy pour moulage ou résine PU appropriée |
| Couleurs blanches opaques ou sombres | Les pigments peuvent réduire la pénétration de la lumière | Époxy ou une autre formulation adaptée |
| Grandes surfaces à recouvrir | La couverture de la lampe et l’uniformité de l’exposition peuvent être difficiles à maîtriser | Systèmes époxy autonivelants |
| Cavités profondes et sous-dépouilles complexes | Certaines zones peuvent rester dans l’ombre | Une résine de moulage adaptée et un système de moule |
| Moules métalliques ou opaques | La lumière ne peut pas traverser le moule | Modifier l’outillage ou le système de durcissement |
| Temps de remplissage ou de travail long | Le matériau peut commencer à durcir avant que le remplissage ne soit terminé | Un système de résine avec un temps de travail plus long |
| Applications présentant des exigences thermiques spécifiques | Les performances doivent être vérifiées par rapport aux conditions d’utilisation | Grade d’époxy, de polyuréthane ou de silicone adapté |
| Collage structurel | L’adhérence et les performances mécaniques doivent répondre aux exigences de conception | Adhésif époxy ou polyuréthane destiné à l’ingénierie |
Les alternatives figurant dans ce tableau constituent des points de départ pour l’évaluation, et non des remplacements automatiques. Le matériau final doit être sélectionné en fonction de la conception de la pièce, des propriétés requises et des conditions de fonctionnement.
Le développement des couleurs nécessite une attention particulière lorsqu’on travaille avec des résines UV.
L’ajout de pigment modifie plus que l’apparence du matériau. Il peut également influencer la quantité de lumière atteignant la résine pendant la polymérisation.
Une couleur qui fonctionne sur un échantillon mince peut ne pas polymériser correctement dans une section plus épaisse. Cela est particulièrement important pour les couleurs opaques et foncées.
Avant d’approuver une formulation colorée, prenez en compte les points suivants :
Testez chaque couleur à la teneur en pigment prévue.
Utilisez le moule réel et l’épaisseur de pièce prévus pour la production.
Vérifiez le résultat de la polymérisation sur toute l’épaisseur de la section, et non seulement à la surface.
Notez le type de pigment et la teneur utilisée dans l’échantillon approuvé.
Répétez le test si le fournisseur ou la référence du pigment change.
Vérifiez si la couleur reste constante après durcissement et stockage.
Les couleurs blanches et autres opaques peuvent nécessiter un développement de formulation plus poussé que les produits transparents ou légèrement teintés.
Si vous produisez des résines époxy, du caoutchouc silicone liquide ainsi que des résines UV, conservez des standards de couleur distincts pour chaque système de matériau. Le même nom de pigment ne garantit pas un développement de couleur identique ni une compatibilité identique entre différentes formulations.
Pour les produits en résine UV transparente, la transparence initiale ne constitue qu’une partie de l’évaluation du produit.
Des changements de couleur peuvent survenir pendant le stockage ou l’utilisation, selon la formulation de la résine, les conditions de durcissement et l’environnement environnant.
Les facteurs susceptibles d’influencer le jaunissement comprennent la composition chimique de la résine, le système de photoinitiateur, l’exposition à la lumière UV, la température et les conditions d’emploi.
Pour les produits dont l’apparence est importante, ne vous fiez pas uniquement à des descriptions telles que « non jaunissant » ou « résistant aux UV ».
À la place, demandez au fournisseur les informations disponibles sur la stabilité des couleurs et les conditions dans lesquelles elles ont été évaluées.
Vous pouvez également préparer des échantillons représentatifs et comparer leur apparence sur une période définie. Si le produit fini sera exposé à la lumière solaire, incluez un essai d’exposition approprié dans l’évaluation du produit.
Toute allégation marketing relative à la résistance au jaunissement doit correspondre aux preuves disponibles pour la nuance spécifique du produit.
Des procédures de sécurité doivent être mises en place avant l’introduction de résines UV dans une zone de production.
De nombreuses résines durcissables par UV contiennent des ingrédients à base d’acrylates. Certains acrylates peuvent provoquer une sensibilisation cutanée, et une exposition répétée peut entraîner des réactions allergiques.
Les dangers réels et les précautions requises dépendent de la formulation ; consultez donc toujours la fiche de données de sécurité (FDS) du produit utilisé.
Les équipes de production doivent prêter attention aux points suivants :
Protection cutanée : Utiliser des gants et des vêtements de protection spécifiés dans la fiche de données de sécurité (FDS). Remplacer immédiatement les gants contaminés.
Aération : Assurer une ventilation adéquate aux postes de mélange, de remplissage et de durcissement, conformément aux exigences de manipulation du produit.
Protection des yeux : Protéger les opérateurs contre les projections de résine ainsi que contre l’exposition directe ou réfléchie aux rayons UV.
Protection contre la lumière : Utiliser un blindage adapté autour des équipements de durcissement afin de réduire toute exposition inutile aux rayons UV.
Instructions de travail : Veiller à ce que les opérateurs comprennent les modalités de manipulation sécurisée, les procédures d’intervention en cas de déversement, de nettoyage et d’élimination des déchets.
Dans le cadre d’une production commerciale, ces procédures doivent être intégrées aux dispositions de sécurité chimique et aux programmes de formation des opérateurs sur le lieu de travail.
Avant de passer une commande plus importante ou de s’engager sur un calendrier de production, tester l’intégralité du procédé à l’aide de la résine, du moule et des équipements de durcissement prévus.
Une évaluation utile doit porter sur davantage que la simple prise de dureté de la surface.
| Élément de Test | Éléments à vérifier |
|---|---|
| Cuisson complète | Inspecter la section la plus épaisse pour détecter tout matériau mou ou non durci |
| Durcissement de surface | Vérifier la présence d’une adhérence persistante après le procédé de durcissement spécifié |
| Stabilité dimensionnelle | Mesurer les caractéristiques importantes par rapport aux cotes approuvées |
| Apparence de surface | Vérifier la clarté, les bulles, les marques et autres défauts visibles |
| Cohérence des couleurs | Comparer la pièce durcie avec une référence approuvée |
| Dureté | Effectuer la mesure selon la méthode appropriée après le durcissement spécifié |
| Compatibilité avec le moule | Vérifier l’existence de problèmes de durcissement ou de modifications visibles du moule |
| Performance de la lampe | Enregistrer les paramètres de l’équipement et les mesures d’intensité pertinentes |
| Performance en vieillissement | Évaluer l’apparence dans des conditions représentatives de l’utilisation prévue |
Les critères d’acceptation doivent être établis avant les essais. Par exemple, les tolérances dimensionnelles et les variations acceptables de couleur dépendent du produit et des exigences du client.
Pour un nouveau moule ou une nouvelle formulation, répéter l’évaluation si l’épaisseur de la pièce, la charge pigmentaire, la lampe ou le matériau du moule change.
Une fois le procédé approuvé, enregistrer la référence du produit, les informations de lot, la procédure de mélange ou de remplissage le cas échéant, les paramètres de la lampe, la durée d’exposition et les résultats de l’inspection. Ces enregistrements permettent de maintenir la cohérence lors de la fabrication ultérieure du même produit.
Un fournisseur qui soutient les acheteurs de production doit pouvoir offrir plus qu’un simple prix de produit et un flacon échantillon.
Avant de sélectionner un fabricant de résine UV, discuter des exigences techniques et logistiques de votre application.
Demandez la fiche technique (TDS) et la fiche de données de sécurité (SDS) de la référence exacte du produit.
Selon l’application, des informations utiles peuvent inclure la viscosité, la longueur d’onde recommandée, les conditions de durcissement, la dureté, l’apparence et d’autres propriétés pertinentes.
Si votre pièce présente une épaisseur ou une teinte spécifique, précisez-le au fournisseur afin que la référence proposée puisse être évaluée dans des conditions réalistes.
Pour une production répétée, demandez comment le fournisseur contrôle la qualité du produit d’un lot à l’autre.
Vous souhaiterez peut-être également confirmer la disponibilité des numéros de lot, des rapports d’inspection et des échantillons conservés.
Les contrôles qualité pertinents doivent être convenus en fonction de la spécification produit et de son usage prévu.
Choisissez l’emballage en fonction de votre consommation prévue et de vos modalités de stockage.
Avant de passer commande, vérifiez les tailles d’emballage disponibles, la quantité minimale commandable (MOQ), la durée de conservation, les conditions de stockage et le délai de fabrication.
Si vous développez un produit sous marque privée, discutez simultanément de la conception de l’étiquette, de la compatibilité de l’emballage et des exigences en matière de documentation.
Certains projets de production exigent une viscosité, une couleur, une réaction de durcissement ou un format d’emballage particuliers.
Discutez de ces exigences avec le fournisseur avant de supposer qu’une référence standard existante y répondra. Tout ajustement proposé doit être évalué par des essais sur échantillons et une spécification convenue.
Chez Jianghe, la gamme de produits comprend des résines UV, des résines époxy, du caoutchouc silicone liquide et des colorants. Un soutien OEM est disponible pour les produits adaptés, sous réserve d’un examen de l’application, d’une évaluation d’échantillons et de la confirmation des exigences de production.
Travailler avec un seul fournisseur pour des matériaux connexes peut également faciliter la discussion sur la compatibilité entre la résine, le moule et le colorant. Toutefois, chaque combinaison doit encore faire l’objet d’essais avant d’être approuvée pour la production.
La résine UV peut constituer une option pratique pour la fabrication en petites séries, à condition que la géométrie de la pièce, la formulation du matériau et l’équipement de polymérisation soient compatibles.
Avant de sélectionner un produit, examinez l’épaisseur de la section, la couleur, le matériau du moule et l’accès à la lumière. Ensuite, confirmez avec le fournisseur la longueur d’onde recommandée ainsi que les conditions de polymérisation.
Un essai de production représentatif constitue la meilleure méthode pour évaluer si le matériau répond à vos exigences. Vérifiez la pièce polymérisée sur toute son épaisseur, inspectez sa surface et ses dimensions, et consignez les conditions de procédure avant d’augmenter le volume de production.
Jianghe fournit des résines UV et d’autres résines industrielles destinées à diverses applications de fabrication. Si vous développez un nouveau produit ou si vous comparez une résine UV à une résine époxy ou polyuréthane (PU), communiquez à notre équipe les dimensions de votre pièce, la couleur du matériau, le type de moule, la quantité cible et l’équipement de polymérisation.
Nous pouvons analyser les exigences de votre application et discuter des options de produits adaptés pour une évaluation d’échantillons.
Demander un échantillon de résine UV ou une consultation technique
Nous avons une Résine UV Produits
Explorer Caoutchouc silicone liquide pour la fabrication de moules
 Actualités chaudes

Solutions matérielles soutenues par l’usine, destinées aux fabricants, aux marques et aux distributeurs du monde entier. Nous sommes spécialisés dans le caoutchouc silicone liquide, les résines époxy, les matériaux de revêtement de sol et les produits connexes, offrant une fabrication fiable, une personnalisation OEM et une fourniture mondiale stable.
Copyright © 2026 Shenzhen Jianghe New Materials Technology Co., Ltd.All rights reserved. Politique de confidentialité
 EN