EN
HIZLI BAĞLANTILAR
Room 1008, Building 1, Cofco Yunjing, Martin Street, Heshui Kou Community, Guangming +86-13418798686 [email protected]
UV reçinesi, genellikle tek bir temel nedenden dolayı tercih edilir: malzeme, ışık kaynağı ve parça tasarımı doğru şekilde eşleştirildiğinde geleneksel epoksi sistemlerine kıyasla çok daha hızlı sertleşebilir.
Küçük bileşenler, dekoratif parçalar veya kısa üretim serileriyle çalışan üreticiler için bu durum üretim süresinde belirgin bir fark yaratabilir. Parçalar, uzun bir oda sıcaklığı sertleşme döngüsünü beklemeye gerek kalmadan sertleştirilebilir ve işlenebilir.
Ancak UV reçinesi her döküm veya kaplama uygulaması için uygun değildir. Sertleşmesi gereken bölgelere ışığın ulaşması gerekir ve reçine formülasyonu kullanılan lamba ile uyumlu olmalıdır. Parça kalınlığı, renk, kalıp malzemesi ve üretim koşulları tümü sonuçları etkileyebilir.
Küçük parti üretim için UV reçinesi düşünmekte olan üreticiler, malzemeler, kalıplar ve sertleştirme ekipmanlarına yatırım yapmadan önce bu faktörleri değerlendirmelidir.
Bu kılavuz, UV reçinesinin yaygın olarak nerede kullanıldığını, dikkat edilmesi gereken sınırlamaları ve üretim sürecinize uygun olup olmadığını belirlemenize yardımcı olabilecek testleri açıklar.
UV reçinesi, ışıkla sertleşebilen bir maddedir. Belirli bir dalga boyu aralığında ışığa tepki veren fotoinitiatörler içerir. Uygun bir ışık kaynağına maruz kaldığında bu fotoinitiatörler, reçinenin sertleşmesine neden olan kimyasal bir reaksiyon başlatır.
İki bileşen arasındaki reaksiyonla sertleşen birçok geleneksel epoksi sisteminin aksine, UV reçinesi genellikle uygun ışığa maruz kaldığında sertleşen, doğrudan kullanıma hazır bir formülasyon olarak temin edilir.
Gerçek kürleme performansı, reçine formülasyonuna ve işlenme koşullarına bağlıdır.
Birkaç faktör özellikle önemlidir.
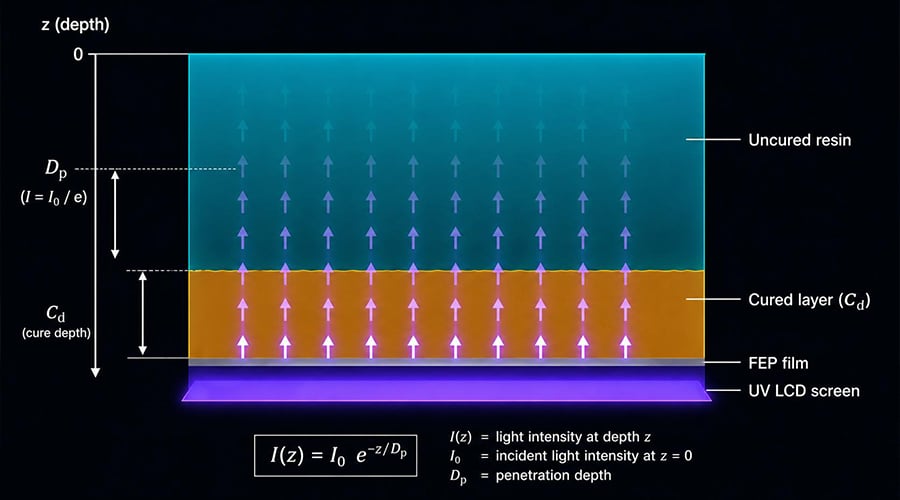
Kürleme reaksiyonunun gerçekleşebilmesi için ışığın reçineye ulaşması gerekir. Kalın bir dökümde yüzey sertleşebilirken, daha derinlerdeki malzeme yeterli ışığı alamaz.
Bu, dış yüzeyin sağlam görünse bile, tamamlanmış parçanın içinde yumuşak veya kısmen sertleşmemiş bir bölge bırakabilir.
Bu nedenle UV reçinesi, genellikle ince kesitlerde veya görece basit geometrilere sahip parçalarda kullanmak daha kolaydır. Daha kalın kesitler, reçinenin ışık geçirgenliği ve önerilen sertleştirme koşulları açısından dikkatli bir değerlendirme gerektirir.
Eksik sertleşmeyi her zaman çözmek için maruziyet süresini artırmayı varsaymayın. Işık malzemeye ulaşamıyorsa daha uzun bir maruziyet gerekli sonucu vermeyebilir.
Renk, ışığın bir reçine içinde nasıl ilerlediğini etkiler.
Şeffaf ve hafifçe renklendirilmiş formülasyonlar, yoğun olarak pigmentlenmiş malzemelere kıyasla genellikle daha fazla ışığı geçirir. Beyaz, mat ve koyu renkli formülasyonlar ışığı emebilir veya saçılmasına neden olabilir; bu da daha derin kesitlerin sertleştirilmesini zorlaştırır.
Bu durum, renkli UV reçinesi ürünleri geliştirilirken özellikle önemlidir. Şeffaf halde iyi sertleşen bir formülasyon, pigmentler eklendikten sonra farklı davranabilir.
Üretim onayı vermeden önce, renk formülasyonunun istenen kalınlıkta gerçek performansını test edin.
Bazı UV reçine formülasyonları, kürleme sırasında havaya maruz kaldıklarında yapışkan bir yüzey oluşturabilir. Bu durum genellikle, açık yüzeydeki kürleme reaksiyonunu engelleyen oksijen engellemesi ile ilişkilidir.
Bu etki, formülasyona ve kürleme koşullarına göre değişir. Ürün türüne bağlı olarak, uygun bir son kürleme yöntemi, farklı bir işlem ortamı veya onaylı bir yüzey bitirme işlemiyle giderilebilir.
Kürleme sonrası yüzey hâlâ yapışkansa, lamba ayarlarını değiştirmek veya ekstra maruziyet uygulamak yerine üreticinin işlem talimatlarını kontrol edin.
UV kürleme, kimyasal reaksiyon gerçekleşirken ısı üretebilir. Üretilen ısı miktarı, formülasyona, reçine hacmine, maruziyet koşullarına ve parçanın geometrisine bağlıdır.
Bazı uygulamalarda aşırı ısı deformasyona, çatlamaya veya diğer kusurlara neden olabilir.
Daha büyük döküm parçaları veya farklı kalınlıklarda kesitlere sahip parçalar geliştirilirken bu durum göz önünde bulundurulmalıdır. Küçük bir numune için iyi çalışan bir süreç, malzeme hacmi arttığında aynı sonucu vermeyebilir.
UV ile sertleşme sürecinde kalıp önemli bir bileşendir; ancak ürün geliştirme sırasında bazen göz ardı edilir.
Işın, reçineye ulaşmadan önce kalıptan geçmesi gerekiyorsa, kalıp malzemesi ilgili dalga boyunu iletmelidir. Opak bir metal kalıp ışığı tamamen engellerken, şeffaf malzemeler ışığın geçişine değişken derecelerde izin verebilir.
Silikon kalıplar, esnek olmaları ve ayrıntılı şekilleri doğru şekilde aktarabilmeleri nedeniyle birçok küçük parça döküm uygulamasında kullanılır. Ancak her silikon kalıp aynı optik özelliklere sahip değildir.
Kalıbın şeffaflığı, rengi, kalınlığı ve durumu, reçineye ulaşan ışık miktarını etkileyebilir.
Berrak bir kalıp, bulutlu veya yoğun renkli bir kalıba kıyasla ışığı daha etkili iletebilir. Kalıbın kalınlığı ve kürleme ışığının dalga boyu da dikkate alınmalıdır.
Bir kalıp tekrarlı olarak kullanılmışsa, şeffaflıkta meydana gelen değişiklikleri, yüzey hasarlarını ve malzeme birikimini kontrol edin. Bu değişiklikler kürleme sürecini etkileyebilir.
UV reçinesiyle silikon kalıp kullanmayı planlıyorsanız, gerçek reçineyi ve kalıbın sınıfını kullanarak bu kombinasyonu test edin.
Farklı silikon formülasyonlarının uyumluluk özellikleri de farklı olabilir. Bir UV reçinesi için uygun olan bir kalıbın, başka bir formülasyonla otomatik olarak çalışacağını varsaymayın.
Hedeflenen kalıp, reçine ve kürleme lambasıyla yapılan küçük bir deneme, üretim başlamadan önce sorunları tespit etmenize yardımcı olabilir.
Kalıbın şekli de kürleme sürecini etkiler.
Kesikler, derin boşluklar ve alttan kesimler, daha az ışık alan bölgeler oluşturabilir. Açık bir kalıp üzerine doğrudan yerleştirilen bir lamba, görünür yüzeyi iyi kürleyebilirken gölgeli bölgelerin yetersiz kürlenmesine neden olabilir.
Yeni bir parça değerlendirilirken, yalnızca görünür yüzeye değil, reçinenin tamamına ulaşacak şekilde ışığın nasıl yayılacağını göz önünde bulundurun.
Bir kürleme lambası, reçinenin teknik gereksinimlerine göre seçilmelidir. Bir lambanın üzerinde basılı olan watt değeri, belirli bir ürünün kürlenip kürlenmeyeceğini belirlemek için yeterli değildir.
Ekipman seçmeden önce aşağıdaki bilgileri doğrulayın.
Farklı UV reçine formülleri, belirli dalga boylarına tepki verecek şekilde tasarlanmıştır.
Yaygın LED kürleme sistemleri genellikle 365 nm, 395 nm veya 405 nm civarında çalışır; ancak bu dalga boyları her formül için birbirinin yerine kullanılamaz.
Reçine tedarikçinizden, belirli ürün sınıfı için hangi dalga boyu aralığının önerildiğini sorun. Ardından lambanın yayma spektrumunun uygun olup olmadığını kontrol edin.
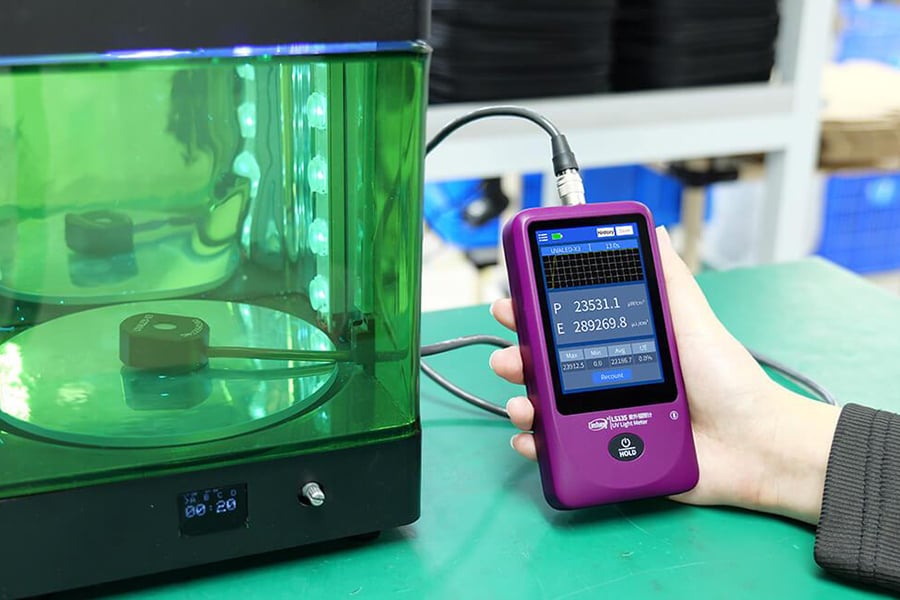
Çalışma yüzeyindeki ışık şiddeti, reçineye iletilen enerji miktarını etkiler.
Bir lambanın belirtilen çıkış gücü, kalıba ulaşan şiddeti mutlaka yansıtmaz. Mesafe, lamba tasarımı, yansıtıcılar ve kürleme alanının boyutu sonuçları etkileyebilir.
Üretim tutarlılığı önemliyse, gerçek çalışma konumunda şiddeti ölçmek yararlı bir referans sağlayabilir.
Maruz kalma süresi, seçilen reçine, lamba ve parça geometrisiyle yapılan testlerle belirlenmelidir.
Daha düşük ışık şiddeti durumunda daha uzun maruz kalma süresi yardımcı olabilir; ancak bu, zayıf ışık erişimi veya uygun olmayan dalga boyunu telafi etmez.
Daha büyük parçalar için lambanın kürleme alanının tamamında tutarlı kaplama sağlayıp sağlamadığını kontrol edin. Eşit olmayan maruziyet, bir parçanın merkezi ile kenarları arasında yüzey sertliği veya kürleme performansı açısından farklara neden olabilir.
Bir sertleştirme sisteminin çıkışı zaman içinde değişebilir. LED performansı, kirli yansıtıcılar, hasar görmüş bileşenler ve lamba konumundaki değişiklikler süreç üzerinde etki yaratabilir.
Eğer sertleştirme sonuçları tutarsız hâle gelirse, ekipmanı ve reçineyi de kontrol edin.
Başlangıç lamba ayarlarını ve mümkünse ölçülen şiddeti kaydetmek, üretim ekiplerinin gelecekteki denetimler için bir referans oluşturmasını sağlar.
Parça tasarımı ve sertleştirme koşulları uygun olduğunda UV reçinesi küçük parti üretimde faydalı olabilir.
Aşağıdaki uygulamalar değerlendirmeye değerdir.
UV reçinesi, küçük dekoratif parçalar, ince plakalar, şeffaf bileşenler ve ışığın malzemeye ulaşmasına izin veren kesitlere sahip diğer ürünler için uygun olabilir.
Reçine katmanı nispeten inceyse ve sertleştirme ekipmanı uygun maruziyeti sağlayabiliyorsa, yüzey kaplama ve kabartma (doming) uygulamaları için de değerlendirilebilir.
Nispeten küçük miktarlarda farklı tasarımlar üreten üreticiler, kısa kürleme döngüsünden yararlanabilir.
Uygun bir UV kürleme düzeni, bazı daha uzun kürleme süresine sahip reçine sistemlerinde gerekli olan aynı kürleme düzenlerini gerektirmeden ürün örneklemesi, küçük üretim partileri ve özel siparişleri destekleyebilir.
Ancak üretim verimliliği hâlâ hazırlık, doldurma, yerleştirme, kürleme, muayene ve işleme sürelerine bağlıdır.
Şeffaf ve yarı saydam UV reçine formülasyonları, görünüm ve şeffaflık önemli olduğu ürünler için sıklıkla tercih edilir.
Bunlara örnek olarak küçük şeffaf dekoratif bileşenler, kabartılı etiketler ve seçilmiş kapsülleme uygulamaları verilebilir.
Son görünüm, formülasyona, kalıp durumuna, yüzey hazırlığına ve kürleme sürecine bağlıdır. Üretimden önce hâlâ örnek testleri yapılması gerekmektedir.
UV reçine, bir müşteri hızlıca bir örnek değerlendirmesi yapması gerektiğinde de faydalı olabilir.
Bir üretici, bazı geleneksel reçine sistemlerine kıyasla daha kısa bir işlem döngüsü içinde sertleşmiş bir örnek üretebilir. Bu durum, erken tasarım incelemeleri ve müşteri onayları açısından yardımcı olabilir.
Örnek, hedeflenen üretim malzemesini ve sürecini yine de temsil etmelidir. Başarılı bir prototip, daha büyük veya daha karmaşık bir parçanın aynı şekilde sertleşeceğini otomatik olarak teyit etmez.
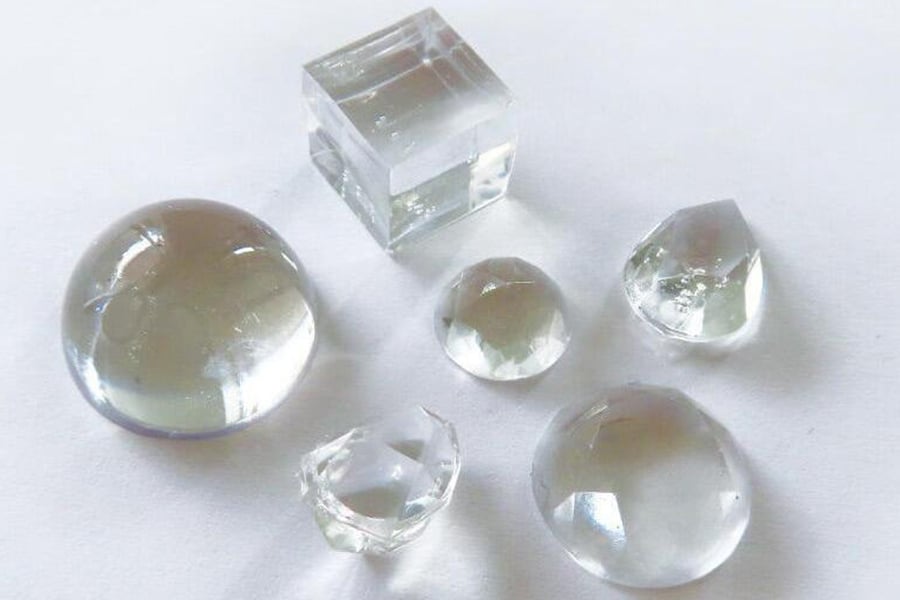
UV reçinesi pratik sınırlamalara sahiptir. Bazı uygulamalarda başka bir malzeme daha uygun olabilir.
| Uygulama veya koşul | Neleri göz önünde bulundurmalı | Değerlendirilmesi gereken alternatif |
|---|---|---|
| Kalın dökümler | Işık, parçanın merkezine ulaşmayabilir | Döküm epoksi veya uygun PU reçinesi |
| Opak beyaz veya koyu renkler | Pigmentler ışığın nüfuz etmesini azaltabilir | Epoksi veya başka uygun bir formülasyon |
| Büyük kaplama alanları | Lamba kapsama alanı ve maruziyet homojenliği kontrol edilmesi zor olabilir | Kendini yatırma özelliği gösteren epoksi sistemleri |
| Derin boşluklar ve karmaşık alt kesimler | Bazı bölgeler gölgeli kalabilir | Uygun bir döküm reçinesi ve kalıp sistemi |
| Metal veya opak kalıplar | Işık kalıptan geçemez | Kalıp veya kürlenme sistemini değiştirin |
| Uzun doldurma veya çalışma süresi | Malzeme, doldurma tamamlanmadan önce kürlenmeye başlayabilir | Daha uzun çalışma süresine sahip bir reçine sistemi |
| Belirli ısı gereksinimleri olan uygulamalar | Performans, kullanım koşullarına karşı doğrulanmalıdır | Uygun epoksi, PU veya silikon sınıfı |
| Yapısal yapıştırma | Yapışma ve mekanik performans, tasarım gereksinimlerini karşılamalıdır | Mühendislik sınıfı epoksi veya PU yapıştırıcısı |
Bu tablodaki alternatifler, değerlendirme için başlangıç noktalarıdır; otomatik ikame değildir. Nihai malzeme, parça tasarımı, gerekli özellikler ve çalışma koşullarına göre seçilmelidir.
Renk geliştirme, UV reçinesiyle çalışırken özel dikkat gerektirir.
Pigment ekleme, malzemenin görünümünden daha fazlasını değiştirir. Aynı zamanda kürleme sırasında reçineye ulaşan ışık miktarını da etkileyebilir.
İnce bir numunede işe yarayan bir renk, kalın bir kesitte doğru şekilde kürleşmeyebilir. Bu durum özellikle mat ve koyu renkler için önemlidir.
Renkli bir formülasyonu onaylamadan önce aşağıdaki hususları göz önünde bulundurun:
Her rengi, hedeflenen pigment yükleme oranında test edin.
Üretimde kullanılacak gerçek kalıp ve parça kalınlığını kullanın.
Kür sonucunu yalnızca yüzeyde değil, kesitin tamamında kontrol edin.
Onaylı numunede kullanılan pigment türünü ve yükleme oranını kaydedin.
Pigment tedarikçisi veya sınıfı değişirse testi tekrarlayın.
Kürleme ve depolama sonrası rengin tutarlı kalıp kalmadığını kontrol edin.
Beyaz ve diğer mat renkler, şeffaf veya hafifçe renklendirilmiş ürünlerden daha fazla formülasyon geliştirme gerektirebilir.
Epoksi reçine, sıvı silikon kauçuk ve UV reçinesi üretiyorsanız, her malzeme sistemi için ayrı renk standartları tutun. Aynı pigment adı, farklı formülasyonlar arasında kimyasal uyumluluk veya renk gelişimi açısından özdeş sonuç vermez.
Şeffaf UV reçine ürünleri için başlangıç şeffaflığı, ürün değerlendirmesinin yalnızca bir parçasıdır.
Renk değişiklikleri, reçine formülasyonuna, kür koşullarına ve çevre koşullarına bağlı olarak depolama veya kullanım sırasında meydana gelebilir.
Sararmayı etkileyebilecek faktörler arasında reçinenin kimyasal bileşimi, fotoinitiatör sistemi, UV ışığına maruziyet, sıcaklık ve kullanım koşulları yer alır.
Görünümü önemli olan ürünler için yalnızca "sararmayan" veya "UV dayanıklı" gibi tanımlara güvenmeyin.
Bunun yerine, tedarikçiden mevcut renk kararlılığı bilgilerini ve bu bilgilerin hangi koşullar altında değerlendirildiğini sorun.
Ayrıca temsili numuneler hazırlayabilir ve görünüşlerini belirlenmiş bir süre boyunca karşılaştırabilirsiniz. Nihai ürün güneş ışığına maruz kalacaksa, ürün değerlendirmesine uygun bir maruziyet testi dahil edin.
Sarılaşma direnciyle ilgili herhangi bir pazarlama iddiası, ilgili ürün sınıfı için mevcut kanıtlarla uyumlu olmalıdır.
UV reçinesi üretim alanına sokulmadan önce güvenlik prosedürleri oluşturulmalıdır.
Birçok UV ile sertleşebilen reçine akrilat bazlı bileşenler içerir. Belirli akrilatlar cilt hassasiyetlenmesine neden olabilir ve tekrarlayan maruziyet alerjik reaksiyonlara yol açabilir.
Gerçek tehlikeler ve gerekli önlemler formülasyona bağlıdır; bu nedenle kullanılan ürünün Güvenlik Veri Sayfası’nı (SDS) her zaman inceleyin.
Üretim ekipleri şu konulara dikkat etmelidir:
Cilt koruması: Güvenlik Veri Sayfası (SDS) tarafından belirtilen eldivenleri ve koruyucu giysileri kullanın. Kirlenmiş eldivenleri hemen değiştirin.
Havalandırma: Ürünün kullanım talimatlarına göre, karıştırma, doldurma ve sertleştirme istasyonlarında uygun havalandırma sağlayın.
Göz koruma: Operatörleri reçine sıçramalarına ve doğrudan ya da yansımış UV ışınlarına karşı koruyun.
Işık Koruması: UV ışığına gereksiz maruziyeti azaltmak için sertleştirme ekipmanlarının etrafında uygun koruma ekranları kullanın.
İş talimatları: Operatörlerin güvenli kullanım, dökülme durumuna müdahale, temizlik prosedürleri ve atık bertarafı gereksinimlerini anladıklarından emin olun.
Ticari üretim için bu prosedürler, işyerinin kimyasal güvenlik ve operatör eğitimi düzenlemelerine dahil edilmelidir.
Daha büyük bir sipariş vermeden veya üretim programına bağlı kalmadan önce, amaçlanan reçine, kalıp ve sertleştirme ekipmanı kullanılarak tam süreç test edilmelidir.
Yararlı bir değerlendirme, yüzeyin sertleşip sertleşmediğinden daha fazlasını kapsamalıdır.
| Test öğesi | Ne Kontrol Edilmeli |
|---|---|
| Tam penetrasyonlu kür | En kalın kesitte yumuşak veya kür olmamış malzeme olup olmadığını kontrol edin |
| Yüzey kürü | Belirtilen kür işleminden sonra sürtünmeye karşı dirençli olup olmadığını kontrol edin |
| Boyutsal kararlılık | Onaylı boyutlara göre önemli özelliklerin ölçümü |
| Yüzey görünümü | Şeffaflık, kabarcıklar, izler ve diğer görünür kusurların kontrolü |
| Renk Tutarlılığı | Kür olmuş parçanın onaylı bir referansla karşılaştırılması |
| Sertlik | Belirtilen kür sonrası ilgili yöntemle ölçüm yapılması |
| Kalıp uyumluluğu | Kür sorunları veya görünür kalıp değişikliklerinin kontrolü |
| Lamba performansı | Ekipman ayarlarını ve ilgili yoğunluk ölçümlerini kaydedin |
| Yaklaşık kullanım ömrü performansı | Ürünün amaçlanan kullanım koşullarını temsil eden ortamlarda görünümü değerlendirin |
Kabul kriterleri testten önce belirlenmelidir. Örneğin boyutsal toleranslar ve kabul edilebilir renk değişimi ürün ve müşteri gereksinimlerine bağlıdır.
Yeni bir kalıp veya formülasyon için parça kalınlığı, pigment yüklemesi, lamba veya kalıp malzemesi değiştiğinde değerlendirmeyi tekrarlayın.
İşlem onaylandıktan sonra ürün sınıfını, parti bilgilerini, karıştırma veya doldurma prosedürünü (uygulanabilirse), lamba ayarlarını, maruziyet süresini ve muayene sonuçlarını kaydedin. Bu kayıtlar, aynı ürünün tekrar üretildiğinde tutarlılığı korumaya yardımcı olur.
Üretim alımcılarını destekleyen bir tedarikçi, yalnızca bir ürün fiyatı ve bir örnek şişe sağlamalıdır.
Bir UV reçinesi üreticisi seçmeden önce uygulamanızın teknik ve tedarik gereksinimlerini tartışın.
Tam ürün sınıfının TDS ve SDS belgelerini isteyin.
Uygulamaya bağlı olarak faydalı bilgiler, viskozite, önerilen dalga boyu, kürlenme koşulları, sertlik, görünüm ve diğer ilgili özellikler olabilir.
Parçanızın belirli bir kalınlık veya renk gereksinimi varsa, bunu tedarikçiye açıklayın; böylece önerilen sınıf gerçekçi koşullar altında değerlendirilebilir.
Tekrarlanan üretim için, tedarikçinin ürün kalitesini partiler arasında nasıl kontrol ettiğini sorun.
Ayrıca parti numaralarının, denetim kayıtlarının ve saklanan örneklerin mevcut olup olmadığını da doğrulayabilirsiniz.
İlgili kalite kontrolleri, ürün spesifikasyonuna ve amaçlanan kullanıma göre kararlaştırılmalıdır.
Beklenen tüketim miktarınıza ve depolama düzeninize göre ambalaj seçin.
Sipariş vermeden önce mevcut ambalaj boyutlarını, asgari sipariş miktarını (MOQ), raf ömrünü, depolama koşullarını ve üretim teslim süresini doğrulayın.
Bir özel etiketli ürün geliştiriyorsanız, etiket tasarımı, ambalaj uyumluluğu ve belgelendirme gereksinimlerini aynı anda görüşün.
Bazı üretim projeleri belirli bir viskozite, renk, kürlenme tepkisi veya ambalaj formatı gerektirir.
Mevcut bir standart sınıfın bu gereksinimleri karşılayacağını varsaymadan önce bu gereksinimleri tedarikçiyle görüşün. Önerilen herhangi bir ayar, örnek testleri ve kabul edilmiş bir spesifikasyon aracılığıyla değerlendirilmelidir.
Jianghe’de ürün yelpazesi UV reçinesi, epoksi reçinesi, sıvı silikon kauçuk ve renklendiricileri içerir. Uygun ürünler için OEM desteği, uygulama incelemesi, örnek değerlendirme ve üretim gereksinimlerinin onayı koşuluyla sağlanmaktadır.
İlgili malzemeler için tek bir tedarikçiyle çalışmak, reçine, kalıp ve renklendirici arasındaki uyumluluğu görüşmeyi de kolaylaştırabilir. Ancak her kombinasyon, üretim için onaylanmadan önce yine de test edilmelidir.
UV reçinesi, parça geometrisi, malzeme formülasyonu ve kür cihazları uyumlu olduğunda küçük parti üretim için pratik bir seçenek olabilir.
Bir ürün seçmeden önce kesit kalınlığını, rengi, kalıp malzemesini ve ışığa erişimi gözden geçirin. Daha sonra önerilen dalga boyunu ve kür koşullarını tedarikçiyle teyit edin.
Temsilci bir üretim testi, malzemenin gereksinimlerinizi karşılayıp karşılamadığını değerlendirmenin en iyi yoludur. Kür işlemi tamamlandıktan sonra parçayı kalınlığı boyunca kontrol edin, yüzeyini ve boyutlarını inceleyin ve üretim hacmini artırmadan önce süreç koşullarını kaydedin.
Jianghe, farklı üretim uygulamaları için UV reçinesi ve diğer endüstriyel reçine malzemeleri sağlar. Yeni bir ürün geliştiriyorsanız veya UV reçinesini epoksi veya PU ile karşılaştırıyorsanız, parça boyutlarınızı, malzeme rengini, kalıp türünü, hedef miktarı ve kür ekipmanınızı ekibimizle paylaşın.
Uygulama gereksinimlerini değerlendirebilir ve örnek değerlendirme için uygun ürün seçenekleri üzerinde görüşebiliriz.
UV Reçinesi Örneği Talep Edin veya Teknik Danışmanlık Alın
Keşfedin UV reçine Ürünler
Keşfetmek Sıvı silikon lastiği kalıp Üretimi İçin
 Son Haberler

Dünya çapında üreticilere, markalara ve dağıtıcılara fabrika destekli malzeme çözümleri sunuyoruz. Sıvı silikon kauçuk, epoksi reçine, zemin malzemeleri ve ilgili ürünlerde uzmanlaşmış bulunuyoruz; güvenilir üretim, OEM özelleştirme ve istikrarlı küresel tedarik sağlıyoruz.
Copyright © 2026 Shenzhen Jianghe New Materials Technology Co., Ltd.All rights reserved. Gizlilik Politikası