Room 1008, Building 1, Cofco Yunjing, Martin Street, Heshui Kou Community, Guangming +86-13418798686 [email protected]
УФ-смолу часто обирають з однієї головної причини: вона може полімеризуватися значно швидше, ніж традиційні епоксидні системи, за умови правильного підбору матеріалу, джерела світла та конструкції виробу.
Для виробників, які працюють із невеликими компонентами, декоративними деталями або короткими виробничими партіями, це може суттєво скоротити час виробництва. Деталі можна полімеризувати й обробляти без очікування тривалого процесу полімеризації при кімнатній температурі.
Однак УФ-смола не підходить для всіх завдань лиття чи нанесення покриттів. Світло має досягати тих ділянок, які потрібно полімеризувати, а формула смоли має бути сумісною з використовуваною лампою. Товщина деталі, її колір, матеріал форми та умови виробництва можуть вплинути на результат.
Для виробників, які розглядають використання УФ-смоли у виробництві малих партій, ці фактори слід оцінити до інвестування в матеріали, форми та обладнання для полімеризації.
Цей посібник пояснює, де зазвичай використовують УФ-смолу, які обмеження слід враховувати та які випробування можуть допомогти визначити, чи підходить вона для вашого виробничого процесу.
УФ-смола — це матеріал, що затвердіває під дією світла. Вона містить фотопочаткові речовини, які реагують на світло в певному діапазоні довжин хвиль. Під час опромінення відповідним джерелом світла ці фотопочаткові речовини запускають хімічну реакцію, у результаті якої смола затвердіває.
На відміну від багатьох традиційних епоксидних систем, які затвердівають унаслідок реакції між двома компонентами, УФ-смолу, як правило, постачають у готовій до застосування формі, і вона затвердіває під дією відповідного світла.
Фактична ефективність затвердіння залежить від складу смоли та умов, за яких її обробляють.
Кілька факторів є особливо важливими.
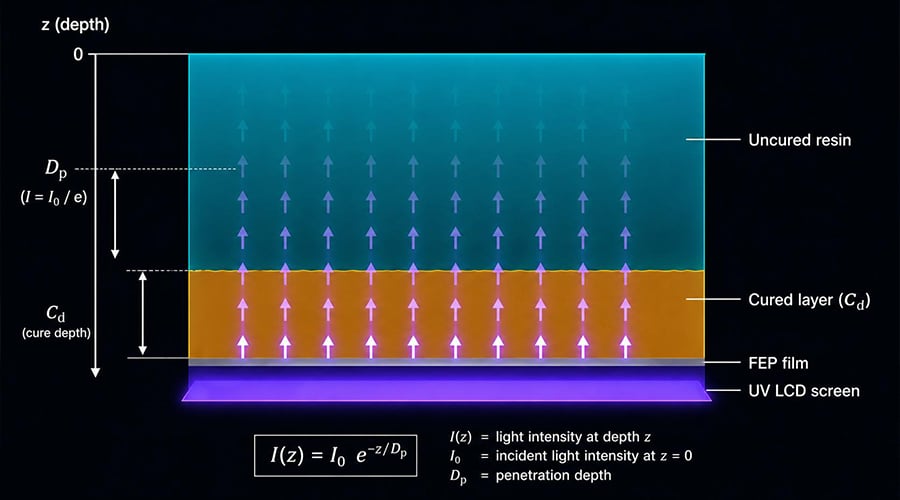
Для того щоб реакція затвердіння відбулася, світло має досягати смоли. У товстому виливку поверхня може затвердіти, тоді як матеріал глибше всередині отримує недостатньо світла.
Це може залишити м’яку або частково незатверділу ділянку всередині готової деталі, навіть якщо зовнішня поверхня виглядає суцільною.
З цієї причини УФ-смолу, як правило, простіше використовувати у тонких перерізах або деталях із порівняно простими геометріями. Для більш товстих перерізів потрібна ретельна оцінка здатності смоли пропускати світло та рекомендованих умов затвердіння.
Не вважайте, що збільшення часу експозиції завжди вирішить проблему неповного затвердіння. Якщо світло не доходить до матеріалу, подовження експозиції може не забезпечити потрібного результату.
Колір впливає на те, як світло проходить крізь смолу.
Прозорі та слабко тоновані формулювання, як правило, пропускають більше світла, ніж сильно пігментовані матеріали. Білі, непрозорі та темні формулювання можуть поглинати або розсіювати світло, ускладнюючи затвердіння глибших шарів.
Це особливо важливо під час розробки кольорових УФ-смол. Формулювання, яка добре затвердіває у прозорому вигляді, може поводитися інакше після додавання пігментів.
Протестуйте фактичну формулу кольору на передбаченій товщині до затвердження її для виробництва.
Деякі формули УФ-смол можуть утворювати липку поверхню під час затвердіння у присутності повітря. Це зазвичай пов’язано з інгібуванням киснем, яке перешкоджає реакції затвердіння на відкритій поверхні.
Ступінь цього ефекту залежить від формули та умов затвердіння. Залежно від продукту, його можна усунути за допомогою відповідного постзатвердіння, іншого середовища обробки або схваленого етапу остаточної обробки поверхні.
Якщо поверхня залишається липкою після затвердіння, перевірте інструкції виробника щодо обробки, перш ніж змінювати параметри лампи або застосовувати додаткове опромінення.
Під час УФ-затвердіння виділяється тепло внаслідок хімічної реакції. Кількість тепла залежить від формули, об’єму смоли, умов опромінення та геометрії деталі.
У деяких застосуваннях надмірне нагрівання може призвести до деформації, утворення тріщин або інших дефектів.
Це слід враховувати під час розробки більших виливків або деталей із ділянками різної товщини. Процес, який добре працює для невеликого зразка, може не забезпечити такого самого результату при збільшенні об’єму матеріалу.
Форма є важливою частиною процесу УФ-полімеризації, але її іноді не враховують під час розробки продукту.
Якщо світло має проходити крізь форму перед тим, як досягнути смоли, матеріал форми має пропускати відповідну довжину хвилі. Непрозора металева форма буде блокувати світло, тоді як прозорі матеріали можуть пропускати його в різній мірі.
Силіконові форми використовують у багатьох застосуваннях для виливки невеликих деталей, оскільки вони гнучкі й здатні точно відтворювати складні форми. Однак оптичні властивості різних силіконових форм можуть відрізнятися.
Прозорість, колір, товщина та стан форми можуть впливати на кількість світла, що досягає смоли.
Прозора форма може пропускати світло ефективніше, ніж матова або сильно забарвлена. Також слід враховувати товщину форми та довжину хвилі світла, що використовується для полімеризації.
Якщо форму використовували багаторазово, перевірте її на зміни прозорості, пошкодження поверхні та накопичення матеріалу. Такі зміни можуть вплинути на процес полімеризації.
Якщо плануєте використовувати силіконову форму з УФ-смолою, протестуйте цю комбінацію за допомогою реальної смоли та конкретного типу форми.
Різні силіконові склади можуть мати різну сумісність. Не припусайте, що форма, придатна для однієї УФ-смоли, автоматично підійде й для іншої.
Невелике пробне використання запланованої форми, смоли та лампи для полімеризації допоможе виявити проблеми до початку виробництва.
Форма також впливає на полімеризацію.
Впадини, глибокі порожнини та підрізання можуть утворювати зони, що отримують менше світла. Лампа, розміщена безпосередньо над відкритою формою, може добре загартувати відкриту поверхню, залишаючи затінені ділянки недостатньо загартованими.
Під час оцінки нової деталі враховуйте, як світло досягне всього об’єму смоли, а не лише видимої поверхні.
УФ-лампу слід вибирати згідно з технічними вимогами смоли. Потужність, вказана на лампі, недостатня для визначення того, чи зможе вона загартувати певний продукт.
Перш ніж вибирати обладнання, підтвердьте таку інформацію.
Різні формули УФ-смол розроблені для реагування на певні довжини хвиль.
Поширені LED-системи загартування працюють приблизно на довжинах хвиль 365 нм, 395 нм або 405 нм, проте ці довжини хвиль не є взаємозамінними для кожної формули.
Запитайте постачальника смоли, який діапазон довжин хвиль рекомендовано для конкретного класу продукту. Потім перевірте, чи відповідає спектр випромінювання лампи цим вимогам.
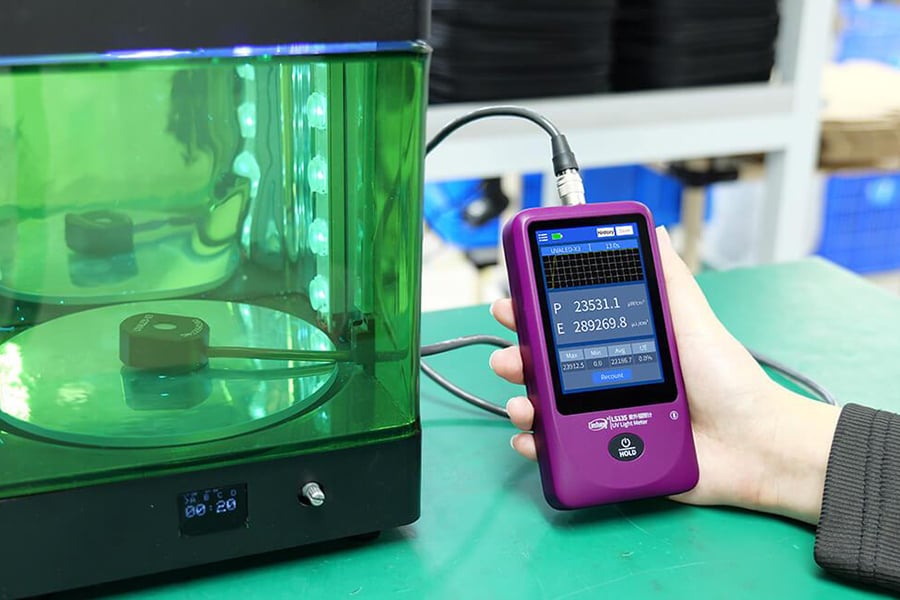
Інтенсивність світла на робочій поверхні впливає на кількість енергії, що надходить до смоли.
Номінальна вихідна потужність лампи не обов’язково відповідає інтенсивності світла, яка досягає форми. Відстань, конструкція лампи, рефлектори та розмір зони полімеризації можуть усі впливати на результат.
Там, де важлива стабільність виробництва, вимірювання інтенсивності у фактичному робочому положенні може забезпечити корисний орієнтир.
Час експозиції слід встановлювати шляхом випробувань із вибраною смолою, лампою та геометрією деталі.
Збільшення часу експозиції може допомогти при нижчій інтенсивності світла, але не компенсує поганого доступу світла чи непідходящої довжини хвилі.
Для більших деталей перевірте, чи забезпечує лампа однакове охоплення по всій зоні полімеризації. Нерівномірна експозиція може призвести до різниці в твердості поверхні або ефективності полімеризації між центром та краями деталі.
Потужність системи затвердіння може змінюватися з часом. Ефективність LED-джерел, забруднені відбивачі, пошкоджені компоненти та зміни положення лампи можуть впливати на процес.
Якщо результати затвердіння стають непослідовними, перевірте як обладнання, так і смолу.
Фіксація початкових налаштувань лампи та, за можливості, виміряної інтенсивності надає виробничим командам орієнтир для майбутніх перевірок.
UV-смола може бути корисною у виробництві невеликими партіями, коли конструкція деталі та умови затвердіння є відповідними.
Наступні сфери застосування варто розглянути.
UV-смола може підходити для малих декоративних деталей, тонких дощок, прозорих компонентів та інших виробів із ділянками, що дозволяють світлу досягати матеріалу.
Її також можна розглядати для нанесення поверхневих покриттів та застосувань «домінгу», де шар смоли відносно тонкий, а обладнання для затвердіння забезпечує відповідне опромінення.
Виробники, що випускають різні конструкції у порівняно невеликих обсягах, можуть отримати перевагу завдяки короткому циклу затвердіння.
Підходящий устаткування для УФ-затвердіння може підтримувати виготовлення зразків продукції, малих серій та індивідуальних замовлень без необхідності використовувати такі самі системи затвердіння, як у деяких смол із тривалим часом затвердіння.
Однак ефективність виробництва все ще залежить від часу підготовки, заповнення, позиціонування, затвердіння, інспекції та обробки.
Прозорі та напівпрозорі формуляції УФ-смол часто розглядаються для продуктів, де важливими є зовнішній вигляд і прозорість.
Прикладами є малі прозорі декоративні компоненти, купольні етикетки та окремі застосування інкапсуляції.
Кінцевий зовнішній вигляд залежить від формуляції, стану форми, підготовки поверхні та процесу затвердіння. Перед виробництвом необхідне тестування зразків.
УФ-смола також може бути корисною, коли клієнт потребує швидкої оцінки зразка.
Виробник може змогти виготовити затверділий зразок у коротшому циклі обробки, ніж із деякими традиційними смолами. Це може сприяти раннім оглядах конструкції та схваленню клієнта.
Зразок має залишатися репрезентативним для передбачуваного виробничого матеріалу й процесу. Успішний прототип не гарантує автоматично, що більша чи складніша деталь затвердіє так само.
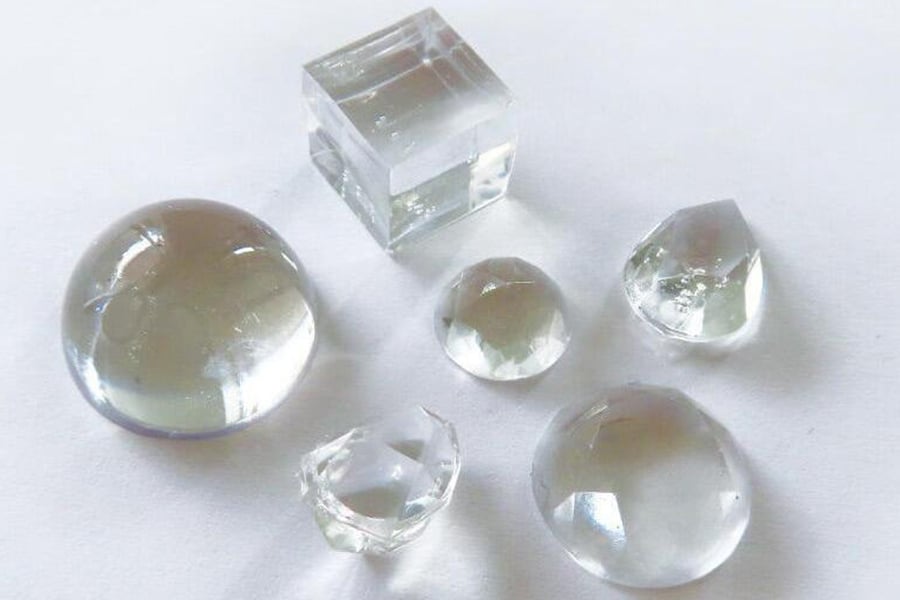
УФ-смола має практичні обмеження. У деяких випадках інший матеріал може бути доцільнішим.
| Застосування або умова | Що потрібно враховувати | Альтернатива для оцінки |
|---|---|---|
| Товсті відливки | Світло може не досягати центру деталі | Епоксидна смола для відливок або відповідна ПУ-смола |
| Непрозорі білі або темні кольори | Пігменти можуть зменшувати проникнення світла | Епоксидна смола або інша відповідна формула |
| Великі площі покриття | Може бути важко контролювати охоплення лампою та рівномірність опромінення | Самовирівнювальні епоксидні системи |
| Глибокі порожнини та складні підрізи | Деякі ділянки можуть залишатися в тіні | Відповідна литтєва смола та форма |
| Металеві або непрозорі форми | Світло не може проходити крізь форму | Змінити інструмент або систему затвердіння |
| Тривалий час наповнення або роботи | Матеріал може почати затвердівати до завершення наповнення | Система смоли з тривалішим часом роботи |
| Застосування з певними вимогами щодо тепла | Потрібно підтвердити експлуатаційні характеристики у відповідності до умов експлуатації | Підхожий епоксидний, ПУ або силіконовий матеріал |
| Структурне з’єднання | Адгезія та механічні характеристики мають відповідати проектним вимогам | Інженерний епоксидний або ПУ клей |
Альтернативи в цій таблиці є початковими точками для оцінки, а не автоматичними замінниками. Остаточний матеріал слід вибирати з урахуванням конструкції деталі, необхідних властивостей та умов експлуатації.
Розробка кольору вимагає особливої уваги під час роботи з УФ-смолою.
Додавання пігменту змінює не лише зовнішній вигляд матеріалу. Це також може вплинути на кількість світла, що досягає смоли під час затвердіння.
Колір, який добре затверджується в тонкому зразку, може неправильно затвердіти в більш товстій ділянці. Це особливо важливо для непрозорих і темних кольорів.
Перед затвердженням забарвленої формули врахуйте таке:
Протестуйте кожен колір при передбаченому навантаженні пігментом.
Використовуйте справжню форму та товщину деталі, заплановані для виробництва.
Перевіряйте результат затвердіння по всій товщині ділянки, а не лише на поверхні.
Запишіть тип пігменту та його навантаження, використані в затвердженому зразку.
Повторіть тест, якщо зміниться постачальник або марка пігменту.
Перевірте, чи колір залишається незмінним після затвердіння та зберігання.
Білий та інші непрозорі кольори можуть вимагати більшої розробки формулювання, ніж прозорі або слабко забарвлені продукти.
Якщо ви виробляєте епоксидну смолу, рідку силіконову гуму та УФ-смолу, зберігайте окремі колірні стандарти для кожної системи матеріалів. Однакова назва пігменту не гарантує ідентичного колірного прояву чи сумісності в різних формулюваннях.
Для прозорих продуктів на основі УФ-смоли початкова прозорість — це лише одна частина оцінки продукту.
Зміни кольору можуть відбуватися під час зберігання або експлуатації, залежно від формулювання смоли, умов затвердіння та оточуючого середовища.
Фактори, що можуть впливати на пожовтіння, включають хімічний склад смоли, систему фотопочатківців, вплив УФ-випромінювання, температуру та умови експлуатації.
Для продуктів, де важливий зовнішній вигляд, не покладайтеся виключно на описи, такі як «не пожовтіває» або «стійкий до УФ-випромінювання».
Замість цього попросіть постачальника надати наявну інформацію щодо стабільності кольору та умов, за яких її було оцінено.
Ви також можете підготувати репрезентативні зразки й порівняти їхній вигляд протягом визначеного періоду. Якщо готовий виріб матиме контакт із сонячним світлом, включіть до оцінки виробу відповідне випробування на опромінення.
Будь-яке маркетингове твердження щодо стійкості до пожовтіння має відповідати даним, доступним для конкретного класу продукту.
Перед введенням UV-смоли в виробничу зону слід розробити процедури безпеки.
Багато UV-отверджуваних смол містять інгредієнти на основі акрилатів. Деякі акрилати можуть викликати сенсибілізацію шкіри, а повторне вплив може призвести до алергічних реакцій.
Фактичні небезпеки та необхідні запобіжні заходи залежать від складу, тому завжди звертайтеся до SDS для використовуваного продукту.
Виробничі команди повинні звертати увагу на:
Захист шкіри: Використовуйте рукавички та захисний одяг, вказані в SDS. Негайно замінюйте забруднені рукавички.
Вентиляція: Забезпечте належну вентиляцію на робочих місцях для змішування, наповнення та затвердіння згідно з вимогами щодо обробки продукту.
Захист очей: Захищайте операторів від бризок смоли та прямої або відбитої УФ-експозиції.
Захист від світла: Використовуйте відповідні екрани навколо обладнання для затвердіння, щоб зменшити непотрібну експозицію до УФ-світла.
Інструкції з роботи: Переконайтеся, що оператори розуміють правила безпечного поводження, дії у разі проливу, процедури очищення та вимоги щодо утилізації відходів.
Для комерційного виробництва ці процедури мають бути включені до системи хімічної безпеки на робочому місці та програми підготовки операторів.
Перед розміщенням великого замовлення або фіксацією графіка виробництва протестуйте повний процес із використанням призначеної смоли, форми та обладнання для затвердіння.
Корисна оцінка має охоплювати більше, ніж лише твердість поверхні.
| Тестовий пункт | Що потрібно перевірити |
|---|---|
| Повне затвердіння | Перевірте найтовщу ділянку на наявність м’якого або незатверділого матеріалу |
| Поверхневе затвердіння | Перевірте на наявність тривалої липкості після вказаного процесу затвердіння |
| Розмірна стійкість | Виміряйте важливі параметри й порівняйте їх із затвердженими розмірами |
| Зовнішній вигляд поверхні | Перевірте прозорість, бульбашки, сліди та інші видимі дефекти |
| Узгодженість кольору | Порівняйте затверділу деталь із затвердженим еталоном |
| Твердість | Виконайте вимірювання відповідним методом після вказаного затвердіння |
| Сумісність з формою | Перевірте на наявність проблем із затвердінням або видимих змін у формі |
| Продуктивність лампи | Записати налаштування обладнання та відповідні виміри інтенсивності |
| Продуктивність під час старіння | Оцінити зовнішній вигляд у умовах, що відповідають передбаченому застосуванню |
Критерії прийнятності слід встановити до початку випробувань. Наприклад, допуски розмірів та припустимі відхилення кольору залежать від продукту та вимог замовника.
Для нової форми або складу повторити оцінку, якщо змінюються товщина деталі, навантаження пігментом, тип лампи або матеріал форми.
Після затвердження процесу зафіксувати марку продукту, інформацію про партію, процедуру змішування або заповнення (за наявності), налаштування лампи, тривалість експозиції та результати огляду. Ці записи допомагають забезпечити стабільність якості при подальшому виробництві того самого продукту.
Постачальник, який підтримує закупівельних спеціалістів виробництва, має бути здатним запропонувати більше, ніж лише ціну продукту та зразок у пляшці.
Перед вибором виробника UV-смол обговоріть технічні та постачальницькі вимоги вашого застосування.
Запитайте ТДС і СДС саме того сорту продукту.
Залежно від застосування, корисною інформацією можуть бути в’язкість, рекомендована довжина хвилі, умови затвердіння, твердість, зовнішній вигляд та інші релевантні властивості.
Якщо ваша деталь має спеціальні вимоги щодо товщини або кольору, поясніть це постачальникові, щоб запропонований сорт можна було оцінити в реалістичних умовах.
Для повторного виробництва запитайте, як постачальник забезпечує контроль якості продукту між партіями.
Ви також можете уточнити, чи доступні номери партій, акти перевірок та збережені зразки.
Відповідні перевірки якості слід домовитися згідно з технічними специфікаціями продукту та його передбаченим призначенням.
Оберіть упаковку з урахуванням очікуваного споживання та умов зберігання.
Перед замовленням підтвердіть наявні розміри упаковок, МОQ, термін придатності, умови зберігання та строк виготовлення.
Якщо ви розробляєте продукт під власною торговою маркою, обговоріть дизайн етикеток, сумісність упаковки та вимоги до документації одночасно.
Деякі виробничі проекти вимагають певної в’язкості, кольору, реакції на затвердіння або формату упаковки.
Обговоріть ці вимоги з постачальником до того, як припускати, що існуючий стандартний сорт задовольнятиме їх. Будь-яку запропоновану коригування слід оцінити за допомогою тестування зразків та узгодженої специфікації.
У асортименті компанії Jianghe є УФ-смоли, епоксидні смоли, рідкі силіконові гуми та колірні пігменти. Для підходящих продуктів доступна підтримка OEM за умови перевірки застосування, оцінки зразків та підтвердження виробничих вимог.
Співпраця з одним постачальником щодо пов’язаних матеріалів також може спростити обговорення сумісності між смолою, формою та пігментом. Однак кожну комбінацію слід тестувати перед затвердженням для виробництва.
УФ-смола може бути практичним варіантом для виробництва невеликими партіями, якщо геометрія деталі, склад матеріалу та обладнання для затвердіння сумісні.
Перед вибором продукту перевірте товщину перерізу, колір, матеріал форми та доступ світла. Потім узгодьте з постачальником рекомендовану довжину хвилі та умови затвердіння.
Репрезентативне виробниче випробування — найкращий спосіб оцінити, чи задовольняє матеріал ваші вимоги. Перевірте затверділу деталь по всій її товщині, огляньте її поверхню та розміри й зафіксуйте умови процесу перед збільшенням обсягів виробництва.
Jianghe постачає УФ-смолу та інші промислові смоли для різних виробничих застосувань. Якщо ви розробляєте новий продукт або порівнюєте УФ-смолу з епоксидною або PU-смолою, надішліть нашій команді розміри деталі, колір матеріалу, тип форми, бажану кількість та обладнання для затвердіння.
Ми проаналізуємо вимоги до застосування та обговоримо підходящі варіанти продуктів для оцінки зразків.
Замовити зразок УФ-смоли або технічну консультацію
Вивчіть наш UV-смола Продукти
Досліджуйте Рідинний сіліконовий каучук для виготовлення форм
 Гарячі новини

Рішення для виробників, брендів та дистриб’юторів із підтримкою заводу по всьому світі. Ми спеціалізуємося на рідкому силіконовому каучуку, епоксидній смолі, матеріалах для підлог та пов’язаних продуктах, забезпечуючи надійне виробництво, OEM-налаштування та стабільні глобальні поставки.
Copyright © 2026 Shenzhen Jianghe New Materials Technology Co., Ltd.All rights reserved. ПОЛІТИКА КОНФІДЕНЦІЙНОСТІ
 EN