EN
COLLEGAMENTI RAPIDI
Room 1008, Building 1, Cofco Yunjing, Martin Street, Heshui Kou Community, Guangming +86-13418798686 [email protected]
La resina UV viene spesso scelta per un motivo principale: può polimerizzare molto più velocemente dei sistemi convenzionali a base di epossidica, purché materiale, sorgente luminosa e progettazione del pezzo siano adeguatamente abbinati.
Per i produttori che lavorano con componenti di piccole dimensioni, parti decorative o cicli di produzione brevi, questo può fare una differenza evidente nei tempi di produzione. I pezzi possono essere polimerizzati e manipolati senza attendere un lungo ciclo di polimerizzazione a temperatura ambiente.
Tuttavia, la resina UV non è adatta a ogni applicazione di colata o rivestimento. La luce deve raggiungere le aree che necessitano di polimerizzazione e la formulazione della resina deve essere compatibile con la lampada utilizzata. Spessore del pezzo, colore, materiale dello stampo e condizioni di produzione possono tutti influenzare il risultato.
Per i produttori che stanno valutando l’impiego della resina UV nella produzione su piccola scala, questi fattori devono essere attentamente valutati prima di investire in materiali, stampi e attrezzature per la polimerizzazione.
Questa guida spiega dove la resina UV viene comunemente utilizzata, quali limitazioni considerare e quali test possono aiutare a determinare se è adatta al vostro processo produttivo.
La resina UV è un materiale polimerizzabile mediante luce. Contiene fotoiniziatori che reagiscono alla luce entro un determinato intervallo di lunghezze d’onda. Quando esposta a una sorgente luminosa adeguata, questi fotoiniziatori avviano una reazione chimica che provoca la polimerizzazione della resina.
A differenza di molti sistemi tradizionali a base di epossidici, che polimerizzano tramite reazione tra due componenti, la resina UV viene generalmente fornita come formulazione pronta all’uso che polimerizza quando esposta alla luce appropriata.
Le effettive prestazioni di polimerizzazione dipendono dalla formulazione della resina e dalle condizioni in cui viene processata.
Diversi fattori sono particolarmente importanti.
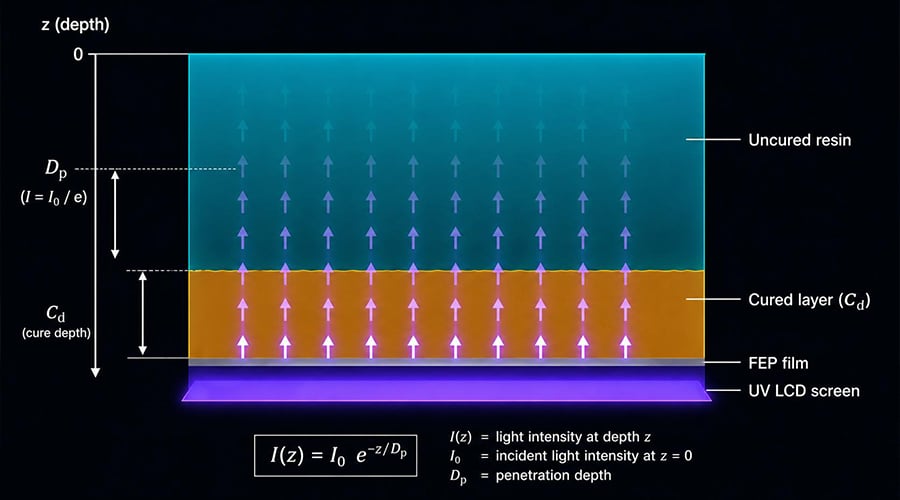
La luce deve raggiungere la resina affinché avvenga la reazione di polimerizzazione. In una colata spessa, la superficie potrebbe polimerizzare mentre il materiale più interno riceve una quantità insufficiente di luce.
Ciò può lasciare un'area morbida o parzialmente non polimerizzata all'interno del pezzo finito, anche quando la superficie esterna appare solida.
Per questo motivo, la resina UV è generalmente più facile da utilizzare in sezioni sottili o in parti con geometrie relativamente semplici. Sezioni più spesse richiedono una valutazione accurata della trasmissione luminosa della resina e delle condizioni di polimerizzazione raccomandate.
Non si deve presupporre che un aumento del tempo di esposizione risolva sempre una polimerizzazione incompleta. Se la luce non raggiunge il materiale, un'esposizione più prolungata potrebbe non produrre il risultato desiderato.
Il colore influenza il modo in cui la luce attraversa una resina.
Le formulazioni trasparenti e leggermente colorate consentono generalmente un maggior passaggio di luce rispetto ai materiali fortemente pigmentati. Le formulazioni bianche, opache e scure possono assorbire o diffondere la luce, rendendo più difficile la polimerizzazione di sezioni più profonde.
Ciò è particolarmente importante nello sviluppo di prodotti a base di resina UV colorata. Una formulazione che polimerizza bene in forma trasparente potrebbe comportarsi in modo diverso dopo l'aggiunta di pigmenti.
Testare la formulazione effettiva del colore allo spessore previsto prima di approvarla per la produzione.
Alcune formulazioni di resina UV possono sviluppare una superficie appiccicosa quando esposte all’aria durante la polimerizzazione. Ciò è comunemente associato all’inibizione da ossigeno, che interferisce con la reazione di polimerizzazione sulla superficie esposta.
L’entità dell’effetto varia in funzione della formulazione e delle condizioni di polimerizzazione. A seconda del prodotto, può essere risolta mediante un opportuno trattamento post-polimerizzazione, un diverso ambiente di processo o un passaggio approvato di finitura superficiale.
Se la superficie rimane appiccicosa dopo la polimerizzazione, consultare le istruzioni per il processo fornite dal produttore prima di modificare le impostazioni della lampada o applicare ulteriore esposizione.
La polimerizzazione UV può generare calore durante lo svolgimento della reazione chimica. La quantità di calore dipende dalla formulazione, dal volume di resina, dalle condizioni di esposizione e dalla geometria del pezzo.
In alcune applicazioni, un eccesso di calore può causare deformazioni, crepe o altri difetti.
Questo fattore va considerato nello sviluppo di getti di grandi dimensioni o di componenti con sezioni di spessore diverso. Un processo che funziona bene su un campione di piccole dimensioni potrebbe non produrre lo stesso risultato all’aumentare del volume di materiale.
Lo stampo rappresenta una parte fondamentale del processo di polimerizzazione UV, ma talvolta viene trascurato durante lo sviluppo del prodotto.
Se la luce deve attraversare lo stampo prima di raggiungere la resina, il materiale dello stampo deve trasmettere la lunghezza d’onda pertinente. Uno stampo metallico opaco bloccherà la luce, mentre materiali trasparenti potrebbero consentirne il passaggio in misura variabile.
Gli stampi in silicone sono utilizzati in molte applicazioni di colata di piccoli componenti, poiché sono flessibili e in grado di riprodurre forme dettagliate. Tuttavia, non tutti gli stampi in silicone presentano le stesse proprietà ottiche.
La trasparenza, il colore, lo spessore e lo stato del modello possono influenzare la quantità di luce che raggiunge la resina.
Un modello trasparente può trasmettere la luce in modo più efficace rispetto a uno opaco o fortemente colorato. È necessario considerare anche lo spessore del modello e la lunghezza d’onda della luce di polimerizzazione.
Se un modello è stato utilizzato ripetutamente, ispezionarlo per rilevare variazioni nella trasparenza, danni superficiali e accumuli di materiale. Queste modifiche potrebbero influenzare il processo di polimerizzazione.
Se si prevede di utilizzare un modello in silicone con resina UV, eseguire un test della combinazione impiegando la resina effettiva e la specifica qualità del modello.
Diverse formulazioni di silicone possono presentare caratteristiche di compatibilità differenti. Non presupporre che un modello adatto a una determinata resina UV funzioni automaticamente anche con un’altra formulazione.
Un piccolo test preliminare, condotto con il modello previsto, la resina e la lampada di polimerizzazione, può aiutare a identificare eventuali problemi prima dell’avvio della produzione.
Anche la forma del modello influenza la polimerizzazione.
Le cavità, le profonde rientranze e i sottosquadri possono creare zone che ricevono meno luce. Una lampada posizionata direttamente sopra uno stampo aperto potrebbe polimerizzare bene la superficie esposta, lasciando invece insufficientemente polimerizzate le zone in ombra.
Quando si valuta un nuovo componente, considerare come la luce raggiungerà l’intera sezione di resina, non soltanto la superficie visibile.
La lampada per la polimerizzazione va scelta in base ai requisiti tecnici della resina. La potenza indicata sulla lampada non è sufficiente, da sola, a stabilire se polimerizzerà un determinato prodotto.
Prima di selezionare l’apparecchiatura, verificare le seguenti informazioni.
Diverse formulazioni di resina UV sono progettate per rispondere a specifiche lunghezze d’onda.
I comuni sistemi LED per la polimerizzazione operano intorno ai 365 nm, ai 395 nm o ai 405 nm, ma queste lunghezze d’onda non sono intercambiabili per ogni formulazione.
Chiedere al fornitore della resina quale intervallo di lunghezze d’onda è raccomandato per la specifica qualità del prodotto. Verificare quindi se lo spettro di emissione della lampada è adeguato.
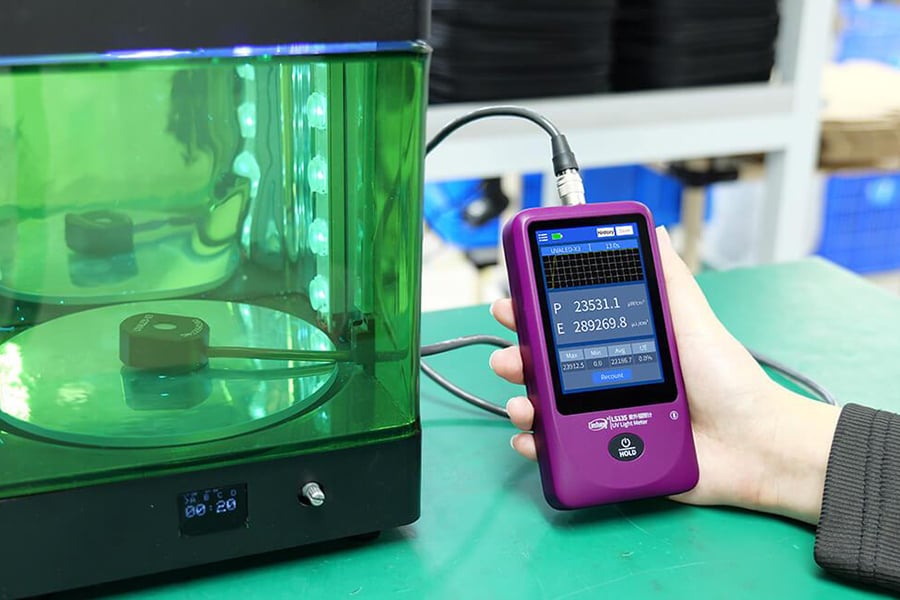
L'intensità luminosa sulla superficie di lavoro influisce sulla quantità di energia erogata alla resina.
L'output nominale di una lampada non rappresenta necessariamente l'intensità che raggiunge lo stampo. Distanza, progettazione della lampada, riflettori e dimensione dell'area di polimerizzazione possono tutti influenzare il risultato.
Laddove sia importante garantire coerenza produttiva, misurare l'intensità nella posizione effettiva di lavoro può fornire un utile riferimento.
Il tempo di esposizione deve essere determinato mediante prove condotte con la resina selezionata, la lampada e la geometria del pezzo.
Un'esposizione più prolungata può essere utile in caso di intensità luminosa inferiore, ma non compensa un accesso insufficiente della luce o una lunghezza d'onda inadeguata.
Per pezzi di maggiori dimensioni, verificare se la lampada garantisce una copertura uniforme su tutta l'area di polimerizzazione. Un'esposizione non uniforme potrebbe causare differenze nella durezza superficiale o nelle prestazioni di polimerizzazione tra il centro e i bordi di un pezzo.
L'output di un sistema di polimerizzazione può variare nel tempo. Le prestazioni dei LED, i riflettori sporchi, i componenti danneggiati e le variazioni nella posizione della lampada possono influenzare il processo.
Se i risultati della polimerizzazione diventano inconsistenti, verificare sia l'attrezzatura che la resina.
Registrare le impostazioni iniziali della lampada e, ove possibile, l'intensità misurata fornisce ai team di produzione un riferimento per ispezioni future.
La resina UV può essere utile nella produzione su piccoli lotti quando il design del componente e le condizioni di polimerizzazione sono adeguati.
Le seguenti applicazioni meritano di essere valutate.
La resina UV potrebbe essere adatta per piccoli componenti decorativi, lastre sottili, componenti trasparenti e altri prodotti con sezioni che consentono alla luce di raggiungere il materiale.
Può essere inoltre presa in considerazione per applicazioni di rivestimento superficiale e di doming, purché lo strato di resina sia relativamente sottile e l'attrezzatura per la polimerizzazione possa garantire un'esposizione adeguata.
I produttori che realizzano diversi design in quantità relativamente ridotte possono trarre vantaggio dal breve ciclo di polimerizzazione.
Un impianto adeguato per la polimerizzazione UV può supportare la produzione di campioni, piccole serie e ordini personalizzati, senza richiedere le stesse attrezzature per la polimerizzazione necessarie ad alcuni sistemi a resina con tempi di polimerizzazione più lunghi.
Tuttavia, l’efficienza produttiva dipende comunque dal tempo necessario per la preparazione, il riempimento, il posizionamento, la polimerizzazione, l’ispezione e la manipolazione.
Le formulazioni di resina UV trasparenti e traslucide sono spesso scelte per prodotti in cui l’aspetto estetico e la trasparenza rivestono un’importanza particolare.
Tra gli esempi figurano piccoli componenti decorativi trasparenti, etichette a cupola e alcune applicazioni di incapsulamento.
L’aspetto finale dipende dalla formulazione, dalle condizioni dello stampo, dalla preparazione della superficie e dal processo di polimerizzazione. Prima della produzione è comunque necessario effettuare test su campioni.
La resina UV può risultare utile anche quando un cliente deve valutare rapidamente un campione.
Un produttore potrebbe essere in grado di produrre un campione polimerizzato in un ciclo di lavorazione più breve rispetto ad alcuni sistemi convenzionali a base di resina. Ciò può agevolare le prime revisioni del progetto e l’approvazione da parte del cliente.
Il campione deve comunque essere rappresentativo del materiale e del processo produttivo previsti. Un prototipo di successo non conferma automaticamente che un componente più grande o più complesso polimerizzerà nello stesso modo.
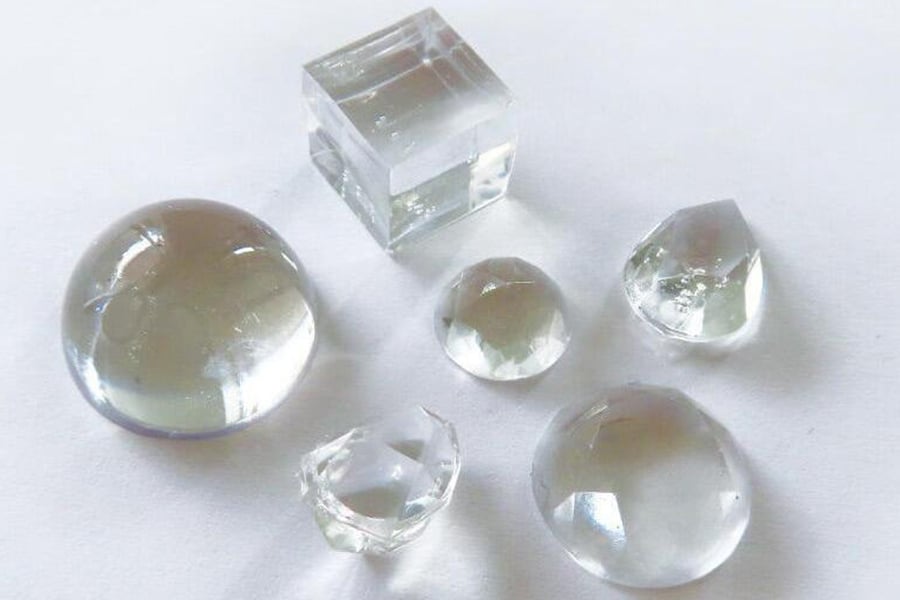
La resina UV presenta limitazioni pratiche. In alcune applicazioni, un altro materiale potrebbe risultare più idoneo.
| Applicazione o condizione | Cosa considerare | Alternativa da valutare |
|---|---|---|
| Getti spessi | La luce potrebbe non raggiungere il centro del componente | Epossidica per getti o resina PU adeguata |
| Colori opachi bianchi o scuri | I pigmenti possono ridurre la penetrazione della luce | Epossidico o un’altra formulazione adeguata |
| Aree di rivestimento estese | La copertura della lampada e l’uniformità dell’esposizione potrebbero essere difficili da controllare | Sistemi epossidici autolivellanti |
| Cavità profonde e sottosquadri complessi | Alcune aree potrebbero rimanere in ombra | Una resina da colata e un sistema di stampo adeguati |
| Stampi in metallo o opachi | La luce non può attraversare lo stampo | Modificare l'attrezzatura o il sistema di polimerizzazione |
| Tempo di riempimento o di lavorazione prolungato | Il materiale potrebbe iniziare a polimerizzare prima del completamento del riempimento | Un sistema di resina con un tempo di lavorazione più lungo |
| Applicazioni con requisiti termici specifici | Le prestazioni devono essere verificate rispetto alle condizioni di impiego | Grado di epossidica, PU o silicone adatto |
| Adesione strutturale | L'adesione e le prestazioni meccaniche devono soddisfare i requisiti di progettazione | Adesivo epossidico o PU per applicazioni ingegneristiche |
Le alternative indicate in questa tabella costituiscono punti di partenza per la valutazione, non sostituzioni automatiche. Il materiale finale deve essere scelto in base al disegno del componente, alle proprietà richieste e alle condizioni operative.
Lo sviluppo del colore richiede particolare attenzione quando si lavora con resine UV.
L’aggiunta di pigmenti modifica non solo l’aspetto del materiale, ma può anche influenzare la quantità di luce che raggiunge la resina durante la polimerizzazione.
Un colore che funziona in un campione sottile potrebbe non polimerizzare correttamente in una sezione più spessa. Ciò è particolarmente importante per i colori opachi e scuri.
Prima di approvare una formulazione colorata, considerare quanto segue:
Testare ogni colore alla concentrazione di pigmento prevista.
Utilizzare lo stampo reale e lo spessore del pezzo previsti per la produzione.
Verificare il risultato della polimerizzazione su tutta la sezione, non solo sulla superficie.
Registrare il tipo di pigmento e la concentrazione utilizzati nel campione approvato.
Ripetere il test in caso di cambio del fornitore o della qualità del pigmento.
Verificare se il colore rimane costante dopo la polimerizzazione e lo stoccaggio.
I colori bianchi e altri opachi potrebbero richiedere uno sviluppo formulativo maggiore rispetto ai prodotti trasparenti o leggermente colorati.
Se producete resina epossidica, gomma siliconica liquida e resina UV, mantenete standard cromatici distinti per ciascun sistema materiale. Lo stesso nome del pigmento non garantisce uno sviluppo cromatico identico né una compatibilità uniforme tra diverse formulazioni.
Per i prodotti in resina UV trasparente, la trasparenza iniziale rappresenta soltanto una parte della valutazione del prodotto.
I cambiamenti di colore possono verificarsi durante lo stoccaggio o l’uso, a seconda della formulazione della resina, delle condizioni di polimerizzazione e dell’ambiente circostante.
I fattori che possono influenzare l’ingiallimento includono la composizione chimica della resina, il sistema di fotoiniziatori, l’esposizione alla luce UV, la temperatura e le condizioni d’impiego.
Per i prodotti in cui l’aspetto è importante, non basate la vostra scelta esclusivamente su descrizioni quali "non ingiallisce" o "resistente ai raggi UV".
Invece, chiedere al fornitore le informazioni disponibili sulla stabilità cromatica e sulle condizioni in cui è stata valutata.
È anche possibile preparare campioni rappresentativi e confrontarne l’aspetto nel corso di un periodo definito. Se il prodotto finito sarà esposto alla luce solare, includere un test di esposizione adeguato nella valutazione del prodotto.
Ogni dichiarazione commerciale relativa alla resistenza all’ingiallimento deve corrispondere alle evidenze disponibili per la specifica qualità del prodotto.
Le procedure di sicurezza devono essere stabilite prima che le resine UV vengano introdotte nell’area di produzione.
Molte resine fotopolimerizzabili contengono ingredienti a base di acrilati. Alcuni acrilati possono causare sensibilizzazione cutanea e un’esposizione ripetuta può provocare reazioni allergiche.
I rischi effettivi e le precauzioni richieste dipendono dalla formulazione; consultare pertanto sempre la scheda dati di sicurezza (SDS) del prodotto utilizzato.
I team di produzione devono prestare attenzione a:
Protezione della pelle: Utilizzare guanti e indumenti protettivi specificati nella scheda dati di sicurezza (SDS). Sostituire tempestivamente i guanti contaminati.
Ventilazione: Fornire un’adeguata ventilazione nei punti di miscelazione, riempimento e polimerizzazione, in conformità ai requisiti di manipolazione del prodotto.
Protezione occhi: Proteggere gli operatori dagli schizzi di resina ed dall’esposizione diretta o riflessa ai raggi UV.
Schermatura dalla luce: Utilizzare schermature adeguate intorno alle attrezzature di polimerizzazione per ridurre l’esposizione non necessaria alla luce UV.
Istruzioni operative: Assicurarsi che gli operatori comprendano le modalità sicure di manipolazione, le procedure di intervento in caso di fuoriuscite, di pulizia e di smaltimento dei rifiuti.
Nella produzione commerciale, tali procedure devono essere incluse negli accordi aziendali in materia di sicurezza chimica e di formazione degli operatori.
Prima di effettuare un ordine più consistente o di impegnarsi su un programma produttivo, testare l’intero processo utilizzando la resina, lo stampo e le attrezzature di polimerizzazione previste.
Una valutazione utile deve considerare più aspetti rispetto al semplice indurimento della superficie.
| Elemento di prova | Cosa controllare |
|---|---|
| Polimerizzazione completa | Ispezionare la sezione più spessa per materiale morbido o non polimerizzato |
| Polimerizzazione superficiale | Verificare la persistenza della viscosità dopo il processo di polimerizzazione specificato |
| Stabilità dimensionale | Misurare le caratteristiche fondamentali confrontandole con le dimensioni approvate |
| Aspetto superficiale | Controllare trasparenza, bolle, segni e altri difetti visibili |
| Coerenza cromatica | Confrontare il pezzo polimerizzato con un campione di riferimento approvato |
| Durezza | Eseguire la misurazione con il metodo pertinente dopo la polimerizzazione specificata |
| Compatibilità con lo stampo | Verificare problemi di polimerizzazione o cambiamenti visibili dello stampo |
| Prestazioni della lampada | Registrare le impostazioni dell'apparecchiatura e le relative misurazioni di intensità |
| Prestazioni di invecchiamento | Valutare l'aspetto in condizioni rappresentative dell'uso previsto |
I criteri di accettazione devono essere stabiliti prima delle prove. Ad esempio, le tolleranze dimensionali e la variazione cromatica accettabile dipendono dal prodotto e dai requisiti del cliente.
Per uno stampo o una formulazione nuovi, ripetere la valutazione se cambiano lo spessore del componente, il carico di pigmento, la lampada o il materiale dello stampo.
Una volta approvato il processo, registrare la classe del prodotto, le informazioni sul lotto, la procedura di miscelazione o riempimento, se applicabile, le impostazioni della lampada, il tempo di esposizione e i risultati dell'ispezione. Questi registri contribuiscono a mantenere la coerenza quando lo stesso prodotto viene prodotto nuovamente.
Un fornitore che supporta gli acquirenti di produzione dovrebbe essere in grado di offrire più di un semplice prezzo del prodotto e un flacone campione.
Prima di selezionare un produttore di resine UV, discutere i requisiti tecnici e di approvvigionamento della propria applicazione.
Richiedere la scheda tecnica (TDS) e la scheda dei dati di sicurezza (SDS) della specifica qualità del prodotto.
A seconda dell’applicazione, informazioni utili possono includere viscosità, lunghezza d’onda raccomandata, condizioni di polimerizzazione, durezza, aspetto e altre proprietà rilevanti.
Se il componente presenta requisiti specifici di spessore o colore, comunicarli al fornitore affinché la qualità proposta possa essere valutata in condizioni realistiche.
Per produzioni ripetute, chiedere al fornitore come venga garantito il controllo della qualità del prodotto tra un lotto e l’altro.
È inoltre possibile verificare se siano disponibili i numeri di lotto, i verbali di ispezione e i campioni conservati.
I controlli qualitativi pertinenti devono essere concordati in base alle specifiche del prodotto e all’uso previsto.
Scegliere l’imballaggio in funzione del consumo previsto e delle modalità di stoccaggio.
Prima di effettuare l’ordine, confermare le dimensioni disponibili degli imballaggi, la quantità minima d’ordine (MOQ), la durata di conservazione, le condizioni di stoccaggio e i tempi di produzione.
Se si sta sviluppando un prodotto con marchio privato, discutere contemporaneamente la progettazione dell’etichetta, la compatibilità dell’imballaggio e i requisiti documentali.
Alcuni progetti produttivi richiedono una particolare viscosità, colore, risposta alla polimerizzazione o formato di confezionamento.
Discutere tali requisiti con il fornitore prima di presumere che una qualità standard esistente sia in grado di soddisfarli. Ogni eventuale modifica proposta deve essere valutata mediante test su campioni e una specifica concordata.
Presso Jianghe, la gamma di prodotti comprende resine UV, resine epossidiche, gomma siliconica liquida e coloranti. È disponibile supporto OEM per i prodotti idonei, previa revisione dell’applicazione, valutazione dei campioni e conferma dei requisiti produttivi.
Collaborare con un unico fornitore per materiali correlati può facilitare anche la discussione sulla compatibilità tra resina, stampo e colorante. Tuttavia, ogni combinazione deve comunque essere sottoposta a test prima di essere approvata per la produzione.
La resina UV può essere un'opzione pratica per la produzione di piccoli lotti, purché la geometria del pezzo, la formulazione del materiale e le attrezzature per la polimerizzazione siano compatibili.
Prima di selezionare un prodotto, esaminare lo spessore della sezione, il colore, il materiale dello stampo e l'accessibilità alla luce. Quindi confermare con il fornitore la lunghezza d'onda raccomandata e le condizioni di polimerizzazione.
Un test produttivo rappresentativo è il metodo migliore per valutare se il materiale soddisfa i requisiti richiesti. Verificare il pezzo polimerizzato su tutta la sua profondità, ispezionarne la superficie e le dimensioni, e registrare le condizioni di processo prima di aumentare il volume produttivo.
Jianghe fornisce resine UV e altri materiali resinosi industriali per diverse applicazioni produttive. Se state sviluppando un nuovo prodotto o confrontando le resine UV con quelle epossidiche o poliuretaniche (PU), comunicate al nostro team le dimensioni del pezzo, il colore del materiale, il tipo di stampo, la quantità prevista e le attrezzature per la polimerizzazione.
Possiamo analizzare i requisiti dell'applicazione e discutere opzioni di prodotto idonee per la valutazione tramite campioni.
Richiedi un campione di resina UV o una consulenza tecnica
Esplora il nostro Resina UV Prodotti
Esplorare Silicone liquido per la realizzazione di stampi
 Notizie in primo piano

Soluzioni materiali certificate in fabbrica per produttori, marchi e distributori in tutto il mondo. Ci specializziamo in gomma siliconica liquida, resina epossidica, materiali per pavimenti e prodotti correlati, offrendo produzione affidabile, personalizzazione OEM e fornitura globale stabile.
Copyright © 2026 Shenzhen Jianghe New Materials Technology Co., Ltd.All rights reserved. Informativa sulla privacy