 EN
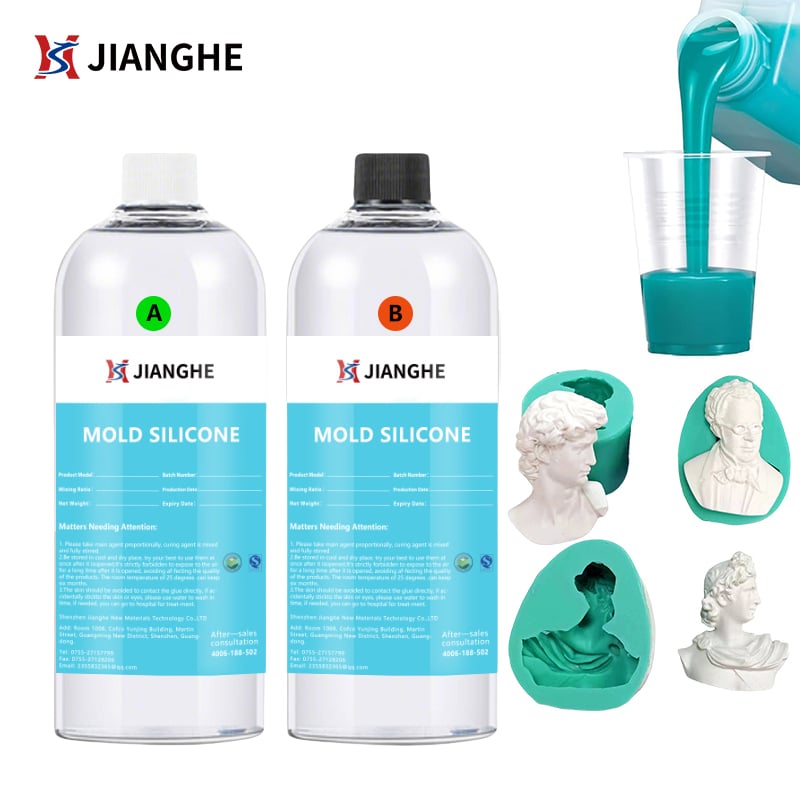
Betongstöp kräver precision, hållbarhet och konsekvent återgivning av komplexa design. Tillverkning av former i flytande silikongummi har blivit en omvandlande lösning för tillverkare som behöver pålitliga, långlivade former som tål upprepad stöpning. Till skillnad från traditionella styva formmaterial erbjuder flytande silikongummi flexibilitet, möjlighet att fånga detaljerad struktur och överlägsna avformningsegenskaper, vilket kraftigt minskar produktionsavfall och arbetsomkostnader.
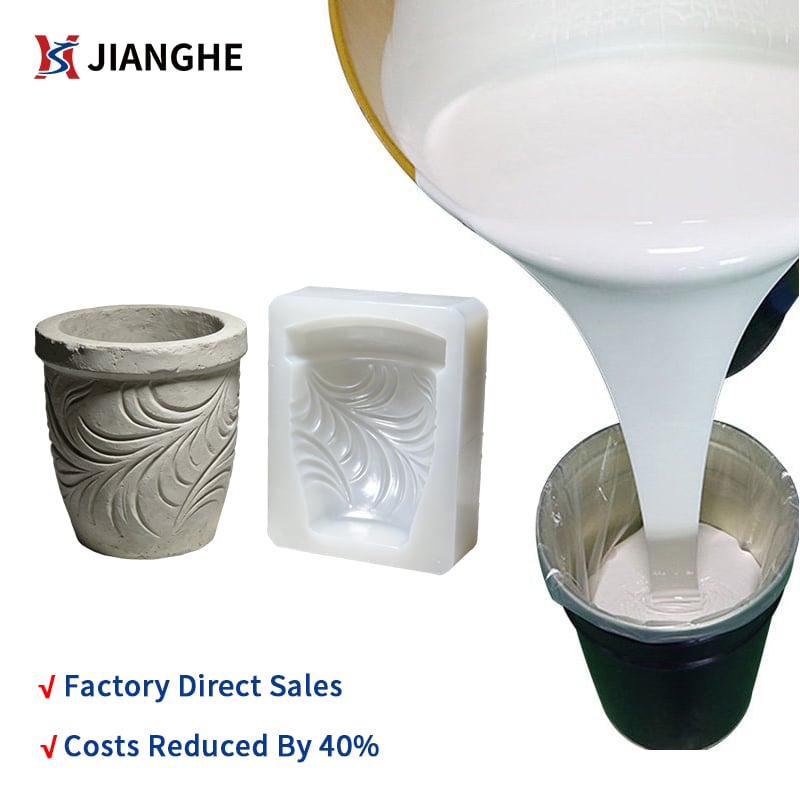
Användningen av formgjutning med flytande silikongummi vid betonggjutning innebär en förskjutning från konventionella formtekniker baserade på glasfiber och gummi mot material som ger bättre dimensionell noggrannhet och längre livslängd. Industriella betongtillverkare, tillverkare av dekorativ betong samt anpassade gjutverk förlitar sig på formgjutning med flytande silikongummi för att framställa arkitektoniska element, landskapsdetaljer och specialiserade strukturella komponenter med minimala fel och maximal produktionseffektivitet.
Kärnprocess för applikationen Vätskebaserad silikonkcauchu Formtillverkning
Förberedelse av mastermodell och formdesign
Innan tillverkning av form av flytande silikongummi kan påbörjas måste modellmönstret förberedas noggrant. Detta mönster fungerar som mall och definierar alla detaljer som kommer att synas i den slutliga betonggjutningen. Vid tillverkning av form av flytande silikongummi brukar modellmönstret vanligtvis täckas med ett avskiljningsmedel för att säkerställa att den härdade formen lossnar renligen utan skada. Materialet för mönstret kan vara trä, plast, metall eller komposit, förutsatt att det är tätt och dimensionellt stabilt. Rätt ytförberedelse påverkar direkt kvaliteten på tillverkningen av form av flytande silikongummi och avgör om fina detaljer och underkastningar återges troget.
Konstruktion av formlåda och inneslutningsstrategi
Tillverkning av formar i flytande silikongummi kräver ett styvt inneslutningssystem för att hålla det okärnade materialet kring mönstret. En formlåda konstrueras med melamin, plywood eller styv plast, med interna väggar placerade så att väggtjockleken runt mönstret blir enhetlig. För tillverkning av formar i flytande silikongummi ligger väggtjockleken vanligtvis mellan en och två tum, beroende på mönstrets komplexitet och storlek. Formlådan måste förslutas för att förhindra läckage av flytande silikongummi under gjutfasen. En korrekt inneslutningsdesign säkerställer en konstant formdensitet och förhindrar tomrum som skulle försämra hållbarheten och noggrannheten i processen för tillverkning av formar i flytande silikongummi.
Gjut- och härdningstekniker vid tillverkning av formar i flytande silikongummi
Blandning och avluftning av material för optimala resultat
Material för tillverkning av formar i flytande silikongummi är vanligtvis tvåkomponentsformuleringar som måste blandas efter volym eller vikt enligt tillverkarens specifikationer. Exakt mätning är avgörande, eftersom felaktiga blandningsförhållanden leder till ofullständig härdning, klibbiga ytor eller överdriven krympning. Efter blandning måste blandningen av flytande silikongummi avgasas för att ta bort luftbubblor som annars skulle skapa tomrum i den färdiga formen. Avgasning sker genom vakuumbehandling eller genom att låta materialet sjunka, beroende på vilken specifik produkt av flytande silikongummi som används. Detta steg är obligatoriskt för att producera formar av hög kvalitet som ger skarpa detaljreproduktioner.
Kontrollerad utförande och härdningsmiljö
Gjutning av vätskeformad silikongummi för formtillverkning runt den ursprungliga modellen måste ske långsamt och systematiskt för att minimera luftfångning. Materialet gjuts vanligtvis från den lägsta punkten i formlådan så att tyngdkraften naturligt kan fördela bort luften. När vätskeformad silikongummi för formtillverkning helt har gjutits i formlådan placeras denna i en temperaturstyrad miljö för härdning. Härdningstiderna varierar beroende på sammansättningen, men ligger vanligtvis mellan 24 och 48 timmar vid rumstemperatur. För tillämpningar av vätskeformad silikongummi för formtillverkning där snabbare leverans krävs kan värmeaccelererad härdning minska denna tid. Temperaturkonsekvens är avgörande, eftersom svängande förhållanden under tillverkning av former av vätskeformad silikongummi kan orsaka ojämn korslänkning och sämre formprestanda.
Formavtagning, bearbetning och fältdistribution
Extraktion och efterhärdning
Efter avslutad härdningscykel tas formboxen försiktigt isär och den uttorkade vätskesilikongummiformen extraheras. Mustran tas bort från insidan av formen, vilket avslöjar den negativa formhålan som kommer att forma betongdelar. Vätskesilikongummiformen genomgår sedan en efterhärdningsfas, vilket innebär exponering för högre temperatur för att uppnå full tvärkoppling och maximal hållbarhet. Denna efterhärdningssteg är särskilt viktig för vätskesilikongummiformning eftersom den säkerställer att materialet når sin specificerade hårdhet samt motståndsförmåga mot betongkemikalier och termiska cykler. Eventuella tunna väggar eller delikata detaljer undersöks vid borttagningen för att bekräfta integriteten i vätskesilikongummiformningsprocessen.
Tillämpning av avformningsmedel och betonggjutningsarbetsflöde
Innan den första betonggjutningen behandlas formhålan i formen av flytande silikonrubbervilket är gjort för att underlätta enkel avformning. Valet av avformningsmedel beror på betongblandningens sammansättning och på om den slutliga gjutytan kräver en specifik ytyta. Formerna av flytande silikonrubbervilket placeras sedan i en stödram för att bibehålla målexakthet under betonggjutningen. Betongen hälls försiktigt i den förberedda formen av flytande silikonrubbervilket, och samlingen vibreras för att eliminera luftfickor och sammanpressa blandningen. En av de viktigaste fördelarna med formar av flytande silikonrubbervilket är att flera gjutningar kan tas ut från samma form utan försämring, vilket gör investeringen i formar av flytande silikonrubbervilket mycket kostnadseffektiv vid längre produktionsomgångar.
Viktiga fördelar med formar av flytande silikonrubbervilket för industriellt bruk
Överlägsen detaljåtergivning och hållbarhetsfördelar
Tillverkning av gummimodeller i flytande silikonrubber fångar mikroskopisk ytdetaljering och fina arkitektoniska detaljer som stela modellsystem inte kan återge effektivt. Elastisiteten i materialet för tillverkning av gummimodeller i flytande silikonrubber gör det möjligt att ta bort modeller med utskjutande delar och komplex geometri utan att orsaka revor eller permanent deformation. Höjkvalitativa formuleringar för tillverkning av gummimodeller i flytande silikonrubber motstår betongens alkaliska miljö, termisk cykling och mekanisk nötning från upprepad gjutning. En enda modell som tillverkats med hjälp av flytande silikonrubber kan ofta producera 500–2000 enskilda betonggjutningar innan den måste bytas ut, beroende på användningsintensitet och underhållspraxis. Denna livslängd översätts direkt till lägre produktionskostnader per enhet, vilket gör tillverkning av gummimodeller i flytande silikonrubber ekonomiskt överlägsen traditionella alternativ.
Dimensionell konsekvens och påverkan på kvalitetskontroll
Tillverkning av gjutformar i flytande silikongummi säkerställer att varje betongdel blir dimensionellt konsekvent med sina föregående delar, vilket minskar utslagsgraden och behovet av omarbete. Krympningen är förutsägbar och minimal, vilket gör att tillverkare kan designa former med exakta kompensationsfaktorer. De inbyggda avformningsegenskaperna hos material för tillverkning av gjutformar i flytande silikongummi innebär att betongdelar separerar rent med minimal adhesion, vilket minskar avformningstiderna och arbetsintensiteten. Ytkvaliteten förbättras eftersom silikonytan tar emot ballast utan att få gropar eller slitage. Tillverkare som använder gjutformar i flytande silikongummi rapporterar konsekvent strängare toleranser, färre defekter och förbättrad estetisk appell jämfört med produktion som utförs med konventionell formteknik.
Praktiska överväganden och bästa praxis
Materialval och miljömässiga faktorer
Valet av en lämplig formulering för gjutning av vätskesilikongumma beror på faktorer såsom omgivningstemperaturen under härdningen, önskad hårdhet, krav på kemisk motstånd och produktionsvolym. Tinnkatalyserade system är vanliga för gjutning av vätskesilikongumma och erbjuder god kostnadseffektivitet, medan platinkatalyserade system ger överlägsen värmetåligeghet och längre potliv för stora former. Förvaringsförhållandena innan användning påverkar i hög grad prestandan hos material för gjutning av vätskesilikongumma; oöppnade komponenter måste förvaras vid måttliga temperaturer för att förhindra tidig försämring. Temperaturn i arbetsmiljön under tillämpningen av vätskesilikongumma påverkar härdningshastigheten och korslänkningsverknaden.
Underhåll och livscykelhantering
Rättvändning förlänger livslängden för former som tillverkats genom formgjutning i flytande silikonrubber avsevärt. Efter varje gjutning av betong bör formerna rengöras omedelbart för att ta bort härdad betongrester som kan repa ytan. Regelmässig applicering av avformningsmedel bibehåller avformningseffektiviteten hos former tillverkade genom formgjutning i flytande silikonrubber under hela deras driftsliv. Förvaring i en sval, torr miljö när formerna inte används bevarar materialegenskaperna hos flytande silikonrubber-formmassor. Regelmässig visuell inspektion upptäcker eventuella ytspår eller försämring som kan påverka gjutkvaliteten eller tyda på behov av utbyte.
Vanliga frågor
Vad gör formgjutning i flytande silikonrubber bättre än polyuretan- eller glasfiberformer?
Tillverkning av former i flytande silikon gummierbjuder överlägsen elasticitet, vilket gör att komplexa underkutningar kan avlägsnas utan skada, medan stela alternativ ofta spricker eller deformeras permanent. Silikon är naturligt motståndskraftigt mot betongkemikalier och termisk cykling bättre än polyuretan, och former tillverkade i flytande silikon gummi klarar vanligtvis 3 till 5 gånger fler gjutcykler. Avformningsegenskaperna hos flytande silikon gummi är inbyggda i materialet, vilket minskar beroendet av kemiska medel och accelererar produktionsflödet.
Hur många betonggjutningar kan en form av flytande silikon gummi producera?
En enda form som skapats genom kvalitetsstöpning i flytande silikongummi kan vanligtvis producera mellan 500 och 2000 avtryck, beroende på vårdnivå, krav på ytyta och produktionsintensitet. Former tillverkade i flytande silikongummi för dekorativa eller arkitektoniska element når ofta över 1000 cykler om de underhålls korrekt. Den faktiska livslängden förlängs när avformningsmedel används konsekvent och former rengörs grundligt efter varje användning.
Kan stöpning i flytande silikongummi hantera komplexa geometriska design med fina detaljer?
Ja, tillverkning av formar i flytande silikonrubberv är utmärkt på att fånga mikroskopiska detaljer, skarpa kanter och komplexa strukturer eftersom materialet flödar in i varje hålrum innan det härdas. Arkitektoniska mönster, dekorativa reliefer och specialiserade ytytor återges troget genom tillverkning av formar i flytande silikonrubberv. Den härdade materialets flexibilitet gör att även djupa underkast kan avformas rent utan att ytkvaliteten eller formens strukturella integritet försämras.
Innehållsförteckning
- Kärnprocess för applikationen Vätskebaserad silikonkcauchu Formtillverkning
- Gjut- och härdningstekniker vid tillverkning av formar i flytande silikongummi
- Formavtagning, bearbetning och fältdistribution
- Viktiga fördelar med formar av flytande silikonrubbervilket för industriellt bruk
- Praktiska överväganden och bästa praxis
- Vanliga frågor