 EN
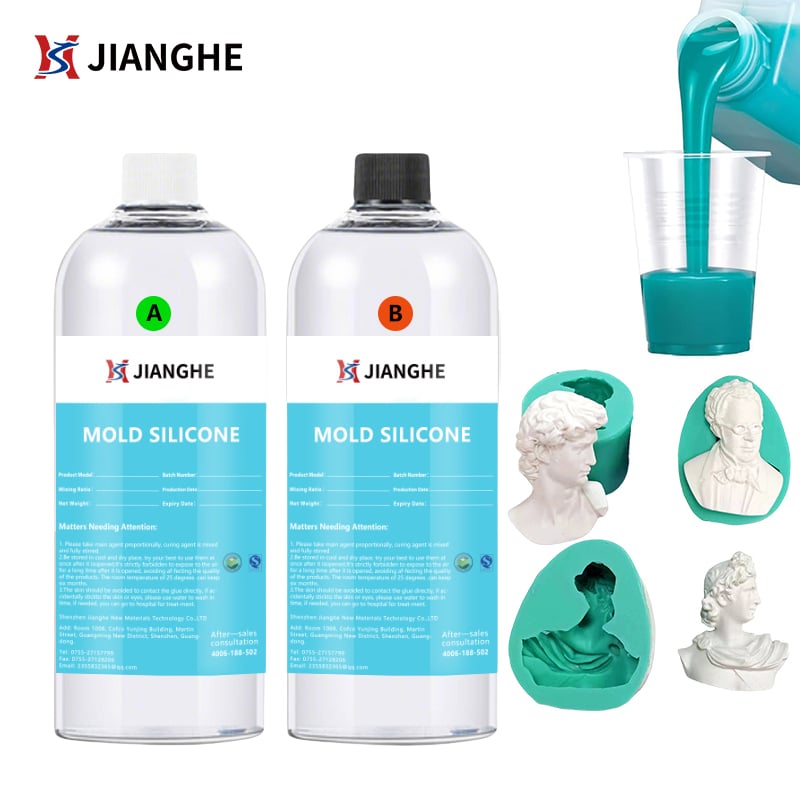
Betontømning kræver præcision, holdbarhed og konsekvent gengivelse af komplekse design. Fremstilling af former i flydende silikonegummi er fremkommet som en omformende løsning for producenter, der har brug for pålidelige, langtidsholdbare former, som tåler gentagne støbningsserier. I modsætning til traditionelle stive formematerialer giver fremstilling af former i flydende silikonegummi fleksibilitet, evne til at fange detaljerede strukturer og overlegne frigørelsesegenskaber, hvilket betydeligt reducerer produktionsaffald og arbejdskraftsomkostninger.
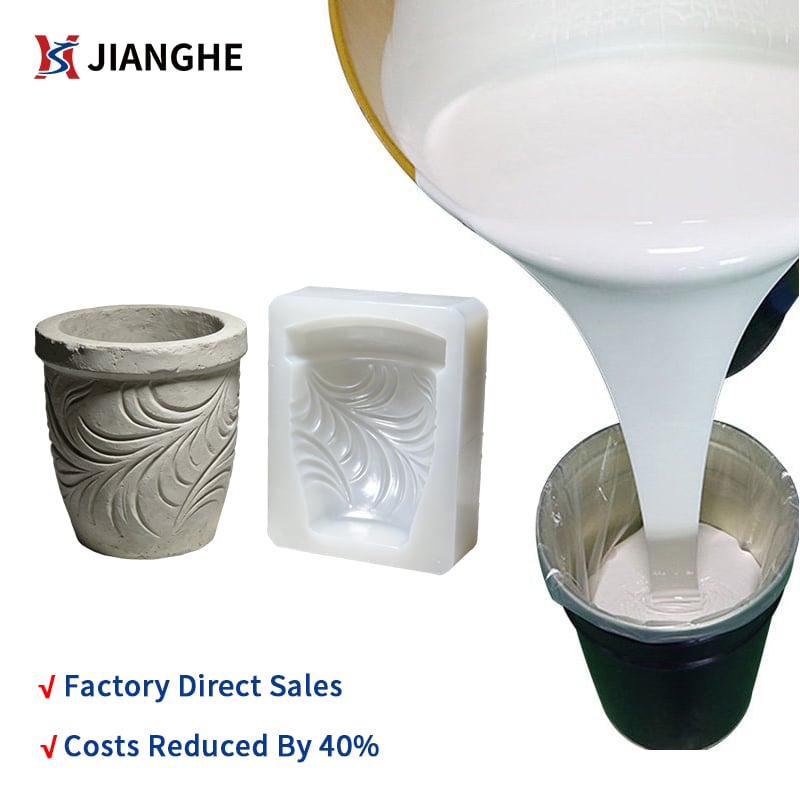
Anvendelsen af væskeformet silikonegummi til formfremskaffelse ved betonstøbning repræsenterer en overgang fra konventionelle fiberglas- og gummiformteknologier mod materialer, der leverer bedre dimensionel nøjagtighed og længere levetid. Industrielle betonproducenter, producenter af dekorativ beton samt specialstøbningsvirksomheder bruger væskeformet silikonegummi til formfremskaffelse til at fremstille arkitektoniske elementer, landskabsarkitektoniske detaljer og specialiserede strukturelle komponenter med minimalt antal fejl og maksimal produktionseffektivitet.
Kerneprocessen for anvendelse af Væskedårlig silikonrubber Formgøringsproduktion</br>
Forberedelse af mastermodel og formdesign
Før fremstilling af forme i flydende silikonegummi kan påbegyndes, skal modellen omhyggeligt forberedes. Denne model fungerer som skabelon og definerer alle detaljer, der vil fremtræde i den endelige betongstøbning. Ved fremstilling af forme i flydende silikonegummi bestryges modellen typisk med en frigøringsmiddel for at sikre, at den hærdede form adskilles renligt uden beskadigelse. Modellens materiale kan være træ, plastik, metal eller komposit, forudsat at det er tæt og dimensionelt stabilt. Korrekt overfladeforberedelse påvirker direkte kvaliteten af formfremstillingen i flydende silikonegummi og afgør, om fine detaljer og udskårne former vil blive trofast genskabt.
Konstruktion af formkasse og indeholdelsesstrategi
Fremstilling af forme i flydende silikonegummi kræver et stift indeslutningssystem til at holde det uherdede materiale omkring mastermodellen. En formkasse fremstilles af melamin, spånplade eller stift plastik, hvor de indvendige vægge placeres, så der opnås en jævn vægtykkelse omkring modellen. Ved fremstilling af forme i flydende silikonegummi ligger vægtykkelsen typisk mellem én og to tommer, afhængigt af modellens kompleksitet og størrelse. Formkassen skal forsegles for at forhindre, at materialet til forme i flydende silikonegummi løber ud under påfyldningsfasen. En korrekt indeslutningsdesign sikrer en konstant formtæthed og forhindrer lufttomrum, som ville underminere holdbarheden og nøjagtigheden i processen til fremstilling af forme i flydende silikonegummi.
Påfyldning og herdningsmetoder ved fremstilling af forme i flydende silikonegummi
Blanding og avluftning af materiale for optimale resultater
Materialer til fremstilling af former i flydende silikonegummi er typisk to-komponenters formuleringer, som skal blandes efter volumen eller vægt i henhold til producentens specifikationer. Præcis måling er afgørende, fordi forkerte blandingforhold vil føre til ufuldstændig hærdning, klæbrige overflader eller overdreven krympning. Efter blanding skal blandingen af flydende silikonegummi til formfremstilling afgasnes for at fjerne indfanget luftbobler, der ellers ville skabe tomrum i den færdige form. Afgasning opnås enten ved vakuumbehandling eller ved at lade materialet synke, afhængigt af det specifikke produkt til formfremstilling i flydende silikonegummi, der anvendes. Denne proces er uundværlig for fremstilling af former af høj kvalitet, der sikrer skarp detaljegengivelse.
Kontrolleret påfyldning og hærtningsmiljø
Hældning af flydende silikonegummi til formstøbning omkring den originale model skal udføres langsomt og systematisk for at minimere luftfangst. Materialet hældes typisk fra det laveste punkt i formkassen, så tyngdekraften naturligt kan forskyde luften. Når blandingen af flydende silikonegummi til formstøbning er fyldt helt op, placeres formkassen i en temperaturkontrolleret miljø for at hærde. Hærdningstiderne varierer afhængigt af sammensætningen, men ligger typisk mellem 24 og 48 timer ved stuetemperatur. For anvendelser inden for flydende silikonegummi til formstøbning, hvor der kræves hurtigere gennemløbstid, kan varmeaccelereret hærdning forkorte denne periode. Temperaturstabilitet er afgørende, da svingende forhold under processen med flydende silikonegummi til formstøbning kan føre til ujævn tværlinkning og svagere formydeevne.
Formudtagning, behandling og feltanvendelse
Udtagning og efterhærdning
Når herdetiden er afsluttet, demonteres formkassen forsigtigt, og den hærdede væske-silikon-gummi-formmatrix udtrækkes. Modellen fjernes fra indersiden af formen, hvilket afslører den negative hulrum, der vil danne betondele. Væske-silikon-gummi-formen gennemgår derefter en efterhærdningsfase, hvor den udsættes for forhøjet temperatur for at opnå fuldstændig tværlinkning og maksimal holdbarhed. Denne efterhærdningsproces er særligt vigtig for væske-silikon-gummi-formning, da den sikrer, at materialet opnår den specificerede hårdhed samt modstandsdygtighed mod betonkemikalier og termiske cyklusser. Eventuelle tynde vægge eller fine detaljer inspiceres under fjernelsen for at bekræfte integriteten af væske-silikon-gummi-formningsprocessen.
Påføring af frigøringsmiddel og betongodsproces
Før den første betonstøbning behandles formhulrummet i væskeformet silikonegummiform til formstøbning med en passende betonfrigøringsmiddel for at sikre let afstøbning. Valget af frigøringsmiddel afhænger af betonblandingsdesignet og om den endelige støbte overflade kræver en bestemt finish. Væskeformede silikonegummiforme til formstøbning placeres derefter i en stølleskel for at opretholde dimensional nøjagtighed under betonplaceringen. Betonen hældes forsigtigt i den forberedte væskeformede silikonegummiform til formstøbning, og samlingen vibreres for at fjerne lufttomrum og tætte blandingen. En af de vigtigste fordele ved væskeformet silikonegummiform til formstøbning er, at flere støbninger kan udtages fra samme form uden nedbrydning, hvilket gør investeringen i væskeformet silikonegummiform til formstøbning meget omkostningseffektiv over længerevarende produktionsløb.
Nøglefordele ved væskeformet silikonegummiform til formstøbning til industrielt brug
Forbedret detaljegengivelse og holdbarhedsfordele
Fremstilling af former af flydende silikonegummi gengiver mikroskopisk overfladetekstur og fine arkitektoniske detaljer, som stive formsystemer ikke kan genskabe effektivt. Elasticiteten i materialet til fremstilling af former af flydende silikonegummi gør det muligt at fjerne former med udskåringer og kompleks geometri uden revner eller permanent deformation. Højtkvalitetsformuleringer af flydende silikonegummi er modstandsdygtige mod betons alkaliske miljø, termisk cyklus og mekanisk slid fra gentagne afstøbninger. En enkelt form fremstillet ved hjælp af flydende silikonegummi kan ofte anvendes til 500–2000 enkelte betonafstøbninger, inden den skal udskiftes – afhængigt af brugsintensitet og vedligeholdelsespraksis. Denne levetid resulterer direkte i lavere produktionsomkostninger pr. styk og gør fremstilling af former af flydende silikonegummi økonomisk overlegen traditionelle alternativer.
Målestabilitet og kvalitetskontrols indvirkning
Brug af flydende silikonegummi til formfremskaffelse sikrer, at hver betondel fremstilles med ens dimensioner som dens forgængere, hvilket reducerer udskudsrater og omformningsbehov. Krympning er forudsigelig og minimal, så producenter kan designe forme med præcise kompensationsfaktorer. De naturlige frigørelsesegenskaber ved materialer til flydende silikonegummi-formfremskaffelse betyder, at betondelene adskilles renligt med minimal klæbning, hvilket forkorter demoldningstider og mindsker arbejdsintensiteten. Overfladekvaliteten forbedres, fordi silikoneoverfladen kan rumme tilslag uden pitting eller slitage. Producenter, der anvender flydende silikonegummi-formfremskaffelse, rapporterer konsekvent mere præcise tolerancer, færre fejl og forbedret æstetisk kvalitet sammenlignet med produktion udført med konventionel formteknologi.
Praktiske overvejelser og bedste praksis
Valg af materialer og miljømæssige faktorer
Valg af den passende væskeform af silikonegummi til formfremskaffelse afhænger af faktorer såsom omgivelsestemperatur under hærdning, ønsket hårdhed, krav til kemisk modstandsdygtighed og produktionsmængde. Tinsystemer er almindelige til væskeform af silikonegummi til formfremskaffelse og tilbyder god pris-ydelsesrelation, mens platin-katalyserede systemer giver bedre varmebestandighed og længere arbejdstid for store former. Opbevaringsforholdene før brug har betydelig indflydelse på ydeevnen af væskeform af silikonegummi til formfremskaffelse; uåbnede komponenter skal opbevares ved moderate temperaturer for at undgå tidlig nedbrydning. Arbejdsmiljøets temperatur under anvendelsen af væskeform af silikonegummi til formfremskaffelse påvirker hærdningshastigheden og tværbindingseffektiviteten.
Vedligeholdelse og livscyklusadministration
Korrekt pleje forlænger levetiden af former fremstillet ved væske-silikon-gummi-formning betydeligt. Efter hver betonafstøbning skal formerne rengøres straks for at fjerne hærdet betonaffald, som kan ridse overfladen. Periodisk anvendelse af frigøringsmidler sikrer, at former fremstillet ved væske-silikon-gummi-formning bibeholder deres effektivitet ved frigørelse gennem hele deres brugstid. Opbevaring i et køligt, tørt miljø, når formerne ikke er i brug, bevarer materialegenskaberne for væske-silikon-gummi-formningsmaterialer. Regelmæssig visuel inspektion afslører eventuelle overflade revner eller forringelse, som kan påvirke støbekvaliteten negativt eller indikere behov for udskiftning.
Ofte stillede spørgsmål
Hvad gør væske-silikon-gummi-formning bedre end polyurethan- eller glasfiberformer?
Fremstilling af former af flydende silikonegummi tilbyder fremragende elastisk egenskab, hvilket gør det muligt at fjerne komplekse underkutter uden beskadigelse, mens stive alternativer ofte sprækker eller bliver permanent forvrænget. Silikone er naturligt mere modstandsdygtig over for betonkemikalier og termiske cyklusser end polyurethan, og former fremstillet af flydende silikonegummi kan typisk bruges i 3–5 gange flere afstøbninger. Frigørelsesegenskaberne ved flydende silikonegummi er indbygget i materialet, hvilket reducerer afhængigheden af kemiske midler og fremskynder produktionsprocessen.
Hvor mange betonafstøbninger kan én form af flydende silikonegummi producere?
En enkelt form, fremstillet ved kvalitetsformgivning i flydende silikonegummi, kan typisk producere mellem 500 og 2000 afstøbninger, afhængigt af pleje, krav til overfladekvalitet og produktionsintensitet. Former fremstillet ved flydende silikonegummi-formgivning til dekorative eller arkitektoniske elementer opnår ofte mere end 1000 cyklusser, når de vedligeholdes korrekt. Den faktiske levetid forlænges, når frigøringsmidler anvendes konsekvent og former rengøres grundigt efter hver brug.
Kan flydende silikonegummi-formgivning håndtere komplekse geometriske designs med fine detaljer?
Ja, fremstilling af former i flydende silikonegummi er fremragende til at fange mikroskopiske detaljer, skarpe kanter og indviklede strukturer, fordi materialet trænger ind i alle hulrum, før det hærder. Arkitektoniske mønstre, dekorative reliefarbejder og specialiserede overfladeafslutninger genskabes trofast ved hjælp af fremstilling af former i flydende silikonegummi. Den hærdede materials fleksibilitet gør det muligt at frigøre selv dybe udskåringer renligt uden at påvirke overfladens nøjagtighed eller formens strukturelle integritet.
Indholdsfortegnelse
- Kerneprocessen for anvendelse af Væskedårlig silikonrubber Formgøringsproduktion
- Påfyldning og herdningsmetoder ved fremstilling af forme i flydende silikonegummi
- Formudtagning, behandling og feltanvendelse
- Nøglefordele ved væskeformet silikonegummiform til formstøbning til industrielt brug
- Praktiske overvejelser og bedste praksis
- Ofte stillede spørgsmål