 EN
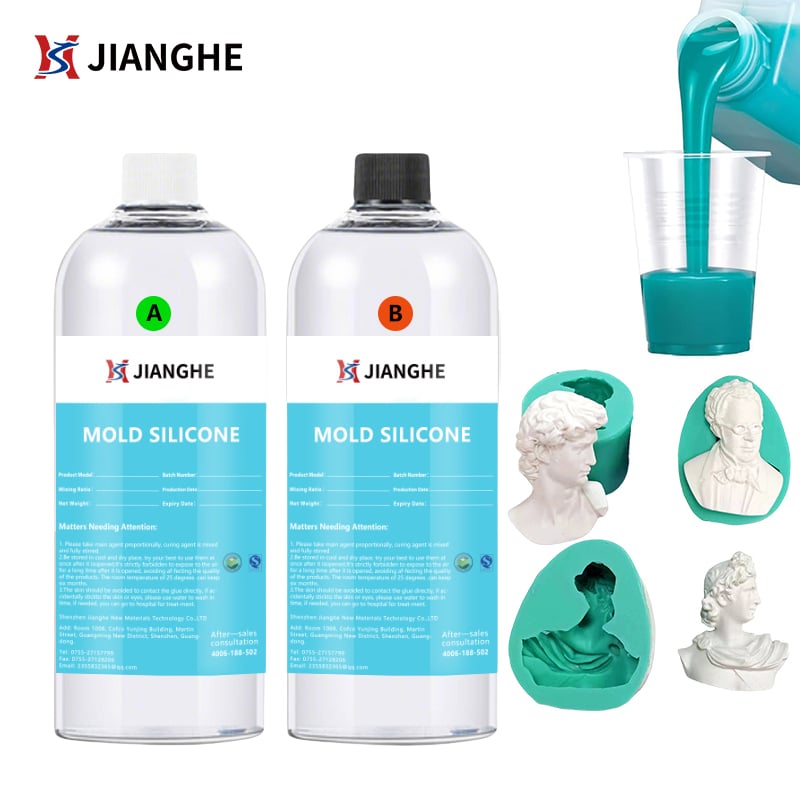
La gettata in calcestruzzo richiede precisione, durabilità e riproduzione costante di disegni complessi. La realizzazione di stampi in silicone liquido si è affermata come soluzione innovativa per i produttori che necessitano di stampi affidabili e di lunga durata, in grado di resistere a numerosi cicli di gettata. A differenza dei materiali rigidi tradizionali per stampi, la realizzazione di stampi in silicone liquido offre flessibilità, capacità di catturare dettagli intricati e proprietà eccezionali di distacco, riducendo significativamente gli scarti di produzione e i costi di manodopera.
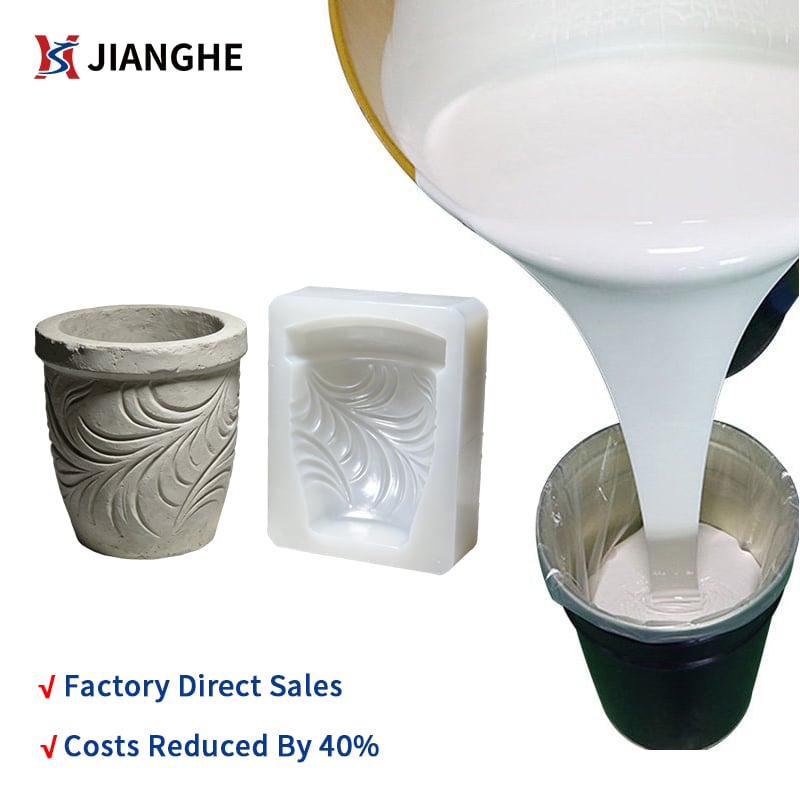
L’applicazione della tecnologia di stampaggio con gomma siliconica liquida nella fusione del calcestruzzo rappresenta un passaggio dalle tradizionali tecnologie di stampaggio in vetroresina e gomma verso materiali che offrono una maggiore precisione dimensionale e una durata operativa più prolungata. I produttori industriali di calcestruzzo, i produttori di calcestruzzo decorativo e le aziende specializzate nella fusione su misura fanno affidamento sulla tecnologia di stampaggio con gomma siliconica liquida per realizzare elementi architettonici, elementi per il paesaggio e componenti strutturali specializzati con un numero minimo di difetti e la massima efficienza produttiva.
Processo applicativo principale per Silicone liquido Realizzazione dello stampo
Preparazione del modello master e progettazione dello stampo
Prima di poter iniziare la realizzazione dello stampo in gomma siliconica liquida, il modello master deve essere preparato con estrema cura. Questo modello funge da template e definisce ogni dettaglio che apparirà nella gettata finale in calcestruzzo. Per la realizzazione dello stampo in gomma siliconica liquida, il modello master viene solitamente ricoperto con un agente distaccante per garantire che lo stampo indurito si stacchi in modo pulito e senza danni. Il materiale del modello può essere legno, plastica, metallo o composito, purché sia sigillato e dimensionalmente stabile. Una corretta preparazione della superficie influisce direttamente sulla qualità della realizzazione dello stampo in gomma siliconica liquida e determina se i dettagli fini e gli intagli saranno riprodotti fedelmente.
Costruzione della scatola dello stampo e strategia di contenimento
La realizzazione di stampi in gomma siliconica liquida richiede un sistema di contenimento rigido per trattenere il materiale non indurito intorno al modello master. Una scatola per stampo viene costruita utilizzando melaminico, compensato o plastica rigida, con pareti interne posizionate in modo da creare uno spessore uniforme intorno al modello. Per la realizzazione di stampi in gomma siliconica liquida, lo spessore delle pareti varia tipicamente da uno a due pollici, a seconda della complessità e delle dimensioni del modello. La scatola per stampo deve essere sigillata per impedire che il materiale per stampi in gomma siliconica liquida fuoriesca durante la fase di colata. Una progettazione adeguata del contenimento garantisce una densità omogenea dello stampo ed evita vuoti che comprometterebbero la durabilità e la precisione del processo di realizzazione di stampi in gomma siliconica liquida.
Tecniche di colata e indurimento nella realizzazione di stampi in gomma siliconica liquida
Miscelazione del materiale e degasaggio per risultati ottimali
I materiali per la realizzazione di stampi in gomma siliconica liquida sono generalmente formulazioni bicomponenti che devono essere miscelati in volume o in peso secondo le specifiche del produttore. La misurazione accurata è fondamentale, poiché rapporti errati provocano una polimerizzazione incompleta, superfici appiccicose o un ritiro eccessivo. Dopo la miscelazione, il composto per stampi in gomma siliconica liquida deve essere sottoposto a degasaggio per rimuovere le bolle d’aria intrappolate, che altrimenti genererebbero vuoti nello stampo finale. Il degasaggio avviene mediante trattamento sotto vuoto oppure lasciando sedimentare il materiale, a seconda del particolare prodotto in gomma siliconica liquida utilizzato. Questo passaggio è obbligatorio per ottenere stampi di alta qualità in grado di riprodurre dettagli con precisione.
Versamento controllato e ambiente di polimerizzazione
Il materiale per la realizzazione di stampi in gomma siliconica liquida deve essere versato lentamente e con metodo intorno al modello originale, per ridurre al minimo l’intrappolamento d’aria. Il materiale viene generalmente versato dal punto più basso della scatola dello stampo, in modo che la forza di gravità sposti naturalmente l’aria. Una volta completato il riempimento con il composto per stampi in gomma siliconica liquida, la scatola dello stampo viene posta in un ambiente a temperatura controllata per la polimerizzazione. I tempi di polimerizzazione variano in base alla formulazione, ma tipicamente vanno da 24 a 48 ore a temperatura ambiente. Per le applicazioni di realizzazione di stampi in gomma siliconica liquida che richiedono tempi di consegna più brevi, è possibile ricorrere a una polimerizzazione accelerata termicamente, riducendo così i tempi necessari. La costanza della temperatura è essenziale, poiché condizioni variabili durante la realizzazione di stampi in gomma siliconica liquida possono causare una reticolazione non uniforme e una minore prestazione dello stampo.
Sfornitura dello stampo, lavorazione e impiego sul campo
Estrazione e trattamento post-polimerizzazione
Al termine del ciclo di polimerizzazione, la scatola dello stampo viene smontata con cura ed estratta la matrice per la realizzazione dello stampo in gomma siliconica liquida polimerizzata. Il modello originale viene rimosso dallo stampo, rivelando la cavità negativa che formerà i componenti in calcestruzzo. Lo stampo per la realizzazione in gomma siliconica liquida viene quindi sottoposto a una fase di post-polimerizzazione, che prevede l’esposizione a temperature elevate per ottenere una reticolazione completa e la massima durabilità. Questo passaggio di post-polimerizzazione è particolarmente importante per la realizzazione di stampi in gomma siliconica liquida, poiché garantisce che il materiale raggiunga la durezza specificata e la resistenza ai prodotti chimici contenuti nel calcestruzzo nonché ai cicli termici. Durante la rimozione vengono ispezionate eventuali pareti sottili o dettagli delicati per verificare l’integrità del processo di realizzazione dello stampo in gomma siliconica liquida.
Applicazione dell’agente distaccante e flusso di lavoro per la colata del calcestruzzo
Prima della prima colata di calcestruzzo, la cavità dello stampo per la produzione di stampi in gomma siliconica liquida viene trattata con un appropriato agente distaccante per calcestruzzo, al fine di facilitare lo sformo. La scelta dell’agente distaccante dipende dalla formulazione della miscela di calcestruzzo e dal tipo di finitura richiesta sulla superficie finale del getto. Gli stampi per la produzione di stampi in gomma siliconica liquida vengono quindi posizionati in una struttura di supporto per mantenere l’accuratezza dimensionale durante la colata del calcestruzzo. Il calcestruzzo viene versato con cura nello stampo in gomma siliconica liquida preparato e l’intero insieme viene sottoposto a vibrazione per eliminare le bolle d’aria e compattare la miscela. Uno dei principali vantaggi della produzione di stampi in gomma siliconica liquida è che è possibile ottenere numerose gettate dallo stesso stampo senza alcun degrado, rendendo tale investimento altamente conveniente su lunghi cicli produttivi.
Principali vantaggi della produzione di stampi in gomma siliconica liquida per uso industriale
Eccellente riproduzione dei dettagli e benefici in termini di durata
La realizzazione di stampi in gomma siliconica liquida cattura la microstruttura superficiale e i dettagli architettonici fini che i sistemi di stampaggio rigidi non riescono a replicare efficacemente. L’elasticità del materiale per stampi in gomma siliconica liquida consente di sformare elementi con sottofondi e geometrie complesse senza strappi né deformazioni permanenti. Formulazioni di alta qualità di gomma siliconica liquida resistono all’ambiente alcalino del calcestruzzo, ai cicli termici e all’abrasione meccanica derivante da ripetute operazioni di getto. Uno stampo singolo realizzato mediante gomma siliconica liquida può spesso produrre da 500 a 2000 getti individuali in calcestruzzo prima di richiedere sostituzione, a seconda della severità d’uso e delle pratiche di manutenzione. Questa longevità si traduce direttamente in costi di produzione ridotti per unità, rendendo la realizzazione di stampi in gomma siliconica liquida economicamente superiore alle alternative tradizionali.
Coerenza dimensionale e impatto sul controllo qualità
La realizzazione di stampi in gomma siliconica liquida garantisce che ogni componente in calcestruzzo risulti dimensionalmente coerente con i precedenti, riducendo le percentuali di scarto e di ritrattazione. Il ritiro è prevedibile e minimo, consentendo ai produttori di progettare stampi con fattori di compensazione precisi. Le proprietà di sformatura intrinseche dei materiali per la realizzazione di stampi in gomma siliconica liquida permettono ai componenti in calcestruzzo di staccarsi in modo pulito, con adesione minima, riducendo i tempi di sformatura e lo sforzo manuale richiesto. La qualità della finitura superficiale migliora perché la superficie in silicone accoglie gli aggregati senza provocare pitting o usura. I produttori che utilizzano la realizzazione di stampi in gomma siliconica liquida riportano costantemente tolleranze più strette, minori difetti e maggiore appeal estetico rispetto alla produzione effettuata con tecnologie convenzionali per stampi.
Considerazioni pratiche e migliori pratiche
Selezione dei Materiali e Fattori Ambientali
La scelta della formulazione appropriata di gomma siliconica liquida per la realizzazione di stampi dipende da fattori quali la temperatura ambiente durante la vulcanizzazione, la durezza desiderata, i requisiti di resistenza chimica e il volume di produzione. I sistemi a base di stagno sono comuni per la realizzazione di stampi in gomma siliconica liquida e offrono un buon rapporto costo-efficacia, mentre i sistemi a base di platino garantiscono una superiore resistenza al calore e una maggiore durata utile (pot life) per stampi di grandi dimensioni. Le condizioni di stoccaggio prima dell’uso influenzano in modo significativo le prestazioni dei materiali per la realizzazione di stampi in gomma siliconica liquida; i componenti non aperti devono essere conservati a temperature moderate per evitare un degrado prematuro. La temperatura dell’ambiente di lavoro durante l’applicazione della gomma siliconica liquida per la realizzazione di stampi influenza la velocità di vulcanizzazione e l’efficienza della reticolazione.
Manutenzione e Gestione del Ciclo di Vita
Una corretta manutenzione prolunga in modo significativo la durata utile degli stampi realizzati mediante la tecnica della liquid silicone rubber mold making. Dopo ogni getto di calcestruzzo, gli stampi devono essere puliti tempestivamente per rimuovere i residui di calcestruzzo indurito, che potrebbero graffiare la superficie. L’applicazione periodica di agenti distaccanti mantiene l’efficienza di sformatura degli stampi per liquid silicone rubber mold making per tutta la loro vita operativa. La conservazione in un ambiente fresco e asciutto, quando gli stampi non sono in uso, preserva le proprietà del materiale delle miscele per liquid silicone rubber mold making. Un’ispezione visiva regolare consente di individuare eventuali crepe superficiali o segni di deterioramento che potrebbero compromettere la qualità delle fusioni o indicare la necessità di sostituzione.
Domande frequenti
Perché la liquid silicone rubber mold making è superiore agli stampi in poliuretano o in fibra di vetro?
La realizzazione di stampi in gomma siliconica liquida offre un’eccellente elasticità, consentendo di rimuovere facilmente forme complesse con sottosquadri senza danneggiarle, mentre le alternative rigide tendono a creparsi o deformarsi permanentemente. Il silicone resiste naturalmente meglio dei poliuretani ai prodotti chimici del calcestruzzo e ai cicli termici, e gli stampi realizzati con gomma siliconica liquida durano tipicamente da 3 a 5 volte di più in termini di numero di getti. Le proprietà di distacco della gomma siliconica liquida sono intrinseche al materiale, riducendo la dipendenza da agenti chimici e accelerando il flusso produttivo.
Quanti getti di calcestruzzo può produrre uno stampo realizzato con gomma siliconica liquida?
Un singolo stampo realizzato mediante la tecnica della lavorazione del silicone liquido di alta qualità può generalmente produrre da 500 a 2000 getti, a seconda delle cure adottate, delle esigenze relative alla finitura superficiale e dell’intensità produttiva. Gli stampi realizzati con la tecnica della lavorazione del silicone liquido per elementi decorativi o architettonici raggiungono comunemente oltre 1000 cicli, se correttamente mantenuti. La durata effettiva aumenta quando si utilizzano regolarmente agenti distaccanti e si puliscono accuratamente gli stampi dopo ogni utilizzo.
La tecnica della lavorazione del silicone liquido consente di realizzare design geometrici complessi con dettagli finissimi?
Sì, la realizzazione di stampi in gomma siliconica liquida eccelle nel catturare dettagli microscopici, spigoli netti e texture complesse, poiché il materiale fluisce in ogni cavità prima della polimerizzazione. Motivi architettonici, rilievi ornamentali e finiture superficiali specializzate vengono riprodotti fedelmente mediante la realizzazione di stampi in gomma siliconica liquida. La flessibilità del materiale polimerizzato consente lo sformato pulito anche di sottofondi profondi, senza compromettere la fedeltà superficiale né l’integrità strutturale dello stampo.
Sommario
- Processo applicativo principale per Silicone liquido Realizzazione dello stampo
- Tecniche di colata e indurimento nella realizzazione di stampi in gomma siliconica liquida
- Sfornitura dello stampo, lavorazione e impiego sul campo
- Principali vantaggi della produzione di stampi in gomma siliconica liquida per uso industriale
- Considerazioni pratiche e migliori pratiche
-
Domande frequenti
- Perché la liquid silicone rubber mold making è superiore agli stampi in poliuretano o in fibra di vetro?
- Quanti getti di calcestruzzo può produrre uno stampo realizzato con gomma siliconica liquida?
- La tecnica della lavorazione del silicone liquido consente di realizzare design geometrici complessi con dettagli finissimi?