 EN
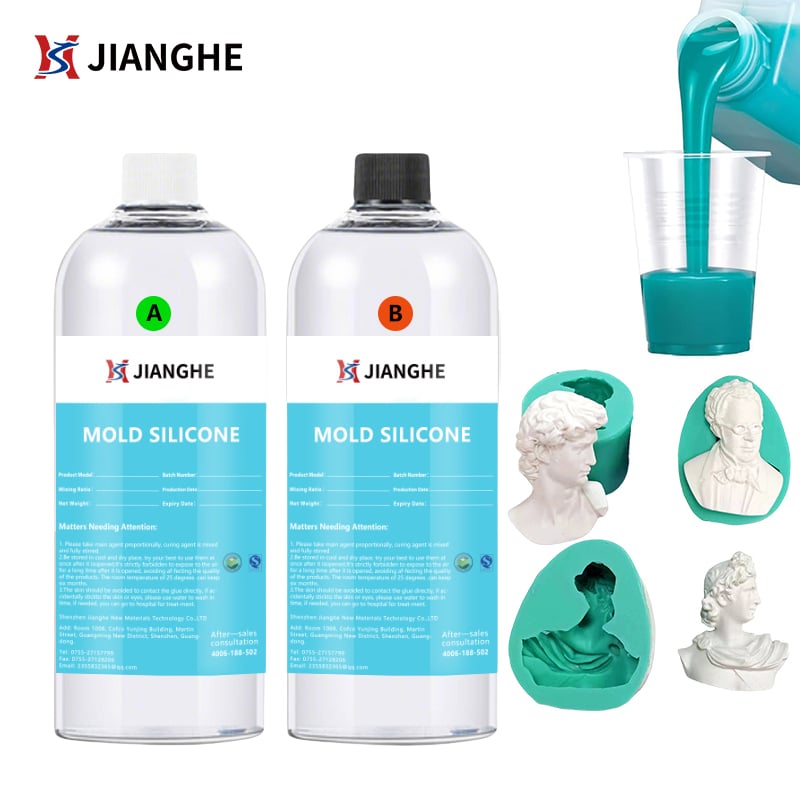
Betongstøping krever nøyaktighet, holdbarhet og konsekvent gjengivelse av komplekse design. Fremstilling av former av væskeformig silikongummi har blitt en omforming løsning for produsenter som trenger pålitelige, langvarige former som tåler gjentatte støpsykler. I motsetning til tradisjonelle stive formmaterialer gir fremstilling av former av væskeformig silikongummi fleksibilitet, evne til å fange fine detaljer og overlegen frigjøringskapasitet, noe som betydelig reduserer produksjonsavfall og arbeidskostnader.
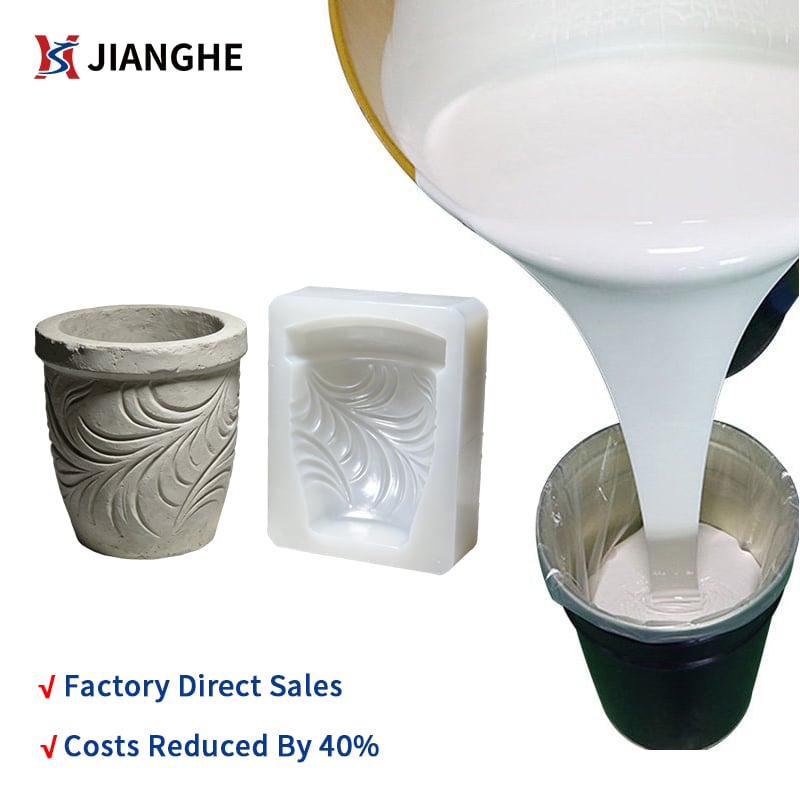
Bruken av væskeformet silikongummi til formframstilling i betongstøping representerer en overgang fra konvensjonelle fiberglass- og gummi-formteknologier mot materialer som gir bedre dimensjonell nøyaktighet og lengre levetid. Industrielle betongprodusenter, dekorative betongprodusenter og spesialiserte støpeoperasjoner bruker væskeformet silikongummi til formframstilling for å produsere arkitektoniske elementer, landskapsdetaljer og spesialiserte strukturelle komponenter med minimale feil og maksimal produksjonseffektivitet.
Kjerneapplikasjonsprosess for Væskesilikonrubber Formproduksjon
Forberedelse av mastermønster og formdesign
Før fremstilling av form av flytende silikon-gummi kan starte, må modellmønsteret forberedes nøye. Dette mønsteret fungerer som mal og definerer alle detaljer som skal vises i den endelige betongstøpet. Ved fremstilling av form av flytende silikon-gummi behandles modellmønsteret vanligvis med en fraskillelse for å sikre at herdet form frigjøres rent uten skade. Materialet til mønsteret kan være tre, plast, metall eller kompositt, så lenge det er tetnet og dimensjonelt stabilt. Riktig overflateforberedelse påvirker direkte kvaliteten på fremstillingen av form av flytende silikon-gummi og avgjør om fine detaljer og underkutter blir nøyaktig gjengitt.
Konstruksjon av formkasse og innholdshåndteringsstrategi
Produksjon av former i flytende silikon-gummi krever et stivt innholds-system for å holde det uherdede materialet rundt mastermønsteret. En formboks bygges ved hjelp av melamin, treplate eller stiv plast, med indre vegger plassert slik at veggtykkelsen rundt mønsteret blir jevn. Ved produksjon av former i flytende silikon-gummi ligger veggtykkelsen vanligvis mellom én og to tommer, avhengig av mønsterets kompleksitet og størrelse. Formboksen må forsegles for å hindre lekkasje av flytende silikon-gummi under påføringen. En riktig utforming av innholds-systemet sikrer jevn formtetthet og unngår luftrom som ville svekke holdbarheten og nøyaktigheten i prosessen for å produsere former i flytende silikon-gummi.
Påføring og herdingsteknikker i produksjon av former i flytende silikon-gummi
Blanding av materiale og avlufting for optimale resultater
Materialer for fremstilling av former i flytende silikonegummi er vanligvis to-delte formlinger som må blandes etter volum eller vekt i henhold til produsentens spesifikasjoner. Nøyaktig måling er avgjørende, fordi feil proporsjoner fører til ufullstendig herding, klissete overflater eller overdreven krymping. Etter blanding må blandingen av flytende silikonegummi for formframstilling avgasses for å fjerne luftbobler som ellers ville skape tomrom i den ferdige formen. Avgasning utføres enten ved vakuumbehandling eller ved å la materialet ro, avhengig av hvilket spesifikt produkt av flytende silikonegummi for formframstilling som brukes. Denne trinnet er obligatorisk for å produsere former av høy kvalitet som gir skarpe detaljreplicasjoner.
Kontrollert påføring og herdemiljø
Helling av væske-silikon-gummi-malingsmateriale rundt det opprinnelige mønsteret må gjøres sakte og systematisk for å minimere luftfangst. Materialet helles vanligvis fra det laveste punktet i formkassen slik at tyngdekraften kan fortrekke luften naturlig. Når væske-silikon-gummi-malingsmassen er helt hellt, settes formkassen i et temperaturkontrollert miljø for herding. Herdetider varierer avhengig av sammensetningen, men ligger vanligvis mellom 24 og 48 timer ved romtemperatur. For væske-silikon-gummi-malingsapplikasjoner som krever raskere gjennomføring, kan varmeakselerert herding forkorte denne tidsrammen. Temperaturstabilitet er avgjørende, siden svingende forhold under væske-silikon-gummi-malingsprosessen kan føre til ujevn krysslenking og svakere formytelse.
Formfrigjøring, behandling og feltbruk
Uttrekking og etterherding
Etter at herdingssyklusen er fullført, demonteres formboksen forsiktig og den herdede væske-silikon-gummiformen trekkes ut. Møsteret fjernes fra innsiden av formen, noe som avdekker den negative hulen som vil forme betongdelene. Væske-silikon-gummiformen gjennomgår deretter en etterherdingsfase, der den utsettes for økt temperatur for å oppnå full krysslenking og maksimal holdbarhet. Denne etterherdingsfasen er spesielt viktig for væske-silikon-gummiformer, fordi den sikrer at materialet oppnår den angitte hardheten og motstanden mot betongkjemikalier og termiske sykluser. Eventuelle tynne vegger eller delikate detaljer inspiseres under fjerningen for å bekrefte integriteten til væske-silikon-gummiformprosessen.
Påføring av frigjøringsmiddel og betongstøpeprosess
Før den første betongstøpet, behandles formhulen i formen av flytende silikongummi med et egnet betongfraskillemiddel for å lette fraskilningen. Valget av fraskillemiddel avhenger av betongblandingsdesignet og om den endelige støpeoverflaten krever en spesifikk overflatebehandling. Formene av flytende silikongummi plasseres deretter i en støtteramme for å opprettholde dimensjonell nøyaktighet under betongstøpet. Betongen helles forsiktig inn i den forberedte formen av flytende silikongummi, og hele anordningen vibreres for å fjerne lufttomrom og tette blandingen. En av de viktigste fordelene med formframstilling av flytende silikongummi er at flere støp kan tas ut fra samme form uten nedbrytning, noe som gjør investeringen i formframstilling av flytende silikongummi svært kostnadseffektiv over lengre produksjonsløp.
Nøkkel fordeler med formframstilling av flytende silikongummi for industriell bruk
Overlegen reproduksjon av detaljer og holdbarhetsfordeler
Produksjon av former i flytende silikongummi fanger mikroskopisk overflatetekstur og fine arkitektoniske detaljer som stive formasjonssystemer ikke kan gjenskape effektivt. Elastisiteten i materialet for formproduksjon i flytende silikongummi tillater at utskjæringer og kompleks geometri kan fjernes uten revner eller permanent deformasjon. Høykvalitetsformuleringer av flytende silikongummi er motstandsdyktige mot betongs alkaliske miljø, termiske svingninger og mekanisk slitasje fra gjentatte støpeoperasjoner. En enkelt form produsert ved hjelp av flytende silikongummi kan ofte brukes til 500–2000 enkelte betongstøp før den må erstattes, avhengig av bruksintensitet og vedlikeholdsrutiner. Denne levetiden reduserer direkte kostnaden per enhet, noe som gjør formproduksjon i flytende silikongummi økonomisk overlegen tradisjonelle alternativer.
Dimensjonell konsekvens og innvirkning på kvalitetskontroll
Bruk av væskeformet silikongummi til formframstilling sikrer at hver betongdel blir dimensjonelt konsekvent med sine forgjengere, noe som reduserer avfallsrater og behov for omforming. Krymping er forutsigbar og minimal, slik at produsenter kan designe former med nøyaktige kompenseringsfaktorer. De naturlige frigjøringssegenskapene til væskeformet silikongummi betyr at betongdelene skiller seg rent fra formen med minimal adhesjon, noe som reduserer utmoldings-tider og arbeidsinnsats. Overflatekvaliteten forbedres fordi silikonoverflaten akkommoderer steinmaterialer uten å danne hull eller slitasje. Produsenter som bruker væskeformet silikongummi til formframstilling rapporterer konsekvent om strammere toleranser, færre feil og forbedret estetisk kvalitet sammenlignet med produksjon utført med konvensjonell formteknologi.
Praktiske hensyn og beste praksis
Valg av materialer og miljøfaktorer
Valg av riktig formgivningsformulering for væske-silikon-gummi avhenger av faktorer som omgivelsestemperatur under herding, ønsket hardhet, krav til kjemisk motstandsdyktighet og produksjonsvolum. Tinnkatalyserte systemer er vanlige for formgivning med væske-silikon-gummi og gir god kostnadseffektivitet, mens platinkatalyserte systemer gir bedre varmebestandighet og lengre arbeidstid for store former. Lagringsforholdene før bruk påvirker ytelsen til væske-silikon-gummi-formgivningsmaterialer betydelig; uåpnede komponenter må oppbevares ved moderate temperaturer for å unngå tidlig nedbrytning. Temperatur i arbeidsmiljøet under anvendelse av væske-silikon-gummi-formgivning påvirker herdefarten og krysslenkings-effektiviteten.
Vedlikehold og livssyklusstyring
Riktig pleie utvider levetiden til former som er laget ved hjelp av væskeformet silikongummi-formgiving betydelig. Etter hver betongstøping bør formene rengjøres umiddelbart for å fjerne herdet betongavleiring som kan skrape overflaten. Periodisk påføring av fraskillemidler sikrer at formene av væskeformet silikongummi beholder god avformingskapasitet gjennom hele driftsperioden. Oppbevaring i et kaldt og tørt miljø når formene ikke er i bruk, bevarer materialegenskapene til væskeformet silikongummi-formgivningsforbindelser. Regelmessig visuell inspeksjon avdekker eventuelle overflatekrepser eller forringelse som kan påvirke støpekvaliteten eller indikere behov for utskifting.
Ofte stilte spørsmål
Hva gjør væskeformet silikongummi-formgiving bedre enn polyuretan- eller fiberglassformer?
Produksjon av former i flytende silikongummi gir overlegen elastisitet, slik at komplekse underkutter kan fjernes uten skade, mens stive alternativer ofte sprekker eller deformeres permanent. Silikon er naturlig motstandsdyktig mot betongkjemi og termiske svingninger bedre enn polyuretan, og former laget ved hjelp av flytende silikongummi holder vanligvis ut i 3–5 ganger så mange støpinger. Frigjørings-egenskapene til flytende silikongummi er innebygde i materialet, noe som reduserer avhengigheten av kjemiske midler og akselererer produksjonsarbeidsflyten.
Hvor mange betongstøpinger kan én form av flytende silikongummi produsere?
En enkelt form som er laget ved hjelp av kvalitetsformgiving med flytende silikongummi kan vanligvis produsere mellom 500 og 2000 støp, avhengig av pleie, krav til overflatefinish og produksjonsintensitet. Forme som er laget ved hjelp av flytende silikongummi for dekorative eller arkitektoniske elementer oppnår ofte mer enn 1000 sykluser når de vedlikeholdes riktig. Den faktiske levetiden utvides når frigjøringsmidler brukes konsekvent og formene rengjøres grundig etter hver bruk.
Kan formgiving med flytende silikongummi håndtere komplekse geometriske design med fine detaljer?
Ja, fremstilling av former i væskeformet silikongummi er utmerket til å fange mikroskopiske detaljer, skarpe kanter og intrikate strukturer, fordi materialet flyter inn i alle hulrom før herding. Arkitektoniske mønstre, dekorative relieffer og spesialiserte overflatebehandlinger gjengis nøyaktig ved hjelp av fremstilling av former i væskeformet silikongummi. Fleksibiliteten i det herdede materialet gjør at selv dype utskjæringskanter kan fjernes renlyst uten å påvirke overflatens nøyaktighet eller formens strukturelle integritet.
Innholdsfortegnelse
- Kjerneapplikasjonsprosess for Væskesilikonrubber Formproduksjon
- Påføring og herdingsteknikker i produksjon av former i flytende silikon-gummi
- Formfrigjøring, behandling og feltbruk
- Nøkkel fordeler med formframstilling av flytende silikongummi for industriell bruk
- Praktiske hensyn og beste praksis
- Ofte stilte spørsmål