 EN
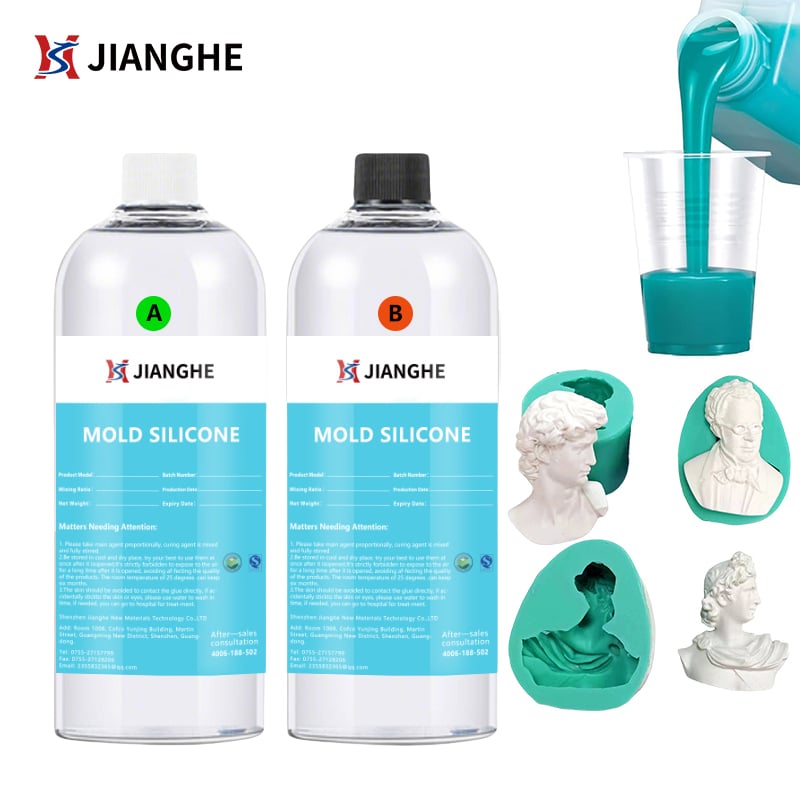
Litje betona zahteva natančnost, trpežnost in dosledno ponavljanje zapletenih oblik. Izdelava kalupov iz tekoče silikonske gume se je uveljavila kot preobrazovna rešitev za proizvajalce, ki potrebujejo zanesljive in dolgotrajne kalupe, sposobne vzdržati večkratne cikle litja. V nasprotju s tradicionalnimi togimi materiali za kalupe ponuja tekoča silikonska guma fleksibilnost, natančno predstavitev zapletenih detajlov ter izjemne lastnosti za lahek izdem, kar znatno zmanjša odpadke v proizvodnji in stroške dela.
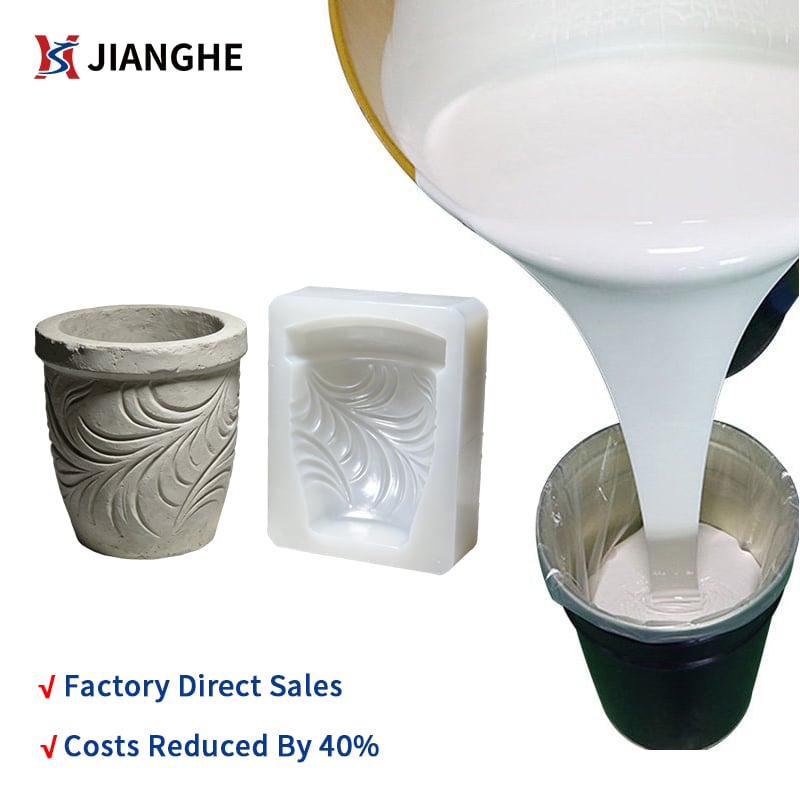
Uporaba tekočega silikonskega gume za izdelavo kalupov pri betonskem litju predstavlja prehod od konvencionalnih tehnologij iz steklenih vlaken in gumijastih kalupov k materialom, ki zagotavljajo nadpovprečno natančnost dimenzij in daljšo življenjsko dobo. Industrijski proizvajalci betona, proizvajalci dekorativnega betona ter operaterji za izdelavo po meri se zanašajo na tekoči silikonski gumi za izdelavo kalupov pri proizvodnji arhitekturnih elementov, elementov za urejanje zunanjih površin in specializiranih strukturnih komponent z minimalnimi napakami in maksimalno učinkovitostjo proizvodnje.
Osnovni postopek uporabe za Tekoči silikonski kaučuk Izdelava form
Priprava glavnega vzorca in oblikovanje kalupa
Preden se začne izdelava kalupa iz tekočega silikonskega guma, je treba podrobno pripraviti vzorčni predmet. Ta vzorčni predmet služi kot predloga in določa vsak detajl, ki bo vidnej v končnem betonskem litju. Pri izdelavi kalupa iz tekočega silikonskega guma se vzorčni predmet običajno prekrije s sredstvom za ločevanje, da se utrjeni kalup čisto loči brez poškodb. Material vzorčnega predmeta lahko vključuje les, plastiko, kovino ali kompozit, če je dobro zaprt in dimenzionalno stabilen. Ustrezen priprava površine neposredno vpliva na kakovost izdelave kalupa iz tekočega silikonskega guma ter določa, ali bodo drobni detajli in podrezani deli natančno preneseni.
Izdelava ohišja kalupa in strategija omejitve
Izdelava kalupa iz tekočega silikonskega gume zahteva trd sistem za omejevanje, ki zadrži nestarelo material okoli matičnega vzorca. Kalupna škatla je sestavljena iz melamina, furnirskih plošč ali trdnih plastičnih materialov, pri čemer so notranje stene postavljene tako, da okoli vzorca ustvarijo enakomerno debelino sten. Pri izdelavi kalupa iz tekočega silikonskega gume je debelina sten običajno med enim in dvema palcema, kar je odvisno od zapletenosti in velikosti vzorca. Kalupna škatla mora biti tesno zaprta, da se med nalivanjem ne izlije tekoči silikonski gumeni material. Ustrezno načrtovan sistem za omejevanje zagotavlja enakomerno gostoto kalupa in preprečuje nastanek votlin, ki bi ogrozile trajnost in natančnost procesa izdelave kalupa iz tekočega silikonskega gume.
Tehnike nalivanja in utrjevanja pri izdelavi kalupa iz tekočega silikonskega gume
Mešanje materiala in odvzemanje zraka za optimalne rezultate
Materiali za izdelavo kalupov iz tekočega silikonskega guma so običajno dvodelne sestave, ki jih je treba mešati po prostornini ali teži v skladu z navodili proizvajalca. Natančno merjenje je ključnega pomena, saj neustrezni razmerji povzročijo nepopolno utrjevanje, lepljive površine ali prekomerno krčenje. Po mešanju se tekoča silikonska guma za izdelavo kalupov mora odzračiti, da se odstranijo ujeti zračni mehurčki, ki bi v končnem kalupu povzročili praznine. Odzračevanje se izvede z vakuumskim postopkom ali tako, da se materialu dovoli, da se usede, kar je odvisno od specifičnega izdelka tekoče silikonske gume za izdelavo kalupov. Ta korak je nujen za izdelavo visokokakovostnih kalupov, ki zagotavljajo natančno predstavitev detajlov.
Kontrolirano nalivanje in okolje za utrjevanje
Izdelava kalupa iz tekočega silikonskega guma za livjenje zahteva počasno in sistematično nalivanje materiala okoli glavnega vzorca, da se čim bolj zmanjša ujetje zraka. Material se običajno naliwa od najnižje točke kalupne škatle, da gravitacija naravno izpodrine zrak. Ko se tekoča silikonska guma za livjenje v celoti naliwe, se kalupna škatla postavi v temperaturno nadzorovano okolje za utrjevanje. Časi utrjevanja se razlikujejo glede na sestavo, vendar so običajno med 24 in 48 urami pri sobni temperaturi. Za aplikacije izdelave kalupov iz tekočega silikonskega guma za livjenje, kjer je potreben hitrejši cikel, lahko toploto pospešeno utrjevanje skrajša ta časovni okvir. Stalnost temperature je bistvena, saj lahko nihanja pogojev med izdelavo kalupa iz tekočega silikonskega guma za livjenje povzročijo neenakomerno prečno povezovanje in slabšo delovanje kalupa.
Odstranjevanje kalupa, obdelava in uporaba na terenu
Izvleček in po-utrjevalna obdelava
Ko je ciklus utrjevanja končan, se kalupna škatla previdno razstavi in iz nje odstrani utrjeni tekoči silikonski gumijast kalup za izdelavo matrice. Iz kalupa se odstrani originalni vzorec, kar razkrije negativno votlino, ki bo oblikovala betonske dele. Tekoči silikonski gumijast kalup za izdelavo se nato podvrže fazi po-utrjevanja, pri kateri se izpostavi višji temperaturi, da doseže popolno prečno povezavo in največjo trpežnost. Ta korak po-utrjevanja je zlasti pomemben pri tekočem silikonskem gumijastem kalupu za izdelavo, saj zagotavlja, da material doseže določeno trdoto ter odpornost proti betonskim kemikalijam in toplotnim ciklom. Med odstranjevanjem se pregledajo vse tanke stene ali občutljive značilnosti, da se potrdi nedotaknjenost procesa izdelave tekočega silikonskega gumijastega kalupa.
Nanašanje sredstva za lažje razdemonta in postopek litja betona
Pred prvo litjem betona se votlino za odlivke iz tekočega silikonskega gume obrabi z ustreznim sredstvom za ločevanje betona, da se omogoči enostavno izvlečenje odlitka. Izbira sredstva za ločevanje je odvisna od sestave betonske mešanice in tega, ali končna površina odlitka zahteva določeno obdelavo. Odlivne forme iz tekočega silikonskega gume nato postavimo v nosilno okvirje, da ohranimo natančne mere med litjem betona. Beton previdno nalijemo v pripravljeno odlivno formo iz tekočega silikonskega gume in celotno sestavo vibriramo, da odstranimo zračne mehurčke ter stisnemo mešanico. Eden ključnih prednosti tehnike odlivanja z uporabo tekočega silikonskega gume je, da iz iste forme lahko izvlečemo več odlitkov brez izgube kakovosti, kar naložbo v tekoči silikonski gumo naredi izjemno ekonomsko učinkovito pri daljših serijah proizvodnje.
Ključne prednosti uporabe tekočega silikonskega gume za industrijsko odlivanje
Izjemna natančnost predvajanja podrobnosti in prednosti trajnosti
Izdelava kalupov iz tekočega silikonskega guma omogoča zajemanje mikroskopske površinske teksture in drobnih arhitekturnih podrobnosti, ki jih trdi kalupni sistemi ne morejo učinkovito ponoviti. Elastičnost materiala za izdelavo kalupov iz tekočega silikonskega guma omogoča odstranjevanje delov z izvlečnimi površinami (undercuts) in zapleteno geometrijo brez raztrganja ali trajne deformacije. Visokokakovostne sestave tekočega silikonskega guma odporni so proti alkalnemu okolju betona, termičnim ciklom ter mehanski obrabi pri večkratnih litjih. En sam kalup, izdelan z uporabo tekočega silikonskega guma, lahko pogosto proizvede od 500 do 2000 posameznih betonskih litij, preden ga je treba zamenjati; to je odvisno od intenzivnosti uporabe in vzdrževalnih praks. Ta dolga življenska doba se neposredno odraža v nižjih stroških na enoto proizvodnje, kar naredi izdelavo kalupov iz tekočega silikonskega guma ekonomsko nadrejeno tradicionalnim alternativam.
Vpliv na dimenzionalno skladnost in nadzor kakovosti
Izdelava kalupov iz tekočega silikonskega guma zagotavlja, da vsak betonski del izhaja z enakimi dimenzijami kot njegovi predhodniki, kar zmanjšuje delež odpadkov in potrebo po ponovni obdelavi. Skrčitev je napovedljiva in minimalna, kar omogoča proizvajalcem, da oblikujejo kalupe s točnimi kompenzacijskimi faktorji. Lastnosti sproščanja, ki so značilne za materiale za izdelavo kalupov iz tekočega silikonskega guma, pomenijo, da se betonski deli čisto ločijo z minimalno lepljivostjo, kar skrajša čas izvleka iz kalupa in zmanjša intenzivnost ročnega dela. Kakovost površinske obdelave se izboljša, ker silikonska površina sprejme agregat brez udarcev ali obrabe. Proizvajalci, ki uporabljajo izdelavo kalupov iz tekočega silikonskega guma, redno poročajo o ožjih dopustnih odstopanjih, manjšem številu napak in izboljšanem vizualnem videzu v primerjavi z izdelavo z običajnimi tehnologijami kalupov.
Praktični vidiki in najboljše prakse
Izbira materiala in okoljski dejavniki
Izbira ustrezne sestave tekočega silikonskega gume za izdelavo kalupov je odvisna od več dejavnikov, med drugim od ambientne temperature med utrjevanjem, želene trdote, zahtev glede odpornosti proti kemikalijam in količine proizvodnje. Sistemi, katalizirani s cinkom, so pogosto uporabljani za izdelavo kalupov iz tekočega silikonskega gume in ponujajo dobro razmerje med stroški in učinkovitostjo, medtem ko sistemi, katalizirani s platinom, zagotavljajo nadpovprečno odpornost proti toploti ter podaljšano življenjsko dobo mešanice za velike kalupe. Pogoji shranjevanja pred uporabo pomembno vplivajo na zmogljivost materialov za izdelavo kalupov iz tekočega silikonskega gume; nepredelane komponente je treba hraniti pri umernih temperaturah, da se prepreči predčasno razgradnja. Temperatura delovnega okolja med uporabo tekočega silikonskega gume za izdelavo kalupov vpliva na hitrost utrjevanja in učinkovitost prečnega povezovanja.
Vzdrževanje in upravljanje s življenjsko dobo
Pravilna nega znatno podaljša življenjsko dobo kalupov, izdelanih z litjem tekočega silikonskega gume. Po vsaki betonski litji je treba kalupe takoj očistiti, da odstranimo utrjene betonske ostanki, ki bi lahko poškodovali površino. Redna uporaba sredstev za ločevanje ohranja učinkovitost demontaže kalupov, izdelanih z litjem tekočega silikonskega gume, skozi celotno obratovanje. Shranjevanje v hladnem in suhem okolju, ko kalupi niso v uporabi, ohranja lastnosti tekočih silikonskih gumastih mešanic za litje kalupov. Redni vizualni pregledi omogočajo prepoznavo površinskih razpok ali poslabšanja, ki bi lahko ogrozili kakovost litja ali nakazovali potrebo po zamenjavi.
Pogosta vprašanja
Kaj naredi litje tekočega silikonskega gume boljše od poliuretanskih ali steklenih vlaknenih kalupov?
Izdelava kalupov iz tekočega silikonskega gume ponuja nadrejeno elastičnost, kar omogoča demontažo zapletenih podrezov brez poškodb, medtem ko trdne alternativne materiale pogosto razpoka ali trajno deformira. Silikon naravno bolje zdrži kemikalije v betonu in toplotne cikle kot poliuretan, kalupi iz tekočega silikonskega gume pa običajno preživijo 3 do 5-krat več litja. Sprostilne lastnosti tekočega silikonskega gume so lastnost samega materiala, kar zmanjšuje odvisnost od kemičnih sredstev in pospešuje proizvodni tok.
Koliko betonskih litij lahko izvede en kalup iz tekočega silikonskega gume?
Ena sama kalupnica, izdelana z visokokakovostno tekočo silikonsko gumo, običajno omogoča litje med 500 in 2000 kosov, odvisno od skrbi za njo, zahtev za površinsko obdelavo ter intenzivnosti proizvodnje. Kalupnice iz tekoče silikonske gume za dekorativne ali arhitekturne elemente ob pravilni vzdrževanju pogosto dosežejo več kot 1000 ciklov. Dejansko življenjsko dobo podaljšajo redna uporaba sredstev za ločevanje in temeljito čiščenje kalupnic po vsaki uporabi.
Ali se tekoča silikonska guma za izdelavo kalupov lahko uporabi za zapletene geometrijske oblike z drobnimi podrobnostmi?
Da, izdelava kalupov iz tekočega silikonskega guma se izjemno dobro spopade z zajemom mikroskopskih podrobnosti, ostrih robov in zapletenih tekstur, saj material pred strjevanjem preteče v vsako votlino. Arhitekturne vzorce, okrasne reliefne površine in specializirane končne površinske obdelave natančno reproducira izdelava kalupov iz tekočega silikonskega guma. Gibljivost strjenega materiala omogoča čisto izvlečenje tudi pri globokih podrezih brez škodovanja točnosti površine ali strukturne celovitosti kalupa.
Vsebinsko kazalo
- Osnovni postopek uporabe za Tekoči silikonski kaučuk Izdelava form
- Tehnike nalivanja in utrjevanja pri izdelavi kalupa iz tekočega silikonskega gume
- Odstranjevanje kalupa, obdelava in uporaba na terenu
- Ključne prednosti uporabe tekočega silikonskega gume za industrijsko odlivanje
- Praktični vidiki in najboljše prakse
- Pogosta vprašanja