 EN
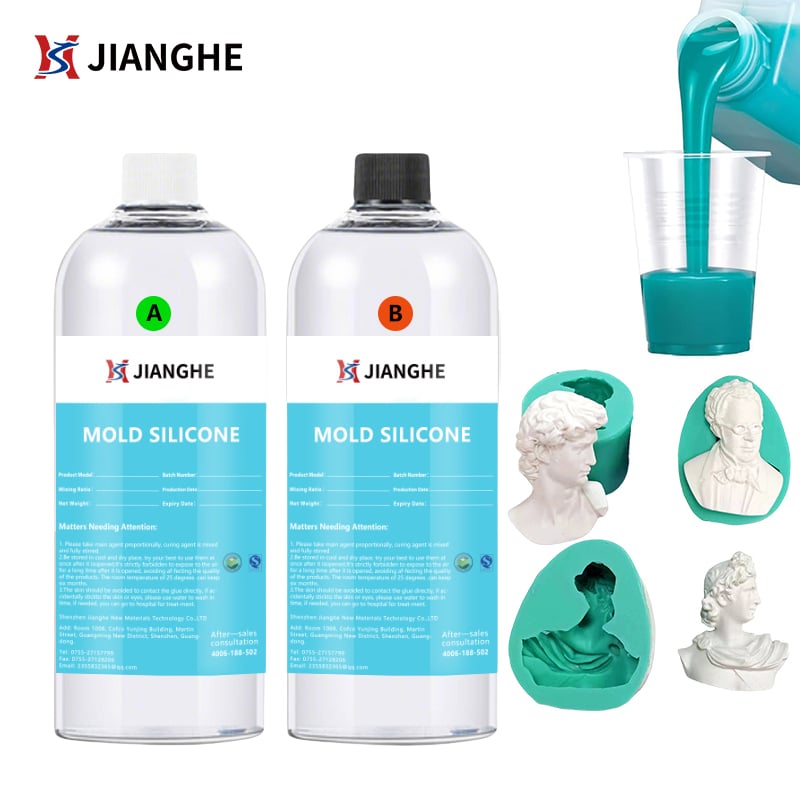
Odlévání betonu vyžaduje přesnost, odolnost a konzistentní opakování složitých návrhů. Výroba forem z tekutého silikonového kaučuku se ukázala jako revoluční řešení pro výrobce, kteří potřebují spolehlivé a dlouhodobě odolné formy schopné vydržet opakované odlévání. Na rozdíl od tradičních tuhých materiálů pro formy nabízí výroba forem z tekutého silikonového kaučuku pružnost, schopnost zachytit jemné detaily a vynikající uvolňovací vlastnosti, které výrazně snižují odpad výroby i náklady na práci.
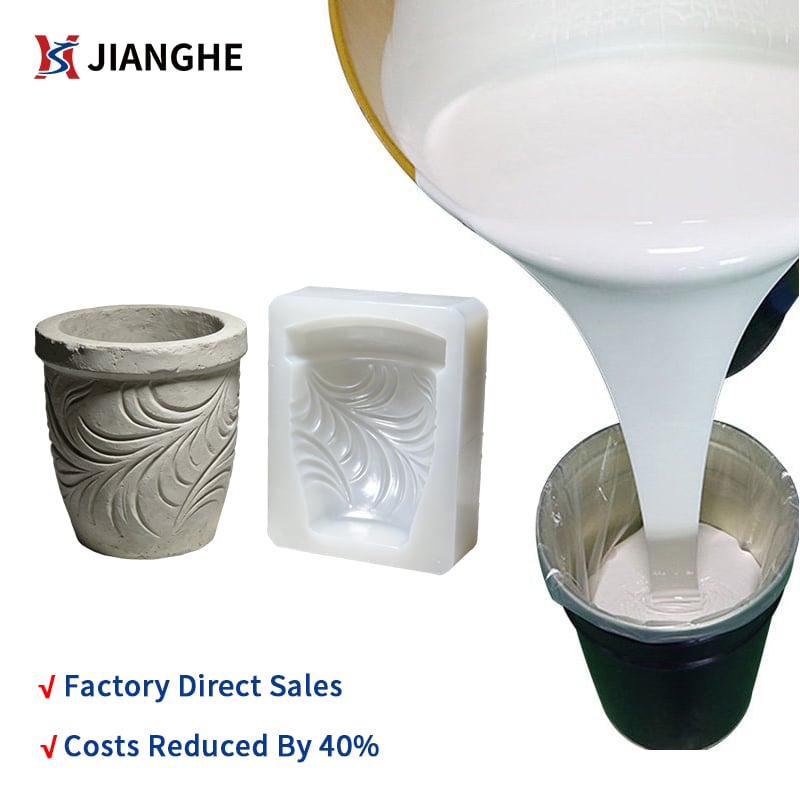
Použití lití forem z kapalného silikonového kaučuku při betonování představuje posun od tradičních technologií výroby forem z skleněných vláken a gumy k materiálům, které zajišťují vyšší rozměrovou přesnost a delší životnost. Průmysloví výrobci betonu, výrobci dekorativního betonu a provozy pro individuální lití spoléhají na lití forem z kapalného silikonového kaučuku při výrobě architektonických prvků, prvků pro úpravu venkovních prostor a specializovaných konstrukčních součástí s minimálním počtem vad a maximální výrobní efektivitou.
Základní proces aplikace pro Kapalná silikonová guma Výroba forem
Příprava hlavního vzoru a návrh formy
Než může začít výroba formy z tekutého silikonového kaučuku, musí být vzorový předmět důkladně připraven. Tento vzor slouží jako šablona a určuje každý detail, který se objeví ve výsledném betonovém odlitku. Při výrobě formy z tekutého silikonového kaučuku se vzorový předmět obvykle potírá separačním prostředkem, aby se po ztvrdnutí formy snadno a bez poškození oddělila. Materiál vzorového předmětu může být dřevo, plast, kov nebo kompozit, pokud je utěsněný a rozměrově stabilní. Správná úprava povrchu přímo ovlivňuje kvalitu výroby formy z tekutého silikonového kaučuku a rozhoduje o tom, zda budou jemné detaily a závady (undercuts) věrně převedeny.
Výroba formovací krabice a strategie uzavření
Výroba forem z tekutého silikonového kaučuku vyžaduje tuhý uzavřený systém, který udržuje nezatvrdlé materiály kolem hlavního vzoru. Formovací box se sestavuje z melaminu, překližky nebo tuhého plastu, přičemž vnitřní stěny jsou umístěny tak, aby vytvořily rovnoměrnou tloušťku stěn kolem vzoru. U výroby forem z tekutého silikonového kaučuku se tloušťka stěn obvykle pohybuje mezi jedním a dvěma palci, v závislosti na složitosti a velikosti vzoru. Formovací box musí být utěsněn, aby nedošlo k úniku materiálu pro výrobu forem z tekutého silikonového kaučuku během fáze nalévání. Správný návrh uzavřeného systému zajišťuje konzistentní hustotu formy a zabrání vzniku dutin, které by ohrozily trvanlivost a přesnost procesu výroby forem z tekutého silikonového kaučuku.
Techniky nalévání a zpracování při výrobě forem z tekutého silikonového kaučuku
Míchání materiálu a odplyňování pro optimální výsledky
Materiály pro výrobu forem z tekutého silikonového kaučuku jsou obvykle dvousložkové směsi, které je třeba míchat podle objemu nebo hmotnosti v souladu se specifikacemi výrobce. Přesné dávkování je kritické, protože nesprávné poměry vedou k neúplnému ztvrdnutí, lepkavým povrchům nebo nadměrnému smrštění. Po smíchání musí být směs pro výrobu forem z tekutého silikonového kaučuku odvzdušněna, aby se odstranily uvězněné bubliny vzduchu, jež by ve výsledné formě způsobily dutiny. Odvzdušnění se provádí buď pomocí vakuového zpracování, nebo necháním směsi usazovat – způsob závisí na konkrétním použitém produktu pro výrobu forem z tekutého silikonového kaučuku. Tento krok je nepostradatelný pro výrobu vysoce kvalitních forem, které zaručují přesnou reprodukci jemných detailů.
Kontrolované nalévání a prostředí pro zpracování
Lité materiál pro výrobu forem z tekutého křemičitanu musí být aplikován pomalu a systematicky, aby se minimalizovalo uvěznění vzduchu. Materiál se obvykle lje z nejnižšího bodu formovací krabice, aby gravitace přirozeně vytláčela vzduch. Jakmile je směs pro výrobu forem z tekutého křemičitanu úplně nalita, formovací krabice se umístí do prostředí s regulovanou teplotou pro vulkanizaci. Doba vulkanizace se liší podle složení, ale obvykle činí 24 až 48 hodin za pokojové teploty. Pro aplikace výroby forem z tekutého křemičitanu, které vyžadují rychlejší dodací lhůtu, lze vulkanizaci urychlit zahříváním, čímž se tato doba zkrátí. Je nezbytné udržovat stálou teplotu, protože kolísající podmínky během výroby forem z tekutého křemičitanu mohou způsobit nerovnoměrné síťování a snížit výkonnost formy.
Vysouvání formy, zpracování a nasazení na místě
Vyjmutí a po-vulkanizační úprava
Po dokončení procesu vulkanizace je formovací box opatrně rozebrán a z něj vyjmuta ztvrdlá matrice pro výrobu forem z tekutého křemičitanového kaučuku. Originál (master pattern) je z formy odstraněn, čímž se odhalí negativní dutina určená pro lití betonových dílů. Forma z tekutého křemičitanového kaučuku je následně podrobena fázi dodatečné vulkanizace, při které je vystavena zvýšené teplotě za účelem úplného síťování a dosažení maximální trvanlivosti. Tato fáze dodatečné vulkanizace je zvláště důležitá u forem z tekutého křemičitanového kaučuku, protože zajišťuje, že materiál dosáhne požadované tvrdosti a odolnosti vůči chemikáliím obsaženým v betonu i tepelným cyklům. Při odstraňování jsou zkontrolovány všechny tenké stěny či jemné prvky, aby byla potvrzena neporušenost celého procesu výroby forem z tekutého křemičitanového kaučuku.
Nanesení separačního prostředku a pracovní postup lití betonu
Před prvním nalitím betonu je dutina formy z tekutého křemičitanového pryže ošetřena vhodným prostředkem na oddělení betonu, aby se usnadnilo vyjmutí výrobku. Výběr prostředku na oddělení závisí na složení betonové směsi a na tom, zda konečný povrch lití vyžaduje specifickou úpravu. Formy z tekutého křemičitanového pryže jsou poté umístěny do podporovacího rámu, aby se zachovala rozměrová přesnost během nalévání betonu. Beton je opatrně nalit do připravené formy z tekutého křemičitanového pryže a celá sestava je vibrována za účelem odstranění vzduchových bublin a zhutnění směsi. Jednou z klíčových výhod použití tekutého křemičitanového pryže pro výrobu forem je možnost získat z jedné formy několik odlitků bez jejího poškození, čímž se investice do tekutého křemičitanového pryže pro výrobu forem stává velmi cenově efektivní i při dlouhodobé výrobě.
Klíčové výhody použití tekutého křemičitanového pryže pro výrobu forem v průmyslovém prostředí
Vynikající přesnost převodu detailů a výhody trvanlivosti
Výroba forem z tekutého silikonového kaučuku zachycuje mikroskopickou povrchovou strukturu a jemné architektonické detaily, které tuhé formovací systémy nedokáží efektivně napodobit. Pružnost materiálu pro výrobu forem z tekutého silikonového kaučuku umožňuje vyjmout díly s podřezy a složitou geometrií bez trhlin nebo trvalé deformace. Vysokokvalitní formulace tekutého silikonového kaučuku odolávají alkalickému prostředí betonu, tepelným cyklům a mechanickému opotřebení při opakovaném lití. Jedna forma vyrobená z tekutého silikonového kaučuku často umožní vytvořit 500 až 2000 jednotlivých betonových odlitků před tím, než bude nutná její výměna – to závisí na míře zatížení a postupech údržby. Tato životnost se přímo promítá do nižších výrobních nákladů na jednotku a činí výrobu forem z tekutého silikonového kaučuku ekonomicky výhodnější než tradiční alternativy.
Dosažení rozměrové konzistence a vliv na kontrolu kvality
Výroba forem z tekutého křemičitanového pryže zajišťuje, že každá betonová součástka má rozměrovou shodu se svými předchůdci, čímž se snižují podíly zmetků a nutnost oprav. Smrštění je předvídatelné a minimální, což umožňuje výrobcům navrhovat formy s přesnými kompenzačními faktory. Vlastnosti uvolňování, které jsou přirozenou součástí materiálů pro výrobu forem z tekutého křemičitanového pryže, zajišťují čisté oddělení betonových součástek s minimálním lepením, čímž se zkracují doby vyjímání a snižuje se intenzita práce. Kvalita povrchové úpravy se zlepšuje, protože povrch z křemičitanového pryže přijímá kamenivo bez vzniku děr nebo opotřebení. Výrobci používající výrobu forem z tekutého křemičitanového pryže pravidelně uvádějí přesnější tolerance, méně vad a zlepšený estetický dojem ve srovnání s výrobou prováděnou pomocí konvenční technologie forem.
Praktické aspekty a osvědčené postupy
Výběr materiálu a vlivy prostředí
Výběr vhodné formulace tekutého křemičitanového pryže pro výrobu forem závisí na několika faktorech, například na teplotě prostředí během tuhnutí, požadované tvrdosti, požadavcích na odolnost vůči chemikáliím a objemu výroby. Systémy katalyzované cínem jsou běžné pro výrobu forem z tekuté křemičitanové pryže a nabízejí dobrý poměr cena/výkon, zatímco systémy katalyzované platinou poskytují vyšší odolnost vůči teplu a delší dobu zpracovatelnosti (pot life) pro velké formy. Skladovací podmínky před použitím výrazně ovlivňují výkon materiálů pro výrobu forem z tekuté křemičitanové pryže; nepoužité složky je nutné uchovávat při mírných teplotách, aby nedošlo k předčasnému rozkladu. Teplota pracovního prostředí během aplikace tekuté křemičitanové pryže pro výrobu forem ovlivňuje rychlost tuhnutí a účinnost síťování.
Údržba a manažment životního cyklu
Správná údržba výrazně prodlouží životnost forem vyráběných technologií lití kapalného silikonového kaučuku. Po každém lití betonu je třeba formy okamžitě vyčistit, aby se odstranily ztvrdlé zbytky betonu, které mohou poškrábat povrch. Pravidelné nanášení separačních prostředků udržuje účinnost vyjímání odlitků z forem vyráběných technologií lití kapalného silikonového kaučuku po celou dobu jejich provozu. Ukládání forem v chladném a suchém prostředí v době, kdy nejsou používány, zachovává materiálové vlastnosti sloučenin pro lití kapalného silikonového kaučuku. Pravidelná vizuální kontrola umožňuje identifikovat jakékoli povrchové trhliny nebo opotřebení, které by mohly ohrozit kvalitu odlitků nebo naznačovat nutnost výměny forem.
Často kladené otázky
Co činí technologii lití kapalného silikonového kaučuku lepší než formy z polyuretanu nebo skleněných vláken?
Výroba forem z tekutého silikonového kaučuku nabízí vynikající pružnost, díky níž lze složité podřezy odstranit bez poškození; naopak tuhé alternativy často prasknou nebo se trvale deformují. Silikon je přirozeně odolnější vůči chemikáliím v betonu a teplotním cyklům než polyuretan a formy z tekutého silikonového kaučuku obvykle vydrží 3 až 5krát více lití. Uvolňovací vlastnosti forem z tekutého silikonového kaučuku jsou vlastní materiálu, čímž se snižuje závislost na chemických prostředcích a urychluje se výrobní proces.
Kolik betonových lití lze z jedné formy z tekutého silikonového kaučuku vyrobit?
Jeden formovací nástroj vyrobený kvalitní technikou lití tekutého silikonového kaučuku obvykle umožňuje vytvořit mezi 500 a 2000 odlitků, v závislosti na péči, požadavcích na povrchovou úpravu a intenzitě výroby. Formovací nástroje vyrobené technikou lití tekutého silikonového kaučuku pro dekorativní nebo architektonické prvky běžně dosahují více než 1000 cyklů, pokud jsou správně udržovány. Skutečná životnost se prodlouží, používají-li se uvolňovací prostředky pravidelně a jsou-li formovací nástroje po každém použití důkladně čištěny.
Je technika lití tekutého silikonového kaučuku schopna zpracovat složité geometrické tvary s jemnými detaily?
Ano, výroba forem z tekutého silikonového kaučuku vyniká schopností zachytit mikroskopické detaily, ostré hrany a složité textury, protože materiál proteče do každé dutiny ještě před ztvrdnutím. Architektonické vzory, ozdobné reliéfy a specializované povrchové úpravy se přesně reprodukují prostřednictvím výroby forem z tekutého silikonového kaučuku. Pružnost ztvrdlého materiálu umožňuje čisté vyjmutí i hlubokých podřezů bez ohrožení věrnosti povrchu nebo strukturální integrity formy.
Obsah
- Základní proces aplikace pro Kapalná silikonová guma Výroba forem
- Techniky nalévání a zpracování při výrobě forem z tekutého silikonového kaučuku
- Vysouvání formy, zpracování a nasazení na místě
- Klíčové výhody použití tekutého křemičitanového pryže pro výrobu forem v průmyslovém prostředí
- Praktické aspekty a osvědčené postupy
-
Často kladené otázky
- Co činí technologii lití kapalného silikonového kaučuku lepší než formy z polyuretanu nebo skleněných vláken?
- Kolik betonových lití lze z jedné formy z tekutého silikonového kaučuku vyrobit?
- Je technika lití tekutého silikonového kaučuku schopna zpracovat složité geometrické tvary s jemnými detaily?