 EN
材料ロスは、シリコーン型製作工程において、コスト面および環境面で大きな課題となっています。プロトタイプ開発、産業用製造、あるいはカスタム鋳造など、どのような用途でシリコーン型を使用している場合でも、その工程の効率性が最終的な収益に直結します。シリコーン型製作工程におけるロスを体系的に削減する方法を理解することで、企業全体の財務的・運用的なメリットを大きく得ることが可能です。
型作り用シリコンにおける廃棄物削減への道のりは、材料損失が発生する箇所を特定し、的確な対策を講じることから始まります。型作り用シリコン作業における効果的な廃棄物管理は、工程の最適化、材料選定、および作業者の専門知識を組み合わせたものとなります。自社の型作り用シリコン作業フローに特化した、科学的根拠に基づく手法を導入することで、品質基準や生産スケジュールを維持しつつ、不良品率を大幅に低減できます。
型作り用シリコン作業における材料損失の発生箇所の理解
型作り用シリコン製造工程における廃棄物発生源の特定
型作り用シリコンの製造工程では、材料のロスは生産サイクルのいくつかの明確に区別された段階から発生します。混合および流し込み時のこぼれは、型作り用シリコン作業における主要なロス要因の一つです。技術者が型作り用シリコンを金型や容器に流し込む際、不適切な手法や十分でない収容措置によりあふれ出ることがあり、これによって大量の材料が失われます。さらに、金型への充填不全、空気巻き込み、および型作り用シリコンの硬化中の表面欠陥などにより、脱型と再成形が必要となり、当該部品について実質的に材料消費量が2倍になります。
型作り用シリコン製造プロセスにおけるトリミングおよび仕上げ作業は、廃棄物の発生に大きく寄与しています。脱型後に型腔周辺に残るフラッシュや過剰な材料を除去する必要がありますが、型作り用シリコン作業における非効率な切断技術により、大量の端材が発生します。また、不適切な保管条件によって、使用前の型作り用シリコン材料が劣化し、使用不能となったロットを廃棄せざるを得ない場合もあります。このような型作り用シリコン生産における具体的なロス要因を把握することで、的確な対策を講じることが可能になります。
型作り用シリコンの廃棄による財務的影響の定量化
型作り用シリコーンの廃棄による財務的影響は、単なる材料費の増加にとどまりません。型作り用シリコーンの不良品率が生産量の15%を超えると、累積的な費用負担は非常に大きくなります。たとえば、1ロットの型作り用シリコーンには高額な材料費がかかるだけでなく、そのロットが無駄になるとプロジェクトの納期が遅れ、人件費が増加し、全体の収益性が低下します。型作り用シリコーン生産における廃棄削減を導入した企業では、導入後6か月以内に材料費の20~35%削減を実現しており、これは最終利益(ボトムライン)の着実な改善につながっています。
型作り用シリコーンの廃棄削減のための最適化戦略
型作り用シリコーン作業における正確な計量および混合手順
正確な計測は、金型製作用シリコン作業における無駄の削減の基本です。金型製作用シリコンの混合には、校正済みの定量供給装置を用いることで、各作業に必要な正確な量だけを混合できます。標準的な数量に切り上げるのではなく、実際の金型容積に基づいてバッチ混合を行うことで、金型製作用シリコン材料の過剰使用を直接的に削減できます。金型製作用シリコンの調製において、体積による計測ではなく重量による計測を採用すれば、精度が向上します。これは、シリコンの密度が温度や添加剤の影響で変化するためです。
型作り用シリコンの製造における文書化およびレシピの標準化により、混ぜ間違いや不要な再混合を防止できます。型作り用シリコンの調製に際してチームが文書化された手順に従うことで、品質の一貫性が向上し、不合格ロットによる廃棄が減少します。技術者に対して、型作り用シリコンの混合における正確な計量手法および比率確認のトレーニングを実施することは、直接的に不良品率の低減および初回合格率の向上につながります。
型作り用シリコン向けの金型設計およびキャビティ配置の最適化
配慮された金型設計は、シリコン製造用金型における材料消費量に大きく影響します。ゲートの位置やスプルーの設計を最適化することで、シリコン製造用金型作成時の硬化後のトリミングが必要となる余分な材料を最小限に抑えられます。金型を垂直方向に部品を配置するように設計すると、シリコン製造用金型へのシリコン充填時に空気の巻き込みを低減でき、不良鋳物による金型の破棄と再製作を防げます。また、効率的なレザーバーおよびベントチャンネルを金型設計に取り入れることで、シリコンの流動性が向上し、気泡や欠陥の原因となる閉じ込め空気を低減できます。
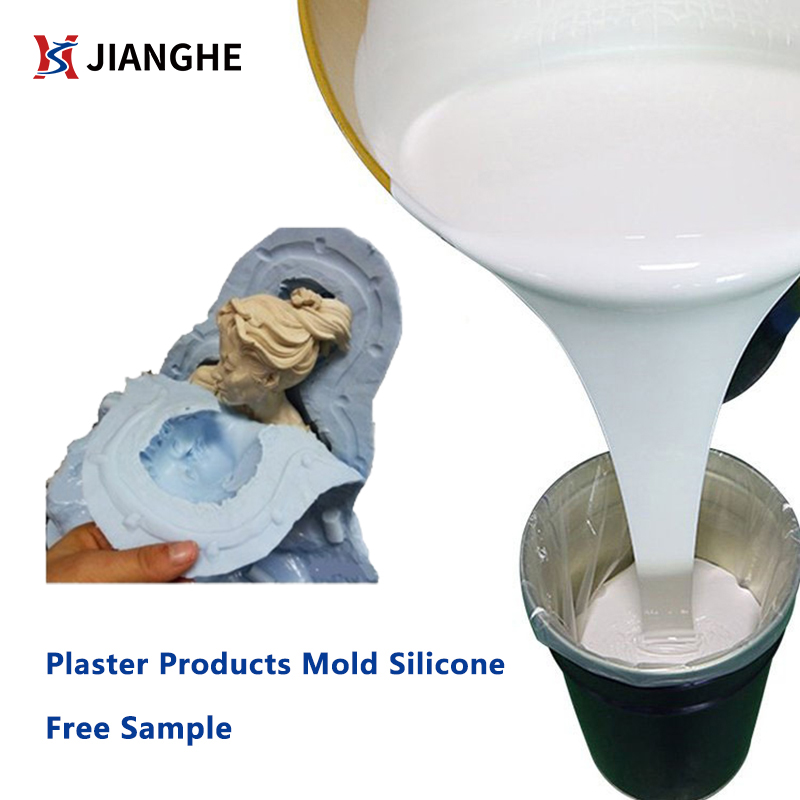
複数の小型部品を単一の金型内に配置してシリコーン製造バッチを実行することで、個別に金型を作成する場合と比較して、材料使用効率が向上します。金型設計時に、フラッシュゾーンを最小限に抑えつつ部品を密集配置できるようにすれば、有効な部品に割り当てられる材料の割合が大幅に増加します。計画段階で経験豊富なシリコーン金型設計者に相談することで、量産開始前に無駄を削減できるレイアウト改善点を特定できます。
シリコーン金型製作における流し込み技術および装置の向上
制御された注ぎ込み手法により、シリコンを用いた型作り工程におけるこぼれやあふれを直接的に低減します。型作りに使用するシリコン材料の適用時に、漏斗システム、注ぎ口、二次的な収容装置を活用することで、垂れ落ちを捕捉し、廃棄物処理系へ材料が到達することを防止します。シリコンを用いた型作り材料向けに設計された重力給仕装置は、一貫性と制御性の高い注ぎ込み速度を実現し、過剰なこぼれを最小限に抑えます。型作り用シリコン材料の注ぎ込み前に用いる真空脱泡装置は、空気の混入を低減し、表面品質を向上させることで、再成形を必要とする欠陥を排除します。
型作り用シリコンの作業に特化した設備への投資は、廃棄物削減を通じて迅速な投資回収を実現します。あらかじめ準備された型へ型作り用シリコンを正確な量で直接供給する計量ポンプシステムにより、過剰充填を招く推定による誤差が解消されます。また、型作り用シリコンの温度管理付き保管・取扱システムにより、材料特性が維持され、劣化によるロットの廃棄を防ぎます。
型作り用シリコン製造における材料回収およびスクラップ最小化
型作り用シリコンにおけるトリミング効率化およびフラッシュ低減
トライミング工程の最適化は、シリコン製型作成における廃棄物を削減するための直接的な機会です。シリコン製型の仕上げ工程において、鋭くかつ適切にメンテナンスされたカッティングツールを導入することで、余分な材料を引き裂いたり圧潰したりすることなく、クリーンな切断が可能となり、材料ロスを低減できます。シリコン製型作業向けの治具ガイド式トライミングシステムを採用すれば、切断形状の一貫性と再現性が確保され、過剰なトライミングや材料の無駄を招くばらつきを低減できます。シリコン製型アプリケーションにおける効率的なトライミング技術についてオペレーターへの教育を実施することは、単位あたりの材料ロス低減に直接寄与します。
最小限のバリ領域を組み込んだ金型キャビティ設計は、シリコン製金型の製造におけるトリミング廃棄物を根本的に削減します。金型製造用シリコン金型の分型面が適切に設計され、ゲートの配置が最適化されている場合、除去が必要なバリの量は大幅に減少します。一部のメーカーでは、トリミングで発生したシリコン金型の廃棄物を粉砕して新規バッチに再混合し、再利用していますが、その際には性能低下がないことを確認するため、厳密な品質検証が必要です。
金型製造用シリコンの生産における品質管理および欠陥防止
堅牢な品質管理を通じて欠陥を未然に防止することで、シリコーン製型作成工程における最大のロス要因——仕様を満たさないため廃棄せざるを得ない部品——を排除します。シリコーン製型作成前の検査手順を導入すれば、型が清掃され、適切に準備され、材料投入の準備が整っていることを確実にできます。また、シリコーン製型作成時の硬化工程において、温度監視や振動減衰などの工程中モニタリングを実施することで、空気の巻き込みや充填不良といった、脱型不能な部品を生じさせる原因を防止します。
金型製作用シリコンの後処理検査手順では、下流工程への加工前に寸法不良や表面欠陥を検出します。品質管理フレームワークにおいて、金型製作用シリコンの製造初期段階で問題を早期に特定できれば、追加作業が大幅に進んだ後に不具合を発見するのではなく、即座に是正措置を講じることができます。金型製作用シリコンのロットごとの欠陥種別の体系的な記録により、工程改善や設備調整が必要であることを示す傾向が明らかになります。
金型製作用シリコンの保管および資材管理に関するベストプラクティス
適切な保管条件は 金型用シリコーン 材料の特性を維持し、早期劣化を防止します。温度および湿度を制御した保管エリアでは、型作り用シリコーンを適切な条件下で保管することで、材料の有効期限内に一貫した性能を確保します。型作り用シリコーン在庫における先入先出(FIFO)方式の在庫回転を実施することで、有効性が低下する前に古い材料を優先して使用できます。型作り用シリコーンの数量に対する明確なラベリングおよびロット追跡システムにより、過剰投与または不足投与による不良品発生を防ぎます。
型作り用シリコーン在庫の定期的な棚卸しにより、未使用の部分容器を統合する機会を特定し、未使用材料による無駄を防止します。型作り用シリコーン製品の現実的な有効期限に関する正確な情報共有を行うことで、チームが使用可能期間を過ぎた材料を無理に保管することを防ぎ、在庫スペースの不必要な占有や最終的な廃棄を回避します。
よくあるご質問
型作り用シリコーン工程における現実的な廃棄削減効果はどの程度でしょうか?
シリコン製型作成工程において包括的な廃棄物削減戦略を導入する組織は、通常、導入後6か月以内に材料廃棄量を20~35%削減します。具体的な改善効果は、現状の廃棄物発生ベースライン、工程の成熟度、および最適化対策の範囲によって異なります。特に非効率なシリコン製型作成フローを抱える施設では、40%以上の廃棄物削減を達成した事例もありますが、より成熟した運用を行っている施設では、通常、それより控えめな効果が得られます。ご自身の実現可能な廃棄物削減量は、シリコン製型作成工程において最初に取り組む具体的なロス発生箇所に依存します。
設備投資はシリコン製型作成作業における廃棄物削減にどのように影響しますか?
型作り用シリコンへの適用を目的とした現代的な供給・脱気装置は、材料費の削減のみで12~18か月以内に投資回収が可能です。高精度計量システムにより、型作り用シリコン作業における過剰充填を招く推定誤差が解消され、真空脱気装置により再成形を必要とする欠陥が低減されます。型作り用シリコン装置の投資収益率(ROI)は、生産量、現在の不良品発生率、および市場における材料コストによって異なります。大量生産を行う事業所では、小規模な型作り用シリコン工房と比較して、通常、投資回収期間が短くなります。
型作り用シリコンの不良品(スクラップ)は再利用またはリサイクル可能ですか?
型作り用シリコーンの製造工程で発生する一部の端材は、粉砕および新規バッチへの再混合という機械的リサイクルが可能です。ただし、この方法では品質検証を厳密に行う必要があります。型作り用シリコーン作業におけるトリミングによるバリやこぼれ落ちた材料は、異物による汚染を受けていない限り、再利用が可能な場合があります。しかし、完全に硬化した型作り用シリコーンの端材は、化学的に元の状態へと再生することはできません。そのため、ほとんどの型作り用シリコーン廃棄物については、機械的回収または埋立処分が最終処分の選択肢となります。素材メーカーは、使用済みの型作り用シリコーン製品のリサイクル技術向上に向けた研究を継続しています。