 EN

Les bulles constituent l’un des problèmes les plus courants et les plus frustrants lors de l’application résine époxy pour systèmes de revêtements de sol ces petites poches d’air peuvent nuire à l’apparence, à la durabilité et aux performances du sol fini. Comprendre les causes des bulles pendant l’installation et savoir comment les éviter est essentiel pour obtenir un résultat de qualité professionnelle. Que vous soyez entrepreneur, gestionnaire d’installations ou bricoleur amateur, traiter la formation des bulles dès le départ permet de gagner du temps, de l’argent et de réduire le gaspillage de matériaux. 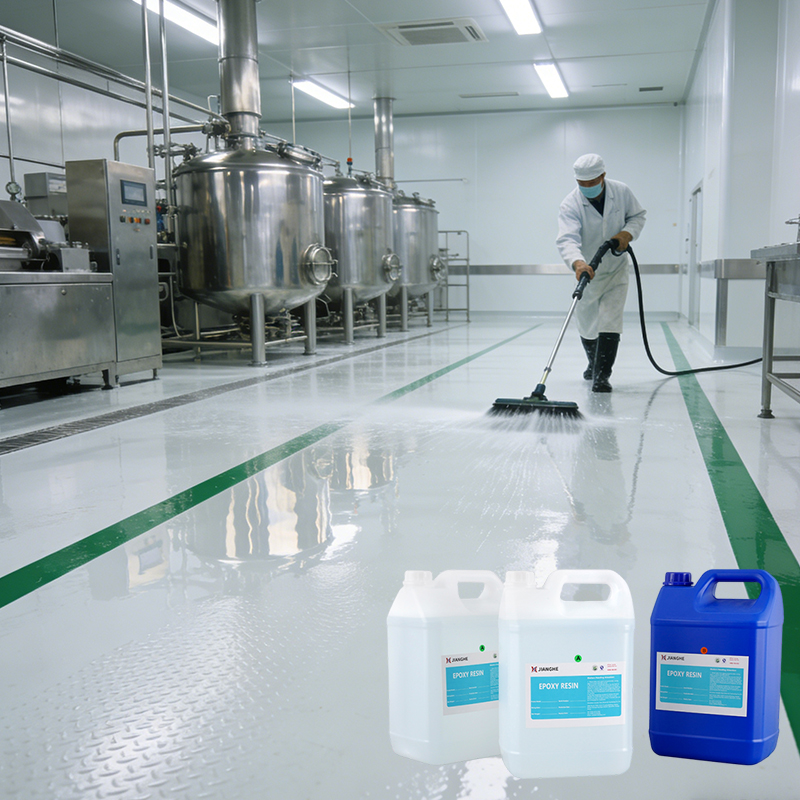
La formation de bulles dans les applications de résine époxy et de résine de revêtement résulte de plusieurs facteurs interconnectés intervenant pendant le mélange, l’application et le durcissement. Identifier ces sources permet de mettre en œuvre des stratégies de prévention ciblées afin d’obtenir des sols lisses et impeccables. Ce guide complet examine les causes principales de la formation de bulles, les techniques pratiques de mitigation et les meilleures pratiques du secteur pour garantir que votre application de revêtement époxy pour sol respecte les normes les plus exigeantes.
Causes profondes de la formation de bulles dans Résine époxy Les systèmes
Piégeage d’air pendant le mélange
Un mélange vigoureux constitue souvent la première cause d’introduction de bulles dans votre résine époxy. Lorsque vous mélangez la résine et le durcisseur à l’aide de malaxeurs mécaniques à haute vitesse ou d’un brassage manuel énergique, vous agitez le produit et introduisez d’innombrables microbulles d’air dans la formulation. Les techniques de mélange classiques, conçues pour la rapidité, peuvent piéger de l’air qui demeure en suspension dans la résine époxy jusqu’à son application. Même quelques secondes de mélange intensif peuvent créer suffisamment de poches d’air pour altérer la finition finale, notamment avec les résines de revêtement à forte viscosité.
La taille et la répartition des bulles dépendent de la vitesse du mélangeur, de la durée du mélange et de la composition chimique spécifique de votre époxy pour revêtement de sol. Les produits commerciaux à base de résine époxy, en particulier ceux reposant sur une formulation personnalisée rigoureuse de la résine, sont conçus pour minimiser l’entraînement d’air — mais une technique de mélange inadéquate peut annuler ces avantages techniques. Un brassage lent et soigneux, suivi d’une période d’attente, permet aux bulles les plus grosses de remonter naturellement à la surface avant l’application.
Pression ambiante et variations de température
Les variations de pression atmosphérique et de température jouent un rôle critique dans la formation des bulles lors de l’application de résine époxy. Lorsque la température diminue, les gaz dissous dans la résine de revêtement se contractent tandis que le matériau environnant se rétracte, créant des zones de pression négative qui génèrent de nouvelles bulles. À l’inverse, une augmentation rapide de la température provoque l’expansion des gaz et leur poussée vers l’extérieur, agrandissant ainsi les vides déjà présents dans la matrice de résine époxy. Les supports en béton absorbent et libèrent de l’humidité en fonction de l’humidité ambiante, ce qui complique encore davantage le comportement des bulles dans la couche d’époxy du revêtement de sol.
L’instabilité environnementale est particulièrement problématique au cours des 24 à 48 premières heures, alors que la formulation personnalisée de résine reste encore manipulable et avant que la polymérisation complète ne s’opère. Des fluctuations supérieures à 5 à 10 degrés Fahrenheit pendant l’application ou les premières phases de durcissement peuvent déclencher une migration et une expansion importantes des bulles dans toute l’épaisseur du revêtement.
Facteurs liés à l’application contribuant aux problèmes de bulles
Humidité du support et dégazage
L’humidité piégée dans les supports en béton constitue l’une des sources les plus négligées de bulles dans les systèmes de revêtements époxy pour sols. Le béton contient naturellement de la vapeur d’eau qui migre continuellement vers la surface, notamment dans les sous-sols, les espaces enterrés ou les zones à forte humidité. Lorsque vous appliquez directement de la résine époxy sur un béton humide, l’humidité ascendante entre en contact avec la barrière formée par la résine et ne peut s’échapper. Elle se transforme alors en vapeur, générant une pression qui rompt la surface de la résine époxy ou crée des vides sous-jacents apparaissant sous forme de bulles et de cloques.
Un taux d’émission de vapeur d’humidité (MVER) du béton supérieur à 3 livres par 1 000 pieds carrés en 24 heures provoquera presque certainement des cloques dans les applications standard d’époxy pour revêtements de sol. Tester le support à l’aide d’hygromètres et de tests d’émission au chlorure de calcium avant l’application du revêtement est une exigence absolue. Des solutions sur mesure à base de résine, conçues pour une performance tolérante à l’humidité, donnent de meilleurs résultats sur des supports légèrement humides, mais aucune formulation de revêtement ne peut compenser des conditions fortement humides.
Technique de roulement et d’étalage
La manière dont vous appliquez la résine de revêtement influence directement la formation de bulles. Exercer une pression excessive avec le rouleau, tirer celui-ci vers l’arrière ou rouler trop lentement peut piéger de l’air sous le revêtement et empêcher la libération naturelle des bulles. À l’inverse, rouler trop rapidement ou à vitesse excessive crée une tension superficielle qui scelle les minuscules bulles sous la peau de résine époxy avant qu’elles ne puissent s’échapper. La technique optimale consiste à rouler à vitesse modérée en passes superposées, dans le sens de la pente du support, afin de favoriser l’écoulement vers le bas et la migration des bulles.
Les rouleaux à large surface répartissent une pression plus uniforme sur l’époxy de revêtement au sol et évacuent l’air piégé plus efficacement que les rouleaux étroits. Maintenir une pression et une vitesse de rouleau constantes pendant toute l’application garantit une dissipation homogène des bulles et empêche l’accumulation localisée de vides dans votre couche de résine époxy.
SOLUTIONSet stratégies de prévention pour un revêtement époxy sans bulles
Préparation adéquate du support et gestion de l’humidité
Le fondement de la prévention des bulles commence par une préparation rigoureuse du support. Poncez mécaniquement ou diamantez la surface en béton afin d’ouvrir les pores, d’éliminer les contaminants et de créer une adhérence optimale pour votre résine époxy. Aspirez immédiatement toute la poussière et tous les débris avant l’application — une étape qui semble anodine jusqu’à ce que vous observiez la nucléation de la poussière se transformer en un champ de micro-pores à la surface. Le contrôle de l’humidité est tout aussi critique : effectuez un test sur le béton à l’aide de chlorure de calcium ou de capteurs d’humidité relative, et laissez-le sécher pendant la durée recommandée par le fabricant avant d’appliquer l’époxy pour revêtement de sol. Si les taux d’humidité dépassent les limites spécifiées, installez des barrières de mitigation d’humidité ou choisissez une formulation personnalisée de résine conçue pour les environnements humides.
Il est essentiel de maintenir la surface en béton propre et sèche juste avant l’application du revêtement. Toute humidité résiduelle, poussière ou contaminant de surface compromettra l’adhérence et créera des conditions idéales pour la formation de bulles au sein de votre système de résine de revêtement.
Procédures optimisées de mélange et de dégazage
Remplacez le mélange mécanique à haute vitesse par des techniques de brassage à faible vitesse qui minimisent l’introduction d’air dans votre résine époxy. Mélangez à 300 à 400 tr/min pendant environ trois à cinq minutes, en raclant régulièrement les parois et le fond du seau pour garantir un mélange homogène. Après le mélange, laissez reposer la matière sans la déranger pendant 15 à 30 minutes afin que l’air entraîné remonte naturellement à la surface. Cette simple période de repos réduit considérablement la présence de bulles visibles dans l’application finale de la résine époxy pour revêtements de sol. Pour les applications critiques, envisagez le dégazage sous vide, qui élimine quasiment tout l’air entraîné de la résine avant application.
Certains produits haut de gamme intègrent une chimie anti-mousse intégrée ainsi qu’une viscosité mélangée faible, ce qui accélère l’élimination des bulles et réduit les défauts de surface — par exemple, notre Résine époxy claire de haute qualité et durcisseur pour coulage au sol , un système transparent conçu pour les travaux de coulage et de revêtement de sols. Ces grades sont particulièrement précieux pour les grandes installations commerciales où les exigences esthétiques sont rigoureuses.
Contrôle environnemental et bonnes pratiques d’application
Maintenir des conditions stables de température et d’humidité pendant l’application et la période initiale de durcissement. Les conditions idéales sont comprises entre 65 et 75 degrés Fahrenheit, avec une humidité relative de 40 à 60 %. Éviter de planifier l’application de résine époxy pendant les passages de fronts météorologiques, lorsque les températures baissent ou lorsque des changements rapides de pression atmosphérique sont prévus. Utiliser une ventilation et, si nécessaire, des équipements temporaires de régulation climatique afin de maintenir les conditions dans les tolérances spécifiées pendant toute la période de durcissement de la couche de revêtement époxy pour sol.
Lors de l’application du résine par rouleau, utiliser des rouleaux synthétiques à poils moyens et exercer une pression constante et modérée. Effectuer des passes de rouleau chevauchantes dans une seule direction uniforme, afin que les poches d’air migrent devant le rouleau et s’échappent à la limite humide. Pour l’application par pulvérisation, régler la pression et la taille de la buse afin d’équilibrer la quantité de matériau délivrée et la formation de bulles. Un rouleau à picots ou un outil spécialisé antifoulard peut être passé délicatement sur la surface humide de la résine immédiatement après son application afin de percer les bulles en surface et favoriser la coalescence des vides sous-jacents.
FAQ
Pourquoi des bulles apparaissent-elles après le durcissement de mon revêtement époxy pour sol ?
Les bulles qui se forment après le durcissement de la résine époxy proviennent souvent du dégazage du support ou de différences de pression apparues pendant la fenêtre de durcissement. La vapeur d’humidité remontant depuis le béton peut créer des zones de pression qui poussent l’air vers le haut, formant ainsi des cloques dans le revêtement durci. Une fois que la résine époxy est entièrement durcie, ces bulles restent définitivement piégées. Pour les prévenir, il faut effectuer des tests d’humidité et appliquer des mesures correctives avant la mise en œuvre, ainsi que maîtriser les conditions environnementales pendant la phase critique de durcissement initial. Si vous observez une formation retardée de bulles, résolvez le problème d’humidité avant toute nouvelle application.
Puis-je utiliser une formulation personnalisée de résine pour éliminer tous les problèmes de bulles ?
Bien que les produits de résine sur mesure haut de gamme intègrent souvent une chimie antifoulante supérieure et des profils de viscosité plus faibles, qui réduisent le risque d’entrapement de bulles, aucune résine de revêtement ne peut compenser une préparation insuffisante du support ou un manque de contrôle des conditions environnementales. Même la meilleure résine époxy pour sol exige une technique d’application adéquate, un contrôle de l’humidité et une gestion rigoureuse de l’environnement. Les formulations sur mesure constituent un outil précieux qui réduit considérablement le risque de formation de bulles, mais elles viennent compléter — et non remplacer — des pratiques d’installation rigoureuses. Associer un produit de haute qualité à une procédure correcte permet d’obtenir les résultats les plus fiables, totalement exempts de bulles.
Quelle est la meilleure méthode pour corriger les bulles sur un sol en résine époxy déjà appliqué ?
Si des bulles apparaissent dans la résine époxy partiellement durcie, vous pouvez délicatement passer un rouleau anti-mousse spécialisé sur la surface afin de libérer l’air piégé avant que la résine de revêtement ne durcisse complètement. Une fois le revêtement époxy pour sol entièrement durci, les bulles en surface nécessitent généralement un ponçage suivi d’une réparation ponctuelle avec du matériau de couche supérieure correspondant. Les bulles sous-jacentes sont plus difficiles à traiter : si elles sont limitées, le sol reste fonctionnel, mais de grandes zones de bulles peuvent exiger une suppression partielle et une réapplication. La prévention est toujours préférable à la correction, ce qui rend essentiel l’usage d’une technique appropriée et le contrôle des conditions environnementales lors de l’application initiale pour obtenir des résultats impeccables.